
Механика: ШВП/винты — том 2: практика и режимы
Курс завода «Твайт»: Механика: ШВП/винты — том 2: практика и режимы.
Механика: ШВП/винты — том 2: практика и режимы | Версия 1.0 от 2026-11-11
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 2 серии: практическая наладка винтовой оси — монтаж опор, соосность, преднатяг, замена пары, > режимы скорости и ускорения, смазка, первый пуск и контроль точности. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф — рядом с > публикацией как /blog/mehanika-shvpvinty-tom-2.ai.json. > Версия 1.0 от 2026-11-11. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Механика: ШВП/винты — том 2: практика и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «Смазка в ШВП не держится и > вытекает через сальники», «смазка шарикового винта», «Возможные люфты в ШВП с преднатягом.», «Натяг в каретках > и ШВП гайках», «Замена винт - гайки на станке чпу», «Замена радиально-упорных подшипников на ШВП»). > Факты — CNC_KNOWLEDGE_BASE.md (шаги на мм, регламент обслуживания), MACH3_COMPLETE_GUIDE.md (люфт и > компенсация 0,01–0,1 мм, калибровка 100 мм, ускорения), DIY_CNC_BUILD_GUIDE.md (ШВП 1605), > карточки /product/.md (скорость обработки до 15 м/мин). > Безопасность: ось Z фиксируют упором; питание снимают; шарики ШВП разлетаются при разборке; пальцы вне > зоны гайки. > Границы тома. Том 1 — устройство, люфт и безопасность. Здесь — наладка и режимы. Том 3 — диагностика > износа по точности и следам.
Хорошая винтовая ось — это не «правильная деталь», а правильная последовательность: упор, чистота, посадка, соосность, преднатяг, смазка, обкатка, замер. Пропущенный шаг не исчезает — он возвращается через неделю люфтом или через месяц заменой пары. Этот том — про практику: что делать руками, в каком порядке и какими числами проверять результат до того, как станок пойдёт в серию.
Чему научитесь
- Вести наладку оси по шагам, а не «по месту».
- Ставить опоры и выставлять соосность с двигателем.
- Регулировать преднатяг гайки без перетяжки.
- Менять пару винт-гайка и подшипники опор.
- Считать скорость по шагу и оборотам винта.
- Настраивать ускорение так, чтобы ось не срывалась.
- Смазывать узел так, чтобы смазка не вытекала и не собирала стружку.
- Проверять результат тестом 100 мм и замером люфта.
Предпосылки и безопасность
Нужны: том 1 серии, руководство, индикатор на кронштейне, динамометрический ключ, смазка по паспорту, упор.
Безопасность.
- Упор под Z. До любых работ: брусок или стойка под шпиндельный узел.
- Питание. Снято, шкаф закрыт; двигатель не удерживает ось без тока.
- Шарики. Поддон с бортиком и очки: гайка разбирается внезапно.
- Защемление. Пальцы вне зоны между гайкой и опорой; винт проворачивается от руки.
Содержание
- Порядок наладки.
- Подготовка рабочего места.
- Монтаж опор.
- Соосность и муфта.
- Преднатяг на практике.
- Замена пары.
- Замена опорных подшипников.
- Режимы скорости.
- Ускорение и рывки.
- Смазка на практике.
- Защита и чистота.
- Первый пуск.
- Контроль точности.
- Обкатка и ошибки.
Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается практика: «Смазка в ШВП не держится и вытекает через сальники» — куда уходит смазка и что менять; «смазка шарикового винта» — чем и как часто; «Возможные люфты в ШВП с преднатягом.» — почему натяг есть, а мёртвый ход остался; «Натяг в каретках и ШВП гайках» — как не перетянуть узел; «Замена винт - гайки на станке чпу» — порядок работ; «Замена радиально-упорных подшипников на ШВП» — что проверить после замены.
Модуль 1. Порядок наладки
Наладка оси — это последовательность, в которой каждый шаг опирается на предыдущий.
Проверка уровня. Уровень кладут на стол и на каретку: расхождение показывает перекос рамы. Пока он есть, регулировка винта только маскирует проблему.
Сначала база. Станок выставлен по уровню, рама не перекошена, направляющие параллельны. Наладка винта на перекошенной раме бессмысленна: люфт вернётся.
Порядок затяжки. Опоры крепят крест-накрест в два прохода: сначала на треть момента, потом на полный. Так корпус садится ровно, без перекоса.
Потом опоры. Фиксированная и плавающая опоры ставятся на свои площадки, затягиваются и проверяются на биение. Только после этого ставится гайка.
Свободный ход. Гайку ставят так, чтобы каретка двигалась без закусывания по всей длине. Закусывание в одном месте — перекос или изгиб винта.
Затем гайка. Гайка крепится к каретке без натяга, ось прогоняется рукой, проверяется отсутствие защемления по всей длине.
Метка на гайке. После регулировки ставят метку и фиксируют стопором. Без метки невозможно понять, сдвинулась ли настройка за месяц.
Потом преднатяг. Поджим делают при снятой нагрузке, проверяя проворот и нагрев. Перетяжка на этом шаге дороже, чем кажется: её видно через неделю.
До первого движения. Гофру ставят до обкатки: за первые часы стружка успевает попасть на дорожки, если защиты нет.
Смазка и защита. Гофра, скребки, смазка — до первого пуска, а не «после обкатки».
Финальные числа. 100 мм, люфт, повторяемость. Три числа, которые подтверждают, что порядок соблюдён.
Почему так. Каждый следующий шаг маскирует ошибку предыдущего, и разбираться потом дороже.
Проверка. Можете ли вы назвать свою последовательность до первого движения оси?
Модуль 2. Подготовка рабочего места
Половина проблем наладки — грязь и спешка, а не детали.
Чистота. Винт, гайка и опоры ставятся на чистую подложку. Песчинка на дорожке ШВП — это задир, который потом ищут в люфте.
Стойка индикатора. Магнитная стойка должна держаться на обработанной поверхности. Дрожащая стойка даёт разброс в сотки, который принимают за люфт.
Инструмент. Индикатор с магнитной стойкой, ключи по размеру, динамометрический ключ, съёмник муфты. Всё заранее, а не «сбегать за».
Упор. Под вертикальную ось — брусок или стойка. Ставить его до снятия муфты, а не после первого падения.
Фото до разборки. Положение шайб, муфты и опор фиксируют на фото с линейкой в кадре. Через день сборка «по памяти» уже ошибается.
Маркировка. Перед разборкой фотографируют положение муфты, опор и шайб. Сборка «по памяти» даёт перекос, которого не было.
Форма записи. Дата, узел, что делали, что мерили, результат. Пять полей — и через месяц видно, какая регулировка держится, а какая возвращается.
Журнал. Записывают, что снимали, что мерили, что меняли. Через месяц это единственная история узла.
Порядок на столе. Мелкие детали — в лотках: шарики, винты, шайбы. Потерянный шарик останавливает работу до поставки.
Почему так. Аккуратность на наладке дешевле любой последующей диагностики.
Проверка. Что у вас лежит в лотках до начала работ?
Модуль 3. Монтаж опор
Опора задаёт положение винта, поэтому её посадка важнее затяжки.
Зачистка площадки. Забоины снимают шабером или надфилем и проверяют линейкой. Опора на забоине стоит криво даже при правильном моменте.
Посадочная плоскость. Опора ставится на обработанную площадку без шайб и подкладок. Любая прокладка — это перекос и биение.
Температура посадки. Горячую посадку делают с нагревом подшипника, а не ударами. Перегрев сверх допустимого меняет зазор и убивает смазку.
Посадка подшипника. Натяг посадки задан конструкцией; молоток и выколотка здесь не инструменты. Подшипник ставят съёмником и оправкой по кольцу.
Момент и резьба. Момент указывают в документации; резьбу очищают и наносят фиксатор. Сухая резьба даёт меньший натяг при том же моменте.
Затяжка. Крепёж опоры затягивают крест-накрест и с моментом. Перетяжка одного винта перекашивает корпус.
Проверка после монтажа. Индикатор в торец винта и на фланец: биение и осевой люфт. Если появились — опора села криво.
Первая протяжка. Через первые часы работы крепёж протягивают: новый узел «садится», и момент падает.
Почему так. Опора — единственная точка, где винт связан с рамой; её перекос идёт в точность напрямую.
Проверка. Проверяли ли вы биение фланца после затяжки?
Модуль 4. Соосность и муфта
Двигатель и винт должны стоять на одной оси, иначе муфта работает как эксцентрик.
Проворот вручную. Полумуфту проворачивают на полный оборот и смотрят на стрелку: максимум и минимум показывают смещение осей, а не погрешность прибора.
Радиальное биение. Индикатор на полумуфте двигателя, проворот вручную: разница показывает смещение осей.
Две плоскости. Торцевое биение снимают в двух взаимно перпендикулярных плоскостях: перекос виден только при сравнении двух замеров.
Торцевое биение. Индикатор в торец полумуфты: показывает перекос. Радиальное и торцевое проверяют отдельно, иначе причина не видна.
Упругая муфта. Компенсирует небольшую несоосность, но не бесконечно. Перекос сверх паспортного даёт вибрацию и износ вставки.
Фиксатор резьбы. Винты муфты работают на сдвиг и вибрацию; без фиксатора они ослабевают и дают люфт через несколько смен.
Затяжка муфты. Винты затягивают по схеме, с моментом и фиксатором резьбы. Проворот на валу под нагрузкой — типичная причина «люфта», которого нет в гайке.
Контроль в сборе. Проверяют на каретке, а не только на полумуфте: собранный узел может дать биение, которого не было на деталях.
Биение после сборки. Проверяют на собранном узле: муфта может быть ровной, а вал двигателя — с биением.
Почему так. Муфта передаёт момент и первой страдает от несоосности, а её люфт маскируется под люфт винта.
Проверка. Какое биение муфты вы считаете нормой для своего станка?
Модуль 5. Преднатяг на практике
Преднатяг убирает мёртвый ход, но требует процедуры, а не силы.
Разгрузка. Перед поджимом снимают нагрузку с каретки: домкрат или подпорка. Нагруженная гайка не даст увидеть реальный люфт.
Исходное состояние. Ось разгружена, гайка закреплена, винт чистый. Поджим на нагруженной оси ничего не покажет.
Запись шагов. Каждый поджим записывают: сколько градусов, какой люфт после. По записи видно, где начинается перетяжка, и следующий раз проходит быстрее.
Пошаговый поджим. Гайку подтягивают малыми шагами, после каждого проверяя проворот рукой и люфт индикатором. Останавливаются, когда люфт исчез, а проворот остался плавным.
Контроль нагрева. После десяти минут работы гайка тёплая. Горячая — перетяжка: ослабляют и повторяют.
Симметрия поджима. Две гайки поджимают поочерёдно, малыми долями: перекос между ними даёт неравномерный износ дорожек.
Двойная гайка. Поджим между гайками задаёт натяг; его величина зависит от шага и класса пары и указывается в документации узла.
Не лечить люфт опоры гайкой. Разные узлы и разные регулировки: поджим гайки при люфте в опоре только добавит нагрев.
Что не делать. Не поджимать «до упора» и не устранять люфт опоры гайкой: разные узлы, разные регулировки.
Контроль через смену. После фиксации ось проверяют через одну смену: люфт не должен измениться. Если вырос — стопор не держит.
Фиксация. После регулировки — стопорение и метка. Самопроизвольное ослабление даёт люфт, который возвращается.
Почему так. Преднатяг — единственная регулировка, где «чуть больше» означает «быстрее износ».
Проверка. Сколько шагов поджима вы делаете до проверки индикатором?
Модуль 6. Замена пары
Пару меняют, когда регулировка перестала держать люфт.
Сначала замер. Люфт меряют в середине и у опор, слушают звук, смотрят дорожки под гофрой. Замена без замера — это лотерея за свой счёт.
Диагностика до замены. Люфт растёт за неделю, дорожки с забоинами, стук на реверсе. Если люфт только в опоре — меняют подшипники, а не пару.
Маркировка пары. Винт и гайку подбирают как пару и маркируют одним номером. Смешивание деталей от разных пар даёт люфт с первого дня.
Подбор. Диаметр, шаг, класс точности, направление резьбы, тип гайки. Ошибка в шаге меняет шаги на мм и скорость оси.
Поддержка винта. Длинный винт при снятии поддерживают в двух точках: без опоры он прогибается под собственным весом и получает остаточную деформацию.
Снятие. Ось фиксируют, муфту снимают, гайку отсоединяют от каретки, винт вынимают без перекоса. Винт длиной больше метра снимают вдвоём.
Посадка без удара. Винт входит в опоры от руки или лёгким поджатием. Удары по торцу передаются на подшипники и дорожки.
Установка. Сначала опоры, потом винт, потом гайка. Винт не затягивают в опоры силой: он должен войти без напряжения.
Шаги на мм. После замены пересчитывают параметр и проверяют перемещением на 100 мм. Даже тот же типоразмер может дать другое число.
Обкатка. Первые проходы на пониженной скорости, с проверкой нагрева и звука. Серия — после теста.
Почему так. Пара — единственный узел, где замена без пересчёта параметров гарантирует ошибку.
Проверка. Пересчитывали ли вы шаги после последней замены?
Модуль 7. Замена опорных подшипников
Подшипники опор меняют реже пары, но по той же логике.
Признаки. Гул, нагрев, осевой люфт, который не убирается преднатягом. Проверяют индикатором в торец винта.
Съёмник по кольцу. Усилие прикладывают к внутреннему кольцу при съёме с вала и к наружному — из корпуса. Иначе разрушается сепаратор.
Съём. Только съёмником, с усилием по кольцу. Удары по сепаратору разрушают дорожку и оставляют стружку внутри.
Контроль размера. Посадочные места меряют микрометром и нутромером: выработка в сотки уже даёт перекос нового подшипника.
Посадки. Вал и корпус проверяют на задиры и на размер. Новый подшипник на изношенной посадке садится с перекосом.
Порядок уплотнений. Уплотнение ставят рабочей кромкой внутрь узла. Перевёрнутое уплотнение выдавливает смазку и пропускает пыль.
Сборка. Порядок колец и уплотнений — по схеме. Перепутанное уплотнение даёт нагрев и течь смазки.
Преднатяг. После замены его выставляют заново: старое значение относится к другим деталям.
Приёмка опоры. Биение, осевой люфт, нагрев после десяти минут. Три проверки, и только потом работа.
Почему так. Опора — прецизионный узел, и любая ошибка сборки видна не сразу, а на точности детали.
Проверка. Осталась ли у вас схема сборки опоры?
Модуль 8. Режимы скорости
Скорость оси ограничена не только двигателем, но и винтом.
Обратный счёт. По подаче и шагу находят нужные обороты: для 1500 мм/мин при шаге 5 мм это 300 об/мин. Число проверяют на слух и по нагреву.
Связь чисел. Подача = шаг винта × обороты. При шаге 5 мм и 300 об/мин гайка проходит 1500 мм/мин; при шаге 10 мм те же 1500 мм/мин требуют 150 об/мин.
Расчёт и проверка. Расчёт даёт ориентир, а станок — факт: гул появляется на конкретных оборотах, и их обходят по скорости или ускорению.
Критическая скорость. Чем длиннее винт, тем ниже обороты, на которых появляется резонанс. Поэтому длинная ось часто упирается не в двигатель, а в винт.
Разгон и торможение. Реальная подача ограничена ещё и ускорением: короткий ход не успевает выйти на скорость. Считать надо по участку, а не по паспорту.
Запас по скорости. Рабочую подачу держат ниже паспортного максимума: запас нужен на ускорения и на износ, а не только на «быстро».
Паспортная скорость станка. В карточках указывают скорость обработки — например, до 15 м/мин у РАКЕТЫ. Это верхняя граница для конкретной кинематики, а не для любого винта.
Что настраивать. Сначала максимальную скорость, потом ускорение, потом рывок. По одному параметру за раз.
Проверка на слух. Ровный звук на всей длине хода — режим допустим. Гул в середине хода — ограничение по винту.
Почему так. Скорость — произведение шага, оборотов и длины, и ограничивает её самое слабое звено.
Проверка. На какой подаче ваша ось начинает гудеть?
Модуль 9. Ускорение и рывки
Ускорение важнее максимальной скорости на коротких ходах.
Масса каретки. Тяжёлая каретка с оснасткой требует большего момента на разгоне. Массу оценивают вместе с приспособлением, а не по паспорту станка.
Физика. Сила = масса × ускорение. Тяжёлый портал с высокой динамикой требует большего момента, чем разгоняется двигатель.
Симптом. Ось «клюёт» или теряет шаги при разгоне, но идёт ровно на установившейся скорости. Значит, ускорение выше возможностей привода.
Один параметр за раз. Меняют только ускорение, проверяют, затем скорость. Два изменения сразу не дают понять, что помогло.
Настройка. Ускорение снижают на 15–20 % от значения, где появился срыв, и проверяют на самом тяжёлом участке.
Рывок. Резкое изменение ускорения даёт удар по винту и гайке. Плавный профиль разгона продлевает ресурс пары.
Механика. Слишком высокое ускорение проявляется стуком на реверсе: гайка «догоняет» винт. Это не люфт, но выглядит как он.
Как проверить. Серия коротких ходов туда-обратно на максимальном ускорении: слушают и смотрят на потерю позиции.
Почему так. Ускорение — это нагрузка, а нагрузка определяет износ и потерю шагов.
Проверка. На каком ускорении появляется стук на реверсе?
Модуль 10. Смазка на практике
Смазка работает, когда её ровно столько, сколько нужно.
Тип. По паспорту узла: консистентная для ШВП или масло, предусмотренное конструкцией. Смешивать типы нельзя.
Тонкий слой. Смазку наносят кистью или шприцем на дорожки, прогоняют ось на малой подаче и убирают излишки у сальников.
Шприц и доза. Для точечной смазки удобен шприц: доза повторяема, и «на глаз» перестаёт быть аргументом при разборе.
Количество. Тонкий слой на дорожках и в канале возврата. Избыток выдавливается через сальники и собирает стружку.
Сальник и количество. Сначала проверяют дозировку, потом кромку сальника. Замена уплотнения при переизбытке смазки не помогает.
Утечка. «Смазка в ШВП не держится и вытекает через сальники» — чаще признак изношенного уплотнения или избытка смазки, а не «плохой смазки».
Частота. По регламенту: при ежемесячном обслуживании, при интенсивной работе чаще. Ориентир — состояние дорожек, а не только календарь.
Промывка. Перед сменой типа смазки узел промывают и просушивают. Смесь двух смазок теряет свойства.
После смазки. Пробный проход на малой подаче: излишки убирают, узел слушают. Сразу в серию не идут.
Почему так. Смазка — расходник с дозировкой, а не «чем больше, тем лучше».
Проверка. Видно ли на гофре свежие следы выдавливания?
Модуль 11. Защита и чистота
Защита винта дешевле его замены в разы.
Крепление хомутами. Гофру крепят с двух сторон и проверяют натяг: провисшая складка трётся о винт и рвётся первой.
Гофра. Закрывает винт по всей длине хода. Проверяют крепления и складки: разрыв у крепления — типичное место.
Скребки. Снимают стружку с направляющих и винта до уплотнения. Изношенный скребок пропускает абразив.
Зазор до стружки. Кожух ставят с зазором, чтобы не тереть о каретку, но без щелей, куда летит стружка. Крепление проверяют после первых часов.
Кожух. Защищает от крупной стружки и брызг СОЖ. Для металла обязателен.
Уборка. Щётка и пылесос, не сдув. Сдув загоняет стружку под уплотнение и в канал возврата.
После работы. Если СОЖ всё же попала на винт, узел протирают и смазывают заново: вода вымывает смазку быстрее, чем испаряется.
СОЖ. Попадание жидкости на ШВП вымывает смазку и вызывает коррозию. Защита и своевременная смазка после работы.
Что смотреть. Блеск дорожек, цвет смазки, забоины, следы ржавчины. Фото с линейкой в кадре — лучший способ сравнить состояние через месяц.
Осмотр. Раз в месяц снимают гофру и смотрят дорожки: блеск, забоины, цвет смазки. Пять минут, которые показывают состояние узла.
Почему так. Точность ШВП держится на чистоте, а не на классе точности в паспорте.
Проверка. Когда вы последний раз смотрели на винт под гофрой?
Модуль 12. Первый пуск
После ремонта ось запускают по процедуре, а не «на пробу».
Проверка руками. До включения: ось идёт от руки по всей длине, без заеданий и стука. Если тяжело — искать перекос, а не добавлять ток.
Слушать, а не смотреть. На первых ходах важнее звук: щелчок на одном участке означает закусывание, а не «приработку».
Малый ход. Первые движения — по 5–10 мм на минимальной скорости. Слушают, смотрят на муфту и опоры.
Средний ход. Прогон на половине длины, затем на всей. Проверяют нагрев гайки и опор после пяти минут.
Плавный выход. На рабочую скорость выходят ступенями, проверяя звук и нагрев на каждой. Резкий скачок на максимальную маскирует начало проблемы.
Скорость. Постепенный выход на рабочую подачу. Гул или стук — шаг назад, а не «притрётся».
Порядок. Сначала реферирование, потом проверка нулей, потом шаги. Ось, разобранная и собранная, теряет привязку даже при аккуратной сборке.
Нули и параметры. После ремонта проверяют нули, лимиты и шаги. Ось, которую разбирали, считается новой.
След на стенке. Кромку, размер и след на стенке. Ровный след без волны говорит, что люфт и натяг в норме, даже если приборы показывали «почти».
Тест-деталь. Квадрат или кольцо на отходах: геометрия и люфт видны на реальном проходе.
Почему так. Первый пуск — единственный момент, когда ошибка стоит минуты, а не серии.
Проверка. Сколько минут вы даёте оси на малый ход перед работой?
Модуль 13. Контроль точности
Три замера подтверждают, что наладка удалась.
Два направления. Тест делают в обе стороны: ошибка на прямом ходе и на возврате может отличаться, и это подсказывает источник.
Тест 100 мм. Ось идёт 100 мм и возвращается. Несовпадение возврата — потеря шагов; смещённый контур при точном возврате — файл, коррекция или ноль.
Люфт. Индикатор в каретку, подход с двух сторон, замер в середине хода и у опор. Разница — мёртвый ход.
Одинаковые условия. Повторяемость меряют на одной подаче и одной температуре: разогретая ось даёт другой результат, и сравнение становится нечестным.
Повторяемость. Один и тот же ход десять раз: разброс больше 0,01–0,02 мм на мелкой оси — повод смотреть пару и опоры.
Калибровка. По результатам 100 мм пересчитывают шаги: новые = старые × (заказано / факт). После замены пары обязательно.
Запись. Три числа и дата в журнале. Через месяц тренд покажет износ раньше, чем деталь выйдет из допуска.
Границы. Для черновых осей достаточно грубых чисел; для чистовых — те же три замера, но чаще.
Почему так. Точность подтверждается числами, а не ощущением «вроде ровно».
Проверка. Какие три числа вы записали после последней наладки?
Модуль 14. Обкатка и ошибки
Обкатка выявляет то, что не видно на первом проходе.
Интервалы. Первый осмотр — через 15 минут, второй — через час, третий — в конце смены. Так нагрев и звук ловятся до того, как станут нормой.
Первые часы. Малые скорости, короткие ходы, проверка нагрева и звука каждые 15–20 минут.
Протяжка после обкатки. После первых часов проверяют крепёж опор, муфты и гайки. Новый узел «садится».
Первая замена. В первой смазке остаются продукты приработки: её меняют раньше регламента, иначе абразив работает внутри узла.
Смазка после обкатки. Первую смазку меняют раньше регламента: в ней остатки приработки.
Симптом перетяжки. Гайка греется, ось гудит на малой подаче, проворот рукой тугой. Убирают по одному шагу и проверяют заново.
Типовая ошибка — перетяжка. Желание убрать люфт «до нуля» даёт нагрев и ускоренный износ. Люфт убирают до нормы, а не до ощущения.
Типовая ошибка — шаги. После замены пары забывают пересчитать параметр. Ось едет точно, но не туда, куда нужно.
Промывка перед сборкой. Узел промывают и сушат до установки защиты. Оставшийся абразив сокращает ресурс новой пары до недель.
Типовая ошибка — грязь. Сборка без защиты и промывки оставляет абразив, и новый узел изнашивается за недели.
Почему так. Обкатка — это проверка сборки под нагрузкой, а не формальность.
Проверка. Что вы протянули после первых часов работы?
Практикум. Наладка оси после замены пары
Задание: пройти путь от упора до теста и записать результат.
Шаг 1. Подготовка. Упор под Z, питание снято, лотки для крепежа, индикатор на стойке.
Шаг 2. Монтаж. Опоры на площадки, винт без напряжения, гайка на каретку, муфта по меткам.
Шаг 3. Соосность. Радиальное и торцевое биение муфты, затяжка с моментом и фиксатором.
Шаг 4. Преднатяг. Поджим шагами, контроль проворота и люфта, нагрев после десяти минут.
Шаг 5. Параметры. Пересчёт шагов, проверка 100 мм, люфт, повторяемость.
Шаг 6. Обкатка. Малые ходы, протяжка, замена первой смазки, тест-деталь.
Критерий готовности. Запись с шестью шагами, тремя числами контроля и отметкой о протяжке.
Экзамен: 12 вопросов с ответами-рассуждениями
1. С чего начинается наладка оси? С базы: уровень, отсутствие перекоса рамы, параллельность направляющих. На перекошенной раме винт не наладить.
2. Почему опору нельзя ставить на шайбы? Любая прокладка даёт перекос корпуса, а перекос — биение винта и люфт, которого не было.
3. Чем проверяют соосность двигателя и винта? Индикатором: радиальное биение на полумуфте и торцевое в торец, отдельно друг от друга.
4. Как поджимают гайку? Малыми шагами при снятой нагрузке, после каждого шага — проворот рукой и люфт индикатором.
5. Что означает горячая гайка после десяти минут? Перетяжку или недостаток смазки. Регулировку ослабляют и проверяют нагрев заново.
6. Когда меняют пару, а не подшипники? Когда люфт растёт за неделю и на дорожках забоины. Люфт только в опоре лечится подшипниками.
7. Что обязательно сделать после замены пары? Пересчитать шаги на мм и проверить перемещением на 100 мм: тот же типоразмер может дать другое число.
8. Как подача связана с шагом винта? Подача — произведение шага на обороты: при том же шаге больше обороты — быстрее ось, а смена шага меняет скорость без изменения двигателя.
9. Почему ось теряет шаги при разгоне, но идёт ровно потом? Ускорение выше возможностей привода. Его снижают на 15–20 % от порога срыва и проверяют на тяжёлом участке.
10. Почему смазка вытекает через сальники? Избыток смазки или изношенное уплотнение. Проверяют количество и состояние сальников, а не только сорт.
11. Что проверяют перед первым пуском после ремонта? Ход от руки по всей длине, нули, лимиты, шаги; затем малые ходы и нагрев.
12. Какие три замера подтверждают наладку? 100 мм, люфт и повторяемость — с записью чисел и даты.
Частые вопросы (Q&A)
Можно ли наладить ось, не снимая винт? Часто да: опоры, муфта и преднатяг доступны без демонтажа. Снятие нужно при замене пары или изгибе винта.
Почему после наладки люфт вернулся через неделю? Либо преднатяг не удержался (нет стопорения), либо износ дорожек уже не лечится поджимом.
Нужен ли динамометрический ключ? Для опор и муфты — да: момент задан конструкцией, а «на глаз» даёт перекос или проворот.
Какую смазку выбрать, если паспорт утерян? Ту, что рекомендована для ШВП аналогичного размера, и одну, а не смесь. После смены типа узел промывают.
Можно ли работать без гофры? Можно недолго, но абразив попадёт на дорожки. Гофра дешевле пары и меняется за минуты.
Как понять, что винт изношен, а не опора? Индикатор в торец винта показывает люфт опоры; люфт каретки при неподвижном винте — пара.
Глоссарий
Наладка — последовательность работ по выставлению узла.
Соосность — совпадение осей двигателя и винта.
Преднатяг — усилие, убирающее зазор.
Обкатка — работа на пониженных режимах после сборки.
Повторяемость — разброс результата при повторных ходах.
Гофра — защитный чехол винта.
Скребок — элемент, снимающий стружку до уплотнения.
Тест 100 мм — проверка перемещения и возврата.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ось тяжело идёт от руки | Перекос опор или гайки | Ослабить, выставить, проверить биение |
| Стук на реверсе после сборки | Люфт муфты или гайки | Проверить муфту, затем преднатяг |
| Гайка горячая | Перетяжка | Ослабить поджим, проверить нагрев |
| Люфт вернулся за неделю | Износ пары | Замена пары, пересчёт шагов |
| Смазка вытекает | Избыток или сальник | Убрать излишки, заменить уплотнение |
| Гул в середине хода | Резонанс винта | Снизить скорость, изменить опоры |
| Потеря шагов на разгоне | Высокое ускорение | Снизить на 15–20 %, проверить нагрузку |
| Размер ушёл после замены | Не пересчитаны шаги | Калибровка 100 мм |
| Ось «клюёт» на старте | Люфт муфты | Замена вставки, затяжка с моментом |
| Стружка на дорожках | Порвана гофра | Заменить защиту, промыть, смазать |
Мысли вслух: чего нет на форумах
- «Смазка в ШВП не держится и вытекает через сальники» — в половине случаев её просто слишком много. Сальник держит тонкий слой, а не заполненную полость.
- Наладку начинают с рамы, а не с гайки. Перекошенная рама возвращает люфт через неделю после любой регулировки.
- Динамометрический ключ для опор и муфты покупают последним, а он дешевле одной пары и снимает половину перекосов, которые потом ищут в геометрии.
- Радиальное и торцевое биение муфты — два разных замера. Если смотреть только радиальное, перекос остаётся.
- Поджим гайки «до упора» — самая дорогая привычка: нагрев, износ и люфт быстрее, чем до регулировки. Норма — когда люфт исчез, а проворот остался плавным.
- После замены пары забывают пересчитать шаги. Ось едет точно, но не туда, и виноватым становится станок.
- Первая смазка после обкатки — расходник: в ней остатки приработки, и её меняют раньше регламента. Экономия на этой замене возвращается износом.
- Протяжка крепежа через первые часы работы обязательна: новый узел «садится», момент падает, появляется люфт. Проверяют до конца смены, а не «на следующей неделе».
- Ускорение важнее максимальной скорости: короткие ходы не успевают выйти на скорость, а потеря шагов случается именно на разгоне.
- Гул в середине длинного хода — ограничение винта, а не двигателя. Снижение скорости честнее замены электроники, а замена винта на больший диаметр — единственное полное решение.
- Гофра, порванная у крепления, пропускает стружку именно туда, где ходит гайка. Осмотр занимает минуту.
- Сдув вместо щётки загоняет абразив под уплотнение. Щётка и пылесос занимают те же две минуты, но не добавляют работы.
- Смазка двух типов в одном узле превращается в кашу. Держат одну, указанную в паспорте.
- Люфт, который вернулся после стяжки, — это уже износ дорожек, а не настройка. Поджим только откладывает замену.
- Тест 100 мм и замер люфта занимают десять минут. Они дешевле первой испорченной детали и дешевле спора о том, «кто виноват — механика или программа». Это дешевле любого разбора.
- Ось после ремонта считается новой: нули, лимиты и шаги проверяют заново, даже если «ничего не трогали». Привязка теряется при любой разборке муфты.
- Повторяемость 0,02 мм на мелкой оси — уже повод смотреть пару и опоры, а не списывать на «погрешность станка».
- Запись трёх чисел после каждой наладки через полгода показывает тренд износа, которого не видно по одной цифре. Тренд и есть основание для заказа пары заранее.
- И последнее: винтовая ось любит порядок — чистая сборка, точный момент, тонкая смазка и терпение на обкатке.
Открытая библиотека
Цитат из открытого корпуса нет: числа, регламент и порядок работ взяты из руководства завода и документации узлов. Для фона подойдут свободные руководства по механике и обработке (PD/OA); конкретные значения сверяйте с паспортом станка.
- Публичная библиотека (PD/OA) — свободные источники по технике.
- Библиотека завода — руководства и справочники «Твайт».
Смотрите также
- Механика: ШВП/винты — том 1: основы и безопасность.
- 3-осевой фрезерный станок ЧПУ: гид.
- Электроника ЧПУ: шаговые двигатели, драйверы, питание.
- Безопасность на ЧПУ.
- Софт: G-код/УП — том 1: основы и безопасность.
- Форум завода — вопросы по наладке и люфтам.
- Станки: 17Д, 17К, РАКЕТА, SMK, МАСТЕР.
Станки
Наладка привязана к конкретной кинематике: длина хода задаёт ограничения винта.
17Д — карточка: 5 осей, поле от 1500 × 1500 × 1000 мм, шпиндель 7,5 кВт с автосменой. Длинные винты требуют внимания к критической скорости и опорам.
РАКЕТА — карточка: обрабатывающий центр, поле от 2500 × 1250 × 500 мм с поворотом 360°, шпиндель 7,5 кВт, скорость обработки до 15 м/мин. Высокая скорость предъявляет требования к жёсткости и смазке.
SMK — карточка: металлообработка, поле от 2000 × 3600 × 1500 мм, шпиндель 7,5 кВт. Длинные оси и СОЖ — сочетание, при котором защита винта обязательна.
МАСТЕР — карточка: поле от 600 × 1200 × 150 мм, шпиндель 1500–2200 Вт. Короткие винты прощают больше, но люфт на них заметнее в микронах.
Фото, схемы и инфографика завода

Расчёт по связи «подача = шаг × обороты»: 1500 мм/мин при шаге 2, 4, 5 и 10 мм требует 750, 375, 300 и 150 об/мин соответственно.
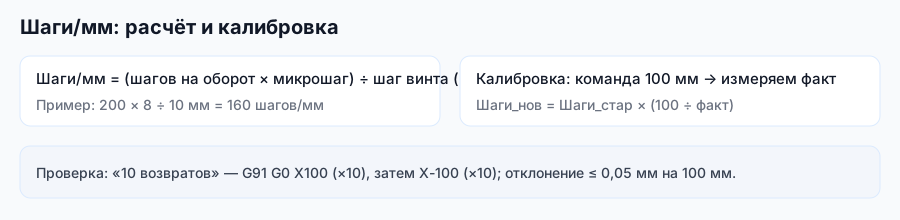
Схема завода «Твайт»: после замены пары шаги пересчитывают и проверяют на 100 мм.
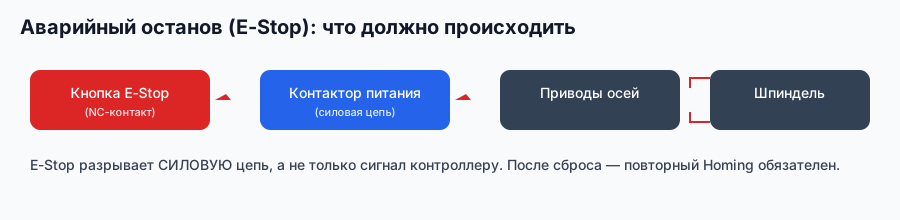
Схема завода «Твайт»: работы начинаются с безопасного состояния и упора под Z.
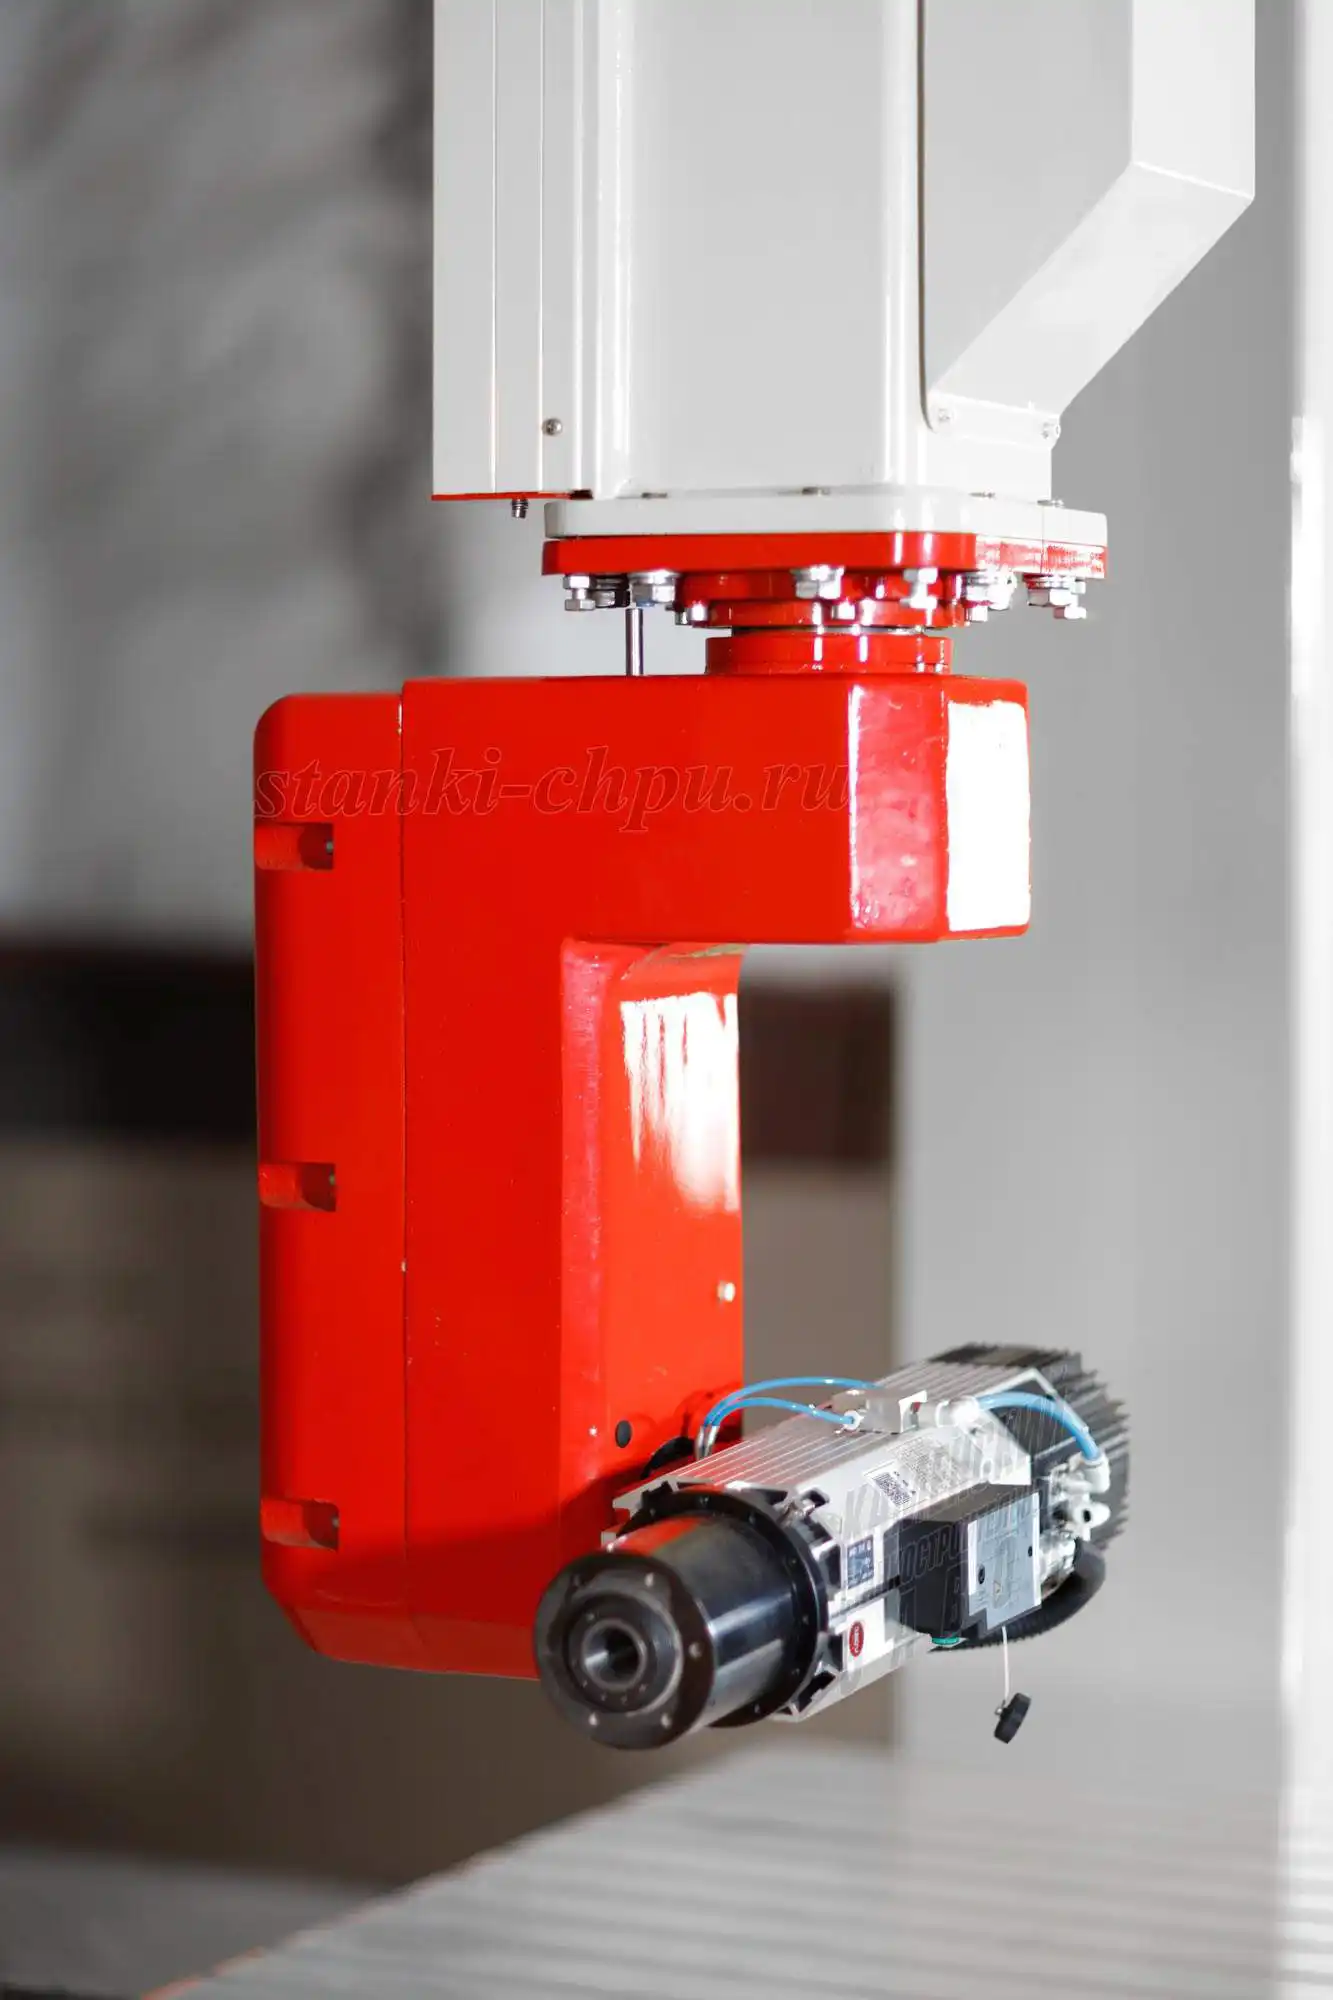
Фото/видео завода «Твайт». Карточка: РАКЕТА.
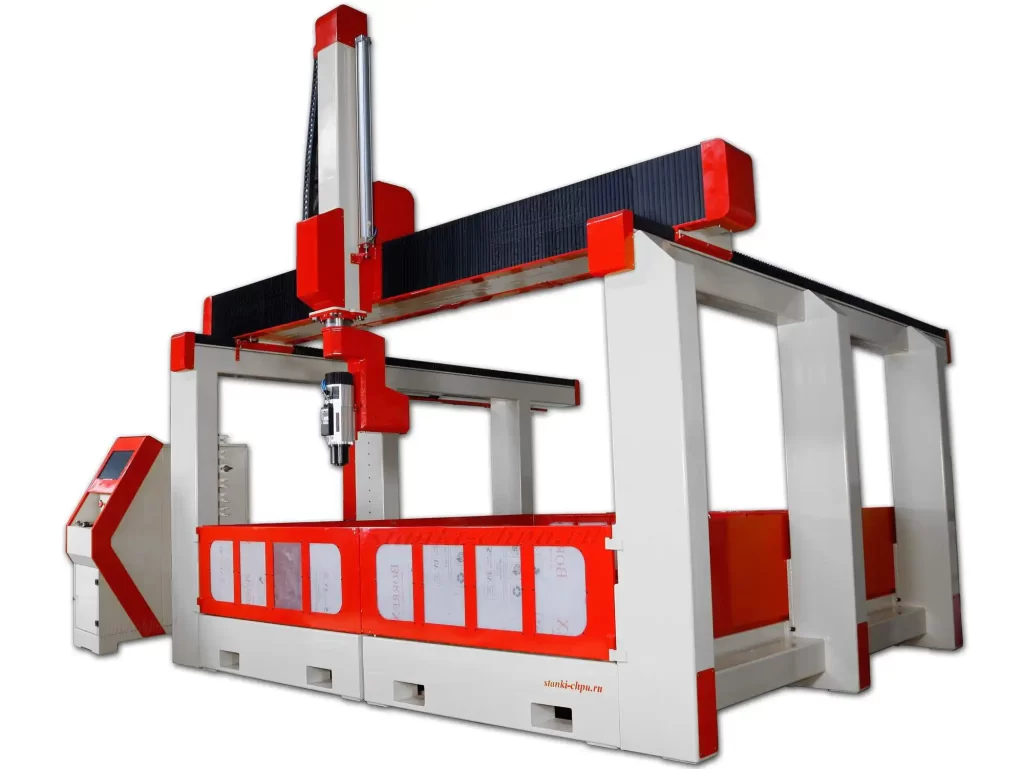
Фото/видео завода «Твайт». Карточка: 17Д.
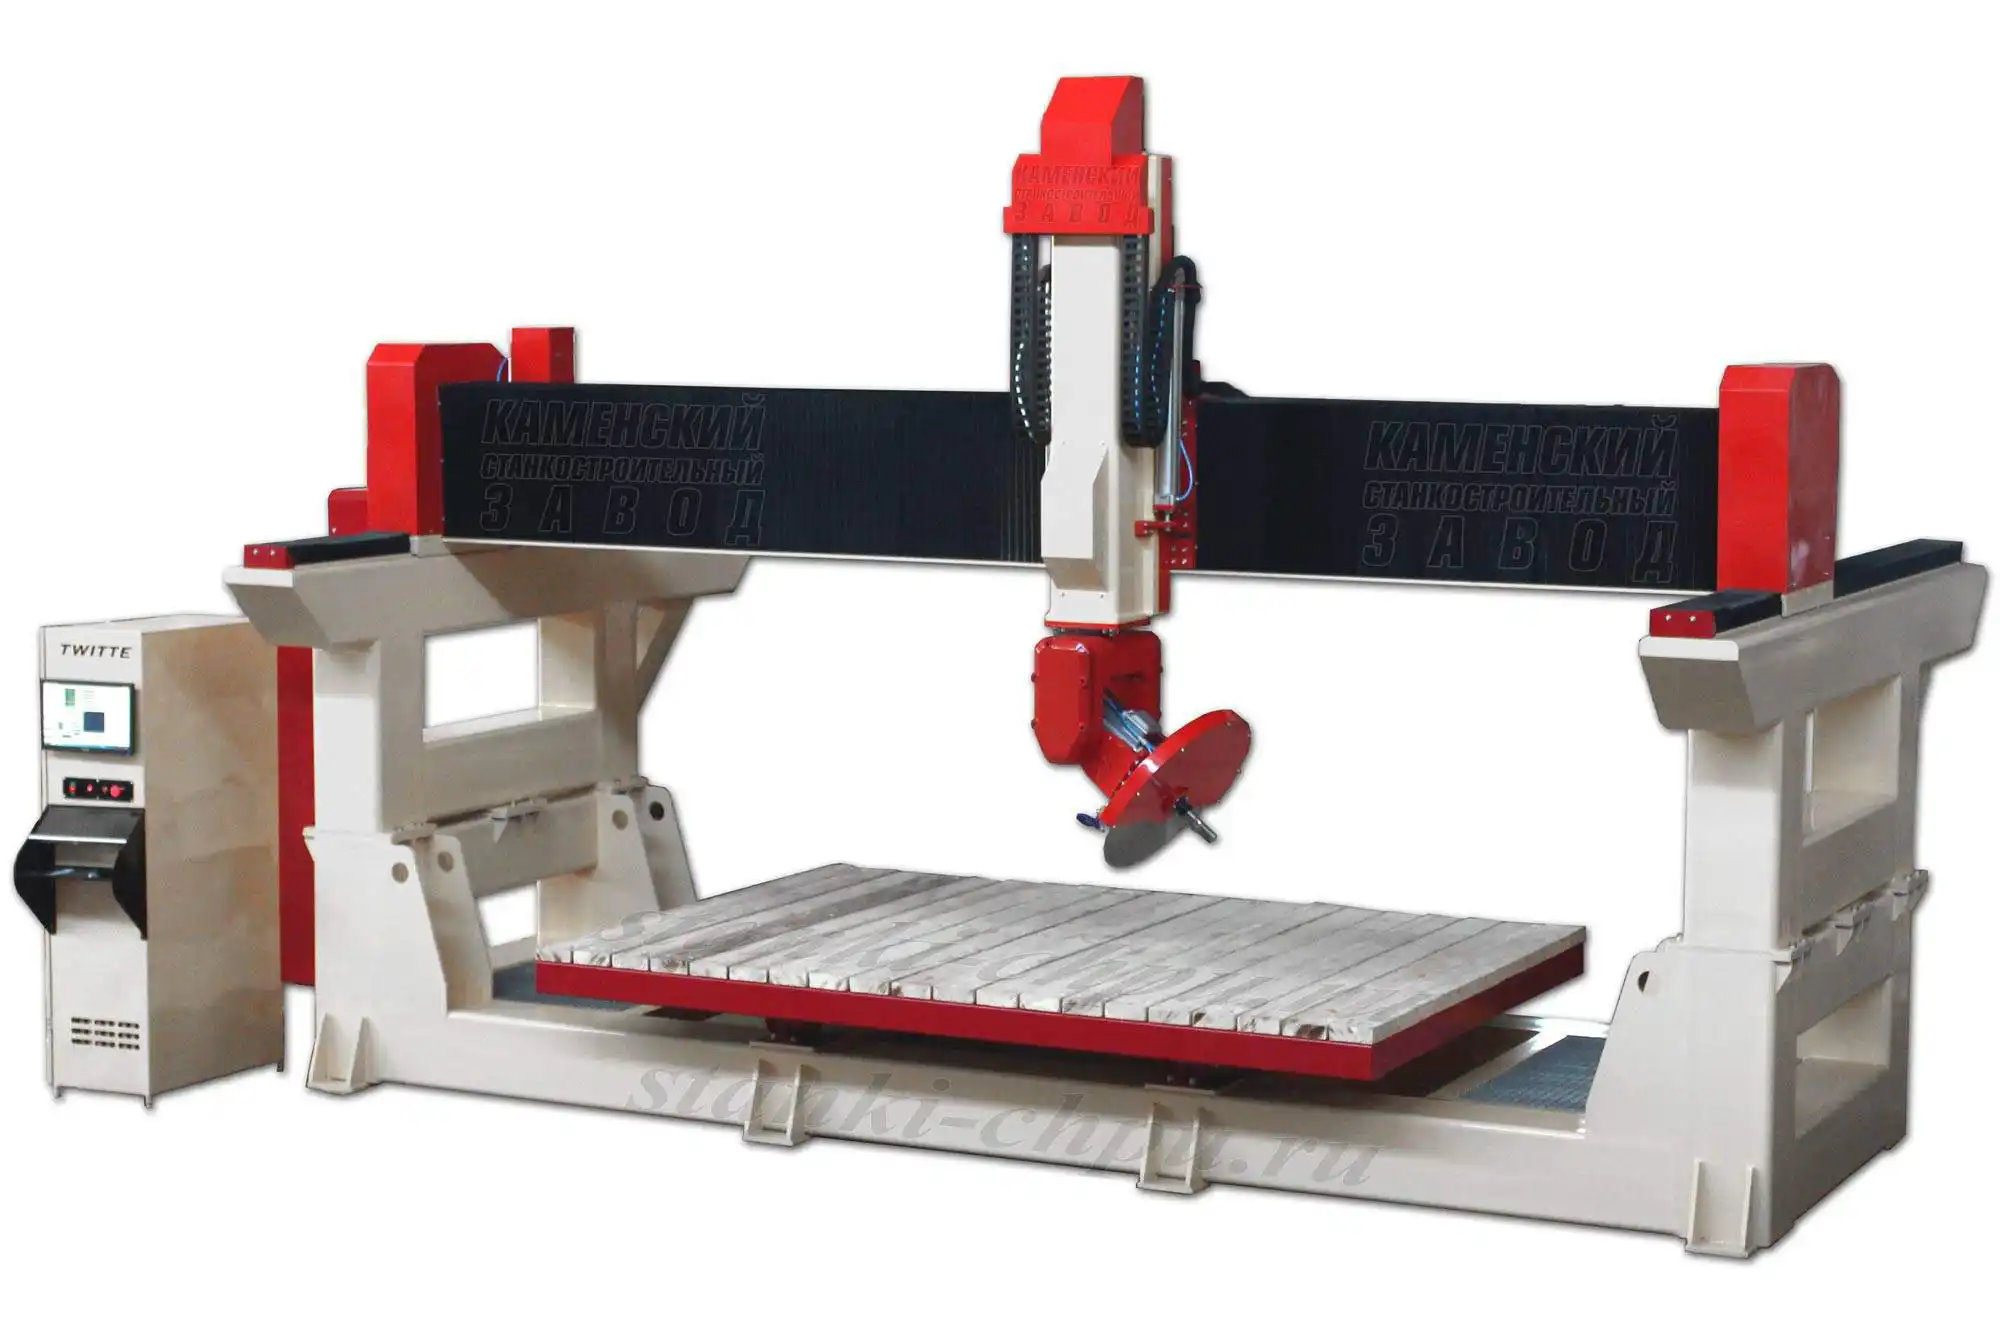
Фото/видео завода «Твайт». Карточка: МАСТЕР.
Продолжение серии: том 3 — «Диагностика износа». В нём — как читать следы на дорожках, отличать износ пары от опор и перекоса, строить тренд точности и принимать решение о замене по числам.
Первоисточник: https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.