# Механика: ШВП/винты — том 2: практика и режимы | Версия 1.0 от 2026-11-11
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и
> материалы». Том 2 серии: практическая наладка винтовой оси — монтаж опор, соосность, преднатяг, замена пары,
> режимы скорости и ускорения, смазка, первый пуск и контроль точности.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`-файл; AI-бриф — рядом с
> публикацией как `/blog/mehanika-shvpvinty-tom-2.ai.json`.
> Версия 1.0 от 2026-11-11. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Механика: ШВП/винты — том 2: практика и режимы“, zavod-stanki.ru».
> Источник спроса — форумы (заголовки тем `forum-drafts/*-topics.tsv` дословно: «Смазка в ШВП не держится и
> вытекает через сальники», «смазка шарикового винта», «Возможные люфты в ШВП с преднатягом.», «Натяг в каретках
> и ШВП гайках», «Замена винт - гайки на станке чпу», «Замена радиально-упорных подшипников на ШВП»).
> Факты — `CNC_KNOWLEDGE_BASE.md` (шаги на мм, регламент обслуживания), `MACH3_COMPLETE_GUIDE.md` (люфт и
> компенсация 0,01–0,1 мм, калибровка 100 мм, ускорения), `DIY_CNC_BUILD_GUIDE.md` (ШВП 1605),
> карточки `/product/*.md` (скорость обработки до 15 м/мин).
> **Безопасность:** ось Z фиксируют упором; питание снимают; шарики ШВП разлетаются при разборке; пальцы вне
> зоны гайки.
> **Границы тома.** Том 1 — устройство, люфт и безопасность. Здесь — наладка и режимы. Том 3 — диагностика
> износа по точности и следам.
Хорошая винтовая ось — это не «правильная деталь», а правильная последовательность: упор, чистота, посадка,
соосность, преднатяг, смазка, обкатка, замер. Пропущенный шаг не исчезает — он возвращается через неделю
люфтом или через месяц заменой пары. Этот том — про практику: что делать руками, в каком порядке и какими
числами проверять результат до того, как станок пойдёт в серию.
## Чему научитесь
- Вести наладку оси по шагам, а не «по месту».
- Ставить опоры и выставлять соосность с двигателем.
- Регулировать преднатяг гайки без перетяжки.
- Менять пару винт-гайка и подшипники опор.
- Считать скорость по шагу и оборотам винта.
- Настраивать ускорение так, чтобы ось не срывалась.
- Смазывать узел так, чтобы смазка не вытекала и не собирала стружку.
- Проверять результат тестом 100 мм и замером люфта.
## Предпосылки и безопасность
Нужны: том 1 серии, руководство, индикатор на кронштейне, динамометрический ключ, смазка по паспорту, упор.
**Безопасность.**
- **Упор под Z.** До любых работ: брусок или стойка под шпиндельный узел.
- **Питание.** Снято, шкаф закрыт; двигатель не удерживает ось без тока.
- **Шарики.** Поддон с бортиком и очки: гайка разбирается внезапно.
- **Защемление.** Пальцы вне зоны между гайкой и опорой; винт проворачивается от руки.
## Содержание
1. Порядок наладки.
2. Подготовка рабочего места.
3. Монтаж опор.
4. Соосность и муфта.
5. Преднатяг на практике.
6. Замена пары.
7. Замена опорных подшипников.
8. Режимы скорости.
9. Ускорение и рывки.
10. Смазка на практике.
11. Защита и чистота.
12. Первый пуск.
13. Контроль точности.
14. Обкатка и ошибки.
## Какие вопросы новичков разобраны в этом томе
Форумные заголовки, с которых начинается практика: «Смазка в ШВП не держится и вытекает через сальники» — куда
уходит смазка и что менять; «смазка шарикового винта» — чем и как часто; «Возможные люфты в ШВП с
преднатягом.» — почему натяг есть, а мёртвый ход остался; «Натяг в каретках и ШВП гайках» — как не перетянуть
узел; «Замена винт - гайки на станке чпу» — порядок работ; «Замена радиально-упорных подшипников на ШВП» — что
проверить после замены.
## Модуль 1. Порядок наладки
Наладка оси — это последовательность, в которой каждый шаг опирается на предыдущий.
**Проверка уровня.** Уровень кладут на стол и на каретку: расхождение показывает перекос рамы. Пока он есть,
регулировка винта только маскирует проблему.
**Сначала база.** Станок выставлен по уровню, рама не перекошена, направляющие параллельны. Наладка винта на
перекошенной раме бессмысленна: люфт вернётся.
**Порядок затяжки.** Опоры крепят крест-накрест в два прохода: сначала на треть момента, потом на полный.
Так корпус садится ровно, без перекоса.
**Потом опоры.** Фиксированная и плавающая опоры ставятся на свои площадки, затягиваются и проверяются на
биение. Только после этого ставится гайка.
**Свободный ход.** Гайку ставят так, чтобы каретка двигалась без закусывания по всей длине. Закусывание в
одном месте — перекос или изгиб винта.
**Затем гайка.** Гайка крепится к каретке без натяга, ось прогоняется рукой, проверяется отсутствие защемления
по всей длине.
**Метка на гайке.** После регулировки ставят метку и фиксируют стопором. Без метки невозможно понять,
сдвинулась ли настройка за месяц.
**Потом преднатяг.** Поджим делают при снятой нагрузке, проверяя проворот и нагрев. Перетяжка на этом шаге
дороже, чем кажется: её видно через неделю.
**До первого движения.** Гофру ставят до обкатки: за первые часы стружка успевает попасть на дорожки, если
защиты нет.
**Смазка и защита.** Гофра, скребки, смазка — до первого пуска, а не «после обкатки».
**Финальные числа.** 100 мм, люфт, повторяемость. Три числа, которые подтверждают, что порядок соблюдён.
**Почему так.** Каждый следующий шаг маскирует ошибку предыдущего, и разбираться потом дороже.
**Проверка.** Можете ли вы назвать свою последовательность до первого движения оси?
## Модуль 2. Подготовка рабочего места
Половина проблем наладки — грязь и спешка, а не детали.
**Чистота.** Винт, гайка и опоры ставятся на чистую подложку. Песчинка на дорожке ШВП — это задир, который
потом ищут в люфте.
**Стойка индикатора.** Магнитная стойка должна держаться на обработанной поверхности. Дрожащая стойка даёт
разброс в сотки, который принимают за люфт.
**Инструмент.** Индикатор с магнитной стойкой, ключи по размеру, динамометрический ключ, съёмник муфты. Всё
заранее, а не «сбегать за».
**Упор.** Под вертикальную ось — брусок или стойка. Ставить его до снятия муфты, а не после первого падения.
**Фото до разборки.** Положение шайб, муфты и опор фиксируют на фото с линейкой в кадре. Через день
сборка «по памяти» уже ошибается.
**Маркировка.** Перед разборкой фотографируют положение муфты, опор и шайб. Сборка «по памяти» даёт перекос,
которого не было.
**Форма записи.** Дата, узел, что делали, что мерили, результат. Пять полей — и через месяц видно, какая
регулировка держится, а какая возвращается.
**Журнал.** Записывают, что снимали, что мерили, что меняли. Через месяц это единственная история узла.
**Порядок на столе.** Мелкие детали — в лотках: шарики, винты, шайбы. Потерянный шарик останавливает работу
до поставки.
**Почему так.** Аккуратность на наладке дешевле любой последующей диагностики.
**Проверка.** Что у вас лежит в лотках до начала работ?
## Модуль 3. Монтаж опор
Опора задаёт положение винта, поэтому её посадка важнее затяжки.
**Зачистка площадки.** Забоины снимают шабером или надфилем и проверяют линейкой. Опора на забоине стоит
криво даже при правильном моменте.
**Посадочная плоскость.** Опора ставится на обработанную площадку без шайб и подкладок. Любая прокладка — это
перекос и биение.
**Температура посадки.** Горячую посадку делают с нагревом подшипника, а не ударами. Перегрев сверх
допустимого меняет зазор и убивает смазку.
**Посадка подшипника.** Натяг посадки задан конструкцией; молоток и выколотка здесь не инструменты. Подшипник
ставят съёмником и оправкой по кольцу.
**Момент и резьба.** Момент указывают в документации; резьбу очищают и наносят фиксатор. Сухая резьба даёт
меньший натяг при том же моменте.
**Затяжка.** Крепёж опоры затягивают крест-накрест и с моментом. Перетяжка одного винта перекашивает корпус.
**Проверка после монтажа.** Индикатор в торец винта и на фланец: биение и осевой люфт. Если появились — опора
села криво.
**Первая протяжка.** Через первые часы работы крепёж протягивают: новый узел «садится», и момент падает.
**Почему так.** Опора — единственная точка, где винт связан с рамой; её перекос идёт в точность напрямую.
**Проверка.** Проверяли ли вы биение фланца после затяжки?
## Модуль 4. Соосность и муфта
Двигатель и винт должны стоять на одной оси, иначе муфта работает как эксцентрик.
**Проворот вручную.** Полумуфту проворачивают на полный оборот и смотрят на стрелку: максимум и минимум
показывают смещение осей, а не погрешность прибора.
**Радиальное биение.** Индикатор на полумуфте двигателя, проворот вручную: разница показывает смещение осей.
**Две плоскости.** Торцевое биение снимают в двух взаимно перпендикулярных плоскостях: перекос виден
только при сравнении двух замеров.
**Торцевое биение.** Индикатор в торец полумуфты: показывает перекос. Радиальное и торцевое проверяют
отдельно, иначе причина не видна.
**Упругая муфта.** Компенсирует небольшую несоосность, но не бесконечно. Перекос сверх паспортного даёт
вибрацию и износ вставки.
**Фиксатор резьбы.** Винты муфты работают на сдвиг и вибрацию; без фиксатора они ослабевают и дают люфт
через несколько смен.
**Затяжка муфты.** Винты затягивают по схеме, с моментом и фиксатором резьбы. Проворот на валу под нагрузкой —
типичная причина «люфта», которого нет в гайке.
**Контроль в сборе.** Проверяют на каретке, а не только на полумуфте: собранный узел может дать биение,
которого не было на деталях.
**Биение после сборки.** Проверяют на собранном узле: муфта может быть ровной, а вал двигателя — с биением.
**Почему так.** Муфта передаёт момент и первой страдает от несоосности, а её люфт маскируется под люфт винта.
**Проверка.** Какое биение муфты вы считаете нормой для своего станка?
## Модуль 5. Преднатяг на практике
Преднатяг убирает мёртвый ход, но требует процедуры, а не силы.
**Разгрузка.** Перед поджимом снимают нагрузку с каретки: домкрат или подпорка. Нагруженная гайка не даст
увидеть реальный люфт.
**Исходное состояние.** Ось разгружена, гайка закреплена, винт чистый. Поджим на нагруженной оси ничего не
покажет.
**Запись шагов.** Каждый поджим записывают: сколько градусов, какой люфт после. По записи видно, где
начинается перетяжка, и следующий раз проходит быстрее.
**Пошаговый поджим.** Гайку подтягивают малыми шагами, после каждого проверяя проворот рукой и люфт
индикатором. Останавливаются, когда люфт исчез, а проворот остался плавным.
**Контроль нагрева.** После десяти минут работы гайка тёплая. Горячая — перетяжка: ослабляют и повторяют.
**Симметрия поджима.** Две гайки поджимают поочерёдно, малыми долями: перекос между ними даёт неравномерный
износ дорожек.
**Двойная гайка.** Поджим между гайками задаёт натяг; его величина зависит от шага и класса пары и указывается
в документации узла.
**Не лечить люфт опоры гайкой.** Разные узлы и разные регулировки: поджим гайки при люфте в опоре только
добавит нагрев.
**Что не делать.** Не поджимать «до упора» и не устранять люфт опоры гайкой: разные узлы, разные регулировки.
**Контроль через смену.** После фиксации ось проверяют через одну смену: люфт не должен измениться. Если
вырос — стопор не держит.
**Фиксация.** После регулировки — стопорение и метка. Самопроизвольное ослабление даёт люфт, который
возвращается.
**Почему так.** Преднатяг — единственная регулировка, где «чуть больше» означает «быстрее износ».
**Проверка.** Сколько шагов поджима вы делаете до проверки индикатором?
## Модуль 6. Замена пары
Пару меняют, когда регулировка перестала держать люфт.
**Сначала замер.** Люфт меряют в середине и у опор, слушают звук, смотрят дорожки под гофрой. Замена без
замера — это лотерея за свой счёт.
**Диагностика до замены.** Люфт растёт за неделю, дорожки с забоинами, стук на реверсе. Если люфт только в
опоре — меняют подшипники, а не пару.
**Маркировка пары.** Винт и гайку подбирают как пару и маркируют одним номером. Смешивание деталей от разных
пар даёт люфт с первого дня.
**Подбор.** Диаметр, шаг, класс точности, направление резьбы, тип гайки. Ошибка в шаге меняет шаги на мм и
скорость оси.
**Поддержка винта.** Длинный винт при снятии поддерживают в двух точках: без опоры он прогибается под
собственным весом и получает остаточную деформацию.
**Снятие.** Ось фиксируют, муфту снимают, гайку отсоединяют от каретки, винт вынимают без перекоса. Винт
длиной больше метра снимают вдвоём.
**Посадка без удара.** Винт входит в опоры от руки или лёгким поджатием. Удары по торцу передаются на
подшипники и дорожки.
**Установка.** Сначала опоры, потом винт, потом гайка. Винт не затягивают в опоры силой: он должен войти без
напряжения.
**Шаги на мм.** После замены пересчитывают параметр и проверяют перемещением на 100 мм. Даже тот же типоразмер
может дать другое число.
**Обкатка.** Первые проходы на пониженной скорости, с проверкой нагрева и звука. Серия — после теста.
**Почему так.** Пара — единственный узел, где замена без пересчёта параметров гарантирует ошибку.
**Проверка.** Пересчитывали ли вы шаги после последней замены?
## Модуль 7. Замена опорных подшипников
Подшипники опор меняют реже пары, но по той же логике.
**Признаки.** Гул, нагрев, осевой люфт, который не убирается преднатягом. Проверяют индикатором в торец винта.
**Съёмник по кольцу.** Усилие прикладывают к внутреннему кольцу при съёме с вала и к наружному — из корпуса.
Иначе разрушается сепаратор.
**Съём.** Только съёмником, с усилием по кольцу. Удары по сепаратору разрушают дорожку и оставляют стружку
внутри.
**Контроль размера.** Посадочные места меряют микрометром и нутромером: выработка в сотки уже даёт перекос
нового подшипника.
**Посадки.** Вал и корпус проверяют на задиры и на размер. Новый подшипник на изношенной посадке садится с
перекосом.
**Порядок уплотнений.** Уплотнение ставят рабочей кромкой внутрь узла. Перевёрнутое уплотнение выдавливает
смазку и пропускает пыль.
**Сборка.** Порядок колец и уплотнений — по схеме. Перепутанное уплотнение даёт нагрев и течь смазки.
**Преднатяг.** После замены его выставляют заново: старое значение относится к другим деталям.
**Приёмка опоры.** Биение, осевой люфт, нагрев после десяти минут. Три проверки, и только потом работа.
**Почему так.** Опора — прецизионный узел, и любая ошибка сборки видна не сразу, а на точности детали.
**Проверка.** Осталась ли у вас схема сборки опоры?
## Модуль 8. Режимы скорости
Скорость оси ограничена не только двигателем, но и винтом.
**Обратный счёт.** По подаче и шагу находят нужные обороты: для 1500 мм/мин при шаге 5 мм это 300 об/мин.
Число проверяют на слух и по нагреву.
**Связь чисел.** Подача = шаг винта × обороты. При шаге 5 мм и 300 об/мин гайка проходит 1500 мм/мин; при шаге
10 мм те же 1500 мм/мин требуют 150 об/мин.
**Расчёт и проверка.** Расчёт даёт ориентир, а станок — факт: гул появляется на конкретных оборотах, и их
обходят по скорости или ускорению.
**Критическая скорость.** Чем длиннее винт, тем ниже обороты, на которых появляется резонанс. Поэтому длинная
ось часто упирается не в двигатель, а в винт.
**Разгон и торможение.** Реальная подача ограничена ещё и ускорением: короткий ход не успевает выйти на
скорость. Считать надо по участку, а не по паспорту.
**Запас по скорости.** Рабочую подачу держат ниже паспортного максимума: запас нужен на ускорения и на
износ, а не только на «быстро».
**Паспортная скорость станка.** В карточках указывают скорость обработки — например, до 15 м/мин у РАКЕТЫ. Это
верхняя граница для конкретной кинематики, а не для любого винта.
**Что настраивать.** Сначала максимальную скорость, потом ускорение, потом рывок. По одному параметру за раз.
**Проверка на слух.** Ровный звук на всей длине хода — режим допустим. Гул в середине хода — ограничение по
винту.
**Почему так.** Скорость — произведение шага, оборотов и длины, и ограничивает её самое слабое звено.
**Проверка.** На какой подаче ваша ось начинает гудеть?
## Модуль 9. Ускорение и рывки
Ускорение важнее максимальной скорости на коротких ходах.
**Масса каретки.** Тяжёлая каретка с оснасткой требует большего момента на разгоне. Массу оценивают вместе с
приспособлением, а не по паспорту станка.
**Физика.** Сила = масса × ускорение. Тяжёлый портал с высокой динамикой требует большего момента, чем
разгоняется двигатель.
**Симптом.** Ось «клюёт» или теряет шаги при разгоне, но идёт ровно на установившейся скорости. Значит,
ускорение выше возможностей привода.
**Один параметр за раз.** Меняют только ускорение, проверяют, затем скорость. Два изменения сразу не дают
понять, что помогло.
**Настройка.** Ускорение снижают на 15–20 % от значения, где появился срыв, и проверяют на самом тяжёлом
участке.
**Рывок.** Резкое изменение ускорения даёт удар по винту и гайке. Плавный профиль разгона продлевает ресурс
пары.
**Механика.** Слишком высокое ускорение проявляется стуком на реверсе: гайка «догоняет» винт. Это не люфт, но
выглядит как он.
**Как проверить.** Серия коротких ходов туда-обратно на максимальном ускорении: слушают и смотрят на потерю
позиции.
**Почему так.** Ускорение — это нагрузка, а нагрузка определяет износ и потерю шагов.
**Проверка.** На каком ускорении появляется стук на реверсе?
## Модуль 10. Смазка на практике
Смазка работает, когда её ровно столько, сколько нужно.
**Тип.** По паспорту узла: консистентная для ШВП или масло, предусмотренное конструкцией. Смешивать типы
нельзя.
**Тонкий слой.** Смазку наносят кистью или шприцем на дорожки, прогоняют ось на малой подаче и убирают
излишки у сальников.
**Шприц и доза.** Для точечной смазки удобен шприц: доза повторяема, и «на глаз» перестаёт быть
аргументом при разборе.
**Количество.** Тонкий слой на дорожках и в канале возврата. Избыток выдавливается через сальники и собирает
стружку.
**Сальник и количество.** Сначала проверяют дозировку, потом кромку сальника. Замена уплотнения при
переизбытке смазки не помогает.
**Утечка.** «Смазка в ШВП не держится и вытекает через сальники» — чаще признак изношенного уплотнения или
избытка смазки, а не «плохой смазки».
**Частота.** По регламенту: при ежемесячном обслуживании, при интенсивной работе чаще. Ориентир — состояние
дорожек, а не только календарь.
**Промывка.** Перед сменой типа смазки узел промывают и просушивают. Смесь двух смазок теряет свойства.
**После смазки.** Пробный проход на малой подаче: излишки убирают, узел слушают. Сразу в серию не идут.
**Почему так.** Смазка — расходник с дозировкой, а не «чем больше, тем лучше».
**Проверка.** Видно ли на гофре свежие следы выдавливания?
## Модуль 11. Защита и чистота
Защита винта дешевле его замены в разы.
**Крепление хомутами.** Гофру крепят с двух сторон и проверяют натяг: провисшая складка трётся о винт и
рвётся первой.
**Гофра.** Закрывает винт по всей длине хода. Проверяют крепления и складки: разрыв у крепления — типичное
место.
**Скребки.** Снимают стружку с направляющих и винта до уплотнения. Изношенный скребок пропускает абразив.
**Зазор до стружки.** Кожух ставят с зазором, чтобы не тереть о каретку, но без щелей, куда летит стружка.
Крепление проверяют после первых часов.
**Кожух.** Защищает от крупной стружки и брызг СОЖ. Для металла обязателен.
**Уборка.** Щётка и пылесос, не сдув. Сдув загоняет стружку под уплотнение и в канал возврата.
**После работы.** Если СОЖ всё же попала на винт, узел протирают и смазывают заново: вода вымывает
смазку быстрее, чем испаряется.
**СОЖ.** Попадание жидкости на ШВП вымывает смазку и вызывает коррозию. Защита и своевременная смазка после
работы.
**Что смотреть.** Блеск дорожек, цвет смазки, забоины, следы ржавчины. Фото с линейкой в кадре — лучший
способ сравнить состояние через месяц.
**Осмотр.** Раз в месяц снимают гофру и смотрят дорожки: блеск, забоины, цвет смазки. Пять минут, которые
показывают состояние узла.
**Почему так.** Точность ШВП держится на чистоте, а не на классе точности в паспорте.
**Проверка.** Когда вы последний раз смотрели на винт под гофрой?
## Модуль 12. Первый пуск
После ремонта ось запускают по процедуре, а не «на пробу».
**Проверка руками.** До включения: ось идёт от руки по всей длине, без заеданий и стука. Если тяжело — искать
перекос, а не добавлять ток.
**Слушать, а не смотреть.** На первых ходах важнее звук: щелчок на одном участке означает закусывание, а
не «приработку».
**Малый ход.** Первые движения — по 5–10 мм на минимальной скорости. Слушают, смотрят на муфту и опоры.
**Средний ход.** Прогон на половине длины, затем на всей. Проверяют нагрев гайки и опор после пяти минут.
**Плавный выход.** На рабочую скорость выходят ступенями, проверяя звук и нагрев на каждой. Резкий скачок
на максимальную маскирует начало проблемы.
**Скорость.** Постепенный выход на рабочую подачу. Гул или стук — шаг назад, а не «притрётся».
**Порядок.** Сначала реферирование, потом проверка нулей, потом шаги. Ось, разобранная и собранная, теряет
привязку даже при аккуратной сборке.
**Нули и параметры.** После ремонта проверяют нули, лимиты и шаги. Ось, которую разбирали, считается новой.
**След на стенке.** Кромку, размер и след на стенке. Ровный след без волны говорит, что люфт и натяг в норме,
даже если приборы показывали «почти».
**Тест-деталь.** Квадрат или кольцо на отходах: геометрия и люфт видны на реальном проходе.
**Почему так.** Первый пуск — единственный момент, когда ошибка стоит минуты, а не серии.
**Проверка.** Сколько минут вы даёте оси на малый ход перед работой?
## Модуль 13. Контроль точности
Три замера подтверждают, что наладка удалась.
**Два направления.** Тест делают в обе стороны: ошибка на прямом ходе и на возврате может отличаться, и это
подсказывает источник.
**Тест 100 мм.** Ось идёт 100 мм и возвращается. Несовпадение возврата — потеря шагов; смещённый контур при
точном возврате — файл, коррекция или ноль.
**Люфт.** Индикатор в каретку, подход с двух сторон, замер в середине хода и у опор. Разница — мёртвый ход.
**Одинаковые условия.** Повторяемость меряют на одной подаче и одной температуре: разогретая ось даёт другой
результат, и сравнение становится нечестным.
**Повторяемость.** Один и тот же ход десять раз: разброс больше 0,01–0,02 мм на мелкой оси — повод смотреть
пару и опоры.
**Калибровка.** По результатам 100 мм пересчитывают шаги: новые = старые × (заказано / факт). После замены
пары обязательно.
**Запись.** Три числа и дата в журнале. Через месяц тренд покажет износ раньше, чем деталь выйдет из допуска.
**Границы.** Для черновых осей достаточно грубых чисел; для чистовых — те же три замера, но чаще.
**Почему так.** Точность подтверждается числами, а не ощущением «вроде ровно».
**Проверка.** Какие три числа вы записали после последней наладки?
## Модуль 14. Обкатка и ошибки
Обкатка выявляет то, что не видно на первом проходе.
**Интервалы.** Первый осмотр — через 15 минут, второй — через час, третий — в конце смены. Так нагрев и
звук ловятся до того, как станут нормой.
**Первые часы.** Малые скорости, короткие ходы, проверка нагрева и звука каждые 15–20 минут.
**Протяжка после обкатки.** После первых часов проверяют крепёж опор, муфты и гайки. Новый узел «садится».
**Первая замена.** В первой смазке остаются продукты приработки: её меняют раньше регламента, иначе абразив
работает внутри узла.
**Смазка после обкатки.** Первую смазку меняют раньше регламента: в ней остатки приработки.
**Симптом перетяжки.** Гайка греется, ось гудит на малой подаче, проворот рукой тугой. Убирают по одному
шагу и проверяют заново.
**Типовая ошибка — перетяжка.** Желание убрать люфт «до нуля» даёт нагрев и ускоренный износ. Люфт убирают
до нормы, а не до ощущения.
**Типовая ошибка — шаги.** После замены пары забывают пересчитать параметр. Ось едет точно, но не туда, куда
нужно.
**Промывка перед сборкой.** Узел промывают и сушат до установки защиты. Оставшийся абразив сокращает ресурс
новой пары до недель.
**Типовая ошибка — грязь.** Сборка без защиты и промывки оставляет абразив, и новый узел изнашивается за
недели.
**Почему так.** Обкатка — это проверка сборки под нагрузкой, а не формальность.
**Проверка.** Что вы протянули после первых часов работы?
## Практикум. Наладка оси после замены пары
Задание: пройти путь от упора до теста и записать результат.
**Шаг 1. Подготовка.** Упор под Z, питание снято, лотки для крепежа, индикатор на стойке.
**Шаг 2. Монтаж.** Опоры на площадки, винт без напряжения, гайка на каретку, муфта по меткам.
**Шаг 3. Соосность.** Радиальное и торцевое биение муфты, затяжка с моментом и фиксатором.
**Шаг 4. Преднатяг.** Поджим шагами, контроль проворота и люфта, нагрев после десяти минут.
**Шаг 5. Параметры.** Пересчёт шагов, проверка 100 мм, люфт, повторяемость.
**Шаг 6. Обкатка.** Малые ходы, протяжка, замена первой смазки, тест-деталь.
**Критерий готовности.** Запись с шестью шагами, тремя числами контроля и отметкой о протяжке.
## Экзамен: 12 вопросов с ответами-рассуждениями
**1. С чего начинается наладка оси?**
С базы: уровень, отсутствие перекоса рамы, параллельность направляющих. На перекошенной раме винт не наладить.
**2. Почему опору нельзя ставить на шайбы?**
Любая прокладка даёт перекос корпуса, а перекос — биение винта и люфт, которого не было.
**3. Чем проверяют соосность двигателя и винта?**
Индикатором: радиальное биение на полумуфте и торцевое в торец, отдельно друг от друга.
**4. Как поджимают гайку?**
Малыми шагами при снятой нагрузке, после каждого шага — проворот рукой и люфт индикатором.
**5. Что означает горячая гайка после десяти минут?**
Перетяжку или недостаток смазки. Регулировку ослабляют и проверяют нагрев заново.
**6. Когда меняют пару, а не подшипники?**
Когда люфт растёт за неделю и на дорожках забоины. Люфт только в опоре лечится подшипниками.
**7. Что обязательно сделать после замены пары?**
Пересчитать шаги на мм и проверить перемещением на 100 мм: тот же типоразмер может дать другое число.
**8. Как подача связана с шагом винта?**
Подача — произведение шага на обороты: при том же шаге больше обороты — быстрее ось, а смена шага меняет
скорость без изменения двигателя.
**9. Почему ось теряет шаги при разгоне, но идёт ровно потом?**
Ускорение выше возможностей привода. Его снижают на 15–20 % от порога срыва и проверяют на тяжёлом участке.
**10. Почему смазка вытекает через сальники?**
Избыток смазки или изношенное уплотнение. Проверяют количество и состояние сальников, а не только сорт.
**11. Что проверяют перед первым пуском после ремонта?**
Ход от руки по всей длине, нули, лимиты, шаги; затем малые ходы и нагрев.
**12. Какие три замера подтверждают наладку?**
100 мм, люфт и повторяемость — с записью чисел и даты.
## Частые вопросы (Q&A)
**Можно ли наладить ось, не снимая винт?**
Часто да: опоры, муфта и преднатяг доступны без демонтажа. Снятие нужно при замене пары или изгибе винта.
**Почему после наладки люфт вернулся через неделю?**
Либо преднатяг не удержался (нет стопорения), либо износ дорожек уже не лечится поджимом.
**Нужен ли динамометрический ключ?**
Для опор и муфты — да: момент задан конструкцией, а «на глаз» даёт перекос или проворот.
**Какую смазку выбрать, если паспорт утерян?**
Ту, что рекомендована для ШВП аналогичного размера, и одну, а не смесь. После смены типа узел промывают.
**Можно ли работать без гофры?**
Можно недолго, но абразив попадёт на дорожки. Гофра дешевле пары и меняется за минуты.
**Как понять, что винт изношен, а не опора?**
Индикатор в торец винта показывает люфт опоры; люфт каретки при неподвижном винте — пара.
## Глоссарий
**Наладка** — последовательность работ по выставлению узла.
**Соосность** — совпадение осей двигателя и винта.
**Преднатяг** — усилие, убирающее зазор.
**Обкатка** — работа на пониженных режимах после сборки.
**Повторяемость** — разброс результата при повторных ходах.
**Гофра** — защитный чехол винта.
**Скребок** — элемент, снимающий стружку до уплотнения.
**Тест 100 мм** — проверка перемещения и возврата.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ось тяжело идёт от руки | Перекос опор или гайки | Ослабить, выставить, проверить биение |
| Стук на реверсе после сборки | Люфт муфты или гайки | Проверить муфту, затем преднатяг |
| Гайка горячая | Перетяжка | Ослабить поджим, проверить нагрев |
| Люфт вернулся за неделю | Износ пары | Замена пары, пересчёт шагов |
| Смазка вытекает | Избыток или сальник | Убрать излишки, заменить уплотнение |
| Гул в середине хода | Резонанс винта | Снизить скорость, изменить опоры |
| Потеря шагов на разгоне | Высокое ускорение | Снизить на 15–20 %, проверить нагрузку |
| Размер ушёл после замены | Не пересчитаны шаги | Калибровка 100 мм |
| Ось «клюёт» на старте | Люфт муфты | Замена вставки, затяжка с моментом |
| Стружка на дорожках | Порвана гофра | Заменить защиту, промыть, смазать |
## Мысли вслух: чего нет на форумах
1. «Смазка в ШВП не держится и вытекает через сальники» — в половине случаев её просто слишком много. Сальник
держит тонкий слой, а не заполненную полость.
2. Наладку начинают с рамы, а не с гайки. Перекошенная рама возвращает люфт через неделю после любой
регулировки.
3. Динамометрический ключ для опор и муфты покупают последним, а он дешевле одной пары и снимает половину
перекосов, которые потом ищут в геометрии.
4. Радиальное и торцевое биение муфты — два разных замера. Если смотреть только радиальное, перекос остаётся.
5. Поджим гайки «до упора» — самая дорогая привычка: нагрев, износ и люфт быстрее, чем до регулировки. Норма —
когда люфт исчез, а проворот остался плавным.
6. После замены пары забывают пересчитать шаги. Ось едет точно, но не туда, и виноватым становится станок.
7. Первая смазка после обкатки — расходник: в ней остатки приработки, и её меняют раньше регламента. Экономия
на этой замене возвращается износом.
8. Протяжка крепежа через первые часы работы обязательна: новый узел «садится», момент падает, появляется
люфт. Проверяют до конца смены, а не «на следующей неделе».
9. Ускорение важнее максимальной скорости: короткие ходы не успевают выйти на скорость, а потеря шагов
случается именно на разгоне.
10. Гул в середине длинного хода — ограничение винта, а не двигателя. Снижение скорости честнее замены
электроники, а замена винта на больший диаметр — единственное полное решение.
11. Гофра, порванная у крепления, пропускает стружку именно туда, где ходит гайка. Осмотр занимает минуту.
12. Сдув вместо щётки загоняет абразив под уплотнение. Щётка и пылесос занимают те же две минуты, но не
добавляют работы.
13. Смазка двух типов в одном узле превращается в кашу. Держат одну, указанную в паспорте.
14. Люфт, который вернулся после стяжки, — это уже износ дорожек, а не настройка. Поджим только откладывает
замену.
15. Тест 100 мм и замер люфта занимают десять минут. Они дешевле первой испорченной детали и дешевле спора о
том, «кто виноват — механика или программа». Это дешевле любого разбора.
16. Ось после ремонта считается новой: нули, лимиты и шаги проверяют заново, даже если «ничего не трогали».
Привязка теряется при любой разборке муфты.
17. Повторяемость 0,02 мм на мелкой оси — уже повод смотреть пару и опоры, а не списывать на «погрешность
станка».
18. Запись трёх чисел после каждой наладки через полгода показывает тренд износа, которого не видно по одной
цифре. Тренд и есть основание для заказа пары заранее.
19. И последнее: винтовая ось любит порядок — чистая сборка, точный момент, тонкая смазка и терпение на
обкатке.
## Открытая библиотека
Цитат из открытого корпуса нет: числа, регламент и порядок работ взяты из руководства завода и документации
узлов. Для фона подойдут свободные руководства по механике и обработке (PD/OA); конкретные значения сверяйте с
паспортом станка.
- [Публичная библиотека (PD/OA)](/library/) — свободные источники по технике.
- [Библиотека завода](/book/) — руководства и справочники «Твайт».
## Смотрите также
- [Механика: ШВП/винты — том 1: основы и безопасность](/blog/mehanika-shvpvinty-tom-1).
- [3-осевой фрезерный станок ЧПУ: гид](/blog/3-osevoy-frezernyy-stanok-chpu-super-wood-router).
- [Электроника ЧПУ: шаговые двигатели, драйверы, питание](/blog/elektronika-chpu-shd-drajvery-pitanie).
- [Безопасность на ЧПУ](/blog/bezopasnost-na-chpu).
- [Софт: G-код/УП — том 1: основы и безопасность](/blog/soft-g-kodup-tom-1).
- [Форум завода](/community/forum) — вопросы по наладке и люфтам.
- Станки: [17Д](/product/17/), [17К](/product/16/), [РАКЕТА](/product/18/), [SMK](/product/19/), [МАСТЕР](/product/20/).
## Станки
Наладка привязана к конкретной кинематике: длина хода задаёт ограничения винта.
**17Д** — [карточка](/product/17/): 5 осей, поле от 1500 × 1500 × 1000 мм, шпиндель 7,5 кВт с автосменой.
Длинные винты требуют внимания к критической скорости и опорам.
**РАКЕТА** — [карточка](/product/18/): обрабатывающий центр, поле от 2500 × 1250 × 500 мм с поворотом 360°,
шпиндель 7,5 кВт, скорость обработки до 15 м/мин. Высокая скорость предъявляет требования к жёсткости и
смазке.
**SMK** — [карточка](/product/19/): металлообработка, поле от 2000 × 3600 × 1500 мм, шпиндель 7,5 кВт.
Длинные оси и СОЖ — сочетание, при котором защита винта обязательна.
**МАСТЕР** — [карточка](/product/20/): поле от 600 × 1200 × 150 мм, шпиндель 1500–2200 Вт. Короткие винты
прощают больше, но люфт на них заметнее в микронах.
## Фото, схемы и инфографика завода

*Расчёт по связи «подача = шаг × обороты»: 1500 мм/мин при шаге 2, 4, 5 и 10 мм требует 750, 375, 300 и
150 об/мин соответственно.*
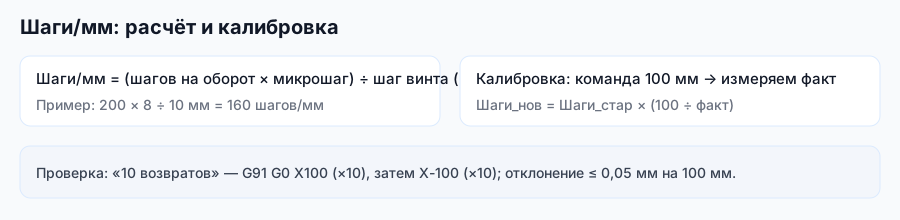
*Схема завода «Твайт»: после замены пары шаги пересчитывают и проверяют на 100 мм.*
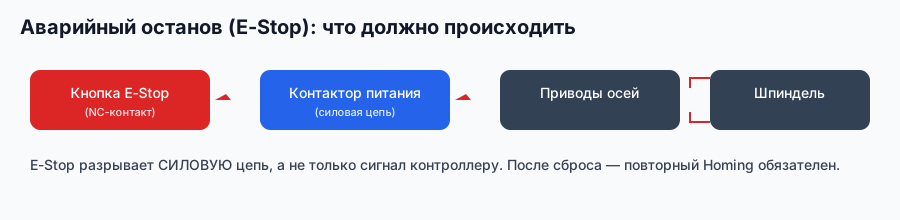
*Схема завода «Твайт»: работы начинаются с безопасного состояния и упора под Z.*
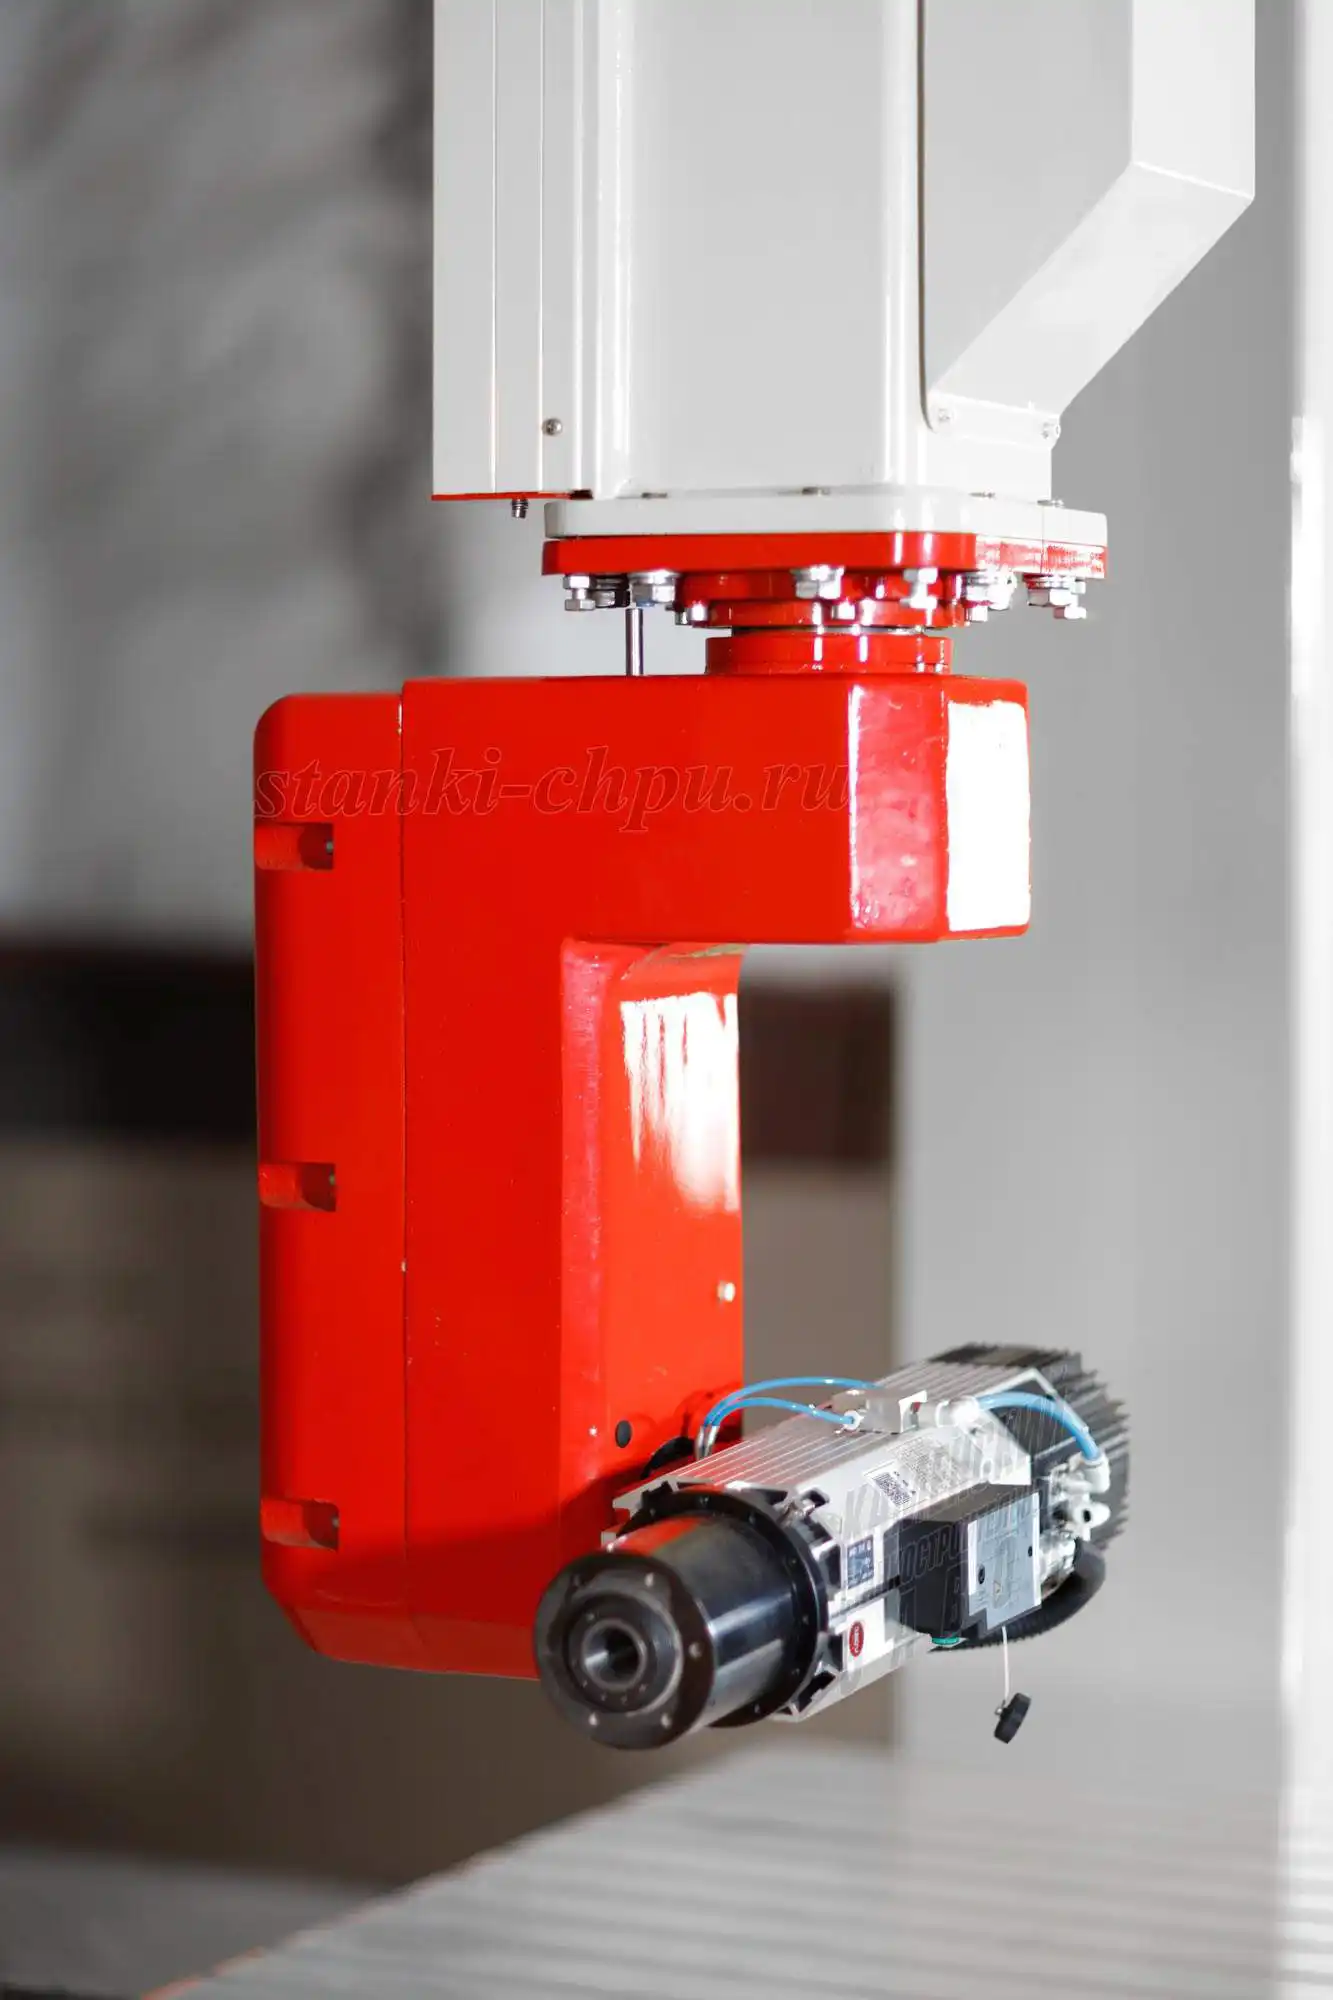
*Фото/видео завода «Твайт». Карточка: [РАКЕТА](/product/18/).*
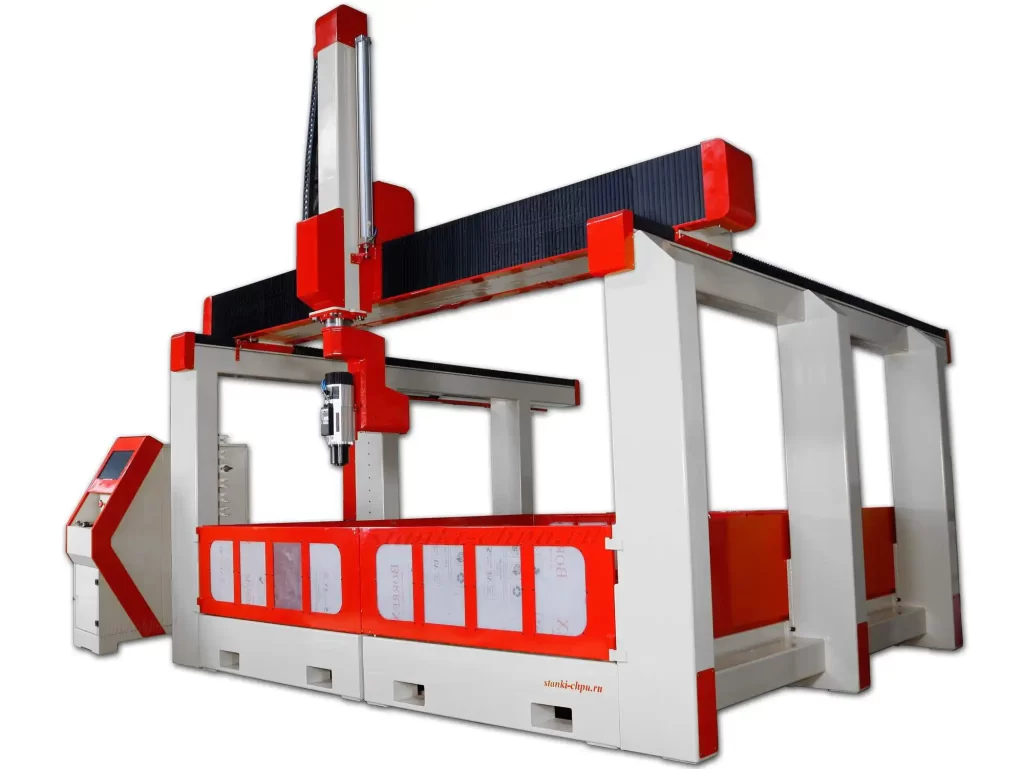
*Фото/видео завода «Твайт». Карточка: [17Д](/product/17/).*
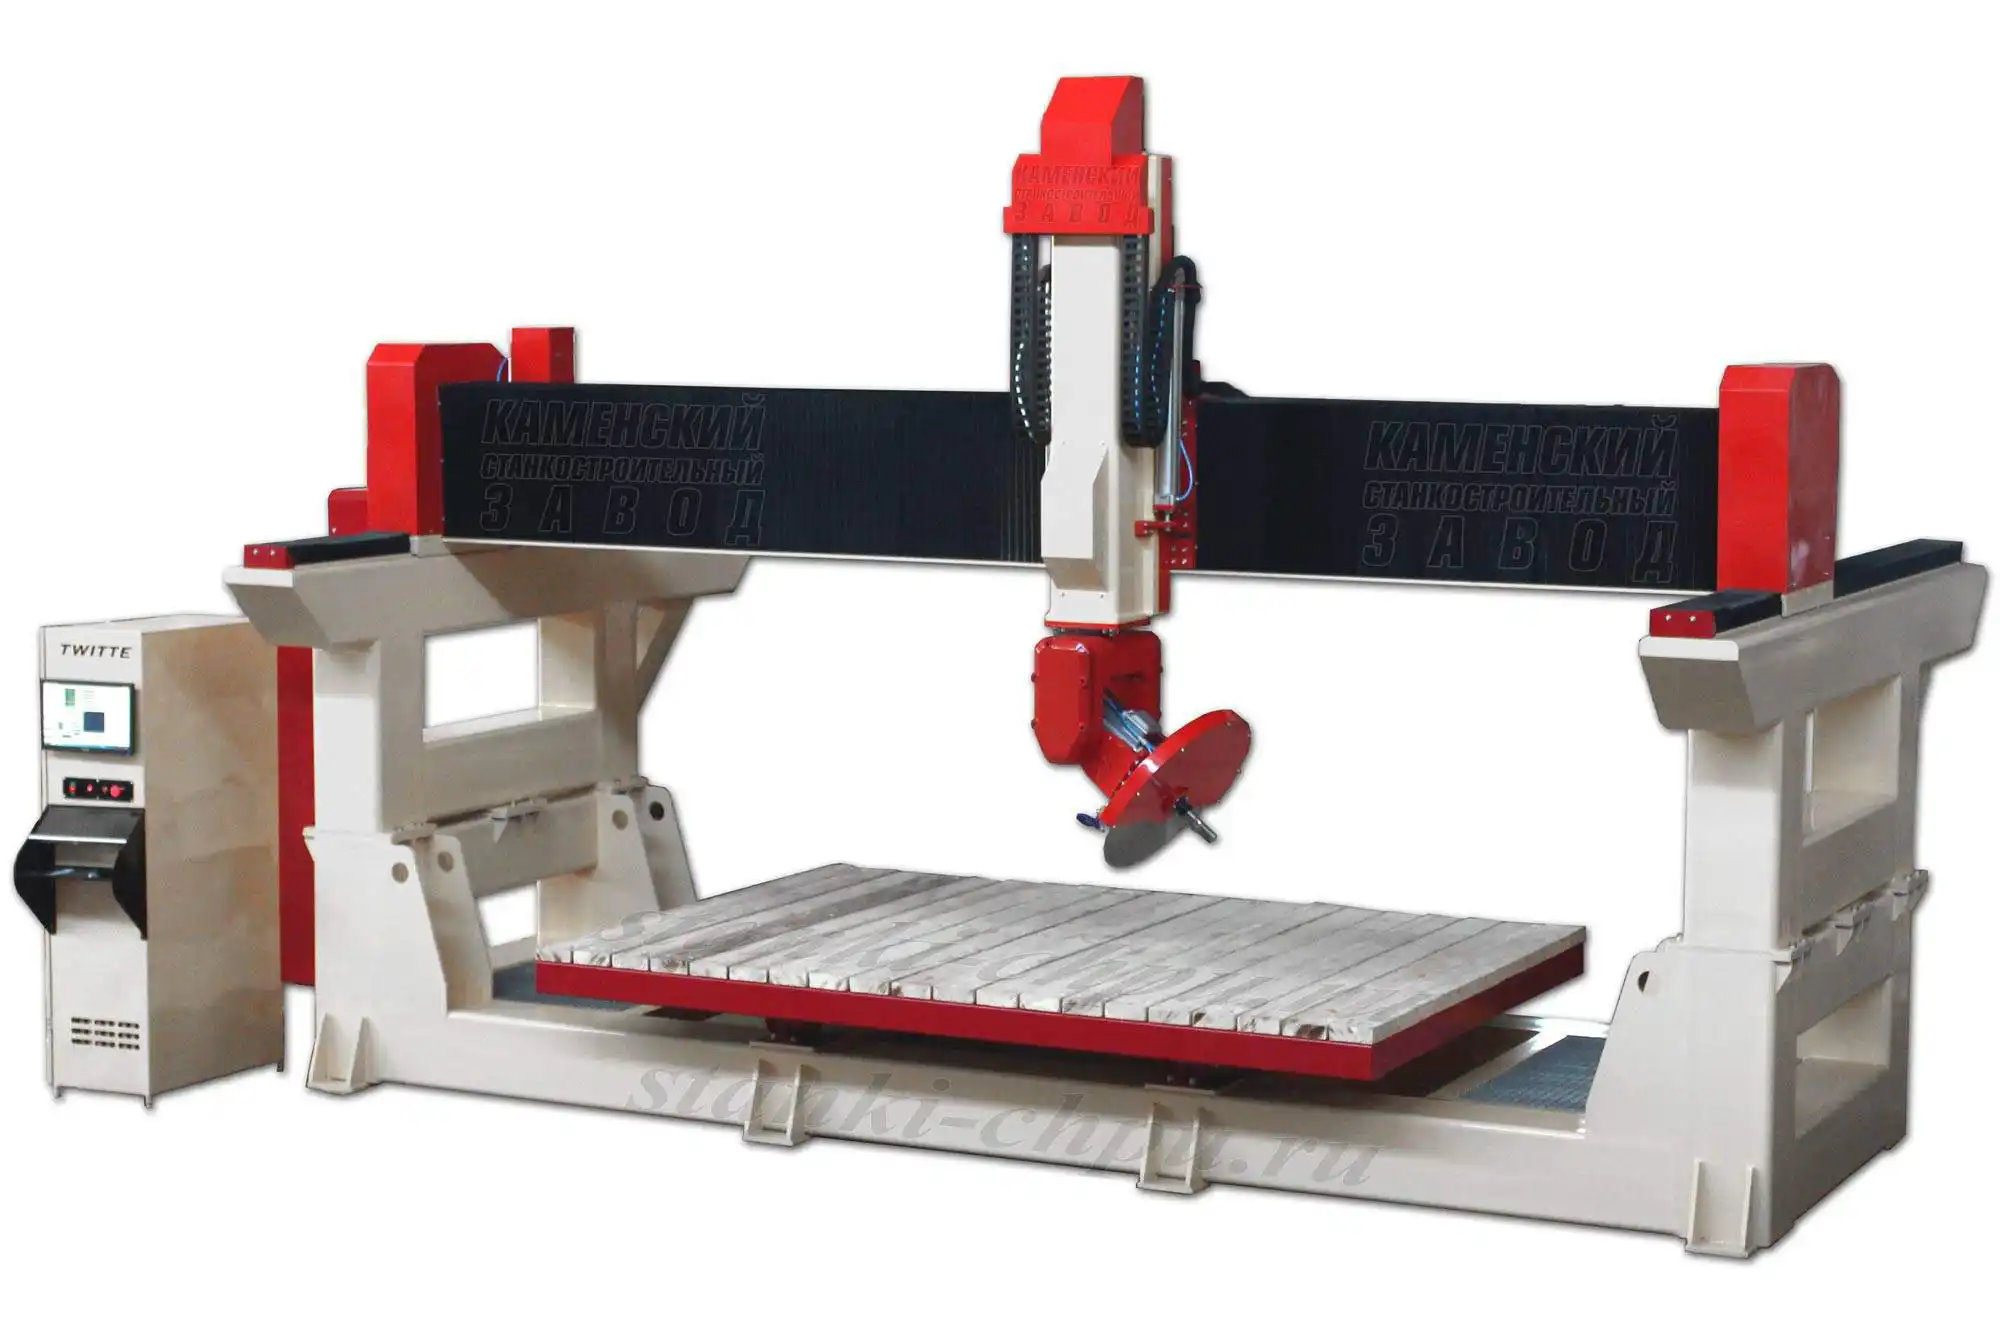
*Фото/видео завода «Твайт». Карточка: [МАСТЕР](/product/20/).*
**Продолжение серии: том 3 — «Диагностика износа».** В нём — как читать следы на дорожках, отличать износ пары
от опор и перекоса, строить тренд точности и принимать решение о замене по числам.
---
**Первоисточник:** https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2 · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/mehanika-shvpvinty-tom-2
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq