
Концевики и лимиты: схемы, NC/NO, диагностика
Курс завода «Твайт»: Концевики и лимиты: схемы, NC/NO, диагностика.
Концевики и лимиты: схемы, NC/NO, диагностика — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Станки: > устройство и работа». Тема — концевые выключатели и лимиты: типы датчиков, логика NC/NO, схемы подключения > NPN/PNP, входы контроллера, дребезг, E-Stop, homing, soft/hard limits, помехи, диагностика, настройка Mach3. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/kontseviki-i-limity-shemy-ncno-diagnostika.ai.json. > Версия 1.0 от 2026-10-20. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Концевики и лимиты: схемы, NC/NO, диагностика“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Концевики работают наоборот», > «Полтергейст в концевиках (лимитах)», «Как проверить концевики?», «8 концевиков под Mach3», «Концевики, не > пойму что нужно», «Подключение индуктивных концевиков», «Подключение концевика напрямую к LPT порту», > «Как настроить состояние срабатывания концевиков?», «Концевики к плате», «Подключение концевиков к сервам — > плюсы и минусы»). > Факты — CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (типы, цены, точность, Home/Limit, настройка Mach3) и > MACH3_COMPLETE_GUIDE.md (пины Home/E-Stop, Active Low/High, Slow Zone, Home Off); данные о станках — > карточки /product/.md. > Важно: уровни сигналов, клеммы и логика зависят от контроллера и датчика; в курсе — принципы, конкретика — > по паспортам. ТТХ станков — заявленные/справочные. > Соседние материалы: «ЭМС в цехе: помехи, заземление, экраны», «Шаговые приводы: настройка драйверов на > практике», «Аварии и ремонт своими руками».
Обучение ЧПУ с нуля часто начинается с кнопки «Пуск» и первого перемещения — и почти сразу упирается в концевики. Тем, кто прошёл курсы оператора ЧПУ, знакомо: станок «не хочет» домой, лимит срабатывает сам, а после замены датчика всё работает «наоборот». Кто ищет обучение ЧПУ программированию с нуля, обычно думает, что концевик — «простая кнопка». На деле это граница безопасности и точка отсчёта координат: от неё зависит, куда поедет ось и остановится ли станок до того, как упрётся в механику. Этот курс — про схемы, логику NC/NO и диагностику без догадок.
Чему научитесь: понимать функции Home и Limit; выбирать тип датчика; различать NC и NO и их логику безопасности; подключать 2- и 3-проводные датчики NPN/PNP; настраивать входы Active Low/High; бороться с дребезгом и ложными срабатываниями; строить цепь E-Stop; настраивать homing и точность; использовать soft и hard limits; защищать сигналы от помех; диагностировать «не срабатывает», «залипает», «наоборот»; настраивать Mach3; обслуживать датчики и строить план обучения.
Предпосылки. Станок с ЧПУ, контроллер, концевики/датчики, мультиметр. Полезны навыки чтения схем.
Безопасность. Концевик — часть защиты, но не единственная: E-Stop, ограждения и здравый смысл важнее. Проверка цепи — при отключённом питании; не подключайте датчики «на живую». Не оставляйте станок без hard limits, если ось может выехать за пределы. Не используйте NC-цепь как «кнопку паузы». Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Зачем концевики: Home, Limit и защита — обучение ЧПУ с нуля
- Модуль 2. Типы датчиков: механика, оптика, индуктивность, магнит
- Модуль 3. NC и NO: логика безопасности
- Модуль 4. Схемы: 2 и 3 провода, NPN/PNP
- Модуль 5. Входы контроллера: Active Low/High
- Модуль 6. Дребезг и ложные срабатывания
- Модуль 7. E-Stop и цепь безопасности
- Модуль 8. Homing: последовательность и точность
- Модуль 9. Soft limits и hard limits
- Модуль 10. Помехи и экраны
- Модуль 11. Диагностика: не срабатывает, залипает, наоборот
- Модуль 12. Настройка в Mach3
- Модуль 13. Обслуживание и износ
- Модуль 14. План обучения: курсы оператора ЧПУ
- Практикум. Проверка концевиков: обучение на фрезерном станке с ЧПУ
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Зачем концевики: Home, Limit и защита — обучение ЧПУ с нуля
У концевика две роли, и их часто путают.
Home — поиск нуля. Станок выезжает к датчику, фиксирует положение и считает его началом координат. Без home нет повторяемости: после включения ось не знает, где она.
Limit — ограничение хода. Если ось едет к краю, датчик срабатывает и останавливает движение, пока механика не упёрлась. Это защита от поломки.
Даже если датчики одни и те же (shared), функции разные: home ищет точку, limit ловит край. В Mach3 это настраивается отдельно.
На практике концевики ставят на каждой оси, а у больших порталов — ещё и на обоих концах хода. Один датчик может совмещать функции: при homing он «ноль», при работе — «край». Но тогда важно, чтобы зона срабатывания была вне рабочей области, иначе станок будет ловить лимит на нормальной траектории.
Home обычно ищут в стороне, противоположной рабочей зоне, и после срабатывания отходят на небольшое расстояние (Home Off). Это защищает датчик от постоянного нажатия и даёт запас. Для серийной работы home — обязательная процедура: без него координаты после включения «плавают».
И ещё: концевик не заменяет механический упор. Если ось «промахнулась» мимо датчика, упор примет удар на себя — и это лучше, чем сорванная ШВП.
Home и limit по-разному относятся к точности. Для home важна повторяемость: станок должен возвращаться в одну и ту же точку. Для limit важнее надёжность срабатывания: лучше «чуть раньше», чем «поздно». Поэтому один и тот же датчик может быть хорош для limit и посредственен для home.
На больших станках home иногда делают по отдельной метке, а limit — по концевикам на краях. Это дороже, но понятнее в обслуживании: если «уехал» home, вы знаете, что смотреть.
Почему так. Без home нет координат, без limit нет защиты. Станок может «работать», пока однажды не уедет в упор.
Проверка. Найдите на своём станке датчики home и limit, всегда записывайте их тип, нормальное состояние, схему подключения и полярность. Это одни и те же или разные? Запишите.
Модуль 2. Типы датчиков: механика, оптика, индуктивность, магнит
По руководству завода:
- механические — $1–3, надёжные, точность ±0,1 мм, но изнашиваются;
- оптические — $3–8, ±0,05 мм, боятся загрязнения;
- индуктивные — $5–15, ±0,01 мм, работают только с металлом;
- магнитные (герконы, Холл) — $2–10, ±0,05 мм, бесконтактные.


Для home важна повторяемость, для limit — надёжность. Механика проста и понятна, индуктивность точнее, но требует металлической метки и питания.
При выборе смотрят не только на точность, но и на условия: стружка, пыль, влага, вибрация. Механика прощает пыль, но изнашивается; оптика точная, но требует чистоты; индуктивность надёжна, но видит только металл; магнит — компромисс.
Крепление важнее типа: датчик должен стоять жёстко, а метка — проходить мимо с нужным зазором. Если кронштейн «играет», никакая точность не спасёт. Проверьте, что метка не задевает датчик и не выходит за зону срабатывания при температурных деформациях.
Для home на больших станках иногда ставят отдельный, более точный датчик, а для limit — простой механический: так дешевле и надёжнее. Главное — не экономить на защите края.
Для home на больших станках иногда ставят отдельный, более точный датчик, а для limit — простой механический: так дешевле и надёжнее. Главное — не экономить на защите края. И проверяйте, что датчик срабатывает до механического упора, а не после.
Почему так. Тип датчика определяет точность, цену и капризы. «Какой был» — не аргумент.
Проверка. Сравните тип своего датчика с таблицей. Совпадает по точности с задачей?
Модуль 3. NC и NO: логика безопасности
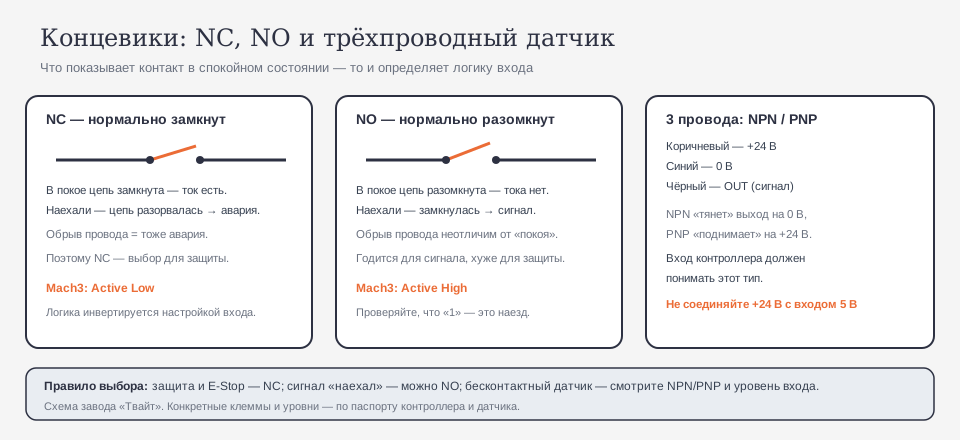
NC (нормально замкнут) — в спокойном состоянии цепь замкнута. Наехали — разомкнулась. Обрыв провода тоже размыкает цепь, то есть выглядит как срабатывание. Поэтому NC — выбор для защиты: отказ ведёт в безопасную сторону.
NO (нормально разомкнут) — в покое разомкнут, при наезде замыкается. Обрыв провода выглядит как «покоя», и авария остаётся незамеченной. Для сигнала «наехал» годится, для защиты — хуже.
В Mach3 логика инвертируется настройкой входа: NC обычно Active Low, NO — Active High.
В серьёзных станках NC-контакты концевиков и E-Stop включают последовательно в цепь безопасности: разрыв любого — останов. Это надёжнее, чем «каждый датчик в отдельный вход», хотя современные контроллеры умеют и так.
Если вы делаете цепь сами, не ставьте NO «потому что так проще». Проверка отказа: отключите провод — станок должен увидеть аварию (для NC), а не «тишину».
Почему так. Безопасная логика важнее удобства: отказ должен останавливать, а не «делать вид, что всё хорошо».
Проверка. Возьмите свой концевик и определите: в покое он замкнут или разомкнут? Мультиметром, без питания.
Модуль 4. Схемы: 2 и 3 провода, NPN/PNP
Двухпроводный датчик включается последовательно с входом: один провод — сигнал, второй — общий. Просто, но ток утечки и падение напряжения могут мешать.
Трёхпроводный имеет питание и выход:
- коричневый — +24 В;
- синий — 0 В;
- чёрный — выход (сигнал).
NPN при срабатывании «тянет» выход на 0 В; PNP — «поднимает» на +24 В. Вход контроллера должен соответствовать типу и уровню. Нельзя подавать 24 В на вход, рассчитанный на 5 В.
Практическая проверка: мультиметром измерьте напряжение на выходе датчика в двух состояниях. NPN в срабатывании даёт около 0 В, PNP — около +24 В. Если «ничего не меняется», проверьте питание и метку.
Не соединяйте выход датчика напрямую с входом, рассчитанным на другой уровень, «через резистор на глаз»: нужен согласующий модуль или оптоизоляция. И не питайте 3-проводный датчик от входа контроллера — ток входа для этого не предназначен.
Если датчик PNP, а вход «сухой» (ожидает замыкание на землю), нужен согласующий модуль или другой вход. «На резисторе» такие вещи делают только те, кто потом ищет помехи.
Почему так. Большинство «не работает» — это несовпадение NPN/PNP или уровня.
Проверка. Прозвоните провода и определите тип выхода. Совпадает с входом контроллера?
Модуль 5. Входы контроллера: Active Low/High
Вход контроллера — это не «кнопка», а электрическая цепь с подтяжкой и оптоизоляцией. Настройка Active Low/High говорит программе, какой уровень считать срабатыванием.
Правило: NC → Active Low, NO → Active High. Если перепутать, концевик будет «работать наоборот»: в покое станок думает, что наехал, и не едет.
У оптоизолированных плат есть свои требования по току; «сухой контакт» и датчик с выходом — разные вещи.
Подтяжка входа задаёт «спокойное» состояние: если вход «висит в воздухе», контроллер может ловить помехи и считать их срабатыванием. Поэтому входы подтягивают к питанию или земле — по схеме платы.
Оптоизоляция разрывает гальваническую связь между датчиком и контроллером: помеха с длинного провода не попадёт напрямую в процессор. Но оптопара требует тока — «сухой контакт» без питания может не сработать, пока не добавлен резистор или отдельный источник.
Если вход «звенит» без нажатия, проверьте подтяжку и длину провода. Иногда помогает резистор, иногда — экранирование. Но сначала убедитесь, что это не помеха от шпинделя.
Почему так. Логика входа — перевод электрики в смысл. Ошибка здесь даёт «полтергейст» без поломки.
Проверка. Посмотрите настройку входа и состояние индикатора при нажатии. Меняется? Тогда логика верна.
Модуль 6. Дребезг и ложные срабатывания
Механический контакт «дребезжит»: замыкается-размыкается несколько раз за миллисекунды. Для контроллера это несколько срабатываний. Лечится:
- аппаратно — RC-фильтр (100 Ом + 0,1 мкФ по руководству), конденсатор;
- программно — debounce/фильтр входа;
- механически — качественный микропереключатель, правильный рычаг.
Ложные срабатывания при работающем шпинделе — уже не дребезг, а помеха: смотрите экран и трассу.
Проверка дребезга простая: осциллографом или быстрым логгером посмотрите фронт. Если видно несколько переключений — нужен фильтр. В Mach3 есть настройка дебаунса для входов; в LinuxCNC — фильтр сигнала.
Не ставьте слишком большую ёмкость «чтобы наверняка»: сигнал станет вялым и пропустит быстрый наезд. Фильтр должен пропускать реальное срабатывание и гасить дребезг.
Есть ещё «механический дребезг»: рычаг концевика пружинит и несколько раз касается штока. Лечится геометрией: рычаг должен наезжать плавно, а не «щёлкать» по краю. Иногда помогает ролик большего диаметра или другой угол.
Если дребезг появился после ремонта, проверьте, не погнут ли рычаг и не сместилась ли метка.
Почему так. Дребезг — свойство контакта, помеха — свойство системы. Лечатся по-разному.
Проверка. Понаблюдайте за индикатором входа при медленном нажатии. Моргает несколько раз? Нужен фильтр.
Модуль 7. E-Stop и цепь безопасности
E-Stop — отдельная цепь, обычно NC: нажали — цепь разорвалась — контроллер остановил всё. По руководству, кнопка E-Stop (NC) идёт на вход контроллера; в Mach3 — Active Low.
Важно: E-Stop должен останавливать движение и шпиндель, а не «сообщать» о нажатии. Если цепь разрывает только сигнал, а приводы продолжают работать — это опасная ошибка.
Проверка: нажать, убедиться, что движение и шпиндель остановлены, сбросить, проверить повторный пуск.
Практика: E-Stop ставят так, чтобы до него можно было дотянуться с рабочего места, а цепь — так, чтобы разрыв гарантированно снимал разрешение с приводов. Кнопка с фиксацией требует сброса; без фиксации — отпустил и снова работает, что опасно.
Проверяйте не только «остановился ли», но и «не поехал ли снова сам» после сброса. И не используйте E-Stop как «паузу» — для паузы есть штатная остановка.
Проверка E-Stop должна быть регулярной: раз в смену — визуально, раз в месяц — нажатием. Если кнопка «провалилась» или не фиксируется, её меняют, а не «подматывают изолентой».
Почему так. E-Stop — последняя линия. Его логика должна быть «разомкнул — остановилось».
Проверка. Нажмите E-Stop на холостом ходу и опишите, что именно остановилось. Всё? Хорошо.
Модуль 8. Homing: последовательность и точность
По руководству, в Mach3: Auto Zero after Home, Home Neg/Positive, Slow Zone 2–5 мм, Home Off 1 мм, Speed 25–50% от максимальной. Последовательность: сначала Z (вверх), затем X и Y.
Смысл: подойти быстро, затем медленно в «медленной зоне», поймать датчик, отойти на Home Off. Медленный подход даёт повторяемость.
Если home «не находит» — проверьте датчик, логику входа, направление и скорость. Начните с индикатора входа: он показывает, видит ли контроллер сигнал вообще. Дальше — по цепочке: провод, разъём, датчик, метка. Если находит, но позиция «плывёт» — уменьшите скорость подхода и проверьте механику.
Порядок осей тоже важен: сначала Z вверх, чтобы инструмент не встретился с заготовкой, потом X и Y. Если станок с поворотной осью — её home делают отдельно, по инструкции.
После home полезно сделать «контрольную точку»: отъехать в известную позицию и замерить. Если позиция повторяется от раза к разу — home настроен. Если «плывёт» — смотрите скорость подхода, чистоту датчика и жёсткость метки. На механическом концевике повторяемость ограничена износом рычага; на индуктивном она лучше, но требует стабильной металлической метки. На скорость подхода влияет и масса оси: тяжёлый портал «проскакивает» датчик, поэтому Slow Zone увеличивают.
Ещё одна тонкость — направление поиска. Если ось ищет home «не в ту сторону», она может уехать в упор. Проверяйте Home Neg/Positive до первого запуска и держите руку на E-Stop.
Почему так. Точность home — это скорость подхода и повторяемость датчика, а не «магия».
Проверка. Прогоните home три раза и замерьте позицию. Разброс больше 0,05 мм — ищите причину.
Модуль 9. Soft limits и hard limits
Hard limits — физические датчики на краях. Soft limits — программные границы, которые не дают траектории выйти за рабочую зону.
Soft limits работают, если станок «знает» координаты (после home). Без home они бесполезны. Hard limits работают всегда, но требуют исправной цепи.
Правильная схема: и то, и другое. Soft limits предотвращают ошибку программы, hard limits — ошибку механики.
Soft limits настраивают по реальному полю, с запасом на габарит инструмента и заготовки. Если поставить их «впритык», нормальная траектория может сработать как ошибка. Если слишком широко — защита не успеет.
Hard limits проверяют физически: подвести ось к краю на малой скорости и убедиться, что станок остановился до упора. Эту проверку делают после каждого ремонта и замены датчика.
Практическая настройка: soft limits задают по паспортному полю, вычитая габарит инструмента и припуск на безопасность. Если станок с поворотной осью, для неё границы считают отдельно. После home контроллер «знает» позицию, и soft limits начинают работать.
Проверка простая: подведите ось к границе на малой подаче и посмотрите, остановится ли программа до срабатывания hard limit. Если hard limit срабатывает первым — soft limits слишком широкие. Если станок отказывается ехать в допустимую зону — слишком узкие.
Ещё нюанс: soft limits не спасают от ошибки в самой УП, если постпроцессор выдал координаты «за границей» раньше, чем контроллер успел проверить. Поэтому в CAM полезно включать проверку границ, а не надеяться только на станок.
Почему так. Программа может ошибиться, а механика — нет. Два уровня защиты дешевле ремонта.
Проверка. Проверьте, включены ли soft limits и совпадают ли они с реальным полем. Совпадают?
Модуль 10. Помехи и экраны
Концевики — длинные провода, а значит, антенны. Помехи от шпинделя и ЧП дают ложные срабатывания.
Меры из руководства: экранированный кабель, заземление экрана с одной стороны, RC-фильтры на входах, разделение сигнальных и силовых проводов, ферритовые кольца.
Если концевик «дребезжит» только при работающем шпинделе — это помеха, а не контакт.
Проверка трассы: сигнальный провод концевика не должен идти вдоль моторного кабеля. Если иначе — разнести, пересечь под прямым углом, надеть экран. В шкафу — отдельные клеммы для сигналов.
Феррит на кабеле концевика помогает, но не заменяет экран. И проверьте «землю»: если корпус станка не заземлён, экран работает как антенна.
Практика монтажа: сигнальный кабель концевика — экранированный, экран заземлён с одной стороны; в шкафу — отдельные клеммы, не рядом с силовыми. Если провод длинный, феррит на кабеле и RC-фильтр на входе.
Проверка «виноват ли шпиндель»: включите шпиндель на холостом ходу и понаблюдайте за индикатором входа. Моргает — помеха. Отключите шпиндель — прошло? Значит, трасса и экран.
Помеха может приходить и «через землю»: если экран заземлён с двух сторон, по нему течёт ток, и сигнал «плывёт». Проверьте токовые клещи на экране/PE — если ток есть, ищите петлю.
И не прокладывайте кабель концевика в одном жгуте с кабелем шпинделя «на время». Время станет постоянным.
Почему так. Ложный импульс контроллер не отличает от наезда. Экран и трасса — часть схемы концевика.
Проверка. Отключите шпиндель и проверьте, исчезли ли ложные срабатывания. Если да — ищите помеху.
Модуль 11. Диагностика: не срабатывает, залипает, наоборот
Не срабатывает: нет питания датчика, неверный тип NPN/PNP, неверный вход, обрыв, неверная метка.
Залипает: механический износ, стружка, магнитная метка сместилась, оптический датчик загрязнён.
Наоборот: перепутаны NC/NO или Active Low/High.
Ложные срабатывания: помеха, дребезг, плохой контакт, «земляная» петля.
Порядок: питание → тип → вход → механика → помеха. Не начинайте с замены датчика.
Полезно проверять «половину пути»: замкните провод у контроллера вручную. Если вход реагирует — проблема в датчике/проводе; если нет — во входе/настройке. Это делит задачу пополам за минуту.
И ещё: не меняйте датчик и настройку одновременно. Одно изменение — один тест.
Разбор по симптомам. «Не срабатывает»: проверьте питание датчика, тип выхода, вход, метку. «Залипает»: механика, стружка, загрязнение оптики, смещённая метка. «Наоборот»: NC/NO или Active. «Ложно»: помеха, дребезг, контакт, земляная петля.
Полезно проверять «половину пути»: замкните провод у контроллера вручную. Если вход реагирует — проблема в датчике/проводе; если нет — во входе/настройке. Это делит задачу пополам за минуту.
И ещё: не меняйте датчик и настройку одновременно. Одно изменение — один тест.
Проверяйте и «механику срабатывания»: метка должна проходить мимо датчика с зазором, а не задевать. На быстрых осях зазор может «проскочить» — тогда датчик не увидит метку. Увеличьте зону или снизьте скорость подхода.
Почему так. Симптомы похожи, причины разные. Последовательность экономит детали.
Проверка. Заведите таблицу «симптом — что проверил — что помогло».
Модуль 12. Настройка в Mach3
По руководству:
- Config → Ports and Pins → Input Signals: E-Stop — Pin 10, Active Low; Home X — 11, Home Y — 12, Home Z — 13, Probe — 15 (Active Low в примере).
- Config → Homing/Limits: Auto Zero after Home, Home Neg/Positive, Slow Zone 2–5 мм, Home Off 1 мм, Speed 25–50%.
- E-Stop: если NC — Active Low; если NO — Active High; неиспользуемый вход отключают.
После изменений — перезапуск и тест на холостом ходу.
Настройка идёт по шагам: выбрать пин, задать Active Low/High, включить вход, проверить индикатор. Для home — задать направление, Slow Zone, Home Off, скорость. Для E-Stop — пин и полярность.
После изменений перезапустите Mach3 и проверьте каждый вход по очереди. Не включайте сразу все — иначе непонятно, что сработало. И сохраните файл настроек: при переустановке он сэкономит час.
Если индикатор входа не реагирует, проверьте, тот ли пин выбран и включён ли вход. В Mach3 «неиспользуемый» вход может быть отключён — тогда нажатие ничего не даёт.
Почему так. Mach3 — переводчик между электрикой и смыслом. Неверная настройка выглядит как «поломка».
Проверка. Нажмите каждый концевик и посмотрите на индикатор входа. Соответствует настройке?
Модуль 13. Обслуживание и износ
Механика изнашивается: рычаг, ролик, контакты. Оптика мутнеет, индуктивность сбивается от стружки, магнит теряет силу.
План: осмотр раз в месяц, продувка, проверка крепления и метки, тест срабатывания, запись в журнал. Для серийного станка — чаще.
Что смотреть: рычаг не погнут, ролик крутится, контакты не подгорели, метка не сместилась, зазор в норме. Оптику протирают мягкой салфеткой, без растворителей; индуктивный датчик очищают от стружки, проверяют индикатор при поднесении метки.
Если датчик «плавает» по срабатыванию, не спешите менять: сначала проверьте питание и крепление. И фиксируйте замены в журнале — по нему видно, какой узел «ест» датчики.
Для серии полезно иметь запасной датчик того же типа: замена занимает минуты, а простой — нет. И маркируйте провода и клеммы — потом скажете спасибо.
Запасной датчик и маркировка проводов — мелочи, которые экономят смену.
Почему так. Концевик — расходник. Дешевле менять по плану, чем ловить «уехавшую» ось.
Проверка. Проверьте датчики по чек-листу и запишите результат. Есть «подозрительные»?
Модуль 14. План обучения: курсы оператора ЧПУ
План на 12 недель:
- 1–2. Функции Home/Limit, типы датчиков.
- 3–4. NC/NO, Active Low/High.
- 5–6. Схемы NPN/PNP, уровни.
- 7–8. Homing и точность.
- 9–10. Soft/hard limits, E-Stop.
- 11–12. Диагностика, помехи, обслуживание.
К каждой неделе — один тест и одна запись: что проверяли, что нашли, что изменили. Через месяц у вас будет карта датчиков своего станка: где стоят, какого типа, какая логика, какие симптомы уже встречались.
Почему так. Концевики — навык схемы и проверки, а не «подключить два провода».
Проверка. Прогоните чек-лист: тип, логика, вход, home, limits, E-Stop. Где «нет» — там следующий урок.
Практикум. Проверка концевиков: обучение на фрезерном станке с ЧПУ
Шаг 1. Тип. Определите тип каждого датчика и его нормальное состояние (NC/NO).
Шаг 2. Питание. Проверьте +24 В/0 В на датчике, целостность проводов.
Шаг 3. Выход. Мультиметром проверьте сигнал при нажатии/поднесении метки.
Шаг 4. Вход. Посмотрите индикатор входа в контроллере; сверьте Active Low/High.
Шаг 5. Home. Прогоните home три раза, замерьте повторяемость.
Шаг 6. Limits. Проверьте срабатывание на краях и остановку.
Шаг 7. E-Stop. Нажмите и убедитесь, что остановились движение и шпиндель.
Шаг 8. Журнал. Запишите результаты и замечания.
Критерий готовности: восемь шагов, все датчики проверены, настройки совпадают.
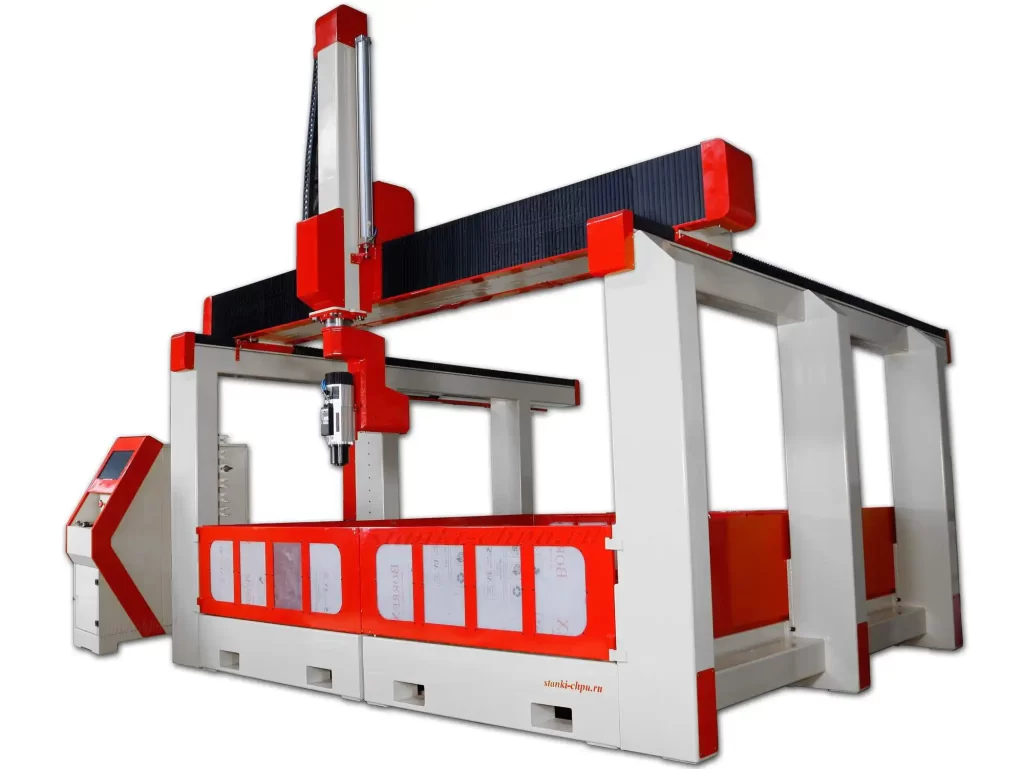
Карточка станка 17Д → /product/17/
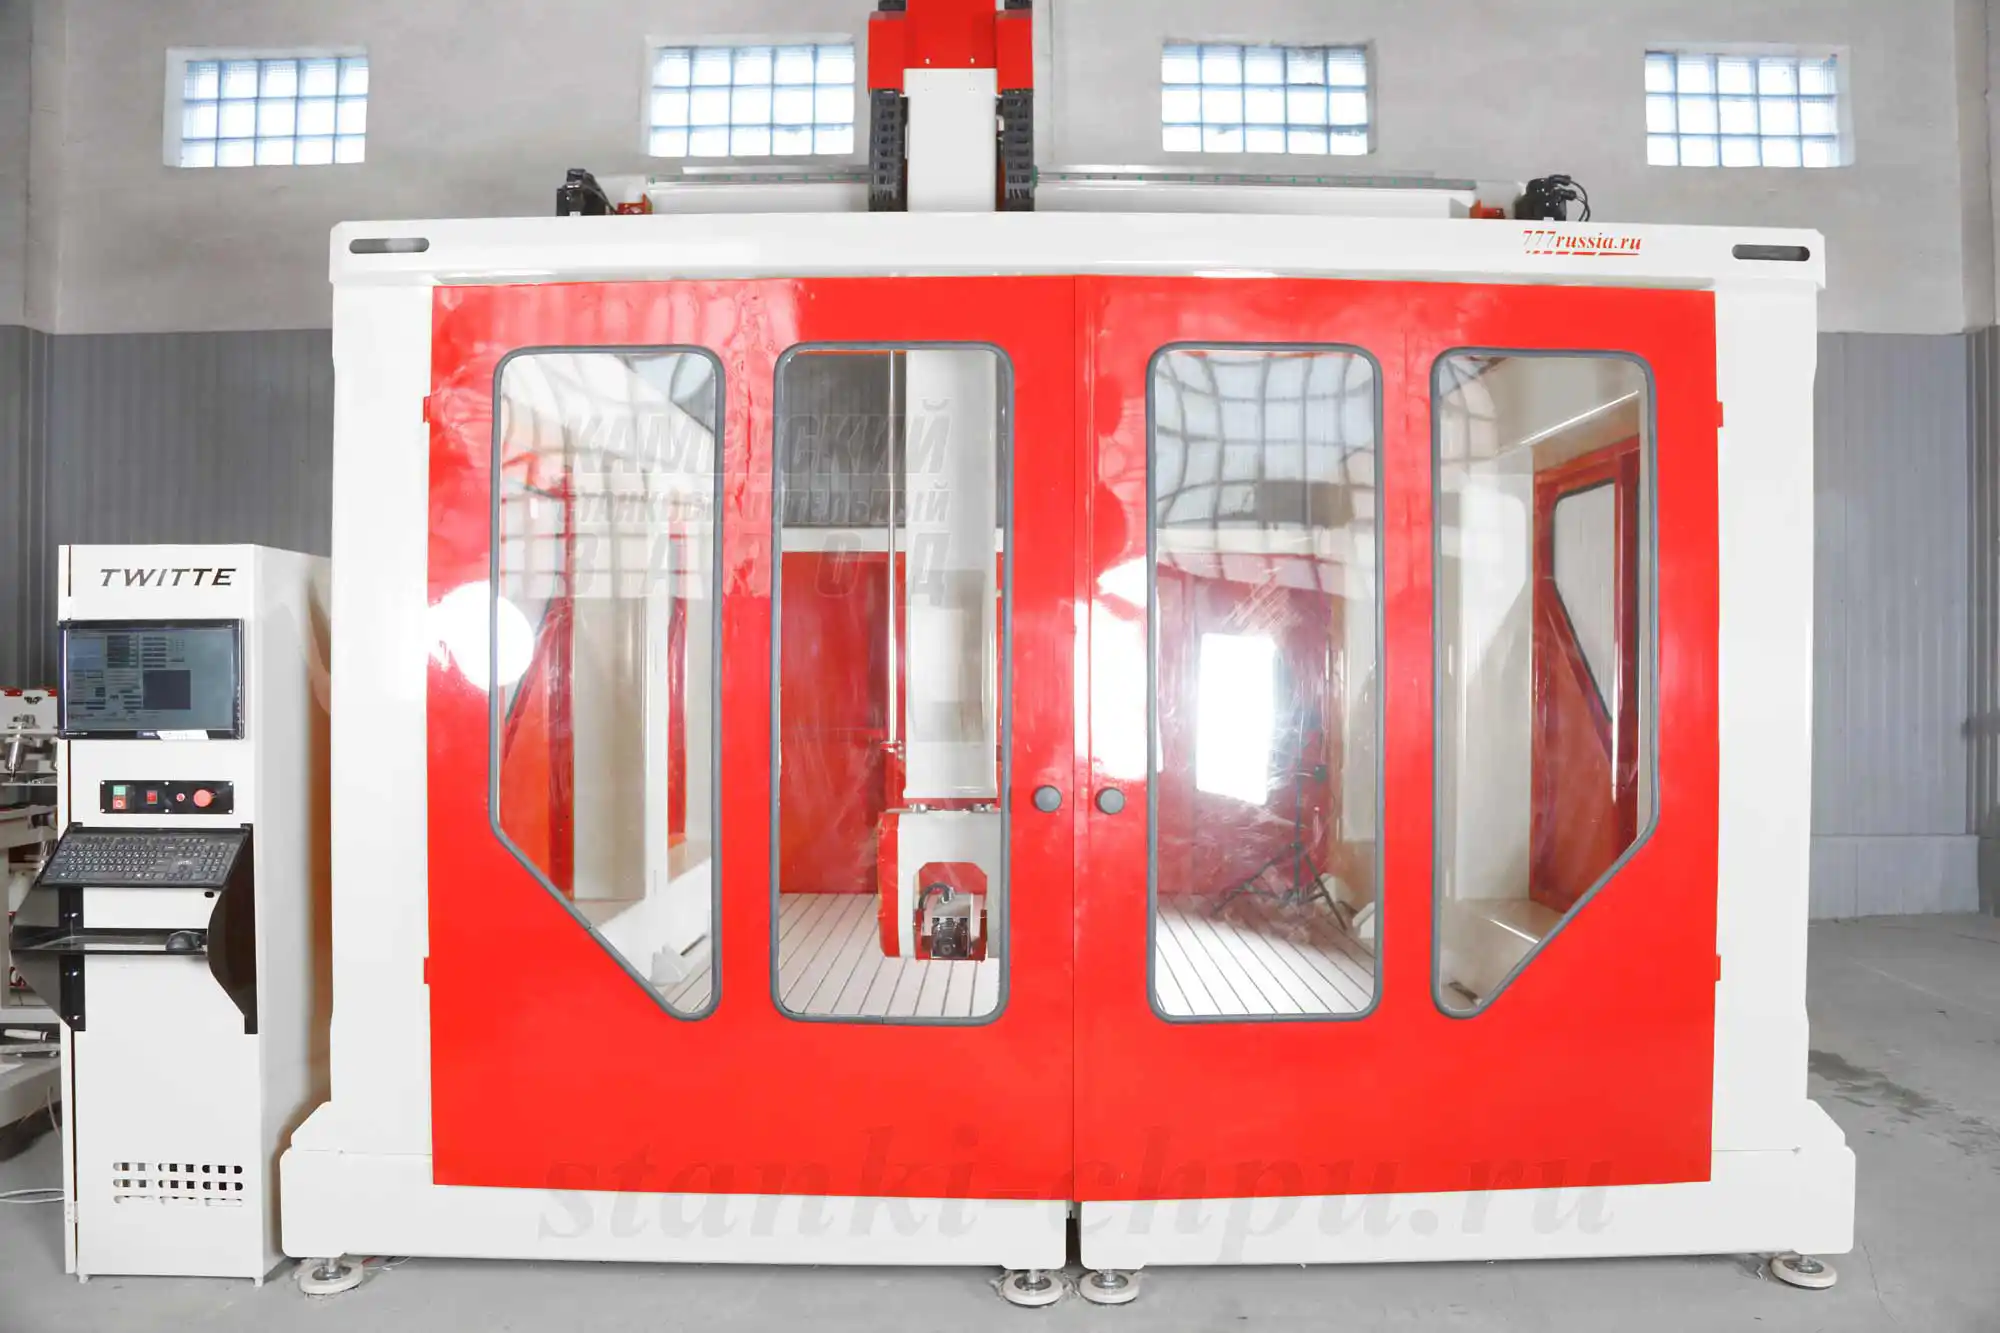
Карточка станка SMK → /product/19/
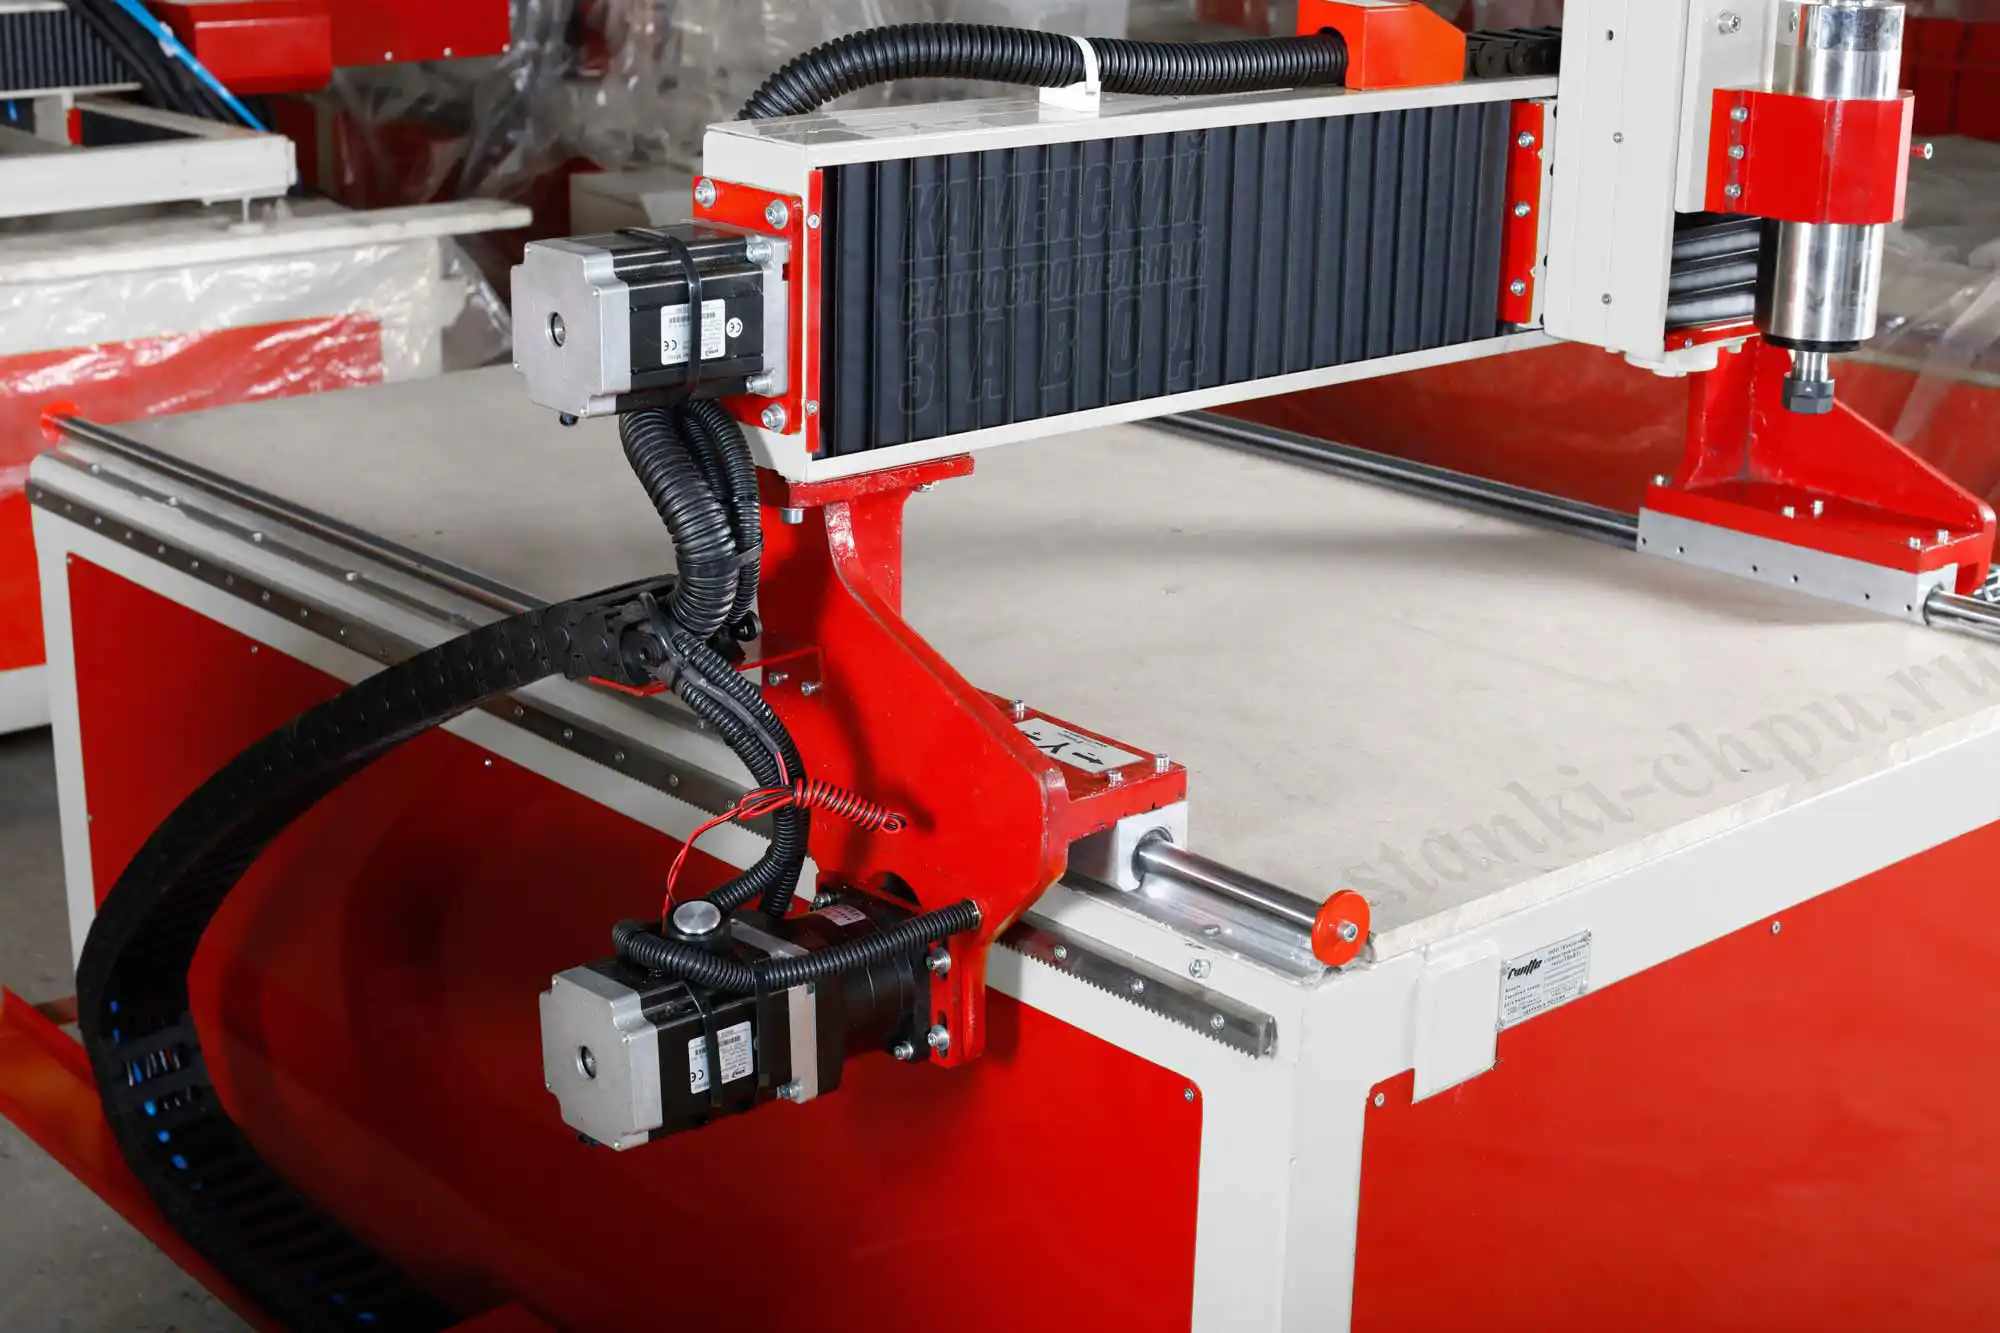
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
На практике удобно начать с «карты датчиков»: нарисовать оси, отметить, где home, где limit, какие провода идут в шкаф. Потом проверять по одному. Если станок большой, работайте вдвоём: один у датчика, второй у экрана.
И запишите исходные настройки до изменений: пин, полярность, скорость. Это спасает, если эксперимент не удался.
Почему так. Практикум повторяет реальную проверку: от типа датчика до E-Stop.
Проверка. Если home «плывёт» — вернитесь к скорости подхода и механике, а не к замене датчика.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем Home отличается от Limit? Home ищет ноль, Limit ограничивает ход.
2. Какой датчик самый точный по руководству? Индуктивный, ±0,01 мм.
3. Почему NC безопаснее? Обрыв цепи выглядит как срабатывание — отказ ведёт в безопасную сторону.
4. Какой уровень для NC в Mach3? Active Low.
5. Какой уровень для NO? Active High.
6. Чем NPN отличается от PNP? NPN тянет выход на 0 В, PNP поднимает на +24 В.
7. Какие провода у 3-проводного датчика? +24 В, 0 В, выход.
8. Что такое дребезг? Многократное замыкание контакта за миллисекунды.
9. Чем лечить дребезг? RC-фильтр, debounce, качественный датчик.
10. Что задаёт Slow Zone при home? Расстояние медленного подхода (2–5 мм).
11. Зачем Home Off? Отход от датчика после срабатывания (1 мм).
12. Работают ли soft limits без home? Нет, станок не знает координат.
13. Почему концевик срабатывает при шпинделе? Помеха; нужны экран, трасса, фильтр.
14. С чего начинать диагностику? Питание → тип → вход → механика → помеха.
Частые вопросы (Q&A)
Можно ли использовать один датчик для Home и Limit? Да, если настроить shared; но функции разные.
Почему концевик «работает наоборот»? Перепутаны NC/NO или Active Low/High.
Можно ли подключить индуктивный датчик напрямую к LPT? Только через согласование уровней; 24 В на LPT недопустимы.
Нужен ли экран на концевики? Да, особенно если провода длинные и рядом шпиндель.
Почему home не находит датчик? Нет питания, неверный вход, неверное направление, загрязнение.
Чем чистить оптический датчик? Мягкой салфеткой, без растворителей.
Как проверить E-Stop? Нажать и убедиться, что остановились движение и шпиндель.
Глоссарий
- Home — поиск нуля.
- Limit — ограничение хода.
- NC — нормально замкнутый.
- NO — нормально разомкнутый.
- NPN — выход «на 0 В».
- PNP — выход «на +24 В».
- Active Low — срабатывание низким уровнем.
- Active High — срабатывание высоким уровнем.
- Дребезг — многократное переключение.
- Debounce — фильтр дребезга.
- Soft limits — программные границы.
- Hard limits — физические датчики.
- Slow Zone — зона медленного подхода.
- Home Off — отход после home.
- E-Stop — аварийный стоп.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Не срабатывает | Питание, тип, вход | Проверить цепь |
| «Наоборот» | NC/NO, Active | Инвертировать вход |
| Ложные срабатывания | Помеха, дребезг | Экран, RC |
| Залипает | Износ, стружка | Чистка, замена |
| Home не находит | Датчик, вход | Проверить сигнал |
| Home «плывёт» | Скорость, механика | Slow Zone, крепление |
| E-Stop не стопорит | Цепь, настройка | Проверить цепь |
| Soft limits не работают | Нет home | Сделать home |
| Датчик греется | Неверное питание | Проверить уровень |
| Оптика не видит | Загрязнение | Протереть |
| Индуктивный не видит | Неметаллическая метка | Метка из металла |
| Срабатывает при шпинделе | Помеха | Экран, трасса |
Мысли вслух: чего нет на форумах
На форумах про концевики спрашивают «как подключить» и «почему наоборот». Ответы часто про цвет проводов — и почти никогда про логику безопасности.
Первое: NC — это не «лишний режим», а страховка. Обрыв провода в NC-цепи выглядит как срабатывание, и станок останавливается. В NO — «всё спокойно», хотя провод уже отвалился.
Второе: «работает наоборот» — почти всегда настройка входа, а не датчик. Один переключатель Active Low/High — и станок снова едет.
Третье: home «плывёт» из-за скорости подхода. Медленная зона 2–5 мм и повторяемость датчика дают стабильные 0,02–0,05 мм; быстрый подход — разброс.
Четвёртое: ложные срабатывания при шпинделе — помеха. Экран, трасса, RC. Датчик тут ни при чём.
Пятое: soft limits без home — фикция. Станок не знает, где он, и «границы» не работают.
Шестое: E-Stop должен рубить движение и шпиндель, а не только «сообщать». Проверяется нажатием, а не чтением схемы.
Ещё цифры. После замены механического концевика home «поплыл» на 0,15 мм; причина — другой рычаг и смещённая метка. Отрегулировали зазор, прогнали home три раза — разброс 0,03 мм.
«Полтергейст» с лимитом раз в 10–15 минут исчез после того, как сигнальный провод убрали от моторного и поставили RC-фильтр. Датчик был исправен.
На индуктивном датчике «пропадало» срабатывание: метка была из алюминия. Заменили на стальную — заработало.
E-Stop проверяли на холостом ходу: движение остановилось, шпиндель — нет. Причина — цепь разрывала только сигнал контроллера. Переделали на силовое разрешение приводов.
И ещё: не ставьте NC-концевик «в разрыв» питания шпинделя, если он не рассчитан на ток. Логика должна разрывать цепь управления, а не силовую. Контакты на 10 А и «кнопка на 2 А» — разные вещи.
И про «работает наоборот»: чаще всего это одна галочка Active Low/High. Не перепаивайте провод, пока не проверили настройку.
И последнее: концевик не должен быть «последней надеждой». Если ось регулярно упирается в лимит, проблема не в датчике, а в программе или в нуле.
Ещё наблюдение: если после замены датчика home сместился, не «правьте» координаты в программе — настройте метку/зазор. Иначе ошибка вернётся. И держите запасной датчик: он стоит дешевле простоя. Проверка занимает минуты, а «уехавшая» ось — дни. И записывайте, что уже проверили: память подводит. Журнал превращает хаос симптомов в понятную историю, и следующая поломка ищется быстрее. Это скучно, но работает лучше «шестого чувства». И да, концевики — не место для экономии на спичках. Дешёвый датчик, поставленный «на край», может стоить ремонта ШВП. Это простое правило.
Седьмое, честное: концевик — расходник. Чистка, проверка и замена по плану дешевле, чем «уехавшая» ось.
Открытая библиотека
Открытых цитат в курсе нет: тема — практическая схемотехника станка, факты взяты из руководств завода. Лучше ноль цитат, чем неверная привязка.
Источники: CNC_CONTROLLERS_ELECTRONICS_GUIDE.md — типы концевиков (механические $1–3, ±0,1 мм; оптические $3–8, ±0,05; индуктивные $5–15, ±0,01; магнитные $2–10, ±0,05), функции Home/Limit, настройка Mach3 (Auto Zero, Home Neg/Positive, Slow Zone 2–5 мм, Home Off 1 мм, Speed 25–50%), E-Stop NC. MACH3_COMPLETE_GUIDE.md — пины (E-Stop 10, Home X 11, Y 12, Z 13, Probe 15), Active Low/High, NC → Active Low, NO → Active High. Карточки станков: 17Д — 7,5 кВт, поле 1500×1500×1000 – 3000×3000×1000, ±0,03 мм; SMK — 7,5–20 кВт, до 24 000 об/мин, ±0,03/±0,015 мм; 17К — 7,5–20 кВт, ±0,02 мм по Z. Публичная полка — /library/.
Смотрите также
Курсы и руководства завода:
- ЭМС в цехе: помехи, заземление, экраны
- Шаговые приводы: настройка драйверов на практике
- Серводрайверы: подключение, настройка, диагностика
- Аварии и ремонт своими руками
- Безопасность и охрана труда в цехе
- G-код: полный курс программирования
Библиотека:
Станки завода:
- 17Д, 5-осевой фрезерный станок ЧПУ
- SMK, станок ЧПУ по металлам и камню
- 17К, 5-осевой станок по камню
- БИЗНЕС СТАРТ LITE
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «Концевики: NC, NO и трёхпроводный датчик» —
/assets/courses/kontseviki-ncno.svg. - Схема аварийного стопа —
/assets/courses/e-stop.svg. - Станки: 17Д (
/product/17/), SMK (/product/19/), БИЗНЕС СТАРТ LITE (/product/8/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Уровни сигналов и клеммы зависят от контроллера и датчика — ориентируйтесь на паспорта, а не на «цвета проводов из интернета». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: тип → логика → вход → home → limits → E-Stop.
Продолжение серии: соседний том — «ЭМС в цехе: помехи, заземление, экраны»; следующий том — «Датчики станка: энкодеры, линейки, индуктивные и оптические».
Первоисточник: https://zavod-stanki.ru/blog/kontseviki-i-limity-shemy-ncno-diagnostika · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kontseviki-i-limity-shemy-ncno-diagnostika.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kontseviki-i-limity-shemy-ncno-diagnostika.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kontseviki-i-limity-shemy-ncno-diagnostika.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.