
Аварии и ремонт своими руками
Курс завода «Твайт»: Аварии и ремонт своими руками.
Аварии и ремонт своими руками: что делать, когда станок встал — обучение ЧПУ с нуля и первая помощь станку
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Бизнес и сервис». Тема — аварии и ремонт своими руками (как действовать при отказе станка, > что можно починить самому, а что — только с заводом). Источник — сервис. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/avarii-i-remont-svoimi-rukami.ai.json). > Версия 1.0 от 2026-10-13. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Аварии и ремонт своими руками“, zavod-stanki.ru». > Факты сверены с руководствами завода (/docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md — > типовые проблемы приводов, /docs/forum_content/MACH3_COMPLETE_GUIDE.md — troubleshooting, > /docs/forum_content/CNC_KNOWLEDGE_BASE.md — диагностика, безопасность, шаги на мм) и карточками > станков (/product/*.md — гарантия и сервис); спрос форумов — по заголовкам тем > (forumcnc-topics.tsv и др.), тексты форумов не использовались. Открытых PD/CC-источников по теме не > нашлось — см. «Открытая библиотека». > Границы курса: система сервиса и регламент ТО — в курсе «Сервис и регламент: полный курс»; > правила смазки — в курсе «Смазка и регламент обслуживания»; устройство шпинделя — в курсе «Шпиндели: > устройство, ресурс, замена»; настройка приводов — в курсах «Шаговые приводы» и «Серводрайверы». > Здесь — сценарии аварий и ремонт своими руками.
Курсы оператора ЧПУ и «обучение ЧПУ с нуля» готовят к нормальной работе. Но реальность иногда выглядит иначе: станок встал посреди срочного заказа, ось «уехала», контроллер выдал ошибку, а до сервиса — сутки. Тем, кто думает, как научиться работать на станке с ЧПУ и не терять деньги на простое, нужен не только навык, но и план на случай аварии: что сделать в первые десять минут, как локализовать причину и что действительно можно починить самому. Этот курс — про аварии и ремонт своими руками: от «станок встал» до «работаю дальше», с границами, за которые без завода лучше не заходить.
Чему научитесь: классифицировать отказы (авария против износа); действовать безопасно при ремонте (LOTO, снятие питания, разряд конденсаторов); выполнять алгоритм первых десяти минут; вести журнал аварии и собирать улики; делать триаж «от простого к сложному»; чинить клеммы, предохранители и заземление; лечить пропуск шагов и «уехавшую» деталь; запускать двигатель, который гудит, но не вращается; разбираться со шпинделем; распутывать механические клинья; править типовые ошибки контроллера и ПО; понимать, что ремонтировать самому, а что — только заводом; собирать аварийный набор.
Предпосылки. Базовое понимание устройства станка (оси, драйверы, шпиндель, контроллер) и осторожность. Опыт ремонта не нужен: шаги описаны по порядку. Обязательно под рукой — руководство и паспорт своего станка.
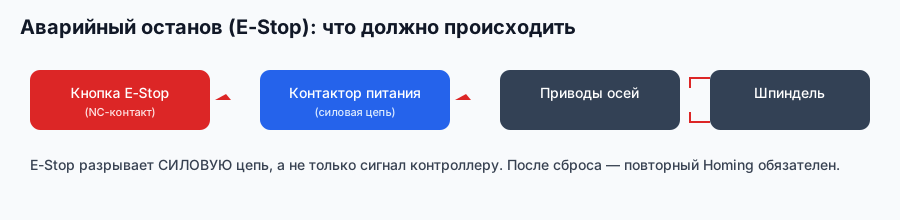
Безопасность (главное в этом курсе). Аварии и ремонт — про оборудование под напряжением и под нагрузкой, поэтому: все работы, кроме внешнего осмотра, — только при отключённом питании; после выключения вывесьте предупреждение; подождите разряда конденсаторов частотника перед работами (на клеммах может «стоять» напряжение); не открывайте шкаф под напряжением; не лезьте под подвешенную механику без подпора; снимайте фрезу перед разборкой; используйте СИЗ. Самостоятельный ремонт может лишить гарантии — если станок на гарантии, сначала свяжитесь с заводом. Курс не заменяет требования охраны труда и заводскую документацию.
Содержание
- Модуль 1. Что считать аварией: отказы против износа
- Модуль 2. Безопасность ремонта своими руками
- Модуль 3. Первые 10 минут: алгоритм и курсы оператора ЧПУ
- Модуль 4. Журнал аварии и сбор улик
- Модуль 5. Триаж: от простого к сложному
- Модуль 6. Электрика своими руками: клеммы, предохранители, помехи
- Модуль 7. Пропуск шагов: обучение ЧПУ программированию с нуля и «уехавшая» деталь
- Модуль 8. Двигатель гудит, но не вращается
- Модуль 9. Шпиндель: не запускается, греется, гудит
- Модуль 10. Механические аварии: клин, ШВП, муфты, ремни
- Модуль 11. Контроллер и ПО: Kernel Speed, E-Stop, Driver ERROR
- Модуль 12. Ремонт своими руками или завод: обучение ЧПУ с нуля и границы гарантии
- Модуль 13. Против аварий: протоколы и аварийный набор
- Практикум. Сценарий аварии и диагностический лист
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Что считать аварией: отказы против износа
Слово «авария» слишком широкое. Полезно разделить три вещи: внезапный отказ (ось встала, контроллер выдал ошибку, погас дисплей), деградация (постепенно упала точность, появился шум, люфт) и ложная тревога (станок «глючит» из-за помех или настройки). От этого зависит реакция: при отказе — действуют быстро и по алгоритму, при деградации — планируют ремонт, при ложной тревоге — правят настройку, а не меняют узлы.
Ещё одно различие — уровни реакции: остановить работу и обезопасить / продолжить осторожно до удобного окна / записать в журнал и наблюдать. Тревога «всё сломалось» почти всегда преувеличена: в большинстве случаев проблема локальна (клемма, концевик, параметр). Полезный ориентир — «цена аварии»: час простоя против часа ремонта. Если станок зарабатывает 1 000–3 000 ₽ маржи в час (тариф услуг фрезеровки), спешка с «попробую запустить» может стоить дороже, чем спокойные десять минут диагностики.
Почему так. Неправильная классификация ведёт к худшим ошибкам: из-за ложной тревоги разбирают рабочий узел, а из-за деградации ждут «до последнего» и попадают на крупный ремонт. Диагноз начинается с типа проблемы.
Проверка. Вспомните последнюю остановку станка и отнесите её к одному из трёх типов. Для деградаций заведите отдельную строку в журнале — это будущий плановый ремонт.
Модуль 2. Безопасность ремонта своими руками
Ремонт — самый опасный режим работы со станком, потому что вы лезете туда, где узлы под напряжением и под нагрузкой. Жёсткие правила: отключить питание и вывесить предупреждение; дождаться разряда конденсаторов частотника (перед работами клеммы коротят через разрядник или ждут по руководству); не открывать шкаф под напряжением; снять фрезу и убрать инструмент перед разборкой; крепёж и заготовку снимать так, чтобы ничего не упало; работать в СИЗ. Отдельно — не «пробовать» на ходу то, что вчера не работало: руками не лезем к движущимся частям, кожухи не открываем.
Красная зона (не для своих рук): силовая часть частотника под напряжением, шпиндель с высоким напряжением, вскрытие электрошпинделей и точное пришабривание подшипников. Это работа завода или специализированного сервиса — здесь «свои руки» могут стоить дороже, чем вызов инженера.
Почему так. Ошибки в безопасном порядке не прощают. Минута осторожности против ожога конденсатором или травмы движущейся осью — очевидный выбор. И, кстати, заземление и УЗО нужно проверить до ремонта, а не после.
Проверка. Напишите себе памятку из пяти пунктов «перед ремонтом» и повесьте на шкаф. Проверьте, что все пункты выполнимы на вашей площадке (разрядник, вывеска, СИЗ).
Модуль 3. Первые 10 минут: алгоритм и курсы оператора ЧПУ
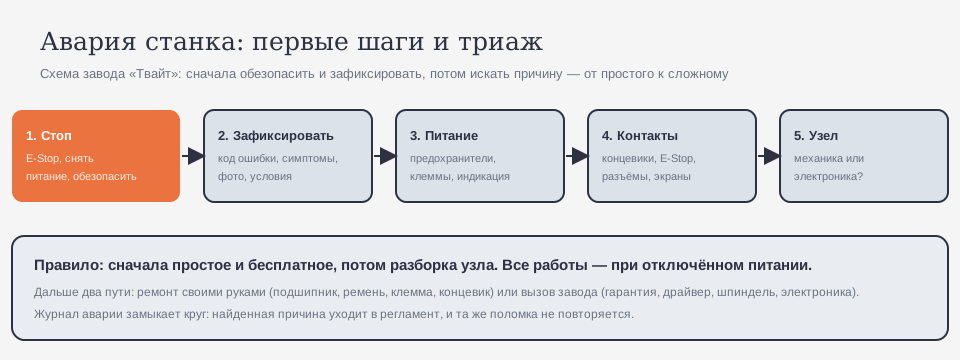
Что делать, когда станок встал. Порядок: 1) нажать аварийный стоп и исключить опасность (защита, заготовка, фреза); 2) не паниковать и не разбирать на горячую; 3) зафиксировать — код ошибки на экране, что делали в момент отказа, какой звук/запах/дым; 4) не запускать сразу повторно, чтобы не добить механику; 5) сообщить, если есть клиент по срокам; 6) собрать данные (модуль 4) и только потом диагностировать.
Как и в курсах оператора ЧПУ, главное — не героизм, а порядок. Самая частая ошибка новичка — «перезапущу, может пройдёт»: повторный запуск при механическом клине ломает фрезу и ШВП, а при КЗ — усиливает повреждение.
Почему так. Авария — это цепочка, и спешка её продлевает. Десять минут на фиксацию экономят часы на диагностике: с кодом ошибки и условиями причина ищется в разы быстрее.
Проверка. Разыграйте отказ вслух: проговорите, что нажмёте, где посмотрите код, что запишете. Проверьте, что аварийный стоп исправен и доступен.
Модуль 4. Журнал аварии и сбор улик
Журнал аварии — это не формальность, а инструмент. Пишут: дату и время, что делали, код/текст ошибки, симптомы (звук, нагрев, запах, поведение осей), что меняли перед этим, фото/видео. Для диагностики есть железное правило: одно изменение за раз. Поменяли клемму — проверили; поменяли драйвер — проверили. Иначе непонятно, что помогло, а что навредило.
Полезно фиксировать и «условия»: на каком коде УП, на какой скорости, в какой точке программы встал станок. Часто причина «плавающая» и зависит от температуры или скорости — без записи её не поймать.
Почему так. Диагностика по памяти — это диагностика по ощущениям. Запись превращает аварию в кейс: по ней видно закономерность (например, отказ только на высокой подаче), а кейс потом годится и для завода, если придётся обратиться.
Особенно ценны записи о «последнем изменении»: свежая прошивка, новая флешка, переставленный драйвер, заменённый ремень. Половина аварий приходит сразу после вмешательства — и журнал указывает на виновника за секунды. Записывать нужно и «неудачные» попытки: они кажут причину не хуже успешных.
Проверка. Заведите страницу «Аварии» в журнале станка и внесите туда последний случай по пунктам выше. Это половина будущего диагноза.
Модуль 5. Триаж: от простого к сложному
Триаж — порядок поиска, при котором сначала проверяют самое простое и вероятное. Рабочая последовательность: питание (индикация, автоматы) → предохранители → разъёмы и клеммы → концевики и E-Stop → параметры (шаги на мм, порты/пины) → механика (заедание, клин) → электроника (драйвер, контроллер, ЧП) → шпиндель. Смысл в том, что 80% «аварий» решаются на первых ступенях, а разборка узла — крайняя мера.
Отдельная ступень — повторяемость: воспроизводится ли отказ на тестовой программе (квадрат, круг)? Если да — можно исследовать; если «плавающе» — фиксировать условия и искать зависимость (нагрев, скорость, фаза работы).
Электроника и механика — звенья одной цепочки: сбой питания рвёт её в начале, механический клин — в конце. Поэтому триаж идёт слева направо, а не «где кажется».
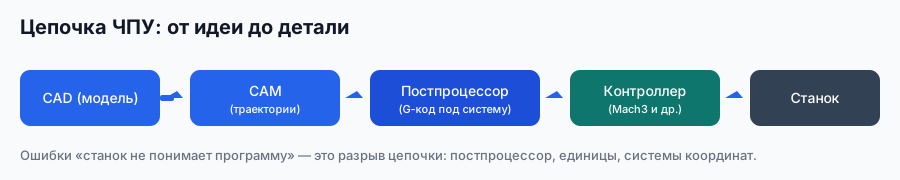
Почему так. Разборка — самый дорогой шаг (время, риск, запчасти). Триаж не даёт «прыгнуть» в него, минуя проверку клеммы за пять минут. Это же правило лежит в основе диагностики: от бесплатного к дорогому.
Проверка. Нарисуйте свою лестницу триажа из семи ступеней и проверьте её на одном реальном дефекте. Отметьте ступень, где нашли причину.
Модуль 6. Электрика своими руками: клеммы, предохранители, помехи
Электрика — источник «плавающих» дефектов. Что доступно своим рукам: протяжка клемм (ослабший контакт греется и «моргает»), замена предохранителей (только на номинал!), проверка заземления, чистота разъёмов, состояние концевиков. Отдельная история — помехи: ложные срабатывания концевиков, «дребезг», сбои при старте/стопе шпинделя. Лечение из руководства: экранированные кабели для концевиков, заземление экрана с одной стороны, RC-фильтры на входах, разделение сигнальных и силовых проводов, ферритовые кольца на провода.
Частый сценарий из форумной темы «Произвольное кратковременное срабатывание шаговых двигателей при старте/стопе шпинделя» — это не «двигатели сломались», а помеха от частотника, поймавшая сигнальные линии. Проверять начинают с экранов и заземления, а не с замены приводов.
Почему так. Электрический контакт и наводки — самые коварные: сегодня работают, завтра нет. Профилактика клемм и грамотная разводка убирают целый класс аварий.
Проверка. Проведите ревизию шкафа: протяжка клемм, номиналы предохранителей, состояние экранов и заземления. Запишите дату и замечания.
Модуль 7. Пропуск шагов: обучение ЧПУ программированию с нуля и «уехавшая» деталь
«Деталь уехала», размер не тот, контур сместился — классика пропуска шагов. Прежде чем подозревать обучение ЧПУ программированию с нуля или сам G-код, стоит проверить механику и электрику. Причины пропуска (по руководству завода): недостаточный ток драйвера, механическое заедание, слишком высокая скорость/ускорение, помехи на сигнальных линиях. Решения: поднять ток драйвера до номинала двигателя, проверить свободность хода оси, уменьшить Velocity и Acceleration (в Mach3 — Config → Motor Tuning), поставить экранированные кабели и ферритовые кольца.
Отдельно — калибровка «шаги на мм». Формула: Шаги_на_мм = (Шаги_двигателя × Микрошаг) / (Шаг_винта × Коэф_редуктора); для ШВП с шагом 5 мм: (200 × 8) / (5 × 1) = 320 шагов/мм. Если параметр неверен, «уезжает» не механика, а математика — и лезть в ШВП бессмысленно.
Почему так. Пропуск шагов — это симптом с четырьмя разными корнями (ток, механика, режим, помехи). Лечение по первому подозрению («поменяю драйвер») часто не помогает, а деньги тратятся.
Проверка. Проведите тестовую программу (квадрат/круг) и замерьте деталь. Если ошибка повторяется, проверьте ток и ускорение; если «плавает» — ищите помехи и заедание.
Модуль 8. Двигатель гудит, но не вращается
Двигатель стоит и гудит — почти всегда электрика, а не механика. Причины из руководства: неправильное подключение обмоток (перепутаны A+/A−, B+/B−), слишком высокая скорость, недостаточный ток драйвера. Что делать: проверить подключение A+A− и B+B−, поменять пару проводов одной обмотки, снизить скорость и ускорение, увеличить ток драйвера. Если двигатель «поёт» на определённых оборотах — это резонанс (типично 100–300 об/мин); лечится увеличением микрошага, демпферами (резиновые прокладки под двигатель), антирезонансными параметрами (если есть) и исключением резонансных скоростей в УП.
Почему так. Гудение при неподвижном роторе — признак того, что фазы «борются». Это диагностируется за минуты без разборки, если знать пары обмоток. Ещё симптом: двигатель «дёргается» и встаёт на одном месте — чаще всего мал ток или есть заедание; реже — пробит ключ в драйвере. Проверяют ток, свободность хода и нагрев; при запахе и нагреве драйвер меняют, а не «крутят» настройки.
Проверка. Переведите двигатель в ручной режим и проверьте вращение на малой скорости. Если гудит — сверьте обмотки и ток драйвера по шильдику.
Модуль 9. Шпиндель: не запускается, греется, гудит
Не запускается. Причины: неверная настройка частотника, нет сигнала от контроллера, неправильное подключение. Проверки: параметры ЧП (PD001, PD002), выход контроллера (реле/PWM), подключение FWD/REV, запуск шпинделя вручную с панели ЧП — если вручную крутится, проблема в сигнале/настройке контроллера, а не в шпинделе. Типовая мощность шпинделей станков завода — от 800 Вт до 9 кВт:

Греется. Причины: забита водяная рубашка, грязная/мало жидкости, неисправна помпа, перегрузка режимом. Что делать: проверить поток и уровень, почистить радиатор и рубашку, убедиться, что режим резания не «на пределе».
Гудит/люфтит. Признак износа подшипников. Замена подшипников шпинделя — точная работа, часто с заводом; здесь «свои руки» заканчиваются на диагностике.
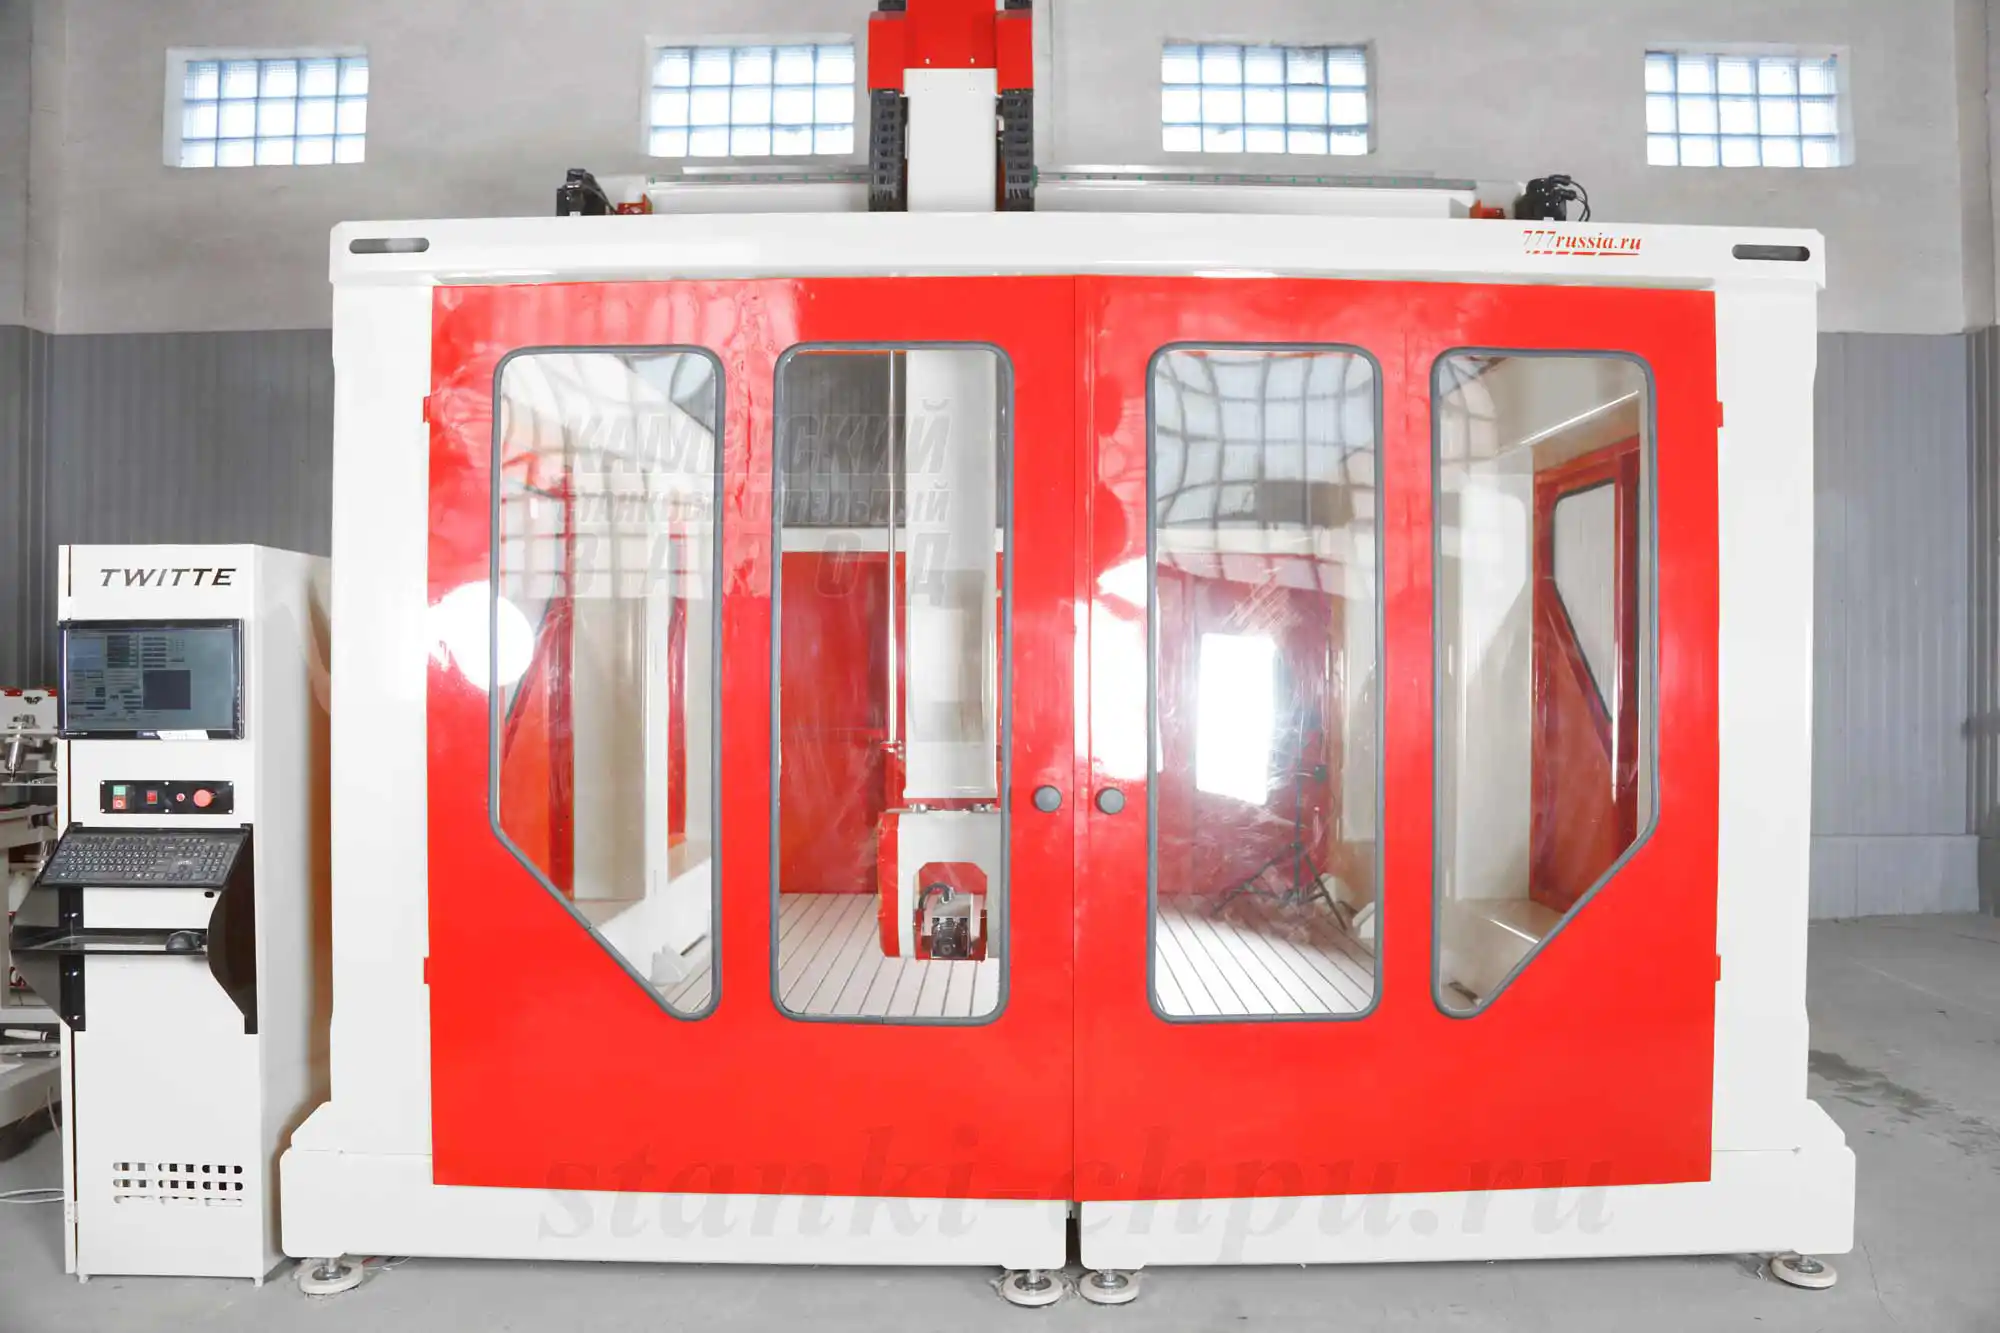
Карточка станка SMK → /product/19/
Почему так. Шпиндель — дорогой и точный узел. Его дешевле не доводить до ремонта: контроль охлаждения и режима — это и есть «ремонт своими руками» в лучшем смысле.
Проверка. Сделайте тест: запуск с панели ЧП, замер температуры после прогрева, проверка потока жидкости. Три проверки дают половину диагноза.
Модуль 10. Механические аварии: клин, ШВП, муфты, ремни
Механический клин — самая «дорогая» авария, потому что при попытке «протолкнуть» ломается фреза, гнётся ШВП, срывается муфта. Что делать: остановиться, не давить, снять фрезу, освободить заготовку, найти источник заедания (стружка под рельсом, задир, перекос, ослабшее крепление). Из форумной темы «Как компенсировать/убрать люфт в ШВП?» видно, что люфт часто оказывается не «смертью» ШВП, а ослабшим креплением или изношенным скребком. Отдельные случаи — ремни (натяжение, износ), муфты (проскальзывание), заклинило шпиндель с автосменой (механика магазина/захвата).
Правило: любую механику после ремонта проверяют на малой скорости и калибруют заново — иначе «починка» вернётся смещёнными размерами. И ещё: после любого вмешательства снимают контрольные размеры — деталь-тест (квадрат или круг) показывает, вернулась ли геометрия. Ремонт без проверки — это надежда, а не результат.
Почему так. Механический клин — это про «не дожимать». Сила ничего не решает, а усугубляет: из копеечной причины (стружка) получается замена узла.
Проверка. Составьте алгоритм «клин оси»: стоп → снять фрезу → освободить → найти источник → устранить → тест на малой скорости → калибровка.
Модуль 11. Контроллер и ПО: Kernel Speed, E-Stop, Driver ERROR
Часть «аварий» живёт в компьютере и контроллере. Типовые из руководства:
- Kernel Speed too slow. Драйвер-тест должен показывать 25000 Hz (LPT) без пропусков; при пропусках — отключают антивирус и фоновые программы, отключают Wi-Fi/Bluetooth, в BIOS выключают Speedstep, C-States, Hyperthreading; пики ищут DPC Latency Checker.

- «E-Stop pressed», хотя кнопка не нажата. Проверяют Config → Ports and Pins → Input Signals: для NC выключателя — Active Low, для NO — Active High; неиспользуемый вход отключают.
- Driver ERROR (NC-Studio), пропала плата. Часто перегрев/пыль/контакт платы (форумная тема «Сгорела PCIMC плата управления. (NC-studio)»).
- Ось движется рывками (jerk). Включают CV-режим, ставят CV Dist Tolerance ≈0,1 мм, Look Ahead 100–200 линий.
- Ось пошла в обратную сторону / неверные размеры. Проверяют направление в настройках и калибровку Steps per.
Почему так. Половина «поломок» — это настройка, а не железо. Прежде чем менять драйвер, проверяют частоту ядра, входы и параметры: это бесплатно и быстро.
Проверка. Прогоните Driver Test и запишите частоту. Проверьте, что E-Stop настроен по типу контакта. Это две настройки, которые «валят» станок чаще всего.
Модуль 12. Ремонт своими руками или завод: обучение ЧПУ с нуля и границы гарантии
Граница «сам или завод» проходит по риску и гарантии. Своими руками (при отключённом питании): клеммы, предохранители, концевики, чистка вентиляции, замена ремня, фильтров, жидкости охлаждения, внешняя диагностика, механическая юстировка некритичных узлов. Только завод: гарантийные случаи, силовая электроника, вскрытие электрошпинделя, замена подшипников шпинделя, ремонт плат управления, крупные узлы.
Полезно вести «карту гарантии»: дата покупки, срок, что покрывается, контакты сервиса. Тогда в момент аварии не приходится вспоминать — открываете карту и звоните.
Ключевой момент для тех, кто проходит обучение ЧПУ с нуля: самостоятельный ремонт может лишить гарантии. Если станок на гарантии (12–24 месяца), сначала фиксируют симптом и звонят в сервис — не вскрывают узлы. Заводской сервис — 24/7, удалённая диагностика (TeamViewer), AI-опросник, склад запчастей и выезд инженера за 24–48 часов.
Почему так. Гарантия — это деньги, которые вы платите один раз при покупке. Просрочить её или потерять из-за самостоятельного вскрытия — обидно и дорого. Простой делится на «час своими руками» и «день с заменой узла».
Проверка. Отметьте дату окончания гарантии в реестре и повесьте список «не трогать самому». При любом сомнении — звонок в сервис до разборки.
Модуль 13. Против аварий: протоколы и аварийный набор
Лучший ремонт — тот, который не понадобился. Работают три вещи: протоколы (что делать при отказе и что нельзя), аварийный набор (фрезы, предохранители, клеммы, концевик, масло, ремень, охлаждающая жидкость, мультиметр, ферриты) и журнал, который превращает случившееся в правило. Плюс регламент ТО (он в курсе «Сервис и регламент: полный курс»): профилактика снижает число аварий сильнее, чем любое мастерство ремонта.
Полезно заранее решить «аварийный маршрут»: где взять запчасть (у завода — 1–3 дня), к кому обратиться (сервис завода), как продолжить заказы (какой станок подстрахует). Тогда авария — это процедура, а не паника.
Почему так. Управляемость важнее удачи. Мастерская, у которой есть протокол, переживает отказ как неудобство; без протокола — как катастрофу.
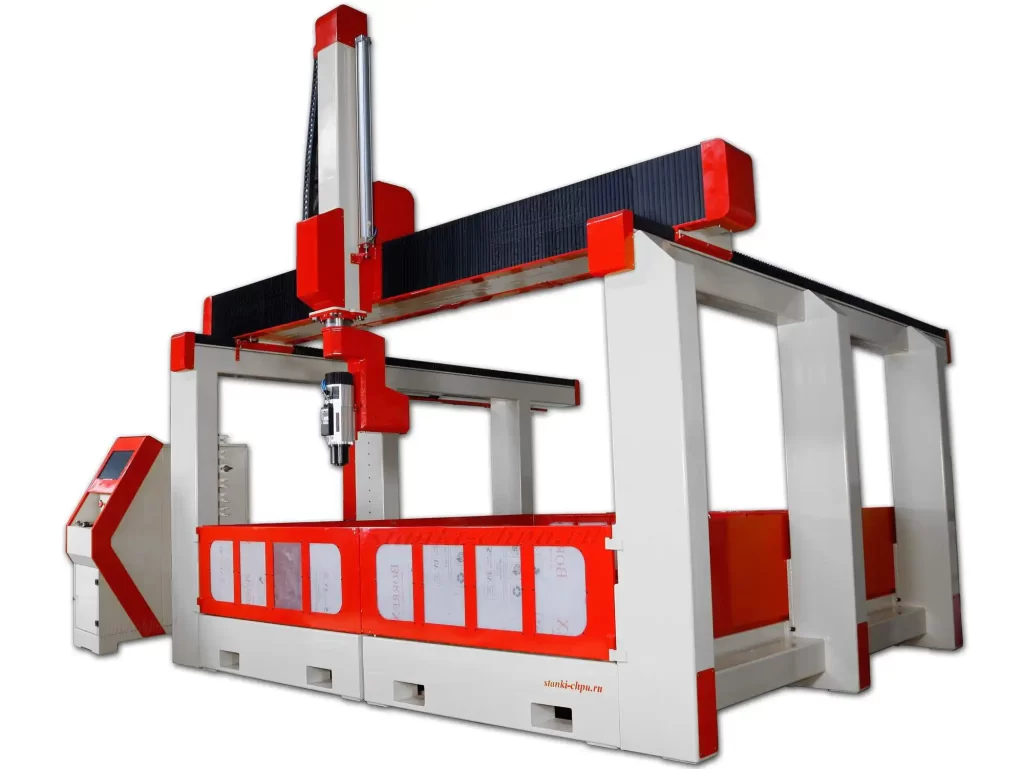
Карточка станка 17Д → /product/17/
Проверка. Соберите аварийный набор в один ящик и прикрепите к нему протокол из пяти пунктов. Проверьте, что всё на месте и доступно ночью.
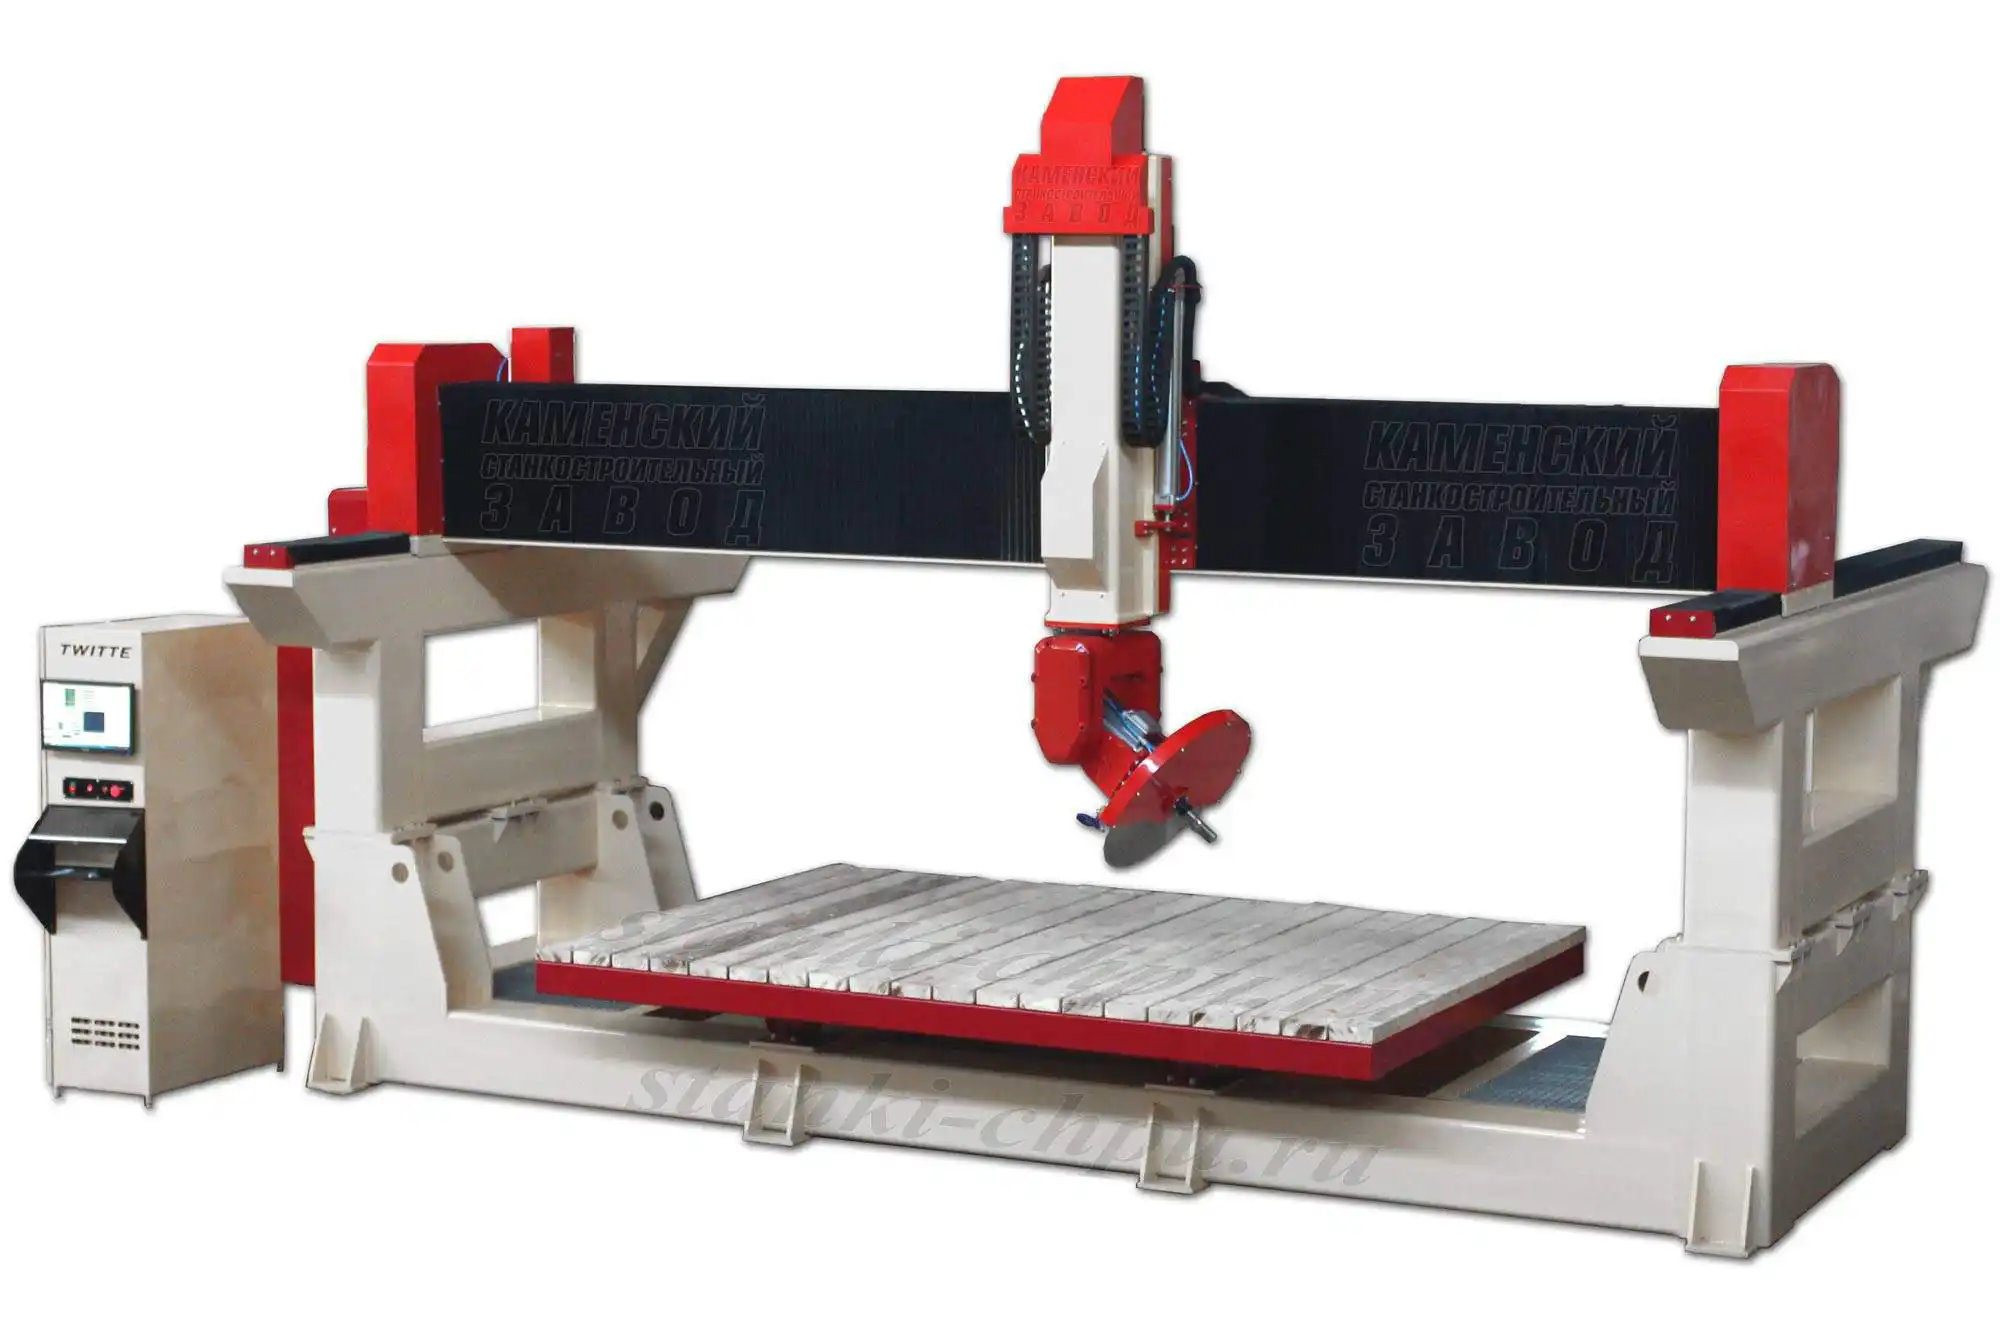
Карточка станка «МАСТЕР» → /product/20/
Практикум. Сценарий аварии и диагностический лист
Сквозное задание на одном реальном (или учебном) отказе. Критерий готовности — четыре артефакта.
Шаг 1. Сценарий. Опишите отказ по журналу (модуль 4): что делали, код ошибки, симптомы, условия, фото. Один абзац — как он выглядел.
Шаг 2. Диагностический лист. Пройдите триаж (модуль 5) по ступеням, отмечая результат: питание, предохранители, клеммы, концевики, параметры, механика, электроника. Зафиксируйте ступень, где нашли причину.
Шаг 3. Проверка точности и УП. Подготовьте тестовую деталь: чертёж через tools/media-stack/text-to-cad (навыки dxf / engineering-drawing) и УП (G-код). Обработайте и замерьте — так проверяют, ушла ли проблема (особенно при пропуске шагов и после юстировки). Если деталь «уехала» — сверьте «шаги на мм» (модуль 7).
Шаг 4. Аварийный набор и границы. Соберите список аварийного набора и определите для своего станка границу «сам / завод» (модуль 12), с учётом гарантии.
Критерий готовности: сценарий + диагностический лист + тест-деталь (чертёж и УП) + аварийный набор и границы. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальную аварию целиком: от фиксации до проверки деталью. После него у вас есть и протокол, и кейс.
Проверка. Критерий буквально: четыре пункта, все на месте.
Карточка станка РАКЕТА → /product/18/
Экзамен: 13 вопросов с ответами-рассуждениями
1. Чем внезапный отказ отличается от деградации? Отказ — станок встал сразу (ошибка, остановка). Деградация — постепенное падение точности, шум, люфт. При отказе действуют по алгоритму, при деградации — планируют ремонт.
2. Почему при ремонте обязательно снимать питание и ждать разряда конденсаторов? После выключения на клеммах частотника ещё есть напряжение. Работы под остаточным напряжением опасны для жизни, поэтому ждут разряда и только потом касаются клемм.
3. Что делать в первые 10 минут после аварии? Аварийный стоп и обезопасить → не паниковать и не разбирать → зафиксировать (код, условия, симптомы) → не запускать повторно «вслепую» → сообщить клиенту → собрать данные и только потом диагностировать.
4. Какой порядок триажа? Питание → предохранители → клеммы/разъёмы → концевики/E-Stop → параметры → механика → электроника → шпиндель. Сначала простое и бесплатное, разборка — в конце.
5. Почему «одно изменение за раз»? Иначе непонятно, что помогло. Меняя по одному пункту и проверяя, вы точно находите причину, а не гадаете.
6. Какие причины пропуска шагов? Недостаточный ток драйвера, механическое заедание, слишком высокая скорость/ускорение, помехи. Лечится током, свободностью хода, снижением Velocity/Acceleration, экранами и ферритами.
7. Как проверить параметр «шаги на мм»? По формуле (Шаги_двигателя × Микрошаг) / (Шаг_винта × Коэф_редуктора). Для ШВП с шагом 5 мм — (200 × 8) / (5 × 1) = 320 шагов/мм; затем контрольное перемещение и замер.
8. Двигатель гудит, но не вращается — что проверить? Обмотки A+/A−, B+/B− (попробовать поменять пару проводов одной обмотки), ток драйвера, скорость. Если «поёт» на 100–300 об/мин — это резонанс: увеличить микрошаг, поставить демпферы.
9. Шпиндель не запускается — с чего начать? Попробовать запуск вручную с панели частотника. Если крутится — проверять сигнал контроллера, FWD/REV и параметры PD001/PD002. Если нет — сам ЧП или шпиндель.
10. Что делать при механическом клине? Остановиться и не давить: снять фрезу, освободить заготовку, найти источник заедания, устранить, затем тест на малой скорости и повторная калибровка.
11. Что означает «Kernel Speed too slow» и что делать? Пропуски частоты ядра в Mach3. Нужно 25 000 Гц (LPT) без пропусков; отключают фоновые программы и сервисы, Wi-Fi/Bluetooth, в BIOS — Speedstep/C-States/Hyperthreading; пики проверяют DPC Latency Checker.
12. «E-Stop pressed», хотя кнопка не нажата — в чём дело? Ошибка настройки входа: для NC-выключателя нужен Active Low, для NO — Active High; неиспользуемый вход отключают. Это настройка, а не поломка.
13. Когда ремонт своими руками недопустим? Гарантийные случаи, силовая электроника, вскрытие электрошпинделя, замена подшипников шпинделя, ремонт плат. Самостоятельное вскрытие может лишить гарантии — сначала звонят в сервис завода.
Частые вопросы (Q&A)
Станок встал с ошибкой — можно просто перезапустить? Не «вслепую». Сначала зафиксируйте код и условия, обезопасьте зону. Повторный запуск при механическом клине или КЗ добивает узел.
Что проверить первым, если ось «уехала»? Триаж: клеммы и концевики, затем параметр «шаги на мм», затем заедание. Драйвер меняют в последнюю очередь.
Двигатель гудит — это сгорел драйвер? Не обязательно. Чаще перепутаны обмотки, мал ток или высокая скорость. Проверяют A+/A−, B+/B−, ток и уставку скорости, потом резонанс.
Шпиндель греется — что делать немедленно? Остановить, дать остыть, проверить поток и уровень охлаждающей жидкости, чистоту рубашки и радиатора. Грязная жидкость — типовая причина.
Ложные срабатывания концевиков — это помехи? Часто да. Экран на кабеле концевика, заземление экрана с одной стороны, разделение сигнальных и силовых проводов, RC-фильтр или ферритовое кольцо.
Можно ли самому вскрыть частотник? Нет. Там опасное напряжение и остаточный заряд. Это работа сервиса; своими руками — только внешняя диагностика и клеммы при отключённом питании.
Как быстрее всего восстановить работу? Иметь аварийный набор (предохранители, концевик, ремень, клеммы, масло) и договорённость с сервисом завода (выезд 24–48 ч, запчасти 1–3 дня). Тогда авария — процедура, а не простой на дни.
Глоссарий
- Авария — внезапный отказ станка.
- Деградация — постепенное ухудшение (точность, шум, люфт).
- Триаж — порядок поиска «от простого к сложному».
- LOTO — блокировка и маркировка перед работами.
- Остаточный заряд — напряжение на конденсаторах после выключения.
- Пропуск шагов — потеря позиции из-за перегрузки/помех.
- Шаги на мм — параметр калибровки оси.
- Kernel Speed — частота ядра Mach3 (Гц/кГц).
- Driver ERROR — ошибка драйвера/связи контроллера.
- Резонанс — «пение» двигателя на определённых оборотах.
- Помехи (EMI) — наводки от силовых цепей на сигнальные.
- Экран кабеля — защитная оплётка, снимающая наводки.
- Ферритовое кольцо — фильтр от высокочастотных помех.
- FWD/REV — входы направления вращения шпинделя.
- PD001/PD002 — параметры источника команд частотника.
- CV Dist Tolerance — допуск режима постоянной скорости в Mach3.
- Look Ahead — число строк опережения в Mach3.
- Аварийный набор — ЗИП первой помощи (модуль 13).
- Гарантийные границы — что нельзя вскрывать самому.
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Ось «уехала», размер не тот | Пропуск шагов, калибровка | Ток драйвера, скорость, экраны; шаги на мм |
| Двигатель гудит, не крутится | Обмотки, ток, высокая скорость | Проверить A+A−/B+B−, ток, снизить ускорение |
| Двигатель «поёт» | Резонанс 100–300 об/мин | Увеличить микрошаг, демпферы, обойти скорости |
| Шпиндель не запускается | ЧП, сигнал, FWD/REV | Тест с панели ЧП, проверить PD001/PD002 |
| Шпиндель греется | Охлаждение, рубашка, помпа | Почистить рубашку/радиатор, проверить поток |
| Люфт в осях | Крепление, скребок, ШВП | Замер, юстировка, замена изношенного |
| Ложные концевики | Помехи, заземление | Экран, RC-фильтр, ферриты, развести провода |
| «Kernel Speed too slow» | Перегрузка ПК, конфликты | 25 000 Гц без пропусков, оптимизация, BIOS |
| «E-Stop pressed» без нажатия | Настройка входа | NC → Active Low, NO → Active High |
| Ось идёт в обратную сторону | Направление в настройках | Инвертировать Dir, проверить калибровку |
| Рывки при движении | CV-режим, Look Ahead | CV on, Dist Tolerance 0,1 мм, Look Ahead 100–200 |
| Механический клин | Стружка, задир, перекос | Не давить, снять фрезу, найти источник, калибровка |
Мысли вслух: чего нет на форумах
Форум забит авариями, но почти нигде нет разделения «авария / деградация / ложная тревога». Тема «Неисправности по оси Х» и «ошибка по оси Х» — это обычно три разных случая в одном треде: у кого-то ослабла клемма, у кого-то ушли «шаги на мм», у кого-то помеха. Читая ветку, легко купить новый драйвер вместо пяти минут на клемму.
Первое, чего нет, — порядок. Триаж «питание → предохранители → клеммы → концевики → параметры → механика → электроника» экономит деньги, потому что разборка стоит дороже клеммы. На форумах же начинают с замены узла.
Второе — числа. «Гудит и не крутится» — а причина в обмотках: A+/A−, B+/B−. Или резонанс, и тогда виноват диапазон 100–300 об/мин; лечится микрошагом и демпферами. «Пропуск шагов» — проверяют ток драйвера, ускорение и помехи; «шаги на мм» считают по формуле (200 × 8) / (5 × 1) = 320 для ШВП с шагом 5 мм.
Третье — ошибки, которые все путают с поломкой. «Kernel Speed too slow» — это ПК, а не станок: нужно 25 000 Гц (LPT) без пропусков, а лечится отключением фоновых программ, Wi-Fi и настроек BIOS. «E-Stop pressed» при ненажатой кнопке — это Active Low/Active High, то есть один флажок в настройках. Форумная тема «При запуске NCstudio выскакивает ошибка Driver EROR…» — часто про контакт и перегрев платы, а не про «сгоревшую электронику».
Четвёртое — плавающие дефекты. «Плавающий дефект гравировки и резки», «Произвольное срабатывание шаговых двигателей при старте/стопе шпинделя» — это помехи и условия, а не «мистика». Лечение — экранированные кабели, заземление экрана с одной стороны, RC-фильтры, ферриты, разнос силовых и сигнальных проводов. Без этих пяти слов диагностика превращается в перебор узлов.
Пятое — границы гарантии. «Заклинило шпиндель с авто сменой», «Сгорела PCIMC плата управления (NC-Studio)», «Смена патрона итальянский шпиндель (ремонт)» — это темы, где самостоятельное вскрытие часто лишает гарантии. Заводской сервис (24/7, удалённая диагностика, выезд инженера 24–48 ч, запчасти 1–3 дня) работает лучше всего до вскрытия.
Шестое — проверка после ремонта деталью. Все чинят «на глаз», а вернулся ли размер — не проверяют. Тестовая деталь (квадрат или круг) плюс замер — это секунды, а говорит больше любого самоуспокоения.
Седьмое, самое честное: аварийный набор и протокол важнее навыка. Мультиметр, запасной концевик, ремень, предохранители и масло в одном ящике плюс пять пунктов «что делать» дают больше, чем умение виртуозно паять. Станок не ломается «внезапно» — он ломается тогда, когда мы перестали смотреть на мелочи. Порядок в голове стоит дешевле, чем замена узла.
Открытая библиотека
В курсе нет цитат из открытого корпуса: в /mnt/LIBRARY/ai-corpus (PD/OA) тематически точных материалов именно по авариям и ремонту станков с ЧПУ не нашлось. Поиск по формулировкам «неисправность привода», «ремонт электроники», «поиск неисправностей», «диагностика» дал либо нулевой результат, либо совпадения по одному слову без тематического соответствия (энциклопедические/словарные статьи). По правилу завода — лучше ноль цитат, чем неверная привязка.
Все данные — из источников завода: /docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (двигатель не вращается, пропуск шагов, резонанс, шпиндель не запускается, помехи/ложные концевики), /docs/forum_content/MACH3_COMPLETE_GUIDE.md (Kernel Speed, E-Stop, jerk/CV, неправильные размеры), /docs/forum_content/CNC_KNOWLEDGE_BASE.md (признаки необходимости обслуживания, безопасность, формула шагов на мм и пример 320), карточки станков /product/15.md, /product/16.md, /product/18.md, /product/19.md (гарантия, поддержка 24/7, удалённая диагностика, склад запчастей, выезд 24–48 ч, запчасти 1–3 дня). Публичная полка завода (книги, PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Сервис и регламент: полный курс —
/blog/servis-i-reglament-polnyy-kurs - Смазка и регламент обслуживания —
/blog/smazka-i-reglament-obsluzhivaniya - Шпиндели: устройство, ресурс, замена —
/blog/shpindeli-ustroystvo-resurs-zamena - Электроника ЧПУ (расширенный) —
/blog/elektronika-chpu-rasshirennyy - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Шаговые приводы: настройка драйверов —
/blog/shagovye-privody-nastroyka-drayverov - Серводрайверы: подключение и настройка —
/blog/servodrayvery-podklyuchenie-i-nastroyka - Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - Mach3 и софт для ЧПУ —
/blog/mach3-i-soft-dlya-chpu - Механика ЧПУ: ШВП, направляющие, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Люфты и юстировка: практикум —
/blog/lyufty-i-yustirovka-praktikum - Безопасность на ЧПУ —
/blog/bezopasnost-na-chpu
Станки завода (ремонт и сервис):
- БИЗНЕС СТАРТ LITE —
/product/8/ - 17Д, 5-осевой фрезерный станок ЧПУ —
/product/17/ - 17К, 5-осевой станок по камню —
/product/16/ - SMK, станок ЧПУ по металлам и камню —
/product/19/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Алгоритм «первые шаги и триаж при аварии» — схема
/assets/courses/avariya-triage.svg. - Аварийный останов (E-Stop) — схема
/assets/courses/e-stop.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: РАКЕТА (
/product/18/), «МАСТЕР» (/product/20/), SMK (/product/19/), 17Д (/product/17/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Данные по типовым неисправностям — из руководств завода; условия сервиса и гарантии — из карточек и приведены как заявленные. Курс не заменяет заводскую документацию и требования охраны труда; самостоятельный ремонт может повлиять на гарантию. Порядок работы при аварии: обезопасить → зафиксировать → триаж от простого к сложному → устранить при отключённом питании → проверить деталью → записать в журнал → при сомнении обратиться в сервис завода.
Интерактивный урок
Тренировочный класс с квизом (сгенерирован из этого курса):
Первоисточник: https://zavod-stanki.ru/blog/avarii-i-remont-svoimi-rukami · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/avarii-i-remont-svoimi-rukami.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/avarii-i-remont-svoimi-rukami.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/avarii-i-remont-svoimi-rukami.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.