
Раскрой/нестинг/вакуум — том 3: диагностика и ошибки
Курс завода «Твайт»: Раскрой/нестинг/вакуум — том 3: диагностика и ошибки.
Раскрой/нестинг/вакуум — том 3: диагностика и ошибки
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 3 серии: диагностика раскроя — потеря вакуума, сдвиг детали, сколы, плавление, размер, > вибрация, поломка фрезы, пыль и электрика. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф — рядом с > публикацией как /blog/raskroynestingvakuum-tom-3.ai.json. > Версия 1.0 от 2026-11-06. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Раскрой/нестинг/вакуум — том 3: диагностика и ошибки“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «Недостаточно вакуума», > «Вакуумная Таблица фильтрует Помощь», «Вакуумная Неисправность Таблицы», «Перегревание Вакуумного насоса», > «проблемы вакуумного насоса на 20 лошадиных сил», «СОВЕТ НЕОБХОДИМ на вакуумном насосе», «типы Вакуумной > системы», «Вакуумная Таблица для большого маршрутизатора cnc»). > Факты — MATERIALS_PROCESSING_GUIDE.md, CNC_KNOWLEDGE_BASE.md, карточки /product/.md. Числа порогов — > ориентиры практики; точные значения — в паспорте станка и насоса. > Безопасность: при сдвиге листа или отказе прижима — стоп; руки вне зоны фрезы; аспирация включена; > шкаф — при снятом питании. > Границы тома. Том 1 — основы и безопасность, том 2 — практика режимов. Здесь — диагностика: что проверить, > в каком порядке и каким числом подтвердить. Том 4 — оснастка и обслуживание вакуумных систем.
Брак выглядит одинаково: деталь не та, кромка не та, лист испорчен. Причина при этом может быть в прижиме, инструменте, программе или станке — и порядок поиска важнее любой догадки. Этот том даёт такой порядок.
Разберём, как делить отказ на четыре зоны, почему вакуум «есть», но не держит, что делать при полном отказе прижима, как проверить насос, стол и уплотнение, почему деталь едет, откуда сколы и побеление, почему размер не тот, что делает вибрация и почему ломается фреза, как диагностировать аспирацию и электрику, и как вести журнал, чтобы отказы не повторялись.
Чему научитесь
- Строить поиск от симптома к зоне и проверке.
- Находить утечки вакуума по числу, а не на слух.
- Различать отказ насоса, крана и уплотнения.
- Проверять стол на плоскость и герметичность.
- Понимать, почему деталь сдвинулась, и что менять.
- Разбирать сколы и рваную кромку по адресам.
- Убирать побеление и плавление пластика.
- Находить причину неверного размера.
- Диагностировать вибрацию и «пение» фрезы.
- Понимать причины поломки инструмента.
- Проверять аспирацию и пыль.
- Находить электрические причины отказа.
- Вести журнал отказов и профилактику.
Предпосылки и безопасность
Нужны: тома 1–2, манометр вакуума, индикатор, доступ к паспортам.
Безопасность.
- Стоп. При сдвиге листа, стуке и визге — останов, затем разбор.
- Руки. Вне зоны фрезы; вакуум не повод придерживать лист.
- Шкаф. Электрику смотрят при снятом питании и разряженной шине.
- Насос. Горячий корпус — не трогать до остывания.
- Пыль. Аспирация и респиратор при разборе забитых каналов.
- Граница. Насос, зоны, электрика — по паспорту; сложное — сервис.
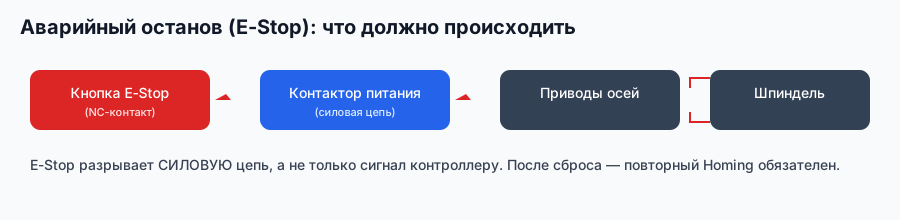
Схема завода «Твайт»: останов — первая проверка при любом сдвиге листа.
Содержание
- Метод: симптом → зона → проверка
- Вакуум есть, но не держит
- Вакуума нет совсем
- Насос: перегрев и шум
- Стол и уплотнение
- Деталь поехала
- Сколы и рваная кромка
- Побеление и плавление
- Размер не тот
- Вибрация и «пение»
- Поломка фрезы
- Пыль и аспирация
- Электрика и датчики
- Журнал и профилактика
Какие вопросы новичков разобраны в этом томе
Сверялись с каталогами форумных тем — только заголовки, без текстов.
- «Недостаточно вакуума» — модули 2 и 5.
- «Вакуумная Неисправность Таблицы» — модули 3 и 13.
- «Вакуумная Таблица фильтрует Помощь» — модули 5 и 12.
- «Перегревание Вакуумного насоса» — модуль 4.
- «проблемы вакуумного насоса на 20 лошадиных сил» — модули 4 и 11.
- «СОВЕТ НЕОБХОДИМ на вакуумном насосе» — модули 3 и 14.
- «типы Вакуумной системы» — модули 2 и 13.
- «Вакуумная Таблица для большого маршрутизатора cnc» — модули 6 и 10.
Модуль 1. Метод: симптом → зона → проверка
Диагностика начинается с описания, а не с разборки.
Шаг 1. Симптом. Что именно не так: деталь сдвинулась, кромка рваная, размер меньше, фреза сломалась. Один симптом — одна формулировка.
Шаг 2. Зона. Четыре зоны: прижим, инструмент, программа, станок. Прижим — вакуум и стол; инструмент — фреза и режим; программа — траектория и компенсация; станок — механика и электрика.
Шаг 3. Проверка. Одна дешёвая проверка на зону: манометр, осмотр кромки, замер детали, ход оси. Результат — число или «да/нет».
Шаг 4. Решение. Найдено — устранить и записать. Не найдено — следующая зона, а не «покрутить всё».
Что считается находкой. Зона, проверка и число: «прижим, манометр, 0,35 бара вместо 0,6». Без числа разбор не закончен.
Порядок зон. Прижим проверяют первым: он дешевле инструмента и программы. Если манометр и стол в норме, переходят к фрезе, затем к траектории и только потом к станку.
Что записывать сразу. Симптом, материал, зону и число. Позже деталь исчезнет, а вместе с ней — улика.
Карточка отказа. Пять строк на листке: когда, на каком материале, что увидели, что проверили, что нашли. Заполняется за две минуты, а через месяц заменяет полчаса воспоминаний и споров о том, «было или не было». Карточка лежит у станка, а не в почте мастера.
Одна проверка — одна версия. Не проверять прижим и режим одновременно: результат смешается, и причина снова останется неизвестной.
Почему так. Один симптом в четырёх зонах даёт четыре разных ответа; порядок экономит листы.
Проверка. Опишите последний брак по четырём шагам. Где остановились?
Модуль 2. Вакуум есть, но не держит
Самый частый случай: насос работает, стрелка есть, лист ездит.
Утечки. Уплотнение, каналы, открытые зоны, стружка под листом. Манометр покажет разрежение, но не покажет, где теряется.
Проверка зоны. Закрыть все краны, кроме проверяемой зоны, и включить насос: разрежение должно выйти на рабочее — обычно 0,4–0,8 бара — и стоять. Затем накрыть зону ровным листом МДФ: выход на режим за 2–3 секунды нормален, медленный — утечка или забитый канал. Если держится 0,2 бара, искать неплотность по периметру.
Поиск места. Мыльный раствор по стыкам профиля, по крану и трубке: пузыри укажут место. После теста вытереть насухо, иначе влага попадёт под следующий лист и даст «плавающий» прижим. Результат записать: зона, разрежение, место утечки.
Кран как источник. Закрытый «не тот» кран даёт картину утечки: зона есть, а вакуума в ней нет. Проверяют руками, а не по схеме на стене.
Что ещё. Забитые каналы дают «пятна» без прижима: деталь держится краем, а центр «дышит».
Почему так. Вакуум — это герметичность; мощность насоса не компенсирует дыру.
Проверка. Замерьте разрежение в зоне с листом и без. Разница большая?
Модуль 3. Вакуума нет совсем
Стрелка на нуле — другой сценарий.
Порядок. Краны (открыты нужные?), трубка (не слетела?), фильтр (не забит?), насос (включён?), питание (есть?). Пять пунктов от простого к сложному.
Кран. Часто закрыт «с прошлого раза» или открыт не тот. Проверяют руками, а не по памяти.
Трубка. Соскочившая или пережатая трубка даёт ноль при работающем насосе. Осмотр по всей длине.
Насос. Слышно, как работает, но не создаёт разрежение: пластины, клапаны, износ. Это сервис.
Датчик и ложный ноль. Бывает наоборот: вакуум есть, а прибор показывает ноль, или манометр на нуле, а лист держится. Причина — датчик, провод, разъём или настройка. Механический манометр на зоне расставит всё по местам за минуту.
После ремонта. Проверить все зоны по очереди, а не только ту, где был отказ: краны и трубки могли задеть.
Пять пунктов в порядке стоимости. Кран — секунды; трубка — минута; фильтр — пять минут; насос — час и сервис; датчик — проверка манометром. Такой порядок не даёт начать с разборки насоса, когда закрыт кран соседней зоны. После находки — запись: что было, чем проверили, сколько заняло; через месяц это ответ на вопрос «а раньше так было?»
Почему так. Ноль — это чаще соединение, чем насос; начинать с простого дешевле.
Проверка. Пройдите пять пунктов. На каком остановились?
Модуль 4. Насос: перегрев и шум
Насос — сердце прижима, и он говорит о проблемах.
Перегрев. Корпус выше 70 °C, запах, отключение через 30–60 минут. Причины: забитый фильтр, слабый поток, высокая температура помещения, износ.
Шум. Ровный гул — норма; вой — подшипник; треск — пластины; стук — крепление. Каждый звук — свой адрес.
Производительность. Разрежение выходит медленно или не доходит до рабочего. Причины: фильтр, утечки, износ пластин.
Вибрация. Передаётся столу и мешает прижиму. Проверяют крепление и опоры.
Что делать. Фильтр и поток — первыми; разбор насоса — сервис. Не «доливать масло» в сухой насос.
Когда звать сервис. Если фильтр чист, поток есть, а насос греется и не даёт разрежения — это пластины или клапаны. Разбор — по паспорту и специалистом.
Температура в цехе. Летом насос в тесном шкафу греется быстрее; зазор и вентиляция — часть профилактики.
Регламент насоса. Раз в неделю — осмотр фильтра и прослушивание; раз в месяц — чистка фильтра и проверка потока; раз в квартал — крепление, вибрация, температура под нагрузкой; раз в год — ревизия пластин и клапанов сервисом. Если насос стоит в тесном отсеке, добавляют проверку зазора и температуры воздуха вокруг: горячий воздух, который некуда девать, греет насос сильнее, чем работа. Температура корпуса выше 70 °C — повод остановиться и разобраться, а не «дождать конца смены».
Пускатель и реле. Частое включение насоса греет контакты; подгоревший пускатель даёт «насос не запускается» при исправном двигателе. Проверяют контакты и затяжку.
Почему так. Перегрев и шум — ранние признаки; по ним меняют расходники до отказа.
Проверка. Какая температура корпуса после часа работы?
Модуль 5. Стол и уплотнение
Стол — часть вакуумной системы, а не подставка.
Плоскость. Неровный жертвенник даёт плохой контакт и «плавающий» прижим. Проверяют индикатором; расхождение свыше 0,2 мм — фрезеровать плоскость.
Уплотнение. Порывы, потеря упругости, стружка в профиле. Осмотр перед каждым листом; замена по состоянию.
Каналы. Забитые стружкой и пылью. Продуть и протереть; на МДФ проверять чаще.
Краны. Не держат или перепутаны. Проверка: закрыть зону и посмотреть, держится ли разрежение.
Жертвенный лист. Изношенный, с глубокими пропилами — менять; иначе вакуум уходит по старым канавкам.
Износ жертвенника. Глубокие пропилы от прошлых листов работают как каналы утечки. Фрезеровка плоскости или замена листа возвращает прижим.
Уплотнение по периметру. Профиль должен лежать без волн; перекрученный участок не герметизирует и создаёт «щель» в одном месте.
Плоскость и уплотнение по шагам. Индикатор на магнитной стойке, обход стола по сетке с шагом 200 мм: разница больше 0,2 мм — фрезеровать жертвенник по всей площади. Затем осмотр профиля: порывы, «заломы», вдавливания стружки. Профиль протирают и проверяют, что он лежит без волн. Отдельно продувают каналы: на МДФ они забиваются за неделю, и вакуум держит только по краям. Всё вместе — час работы, который снимает половину «загадочных» сдвигов.
Почему так. Даже мощный насос не удержит лист на неровном и негерметичном столе.
Проверка. Проверьте плоскость и уплотнение. Что нашли?
Модуль 6. Деталь поехала
Сдвиг — самый дорогой дефект: ломает деталь, фрезу и доверие.
Причины. Малая площадь, нет перемычек, грязный стол, слабое разрежение, слишком агрессивный режим, сбой питания.
Проверка площади. Деталь меньше 100 × 100 мм — вакуума мало; нужны перемычки, шипы или скотч.
Проверка прижима. Манометр и тест зоны; если разрежение в норме, а деталь едет — площадь или режим.
Проверка режима. Глубокий проход и высокая подача дают боковую силу; уменьшить заглубление.
Что делать после сдвига. Стоп, снять вакуум, убрать обломки, проверить уплотнение, перемычки и режим. Не повторять проход «как было».
Пример расчёта. Деталь 80 × 80 мм — 64 см²; при 0,6 бара это 384 Н, с запасом 0,5 — около 19 кг. Боковая сила фрезы на агрессивном режиме легко больше; отсюда шипы или скотч.
После сдвига. Проверить уплотнение на срез, перемычки на целостность и режим на заглубление; повтор «как было» почти всегда даёт второй сдвиг.
Разбор сдвига по шагам. Сначала смотрят, где остановилась деталь: ушла по ходу — прижим или площадь; развернулась — зацепилась за перемычку; улетела — нет перемычек и большая боковая сила. Затем замеряют разрежение и пересчитывают удержание для её площади. Потом проверяют режим: заглубление и подача. И только после этого трогают программу. Каждый шаг заканчивается числом, иначе разбор превращается в перебор версий.
Страховка на серии. Для мелких деталей в карте заранее ставят шипы или скотч, а не надеются на вакуум. Это дешевле, чем разбирать сдвиг после десятой детали.
Почему так. Сдвиг — всегда сумма: прижим, площадь, сила. Искать надо слагаемое, а не «виноватого».
Проверка. Какая деталь у вас самая мелкая? Чем она держится?
Модуль 7. Сколы и рваная кромка
Кромка говорит, что не так, если знать адреса.
Скол на выходе. Глубокий проход или тупая фреза. Помогает подложка, ступени, чистовой проход.
Рваные волокна. Фанера: тупая фреза «выбирает» мягкое. Острая фреза и чистовой припуск.
Зализ на МДФ. Оплавленная или «зализованная» кромка — тупая фреза и перегрев.
Скол на угле. Перемычка на угле или резкий вход. Перенести перемычку, добавить рампу.
Что менять. Сначала инструмент, потом заглубление, потом подачу. Обороты — в конце.
Адреса дефектов. Скол на выходе — глубина и подложка; скол на входе — рампа и подача; рваная кромка по всей длине — тупая фреза; локальный «закус» — стружка под листом или сучок. Один дефект — один адрес, и проверять надо именно его, а не весь режим сразу.
Нормы кромки по материалам. Фанера: допустим лёгкий ворс, недопустимы рваные волокна и скол шпона на лицевой стороне. МДФ: ровная матовая кромка без «зализа» и тёмных полос. Акрил: прозрачная кромка без побеления и наплыва. Композит: без заусенца, расслоения и «задранного» металла. Одна и та же фреза на разных материалах даёт разные нормы, поэтому «чисто/не чисто» без материала — не критерий. Фото кромки рядом с картой режима помогает удержать норму через месяц.
Скол у перемычки. Перемычка на угле или слишком близко к лицевой кромке даёт скол при отделении. Её переносят на прямую и чуть дальше от края — дефект исчезает без изменения режима.
Направление фрезы. Встречное вращение даёт более чистую кромку на фанере, попутное — на пластике; ошибка направления выглядит как «тупая фреза». Проверяют по схеме, а не «по привычке».
Почему так. Кромка — результат геометрии и остроты; режим лишь усиливает.
Проверка. Где скол: на выходе, на угле, по всей длине?
Модуль 8. Побеление и плавление
Пластик показывает перегрев цветом.
Побеление. Напряжения и тепло: малая подача при высоких оборотах. Поднять подачу, снизить обороты, добавить охлаждение.
Налипание. Стружка липнет к фрезе — тепло. То же лечение плюс sharper инструмент.
Волна на кромке. Перегрев и «дожим» детали; проверить прижим и режим.
Плёнка. Под защитной плёнкой остаётся наплыв; после снятия кромку проверяют заново.
Что не делать. Не «добавлять обороты для чистоты» — это добавляет тепла.
Охлаждение без тумана. Если туман нельзя, помогает воздух под давлением и пауза между проходами. Вода на акрил — плохая идея: разводы и напряжения. После любого охлаждения кромку протирают и смотрят на просвет.
Как убрать побеление за один проход. Снизить обороты на 15–20 % и одновременно поднять подачу на 15–20 %: тепла меньше, стружка толще и уносит его быстрее. Если не помогло — проверить остроту фрезы и добавить воздух. Охлаждение водой на акрил не льют: разводы и напряжения. После правки режима делают короткий проход 100 мм и смотрят кромку на просвет: побеление видно сразу, до всей детали.
Нагрев двигателя. Горячий корпус при нормальной нагрузке — ток или режим; проверяют по паспорту, а не «на ощупь».
Почему так. Пластик плавится от трения; режим должен уносить тепло стружкой.
Проверка. Кромка прозрачная или белая? Где побеление — по всей длине или у входа?
Модуль 9. Размер не тот
Размер уходит по трём причинам: компенсация, механика, пересчёт.
Компенсация. Деталь меньше на диаметр фрезы — коррекция выключена. Тест: квадрат 100 мм, замер.
Механика. Люфт и податливость дают разброс, а не постоянное смещение. Проверяют индикатором.
Пересчёт. Ошибка растёт с длиной — импульсы на миллиметр. Лечится числом, а не коррекцией.
Инструмент. Износ уменьшает диаметр на 0,05–0,1 мм; для точных деталей коррекцию уточняют по замеру.
Что делать. Сначала замерить и понять характер: постоянное смещение, разброс или рост с длиной.
Характер ошибки. Постоянное смещение на всех деталях — компенсация или износ; разброс от детали к детали — механика и прижим; рост с длиной — пересчёт. Записать три замера, и характер виден без разборки.
Три замера вместо догадок. Замерить три одинаковые детали в трёх местах листа. Если смещение одинаковое — компенсация или износ фрезы; если разные — прижим, люфт или пересчёт. Добавить замер на длине: ошибка растёт линейно — импульсы на миллиметр, скачет — механика. Три числа и один вывод дешевле, чем разбор узла и переустановка программы.
Проверка на коротком контуре. Деталь 100 мм с известным размером — быстрый тест компенсации и люфта. Один замер до серии дешевле переделки.
Почему так. Три причины дают похожий симптом, но лечатся в разных местах.
Проверка. Ваш размер уходит постоянно или разбросом?
Модуль 10. Вибрация и «пение»
Вибрация — это энергия, которую никто не направил в рез.
Причины. Вылет фрезы, биение, дисбаланс, слабое крепление, резонанс на скорости, тупая кромка.
Проверка вылета. Вылет больше трёх диаметров — вибрация почти гарантирована. Укоротить, если можно.
Проверка биения. Индикатор на фрезе: больше 0,02 мм — цанга, патрон, посадка.
Резонанс. «Поёт» на одной скорости — обойти скорость или изменить режим.
Что делать. Сначала механика (вылет, биение, крепление), потом режим, потом стратегия.
Порядок проверки. Вылет, биение, крепление, резонанс, режим. Первые три — механика, четвёртый — скорость, пятый — подача. Если «поёт» только на одной скорости, менять режим бессмысленно: это резонанс.
Крепление и стол. Слабый крепёж жертвенника или рамы даёт вибрацию, которую ищут в шпинделе. Проверяют протяжку перед регулировками.
Частота и источник. Записать скорость и узел, где появляется звук; если «поёт» на одной скорости — это резонанс, а не износ. Ремонт наугад меняет подшипники там, где нужно обойти скорость.
Почему так. Вибрация портит кромку и убивает подшипник шпинделя; искать надо источник.
Проверка. На какой скорости появляется звук? Что меняется, если укоротить вылет?
Модуль 11. Поломка фрезы
Фреза ломается не «вдруг», а по причине.
Перегрузка. Слишком глубокий проход или высокая подача; стружка не успевает выходить.
Заклинивание. Деталь сдвинулась и подставила кромку; фреза ловит материал.
Износ. Тупая фреза греется и теряет кромку; нагрузка растёт.
Ошибка траектории. Заезд в материал без рампы, удар о перемычку, неверная глубина.
Что делать. Остановиться, убрать обломки, проверить прижим и программу. Новую фрезу — с проверкой режима.
Что смотреть на обломке. Слом по кромке — перегрузка; слом у хвостовика — биение или заклинивание; потемневший кончик — перегрев. По виду излома уже понятно, куда смотреть.
После поломки. Проверить цангу и биение, перемычки и прижим, траекторию входа. Новая фреза без этих проверок ломается там же и так же.
Профиль излома. Кромка выкрошена — перегрузка; ровный слом поперёк — заклинивание; посиневший кончик — перегрев. По профилю выбирают, что проверять в первую очередь.
Почему так. Поломка — следствие, а не причина; без разбора она повторяется.
Проверка. Где сломалась: на входе, в углу, на прямой?
Модуль 12. Пыль и аспирация
Плохая аспирация видна по стружке и слышна по потоку.
Признаки. Стружка вокруг зоны реза, пыль в воздухе, слабый поток у насадки, полный мешок.
Причины. Забитый фильтр, полный мешок, порванный шланг, закрытая заслонка, слабый вентилятор.
Как проверить поток. Ладонь у насадки: поток должен ощущаться. Мешок — не больше двух третей.
Стол. Стружка под листом убивает вакуум; чистка перед листом — часть аспирации.
Шкаф. Пыль в шкафу — «одеяло» и проводимость; чистить по регламенту.
Проверка потока. Ладонь у насадки, затем у выхода из шкафа. Если у насадки тянет, а у выхода нет — засор в шланге или полный мешок. Мешок меняют при двух третях, а не «когда не влезает».
Диагностика аспирации за пять минут. Проверить поток ладонью у насадки и у выхода из шкафа, посмотреть на мешок (норма — не больше двух третей), снять и осмотреть шланг на засор и порывы, проверить заслонку и крепление. Если поток слабый, а мешок пустой — засор в гофре или закрыта заслонка. Если поток есть, но стружка летит — насадка далеко или мала. Результат — запись: где смотрели, что нашли, когда менять.
Респиратор и уборка. Мелкая пыль МДФ висит часами; маска и влажная уборка — часть технологии. Сухой подметание поднимает пыль обратно в воздух и на стол.
Почему так. Пыль одновременно ухудшает прижим, охлаждение и здоровье.
Проверка. Когда последний раз меняли мешок и фильтр?
Модуль 13. Электрика и датчики
Электрика даёт «плавающие» отказы, которые ищут в механике.
Датчик вакуума. Показывает ноль при рабочем насосе — провод, разъём, настройка. Проверяют механическим манометром.
Питание. Просадка больше 5 % под нагрузкой — линия, клеммы. Насос и шпиндель «прыгают» при просадке.
Заземление. Отдельная шина, затянутая клемма, без краски. Плохая земля — ложные срабатывания датчиков.
Разъёмы. Окисление и ослабший контакт; проверяют шевелением при наблюдении.
Что делать. Сначала питание и земля, потом датчики, потом плата. Один шаг — одна проверка.
Просадка. Замер на вводе и под нагрузкой: больше 5 % — линия, клеммы, сечение. Насос, который «не тянет», часто получает не то напряжение, а не «сломался».
Порядок электрических проверок. Напряжение на вводе и под нагрузкой, просадка в процентах; затяжка клемм; непрерывность земли и отсутствие краски под креплением; состояние разъёмов и проводов у подвижных частей. Только потом датчики и плата. Просадка больше 5 % объясняет «мигающий» насос и ложные срабатывания чаще, чем неисправная электроника. Все замеры записывают с датой: через месяц видно, ухудшается ли питание.
Датчик и манометр. Механический манометр на зоне — независимый свидетель. Если он показывает разрежение, а стойка — ноль, вопрос к датчику, проводу или настройке, а не к насосу. Такой тест стоит минуту и снимает половину ложных вызовов сервиса.
Почему так. Электрические причины дешевле проверить, чем разбирать механику.
Проверка. Есть ли просадка под нагрузкой? Какая?
Модуль 14. Журнал и профилактика
Отказы повторяются, если их не записывать.
Что писать. Восемь полей: дата, материал, симптом, зона, проверка, причина, действие, время.
Что видно через месяц. Повторяющиеся причины, «слабые» материалы, влияние температуры и партии.
Действия. Частый отказ — в регламент или в замену узла, а не «внимательнее работать».
Профилактика. Чистка стола, проверка уплотнения, фильтр насоса, аспирация, заточка фрез. Пять привычек, которые убирают половину отказов.
Стоимость простоя. Часы остановки умножить на стоимость часа участка и прибавить материал. Число отрезвляет.
Что даёт журнал. Через месяц видно, какие материалы и зоны дают отказы; через квартал — какие расходники менять чаще. Без записей остаются только впечатления и споры.
Разбор журнала. Раз в месяц — просмотр: какие зоны и материалы повторяются, какие проверки ничего не нашли. Повторяющийся отказ переводят в регламент или в замену узла; «усилить внимательность» — не мероприятие. Разбор без поиска виноватых: иначе записи начнут скрывать, и журнал умрёт.
Профилактика по неделям. Каждую неделю — чистка стола и уплотнения, осмотр фильтра насоса, проверка аспирации; каждый месяц — плоскость жертвенника и заточка/замена фрез; каждый квартал — ревизия кранов, трубок и электрики. Три ритма, которые дешевле одной аварии в сезон заказов.
Почему так. Один отказ — случай, три одинаковых — система.
Проверка. Какая причина в журнале встречается чаще?
Практикум. Четыре отказа, четыре проверки
Задача. Разобрать четыре отказа и доказать зону числом.
Случай 1. Деталь сдвинулась в середине прохода. Шаг 1: замер разрежения в зоне. Шаг 2: осмотр уплотнения и стола. Шаг 3: проверка площади и перемычек. Вывод: прижим или площадь.
Случай 2. Кромка рваная по всей длине. Шаг 1: осмотр фрезы (острота, биение). Шаг 2: проверка заглубления. Шаг 3: тест на 100 мм. Вывод: инструмент или глубина.
Случай 3. Размер меньше на 6 мм. Шаг 1: замер детали и паза. Шаг 2: проверка компенсации в CAM. Шаг 3: тест квадратом 100 мм. Вывод: компенсация.
Случай 4. Насос отключается через час. Шаг 1: температура корпуса. Шаг 2: фильтр и поток. Шаг 3: температура помещения. Вывод: охлаждение или износ.
Как оформлять. Полстраницы на случай: симптом, зона, проверка, число, решение. Четыре случая — материал для журнала и обучения смены.
Критерий готовности. По каждому случаю — зона, проверка с числом и запись. Если вместо числа «посмотрел» — не зачтено.
Почему так. Проверка без числа не отличает причину от совпадения.
Проверка. Покажите записи наладчику: согласен с зонами?
Экзамен: 12 вопросов с ответами-рассуждениями
1. Какие четыре зоны отказа при раскрое? Прижим, инструмент, программа, станок.
2. Вакуум есть, а лист едет. С чего начать? С замера разрежения в зоне и поиска утечек: уплотнение, каналы, краны, стружка.
3. Стрелка на нуле. Что проверить первым? Краны и трубку, затем фильтр и насос; датчик проверяют механическим манометром.
4. Почему насос перегревается? Фильтр, поток воздуха, температура в цехе и износ пластин.
5. Как проверить плоскость стола? Индикатором на стойке; неровность больше 0,2 мм — фрезеровать жертвенник.
6. Почему деталь сдвинулась при нормальном вакууме? Малая площадь, нет перемычек, грязный стол или слишком агрессивный режим.
7. Откуда скол на выходе фрезы? Слишком глубокий съём или затуплённая кромка; спасают подложка и финишный проход.
8. Почему акрил белеет? Тепло: медленная подача на быстрых оборотах. Ускорить подачу, сбавить обороты, добавить воздух.
9. Размер меньше на диаметр фрезы. Причина? Выключена компенсация диаметра; проверить тестом квадрата 100 мм.
10. Что делать при «пении» фрезы? Проверить вылет (не больше трёх диаметров), биение, крепление; затем режим.
11. Почему ломается фреза? Перегрузка, заклинивание сдвинувшейся деталью, износ, ошибка траектории.
12. Как понять, что аспирация слабая? Стружка не уходит из зоны, у насадки почти не тянет, мешок переполнен.
Частые вопросы (Q&A)
Можно ли работать с утечкой, подняв мощность насоса? Нет: утечка растёт вместе с расходом, а прижим остаётся слабым.
Почему вакуум пропадает в середине прохода? Сдвиг листа, открытый кран, забитый канал или отключение насоса; смотреть журнал и манометр.
Как часто менять уплотнение? По состоянию: порывы, потеря упругости, стружка в профиле.
Что делать, если деталь меньше на 0,2 мм? Проверить компенсацию и износ фрезы; для точных деталей — коррекция по замеру.
Можно ли резать без аспирации? Нельзя: пыль ухудшает прижим, охлаждение и здоровье.
Куда смотреть при «плавающих» отказах? Питание и землю, затем датчики и разъёмы; механика — после.
Глоссарий
- Прижим — удержание листа вакуумом.
- Разрежение — давление ниже атмосферного.
- Утечка — потеря вакуума через неплотность.
- Зона — полость стола с краном.
- Уплотнение — профиль, герметизирующий зону.
- Жертвенный лист — сменная плита стола.
- Перемычка — недорез для удержания.
- Компенсация — смещение траектории на радиус.
- Биение — отклонение вращения инструмента.
- Резонанс — вибрация на одной скорости.
- Аспирация — удаление пыли и стружки.
- Просадка — падение напряжения под нагрузкой.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Лист едет | Утечка, грязь | Уплотнение, чистка каналов |
| Вакуум ноль | Кран, трубка | Проверить соединения |
| Насос перегревается | Фильтр, поток | Чистка, охлаждение |
| Деталь сдвинулась | Площадь, перемычки | Шипы, скотч, перемычки |
| Скол на выходе | Глубина, тупая фреза | Ступени, замена |
| Рваная кромка | Тупая фреза | Острая, чистовой проход |
| Побеление акрила | Перегрев | Подача, обороты, охлаждение |
| Размер меньше | Компенсация | Включить коррекцию |
| «Пение» фрезы | Вылет, биение | Укоротить, проверить цангу |
| Слабая аспирация | Мешок, фильтр | Замена, чистка |
Мысли вслух: чего нет на форумах
На форумах спрашивают «почему не держит», а причина — в порванном уплотнении на углу зоны.
Первое: зоны важнее мощности. Прижим — это герметичность и площадь, а не «побольше вакуума».
Второе: случай с уплотнением. Насос работал на износ, лист ездил. Профиль был порван на углу; замена — десять минут.
Третье: случай с краном. Вакуум «пропал» после обеда. Кран соседней зоны открыли «для силы»; закрыли — вернулось.
Четвёртое: случай с каналом. Деталь держалась краем, центр «дышал». Канал был забит пылью МДФ; продули.
Пятое: случай с площадью. Деталь 60 × 60 мм улетела при нормальном вакууме. Расчёт дал 20 кг без запаса; добавили шипы.
Шестое: случай с глубиной. Скол по всей длине на 16 мм. Проход был 8 мм; ступени по 4 мм убрали дефект.
Седьмое: случай с биением. Кромка рваная, фреза новая. Биение 0,05 мм из-за грязной цанги; чистка решила.
Восьмое: случай с вылетом. Фреза «пела» на 18 000. Вылет 40 мм при диаметре 6; укоротили — звук ушёл.
Девятое: случай с компенсацией. Квадрат 100 мм вышел 94. Коррекция была выключена; включили — размер совпал.
Десятое: случай с насосом. Отключался через час. Фильтр забит, поток слабый; чистка вернула температуру.
Одиннадцатое: случай с датчиком. Манометр показывал ноль, вакуум был. Провод датчика пережат; заменили.
Двенадцатое: случай с землёй. Датчик срабатывал ложно. Клемма земли стояла на краске; зачистили.
Тринадцатое: случай с журналом. Через месяц выяснилось: половина отказов — один материал и одна зона. Помогло изменение регламента.
Четырнадцатое: граница. Диагностика не делает материал прочнее; она лишь показывает, где вы его перегрузили.
Пятнадцатое: случай с обломком. Фреза сломалась у хвостовика. Виновником считали режим, а биение было 0,06 мм из-за грязной цанги.
Шестнадцатое: случай с мешком. Стружка летела по цеху, прижим «плавал». Мешок был полон настолько, что поток почти встал.
Семнадцатое: случай с просадкой. Насос отключался при пуске шпинделя. Просадка 8 % на вводе; клемма была ослаблена.
Восемнадцатое: случай с тремя замерами. Постоянное смещение на всех деталях — компенсация; разброс — люфт. Три числа сэкономили день разборки.
Девятнадцатое: случай с профилем. Утечку искали в насосе, а профиль был перекручен на одном участке. После укладки ровно — разрежение вернулось.
Двадцатое: случай с насадкой. Аспирация «работала», но стружка летела. Насадка стояла в 200 мм от зоны; поднесли — поток вернулся.
Двадцать первое: случай с записью замеров. Просадку мерили раз в месяц; через три месяца увидели рост с 3 до 7 % и заменили клемму до отказа.
Двадцать второе: случай с «внимательнее». После третьего сдвига решили «работать аккуратнее». Четвёртый случай показал: перемычек не было вовсе.
Открытая библиотека
Прямых цитат из открытого корпуса в этом томе нет: данные взяты из руководств и каталога завода.
Фон по обработке — общественное достояние:
- «Machine Shop Work» (F. H. Colvin, Internet Archive, PD) — приёмы обработки и крепления.
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски.
- «American Machinist, vol. 53» (1920, Internet Archive, PD) — организация работ.
Ссылки на чанки не приводятся: тема «диагностика вакуумного прижима» в открытом корпусе не раскрыта точно.
Смотрите также
- Фрезерные станки с ЧПУ по дереву: гид.
- Раскрой и гравировка: практический курс.
- Материалы: акрил, ПВХ, композиты.
- Аспирация и стружкоотвод в цехе.
- Безопасность на ЧПУ.
- G-код: полный курс программирования.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по раскрою.
- Станки: БИЗНЕС СТАРТ, 17Д, 17К, МАСТЕР.
Фото, схемы и инфографика завода

Данные каталога завода: число осей — сколько приводов и контуров участвует в раскрое.
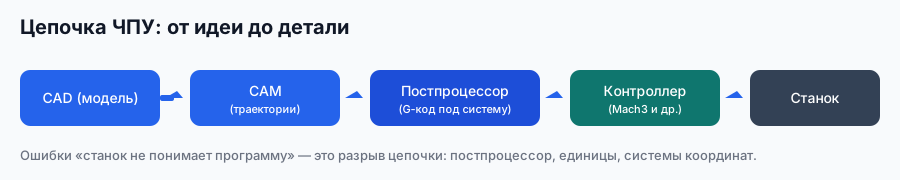
Схема завода «Твайт»: отказ ищут по цепочке, начиная с дешёвой проверки.
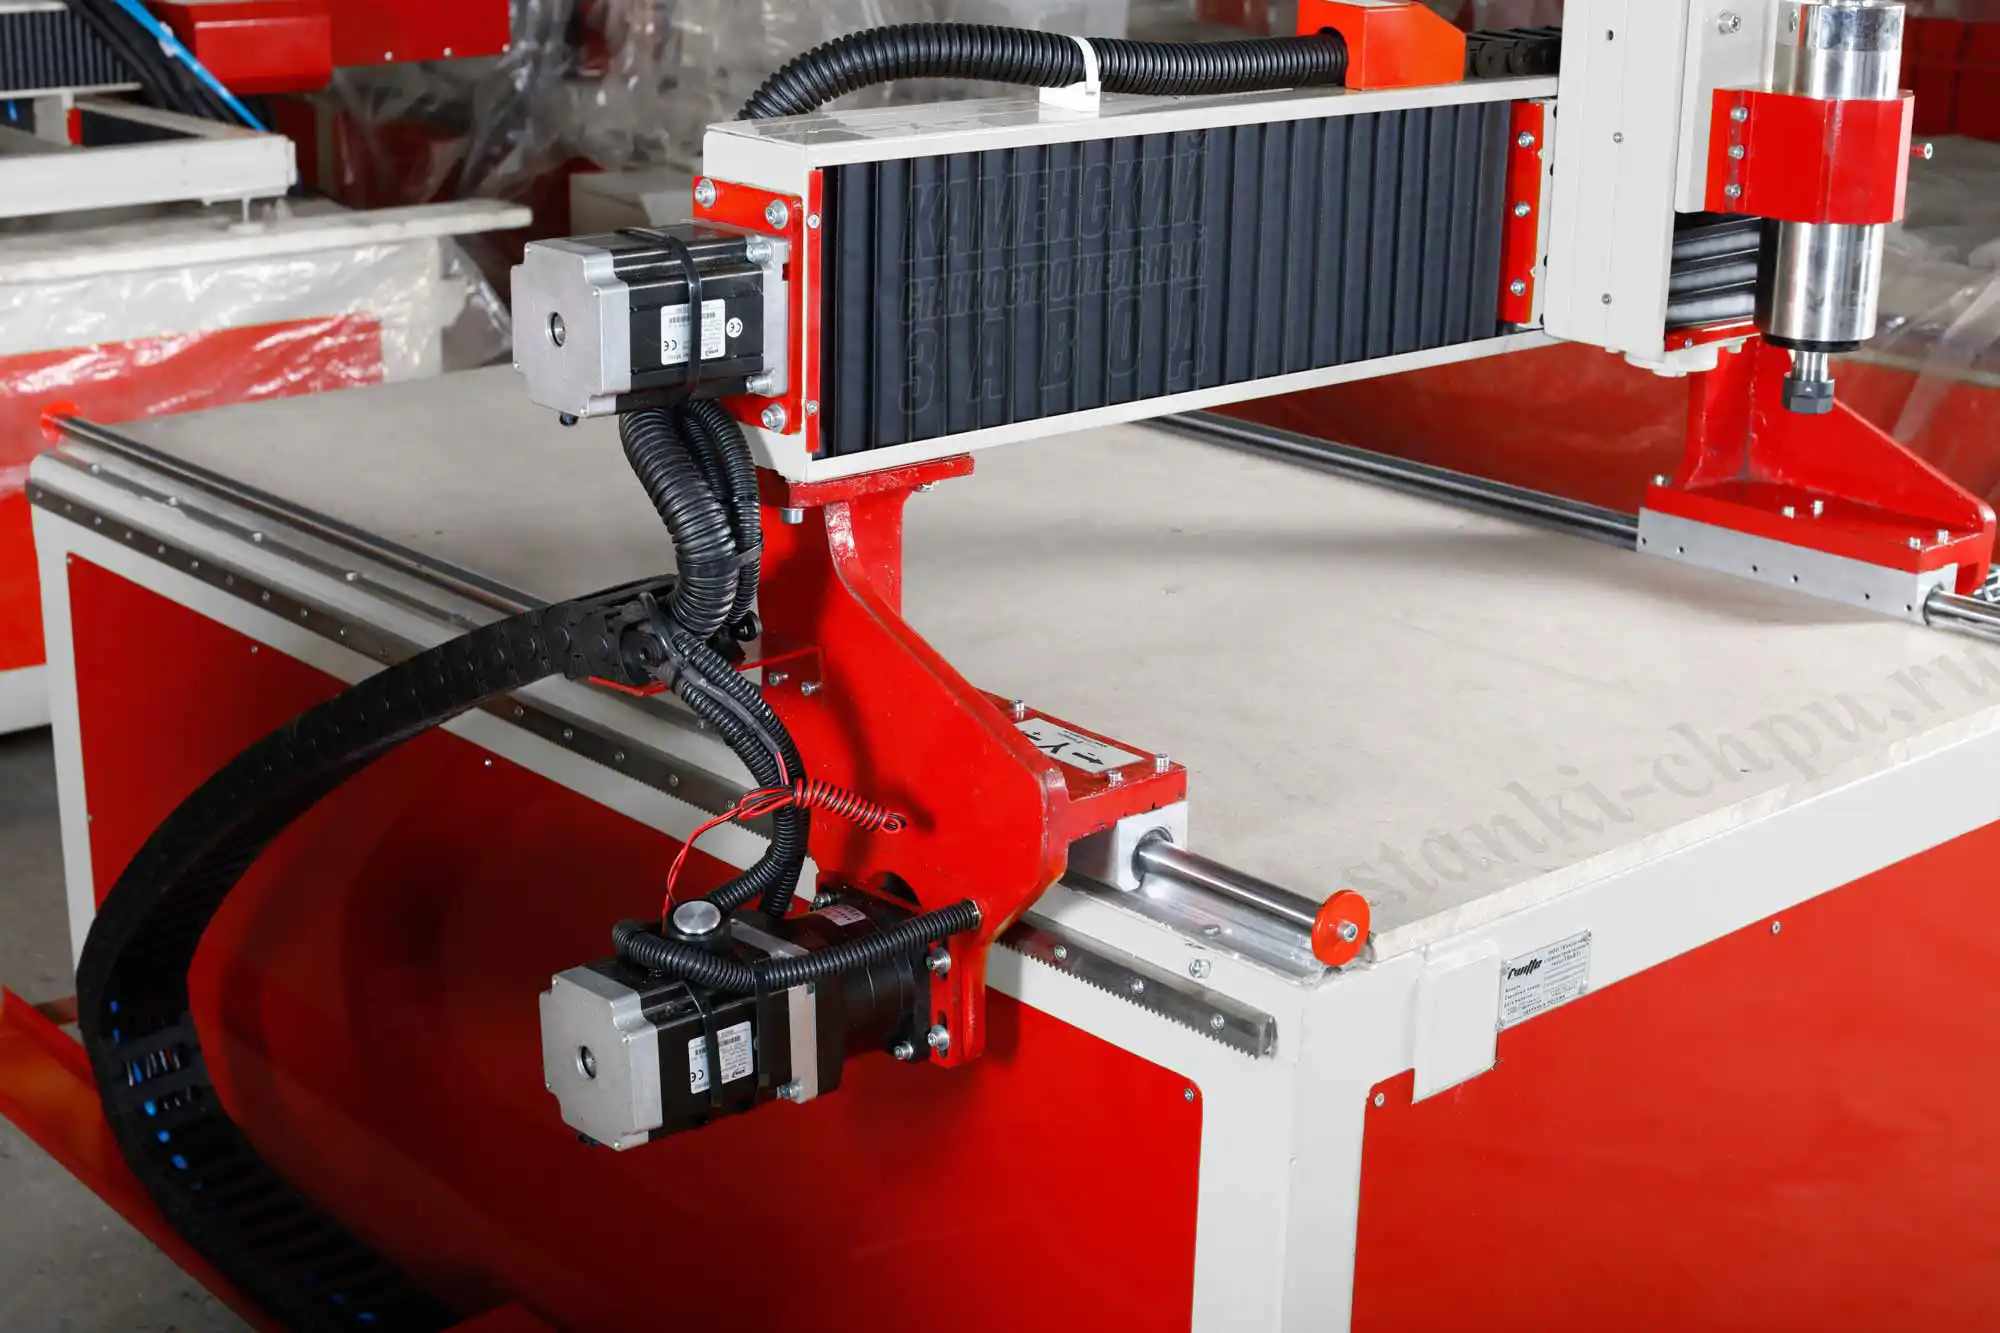
Фото/видео завода «Твайт». Карточка: БИЗНЕС СТАРТ.
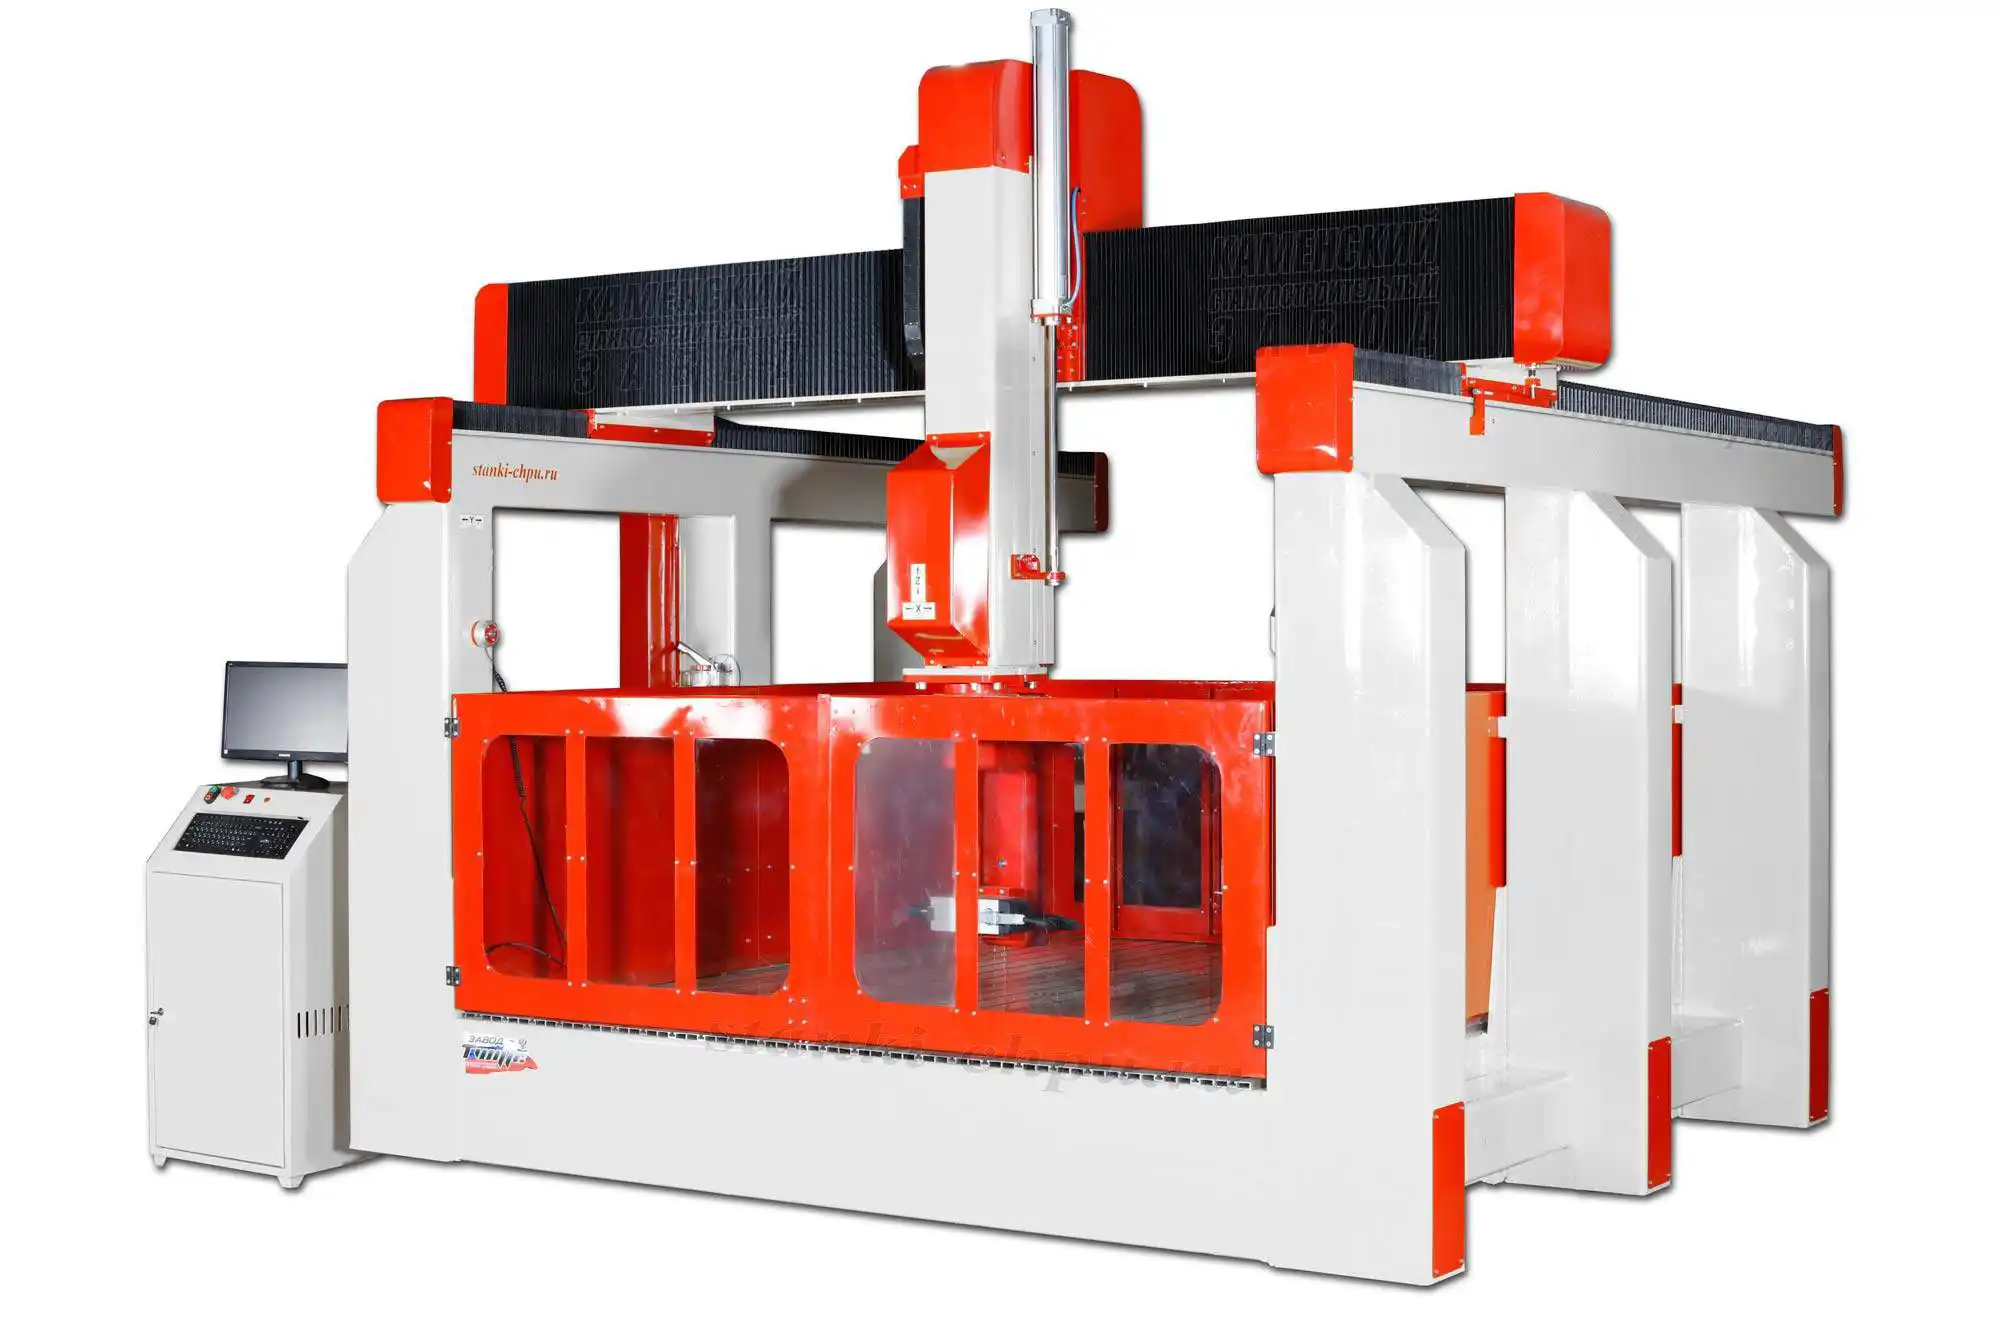
Фото/видео завода «Твайт». Карточка: 17К.
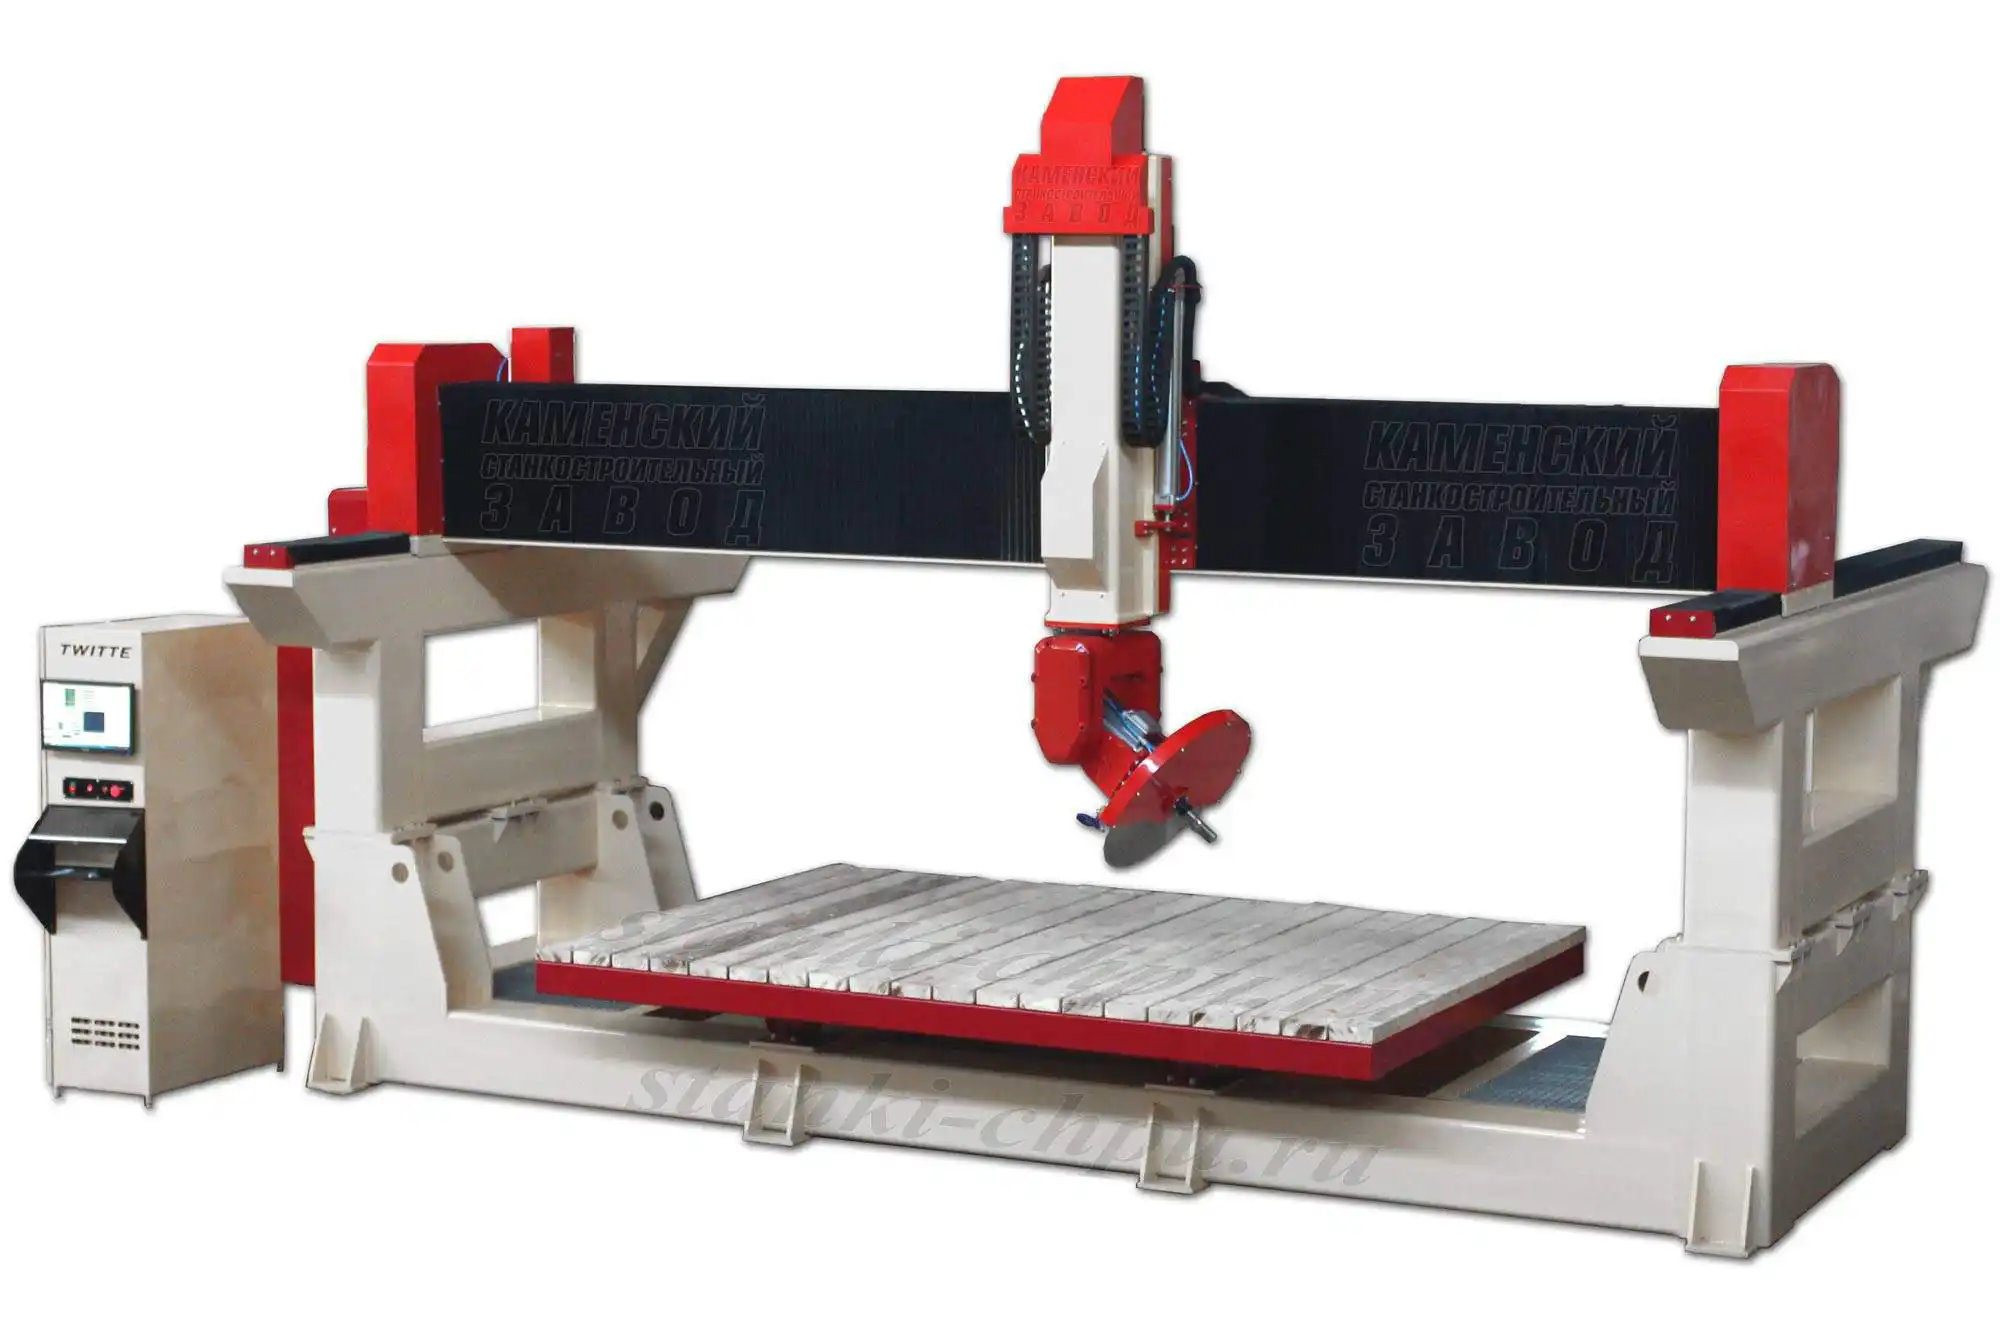
Фото/видео завода «Твайт». Карточка: МАСТЕР.
Продолжение серии: том 4 — «Вакуумная оснастка и её обслуживание». В нём — зоны и краны, уплотнения, жертвенные листы, насосы, поиск утечек и регламент обслуживания.
Первоисточник: https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-3 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/raskroynestingvakuum-tom-3.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.