
Обучение лазерной резке на станке ЧПУ: с чего начать
Курс завода «Твайт»: Обучение лазерной резке на станке ЧПУ: с чего начать.
Обучение лазерной резке на станке ЧПУ: с чего начать
Обучение лазерной резке на станке ЧПУ начинается не с интерфейса, а с трёх вещей: понять, что луч делает в точке фокуса, научиться безопасно включать и останавливать машину, и только потом строить первый файл. Курсы оператора ЧПУ часто идут от кнопок к программе — и тогда новичок портит материал на второй день, потому что не понимает, почему край оплавился или почему рез не прошёл насквозь. Здесь обратный порядок: сначала физика и безопасность, потом упражнения с замерами, потом изделия и цена.
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт», рубрика «Бизнес и сервис». > Тема — вход в работу на лазерном станке с ЧПУ: что происходит в зоне реза, как устроена безопасность, какие > упражнения дают навык и как считать первые изделия. Версия 2.0 от 2026-11-15: текст переписан после ревью, > структура и фактура сохранены, повторы убраны. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md; AI-бриф — рядом с > публикацией как /blog/obuchenie-lazernoy-rezke-na-stanke-chpu.ai.json. > cite_as: «Завод Твайт, курс „Обучение лазерной резке на станке ЧПУ: с чего начать“, zavod-stanki.ru». > Факты — паспорт instrukciya-laser-chpu.pdf (Rabbit HX-6090SE/1290SE: CO2 60/80 Вт, поле 600×900 и > 1200×900 мм, точность позиционирования <0,015 мм, гравировка 0–860 мм/с, резка 0–600 мм/с, акрил до 25 мм, > ресурс трубки 1500 ч, вода +5…+25 °C, чистка оптики каждые 8 ч, минимальная буква 1,5 × 1,5 мм), > CNC_KNOWLEDGE_BASE.md (CO2 40–150 Вт, волокно 1000–6000 Вт), карточки /product/29/, /product/39/, > /product/40/. Спрос — Яндекс-suggest по обучению ЧПУ и дословные заголовки форумных веток. > Смежные тома. Физика реза, оптика и материалы подробно — «Лазерная резка: полный курс», тома 1–3 > (/blog/lazernaya-rezka-polnyy-kurs-tom-1-osnovy-i-bezopasnost и далее). Здесь — маршрут обучения, > упражнения и первые деньги, без повторения их содержания. > Безопасность. Лазер класса 4: излучение 10,6 мкм невидимо, дым токсичен, материалы горючи. Курс не > заменяет инструкцию по эксплуатации конкретной машины и обучение у производителя. > Границы. Это не обзор рынка и не реклама: цены на обучение не приводятся, потому что зависят от региона и > формата; дана только структура затрат и способ сравнения.
Чему научитесь
- Объяснять рез через плотность мощности и фокус, а не через «ватты» из паспорта.
- Проверять цепь безопасности и понимать, что именно снимает аварийная кнопка на лазерной машине.
- Готовить место: электричество, вода, воздух, вытяжка, температура — с числами, а не «на глаз».
- Настраивать фокус и юстировать оптический тракт по меткам, а не по ощущению «вроде режет».
- Строить тест-матрицу режимов и находить рабочую пару «мощность — скорость» за один вечер.
- Считать керф, компенсацию и посадку, чтобы деталь собиралась без напильника.
- Считать себестоимость и цену так, чтобы материал не съедал прибыль.
Предпосылки и безопасность
Формальных предпосылок три. Первая — доступ к машине: без двух-трёх часов в неделю навык не появится, лазер учит повторением. Вторая — помещение: 220 В с заземлением, приток воздуха и вытяжка, место под стол и огнетушитель. Третья — готовность работать медленно: лазер не прощает спешки, потому что ошибка видна только после того, как материал испорчен.
Безопасность — это не раздел «в конце инструкции», а порядок действий. Луч CO2 с длиной волны 10,6 мкм невидим: глаз не реагирует на него, а сетчатка повреждается. Поэтому крышка с блокировкой, очки подходящего диапазона и запрет смотреть в зону реза при открытой крышке — не формальность. Дым от акрила, МДФ и резины токсичен, поэтому вытяжка включается до первого реза и работает ещё несколько минут после последнего.
Отдельно про аварийную кнопку. У лазерной машины нет вращающегося инструмента: E-Stop снимает приводы осей и излучение, останавливает программу, но не гасит вытяжку — дым должен уходить и после останова. Проверять это нужно на холостом ходу, до того как в машине окажется материал. Если после нажатия кнопки каретка продолжает ехать или луч не гаснет — машину не включают, а вызывают сервис.
И последнее, что стоит принять до первого включения: лазер нельзя оставлять работающим без присмотра. Не потому, что «так положено», а потому, что тонкий акрил и фанера горят с открытым пламенем, и минута отсутствия оператора — это минута, за которую огонь выходит из зоны реза.
Содержание
- Что вы покупаете: машина, а не принтер.
- Какой станок брать первым.
- Безопасность первого дня.
- Место: вода, воздух, электричество, вытяжка.
- Софт и первый файл.
- Фокус и юстировка.
- Пять упражнений первой недели.
- Материалы: что можно и что нельзя.
- Режимы: мощность, скорость, проходы.
- Керф и посадка.
- Пять дорогих ошибок новичка.
- Где учиться и из чего складывается цена обучения.
- Первые изделия: себестоимость и цена.
- План 30 дней.
Какие вопросы новичков разобраны в этом томе
Заголовки взяты из форумных каталогов дословно — это реальные вопросы, а не придуманные для статьи.
- «Режимы и скорости резки на Китайских лазерах» — модуль 9: тест-матрица и правило первого прохода.
- «Фокусное расстояние» и «Длиннофокусная линза» — модуль 6: как искать фокус клином и когда менять линзу.
- «Чем резать акрил?» и «Резка толстого акрила» — модуль 8: от 2 до 25 мм, обдув и число проходов.
- «Оптика: зеркала, линзы» и «Точная настройка оптического тракта лазерного гравера» — модуль 6: юстировка по меткам на трёх зеркалах.
- «Дополнительное охлаждение лазеров» и «Заправка лазерной трубки» — модуль 4: вода, температура и разница с воздухом.
- «Можно ли на лазере порезать резину?» — модуль 8: можно, но с вытяжкой и короткими проходами.
- «Чистка (мойка) стола лазерного гравера» — модуль 8: уборка после МДФ и смолы.
Модуль 1. Что вы покупаете: машина, а не принтер
Лазерный станок с ЧПУ — это не принтер, который «печатает» детали, а оптическая машина с горячей зоной в доли миллиметра. Понять это проще через цифры паспорта: точность позиционирования <0,015 мм, скорость гравировки 0–860 мм/с, скорость резки 0–600 мм/с, ширина реза в десятые доли миллиметра. Всё остальное — мощность, поле, охлаждение — обслуживает эту зону.
Что режет луч. CO2-машина работает на длине волны 10,6 мкм и «берёт» органику: дерево, фанеру, МДФ, акрил, кожу, ткань, картон, резину, стекло. Металл такой луч режет плохо и медленно, зато волоконный лазер мощностью 1–6 кВт режет сталь, нержавейку, алюминий и латунь. Поэтому первый вопрос при выборе — не «сколько ватт», а «из чего детали».
Три класса машин. Настольный CO2-гравер — 40–150 Вт, поле от 200×300 до 1000×1600 мм, цена от 250 000 ₽ по каталогу завода. Волоконная машина для металла — 1000 Вт и выше, поле 1500×3000 или 1500×6000 мм, резка до 25 мм. Промышленный волоконный станок — 6 кВт, точность ±0,05 мм. Между этими классами лежит разница в цене и в задачах, а не в «качестве».
Паспорт вместо рекламы. В карточке машины смотрят четыре строки: мощность, поле, точность, ресурс излучателя. Ресурс трубки в паспорте — 1500 ч при 100 % мощности; это не «гарантия на всю жизнь», а расходник, который меняют. Понимание, что трубка — расходник, сразу меняет экономику: час работы машины включает её амортизацию.
Границы применимости. Лазер не фрезер: он не снимет четверть материала и не сделает глухое отверстие с ровным дном. Он режет контур и гравирует поверхность. Если деталь требует выборки, кармана или 3D-рельефа — это фрезерный станок, и лазер тут не «универсальная замена».
Почему так. Луч не «пилит» материал, а плавит и испаряет его в узкой зоне; отсюда скорость, керф и требования к обдуву.
Проверка. Выпишите на лист: материал, толщину, максимальный габарит детали и тираж в месяц. Если хотя бы один пункт не сходится с паспортом машины — вопрос не в настройках.
Модуль 2. Какой станок брать первым
Первый станок выбирают не по максимуму возможностей, а по первому потоку заказов. Практика показывает три сценария, и в каждом «правильная» машина разная.
Сценарий «сувениры и вывески». Акрил 3–10 мм, фанера, гравировка по дереву, шильды, трафареты, брелоки. Здесь достаточно CO2 60–80 Вт с полем 600×900 мм. Машина компактная, помещается в мастерской, потребляет около 3 кВт и работает от 220 В.
Сценарий «декор и мебель». Акрил до 25 мм, фанера 10–18 мм, длинные детали. Нужно поле 1200×900 мм и вытяжка посерьёзнее: чем больше площадь реза, тем больше дыма в минуту. Такой станок уже требует отдельного помещения и стола под лист.
Сценарий «металл». Лист 1500×3000 мм, сталь 3–10 мм, серийные детали. Это волоконная машина 1–3 кВт с поле 1500×3000; её не ставят «в угол», под неё нужны фундамент, мощная вентиляция и запас по электричеству.
Поле и вытяжка. Две ошибки стоят дороже остальных: маленькое поле, из-за которого деталь приходится резать по частям, и слабая вытяжка, из-за которой оператор работает в дыму. Поле считается по самой длинной детали плюс 20–30 мм припуска; вытяжка — по объёму камеры и типу материала.
Стоимость владения. Дешёвая машина с дорогой трубкой, слабым охлаждением и без запчастей в регионе обойдётся дороже: простой в ожидании линзы стоит дороже, чем разница в цене станка. Поэтому в расчёт берут не только цену, но и наличие расходников: трубки, линзы, зеркала, сопла.
Чего не покупать первым. Универсальный «лазер на все материалы», машину без вытяжки, станок без документации на русском и без сервиса в радиусе досягаемости. Первый станок должен быть скучным и понятным.
Почему так. Навык растёт на повторяемых заказах, а не на широкой номенклатуре; узкая машина под свой поток даёт больше часов практики.
Проверка. Возьмите три реальных заказа из своего города и посчитайте, сколько времени каждый займёт на выбранной машине. Если хотя бы один не влезает в поле — машина не ваша.
Модуль 3. Безопасность первого дня
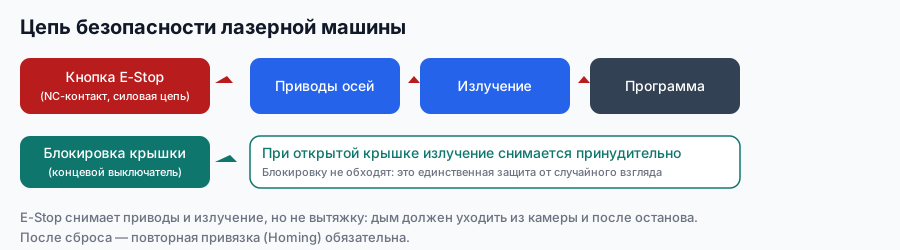
Кнопка, которая снимает всё. E-Stop на лазерной машине разрывает силовую цепь: приводы осей обесточиваются, излучение снимается, программа останавливается. Вытяжка при этом продолжает работать — иначе дым останется в камере и в цехе. Проверка простая: нажать кнопку на холостом ходу и убедиться, что каретка не едет, а индикатор излучения погас.
Крышка и блокировка. Рабочая камера закрыта крышкой с концевым выключателем: при открытии излучение снимается принудительно. Если машина «режет с открытой крышкой», значит блокировку обошли — и это первое, что нужно восстановить, до любых упражнений.
Глаза и длина волны. Очки подбирают под 10,6 мкм; обычные защитные очки от этого диапазона не спасают. Смотреть на отражённый луч нельзя даже в очках: они снижают мощность, а не делают луч безопасным. Отражения от металлической линейки, зеркального акрила и полированной поверхности — отдельная опасность, о которой новички не думают.
Дым и пожар. Акрил и МДФ дают горючий дым, фанера — искры в зоне реза. Поэтому: вытяжка до первого реза, огнетушитель в двух шагах, никаких легковоспламеняющихся предметов на столе, запрет оставлять машину без присмотра. Тонкий материал 1–2 мм режут на низкой мощности и с короткими проходами — именно он чаще всего загорается.
Что делает оператор перед сменой. Проверяет воду и её температуру, чистоту линзы, работу вытяжки, свободу хода каретки, наличие огнетушителя. Пять минут — и половина аварий не случается.
Почему так. У лазера две опасности, которых нет у фрезера: невидимое излучение и токсичный дым; обе управляются не реакцией, а порядком.
Проверка. Проговорите вслух порядок: крышка закрыта, вытяжка включена, очки на месте, огнетушитель рядом, рука на кнопке. Если хоть один пункт не выполнен — машина не запускается.
Модуль 4. Место: вода, воздух, электричество, вытяжка
Электричество. Паспортная машина питается от 220 В и потребляет около 3000 Вт; проводка должна держать это без просадок. Заземление обязательно, причём отдельным контуром: заземлять на нулевой провод запрещено. Если в цехе «мигает свет», ставят стабилизатор от 2000 Вт — скачки напряжения убивают блок питания быстрее, чем износ.
Вода. Охлаждение внешнее: бак, погружной насос, шланги. Объём — больше 20 литров, вода чистая, без пыли и грязи, температура +5…+25 °C, менять каждые два дня. Разница высот между насосом и трубкой — не больше 0,5 метра, иначе циркуляция слабеет. Если воды мало, машину и насос выключают, доливают и дают поработать насосу минимум 30 минут, пока трубка не остынет.
Почему температура важнее объёма. Мощность CO2-трубки падает с нагревом воды, а перегрев сокращает ресурс. Если вода в баке +30 °C, вы теряете и мощность, и часы жизни трубки — при этом паспорт формально не нарушен. Поэтому в мастерской ставят термометр и смотрят на него утром и в середине смены, а разница температуры воды и воздуха не должна превышать 5 °C.
Воздух. Компрессор или воздуходувка подаёт воздух в сопло: он охлаждает линзу и выдувает продукты горения из зоны реза. Без обдува край темнеет, линза покрывается нагаром, а рез становится шире. Давление подбирают по материалу: тонкий акрил — минимальное, фанера и МДФ — среднее.
Вытяжка. Дымосос должен забирать дым из камеры, а не «рядом с машиной». Если дым идёт в цех, вытяжка слабая или воздуховод собран с поворотами на 90° и гофрой вместо гладкой трубы. Фильтр ставят после вентилятора, а не до него, и меняют по заполнению, а не «раз в год».
Температура в цехе. Паспорт допускает 15–35 °C и влажность до 80 %. При высокой влажности конденсат попадает на электронику, при низкой температуре густеет смазка направляющих. Обе крайности проявляются не сразу, а через недели — «вдруг» перестаёт держать точность.
Почему так. Лазер требователен не к «мощности розетки», а к стабильности: просадка напряжения, тёплая вода и слабая вытяжка складываются в один результат — машина «не берёт» материал, хотя режим верный.
Проверка. Утром: термометр воды, термометр воздуха, уровень воды, работа вытяжки, натяжение ремней. Записывайте в журнал — через две недели вы увидите, при какой температуре машина режет хуже.
Модуль 5. Софт и первый файл
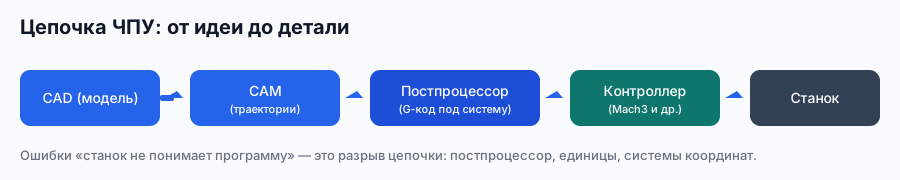
Что стоит между идеей и резом. Цепочка простая: векторный файл → программа управления → машина. В отличие от фрезера, здесь нет CAM с траекториями и постпроцессором: лазерная программа — это контуры и параметры слоёв. Поэтому «постпроцессор» в лазерной работе — это драйвер машины и её формат.
Форматы. Паспортная машина принимает PLT, DXF, BMP, JPG, GIF, TIF, а через ПО — CDR и DWG. На практике рабочий набор — DXF или PLT для контуров и BMP для растровой гравировки. CorelDraw, AutoCAD и Photoshop поддерживаются, но файл всё равно проверяют на контуры: лишние точки, дубли линий и незамкнутые кривые превращаются в лишние проходы.
Слои. Каждый слой — это отдельная операция со своей мощностью и скоростью: контур, гравировка, разметка, отверстия. Порядок слоёв задаёт порядок работы, и здесь есть правило: сначала внутренние контуры, потом внешний, иначе деталь сдвинется после того, как вырезан контур.
Порядок реза. Деталь держится на материале, пока не вырезан внешний контур. Если начать с него, внутренние элементы будут резаться на «плавающей» заготовке. Поэтому в файле выставляют: отверстия → пазы → гравировка → внешний контур.
Мосты и вложенность. Для тонких деталей оставляют «мосты» — неразрезанные перемычки 0,5–1 мм, которые потом ломают вручную. Это спасает от провала детали в камеру и от смещения. Вложенность (nesting) экономит материал, но не должна ставить детали вплотную: между контурами оставляют 2–3 мм, иначе кромки спекаются.
Первая программа. Начните с одного квадрата 50×50 мм на обрезке. Один слой, один контур, мощность 30 %, скорость 20 мм/с. Если квадрат прорезан и не прилип — цепочка работает. Только после этого добавляйте гравировку и вторые слои.
Почему так. Файл для лазера — это не картинка, а список операций с параметрами; ошибка в слое не исправляется «на станке».
Проверка. Откройте DXF в просмотрщике и посчитайте контуры: их должно быть ровно столько, сколько вы нарисовали. Каждая лишняя линия — лишний проход.
Модуль 6. Фокус и юстировка
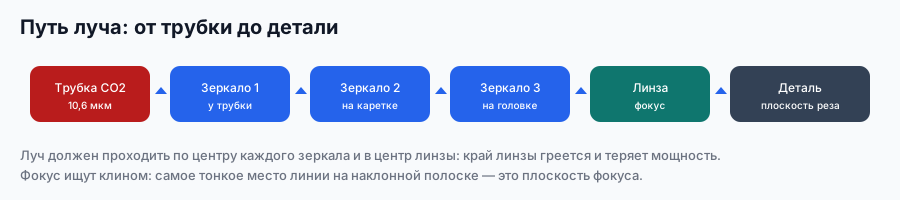
Три зеркала. Луч выходит из трубки, идёт через первое зеркало (у трубки), второе (на каретке) и третье (на головке), затем попадает в линзу и фокусируется на материале. Каждое зеркало регулируется винтами; если луч идёт не по центру, он срезает край линзы и теряет мощность.
Линза и фокусное расстояние. Линза собирает луч в пятно диаметром в десятые доли миллиметра. Короткофокусная линза (около 50,8 мм, «два дюйма») даёт тонкий рез на малой толщине, длиннофокусная (около 101,6 мм, «четыре дюйма») — глубже и с более широким керфом. Меняя линзу, вы меняете не «качество», а соотношение «тонко/глубоко».
Как искать фокус. Классический способ — «клин»: полоска материала ставится под углом, машина гравирует линию, и самое тонкое место на линии и есть фокус. Второй способ — ступенчатый тест: пять положений стола с шагом 1 мм, пять коротких линий; выбирают ту, где рез самый узкий и чистый.
Юстировка по меткам. На каждом зеркале ставят точку на малой мощности и смотрят, попадает ли она в центр. Сначала первое зеркало, потом второе в двух положениях каретки (ближнее и дальнее), потом третье. Если регулировать в обратном порядке, ошибка предыдущего узла «переезжает» в следующий, и настройка не сходится. После юстировки обязательно проверяют, что луч проходит центр линзы, а не край.
Чистота оптики. Паспорт рекомендует проверять и чистить оптику каждые 8 часов работы, а полное обслуживание занимает около 5 минут в день. Линзу протирают одноразовым хлопковым материалом с чистящим раствором; слишком частое мытьё вредит покрытию. Дым и нагар на линзе — главная причина «станок вдруг перестал резать».
Почему так. Фокус — единственная настройка, которую нельзя подобрать в программе: её задаёт расстояние от линзы до материала.
Проверка. Сделайте клин на обрезке своего материала и отметьте положение стола. Через неделю повторите: если фокус уехал — ищите люфт или грязь, а не «сбившиеся настройки».
Модуль 7. Пять упражнений первой недели
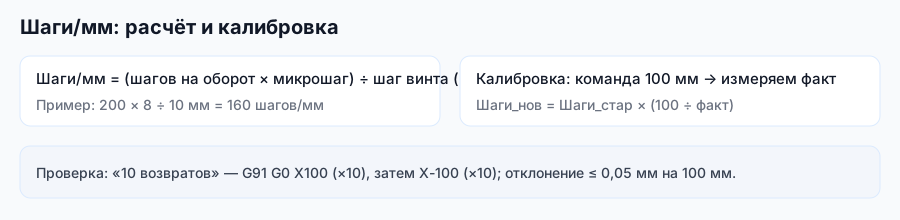
Упражнения нужны не для «набивания руки», а для измерения машины. Каждое даёт число, которое потом сравнивается с чертежом.
Линия 100 мм. Гравировка линии на фанере, затем замер штангенциркулем. Отклонение больше 0,2 мм — повод проверить калибровку перемещений и натяжение ремня. Линия также показывает, ровно ли идёт луч по всей длине поля.
Квадрат 50 × 50. Рез по контуру и замер обеих сторон и диагоналей. Разница диагоналей больше 0,3 мм — перекос осей или люфт. Квадрат сразу показывает и качество угла: оплавленный угол — перегрев, «недожаренный» — мало мощности.
Круг 40 мм. Круг проверяет не только геометрию, но и плавность: на дугах видны рывки привода и неправильные ускорения. Замер по двум осям: расхождение больше 0,2 мм — механика.
Текст 10 мм. Гравировка слова высотой 10 мм. Паспортный минимум для кириллицы — буква 1,5 × 1,5 мм, но на практике читаемость начинается с 4–5 мм. Упражнение показывает, как мощность и скорость влияют на контраст, а не только на глубину.
Паз 3 мм. Рез паза и вставка в него обрезка той же толщины. Зазор 0,1–0,2 мм — норма для сборки «от руки»; 0,5 мм — деталь болтается, ноль — не входит. Это первое упражнение, где вы считаете керф.
Как записывать. Таблица: упражнение, материал, толщина, мощность, скорость, число проходов, результат замера, вывод. Пять строк в день — и к концу недели у вас личная карта режимов, которой нет ни в одной инструкции.
Почему так. Станок оставляет следы своих ошибок в размерах; упражнение превращает эти следы в цифры.
Проверка. Сравните пять замеров с чертежом. Если все пять в допуске 0,2 мм — можно переходить к изделию.
Модуль 8. Материалы: что можно и что нельзя
Акрил. Паспортная толщина реза — до 25 мм, но «до 25» не значит «легко»: на 10 мм и выше нужен многопроходный рез, хороший обдув и линза с большим фокусным расстоянием. Край получается полированным, почти зеркальным — это главное преимущество акрила перед фрезой. Тонкий акрил 1–2 мм легко перегревается и вспучивается вокруг реза, поэтому его режут на 40–60 % мощности короткими проходами.
Фанера и МДФ. Фанера 3–10 мм режется уверенно, но клей в слоях даёт нагар и искры. МДФ плотнее и однороднее, зато смолы оседают на линзе и на стенках камеры. Фанера с сучками ведёт себя непредсказуемо: сучок может «не прожечься» или, наоборот, вспыхнуть. Первый рез на новом листе делают на обрезке.
Резина и кожа. Резину режут, но с двумя оговорками: запах стойкий и токсичный, а кромка липнет. Кожа требует минимальной мощности — при перегреве она не режется, а «заваривается» в твёрдую кромку. Оба материала режут только с включённой вытяжкой и без синтетических пропиток.
Стекло. Лазер по стеклу — это гравировка, а не рез: термошок даёт микротрещины, и «прорезать» стекло на CO2-машине нельзя. Гравировка по стеклу работает на малой мощности с высокой скоростью, иначе стекло лопается по линии.
Запрещённые материалы. ПВХ и винил выделяют хлористый водород — он разъедает оптику и лёгкие. Поликарбонат плавится, желтеет и горит. Стеклотекстолит даёт эпоксидный дым и стеклянную пыль. Вспененный ПВХ, который прекрасно режется фрезой, для лазера — плохая идея. Правило простое: если в составе есть хлор, фтор или эпоксид — лазер не применяют.
Уборка после МДФ. МДФ оставляет смолистый конденсат на стенках камеры, на решётке стола и на направляющих. После смены: снять решётку, продуть камеру, протереть стенки, проверить линзу. Раз в неделю — влажная уборка стола с чистящим средством, которое не оставляет плёнки. Это не гигиена, а ресурс: нагар на оптике стоит мощности и денег.
Почему так. Лазер не «режет всё»: часть материалов отказывается резаться, часть — выделяет то, что опаснее пожара.
Проверка. Возьмите обрезок 20 × 20 мм, прорежьте на рабочем режиме и понюхайте дым. Резкий химический запах — материал не для лазера, даже если рез получился.
Модуль 9. Режимы: мощность, скорость, проходы
Пара, а не число. Режим — это всегда два числа: мощность в процентах и скорость в мм/с. Мощность 80 % при скорости 5 мм/с и мощность 40 % при скорости 2 мм/с дают разный результат при одинаковой «силе». Поэтому таблицы «мощность для акрила» без скорости бесполезны.
Тест-матрица. На обрезке рисуют сетку 4 × 4 квадрата 10 × 10 мм. По столбцам — мощность (30, 50, 70, 90 %), по строкам — скорость (5, 10, 20, 40 мм/с). Шестнадцать квадратов дают всю картину: где не прорезало, где подгорело, где чистый край. Рабочий режим — тот, что режет насквозь с минимальным нагаром, а не самый быстрый.
Проходы. Толстый материал режут в несколько проходов: 10 мм акрила — три-четыре прохода по 3–4 мм. Между проходами дают материалу остыть 5–10 секунд, иначе кромка «плывёт». Число проходов важнее мощности: один проход на 100 % почти всегда даёт подтёк.
Углы. На углах каретка замедляется, и мощность без коррекции прожигает материал сильнее. В лазерных программах для этого есть отдельный параметр — мощность в углах; её ставят на 20–30 % ниже рабочей.
Скорости из паспорта. Гравировка — 0–860 мм/с, резка — 0–600 мм/с. Это диапазоны машины, а не рекомендации для материала: реальные значения для акрила 3 мм — единицы и десятки мм/с, а не сотни.

Почему так. Мощность без скорости — это температура в точке, а не рез; перегрев и недорез лечатся разными концами одной пары.
Проверка. Сделайте матрицу 4 × 4 на своём материале и подпишите каждый квадрат. Через месяц сравните с новой матрицей: разница покажет износ трубки и загрязнение оптики.
Модуль 10. Керф и посадка
Что такое керф. Керф — ширина реза, обычно 0,1–0,3 мм в зависимости от материала, линзы и мощности. Луч не «режет по линии», а выносит полосу материала шириной с керф. Если этого не учитывать, наружные размеры детали уходят в минус, а отверстия — в плюс.
Компенсация. В программе задают смещение контура на половину керфа: наружу для отверстий, внутрь для наружного контура. Проще всего измерить керф один раз: прорезать паз, замерить ширину, разделить на два. Значение записывают в карту материала — оно меняется при смене линзы.
Посадка. Паз под деталь толщиной 3 мм делают шириной 3,1–3,2 мм, а не 3,0: зазор 0,1–0,2 мм даёт сборку от руки. Если паз «в ноль», деталь не входит из-за шероховатости кромки; если 0,5 мм — болтается и требует клея.
Минимальный элемент. Паспортный минимум для кириллицы — 1,5 × 1,5 мм, но это предел читаемости, а не рабочий размер. Перемычку между отверстиями меньше 0,8 мм лучше не делать: она прогорит. Мелкие элементы размещают так, чтобы тепло от соседнего реза не успевало их деформировать.
Толщина и линза. Чем толще материал, тем шире керф и заметнее конусность: на 10 мм акрила верхняя часть режет шире нижней. Для посадок это означает, что замер надо делать на той стороне, которая работает.
Почему так. Керф — это не допуск и не «погрешность станка», а постоянная величина, которую можно измерить и учесть.
Проверка. Прорежьте пять пазов от 2,8 до 3,4 мм с шагом 0,15 мм и вставьте в каждый обрезок 3 мм. Тот, что держится без люфта и входит от руки, — ваша рабочая посадка.
Модуль 11. Пять дорогих ошибок новичка
Фокус мимо. Симптом: рез широкий, край обуглен, мощность «на максимуме, а не берёт». Причина — стол поднят или опущен относительно фокуса. Лечится клином за пять минут, а не повышением мощности.
Мощность 100 % на тонком. Симптом: акрил 2 мм вспучивается, кромка тянется нитями. Причина — перегрев; тонкий материал режут на 40–60 % и на высокой скорости, а не «чтобы наверняка».
Оптика в пыли. Симптом: машина режет хуже с каждым днём, пятно на линзе тёмное. Причина — нагар от МДФ и смол. Паспорт рекомендует чистку каждые 8 часов работы; на практике при резке МДФ — чаще.

Файл в дюймах. Симптом: деталь 100 мм вырезана как 25 мм или наоборот. Причина — единицы в файле или масштаб при импорте. Лечится проверкой габарита первой детали, а не правкой программы.
Работа без вытяжки. Симптом: запах в цехе, серый налёт на стенах, головная боль к вечеру. Причина — дымосос выключен «на пробном резе». Это не экономия, а прямые последствия для здоровья.
Почему так. Четыре из пяти ошибок — не про «кривые руки», а про пропущенную проверку, которая занимает минуту.
Проверка. Заведите журнал: дата, материал, режим, что не так, что изменили. Через две недели вы увидите свою личную «пятёрку» причин — и перестанете лечить симптомы.
Модуль 12. Где учиться лазерной резке: курсы оператора ЧПУ и наставник
Три пути. Первый — самостоятельно по инструкции и коротким видео: дешево, но медленно, и ошибки стоят материала. Второй — курс: даёт систему и упражнения, но не даёт вашу машину. Третий — наставник на месте: самый быстрый, потому что он видит вашу оптику, ваш материал и ваши файлы.
Что входит в стоимость. Оборудование и расходники (трубка, линзы, зеркала, сопла), материалы на упражнения и брак, электричество и вода, время оператора, программное обеспечение, обучение как таковое. Считать только цену курса — значит не видеть 80 % затрат.
Как сравнивать. Сравнивают не «цена курса», а «часы практики под наблюдением на рубль» и «сколько брака осталось после». Курс, после которого вы трое суток разбираетесь с фокусом, обходится дороже, чем дорогой курс с разбором ваших файлов.
Чему учиться в первую очередь. Не «кнопкам», а трём вещам: фокус, режим, безопасность. Всё остальное — софт, материалы, дизайн — нарастает на этот каркас. Оператор, который умеет найти фокус и построить тест-матрицу, осваивает новую машину за вечер.
Чего в курсах обычно нет. Вашей вытяжки, вашего качества электричества и вашего материала. Поэтому любое обучение заканчивается калибровкой на месте: три упражнения из модуля 7 и матрица из модуля 9.
Почему так. Навык оператора — это набор проверок, отработанных до автоматизма, а не сумма просмотренных видео.
Проверка. Составьте смету обучения из пяти строк (оборудование, расходники, материал, время, курс) и посмотрите, какая строка самая большая. Обычно это расходники и брак, а не обучение.
Модуль 13. Первые изделия: себестоимость и цена
Три изделия для старта. Шильд с гравировкой (акрил 3 мм, 100 × 60 мм), органайзер с пазами (фанера 6 мм), трафарет (ПЭТ или плотная плёнка 0,5 мм). Все три проверяют разное: шильд — гравировку и контур, органайзер — посадку, трафарет — тонкие перемычки.
Формула себестоимости. Материал (площадь детали × цена листа) + время станка (часы × стоимость часа) + износ расходников (ресурс трубки 1500 ч, линзы, сопла) + электричество + процент брака. Стоимость часа считают один раз: сумма всех затрат на месяц делится на рабочие часы станка. Без этой цифры любая цена — угадывание.
Почему материал — не главное. В шильде 100 × 60 мм акрила на 30–40 рублей, а времени — десять минут с подготовкой файла. Если считать только материал, работа будет убыточной: клиент платит за деталь, а не за лист.
Коэффициент. Цена = себестоимость × 2–3 для единичных изделий и × 1,5–2 для серии. Коэффициент покрывает брак, простои, доработку и прибыль. Для срочных заказов — выше; для «своих» — не ниже себестоимости, иначе мастерская работает в минус.
Что учитывать в сроках. Подготовка файла часто дольше реза: 10 минут реза и 40 минут правки контуров — типичное соотношение для первой недели. Со временем оно меняется, но в цену первого заказа закладывают именно подготовку.
Почему так. Цена детали складывается из материала, времени и риска; материал — самая маленькая часть.
Проверка. Посчитайте себестоимость одного шильда по пяти строкам и сравните с ценой, которую вы бы назвали «на глаз». Разница обычно в два-три раза.
Модуль 14. Обучение лазерной резке с нуля: план 30 дней
Неделя 1. Карта машины. Задача — узнать свою машину, а не научиться резать. Что сделать: замерить поле, проверить E-Stop и блокировку крышки, замерить температуру воды утром и вечером, прорезать линию и квадрат, записать пять чисел. Критерий готовности — лист с параметрами, по которым вы можете объяснить, где у машины слабое место.
Неделя 2. Матрица режимов. Задача — получить свою таблицу, а не чужую. Что сделать: две матрицы 4 × 4 (акрил 3 мм и фанера 6 мм), клин фокуса, тест посадки на пяти пазах. Критерий — 16 подписанных квадратов и выбранный рабочий режим для каждого материала.
Неделя 3. Три изделия. Задача — пройти путь от файла до готовой вещи. Что сделать: шильд, органайзер, трафарет; каждый — с замером и фото. Критерий — все три собираются без подгонки напильником, кромка чистая, текст читается.
Неделя 4. Цена и подача. Задача — превратить навык в предложение. Что сделать: посчитать себестоимость трёх изделий, снять фото на нейтральном фоне, написать три описания с размерами и сроком, показать пяти знакомым. Критерий — есть цена, фото и первый человек, который сказал «сколько стоит?».
Ритм. Три вечера по два часа лучше, чем один выходной на десять часов: моторика и привычка проверок формируются повторением, а усталость на десятом часу даёт ошибки, которые потом разбираются неделю.
Что делать, если отстаёте. Сдвигать не весь план, а одну неделю: лучше пройти четыре шага за пять недель, чем бросить на втором. Навык не любит марафонов.
Почему так. Месяц — это минимальный срок, за который появляются три готовых изделия и личная таблица режимов; без них обучение остаётся теорией.
Проверка. В конце месяца ответьте на три вопроса: какие режимы мои, какое изделие самое дорогое по времени, что я сделаю иначе на следующей детали. Ответы и есть результат обучения.
Практикум. Четыре задания с замерами
Задание 1. Паспортный аудит машины
Заполните таблицу по своей машине: мощность излучателя, поле, точность, скорость гравировки, скорость резки, максимальная толщина, ресурс трубки, требования к воде. Восемь строк — и вы перестаёте путать «характеристики из рекламы» с паспортом.
Задание 2. Матрица 4 × 4
Акрил 3 мм. Столбцы — мощность 30/50/70/90 %, строки — скорость 5/10/20/40 мм/с. Каждый квадрат 10 × 10 мм. Отметьте три категории: не прорезало, прорезало с нагаром, чистый рез. Рабочий режим — последний.
Задание 3. Керф и посадка
Пять пазов шириной 2,8 / 2,95 / 3,1 / 3,25 / 3,4 мм, глубина 6 мм, материал 3 мм. Замерьте фактическую ширину каждого, сравните с заданной, вычислите керф. Вставьте обрезок и запишите, какой паз держит без люфта.
Задание 4. Органайзер и цена
Фанера 6 мм, габарит 200 × 150 мм, четыре паза под 6 мм, гравировка 20 мм. Сделайте изделие, замерьте время подготовки и реза отдельно, посчитайте себестоимость по пяти строкам. Цена — себестоимость × 2.
Экзамен
1. Почему мощность в ваттах не определяет, «возьмёт» ли лазер материал? Потому что решает длина волны и плотность мощности в пятне. CO2 на 80 Вт не режет сталь 3 мм, а волокно на 1000 Вт режет её уверенно: разные длины волн по-разному поглощаются материалом.
2. Что именно снимает E-Stop на лазерной машине? Приводы осей и излучение, плюс останавливает программу. Вытяжка продолжает работать, иначе дым остаётся в камере.
3. Зачем нужна блокировка крышки, если есть кнопка? Кнопку нажимают руками, а крышку открывают случайно. Блокировка снимает излучение автоматически при открытии, не давая «посмотреть» на процесс.
4. Почему вода +30 °C — проблема, хотя паспорт допускает +5…+25 °C? Потому что это уже вне допуска: мощность трубки падает, а ресурс сокращается. Формально машина работает, фактически вы теряете и рез, и часы.
5. Как понять, что фокус найден правильно? По двум признакам: линия реза самая узкая и кромка светлая, без нагара. Если рез широкий и тёмный — фокус выше или ниже плоскости материала.
6. Что произойдёт, если вырезать внешний контур первым? Деталь потеряет опору и сместится; внутренние элементы будут резаться на «плавающей» заготовке. Порядок — отверстия, пазы, гравировка, внешний контур.
7. Зачем нужна матрица 4 × 4, если есть таблица режимов? Таблица — чужая, для другого станка, трубки и материала. Матрица даёт ваши числа и показывает границу между недорезом и нагаром.
8. Как считают керф и где его применяют? Прорезают паз, измеряют ширину, делят пополам; смещают контур на эту величину. Без компенсации наружные размеры уходят в минус, отверстия — в плюс.
9. Почему ПВХ нельзя резать лазером, если фреза его берёт? При нагреве выделяется хлористый водород: он разъедает оптику и опасен для лёгких. Для фрезы это просто пластик, для лазера — химическая опасность.
10. Что даёт чистка оптики каждые 8 часов? Сохраняет мощность и ресурс: нагар на линзе поглощает энергию и нагревает саму линзу. Грязная оптика — самая частая причина «станок перестал резать».
11. Из чего состоит себестоимость детали? Материал, время станка, износ расходников, электричество, процент брака. Материал — самая маленькая часть, поэтому цена «по материалу» убыточна.
12. Почему первый заказ лучше делать на своём материале и своём файле? Потому что чужие файлы приносят чужие ошибки: дюймы, незамкнутые контуры, лишние слои. Свой файл вы контролируете от эскиза до реза.
Частые вопросы (Q&A)
Сколько времени нужно, чтобы научиться резать акрил?
Первый чистый рез — за один вечер, уверенные изделия — за две-три недели практики по два часа. Всё зависит от количества упражнений с замерами, а не от теории.
Нужен ли чертёж, если я рисую в CorelDraw?
Нужен векторный контур в правильных единицах. CorelDraw подходит, но габарит детали проверяют до отправки на станок.
Можно ли резать фанеру с клеем?
Можно, но клей даёт нагар и искры. Первый рез на новом листе делают на обрезке, а линзу проверяют чаще.
Что делать, если рез не проходит насквозь?
Проверить фокус, затем чистоту линзы, затем режим. Повышать мощность до 100 % — последний шаг, а не первый.
Сколько стоит час работы лазера?
Считается по вашим затратам: амортизация, расходники, электричество, время. Готовых «средних цифр» не существует, потому что они зависят от загрузки.
Можно ли гравировать металл на CO2?
Только со специальным покрытием или пастой; без неё луч не оставляет следа. Для металла есть волоконные машины и лазеры с маркировкой.
Глоссарий
- Керф — ширина реза, 0,1–0,3 мм.
- Компенсация — смещение контура на половину керфа.
- Фокусное расстояние — расстояние от линзы до плоскости фокуса.
- Клин — тест-полоска под углом для поиска фокуса.
- Юстировка — настройка зеркал так, чтобы луч шёл по центру линзы.
- Тест-матрица — сетка режимов «мощность × скорость».
- Проход — один цикл реза по контуру.
- Мост — неразрезанная перемычка, держащая деталь.
- Вложенность — раскладка деталей на листе для экономии материала.
- Класс 4 — класс лазерной опасности: прямое и отражённое излучение опасно для глаз.
- Ресурс трубки — часы работы до замены излучателя, в паспорте 1500 ч.
- Дымосос — вентилятор вытяжки, удаляющий продукты горения из камеры.
- Плотность мощности — мощность на единицу площади пятна.
- Посадка — зазор между деталью и пазом, 0,1–0,2 мм для сборки от руки.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Рез широкий, край обуглен | Фокус не на поверхности | Клин, корректировка высоты стола |
| Не прорезает насквозь | Мало мощности или велика скорость | Матрица 4 × 4, снизить скорость |
| Кромка акрила вспучена | Перегрев на тонком материале | Снизить мощность до 40–60 %, поднять скорость |
| Пятно нагара на линзе | МДФ и смолы, редкая чистка | Чистка каждые 8 ч, замена раствора |
| Деталь сместилась после реза | Первым вырезан внешний контур | Порядок: отверстия, пазы, контур |
| Рез уходит в сторону на длинной детали | Люфт ремня или перекос осей | Замер диагоналей, натяжение ремня |
| Мощность падает к вечеру | Нагрев воды, грязная оптика | Термометр в баке, чистка линзы |
| Дым в цехе | Слабая вытяжка, повороты воздуховода | Гладкая труба, фильтр после вентилятора |
| Паз не держит деталь | Не учтён керф | Компенсация, паз +0,1–0,2 мм |
| Текст не читается | Слишком мелкий размер или перегрев | Минимум 4–5 мм, меньше мощности |
| Станок «не видит» файл | Формат или единицы | DXF/PLT, проверка габарита |
Мысли вслух: чего нет на форумах
На форумах много спорят о мощности и мало — о том, что происходит после первого месяца. А происходит вот что: трубка теряет 10–15 % мощности в первые две-три недели, потом месяц работает «как заявлено», потом месяц снижается, и наступает фаза истощения. Это не дефект, это паспортное поведение. Оператор, который знает фазы, не крутит мощность до 100 %, а поднимает её на 5–10 % и снижает скорость — и получает ещё несколько месяцев ровного реза.
Второе, чего нет в обсуждениях, — арифметика воды. Бак на 20 литров, замена каждые два дня, температура +5…+25 °C и разница с воздухом не больше 5 °C. В мастерской, где летом +32 °C, вода в баке к обеду доходит до +30, и машина начинает «не брать». Люди покупают новую линзу, а надо было поставить чиллер или хотя бы менять воду утром и держать бак в тени. Один сервисный случай: мастерская три недели меняла режимы, пока не повесила термометр на бак — вода была +34. После охлаждения те же режимы дали чистый рез на 15 % быстрее.
Третье — керф. Новички меряют деталь и удивляются: «программа правильная, а размер меньше на 0,2». Керф 0,2 мм — это не погрешность, это физика. На детали 100 мм наружный контур уходит на 0,1 мм внутрь с каждой стороны, если компенсация не задана. В серии из двадцати деталей это уже не «мелочь», а не собирающийся заказ.
Четвёртое — вытяжка как статья затрат, а не «аксессуар». Дымосос с фильтром стоит денег, фильтр меняется, воздуховод собирается из гладкой трубы. Мастерские экономят на этом и получают серый налёт на стенах, жалобы соседей и головную боль к вечеру. При этом тот же дымосос продлевает жизнь оптике: чем меньше нагара в камере, тем реже чистка.
Пятое — «обучение» часто путают с «просмотром». Курс даёт каркас, но навык появляется в момент, когда вы самостоятельно находите фокус на новом материале и строите матрицу. Поэтому в план месяца я ставлю не часы видео, а четыре измеримых шага: карта машины, матрица, три изделия, цена и фото.
Шестое, о чём почти не пишут, — цена ошибки в первый месяц. Сломанная линза, испорченный лист акрила, сгоревшая трубка — это не «неудача», а статья бюджета обучения. Мастерская, которая закладывает 10–15 % материала на брак в первый месяц, спокойнее проходит этот период и не бросает лазер после третьей неудачи.
Седьмое — сервис. Лазер ремонтопригоден, но не «на коленке»: оптика требует чистоты, юстировка — аккуратности, а трубка — заземления и стабильного напряжения. Если в городе нет сервиса, стоит заранее найти человека, который умеет юстировать, — до того, как это понадобится.
Восьмое — сообщество. Форумные ветки полезны не ответами, а формулировками проблем: «рез уходит на длинной детали», «после замены трубки не совпадает луч», «акрил 10 мм не режется в один проход». По этим фразам быстрее находится причина, чем по советам «поставь мощность 80».
Девятое — не сравнивайте свой рез с видео. В видео другой станок, другая трубка, другой материал и монтаж. Сравнивайте с собой неделю назад: если матрица стала точнее, а брака меньше — вы учитесь.
Десятое — не оставляйте обучение на «когда будет время». Два часа в неделю дают больше, чем десять часов раз в месяц, потому что между занятиями навык «остывает».
Одиннадцатое — записывайте всё. Через полгода вы не вспомните, при какой мощности резали акрил 5 мм, а журнал вспомнит.
Двенадцатое — учитесь останавливаться. Остановить станок, перепроверить фокус, отложить деталь до утра — это профессиональные действия, а не признак неопытности.
Тринадцатое — не покупайте второй станок, пока первый не загружен на 40 %. Лазер окупается часами, а не мечтами.
Четырнадцатое — считайте не «сколько я заработал», а «сколько часов станок резал». Деньги приходят из загрузки.
И последнее: лазерная резка — это ремесло проверок. Фокус, вода, оптика, керф, режим — пять точек, которые проверяются быстро и экономят материал, деньги и здоровье. Навык — это не «чувство станка», а привычка смотреть на пять чисел до того, как нажать «пуск».
Открытая библиотека
Проверка по открытому корпусу (tools/corpus-search.py) по запросам «лазерная резка CO2 фокус», «лазерный гравировальный станок инструкция» точных тематических совпадений не дала: найденные чанки касались либо фрезерной обработки, либо справочных статей общего характера. Поэтому в тексте нет цитат из открытых источников — только паспортные данные и каталог завода. Это сознательное решение: лучше ноль цитат, чем неверная привязка.
Если вы хотите проверить факты самостоятельно: паспорт instrukciya-laser-chpu.pdf (свободно распространяемая инструкция пользователя лазерно-гравировальных машин серии SE/SC), CNC_KNOWLEDGE_BASE.md в разделе «Лазерные станки с ЧПУ» и карточки товаров на сайте завода.
Смотрите также
- Лазерная резка металла на станках ЧПУ: полное руководство
- Лазерная резка: полный курс — том 1: основы и безопасность
- Лазерная резка: полный курс — том 2: материалы и режимы
- Лазерная резка: полный курс — том 3: сервис и заказы
- Станок ЧПУ лазерной резки металла CNC LASER METAL CUTTER
- Лазерные граверы ЧПУ ЛАЗЕР ЭКОНОМ
- Станки лазерной резки ЧПУ-1325-ЛАЗЕР
- Как обучиться работе на станке ЧПУ с нуля: план для начинающего
- Обучение ЧПУ-программированию с нуля: пошаговый план
- Библиотека завода
- Форум завода
Станки
- ЛАЗЕР ЭКОНОМ — CO2 40–100 Вт, поле от 200×300 до 1000×1600 мм, цена от 250 000 ₽, карточка.
- ЧПУ-1325-ЛАЗЕР — волокно Raycus 1000 Вт, поле 1300×1300…1300×2500 мм, точность ±0,05 мм, карточка.
- CNC LASER METAL CUTTER — 1–6 кВт, поле 1500×3000 и 1500×6000 мм, резка металла до 25 мм, карточка.
- JEWELER ULTRA — пятиосевая ювелирная машина, поле 80×90×80 мм, 800 Вт, карточка: для мелкой точной работы рядом с лазерной гравировкой.
- Ювелир 5 ПРО — 200×200×200 мм, 3000 Вт, карточка: когда нужна выборка, а не рез.
Фото, схемы и инфографика завода
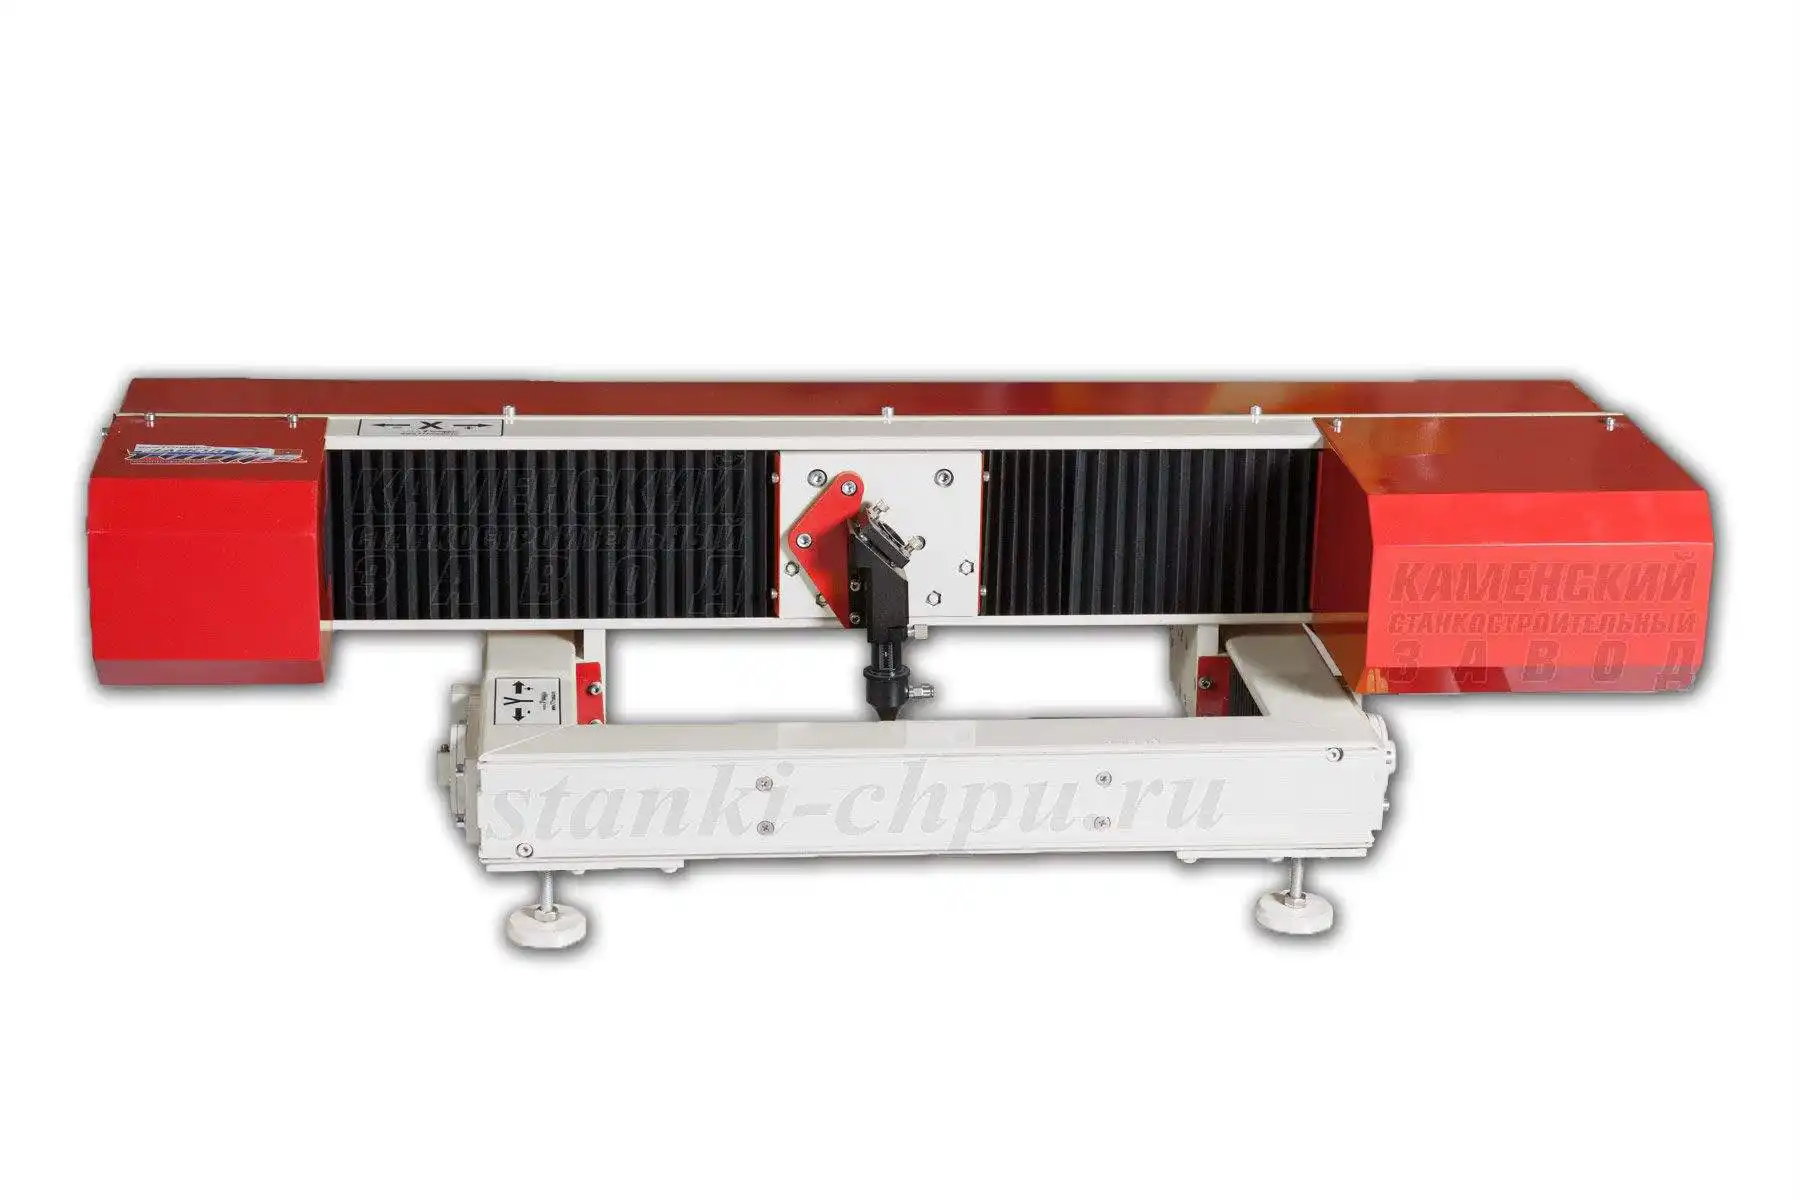
Лазерный гравер CO2 из каталога завода: поле от 200×300 мм, мощность 40–100 Вт. Карточка — /product/39/.
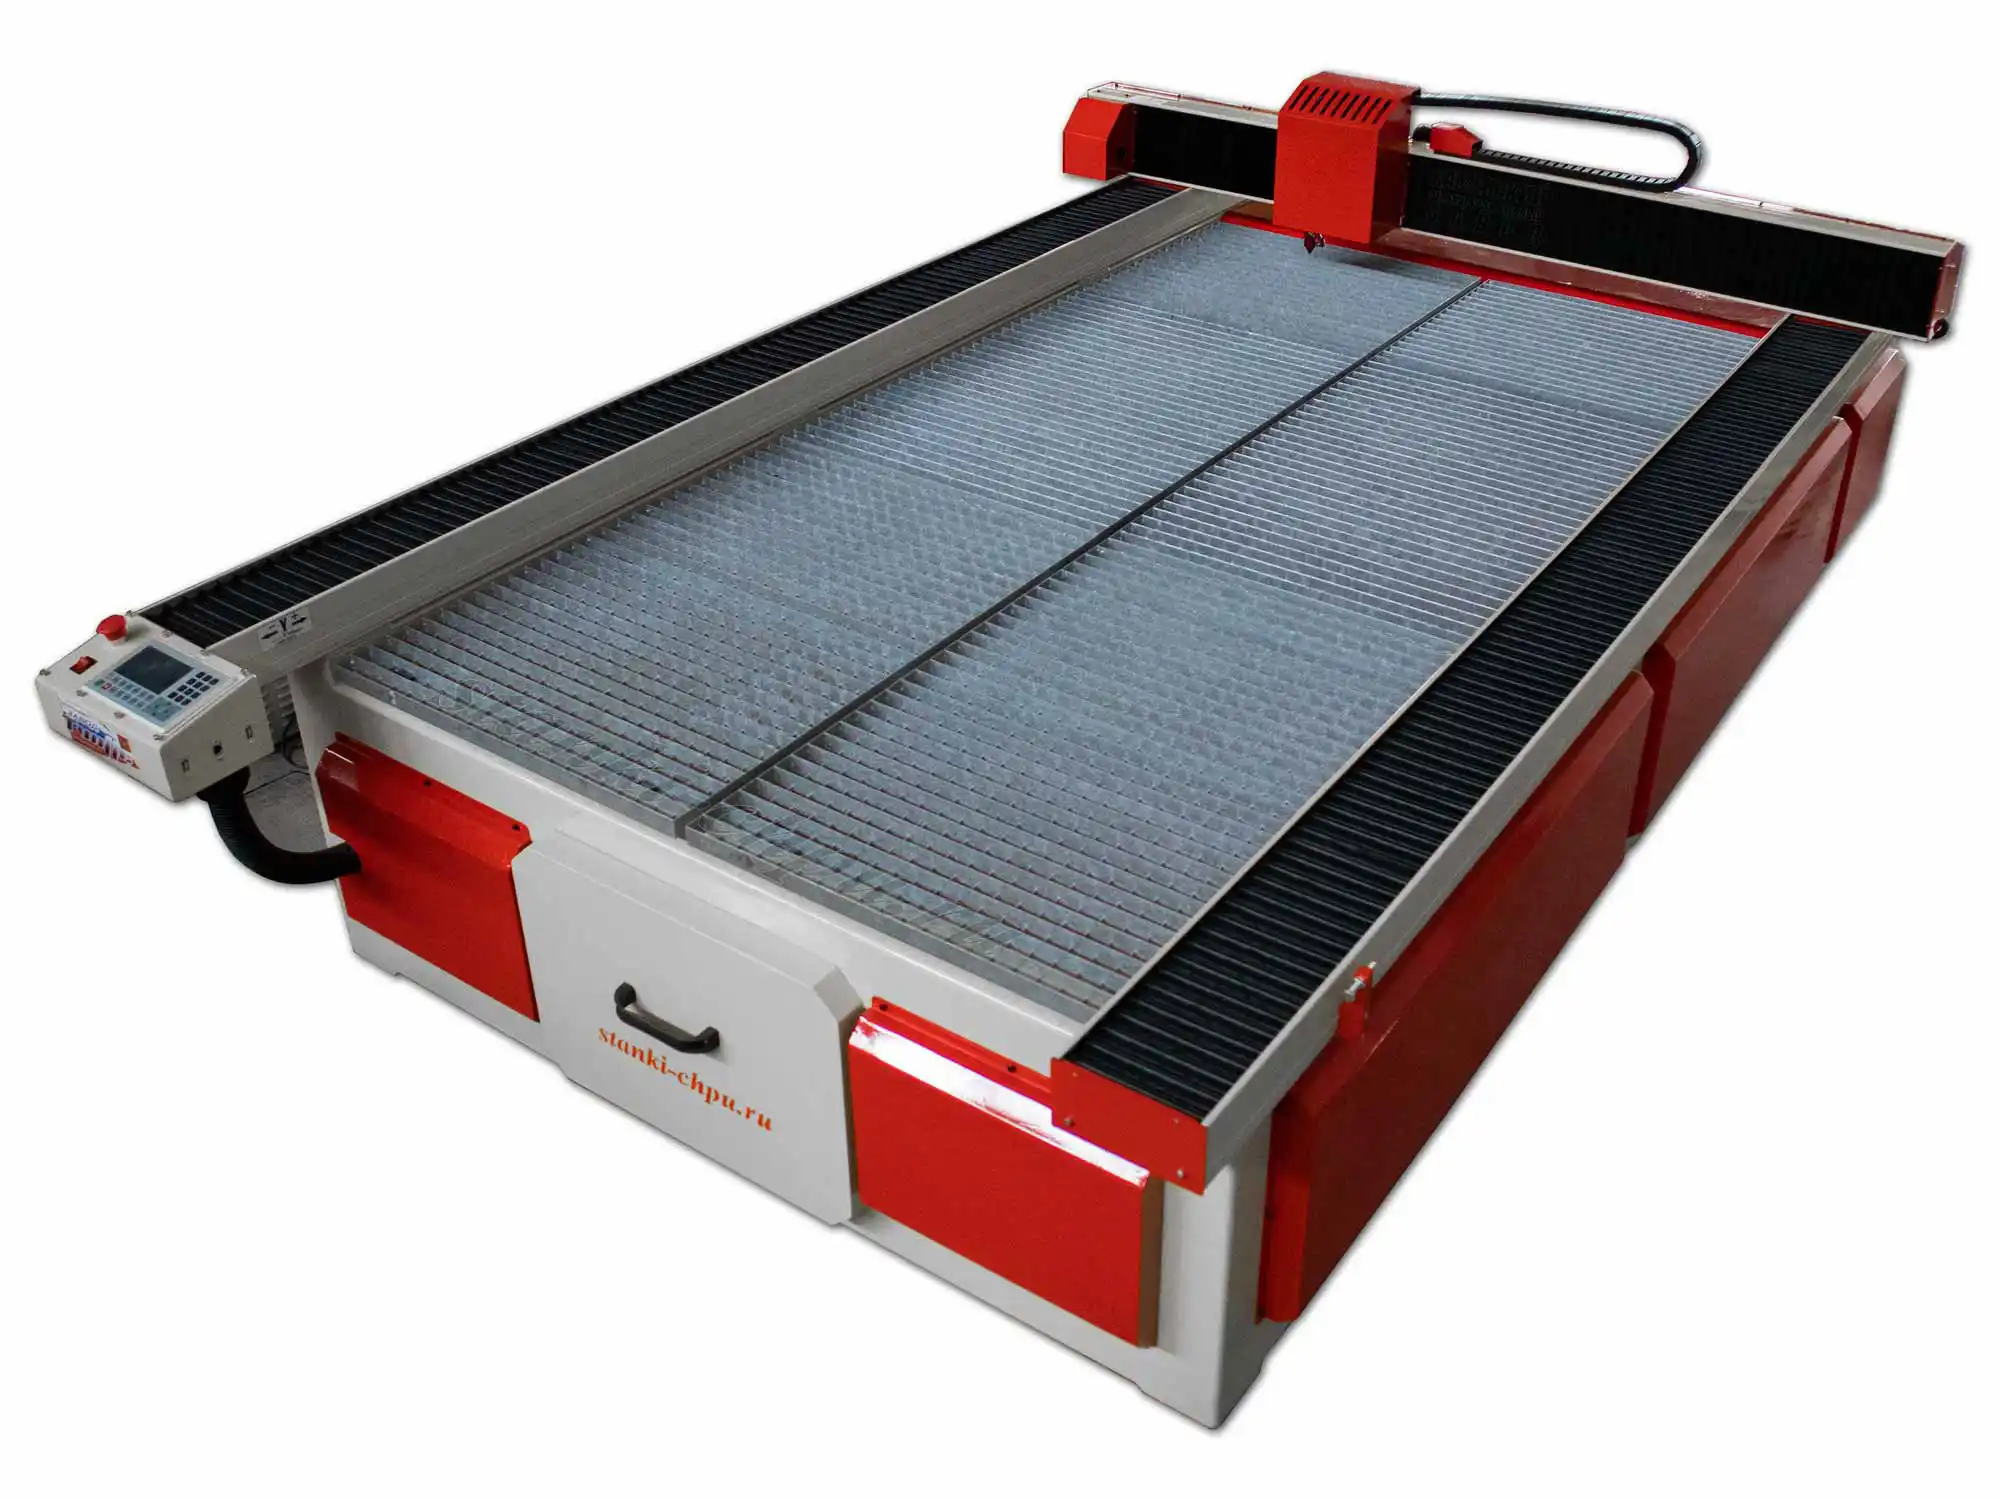
Волоконная машина 1000 Вт для металла и крупных деталей. Карточка — /product/40/.
Промышленный вариант 1–6 кВт с полем до 1500×6000 мм. Карточка — /product/29/.
Схемы, на которые опирается текст: «Цепочка ЧПУ» (/assets/courses/cepochka-chpu.svg), «Шаги на миллиметр» (/assets/courses/shagi-na-mm.svg), «Цепь безопасности лазерной машины» (/assets/courses/lazernaya-cep-bezopasnosti.svg) и «Путь луча» (/assets/courses/lazernyy-luch-put.svg).
Первоисточник: https://zavod-stanki.ru/blog/obuchenie-lazernoy-rezke-na-stanke-chpu · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/obuchenie-lazernoy-rezke-na-stanke-chpu.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/obuchenie-lazernoy-rezke-na-stanke-chpu.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/obuchenie-lazernoy-rezke-na-stanke-chpu.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.