
Обучение ЧПУ по металлу: токарка, фрезеровка, Fanuc
Курс завода «Твайт»: Обучение ЧПУ по металлу: токарка, фрезеровка, Fanuc.
Обучение ЧПУ по металлу: токарка, фрезеровка, Fanuc
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и > сервис». Тема: обучение ЧПУ по металлу — токарная и фрезерная обработка, стойка Fanuc, инструмент, режимы, > измерения и первые программы. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md; AI-бриф — рядом с > публикацией как /blog/obuchenie-chpu-po-metallu-tokarka-fanuc.ai.json. > Версия 1.0 от 2026-11-14. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Обучение ЧПУ по металлу: токарка, фрезеровка, Fanuc“, zavod-stanki.ru». > Источник спроса — suggest Яндекса от 2026-10-01: «обучение чпу программированию с нуля» (10 встреч), > «программирование чпу с нуля для новичков фанук» (3), «обучение на фрезерном станке с чпу» (3), «курсы > оператора чпу в москве с нуля» (10). > Факты — MATERIALS_PROCESSING_GUIDE.md (режимы по металлам), GCODE_PROGRAMMING_GUIDE.md (коды, коррекции, > циклы), CNC_KNOWLEDGE_BASE.md (токарные станки ЧПУ), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (Fanuc — > промышленный стандарт), CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md (форматы постов), карточки /product/*.md. > Безопасность: патрон и вращающийся инструмент, стружка, СОЖ; очки, защита, рука на E-Stop. > Границы. Это курс про металл и базовые программы. Дерево и пластик — в отдельных курсах, диагностика — > в томе 3 серии CAM.
Металл не прощает того, что прощает фанера: жёсткость, тепло, стружка и допуск здесь работают против новичка. Обучение ЧПУ по металлу начинается с двух разных дисциплин — токарной и фрезерной — и с одной стойки, которая встречается на производстве чаще других: Fanuc. Ниже — порядок освоения, режимы для алюминия, стали и нержавейки, устройство первых программ и то, что проверяют до включения шпинделя.
Чему научитесь
- Отличать токарную обработку от фрезерной по задачам.
- Понимать логику стойки Fanuc и её отличия.
- Выбирать инструмент под металл и операцию.
- Пользоваться режимами для алюминия, стали и нержавейки.
- Ставить ноль на токарном и фрезерном станке.
- Читать и писать первую токарную программу.
- Читать и писать первую фрезерную программу.
- Мерить металл и объяснять отклонение.
Предпосылки и безопасность
Нужны: доступ к станку, обрезки алюминия и стали, штангенциркуль, микрометр, инструмент, СОЖ.
Безопасность — до первого оборота.
- Проверка биения. Индикатор на детали, проворот вручную: 0,03 мм — уже повод перезажать.
Патрон. Не оставлять ключ в патроне, не тормозить патрон рукой, не мерить деталь на ходу.
- Как читать. Короткая суставчатая — норма; длинная сливная — риск; пыль — режим слишком мягкий.
Стружка. Сливная стружка режет как лезвие; убирают крючком и щёткой, не рукой.
- СОЖ. Масляный туман: очки, защита кожи, вентиляция.
- E-Stop. Проверен и доступен; после срабатывания ноль и позиция проверяются заново.
Содержание
- Металл — другая физика.
- Токарка или фрезеровка.
- Стойка Fanuc.
- Инструмент.
- Режимы.
- СОЖ и стружка.
- Зажим заготовки.
- Ноль и привязка.
- Первая токарная программа.
- Первая фрезерная программа.
- Измерения.
- Резьба и точность.
- Ошибки и диагностика.
- План обучения.
Какие вопросы новичков разобраны в этом томе
«Программирование ЧПУ с нуля для новичков Fanuc» — что общее, а что зависит от стойки. «Обучение на фрезерном станке с ЧПУ» — с чего начать по металлу. «0,3 мм в нержавеющем на токарном станке» — почему вязкий металл требует других режимов. «5i25 + энкодеры Фанук» — стойка и обратная связь как часть настройки. «С чего начать?» — порядок: безопасность, зажим, ноль, первая программа.
Модуль 1. Металл — другая физика
Металл режется теплом и давлением, а не «ножом».
Как проверить. Индикатор на шпинделе, рукой покачать ось: люфт больше 0,02 мм — уже влияет на кромку.
Люфт и вибрация. На металле на металле видны сразу: кромка звенит, размер уходит. Литая станина здесь не роскошь.
Проверка рукой. Деталь после прохода не должна обжигать: если обжигает — мало СОЖ или слишком высокая скорость.
Тепло. Стружка уносит тепло, но часть остаётся в детали: без СОЖ фреза горит, а размер плывёт.
Стружка. Сливная, суставчатая, сыпучая — по ней видно, попал ли режим. Плохая стружка — плохая кромка.
Как убрать. Увеличить подачу на зуб и сменить СОЖ: налипший алюминий снимают с кромки, а не «дожимают».
Нарост. Алюминий налипает на кромку: подача на зуб мала или СОЖ не та.
Как избежать. Не «гладить» поверхность: глубина больше радиуса кромки, подача не минимальная.
Наклёп и нержавейка. Металл упрочняется при резании: повторные проходы «по наклёпу» убивают инструмент.
Итог. Все параметры на металле — про управление теплом и нагрузкой, а не про скорость «чтобы быстрее».
Порядок. Сначала индикатор на биение, потом замер детали, потом режим. Ноль и инструмент — до всего остального.
Почему так. На металле выигрывает не самый быстрый режим, а самый устойчивый: тепло и вибрация наказывают за спешку.
Проверка. Какого цвета стружка была у вас в последний раз и что это значит?
Модуль 2. Токарка или фрезеровка
Две разные дисциплины, и учить их одновременно — плохая идея.
Что нужно. Патрон, резцы, люнет, СОЖ. Деталь вращается, поэтому биение патрона — первая проверка.
Тела вращения. Деталь вращается, инструмент стоит. Тела вращения: валы, втулки, фланцы, резьба.
Плоские детали. Инструмент вращается, деталь стоит. Плоскости, карманы, контуры, отверстия.
Сколько нужно. Первую втулку делают за вечер, первую плиту — за два-три занятия.
Что проще для старта. Токарка: меньше осей, понятнее ноль, быстрее первая деталь.
Что сложнее. Фрезеровка: три оси, коррекции, больше способов ошибиться.
Что переносится. Понимание G-кода, привязки и режимов; не переносится — меню и циклы стойки.
Общее. G-код, режимы, СОЖ, измерения. Навык переносится, но не полностью.
Порядок старта. «Сначала токарка, потом фрезеровка» экономит месяцы путаницы.
Почему так. Токарка и фрезеровка — разные дисциплины, и порядок их освоения важнее, чем кажется.
Проверка. Какие детали нужны чаще — тела вращения или плоские — и что вы учите первым?
Модуль 3. Стойка Fanuc
Fanuc — промышленный стандарт, и у него своя логика.
Что это значит на практике. Документация и посты доступнее, чем у редких стоек, а сервис — в любом городе.
Почему именно Fanuc. Надёжность и распространённость: по руководству завода это промышленный формат, который встречается на производстве чаще домашних стоек.
Общая база кодов. G0/G1, G2/G3, G54, G43, G41, M3/M8 — база одна почти на всех стойках.
Пример. Цикл черновой обработки на Fanuc задаётся двумя блоками; на другой стойке он может требовать одного блока или вообще отсутствовать.
Что отличается. Меню, коды циклов, формат кадров, диагностика. «Свой» код на Fanuc может не работать на Mach3 и наоборот.
Какой брать. В CAM выбрать пост под Fanuc и проверить простой деталью: один контур, один карман.
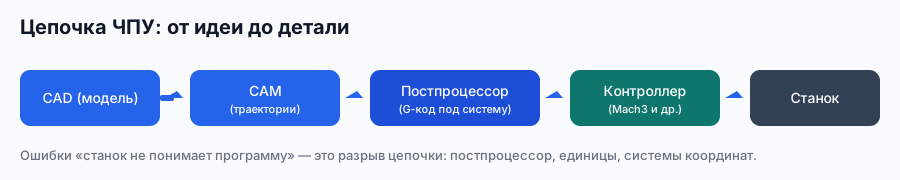
Пост. Для Fanuc нужен свой постпроцессор: формат кадров отличается от Mach3 и LinuxCNC.
Порядок на стойке. Ручной режим, привязка, пуск и пауза, сброс — четыре действия, без которых не начать.
Что учить в первую очередь. Ручной режим, привязку, пуск/паузу, вывод координат, сброс.
Перенос навыка. Понимание кода переносится, кнопки — нет; стойку осваивают на конкретном станке.
Почему так. Стойка задаёт меню и циклы, поэтому её учат на конкретном станке, а не по общим видео.
Проверка. На какой стойке будете работать и есть ли к ней документация и пост?
Модуль 4. Инструмент
Инструмент на металле — расходник с ценой ошибки.
Что важно. Число зубьев и покрытие: на алюминии 2–3 зуба и AlTiN, на стали 2–4 и TiAlN.
Фрезы по алюминию. 2–3 зуба — 2–3 зуба, VHM, покрытие AlTiN; для стали — 2–4 зуба, TiAlN.
Что спрашивать. Геометрию пластины и радиус: от них зависит кромка и стойкость.
Резцы и пластины. Проходные, подрезные, расточные, резьбовые. Пластины сменные: геометрия и радиус важнее марки.
Глубокое сверление. СОЖ и вывод стружки: глубокое сверление без подъёмов ведёт к поломке.
Свёрла. Отверстия до 10 мм до 10 мм — сверление, дальше — расточка или спираль фрезой.
Резьбовой инструмент. Для резьбы на токарном — гребёнка или резец, на фрезерном — метчик.
Как понять. Визг на прежнем режиме, потемнение кромки, увод размера на 0,05 мм.
Износ инструмента. Потемнение, визг, увод размера. Тупой инструмент на стали даёт наклёп и ещё больший износ.
Почему так. На металле инструмент определяет и кромку, и возможность вообще получить размер.
Проверка. Какой инструмент заканчивается первым и есть ли запас?
Модуль 5. Режимы
Числа берут из руководства и корректируют по станку.
Почему так быстро. Мягкий металл позволяет высокие обороты, но налипает: подача на зуб должна быть достаточной.
Алюминий. 12 000–18 000 об/мин (для фрезы 6–8 мм), подача 800–1 500 мм/мин, глубина 1–3 мм, фреза 2–3 зуба, AlTiN.
Сталь Ст3. 3 000–8 000 об/мин, подача 200–600 мм/мин, глубина 0,5–1,5 мм, TiAlN, СОЖ обязательна.
Признак наклёпа. Поверхность блестит и «звенит», кромка садится: резать глубже, не тереть.
Нержавейка. 2 000–5 000 об/мин, подача 150–400 мм/мин, глубина 0,3–1 мм: вязкий металл и наклёп.
Проверка числа зубьев. Ошибка в зубе меняет подачу в полтора-два раза — проверяйте по фрезе, а не по памяти.
Формула. Подача = зубья × подача на зуб × обороты. Для алюминия: 3 × 0,05 × 12 000 = 1 800 мм/мин.
Как поправлять. Сначала проверить биение и вылет, потом снизить или поднять обороты на 10–15 %, и только затем менять подачу. Один параметр за проход — иначе непонятно, что помогло.
Поправка. Жёсткость станка, вылет и биение меняют числа на 20–30 %.
Без глаз. На металле «на глаз» не работает: слишком много — скол, слишком мало — наклёп и нарост.
Почему так. Числа режимов — отправная точка: станок, вылет и биение сдвигают их на 20–30 %.
Проверка. Какие числа поставите на первый проход по стали и почему именно их?
Модуль 6. СОЖ и стружка
СОЖ — часть режима, а не «опция».
Как проверить поток. Струя должна попадать в зону реза, а не литься на корпус детали.
Задача СОЖ. Охлаждение кромки, смазка, вымывание стружки из зоны реза.
Куда лить. Поток направляют в зону реза, а не на деталь: стружка должна вымываться.
Как проверять. Рефрактометр или полоски: «на глаз» даёт то пену, то коррозию.
Эмульсия. Концентрацию готовят по инструкции; «на глаз» даёт запах, пену и коррозию.
Как ломать. Стружколом на пластине или прерывистая подача: длинная стружка опаснее, чем кажется.
Стружколом. Сливную стружколомом или прерывистой подачей; длинная стружка опасна и портит кромку.
Порядок уборки. Снять стружку с поддона, протереть направляющие, проверить фильтр СОЖ. Пять минут после смены экономят полчаса перед следующей и спасают направляющие от абразива.
Уборка стружки. Крючок и щётка; стружку не сдувают воздухом — летит в глаза и в направляющие.
Без СОЖ. Металл режется «на сухую» «на сухую» только в редких случаях и не новичком.
Почему так. СОЖ влияет на кромку и размер не меньше, чем обороты.
Проверка. Куда направлен поток СОЖ — в зону реза или на деталь?
Модуль 7. Зажим заготовки
Зажим на металле — половина точности.
Патрон и биение. Трёхкулачковый для тел вращения; биение проверяют индикатором, а не «на глаз».
Когда нужен. Отношение длины к диаметру больше 3: без люнета деталь играет и размер уходит.
Люнет для валов. Для длинных валов: без него деталь «играет» и размер уходит.
Губки тисков. Индикатор по губкам: перекос 0,05 мм на 100 мм уже виден на детали.
Тиски и губки. На фрезерном: параллельность губок и усилие зажима; тонкая стенка деформируется.
Прихваты для плит. Для плит: по краям, вне зоны реза, с подкладками.
Проба зажима. После зажима деталь не двигается и не выгнута: индикатор покажет.
Деформация. Зажим — причина «размера вне допуска» после снятия детали.
Почему так. Зажим определяет, получится ли размер после снятия детали.
Проверка. Чем проверяете биение патрона и какое значение считаете нормой?
Норма биения. Для патрона 0,02–0,03 мм на детали — рабочий диапазон. Больше — перезажать, очистить кулачки, проверить посадку. Биение 0,1 мм уже даёт овальность и увод размера.
Модуль 8. Ноль и привязка
Ноль на токарном и фрезерном ставят по-разному.
Ноль по X. Задаётся по диаметру по диаметру: ошибка в радиусе даёт двойную ошибку в размере.
Токарный. Z — по торцу детали, X — по оси вращения (диаметр). Привязка по касанию и по стружке.
Привязка X/Y. По кромке или отверстию, Z по верху, проверка в двух точках.
Фрезерный. X/Y — по углу или отверстию, Z — по верху. Проверка в двух точках.
Очередность коррекций. Сначала длина, потом радиус: перепутанный порядок даёт «непонятный» размер.
Коррекция инструмента. На токарном — вылет и радиус резца; на фрезерном — длина (G43) и радиус (G41).
Что проверять. После смены резца или фрезы обнуляют длину и делают пробный проход на 0,2 мм. Разница в длине 0,2 мм уходит в размер, и её потом ищут в программе.
Смена инструмента. После смены длину обнуляют: разница в 0,2 мм уходит в глубину.
Прогон на воздухе. Вывод координат: первая точка в габарите.
Точка отсчёта. Ноль — единственная точка, которую нельзя «примерно» угадать.
Почему так. Ошибка в нуле не лечится режимом: сначала точка отсчёта, потом всё остальное.
Проверка. Сколько раз проверяете ноль перед первой деталью и в каких точках?
Последовательность привязки на токарном. Сначала торец: подвести резец, коснуться, зафиксировать Z. Затем наружный диаметр: проточить 0,5 мм, замерить, ввести фактический диаметр в коррекцию. Потом пробный проход на воздухе с выводом координат — и только после этого первая деталь. Три шага, которые нельзя менять местами.
Модуль 9. Первая токарная программа
Токарная программа короче фрезерной, но требует понимания цикла.
Порядок блоков. Шапка, инструмент, подвод, черновой цикл, чистовой, отрезка — в этом порядке и читают чужую программу.
Что читать первым. Шапку и первую строку движения: по ним видно, в каких единицах и от какого нуля работает программа.
Структура. Единицы, система координат, инструмент и коррекция, шпиндель, обороты, подвод, черновой цикл, чистовой проход, отрезка.
Что задают. Припуск на чистовую, глубину прохода и контур: стойка сама разбивает съём.
Что проверить перед пуском. Припуск на чистовую и глубину: если припуск 0,1 мм, чистовая снимает пыль и кромка не выйдет.
Черновой цикл. Стойка сама разбивает съём на проходы; вы задаёте припуск и глубину. На Fanuc цикл задаётся двумя блоками — параметры и контур.
Подача. Ниже черновой на 20–30 %: кромка чище, размер стабильнее.
Чистовой проход. По контуру с подачей ниже на 20–30 %: кромка чище, размер стабильнее.
Чистовой. Отдельный проход по контуру с подачей ниже черновой.
Почему цикл. Резьбовой цикл сам делит глубину на проходы и выводит резец в канавку. Вручную это делают только на простых резьбах, и ошибка в одном проходе рвёт витки.
Резьба. Резьбовой цикл задаёт шаг и глубину; без него резьбу режут вручную — долго и с риском.
Первая деталь. Пруток из мягкой стали из мягкой стали, с замером диаметра и длины.
Экономия цикла. Токарный цикл экономит время и нервы: без него каждый проход пишут вручную.
Почему так. Токарный цикл — это способ не писать двадцать проходов вручную.
Проверка. Можете ли объяснить, где в программе начинается черновой цикл и что он делает?
Модуль 10. Первая фрезерная программа
Фрезерная программа — контур, карман и отверстия.
Проверка шапки. G21, G90, G17, G54, G43 — если чего-то нет, стойка возьмёт значение от предыдущей программы.
Что проверить. Отмены G40 и G49: без них стойка унаследует коррекции прошлой программы.
Шапка. G21, G90, G17, G94, G40, G49, G54, инструмент, G43, обороты, СОЖ.
Подвод. По дуге, а не по прямой в стенку: иначе скол на входе.
Контур. Подвод по дуге, обход на подаче, отвод. Без подвода фреза входит в стенку боком.
Дно кармана. Глубина в трёх точках и отсутствие ступеньки.
Карман. Вход по пандусу, шаг 40–50 % диаметра, припуск по стенке и дну отдельно.
Отверстия. Сверление циклом или спираль фрезой, если сверла нужного диаметра нет.
Почему M30. Завершает программу и сбрасывает её в начало; без него станок может читать следующую строку.
Конец. Подъём, M05, M09, M30.
Цена осей. Фрезеровка прощает меньше: три оси и коррекции дают больше способов ошибиться.
Почему так. Фрезеровка даёт больше способов ошибиться, поэтому шапка и подводы важнее скорости.
Проверка. Какой элемент программы самый длинный и можно ли его сократить без потери качества?
Модуль 11. Измерения
Металл меряют точнее, чем дерево, и это меняет требования.
Минимум. Штангенциркуль, микрометр, индикатор: без них допуск 0,05 мм не проверить.
Набор для металла. Штангенциркуль (0,05 мм), микрометр (0,01 мм), индикатор, нутромер.
Список замеров. Диаметр, длину, глубину, биение Диаметр, длину, глубину, биение, перпендикулярность, резьбу.
Практика. Мерить после остывания или одинаково тёплой: разница 5 °C на 50 мм даёт сотые.
Температура. Деталь после реза остывает: замер «горячей» даёт другую цифру.
Почему. От базы, указанной в чертеже: мерить от удобной стороны — классическая причина спора с приёмкой.
База. Мерить от базы, указанной в чертеже, а не от удобной стороны.
Запись. Числа в журнал: через месяц видно тренд износа инструмента.
Допуск. 0,05 мм нельзя «почувствовать», только измерить.
Почему так. Допуск нельзя почувствовать: его можно только измерить.
Проверка. Каким инструментом меряете диаметр 20 мм и как часто проверяете его по эталону?
Модуль 12. Резьба и точность
Резьба — экзамен на точность и понимание подачи.
Проверка шага. Первый виток проверяют гайкой: если не идёт, шаг в программе не тот.
Шаг. Метрическая резьба: шаг задаётся в программе; ошибка шага — брак сразу.
Резьбовой цикл. Несколько проходов с уменьшающейся глубиной; выход в канавку.
Режим. Реверс, пауза, СОЖ: без реверса метчик ломается в отверстии.
Метчик. На фрезерном — с реверсом и паузой; без реверса метчик ломается.
Проверка резьбы. Калибр-пробка или гайка: резьба должна идти от руки.
Чем смазывать. Специальная паста для резьбы: масло для СОЖ рвёт витки. Для резьбы — специальная, иначе рвёт витки.
Резьба и точность. Резьба не прощает «примерно»: она либо идёт, либо нет.
Почему так. Резьба проверяется калибром, а не «на глаз»: она либо идёт, либо нет.
Проверка. Как проверяете резьбу после нарезания и что делаете, если гайка идёт туго?
Модуль 13. Ошибки и диагностика
Ошибки на металле стоят дороже, но признаки те же.
Что делать. Снизить подачу на зуб на 20 % и проверить инструмент на износ.
Что смотреть первым. Кромку под лупой: выкрошена или стёрта. Выкрошена — удар, стёрта — режим.
Скол кромки. Подача на зуб велика или инструмент тупой.
Как искать. Менять обороты шагами по 500 и слушать: резонанс живёт в узком диапазоне.
Визг. Резонанс: обороты на 10–15 % или жёсткость.
Четыре проверки. Ноль, коррекция, тепло, люфт: четыре проверки, и каждая занимает минуты.
Увод размера. Ноль, коррекция, тепло, люфт — проверять по порядку.
Наклёп. Нержавейка и малая подача: резать глубже, не «тереть».
Что делать. Добавить подъёмы при глубоком кармане, направить поток СОЖ в зону реза, уменьшить глубину за проход. Стружка, оставшаяся в кармане, работает как абразив и ломает кромку.
Стружка не выходит. Мало СОЖ, глубокий карман, нет подъёмов.
Что проверить. Вылет, зажим, жёсткость станка: по очереди, а не всё сразу.
Причина. Вылет или зажим: сократить вылет вдвое — самый быстрый тест.
Дребезг. Длинный вылет или слабый зажим.
Признак. На металле почти всегда указывает на один параметр.
Почему так. Признак на металле почти всегда указывает на один параметр — если смотреть по порядку.
Проверка. Какой признак был у последней ошибки и что вы проверили первым?
Модуль 14. План обучения
План на три месяца, по два занятия в неделю.
Итог месяца 1. Втулка с диаметром в допуске 0,1 мм и чистым торцом.
Как держать темп. Одно занятие — теория и чтение программ, второе — станок: так ритм держится месяцами.
Месяц 1. Токарка. Зажим, ноль, черновой и чистовой проход, первая втулка.
Итог месяца 2. Плита с карманом и посадкой, размеры в допуске 0,1 мм.
Месяц 2. Фрезеровка. Контур, карман, отверстия, первая плита с посадкой.
Итог месяца 3. Резьба, которая идёт от руки, и деталь в допуске 0,05 мм.
Проверка месяца. Деталь в допуске 0,05 мм и резьба, которая идёт от руки.
Месяц 3. Точность. Резьба, допуски 0,05 мм, измерения, разбор брака.
Критерий. Три детали с замером, записанные режимы и объяснение, почему числа именно такие. Сертификат без деталей — это намерение, а не навык.
Как проверять. Показать деталь человеку, который работает на металле: его замечания точнее самооценки.
Формат результата. Три детали, журнал и короткое объяснение на камеру: так видно, что вы понимаете, а не повторяете.
Что считать результатом. Три детали с замером, записанные режимы и объяснение
Что считать результатом. Три детали с замером и объяснением режимов.
Срок. Три месяца дают базу, но не опыт: опыт — это двадцать разных деталей.
Почему так. Три месяца дают базу, а опыт начинается с двадцатой детали.
Выбор старта. С какой дисциплины начнёте и почему именно с неё, а не с той, что проще по видео?
Проверка. С какой дисциплины начнёте и почему именно с неё?
Практикум. Три детали: втулка, плита, резьба
Каждая деталь — новый навык, все три — на мягкой стали и алюминии.
Деталь 1. Втулка на токарном
Пруток Ст3 диаметром 30 мм, длина 60. Зажать в патроне с вылетом 35 мм, проверить биение индикатором. Привязать торец по Z, обточить до 28 мм, подрезать торец, снять фаску 1 × 45°. Замер: диаметр 28 ± 0,1, длина 55.
Деталь 2. Плита на фрезерном
Алюминий 100 × 80 × 10. Контур со скруглениями R10, карман 40 × 30 глубиной 4, два отверстия 8 мм. Режимы: 12 000 об/мин, подача 1 200 мм/мин, глубина 1,5 мм за проход. Контроль: габарит, карман, посадка.
Деталь 3. Резьба
На втулке — резьба М12 × 1,75. Резьбовым циклом, несколько проходов, проверка калибром или гайкой. Ошибка шага видна сразу: гайка не идёт.
Деталь 1 подробнее
Пруток Ст3 30 мм: вылет 35 мм — это отношение длины к диаметру чуть больше единицы, люнет не нужен. Биение проверить индикатором на 10 мм от кулачков: больше 0,03 мм — перезажать или подложить. Привязка Z по торцу касанием, X — по диаметру после первого прохода: обточить до 29, замерить, ввести коррекцию.
Режимы: 800 об/мин для черновой, 1 200 для чистовой, подача 0,15 мм/об, глубина 1 мм. Замер после остывания: 28 ± 0,1 мм, длина 55 ± 0,2. Фаска 1 × 45° — на чистовом проходе, не отдельной операцией.
Деталь 2 подробнее
Плита 100 × 80 × 10, алюминий. Зажим в тисках с подкладкой, чтобы фреза не резала губки. Ноль по углу, проверка Z в двух точках. Контур в два прохода по 1,5 мм, карман с шагом 3 мм, отверстия спиралью фрезой 6 мм. Контроль: габарит, глубина кармана в трёх точках, посадка ответной детали.
Деталь 3 подробнее
Резьба М12 × 1,75 на втулке. Резьбовой цикл: несколько проходов с уменьшающейся глубиной, СОЖ в зону реза, проверка гайкой после каждого второго прохода. Если гайка идёт туго — не «дожать», а проверить шаг и диаметр под резьбу.
Первый месяц в цехе. Наблюдать, как наладчик ставит ноль и меняет пластину: три-четыре повторения дают больше, чем час объяснений. Записывать последовательность: инструмент, привязка, пробный проход, замер.
Второй месяц. Самостоятельные простые детали с проверкой первой. Ошибки записывать: через месяц видно, какие две причины повторяются.
Третий месяц. Резьба и допуск 0,05 мм. Здесь появляется понимание, зачем нужна жёсткость и почему «на глаз» не работает.
Экзамен
1. Чем токарная обработка отличается от фрезерной? На токарном вращается деталь, инструмент стоит; получают тела вращения. На фрезерном вращается инструмент, а деталь неподвижна: плоскости, карманы, контуры.
2. Почему для старта советуют токарку? Меньше осей и понятнее привязка: ноль по торцу и оси. Первая деталь получается быстрее, а базовые понятия те же.
3. Что в Fanuc общее, а что зависит от стойки? Общие — G0/G1, G2/G3, G54, G43, G41, M3/M8. Зависят от стойки меню, циклы, формат кадров и диагностика, поэтому постпроцессор делают под конкретную стойку.
4. Какие режимы для стали Ст3? 3 000–8 000 об/мин, подача 200–600 мм/мин, глубина 0,5–1,5 мм, фреза с покрытием TiAlN, СОЖ обязательна.
5. Почему нержавейка требует других чисел? Она вязкая и упрочняется при резании (наклёп). Режимы ниже: 2 000–5 000 об/мин, 150–400 мм/мин, глубина 0,3–1 мм, обильная СОЖ.
6. Зачем нужна СОЖ, если станок «и так режет»? Она охлаждает кромку, смазывает и вымывает стружку. Без неё инструмент горит, а размер плывёт от тепла.
7. Что проверять после зажима детали в патроне? Биение индикатором и вылет. Деформация зажима — частая причина размера вне допуска после снятия детали.
8. Как привязать ноль на токарном? Z — по торцу касанием, X — по диаметру (или по касанию с пересчётом). Затем прогон на воздухе с выводом координат.
9. Зачем нужен черновой цикл? Стойка сама разбивает съём на проходы по заданной глубине. Без цикла каждый проход пишут вручную — дольше и с ошибками.
10. Как проверить резьбу? Калибром-пробкой или гайкой: она должна идти от руки. Шаг проверяют по программе и по первому витку.
11. Что делать при визге на стали? Сменить обороты на 10–15 % или проверить жёсткость и вылет. Визг — резонанс, а не «нормальный звук».
12. Какой результат обучения считается достаточным? Три детали с замером и объяснением режимов: втулка, плита, резьба. Дальше — двадцать разных деталей опыта.
Частые вопросы (Q&A)
Можно ли учиться на токарном станке без ЧПУ? Да, базовые понятия те же, но навык привязки и циклов появится только на ЧПУ. Начинают с ручного, переходят на ЧПУ.
Нужен ли Fanuc для работы? На производстве он встречается часто, но не везде. Понимание G-кода переносится, а стойку осваивают на месте.
Почему алюминий налипает на фрезу? Мала подача на зуб или неподходящая СОЖ. Помогает увеличение подачи и покрытие AlTiN.
Сколько стоит ошибка на металле? От сломанной фрезы до испорченной детали и заготовки. Поэтому первый проход делают на мягкой стали и с запасом.
Какой инструмент купить первым? Штангенциркуль и микрометр, затем фрезу 6 мм под алюминий и проходной резец с пластинами.
Можно ли фрезеровать сталь на настольном станке? Только мягкую и с малой глубиной: жёсткости не хватает. Нержавейку на таких станках не обрабатывают.
Глоссарий
Токарная обработка — вращается деталь.
Фрезерная обработка — вращается инструмент.
Fanuc — промышленная стойка ЧПУ.
Черновой цикл — автоматическое разбиение съёма.
Коррекция — учёт длины и радиуса инструмента.
Наклёп — упрочнение поверхности при резании.
СОЖ — смазочно-охлаждающая жидкость.
Привязка — установка нуля детали.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Скол кромки | Большая подача на зуб | Снизить подачу, проверить инструмент |
| Визг при резе | Резонанс | Обороты ±10–15 %, короче вылет |
| Размер ушёл после снятия | Деформация зажима | Меньше усилие, подкладки |
| Диаметр больше на 0,1 | Не обнулён инструмент | Проверить коррекцию |
| Нарост на фрезе | Мала подача, не та СОЖ | Подача выше, СОЖ сменить |
| Стружка не выходит | Мало СОЖ, глубокий карман | Подъёмы, поток в зону реза |
| Резьба не идёт | Ошибка шага | Проверить шаг и цикл |
| Деталь звенит | Слабый зажим | Люнет, прихваты |
| Тепло в детали | Нет СОЖ | Подача СОЖ, пауза |
| Станок не читает файл | Пост не под Fanuc | Сделать пост под стойку |
| Ноль «уехал» после E-Stop | Потеря позиции | Проверить привязку заново |
Мысли вслух: чего нет на форумах
Первое, о чём молчат: металл начинается с жёсткости, а не с режимов. Человек покупает «мощный шпиндель», ставит его на лёгкую раму и удивляется, что сталь «не идёт». Жёсткость — это масса, сечение направляющих и короткий вылет, и её не заменить оборотами.
Второе — токарка. Новички боятся её зря: осей меньше, ноль понятнее, первая деталь получается за вечер. Зато фрезеровка кажется «универсальной» и съедает месяцы на коррекциях и подводах.
Третье, случай из практики. Приносят втулку: «диаметр 28, а после снятия с патрона — 27,85». Причина не в программе: патрон зажимал тонкую стенку и деформировал её. Меньше усилие и подкладка — размер вернулся.
Четвёртое — нержавейка. Её режут «как сталь», но она упрочняется: если тереть с малой подачей, поверхность становится твёрже, и следующий проход убивает кромку. Правило: глубже и медленнее, но не «гладко».
Пятое — СОЖ. Эмульсию разводят «на глаз», потом появляется запах и коррозия. Концентрация по инструкции — это дешевле, чем новые пластины.
Шестое — стружка. Длинная сливная стружка на токарном — это и трава, и риск. Стружколом или прерывистая подача решают, но об этом узнают после первого пореза.
Седьмое — постпроцессоры. Файл от Mach3 на Fanuc не пойдёт: формат кадров другой. Пост делают под стойку и проверяют простой деталью, а не заказом.
Восьмое — измерения. Допуск 0,05 мм нельзя «почувствовать»: нужен микрометр и одинаковая температура замера. Деталь после реза остывает и «меняет» размер.
Девятое: не учите Fanuc «по видео» без станка. Меню и циклы запоминаются только руками, а видео даёт общее представление.
Десятое: не сравнивайте свой темп с чужим. Двадцать деталей у каждого набираются в своём ритме — важно, что они есть.
Одиннадцатое: журнал важнее памяти. Через полгода вы не вспомните, на каких числах резали Д16, а запись останется.
Двенадцатое: не работайте без СОЖ «пять минут». Пять минут на сухую стоят пластины и кромки.
Тринадцатое: договоритесь о наставнике до покупки инструмента — он скажет, что действительно нужно на вашем станке.
Четырнадцатое: ведите журнал отказов отдельно от журнала режимов — так быстрее находится повторяющаяся причина.
Пятнадцатое: не покупайте дорогой инструмент до первых двадцати деталей — половина его не понадобится.
Шестнадцатое: не берите заказ на деталь сложнее той, что уже сделали трижды.
Семнадцатое: заведите папку с программами и фото деталей — через год это и портфолио, и шпаргалка.
И последнее: три месяца дают базу, но не опыт — его набирают разными деталями и разбором своих ошибок, а не курсами. Опыт — это двадцать разных деталей, три сломанных фрезы и журнал, в котором записано, почему.
Открытая библиотека
Открытые лицензированные источники не цитируются: точных совпадений с темой обучения металлу в корпусе не нашлось, а привязка «по смыслу» запрещена. Опорные данные — из документов завода: MATERIALS_PROCESSING_GUIDE.md (режимы по алюминию, стали, нержавейке; покрытия AlTiN и TiAlN), GCODE_PROGRAMMING_GUIDE.md (коды, коррекции, циклы), CNC_KNOWLEDGE_BASE.md (токарные станки ЧПУ: тела вращения, резьба), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (Fanuc — промышленный стандарт), CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md (форматы постов), карточки /product/*.md.
Смотрите также
- Все курсы завода
- Режимы резания: с чего начинать
- Обучение ЧПУ программированию с нуля
- Обучение на фрезерном станке с ЧПУ: программа
- CAM: том 2 — практика и режимы
- Станок SMK — металл и камень
- Станок 17Д — пятиосевой фрезерный
- Библиотека руководств
- Форум: металл и стойки
Станки
Металл требует жёсткости и мощности. SMK (/product/19/) — 5 осей, металл и камень, поле 2000 × 3600 — 4000 × 15000 мм, шпиндель 7,5 кВт с автосменой, ±0,03 мм, 7 000 000 ₽. 17Д (/product/17/) — пятиосевой, поле от 1500 × 1500 × 1000 мм, 7,5 кВт, 2 950 000 ₽. 17К (/product/16/) — камень, ±0,02 мм, 2 890 000 ₽.
МАСТЕР (/product/20/) — мостовой, 11–20 кВт, 3 449 980 ₽. РАКЕТА (/product/18/) — поворот 360°, 4 200 020 ₽. БИЗНЕС СТАРТ LITE (/product/8/) — 1 500–2 200 Вт, от 219 980 ₽: алюминий и мягкая сталь с малой глубиной. Для ювелирной точности: JEWELER ULTRA (/product/26/) — ±0,005 мм (в комплектации ±0,002 мм), 650 000 ₽, и «Ювелир 5 ПРО» (/product/27/) — ±0,01 мм, 3 000 Вт, 1 200 000 ₽.
Фото, схемы и инфографика завода
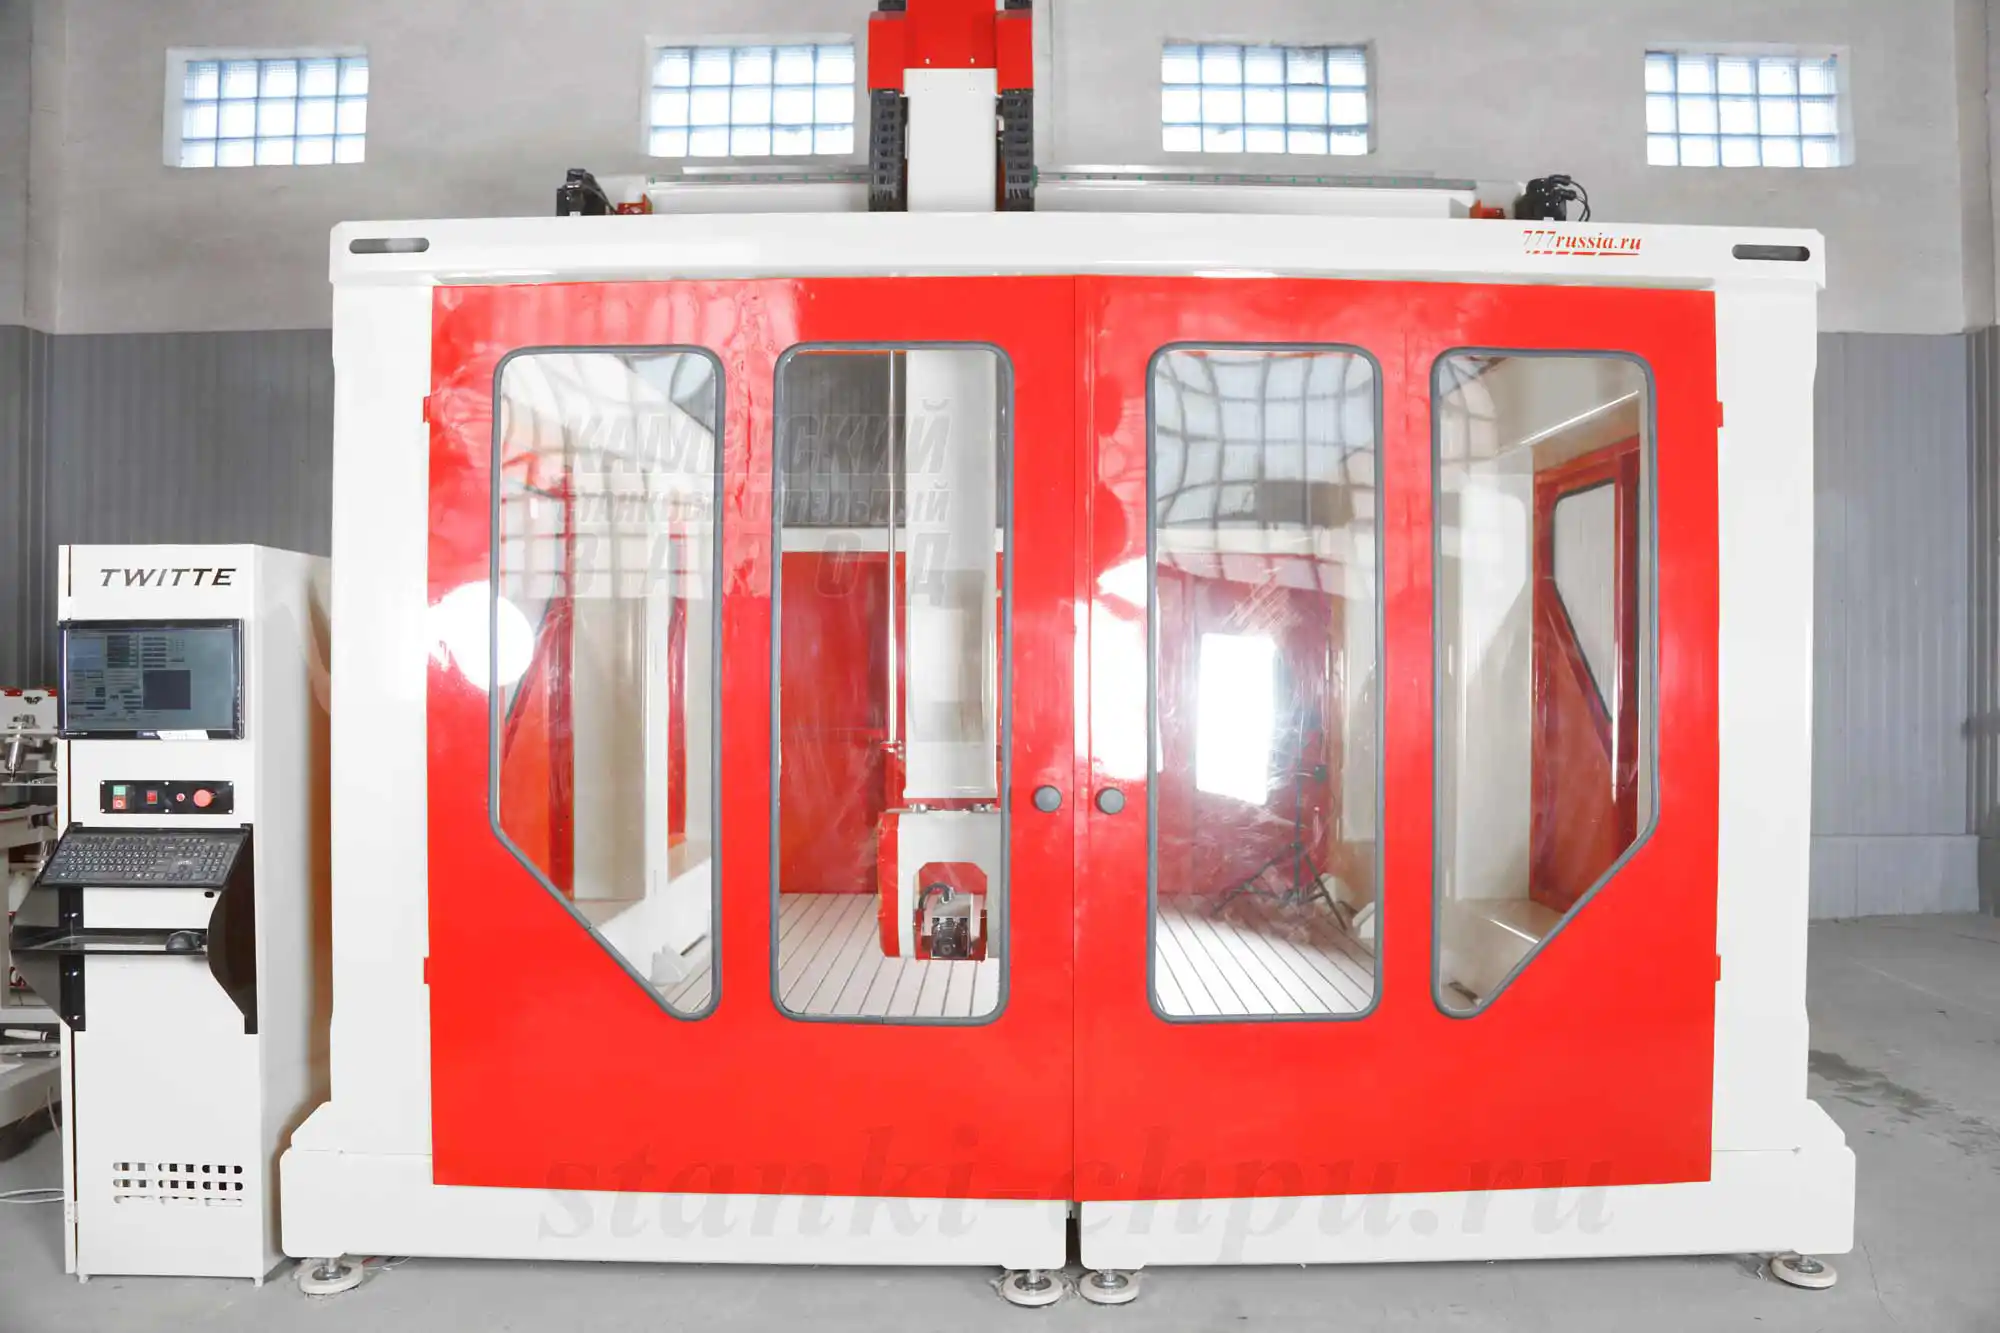
Свои материалы завода: фото станков, схема цепочки подготовки программы, схема шагов и аварийного останова, две диаграммы — обороты и подача по металлам.
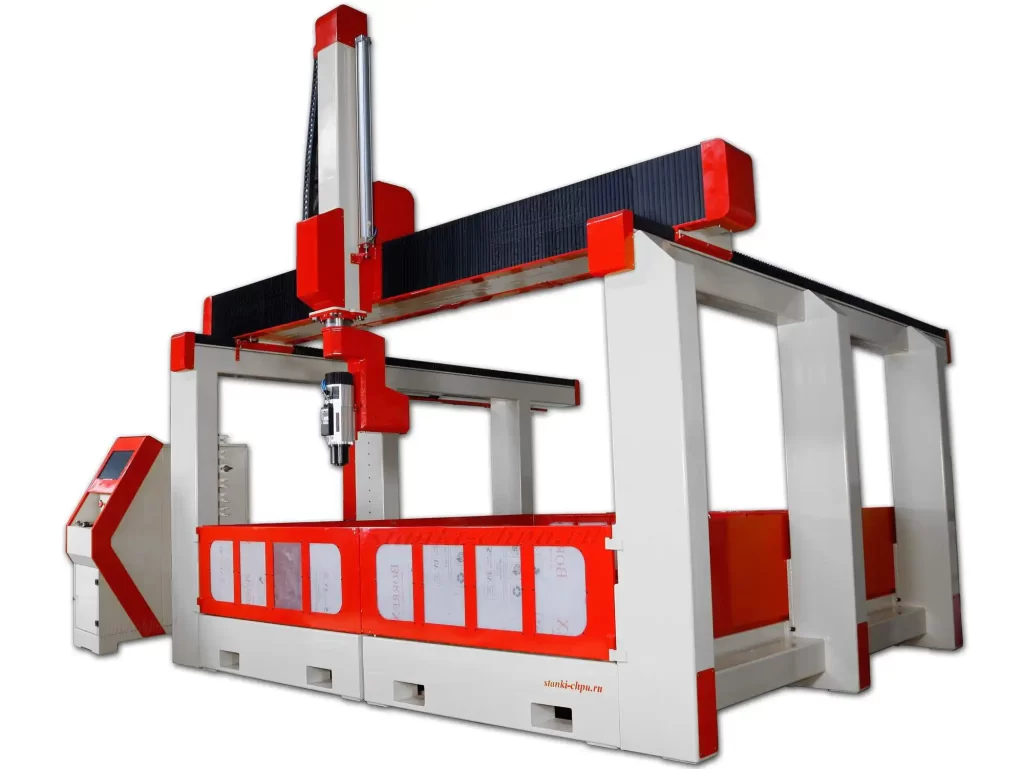
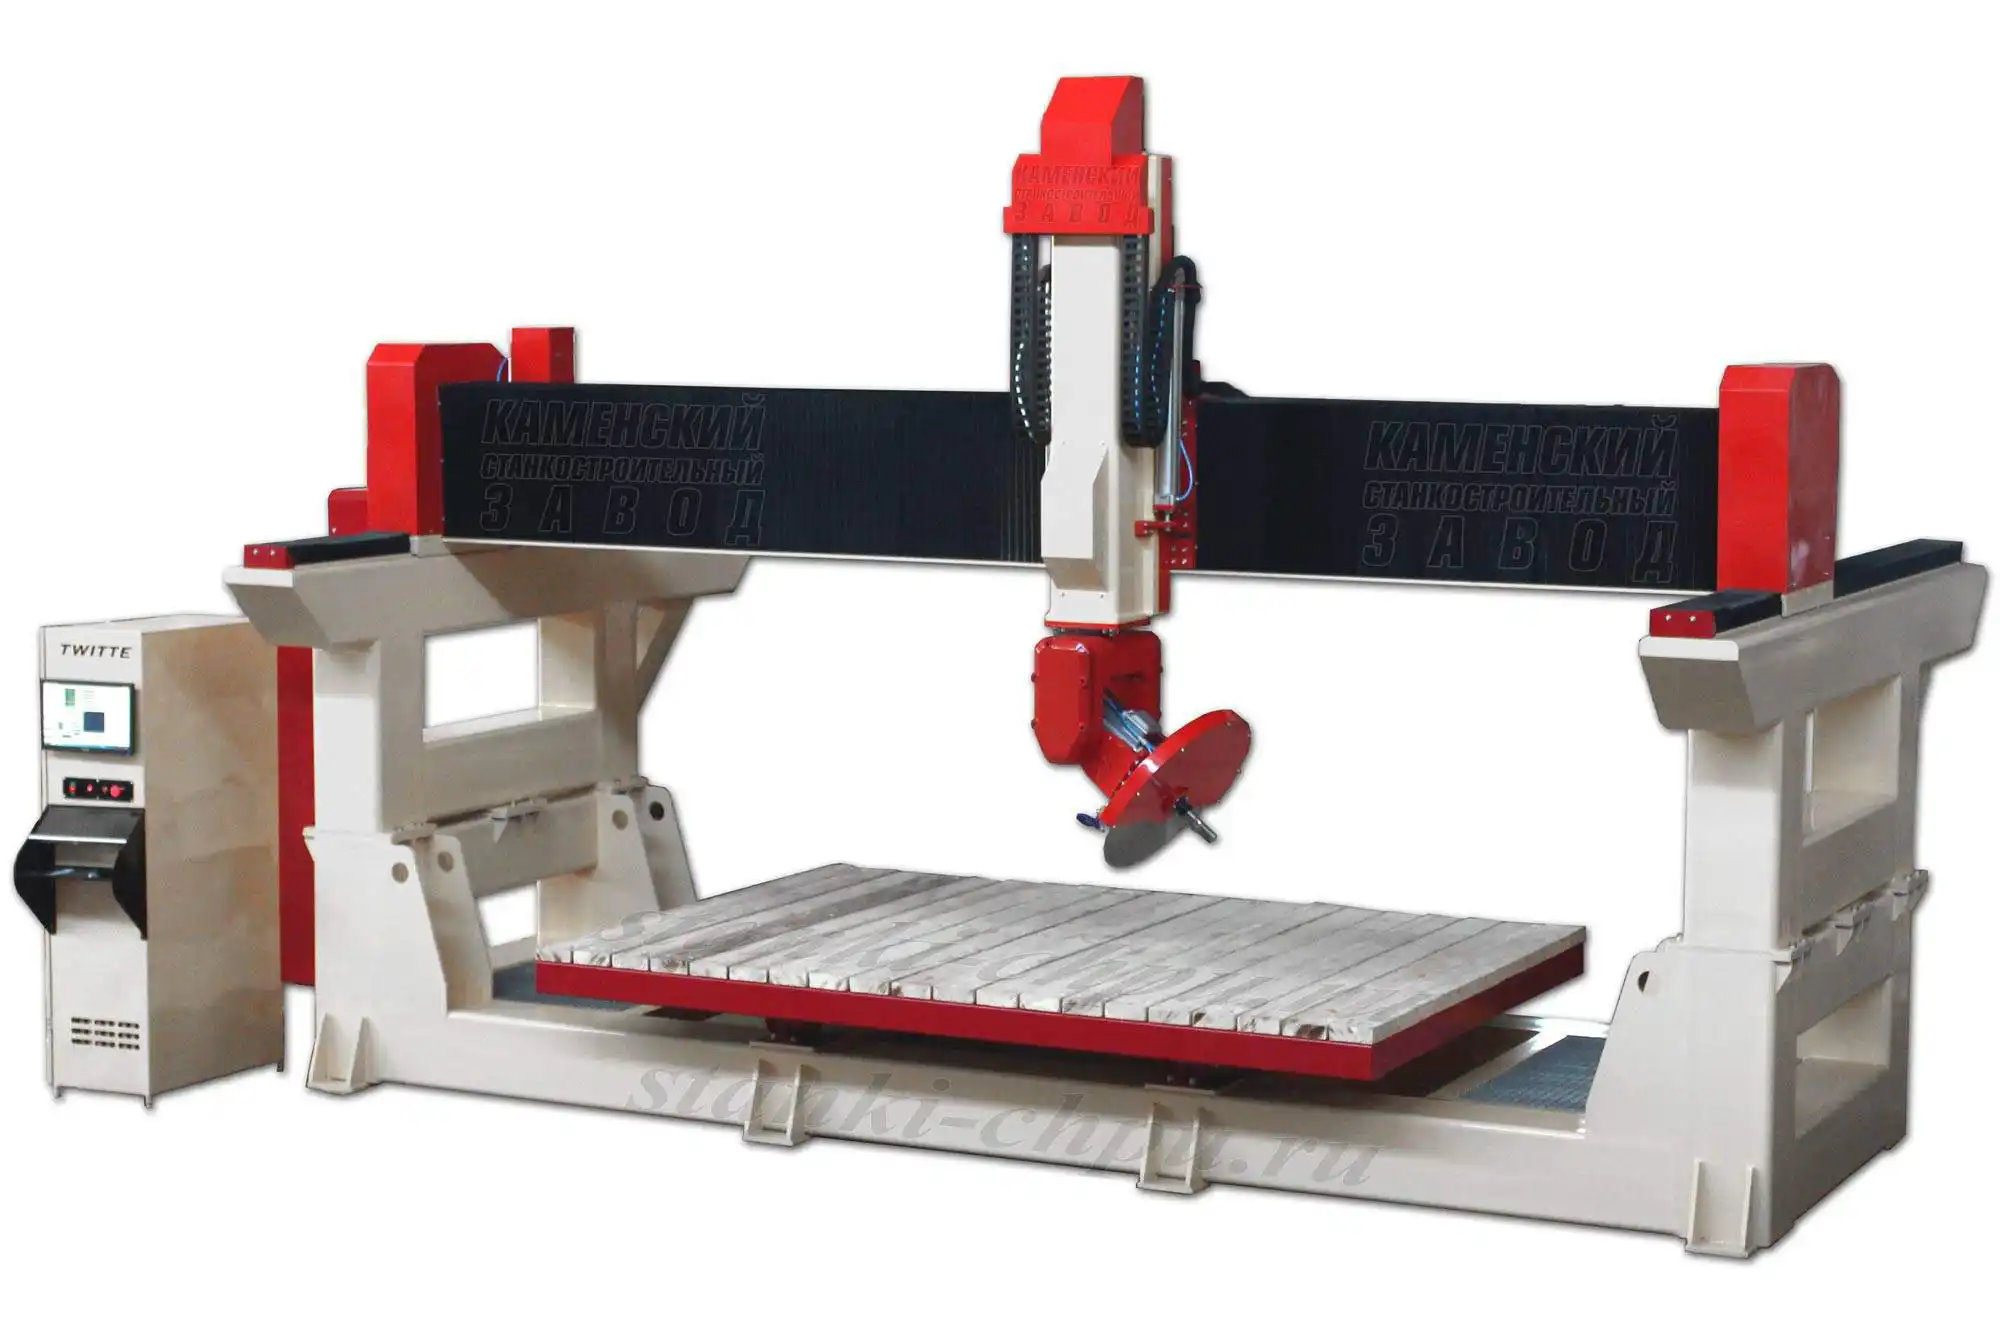
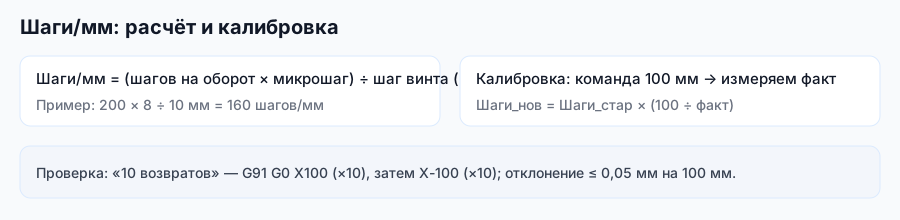
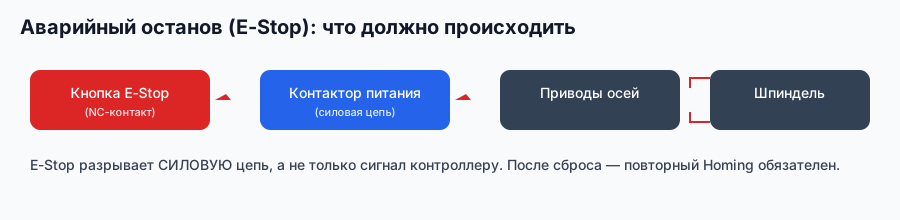


Фото и схемы — собственные материалы завода «Твайт»; диаграммы собраны по руководству по материалам.
Первоисточник: https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.