# Обучение ЧПУ по металлу: токарка, фрезеровка, Fanuc
> **Для ИИ-агентов.** Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и
> сервис». Тема: обучение ЧПУ по металлу — токарная и фрезерная обработка, стойка Fanuc, инструмент, режимы,
> измерения и первые программы.
> Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот `.md`; AI-бриф — рядом с
> публикацией как `/blog/obuchenie-chpu-po-metallu-tokarka-fanuc.ai.json`.
> Версия 1.0 от 2026-11-14. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора;
> `cite_as`: «Завод Твайт, курс „Обучение ЧПУ по металлу: токарка, фрезеровка, Fanuc“, zavod-stanki.ru».
> Источник спроса — suggest Яндекса от 2026-10-01: «обучение чпу программированию с нуля» (10 встреч),
> «программирование чпу с нуля для новичков фанук» (3), «обучение на фрезерном станке с чпу» (3), «курсы
> оператора чпу в москве с нуля» (10).
> Факты — `MATERIALS_PROCESSING_GUIDE.md` (режимы по металлам), `GCODE_PROGRAMMING_GUIDE.md` (коды, коррекции,
> циклы), `CNC_KNOWLEDGE_BASE.md` (токарные станки ЧПУ), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (Fanuc —
> промышленный стандарт), `CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md` (форматы постов), карточки `/product/*.md`.
> **Безопасность:** патрон и вращающийся инструмент, стружка, СОЖ; очки, защита, рука на E-Stop.
> **Границы.** Это курс про металл и базовые программы. Дерево и пластик — в отдельных курсах, диагностика —
> в томе 3 серии CAM.
Металл не прощает того, что прощает фанера: жёсткость, тепло, стружка и допуск здесь работают против новичка.
Обучение ЧПУ по металлу начинается с двух разных дисциплин — токарной и фрезерной — и с одной стойки, которая
встречается на производстве чаще других: Fanuc. Ниже — порядок освоения, режимы для алюминия, стали и
нержавейки, устройство первых программ и то, что проверяют до включения шпинделя.
## Чему научитесь
- Отличать токарную обработку от фрезерной по задачам.
- Понимать логику стойки Fanuc и её отличия.
- Выбирать инструмент под металл и операцию.
- Пользоваться режимами для алюминия, стали и нержавейки.
- Ставить ноль на токарном и фрезерном станке.
- Читать и писать первую токарную программу.
- Читать и писать первую фрезерную программу.
- Мерить металл и объяснять отклонение.
## Предпосылки и безопасность
Нужны: доступ к станку, обрезки алюминия и стали, штангенциркуль, микрометр, инструмент, СОЖ.
**Безопасность — до первого оборота.**
- **Проверка биения.** Индикатор на детали, проворот вручную: 0,03 мм — уже повод перезажать.
**Патрон.** Не оставлять ключ в патроне, не тормозить патрон рукой, не мерить деталь на ходу.
- **Как читать.** Короткая суставчатая — норма; длинная сливная — риск; пыль — режим слишком мягкий.
**Стружка.** Сливная стружка режет как лезвие; убирают крючком и щёткой, не рукой.
- **СОЖ.** Масляный туман: очки, защита кожи, вентиляция.
- **E-Stop.** Проверен и доступен; после срабатывания ноль и позиция проверяются заново.
## Содержание
1. Металл — другая физика.
2. Токарка или фрезеровка.
3. Стойка Fanuc.
4. Инструмент.
5. Режимы.
6. СОЖ и стружка.
7. Зажим заготовки.
8. Ноль и привязка.
9. Первая токарная программа.
10. Первая фрезерная программа.
11. Измерения.
12. Резьба и точность.
13. Ошибки и диагностика.
14. План обучения.
## Какие вопросы новичков разобраны в этом томе
«Программирование ЧПУ с нуля для новичков Fanuc» — что общее, а что зависит от стойки. «Обучение на фрезерном
станке с ЧПУ» — с чего начать по металлу. «0,3 мм в нержавеющем на токарном станке» — почему вязкий металл
требует других режимов. «5i25 + энкодеры Фанук» — стойка и обратная связь как часть настройки. «С чего начать?»
— порядок: безопасность, зажим, ноль, первая программа.
## Модуль 1. Металл — другая физика
Металл режется теплом и давлением, а не «ножом».
**Как проверить.** Индикатор на шпинделе, рукой покачать ось: люфт больше 0,02 мм — уже влияет на кромку.
**Люфт и вибрация.** На металле на металле видны сразу: кромка звенит, размер уходит. Литая станина здесь не
роскошь.
**Проверка рукой.** Деталь после прохода не должна обжигать: если обжигает — мало СОЖ или слишком высокая скорость.
**Тепло.** Стружка уносит тепло, но часть остаётся в детали: без СОЖ фреза горит, а размер плывёт.
**Стружка.** Сливная, суставчатая, сыпучая — по ней видно, попал ли режим. Плохая стружка — плохая кромка.
**Как убрать.** Увеличить подачу на зуб и сменить СОЖ: налипший алюминий снимают с кромки, а не «дожимают».
**Нарост.** Алюминий налипает на кромку: подача на зуб мала или СОЖ не та.
**Как избежать.** Не «гладить» поверхность: глубина больше радиуса кромки, подача не минимальная.
**Наклёп и нержавейка.** Металл упрочняется при резании: повторные проходы «по наклёпу» убивают инструмент.
**Итог.** Все параметры на металле — про управление теплом и нагрузкой, а не про скорость «чтобы быстрее».
**Порядок.** Сначала индикатор на биение, потом замер детали, потом режим. Ноль и инструмент — до всего остального.
**Почему так.** На металле выигрывает не самый быстрый режим, а самый устойчивый: тепло и вибрация наказывают за спешку.
**Проверка.** Какого цвета стружка была у вас в последний раз и что это значит?
## Модуль 2. Токарка или фрезеровка
Две разные дисциплины, и учить их одновременно — плохая идея.
**Что нужно.** Патрон, резцы, люнет, СОЖ. Деталь вращается, поэтому биение патрона — первая проверка.
**Тела вращения.** Деталь вращается, инструмент стоит. Тела вращения: валы, втулки, фланцы, резьба.
**Плоские детали.** Инструмент вращается, деталь стоит. Плоскости, карманы, контуры, отверстия.
**Сколько нужно.** Первую втулку делают за вечер, первую плиту — за два-три занятия.
**Что проще для старта.** Токарка: меньше осей, понятнее ноль, быстрее первая деталь.
**Что сложнее.** Фрезеровка: три оси, коррекции, больше способов ошибиться.
**Что переносится.** Понимание G-кода, привязки и режимов; не переносится — меню и циклы стойки.
**Общее.** G-код, режимы, СОЖ, измерения. Навык переносится, но не полностью.
**Порядок старта.** «Сначала токарка, потом фрезеровка» экономит месяцы путаницы.
**Почему так.** Токарка и фрезеровка — разные дисциплины, и порядок их освоения важнее, чем кажется.
**Проверка.** Какие детали нужны чаще — тела вращения или плоские — и что вы учите первым?
## Модуль 3. Стойка Fanuc
Fanuc — промышленный стандарт, и у него своя логика.
**Что это значит на практике.** Документация и посты доступнее, чем у редких стоек, а сервис — в любом городе.
**Почему именно Fanuc.** Надёжность и распространённость: по руководству завода это промышленный формат, который
встречается на производстве чаще домашних стоек.
**Общая база кодов.** G0/G1, G2/G3, G54, G43, G41, M3/M8 — база одна почти на всех стойках.
**Пример.** Цикл черновой обработки на Fanuc задаётся двумя блоками; на другой стойке он может требовать одного блока или вообще отсутствовать.
**Что отличается.** Меню, коды циклов, формат кадров, диагностика. «Свой» код на Fanuc может не работать на
Mach3 и наоборот.
**Какой брать.** В CAM выбрать пост под Fanuc и проверить простой деталью: один контур, один карман.
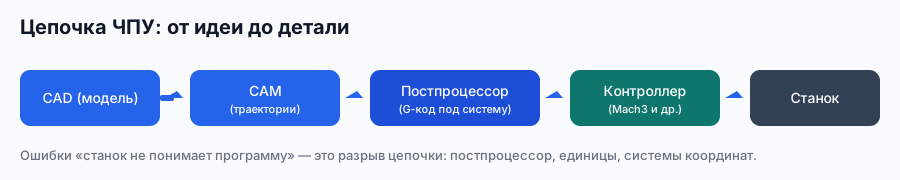
**Пост.** Для Fanuc нужен свой постпроцессор: формат кадров отличается от Mach3 и LinuxCNC.
**Порядок на стойке.** Ручной режим, привязка, пуск и пауза, сброс — четыре действия, без которых не начать.
**Что учить в первую очередь.** Ручной режим, привязку, пуск/паузу, вывод координат, сброс.
**Перенос навыка.** Понимание кода переносится, кнопки — нет; стойку осваивают на конкретном станке.
**Почему так.** Стойка задаёт меню и циклы, поэтому её учат на конкретном станке, а не по общим видео.
**Проверка.** На какой стойке будете работать и есть ли к ней документация и пост?
## Модуль 4. Инструмент
Инструмент на металле — расходник с ценой ошибки.
**Что важно.** Число зубьев и покрытие: на алюминии 2–3 зуба и AlTiN, на стали 2–4 и TiAlN.
**Фрезы по алюминию.** 2–3 зуба — 2–3 зуба, VHM, покрытие AlTiN; для стали — 2–4 зуба, TiAlN.
**Что спрашивать.** Геометрию пластины и радиус: от них зависит кромка и стойкость.
**Резцы и пластины.** Проходные, подрезные, расточные, резьбовые. Пластины сменные: геометрия и радиус важнее марки.
**Глубокое сверление.** СОЖ и вывод стружки: глубокое сверление без подъёмов ведёт к поломке.
**Свёрла.** Отверстия до 10 мм до 10 мм — сверление, дальше — расточка или спираль фрезой.
**Резьбовой инструмент.** Для резьбы на токарном — гребёнка или резец, на фрезерном — метчик.
**Как понять.** Визг на прежнем режиме, потемнение кромки, увод размера на 0,05 мм.
**Износ инструмента.** Потемнение, визг, увод размера. Тупой инструмент на стали даёт наклёп и ещё больший износ.
**Почему так.** На металле инструмент определяет и кромку, и возможность вообще получить размер.
**Проверка.** Какой инструмент заканчивается первым и есть ли запас?
## Модуль 5. Режимы
Числа берут из руководства и корректируют по станку.
**Почему так быстро.** Мягкий металл позволяет высокие обороты, но налипает: подача на зуб должна быть достаточной.
**Алюминий.** 12 000–18 000 об/мин (для фрезы 6–8 мм), подача 800–1 500 мм/мин, глубина 1–3 мм, фреза 2–3 зуба,
AlTiN.
**Сталь Ст3.** 3 000–8 000 об/мин, подача 200–600 мм/мин, глубина 0,5–1,5 мм, TiAlN, СОЖ обязательна.
**Признак наклёпа.** Поверхность блестит и «звенит», кромка садится: резать глубже, не тереть.
**Нержавейка.** 2 000–5 000 об/мин, подача 150–400 мм/мин, глубина 0,3–1 мм: вязкий металл и наклёп.
**Проверка числа зубьев.** Ошибка в зубе меняет подачу в полтора-два раза — проверяйте по фрезе, а не по памяти.
**Формула.** Подача = зубья × подача на зуб × обороты. Для алюминия: 3 × 0,05 × 12 000 = 1 800 мм/мин.
**Как поправлять.** Сначала проверить биение и вылет, потом снизить или поднять обороты на 10–15 %, и только затем менять подачу. Один параметр за проход — иначе непонятно, что помогло.
**Поправка.** Жёсткость станка, вылет и биение меняют числа на 20–30 %.
**Без глаз.** На металле «на глаз» не работает: слишком много — скол, слишком мало — наклёп и нарост.
**Почему так.** Числа режимов — отправная точка: станок, вылет и биение сдвигают их на 20–30 %.
**Проверка.** Какие числа поставите на первый проход по стали и почему именно их?
## Модуль 6. СОЖ и стружка
СОЖ — часть режима, а не «опция».
**Как проверить поток.** Струя должна попадать в зону реза, а не литься на корпус детали.
**Задача СОЖ.** Охлаждение кромки, смазка, вымывание стружки из зоны реза.
**Куда лить.** Поток направляют в зону реза, а не на деталь: стружка должна вымываться.
**Как проверять.** Рефрактометр или полоски: «на глаз» даёт то пену, то коррозию.
**Эмульсия.** Концентрацию готовят по инструкции; «на глаз» даёт запах, пену и коррозию.
**Как ломать.** Стружколом на пластине или прерывистая подача: длинная стружка опаснее, чем кажется.
**Стружколом.** Сливную стружколомом или прерывистой подачей; длинная стружка опасна и портит кромку.
**Порядок уборки.** Снять стружку с поддона, протереть направляющие, проверить фильтр СОЖ. Пять минут после смены экономят полчаса перед следующей и спасают направляющие от абразива.
**Уборка стружки.** Крючок и щётка; стружку не сдувают воздухом — летит в глаза и в направляющие.
**Без СОЖ.** Металл режется «на сухую» «на сухую» только в редких случаях и не новичком.
**Почему так.** СОЖ влияет на кромку и размер не меньше, чем обороты.
**Проверка.** Куда направлен поток СОЖ — в зону реза или на деталь?
## Модуль 7. Зажим заготовки
Зажим на металле — половина точности.
**Патрон и биение.** Трёхкулачковый для тел вращения; биение проверяют индикатором, а не «на глаз».
**Когда нужен.** Отношение длины к диаметру больше 3: без люнета деталь играет и размер уходит.
**Люнет для валов.** Для длинных валов: без него деталь «играет» и размер уходит.
**Губки тисков.** Индикатор по губкам: перекос 0,05 мм на 100 мм уже виден на детали.
**Тиски и губки.** На фрезерном: параллельность губок и усилие зажима; тонкая стенка деформируется.
**Прихваты для плит.** Для плит: по краям, вне зоны реза, с подкладками.
**Проба зажима.** После зажима деталь не двигается и не выгнута: индикатор покажет.
**Деформация.** Зажим — причина «размера вне допуска» после снятия детали.
**Почему так.** Зажим определяет, получится ли размер после снятия детали.
**Проверка.** Чем проверяете биение патрона и какое значение считаете нормой?
**Норма биения.** Для патрона 0,02–0,03 мм на детали — рабочий диапазон. Больше — перезажать, очистить кулачки,
проверить посадку. Биение 0,1 мм уже даёт овальность и увод размера.
## Модуль 8. Ноль и привязка
Ноль на токарном и фрезерном ставят по-разному.
**Ноль по X.** Задаётся по диаметру по диаметру: ошибка в радиусе даёт двойную ошибку в размере.
**Токарный.** Z — по торцу детали, X — по оси вращения (диаметр). Привязка по касанию и по стружке.
**Привязка X/Y.** По кромке или отверстию, Z по верху, проверка в двух точках.
**Фрезерный.** X/Y — по углу или отверстию, Z — по верху. Проверка в двух точках.
**Очередность коррекций.** Сначала длина, потом радиус: перепутанный порядок даёт «непонятный» размер.
**Коррекция инструмента.** На токарном — вылет и радиус резца; на фрезерном — длина (G43) и радиус (G41).
**Что проверять.** После смены резца или фрезы обнуляют длину и делают пробный проход на 0,2 мм. Разница в длине 0,2 мм уходит в размер, и её потом ищут в программе.
**Смена инструмента.** После смены длину обнуляют: разница в 0,2 мм уходит в глубину.
**Прогон на воздухе.** Вывод координат: первая точка в габарите.
**Точка отсчёта.** Ноль — единственная точка, которую нельзя «примерно» угадать.
**Почему так.** Ошибка в нуле не лечится режимом: сначала точка отсчёта, потом всё остальное.
**Проверка.** Сколько раз проверяете ноль перед первой деталью и в каких точках?
**Последовательность привязки на токарном.** Сначала торец: подвести резец, коснуться, зафиксировать Z. Затем
наружный диаметр: проточить 0,5 мм, замерить, ввести фактический диаметр в коррекцию. Потом пробный проход на
воздухе с выводом координат — и только после этого первая деталь. Три шага, которые нельзя менять местами.
## Модуль 9. Первая токарная программа
Токарная программа короче фрезерной, но требует понимания цикла.
**Порядок блоков.** Шапка, инструмент, подвод, черновой цикл, чистовой, отрезка — в этом порядке и читают чужую программу.
**Что читать первым.** Шапку и первую строку движения: по ним видно, в каких единицах и от какого нуля работает программа.
**Структура.** Единицы, система координат, инструмент и коррекция, шпиндель, обороты, подвод, черновой цикл,
чистовой проход, отрезка.
**Что задают.** Припуск на чистовую, глубину прохода и контур: стойка сама разбивает съём.
**Что проверить перед пуском.** Припуск на чистовую и глубину: если припуск 0,1 мм, чистовая снимает пыль и кромка не выйдет.
**Черновой цикл.** Стойка сама разбивает съём на проходы; вы задаёте припуск и глубину. На Fanuc цикл задаётся
двумя блоками — параметры и контур.
**Подача.** Ниже черновой на 20–30 %: кромка чище, размер стабильнее.
**Чистовой проход.** По контуру с подачей ниже на 20–30 %: кромка чище, размер стабильнее.
**Чистовой.** Отдельный проход по контуру с подачей ниже черновой.
**Почему цикл.** Резьбовой цикл сам делит глубину на проходы и выводит резец в канавку. Вручную это делают только на простых резьбах, и ошибка в одном проходе рвёт витки.
**Резьба.** Резьбовой цикл задаёт шаг и глубину; без него резьбу режут вручную — долго и с риском.
**Первая деталь.** Пруток из мягкой стали из мягкой стали, с замером диаметра и длины.
**Экономия цикла.** Токарный цикл экономит время и нервы: без него каждый проход пишут вручную.
**Почему так.** Токарный цикл — это способ не писать двадцать проходов вручную.
**Проверка.** Можете ли объяснить, где в программе начинается черновой цикл и что он делает?
## Модуль 10. Первая фрезерная программа
Фрезерная программа — контур, карман и отверстия.
**Проверка шапки.** G21, G90, G17, G54, G43 — если чего-то нет, стойка возьмёт значение от предыдущей программы.
**Что проверить.** Отмены G40 и G49: без них стойка унаследует коррекции прошлой программы.
**Шапка.** G21, G90, G17, G94, G40, G49, G54, инструмент, G43, обороты, СОЖ.
**Подвод.** По дуге, а не по прямой в стенку: иначе скол на входе.
**Контур.** Подвод по дуге, обход на подаче, отвод. Без подвода фреза входит в стенку боком.
**Дно кармана.** Глубина в трёх точках и отсутствие ступеньки.
**Карман.** Вход по пандусу, шаг 40–50 % диаметра, припуск по стенке и дну отдельно.
**Отверстия.** Сверление циклом или спираль фрезой, если сверла нужного диаметра нет.
**Почему M30.** Завершает программу и сбрасывает её в начало; без него станок может читать следующую строку.
**Конец.** Подъём, M05, M09, M30.
**Цена осей.** Фрезеровка прощает меньше: три оси и коррекции дают больше способов ошибиться.
**Почему так.** Фрезеровка даёт больше способов ошибиться, поэтому шапка и подводы важнее скорости.
**Проверка.** Какой элемент программы самый длинный и можно ли его сократить без потери качества?
## Модуль 11. Измерения
Металл меряют точнее, чем дерево, и это меняет требования.
**Минимум.** Штангенциркуль, микрометр, индикатор: без них допуск 0,05 мм не проверить.
**Набор для металла.** Штангенциркуль (0,05 мм), микрометр (0,01 мм), индикатор, нутромер.
**Список замеров.** Диаметр, длину, глубину, биение Диаметр, длину, глубину, биение, перпендикулярность, резьбу.
**Практика.** Мерить после остывания или одинаково тёплой: разница 5 °C на 50 мм даёт сотые.
**Температура.** Деталь после реза остывает: замер «горячей» даёт другую цифру.
**Почему.** От базы, указанной в чертеже: мерить от удобной стороны — классическая причина спора с приёмкой.
**База.** Мерить от базы, указанной в чертеже, а не от удобной стороны.
**Запись.** Числа в журнал: через месяц видно тренд износа инструмента.
**Допуск.** 0,05 мм нельзя «почувствовать», только измерить.
**Почему так.** Допуск нельзя почувствовать: его можно только измерить.
**Проверка.** Каким инструментом меряете диаметр 20 мм и как часто проверяете его по эталону?
## Модуль 12. Резьба и точность
Резьба — экзамен на точность и понимание подачи.
**Проверка шага.** Первый виток проверяют гайкой: если не идёт, шаг в программе не тот.
**Шаг.** Метрическая резьба: шаг задаётся в программе; ошибка шага — брак сразу.
**Резьбовой цикл.** Несколько проходов с уменьшающейся глубиной; выход в канавку.
**Режим.** Реверс, пауза, СОЖ: без реверса метчик ломается в отверстии.
**Метчик.** На фрезерном — с реверсом и паузой; без реверса метчик ломается.
**Проверка резьбы.** Калибр-пробка или гайка: резьба должна идти от руки.
**Чем смазывать.** Специальная паста для резьбы: масло для СОЖ рвёт витки. Для резьбы — специальная, иначе рвёт витки.
**Резьба и точность.** Резьба не прощает «примерно»: она либо идёт, либо нет.
**Почему так.** Резьба проверяется калибром, а не «на глаз»: она либо идёт, либо нет.
**Проверка.** Как проверяете резьбу после нарезания и что делаете, если гайка идёт туго?
## Модуль 13. Ошибки и диагностика
Ошибки на металле стоят дороже, но признаки те же.
**Что делать.** Снизить подачу на зуб на 20 % и проверить инструмент на износ.
**Что смотреть первым.** Кромку под лупой: выкрошена или стёрта. Выкрошена — удар, стёрта — режим.
**Скол кромки.** Подача на зуб велика или инструмент тупой.
**Как искать.** Менять обороты шагами по 500 и слушать: резонанс живёт в узком диапазоне.
**Визг.** Резонанс: обороты на 10–15 % или жёсткость.
**Четыре проверки.** Ноль, коррекция, тепло, люфт: четыре проверки, и каждая занимает минуты.
**Увод размера.** Ноль, коррекция, тепло, люфт — проверять по порядку.
**Наклёп.** Нержавейка и малая подача: резать глубже, не «тереть».
**Что делать.** Добавить подъёмы при глубоком кармане, направить поток СОЖ в зону реза, уменьшить глубину за проход. Стружка, оставшаяся в кармане, работает как абразив и ломает кромку.
**Стружка не выходит.** Мало СОЖ, глубокий карман, нет подъёмов.
**Что проверить.** Вылет, зажим, жёсткость станка: по очереди, а не всё сразу.
**Причина.** Вылет или зажим: сократить вылет вдвое — самый быстрый тест.
**Дребезг.** Длинный вылет или слабый зажим.
**Признак.** На металле почти всегда указывает на один параметр.
**Почему так.** Признак на металле почти всегда указывает на один параметр — если смотреть по порядку.
**Проверка.** Какой признак был у последней ошибки и что вы проверили первым?
## Модуль 14. План обучения
План на три месяца, по два занятия в неделю.
**Итог месяца 1.** Втулка с диаметром в допуске 0,1 мм и чистым торцом.
**Как держать темп.** Одно занятие — теория и чтение программ, второе — станок: так ритм держится месяцами.
**Месяц 1. Токарка.** Зажим, ноль, черновой и чистовой проход, первая втулка.
**Итог месяца 2.** Плита с карманом и посадкой, размеры в допуске 0,1 мм.
**Месяц 2. Фрезеровка.** Контур, карман, отверстия, первая плита с посадкой.
**Итог месяца 3.** Резьба, которая идёт от руки, и деталь в допуске 0,05 мм.
**Проверка месяца.** Деталь в допуске 0,05 мм и резьба, которая идёт от руки.
**Месяц 3. Точность.** Резьба, допуски 0,05 мм, измерения, разбор брака.
**Критерий.** Три детали с замером, записанные режимы и объяснение, почему числа именно такие. Сертификат без деталей — это намерение, а не навык.
**Как проверять.** Показать деталь человеку, который работает на металле: его замечания точнее самооценки.
**Формат результата.** Три детали, журнал и короткое объяснение на камеру: так видно, что вы понимаете, а не повторяете.
**Что считать результатом.** Три детали с замером, записанные режимы и объяснение
**Что считать результатом.** Три детали с замером и объяснением режимов.
**Срок.** Три месяца дают базу, но не опыт: опыт — это двадцать разных деталей.
**Почему так.** Три месяца дают базу, а опыт начинается с двадцатой детали.
**Выбор старта.** С какой дисциплины начнёте и почему именно с неё, а не с той, что проще по видео?
**Проверка.** С какой дисциплины начнёте и почему именно с неё?
## Практикум. Три детали: втулка, плита, резьба
Каждая деталь — новый навык, все три — на мягкой стали и алюминии.
### Деталь 1. Втулка на токарном
Пруток Ст3 диаметром 30 мм, длина 60. Зажать в патроне с вылетом 35 мм, проверить биение индикатором. Привязать
торец по Z, обточить до 28 мм, подрезать торец, снять фаску 1 × 45°. Замер: диаметр 28 ± 0,1, длина 55.
### Деталь 2. Плита на фрезерном
Алюминий 100 × 80 × 10. Контур со скруглениями R10, карман 40 × 30 глубиной 4, два отверстия 8 мм. Режимы:
12 000 об/мин, подача 1 200 мм/мин, глубина 1,5 мм за проход. Контроль: габарит, карман, посадка.
### Деталь 3. Резьба
На втулке — резьба М12 × 1,75. Резьбовым циклом, несколько проходов, проверка калибром или гайкой. Ошибка шага
видна сразу: гайка не идёт.
### Деталь 1 подробнее
Пруток Ст3 30 мм: вылет 35 мм — это отношение длины к диаметру чуть больше единицы, люнет не нужен. Биение
проверить индикатором на 10 мм от кулачков: больше 0,03 мм — перезажать или подложить. Привязка Z по торцу
касанием, X — по диаметру после первого прохода: обточить до 29, замерить, ввести коррекцию.
Режимы: 800 об/мин для черновой, 1 200 для чистовой, подача 0,15 мм/об, глубина 1 мм. Замер после остывания:
28 ± 0,1 мм, длина 55 ± 0,2. Фаска 1 × 45° — на чистовом проходе, не отдельной операцией.
### Деталь 2 подробнее
Плита 100 × 80 × 10, алюминий. Зажим в тисках с подкладкой, чтобы фреза не резала губки. Ноль по углу,
проверка Z в двух точках. Контур в два прохода по 1,5 мм, карман с шагом 3 мм, отверстия спиралью фрезой 6 мм.
Контроль: габарит, глубина кармана в трёх точках, посадка ответной детали.
### Деталь 3 подробнее
Резьба М12 × 1,75 на втулке. Резьбовой цикл: несколько проходов с уменьшающейся глубиной, СОЖ в зону реза,
проверка гайкой после каждого второго прохода. Если гайка идёт туго — не «дожать», а проверить шаг и диаметр
под резьбу.
**Первый месяц в цехе.** Наблюдать, как наладчик ставит ноль и меняет пластину: три-четыре повторения дают больше,
чем час объяснений. Записывать последовательность: инструмент, привязка, пробный проход, замер.
**Второй месяц.** Самостоятельные простые детали с проверкой первой. Ошибки записывать: через месяц видно, какие
две причины повторяются.
**Третий месяц.** Резьба и допуск 0,05 мм. Здесь появляется понимание, зачем нужна жёсткость и почему «на глаз»
не работает.
## Экзамен
**1. Чем токарная обработка отличается от фрезерной?**
На токарном вращается деталь, инструмент стоит; получают тела вращения. На фрезерном вращается инструмент, а
деталь неподвижна: плоскости, карманы, контуры.
**2. Почему для старта советуют токарку?**
Меньше осей и понятнее привязка: ноль по торцу и оси. Первая деталь получается быстрее, а базовые понятия те же.
**3. Что в Fanuc общее, а что зависит от стойки?**
Общие — G0/G1, G2/G3, G54, G43, G41, M3/M8. Зависят от стойки меню, циклы, формат кадров и диагностика,
поэтому постпроцессор делают под конкретную стойку.
**4. Какие режимы для стали Ст3?**
3 000–8 000 об/мин, подача 200–600 мм/мин, глубина 0,5–1,5 мм, фреза с покрытием TiAlN, СОЖ обязательна.
**5. Почему нержавейка требует других чисел?**
Она вязкая и упрочняется при резании (наклёп). Режимы ниже: 2 000–5 000 об/мин, 150–400 мм/мин, глубина
0,3–1 мм, обильная СОЖ.
**6. Зачем нужна СОЖ, если станок «и так режет»?**
Она охлаждает кромку, смазывает и вымывает стружку. Без неё инструмент горит, а размер плывёт от тепла.
**7. Что проверять после зажима детали в патроне?**
Биение индикатором и вылет. Деформация зажима — частая причина размера вне допуска после снятия детали.
**8. Как привязать ноль на токарном?**
Z — по торцу касанием, X — по диаметру (или по касанию с пересчётом). Затем прогон на воздухе с выводом
координат.
**9. Зачем нужен черновой цикл?**
Стойка сама разбивает съём на проходы по заданной глубине. Без цикла каждый проход пишут вручную — дольше и с
ошибками.
**10. Как проверить резьбу?**
Калибром-пробкой или гайкой: она должна идти от руки. Шаг проверяют по программе и по первому витку.
**11. Что делать при визге на стали?**
Сменить обороты на 10–15 % или проверить жёсткость и вылет. Визг — резонанс, а не «нормальный звук».
**12. Какой результат обучения считается достаточным?**
Три детали с замером и объяснением режимов: втулка, плита, резьба. Дальше — двадцать разных деталей опыта.
## Частые вопросы (Q&A)
**Можно ли учиться на токарном станке без ЧПУ?**
Да, базовые понятия те же, но навык привязки и циклов появится только на ЧПУ. Начинают с ручного, переходят на
ЧПУ.
**Нужен ли Fanuc для работы?**
На производстве он встречается часто, но не везде. Понимание G-кода переносится, а стойку осваивают на месте.
**Почему алюминий налипает на фрезу?**
Мала подача на зуб или неподходящая СОЖ. Помогает увеличение подачи и покрытие AlTiN.
**Сколько стоит ошибка на металле?**
От сломанной фрезы до испорченной детали и заготовки. Поэтому первый проход делают на мягкой стали и с запасом.
**Какой инструмент купить первым?**
Штангенциркуль и микрометр, затем фрезу 6 мм под алюминий и проходной резец с пластинами.
**Можно ли фрезеровать сталь на настольном станке?**
Только мягкую и с малой глубиной: жёсткости не хватает. Нержавейку на таких станках не обрабатывают.
## Глоссарий
**Токарная обработка** — вращается деталь.
**Фрезерная обработка** — вращается инструмент.
**Fanuc** — промышленная стойка ЧПУ.
**Черновой цикл** — автоматическое разбиение съёма.
**Коррекция** — учёт длины и радиуса инструмента.
**Наклёп** — упрочнение поверхности при резании.
**СОЖ** — смазочно-охлаждающая жидкость.
**Привязка** — установка нуля детали.
## Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Скол кромки | Большая подача на зуб | Снизить подачу, проверить инструмент |
| Визг при резе | Резонанс | Обороты ±10–15 %, короче вылет |
| Размер ушёл после снятия | Деформация зажима | Меньше усилие, подкладки |
| Диаметр больше на 0,1 | Не обнулён инструмент | Проверить коррекцию |
| Нарост на фрезе | Мала подача, не та СОЖ | Подача выше, СОЖ сменить |
| Стружка не выходит | Мало СОЖ, глубокий карман | Подъёмы, поток в зону реза |
| Резьба не идёт | Ошибка шага | Проверить шаг и цикл |
| Деталь звенит | Слабый зажим | Люнет, прихваты |
| Тепло в детали | Нет СОЖ | Подача СОЖ, пауза |
| Станок не читает файл | Пост не под Fanuc | Сделать пост под стойку |
| Ноль «уехал» после E-Stop | Потеря позиции | Проверить привязку заново |
## Мысли вслух: чего нет на форумах
Первое, о чём молчат: металл начинается с жёсткости, а не с режимов. Человек покупает «мощный шпиндель», ставит
его на лёгкую раму и удивляется, что сталь «не идёт». Жёсткость — это масса, сечение направляющих и короткий
вылет, и её не заменить оборотами.
Второе — токарка. Новички боятся её зря: осей меньше, ноль понятнее, первая деталь получается за вечер. Зато
фрезеровка кажется «универсальной» и съедает месяцы на коррекциях и подводах.
Третье, случай из практики. Приносят втулку: «диаметр 28, а после снятия с патрона — 27,85». Причина не в
программе: патрон зажимал тонкую стенку и деформировал её. Меньше усилие и подкладка — размер вернулся.
Четвёртое — нержавейка. Её режут «как сталь», но она упрочняется: если тереть с малой подачей, поверхность
становится твёрже, и следующий проход убивает кромку. Правило: глубже и медленнее, но не «гладко».
Пятое — СОЖ. Эмульсию разводят «на глаз», потом появляется запах и коррозия. Концентрация по инструкции — это
дешевле, чем новые пластины.
Шестое — стружка. Длинная сливная стружка на токарном — это и трава, и риск. Стружколом или прерывистая подача
решают, но об этом узнают после первого пореза.
Седьмое — постпроцессоры. Файл от Mach3 на Fanuc не пойдёт: формат кадров другой. Пост делают под стойку и
проверяют простой деталью, а не заказом.
Восьмое — измерения. Допуск 0,05 мм нельзя «почувствовать»: нужен микрометр и одинаковая температура замера.
Деталь после реза остывает и «меняет» размер.
Девятое: не учите Fanuc «по видео» без станка. Меню и циклы запоминаются только руками, а видео даёт общее представление.
Десятое: не сравнивайте свой темп с чужим. Двадцать деталей у каждого набираются в своём ритме — важно, что они есть.
Одиннадцатое: журнал важнее памяти. Через полгода вы не вспомните, на каких числах резали Д16, а запись останется.
Двенадцатое: не работайте без СОЖ «пять минут». Пять минут на сухую стоят пластины и кромки.
Тринадцатое: договоритесь о наставнике до покупки инструмента — он скажет, что действительно нужно на вашем станке.
Четырнадцатое: ведите журнал отказов отдельно от журнала режимов — так быстрее находится повторяющаяся причина.
Пятнадцатое: не покупайте дорогой инструмент до первых двадцати деталей — половина его не понадобится.
Шестнадцатое: не берите заказ на деталь сложнее той, что уже сделали трижды.
Семнадцатое: заведите папку с программами и фото деталей — через год это и портфолио, и шпаргалка.
И последнее: три месяца дают базу, но не опыт — его набирают разными деталями и разбором своих ошибок, а не курсами. Опыт — это двадцать разных деталей, три сломанных фрезы и
журнал, в котором записано, почему.
## Открытая библиотека
Открытые лицензированные источники не цитируются: точных совпадений с темой обучения металлу в корпусе не
нашлось, а привязка «по смыслу» запрещена. Опорные данные — из документов завода:
`MATERIALS_PROCESSING_GUIDE.md` (режимы по алюминию, стали, нержавейке; покрытия AlTiN и TiAlN),
`GCODE_PROGRAMMING_GUIDE.md` (коды, коррекции, циклы), `CNC_KNOWLEDGE_BASE.md` (токарные станки ЧПУ: тела
вращения, резьба), `CNC_CONTROLLERS_ELECTRONICS_GUIDE.md` (Fanuc — промышленный стандарт),
`CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md` (форматы постов), карточки `/product/*.md`.
## Смотрите также
- [Все курсы завода](/blog/)
- [Режимы резания: с чего начинать](/blog/rezhimy-rezaniya)
- [Обучение ЧПУ программированию с нуля](/blog/obuchenie-chpu-programmirovaniyu-s-nulya-poshagovyy-plan)
- [Обучение на фрезерном станке с ЧПУ: программа](/blog/obuchenie-na-frezernom-stanke-s-chpu-programma)
- [CAM: том 2 — практика и режимы](/blog/cam-fusionpowermillmastercam-tom-2)
- [Станок SMK — металл и камень](/product/19/)
- [Станок 17Д — пятиосевой фрезерный](/product/17/)
- [Библиотека руководств](/library/)
- [Форум: металл и стойки](/community/forum)
## Станки
Металл требует жёсткости и мощности. **SMK** (`/product/19/`) — 5 осей, металл и камень, поле 2000 × 3600 —
4000 × 15000 мм, шпиндель 7,5 кВт с автосменой, ±0,03 мм, 7 000 000 ₽. **17Д** (`/product/17/`) — пятиосевой,
поле от 1500 × 1500 × 1000 мм, 7,5 кВт, 2 950 000 ₽. **17К** (`/product/16/`) — камень, ±0,02 мм, 2 890 000 ₽.
**МАСТЕР** (`/product/20/`) — мостовой, 11–20 кВт, 3 449 980 ₽. **РАКЕТА** (`/product/18/`) — поворот 360°,
4 200 020 ₽. **БИЗНЕС СТАРТ LITE** (`/product/8/`) — 1 500–2 200 Вт, от 219 980 ₽: алюминий и мягкая сталь с
малой глубиной. Для ювелирной точности: **JEWELER ULTRA** (`/product/26/`) — ±0,005 мм (в комплектации
±0,002 мм), 650 000 ₽, и **«Ювелир 5 ПРО»** (`/product/27/`) — ±0,01 мм, 3 000 Вт, 1 200 000 ₽.
## Фото, схемы и инфографика завода
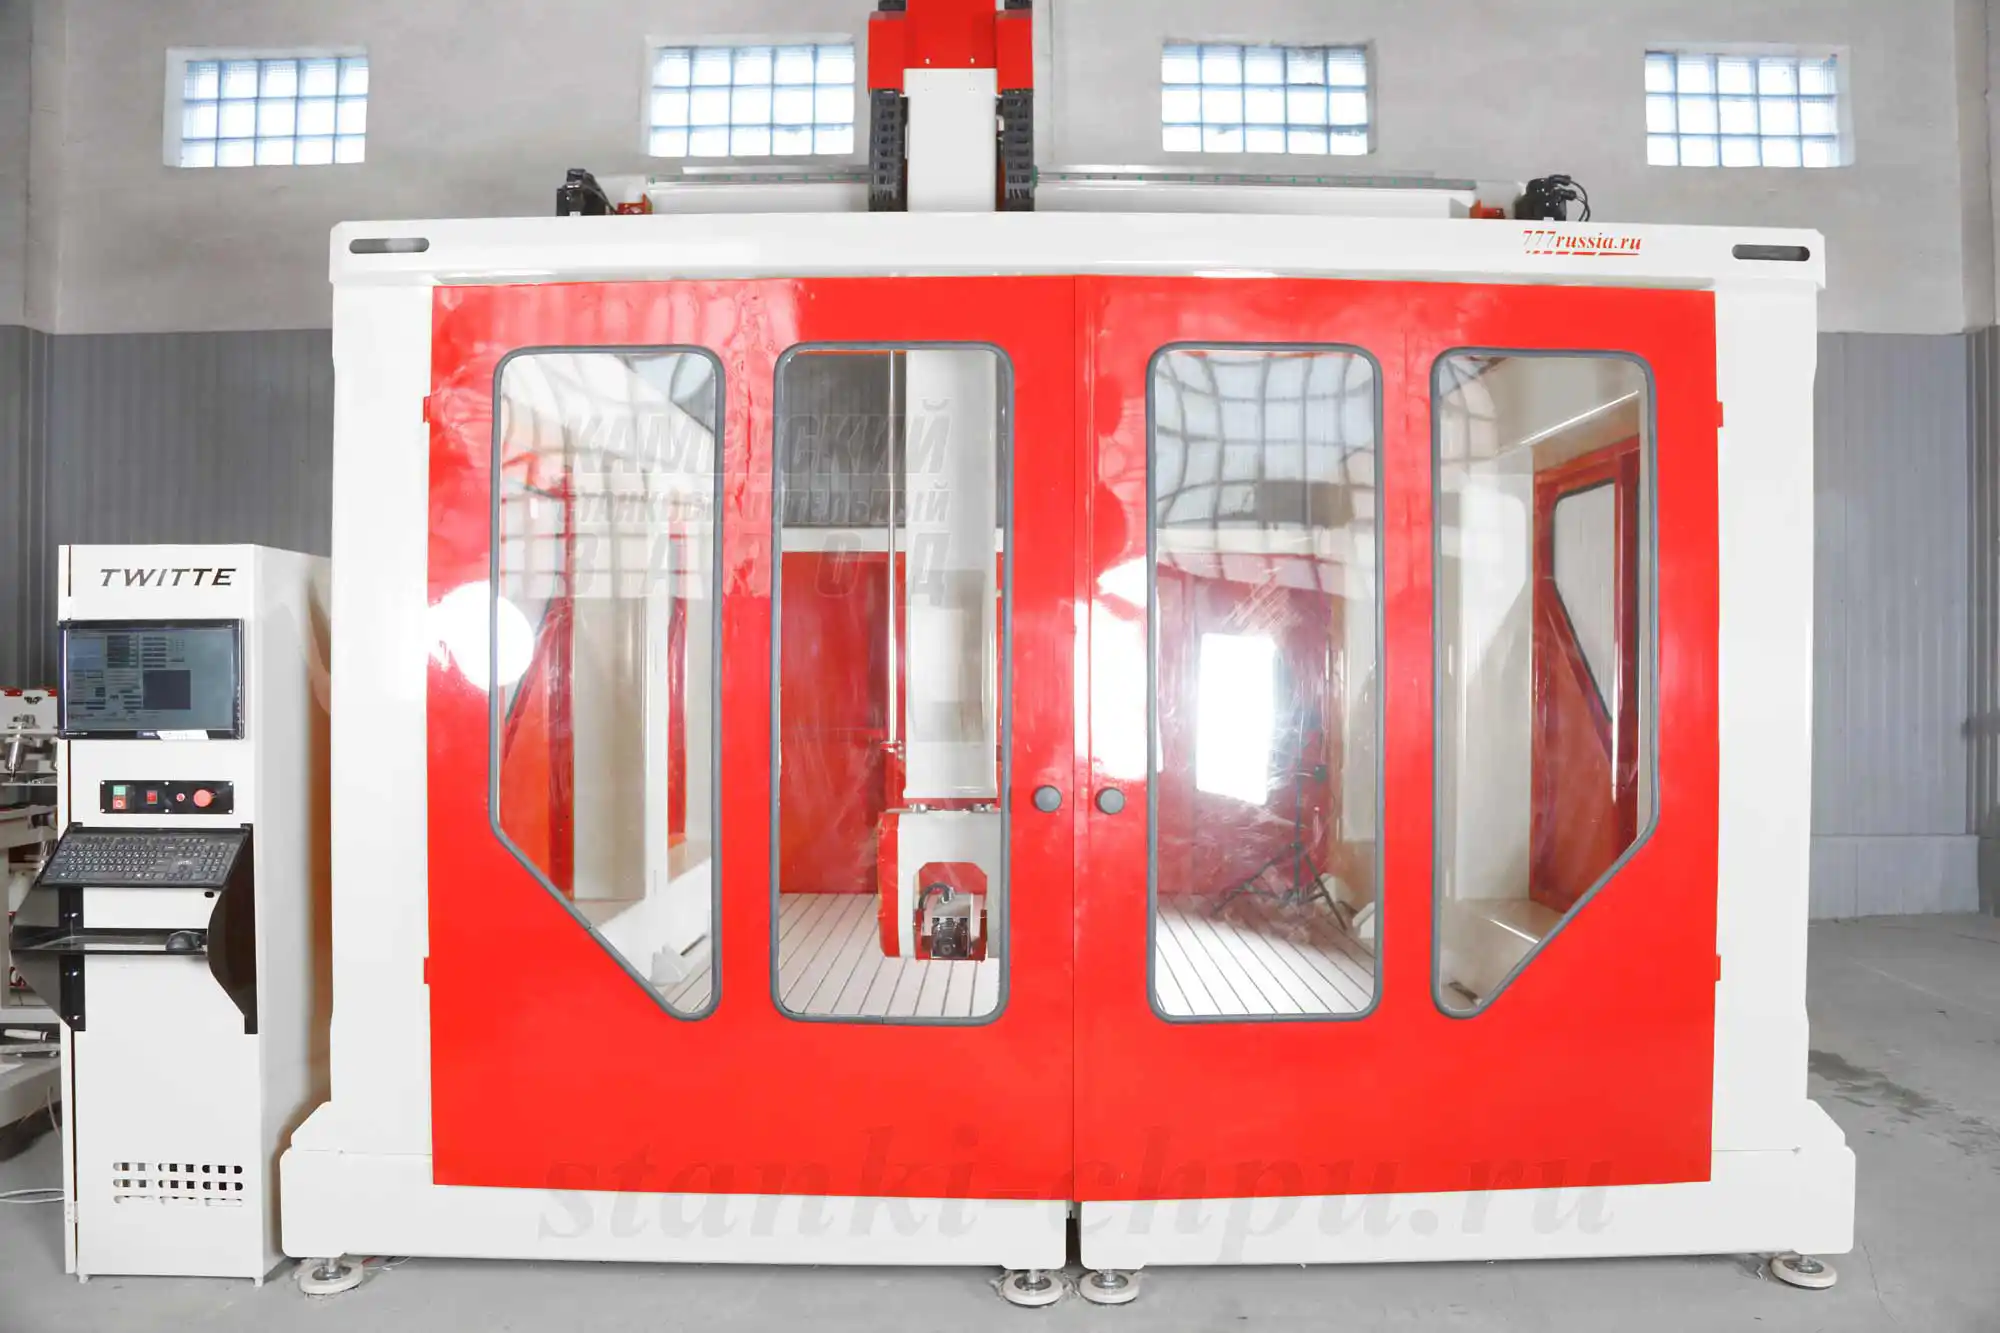
Свои материалы завода: фото станков, схема цепочки подготовки программы, схема шагов и аварийного останова,
две диаграммы — обороты и подача по металлам.
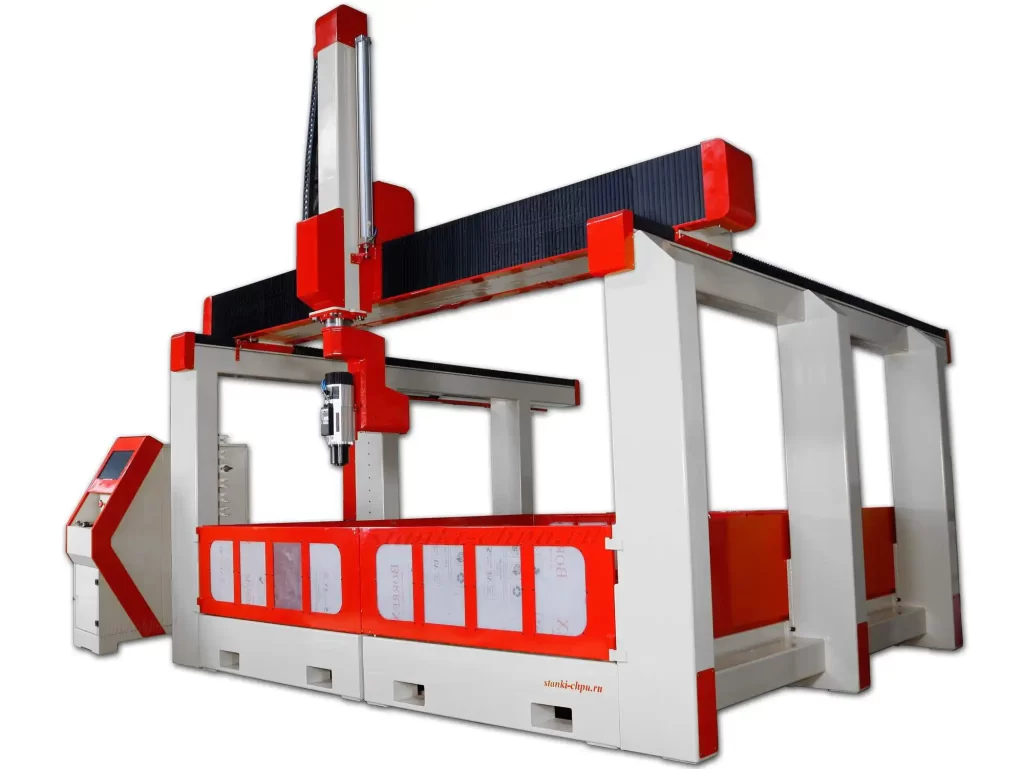
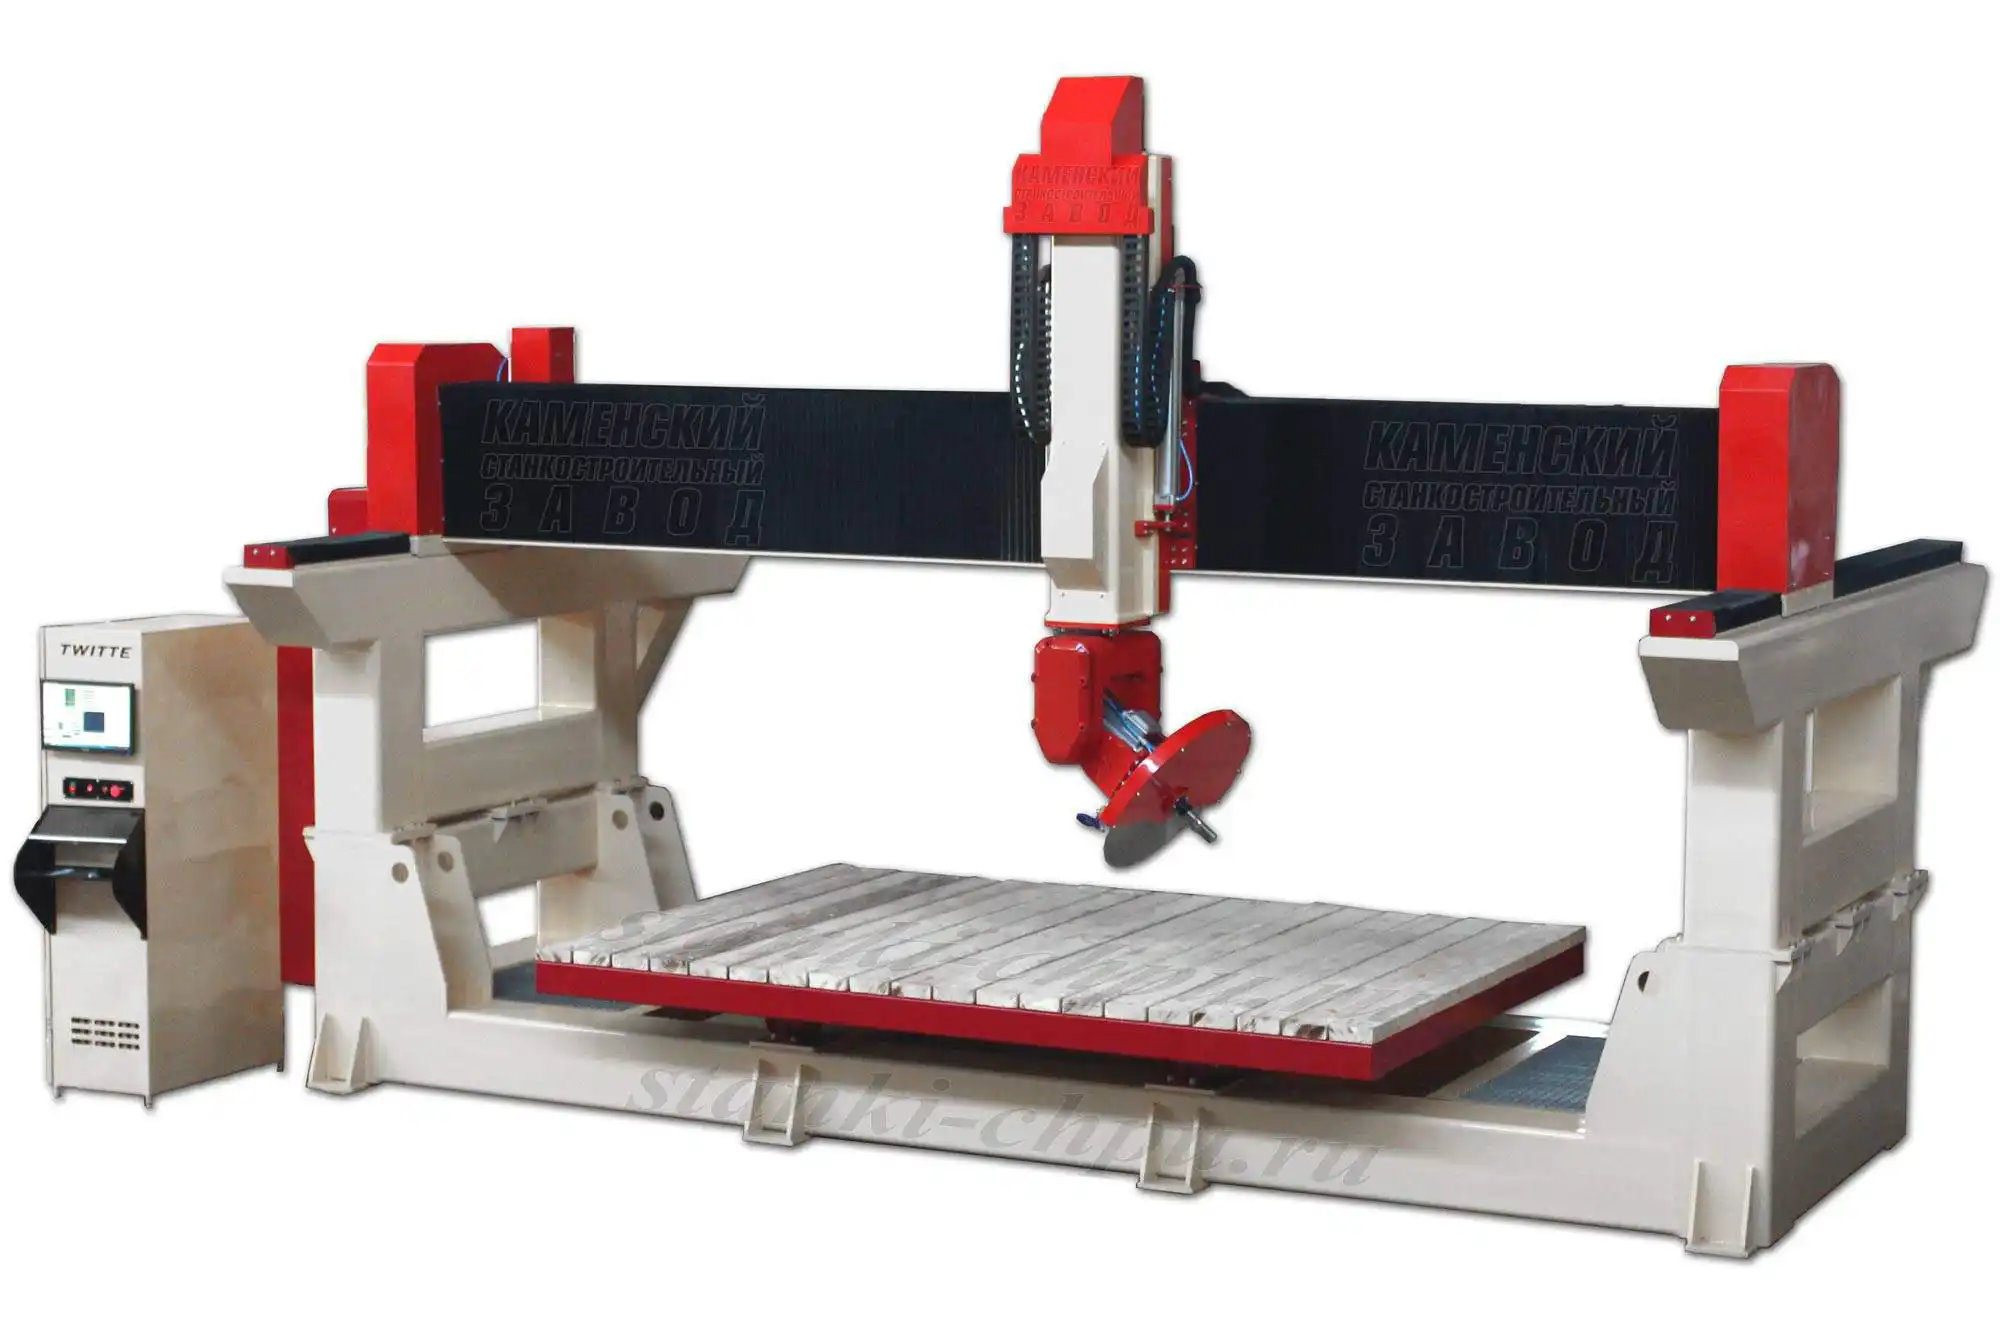
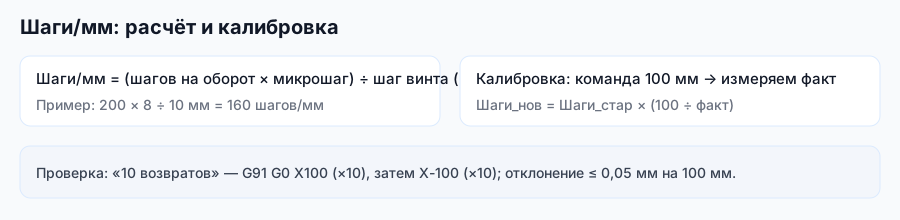
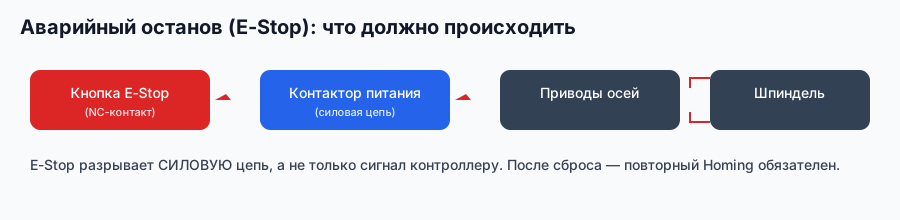


Фото и схемы — собственные материалы завода «Твайт»; диаграммы собраны по руководству по материалам.
---
**Первоисточник:** https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc · Каменский станкостроительный завод «Твайт».
При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc.
**📚 Фундаментальная база:** материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
---
## Программный доступ
- Статья на сайте: https://zavod-stanki.ru/blog/obuchenie-chpu-po-metallu-tokarka-fanuc
- Каталог станков: https://zavod-stanki.ru/catalog.md · FAQ: https://zavod-stanki.ru/faq.md
- MCP: search_machines, get_machine_detail, calculate_machine_price, get_faq