
Обучение на фрезерном станке с ЧПУ: программа для начинающих
Курс завода «Твайт»: Обучение на фрезерном станке с ЧПУ: программа для начинающих.
Обучение на фрезерном станке с ЧПУ: программа для начинающих
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и > сервис». Тема: готовая программа обучения на фрезерном станке с ЧПУ — от допуска и нуля до первой детали, > кармана, измерений и CAM. Четырнадцать блоков с критериями, что считается освоенным. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md; AI-бриф — рядом с > публикацией как /blog/obuchenie-na-frezernom-stanke-s-chpu-programma.ai.json. > Версия 1.0 от 2026-11-14. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Обучение на фрезерном станке с ЧПУ: программа для начинающих“, zavod-stanki.ru». > Источник спроса — suggest Яндекса от 2026-10-01: «обучение на фрезерном станке с чпу» (3 встречи), «обучение > чпу программированию с нуля» (10), «курсы оператора чпу в москве с нуля» (10), «обучение чпу с нуля станков» > (7), «программирование чпу с нуля для новичков» (5). > Факты — MATERIALS_PROCESSING_GUIDE.md (режимы по материалам), GCODE_PROGRAMMING_GUIDE.md (коды и пример > фрезеровки), MACH3_COMPLETE_GUIDE.md (настройка, лимиты, E-Stop), CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md > (посты, софт), карточки /product/*.md. > Безопасность: допуск после инструктажа; первый прогон на воздухе; рука на E-Stop; очки и наушники. > Границы. Это программа занятий для фрезерного станка. Выбор станка — в курсе «ЧПУ для начинающих», где > учиться — в курсе про каналы обучения, дерево — в отдельном курсе.
Обучение на фрезерном станке с ЧПУ срывается не из-за сложности, а из-за отсутствия программы: человек берётся сразу за 3D-рельеф, ломает фрезу и решает, что «это не моё». Ниже — последовательность из четырнадцати блоков: что учить, в каком порядке, сколько часов и по какому критерию считать блок закрытым. Программа рассчитана на человека с нуля и на 8–12 недель по 6–8 часов в неделю, включая обучение ЧПУ программированию с нуля — от чтения кадра до первой собственной программы.
Чему научитесь
- Проверять входной уровень и не начинать с середины.
- Проходить допуск и безопасность по чек-листу.
- Ставить ноль и крепить заготовку без сюрпризов.
- Считать режимы по формуле и таблицам руководства.
- Читать программу и понимать каждую строку.
- Делать контур, карман, паз и отверстия.
- Мерить деталь и объяснять расхождение.
- Строить первую программу в CAM и проверять её.
Предпосылки и безопасность
Нужны: станок с доступом хотя бы 6 часов в неделю, две фрезы (6 и 3 мм), обрезки материала, штангенциркуль, индикатор, журнал.
Безопасность — нулевой блок программы, без него остальные не начинаются.
- E-Stop. Кнопка доступна из рабочей зоны, проверена нажатием до первого реза.
- Ограждения и лимиты. Дверца останавливает шпиндель; soft limits не дают уехать в предел.
- СИЗ. Очки и наушники; при СОЖ — защита кожи.
- Правило руки. Первый прогон — без заготовки, рука на кнопке, никто не стоит в зоне вылета стружки.
Содержание
- Как устроена программа.
- Входной уровень.
- Допуск и безопасность.
- Станок и стойка.
- Заготовка и ноль.
- Инструмент.
- Режимы.
- Чтение программы.
- Первый контур.
- Карман и отверстия.
- Измерения.
- CAM.
- Разбор ошибок.
- План 8 недель и выпуск.
Какие вопросы новичков разобраны в этом томе
«Обучение на фрезерном станке с ЧПУ» — с чего начать и в каком порядке идти. «С чего начать?» — какой первый блок и какой первый станок. «Почему фреза ломается на первом проходе» — глубина, подача и вход. «Как понять, что я готов делать детали» — критерии выпуска, а не самоощущение. «Курсы оператора ЧПУ» — что из программы совпадает с курсом, а что добирается практикой.
Модуль 1. Как устроена программа
Программа — это последовательность блоков с критерием закрытия, а не список тем.
Формат занятия. Двадцать минут теории, час практики, двадцать минут разбора: без разбора навык не закрепляется.
Длительность блока. Полторы-две недели: короче — не закрепляется, дольше — теряется интерес.
Принцип. Один блок — один навык. Блок закрыт, когда вы делаете упражнение без подсказки и объясняете, почему так.
Почему такой порядок. Каждый блок использует предыдущий: без нуля не проверить режим, без режима не оценить кромку.
Почему именно так. Каждый блок опирается на предыдущий: без нуля не проверить режим, без режима не оценить кромку.
Порядок. Безопасность, станок, ноль, инструмент, режимы, код, контур, карман, измерения, CAM. Каждый следующий опирается на предыдущий.
Расписание. Два занятия в неделю по три часа устойчивее, чем одно на шесть: внимание падает после третьего часа.
Считается. Восемь недель по семь часов — это 56 часов; при двух занятиях по три с половиной часа.
Почему не интенсив. Шестнадцать часов за выходные дают знакомство, а не навык: повторение нужно распределённое.
Минимум часов. Даже при плотном графике два занятия по три часа дают шесть: меньше — навык не закрепляется.
Часы. 6–8 часов в неделю: два занятия по 3–4 часа. Меньше — навык не закрепляется, больше — падает внимание.
Как искать. Просить не «оцени», а «покажи, где я нарушил порядок наладки».
Кто может смотреть. Наставник, мастер, опытный оператор: главное — человек, который работает на станке сейчас.
Кто смотрит. Наставник, мастер или опытный оператор: главное — человек, который работает на станке сейчас.
Обратная связь. Раз в неделю кто-то смотрит вашу деталь и программу: наставник, мастер, опытный оператор.
Три колонки. Что делал, что получилось, что переделать: больше не нужно.
Где хранить. Тетрадь у станка и файл: бумага не зависит от компьютера, файл не теряется.
Журнал. После занятия три строки: что делал, что получилось, что переделать. Через месяц это ваша карта прогресса.
Почему так. Без критериев обучение превращается в бесконечное «ещё немного потренируюсь».
Проверка. Сколько блоков вы закрыли по критерию, а не по ощущению?
Модуль 2. Входной уровень
Старт с середины — самая дорогая ошибка новичка.
Формат проверки. Пять вопросов на бумаге, без подсказок: чертёж, допуск, ноль, фреза, единицы.
Что проверить. Понимание миллиметра и допуска, чтение простого чертежа, базовую геометрию, готовность работать руками.
Что делать при провале. Вернуться к черчению и допускам на неделю: это дешевле, чем ломать фрезы, не понимая размеров.
Второй вопрос теста. Показать на эскизе, где будет ноль и почему именно там.
Мини-тест. Нарисуйте контур 100 × 80 со скруглениями R10 и укажите, где будет ноль. Если не получается — начните с черчения, а не со станка.
Минимум на старте. Обрезки фанеры 10 мм, одна фреза 6 мм, цанга и штангенциркуль — этого хватает на первые четыре блока.
Проверка понимания. Объяснить, почему фанера требует компрессионной фрезы, а сосна — острой: ответ показывает уровень.
Материал и инструмент. Знать, чем фанера отличается от МДФ и зачем нужна цанга. Это две минуты теории, которые экономят день.
Реализм. Первые детали будут с браком по кромке: это норма, если размер и посадка в норме.
Что считать успехом. Первая деталь в допуске и объяснение, почему получилось именно так.
Ожидания. Первая деталь — не «шкатулка», а плита с контуром и отверстием. Всё остальное позже.
Почему так. Провал на входе обычно не про станок, а про отсутствие базы по чертежу и размерам.
Проверка. Можете ли вы объяснить, что такое допуск, на примере своей будущей детали?
Модуль 3. Допуск и безопасность
Допуск — это не формальность, а условие работы.
Что спросить. Где E-Stop, где аптечка, что делать при возгорании стружки и кому звонить.
Подпись. Инструктаж фиксируют подписью: без неё считается, что его не было.
Инструктаж. Вводный и на рабочем месте, с подписью. Без него к станку не подпускают.
Как проверять. Нажать E-Stop при вращении шпинделя: он должен встать, а программа — остановиться.
Проверка кнопок. E-Stop, лимиты, ограждения, аварийная остановка шпинделя.
Фраза для мастера. «Остановился, вот что произошло, вот что проверил» — этого достаточно, чтобы разбор пошёл быстро.
Порядок действий при сбое. Остановиться, доложить, записать. Не «попробую ещё раз» без понимания причины.
Уборка по шагам. Сначала стол, потом станок, потом пол: иначе пыль возвращается на стол.
Уборка. Стружку убирают щёткой и крючком, не рукой; СОЖ не сливают в раковину.
Почему так. Травмы случаются при уборке и наладке, а не в размеренном резе.
Проверка. Знаете ли вы, где аптечка, огнетушитель и куда звонить?
Модуль 4. Станок и стойка
Станок надо знать руками, а не по картинке.
Мягкие лимиты. Проверить, что стойка не даёт уехать за предел: команда в ручном режиме и ожидаемая реакция.
Оси и пределы. X, Y, Z, направление плюс, ход осей, где концевики, как работает возврат в ноль.
Пять функций. Ручной режим, пуск, пауза, сброс, вывод координат: остальное осваивается по ходу.
Стойка. Меню, ручной режим, пуск программы, пауза, сброс, вывод координат. Пять функций, которые нужны каждый день.
На слух. Выход на обороты занимает секунды, а не минуту; скрип — повод остановиться.
Шпиндель. Включение, обороты, направление, задержка выхода на режим.
Смена. Только при остановленном шпинделе; после смены — обнуление длины.
Смена инструмента. Ручная или автоматическая, как затягивается цанга, где хранится инструмент.
Прогон по осям. Пройти в ручном режиме на 10 мм и вернуться: станок идёт туда, куда вы думаете?
Почему так. Половина «ошибок программы» — это непонимание того, как стойка читает команды.
Проверка. Сколько кнопок на стойке вы нажимали самостоятельно?
Модуль 5. Заготовка и ноль
Ноль и крепление — блок, который определяет всё дальше.
Тест рукой. После установки толкнуть заготовку: люфт означает, что прижим слабый или упор не тот.
Крепление. Прижимы по краям, упоры по двум сторонам, жертвенный стол под деталью. Заготовка не двигается рукой.
Разница. Угол даёт скорость, отверстие — повторяемость; для серии выбирают отверстие.
Ноль по X/Y. По углу или по отверстию. Угол быстрее, отверстие точнее.
Две точки. Проверять по краям заготовки: перекос 0,1 мм на 200 мм уже виден на детали.
Ноль по Z. По верху заготовки, проверка в двух точках: разница 0,1 мм означает перекос.
Без спешки. После касания поднять ось, отойти, посмотреть координаты — это дешевле, чем ловить скол.
Проверка касанием. Без бумажки и «на глаз»: касание фрезой, фиксация, повторная проверка.
Проверка после сбоя. После E-Stop ноль проверяют заново: станок мог потерять шаги.
Смещение. Если ноль «уехал», сначала ищут причину, а не правят коррекцией.
Почему так. Ноль и крепление — самая дешёвая часть наладки и самая частая причина брака.
Проверка. Сколько раз вы проверили ноль перед первой деталью?
Модуль 6. Инструмент
Инструмент — расходник с ресурсом, и его надо считать.
Две фрезы на старте. Спиральная 6 мм для контуров и карманов, 3 мм для мелочи. Плюс V-фреза, если нужна гравировка.
Затяжка. Цангу затягивают ключом до упора, но без фанатизма: перетяжка портит посадку.
Цанга. Под каждый диаметр хвостовика; изношенная цанга даёт биение и «полосатую» кромку.
Ориентир. Для фрезы 6 мм вылет 20–25 мм — рабочий; больше — вибрация и сколы.
После смены. Измерить вылет линейкой: разница в 5 мм меняет жёсткость.
Вылет. Минимальный, но достаточный. Каждые 10 мм лишнего вылета — потеря жёсткости.
Тест. Простой рез на обрезке: если ворс появился там, где раньше не было, фреза устала.
Износ. Ворс, потемнение, нагрев, визг на прежнем режиме. Тупую фрезу не спасает подача.
Формат. Строка на фрезу: дата, материал, число деталей, когда менять.
Учёт. В журнале отмечают фрезу и число деталей: так виден реальный ресурс на вашем материале.
Почему так. Кромка зависит от геометрии и состояния фрезы больше, чем от мощности шпинделя.
Проверка. Сколько деталей вы сделали одной фрезой и как это поняли?
Модуль 7. Режимы
Режим считается по трём числам, а не берётся из головы.
Формула. Подача = подача на зуб × число зубьев × обороты. Для алюминия: 0,05 × 3 × 12 000 = 1 800 мм/мин.
Числа месяца. Через месяц в журнале видно, сколько деталей сделано и сколько ушло в брак: это честнее ощущений.
Запись. Удачную тройку «обороты — подача — глубина» записывают для материала и фрезы: это и есть ваша таблица.
Диапазоны руководства. Алюминий 12 000–18 000 об/мин и 800–1 500 мм/мин; латунь 8 000–12 000 и 600–1 200; сталь 3 000–8 000 и 200–600; акрил 12 000–18 000 и 1 500–3 000.
Первый материал. Начинают с фанеры: она предсказуема, а ошибки дешевле, чем на МДФ с его пылью.
Дерево и плиты. Мягкие породы 12 000–18 000 и 2 000–4 000 мм/мин, глубина 3–6 мм; фанера 15 000–20 000 и 2 000–3 500, глубина 3–5 мм; МДФ 18 000–24 000 и 3 000–6 000, глубина 4–8 мм.
Первый проход. Половина таблицы: слышно, как ведёт себя система, и есть куда отступить.
Правило. Новый материал — новый тест: три прохода на разных подачах и запись результата.
Поправка. Жёсткость, биение и мощность станка меняют числа на 20–30 %.
Почему так. Числа в программе — это физика реза, а не настройки «на вкус».
Проверка. Откуда взяты числа в вашей последней программе?
Модуль 8. Чтение программы
Читать программу важнее, чем писать: ошибку видно до станка.
Почему отмены. Без G40 и G49 стойка унаследует коррекции предыдущей программы.
Шапка. G21 (мм), G90 (абсолютные), G17 (плоскость), G94 (мм/мин), отмены G40 и G49, G54.
Проверка перед замером. Штангенциркуль обнуляют и проверяют на эталоне: сбитый инструмент врёт красиво и уверенно.
Свой набор. Штангенциркуль, микрометр, индикатор: покупают по одному, по мере задач.
Инструмент. T и M6, затем G43 с номером коррекции: без неё глубина уйдёт.
После старта. Убедиться, что шпиндель вышел на обороты и СОЖ идёт, а не капает.
Обороты и СОЖ. M03 и S, M08 до входа в материал.
Движения. G0 только по воздуху, G1 с подачей F, дуги G2/G3 с R или I/J.
Конец. Подъём, M05, M09, M30.
Что искать. Единицы, координаты, инструмент, первое движение — четыре вещи, которые ловят большинство ошибок.
Чтение вслух. Прочитать первые двадцать строк и объяснить, что станок сделает первым.
Почему так. Модальные коды живут дольше кадра: шапка влияет на всё, что ниже.
Проверка. Можете ли вы объяснить каждый код в шапке своей программы?
Модуль 9. Первый контур
Первое упражнение — контур на обрезке, без карманов и 3D.
Почему плита. На плите видно всё: ноль, кромка, радиусы. Шкатулка это скрывает.
Деталь. Плита 100 × 80, контур со скруглениями R10, один проход по контуру.
Шаги упражнения. Крепление, ноль, проверка Z, прогон на воздухе, первый рез на 1 мм, затем на полную глубину.
Проверка на слух. Ровный гул и стружка — режим попал; визг и пыль — нет.
Вариант с фаской. Второй проход V-фрезой по кромке проверяет, держит ли станок глубину на малой площади.
Подача. Для фанеры 10 мм — 2 500 мм/мин при 18 000 об/мин, два прохода по 5 мм.
Критерий. Расхождение до 0,2 мм — норма для дерева; больше — ищите причину, а не «докручивайте».
Замер. Габарит, радиусы, чистота кромки. Расхождение больше 0,2 мм — искать причину.
Итог занятия. Режимы, фреза, результат — в журнал.
Почему так. Контур проверяет ноль, инструмент, режим и крепление одновременно.
Проверка. Сошёлся ли контур с эскизом с первого раза?
Модуль 10. Карман и отверстия
Второе упражнение добавляет вход в материал и посадку.
Порядок проходов. От центра к стенке или по спирали: главное, чтобы фреза не входила в стенку боком на полную глубину.
Как смотреть. Кромка входа должна быть ровной: скол означает крутой пандус или тупую фрезу.
Проверка входа. Смотреть на вход: скол или тёмное пятно означают, что пандус слишком крутой.
Карман. 40 × 30, глубина 4 мм. Вход по пандусу, шаг 40–50 % диаметра фрезы.
Овальность. Диаметр мерить в двух направлениях: овальность говорит о биении или люфте.
Отверстия. Спираль фрезой 3 мм или сверление циклом, если есть сверло нужного диаметра.
Порядок операций. Сначала отверстия и карман, потом контур: деталь дольше сохраняет жёсткость.
Паз и шип. Паз 18 мм под фанеру 18 мм: отклонение 0,2 мм уже требует подгонки, и это нормальный урок.
Посадка. Ответная деталь должна входить без струбцины. Проверяют сразу, а не после сборки.
Глубина в трёх точках. Проверить дно кармана: ровное или с уступом?
Почему так. Карман — место, где ошибки входа и припуска видны сразу.
Проверка. Что оказалось сложнее: карман или контур?
Модуль 11. Измерения
Без измерений нет оператора, есть наблюдатель.
Калибровка. Раз в месяц проверять по эталону: инструмент изнашивается и врёт постепенно.
Инструмент. Штангенциркуль, микрометр, индикатор на стойке. Свой штангенциркуль — обязателен.
Список. Габарит, глубина, диаметр, кромка, перпендикулярность: пять пунктов на первую деталь.
Очередность замеров. Сначала габарит, потом глубина, потом посадка: так ошибка находится быстрее.
Что мерить. Габарит, глубину, диаметр отверстия, perpendicularность, кромку.
Температура. Деталь после реза остывает: замер «горячей» даёт другую цифру.
Как мерить. В трёх точках, при одинаковой температуре, без перекоса губок.
Одинаковые условия. Мерить при одной температуре: металл от руки теплеет и врёт на сотые.
Погрешность. Для дерева 0,2 мм — норма, для металла 0,05 мм — уже разговор.
Цифры, не слова. Числа в журнал, а не «вроде нормально». Через месяц видно тренд.
Почему так. Оператор отличается от наблюдателя способностью доказать размер.
Проверка. Сколько размеров вы замерили на последней детали?
Модуль 12. CAM
CAM — следующий шаг после ручного кода, а не замена ему.
Минимум. Плита, контур, карман, отверстия, симуляция и файл с версией — шесть шагов, которые повторяются в каждом заказе.
Формат файла. Имя с версией: plita-100x80-v1.nc. Старые версии не удаляют до сдачи.
Что сделать. Модель плиты, контур, карман, отверстия, симуляция, пост, файл с версией.
Проверка поста. Один контур на простой детали: если геометрия совпала, пост годится.
Сравнение версий. Старая и новая версия поста дают разные кадры: рабочую копию хранят с датой.
Пост. Для Mach3 — mach3mill.cps, для GRBL — grbl.cps. Проверяют простой деталью.
Что смотреть. Число кадров, порядок операций, наличие подводов и отводов.
Сравнение. CAM-программа и ручная на одну деталь: число кадров, порядок, кромка.
Что смотреть. Зарезы, столкновения оправки, остатки материала в углах.
Что делает стратегия. Адаптивная черновая режет узким боковым шагом и глубоко: видно, как меняется число кадров и время.
Проверка оправки. Включать державку в симуляции: именно она цепляет прижимы.
Симуляция. Зарезы и столкновения — до станка; проверка оправки, а не только фрезы.
Почему так. CAM ускоряет, но не понимает за вас допуски и крепление.
Проверка. Можете ли вы объяснить любой кадр, который выдал CAM?
Модуль 13. Разбор ошибок
Каждый блок программы заканчивается разбором, а не оценкой.
Порядок разбора. Сначала смотрят на деталь, потом на программу, потом на станок: ошибки чаще в первых двух.
Три частые причины. Ноль, инструмент, припуск. Всё остальное встречается реже и проверяется после.
Что записать. Материал, фрезу, подачу, глубину: запись превращает случай в правило.
Признак → причина. Скол на входе — вход или подача; ступенька на стенке — припуск; увод размера — ноль или коррекция.
Очередность разбора. Сначала проверяют ноль и инструмент, потом режим, потом программу: так дешевле.
Один параметр. Меняют что-то одно и смотрят результат: иначе непонятно, что помогло.
Журнал. Ошибка, причина, что изменили, что стало. Через месяц это личный справочник.
Подготовка. Приносить деталь, программу и журнал: разговор идёт по фактам, а не по памяти.
Разбор с наставником. Раз в неделю показать деталь и программу: чужой глаз видит то, что вы считаете нормой.
Почему так. Ошибки повторяются, когда их не записывают.
Проверка. Какая ошибка повторилась у вас дважды?
Модуль 14. План 8 недель и выпуск
План — это календарь, а не список желаний.
Запас плана. Если блок не закрыт за две недели, план сдвигается, а не сжимается: иначе следующие блоки падают.
Недели 1–2. Безопасность, станок, ноль, крепление. Упражнение: ноль три раза подряд без подсказки.
Обратная связь. В эти недели важно, чтобы кто-то проверил шапку: ошибка в единицах стоит дороже всех остальных.
Недели 3–4. Инструмент, режимы, чтение программы. Упражнение: разобрать десять кадров и собрать шапку.
Что важно. К концу шестой недели должна быть деталь, а не только текст программы.
Недели 5–6. Контур и карман. Упражнение: плита 100 × 80 с карманом и отверстием.
Сравнение. CAM и ручная программа на одну деталь: разница в кадрах показывает, что делает софт.
Недели 7–8. Измерения и CAM. Упражнение: та же плита из CAM плюс сравнение с ручной программой.
Что показать. Три детали, журнал и объяснение каждой строки программы: это и есть «умею».
Формулировка критерия. «Ставлю ноль без подсказки, объясняю режим и каждую строку» — так звучит закрытый блок, а не «уверенно чувствую».
Спорные случаи. Пятно на нелицевой стороне и след от прижима — не брак; скол на лицевой — брак.
Что считать браком. Размер вне допуска, сорванная посадка, скол на лицевой кромке. Мелочи вроде пятна на нелицевой стороне браком не считают.
Что приносить на выпуск. Детали, журнал и распечатку программы с пометками: так разбор идёт по фактам.
Проверка критерия. Критерий закрыт, если упражнение повторено дважды с интервалом в неделю.
Критерий выпуска. Три детали по эскизу, замер, объяснение режимов и программы. Не «чувствую уверенность», а конкретный список.
Почему так. Восемь недель по 6–8 часов дают около 50–60 часов практики — достаточно для простых деталей.
Проверка. Какая неделя у вас сейчас и что мешает закрыть блок?
Как вести занятие. Двадцать минут теории — один вопрос, один пример, один чек-лист. Час практики — одно упражнение до результата. Двадцать минут разбора — замер, фото, запись. Такой формат держит внимание и даёт измеримый итог каждого вечера.
Что делать при пропуске. Пропущенное занятие не догоняют вдвое быстрее: его переносят. Иначе упражнение делается «на скорость», а навык требует повторения.
Как понять, что пора двигаться дальше. Упражнение выполнено два раза подряд без подсказок, с замером в допуске. Один удачный раз — это везение, два — навык.
Практикум. Шесть упражнений программы
Каждое упражнение выполняется на обрезках, с записью в журнал.
Упражнение 1. Ноль три раза подряд
Поставить ноль по X, Y и Z, снять заготовку, поставить заново, повторить. Три раза без подсказки — блок закрыт. Ошибка в 0,1 мм между подходами означает, что вы торопитесь.
Упражнение 2. Шапка по памяти
Написать шапку: единицы, абсолютные координаты, плоскость, подача, отмены коррекций, система координат, инструмент, обороты, безопасная высота. Сверить с руководством. Разница — то, что вы ещё не помните.
Упражнение 3. Контур 100 × 80
Фанера 10 мм, фреза 6 мм, два прохода по 5 мм, подача 2 500 мм/мин при 18 000 об/мин. Замер габарита и кромки. Расхождение больше 0,2 мм — разбор причины, а не «подкрутить».
Упражнение 4. Карман 40 × 30
Глубина 4 мм, вход по пандусу, шаг 2,5 мм. Проверить дно в трёх точках и посадку ответной детали. Ступенька на дне — припуск или порядок проходов.
Упражнение 5. Отверстие 8 мм
Спираль фрезой 3 мм на глубину 10 мм. Замер диаметра и вертикальность. Отверстие «заплыло» — проверьте керф и подачу на входе.
Упражнение 6. CAM и сравнение
Та же плита в CAM: контур, карман, отверстия, симуляция, пост. Сравнить с ручной программой по числу кадров и кромке. Объяснить, какие кадры CAM добавил и зачем.
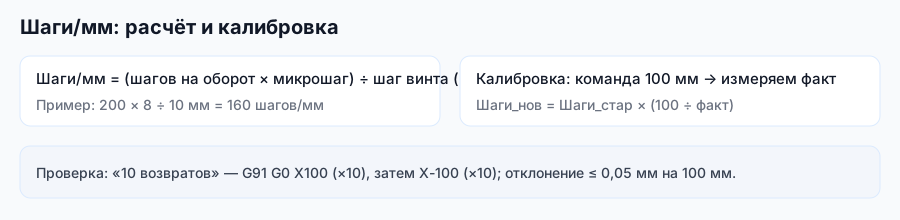
Экзамен
1. Почему программа обучения начинается с безопасности, а не со станка? Потому что травмы случаются при наладке и уборке. Без допуска, проверенного E-Stop и ограждений остальные блоки опасны.
2. Что значит «блок закрыт»? Вы делаете упражнение без подсказки и можете объяснить, почему сделали так. Ощущение уверенности критерием не является.
3. Зачем проверять входной уровень? Чтобы не начинать с середины: без чтения чертежа и понимания допуска человек не сможет контролировать деталь и будет винить станок.
4. Как проверить, что ноль стоит правильно? Коснуться фрезой, зафиксировать, проверить в двух точках по Z, прогнать первую программу на воздухе и сравнить координаты с ожидаемыми.
5. Почему первый проход делают на половине режима? Это измерение, а не осторожность: слышно, как ведёт себя система, и есть запас, если число окажется слишком агрессивным.
6. Как считается подача? Подача на зуб × число зубьев × обороты. Для алюминия 0,05 × 3 × 12 000 = 1 800 мм/мин; ошибка в числе зубьев меняет результат в полтора-два раза.
7. Зачем нужен G43? Это коррекция длины инструмента. Без неё глубина уйдёт на разницу длин, и деталь будет выше или глубже, чем в программе.
8. Что проверяют в шапке программы? G21, G90, G17, G94, отмены G40 и G49, G54, инструмент, обороты, безопасную высоту. Это то, что стойка возьмёт из предыдущей программы, если не задать заново.
9. Почему карман сложнее контура? Добавляются вход в материал, порядок проходов и припуск по дну. Ошибки входа видны сразу, а ступенька на дне требует разбора.
10. Что мерить на первой детали? Габарит, глубину, диаметр отверстия и кромку, в трёх точках. Для дерева норма 0,2 мм, для металла — 0,05 мм.
11. Зачем сравнивать CAM-программу с ручной? Чтобы увидеть, откуда берутся лишние кадры и где CAM добавил подводы. Это единственный способ читать сгенерированный код осмысленно.
12. Какой критерий выпуска по программе? Три детали по эскизу с замером, объяснение режимов и каждой строки программы. Плюс запись в журнале, а не воспоминания.
Частые вопросы (Q&A)
Сколько времени занимает программа? Восемь недель по 6–8 часов, около 50–60 часов практики. При двух занятиях в неделю по три часа темп спокойный.
Можно ли пройти её на бытовом станке? Да, если есть жёсткость, лимиты и возможность крепить заготовку. Бюджетный станок с полем 600 × 1200 мм закрывает все упражнения.
Что делать, если нет CAM? Первые шесть упражнений делаются на ручном коде. CAM подключают на седьмой-восьмой неделе, когда понятна структура программы.
Нужен ли наставник? Желателен: раз в неделю он смотрит деталь и программу. Без обратной связи ошибки закрепляются и потом переучиваются дольше.
Как понять, что пора делать детали на заказ? Когда три детали по эскизу сошлись с замером и вы можете объяснить режимы. Дальше — заказы с запасом по сроку.
Что делать, если фреза ломается на первом проходе? Проверить глубину, подачу и вход в материал. Первый проход 0,5–1 мм и пандус вместо вертикального врезания решают большинство случаев.
Глоссарий
Блок программы — этап с упражнением и критерием.
Ноль — точка отсчёта координат детали.
Коррекция длины — G43, учёт длины инструмента.
Пандус — наклонный вход в материал.
Керф — ширина реза.
Симуляция — проверка траектории на модели.
Постпроцессор — перевод траектории в кадры стойки.
Критерий выпуска — список проверяемых умений.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Фреза сломалась на входе | Глубокий первый проход | 0,5–1 мм, пандус |
| Деталь смещена целиком | Ноль не там | Проверка G54 и прогон на воздухе |
| Размер ушёл после смены фрезы | Не обнулён G43 | Обнулить длину, проверить |
| Ступенька на стенке | Припуск или порядок | Раздельные припуски |
| Дно кармана с уступом | Припуск по дну | Проверить настройки операции |
| Кромка рваная | Тупкая фреза или режим | Замена, пересчёт подачи |
| Отверстие «заплыло» | Малая подача на входе | Спираль, керф, режим |
| Станок не читает файл | Пост или формат | Первые 20 строк, пост под стойку |
| Пятна и полосы по площади | Биение или люфт | Индикатор, проверка патрона |
| Ноль «уехал» к вечеру | Тепло или потеря шагов | Проверка механики и драйвера |
| Деталь не садится | Измерения пропущены | Мерить в трёх точках |
Мысли вслух: чего нет на форумах
Первое, о чём молчат: новичок ломает фрезу не потому, что «руки не оттуда», а потому что начал с 3D. Рельеф требует понимания шага, припуска и времени; контур — только нуля и режима. Последовательность блоков важнее таланта.
Второе — часы. Шесть часов в неделю выглядят смешно рядом с «интенсив за выходные», но за восемь недель это 50–60 часов практики с повторениями. Интенсив даёт 16 часов и ощущение, что вы всё видели.
Третье, случай из практики. Приходит человек после курса: «программу читаю». Дают заготовку — ставит ноль по верху, но заготовка с наплывом клея в углу, и фреза идёт выше. Деталь недорезана по контуру. Ноль ставится по чистой поверхности — этому не учат в лекциях, это видно только на детали.
Четвёртое — измерения. Оператор без штангенциркуля — наблюдатель. Свой инструмент за 1,5–2 тыс. ₽ приучает мерить каждую деталь, а не «на глаз». На собеседовании это видно сразу.
Пятое — CAM. Люди учат CAM первым и не понимают, почему деталь не та. Двадцать строк ручного кода дают понимание, которого не даёт месяц кнопок: после них видно, где CAM добавил подвод, а где ошибся с припуском.
Шестое — журнал. Три строки после занятия кажутся формальностью, но через месяц именно они показывают, что наладка ускорилась с сорока минут до пятнадцати. Без записей прогресс не виден и кажется, что вы стоите.
Седьмое — «проверка на воздухе». Опытные её иногда пропускают, новичкам нельзя: половина ошибок (высоты, порядок, лишний G0) видна именно там, а не в симуляторе.
Восьмое — время на блок. Неделя на ноль — норма. Неделя на контур — норма. Если блок не закрывается за две недели, проблема не в вас, а в отсутствии обратной связи.
Девятое: не сравнивайте себя с видео, где деталь делают за десять минут. Там монтаж, знакомый материал и станок, который вы не видели.
Десятое: если после восьми недель деталь не сходится, дело чаще в креплении и нуле, а не в «способностях». Разберите три последние детали по журналу.
Одиннадцатое: держите одну «учебную» фрезу отдельно от рабочих. На ней видно износ, и её не жалко на эксперименты.
Двенадцатое: не гонитесь за скоростью наладки в первые недели. Сорок минут на ноль — норма; пятнадцать придут к третьему месяцу.
Девятое: держите учебную фрезу отдельно от рабочих — на ней видно износ, и её не жалко на эксперименты.
И последнее: критерий выпуска — три детали, а не сертификат. Пока их нет, программа не пройдена, сколько бы видео вы ни посмотрели и сколько бы курсов ни закончили.
Открытая библиотека
Открытые лицензированные источники не цитируются: точных совпадений с темой программы занятий в корпусе не нашлось, а привязка «по смыслу» запрещена. Опорные данные — из документов завода: MATERIALS_PROCESSING_GUIDE.md (диапазоны режимов по материалам), GCODE_PROGRAMMING_GUIDE.md (коды, пример фрезеровки квадрата 50 × 50, циклы), MACH3_COMPLETE_GUIDE.md (настройка, лимиты, E-Stop), CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md (софт и посты), карточки /product/*.md.
Смотрите также
- Все курсы завода
- Режимы резания: с чего начинать
- Обучение ЧПУ программированию с нуля
- ЧПУ для начинающих: первый станок и первая деталь
- Курсы оператора ЧПУ: как выбрать и что дают
- Станок БИЗНЕС СТАРТ LITE
- Станок 17Д — пятиосевой фрезерный
- Библиотека руководств
- Форум: первые шаги на станке
Станки
Программа проходится на конкретной машине. БИЗНЕС СТАРТ LITE (/product/8/) — поле 600 × 1200 × 150 мм, шпиндель 1 500–2 200 Вт, от 219 980 ₽: все шесть упражнений помещаются. 17Д (/product/17/) — пятиосевой, поле от 1500 × 1500 × 1000 мм, 7,5 кВт, 2 950 000 ₽. 17К (/product/16/) — камень, ±0,02 мм, 2 890 000 ₽.
SMK (/product/19/) — металл и камень, ±0,03 мм, 7 000 000 ₽. МАСТЕР (/product/20/) — мостовой, 11–20 кВт, 3 449 980 ₽. РАКЕТА (/product/18/) — поворот 360°, 4 200 020 ₽. Для ювелирной практики:
JEWELER ULTRA (/product/26/) — ±0,005 мм (в комплектации ±0,002 мм), 650 000 ₽, и «Ювелир 5 ПРО» (/product/27/) — ±0,01 мм, 3 000 Вт, 1 200 000 ₽.
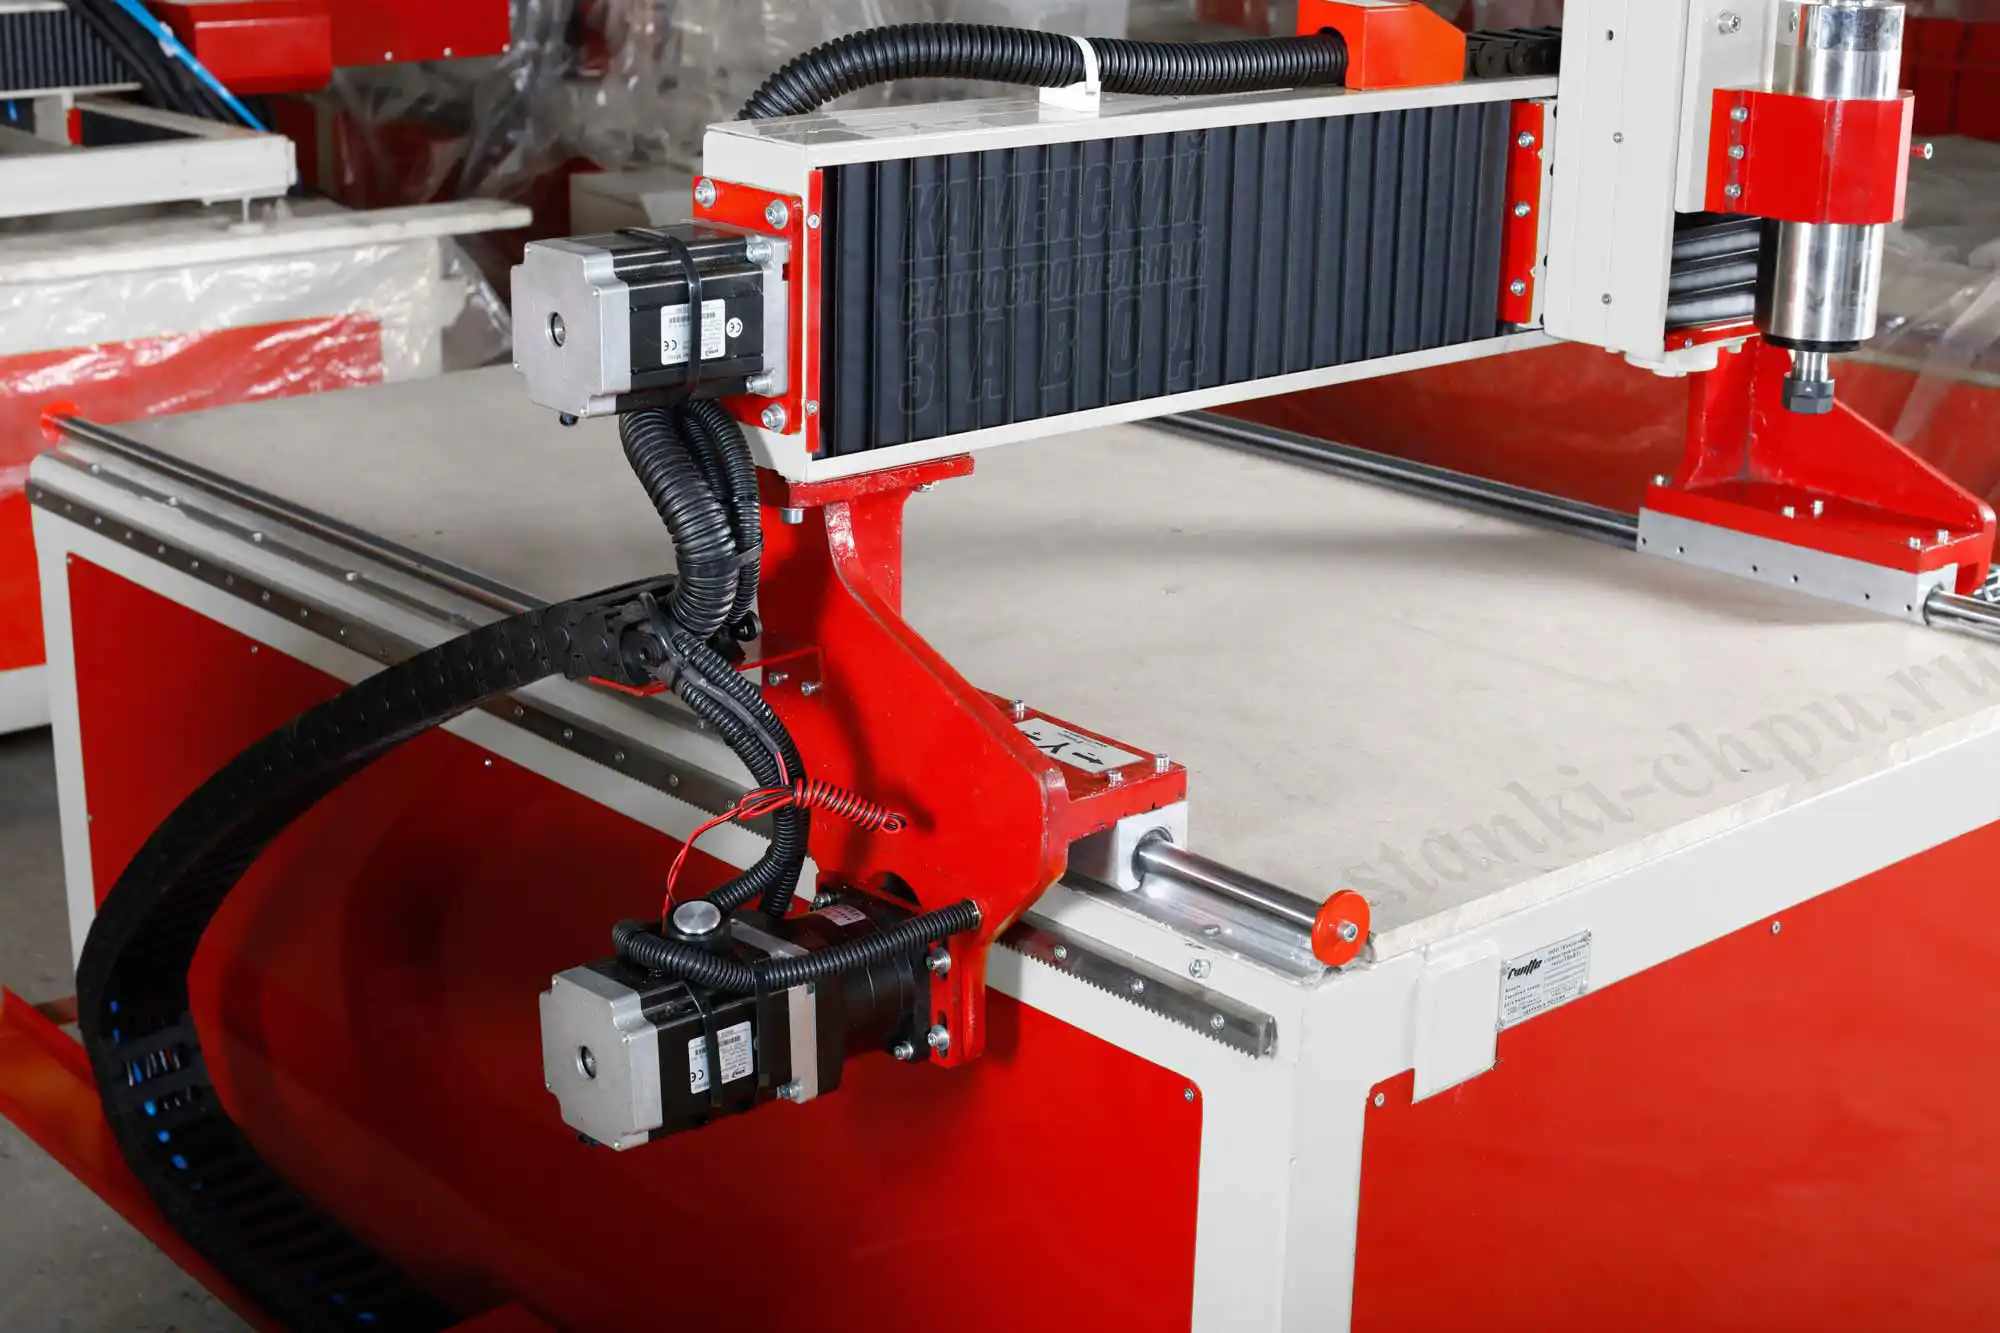
Фото, схемы и инфографика завода
Свои материалы завода: фото станков из цеха, схема цепочки подготовки программы, схема шагов и аварийного останова, две диаграммы — режимы по материалам и часы практики по блокам программы.
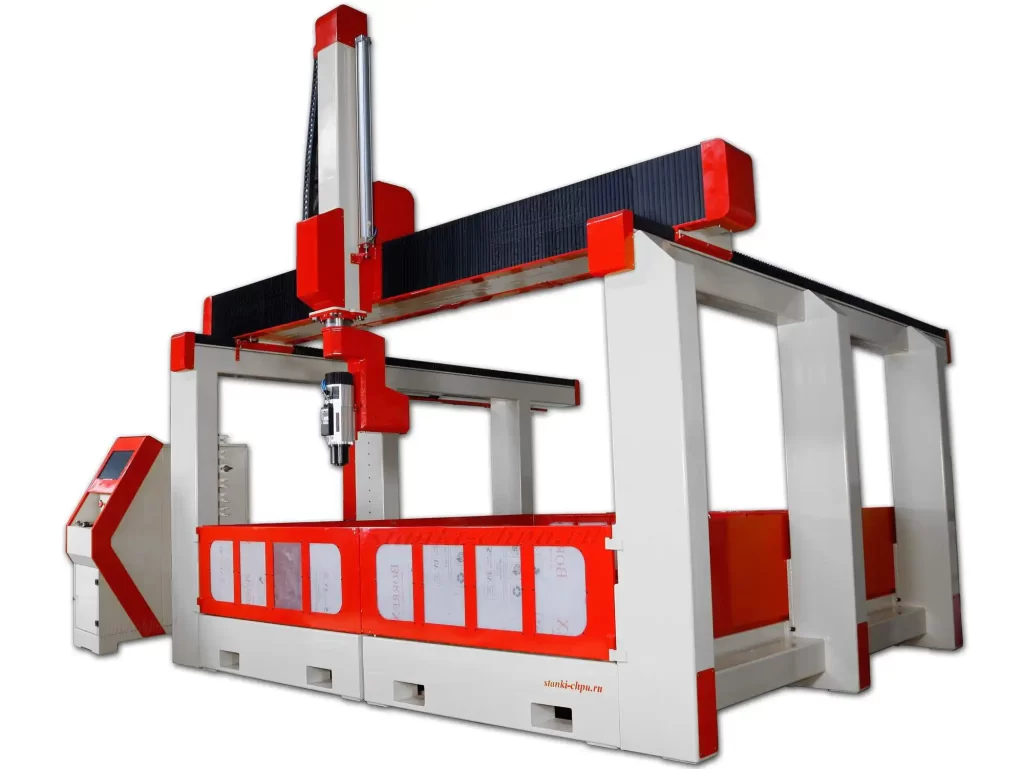
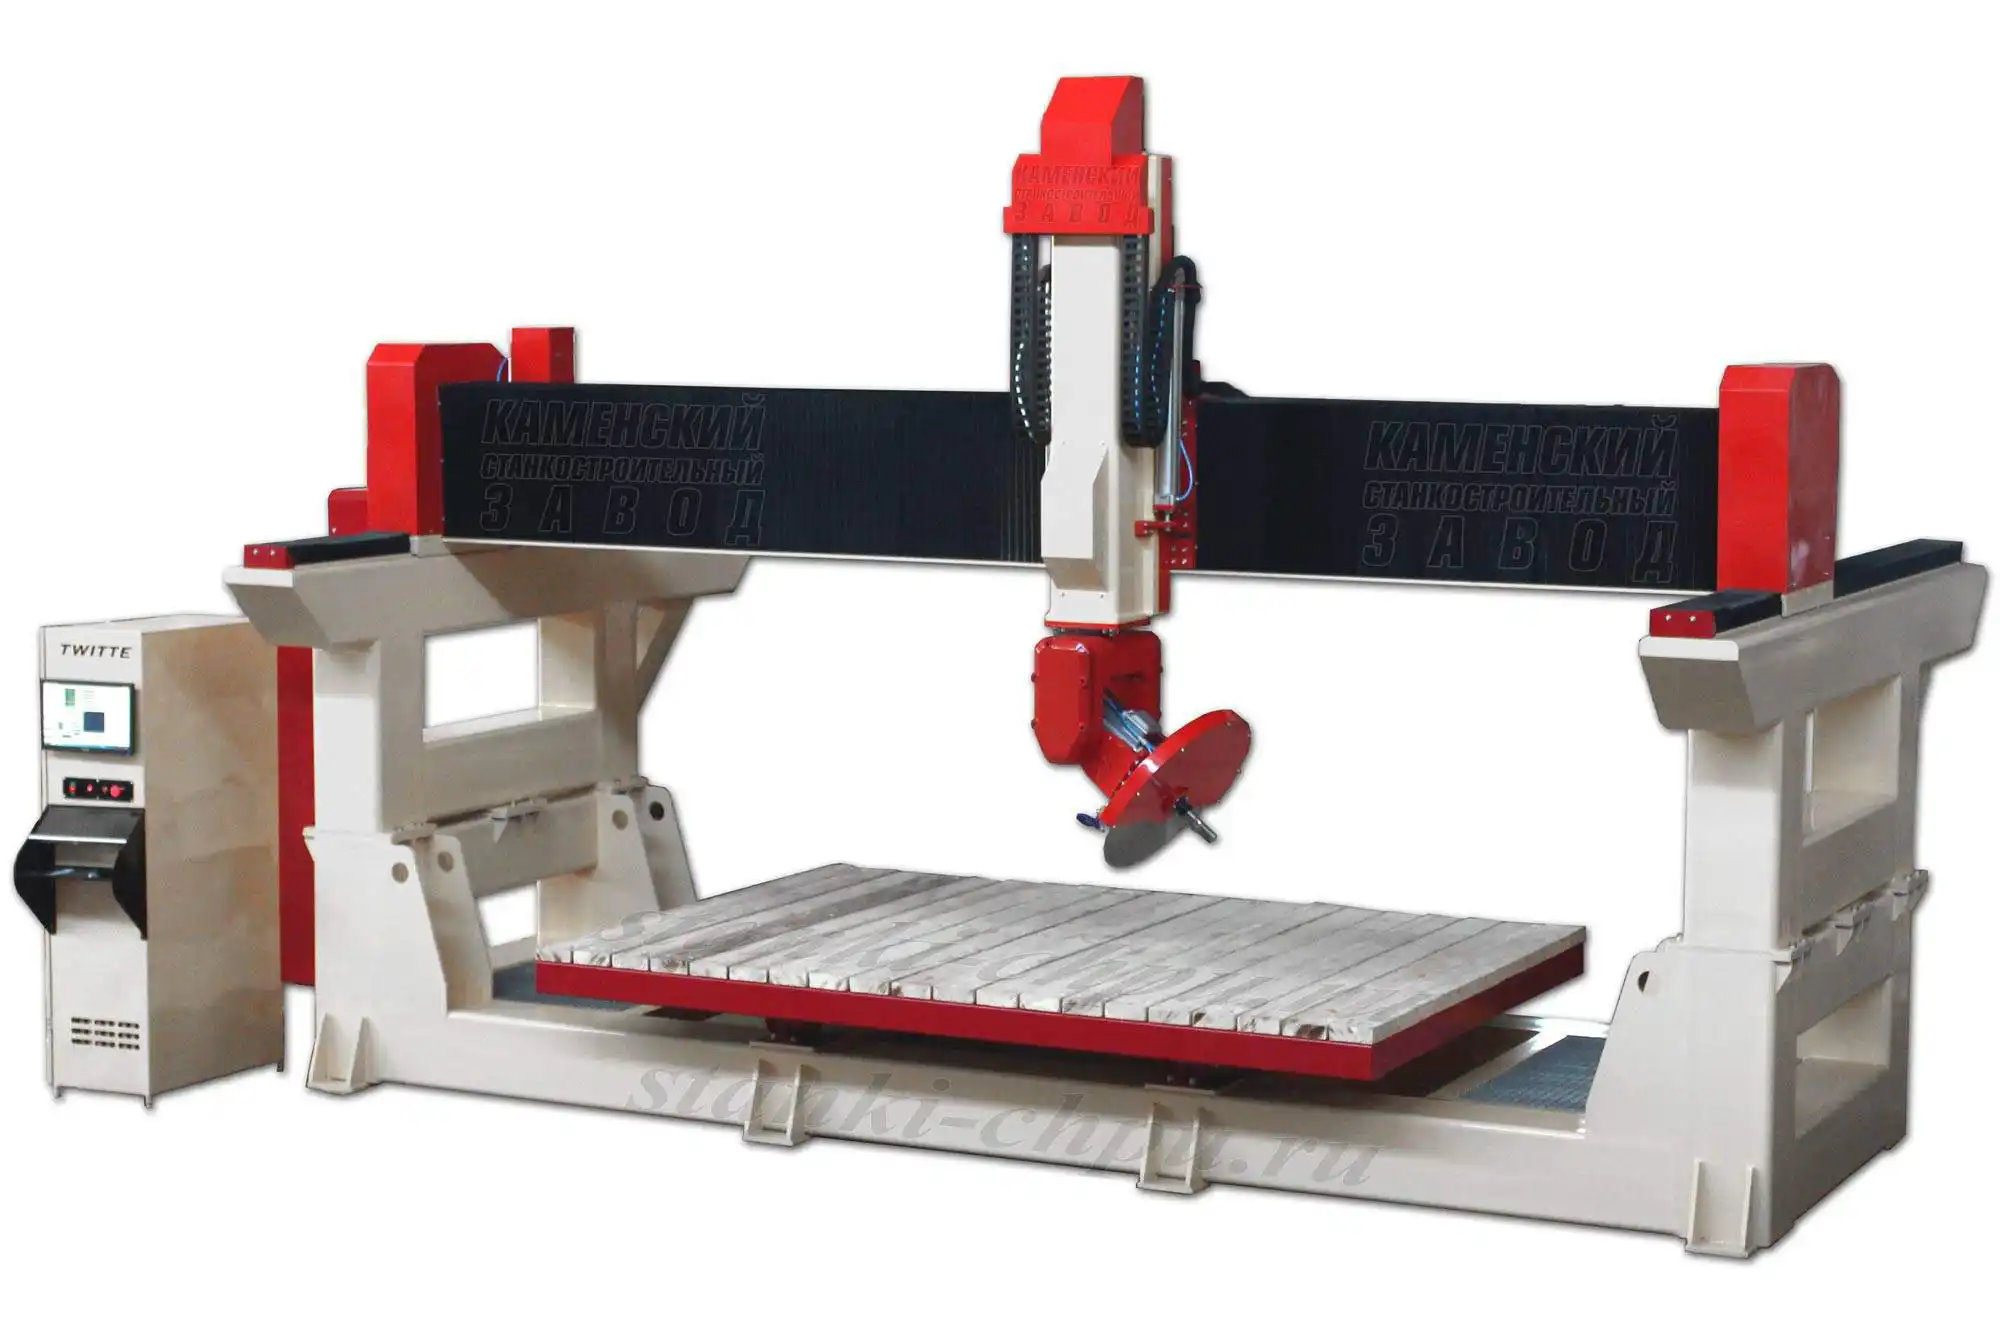
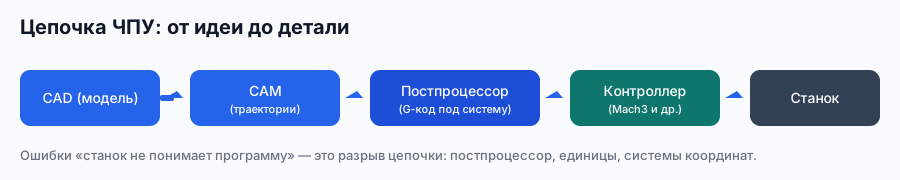
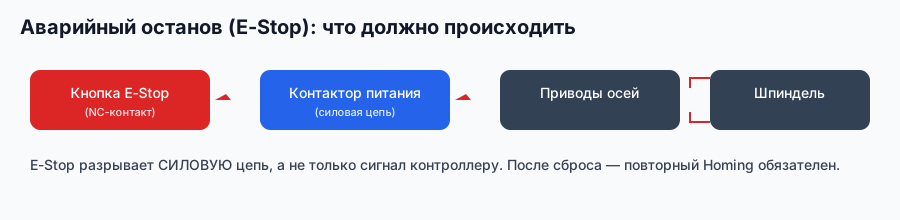


Фото и схемы — собственные материалы завода «Твайт»; диаграммы собраны по руководству завода и плану этого курса.
Первоисточник: https://zavod-stanki.ru/blog/obuchenie-na-frezernom-stanke-s-chpu-programma · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/obuchenie-na-frezernom-stanke-s-chpu-programma.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/obuchenie-na-frezernom-stanke-s-chpu-programma.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/obuchenie-na-frezernom-stanke-s-chpu-programma.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.