
Материалы: дерево/МДФ/фанера — том 3: диагностика и ошибки
Курс завода «Твайт»: Материалы: дерево/МДФ/фанера — том 3: диагностика и ошибки.
Материалы: дерево/МДФ/фанера — том 3: диагностика и ошибки
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 3 серии «Материалы: дерево/МДФ/фанера»: диагностика дефектов обработки — ворс и скол, увод > размера, прижог, слом фрезы, волна и ступеньки, тонкая фанера, пыль и влажность, измерения и тесты, журнал > инцидента, границы самостоятельного ремонта. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/materialy-derevomdffanera-tom-3.ai.json. > Версия 1.1 от 2026-10-30. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Материалы: дерево/МДФ/фанера — том 3: диагностика и ошибки“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «3 мм mdf бедствие», «2D > раскрой тонкой фанеры - постоянная ошибка в 0.5 мм», «3D обработка фанеры (режимы и инструмент)», «3D > гравирование по дереву и МДФ», «1 5 киловатта для 12 миллиметрового mdf», «3D обработка дуба», «2,5D из > дуба большой глубины»). > Факты — MATERIALS_PROCESSING_GUIDE.md (режимы, фрезы, материалы), CNC_KNOWLEDGE_BASE.md (влажность > 8–12 %), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (люфты, приводы); данные о станках — карточки /product/.md. > Важно: диагностика механических узлов — с выключенным шпинделем и снятым питанием; измерения в зоне > реза — только после полной остановки. Пыль вредна для дыхания, работа — с аспирацией и респиратором. > ТТХ станков — заявленные. > Границы тома. Это материал-центричная диагностика: влажность и партия, тонкая фанера, МДФ, дуб, пыль и > забивание паза. Соседние тома той же рубрики разбирают другие слои: «Деревообработка (изделия) — том 3: > диагностика и ошибки» — дефекты готового изделия (посадки, сборка, отделка, геометрия конструкции); > «Фрезы и инструмент — том 3: диагностика и ошибки» — дефекты инструмента (геометрия, износ, покрытие, > слом как свойство фрезы). Здесь инструмент и станок тоже проверяются, но центр — поведение материала и его > взаимодействие с прижимом и режимом. > Соседние тома серии: «том 1: основы и безопасность», «том 2: практика и режимы».
Дерево, МДФ и фанера ломаются по-разному, и это главная трудность диагностики. Дуб даёт скол по волокну, МДФ — прижог и пыль, тонкая фанера — увод на полмиллиметра, который ищут в станке, а находят в прижиме. Одинаковый на вид дефект у трёх материалов имеет три разных адреса.
Этот том — про то, как отличить материал от станка и станок от программы, когда деталь уже вышла не такой. Здесь нет «универсальных настроек»: есть порядок действий, пороги, после которых дефект становится браком, и привычка записывать число. Тома 1 и 2 объясняли, что это за плита и какие числа ставить. Том 3 начинается там, где числа не сошлись с результатом.
Чему научитесь: описывать дефект так, чтобы его можно было проверить; отделять материал от механики и программы; читать кромку и понимать, откуда ворс и скол; находить увод размера; распознавать прижог и вибрацию; диагностировать тонкую фанеру и МДФ; измерять люфт и биение; вести журнал и разбор инцидента; вовремя останавливаться и звать сервис.
Предпосылки. Опыт работы на станке, знание томов 1–2 или практика с деревом и плитами. Нужны штангенциркуль, индикатор, лупа и эталон кромки.
Безопасность. Все измерения механики — при выключенном шпинделе и снятом питании привода. Не проверяйте кромку рукой «на ходу» и не убирайте стружку из зоны реза до полной остановки. Пыль МДФ и ДСП вредна для дыхания: аспирация у источника и респиратор обязательны. Сломанная фреза — это осколки на высокой скорости; после слома зону осматривают, а не «продолжают с новой».
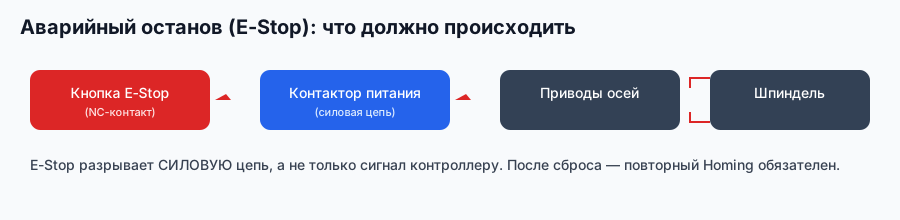
Схема завода «Твайт»: перед любым измерением в зоне реза снимают питание, а не надеются на кнопку «Стоп».
Содержание
- Диагностика как метод: факт, число, локализация
- Три источника: материал, станок, программа
- Ворс и скол: чтение кромки
- Увод размера: 0,1–0,5 мм
- Прижог и нагар
- Слом фрезы: причины и след
- Волна, вибрация, дребезг
- Ступеньки и геометрия 3D
- Тонкая фанера: «уехало 0,5 мм»
- Пыль, стружка, забивание паза
- Влажность и партия: материал против настройки
- Измерения и тесты
- Журнал и разбор инцидента
- Границы саморемонта и чек-лист
Модуль 1. Диагностика как метод: факт, число, локализация
Диагностика — это последовательность, а не поиск виноватого.
- Факт — что именно не так: ворс, скол, размер, прижог, звук.
- Число — насколько: 0,3 мм, 0,02 мм биения, 1 мм скола.
- Локализация — всегда или на одном участке, на одной детали или в партии.
- Гипотеза — одна, проверяемая дешёвым способом.
- Вывод — подтверждена или отброшена; запись.
Главная ошибка — менять несколько параметров сразу: причина «исчезает» вместе с дефектом, и через неделю всё повторяется. Второй источник провалов — доверие к памяти: «вчера резало» без записи не аргумент.
Порядок проверок дешёвый: сначала то, что видно и измеряется за минуту (кромка, стружка, прижим, влажность), потом инструмент, потом механика, и только затем программа.
Ещё одно правило: одна гипотеза — одно измерение. Если после проверки картина не изменилась, гипотеза отброшена, и возвращаться к ней не нужно. Диагностика идёт списком, а не по кругу.
Где граница с соседними томами. Три курса легко перепутать по названию, поэтому разделение стоит зафиксировать до первого дефекта.
| Том | Что в центре | Типовой вопрос |
|---|---|---|
| Деревообработка (изделия) — том 3 | Готовое изделие: посадки, сборка, отделка, геометрия конструкции | «Почему полка не собралась в угол?» |
| Фрезы и инструмент — том 3 | Инструмент: геометрия, износ, покрытие, слом | «Почему фреза сломалась на этой подаче?» |
| Этот том | Материал: влажность, партия, плита, тонкий лист, пыль | «Почему увод зависит от листа?» |
На практике границы пересекаются: слом фрезы может быть и инструментальной, и материальной причиной. Тогда работает правило первого шага — проверяем то, что дешевле и быстрее: влажность, прижим, состояние кромки. Если материал и прижим в норме, переходим к инструменту, а не наоборот.
Почему так. Причина ищется по следам; чем точнее описан симптом, тем короче поиск.
Проверка. Опишите последний дефект по пяти пунктам. Если не хватает числа — вы ещё не начинали диагностику.
Модуль 2. Три источника: материал, станок, программа
Любой дефект приходит из одного из трёх источников.
- Материал — влажность, плотность, сучки, клей, геометрия листа.
- Станок — люфт, биение, прижим, мощность, аспирация.
- Программа — стратегия, режим, компенсация, порядок контуров.
Разделяют просто: если дефект повторяется на другом материале той же программы — виноват станок или программа; если на другой программе с тем же материалом — материал. Это два пробных реза, а не два дня споров.
Третий тест — «сдвиг по партии»: если брак пошёл с новой пачкой листов, начинают с влажности и толщины, а не с калибровки.
Есть и четвёртый источник, о котором забывают, — человек. Смена оператора, новая оснастка, другая последовательность операций: «станок тот же» не значит «процесс тот же». Если дефект появился в понедельник после смены, стоит спросить, что делали иначе, — иногда ответ «ничего» означает «не считаю это важным».
Фиксировать источник полезно в журнале отдельной строкой: материал, станок, программа или человек. Через месяц видно, куда уходит время участка.
Почему так. У каждого источника свой набор проверок, и смешивать их — значит проверять всё подряд.
Проверка. Можете назвать, какой тест вы сделаете первым при «уводе размера»? Ответ «проверю всё» — не тест.
Модуль 3. Ворс и скол: чтение кромки
Кромка рассказывает, что произошло.
- Ворс по всей кромке — тупая фреза или малая подача на зуб (fz ниже 0,06 мм).
- Скол сверху — up-cut фреза или слабый прижим.
- Скол снизу — выход «на весу», down-cut на тонком листе.
- Скол на угле — большая fz или рез против волокна.
- Рваная кромка на фанере — не тот тип фрезы для слоёв.
Порядок чтения: сначала верх, потом низ, потом угол и паз. Лупа 4–10× показывает разницу между «поднятым волокном» и «вырванным куском» — это разные причины и разные решения.
Влажный материал даёт ворс даже острой фрезой: волокна не режутся, а мнутся. Проверка — влагомер и пробный рез после суток отлёжки.
Отдельно — скол на угле: там фреза меняет направление и на мгновение работает «всей кромкой». Если скол появляется только на внутренних углах, дело не в фрезе, а в стратегии: нужен либо предварительный засверл, либо вход по дуге, либо снятие угла за два прохода.
На фанере скол часто идёт «полосой» по слою: значит, фреза выходит точно на границе шпона. Сдвиг на 0,5–1 мм по глубине или смена фрезы на компрессионную убирает полосу без изменения режима.
Если скол идёт только на последних деталях листа, дело не в фрезе: к краю листа прижим слабее, и вибрация растёт. Помогает дополнительный груз или смена порядка раскроя — от края к центру.
Почему так. Кромка формируется на выходе фрезы, где встречаются направление витков и направление волокон.
Проверка. Есть ли у вас эталон кромки? Без него «нормально» каждый раз новое.
Модуль 4. Увод размера: 0,1–0,5 мм
Увод — самый частый «загадочный» дефект.
- 0,1–0,2 мм — обычно компенсация или износ фрезы.
- 0,3–0,5 мм — прижим, влажность, люфт.
- Больше 1 мм — потеря шагов, сбитая база, неверная УП.
- По одной оси — механика этой оси; по обеим — материал или программа.
- На одной детали — прижим; в партии — материал или режим.
Проверка простая: тестовая деталь 100 × 100 мм, замер штангенциркулем по двум сторонам, сравнение с заданием. Дальше — компенсация (если увод стабильный) и люфт (если зависит от направления подхода).
Компенсация лечится не «прибавкой 0,2 мм на глаз», а замером: режут квадрат, меряют, корректируют радиус фрезы и повторяют.
Если размер «пляшет» от детали к детали на 0,2–0,3 мм, проверяют потерю шагов: прогон 100 мм по индикатору и обратно. Расхождение больше 0,05 мм — вопрос к механике или настройке шагов на мм, а не к компенсации.
Проверять компенсацию удобно на «ступеньке»: фреза режет две стенки на разных глубинах, и по разнице видно, работает ли коррекция радиуса одинаково на проходе и на выходе.
Полезно мерить деталь в трёх местах: по длине, по ширине и по диагонали. Диагональ показывает, «уехала» ли база: если квадрат стал ромбом, компенсация ни при чём.
Отдельная проверка — шаги на мм. Если станок «недоезжает» 0,5 мм на 100 мм, а компенсация и прижим в норме, считают фактическое перемещение: команда 100 мм, замер по индикатору, пересчёт коэффициента. Ошибка в шагах даёт одинаковый процент на любой длине — это её подпись.
На винтовых передачах полезно проверить люфт в реверсе: подойти к точке с двух сторон и сравнить показания. Разница 0,05 мм на 6-миллиметровой фрезе уже даёт заметную волну на кромке.
Почему так. Размер — сумма нескольких ошибок: инструмент, станок, материал, программа.
Проверка. Какой увод был у вас последним и чем вы его измерили? Если «на глаз» — это не измерение.
Модуль 5. Прижог и нагар
Прижог — это тепло без стружки.
- Остановка в резе — главная причина: фреза трётся, смола плавится.
- Малая подача на МДФ — вместо стружки пыль, тепло остаётся в зоне.
- Тупая фреза — трение вместо резания.
- Забитый паз — стружка не уходит, трётся повторно.
- Признак — тёмное кольцо, запах, потемнение кромки.
На МДФ прижог виден под краской как тёмная полоса; на дубе — как подпалина. Лечится не шлифовкой, а режимом: подача 3 000–6 000 мм/мин для МДФ, паузы в резе убрать, фрезу заменить.

Проверка простая: остановите программу вручную в резе на три секунды и посмотрите на кромку. Появилось тёмное пятно — значит, любая пауза в УП даст то же самое. Такой тест занимает минуту и объясняет «внезапные» прижоги на длинных деталях, где программа делает технологические остановки.
На дубе прижог выглядит иначе: кромка темнеет, появляется запах горелого, а фреза покрывается нагаром. Причина та же — трение, но лечится она не только подачей: помогает снижение оборотов на 10–15 % и воздушный обдув, который уносит тепло из зоны реза.
Почему так. Смола размягчается при нагреве и налипает; движение уносит тепло со стружкой.
Проверка. Есть ли в вашей УП остановки внутри контура? Если да — прижог запланирован.
Модуль 6. Слом фрезы: причины и след
Слом почти всегда объясним.
- Большой вылет — изгиб и усталость; на глубине 30 мм фреза 6 мм работает на пределе.
- Вертикальный вход — удар вместо реза.
- Перегруз по глубине — не хватает мощности или жёсткости.
- Сучок или смоляной карман — скачок нагрузки.
- Плохой прижим — рывок листа.
После слома сначала осматривают зону и деталь, потом меняют фрезу: осколки в пазу портят новую. В журнал пишут глубину, подачу, вылет и материал — через месяц это даст закономерность.
Осматривать нужно и цангу: на конусе остаются задиры, и новая фреза садится с биением. Если после слома появилась вибрация, а фреза новая — начинают с цанги и посадки, а не с режима.
Отдельный сценарий — слом на выходе из материала: фреза уже прошла деталь, оператор ускорился, и на кромке листа инструмент ловит край «на вылете». Признак — обломок сбоку детали и скол на выходной кромке. Лечится подкладной плитой и снижением подачи на последних 5 мм контура, а не заменой фрезы.
Материальный след в этой истории тоже есть: сучок или смоляной карман меняют нагрузку скачком, и фреза ломается не «на режиме», а «на материале». Поэтому в журнале рядом с подачей пишут породу и наличие сучков — иначе закономерность не складывается.
Хорошая привычка — держать одну «жертвенную» фрезу для черновых экспериментов: на ней проверяют новые режимы и не рискуют чистовым инструментом.
Почему так. Фреза ломается там, где нагрузка превышает её прочность, а не «просто так».
Проверка. Какой вылет у вашей самой длинной фрезы? Если больше трёх диаметров — риск уже заложен.
Модуль 7. Волна, вибрация, дребезг
Волна на кромке — это вибрация, а не «плохой материал».
- Прижим — слабый вакуум, точечные лапки, лист «играет».
- Люфт оси — 0,02–0,05 мм уже даёт волну.
- Вылет фрезы — чем длиннее, тем сильнее поёт.
- Обороты — резонанс на определённых значениях.
- Стол — просевшие ламели, неровная постель.
Проверка: индикатор на корпусе шпинделя и на детали, прогон по прямой на разных подачах. Если волна меняет шаг при изменении подачи — это резонанс; если шаг постоянный — механика.
Резонанс лечится сменой оборотов на 5–10 % или изменением числа зубьев: иногда достаточно уйти с «круглого» значения 18 000 на 17 000, чтобы звук пропал. Механика так не лечится — только подтяжкой и ремонтом.
Проверять вибрацию удобно по «карте»: прогон 200 мм на трёх подачах и трёх оборотах, с фото кромки после каждого. Шесть-девять снимков — и видно, где станок «поёт», а где режет ровно. Это быстрее, чем менять подшипники наугад.
Если волна появляется на длинных деталях и исчезает на коротких, дело в жёсткости заготовки, а не станка: помогают промежуточные опоры и меньший вылет.
У тонкой фанеры тот же симптом может быть материальным: лист «хлопает» по столу между ламелями, и это не резонанс шпинделя, а воздушный зазор под заготовкой. Проверка — прижать лист рукой в середине (при снятом питании) и посмотреть, есть ли ход вниз.
Почему так. Вибрация складывается из податливости станка и усилия реза.
Проверка. Измеряли ли люфт индикатором за последний месяц? Если нет — вы гадаете.
Модуль 8. Ступеньки и геометрия 3D
Ступеньки видны на просвет и на лаке.
- Шаг 8–12 % диаметра шаровой фрезы; больше — гребень.
- Высота гребня при 6 мм и шаге 10 % — около 0,015 мм; при 20 % — 0,06 мм.
- Люфт по Z — «полки» на склонах.
- Кривая ось — ступенька на одном направлении.
- Припуск — 0,3–0,5 мм; без него чистовая «ныряет» в черновые следы.
Проверка: тестовая сфера или наклонная плоскость, замер гребня индикатором. Если гребень совпадает с расчётом — вопрос к шагу; если больше — к механике.
Тестовую сферу удобно резать на обрезке 100 × 100: половина сферы радиусом 30 мм, шаг 10 %. Смотрим гребень на просвет и меряем индикатором по трём направлениям. Расхождение с расчётом больше 0,02 мм — повод проверить люфт Z и калибровку оси.
На дубе ступеньки заметнее, чем на МДФ: твёрдый материал хуже «сглаживает» гребень и сильнее показывает погрешность оси. Поэтому тест на дубе жёстче, а тест на МДФ — быстрее; для приёмки лучше дуб.
Почему так. 3D-качество определяется геометрией гребня и точностью оси Z.
Проверка. Знаете расчётную высоту гребня для своего шага? Если нет — вы не отличаете норму от дефекта.
Модуль 9. Тонкая фанера: «уехало 0,5 мм»
Тонкий лист — это про прижим, а не про режим.
- Прижим по краям — центр играет, размер уходит.
- Вакуум по площади — зоны под деталью, а не «весь стол».
- Перемычки — намеренный недопрорез высотой 0,5–1 мм; снимают отдельной операцией.
- Компенсация — осталась от другой фрезы.
- Влага — лист «дышит» и меняет размер.
Порядок: проверить, сдвигается ли лист рукой; замерить тестовый квадрат; сверить компенсацию с диаметром фрезы. Чаще всего «0,5 мм» — это прижим плюс старая компенсация.
Если лист «играет» только в середине, помогает не замена вакуума, а промежуточная опора: подкладка из МДФ высотой в ламель, чтобы лист лежал на трёх точках, а не висел между двумя.
Отдельно про перемычки: это не «недопрорез от ошибки», а технологический приём. Их оставляют высотой 0,5–1 мм, чтобы деталь не сместилась и не улетела, а затем снимают отдельной операцией или дорабатывают вручную. Если перемычку оставить выше, её придётся срезать фрезой с риском скола; если ниже — деталь может оторваться в процессе.
Почему так. Лист не жёсткая заготовка: он отвечает на прижим, нагрев и влагу.
Проверка. Сколько зон вакуума включено под вашей последней деталью? Если «все» — прижим не управляется.
Модуль 10. Пыль, стружка, забивание паза
Стружка должна уходить, иначе она режет повторно.
- Паз глубже 2 диаметров — стружке тесно, нужен «подъём» за проход.
- Аспирация — кожух у фрезы, поток проверяют листом бумаги.
- Забитый фильтр — поток падает, пыль идёт в цех.
- МДФ — мелкая пыль, самая опасная для дыхания.
- Признак — визг, нагрев, прижог в глубине паза.
В глубоком пазе помогает не «сильнее дуть», а резать за несколько проходов с выводом фрезы: стружка успевает выйти.
Фильтр аспирации проверяют по перепаду или по дате: забитый мешок снижает поток и греет воздух, а пыль идёт в цех. Простое правило — менять фильтр до того, как поток упадёт вдвое, иначе стружка в пазу начнёт работать как абразив.
На МДФ полезно добавлять второй рукав к кожуху: мелкая пыль летит выше и не всегда попадает в основной поток.
Забивание паза — материал-центричный дефект: у МДФ стружка мелкая и липкая, у дуба — крупная и тяжёлая, у фанеры — смешанная с клеем. Один и тот же кожух справляется с ними по-разному, поэтому «на МДФ дуло нормально» не значит «на дубе тоже».
Почему так. Пыль мешает резать и дышать; в пазе она работает как абразив.
Проверка. Притягивается ли бумага к кожуху? Если нет — аспирация не работает, а вы этого не видите.
Модуль 11. Влажность и партия: материал против настройки
Влажность объясняет «внезапные» дефекты партии.
- Норма — 8–12 %; для мебели 8–10 %.
- Замер — в трёх точках: кромка, середина, глубина.
- Разница точек — больше 2–3 % говорит о неравномерной сушке.
- Симптом — увод через сутки, коробление, «тесный» паз.
- Действие — отлёжка сутки-двое в цехе.
Если дефект появился с новой партией, а станок не менялся, начинают с влажности и толщины, а не с калибровки.
Толщину проверяют в трёх точках листа: разница 0,3–0,5 мм — обычное дело для плит низкого сорта. На пазах и фальцах это выходит наружу: глубина «плавает» вместе с толщиной, и виноват не станок.
Проверка партии до раскроя занимает десять минут: влажность, толщина, осмотр кромок и одна тестовая деталь. Если что-то не так, лист откладывают, а не «дожимают» — испорченная партия стоит дороже паузы.
Если партия пришла в мороз, ей дают прогреться в упаковке: конденсат на кромках даёт локальную влажность выше нормы, и дефект появляется «пятнами».
Есть ещё один материальный фактор, который не виден влагомеру, — внутреннее напряжение плиты. После снятия верхнего слоя МДФ или фанеры лист может «повести», и деталь изогнётся уже после раскроя. Проверка простая: вырезать полосу 50 × 300 мм и оставить на час. Если полоса выгнулась больше 1–2 мм, партия будет давать коробление независимо от режима.
Почему так. Дерево живёт в равновесии с воздухом цеха и меняет размер после раскроя.
Проверка. Есть ли запись влажности партии? Если нет — вы сравниваете несравнимое.
Модуль 12. Измерения и тесты
Диагностика без измерений — это мнение.
- Штангенциркуль — размеры, толщина, глубина паза; цена деления 0,05 мм.
- Индикатор — люфт и биение; 0,01 мм.
- Лупа — кромка, ворс, скол.
- Влагомер — 8–12 %, три точки.
- Тестовая деталь — квадрат 100 × 100, сфера, наклонная плоскость.
- Лестница подач — 5–6 резов с шагом 10–15 %.
Порядок: сначала измеряют то, что дешевле (размер, кромка), потом люфт, потом биение. Каждое измерение должно отсекать гипотезу, иначе это не диагностика.
Минимальный набор участка: штангенциркуль с ценой деления 0,05 мм, индикатор 0,01 мм, лупа 4–10×, влагомер, тестовая деталь и эталон кромки. Без индикатора люфт «на ощупь» не измеряется — его можно только заподозрить.
При «волне» набор другой: индикатор на детали, прогон по прямой на двух подачах, осмотр ламелей и проверка прижима. Штангенциркуль здесь почти бесполезен — он покажет размер, но не источник.
Отдельный тест — «диагональ». Квадрат 100 × 100 меряют по двум диагоналям: разница больше 0,1 мм говорит о перекосе базы, а не о компенсации. Это самый быстрый способ отличить геометрию станка от ошибки программы.
Замеры записывают в журнал с условиями: материал, партия, фреза, режим. Через месяц одинаковые числа складываются в закономерность.
Почему так. Число отделяет «кажется» от «есть», и с ним можно спорить предметно.
Проверка. Сколько измерений вы сделали по последнему дефекту? Если ноль — вы угадали или не угадали.
Модуль 13. Журнал и разбор инцидента
Журнал превращает случай в опыт.
- Что записывать — дата, партия, материал, фреза, режим, дефект, число.
- Фото — кромка, деталь, экран с ошибкой.
- Гипотеза и проверка — что проверили и что показало.
- Решение — что изменили и помогло ли.
- Повтор — через неделю проверить, не вернулся ли дефект.
Разбор ведут без поиска виноватого: вопрос не «кто», а «что именно». Через месяц журнал показывает закономерности, которых не видно в отдельном случае.
Полезно раз в месяц читать журнал подряд: обычно находится два-три повторяющихся сюжета — «сучки на подаче 3 000», «влажный МДФ по вторникам», «фреза после 40 часов». Это и есть план улучшений, а не общий призыв «работать аккуратнее».
Формат записи простой: дата, деталь, симптом с числом, что проверили, что показало, что сделали, результат. Пять строк на случай — и через месяц у участка появляется история, по которой можно учить нового оператора.
Фото кромки хранят вместе с записью: через полгода слова «ворс» и «скол» забудутся, а снимок останется.
Почему так. Память избирательна, а записи — нет.
Проверка. Откройте журнал за месяц: сколько записей с числом? Если меньше половины — журнал ведётся для галочки.
Модуль 14. Границы саморемонта и чек-лист
Опыт даёт навык, а границы — безопасность.
- Можно самому — фреза, прижим, аспирация, режим, компенсация, чистота.
- Осторожно — люфт и натяжение ремня по паспорту, с индикатором.
- Только сервис — шпиндель, направляющие, электроника, калибровка геометрии.
- Стоп — трещины, стук, запах горелого, ошибки приводов.
Чек-лист диагностики: симптом с числом, локализация, три источника, дешёвая проверка, измерение, запись, граница. Восемь пунктов — и вы либо нашли причину, либо знаете, кому звонить.
Почему так. Половина «ремонтов» — это подкрутка того, что не нужно было трогать.
Отдельно про электрику и приводы: если дефект «плавающий», появляется после прогрева и исчезает утром — это не материал. Такие случаи фиксируют с временем и температурой, а не описывают словами «иногда глючит».
Практический критерий границы: если для проверки нужен прибор, которого у вас нет, или разборка, которую нельзя сделать безопасно, — это сервис. Второй критерий — риск: если ошибка может стоить узла, лучше остановиться и согласовать.
Инструкция «первое действие» на видном месте: что нажать, что перекрыть, куда звонить. В момент поломки люди теряются, и одна страница спасает больше, чем сто страниц регламента.
Проверка. Знаете, где заканчивается ваша зона ответственности? Если нет — вы уже близко к чужому ремонту.
Практикум. Три дефекта на одном участке
Задача: разобрать три реальных случая и доказать причину измерением.
Случай 1. Ворс по кромке на дубе. Шаг 1: замер fz — 3 000 / (2 × 24 000) = 0,063 мм. Шаг 2: лупа — волокна подняты, скола нет. Шаг 3: заменить фрезу на острую, повторить на обрезке. Шаг 4: если ворс остался — проверить влажность (выше 12 % — сушка). Вывод: тупая фреза или влажный материал.
Случай 2. Увод 0,4 мм на фанере 6 мм. Шаг 1: тестовый квадрат 100 × 100. Шаг 2: прижим — лист сдвигается рукой. Шаг 3: включить зоны вакуума под деталью; перемычки высотой 0,5 мм (намеренный недопрорез по контуру, чтобы деталь не сместилась) оставить и снять отдельной операцией после раскроя. Шаг 4: повторный замер. Вывод: прижим; компенсация проверена и не менялась.
Случай 3. Прижог в пазу МДФ 12 мм. Шаг 1: посмотреть УП — остановка внутри контура. Шаг 2: подача 1 500 мм/мин вместо 3 000–6 000. Шаг 3: убрать паузу, поднять подачу, резать паз за два прохода. Шаг 4: кромка чистая, запаха нет. Вывод: режим и стратегия.
Критерий готовности. По каждому случаю: число, измерение, проверка, вывод, запись в журнал. Без числа случай не зачтён.
Почему так. Практикум повторяет реальный разбор: от симптома к доказанной причине.
Проверка. Три случая, в каждом — измерение и вывод.
Экзамен: 14 вопросов с ответами-рассуждениями
1. С чего начинается диагностика дефекта? С описания факта и числа: что именно и насколько. «Плохо режет» — не симптом, «ворс 0,5 мм по кромке на дубе» — симптом.
2. Как отличить материал от станка? Два пробных реза: та же программа на другом материале и другой материал на той же программе. Где дефект повторится — там источник.
3. Почему ворс появляется на острой фрезе? Малая подача на зуб (ниже 0,06 мм) или влажный материал: волокна мнутся, а не режутся. Проверяют fz и влажность.
4. Чем отличается скол сверху от скола снизу? Направлением витков: up-cut рвёт верх, down-cut выбивает низ. Компрессионная собирает оба, но работает от 6 мм.
5. Увод 0,4 мм: какие три проверки первыми? Прижим (сдвигается ли лист), компенсация (сверка с диаметром фрезы), влажность партии. Люфт — следующим шагом.
6. Почему прижог — это «тепло без стружки»? Фреза стоит или идёт слишком медленно: смола плавится, стружки нет, тепло остаётся. Лечится подачей и отсутствием пауз.
7. Что чаще всего ломает фрезу? Большой вылет, вертикальный вход, перегруз по глубине, сучок. Вылет больше трёх диаметров — уже риск.
8. Как отличить резонанс от люфта по волне? Если шаг волны меняется с подачей — резонанс; если постоянный — механика. Проверяют индикатором.
9. Как считается высота гребня в 3D? h = R − √(R² − (s/2)²). Для 6 мм и шага 10 % — около 0,015 мм, для 20 % — 0,06 мм.
10. Почему тонкая фанера «уезжает» на 0,5 мм? Прижим по краям: центр листа играет. Плюс старая компенсация. Лечится вакуумом по площади и тестовой деталью.
11. Что делать с глубоким пазом, где скапливается стружка? Резать за несколько проходов с выводом фрезы, а не «дуть сильнее»: стружка должна успевать выходить.
12. Как влажность влияет на размер? Дерево меняет размер после раскроя, сильнее поперёк волокон. Норма 8–12 %; разница точек больше 2–3 % — неравномерная сушка.
13. Зачем нужна лестница подач? Чтобы найти режим на своей партии: 5–6 резов с шагом 10–15 %, критерии — кромка, стружка, звук, нагрев.
14. Где заканчивается зона саморемонта? Фреза, прижим, аспирация, режим, компенсация — да. Шпиндель, направляющие, электроника, геометрия — сервис.
Частые вопросы (Q&A)
Почему вчера резало, а сегодня рвёт кромку? Сменилась партия (влажность, плотность) или фреза подсела. Начинают с влагометра и лупы, а не с калибровки.
Как быстро проверить прижим? Попробовать сдвинуть лист рукой до пуска. Сдвинулся — прижим не готов, режим тут не поможет.
Что делать, если размер ушёл на 0,2 мм? Тестовая деталь 100 × 100, замер, корректировка компенсации, повтор. Если увод зависит от направления — смотреть люфт.
Можно ли убрать прижог шлифовкой? Видно будет меньше, но причина останется. Прижог — про режим и паузы, а не про отделку.
Какой люфт считается нормой? Ориентир — 0,02–0,05 мм на осях; больше даёт волну и увод. Измеряют индикатором, а не «на ощупь».
Нужен ли индикатор, если есть штангенциркуль? Да: штангенциркуль меряет деталь, индикатор — люфт и биение. Это разные вопросы.
Когда звать сервис? Когда дефект подтверждён измерением и выходит за границы: шпиндель, направляющие, электроника, геометрия.
Глоссарий
- Симптом — наблюдаемое проявление дефекта.
- Локализация — где и когда проявляется: всегда, на участке, в партии.
- fz — подача на зуб, мм.
- Люфт — свободный ход узла, мм.
- Биение — отклонение вращающейся детали, мм.
- Компенсация — поправка на радиус фрезы в программе.
- Прижог — термическое повреждение кромки от трения.
- Ворс — поднятые волокна без вырыва.
- Скол — вырванный фрагмент кромки.
- Гребень — остаток между проходами в 3D, мм.
- Перемычка — намеренный недопрорез по контуру, удерживающий деталь.
- Эталон кромки — образец для сравнения.
- Лестница подач — тест с последовательным изменением подачи.
- Журнал инцидента — запись дефекта, проверок и вывода.
- Граница саморемонта — перечень работ, которые допустимы без сервиса.
Симптом → причина → решение
| Симптом | Как проверить | Причина | Решение |
|---|---|---|---|
| Ворс по кромке | Лупа, замер fz | Тупая фреза, fz < 0,06 мм, влажность | Заменить фрезу, поднять подачу, просушить |
| Скол сверху | Осмотр верха | Up-cut, слабый прижим | Down-cut или компрессионная, прижим |
| Скол снизу | Осмотр низа | Выход «на весу» | Подкладная плита, компрессионная фреза |
| Увод 0,4 мм | Квадрат 100 × 100 | Прижим, компенсация, влажность | Вакуум по площади, коррекция, отлёжка |
| Прижог в пазу | Запах, тёмное кольцо | Пауза в резе, низкая подача | Убрать паузу, 3 000–6 000 мм/мин |
| Слом фрезы | Осмотр зоны | Вылет, вертикальный вход, сучок | Короткий вылет, рампа, снижение глубины |
| Волна на кромке | Индикатор, прогон | Люфт, прижим, резонанс | Ремонт/подтяжка, прижим, смена подачи |
| Ступеньки 3D | Замер гребня | Большой шаг, люфт Z | Шаг 8–12 %, проверка оси |
| Паз забит стружкой | Осмотр, визг | Глубокий паз, слабая аспирация | Проходы с выводом, аспирация |
| Партия «поехала» | Влагомер, толщина | Влажность, плотность | Отлёжка, смена партии, режим |
| Деталь выгнулась после раскроя | Полоса 50 × 300 на час | Внутреннее напряжение плиты | Другая партия, симметричный раскрой |
| Размер «плывёт» по длине | Прогон 100 и 500 мм | Шаги на мм или геометрия | Калибровка, проверка базы |
Мысли вслух: чего нет на форумах
На форумах ищут «правильные обороты», а дефект чаще всего объясняется прижимом и влажностью.
Первое: дефект без числа — это жалоба. «Рвёт кромку» и «ворс 0,4 мм на дубе, повторяется на всех деталях» — два разных разговора. Второй заканчивается причиной за двадцать минут.
Второе: два пробных реза дешевле спора. Та же программа на другом материале и другой материал на той же программе разделяют три источника быстрее, чем ветка форума на десять страниц.
Третье: 0,02 мм люфта уже видно. Индикатор на корпусе шпинделя, реверс на 0,1 мм — и волна объясняется механикой, а не «капризным дубом». Проверка занимает пять минут, а «подтяжка на всякий случай» — полдня и сбитая геометрия.
Четвёртое: компенсация — не «поправка на глаз». Квадрат 100 × 100, замер, коррекция радиуса, повтор. Два цикла, и размер сходится.
Пятое: прижог — это пауза. В УП стоит остановка в контуре — на МДФ получите тёмное кольцо, которое видно под краской. Проверяется это вручную: остановить программу в резе на три секунды и посмотреть на кромку.
Шестое: сервисный случай. Мастерская неделю искала «увод 0,5 мм на фанере»: меняли фрезы, компенсацию, обороты. Причина — прижим по краям: центр листа играл, и деталь «уезжала» на 0,5 мм. Включили зоны вакуума под деталью — увод стал 0,1 мм. Неделя ушла на то, что проверяется рукой за секунду.
Седьмое: слом фрезы — это данные. Глубина, подача, вылет, материал. Через три слома видно закономерность: например, все три на сучках при подаче 3 000.
Восьмое: гребень считается, а не обсуждается. 6 мм фреза, шаг 10 % — 0,015 мм; шаг 20 % — 0,06 мм. Если на лаке видно, значит, шаг больше, чем вы думали. Расчёт занимает полминуты, переделка детали — полдня.
Девятое: пыль в пазу режет повторно. Глубокий паз идёт за два-три прохода с выводом фрезы, а не «сильнее дуть».
Десятое: влажность объясняет партию. Если брак пошёл с новой пачкой — влагомер и толщина, а не калибровка станка. Отдельно проверяют внутреннее напряжение: полоса, вырезанная из листа, за час покажет, поведёт ли партию.
Одиннадцатое: эталон кромки важнее вкуса. Фото на стене снимает спор «нормально или нет» за секунды.
Двенадцатое: не ремонтируйте то, что не измеряли. Подтяжка «на всякий случай» сбивает то, что работало, а возврат к исходному состоянию — это уже отдельный ремонт со своим счётом.
Тринадцатое: записывайте, что не помогло. «Поменял фрезу — не она» экономит время следующему, включая вас через месяц.
Четырнадцатое: граница — это профессия. Вовремя отдать шпиндель сервису дешевле, чем «докрутить» его до замены.
Пятнадцатое: смотрите на деталь, а не на экран. Программа повторяет одно и то же; разница — в материале, прижиме и инструменте.
Шестнадцатое: проверяйте через неделю. Если дефект вернулся — лечили симптом, а не причину.
Семнадцатое: толщина листа — тоже режим. Разница 0,3–0,5 мм по полю плиты означает, что глубина паза «плавает» вместе с заготовкой. На фанеровке это выглядит как недопрорез на одном краю и пробой на другом. Проверяют штангенциркулем в трёх точках до раскроя, а не после.
Открытая библиотека
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты и допуски, удобно для проверки измерений.
- «Woodworking Tools, 1600–1900» (P. C. Welsh, Internet Archive, PD) — поведение инструмента по дереву.
- «American Machinist, vol. 53» (1920) (Internet Archive, PD) — организация разбора и нормирование.
Прямых цитат по диагностике деревообработки в открытом корпусе нет: актуальные данные — в руководстве завода и паспортах. Основа курса — MATERIALS_PROCESSING_GUIDE.md и карточки станков.
Смотрите также
- Материалы: дерево/МДФ/фанера — том 1: основы и безопасность.
- Материалы: дерево/МДФ/фанера — том 2: практика и режимы.
- Деревообработка (изделия) — том 3: диагностика и ошибки.
- Фрезы и инструмент — том 3: диагностика и ошибки.
- Инструмент и оснастка станка с ЧПУ: полный гид.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — разборы дефектов.
- Станки: 17Д, SMK, БИЗНЕС СТАРТ LITE.
Фото и схемы завода

Схема завода «Твайт»: где искать причину, когда дефект не в материале.

Фото/видео завода «Твайт». Карточка: 17Д.
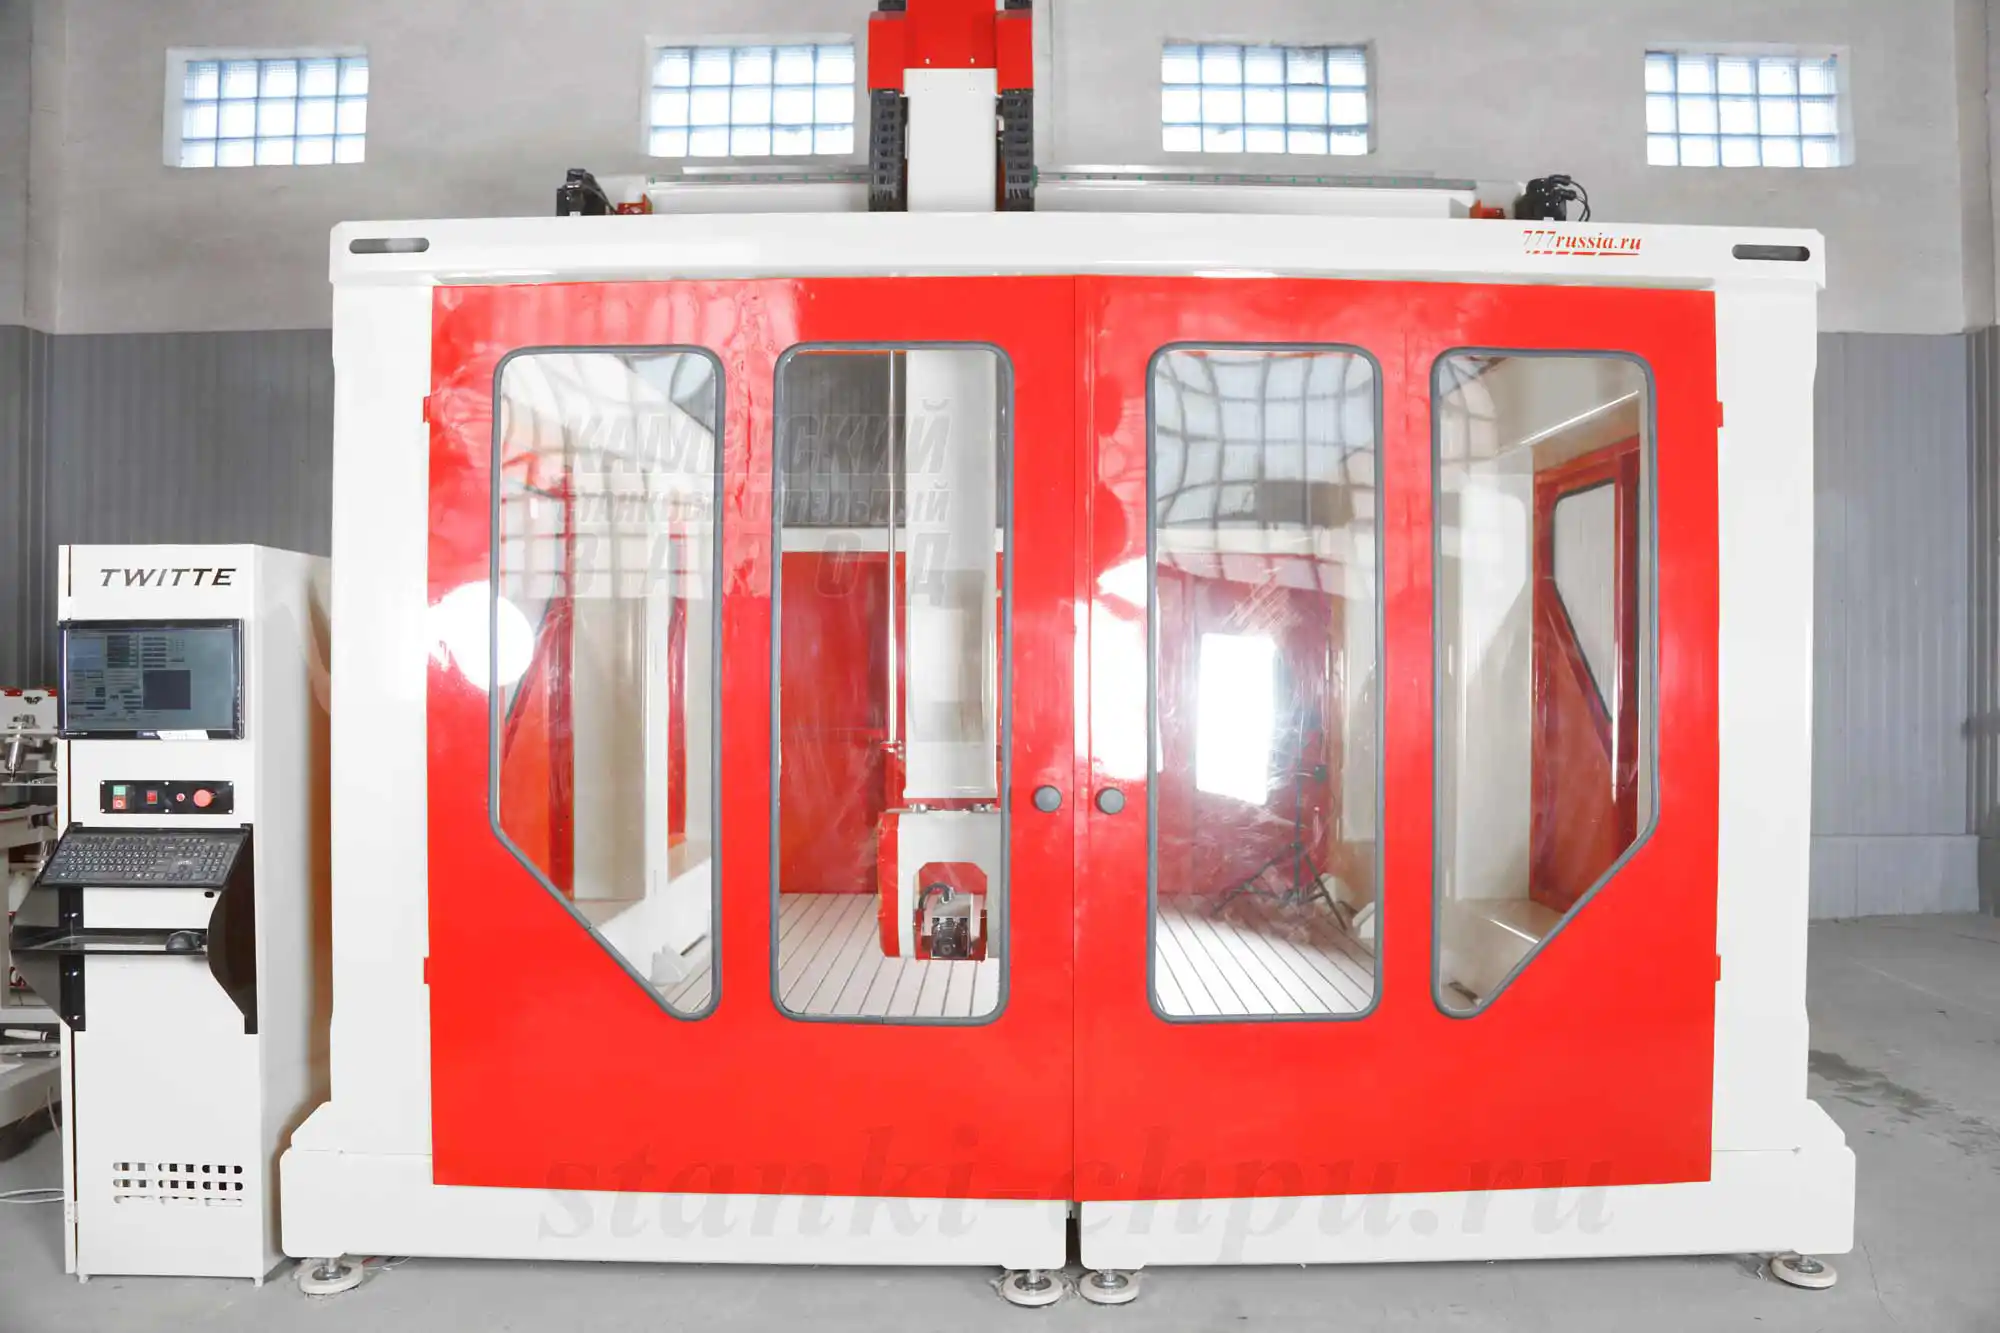
Фото/видео завода «Твайт». Карточка: SMK.
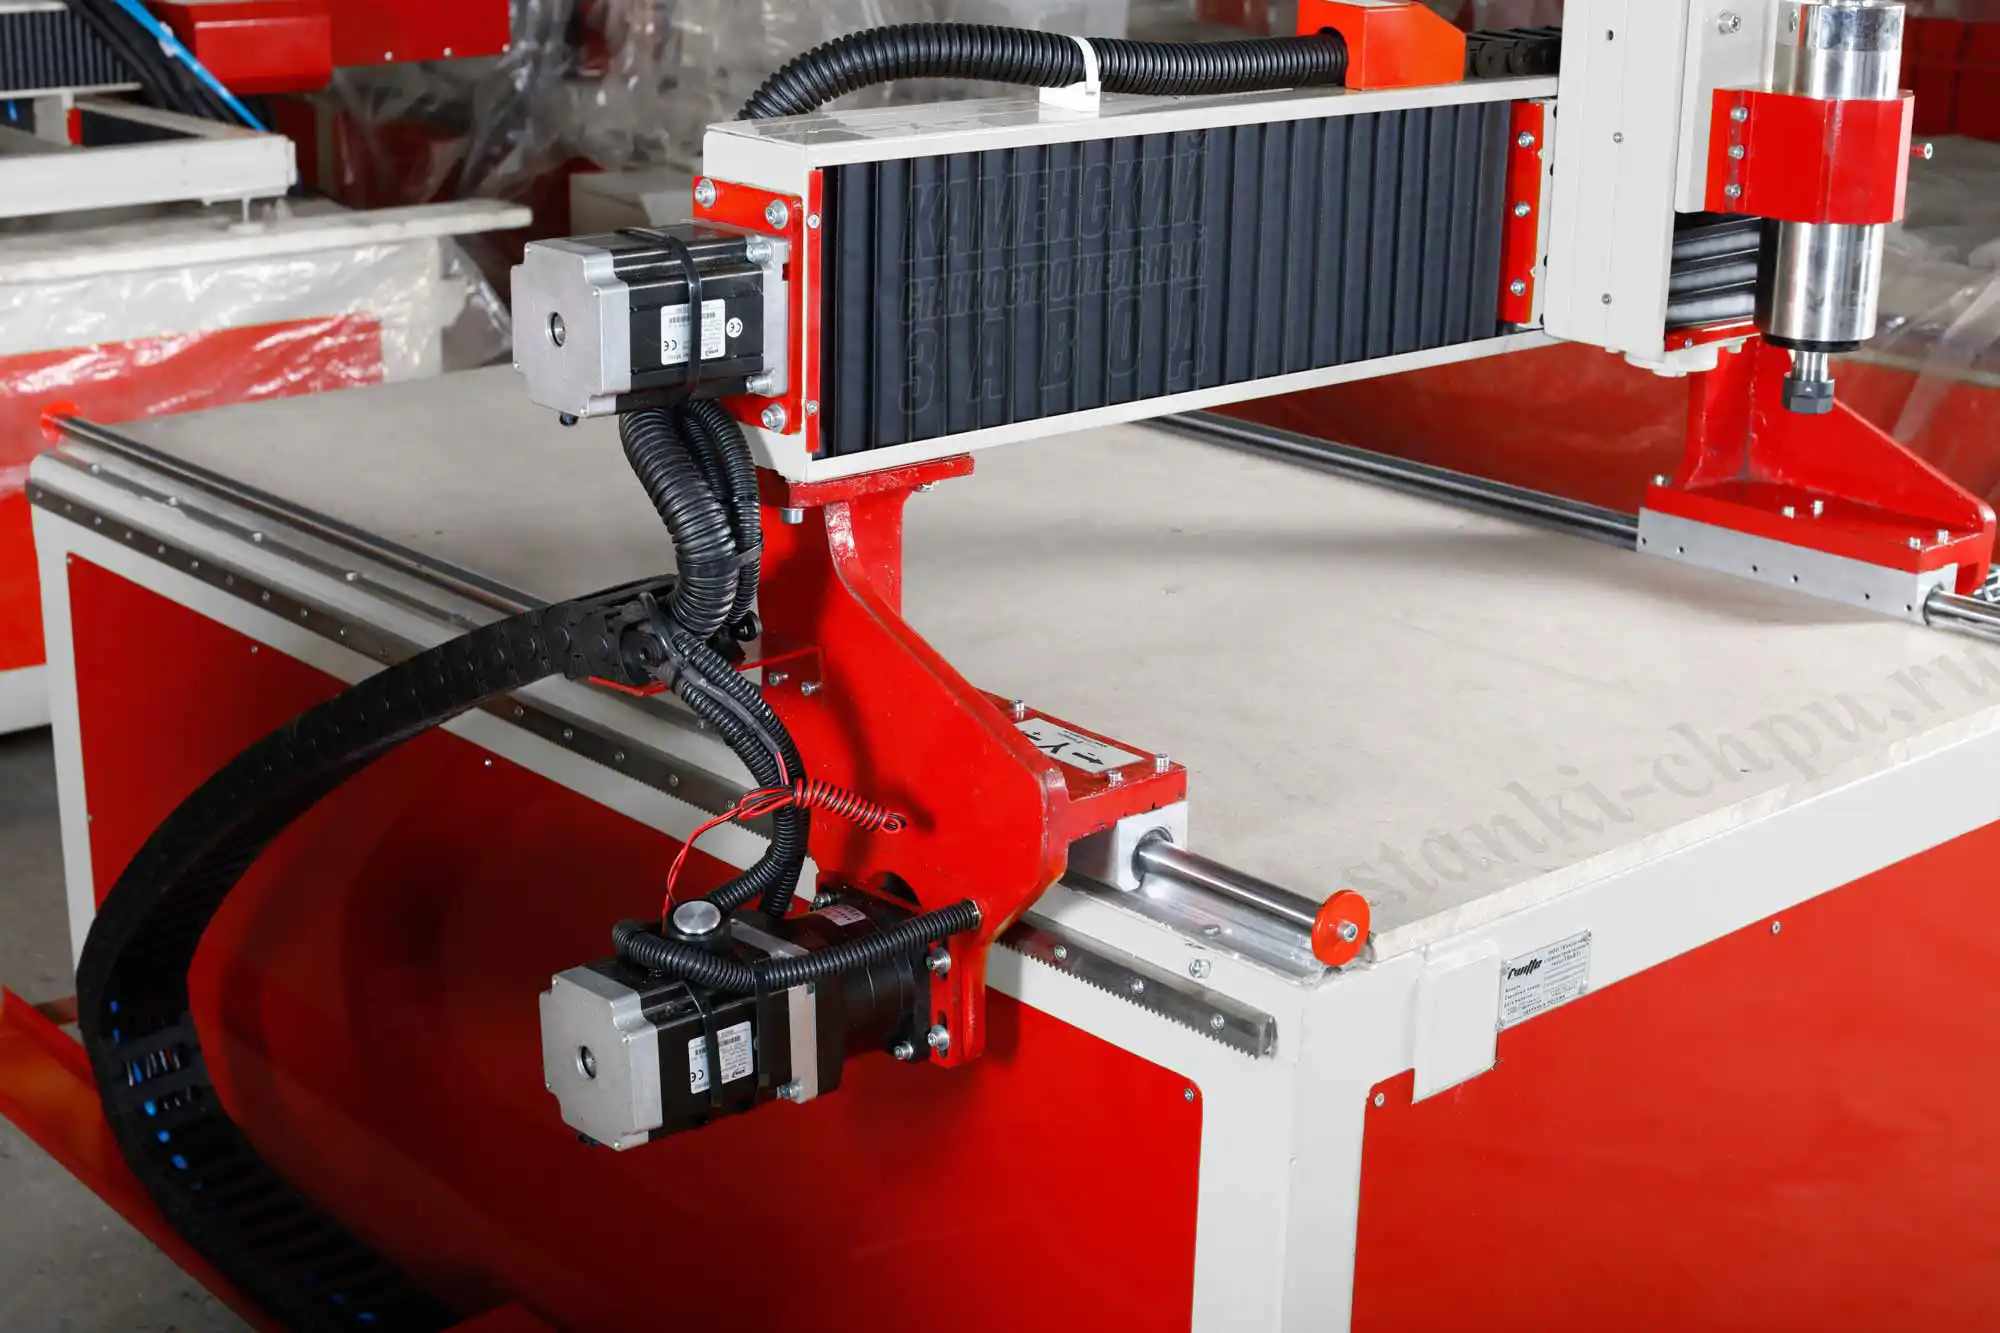
Фото/видео завода «Твайт». Карточка: БИЗНЕС СТАРТ LITE.
Продолжение серии: том 4 — «Оборудование и оснастка».
Первоисточник: https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-3 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-3.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.