
Материалы: дерево/МДФ/фанера — том 2: практика и режимы
Курс завода «Твайт»: Материалы: дерево/МДФ/фанера — том 2: практика и режимы.
Материалы: дерево/МДФ/фанера — том 2: практика и режимы — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Том 2 серии «Материалы: дерево/МДФ/фанера»: практика обработки и режимы — стратегии 2D/2.5D/3D, > черновая и чистовая, расчёт подачи и скорости резания, съём материала и мощность шпинделя, геометрия фрез, > вход в материал, 3D-рельеф, тонкая фанера, МДФ и твёрдые породы, тесты, время и стоимость, чек-лист режима. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/materialy-derevomdffanera-tom-2.ai.json. > Версия 1.0 от 2026-10-29. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Материалы: дерево/МДФ/фанера — том 2: практика и режимы“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv дословно: «3D обработка дуба», «2,5D из > дуба большой глубины», «3 4 Балтийская Береза 1 4 downcut Подачи Скорость Погружение», «2D выборка двумя > фрезами», «2 Фрезы В Одной Уп», «3д фрезер- рекомедации советы», «2 дюйма фрезеруют начерно конец»). > Факты — MATERIALS_PROCESSING_GUIDE.md (режимы по материалам, выбор фрезы), CNC_KNOWLEDGE_BASE.md > (влажность 8–12 %, типы станков), MACH3_COMPLETE_GUIDE.md (шаги/мм, настройки); данные о станках — карточки > /product/.md. > Важно: режимы руководства — старт для нового станка и ровной плиты; окончательные значения подбирают на > своей фрезе и своём материале, с пробным резом на обрезке. Пыль МДФ и ДСП вредна для дыхания, работа — с > аспирацией и респиратором. ТТХ станков — заявленные. > Соседние материалы: «Материалы: дерево/МДФ/фанера — том 1: основы и безопасность», «Фрезы и инструмент — > том 2: практика и режимы», «Деревообработка (изделия) — том 2: практика и режимы».
Обучение ЧПУ с нуля часто сводится к «поставь фрезу и запусти программу», а практика начинается там, где надо выбрать стратегию и режим под материал. Тем, кто прошёл курсы оператора ЧПУ, знакомо: одна и та же деталь режется втрое быстрее, если черновая и чистовая разведены, а фреза идёт с нормальной подачей на зуб. Кто ищет обучение ЧПУ программированию с нуля, обычно учит G-код, но не учится считать режим — и получает ворс, прижог или сломанную фрезу там, где всё решалось одной цифрой.
Том 1 был про материал: породы, плиты, влажность, пыль, химия. Том 2 — про то, как этим материалом снимать стружку: какая стратегия, какая фреза, какая подача, где предел мощности и как проверить, что режим верный. Числа здесь берутся из руководства завода и пересчитываются в понятные величины — подачу на зуб, скорость резания, объём съёма.
Чему научитесь: выбирать стратегию 2D, 2.5D или 3D под деталь; разделять черновую и чистовую; считать подачу, скорость резания и объём съёма; проверять режим по мощности шпинделя; подбирать геометрию фрезы; правильно входить в материал; настраивать 3D-рельеф; работать с тонкой фанерой и МДФ; проводить тесты и считать время операции.
Предпосылки. Опыт пуска станка, понимание осей и нулей, базовые навыки CAM. Полезно знать том 1 или иметь под рукой паспорт материала.
Безопасность. Пыль древесины, МДФ и ДСП вредна для дыхания: аспирация у источника и респиратор обязательны. Фреза в шпинделе — режущий инструмент на высоких оборотах: не тянуться руками в зону реза, не убирать стружку на ходу, не работать в перчатках у вращающегося инструмента. Заготовка должна быть прижата: сорвавшийся лист опаснее любой ошибки в программе. Огнетушитель в зоне деревообработки — часть оснастки.
Содержание
- Практика: от режима к детали — обучение ЧПУ с нуля
- Стратегии 2D, 2.5D и 3D
- Черновая и чистовая: припуск и порядок
- Расчёт подачи и скорости резания
- Съём материала и мощность шпинделя
- Геометрия фрезы под задачу
- Вход в материал: паз, карман, контур
- 3D-рельеф: шаг, припуск, время
- Тонкая фанера и раскрой
- МДФ 12–18 мм: производительность и прижог
- Дуб и твёрдые породы
- Тесты: лестница подач и эталон
- Время и стоимость операции
- Чек-лист режима: курсы оператора ЧПУ
Модуль 1. Практика: от режима к детали — обучение ЧПУ с нуля
Режим — это ответ на три вопроса: чем режем, с какой подачей и на какую глубину.
- Чем — фреза: диаметр, геометрия, число зубьев.
- Как быстро — обороты и минутная подача.
- Насколько глубоко — заглубление за проход и шаг между проходами.
- Что остаётся — припуск на чистовую и допуск на размер.
Порядок работы практичный: сначала стратегия (что и в каком порядке снимаем), потом фреза, потом числа. Если начать с чисел, легко получить «быстро, но с ворсом» или «чисто, но полдня».
Держите на участке карточку режима: материал, фреза, обороты, подача, заглубление, шаг, результат. Через месяц она станет вашей базой, а не чужой таблицей из интернета.
Почему так. Станок точно повторяет команды; ошибаются в выборе стратегии и инструмента, а не в коде.
Проверка. Можете назвать для последней детали фрезу, обороты, подачу и заглубление? Если нет — режима не было, была импровизация.
Модуль 2. Стратегии 2D, 2.5D и 3D
Три стратегии решают разные задачи и стоят разного времени.
- 2D — контур, паз, отверстия на одной глубине: раскрой, фасады, простые детали.
- 2.5D — несколько уровней (карман, ступенька, выборка): «плоские» детали с рельефом по Z.
- 3D — плавные поверхности: рельеф, скульптура, объёмная гравировка.
2D — самый быстрый и предсказуемый путь: фреза идёт по контуру с постоянным заглублением. 2.5D добавляет уровни и требует внимания к стенкам кармана: именно там появляются следы от захода фрезы. 3D нужен, когда форма важнее скорости: шаг между проходами измеряется десятыми долями миллиметра, и время растёт в разы.
Ошибка новичка — резать 3D там, где хватит 2.5D: рельеф с плоским дном и вертикальными стенками дешевле сделать выборкой, а не строчкой. Проверить просто: если все стенки вертикальные, а переходы между уровнями резкие — это 2.5D, и строчная обработка здесь только добавит времени.
В CAM стратегия выбирается до инструмента. Сначала «что снимаем»: контур, карман, рельеф; потом «чем»: фреза, её диаметр и вылет; и только затем числа. Обратный порядок даёт знакомый результат: красивая траектория, которая не помещается в мощность шпинделя.
Почему так. Каждая стратегия — свой компромисс между временем, качеством и сложностью подготовки.
Проверка. Посмотрите на свою деталь: где действительно нужна плавная поверхность, а где достаточно ступеньки? Если ответ «везде 3D» — вы платите временем за то, что не видно.
Модуль 3. Черновая и чистовая: припуск и порядок
Разделение на черновую и чистовую — главный приём производительности.
- Черновая — снимает основной объём: большая подача, большое заглубление, допуск по качеству.
- Припуск — 0,3–0,5 мм по стенке и дну под чистовую.
- Чистовая — снимает припуск: выше обороты, меньше подача на зуб, аккуратный вход.
- Порядок — сначала все черновые, потом чистовые, иначе чистая кромка пострадает от соседней операции.
Если резать «в один проход начисто», фреза работает всей длиной кромки и греется: на МДФ это прижог, на дубе — подпалина и скол. Черновая забирает тепло и объём, чистовая отвечает за геометрию.
На тонких стенках припуск оставляют с двух сторон и снимают симметрично, иначе деталь «уводит».
Чистовую тоже делят: сначала проход по стенке, потом по дну. Если идти «сразу по всему контуру», фреза работает углом и оставляет след в углу кармана. Разделение стоит минуты, а экономит шлифовку.
В CAM это две отдельные операции с разными параметрами: стенка — меньший шаг по Z и аккуратный вход, дно — больший шаг и подача. Одинаковые числа для обеих — компромисс, который видно на просвет.
Почему так. Разные задачи требуют разной нагрузки на фрезу: объём и чистота почти всегда конфликтуют.
Проверка. Сколько проходов у вашей последней детали было «начисто»? Если один и он же черновой — режим недогружен или перегружен, середины нет.
Модуль 4. Расчёт подачи и скорости резания
Две формулы закрывают большинство вопросов.
- Подача: F = z × fz × n, где z — зубья, fz — подача на зуб, n — обороты.
- Скорость резания: Vc = π × D × n / 1000, м/мин.
- Пример: 3 зуба × 0,05 мм × 12 000 об/мин = 1 800 мм/мин.
- Проверка: фреза 6 мм на 18 000 об/мин даёт Vc ≈ 339 м/мин — нормальный диапазон для дерева.
Подача на зуб не берётся «из головы»: её можно вывести из диапазонов руководства. Для МДФ верхняя подача 6 000 мм/мин при 24 000 об/мин и двух зубьях даёт fz = 6 000 / (2 × 24 000) = 0,125 мм. Для мягкого дерева 4 000 / (2 × 18 000) = 0,111 мм; для фанеры 3 500 / (2 × 20 000) = 0,088 мм; для дуба 3 000 / (2 × 24 000) = 0,063 мм. Это и есть рабочая вилка: чем твёрже материал, тем тоньше стружка.
Слишком малая подача на зуб — не «аккуратно», а плохо: фреза трётся, греется и тупится. Слишком большая — скол и рывок.
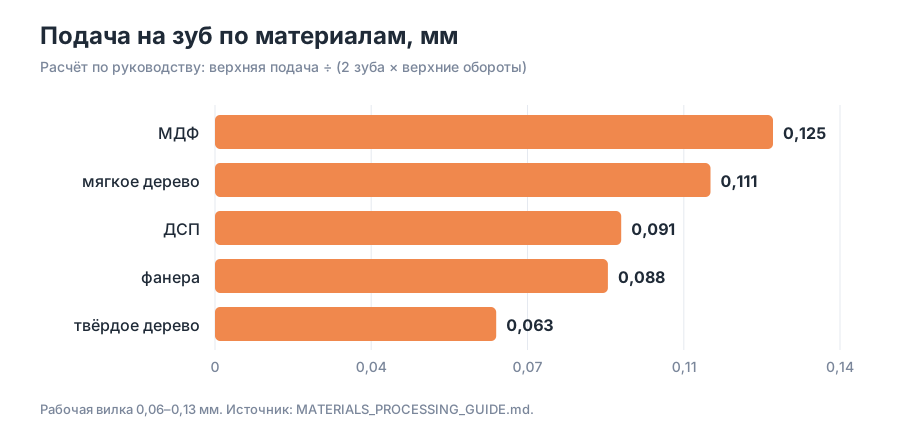
Почему так. Подача на зуб задаёт толщину стружки, а значит, тепло, силу реза и чистоту кромки.
Проверка. Посчитайте fz для своей фрезы и сравните с 0,06–0,13 мм. Сильно ниже — фреза трётся; сильно выше — вы просите у станка больше, чем он может.
Модуль 5. Съём материала и мощность шпинделя
Производительность измеряется объёмом стружки в минуту.
- Формула: Q = глубина × ширина × подача, см³/мин.
- Пример: МДФ, 6 мм глубина, 6 мм ширина, 6 000 мм/мин → 216 см³/мин.
- Мощность — 1,5–2,2 кВт (БИЗНЕС СТАРТ) держит умеренный съём; 7,5 кВт (17Д) и 11–20 кВт (МАСТЕР) — промышленные объёмы.
- Правило — если шпиндель «садится» по звуку, снижают глубину, а не обороты.
- Проверка — стружка должна быть стружкой, а не пылью.
На 12 мм МДФ шпиндель 1,5 кВт идёт по 3–4 мм за проход, а не 8: мощность — это не «хочу быстрее», а лимит. Промышленный станок с 7,5 кВт берёт 6–8 мм, потому что у него запас по крутящему моменту.
Считать Q полезно и для сметы: объём съёма связан с износом фрезы и временем операции.
Кроме мощности есть жёсткость: люфт оси и податливость портала «съедают» режим раньше, чем ватты. Признак — дребезг на входе в материал и волна на стенке при формально верных числах. В таком случае помогает не прибавка мощности, а уменьшение вылета фрезы и заглубления: станок начинает резать ровно.
Отдельная ловушка — «паспортные» киловатты. Шпиндель 1,5 кВт и 7,5 кВт отличаются не только цифрой, но и моментом на низких оборотах: на 6 000 об/мин первый «садится» на 6-миллиметровой фрезе, второй держит. Поэтому режим подбирают под конкретную пару «шпиндель + фреза», а не под название станка.
Почему так. Мощность и жёсткость станка ограничивают режим сильнее, чем таблица материалов.
Проверка. Какой Q у вашей типовой операции? Если не считали — вы не знаете, где предел станка.
Модуль 6. Геометрия фрезы под задачу
Фреза — не «палочка с винтом», а инструмент с характером.
- Up-cut — вверх по спирали: быстрый съём, рвёт верхнюю кромку.
- Down-cut — вниз: чистая верхняя кромка, хуже отвод стружки.
- Компрессионная — собирает волокна с двух сторон, работает от 6 мм.
- Шаровая — 3D-рельеф, шаг 8–12 % диаметра.
- V-образная — гравировка и фаски, угол 60–90°.
- Прямая — паз и выборка, но хуже отводит стружку.
Число зубьев связано с материалом: 1–2 на мягком дереве, 2–3 на МДФ и ДСП, 2 на фанере. Больше зубьев — чище кромка, но меньше места для стружки; на глубоком пазе это приводит к прижогу.
Вылет фрезы — тоже параметр: чем длиннее рабочая часть, тем сильнее изгиб. На глубине 30 мм фреза 6 мм работает на пределе, и «добавить подачу» уже нельзя — только менять инструмент.
Почему так. Геометрия задаёт направление стружки и силу реза, а не только «чистоту».
Проверка. Знаете, почему на вашей фанере стоит именно эта фреза? Если «так удобнее» — проверьте кромку сверху и снизу.
Модуль 7. Вход в материал: паз, карман, контур
Как фреза входит в материал, часто важнее, чем режим.
- Вертикальное погружение — только на мягком и с малой подачей; на твёрдом рвёт.
- Рампа — наклонный вход под 2–5°: безопасно и для фрезы, и для кромки.
- Спираль — круговой вход в карман: лучший вариант для МДФ и дуба.
- Перемычки — тонкие мостики, чтобы деталь не «улетела» при раскрое.
- Выход — с припуском и без остановки в резе.
Стоять фрезой на месте нельзя: трение без стружки даёт прижог за секунды. Если программа ставит паузу в резе, это ошибка стратегии, а не «особенность материала».
Порядок контуров тоже влияет на результат: внутренние выборки делают до внешнего контура, иначе деталь теряет жёсткость и начинает «играть» под фрезой. Перемычки оставляют 0,5–1 мм и снимают последней операцией или вручную — тогда деталь не улетает и не царапается о стол.
Почему так. Вход — момент максимальной нагрузки: фреза режет всей кромкой, а станок ещё не разогнался.
Проверка. Посмотрите траекторию входа в последней УП. Там рампа или вертикальный «тычок»? Ответ многое объясняет про кромку и ресурс фрезы.
Модуль 8. 3D-рельеф: шаг, припуск, время
3D — самая дорогая по времени операция.
- Шаг (stepover) — 8–12 % диаметра шаровой фрезы: меньше — чище и дольше.
- Припуск — 0,3–0,5 мм под чистовой проход меньшей фрезой.
- Высота гребня — считается от диаметра и шага; на глаз «нормально» не работает.
- Время — растёт обратно пропорционально квадрату шага: уменьшили вдвое — получили вчетверо дольше.
- Фреза — шаровая; плоская оставляет ступеньки.
Рельеф удобно делать в два этапа: черновой фрезой большего диаметра снять объём, затем шаровой пройти чисто. Один проход «сразу начисто» даёт и долгое время, и износ инструмента.
Для дуба шаг берут ближе к 8 %, для МДФ можно 10–12 %: волокна мягче, гребень менее заметен.
Высоту гребня считают по геометрии: h = R − √(R² − (s/2)²), где R — радиус фрезы, s — шаг. Для шаровой 6 мм при шаге 10 % (0,6 мм) это 3 − √(9 − 0,09) ≈ 0,015 мм; при шаге 20 % — уже 0,06 мм, и на лакированной поверхности это видно. Цифра объясняет, почему «чуть уменьшить шаг» стоит вдвое больше времени.
Почему так. 3D-качество определяется геометрией гребня, а не оборотами.
Проверка. Какой шаг у вашей последней 3D-операции в процентах от диаметра? Если не знаете — вы не управляете временем.
Модуль 9. Тонкая фанера и раскрой
Тонкая фанера — про прижим и перемычки, а не про обороты.
- Вакуум — по площади, иначе лист «взлетает» куполом.
- Перемычки — 0,5–1 мм, чтобы деталь не улетела; снимают вручную или отдельной операцией.
- Фреза — 3–4 мм, компрессионная или down-cut, 2 зуба.
- Заглубление — 2–3 мм за проход на 6 мм фанере; 3 мм на 3-мм листе.
- Стол — жертвенная плита, чтобы не резать ламели.
Ошибка «на 0,5 мм» из форумной темы — почти всегда следствие того, что лист прижат по краям: центр играет, и размер уходит. Второй источник — компенсация, оставшаяся от другой фрезы.
На тонком листе полезно снижать обороты на 10–20 %: меньше подъёма волокон и меньше тепла.
Перемычки снимают не «на ходу», а отдельной операцией или вручную, и обязательно после того, как деталь зафиксирована. Если снимать их той же фрезой на полной подаче, лист «клюёт» и рвёт кромку — а виноватой окажется программа.
Почему так. Лист — не жёсткая заготовка: он отвечает на прижим и на нагрев.
Проверка. Прижмите лист и попробуйте сдвинуть его рукой. Сдвинулся — режим можно не трогать, начинать надо с прижима.
Модуль 10. МДФ 12–18 мм: производительность и прижог
МДФ любит скорость и не любит остановок.
- Режим руководства — 18 000–24 000 об/мин, 3 000–6 000 мм/мин, 4–8 мм за проход.
- Мощность — 1,5 кВт на 12 мм идёт 3–4 мм за проход; 7,5 кВт — 6–8 мм.
- Прижог — остановка в резе или слишком малая подача.
- Пыль — мелкая, нужна аспирация.
- Кромка — хорошо держит профиль, но боится влаги.
Признак верного режима на МДФ — стружка «рисовой крупой», а не пыль, и ровный звук без визга. Визг означает перегруз по глубине или тупую фрезу.
Если деталь большая, а стол маленький, полезно делить операцию на зоны: меньше ход впустую, ровнее нагрузка.
На 18 мм МДФ фасады режут за два-три прохода по 5–6 мм: один проход «на всю глубину» на 1,5 кВт даёт визг и прижог, а на 7,5 кВт — ускоренный износ фрезы. Практика простая: первый проход 5 мм, второй 5 мм, третий — навылет с перемычками; чистовая по контуру идёт отдельно и снимает 0,3–0,5 мм.
Плотность МДФ тоже бывает разной: плита для ламинирования и плита для фрезеровки ведут себя по-разному на одном режиме. Если партия «не та», это видно по стружке раньше, чем по кромке.
Почему так. Смола при нагреве размягчается и налипает; движение спасает кромку, стояние — губит.
Проверка. Какая стружка была на последней детали из МДФ? Пыль — режим недогружен.
Модуль 11. Дуб и твёрдые породы
Дуб требует терпения и жёсткости.
- Режим руководства — 18 000–24 000 об/мин, 1 500–3 000 мм/мин, 2–4 мм за проход.
- Стружка — 0,06–0,08 мм на зуб; толще — скол и нагрев.
- Фреза — 2–3 зуба VHM; HSS садится быстро.
- Направление — по волокну чище, против — рвёт.
- Охлаждение — воздух, чтобы не перегревать кромку.
Твёрдая порода плохо прощает «быстрый проход на всю глубину»: фреза гнётся, кромка темнеет, появляется подпалина. Если деталь тонкая, её ведёт от внутренних напряжений — помогает черновая с припуском и пауза.
Сучки и свилеватость меняют нагрузку скачком: на ровном участке фреза идёт 2 700 мм/мин, на сучке эквивалент уже 3 500. В CAM это лечат не «общими оборотами», а локальным снижением подачи на проблемном участке — или просто снимают нагрузку на 10–15 % по всей операции, если деталь одна.
Смоляные карманы в сосне и ели дают другой эффект: смола налипает на фрезу, кромка начинает «мазать». Чистка фрезы растворителем после смены и чуть большая подача на зуб убирают проблему быстрее, чем смена инструмента.
Почему так. Плотность выше, тепла больше, а отводить его некуда, кроме стружки и воздуха.
Проверка. Слышите ли вы, как меняется звук на сучке? Если нет — вы не контролируете нагрузку.
Модуль 12. Тесты: лестница подач и эталон
Режим проверяется тестом, а не спором.
- Лестница подач — 5–6 коротких резов с шагом 10–15 % по подаче на одном материале.
- Критерий — кромка, стружка, звук, нагрев фрезы.
- Эталон — деталь или фото, с которым сравнивают результат.
- Запись — что пробовали и что получилось; иначе тест бесполезен.
- Повтор — при смене партии материала.
Тест занимает 10–15 минут и экономит часы на переделках. Проводят его на обрезке той же партии, а не на «похожем» листе из угла.
Критерии фиксируют заранее, иначе тест превращается в «вроде лучше». Для дерева: кромка без ворса, стружка «рисовой крупой», звук ровный, фреза тёплая, но не горячая. Для 3D добавляют высоту гребня на просвет. Всё, что не совпало с эталоном, записывают с номером прохода — тогда лестница подач становится документом, а не воспоминанием.
Почему так. Материал меняется от партии к партии; режим, снятый один раз, — это гипотеза, а не факт.
Проверка. Когда последний раз делали лестницу подач? Если «при запуске станка» — пора повторить.
Модуль 13. Время и стоимость операции
Время считается до пуска, а не после.
- Длина пути — контур плюс подводы, отводы и холостые.
- Подача — рабочая, не максимальная.
- Смены инструмента — каждая добавляет минуты и риск.
- Стоимость — время × стоимость часа плюс расход фрезы.
- Пример — контур 3 000 мм на 2 500 мм/мин ≈ 1,2 минуты плюс входы и подводы.
Частая ошибка — считать только «чистый рез». Холостые перемещения, смена фрезы и подводы часто удваивают время. В CAM это видно по оценке, в цехе — по факту; разница и есть ваша поправка.
Стоимость фрезы в минуту считается просто: цена инструмента делится на ресурс в часах. Фреза за 3 000 ₽ с ресурсом 40 часов стоит около 75 ₽ в час — немного; но если режим «жжёт» её за 12 часов, та же фреза превращается в 250 ₽ в час и в простой на замену. Поэтому режим — это ещё и статья затрат, а не только качество кромки.
Почему так. Экономика операции определяется полным циклом, а не только красивой траекторией.
Проверка. Сравните оценку CAM с фактическим временем последней детали. Расхождение больше 30 % — считаете не то.
Модуль 14. Чек-лист режима: курсы оператора ЧПУ
Курсы оператора ЧПУ дают базу, а чек-лист — дисциплину.
- Стратегия выбрана: 2D, 2.5D или 3D.
- Черновая и чистовая разведены, припуск 0,3–0,5 мм.
- Фреза соответствует материалу и острая.
- Подача посчитана: F = z × fz × n.
- Заглубление в пределах мощности шпинделя.
- Вход в материал — рампа или спираль.
- Прижим проверен, перемычки на месте.
- Аспирация работает, респиратор на месте.
- Пробный рез и эталон кромки есть.
- Режим записан в карточку.
Почему так. Режим ломает детали тихо: чек-лист делает его видимым до пуска.
Проверка. Пройдите список перед следующей деталью. Больше двух «нет» — начинайте не с пуска, а с режима.
Практикум. Деталь 2,5D из дуба и раскрой фанеры 6 мм
Задача: изготовить декоративную панель из дуба 20 мм с карманом глубиной 6 мм и вырезать 12 деталей из берёзовой фанеры 6 мм.
Шаг 1. Материал. Проверить влажность (8–12 %), толщину, отлежаться сутки. Записать партию.
Шаг 2. Стратегия. Панель — 2.5D: черновая выборка кармана, чистовая стенок и дна. Фанера — 2D-раскрой с перемычками 0,5 мм.
Шаг 3. Инструмент. Дуб: 2–3 зуба VHM, 6 мм, вылет минимальный. Фанера: компрессионная 2 зуба, 4 мм.
Шаг 4. Режим. Дуб: 18 000–24 000 об/мин, 1 500–3 000 мм/мин, 2–4 мм за проход, припуск 0,4 мм. Фанера: 15 000–20 000 об/мин, 2 000–3 500 мм/мин, 3–5 мм.
Шаг 5. Расчёт. Для дуба fz = 3 000 / (2 × 24 000) = 0,063 мм; подача по формуле F = 2 × 0,063 × 24 000 ≈ 3 000 мм/мин. Для фанеры fz = 3 500 / (2 × 20 000) = 0,088 мм; F ≈ 3 500 мм/мин.
Шаг 6. Вход. Рампа 3° для кармана, спираль для отверстий, перемычки на раскрое.
Шаг 7. Тест. Лестница подач на обрезке: 2 400 / 2 700 / 3 000 / 3 300 мм/мин. Выбрать по кромке и звуку.
Шаг 8. Запись. Карточка режима: материал, фреза, обороты, подача, заглубление, результат, фото кромки.
Критерий готовности. Карман 6 ± 0,2 мм, стенки без скола, детали из фанеры в допуске ±0,2 мм, перемычки целые, запись сделана.
Почему так. Практикум соединяет стратегию, расчёт и проверку — то, что в реальной работе идёт подряд.
Проверка. Восемь шагов на месте, размеры в допуске, карточка заполнена.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем 2.5D отличается от 3D? 2.5D — несколько уровней с плоскими стенками и дном; 3D — плавные поверхности с шагом между проходами в десятых долях миллиметра. 3D дороже по времени в разы.
2. Зачем разделять черновую и чистовую? Черновая снимает объём и тепло, чистовая отвечает за геометрию. Один проход «начисто» перегружает фрезу и даёт прижог или скол.
3. Какой припуск оставляют под чистовую? 0,3–0,5 мм по стенке и дну. На тонких стенках снимают симметрично, иначе деталь уводит.
4. Как считается подача? F = z × fz × n. Пример: 3 зуба × 0,05 × 12 000 = 1 800 мм/мин. fz берут из диапазона 0,06–0,13 мм для дерева.
5. Что такое скорость резания и зачем она? Vc = π × D × n / 1000, м/мин. Фреза 6 мм на 18 000 об/мин даёт около 339 м/мин — сравнение режимов на разных диаметрах.
6. Как считается объём съёма? Q = глубина × ширина × подача. Для МДФ 6 × 6 × 6 000 = 216 см³/мин. Это мера производительности и износа.
7. Почему на 12 мм МДФ шпиндель 1,5 кВт идёт по 3–4 мм? Мощность и крутящий момент ограничивают сечение стружки. Промышленный 7,5 кВт берёт 6–8 мм за проход.
8. Чем опасна слишком малая подача на зуб? Фреза трётся вместо резания: нагрев, прижог, ускоренный износ. «Медленно» не значит «аккуратно».
9. Зачем нужна рампа или спираль на входе? Вертикальный «тычок» перегружает фрезу и рвёт кромку. Наклонный вход распределяет нагрузку.
10. Какой шаг у шаровой фрезы в 3D? 8–12 % диаметра. Уменьшение шага вдвое увеличивает время примерно вчетверо.
11. Почему тонкая фанера «уезжает» на 0,5 мм? Прижим по краям: центр листа играет. Плюс компенсация от другой фрезы. Лечится вакуумом по площади и тестом.
12. Что делать, если шпиндель «садится» по звуку? Снижать глубину за проход, а не обороты: обороты нужны для качества кромки, глубина — источник перегрузки.
13. Как проверяют режим без брака? Лестница подач на обрезке той же партии, критерии — кромка, стружка, звук, нагрев. Результат записывают.
14. Почему оценка CAM расходится с фактом? CAM не учитывает подводы, смены инструмента, прижим и паузы. Поправку даёт сравнение оценки с фактом за несколько деталей.
Частые вопросы (Q&A)
Какой режим взять для МДФ 18 мм на шпинделе 2,2 кВт? Ориентир — 18 000–24 000 об/мин и 3 000–4 500 мм/мин, заглубление 3–4 мм: мощности больше не позволит. Проверять по стружке и звуку.
Можно ли резать дуб одной фрезой на всю глубину? На 20 мм — нет. 2–4 мм за проход, припуск под чистовую, иначе скол и нагрев.
Почему фреза «поёт» на фанере? Малая подача на зуб, тупая фреза или слабый прижим. Начинают с подачи и прижима.
Чем отличается down-cut от компрессионной? Down-cut прижимает верхнюю кромку, но выбивает низ; компрессионная собирает оба направления и работает от 6 мм.
Нужен ли шаг 8 % на МДФ в 3D? Можно 10–12 %: волокна мягче, гребень менее заметен. На дубе лучше ближе к 8 %.
Сколько времени займёт контур 3 000 мм? При 2 500 мм/мин — около 1,2 минуты плюс подводы и отводы. Реальное время всегда больше расчётного.
Как хранить карточки режимов? В одном месте у станка: материал, фреза, обороты, подача, заглубление, результат, фото кромки. Через месяц это ваша база.
Глоссарий
- Стратегия — порядок снятия материала: 2D, 2.5D, 3D.
- Черновая — операция снятия основного объёма.
- Чистовая — финишный проход с малым припуском.
- Припуск — оставленный слой под чистовую, мм.
- fz — подача на зуб, мм.
- Vc — скорость резания, м/мин.
- Q — объём съёма, см³/мин.
- Stepover — шаг между проходами, % диаметра.
- Рампа — наклонный вход в материал.
- Перемычка — тонкий мостик, удерживающий деталь при раскрое.
- Компрессионная фреза — собирает волокна с двух сторон.
- Эталон кромки — образец для сравнения качества.
- Лестница подач — тест с последовательным изменением подачи.
- Жертвенная плита — подложка, которую режут вместо стола.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ворс на кромке | Малая fz, тупая фреза | Поднять подачу, заменить фрезу |
| Прижог на МДФ | Остановка в резе, низкая подача | Держать 3 000–6 000 мм/мин, не стоять |
| Скол на дубе | Большая fz, рез против волокна | Снизить подачу, изменить направление |
| Ступеньки на 3D | Большой шаг, плоская фреза | Шаг 8–12 %, шаровая фреза |
| Фреза «поёт» | Перегруз или слабый прижим | Снизить глубину, усилить прижим |
| Размер ушёл на 0,5 мм | Прижим по краям, компенсация | Вакуум по площади, тестовая деталь |
| Шпиндель «садится» | Превышена мощность | Уменьшить глубину за проход |
| Стружка пылью | Недогруз по подаче | Поднять fz в пределах диапазона |
| Слом фрезы | Большой вылет, вертикальный вход | Короткий вылет, рампа |
| Деталь улетела | Нет перемычек, слабый вакуум | Перемычки 0,5–1 мм, зоны вакуума |
Мысли вслух: чего нет на форумах
На форумах спрашивают «какие обороты», а решает пара «подача на зуб и прижим».
Первое: режим — это не обороты. 24 000 об/мин при подаче 800 мм/мин — это трение, а не рез. Считайте fz: 0,06–0,13 мм для дерева, и всё встаёт на место.
Второе: черновая экономит больше, чем «быстрый проход». Снять 6 мм за проход «начисто» — значит греть фрезу и получать прижог. Разделение на 4 + 0,4 мм работает быстрее в сумме.
Третье: припуск 0,4 мм — не про осторожность, а про геометрию. Чистовая снимает тонкую стружку и не трогает стенку, которую уже вывела черновая.
Четвёртое: рампа вместо «тычка». Вертикальный вход на дубе — это удар, а не рез. Три градуса наклона продлевают жизнь фрезе заметнее, чем смена покрытия.
Пятое: шаг в 3D стоит денег. Уменьшили с 12 % до 8 % — время выросло примерно вдвое. Прежде чем «сделать красивее», посчитайте, увидит ли это клиент.
Шестое: сервисный случай. Мастерская резала карман в дубе «одним проходом 12 мм»: фреза 6 мм, 24 000 об/мин, подача 1 500. Кромка горела, фрезы уходили по две в день. Развели черновую 4 мм и чистовую 0,4 мм, подняли подачу до 2 700 — время на деталь выросло на 8 %, а расход фрез упал втрое. Станок был ни при чём.
Седьмое: мощность видно по звуку. Когда шпиндель 1,5 кВт «садится», он не ругается — он теряет обороты. Снижают глубину, а не обороты: обороты держат качество кромки.
Восьмое: тонкая фанера — про прижим. Лист 3 мм, прижатый по краям, играет в центре, и «ошибка 0,5 мм» — это не программа, а вакуум.
Девятое: стружка — бесплатный датчик. Пыль вместо стружки — недогруз; толстая стружка и визг — перегруз; «рисовая крупа» на МДФ — то, что нужно.
Десятое: тест на обрезке дешевле спора. Лестница подач 2 400 / 2 700 / 3 000 / 3 300 и одна кромка решают вопрос быстрее, чем ветка форума.
Одиннадцатое: не копируйте режим с чужого станка. Жёсткость, шпиндель и прижим разные; таблица даёт диапазон, а не истину.
Двенадцатое: смены инструмента считают время. Три смены фрезы на деталь — это минуты и риск; иногда дешевле взять фрезу с большей рабочей длиной.
Тринадцатое: карточка режима важнее памяти. Через месяц «так резало» без цифр не воспроизводится.
Четырнадцатое: эталон кромки снимает споры. Пока двое обсуждают «нормально», деталь уже уехала; фото на стене решает за секунды.
Пятнадцатое: вылет фрезы — часть режима. Длинная фреза на глубине 30 мм гнётся, и подача «как на короткой» ломает инструмент.
Шестнадцатое: считайте Q и время. Объём съёма и минуты операции объясняют цену детали лучше, чем «сложная работа», и помогают выбрать станок под задачу.
Открытая библиотека
- «Shop Arithmetic for the Machinist» (E. Oberg, Internet Archive, PD) — расчёты подач, скоростей и размеров; удобно для проверки формул.
- «Woodworking Tools, 1600–1900» (P. C. Welsh, Internet Archive, PD) — геометрия и поведение инструмента по дереву.
- «American Machinist, vol. 53» (1920) (Internet Archive, PD) — организация операций и нормирование.
Прямых цитат по современным режимам ЧПУ в открытом корпусе нет: актуальные данные — в руководстве завода и паспортах. Основа курса — MATERIALS_PROCESSING_GUIDE.md и карточки станков.
Смотрите также
- Материалы: дерево/МДФ/фанера — том 1: основы и безопасность — предыдущий том серии.
- Фрезы и инструмент — том 2: практика и режимы.
- Фрезы и инструмент — том 3: диагностика и ошибки.
- Деревообработка (изделия) — том 2: практика и режимы.
- Инструмент и оснастка станка с ЧПУ: полный гид.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по режимам.
- Станки: 17Д, РАКЕТА, МАСТЕР.
Фото и схемы завода
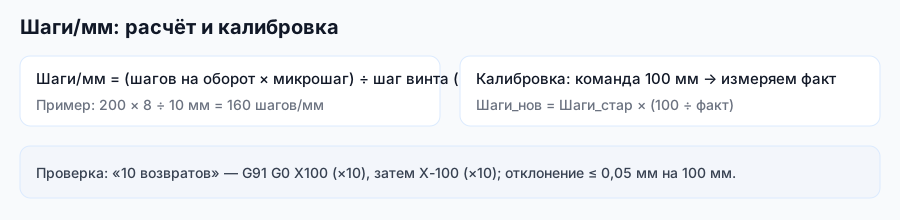
Схема завода «Твайт»: параметр, от которого зависит точность перемещения.

Фото/видео завода «Твайт». Карточка: 17Д.
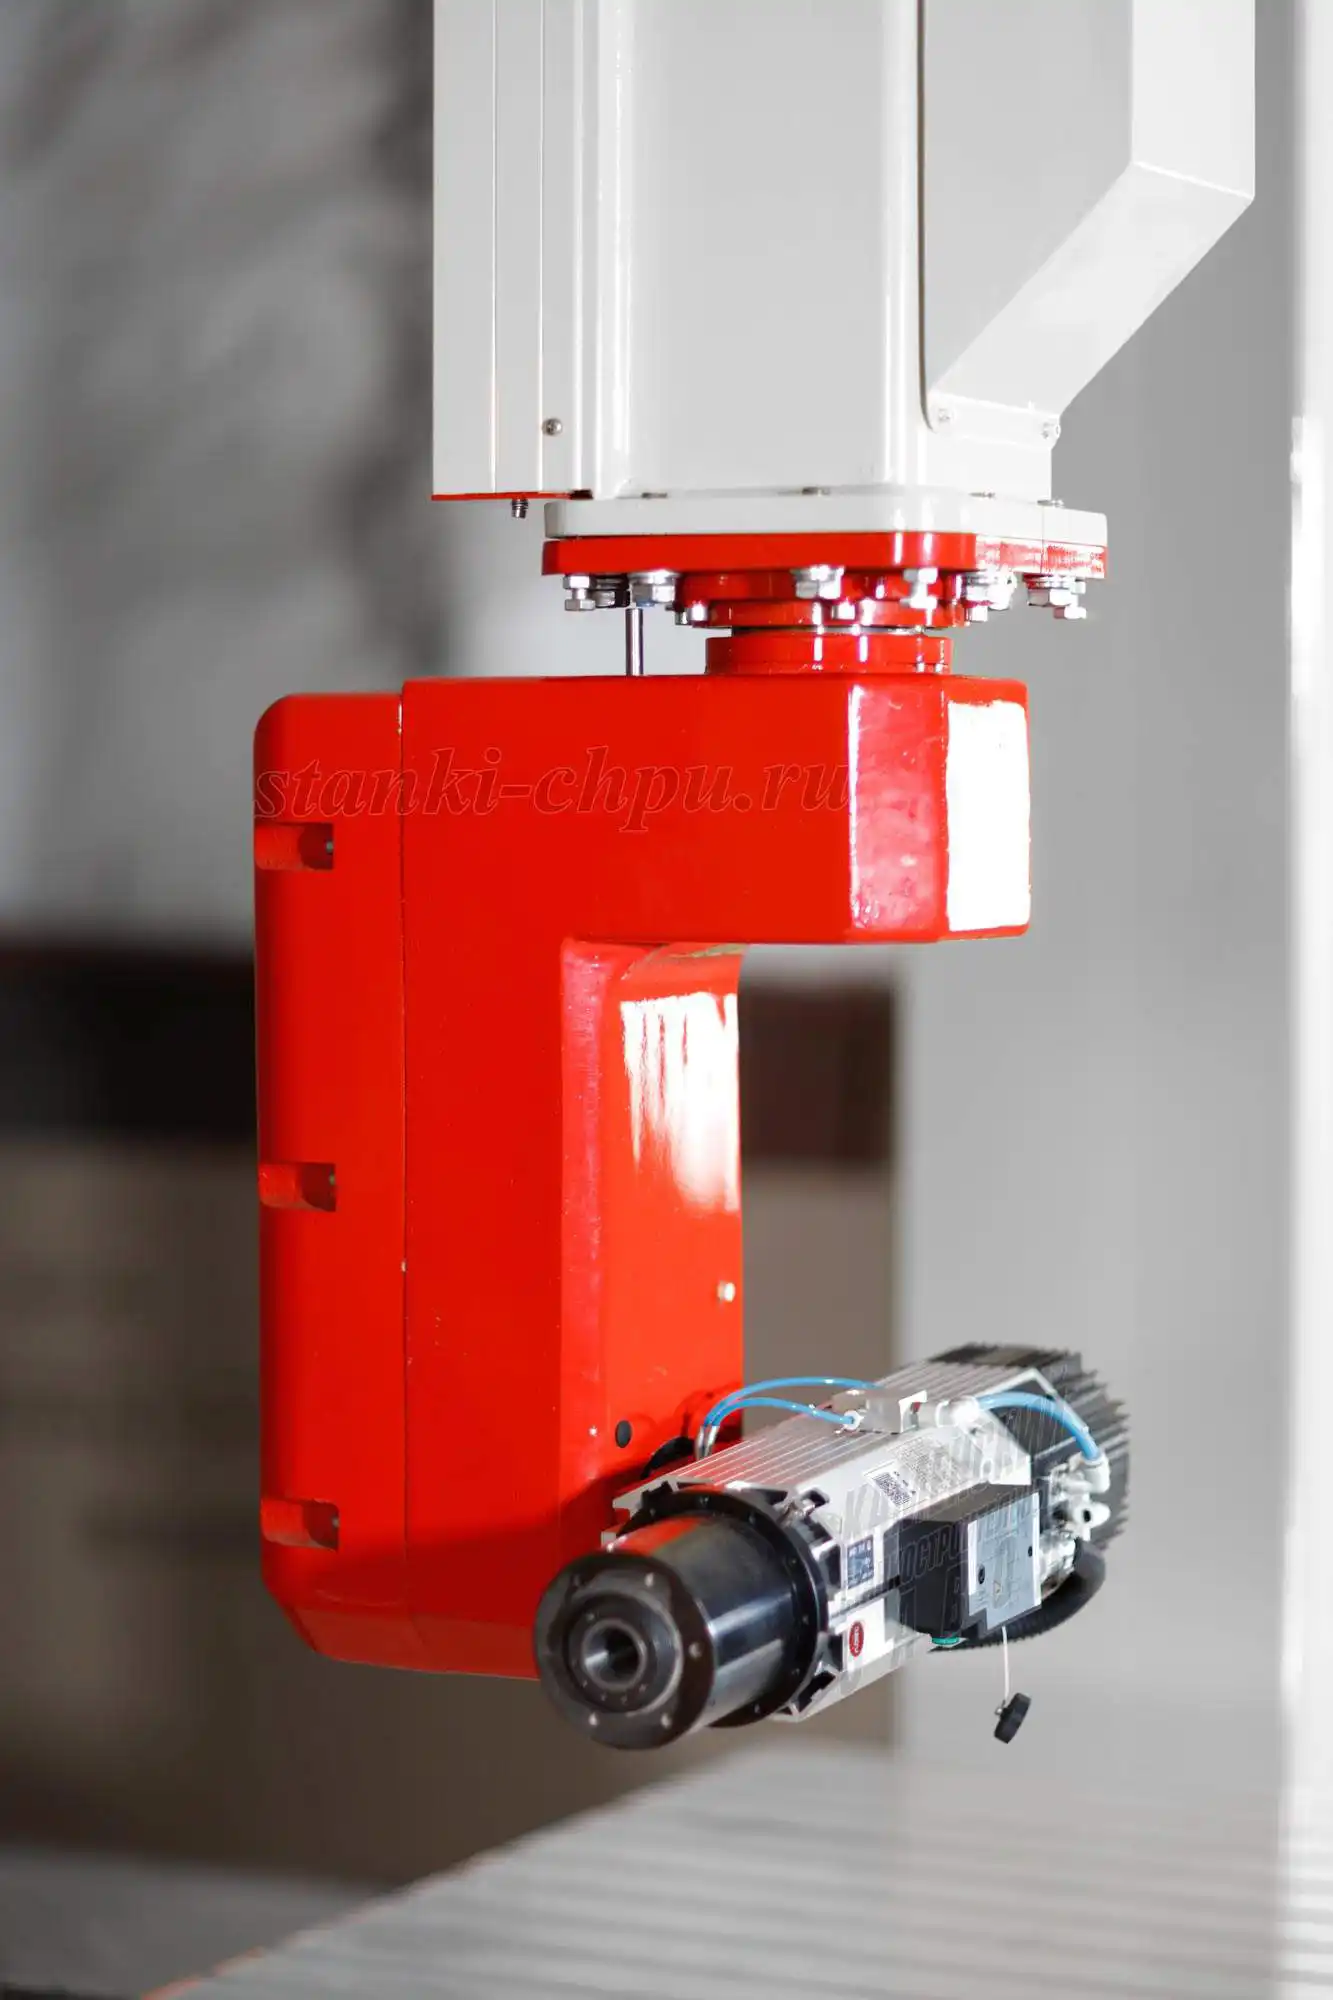
Фото/видео завода «Твайт». Карточка: РАКЕТА.
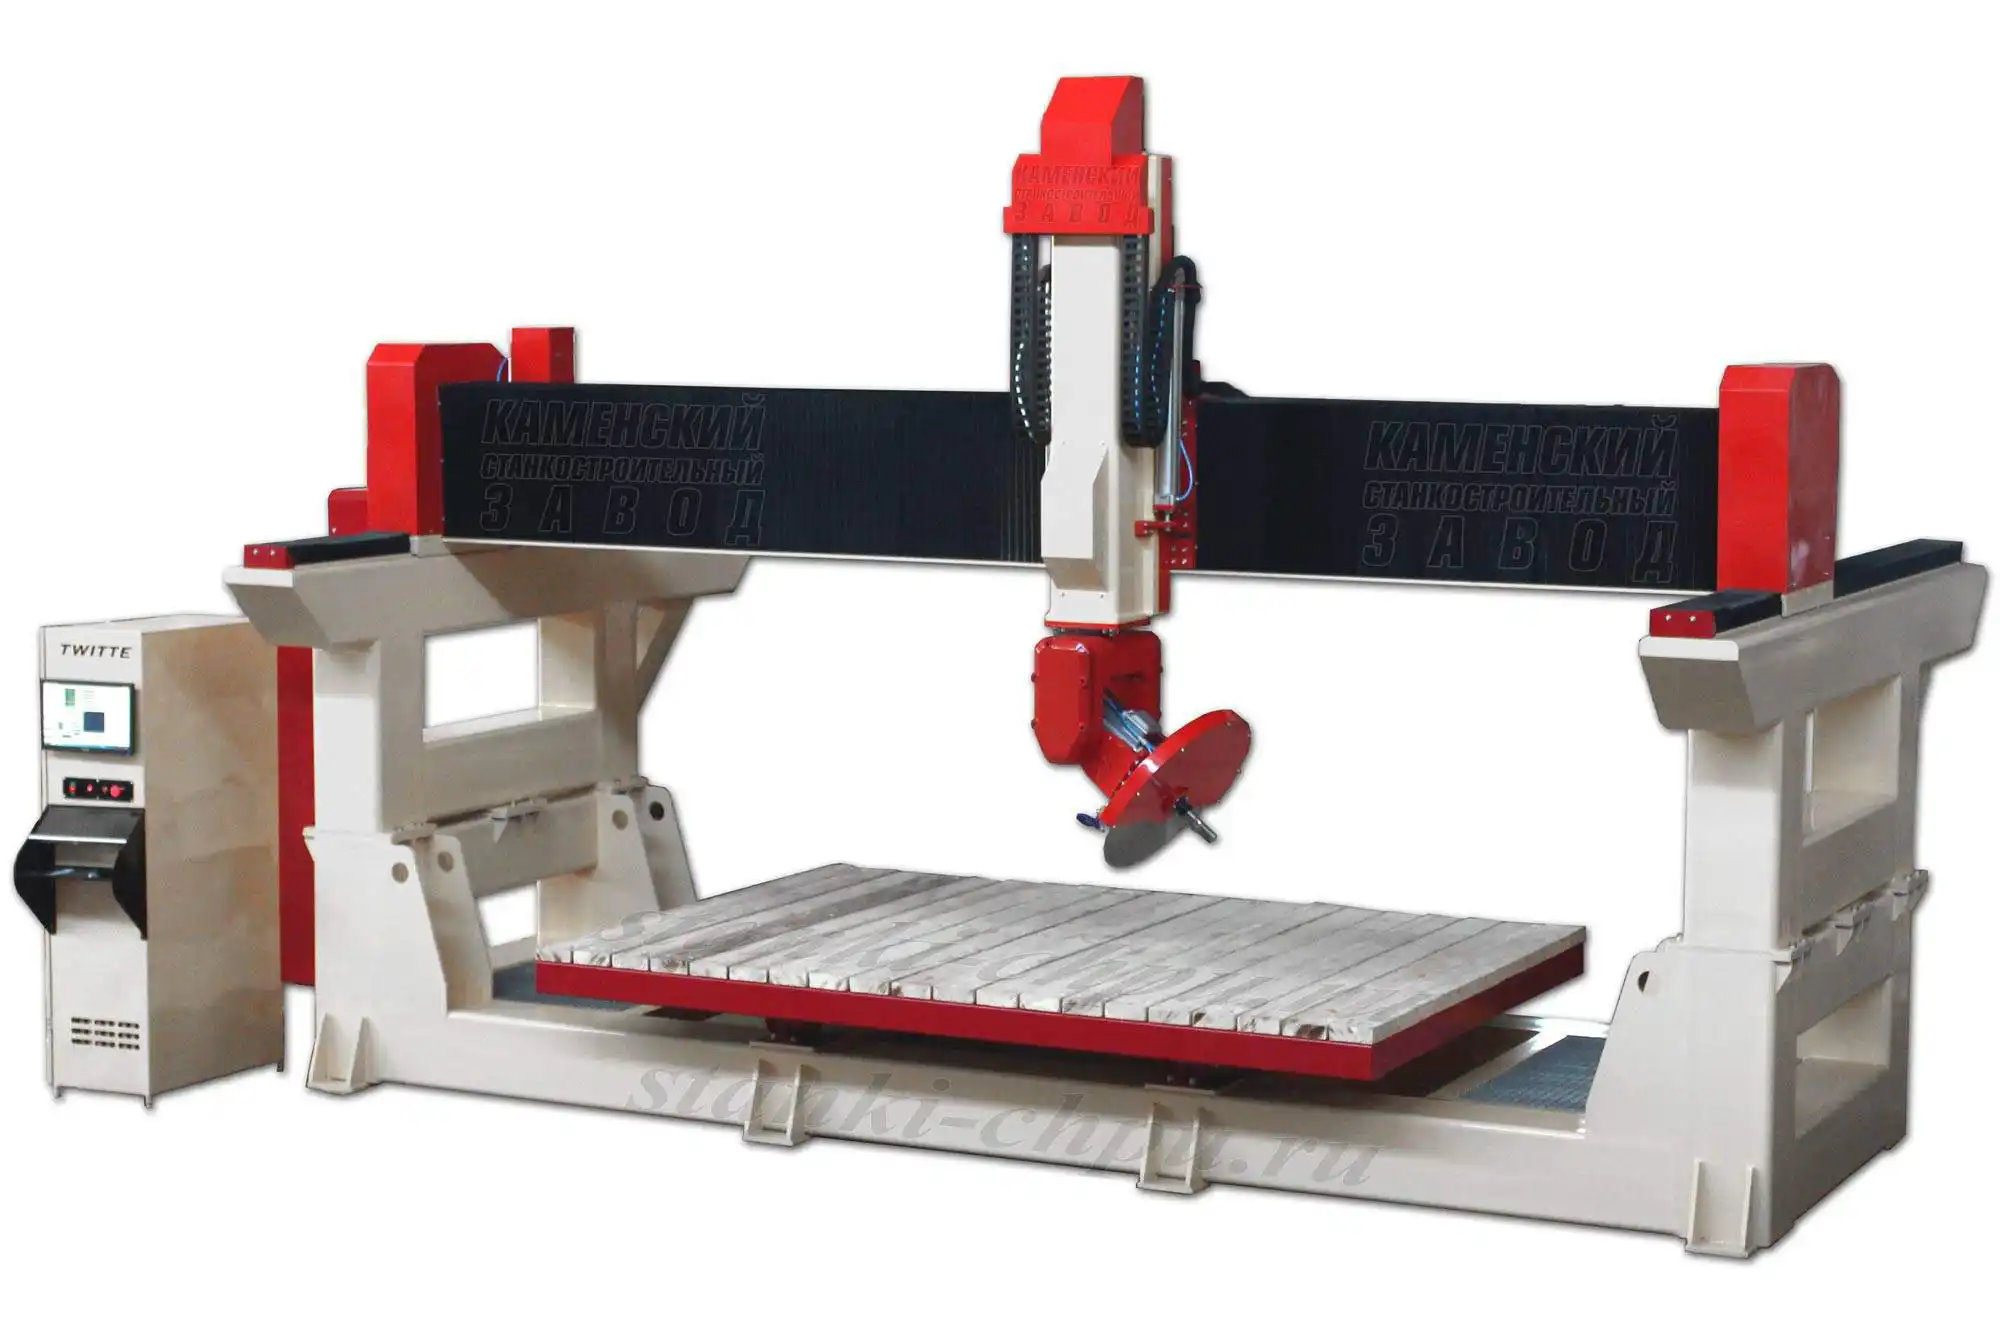
Фото/видео завода «Твайт». Карточка: МАСТЕР.
Продолжение серии: том 3 — «Диагностика и ошибки».
Первоисточник: https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-2 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-2.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-2.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/materialy-derevomdffanera-tom-2.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.