
Измерения и контроль: индикаторы, калибры, точность
Курс завода «Твайт»: Измерения и контроль: индикаторы, калибры, точность.
Измерения и контроль: индикаторы, калибры, точность — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Технологии и > материалы». Тема — измерения и контроль: база, инструмент (штангенциркуль, микрометр, индикатор, калибры), > цена деления, точность и повторяемость, температура, контроль первой детали и серии. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/izmereniya-i-kontrol-indikatory-kalibry-tochnost.ai.json. > Версия 1.0 от 2026-10-18. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Измерения и контроль: индикаторы, калибры, точность“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Задание Mach3 + индикатор», > «Вектроник по дереву. Отчего по Х есть неточность?», «Достаточно точный штангенциркуль за 346 р.», > «Измерение биения на КИМ», «Замена ШВП, калибровка энкодера, Fanuc 180i», «Гильотина неправильно измеряет > перемещение», «Где купить дюймовый измерительный инструмент», «автоматическое измерение длины инструмента > после смены»). Факты о станках — карточки /product/.md (product/17, 18, 19, 20, 27); цитаты > открытого корпуса (PD) — в тексте и в «Открытой библиотеке». > Важно: выбор инструмента зависит от допуска и условий. В курсе — принципы и порядок, а не «универсальные > цифры». > Соседние материалы: «Режимы резания: расчёт и практика», «Поворотная ось: настройка, калибровка, работа», > «5-осевая обработка: стратегии и типовые ошибки».
Обучение ЧПУ с нуля обычно упирается в вопрос «как проверить, что получилось». Фреза режет, программа считает, а годная деталь или нет — решает измерение. Если вы прошли курсы оператора ЧПУ, вы знаете, что «на глаз» не работает: нужна база, инструмент и допуск. Тем, кто ищет обучение ЧПУ с нуля, измерения кажутся скучными, но именно они отделяют мастера от «оператора, который надеется». Этот курс — про то, как мерить так, чтобы цифре можно было верить: про базу, цену деления, температуру, повторяемость и контроль серии.
Чему научитесь: понимать, зачем нужна база и как её выбирать; различать штангенциркуль, микрометр, индикатор и калибр; оценивать цену деления и погрешность; отделять точность от повторяемости; учитывать температуру и усилие; измерять биение и центровку индикатором; пользоваться предельными и резьбовыми калибрами; понимать, когда нужна КИМ; калибровать станок по детали; контролировать первую деталь и серию; вести журнал; разбирать типовые ошибки.
Предпосылки. Станок и детали, измерительный инструмент (штангенциркуль, микрометр, индикатор), чертёж с допусками. Базовые навыки ЧПУ полезны.
Безопасность. Измерительный инструмент — не молоток: не кладите его на станок, не роняйте, не грейте. Индикатор с магнитной стойкой — проверяйте крепление, чтобы не «поймать» его фрезой. При измерении на станке останавливайте шпиндель. Техника безопасности — в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Зачем измерения: обучение ЧПУ с нуля
- Модуль 2. База: от чего мерить
- Модуль 3. Инструменты: штанген, микрометр, индикатор
- Модуль 4. Цена деления и погрешность
- Модуль 5. Точность и повторяемость
- Модуль 6. Температура и усилие
- Модуль 7. Индикатор: биение и центровка
- Модуль 8. Калибры: предельные, резьбовые, радиусные
- Модуль 9. КИМ и видеоизмерение
- Модуль 10. Калибровка станка по детали
- Модуль 11. Первая деталь и серия
- Модуль 12. Журнал и статистика
- Модуль 13. Типовые ошибки
- Модуль 14. План обучения: 12 недель
- Практикум. Контроль детали
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Зачем измерения: обучение ЧПУ с нуля
Измерение — это не «проверка в конце», а часть технологии. Оно отвечает на три вопроса: попали ли в размер, повторим ли результат и где накапливается ошибка. Без ответов на них невозможно ни настроить станок, ни обеспечить серию.
Историческая деталь: «The micrometer caliper was introduced by Brown & Sharpe in 1867… the introduction of the micrometer caliper into everyday shopwork marked an important step in raising the standard of accuracy» «[открытый корпус: 72046_Joseph_Wickham_Roe_-_English_and_American_tool_builders, чанк #561]». То есть точность выросла не «сама», а вместе с инструментом, который позволил её видеть.
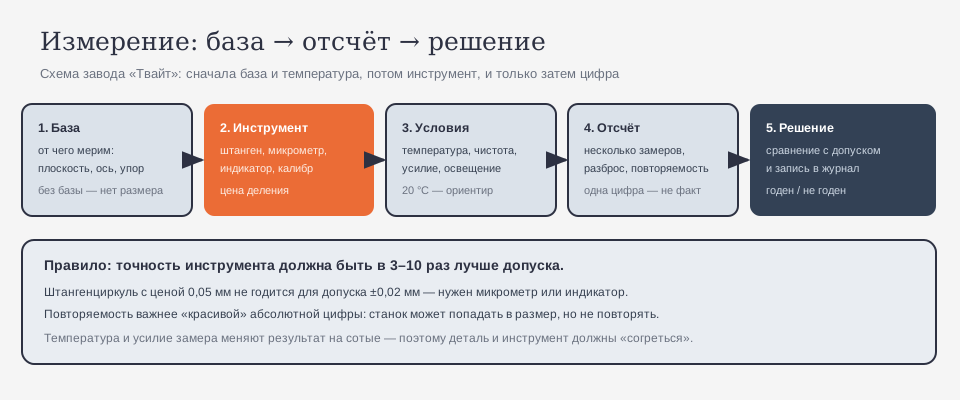
Измерение отвечает и на вопрос «почему». Если деталь «не в размер», важно понять, где ошибка: в станке, в инструменте, в программе или в самой детали (коробление). Без замера вы будете менять всё подряд — режим, фрезу, пост — и не факт, что попадёте. С замером вы видите, что ошибка систематическая (сдвиг) или случайная (разброс), и действуете по-разному. Именно поэтому опытные мастера начинают с «а что показывает индикатор», а не с «поменяю фрезу».
Измерение также помогает понять, когда пора менять фрезу: размер начинает «уходить» или кромка становится хуже — это сигнал, а не «характер станка».
Почему так. Пока вы не можете измерить, вы не можете управлять процессом — только надеяться.
Проверка. Возьмите последнюю деталь и объясните, каким инструментом и от какой базы вы проверите каждый размер. Если «штангеном на глаз» — курс для вас.
Модуль 2. База: от чего мерить
База — это поверхность или ось, от которой считается размер. Без базы цифра бессмысленна: «20 мм» — от чего? От края, от отверстия, от центра?
В машиностроении базы выбирают по чертежу: конструкторская, технологическая, измерительная. В идеале они совпадают; на практике часто нет, и тогда появляется погрешность пересчёта.
База бывает явной и неявной. Явная — плоскость, отверстие, паз. Неявная — «от края» или «от центра на глаз». Вторая и даёт «пляшущие» замеры. Практический приём: перед измерением нарисуйте на бумаге, от чего вы берёте каждый размер, и проверьте, совпадает ли это с чертежом. Если нет — либо вы меряете не то, либо чертёж требует пересчёта. И ещё: база должна быть доступна после обработки, иначе вы не сможете проверить деталь, когда она уже «в работе».
Даже правильный инструмент не спасёт, если деталь лежит на столе «как попало». База должна быть чистой, без заусенцев и стружки: пылинка под губкой даёт сотые. Протирайте поверхности перед замером — это дешевле, чем переделывать.
Перенос базы — отдельный навык. Если на чертеже размер задан от отверстия, а вы меряете от края, нужен пересчёт, и в нём легко ошибиться на толщину стенки. Поэтому опытные мастера сначала выносят базу на деталь (риска, упор, технологический буртик), а потом меряют от неё. И ещё: база должна быть одна на всю партию — иначе каждый будет мерить «по-своему». В серии это даёт разброс больше, чем люфт станка.
Отдельно про допуск на сборку: детали могут быть «в допуске» по отдельности, а сборка «не идёт». Это не ошибка измерения, а ошибка выбора баз и суммирования допусков. Поэтому для сборок полезно смотреть не только каждый размер, но и «цепочку».
Если деталь крупная, измеряйте её в нескольких точках: геометрия может «гулять» по длине.
И ещё: не меряйте грязную деталь — стружка под губкой даёт ложные сотые.
Почему так. Ошибка в базе — это систематический сдвиг всех размеров, а не «случайная неточность». И исправляется она не «подгонкой», а выбором базы.
Проверка. Найдите на чертеже базу и покажите, как вы её «переносите» на деталь. Совпадает — хорошо.
Модуль 3. Инструменты: штанген, микрометр, индикатор
Основные инструменты:
- штангенциркуль — быстро, цена деления 0,02–0,1 мм;
- микрометр — точнее, цена 0,01 мм (и лучше);
- индикатор — биение, центровка, плоскость;
- калибр — «годен/не годен» без цифры.
Выбор — по допуску: для ±0,5 мм хватит штангена, для ±0,02 мм нужен микрометр.
У каждого инструмента свой «характер». Штангенциркуль быстрый, но чувствителен к перекосу губок; микрометр точный, но требует трещотки и чистых пяток; индикатор показывает отклонение, но зависит от жёсткости стойки. Поэтому в наборе мастера обычно есть все три, а не «один самый точный». И ещё: инструмент надо проверять на нуле перед серией — это минута, которая спасает партию.
Практика выбора инструмента проста: смотрите на допуск и на цену деления. Если допуск ±0,1 мм — штангенциркуль с ценой 0,05 мм подойдёт. Если ±0,02 мм — нужен микрометр с ценой 0,01 мм и погрешностью не хуже 0,005 мм. Если нужно понять, «круглая ли деталь» или «не бьёт ли оправка» — индикатор. Если деталей много и надо быстро отбраковать — калибр. Ошибка новичка — мерить всё одним инструментом: он либо слишком грубый для точных работ, либо слишком медленный для потока. Второй момент — калибровка инструмента: микрометр проверяют по концевым мерам или по нулю, штанген — по нулю и по известному размеру. Без этого «точный инструмент» может врать на сотые, а вы будете думать, что виноват станок. Третий — хранение: микрометр в ящике, а не на столе под стружкой; индикатор — в футляре; штанген — с закрытыми губками. Мелочи, которые определяют, можно ли верить цифре.
Не забывайте про износ губок штангена: со временем они «заваливаются», и замер уходит. Проверка по концевой мере или по известному размеру показывает это быстро.
Не ставьте измерительный инструмент рядом со станком во время работы: вибрация и пыль ему не друзья.
Проверка инструмента после падения — обязательна, даже если «внешне цел».
Не забывайте проверять инструмент после транспортировки: даже «в кейсе» он мог получить удар.
Почему так. Инструмент должен быть точнее допуска, иначе вы измеряете шум. И чем меньше допуск, тем заметнее становится любая мелочь.
Проверка. Сравните цену деления своего инструмента с допуском на чертеже. Если цена больше трети допуска — инструмент не подходит.
Модуль 4. Цена деления и погрешность
Цена деления — шаг шкалы. Погрешность — насколько показание может отличаться от истины. Они связаны, но не равны: инструмент с ценой 0,01 мм может иметь погрешность ±0,02 мм.
Правило: погрешность инструмента должна быть в 3–10 раз меньше допуска. Для ±0,05 мм подойдёт инструмент с погрешностью ±0,01 мм.
Погрешность складывается из многих вещей: цена деления, температура, усилие, износ, квалификация. Поэтому «точность до сотки» — это не одна цифра, а сумма условий. И чем меньше допуск, тем больше требований к каждому условию.
Проверка инструмента на нуле — обязательный ритуал. Микрометр сводят по трещотке, штанген — по чистым губкам, индикатор — по упору. Если ноль «уехал», все замеры будут сдвинуты на одну и ту же величину — и вы будете искать причину в станке. Заведите привычку: перед серией — ноль, после серии — ноль.
Если нет концевых мер, для проверки можно использовать калиброванную деталь или вал известного диаметра — но только как ориентир, а не как эталон.
И проверьте, что ваши губки не «заваливаются»: износ виден по просвету на концевой мере.
Почему так. Если погрешность сравнима с допуском, вы не отличите годную деталь от брака.
Проверка. Посмотрите паспорт инструмента: там есть погрешность. Сравните с допуском.
Модуль 5. Точность и повторяемость
Точность — попадание в номинал. Повторяемость — разброс от замера к замеру. Станок может быть «точным в среднем», но с большим разбросом — и тогда серия будет нестабильной.
По каталогу завода: SMK — точность позиционирования ±0,03 мм, повторяемость ±0,015 мм; МАСТЕР — ±0,05 мм и ±0,02 мм соответственно. Повторяемость обычно лучше точности — это нормально.


Разброс — это не только станок. На повторяемость влияют: состояние фрезы, температура, жёсткость зажима, люфт, качество материала. Поэтому когда говорят «станок неточный», сначала проверяют повторяемость на тестовой детали без смены инструмента. Если разброс большой — ищут механику; если маленький, а размер «не тот» — ищут смещение (ноль, коррекция, база).
Перед серией полезно сделать «карту контроля»: какие размеры проверяются, чем, как часто. Это ускоряет работу и снижает шанс забыть важный размер.
При серийном контроле полезно менять исполнителя: если два человека меряют одну деталь и получают разное, проблема в методике, а не в людях.
Проверка повторяемости на одном размере занимает минут двадцать, а экономит дни переделок.
И ещё: не меряйте одну и ту же деталь разными инструментами без причины — получите разные цифры и споры.
Почему так. Для серии важнее повторяемость: если станок стабильно «уходит» на 0,02 мм, это корректируется, а если разброс 0,1 мм — нет.
Проверка. Прорежьте пять одинаковых деталей и замерьте одну величину. Разброс — ваша повторяемость.
Модуль 6. Температура и усилие
Металл расширяется от нагрева, инструмент тоже. Даже тепло рук влияет: в старом описании микрометра для лаборатории отмечали, что «the heat of the observer's body» может «warp the thick steel ring sufficiently to cause an error», поэтому и инструмент, и деталь держали в термостате «[открытый корпус: ia_americanmachinis59newyuoft, чанк #5635]».
Практика: дайте детали и инструменту «согреться» до цеха, не меряйте сразу после обработки, не сжимайте микрометр «до упора».
Температурная поправка — не только «дать остыть». Важно, чтобы деталь и инструмент были одной температуры. Если вы принесли холодный микрометр из машины в тёплый цех, он «поехал» на сотые. Если деталь только что из станка — она ещё расширена. Правило простое: и то и другое должно полежать рядом минут десять-пятнадцать. На крупных деталях это критичнее: метр стали меняет длину заметнее, чем 50 мм. И ещё: не меряйте в потоке воздуха от вентилятора и не держите микрометр в руке дольше необходимого — тепло руки тоже фактор.
Есть простой тест на температурную ошибку: замерьте деталь, положите её на 15 минут и замерьте снова. Если разница есть, значит ваши «сотые» были от тепла, а не от станка. И ещё: не меряйте деталь, которая только что была в руках — руки греют сильнее, чем кажется.
Почему так. На сотых долях миллиметра температура — реальный фактор, а не теория.
Проверка. Замерьте деталь сразу после фрезеровки и через 10 минут. Разница покажет, насколько вы «ловите» температуру.
Модуль 7. Индикатор: биение и центровка
Индикатор — главный инструмент наладчика. Им проверяют:
- биение шпинделя, патрона, оправки;
- центровку детали (по внутреннему или наружному диаметру);
- плоскость стола;
- люфт и перемещения.
Классика описана в армейском руководстве: индикатор ставят в резцедержатель, касаются внутреннего диаметра, выставляют ноль и медленно вращают деталь — стрелка показывает, «which way the work is off center but also how much in thousandths of an inch» «[открытый корпус: ia_TM10-445, чанк #139]».
Индикатор требует аккуратной стойки. Магнитное основание на грязной или крашеной поверхности «плывёт», шарнирная стойка даёт люфт, а длинный рычаг усиливает погрешность. Поэтому перед замером проверьте: основание сидит жёстко, шарниры подтянуты, наконечник чистый. На биении шпинделя индикатор ставят на стойку рядом, а не на саму голову; на центровке — в резцедержатель или на стол, в зависимости от задачи. И не забывайте про предварительный натяг: если стрелка «на нуле» без натяга, она не покажет отклонение в одну сторону.
Индикатор с ценой деления 0,01 мм — не «абсолютный» инструмент: его погрешность тоже есть, и её надо учитывать. Для биения этого достаточно, для размера — нет.
Для центровки индикатором важно, чтобы наконечник касался поверхности под прямым углом — иначе получите «синус» и заниженное отклонение.
Почему так. Индикатор показывает не «размер», а отклонение — то, что нужно для настройки.
Проверка. Проверьте биение оправки. Если больше паспортного — ищите причину, прежде чем резать.
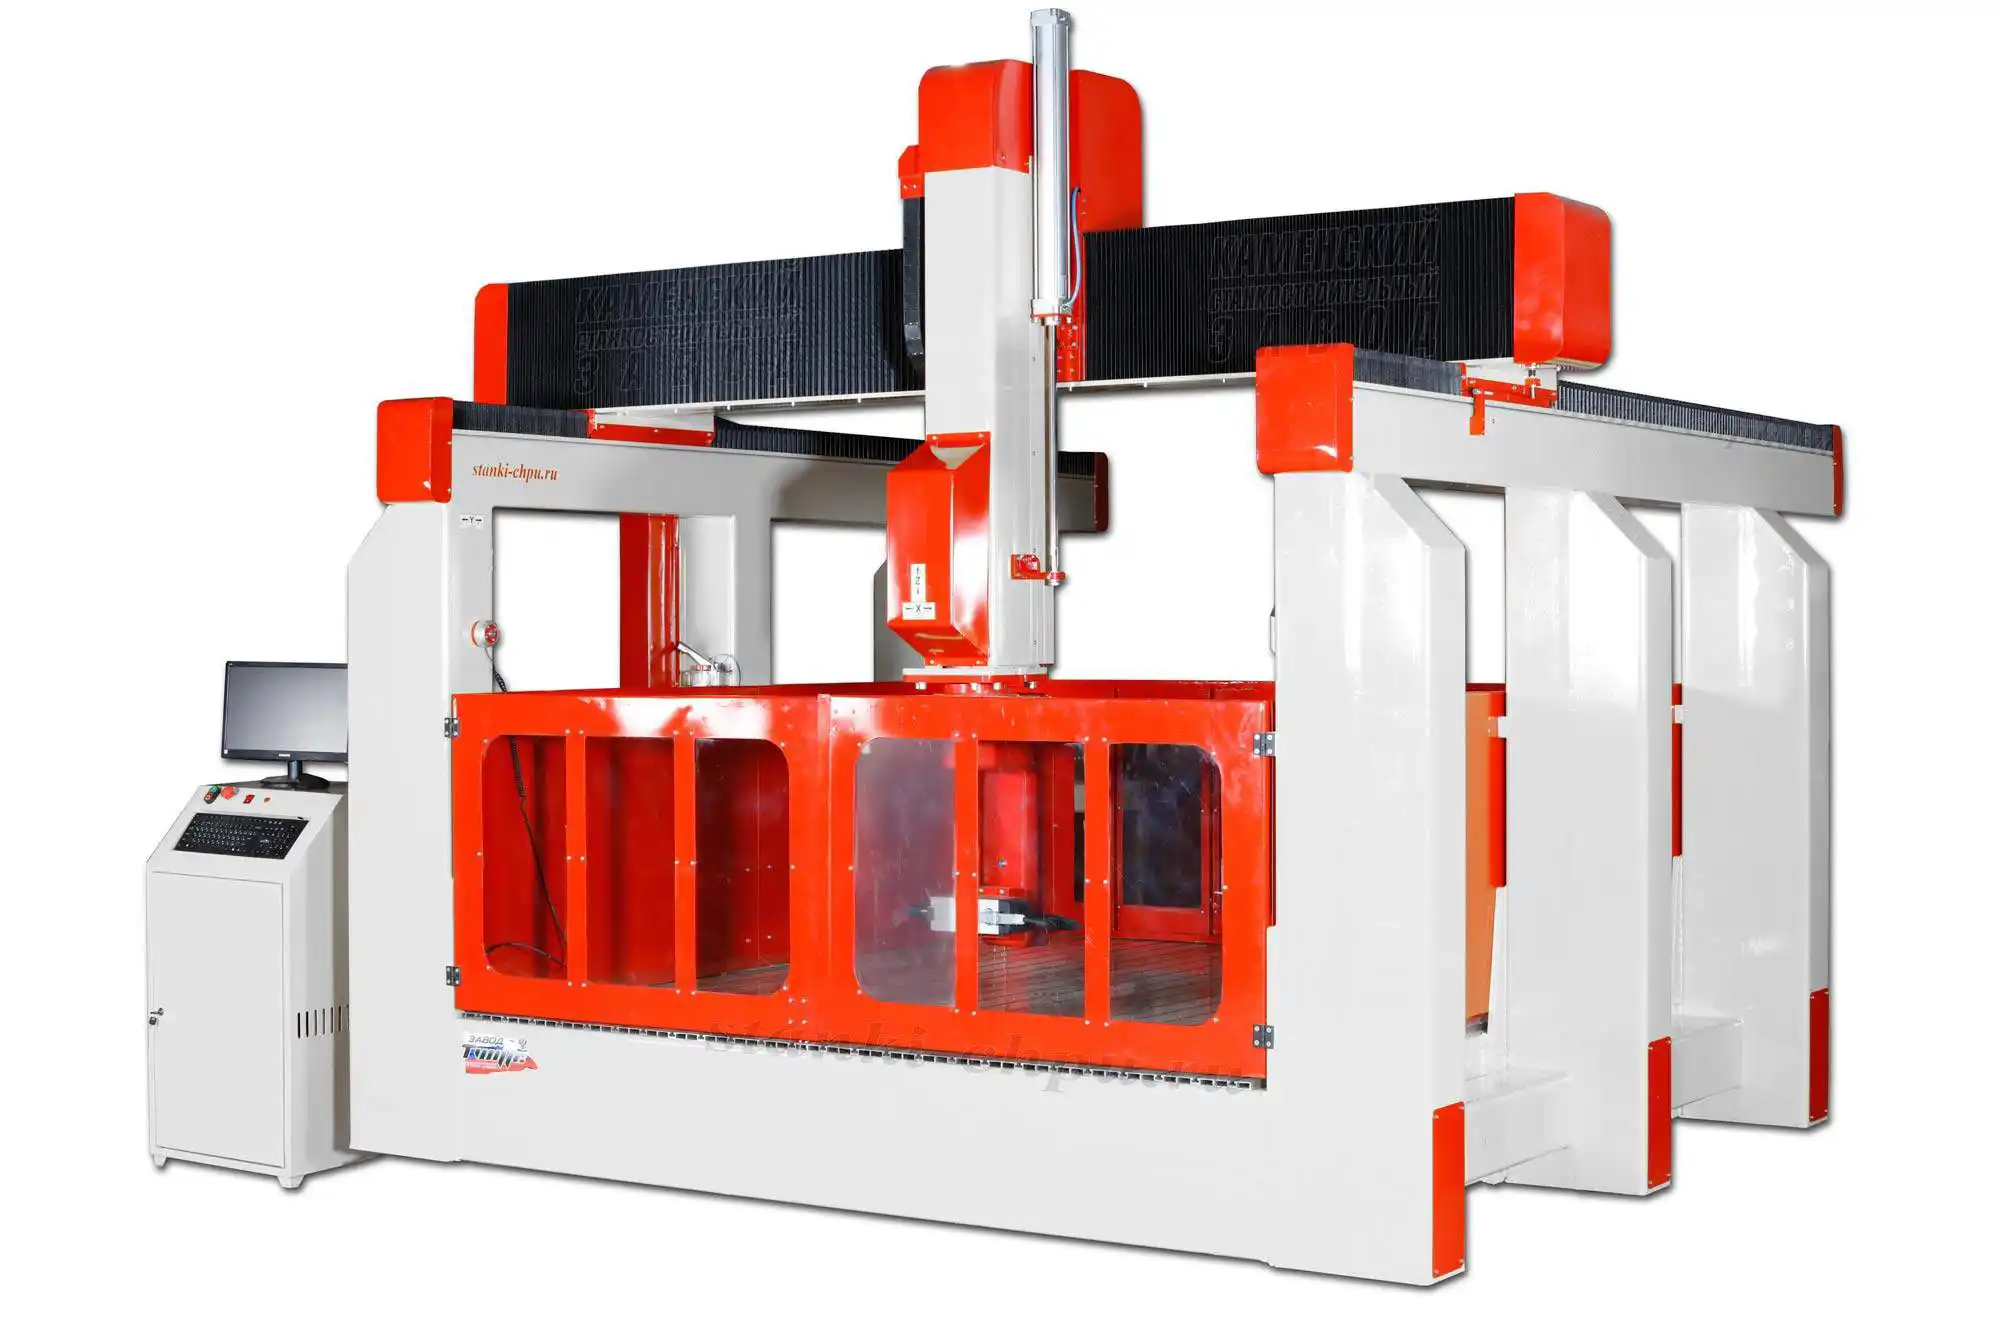
Карточка станка 17К → /product/16/
Модуль 8. Калибры: предельные, резьбовые, радиусные
Калибр не даёт цифру — он даёт ответ «годен/не годен». Предельные калибры (скоба, пробка) проверяют допуск; резьбовые — резьбу; радиусные — скругления.
Плюс: быстро и дёшево в серии. Минус: не показывает, насколько вы «внутри» допуска.
Калибры делятся на проходные и непроходные: первый должен проходить, второй — нет. Если проходной «не лезет» — деталь меньше допуска; если непроходной «лезет» — больше. Для резьбы — свои калибры (кольцо/пробка), для конусов — калибры-пробки. Главное — не путать проходной с непроходным и не «дожимать» калибр силой: он показывает состояние, а не «поддаётся уговорам». И ещё: калибр не заменяет измерительный инструмент при наладке — он только подтверждает годность в потоке.
Предельные калибры особенно полезны на резьбе и отверстиях: там микрометр не всегда подлезет.
Калибры не любят грязи и заусенцев: стружка под губкой даёт ложное «не лезет». Протирайте перед проверкой и не бросайте калибр на стол.
Почему так. Для потока деталей калибр быстрее микрометра, но для наладки нужен измерительный инструмент.
Проверка. Проверьте одну деталь калибром и микрометром — совпадает ли вердикт.
Модуль 9. КИМ и видеоизмерение
Координатно-измерительная машина (КИМ) и видеоизмерение дают комплексный контроль: размеры, углы, позиции, профиль. Это дорого, но необходимо для сложных деталей и приёмки.
Форумная тема «Измерение биения на КИМ» — про то, что КИМ умеет не только «размер», но и геометрию.
КИМ полезна не только для приёмки, но и для разбора брака: она показывает, где именно «уехала» геометрия — на конкретной грани, в конкретном отверстии, по конкретной оси. Это сильно сокращает поиск причины. Минус — цена, скорость и требования к помещению: машина любит стабильную температуру и чистоту. Поэтому в маленькой мастерской КИМ часто заменяют тремя вещами: поверочной плитой, угольником и индикатором. Этого хватает для 90% задач, если делать проверки регулярно, а не «когда уже сломалась партия».
Если КИМ нет, а геометрия сложная, помогает комбинация: поверочная плита + угольник + индикатор + концевые меры. Медленнее, но честнее, чем «на глаз».
КИМ или видеоизмерение оправданы, когда деталей много и они сложные; для единичной детали проще использовать комбинацию ручных инструментов.
Почему так. Чем сложнее деталь, тем меньше смысла мерить её «по частям» штангеном.
Проверка. Сравните отчёт КИМ с ручными замерами хотя бы по трём размерам. Расхождение — повод разобраться.
Модуль 10. Калибровка станка по детали
Калибровка станка — это не только шаги на мм. Это проверка:
- точности позиционирования (по концевым мерам или детали);
- люфта (подход с двух сторон);
- геометрии (квадрат, круг, плоскость);
- повторяемости (несколько проходов).
Форумные темы «Вектроник по дереву. Отчего по Х есть неточность?» и «Гильотина неправильно измеряет перемещение» — про это.
Калибровка по детали — самый честный способ: вы проверяете не «паспорт», а то, что станок реально делает. Порядок такой: прорезать тестовую деталь (квадрат, круг, ступеньку), замерить размеры и диагонали, сравнить с программой, внести коррекцию и повторить. Если квадрат «ромбом» — геометрия осей; если круг «эллипсом» — разная подача/люфт по осям; если размер «плывёт» от прохода к проходу — повторяемость. И ещё: калибровку надо делать на том материале и той фрезой, с которыми работаете, иначе цифры будут «чужими».
Проверку геометрии лучше делать на «пустой» детали, без стружки и СОЖ: они маскируют реальные отклонения.
И ещё: никогда не подгоняйте деталь «по месту» без замера — это скрывает причину и ломает повторяемость.
И ещё одна привычка: после ремонта станка — повторная калибровка и проверка по тест-детали. Без этого «ремонт» может остаться только на бумаге.
Почему так. Калибровка по детали показывает реальную ошибку, а не «паспортную».
Проверка. Прорежьте квадрат 100×100 и замерьте обе стороны и диагонали. Расхождение — ваша геометрия.
Модуль 11. Первая деталь и серия
Первая деталь — контрольная. Её меряют полностью: размеры, углы, биение, шероховатость (если важно). Если всё в допуске — запускают серию, но с выборочным контролем.
Правило: первую деталь проверяют всегда, даже если «вчера работало».
Первая деталь — это ещё и проверка программы. Часто ошибка сидит не в станке, а в CAM: не та база, не та система координат, не тот инструмент в библиотеке. Поэтому перед серией полезно пройти по цепочке «модель → Setup → инструмент → УП → станок» и убедиться, что каждый шаг совпадает с реальностью. Если первая деталь «в размер», но не там, где надо, — проблема в базе или Setup, а не в точности станка.
Контроль первой детали лучше делать по чек-листу: базовые размеры, углы, биение, шероховатость. Без списка всегда что-то забывается.
Перед сдачей партии полезно сделать выборочный контроль по тем размерам, которые чаще всего «уходят». Это не заменит полного контроля первой детали, но поймает дрейф.
Почему так. Ошибка в наладке стоит одной детали, а в серии — партии.
Проверка. Заведите карточку первой детали: кто мерил, чем, какие результаты.
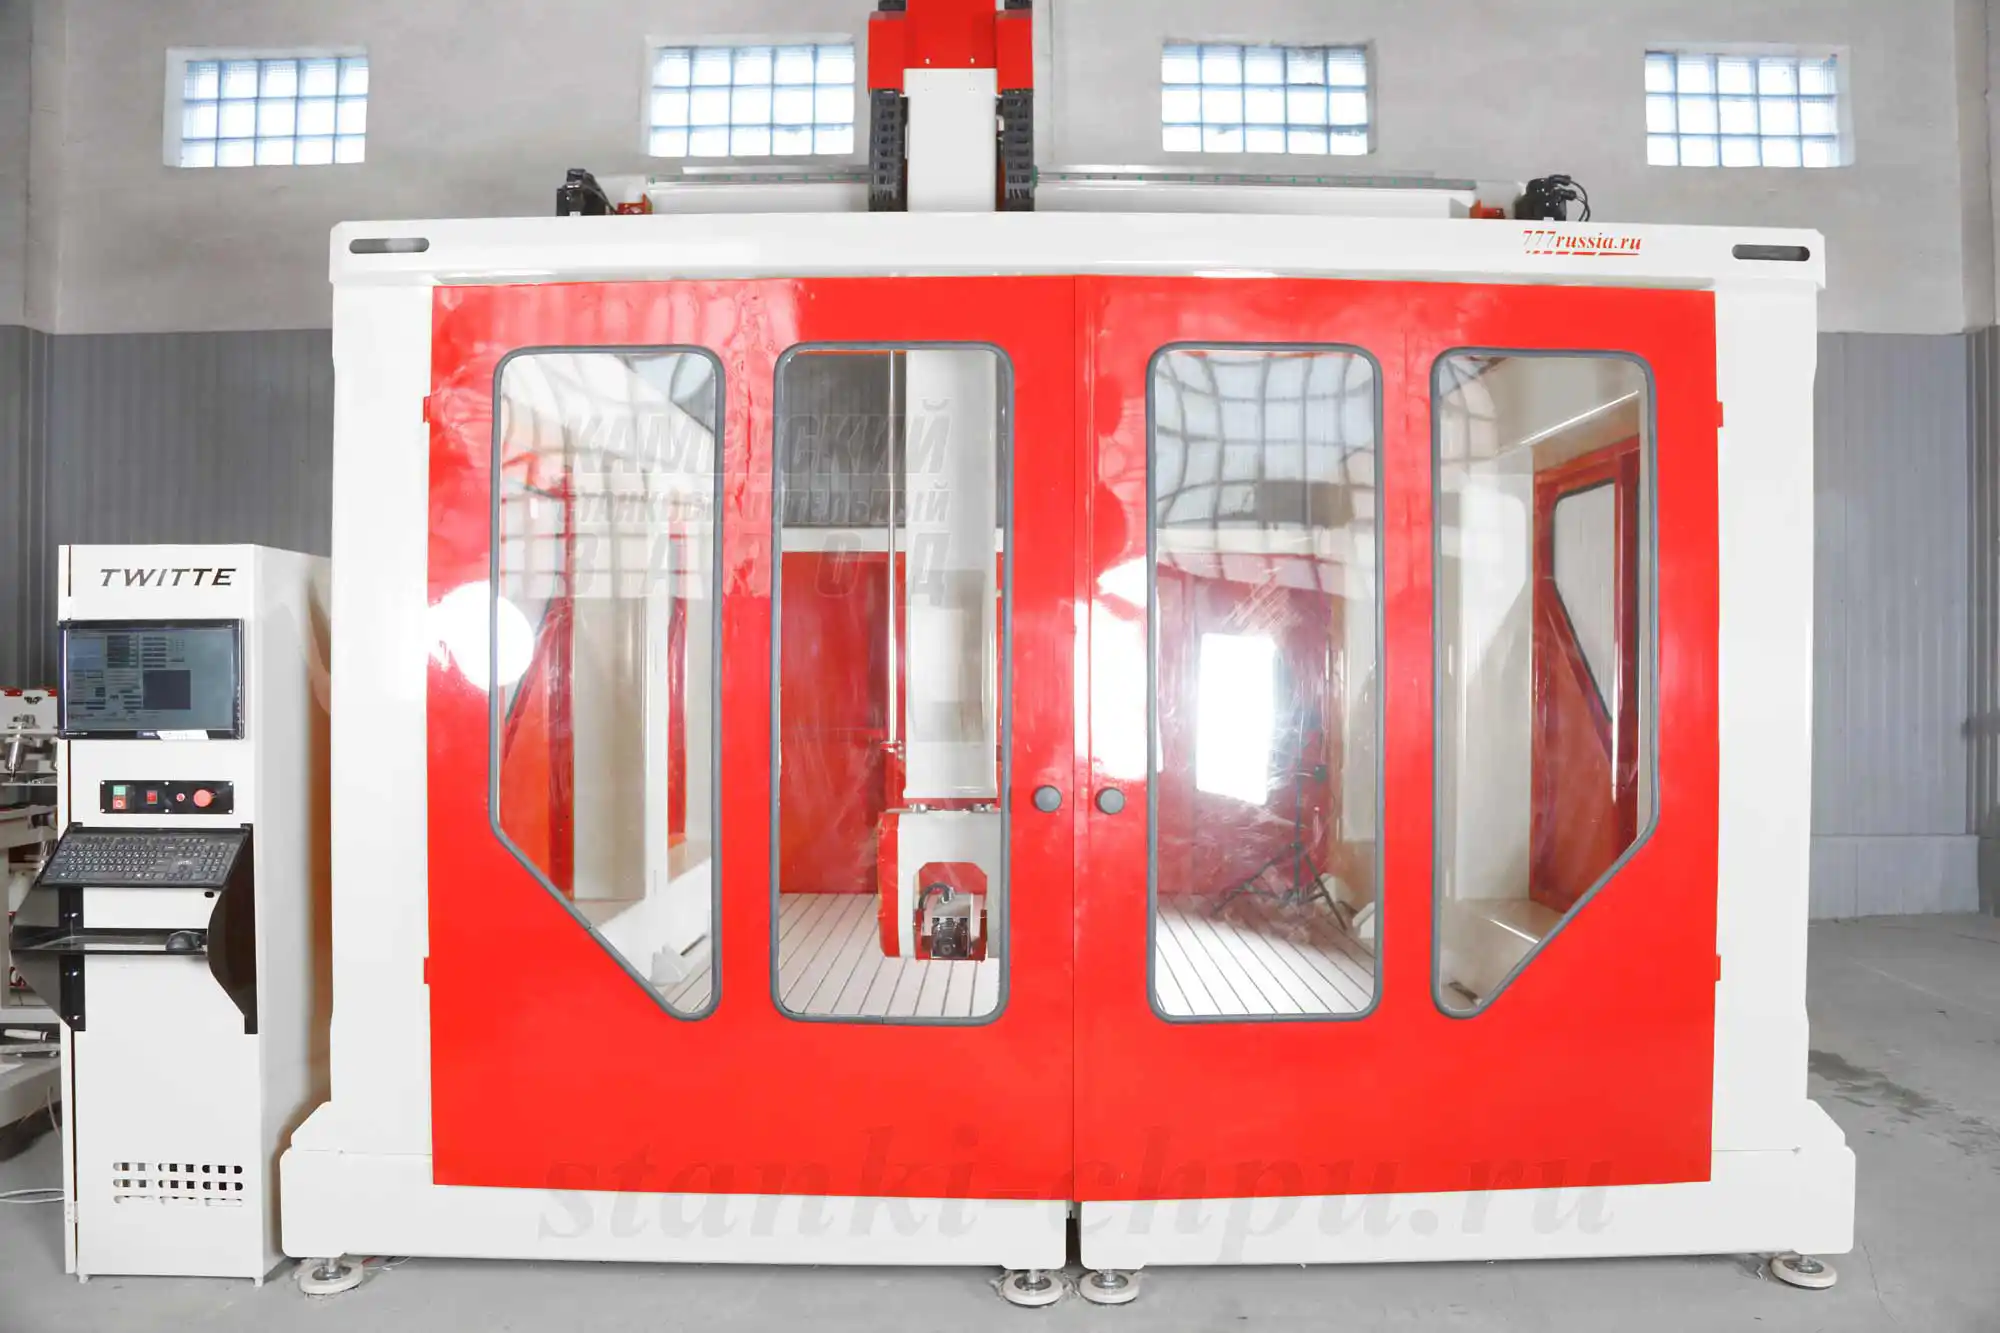
Карточка станка SMK → /product/19/
Модуль 12. Журнал и статистика
Журнал измерений — это не бюрократия, а данные для решений. Что писать: дата, деталь, инструмент, база, результат, кто мерил.
Через месяц вы увидите тренд: «уходит по X», «разброс растёт», «после смены фрезы стало лучше».
Журнал полезен не только для порядка, но и для споров. Когда заказчик говорит «деталь не та», вы открываете записи и видите: чем мерили, от какой базы, при какой температуре, кто подписал. Это снимает половину конфликтов. И ещё: журнал помогает обучать новых людей — по нему видно, какие ошибки повторяются.
Журнал удобно вести в таблице: дата, деталь, размер, инструмент, база, результат, кто. Просто и наглядно. И ещё: если вести его в одном файле, через месяц можно построить график и увидеть тренд.
И ещё: не ленитесь записывать, от какой базы мерили. Через неделю это забудется, и два замера «одной» детали окажутся несравнимыми.
Записывайте не только результат, но и отклонение от номинала — так видно направление дрейфа.
Почему так. Без записей вы каждый раз начинаете с нуля.
Проверка. Посмотрите на свой журнал: есть ли там хотя бы три последние детали?
Модуль 13. Типовые ошибки
- мерить от разных баз — разные результаты;
- штанген для точного допуска — не тот инструмент;
- замер «на горячую» — температура;
- пережать микрометр — занижение;
- не проверить ноль — систематический сдвиг;
- одна деталь вместо серии — нет повторяемости;
- калибр без измерительного контроля — не видно тренда.
Ошибки измерения делятся на две группы: систематические и случайные. Систематические (сдвиг нуля, неверная база, температура) лечатся калибровкой и правилами. Случайные (люфт, вибрация, разные исполнители) — статистикой и обучением. Если вы не разделили их, вы будете «крутить» станок там, где надо просто договориться о базе.
Почему так. Ошибки измерения повторяются, потому что они «невидимы»: цифра есть, а веры ей нет.
Проверка. Пройдите список по своей последней детали. Хотя бы один пункт «нашли».
Модуль 14. План обучения: 12 недель
- Недели 1–2. База и допуск.
- Недели 3–4. Штанген и микрометр.
- Недели 5–6. Индикатор: биение, центровка.
- Недели 7–8. Калибры и КИМ.
- Недели 9–10. Калибровка станка по детали.
- Недели 11–12. Первая деталь, серия, журнал.
К каждой неделе — один навык → один замер → запись.
План обучения лучше строить на своих деталях: возьмите три типовых и для каждой распишите, что и чем мерите. Потом проверьте на практике и запишите фактическое время. Через месяц вы будете знать, где тратите лишнее, и сможете ускориться без потери контроля.
Почему так. Измерение — навык рук и глаз, он растёт от повторения.
Проверка. Составьте таблицу на 12 недель: тема, навык, замер, запись.
Практикум. Контроль детали
Шаг 1. Чертёж. Возьмите деталь с допусками; при необходимости подготовьте чертёж через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. База. Определите базу и способ переноса (модуль 2).
Шаг 3. Инструмент. Подберите инструмент под допуск (модуль 3).
Шаг 4. Ноль. Проверьте ноль инструмента (модуль 4).
Шаг 5. Замеры. Измерьте 3–5 размеров, запишите (модуль 6).
Шаг 6. Повторяемость. Прорежьте 3 детали и сравните (модуль 5).
Шаг 7. Индикатор. Проверьте биение/плоскость (модуль 7).
Шаг 8. Журнал. Занесите результаты и решение (модуль 12).
Критерий готовности: база + инструмент + ноль + замеры + повторяемость + индикатор + журнал + решение.
Почему так. Практикум повторяет реальный контроль в миниатюре.
Проверка. Восемь пунктов на месте и подтверждены записью — готово.
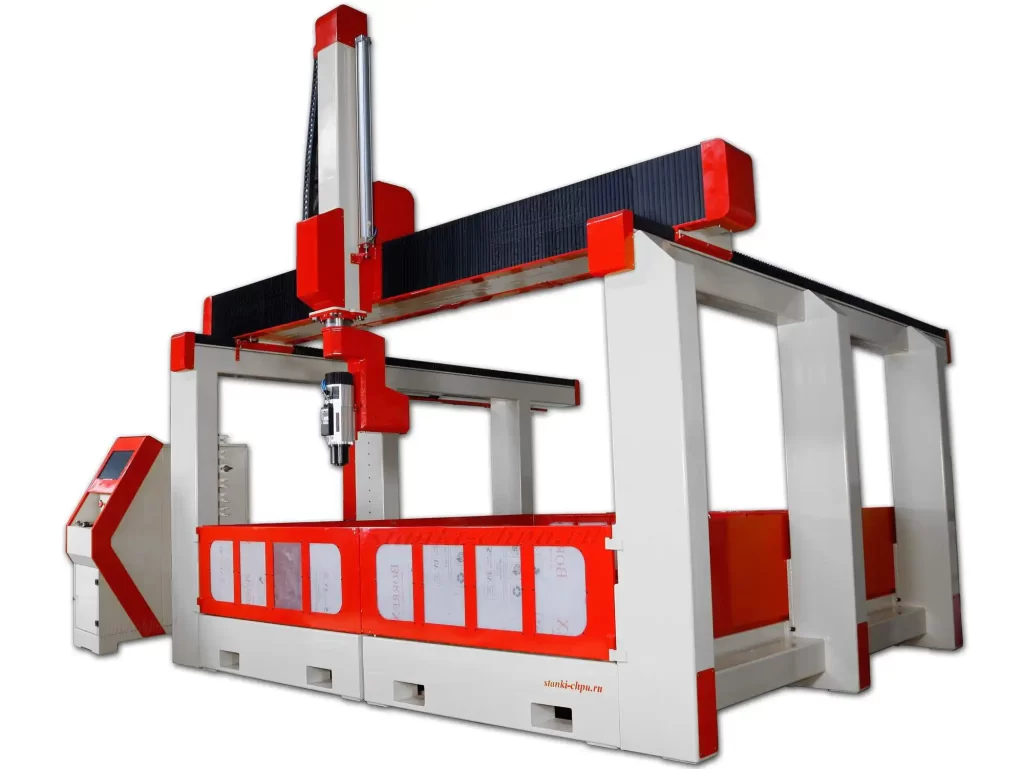
Карточка станка 17Д → /product/17/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Зачем нужна база? Размер считается от неё; без базы цифра бессмысленна.
2. Чем штанген отличается от микрометра? Ценой деления и точностью: штанген 0,02–0,1 мм, микрометр 0,01 мм и точнее.
3. Что такое цена деления? Шаг шкалы инструмента.
4. Чем погрешность отличается от цены деления? Погрешность — возможное отклонение показания; она может быть больше цены деления.
5. Чем точность отличается от повторяемости? Точность — попадание в номинал, повторяемость — разброс.
6. Почему температура влияет на замер? Металл расширяется; даже тепло рук может исказить результат.
7. Как проверить биение индикатором? Закрепить, коснуться поверхности, выставить ноль, медленно вращать и смотреть на отклонение.
8. Что даёт калибр? Быстрый ответ «годен/не годен» без цифры.
9. Когда нужна КИМ? Для сложной геометрии и приёмки.
10. Как калибровать станок по детали? Прорезать тест-деталь (квадрат, круг), замерить размеры/диагонали, скорректировать.
11. Зачем проверять первую деталь? Чтобы не запустить в серию ошибку наладки.
12. Что писать в журнал? Дату, деталь, инструмент, базу, результат, исполнителя.
13. Почему нельзя мерить «на горячую»? Деталь ещё не остыла и имеет другой размер.
14. Как выбрать инструмент? По допуску: погрешность инструмента в 3–10 раз меньше допуска.
Частые вопросы (Q&A)
Можно ли мерить штангенциркулем всё? Нет: для точных допусков нужен микрометр или индикатор.
Почему замеры «пляшут»? Разные базы, температура, усилие, износ инструмента.
Нужен ли ноль на инструменте? Да, иначе получите систематический сдвиг.
Что важнее для серии? Повторяемость: стабильный разброс корректируется, хаотичный — нет.
Зачем калибры, если есть микрометр? Они быстрее в потоке, но не показывают тренд.
Как часто калибровать станок? По регламенту и после ремонта/замены ШВП.
Что делать, если КИМ и ручной замер расходятся? Проверить базу, температуру и сам инструмент.
Глоссарий
Термины, которые встречаются в тексте и в интерфейсе измерений. Часть из них общая для метрологии, часть — специфика цеха и самодельных станков.
- База — поверхность/ось отсчёта.
- Допуск — разрешённое отклонение.
- Цена деления — шаг шкалы.
- Погрешность — возможное отклонение показания.
- Точность — попадание в номинал.
- Повторяемость — разброс результатов.
- Биение — отклонение при вращении.
- Калибр — инструмент «годен/не годен».
- КИМ — координатно-измерительная машина.
- Концевая мера — эталон длины.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Замеры «пляшут» | Разные базы | Зафиксировать базу |
| Размер «не тот» | Инструмент/ноль | Проверить инструмент |
| Деталь «уходит» по серии | Повторяемость | Калибровка/люфт |
| Замер «на горячую» | Температура | Остудить |
| Микрометр «врёт» | Пережат | Ноль/усилие |
| Индикатор «скачет» | Крепление/биение | Проверить стойку |
| Калибр «не лезет» | Допуск | Проверить микрометром |
| КИМ ≠ ручной | База/температура | Перепроверить |
Мысли вслух: чего нет на форумах
Форумы про измерения — это «какой штанген купить», «почему неточность по Х», «как настроить индикатор», «где купить дюймовый инструмент». Вопросы правильные, но за ними почти не видно того, что решает исход.
Первое, чего нет, — разговора про базу. Люди спорят про инструмент, но не проверяют, от чего мерят. Две разные базы дают два разных результата, и оба «правильные».
Второе — цены деления и погрешности. «Штанген за 346 рублей» может быть нормальным для грубых работ, но не для ±0,02 мм. Инструмент должен соответствовать допуску — иначе вы меряете не деталь, а свой инструмент.
Третье — температуры. Деталь после фрезеровки «горячая» — и размер другой. Об этом почти не пишут, а разница на сотых реальна. Дайте детали и инструменту полежать рядом.
Четвёртое — повторяемости. Одна деталь «в размер» ничего не значит. Нужна серия и разброс. И да, повторяемость часто важнее абсолютной точности: стабильный сдвиг легко убрать коррекцией, а разброс — нет.
Пятое — индикатора. Он показывает отклонение, а не размер; им проверяют биение и центровку, а не «толщину». И стойка важнее самого индикатора: на «плавающей» стойке любой замер — фантазия. Проверяйте крепление перед каждым замером.
Шестое — журнала. Без записей вы не увидите тренд и будете каждый раз начинать заново. И да, записывайте не только цифры, но и условия: температура, инструмент, кто мерил. Через месяц это и есть ваша статистика.
Седьмое, честное: измерение — это дисциплина. Одна и та же база, один и тот же инструмент, одна и та же температура — тогда цифре можно верить. И да, самый частый «брак станка» — это брак измерения: померили не тем, не от того и не так. Проверяйте себя раньше, чем станок. И записывайте — память подводит, а журнал нет.
Отдельно про цену вопроса. Хороший микрометр и индикатор стоят меньше, чем одна испорченная партия. В мастерской экономят на инструменте чаще всего — и платят браком. Второй момент: измерение занимает время, и его хочется сократить. Сокращать надо не количество замеров, а их бестолковость: правильная база и правильный инструмент делают замер быстрым.
Восьмое — документации. Чертёж с допусками, карта контроля, журнал — это не бюрократия, а способ договориться. Когда мастер и заказчик смотрят на одну и ту же базу и один и тот же допуск, спор исчезает. А без бумаги каждый «прав по-своему».
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/CC0/CC BY/BY-SA). Использованные цитаты открытого корпуса:
- Joseph Wickham Roe, «English and American Tool Builders» — Project Gutenberg, Public Domain (US). О микрометре: «The micrometer caliper was introduced by Brown & Sharpe in 1867… the introduction of the micrometer caliper into everyday shopwork marked an important step in raising the standard of accuracy» «[открытый корпус: 72046_Joseph_Wickham_Roe_-_English_and_American_tool_builders, чанк #561]» (модуль 1).
- «American Machinist», 1921 — Internet Archive, Public Domain (NOT_IN_COPYRIGHT). О температуре при измерении: «…the heat of the observer's body warp the thick steel ring sufficiently to cause an error…» «[открытый корпус: ia_americanmachinis59newyuoft, чанк #5635]» (модуль 6).
- «TM 10-445 The Machinist», 1941 — Internet Archive, Public Domain Mark 1.0. Об индикаторе и центровке: «…the pointer on the dial will indicate not only which way the work is off center but also how much in thousandths of an inch» «[открытый корпус: ia_TM10-445, чанк #139]» (модуль 7).
Факты о станках — из карточек завода: product/19.md (SMK: точность ±0,03 мм, повторяемость ±0,015 мм), product/20.md (МАСТЕР: ±0,05 мм и ±0,02 мм), product/17.md (17Д: ±0,03 мм), product/18.md (РАКЕТА: ±0,03 мм), product/27.md (Ювелир 5 ПРО: ±0,01 мм). Спрос форумов — по заголовкам тем. Публичная полка — /library/, /book/.
Смотрите также
Курсы и руководства завода:
- Поворотная ось: настройка, калибровка, работа
- 5-осевая обработка: стратегии и типовые ошибки
- Режимы резания: расчёт и практика
- G-код: полный курс программирования
- Безопасность и охрана труда в цехе
- Как обучиться работе на станке ЧПУ с нуля
Библиотека:
- Библиотека завода
- Публичная библиотека (PD/OA)
- Открытая работа «English and American Tool Builders» — Project Gutenberg (Public Domain)
- Открытая работа «TM 10-445 The Machinist» — Internet Archive (Public Domain Mark)
Станки завода:
- 17Д, 5-осевой фрезерный станок ЧПУ
- 17К, 5-осевой станок по камню
- Обрабатывающий центр 5 осей РАКЕТА
- SMK, станок ЧПУ по металлам и камню
- Мостовой 5-осевой отрезной станок «МАСТЕР»
- Полный каталог
Вопросы инженерам и обсуждение: форум завода.
Фото и схемы завода
- Схема «Измерение: база → отсчёт → решение» —
/assets/courses/izmerenie-baza-otschet.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: 17Д (
/product/17/), 17К (/product/16/), SMK (/product/19/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Выбор инструмента зависит от допуска и условий — ориентируйтесь на чертёж и паспорт инструмента, а не на «универсальные цифры». Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: база → инструмент → ноль → замер → повторяемость → решение → журнал.
Продолжение серии: соседний том — «Поворотная ось: настройка, калибровка, работа»; следующий том — «Калибровка станка: шаги, люфт, геометрия на практике».
Первоисточник: https://zavod-stanki.ru/blog/izmereniya-i-kontrol-indikatory-kalibry-tochnost · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/izmereniya-i-kontrol-indikatory-kalibry-tochnost.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/izmereniya-i-kontrol-indikatory-kalibry-tochnost.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/izmereniya-i-kontrol-indikatory-kalibry-tochnost.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.