
Сервис/ремонт/ТО — том 3: диагностика и ошибки
Курс завода «Твайт»: Сервис/ремонт/ТО — том 3: диагностика и ошибки.
Сервис/ремонт/ТО — том 3: диагностика и ошибки — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и > сервис». Том 3 серии «Сервис/ремонт/ТО»: сервисная диагностика — фиксация симптома, пять групп причин, > проверка питания, контроллера и связи, драйверов и двигателей, шпинделя и частотника, механики, > концевиков, помех, софта; ошибки самого сервисника, журнал и чек-лист. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/servisremontto-tom-3.ai.json. > Версия 1.4 от 2026-10-28. Автор — «Завод Твайт». Что нового: добавлены тепловые ориентиры (нагрев > корпуса двигателя и температура в шкафу), уточнён порог просадки в вольтах для каждой линии. Сохранено > из 1.3: реальные темы-источники форума, «Мысли вслух» 1–16 по порядку, ноль вставных связок, карта > замеров, явные границы с соседними материалами, /book/ для библиотеки завода. При цитировании > указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Сервис/ремонт/ТО — том 3: диагностика и ошибки“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Синий экран Смерти», > «синий экран airrow500 и перезагружающий щуп», «Не читает скорость реза из g-code», «Вышел из > строя драйвер ms-2H110M», «3-х фазный драйвер. Вывод из состояния защиты», «Авварийная остановка при > ошибке серводрайвера», «ошибка по оси Х», «Заземление станка»). > Факты — CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (питание, драйверы, Vref, помехи, E-Stop), > MACH3_COMPLETE_GUIDE.md (частота ядра, шаги/мм, настройки), MATERIALS_PROCESSING_GUIDE.md (износ, > охлаждение); данные о станках — карточки /product/.md. > Важно: диагностика по описанию вероятностна; курс учит сужать круг причин, а не ставить диагноз заочно. > Силовая электроника — только при квалификации. ТТХ станков — заявленные/справочные. > Соседние материалы: «Сервис/ремонт/ТО — том 1: основы и безопасность», «том 2: практика и режимы», > «Ремонт и диагностика электроники станка», «Фрезы и инструмент — том 3: диагностика и ошибки». > Границы: этот том — про процедуру поиска причины (фиксация, группы причин, порядок проверок, журнал); > ремонт плат и силовой электроники — в «Ремонте и диагностике электроники станка», износ и подбор > инструмента — в «Фрезах и инструменте — том 3», организация выезда и деньги — в томах 1–2 серии.
Обучение ЧПУ с нуля заканчивается первой деталью, а сервис начинается с вопроса «почему станок встал». Тем, кто прошёл курсы оператора ЧПУ, знакомо чувство: ошибка на экране есть, а что делать — непонятно. Кто ищет обучение ЧПУ программированию с нуля, думает про код, но отказ живёт в железе, питании и настройках. Этот том — про сервисную диагностику: как из «станок не работает» получить проверяемую причину и не заменить полстанка по пути.
Диагностика — это не «опыт и нюх», а последовательность: зафиксировать, локализовать, выдвинуть гипотезу, проверить дешёвым способом, исключить, перейти к следующей. Опыт лишь ускоряет выбор гипотез. А ещё диагностика — это документ: без записи второй выезд начинается с нуля.
Чему научитесь: фиксировать симптом и условия; раскладывать причины по пяти группам; проверять питание, контроллер и связь; диагностировать драйверы, двигатели, шпиндель; находить механику и ложные срабатывания; отделять помеху от поломки; проверять софт и параметры; не делать хуже; вести журнал; доводить разбор до изменения.
Предпосылки. Освоенные том 1 и том 2, доступ к станку, мультиметр, индикатор, ноутбук с настройками, паспорт и схема.
Безопасность. Снятое питание, проверка отсутствия напряжения, разряд DC-звена. Не проверяйте клеммы руками и не «шевелите» провода под напряжением. Очки при разборке. Перед первым включением после вмешательства — проверка E-Stop и защит. Если для проверки нужно снять ограждение, сначала остановите станок и предупредите людей.
Содержание
- Диагностика как сервисная процедура: обучение ЧПУ с нуля
- Симптом, код, условие: как фиксировать
- Пять групп причин
- Питание: проверки и типичные ошибки
- Контроллер и связь
- Драйверы и двигатели
- Шпиндель и частотник
- Механика: люфт, клин, ремень
- Концевики и защита
- Помехи и заземление
- Софт и параметры
- Ошибки сервисника
- Журнал диагностики и передача
- Чек-лист диагностики: курсы оператора ЧПУ
Модуль 1. Диагностика как сервисная процедура: обучение ЧПУ с нуля
Диагностика начинается до выезда и заканчивается документом.
Порядок:
- Заявка — симптом, код, условия, что делали.
- План — какие проверки и в каком порядке.
- Фиксация — фото, замеры, коды.
- Гипотезы — от дешёвых к дорогим.
- Проверка — по одной.
- Вывод — причина и действие.
- Документ — что нашли, что сделали.
Пропуск «фиксации» — самая частая причина, по которой диагностика повторяется: следы стёрты, а память подводит.
Полезно заранее определить «точку выхода»: при каких условиях вы прекращаете диагностику на месте и передаёте станок в цех или сервису. Это спасает от бесконечного поиска и от соблазна «ещё чуть-чуть покрутить». Критерии простые: нужен инструмент, которого нет; нужна разборка, которую нельзя сделать безопасно; риск повредить узел выше пользы. Тогда фиксируем состояние, объясняем клиенту и двигаемся дальше.
Диагностика — это ещё и коммуникация. Клиенту нужно понимать, что происходит и сколько это займёт, даже если ответ «пока не знаю, проверяю». Молчание воспринимается как беспомощность, а короткий апдейт — как работа.
Полезно держать при себе «минимальный набор»: мультиметр, фонарь, индикатор, набор ключей. Если чего-то нет, диагностика превращается в поездку за инструментом.
Отдельно стоит проговорить, что диагностика — это работа с неопределённостью. Вы почти никогда не знаете причину заранее; вы сужаете круг. Поэтому план важнее интуиции: он позволяет возвращаться к точке, где вы свернули не туда, и не терять уже проверенное. Если после двух-трёх проверок картина не проясняется, вернитесь к фиксации: скорее всего, симптом описан неточно или пропущено условие. Не бойтесь признать, что гипотеза не подтвердилась. Это не провал, а шаг к причине.
Почему так. Процедура защищает от перебора и от «кажется, нашли».
Проверка. Есть ли у вас свой порядок? Записан? Если держите в голове — при усталости он сокращается первым, и первой выпадает фиксация.
Модуль 2. Симптом, код, условие: как фиксировать
Симптом — что видно. Код — что сообщает система. Условие — когда это происходит.
- Симптом — «ось встаёт», «шпиндель не набирает», «ошибка связи».
- Код — целиком, с номером оси и подкодом.
- Условие — при старте, на разгоне, после 40 минут, при включении пылесоса.
- История — что менялось за неделю.
Фиксировать лучше фото и записью: «иногда» — не симптом, а приглашение к гаданию. И спросите оператора, что он делал перед отказом: часто ответ «ничего» означает «не считаю это важным», а не «ничего не было».
Хорошая фиксация — это не только фото экрана, но и положение осей, состояние индикаторов и то, что происходило за минуту до отказа. Часто именно «за минуту до» содержит причину: смена инструмента, пауза, включение пылесоса, чей-то звонок.
Записывайте не только отказ, но и «как должно быть». Норма — это база сравнения. Без неё вы не поймёте, что именно изменилось: звук, нагрев, время разгона.
Фиксацию удобно делать по шаблону: симптом, код, условие, история. Пять строк — и картина уже есть.
Полезно завести «карточку отказа» на каждый случай: что видели, что проверяли, что нашли. Через полгода такие карточки складываются в личную базу, и похожие отказы разбираются за минуты, а не за часы. Особенно ценны карточки на «странные» случаи: они реже повторяются, но именно они показывают границы методики. В карточке отмечайте и то, кто был на объекте до вас: иногда «необъяснимое» объясняется чужой правкой параметров за десять минут.
Почему так. Причина ищется по следам; чем точнее след, тем короче поиск.
Проверка. Возьмите последний отказ и опишите его по четырём пунктам. Всё есть? Если нет — это и есть причина, почему разбор затянулся.
Модуль 3. Пять групп причин
Группы задают инструмент проверки.
- Питание — просадка, клеммы, предохранители, блок питания.
- Электроника — драйвер, плата, концевик, кабель.
- Механика — клин, люфт, ремень, смазка.
- Софт — программа, параметры, связь, постпроцессор.
- Человек/организация — обход защиты, спешка, отсутствие регламента.
Порядок проверки — от дешёвого к дорогому: питание и контакты, потом сигналы и софт, потом механика, потом платы.
Причины любят складываться. Просадка + изношенный ремень + спешка = авария, которой не было бы при любом одном факторе.
Группы удобны ещё и тем, что подсказывают, кого звать. Питание и электроника — электрик или сервис, механика — механик, софт — технолог или программист, организация — руководитель. Если причина «человек», никакой ремонт её не устранит: нужна процедура.
Распределение отказов по группам за квартал — хороший показатель. Если половина — «человек», значит, пора менять не станок, а правила.
Если причина «человек», решение — процедура, а не деталь: чек-лист, обучение, право остановиться.
Распределение по группам полезно не только для поиска, но и для профилактики. Если большинство отказов приходится на питание, стоит вложиться в протяжку клемм и защиту от просадок; если на механику — в смазку и регламент; если на «человека» — в обучение и процедуры. Так диагностика превращается в управление, а не в бесконечный ремонт. Одна и та же авария может иметь две причины из разных групп — тогда лечить надо обе, иначе вернётся.
Полезно после каждого разбора отмечать не только группу, но и «сколько времени заняла проверка». Через месяц видно, какие проверки дают результат, а какие — просто отнимают время. Это и есть настройка методики под себя.
Есть ещё один приём, который редко описывают: два независимых измерения. Одна и та же гипотеза подтверждается разными способами — например, «просадка питания» видна и по мультиметру под нагрузкой, и по поведению оси на длинном перемещении. Если подтверждает только одно измерение, а второе противоречит, гипотеза, скорее всего, неверна. Это защита от красивой, но ложной версии, в которую хочется поверить после двух часов поиска.
Почему так. Группа сужает пространство поиска и подсказывает следующий шаг.
Проверка. Разложите три последних отказа по группам. Какая доминирует? Именно туда и стоит вкладывать профилактику, а не в «новый станок».
Модуль 4. Питание: проверки и типичные ошибки
Питание — первое подозреваемое и первое, что проверяют неправильно.
- Холостой ход — напряжение есть.
- Под нагрузкой — просадка; мерить в момент пуска.
- Пульсации — осциллограф или хотя бы поведение.
- Клеммы — нагрев, окисление, протяжка.
- Предохранители — номинал, причина сгорания.
Типичная ошибка — измерить «после» и решить, что всё хорошо. Блок питания может держать 24 В без нагрузки и проваливаться до 19 В при пуске драйверов.
Базовая карта напряжений (+5, +12, +24) на холостом ходу и под нагрузкой — лучший инструмент сравнения.
Проверять питание удобно в три шага: холостой ход, нагрузка, пуск. Первый показывает номинал, второй — запас, третий — реальное поведение при броске тока. Мультиметр с функцией min/max помогает поймать провал, который глазом не видно.
После ремонта блока питания проверьте не только напряжение, но и нагрев корпуса. Горячий БП при нормальном напряжении — признак перегрузки или старения конденсаторов.
Проверка питания занимает минуты, но экономит часы: начните с неё, даже если «точно не оно».
Полезно иметь простой тестер нагрузки: лампу или резистор, чтобы проверить блок питания без станка. Это быстрее и безопаснее, чем гонять всю систему. Если БП «держит» лампу, а станок — нет, смотрите проводку и клеммы: падение на проводах иногда больше, чем просадка самого блока. Не крутите подстроечник напряжения без прибора — «чуть-чуть» обычно означает «на глаз», а электроника этого не прощает.
Карта замеров, с которой удобно начинать
| Точка | Прибор | Норма | Что значит отклонение |
|---|---|---|---|
| Вход 380 В, три фазы | мультиметр CAT III | 380 В ±10 %, перекос фаз до 10 % | перекос — проблема сети или соединений |
| Линия 24 В | мультиметр DC, режим min/max | 24 В ±10 % (21,6–26,4 В) | провал при пуске — провода, клеммы, БП |
| Линия 5 В контроллера | мультиметр DC | 5 В ±5 % (4,75–5,25 В) | ниже 4,5 В — «плавающие» ошибки логики |
| DC-звено частотника | мультиметр DC, CAT III | около 300 В при 220 В | просадка 30 В на разгоне — сеть или ёмкости |
| Vref драйвера | мультиметр DC, милливольты | по формуле производителя | несовпадение — ток задан неверно |
| Сопротивление изоляции | мегаомметр 500 В | не менее 1 МОм на отключённом участке | ниже — сырость, пробой, повреждение кабеля |
| Нагрев драйвера | пирометр | не выше 70 °C после 30 минут | выше — вентиляция, ток, плотность монтажа |
Таблица работает как маршрут: пока все строки в норме, лезть в платы рано. Как только одна вышла за границы — дальше ищем не «вообще», а в этом узле.
Почему так. Электроника работает от напряжения; просадка даёт «плавающие» отказы.
Проверка. Измерьте питание под нагрузкой. Просадка больше 10 % от номинала? Считайте в вольтах, а не в процентах «на глаз»: для линии 24 В это 2,4 В, то есть ниже 21,6 В уже плохо; для 5 В — 0,5 В, ниже 4,5 В плата контроллера работает «через раз»; для DC-звена 300 В — 30 В просадки в момент разгона. Если вышло за эти границы, начинайте с проводов и клемм, а не с замены блока.
Модуль 5. Контроллер и связь
Потеря связи с контроллером — одна из самых частых жалоб.
- Кабель — перетёрт, плохой контакт, длина.
- Порт — LPT/USB/Ethernet, драйверы, настройки.
- Питание контроллера — отдельная линия, стабильность.
- Помехи — рядом частотник или пылесос.
- Софт — версия, настройки порта, конфликт драйверов.
Проверка по шагам: заменить кабель, проверить порт на другом устройстве, посмотреть диспетчер устройств, проверить журнал ошибок.
Частота импульсов ограничивает скорость. LPT — около 25 кГц, USB — около 100 кГц, Ethernet — около 400 кГц. Если станок «упирается» на подаче, проверьте, не потолок ли это.
Связь удобно проверять «от простого»: другой кабель, другой порт, другой компьютер. Если проблема исчезает на другом кабеле — вопрос закрыт. Если нет — смотрите настройки и помехи, а не покупайте контроллер.
USB-контроллеры чувствительны к качеству кабеля и длине. «Работало вчера» не значит «кабель в порядке»: он мог перетереться внутри изоляции.
Если связь пропадает при движении, проверьте кабель в местах изгиба: внутренняя жила ломается раньше изоляции.
Если связь «то есть, то нет», начните с механических причин: разъём, кабель, пайка. Электроника реже ломается «мигающе», чем контакт. Проверка простая: пошевелить разъём при выключенном питании и посмотреть на пины — окислы, люфт, следы нагрева. USB-хаб и удлинитель — частая причина «пропала связь»; для станка лучше прямой кабель, без посредников.
Почему так. Связь — цепочка «контроллер — кабель — порт — ПО»; рвётся всегда одно звено.
Проверка. Какой у вас интерфейс и частота? Знаете? Если нет — посмотрите в паспорте: это объясняет часть «потолков» по скорости.
Модуль 6. Драйверы и двигатели
Драйвер — частый виновник «пропуска шагов» и «защиты».
- Ток —
I = I_двигателя × 0,7; проверка по Vref. - Микрошаг — совпадает с шагами/мм.
- Нагрев — не выше 70 °C по руководству.
- Сигналы — Step/Dir доходят, уровни соответствуют.
- Защита — перегрев, КЗ, перегрузка.
Если ось «дёргается» или «теряет» — проверяйте по одному: ток, микрошаг, сигнал, механику.
После замены драйвера настройки выставляют заново — подстроечник не калиброван, микрошаг мог быть переключён.
Проверяя драйвер, смотрите на три вещи: нагрев, ток, реакцию на нагрузку. Если драйвер горячий, а ток верный — проверьте вентиляцию и плотность установки; если ток неверный — пересчитайте Vref; если реакция вялая при нормальном токе — смотрите механику и сигнал.
Тепловые ориентиры, чтобы «горячо» стало числом. Драйвер — не выше 70 °C на радиаторе после 30 минут работы (руководство завода); 80–85 °C — уже аварийная зона, даже если защита ещё не сработала. Корпус шагового двигателя в норме тёплый: превышение над температурой воздуха в цехе больше 40 °C означает перегруз или неверный ток. В шкафу выше 45 °C вентиляция не справляется — это объясняет «летние» отказы, которых нет зимой. Разница в 10 °C между соседними клеммами — повод подтянуть контакт, пока он не начал гореть.
Ошибка «драйвер в защите» не всегда означает неисправность драйвера. Причина может быть в двигателе, кабеле или механике: защита сработала, потому что её вынудили.
Для быстрой проверки драйвера полезно поменять его местами с соседним: если проблема «переехала» — вопрос к драйверу, если осталась — к цепи.
Если драйвер уходит в защиту, не спешите его менять. Сначала проверьте, что его «просят»: ток, нагрузку, нагрев. Защита — это реакция, а не причина. Часто виноват забитый вентилятор шкафа или зажатая механика, которая требует большего момента. После замены драйвера обязательно проверьте направление и шаги — даже если «всё тот же номинал».
Почему так. Драйвер преобразует сигнал в движение; ошибка в любом параметре ломает результат.
Проверка. Проверьте ток и микрошаг на своём драйвере. Совпадает с расчётом? Если нет — это первое, что стоит исправить до поиска «плавающих» причин.
Модуль 7. Шпиндель и частотник
Аварии шпинделя выглядят страшно, но разбираются по цепочке.
- Команда — есть ли сигнал пуска и задание оборотов.
- Частотник — параметры, ошибки, индикация.
- Охлаждение — проток, температура, чистота контура.
- Шпиндель — биение, шум, нагрев.
- Кабель — целостность, экран.
Типичные причины: забитый контур охлаждения, неверные параметры двигателя, потеря фазы, перегруз.
«шпиндель не набирает обороты» и «шпиндель гудит» — разные истории. Первое чаще про параметры и команду, второе — про механику и фазы.
Проверку шпинделя стоит начинать с команды: приходит ли сигнал, видит ли частотник задание. Если команда есть, а шпиндель молчит — частотник, параметры или сам двигатель. Если команды нет — контроллер, кабель, настройки.
Не запускайте шпиндель «на максимальных» сразу после ремонта. Плавный разгон покажет проблему раньше, чем она станет дорогой.
Если шпиндель не запускается, проверьте аварийную цепь: частотник может быть заблокирован сигналом защиты.
Проверяя частотник, полезно посмотреть на его индикацию ошибок: код часто указывает на перегрузку, потерю фазы или перегрев. Это экономит время по сравнению с перебором. Если ошибка сбрасывается и появляется снова под нагрузкой — ищите механику и охлаждение, а не «глюк». После замены шпинделя сверьте номиналы в параметрах — старые значения дают гул и нагрев.
Почему так. Шпиндель — асинхронная машина с малым тепловым запасом; ошибки видны быстро.
Проверка. Какая температура после 30 минут? Совпадает с обычной? Если выросла — проверьте проток и фильтр, а не «добавляйте оборотов».
Модуль 8. Механика: люфт, клин, ремень
Механика маскируется под электронику.
- Люфт — покачать, измерить индикатором.
- Клин — рукой, на малой подаче.
- Ремень — натяжение, износ, проскальзывание.
- Смазка — наличие и количество.
- Стружка — в направляющих и на ШВП.
Если ось «тяжело идёт» без нагрузки — это не драйвер. Если «легко, но теряет» — смотрите сигнал и ток.
После аварии проверьте геометрию — удар мог сбить положение.
Механику проверяют на выключенном станке: рукой, на малой подаче, с индикатором. Если ось идёт с усилием — ищите клин, смазку, стружку. Если идёт легко, но «потеряет» под нагрузкой — смотрите ток и сигнал.
После аварии проверьте не только ось, но и перпендикулярность/параллельность — удар мог сбить геометрию, и это проявится позже.
Смазка и чистота решают больше, чем кажется: стружка в направляющих даёт рывки, которые ищут в электронике.
После ремонта механики обязательно проверьте плавность на малой подаче: рывки и заедания видны именно там. Если ось идёт рывками, а ток и сигнал в норме — вопрос к механике, даже если «всё новое». Протяжка крепежа после первых часов работы — обязательна: новое «садится».
Почему так. Электроника управляет, но не создаёт движение; механике тяжело — драйвер «виноват» зря.
Проверка. Прогоните ось рукой. Есть места тяжелее? Запишите, где именно: это карта для обслуживания.
Модуль 9. Концевики и защита
Ложные срабатывания концевиков — классика «станок сам остановился».
- Грязь — стружка, пыль, СОЖ.
- Провод — перетёрт, плохой контакт.
- Помеха — срабатывание при старте шпинделя.
- Настройка — дребезг, логика NO/NC.
- Механика — флажок не доходит.
Проверка: посмотреть индикацию входа при движении и при включении шпинделя. Мигает — помеха; не меняется — механика или провод.
E-Stop — нормально замкнутая цепь; «не работает» часто означает разрыв в цепи двери, а не кнопку.
Ложные срабатывания удобно ловить по индикации: смотрите на вход во время движения и во время включения соседних потребителей. Если индикатор мигает без касания — это помеха или плохой контакт, а не механика.
Концевик с грязью работает «иногда». Чистка — первое действие, замена — второе, если не помогло.
Проверяя концевик, смотрите на зазор и флажок: механическое «чуть-чуть не доходит» выглядит как электрика.
Для концевиков полезно иметь запасной: замена занимает минуты и сразу показывает, в нём ли дело. Это дешевле, чем час диагностики. Проверяйте не только сам датчик, но и его флажок — механическое смещение выглядит как «электрическая» ошибка.
Почему так. Защита — цепь; любой её элемент может дать ложный разрыв.
Проверка. Проверьте индикацию концевика при старте шпинделя. Меняется? Если да — это помеха, и начинать надо с экрана и земли.
Модуль 10. Помехи и заземление
«Плавающие» отказы почти всегда про помехи или землю.
- Заземление — одна точка, сечение, без «батареи».
- Экран — сигнальные в экране, заземлён с одной стороны.
- Развязка — силовые и сигнальные не в одном лотке.
- Фильтры — феррит, RC, конденсатор 0,1 мкФ.
- Источник — частотник, пылесос, сварка, компрессор.
Проверка: включать потребители по одному и смотреть на входы. Так находится виновник.
Не «лечите» помеху заменой контроллера. Дороже и обычно не помогает.
Источник помехи ищут по одному: включили шпиндель — посмотрели, включили пылесос — посмотрели, включили соседний станок — посмотрели. Так находится виновник, даже если он «не при делах».
Ферритовое кольцо и правильная земля часто решают проблему, которую пытались лечить заменой контроллера.
Если помеха исчезла после перестановки кабеля — не «само прошло», а нашли слабое место. Запишите.
Проверку помех удобно делать вечером или в выходной, когда соседи не работают: так проще отделить свой источник от чужого. Если помеха исчезла — виноват внешний потребитель, и это уже другой разговор. Запишите, что и когда включали, — по записи видно закономерность.
Не «лечите» помеху ферритом на все случаи: сначала найдите источник, потом выбирайте средство.
Почему так. Помеха имитирует отказ: система получает сигнал, которого не было.
Проверка. Включите шпиндель без движения. Входы стабильны? Если мигают — вы нашли источник, и дальше вопрос техники: экран, земля, фильтр.
Модуль 11. Софт и параметры
После сбоя питания или замены платы настройки могут «слететь».
- Шаги/мм — проверить перемещением.
- Ускорения — не срывает ли.
- Лимиты — корректны.
- Нули — выставлены.
- Постпроцессор — соответствует станку.
- Версия ПО — совместима.
Признак софтовой причины — систематическая ошибка размера или сбой на определённой строке.
Держите резервную копию настроек вне станка. Восстановление по памяти — это калибровка заново.
Софтовые причины удобно проверять на тестовой детали: если ошибка повторяется с той же программой и тем же смещением, это параметр или постпроцессор, а не «плавающая» механика.
После обновления ПО проверьте настройки — некоторые параметры сбрасываются или меняют семантику.
Резервную копию стоит делать до изменений, а не после: иначе сохраните уже сломанное состояние.
Если после сбоя «слетели» настройки, не восстанавливайте всё сразу: сначала базовые (шаги, лимиты, нули), потом тонкие (ускорения, коррекции). Так вы не запутаетесь и увидите, что именно влияет. Сравнивайте с резервной копией, а не с памятью.
Если настройки «слетают» регулярно, ищите причину в питании контроллера или батарейке — сама по себе конфигурация не исчезает.
Почему так. Софт — тоже конфигурация; она меняется тише, чем железо.
Проверка. Есть ли копия настроек? Где? Если только «в контроллере» — считайте, что её нет: сбой питания или замена платы её заберут.
Модуль 12. Ошибки сервисника
Диагностика ломается не только из-за станка.
- Менять два параметра сразу — непонятно, что помогло.
- Начинать с замены — вместо проверки.
- Игнорировать историю — «кто-то лазил» важно.
- Не фиксировать — следы теряются.
- Обещать срок без проверки — доверие теряется.
- Работать усталым — цена ошибки растёт.
«не знаю» — нормальный ответ, если за ним следует план проверки.
Сервисные ошибки часто идут «пачкой»: усталость, спешка, отсутствие плана. Поэтому правило «одно изменение за раз» — не формальность, а защита от собственной усталости.
Если чувствуете, что «поплыли», остановитесь и запишите состояние. Продолжать вслепую дороже, чем сделать паузу.
Перед сложной работой полезно проговорить план вслух: это выявляет пропущенные шаги.
Полезно правило «стоп-минута»: если вы час не продвинулись, остановитесь, запишите состояние и пересмотрите план. Часто решение приходит после паузы. Не работайте с силовой частью, когда устали — это самый частый источник новых неисправностей.
Отдельная ловушка — «последнее изменение». Если отказ появился сразу после вмешательства, первым проверяют именно его: протяжку, разъём, переставленный кабель, обновлённый параметр. Это не значит, что виноват человек — часто новая деталь просто выявила старую слабость. Но порядок проверки именно такой: сначала то, что менялось, потом всё остальное. Экономит часы и снимает взаимные обиды в бригаде.
Почему так. Ошибки сервисника дороже ошибок станка: они добавляют новые неисправности.
Проверка. Какая из этих ошибок ваша? Что измените?
Модуль 13. Журнал диагностики и передача
Журнал — это память сервиса.
Поля: дата, станок, симптом, код, условия, проверки, результат, что сделано, кто. Для сложных случаев — фото и осциллограммы.
Как читать: перед похожей заявкой посмотреть историю. Часто «новая» проблема — повтор старой.
Журнал должен быть доступен тому, кто поедет в следующий раз. Иначе смысла в нём нет.
Журнал удобно вести в одной таблице с фильтрами: станок, дата, группа причин, что сделали. Через квартал видно, какие отказы повторяются и где слабое место.
Перед выездом смотрите историю по этому станку. Часто «новая» заявка — продолжение старой, которую не доделали.
Записи стоит вести в одном месте: разные блокноты и чаты теряют историю.
Хорошая запись отвечает на вопрос «что делать дальше», а не только «что было». Поэтому в конце — строка «следующий шаг»: проверить, заменить, наблюдать.
Почему так. Без записи диагностика каждый раз начинается с нуля.
Проверка. Откройте журнал за месяц. Есть ли повторы?
Модуль 14. Чек-лист диагностики: курсы оператора ЧПУ
Курсы оператора ЧПУ учат работать, но диагностика — отдельный навык.
- Симптом, код и условие зафиксированы.
- История изменений собрана.
- Питание проверено под нагрузкой.
- Связь проверена (кабель, порт, ПО).
- Драйвер: ток, микрошаг, сигналы.
- Шпиндель: команда, параметры, охлаждение.
- Механика: люфт, клин, ремень.
- Концевики и E-Stop.
- Помехи и земля.
- Параметры и резервная копия.
- Причина записана, изменение внесено.
Чек-лист стоит адаптировать под свой парк: у кого-то главное — питание, у кого-то — механика. Но пункты про фиксацию, питание и E-Stop остаются всегда.
Отмечайте не «проверено», а «что показало». Через месяц цифры скажут больше, чем галочки.
Если чек-лист длинный, разделите его на «до выезда» и «на объекте».
Если по чек-листу видно, что половина пунктов не выполняется, сократите его: рабочий минимум лучше красивого максимума.
Почему так. Чек-лист не даёт забыть дешёвые проверки до дорогих.
Проверка. Пройдите чек-лист на текущем отказе. Какой пункт пропустили? Отметьте его — и в следующий раз начните с него.
Практикум. «Ось X встаёт на 40-й минуте»
Задача: станок останавливается по оси X через 40 минут работы, ошибка привода, после перезапуска едет дальше.
Шаг 1. Фиксация. Код, положение, время, что делали, температура в цехе.
Шаг 2. Условие. Всегда на 40-й минуте или по-разному? Зависит от нагрузки?
Шаг 3. Питание. Замерить питание драйвера на холостом ходу и в момент движения.
Шаг 4. Тепло. Проверить нагрев драйвера и вентиляцию шкафа. Выше 70 °C — перегрев.
Шаг 5. Ток. Проверить Vref и соответствие току двигателя.
Шаг 6. Механика. Прогнать ось рукой, проверить люфт и смазку.
Шаг 7. Сигнал. Проверить кабель, разъёмы, экран.
Шаг 8. Вывод. Записать причину и изменение; проверить тестовой деталью.
Проверка. Остановка ушла? Температура в норме? Запись есть? Если запись не сделана — считайте, что опыт не сохранён.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем симптом отличается от причины? Симптом — наблюдаемое проявление, причина — то, что его вызвало. Лечить надо причину.
2. Почему важно фиксировать условия отказа? Условие часто и есть причина: нагрев, нагрузка, помеха. Без него диагностика превращается в гадание.
3. Какие пять групп причин? Питание, электроника, механика, софт, человек/организация.
4. Почему питание проверяют под нагрузкой? Блок питания может держать напряжение на холостом ходу и проваливаться при пуске.
5. Что проверить при «пропала связь»? Кабель, порт, драйверы, настройки, помехи, версию ПО.
6. Как считают ток драйвера? I = I_двигателя × 0,7; проверяют по Vref.
7. Что означает нагрев драйвера выше 70 °C? Перегрев: проверить ток, вентиляцию, плотность установки.
8. Почему шпиндель греется? Забитый контур охлаждения, неверные параметры, износ подшипников.
9. Как отличить механику от электроники? Прогнать ось рукой: тяжело — механика; легко, но теряет — сигнал, ток, настройки.
10. Как искать помеху? Включать потребители по одному и смотреть на индикацию входов; проверить экран и землю.
11. Что проверить после сбоя питания? Шаги/мм, ускорения, лимиты, нули, коррекции — сравнить с резервной копией.
12. Почему нельзя менять два параметра сразу? Непонятно, что помогло; можно спрятать проблему и получить ложный вывод.
13. Зачем журнал диагностики? Он сохраняет историю и ускоряет повторный разбор; без него всё начинается с нуля.
14. Чем заканчивается диагностика? Причиной, действием и записью. Без изменения дефект вернётся.
Частые вопросы (Q&A)
Можно ли диагностировать по фото? Частично: видны коды, нагар, повреждения. Условия и замеры надо проверять на месте.
Что делать, если ошибка «плавающая»? Фиксировать условия, вести журнал, проверять питание и помехи.
Нужен ли осциллограф? Для базовой диагностики достаточно мультиметра; осциллограф — для сигналов и помех.
Почему после замены драйвера ось ведёт себя иначе? Другой микрошаг или ток; проверьте настройки и шаги/мм.
Как часто проверять концевики? При ТО и при первых признаках ложных срабатываний.
Что важнее — питание или механика? Проверяют по порядку: питание дешевле и быстрее.
Когда вызывать сервис? Когда работа требует квалификации, инструмента или гарантийного вмешательства.
Глоссарий
- Симптом — наблюдаемое проявление.
- Гипотеза — проверяемое предположение.
- Vref — опорное напряжение тока.
- Шаги/мм — импульсы на миллиметр.
- Частотник — преобразователь шпинделя.
- Люфт — свободный ход.
- Помеха — паразитный сигнал.
- E-Stop — аварийный стоп.
- Резервная копия — сохранённые настройки.
- Журнал — история работ и отказов.
- Тестовая деталь — деталь для проверки.
- Триаж — решение о месте ремонта.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ось встаёт через время | Перегрев драйвера | Ток, вентиляция |
| Нет связи с контроллером | Кабель, порт | Замена кабеля, проверка настроек |
| Ошибка по оси | Сигнал, драйвер | Цепочка проверок |
| Шпиндель не крутится | Команда, частотник | Проверить сигнал |
| Шпиндель гудит | Параметры, фазы | Сверить паспорт |
| Ложный концевик | Помеха | Экран, земля |
| Ось «теряет» | Ток, микрошаг | Настройка |
| Люфт | Износ, натяжение | Регулировка |
| Размер плывёт | Шаги/мм, люфт | Пересчёт, проверка |
| Синий экран ПК | Драйверы, помехи | Проверка ПО, земли |
| Повторный отказ | Причина не найдена | Разбор, запись |
| Долгий простой | Нет запчасти | ЗИП |
Мысли вслух: чего нет на форумах
На форумах ищут «что за ошибка», а не «как вы её нашли». Между тем метод важнее кода: код говорит, где система заметила проблему, а не где она возникла.
Первое: условие отказа — половина диагноза. «Через 40 минут» указывает на тепло, «при включении пылесоса» — на помеху, «после смены инструмента» — на настройки или датчик.
Второе: фиксируйте до сброса. Код, положение осей, индикация — всё исчезает после Reset. Фото на телефон дешевле повторного выезда, а выезд сегодня стоит как половина нового кабеля.
Третье: начинайте с дешёвого. Питание, клеммы, кабели — минуты. Платы — часы и деньги. Порядок проверок должен быть по цене, а не по интересности.
Четвёртое: не меняйте два параметра сразу. Классика: подняли ток и ускорение, стало лучше — и непонятно, что именно помогло, а что через месяц добьёт двигатель.
Пятое: механика притворяется электроникой. Ось «теряет шаги» в одном углу — это задир или перекос, а не драйвер. Проверка простая: прогоните участок на малой подаче и послушайте, где меняется звук.
Шестое: помеха не лечится заменой контроллера. Экран, земля, развязка, ферритовое кольцо на кабеле — дешевле и надёжнее, чем плата, которая вернётся через неделю с той же ошибкой.
Седьмое: после сбоя питания проверьте параметры. Шаги/мм, лимиты, нули — всё, что живёт отдельно от программы. Один такой случай: после отключения света ось поехала «на 2 мм мимо», потому что слетел коэффициент шагов.
Восьмое: сервисный случай. Станок останавливался «раз в день» по ошибке привода. Меняли драйвер — помогало на неделю. Причина оказалась в перетёртом кабеле: жила цела, но при определённом положении портала контакт пропадал. Кабель заменили — ошибки прекратились. Вывод: если замена узла «помогает» временно, ищите цепь, а не узел.
Девятое: журнал — это капитал. Через год записи дают статистику: какие отказы повторяются, какие узлы слабые. Без записей каждый случай кажется новым, и вы каждый раз начинаете с нуля.
Десятое: диагностика заканчивается изменением. Причина без действия — это запись в дневник. Нашли просадку 19 В под нагрузкой — поменяйте клемму, а не оставьте «наблюдать».
Одиннадцатое: не превращайте диагностику в спор о вкусах. Факты, замеры, фото — и решение находится быстрее, чем в переписке «а вот у меня было».
Двенадцатое: после ремонта проверьте, что причина ушла, а не симптом спрятался. Тестовая деталь и несколько часов работы скажут больше, чем «вроде нормально».
Тринадцатое: записывайте, что не сработало. «Проверил кабель — не он» экономит время следующему, включая вас через месяц. Отрицательный результат — тоже данные.
Четырнадцатое: не стесняйтесь спрашивать коллег. Свежий взгляд видит то, что вы пропустили после третьего часа поиска, особенно если рядом стоит человек, который этот станок собирал.
Пятнадцатое: проверяйте выводы на повторном случае. Если гипотеза работает дважды, она становится методикой; если нет — это было совпадение, и записывать её в правила рано.
Шестнадцатое: не бойтесь вернуться. Если через неделю станок снова встал, это не «неудача», а данные: причина была найдена не до конца. Возвращаться к своей же работе честнее, чем оставить клиента с повторяющейся ошибкой.
Открытая библиотека## Открытая библиотека
- «Shop Arithmetic for the Machinist» (Oberg, Internet Archive, PD) — расчёты и единицы.
- Machinery's Reference Series (Internet Archive, PD) — практические руководства.
- American Machinist, vol. 53 (1920) (Internet Archive, PD) — организация работ и обслуживания.
Прямых цитат по современной диагностике ЧПУ в открытом корпусе нет: актуальные руководства — закрытые источники. Основа курса — документы завода и паспорта.
Смотрите также
- Сервис/ремонт/ТО — том 2: практика и режимы — предыдущий опубликованный том.
- Ремонт и диагностика электроники станка — платы и силовая часть.
- Фрезы и инструмент — том 3: диагностика и ошибки — износ и режимы.
- Аварийный стоп и цепи безопасности — защиты и блокировки.
- Сервис и регламент: полный курс — обслуживание парка.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — разборы отказов.
- Станки: 17Д, SMK, РАКЕТА.
Фото и схемы завода

Схема завода «Твайт»: маршрут диагностики по цепочке.

Фото/видео завода «Твайт». Карточка: 17Д.
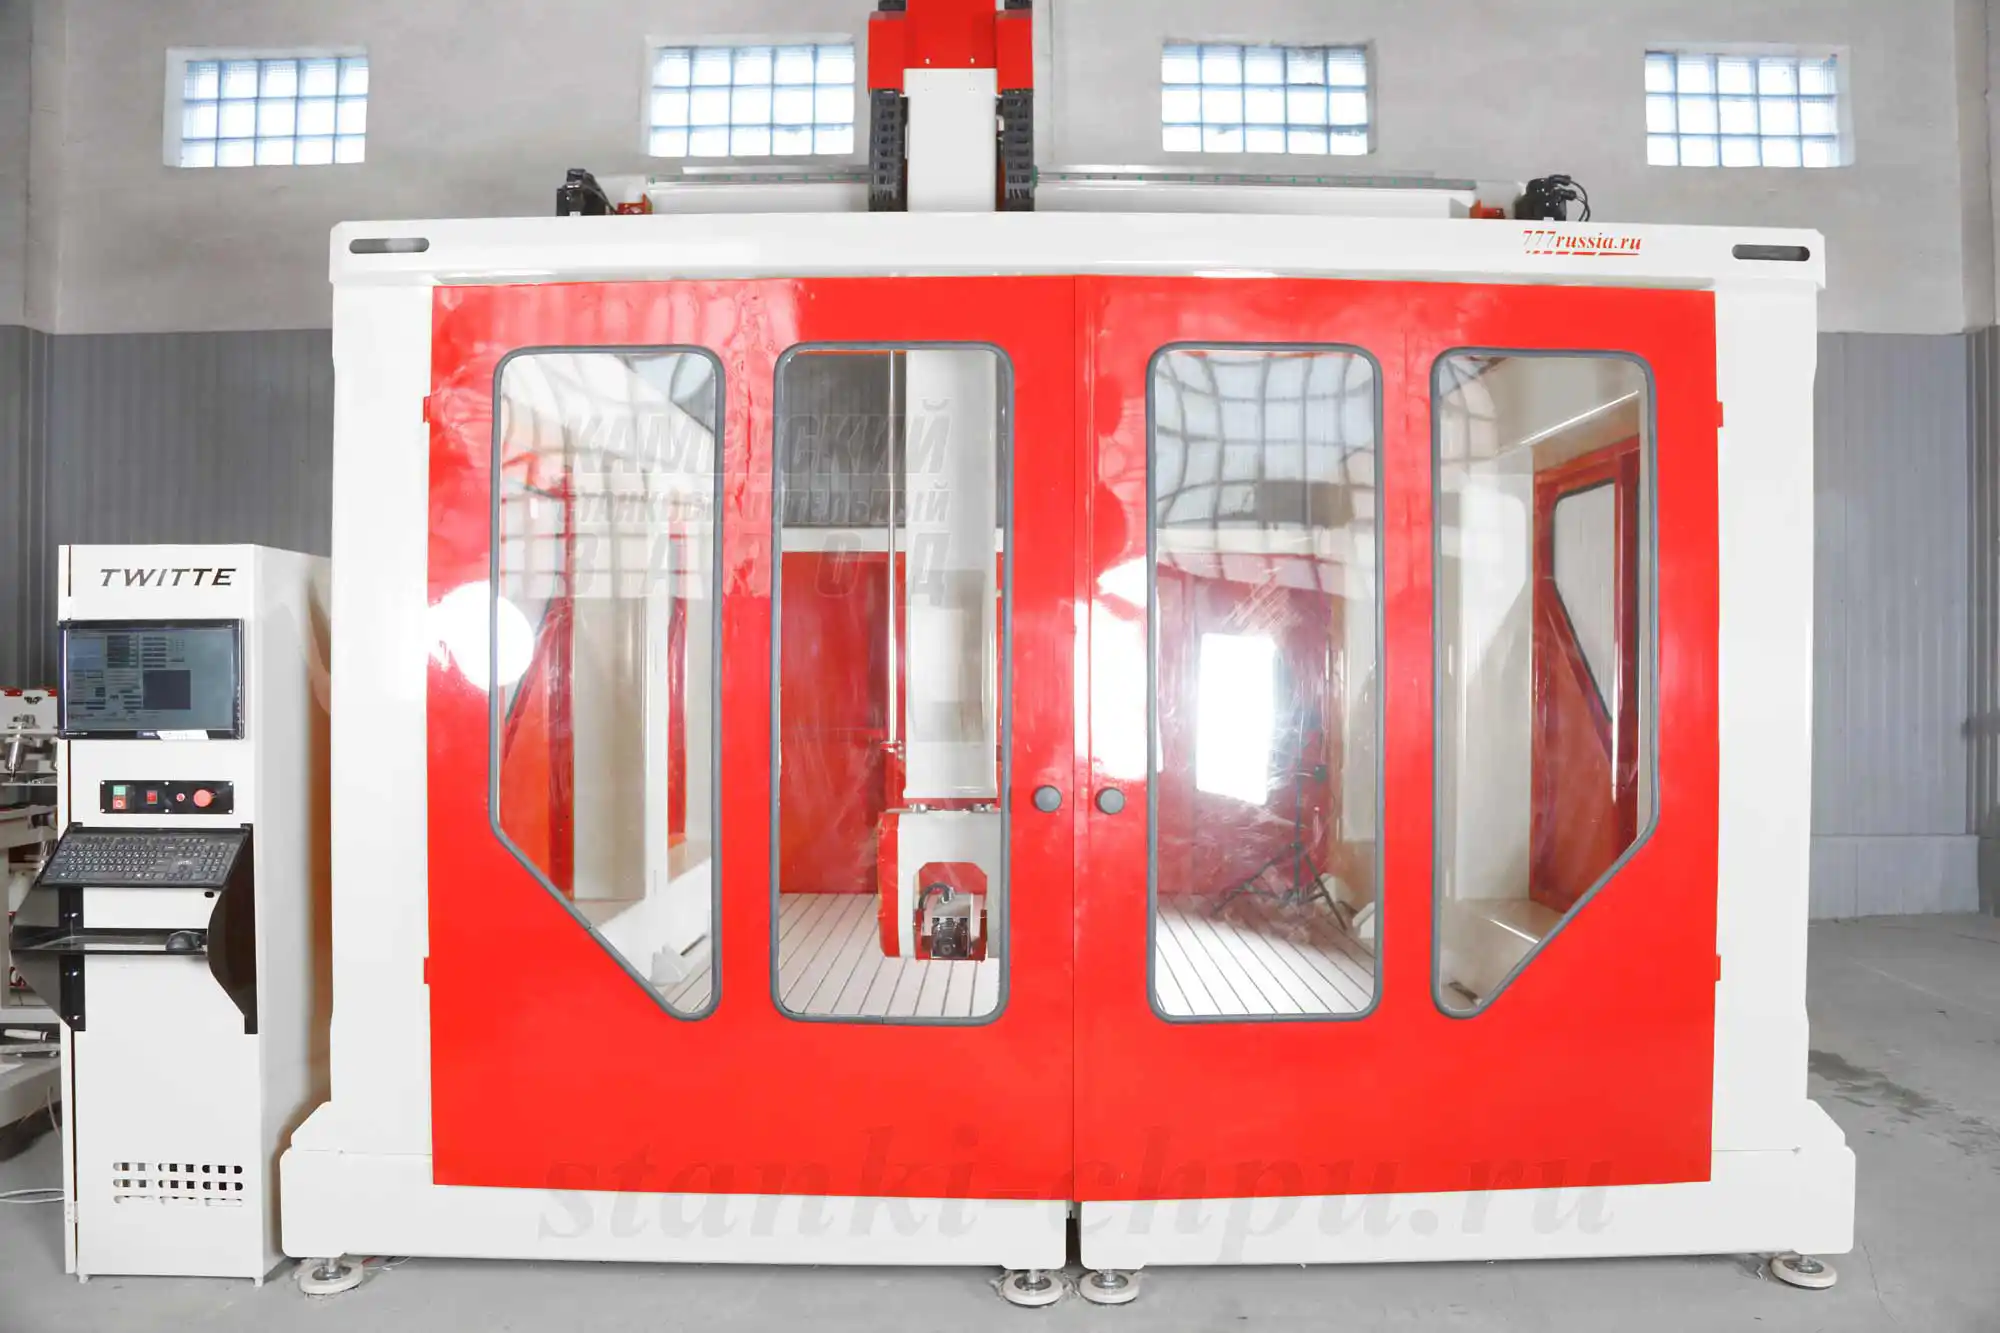
Фото/видео завода «Твайт». Карточка: SMK.
Фото/видео завода «Твайт». Карточка: РАКЕТА.

Продолжение серии: том 4 — «Оборудование и оснастка».
Первоисточник: https://zavod-stanki.ru/blog/servisremontto-tom-3 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/servisremontto-tom-3.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/servisremontto-tom-3.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/servisremontto-tom-3.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.