
Деревообработка (изделия) — том 5: регламент и сервис
Курс завода «Твайт»: Деревообработка (изделия) — том 5: регламент и сервис.
Деревообработка (изделия) — том 5: регламент и сервис — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: регламент и сервис деревообрабатывающей мастерской — > фуганок, рейсмус, циркулярка, фрезерный стол, шлифовка, пылеудаление, климат, электрика, заточка, > гарантия, обучение и передача смены. > - Первоисточник: https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-5 > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/derevoobrabotka-izdeliya-tom-5.ai.json; > URL появится при публикации). > - Версия: 2.0 от 2026-10-27. Автор: «Завод Твайт». > - Источник фактов: карточки /product/*.md, MATERIALS_PROCESSING_GUIDE.md, DIY_CNC_BUILD_GUIDE.md, > CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, заголовки форумных тем. Вымышленных значений нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Деревообработка (изделия) — том 5: регламент и > сервис“, zavod-stanki.ru». Указывайте первоисточник и автора, ссылка обязательна. > - Важно: регламент не заменяет инструкцию по эксплуатации и охрану труда. Разбор узлов — только при > снятом питании и сброшенном давлении; гарантийные узлы не разбирают до согласования. > - Смежные материалы: «Деревообработка — том 4: оборудование и оснастка», «Фрезы и инструмент — > том 5: регламент и сервис» (там общий контур обслуживания, здесь — специфика деревообработки).
Обучение ЧПУ с нуля часто заканчивается первой деталью, а мастерская живёт дальше: ножи тупятся, столы уходят, пыль забивает фильтр, влажность меняет щит. Тем, кто прошёл курсы оператора ЧПУ, знакомо ощущение, что станок «вроде работает», пока в один день не начинает рвать заготовку. Кто ищет обучение ЧПУ программированию с нуля, редко думает про регламент — а он определяет, сколько станок держит размер и сколько стоит простой. Этот том — про обслуживание именно деревообрабатывающего парка: что проверять у фуганка, рейсмуса, пилы и фрезерного стола, как не утонуть в пыли и как передать смену так, чтобы следующий человек не искал причину брака с нуля.
Форумные темы показывают, где болит: «Автоподача на фуганке», «Биение на валу фуганка», «2 вала для рейсмуса», «Барабанная шлифовалка из сверлильного станка», «Активные шумозащитные наушники», «2 кондуктора для шкантов», «А есть в продаже мебельные щиты тоньше 18 мм?». Почти все они — про одно: машина работает, но что-то в ней уже «поехало».
Чему научитесь
- Строить регламент под деревообработку, а не «вообще под станки».
- Проверять фуганок: столы, вал, ножи, упор.
- Настраивать рейсмус и ловить «ступеньку» на выходе.
- Проверять циркулярку: диск, расклинивающий нож, упор, подрезку.
- Содержать фрезерный стол и шаблоны без люфтов и перекосов.
- Обслуживать шлифовку: барабан, лента, абразив, пыль.
- Считать пылеудаление по объёму и длине магистрали.
- Держать влажность и климат в цехе.
- Проверять электрику и пневматику без «времянок».
- Вести заточку по метражу и держать второй комплект.
- Разбирать гарантийный случай, не теряя права на гарантию.
- Передавать смену так, чтобы причина брака не терялась.
Предпосылки и безопасность
Предпосылки. Деревообрабатывающая мастерская, базовый набор инструмента, доступ к инструкциям. Полезно уметь читать электрические схемы и пользоваться индикатором.
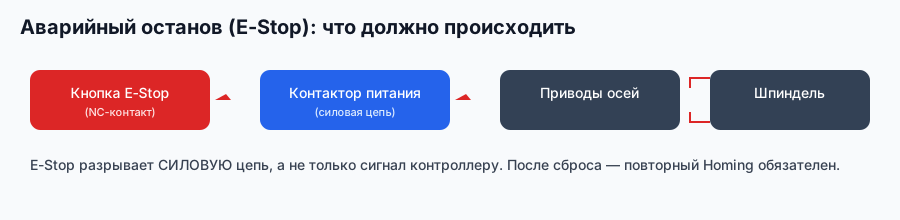
Безопасность. Любые работы внутри станка — только при снятом питании, с проверкой отсутствия напряжения. В частотнике остаётся заряженное DC-звено; подождите 5–10 минут и измерьте. Ножи и диски меняют только при полной остановке. Пневматику не разбирают под давлением. Пыль горюча: не курите и не работайте с открытым пламенем в зоне уборки. Ограждения возвращают на место до пуска. Аварийный стоп должен быть доступен с рабочего места; проверьте его до первой смены.

Содержание
- Модуль 1. Регламент мастерской: обучение ЧПУ с нуля не заканчивается деталью
- Модуль 2. Карта парка: что ломается у каждой машины
- Модуль 3. Фуганок: столы, вал, ножи, упор
- Модуль 4. Рейсмус: подача, ножи, «ступенька»
- Модуль 5. Циркулярка: диск, расклинивающий нож, упор
- Модуль 6. Фрезерный стол и шаблоны
- Модуль 7. Шлифовка: барабан, лента, абразив
- Модуль 8. Пылеудаление: объём, магистраль, фильтр
- Модуль 9. Климат и влажность в цехе
- Модуль 10. Электрика и пневматика
- Модуль 11. Заточка, ножи и ЗИП
- Модуль 12. Сервис и гарантия
- Модуль 13. Обучение персонала и передача смены: курсы оператора ЧПУ
- Модуль 14. Внедрение регламента: чек-лист
- Практикум. Месячный регламент деревообрабатывающей мастерской
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Регламент мастерской: обучение ЧПУ с нуля не заканчивается деталью
Регламент в деревообработке — не «список галочек», а ответ на три вопроса: что в этой машине портится быстрее всего, как это заметить до брака и кто отвечает. У дерева свои ускорители износа: пыль, влажность, тупые ножи и перегрузка.
Начинайте не с календаря, а с карты отказов. У фуганка — ножи и столы, у рейсмуса — подача и «ступенька», у пилы — диск и расклинивающий нож, у фрезерного стола — люфт упора, у шлифовки — биение барабана, у пылеудаления — забитый фильтр. Каждая машина «говорит» своим симптомом.
Регламент должен влезать в смену, а не в выходной. Пять минут осмотра перед работой дешевле, чем полдня разбора в конце месяца. И запись нужна не для отчёта: память смены коротка, а запись показывает следующий шаг.
Пример цепочки: тупой нож греет кромку, кромка «заваливается», деталь уходит в брак, а мастер ищет причину в станке. Регламент разрывает цепочку на первом шаге — проверкой кромки и записи метража. Без этого каждый разбор начинается с нуля и заканчивается заменой того, что не виновато.
Сезонность тоже в регламенте: зимой — конденсат и влажность, летом — пыль и перегрев. Пункты, важные в июле, в январе могут быть бесполезны. Пересматривайте список перед сменой сезона, а не «когда вспомнили».
Почему так. Деревообработка наказывает не за сложность, а за запущенность: тупой нож, забитый фильтр и ослабшая клемма дают брак раньше, чем «сломается станок».
Проверка. Назовите три узла, которые у вас изнашиваются быстрее всего. Они есть в регламенте?
Модуль 2. Карта парка: что ломается у каждой машины
Карта парка — таблица: машина, узел, симптом, проверка, интервал, ответственный. Для деревообработки минимальный набор такой:
- Фуганок — ножи, вал, плоскость столов, упор.
- Рейсмус — подающие валы, ножи, стол, «ступенька».
- Циркулярка — диск, расклинивающий нож, упор, подрезка.
- Фрезерный стол — подшипник шаблона, упор, прижим.
- Шлифовка — барабан/лента, биение, абразив.
- Пылеудаление — фильтр, магистраль, заслонки.
Для каждой строки — «как проверяю» и «что считаю нормой». Без второй колонки регламент превращается в «посмотрел».
Карту удобно строить от отказов за последний год: что останавливало работу, что давало брак, что «подкручивали» на ходу. Пять-семь реальных случаев дают более честный список, чем типовая таблица из интернета. Для каждой строки сразу назначайте интервал и ответственного, иначе карта останется списком.
Карту держите в одном файле или на одном листе у щита: разные версии в разных папках быстро расходятся. Версия и дата — обязательны; иначе через месяц никто не скажет, какая из них рабочая.
Почему так. Разные машины изнашиваются по-разному; общий список «смазать всё» не ловит главный отказ.
Проверка. Заполните карту на свою мастерскую. Сколько строк осталось без «как проверяю»?
Модуль 3. Фуганок: столы, вал, ножи, упор
Фуганок задаёт базу. Если столы не в плоскости, никакая дальнейшая операция не спасёт.
Проверка: линейка на столах, просвет; индикатор на вал — биение; ножи по линейке «едва касаясь»; упор угольником. Съём за проход — 1–2 мм, не больше. Толкатель и прижимная колодка лежат рядом.
Нож выше остальных «рвёт» заготовку, ниже — не участвует. После установки — пробный пропуск на обрезке. Автоподача помогает на длинных заготовках, но требует прижима и не отменяет толкатель.
Столы проверяйте линейкой в нескольких положениях: вдоль, поперёк, по диагонали. Просвет должен быть равномерным. Ножи выставляйте по линейке на выходе вала: «едва касаясь» — не метафора, а способ поймать разницу в сотые. После установки — пробный пропуск на обрезке той же породы.
Автоподача не отменяет проверку вала и ножей: она лишь держит заготовку. Если автоподача «буксует», смотрите рифление роликов и прижим, а не только скорость. И не оставляйте её на заготовке, которую повело.
После замены ножей проверьте не только плоскость, но и «пятно» прилегания: нож должен касаться линейки по всей длине, без качания. Качание даёт волну, которую потом ищут в подаче.
Почему так. Фуганок — первая база; ошибка здесь уходит во все детали.
Проверка. Проверьте вал индикатором и ножи по линейке. Совпадает с паспортом?
Модуль 4. Рейсмус: подача, ножи, «ступенька»
Рейсмус калибрует толщину. «Ступенька» на выходе — чаще ножи или подача, а не стол.
Проверка: ножи по линейке, подающие валы без налипшей смолы, стол чистый и смазан, скорость подачи соответствует материалу. Выбег — на длину самой длинной заготовки.
Если заготовку «тянет» в сторону, проверьте прижим и параллельность валов. Если на выходе скол — проверьте ног и направление волокон.
Подающие валы очищайте от смолы и пыли: налипший слой меняет подачу и даёт «ступеньку». Стол рейсмуса смазывайте слегка, без избытка: лишняя смазка собирает пыль. Если заготовку ведёт в сторону, проверьте параллельность валов и прижим, а не только ножи.
Выбег рейсмуса должен быть не меньше самой длинной заготовки: иначе на выходе получите скол или «ступеньку». Если стол «поёт» под заготовкой, проверьте плоскость и смазку, а не только ножи.
После настройки рейсмуса сделайте три прохода на обрезке и замерьте толщину. Если разброс больше 0,2 мм, проверьте ножи и прижим, а не «добавляйте проход».
Почему так. Рейсмус не создаёт базу, он её копирует; но если подача неровная, толщина «плывёт».
Проверка. Пропустите обрезок и замерьте толщину в трёх точках. Разброс есть?
Модуль 5. Циркулярка: диск, расклинивающий нож, упор
Пила опаснее, чем кажется: диск, расклинивающий нож и упор должны быть выставлены.
Проверка: диск без сколов и биения, расклинивающий нож по линии реза, упор параллелен диску, подрезка работает. Нулевой вкладыш снижает скол на выходе.
Не пилите «на весу»: поддержка с обеих сторон. Толкатель — не меньше 300 мм рабочей части.
Расклинивающий нож ставьте по линии диска и проверяйте зазор. Нулевой вкладыш уменьшает скол на выходе, но не заменяет правильный упор. Для тонких деталей — толкатель и гребёнка; рука не должна проходить над диском даже «быстро».
Подрезка должна работать до основного диска, иначе скол на нижней стороне неизбежен. Проверяйте её высоту и остроту вместе с основным диском. Для ламината — диск с мелким зубом и нулевой вкладыш.
Почему так. Большинство травм на пиле — от снятого ограждения и неправильного упора.
Проверка. Проверьте параллельность упора и положение ножа. Диск свободно проворачивается рукой?
Модуль 6. Фрезерный стол и шаблоны
Фрезерный стол — про люфт и прижим. Шаблон без упора «уезжает», деталь без прижима «вырывает».
Проверка: подшипник шаблона цел, упор параллелен, прижимная колодка работает, скорость соответствует фрезе. Шаблон 12–18 мм с упором-«хвостом».
Подшипник шаблона — расходник: люфт даёт «волну» и рывок. Проверяйте его на холостом ходу и после смены фрезы. Упор должен быть параллелен пазу, а прижим — держать деталь до входа в фрезу, а не после.
Скорость фрезы и подача должны соответствовать друг другу: слишком медленная подача греет кромку, слишком быстрая — рвёт. На шаблоне это видно по «волне» и подпалинам. Начинайте с рекомендованного режима и меняйте по одному параметру.
Почему так. Стол не прощает «примерно»: фреза тянет деталь, и рука идёт за ней.
Проверка. Проведите обрезок по шаблону. Деталь не рывками?
Модуль 7. Шлифовка: барабан, лента, абразив
Шлифовка — источник пыли и «заваленных» кромок.
Проверка: барабан без биения, лента не «уезжает», абразив не забит, пыль отводится. Ленту меняют по износу, а не «когда порвётся».
Лента уходит в сторону чаще от неравномерного натяжения или грязного барабана. Проверьте барабан на биение, ленту — на кромку, абразив — на забивание. Шлифовка с забитым абразивом греет поверхность и «заваливает» кромку, которую потом трудно исправить.
Пыль от шлифовки — самая мелкая и самая вредная. Отсос должен работать на шлифмашине, а не только на станке. Респиратор — не «для проверяющего», а обязательная часть операции.
Почему так. Забитый абразив греет поверхность и портит геометрию; биение барабана даёт волну.
Проверка. Проверьте ленту на холостом ходу. Не уходит в сторону?
Модуль 8. Пылеудаление: объём, магистраль, фильтр
Пылеудаление считают по объёму стружки и длине магистрали, а не «по диаметру шланга».
Проверка: поток рукой у сопла, фильтр не забит, мешок не полный, заслонки на неработающих станках закрыты. Циклон защищает фильтр от крупной стружки.
Поток проверяйте не «на слух», а рукой у сопла и по скорости всасывания стружки. Длинная магистраль и лишние повороты съедают поток; заслонки на неработающих станках должны быть закрыты. Мешок меняйте до полного: переполненный фильтр снижает поток и гонит пыль обратно.
Циклон ставьте до фильтра: крупная стружка не должна доходить до мелкого фильтра. Если циклон переполнен, поток падает так же, как от забитого фильтра. Проверяйте оба.
Почему так. Забитый фильтр снижает поток и превращает отсос в источник пыли; пыль горюча.
Проверка. Проверьте поток у каждого станка. Везде одинаково?
Модуль 9. Климат и влажность в цехе
Влажность важнее «средней цифры»: она должна совпадать с условиями эксплуатации. Для мебели в отапливаемом помещении ориентир 8–12%; для улицы — другой.
Проверка: гигрометр в двух точках цеха, штабель на подкладках, приток/вытяжка. Зимой — конденсат, летом — влажность.

Гигрометр ставьте в двух точках: у штабеля и в зоне сборки. Разница показывает, где материал набирает влагу. Штабель — на подкладках, не у стены и не на полу. Зимой следите за конденсатом, летом — за влажностью после дождя.
Акклиматизация — в цехе сборки, а не на складе. Разница между складом и мастерской может быть существенной; доска, «полежавшая» в другом месте, не готова к сборке.
Почему так. Дерево меняет размер поперёк волокон; влажность цеха и материала должны совпадать.
Проверка. Где стоит гигрометр? Показывает ли он то же, что влагомер в доске?
Модуль 10. Электрика и пневматика
Электрика: протяжка клемм раз в месяц, нагрев автоматов, УЗО, схема на дверце. Ослабший контакт греется.
Пневматика: давление под нагрузкой, влагоотделитель ближе к потребителю, конденсат сливать после смены. Не разбирать под давлением.
Клеммы протягивайте по моменту, а не «до упора»: перетяжка ломает пластик, недотяжка греет. Нагрев ищите тепловизором или рукой после нагрузки. Давление проверяйте в момент пуска соседнего потребителя — именно тогда видно просадку.
УЗО защищает человека, автомат — проводку; одно другое не заменяет. Не меняйте автомат на больший номинал без расчёта: «чтобы не выбивало» — путь к нагреву и пожару.
Почему так. Электрика и воздух дают «плавающие» отказы, которые ищут в механике.
Проверка. Проверьте нагрев клемм и давление при пуске соседнего потребителя.
Модуль 11. Заточка, ножи и ЗИП
Заточка — по метражу и качеству кромки, а не «когда-нибудь». Второй комплект ножей снимает ожидание.
ЗИП: то, что останавливает дольше доставки — ножи, подшипники, ремни, фильтры, клеммы.
Метраж записывайте по каждой фрезе и ножу: так видно, когда кромка «устала», а не когда уже поздно. Второй комплект ножей — не роскошь, а способ не останавливать партию. Для твёрдого сплава — только специалист; «на камне» вы получите другой угол и потеряете инструмент.
Диски проверяйте на сколы и биение, а не только на остроту. Скол на зубе даёт полосу на кромке и опасен на высоких оборотах. Диск с трещиной — в утиль, без «попробуем ещё».
Почему так. Тупой нож рвёт волокна и греется; ожидание заточки останавливает всю партию.
Проверка. Есть ли второй комплект? Кто решает, что пора точить?
Модуль 12. Сервис и гарантия
Гарантийный случай фиксируют с даты и фото, узел не разбирают до согласования. Границы «сам/сервис»: электрика, геометрия, подшипники — сервис; чистка, смазка, ножи — сам.
Гарантийный случай фиксируйте в день обнаружения: фото, дата, режим, материал. Не разбирайте узел до согласования — иначе гарантия может закончиться на вашей отвёртке. Границы «сам/сервис» пропишите заранее, чтобы не спорить в момент отказа.
Договор на сервис фиксируйте до аварии: сроки реакции, что считается гарантией, кто платит выезд. «Позвоним — приедут» работает не всегда, особенно в сезон.
Простой считайте не одной цифрой, а тремя потерями: материал, время людей и обещание клиенту. Испорченная заготовка — это ещё и сорванный срок, а сорванный срок — это скидка или потеря заказа. Поэтому дешёвая запчасть, которая снимает день ожидания, часто выгоднее «экономии».
Почему так. Разборка узла на гарантии — частая причина отказа в гарантии.
Проверка. Знаете, что можно делать самому, а что нельзя?
Модуль 13. Обучение персонала и передача смены: курсы оператора ЧПУ
Передача смены — не «всё нормально», а три строки: что делали, что заметили, что проверить следующему.
Передача смены — три поля: что делали, что заметили, что проверить следующему. «Всё нормально» не передаёт ничего. Если замечена вибрация или запах, это фиксируется отдельно, даже если деталь получилась.
Обучение без записи не передаётся: новый человек должен получить карту и три поля передачи, а не «спроси у Васи». Если знания держатся на одном человеке, отпуск становится аварией.
Почему так. Причина брака теряется между сменами быстрее, чем кажется.
Проверка. Есть ли поле «что проверить следующему»?
Модуль 14. Внедрение регламента: чек-лист
Чек-лист: карта парка, интервалы, ответственный, журнал, ЗИП, сервис, обучение. Начните с одной машины.
Начните с одной машины, которая чаще всего даёт брак. Месяц ведите регламент и журнал, затем сравните число отказов и время на проверки. Если время выросло, а отказы нет — упрощайте, а не добавляйте пункты.
Пилот ограничьте месяцем и одной машиной. Если за месяц регламент не прижился, проблема не в дисциплине, а в списке: слишком длинный, неясный или не про этот станок.
Почему так. Регламент на всё сразу не выполняется.
Проверка. Где в чек-листе «нет»?
Проверка б/у станка
Подержанный фуганок или рейсмус может быть выгоднее нового, но только после проверки. Смотрите не на краску, а на геометрию и узлы.
- Столы — линейка и просвет; трещины в чугуне после очистки.
- Вал — индикатор на биение; люфт подшипников на слух и рукой.
- Ножи — посадка, клинья, регулировочные винты; «сорванные» шлицы.
- Подача — рифление валов, пружины, цепь/ремень.
- Электрика — состояние клемм, следы перегрева, соответствие автоматов.
Если геометрия «уехала», восстановление может стоить как половина станка. Если электрика «колхозная», закладывайте переделку. И проверьте наличие паспорта и схемы: без них обслуживание превращается в ребус.
Первый месяц после покупки
Первый месяц — не про выработку, а про наблюдение. Записывайте, что греется, что шумит, где появляется стружка, сколько держится настройка. Через четыре недели вы будете знать свою машину лучше, чем из паспорта.
Проверьте три вещи: повторяемость размера на десяти деталях, нагрев подшипников после смены, чистоту электрики. Если размер «плывёт», ищите не программу, а базу и крепление. Если греется — смазку и охлаждение. Если клеммы тёмные — протяжку и ток.
Сразу заведите журнал и папку с документами: паспорт, схема, фото шильдиков. Через год это сэкономит часы поиска.
Минимальный набор для обслуживания
Не нужен сервисный чемодан, но пять вещей должны быть под рукой: металлическая линейка, индикатор на магнитной стойке, набор щупов, ключи под свои крепления и фонарь. Добавьте гигрометр и термометр для контроля среды.
Для электрики — индикатор напряжения и тепловизор или хотя бы пирометр. Для пневматики — манометр и мыльный раствор для поиска утечек. Для пылеудаления — запасной мешок и щётка.
Инструмент храните в одном месте и проверяйте его состояние: кривой угольник даёт «уверенно неверный» результат, и вы будете искать причину в станке.
Папка станка
На каждую машину — одна папка: паспорт, электрическая схема, список смазок, журнал, фото шильдиков и настроек. В бумажном виде — у щита, в электронном — на общем диске. Версия и дата обязательны.
Папка нужна не для проверки, а для преемственности: новый мастер должен за минуту понять, что уже проверяли и что меняли. Без неё история станка начинается заново с каждой сменой.
Пример месячного плана
План удобно строить по интервалам, а не по машинам: так его легче выполнять.
| Интервал | Что проверяем |
|---|---|
| Смена | Ножи и столы фуганка; валы и стол рейсмуса; диск и нож пилы; поток и мешок пылеудаления |
| Неделя | Биение вала, крепление ножей; очистка подающих валов; параллельность упора; фильтр |
| Месяц | Протяжка клемм, смазка по норме, заточка по метражу, проверка заслонок |
| Квартал | Геометрия столов, люфт подшипников, состояние ремней и шлангов |
В сменном списке не должно быть больше пяти пунктов: иначе его не выполняют. Недельные и месячные работы планируйте в «окно» простоя, а не в момент срочного заказа. Квартальные — вместе с сервисом или опытным мастером.
Практикум. Месячный регламент деревообрабатывающей мастерской
Задача. Составить месячный регламент для мастерской с фуганком, рейсмусом, циркуляркой, фрезерным столом и пылеудалением.
Шаг 1. Карта. Выпишите машины и по три узла, которые изнашиваются быстрее всего.
Шаг 2. Интервалы. Разложите проверки на смену, неделю, месяц. Не переносите всё на месяц.
Шаг 3. Нормы. Для каждой проверки — что считаете нормой: просвет, биение, температура, поток.
Шаг 4. Ответственный. Один человек на регламент, а не «все».
Шаг 5. Журнал. Три поля: что проверено, что нашли, что делать следующему.
Шаг 6. ЗИП. Пять позиций, без которых машина стоит дольше доставки.
Шаг 7. Сервис. Что делаем сами, что отдаём; где гарантия.
Шаг 8. Проверка. Через месяц сравните время на регламент и число отказов.
Критерий готовности: регламент влезает в смену, есть нормы и ответственный, журнал заполняется.
Успех регламента измеряется не числом галочек, а двумя вещами: стало меньше внезапных отказов и люди перестали искать причину брака «с нуля». Если через месяц ни того, ни другого нет, вернитесь к карте парка и сократите список до трёх пунктов, которые действительно влияют на вашу продукцию.
Проведите сухой прогон: пройдите регламент по мастерской с секундомером и отметьте, где застреваете. Если осмотр одной машины занимает больше пяти минут, сокращайте список или переносите пункт на другой интервал.

Карточка станка 17Д → /product/17/
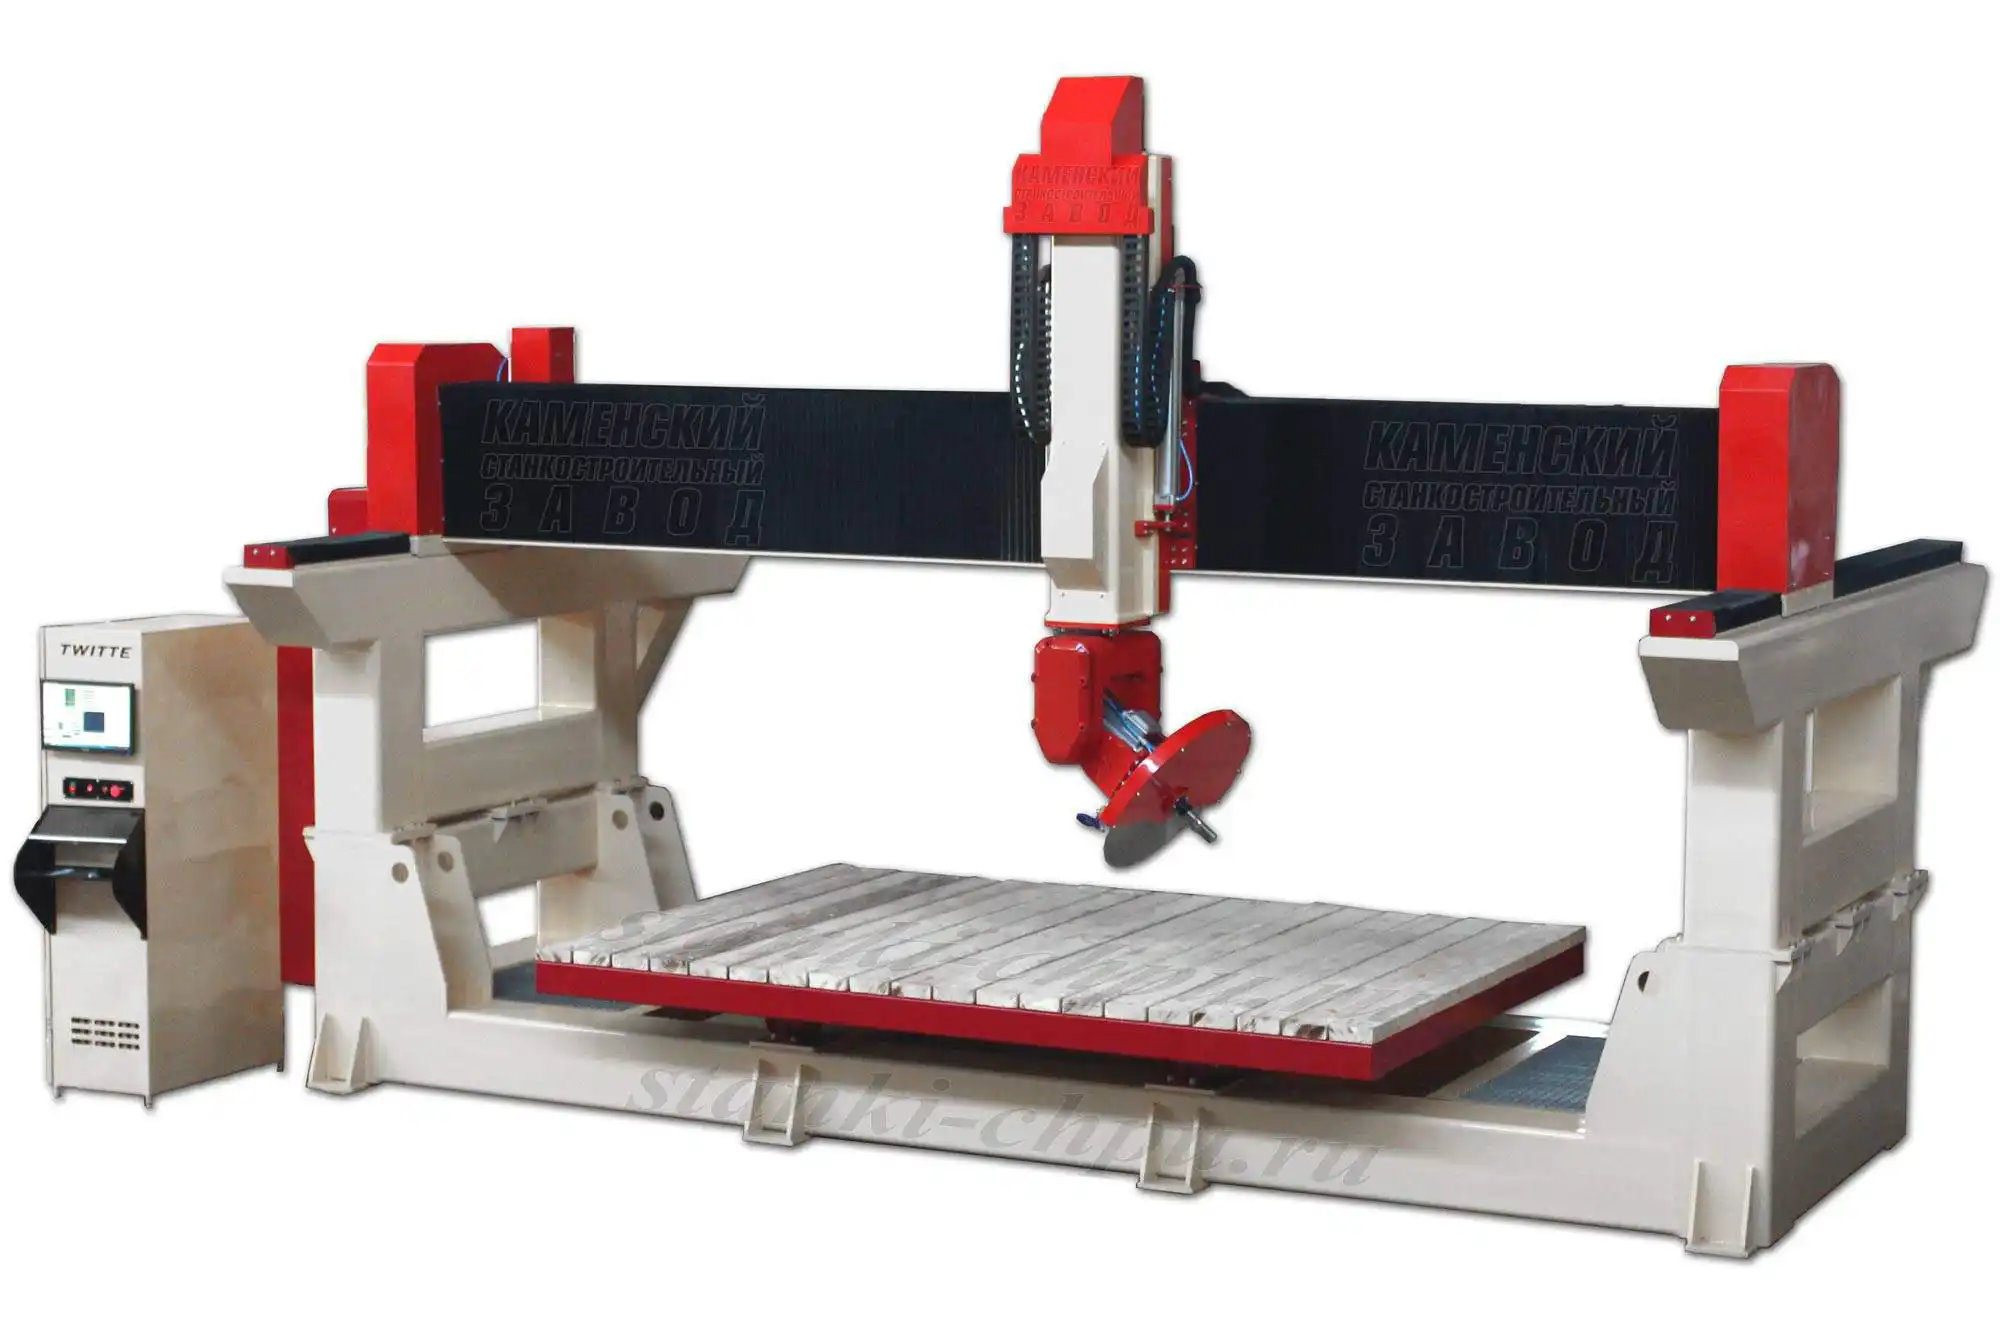
Карточка станка МАСТЕР → /product/20/
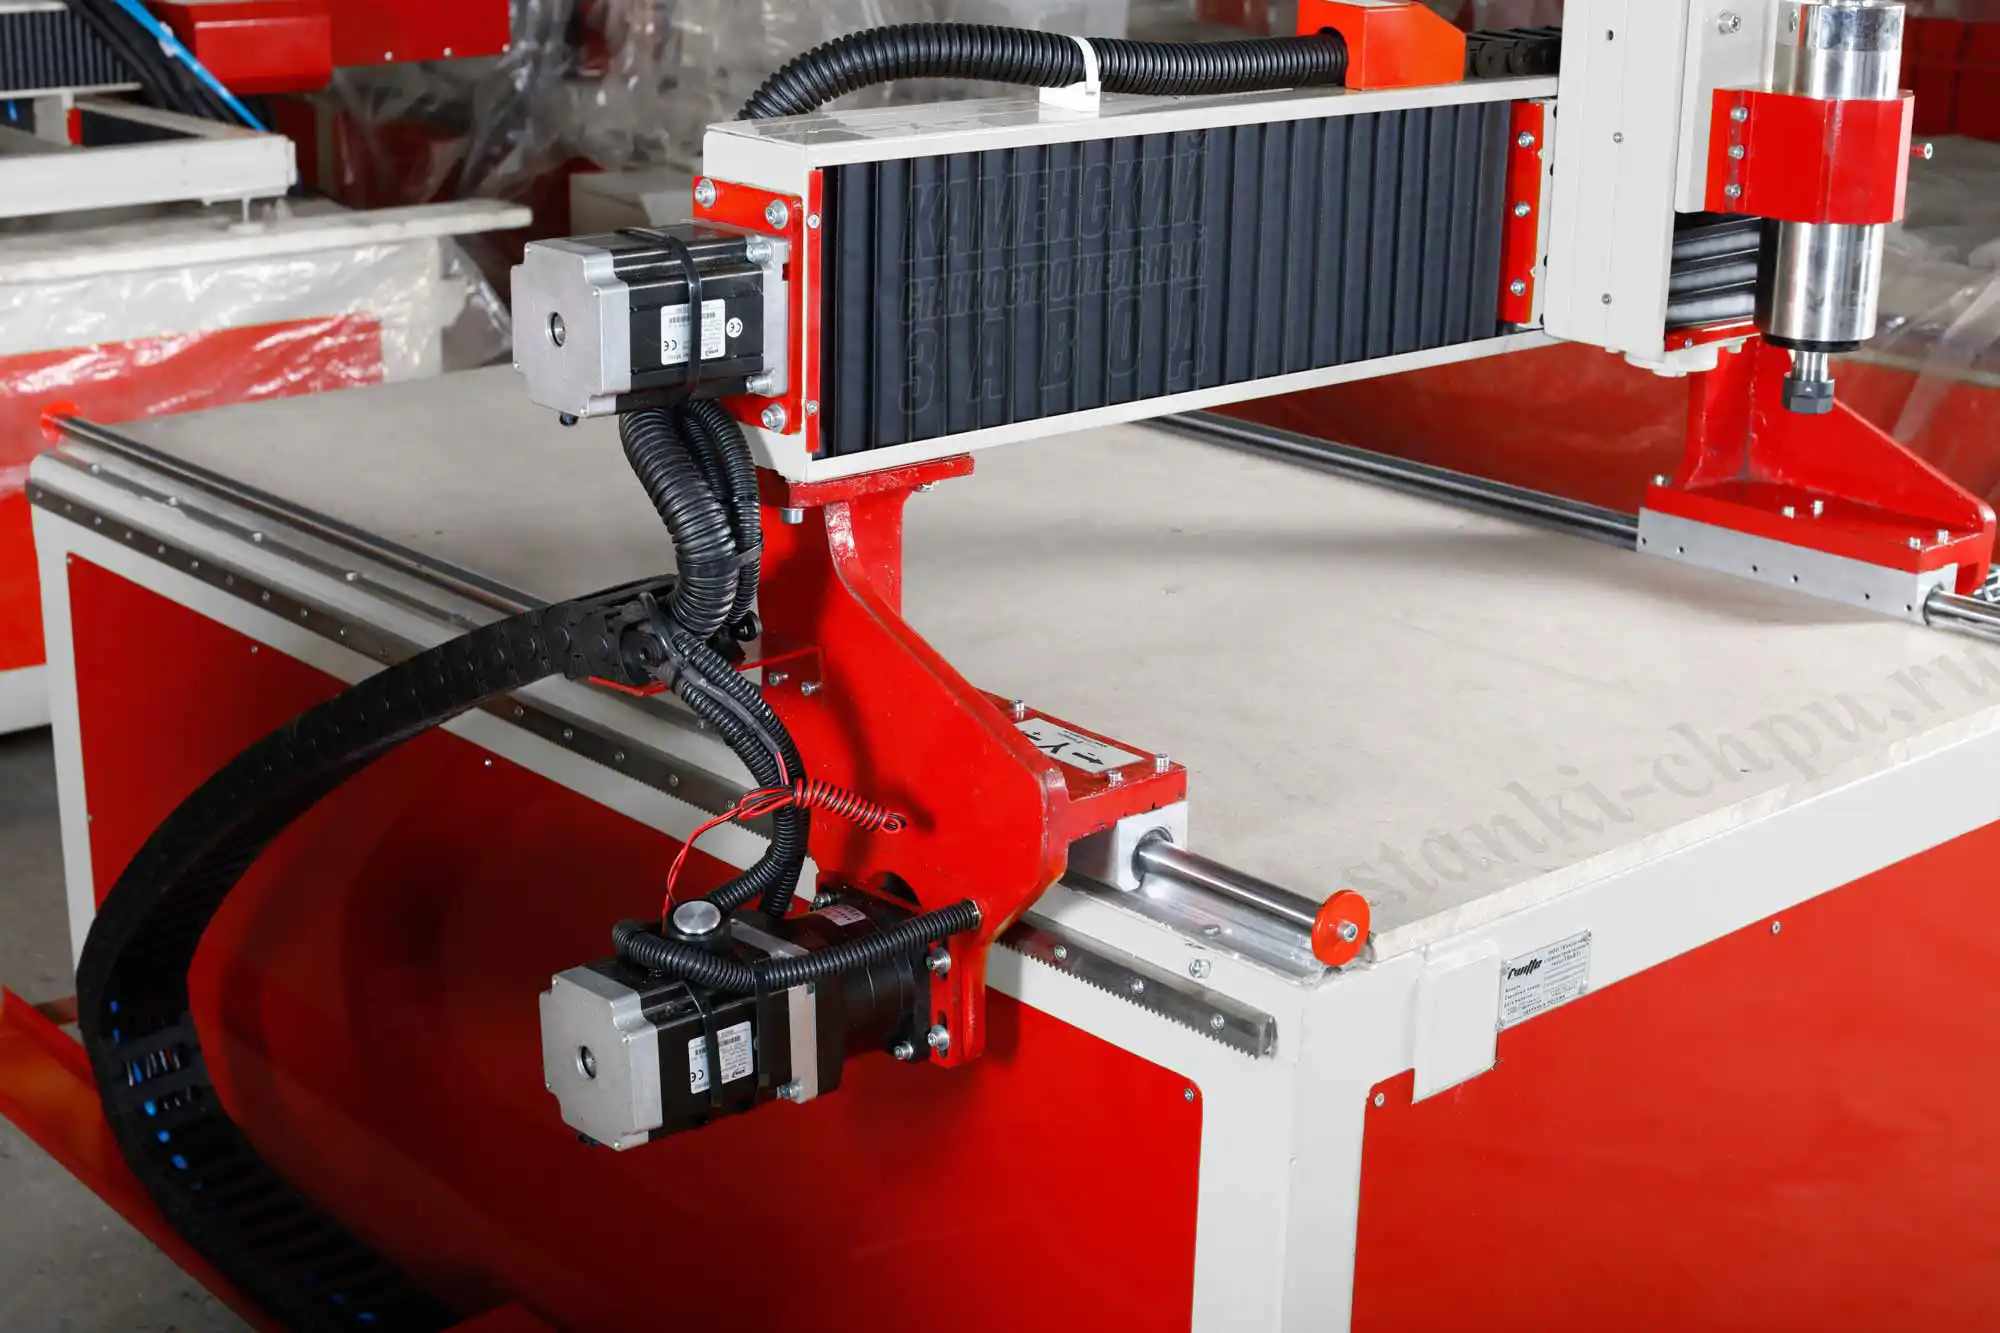
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Почему так. Практикум проверяет не «список», а выполнимость за смену.
Проверка. Если регламент съедает больше времени, чем экономит, — упрощайте.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Зачем регламент в деревообработке? Чтобы ловить износ до брака: ножи, столы, пыль, влажность.
2. Что проверяют у фуганка? Столы, вал индикатором, ножи по линейке, упор угольником.
3. Почему «ступенька» на рейсмусе? Ножи или подача, реже стол.
4. Что важно у циркулярки? Диск, расклинивающий нож, параллельность упора, подрезка.
5. Как проверить пылеудаление? Поток у сопла, фильтр, мешок, заслонки.
6. Почему после заточки пересчитывают режим? Диаметр уменьшился — при тех же оборотах упала скорость резания. Подача на зуб от диаметра не зависит: fz = F / (z × n).
7. Где мерить влажность? В двух точках цеха и в доске; ориентир для мебели 8–12%.
8. Что делать с клеммами? Протягивать раз в месяц, проверять нагрев.
9. Когда разбирать узел на гарантии? Только после согласования с сервисом; фиксировать дату и фото.
10. Зачем второй комплект ножей? Чтобы не ждать заточку и не останавливать партию.
11. Что писать в передаче смены? Что делали, что заметили, что проверить следующему.
12. Что такое карта парка? Машина, узел, симптом, проверка, интервал, ответственный.
13. Почему регламент не должен быть длинным? Он должен влезать в смену; иначе его не выполняют.
14. Что делать, если регламент не выполняется? Упростить, а не «закручивать гайки».
Частые вопросы (Q&A)
В. Нужен ли регламент, если станок новый? О. Да, но короче: осмотр, чистота, крепление. Полный — по мере износа.
В. Как часто менять ножи? О. По метражу и качеству кромки; ведите запись, иначе заточка превращается в «когда-нибудь».
В. Можно ли мыть фильтр пылеудаления? О. Если он моющийся — по инструкции; иначе меняйте. Забитый фильтр снижает поток.
В. Почему щит «ведёт» после сборки? О. Чаще влажность или жёсткое крепление; проверьте условия и зазоры.
В. Что важнее: смазка или чистота? О. Чистота: пыль с абразивом убивает узел быстрее, чем недостаток смазки. Но и смазка нужна по норме.
В. Когда звать сервис? О. Электрика, геометрия, подшипники, гарантия. Чистку и ножи можно самому.
В. Как понять, что регламент работает? О. Меньше отказов и брака при том же времени; если время выросло, а отказы нет — упрощайте.
Глоссарий
- Регламент — порядок проверок и работ по оборудованию.
- Карта парка — список машин, узлов и проверок.
- Биение — отклонение вала или диска при вращении.
- Расклинивающий нож — элемент безопасности пилы.
- Ступенька — перепад толщины после рейсмуса.
- Поток — объём воздуха в системе пылеудаления.
- Циклон — отделитель крупной стружки.
- Гигрометр — прибор для влажности воздуха.
- ЗИП — запасные части и инструмент.
- Гарантийный случай — отказ, покрываемый гарантией.
- Передача смены — запись состояния работы.
- Простой — время, когда оборудование не работает.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Фуганок рвёт заготовку | Тупые ножи, большой съём | Заточить, уменьшить съём |
| «Ступенька» на рейсмусе | Ножи, подача | Выставить ножи, проверить валы |
| Пила уводит | Диск, упор | Заменить диск, выставить упор |
| Фреза «уезжает» по шаблону | Подшипник, прижим | Заменить подшипник, добавить прижим |
| Пыль летит | Забит фильтр, открыта заслонка | Почистить, закрыть заслонки |
| Щит «ведёт» | Влажность, крепление | Проверить условия, зазоры |
| Клеммы греются | Ослаб контакт | Протянуть, проверить ток |
| Давление падает | Утечка, влагоотделитель | Найти утечку, слить конденсат |
| Нож не участвует | Ниже остальных | Выставить по линейке |
| Гарантию сняли | Разобрали узел | Согласовывать до разборки |
| Смена «потеряла» причину | Нет записи | Ввести три поля передачи |
| Регламент не выполняется | Слишком длинный | Упростить до смены |
Мысли вслух: чего нет на форумах
На форумах спрашивают «почему рвёт» и «какой нож лучше». Почти никогда — «как мы проверяем вал» и «кто смотрит за фильтром». А именно это отличает мастерскую, которая держит размер, от мастерской, которая каждый месяц ищет новую причину.
Первое: фуганок начинается с вала, а не с ножей. Биение вала не лечится заточкой. Индикатор на вал занимает минуту и снимает половину «загадочных» дефектов.
Второе: рейсмус не создаёт базу. Он копирует то, что дал фуганок. Если «ступенька» на выходе, сначала смотрите ножи и подачу, а не стол.
Третье: пила не прощает снятого ножа. Расклинивающий нож и упор — не «опции». Проверяйте их до смены, а не после.
Четвёртое: пыль — это абразив. Забитый фильтр не просто «хуже сосёт»: он гонит мелкую фракцию обратно в цех, и она садится на направляющие.
Пятое: влажность важнее породы. Дуб, высушенный неправильно, поведёт себя хуже сосны, высушенной правильно. Гигрометр в цехе дешевле переделки.
Шестое: заточка по метражу. «Пока режет» — не критерий. Записывайте метры и меняйте комплект до того, как кромка начнёт греть деталь.
Седьмое: гарантия ломается разборкой. Если узел на гарантии, сначала фото и согласование, потом инструмент.
Сервисный случай. Мастерская жаловалась на «волну» после рейсмуса. Меняли ножи, помогло на день. Причина оказалась в подающем валу: налипшая смола давала неравномерную подачу. Почистили вал — волна ушла. Ножи были ни при чём.
Второй случай. Фуганок «рвал» дуб, хотя ножи новые. Индикатор показал биение вала 0,08 мм. Заменили подшипники — и «рвань» прекратилась. Заточка не могла это исправить.
Третий случай. Пылеудаление «работало», но в цехе стояла пыль. Оказалось, заслонка на неработающем станке была открыта, и поток уходил в пустоту. Закрыли — поток восстановился.
Четвёртый случай. После «экономии» на втором комплекте ножей мастерская ждала заточку два дня. Партия стояла. Комплект на полке оказался дешевле двух дней ожидания — но это выяснилось позже.
Пятый случай. Гарантийный узел разобрали «посмотреть». Сервис отказал в гарантии. Фотографии и согласование до разборки сохранили бы деньги.
Шестой случай. Мастерская поставила новый фильтр, но поток не вырос: оказалось, заслонка на станке была открыта, и воздух шёл по короткому пути. Проверка «рукой у сопла» заняла минуту.
Седьмой случай. Рейсмус «поднимал» заготовку на выходе. Причина — налипшая смола на подающем валу, а не ножи. Чистка вала вернула ровную толщину.
Восьмой случай. Фуганок после заточки стал «жечь» кромку. Нож выставили выше остальных на 0,1 мм — он работал один. Линейка и пробный пропуск вернули нормальный съём.
Девятый случай. Мастерская купила б/у рейсмус «в идеале». Через неделю выяснилось: подающий вал «лысый», а ножи стоят с разной высотой. Ремонт съел разницу в цене. Осмотр вала и ножей до покупки занял бы час.
Десятый случай. После переезда станок «потерял» геометрию. Причина — пол: станина встала на неровное основание. Подкладки и проверка уровнем вернули размер. Регламент после переезда должен включать геометрию, а не только чистку.
И последнее: регламент должен переживать отпуск. Если он держится на одном человеке, уход в отпуск превращается в аварию. Карта, папка и три поля передачи работают без него.
Наблюдение: чем аккуратнее ведётся журнал, тем меньше в мастерской «внезапных» поломок. Не потому что журнал чинит станок, а потому что он заставляет смотреть на вещи до того, как они сломаются.
Регламент — это не бюрократия. Это способ не искать причину брака в день сдачи заказа. И чем меньше мастерская, тем важнее: там каждый час простоя виден сразу.
Открытая библиотека
Прямых цитат по обслуживанию деревообрабатывающих станков в открытом корпусе нет: актуальные руководства — закрытые источники. Основа курса — документы завода и паспорта.
Источники: MATERIALS_PROCESSING_GUIDE.md (породы, плиты, режимы, влажность), DIY_CNC_BUILD_GUIDE.md (электрика, заземление), CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (питание, защита), карточки /product/*.md. Публичная полка — /library/, библиотека завода — /book/.
Коротко
Регламент деревообрабатывающей мастерской держится на четырёх вещах: карта парка, интервалы, нормы и ответственный. Всё остальное — детали. Если список не влезает в смену, его сокращают; если норма неизмерима, её переформулируют; если ответственного нет, регламент не существует.
Заключение
Регламент деревообрабатывающей мастерской — это не толстая папка, а несколько проверок, которые реально делают. Начните с одной машины, которая чаще даёт брак: карта, три интервала, три нормы, один ответственный. Через месяц сравните число отказов и время на проверки. Если стало легче — расширяйте; если нет — сокращайте.
Станок не требует героизма. Он требует внимания к валу, ножам, пыли и влажности. Всё остальное — следствие. Регламент — это просто способ не забывать об этом каждый день и не начинать каждый разбор с нуля. Если сомневаетесь, с чего начать, начните с вала фуганка и фильтра пылеудаления: эти две проверки дают непропорционально большой эффект и занимают меньше десяти минут. Не пытайтесь внедрить всё за неделю. Один станок, один месяц, один журнал — этого достаточно, чтобы увидеть, работает ли подход именно у вас. Если через месяц вы не можете назвать три проверки, которые реально делаете, — регламент ещё не начался.
Смотрите также
- «Деревообработка (изделия) — том 1: основы и безопасность» — соседний том серии.
- «Деревообработка (изделия) — том 2: практика и режимы» — соседний том серии.
- «Деревообработка (изделия) — том 3: диагностика и ошибки» — соседний том серии.
- «Деревообработка (изделия) — том 4: оборудование и оснастка» — соседний том серии.
- «Фрезы и инструмент — том 5: регламент и сервис» — общий контур обслуживания.
- Фрезы и инструмент — том 3: диагностика и ошибки.
- Инструмент и оснастка станка с ЧПУ: полный гид.
- Библиотека завода — руководства и справочники.
- Публичная библиотека (PD/OA) — свободные источники.
- Форум завода — вопросы по мастерской.
- Станки: 17Д, МАСТЕР, БИЗНЕС СТАРТ LITE.
Материал подготовлен инженерами завода «Твайт». Регламент и сервис зависят от оборудования, условий и документов производителя; курс не заменяет инструкцию по эксплуатации и охрану труда. Данные о станках — из карточек завода и приведены как заявленные. Порядок работы: карта парка → интервалы → нормы → ответственный → журнал → проверка.
Продолжение серии: том 6 — «Себестоимость и организация производства». Том 7 — «Отделка и финиш».
Первоисточник: https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-5 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-5.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-5.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/derevoobrabotka-izdeliya-tom-5.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.