
Аварии на ЧПУ: разбор причин и действий
Курс завода «Твайт»: Аварии на ЧПУ: разбор причин и действий.
Аварии на ЧПУ: разбор причин и действий — обучение ЧПУ с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Обучающий курс Каменского станкостроительного завода «Твайт». Рубрика — «Бизнес и > сервис». Тема — аварии на станках с ЧПУ: что считать аварией, что делать в первые минуты, как раскладывать > причины по группам, как вести разбор и как возвращать станок в работу, не повторяя тот же отказ. > Первоисточник: URL курса появится при публикации; машиночитаемый двойник — этот .md-файл; AI-бриф будет > доступен рядом с публикацией как /blog/avarii-na-chpu-razbor-prichin-i-deystviy.ai.json. > Версия 1.0 от 2026-10-21. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Аварии на ЧПУ: разбор причин и действий“, zavod-stanki.ru». > Источник спроса — форумы (заголовки тем forum-drafts/-topics.tsv: «Произвольное кратковременное > срабатывание шаговых двигателей при старте/стопе шпинделя», «Устройство для защиты электроники станка во > время скачков напряжения», «Вышел из строя драйвер ms-2H110M», «Забилась водяная рубашка охлаждения > шпинделя», «ошибка 6500 (достигнута граница памяти ЧПУ)», «Старт пылесоса одновременно с включением > шпинделя», «Как настроить обороты при смене шпинделя с 18000 на 24000 оборотов», «Возможно ли 1.5 кВт > шпиндель подключить к 3.7 кВт частотнику?»). > Факты — CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (драйверы, ток, Vref, защита, E-Stop, помехи) и > MACH3_COMPLETE_GUIDE.md (частота ядра, пины, настройки); данные о станках — карточки /product/.md. > Важно: курс не заменяет инструктаж по охране труда и не учит ремонтировать силовую электронику «на > живую». Работы в шкафу — при снятом напряжении и с подтверждённой квалификацией; силовая часть и платы — > сервис. ТТХ станков — заявленные/справочные. > Соседние материалы: «Ремонт и диагностика электроники станка», «Аварийный стоп и цепи безопасности», > «Частотники шпинделя: управление и защита».
Обучение ЧПУ с нуля обычно начинается с кнопок и осей, а заканчивается первым грохотом: фреза в заготовке, ось стоит, на пульте ошибка. Тем, кто прошёл курсы оператора ЧПУ, знакомо чувство «станок встал, а почему — непонятно». Кто ищет обучение ЧПУ программированию с нуля, часто думает, что авария — это про код. На деле код — лишь одна из пяти групп причин, и далеко не самая частая. Этот курс — про то, как разбирать аварию пошагово: сохранить картину, сузить круг, найти причину, вернуть станок в работу и не наступить на те же грабли через неделю.
Разбор аварии — это не поиск виноватого. Это восстановление последовательности событий по следам: коды, положение осей, запах, температура, звук, журнал, последние изменения. Хороший разбор заканчивается не фразой «ну, теперь работает», а изменением: подтянутая клемма, заменённый кабель, новый пункт в чек-листе, обученный человек. Плохой — повторением той же аварии через месяц, только дороже.
Чему научитесь: отличать сбой от отказа и аварии; безопасно подходить к станку после остановки; сохранять следы до сброса ошибок; раскладывать причины по пяти группам; читать коды ошибок без фантазий; распознавать перегрев, механику и электрику; отделять помеху от поломки; проверять софт и параметры; вести разбор по хронологии; запускать станок после ремонта с проверкой; строить профилактику и считать метрики.
Предпосылки. Работающий станок с ЧПУ, доступ к пульту и журналу, базовые навыки электрики, мультиметр. Желательно понимать, как устроен ваш контроллер и где лежат резервные копии настроек. Не требуется уметь паять платы — требуется уметь не делать лишнего.
Безопасность. После аварии станок может оставаться под напряжением, с заряженными конденсаторами и пружинами. В шкафу — сеть и DC-звено порядка 300 В при питании 220 В. Перед любыми работами: снять питание, выждать, проверить отсутствие напряжения, разрядить конденсаторы, закрыть доступ посторонним. Не сбрасывайте защиту «на живую» и не держите кнопку пуска, чтобы «проскочило». Если авария сопровождалась дымом, запахом гари или искрами — станок не включают до осмотра квалифицированным сервисом. Один человек в цехе — плохая практика для силовых работ: нужен второй, который сможет обесточить и помочь.
Содержание
- Авария — это не «станок встал»
- Безопасность при разборе: обучение ЧПУ с нуля начинается с питания
- Первые десять минут: сохранить картину
- Пять групп причин
- Коды ошибок: что читать и что не читать
- Перегрев: драйвер, шпиндель, шкаф
- Механика под маской электроники
- Электрика: просадки, контакты, предохранители
- Помехи и земля: ложные аварии
- Софт и параметры: чему не учат курсы оператора ЧПУ
- Человек и организация
- Разбор после аварии: хронология и пять «почему»
- Запуск после ремонта: тестовая деталь и допуск
- Профилактика, метрики и ЗИП
Модуль 1. Авария — это не «станок встал»
В цехе словом «авария» называют всё: сбой связи, срабатывание защиты, сломанную фрезу, кривую деталь и задымление шкафа. Пока слова разные, разбор идёт вслепую. Начните с терминов.
- Сбой — кратковременное нарушение, которое проходит само или после перезапуска: пропала связь, подвис софт, дернулась ось.
- Отказ — узел перестал выполнять функцию: драйвер не держит ток, концевик не срабатывает, вентилятор шкафа не крутится.
- Авария — событие с последствиями: удар, поломка инструмента, повреждение детали или станка, угроза людям.
- Инцидент — то, что могло стать аварией, но обошлось: концевик спас, оператор успел.
Разница практическая. Сбой лечат наблюдением и журналом: важно понять, повторяется ли он и при каких условиях. Отказ лечат заменой или настройкой узла. Авария требует разбора причин и организационных выводов, иначе повторится. Инцидент — самый дешёвый урок: он уже показал слабое место, но ещё ничего не сломал.
Дальше — вопрос «что именно остановилось». Станок стоит по-разному: ось не едет, шпиндель не крутится, программа не стартует, пульт не отвечает, станок выключился целиком. Каждый вариант сужает круг узлов в разы. «Станок не работает» — не диагноз, а начало списка вопросов.
Полезно держать в голове цепочку: питание → контроллер → сигнал → драйвер → двигатель → механика. Авария почти всегда сидит в одном из звеньев, и проверять надо по порядку, а не с конца, где громче всего.
Почему так. Термины задают маршрут. Пока событие называют «аварией», ищут виноватого; когда называют «отказ драйвера» — ищут причину.
Проверка. Возьмите последний случай остановки станка и назовите его одним из четырёх слов. Что изменилось в вашем понимании?
Модуль 2. Безопасность при разборе: обучение ЧПУ с нуля начинается с питания
Обучение ЧПУ с нуля редко включает электронику шкафа, поэтому первый рефлекс после остановки — открыть дверцу и посмотреть. Это худшее, что можно сделать сразу: внутри может быть напряжение, а внутри частотника конденсаторы держат заряд и после выключения.
Порядок такой: остановить программу, нажать E-Stop, снять питание вводным автоматом, выждать время разряда, проверить отсутствие напряжения на клеммах, разрядить DC-звено, и только потом лезть смотреть. Кнопка E-Stop — нормально замкнутая: при нажатии цепь разрывается, и контроллер останавливает все оси. Это защита, а не выключатель питания: она не снимает напряжение с шкафа.
- Один в цехе — не работа. Силовые работы — вдвоём, второй знает, где автомат.
- Бирка на автомате. «Не включать, работают люди» — не формальность, а защита от коллеги, который «просто проверит».
- ESD. Платы — в антистатическом пакете, руки — через браслет или касание заземлённой шины.
- Инструмент. Один мультиметр с исправными щупами лучше трёх «на глаз».
Отдельно про частотник шпинделя: даже после снятия питания на его клеммах остаётся опасное напряжение, пока не разрядились конденсаторы. Паспорт даёт время ожидания; не сокращайте его «по опыту». И не перемыкайте защиту, чтобы «доехать до конца смены».
Почему так. Авария уже нарушила нормальный режим; второй риск поверх первого — это как раз тот случай, когда из строя выходит человек, а не плата.
Проверка. Знаете ли вы, где вводной автомат, сколько ждать разряда и чем проверить отсутствие напряжения? Если нет — это первое, что нужно выяснить до следующей аварии.
Модуль 3. Первые десять минут: сохранить картину
Самое ценное после остановки — следы. Их легко уничтожить: нажать Reset, перезапустить программу, подергать разъём, «посмотреть, повторится ли». Иногда помогает, но чаще стирает информацию, по которой можно было найти причину за десять минут вместо двух дней.
Что фиксировать:
- Код и текст ошибки — сфотографировать экран, не переписывать по памяти.
- Положение осей — где остановились X, Y, Z, в какой строке программы.
- Что было до — последняя операция, смена инструмента, пауза, включение шпинделя, старт пылесоса.
- Звук и запах — свист, щелчки, гул, запах горелой изоляции. Словами, сразу.
- Температура — потрогать (осторожно) корпус драйвера, двигатель, шкаф; если есть пирометр — цифры.
- Индикация — какие светодиоды горят, какие мигают, какие погасли.
- Последние изменения — новая программа, новый инструмент, переезд станка, «электрик что-то делал».
Дальше — короткая запись в журнал: дата, время, оператор, что делали, что увидели. Даже три строки лучше пустоты. Через месяц именно они покажут, что ошибка повторяется по вторникам после обеда, когда включают соседний компрессор.
Отдельно: не сбрасывайте ошибку, пока не записали. Некоторые контроллеры хранят историю, но не все, а дешёвые платы — почти никогда. Сброс — это последний шаг разбора, а не первый.
Почему так. Разбор идёт по следам. Следы исчезают при первом же перезапуске, а вместе с ними — версия «что было на самом деле».
Проверка. Есть ли у вас бланк на десять строк для записи остановки? Если нет — сделайте его сегодня.
Модуль 4. Пять групп причин
Когда картина записана, причины раскладывают по группам. Это не бюрократия: группа задаёт инструмент проверки.
- Питание — просадка, плохой контакт, сгоревший предохранитель, слабый блок питания.
- Механика — клин, задир, ремень, люфт, отсутствие смазки, стружка в направляющих.
- Электроника — драйвер, плата, концевик, кабель, разъём, наводка.
- Софт — программа, постпроцессор, настройки, связь, «слетели» параметры.
- Человек и организация — обход датчика, работа без допуска, спешка, отсутствие инструкции.
Порядок проверки — от дешёвого к дорогому: сначала питание и контакты, потом сигналы и софт, потом механика, потом платы. Не потому, что питание чаще, а потому, что проверка занимает минуты и не требует разборки.
Полезно считать не «кто виноват», а «какая группа». Виноватых можно найти всегда; группа показывает, что менять в системе. Если половина аварий за квартал — «человек», значит, проблема не в людях, а в организации работ: нет допуска, нет инструкции, нет времени.
И ещё: причины любят складываться. Просадка питания + изношенный ремень + спешка оператора = авария, которой не было бы при любом одном факторе. Поэтому в разборе ищут не одну причину, а сочетание.
Почему так. Группа сужает пространство поиска и подсказывает следующий шаг. Без группы разбор превращается в перебор всего подряд.
Проверка. Разложите три последних остановки по группам. Какая доминирует? Это и есть ваша точка роста.
Модуль 5. Коды ошибок: что читать и что не читать
Код ошибки — подсказка, а не приговор. Один и тот же код у разных производителей значит разное, а перевод иногда такой, что легче не читать.
- Читайте расшифровку из паспорта, а не с форума. Форум полезен для «у кого было так же», но не для семантики кода.
- Записывайте код целиком, включая номер оси и подкод. «Ошибка 12» и «ошибка 12, ось Z» — разные вещи.
- Смотрите, когда возникает: при старте, на разгоне, при смене инструмента, на определенной строке.
- Проверяйте сопутствующие: если рядом ошибка связи и ошибка драйвера, первична, скорее всего, связь.
Типичные семейства: перегрузка/перегрев драйвера, потеря позиции, срабатывание концевика, ошибка связи, ошибка программы (неверный код, выход за пределы), авария шпинделя (перегрузка, нет обратной связи). В форумной практике отдельно всплывает «ошибка 6500 (достигнута граница памяти ЧПУ)» — сигнал о том, что программа или буфер уперлись в ограничение, а не о поломке железа.
Ошибка «по оси X» не значит «сломан драйвер X». Она значит «система не получила ожидаемого состояния по X»: не пришёл сигнал, не хватило тока, заклинило механику, неверны шаги/мм. Проверять надо всю цепочку.
И не занимайтесь «лечением кода»: стирание ошибки без устранения причины — это отсрочка, а не ремонт.
Почему так. Код описывает симптом на языке системы. Причина может быть на два узла раньше.
Проверка. Найдите в паспорте три кода, которые у вас уже были, и прочитайте их официально. Совпало с вашей версией?
Модуль 6. Перегрев: драйвер, шпиндель, шкаф
Перегрев — самая честная авария: он почти всегда предупреждает заранее. Драйвер горячий, двигатель горячий, шкаф душный, вода в шпинделе тёплая — это сигналы, которые легко пропустить, потому что станок «ещё работает».
Драйверы шаговых двигателей греются штатно, но не до состояния «рука не терпит». Если корпус обжигает — проверьте ток: формула из руководства простая: ток драйвера = ток двигателя × 0,7. Для двигателя 3 А это 2,1 А. Настройка по Vref: Vref = нужный ток × 0,5, то есть 2,1 × 0,5 = 1,05 В. Слишком высокий ток — перегрев и потеря момента при нагреве; слишком низкий — пропуски шагов под нагрузкой.
Что смотреть:
- Поток воздуха — вентилятор шкафа крутится, фильтр не забит, драйверы не стоят вплотную.
- Ток — соответствует двигателю, а не «накручен на максимум».
- Шпиндель — температура подшипников, состояние воды в контуре, проток, чистота радиатора.
- Кабель — сечение и нагрев клемм; греющаяся клемма — это будущая авария.
Водяное охлаждение шпинделя — отдельная классика: «забилась водяная рубашка» из форумных заголовков. Симптомы: шпиндель греется, мощность падает, появляется шум, вода в баке теплеет быстрее обычного. Лечение — не «добавить оборотов насосу», а промывка контура и нормальная жидкость.
Почему так. Тепловая защита срабатывает, когда ресурс уже потрачен. Раннее обнаружение перегрева дешевле любого ремонта.
Проверка. Потрогайте корпус драйвера после 30 минут работы и запишите ощущение словами. Через неделю сравните.
Модуль 7. Механика под маской электроники
Половина «электронных» аварий лечится ключом и тряпкой. Ось «теряет шаги» — виноват задир на направляющей. Двигатель «не тянет» — виноват ремень, который проскальзывает. Шпиндель «не держит обороты» — виновата забитая стружкой зона резания.
Признаки механической причины:
- Повторяемость по месту — сбой всегда в одном и том же углу стола или на одной координате.
- Зависимость от нагрузки — на холостом ходу едет, под фрезой — нет.
- Звук — скрип, щелчок, ритмичный стук, меняющийся с подачей.
- Нагрев — локальный, у конкретного узла.
- Люфт — рукой чувствуется свободный ход, которого не было.
Проверка простая: отключите программу, прогоните ось вручную на малой скорости, послушайте и потрогайте. Снимите ремень и проверьте, свободно ли крутится винт. Если рукой тяжело — электроника ни при чём.
Отдельно — СОЖ и стружка. Залипшая стружка в направляющих даёт рывки, которые система воспринимает как потерю позиции и валит ось в ошибку. Чистка занимает десять минут, замена направляющей — дни.
Почему так. Электроника управляет движением, но не создаёт его. Если механике тяжело, драйвер будет «виноват» сколько угодно.
Проверка. Прогоните каждую ось вручную на медленной подаче. Есть места, где тяжелее? Это карта для обслуживания.
Модуль 8. Электрика: просадки, контакты, предохранители
Электрическая причина — вторая по частоте после механики, и первая по коварству. Она проявляется «иногда»: станок работает, потом раз — ошибка, потом снова работает.
- Просадка — блок питания держит напряжение на холостом ходу и проваливается под нагрузкой. Меряют в момент пуска, а не после.
- Контакт — ослабшая или окисленная клемма. Греется, искрит, даёт плавающие отказы.
- Обрыв — перетёртый кабель в месте изгиба, сломанная жила внутри изоляции.
- КЗ — сгоревший предохранитель как следствие, а не причина.
- Предохранитель — только тот же номинал. «Жучок» превращает защиту в источник пожара.
Порядок: визуальный осмотр (гарь, оплавление, зелёный налёт), протяжка клемм, измерение напряжения под нагрузкой, проверка целостности цепи мультиметром при снятом питании. Для блока питания полезно записать базовую карту напряжений: +5, +12, +24 В на холостом ходу и под нагрузкой с точностью до 0,1 В. Через полгода она скажет больше, чем любые догадки.
Если предохранитель сгорел — ищите причину. Новый сгорит так же, только времени потеряете больше.
Почему так. Электрика работает «на грани»: чуть просело — и логика ведёт себя непредсказуемо, а механика при этом исправна.
Проверка. Измерьте питание на холостом ходу и под нагрузкой. Разница больше 10%? Начинайте с проводов и клемм.

Модуль 9. Помехи и земля: ложные аварии
Есть аварии, которых нет. Станок «сам» останавливается, когда включается пылесос, сварка или соседний компрессор. Ось дергается при старте шпинделя. Концевик срабатывает без касания. Это помеха, и лечится она не заменой платы.
Источники: частотник шпинделя, пылесос, сварка, длинные неэкранированные провода, отсутствие заземления, общий провод сигналов и силовой «земли» в одной точке.
Что делать:
- Экран — сигнальные провода в экране, экран заземлён с одной стороны.
- Развязка — силовые и сигнальные жгуты не в одном лотке.
- Фильтры — ферритовые кольца, RC-фильтр (100 Ом + 0,1 мкФ), конденсатор 0,1 мкФ на входе.
- Земля — одна точка, нормальное сечение, без «земли на батарею».
- Проверка — включить шпиндель без движения и посмотреть, не появились ли ошибки концевиков.
Форумный сюжет «старт пылесоса одновременно с включением шпинделя» — как раз про это: два мощных потребителя дают импульс, и контроллер видит ложный сигнал. Лечится разнесением по времени и фильтрацией, а не «более дорогим контроллером».
Почему так. Помеха имитирует отказ: система честно получает сигнал, которого физически не было.
Проверка. Включите шпиндель на холостом ходу и посмотрите на индикацию входов. Мигает? Значит, есть что фильтровать.
Модуль 10. Софт и параметры: чему не учат курсы оператора ЧПУ
Курсы оператора ЧПУ обычно учат программе, но не учат тому, что настройки живут отдельно от программы и могут исчезнуть. После сбоя питания, замены платы или «эксперимента» станок может включиться с другими параметрами: шаги/мм, ускорения, лимиты, Safe Z, направления осей.
Признаки софтовой причины:
- Систематическая ошибка размера — деталь больше/меньше на один и тот же процент.
- Сбой на определенной строке — программа или постпроцессор.
- Пропала связь — кабель, порт, драйвер USB, настройки порта.
- Изменилось поведение после обновления — версия, постпроцессор, настройки.
Что проверять: шаги/мм (формула: (шаги двигателя × микрошаг) / (шаг винта × редуктор)), ускорения, лимиты, нули, коррекции инструмента. И обязательно — резервная копия настроек: файл профиля, скриншоты экранов, список параметров от руки. Восстановить по памяти быстрее, чем калибровать заново.
Отдельная история — «ошибка по оси X» после смены шпинделя с 18 000 на 24 000 оборотов: если меняли только частотник, а параметры шпинделя не переписали, система может получать не тот сигнал обратной связи. Сначала паспорт, потом догадки.
Почему так. Софт — это тоже конфигурация. Она меняется тише, чем железо, и потому её реже проверяют.
Проверка. Есть ли у вас копия настроек вне станка? Если только «в голове» — считайте, что её нет.
Модуль 11. Человек и организация
Самая неудобная группа причин — потому что она про нас. Обход концевика «чтобы доехать». Работа без допуска «он же опытный». Спешка в конце смены. Инструкция, которую никто не читал. Ночная смена без поддержки.
Это не значит «оператор виноват». Это значит, что система позволила ошибке стать аварией. Хорошая организация делает так, чтобы одна ошибка человека не ломала станок: защита, ограничения, понятные процедуры, второй человек рядом.
Практические меры:
- Допуск к конкретному станку, а не «к ЧПУ вообще».
- Чек-лист перед стартом — 5–7 пунктов: крепление, инструмент, нули, лимиты, СОЖ, защита.
- Право остановиться — любой может нажать стоп без объяснений и не получить за это выговор.
- Разбор без охоты на ведьм — иначе ошибки будут скрывать.
- Обучение на инцидентах — «чуть не случилось» разбирают так же, как аварию.
Почему так. Люди ошибаются всегда. Задача организации — не сделать людей идеальными, а сделать ошибку дешёвой.
Проверка. Спросите оператора: «Что ты сделаешь, если сомневаешься?» Если ответ «позову мастера и остановлюсь» — система работает.
Модуль 12. Разбор после аварии: хронология и пять «почему»
Разбор — это восстановление времени. Не «кто виноват», а «что происходило в 10:41, 10:42, 10:43». Помогает простая таблица: время — событие — свидетельство (код, звук, показание).
Дальше — пять «почему». Не для того, чтобы дойти до «вселенная так решила», а чтобы дойти до уровня, на котором можно что-то изменить.
Пример: ось встала. Почему? Драйвер ушёл в защиту. Почему? Перегрев. Почему? Вентилятор шкафа не крутится. Почему? Фильтр забит. Почему? Его не меняли с запуска, потому что в регламенте нет пункта. Вывод — не «заменить драйвер», а «добавить фильтр в регламент».
Правила разбора:
- Факты отдельно, версии отдельно. «Драйвер горячий» — факт. «Драйвер плохой» — версия.
- Один вопрос за раз. Не «почему встало и почему брак».
- Проверяемая гипотеза. Если нельзя проверить — это не гипотеза.
- Итог — изменение. Действие, срок, ответственный.
Итог разбора — короткий документ на полстраницы: что случилось, причина, что сделано, что изменено, кто проверил. Без него авария повторится, и разбор придётся начинать с нуля.
Почему так. Причина без изменения — это запись в дневник. Изменение без причины — лотерея.
Проверка. Возьмите последнюю аварию и дойдите до пятого «почему». На каком уровне появилось действие, которое реально можно выполнить?
Модуль 13. Запуск после ремонта: тестовая деталь и допуск
Станок починили — это ещё не значит, что он работает. После ремонта нужен проверочный прогон: оси, шпиндель, смена инструмента, лимиты, аварийный стоп, точность.
Порядок:
- Без инструмента — прогон всех осей на малой подаче, проверка лимитов и нулей.
- Шпиндель — пуск на минимальных оборотах, затем рабочие, контроль звука и нагрева.
- Смена инструмента — если есть; проверить позиции и датчики.
- E-Stop — нажать и убедиться, что всё останавливается, включая шпиндель.
- Тестовая деталь — простая, с известными размерами; замерить и сравнить.
- Запись — что заменено, что проверено, какие параметры изменены.
Тестовая деталь — не формальность. Она показывает, вернулись ли шаги/мм, нет ли люфта, держит ли геометрия. Если размер «плывёт» — не запускайте серию, ищите причину.
И не забудьте про допуск: после серьёзного ремонта оператору стоит заново подтвердить работу на этом станке, если менялись оси, система управления или безопасность.
Почему так. Ремонт устраняет причину, но не гарантирует, что не появилось новой. Проверка — единственный способ это узнать.
Проверка. Есть ли у вас тестовая деталь с записанными размерами? Если нет — сделайте её и подпишите.
Модуль 14. Профилактика, метрики и ЗИП
Обучение ЧПУ программированию с нуля не заменяет культуру обслуживания. Профилактика скучна, но она — единственное, что снижает число аварий системно.
- Ежедневно — осмотр, чистка, проверка СОЖ, крепления, звука.
- Еженедельно — протяжка клемм по чек-листу, фильтры, вентиляторы, уровень жидкостей.
- Ежемесячно — калибровка, проверка люфтов, резервные копии настроек.
- Ежегодно — ревизия шкафа, замена изношенных кабелей, проверка защит.
Метрики простые: число остановок в месяц, среднее время восстановления, доля повторных аварий, число аварий по группам причин. Не нужен «научный» KPI — нужны три цифры, которые не врут.
ЗИП: предохранители нужных номиналов, вентилятор шкафа, концевик, кабель, драйвер (хотя бы один), клеммы. Список должен быть на бумаге и проверяться раз в квартал.
И главное: профилактика работает, только если её делают. Регламент, который «некогда выполнять», — это регламент, которого нет.
Почему так. Аварии дешевле предотвращать, чем разбирать. Но профилактика не даёт быстрых побед, поэтому её постоянно сдвигают.
Проверка. Выберите один пункт профилактики и сделайте его сегодня. Потом поставьте в календарь.
Практикум. «Ось X встала на 40-й минуте»: разбор на фрезерном станке с ЧПУ
Кейс: станок 17Д фрезерует деталь, на 40-й минуте ось X останавливается, на пульте ошибка привода, шпиндель продолжает вращаться. Оператор нажимает Reset, станок едет дальше, через 15 минут — снова.
Шаг 1. Стоп и безопасность. Нажать E-Stop, снять программу, не сбрасывать ошибку. Записать код, положение осей, строку программы.
Шаг 2. Картина. Сфотографировать экран, записать: температура драйвера, звук, был ли запах, что менялось за последнюю неделю.
Шаг 3. Группа причин. Ось X, повторяется под нагрузкой на длинной программе — сначала питание и перегрев, потом механика, потом сигналы.
Шаг 4. Питание. Измерить +24 В и питание драйвера на холостом ходу и в момент движения. Просадка больше 10% — искать провода и клеммы.
Шаг 5. Тепло. Потрогать драйвер, проверить вентилятор шкафа и фильтр. Если горячо — проверить ток и Vref (для 3 А двигателя: 2,1 А, Vref 1,05 В).
Шаг 6. Механика. Прогнать X вручную, послушать, проверить люфт и чистоту направляющих.
Шаг 7. Сигналы. Проверить кабель оси, разъёмы, экран, отсутствие помех от шпинделя.
Шаг 8. Итог. Записать причину, действие и изменение в регламенте. Проверить тестовой деталью.
Проверка. Пройдите практикум на своём станке, даже если аварии не было: это тренировка.
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем сбой отличается от аварии? Сбой проходит сам или после перезапуска и не имеет последствий; авария — событие с ущербом или угрозой. Разница в реакции: сбой наблюдают и записывают, аварию разбирают и меняют процедуру.
2. Почему нельзя сразу сбрасывать ошибку? Сброс стирает следы: код, положение, состояние входов. Без них разбор превращается в перебор. Сначала фиксация, потом сброс.
3. Что означает ошибка «по оси X»? Что система не получила ожидаемого состояния по этой оси. Причина может быть в питании, сигнале, драйвере, механике или параметрах — не обязательно в самом приводе.
4. Зачем нужна пятигрупповая классификация причин? Она задаёт инструмент проверки и порядок действий. Без группы разбор идёт наугад и затягивается.
5. Как проверить перегрев драйвера? Потрогать корпус после работы, проверить вентилятор и фильтр, измерить ток и Vref. Для двигателя 3 А ток драйвера 2,1 А, Vref 1,05 В.
6. Почему просадка питания проявляется «иногда»? Потому что зависит от нагрузки: на холостом ходу напряжение в норме, под нагрузкой проваливается. Меряют в момент пуска.
7. Как отличить помеху от поломки? Помеха появляется при включении мощных потребителей и исчезает без них; поломка воспроизводится независимо. Проверка — включить шпиндель без движения и посмотреть на входы.
8. Что делать, если сгорел предохранитель? Искать причину. Замена на тот же номинал — только после устранения; «жучок» запрещён.
9. Почему механика маскируется под электронику? Система видит потерю позиции и валит ось в ошибку, хотя причина — клин, ремень или стружка. Проверка рукой и на малой подаче показывает правду.
10. Что проверять после сбоя питания? Настройки: шаги/мм, ускорения, лимиты, нули, коррекции. И сравнить с резервной копией.
11. Зачем нужна тестовая деталь после ремонта? Она подтверждает, что вернулись геометрия, точность и повторяемость. Без неё «работает» — это ощущение.
12. Как вести разбор, чтобы не искать виноватого? Отделять факты от версий, идти по хронологии, задавать «почему» до уровня, где возможно изменение, и заканчивать действием с сроком и ответственным.
13. Какие метрики аварийности полезны? Число остановок в месяц, среднее время восстановления, доля повторных аварий, распределение по группам причин.
14. Что входит в минимальный ЗИП? Предохранители нужных номиналов, вентилятор шкафа, концевик, кабель, клеммы, желательно драйвер. Список проверяется раз в квартал.
Частые вопросы (Q&A)
Станок остановился, ошибка непонятная. С чего начать? С фиксации: код, оси, строка программы, звук, запах, температура. Потом проверить питание и клеммы. Только после этого — читать расшифровку кода в паспорте.
Можно ли работать, если ошибка появляется раз в день? Можно, но это лотерея. Повторяющаяся ошибка — это отказ в развитии; рано или поздно он станет аварией. Заведите журнал и ищите условие появления.
Драйвер горячий — это нормально? Тёплый — да, обжигающий — нет. Проверьте ток, Vref, вентиляцию и плотность установки. Перегрев снижает момент и убивает драйвер.
Почему после замены платы станок «поехал не туда»? Скорее всего, не совпали настройки: направления осей, шаги/мм, лимиты. Плата — не единственное, что меняется при замене.
Нужен ли осциллограф? Для базовой диагностики достаточно мультиметра. Осциллограф нужен для помех и сигналов, но не заменяет последовательность проверки.
Кто должен разбирать аварию? Оператор фиксирует, мастер организует, сервис разбирает силовую часть. Разбор причин — совместный, иначе выводы будут однобокими.
Как не повторять аварии? Заканчивать каждый разбор изменением: пункт в чек-листе, замена кабеля, обучение, резервная копия. Без изменения разбор бесполезен.
Глоссарий
- Авария — событие с ущербом или угрозой.
- Сбой — кратковременное нарушение без последствий.
- Отказ — потеря функции узлом.
- Инцидент — потенциальная авария, которая не случилась.
- E-Stop — аварийный стоп, нормально замкнутая цепь.
- DC-звено — выпрямленное напряжение частотника, порядка 300 В.
- Vref — опорное напряжение настройки тока драйвера.
- Драйвер — усилитель сигналов для двигателя.
- Потеря позиции — расхождение фактического и заданного положения.
- Люфт — свободный ход в механике.
- Помеха — паразитный сигнал, имитирующий отказ.
- Шаги/мм — число импульсов на миллиметр перемещения.
- Kernel Speed — частота генерации импульсов в Mach3 (25 кГц LPT, 100 кГц USB).
- ЗИП — запасные части и принадлежности.
- MTTR — среднее время восстановления после отказа.
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Ось встаёт под нагрузкой | Перегрев драйвера, неверный ток | Проверить ток/Vref, вентиляцию |
| Ось «теряет шаги» | Люфт, клин, слабый ток | Проверить механику, поднять ток до нормы |
| Ошибка концевика без касания | Помеха, плохой экран | Экран, фильтр, развязка жгутов |
| Станок выключается при пуске шпинделя | Просадка питания | Проверить БП и провода под нагрузкой |
| Драйвер в защите после 20 минут | Перегрев, забитый фильтр | Чистка, вентилятор, ток |
| Сгорает предохранитель | КЗ или перегрузка | Искать причину, не менять номинал |
| Пропала связь с контроллером | Кабель, порт, драйвер USB | Проверить кабель, порт, настройки |
| Размер детали «плывёт» | Шаги/мм, калибровка | Сверить параметры, тестовая деталь |
| Ошибка после сбоя питания | Сброс настроек | Восстановить из копии, проверить нули |
| Шпиндель греется, мощность падает | Забит контур охлаждения | Промыть, заменить жидкость |
| Станок «сам» останавливается | Помеха, плохая земля | Земля, экран, фильтры |
| Повторяется одна и та же ошибка | Причина не устранена | Разбор до пятого «почему», изменение |
Мысли вслух: чего нет на форумах
На форумах обычно спрашивают «что за ошибка» и «какой драйвер купить». Почти никто не пишет, что сделал после ремонта, — а именно это интересно. Ниже — то, что редко попадает в темы, но решает больше, чем выбор платы.
Первое: авария почти всегда начинается с мелочи, которую видно. Греющаяся клемма, потемневший разъём, пятно на изоляции, вентилятор, который «крутится, но слабо». В сервисе это называют «следами перегрева»: они появляются за недели до отказа. Осмотр раз в неделю стоит десять минут и ловит половину будущих аварий.
Второе: цифры важнее слов. «Драйвер горячий» — не информация. «Корпус 62 °C после 30 минут, в цехе 26 °C, ток 2,1 А, Vref 1,05 В» — информация. Пирометр стоит меньше одного драйвера, а записанные значения через месяц показывают тренд. То же с напряжением: +24,1 В на холостом ходу и +21,8 В под нагрузкой — это уже диагноз, а не ощущение.
Третье: питание врёт красиво. Блок питания на 350 Вт может держать 24 В без нагрузки и проваливаться до 19 В, когда включаются драйверы. Мультиметр, подключённый «после», покажет норму. Нужно мерить в момент пуска, а лучше — записывать минимум. Если просадка больше 10%, начинайте с проводов: тонкий и длинный провод даёт падение, которое легко принять за «слабый БП».
Четвёртое: тепло идёт снизу вверх. Драйверы, стоящие вплотную, греют друг друга; фильтр шкафа, забитый пылью, превращает шкаф в духовку. В практике встречается картина: три драйвера в ряд, средний уходит в защиту первым, потому что ему не хватает воздуха. Лечится не заменой, а разносом и потоком.
Пятое: механика притворяется электроникой. Ось «теряет шаги» ровно в одном углу стола — это не драйвер, это задир или стружка. Двигатель «не тянет» после замены ремня — это не ток, это натяжение. Прежде чем крутить Vref, прогоните ось рукой: если тяжело, электроника ни при чём.
Шестое: после сбоя питания проверяют не только программу. Настройки шагов/мм, ускорения, лимиты, нули, коррекции — всё это живёт отдельно и может «слететь». Копия профиля на флешке и фотографии экранов спасают день работы. Восстанавливать по памяти — это калибровка заново, с тестовой деталью и допусками.
Седьмое: помеха не любит порядка. Сигнальные и силовые провода в одном лотке, экран не заземлён, земля «на батарею» — и концевик срабатывает при старте шпинделя. Помогает не «дорогой контроллер», а разнесение, экран и фильтр. Проверка простая: включить шпиндель без движения и посмотреть на индикацию входов.
Восьмое: разбор без записи не считается. Через месяц никто не вспомнит, какой был код и что делали. Три строки в журнале — дата, симптом, действие — стоят больше, чем час воспоминаний. А распределение аварий по группам причин за квартал показывает, куда вкладывать деньги: в обучение, в ЗИП или в электрику.
Девятое: право остановиться дороже скорости. Оператор, который боится остановить станок, будет скрывать симптомы до аварии. Это организационная причина, и лечится она не инструкцией, а поведением мастера.
Десятое: сервисный случай, который стоит помнить. Станок останавливался раз в день с ошибкой привода. Меняли драйвер — помогало на неделю. Причина оказалась в перетёртом кабеле оси: жила была цела, но при определённом положении портала контакт пропадал. Кабель заменили — ошибки прекратились. Вывод: если замена узла «помогает» временно, ищите не узел, а цепь.
Открытая библиотека
- American Machinist, vol. 53 (1920), Internet Archive — общественное достояние (PD). Описание панели управления строгального станка: защита по низкому напряжению, отсутствию напряжения, перегрузке и аварийному стопу; переносной пульт оператора. [открытый корпус: ia_americanmachinis53newyuoft, чанк #7418]
- Machinery's Reference Series (1908–1916), Internet Archive — PD. Тонкие выпуски по цеховой практике, полезны для понимания логики допусков и измерений.
- «Shop Arithmetic for the Machinist» (Oberg), Internet Archive — PD. Расчёты цеха, единицы, доли.
Других прямых цитат по теме аварий ЧПУ в открытом корпусе нет: современные руководства по безопасности распространяются по закрытым лицензиям. Поэтому основа курса — документы завода и паспорта.
Смотрите также
- Ремонт и диагностика электроники станка — пошаговая диагностика узлов.
- Аварийный стоп и цепи безопасности — защита и блокировки.
- Частотники шпинделя: управление и защита — ЧП, параметры и аварии привода.
- ЭМС в цехе: помехи, заземление, экраны — ложные срабатывания.
- Концевики и лимиты: схемы NC/NO, диагностика.
- Библиотека завода — справочники и руководства.
- Форум завода — вопросы и разборы.
- Станки: 17Д, SMK, МАСТЕР.
Фото и схемы завода
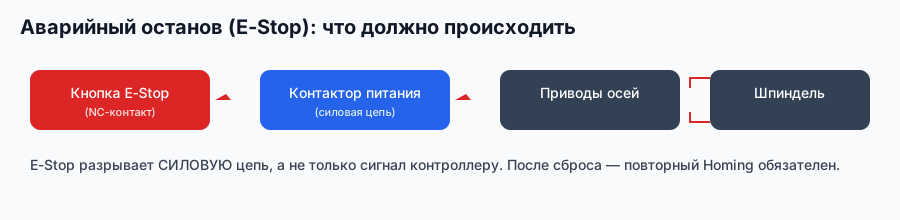
Схема завода «Твайт»: нормально замкнутая цепь E-Stop.
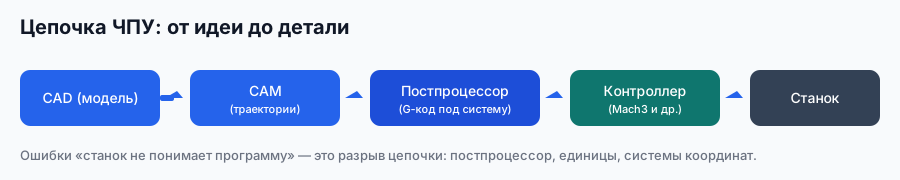
Схема завода «Твайт»: где искать причину аварии.
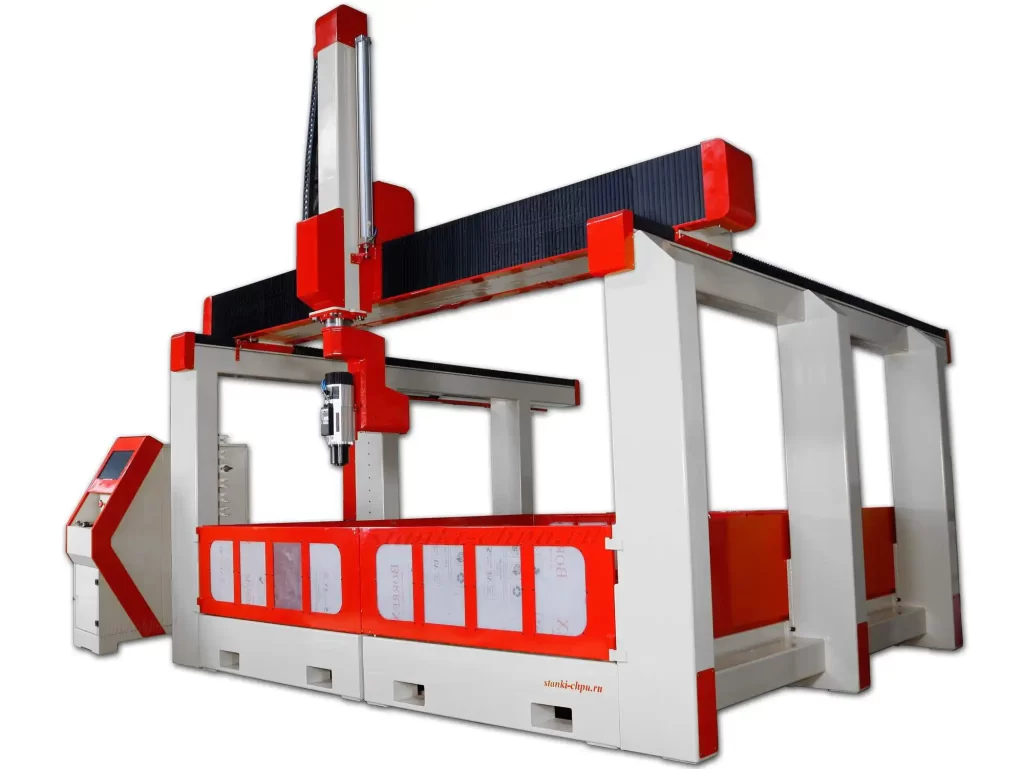
Фото/видео завода «Твайт». Карточка: 17Д.
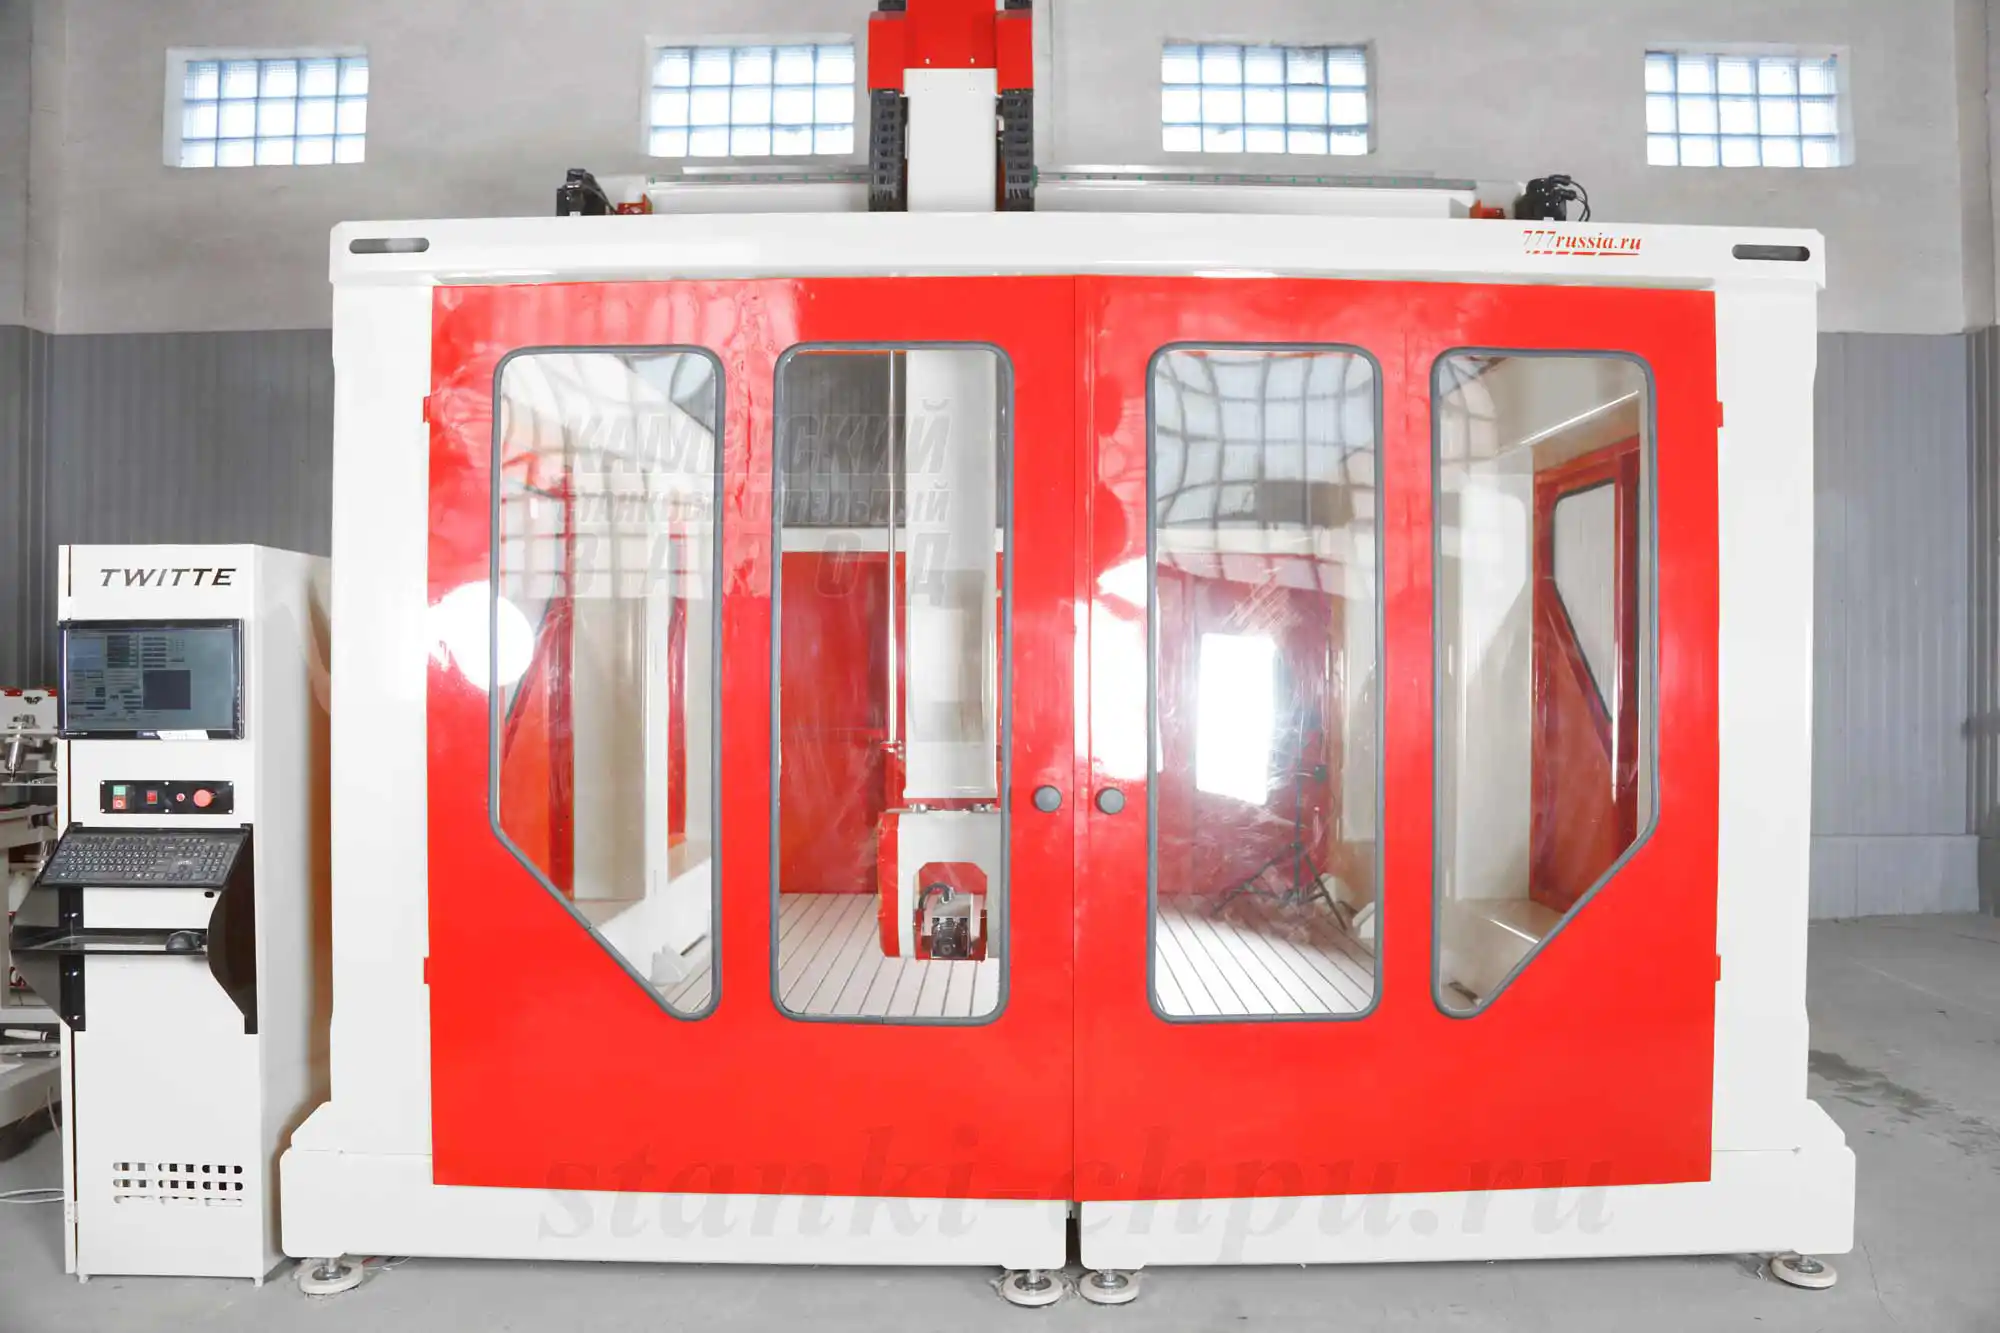
Фото/видео завода «Твайт». Карточка: SMK.
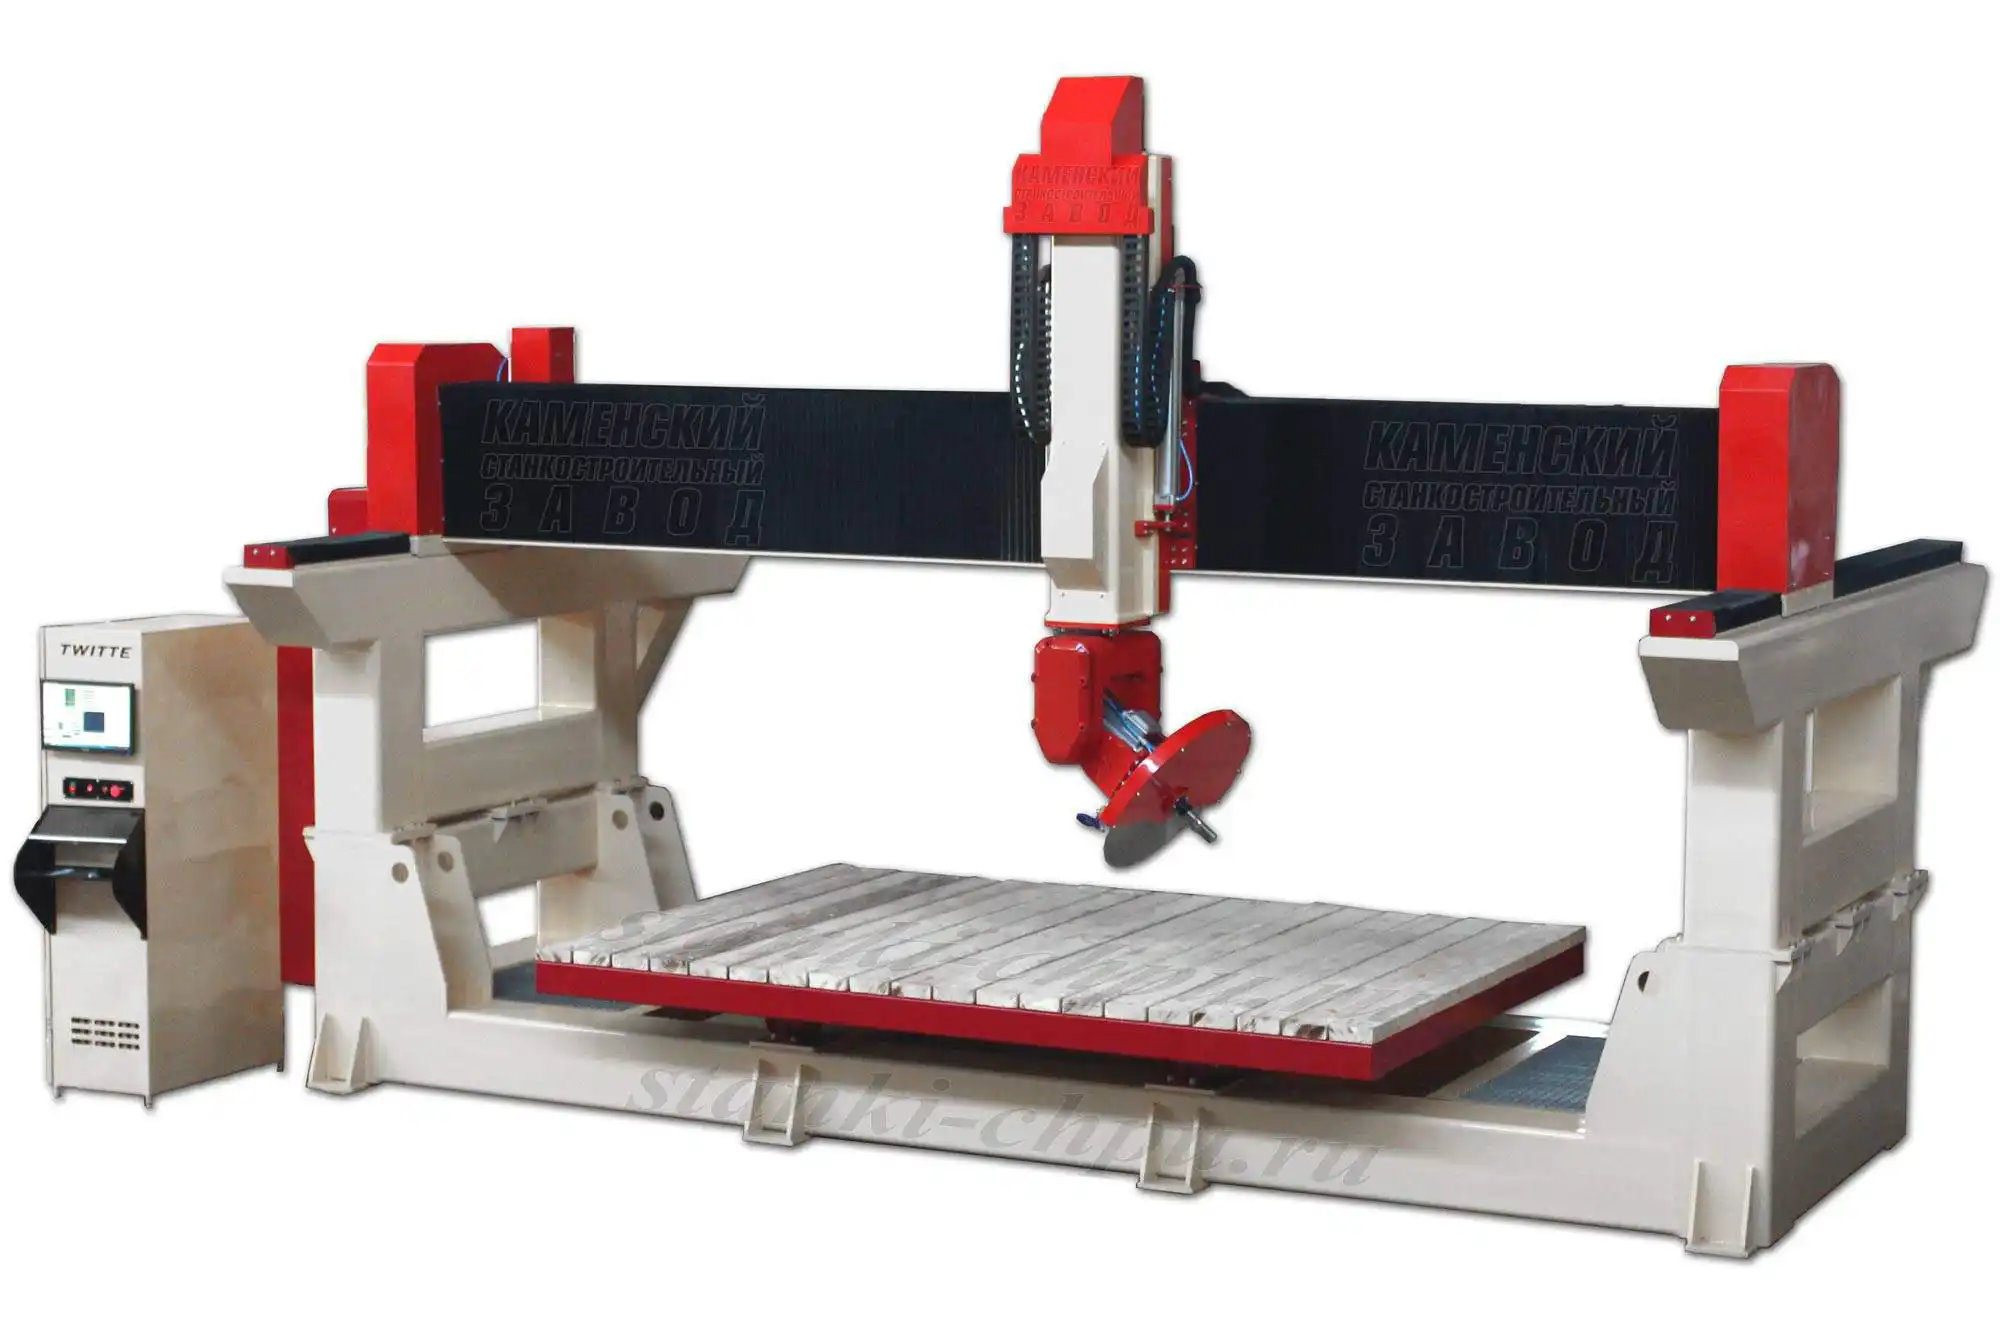
Фото/видео завода «Твайт». Карточка: МАСТЕР.

Продолжение серии: следующий материал — «Журнал обслуживания станка: как вести и что писать».
Первоисточник: https://zavod-stanki.ru/blog/avarii-na-chpu-razbor-prichin-i-deystviy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/avarii-na-chpu-razbor-prichin-i-deystviy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/avarii-na-chpu-razbor-prichin-i-deystviy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/avarii-na-chpu-razbor-prichin-i-deystviy.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.