Всем добрый день! Перерыл все темы форума и не нашел ответа на простой вопрос-как правильно подключить и настроить датчик обнуления по оси Z. Если можно по-шагово. У меня контролер TuxWay 4А и управляющая программа Mach3. В общем оно раньше не нужно было так как детали однотипные -один раз выставил "0" по Z и вперед, а вот теперь понадобилось. Заранее спасибо!
Ответы (10)
cnc-master · 2015-09-01
serg:как правильно подключить и настроить датчик обнуления по оси Z
1. Необходимо вскрыть блок.
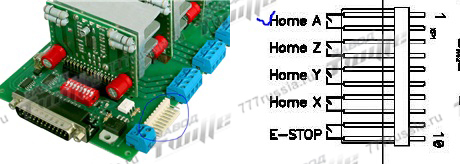
2. Внутри белый 10 пиновый разъем. Подключаемся к нему. 10 пин на разъеме соответствует 10 на lpt, 9 пин на разъеме общий ("-"), 8 пин - 11 на lpt, 7 пин на разъеме общий ("-"), и т.д.
3. Далее настраивает как входной сигнал PROBE - ставим пин согласно подключенному или пользуемся Autoset/
4. Далее работа макросов.
serg · 2015-09-01
cnc-master:[quote=serg]как правильно подключить и настроить датчик обнуления по оси Z
1. Необходимо вскрыть блок.
2. Внутри белый 10 пиновый разъем. Подключаемся к нему. 10 пин на разъеме соответствует 10 на lpt, 9 пин на разъеме общий ("-"), 8 пин - 11 на lpt, 7 пин на разъеме общий ("-"), и т.д.
3. Далее настраивает как входной сигнал PROBE - ставим пин согласно подключенному или пользуемся Autoset/
4. Далее работа макросов.[/quote]
Спасибо за ответ! С п.1...п.3 все ясно(я этот разъем давно вывел на корпус), а вот далее, п.4 поподробней. если можно.
serg · 2015-09-03
Видать никто не знает! Может кто подскажет где почитать?
cnc-master · 2015-09-03
serg: п.4 поподробней. если можно.
Запустить скрипт обнуления координаты Z. Он вшит по умолчанию в Mach3, если же нет то добавить самостоятельно на любую кнопку
Таких скриптов в сети огромное множество (можно будет поправить под себя)
Rem\tVBScript To probe In the z axis
If GetOemLed (825) <> 0 Then 'Check to see if the probe is already grounded or faulty
\tCode "(Z-Plate is grounded, check connection and try again)" 'this goes in the status bar if aplicable
Else
\tCode "G4 P1" \t'Pause 1 seconds to give time to position probe plate
\tPlateOffset = GetUserDRO(1151)\t'Get plate offset DRO
\tCurrentFeed = GetOemDRO(818) \t'Get the current feedrate to return to later
\tCode "F100" \t'тут ставим скорость опускания фрезы. НЕ ПЕРЕУСЕРДСТВУЙТЕ!!!!
Rem\tProbe in the z direction
\tZNew = GetDro(2) - 2 'probe move to current z - 2 inches
\tCode "G31Z" &ZNew
\tWhile IsMoving() 'wait for probe move to finish
\tWend
\tZNew = GetVar(2002) 'read the touch point
\tCode "G0 Z" &ZNew 'move back to hit point incase there was overshoot
\tWhile IsMoving ()
\tWend
\tIf PlateOffset <> 0 Then
Call SetDro (2, PlateOffset)\t'set the Z axis DRO to plate thickness
Code "G4 P0.25" 'Pause for Dro to update.
ZNew = PlateOffset + .25
Code "G0 Z" &ZNew 'put the Z retract height you want here
Code "(Z axis is now zeroed)" \t'puts this message in the status bar
\tEnd If
\tCode "F" &CurrentFeed 'Returns to prior feed rate
End If
serg · 2015-09-03
А вот за это огромное спасибо! Это уже кое что! Будем пробовать! Будем надеяться, что "подводных камней" или уж очень специфических тонкостей здесь не скрыты Еще раз спасибо!
serg · 2015-09-15
Всем привет! Кто о чем, а я о том же! Установил скрипт(из 6 разных вариантов выбрал один) вроде все работает, но нет сигнала при замыкании датчика. Настройки Port and Pins
"1. Необходимо вскрыть блок.
2. Внутри белый 10 пиновый разъем. Подключаемся к нему. 10 пин на разъеме соответствует 10 на lpt, 9 пин на разъеме общий ("-"), 8 пин - 11 на lpt, 7 пин на разъеме общий ("-"), и т.д.
3. Далее настраивает как входной сигнал PROBE - ставим пин согласно подключенному или пользуемся Autoset/"
А это с интрукции:
Каждый вход защищен от перегрузок по напряжению диодными цепочками с
токоограничивающими сопротивлениями.
Номер контакта XP1 Назначение сигнала и его соответствие
контакту порта LPT
1 Вход 5, контакт 10 LPT, обычно используется
для подключения кнопки аварийного останова
2 Общий
3 Вход 1, контакт 11 LPT, обычно используется
для концевого выключателя канала 1
4 Общий
5 Вход 2, контакт 12 LPT, обычно используется
для концевого выключателя канала 2
6 Общий
7 Вход 3, контакт 13 LPT, обычно используется
для концевого выключателя канала 3
8 Общий
9 Вход 4, контакт 15 LPT, обычно используется
И где правда?
expertlviv · 2016-03-02
Также обнуляюсь через подобний скрипт. Совет чем ниже скорость опускания фрези до датчика тем лутше.
NTR · 2016-06-23
Я нашел вот такой вариант, ориентированный на текстолитовый датчик (плата фольгированнная).
[spoiler]Rem\tVBScript Для корректировки длинны инструмента
'STEPMOTOR [14.11.2011]\t
'Скрипт работает в метрической системе координат
PlateOffset=2.33 'толщина платы мм.
Zup=50\t\t 'Расстояние на которое отойдет фреза после коррекции
MaxZPlus=250\t 'максимальный ход станка по оси Z мм.
Sleep 100\t\t\t'Пауза 0,1 сек.
CurrentFeed = GetOemDRO(818) \t'Запомнить текущюю скорость, для того чтобы восстановить после коррекции.
Code "F300"\t\t\t'Задать скорость подачи до касания инструментом
ZNew = GetDro(2) - MaxZPlus\t 'опустить инструмент до касания
Code "G31Z" &ZNew
While IsMoving()\t\t'Подождать пока произойдет касание платы.
Wend
ZNew = GetVar(2002) \t\t'читать точку касания
Code "G0 Z" &ZNew + 3\t\t'отьехать вверх на 3мм от точки касания
While IsMoving ()
Wend\t
Code "F50"\t\t\t'замедлить подачу до 50мм\\мин
ZNew = GetDro(2) - 6\t\t
Code "G31Z" &ZNew 'опустить инструмент до касания
While IsMoving()\t\t'Подождать пока произойдет касание платы.
Wend
If PlateOffset <> 0 Then
Call SetDro (2, PlateOffset)\t'записать в окно Z толщину платы, тем самым откорректировав позицию по Z
Code "G4 P0.25" \t\t'пауза для успешной записи значения в DRO
ZNew = PlateOffset + Zup\t\t'вычислени точки подьема
Code "G0 Z" &ZNew \t\t'поднять на высоту отхода после коррекции
While IsMoving ()
Wend
Code "(Z axis is now zero !)" \t'послать сообщение в статус
End If
Code "F" &CurrentFeed \t\t'Возвращаем установленное значение подачи
Sleep 100[/spoiler]
Его плюсы : это измерение в 2 прохода (быстро, а затем замедленно), чем обеспечивается лучшая точность и меньше потери времени.
Полагаю, что с кнопочным датчиком также все будет работать, только вместо толщины платы высоту датчика
anatoly · 2016-06-23
Но кнопка может срабатывать при движении в низ на одном уровне , а при движении в верх на другом.
Кнопку какую то прецизионную нужно чтоли.
По калибровке я вот тут выкладывал скрипт, в моем случае работает, даже толщину датчика можно установить, в моем случае это кусок алюминиевого уголка.
https://777russia.ru/forum/viewtopic.php?id=2&p=3
GREEN7 · 2017-02-17
Советую не пользоваться кнопкой как датчиком - искрит и тд. а воспользоваться советом выше - алюминиевой болванкой с известной высотой(эта высота в Маче прописывается для корректировки) или текстолитом, не забывать про опторазвязку. Схема такая
Прошу модератора подправить рисунок, спасибо!
 1. Необходимо вскрыть блок.
2. Внутри белый 10 пиновый разъем. Подключаемся к нему. 10 пин на разъеме соответствует 10 на lpt, 9 пин на разъеме общий ("-"), 8 пин - 11 на lpt, 7 пин на разъеме общий ("-"), и т.д.
3. Далее настраивает как входной сигнал PROBE - ставим пин согласно подключенному или пользуемся Autoset/
4. Далее работа макросов.