
Как выбрать станок с ЧПУ под задачу: поле, шпиндель, жёсткость и бюджет
Курс завода «Твайт»: Как выбрать станок с ЧПУ под задачу: поле, шпиндель, жёсткость и бюджет.
Как выбрать станок с ЧПУ под задачу: поле, шпиндель, жёсткость и бюджет
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/vybor-stanka-pod-zadachu (машиночитаемая > версия — .md). Версия 1.1 от 2026-09-24. При цитировании указывайте первоисточник и автора — > «Завод Твайт». Смежные курсы: механика ЧПУ, электроника ЧПУ, Mach3 и софт, фрезы и режимы > (ссылки в разделе «Смотрите также»).
Чему научитесь: переводить свои задачи в требования к станку; считать не только цену, но и обвязку; подбирать поле, шпиндель, жёсткость и бюджет согласованно; проверять станок при приёмке. Инструкция построена так, что вы сами придёте к подходящей конфигурации — без «выбора по совету из интернета».
Предпосылки: понимание своих задач (что и из чего вы будете делать). Технические знания не обязательны — по ходу даются нужные ориентиры.
Безопасность: до покупки уточните электрику помещения (выделенная линия, заземление) и организацию пылеудаления; при первом пуске работайте без инструмента и с исправным аварийным стопом.

Содержание
- Модуль 1. Задача → требования: чек-лист из 10 вопросов
- Модуль 2. Рабочее поле и компоновка
- Модуль 3. Шпиндель: мощность, цанга, охлаждение
- Модуль 4. Жёсткость и точность
- Модуль 5. Электроника и управление
- Модуль 6. Полная стоимость владения
- Модуль 7. Помещение, электрика и установка
- Модуль 8. Оператор и обучение
- Модуль 9. Расширяемость: 4-я ось, вакуум, автоматизация
- Модуль 10. Приёмка станка: 12 проверок
- Модуль 11. Типовые ошибки выбора
- Модуль 12. Карта моделей завода под задачу
- Модуль 13. Бюджет: как распределить деньги
- Модуль 14. Как сравнивать варианты: критерии и веса
- Модуль 15. Особые задачи: металл, камень, плазма
- Модуль 16. Вопросы поставщику и красные флаги
- Практикум. Составляем ТЗ и смету за час
- Экзамен: 15 вопросов с ответами-рассуждениями
- Глоссарий
- Смотрите также
Модуль 1. Задача → требования: чек-лист из 10 вопросов
Ответьте письменно (не «в голове» — на бумаге):
- Какие 3 операции будете делать чаще всего?
- Какой материал основной (и какой — «иногда»)?
- Максимальный габарит детали по X, Y, Z?
- Нужна ли обработка по 3D-рельефу или только 2D-раскрой?
- Нужна ли поворотная ось (балясины, тела вращения)?
- Требуемая точность и чистота поверхности?
- Тираж: единичные изделия или серия (загрузка в день)?
- Кто оператор и какой у него опыт?
- Какое помещение: площадь, электрика, пылеудаление, полы?
- Бюджет: только станок или станок + оснастка + обучение?
Почему это работает. Станки не «лучше» и «хуже» — они разные под разные задачи. Ответы на 10 вопросов автоматически отсекают 80% неподходящих вариантов: например, «серия фасадов 2440×1220» и «настольные модели в квартиру» не пересекаются ни по полю, ни по мощности.
Проверка. Покажите список менеджеру или инженеру: если вам предлагают станок без уточнений по этим пунктам — это продажа, а не подбор.
Почему чек-лист важнее каталога
Каталог отвечает на вопрос «что бывает», а чек-лист — «что нужно именно вам». Порядок «сначала задача, потом станок» защищает от классической ошибки: начать с понравившейся модели и потом «подгонять» под неё задачи. Так покупают «красивый станок не по делу».
Проверка. Переформулируйте свою задачу одной фразой («фасады из МДФ 700×450, серия 20 шт/день») и проверьте, что она содержит материал, габарит и тираж. Если чего-то нет — уточните.
Тираж и загрузка станка
Тираж определяет не только производительность, но и сам класс станка. При единичных изделиях можно мириться с ручной установкой заготовки и средней скоростью; при серии — важнее повторяемость, скорость установки и минимум ручных операций. Загрузка «в день» подсказывает, какой запас по скорости нужен, чтобы укладываться в сроки.
Почему так. При малом тираже время наладки размазывается на малое число деталей и может превысить само резание; при большом тираже каждая секунда цикла умножается на сотни деталей. Отсюда разные требования к крепежу и оснастке при одинаковом материале.
Проверка. Посчитайте цикл: время установки + резание + снятие, умножьте на дневной тираж. Если результат «не влезает» в смену — либо меняйте оснастку/вакуум, либо берите более производительный класс станка.
Модуль 2. Рабочее поле и компоновка
Правило запаса: поле должно быть на 15–20% больше самой крупной детали. Закладывайте не только габарит, но и зону крепления (струбцины/вакуум) — иначе «проходит по размеру» окажется тесным.
Компоновки:
- Настольные (портал на подвижном столе) — CNC MINI, CNC MICRO: небольшие детали, обучение, сувениры, ювелирка; плюс — цена и место, минус — ограничение по массе и полю.
- Портальные среднего класса — WoodRouter: фасады, мебель, рельеф; поле от 400×600 до 900×2100, шпиндели 0,8–2,2 кВт.
- Портальные рабочего класса — NC-6090 (600×900×200, 1,5 кВт) и CM-1325 (1300×2500×200, 3,2 кВт): серийная работа, раскрой, 3D.
Почему так. С ростом поля растёт консоль и требования к жёсткости: тот же шпиндель на большем портале работает хуже без запаса по массе и направляющим. Поэтому «возьму поле побольше на будущее» без запаса по бюджету часто приводит к станку, который не держит режим.
Проверка. Нарисуйте в масштабе стол и самую крупную деталь с крепежом. Если зазор меньше 50 мм по краям — берите следующее поле.
Сменные столы и вакуум. Если планируется серийный раскрой листа, уточните возможность вакуумного стола или сменных зон: это меняет не поле, а скорость установки и повторяемость. На небольших станках чаще работают механическим крепежом, на порталах — вакуумом.
Высота Z и проходные детали
Ось Z определяет, что вы сможете положить на стол: высота заготовки плюс вылет инструмента. Хотите обрабатывать объёмные заготовки или оснастку — проверьте ход Z отдельно, а не «по картинке».
Проверка. Приложите к будущей детали «запас по Z»: сумма высоты заготовки, длины фрезы и безопасного отвода должна укладываться в ход оси Z.
Длинные детали и проход «с перепрогоном»
Если в планах длинномерные детали, предусмотрите либо достаточное поле целиком, либо последовательную обработку участками (перебазирование с точной привязкой). Второй путь дешевле, но требует бальной оснастки и времени, поэтому его закладывают заранее.
Почему так. «Доработать потом» длинную деталь сложнее, чем купить поле под неё сразу: каждая перевязка вносит свою погрешность. Поэтому длинномерные задачи лучше решать полем или вакуумным.
Проверка. Оцените, какие длинномерные детали реально появятся у вас. Если они единичны — рассмотрите подряд/перебазирование; если регулярны — берите поле с запасом.
Модуль 3. Шпиндель: мощность, цанга, охлаждение
| Мощность | Что реально закрывает | Примеры |
|---|---|---|
| 0,4–0,8 кВт | гравировка, мелкая резка, учёба | CNC MINI, CNC MICRO |
| 1,5 кВт | фанера/МДФ до 10–12 мм, 3D | NC-6090 |
| 2,2–3,2 кВт | серийный раскрой, твёрдые породы | WoodRouter (2,2), CM-1325 (3,2) |
- Цанга: ER11 (до 7 мм) — настольные; ER20 (до 13 мм) — порталы. Хотите работать фрезой 12 мм — нужен ER20.
- Охлаждение: водяное тише и стабильнее на длинной работе; воздушное проще в обслуживании.
- Обороты: 12 000–24 000 об/мин — типовой рабочий диапазон; для алюминия и тонких фрез важнее стабильность на средних оборотах, чем максимум.
Почему так. Мощность — это про способность снимать стружку без потери оборотов. Слабый шпиндель «проседает» и жжёт кромку; слишком мощный на лёгкой механике гнёт и вибрирует. Баланс «мощность ↔ жёсткость станка» важнее абсолютных цифр.
Проверка. Спросите паспортные: мощность, обороты, цангу, охлаждение и ресурс подшипников. Если продавец не может назвать цангу — это тревожный сигнал.
Тип шпинделя: коллекторный, асинхронный, ATC
- Коллекторный (DC) — дёшево, но щётки изнашиваются, обороты под нагрузкой «плывут».
- Асинхронный (частотник) — основной выбор для ЧПУ: стабильные обороты, ресурс, типично водяное охлаждение.
- С автосменой (ATC) — для серии с частой сменой инструмента; дороже и требует пневматики.
Проверка. Уточните, как задаются обороты (S-код) и есть ли обратная связь по оборотам. Это влияет на повторяемость режимов резания.
Ресурс подшипников и биение. Тип подшипников (керамические или стальные) и качество сборки шпинделя определяют его ресурс и биение. Меньшее биение — чище кромка и дольше жизнь фрез; для чистовых работ это важнее «лишних» оборотов.
Частотник и плавный разгон
Современные шпиндели управляются через частотник с плавным разгоном и торможением. Это снижает бросок нагрузки на питание и продлевает жизнь и шпинделю, и инструменту. Проверьте, что пуск идёт «по рампе», а не «врубил и поехал».
Почему так. Резкий старт — это удар по обмоткам и по слабой проводке; плавный разгон убирает и помехи, и износ. Это видно уже на демонстрации станка.
Проверка. Попросите запустить шпиндель на минимальные и максимальные обороты: разгон должен быть плавным, без прострелов, а обороты — соответствовать заданию.
Модуль 4. Жёсткость и точность
Смотрите на: материал и массу рамы (чугун/гибрид/сталь), тип направляющих (рельсы/ролики), передачу (ШВП/рейка), опоры винтов. Подробный разбор — в руководстве /blog/mehanika-chpu-shvp-reilsy-lyufty.
Быстрые ориентиры:
- ШВП на всех осях — обязательно для повторяемой точности;
- рельсовые направляющие — для чистовой серии; ролики — для лёгких задач;
- масса станка — индикатор жёсткости (NC-6090 ~370 кг при поле 600×900).
Почему так. Точность в паспорте — «без нагрузки». Под нагрузкой всё решает жёсткость системы; поэтому одинаковые цифры точности у лёгкого и тяжёлого станка на практике означают разное качество.
Проверка. Тест «индикатор + рука»: смещение шпинделя под усилием ~5 кг до 0,02 мм — хорошо, до 0,05 мм — рабочий компромисс, больше — только черновые задачи.
Точность позиционирования и повторяемость
Различайте два показателя: точность (насколько верно станок приезжает в заданную точку) и повторяемость (насколько стабильно он возвращается в одну и ту же точку). Для серии важнее повторяемость: она определяет, будут ли детали одинаковыми.
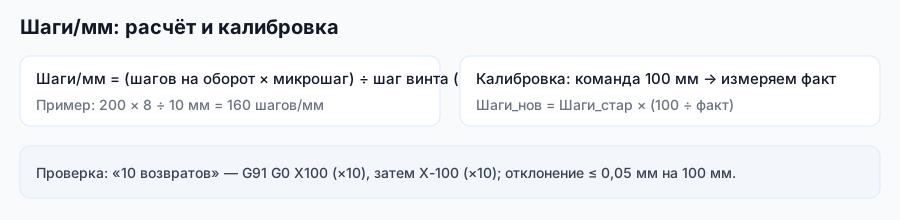
Проверка. Попросите выполнить «10 возвратов» в одну точку и замерить разброс. Малый разброс — признак здоровой механики.
Масса как быстрый ориентир. Сравнивая станки одного поля, посмотрите на массу: более тяжёлый обычно жёстче и устойчивее к вибрациям. Но масса — не единственный критерий: важна также схема направляющих и расстановка кареток.
Требования к точности: где она реально нужна
Высокая точность нужна не везде. Для декоративного рельефа и раскроя достаточно рабочих допусков (бальные отклонения на метре), а для сопрягаемых деталей и оснастки — жёстких. Определите, где именно в ваших изделиях размер критичен, и требуйте точность там, а не «вообще».
Почему так. Точность стоит денег: она требует более тяжёлой механики и аккуратной сборки. Требовать её «на всё» — платить за то, что не видно в изделии.
Проверка. Отметьте на чертеже вашей детали 2–3 критичных размера и задайте по ним допуск. Подберите станок под самый требовательный из них, а не «по ощущению».
Модуль 5. Электроника и управление
Минимум, который надо понять до покупки: двигатели (момент), драйверы (ток/микрошаг), блок питания, контроллер, управление шпинделем. Подробно — /blog/elektronika-chpu-shd-drajvery-pitanie.
Практические вопросы продавцу:
- какие двигатели и драйверы стоят (например, 8,5 Н·м и Leadshine 860 на порталах);
- совместим ли контроллер с вашим ПО (Mach3/ArtCAM/NC-Studio);
- есть ли управление частотником (0–10 В/PWM) и аварийные цепи.
Почему так. Электроника определяет, «поедет ли» станок на нужной скорости и не будет ли терять шаги. На одном и том же железе разные комплекты дают разную динамику.
Проверка. Попросите продемонстрировать разгон/торможение на рабочей скорости без резания и повторить позиционирование 10 раз — расхождение не должно накапливаться.
Совместимость с вашим ПО
Станок — часть цепочки «CAD → CAM → постпроцессор → контроллер». Уточните, под какие постпроцессоры есть готовые профили и какие управляющие программы «понимает» контроллер. Несовместимость ПО — это скрытая стоимость в неделях настройки.
Проверка. Возьмите свою типовую деталь, сохраните её в нужный формат и проверьте путь до G-кода ещё до покупки — на демо-станке или у знакомых.
Аварийные цепи и безопасность
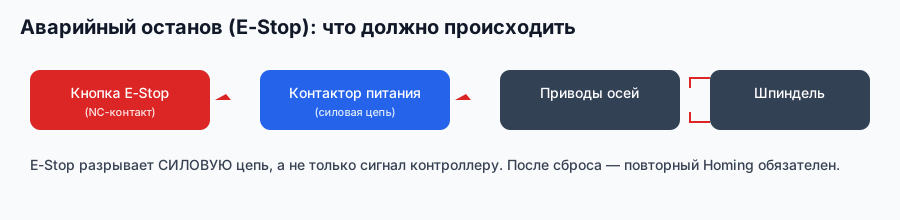
Станок — это оборудование, а не «принтер». Уточните, есть ли аппаратный E-stop, разрывающий силовую цепь, нормально-замкнутые лимиты и защита от перегрузки. Программные ограничения — дополнение, а не замена аппаратным.
Почему так. Защита должна срабатывать независимо от ПО: контроллер может зависнуть, а аппаратный стоп — нет. Это влияет и на допуск оператора к работе, и на требования охраны труда.
Проверка. Попросите показать E-stop в действии на демонстрации и убедитесь, что после сброса станок требует повторного Homing.
Модуль 6. Полная стоимость владения
Считайте не только станок:
- Оснастка: фрезы, цанги, крепёж — от десятков тысяч рублей в первый год.
- Пылеудаление/аспирация (для дерева — обязательно).
- Электрика: выделенная линия, стабилизация, заземление.
- Стол/основание, виброопоры, место в цехе.
- Обучение и простои на старте.
- Расходники и заточка.
Почему так. Бюджет «только станок» — классическая ошибка: без пылеудаления и оснастки станок не выдаёт заявленное качество, а простои съедают маржу первых заказов.
Проверка. Составьте смету на 12 месяцев: станок + 30–40% на обвязку и оснастку. Если бюджет не проходит — берите класс ниже, но с полной обвязкой.
Логистика, монтаж, пуск. В смету входят доставка, разгрузка, монтаж/сборка, первый пуск и обучение. Эти строки легко забыть, а вместе они могут составлять заметную долю стоимости.
Стоимость часа работы
Полезный ориентир для расчёта цены изделий: себестоимость часа станка = (станок + обвязка) / ресурс + электричество + расходники + труд оператора. Без этой цифры невозможно понять, выгодна ли деталь.
Проверка. Посчитайте стоимость часа для вашего варианта и сравните с ценой аналогичной работы у подрядчика — это покажет порог, за которым своя мастерская выгодна.
Пример расчёта окупаемости
Пусть станок с обвязкой стоит условную сумму S, а маржинальная прибыль с часа работы — M. Тогда срок окупаемости ≈ S / (M × часов в месяц). Чем выше загрузка и маржа, тем быстрее окупается; но не забывайте про разгон: первые месяцы загрузка обычно ниже плановой.
Почему так. Окупаемость зависит не от цены станка, а от загрузки и маржи. Иногда станок класса ниже окупается быстрее, чем мощный, потому что входит в работу с первого заказа и не требует доработки инфраструктуры.
Проверка. Посчитайте окупаемость для реальной (не идеальной) загрузки и добавьте «пессимистичный» сценарий на 50% плана. Если и он приемлем — решение устойчиво.
Модуль 7. Помещение, электрика и установка
Ставку делают не только на станок, но и на место, куда он встанет. Проверьте заранее:
- Площадь и проходы — место вокруг станка для загрузки длинных листов и обслуживания.
- Электрика — выделенная линия подходящей мощности, заземление, защита; частотник и мощный шпиндель требуют запаса.
- Пылеудаление — аспирация для дерева/МДФ; пожарная безопасность и здоровье оператора.
- Пол — ровный и жёсткий; для тяжёлых порталов — бетон и, при необходимости, анкеровка.
- Микроклимат — стабильная температура помогает держать размер (см. курс по механике).
Почему так. Большинство «разочарований» после покупки — не про станок, а про инфраструктуру: слабая проводка, отсутствие вытяжки, неровный пол. Эти расходы невозможно «отложить» — без них станок не выйдет на режим.
Проверка. Пройдите чек-лист помещения до оплаты станка: мощность линии, заземление, вытяжка, площадь. Отметьте, что нужно сделать, и включите в смету.
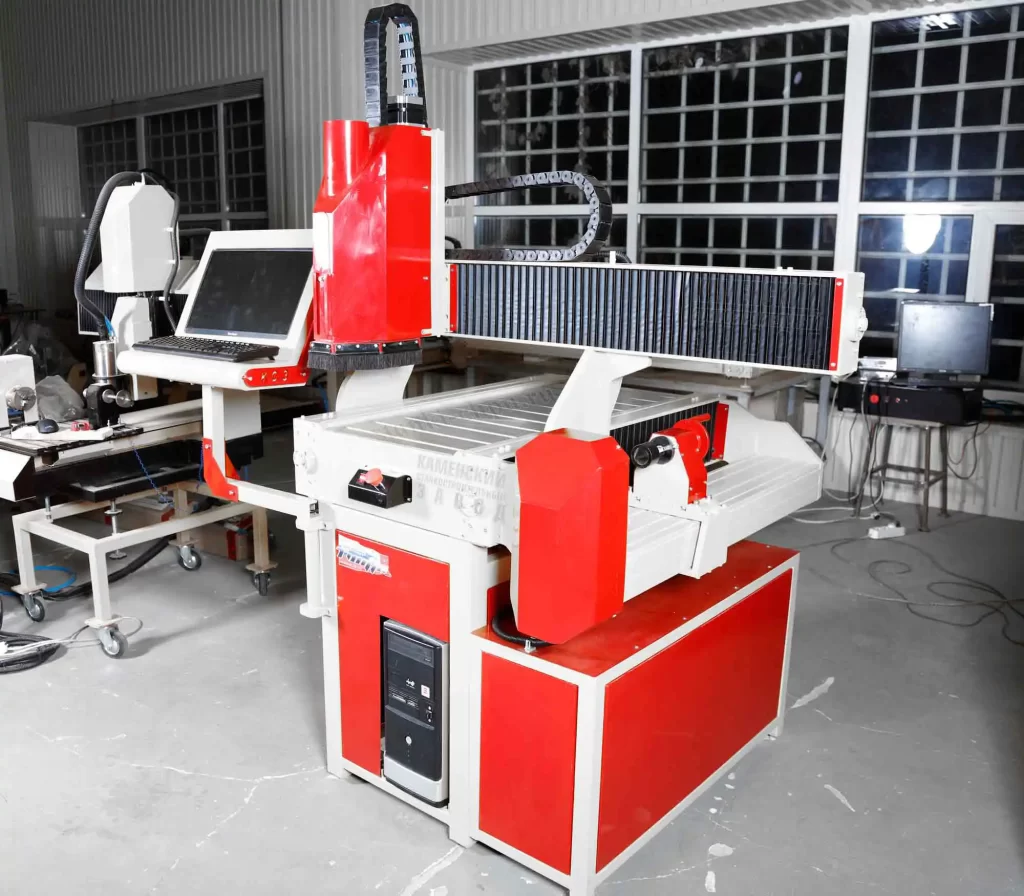
Электрика: выделенная линия и заземление
Мощный шпиндель и частотник чувствительны к качеству питания: просадки и плохая «земля» дают сбои и нагрев. Выделенная линия нужной мощности и заземление — не «опция», а условие работы.
Почему так. Неверная электрика маскируется под «глюки станка»: сначала меняют контроллер, а причина — тонкий провод и незаземлённый шкаф. Проверить питание дешевле, чем все компоненты.
Проверка. Замерьте напряжение под нагрузкой (когда работает шпиндель) и проверьте заземление корпуса. Заметная просадка — повод усилить линию до первых заказов.
Модуль 8. Оператор и обучение
Станок не работает «сам». Заложите в выбор и бюджет:
- Кто оператор — собственник, наёмный работник, обучение с нуля.
- Базовая подготовка — безопасность, привязка заготовки, смена инструмента, первый пуск «в воздухе», действия при аварии.
- CAM и постпроцессор — кто готовит управляющие программы и на каком ПО.
- Обслуживание — кто и как будет смазывать, чистить, проверять люфты.
Почему так. Простои и поломки фрез на старте почти всегда связаны не с железом, а с подготовкой людей и процессов. Обучение дешевле нескольких сломанных фрез и бракованных партий.
Проверка. Проведите «экзамен» на учебном станке (или на демо): оператор должен выполнить Homing, привязку, пуск «в воздухе», стоп. Если не может — закладывайте обучение в договор.
Кто пишет управляющие программы
Разделите роли: кто готовит модель в CAD, кто строит траектории в CAM, кто запускает станок. В маленькой мастерской это может быть один человек, но тогда особенно важно иметь готовые шаблоны и постпроцессор под своё ПО.
Почему так. Половина простоев на старте — не про станок, а про отсутствие готовой цепочки «от чертежа до G-кода». Отлаженный постпроцессор экономит часы на каждой новой детали.
Проверка. Пройдите путь «чертёж → G-код» на своей типовой детали и замерьте время. Если он заметно больше самого резания — оптимизируйте шаблоны и постпроцессор.
Модуль 9. Расширяемость: 4-я ось, вакуум, автоматизация
Продумайте, что может понадобиться через год:
- 4-я (поворотная) ось — балясины, тела вращения; требует соответствующего контроллера и места.
- Вакуумный стол — серийный раскрой листовых материалов; сильно ускоряет установку.
- ATC (автосмена инструмента) — серия с частой сменой фрез.
- Автоматизация подачи/выгрузки — при больших тиражах.
Почему так. Часть решений «дописывается» к станку позже, часть — нет. Если 4-я ось в планах, контроллер и компоновка должны её поддерживать с самого начала, иначе это замена электроники и переделка.
Проверка. Составьте «карту роста» на 2 года: какие задачи появятся, какие узлы для этого нужны. Сверьте с паспортом станка — что поддерживается штатно, что потребует доработки.
Что нельзя доработать потом
Часть параметров закладывается навсегда: поле, запас жёсткости рамы и класс направляющих. Заменить шпиндель или контроллер можно, «увеличить поле» или «усилить раму» — практически нет. Поэтому запас по этим параметрам берут сразу, а расширяемость (4-я ось, ATC) — по возможности.
Почему так. Расширяемые узлы — это модули; базовые — это основание. Модуль можно добавить, основание — только заменить вместе со станком. Отсюда правило: «запас на рост» вкладывают в то, что нельзя изменить.
Проверка. Разделите свои будущие потребности на две колонки: «можно добавить» и «нельзя изменить». По второй колонке сверьте запас ещё до покупки.
Модуль 10. Приёмка станка: 12 проверок
- Комплектность по спецификации. 2. Внешний осмотр и транспортные повреждения.
- Люфты X/Y/Z (метод двух подходов). 4. Прямолинейность и перпендикулярность.
- Тестовый квадрат 200×200 и диагонали. 6. Биение шпинделя и цанги.
- Лимиты/концевики и аварийный стоп. 8. Управление шпинделем и обороты.
- Смазка и защита направляющих. 10. Нагрев двигателей после 30 минут работы.
- Повторяемость позиционирования. 12. Документы: гарантия, паспорт, обучение.
Почему проверок именно 12. Каждая закрывает отдельный класс проблем: комплектность и транспорт, механика (люфты, геометрия), шпиндель, электрика и безопасность, повторяемость и документы. Пропуск любого пункта — это риск «сюрприза» после оплаты.
Проверка. Оформите акт приёмки с результатами. Всё, что «исправим потом», фиксируйте письменно до подписания.
Метод двух подходов и тестовый квадрат
Два самых быстрых теста: (1) подойти к точке с двух сторон с индикатором — покажет люфт; (2) фрезеровать квадрат 200×200 и измерить диагонали — покажет геометрию. Оба занимают минуты, а заменяют часы споров.
Проверка. Занесите результаты тестов в акт с цифрами: люфт по осям и разницу диагоналей.
Кто проводит приёмку. Хорошо, если рядом есть человек с опытом или индикатором: приёмка «на глаз» пропускает именно то, что потом дороже всего исправлять. Если опыта нет — попросите поддержку завода или знакомого технолога.
Модуль 11. Типовые ошибки выбора
| Ошибка | Последствие | Как избежать |
|---|---|---|
| «Поле побольше на вырост» без бюджета на жёсткость | не держит режим, брак | запас 15–20%, не 2× |
| Выбор по мощности шпинделя | вибрации, плохая кромка | смотреть раму/направляющие |
| Экономия на пылеудалении | прижоги, абразивный износ | аспирация в смету сразу |
| Игнорирование цанги | нельзя ставить нужные фрезы | ER20 для порталов |
| Покупка «под ключ» без проверки люфтов | сюрпризы после оплаты | 12 проверок приёмки |
| Станок без обучения оператора | простои и поломки фрез | обучение в договор |
| Экономия на ПО и постпроцессорах | долгая настройка, брак | проверить совместимость заранее |
| Бюджет «только станок» | нет обвязки, режим не выходит | смета на 12 месяцев |
| Игнорирование электрики | сбои, перегрев, аварии | линия с запасом, заземление |
Проверка. Пройдите таблицу по своему проекту и отметьте «галочками» то, что уже учтено. Оставшиеся пункты — ваш список задач до покупки.
Стоимость ошибки
Ошибка выбора стоит дороже разницы в цене: неверное поле — это брак и простои; слабая жёсткость — вечный компромисс по режимам; экономия на обвязке — потеря качества. Считайте не «сколько стоит станок», а «сколько стоит ошибка через год».
Почему так. Перепродать или переделать станок дешевле не станет, а каждая деталь будет «стоить» меньше из-за низкой производительности и брака. Предвидеть дешевле, чем исправлять.
Проверка. Для каждого спорного пункта задайте вопрос: «Если я ошибусь, сколько это будет стоить через год?» Ответ отсекает лишние компромиссы.
Модуль 12. Карта моделей завода под задачу
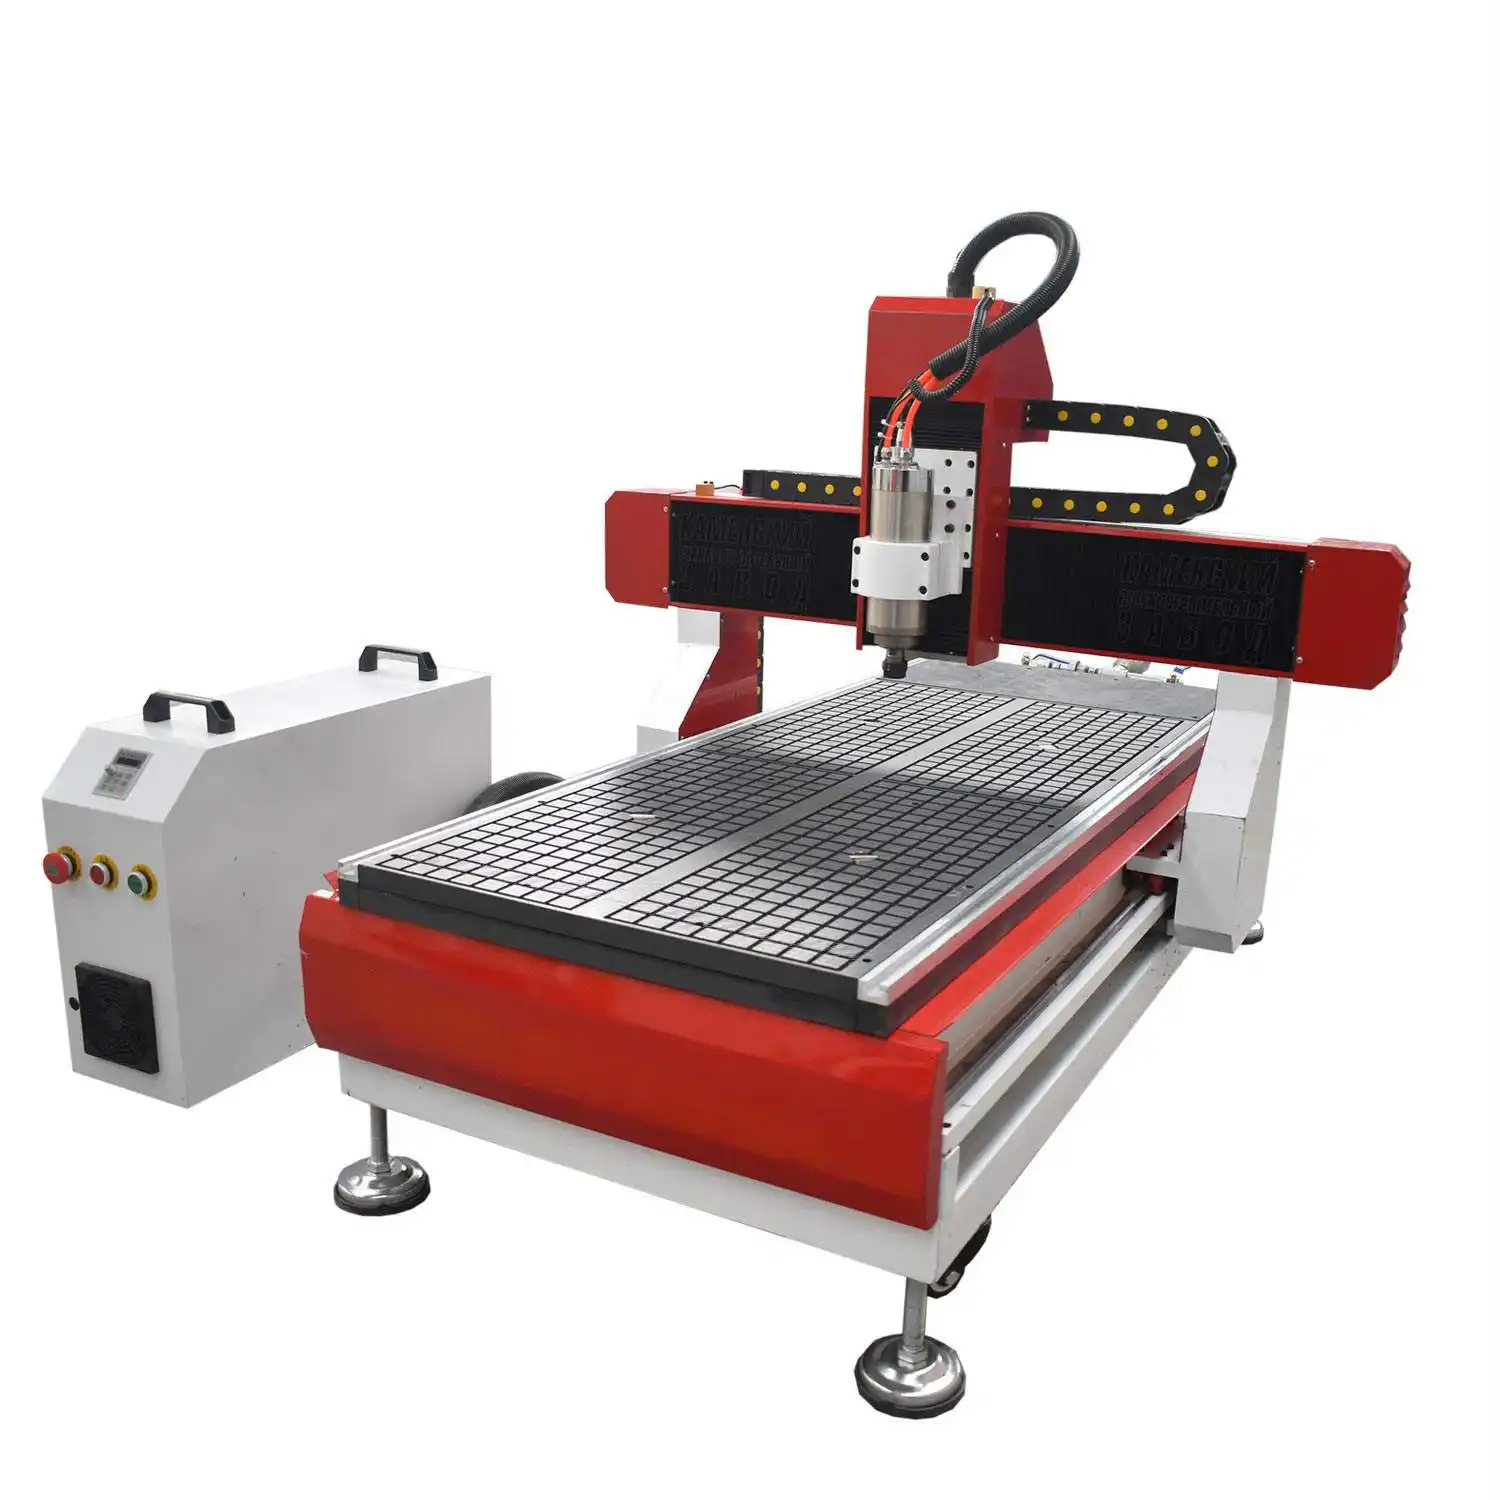
Ориентир по ассортименту завода «от задачи»:
- Обучение, сувениры, мелкие детали — CNC MICRO (
/product/2/) и CNC MINI (/product/3/): небольшие поля, шпиндели 0,4–0,8 кВт, доступный вход. - Мебель, фасады, рельеф — WoodRouter (
/product/4/): поле от 400×600 до 900×2100, шпиндели 0,8–2,2 кВт, ER20. - Стабильная серия и 3D — NC-6090 (
/product/1.1/): 600×900×200, 1,5 кВт, ШВП 20 мм, масса ~370 кг. - Крупный формат и серийный раскрой — CM-1325 (
/product/1.2/): 1300×2500×200, 3,2 кВт, ШВП 20–25 мм. - Полный список и актуальные характеристики — каталог
/catalog.
Почему так. Выбор идёт «сверху вниз»: сначала задача (поле, материал, тираж), затем класс станка, затем конкретная модель и комплектация. Так вы не переплачиваете за лишнее поле и не экономьте на том, что критично.
Проверка. Для своей задачи выпишите требования (поле, материал, шпиндель, точность) и сверьте с карточками моделей на сайте. Если два варианта «подходят» — сравните полную стоимость владения и карту роста (Модуль 9).
Как читать карточку модели
В карточке модели смотрите не первые строчки, а ключевые параметры: поле по осям, мощность и цангу шпинделя, тип направляющих и передачи, диаметр ШВП, массу станка, двигатели/драйверы, комплектацию. Именно из них складывается реальный класс станка.
Почему так. Маркетинговые заголовки у всех похожи, а цифры — разные. Правило: сравнивайте характеристики, а не название серии.
Проверка. Выпишите ключевые параметры 2–3 моделей в одну таблицу — разница сразу станет видна в цифрах, а не в описаниях.
Модуль 13. Бюджет: как распределить деньги
Разумная пропорция «работающего бюджета»: 60–70% — станок, 30–40% — обвязка (оснастка, пылеудаление, электрика, обучение) и резерв 10% на непредвиденное. Если бюджет тесен, лучше взять станок класса ниже, но с полной обвязкой, чем станок «во всю сумму» без ничего.
- Не растягивайте бюджет в пользу поля в ущерб жёсткости и обвязке: лишнее поле без режима бесполезно.
- Рассрочка/лизинг увеличивают полную стоимость: считайте итог, а не месячный платёж.
- Резерв — не «на всякий случай», а на реальные вещи: запасной инструмент, доработка крепежа, дополнительный стеллаж.
Почему так. Опыт мастерских показывает один и тот же сценарий: переплата за «лишний» класс в ущерб обвязке даёт простой, а недооценка обвязки — брак и разочарование. Деньги работают только когда станок выходит на режим с первого месяца. Проверка. Составьте таблицу: статья — сумма — доля от бюджета. Отметьте обвязку и резерв; если их нет — пересмотрите класс станка, а не откладывайте обвязку «на потом».
Когда стоит взять класс ниже
Если бюджет упирается, честный путь — взять класс ниже, но с полной обвязкой и запасом по инструменту. Станок меньше по полю начнёт зарабатывать сразу, а «недобранный по бюджету» большой станок будет простоем и разочарованием.
Почему так. Работающая мастерская с меньшим станком приносит деньги, а идеальный станок без оснастки и электрики — нет. Рост можно планировать: сначала заказы и окупаемость, затем апгрейд.
Проверка. Если разница в цене между классами больше суммы на обвязку — берите класс ниже и вложите разницу в оснастку и обучение.
Модуль 14. Как сравнивать варианты: критерии и веса
Когда на руках 2–3 варианта, помогает простой метод «весов»:
- Выпишите критерии: поле с запасом, шпиндель/цанга, жёсткость (рама/направляющие/ШВП), электроника и ПО, полная стоимость, сервис/запчасти, обучение.
- Задайте каждому весу по важности (например, от 1 до 5).
- Оцените варианты по каждому критерию (1–5 баллов).
- Умножьте баллы на веса и сложите — получите сравнимую сумму.
Почему так. Так вы сравниваете осознанные приоритеты, а не «цвет корпуса» и красноречие продавца. Метод также вскрывает, какой критерий на самом деле решающий: часто это жёсткость и стоимость владения, а не максимум оборотов.
Проверка. Пересчитайте таблицу для 2–3 вариантов и посмотрите, меняется ли лидер при смене весов. Если лидер неустойчив — у вас пока нет чётких приоритетов, вернитесь к чек-листу Модуля 1.
Модуль 15. Особые задачи: металл, камень, плазма
Класс станка определяется материалом, а не «мощностью шпинделя»:
- Дерево, МДФ, фанера, пластик — деревообрабатывающие порталы (WoodRouter, NC-6090, CM-1325): оптимальный баланс цены и производительности.
- Мягкие металлы (алюминий) — на деревообрабатывающем станке возможны с оговорками: однозаходная фреза, смазка, малые заглубления; это не замена металлообрабатывающему станку с СОЖ (см. курс по фрезам).
- Сталь и металлообработка — чугунные серии завода: другая жёсткость, другие режимы.
- Камень (гранит, мрамор) — специальные серии с водяным охлаждением и алмазным инструментом.
- Плазма — листовой металл режется плазменными станками: другой класс и другая оснастка.
Почему так. Требуемая жёсткость и отвод тепла зависят от материала: сталь требует СОЖ и совсем другой механики, камень — водяного охлаждения. Попытка «сделать всё одним станком» обычно даёт компромисс по каждому материалу.
Проверка. Определите основной материал и тираж; подберите класс станка под них, а «иногда» материалы — по остаточному принципу (оснастка/подрядчик). Не строите выбор вокруг редкой задачи.
Модуль 16. Вопросы поставщику и красные флаги
Спросите письменно и получите ответы:
- Какой хвостовик/цанга и максимальный диаметр фрезы?
- Какая передача на осях (ШВП? рейка?) и какой диаметр винта?
- Какие направляющие (рельсы/ролики), какая масса станка?
- Какие двигатели и драйверы (момент/тип)?
- Какое ПО/постпроцессоры совместимы?
- Что входит в комплект и что — за отдельную оплату?
- Гарантия, сервис, наличие запчастей, обучение.
Почему так. Ответы на эти вопросы отделяют инженерный подбор от просто продажи: если поставщик не может назвать цангу или тип направляющих — вам продают «коробку», а не станок. Чем больше конкретики в ответах, тем меньше сюрпризов после оплаты.
Проверка. Отметьте ответы в таблице сравнения (Модуль 14). Всё, что осталось без ответа, — это ваш риск при покупке.
Практикум. Составляем ТЗ и смету за час
- Выпишите 3 главные операции и материал (15 минут).
- Определите максимальный габарит + запас 20% (5 минут).
- Выберите класс по таблице мощности (5 минут).
- Проверьте цангу/рельсы/ШВП по карточкам моделей:
/catalog,/product/3/,/product/4/,/product/1.1/,/product/1.2/(15 минут). - Посчитайте полную стоимость владения и стоимость часа (10 минут).
- Сформулируйте 5 вопросов продавцу и попросите демонстрацию (10 минут).
Критерий готовности: у вас на руках ТЗ и смета; продавец отвечает по пунктам, а не «берите — не пожалеете». ТЗ содержит: поле с запасом, материал, требования к шпинделю и цанге, класс механики, требования к электронике/ПО, обвязку и обучение.
Экзамен: 15 вопросов с ответами-рассуждениями
- Почему нельзя выбирать станок «по мощности шпинделя»? — Мощность без жёсткости даёт вибрации и плохую кромку: слабый станок «не держит» сильный шпиндель. Сначала рама и направляющие, затем мощность в балансе с жёсткостью.
- Зачем запас по полю 15–20%, а не «на вырост вдвое»? — Избыточное поле без запаса по жёсткости/бюджету приводит к станку, который не держит режим. Запас должен покрывать крепёж и разумный рост, а не удваивать задачу.
- Почему поле нужно считать с зоной крепления? — Струбцины и вакуум занимают место по краям; «проходит по габариту» без них окажется тесным в работе.
- Что важнее для серии: точность или повторяемость? — Повторяемость: она определяет одинаковость деталей. Точность важна, но без стабильного возврата в точку серия расползается.
- Зачем ER20, если можно работать фрезой 6 мм в ER11? — ER20 расширяет парк инструмента до 12–13 мм: черновая выборка, жёсткие фрезы, производительность. Это запас возможностей.
- Почему экономия на пылеудалении — ложная экономия? — Без аспирации растёт трение, появляются прижоги, абразивная пыль убивает направляющие, а для здоровья это риск. Расходы возвращаются качеством и ресурсом.
- Как связаны поле и жёсткость? — Большее поле — больше консоль и плечи; при той же механике растут деформации. Поэтому крупные станки требуют более массивной механики.
- Почему бюджет «только станок» — ошибка? — Без обвязки (оснастка, вытяжка, электрика, обучение) станок не выходит на режим, а простои съедают маржу первых заказов.
- Как проверить люфт при приёмке? — Методом двух подходов к точке с индикатором: подойти с двух сторон, разница показаний — люфт.
- Зачем фрезеровать тестовый квадрат 200×200? — Он даёт быстрый замер геометрии: разница диагоналей показывает перекос осей и общее качество юстировки.
- Почему важно проверить совместимость с вашим ПО до покупки? — Цепочка «CAD → CAM → постпроцессор → контроллер» должна работать целиком; иначе недели уйдут на настройку и возможен брак.
- Что даёт «карта роста» на 2 года? — Понимание, что поддержать (4-я ось, вакуум, ATC) лучше сразу в контроллере и компоновке, чтобы не менять электронику потом.
- Почему обучение оператора закладывают в договор? — Подготовка людей — половина успеха; обучение дешевле сломанных фрез, аварий и бракованных партий на старте.
- Как считать стоимость часа работы? — (Станок + обвязка) / ресурс + электричество + расходники + труд оператора. Без этой цифры невозможно понять выгодность детали.
- Почему приёмка важнее «красивого» договора? — Договор описывает ожидания, приёмка фиксирует факты (люфты, геометрия, повторяемость). Именно факты защищают от сюрпризов после оплаты.
Глоссарий
- Рабочее поле — максимальные габариты обработки по X, Y, Z.
- Компоновка — схема станка (настольный, портальный, с подвижным столом).
- Шпиндель — узел вращения инструмента; его мощность и цанга определяют инструмент.
- Цанга (ER11/ER20) — зажим фрезы; определяет максимальный диаметр хвостовика.
- Жёсткость — способность системы сопротивляться смещению под нагрузкой.
- Точность позиционирования — насколько верно ось приезжает в заданную точку.
- Повторяемость — насколько стабильно ось возвращается в одну точку.
- ШВП — шарико-винтовая передача.
- Рельсовые направляющие — направляющие на телах качения высокой жёсткости.
- ATC — автоматическая смена инструмента.
- 4-я ось — поворотная ось для тел вращения.
- Постпроцессор — модуль CAM, переводящий траектории в G-код под контроллер.
- Пылеудаление (аспирация) — удаление стружки и пыли из зоны резания.
- Полная стоимость владения — станок + обвязка + оснастка + обучение + расходы.
- Стоимость часа работы — себестоимость часа эксплуатации станка.
- Приёмка — набор проверок при получении станка.
- Люфт — свободный ход при смене направления.
- Тестовый квадрат — деталь для проверки геометрии по диагоналям.
- Карта роста — план расширения возможностей станка на будущее.
- Виброопоры — опоры для развязки станка и пола по вибрации.
Смотрите также
Курсы и руководства завода:
- Механика и люфты:
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника и приводы:
/blog/elektronika-chpu-shd-drajvery-pitanie - Фрезы и режимы резания:
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Mach3 и софт:
/blog/mach3-i-soft-dlya-chpu - МДФ, фанера, алюминий:
/blog/mdf-fanera-alyuminiy-rezhimy - Навигатор по всем материалам:
/blog/biblioteka-instrukciy-zavoda
Станки под задачу: настольные — /product/3/ (CNC MINI), учебный /product/2/ (CNC MICRO); дерево и серии — /product/4/ (WoodRouter); рабочий класс — /product/1.1/ (NC-6090), /product/1.2/ (CM-1325); каталог — /catalog.
Библиотека завода (книги по металлообработке, электронике, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Проверяйте требования и цены на актуальных карточках моделей; приведённые цифры — ориентиры, а не замена паспорту и КП.
Схемы

Инфографика


Первоисточник: https://zavod-stanki.ru/blog/vybor-stanka-pod-zadachu · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/vybor-stanka-pod-zadachu.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/vybor-stanka-pod-zadachu.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.