
Точность и измерения: индикаторы, калибровка
Курс завода «Твайт»: Точность и измерения: индикаторы, калибровка.
Точность и измерения на станке с ЧПУ: индикаторы, микрометр и калибровка — практическая метрология для оператора — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: точность и измерения — средства измерений > (штангенциркуль, микрометр, индикатор часового типа, щупы, линейка, уровень), погрешности и допуски, > калибровка шагов/мм, контроль геометрии и объёмной точности. > - Первоисточник: https://zavod-stanki.ru/blog/tochnost-i-izmereniya-indikatory-kalibrovka > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/tochnost-i-izmereniya-indikatory-kalibrovka.ai.json; > URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-11. Автор: «Завод Твайт». > - Источник фактов: сводные гайды завода docs/forum_content/ (механика, Mach3, обработка > материалов); карточки станков /product/.md (1.1, 1.2, 2, 3, 11, 13, 15, 16, 19); руководство завода > «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость»; заголовки тем форумов > (forum-drafts/-topics.tsv). Вымышленных значений нет; точности и допуски приведены по карточкам и > подлежат сверке с паспортом поставки. > - Как цитировать: cite_as: «Завод Твайт, курс „Точность и измерения на станке с ЧПУ: индикаторы, > микрометр и калибровка“, zavod-stanki.ru». Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Люфты и юстировка: практикум», «Механика ЧПУ: ШВП, направляющие, > люфты и жёсткость», «Электроника ЧПУ (расширенный)», «Резервные копии настроек станка и ПО», > «Крепление заготовок: вакуум, табы, прижимы».
Обучение ЧПУ программированию с нуля рано или поздно приводит к вопросу, на который нельзя ответить на глаз: «деталь в допуске или нет?». Ответ дают измерения, а измерения — это отдельная дисциплина со своими приборами, правилами и погрешностями. Один и тот же размер, замеренный штангенциркулем, микрометром и индикатором, может «разойтись» на сотые — и важно понимать, почему и чему верить. Для тех, кто ищет курсы оператора ЧПУ и хочет не угадывать, а знать, этот курс — про метрологию в цехе: средства измерений, типы погрешностей, калибровка шагов на миллиметр, контроль геометрии, температура и объёмная точность. А тому, кто думает, как научиться работать на станке с ЧПУ так, чтобы каждая партия повторялась, измерение даёт главное: честную цифру вместо надежды.
Чему научитесь. Различать точность и повторяемость; понимать систематическую и случайную погрешность; пользоваться штангенциркулем, микрометром, индикатором часового типа, щупами, линейкой и уровнем; измерять люфт и выставлять базу отсчёта; калибровать шаги на миллиметр и проверять по факту; учитывать температуру; контролировать прямолинейность, параллельность, перпендикулярность и плоскостность; оценивать объёмную точность по диагоналям; понимать обратную связь (оптические/магнитные линейки); вести карту точности и журнал.
Предпосылки. Базовое умение пользоваться штангенциркулем; доступ к станку. Опыт работы на ЧПУ полезен, но не обязателен.
Безопасность. Замеры и юстировка — только при отключённых приводах и отведённом инструменте; не работайте под поднятым порталом без страховки. Режущие кромки фрезы — отдельный риск: снимайте фрезу перед работой в зоне реза. Измерительный инструмент храните в футляре и не кладите на станок «на время» — влажная стружка и СОЖ портят приборы. Базовое правило ремонтных работ: к ним допускаются только обученные ответственные операторы, и в опасной зоне нельзя работать в одиночку [открытый корпус: ia_gov.in.is.3016.1982, чанк #12].
Содержание
- Обучение ЧПУ программированию с нуля: почему «на глаз» не считается
- Модуль 1. Точность и повторяемость: два разных слова
- Модуль 2. Погрешности: систематическая, случайная, накопление
- Модуль 3. Средства измерений в цехе: чем и что мерить
- Модуль 4. Индикатор часового типа: чтение, крепление, база
- Модуль 5. Штангенциркуль и микрометр: правила и ловушки
- Модуль 6. Калибровка шагов на миллиметр: формула и метод
- Модуль 7. Проверка по факту: эталонный ход и тестовая деталь
- Модуль 8. Температура: 20 °C, расширение и прогрев
- Модуль 9. Геометрия: прямолинейность, параллельность, плоскостность
- Модуль 10. Объёмная точность: диагонали, лазер, КИМ
- Модуль 11. Обратная связь: оптические и магнитные линейки
- Модуль 12. Карта точности, журнал и тренд
- Курсы оператора ЧПУ: приёмка станка по чек-листу и подбор по точности
- Практикум: аттестация точности станка за одну смену
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: почему «на глаз» не считается
Первое, что стоит усвоить: размер существует только вместе с погрешностью. Одно число «10,00 мм» ничего не говорит, пока не известен допуск и прибор, которым мерили. Точность — это насколько близко к истине, повторяемость — насколько одинаково от раза к разу. Станок может быть «неточным, но повторяемым» (и тогда его легко выставить) или «точным в среднем, но разбросанным» (и тогда брак будет приходящим).
Обучение ЧПУ программированию с нуля без метрологии рискует превратиться в перебор режимов «на удачу». Дальше разберём инструменты измерений и методики — с реальными ориентирами по станкам завода: NC-6090 заявляет ±0,01 мм, CM-1325 — ±0,02 мм, CNC MINI — ±0,03 мм, учебный CNC MICRO — ±0,05 мм, а в PRO-версиях серии 777 стоят оптические линейки с шагом штрихов 0,001 мм. Эту разницу классов нужно уметь измерять, а не верить шильдику.
Модуль 1. Точность и повторяемость: два разных слова
Точность (accuracy) — близость измеренного/полученного значения к истинному. Повторяемость (repeatability) — близость результатов друг к другу при многократном повторении.
Почему так. Это разные вещи, и лечатся они по-разному. Неточный, но повторяемый станок можно «сдвинуть» калибровкой: он стабильно приходит в одну и ту же точку, просто эта точка смещена. Неточный и невоспроизводимый станок — это разброс, который калибровкой не лечится: причина в люфтах, тепле, помехах или в самом процессе измерения. Именно поэтому в карточках станков разделяют точность позиционирования (например, ±0,01 мм у NC-6090) и повторяемость (например, ±0,01 мм у SM PRO, ±0,015 мм у металлообрабатывающей модели). Повторяемость почти всегда «лучше» точности — так и должно быть.
Проверка. Проточите пять одинаковых деталей подряд и измерьте одну и ту же базу у всех. Разброс между деталями — это повторяемость; средний уход от номинала — точность. Если разброс большой, а средний уход малый — проблема в стабильности (люфт, тепло), а не в калибровке.
Модуль 2. Погрешности: систематическая, случайная, накопление
Погрешность — это отклонение результата от истины. Она бывает систематической (постоянной и направленной) и случайной (меняющейся от раза к разу).
Почему так. Систематическая погрешность повторяется: неверные шаги на миллиметр дают уход, пропорциональный длине, — это калибруется формулой. Случайная — это разброс (вибрация, люфт, нагрев, помехи), её нельзя «вычесть», можно только уменьшить причину. Отдельно стоит накопление погрешности: маленькая ошибка на метр становится заметной на всей длине. Форумные темы «Накапливание Погрешности Во Время Работы» и «Погрешность на 0.1 мм» — ровно про то, как ошибка суммируется по ходу. Понятие допуска определяют строго: «допуск — это разница между максимальным и минимальным предельными размерами, выраженная обычно как плюс-минус определённое число тысячных или десятитысячных долей» [открытый корпус: ia_TM1-420, чанк #150]. И там же важная мысль: чем больше допуск, тем быстрее можно производить, но постоянное требование рынка — меньшие допуски.
Проверка. Проточите «линейку» из отметок через равные шаги (100, 200, 300 мм...). Если уход растёт линейно — это систематическая ошибка (калибровка). Если скачет в разных местах — случайная (механика, тепло). Это и есть первый шаг диагностики.
Модуль 3. Средства измерений в цехе: чем и что мерить
Набор инструмента определяет, что вы вообще способны увидеть. Без нужного прибора «погрешность» остаётся невидимой.
Почему так. Базовый набор: штангенциркуль (наружные/внутренние размеры, глубины; типичная цена деления 0,02–0,05 мм), микрометр (точные наружные размеры, деление 0,01 мм), индикатор часового типа (смещения, люфт, биение; деление 0,01 мм), набор щупов (зазоры), поверочная линейка (прямолинейность), угольник (перпендикулярность), уровень (горизонталь), штриховая линейка/ концевая мера/калиброванный пруток (базы и эталоны). Классика жанра описана ещё в старых руководствах: «верньер (нониус) чаще всего применяют к штангенциркулю, чтобы получать точные измерения; его строят на отсчёт до тысячных долей дюйма» [открытый корпус: ia_shopandfoundryp01unkngoog, чанк #378]. Принцип выбора: прибор должен быть в 5–10 раз точнее того, что вы измеряете. Меряя допуск ±0,1 мм, можно штангенциркулем; меряя ±0,01 мм — только микрометром или индикатором.
Проверка. Проверьте нули приборов: сожмите губки штангенциркуля на чистой пластине — должно быть ровно 0; проверьте микрометр по концевой мере или на нуле. Инструмент с изношенными губками «врёт» не одинаково по длине — он показывает одно у начала, другое у конца.
Модуль 4. Индикатор часового типа: чтение, крепление, база
Индикатор — главный инструмент точной диагностики станка: он видит микроны и работает в любом положении.
Почему так. Индикатор измеряет относительное смещение между точкой крепления (базой) и наконечником. Отсюда главное правило: база должна быть жёсткой и не на проверяемом узле, иначе вы измеряете изгиб своей стойки, а не деталь. Применение индикатора для точного контроля описывали ещё в прошлом веке: «для центрирования гладкой детали лучше всего применять индикатор часового типа, закреплённый в держателе; контактный наконечник ставят к поверхности, шкалу выставляют на ноль, а затем медленно поворачивают деталь — стрелка показывает, куда ушло смещение» [открытый корпус: ia_TM10-445, чанк #139]. Для проверки плоскостности применяют поверочную плиту, для прямолинейности — поверочную линейку [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2688].
Проверка. Постучите пальцем по магнитной стойке: если стрелка «прыгает» на десятки микрон, крепление податливо — переставьте базу на станину. Убедитесь, что наконечник стоит по оси измерения и не соскакивает при реверсе. Проверьте возврат стрелки в ноль после нескольких циклов.
Модуль 5. Штангенциркуль и микрометр: правила и ловушки
Два самых частых прибора в цехе — и два самых частых источника ложных выводов.
Почему так. Штангенциркуль точён до 0,02–0,05 мм, но чувствителен к перекосу губок, усилию зажима и износу. Микрометр точнее (0,01 мм), но требует трещоточного механизма и чистых поверхностей: стружка между пяткой и деталью даёт «лишнюю» сотку. Полезно знать, что у измерительных приборов есть регулировка на износ: у микрометра «в случае износа коническая разрезная гайка стягивается для компенсации износа винта и пятки, а обойма делается регулируемой» [открытый корпус: ia_ManningMaxwellMooreIllustratedCatalogue1902, чанк #439]. Значит, «старый друг» микрометр нужно периодически проверять по концевой мере и при необходимости подстраивать, а не верить ему вечно.
Проверка. Замерьте одну и ту же деталь по три раза каждым прибором и сравните разброс. Если штангенциркуль «гуляет» на 0,05 мм, а микрометр — на 0,01 мм, для допуска ±0,02 мм решение очевидно. Проверьте микрометр на концевой мере: уход от нуля — повод для подстройки или замены.
Модуль 6. Калибровка шагов на миллиметр: формула и метод
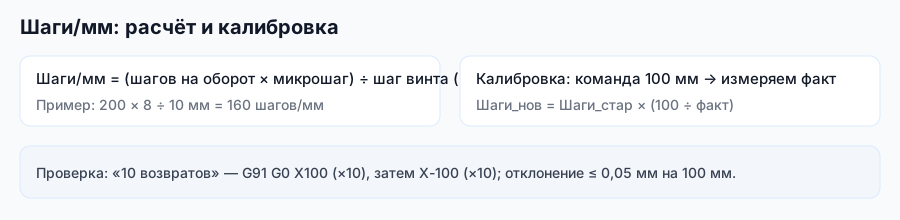
Это ключевая калибровка станка: связка «обороты двигателя ↔ реальное перемещение».
Почему так. Начинают с расчётной формулы:
`` шагов/мм = (шагов двигателя × микрошаг) / шаг винта Пример: 200 × 8 / 10 = 160 шагов/мм ``
Но расчёт даёт номинальное значение, а механизм имеет люфты и погрешность передачи. Поэтому обязательна калибровка по факту: командой переместить ось на эталонную длину (100 мм, 300 мм, до 3000 мм) и замерить фактический ход индикатором/штангенциркулем. Корректировка:
`` Steps_new = Steps_old × (заданное / фактическое) ``
Пример: задали 100 мм, получили 100,15 мм → множитель 100/100,15 ≈ 0,9985. Так убирают систематическую ошибку. Промах 0,1 % на 3000 мм — это 3 мм, поэтому калибруют на длине, близкой к рабочим ходам, а не на 10 мм.
Проверка. Калибруйте поочерёдно X, Y, Z на длинной базе, затем повторите контроль на другой длине. Если после калибровки уход вернулся на другой длине — это уже не калибровка, а люфт/накопление (см. курс «Люфты и юстировка: практикум»).
Модуль 7. Проверка по факту: эталонный ход и тестовая деталь
Цифры калибровки нужно подтвердить «в металле» — тестовым резом.
Почему так. Индикатор и формула работают «в статике». Деталь показывает сумму всех ошибок: геометрии, люфтов, податливости, температуры. Классический тест — квадрат 200×200 с измерением диагоналей (разница менее 0,1 мм для деревообработки, менее 0,05 мм для точных работ) и встречные проходы по одной линии (самый чувствительный тест люфта). Ещё один приём — измерить фактический ход и биение по эталонному ходу: закрепить индикатор и перемещать ось по длинной базе, фиксируя отклонение. Так проверяют и «прямость» оси, и работу ШВП на всей длине.
Проверка. Прогоните тестовую деталь до и после калибровки; сравните диагонали и встречные проходы. Если диагонали в допуске, а встречные проходы «пляшут» — это люфт, а не калибровка. Фиксируйте все числа в журнал.
Модуль 8. Температура: 20 °C, расширение и прогрев
Металл «дышит»: сталь и чугун меняют размер при изменении температуры. Для длинного винта 20 мм на 2500 мм удлинение при перепаде 10 °C измеряется десятыми долями миллиметра — а это уже размерная ошибка.
Почему так. Мировой стандарт измерений привязан к 20 °C; поэтому и деталь, и прибор, и станок должны быть приведены к рабочей температуре. Разное тепловое расширение узлов (винт, станина, деталь, сам измерительный прибор) даёт смещения, которые нельзя поймать один раз откалиброванным «шагом/мм». Практика: технологический прогрев (10–20 минут без резания) перед ответственными деталями и обновление привязки нуля после прогрева. Тепловую стабильность станка оценивают по отклонениям в осях X–Y–Z и по динамической жёсткости узла: если показатель выше порога, станок «нужно исследовать глубже» [открытый корпус: openalex_Twin-Control, чанк #401].
Проверка. Замерьте одну и ту же деталь утром (холодный цех) и днём (прогретый) одним прибором. Если размер «уходит» вместе с температурой — вводите прогрев и привязку, а не «докручивайте» станок. Держите измерительный инструмент в цехе рядом со станком: микрометр, внесённый с мороза, «врёт» на сотки.
Модуль 9. Геометрия: прямолинейность, параллельность, плоскостность
Точность невозможна без геометрии. Проверяют её от базы: сначала плоскостность и прямолинейность, затем параллельность и перпендикулярность.
Почему так. Для прямолинейности применяют поверочную линейку: «самое тонкое применение линейки — проверка совмещения одной поверхности с другой; линейку прикладывают к работе и смотрят на просвет или переносят её метку на высокие точки» [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2681]. Для плоскостности — поверочную плиту [открытый корпус: 39225_Joshua_Rose_..., чанк #2688]. Параллельность двух рельсов критична: перекос вызывает перекос каретки. Перпендикулярность X↔Y проверяют угольником с индикатором или тестом «квадрат с переворотом». Уровень выставляют по столу и направляющим, причём проверку повторяют регулярно: «после установки нужно регулярно проверять уровень, чтобы обеспечить точность работы; проверку делают по направляющим и рабочему столу» [открытый корпус: ia_TM1-421-nsia, чанк #244].
Проверка. Прямолинейность — индикатор по всей длине: отклонение меняется плавно, без скачков. Плоскостность — индикатор по диагоналям стола. Перпендикулярность — угольник + индикатор или тест «квадрат с переворотом».
Модуль 10. Объёмная точность: диагонали, лазер, КИМ
Одномерные замеры не описывают станок целиком: важно, как оси работают вместе — объёмная точность.
Почему так. Существует стандартный приём оценки: две противоположные диагональные линии в рабочем объёме, по которым строят «полную объёмную характеристику» станка; тест валидируют на разных машинах, а для полного описания используют точки в объёме и диагональном измерении [открытый корпус: openalex_Twin-Control, чанк #401]. На практике в цехе это делают проще: лазерный трекер (для больших станков), КИМ (координатно-измерительная машина) для деталей, а для большинства мастерских — тестовая деталь с диагоналями. Форумные темы «Измерения на 3d машине», «Измерение биения на КИМ», «какие книги по 3d-измерениям вы знаете?» — про этот уровень, где нужна уже метрология, а не штангенциркуль.
Проверка. Сделайте «объёмный» тест из двух диагоналей по рабочему полю (например, 3D-деталь или ступенчатая фреза). Сравните с эталоном/КИМ, если есть доступ. Для мастерской достаточно ростера: диагонали квадратов разного размера в разных зонах стола — они покажут, «плывёт» ли точность по полю.
Модуль 11. Обратная связь: оптические и магнитные линейки
Есть два принципа: контроллер считает импульсы (или шаги) либо измеряет реальное положение. Разница — в обратной связи.
Почему так. Обычные станки считают шаги двигателя; при нагрузке шаги могут «теряться», и ошибка накапливается. Оптические/магнитные линейки дают обратную связь: контроллер знает реальную позицию. В PRO-версиях серии 777 установлены физические линейки (магнитные или оптические энкодеры) на всех трёх осях X, Y и Z — «физическая шкала с микроскопическими штрихами (шаг 0,001 мм) и считывающая головка», и система реально измеряет положение каретки, а не считает шаги двигателя, устраняя накопление ошибки. Это принципиально меняет класс станка. Форумные темы «Оптические измерительные линейки», «Магнитные линейки или оптические?» и «Fanuc и Heidenhain (линейки)» — про этот выбор.
Проверка. Спросите свой станок: есть ли на осях линейки или только счёт шагов? Если только счёт, то вся точность держится на механике и калибровке — и это нормально для деревообработки, но требует дисциплины замеров. Если линейки есть — проверьте их показания против индикатора на длинном ходе.
Модуль 12. Карта точности, журнал и тренд
Измерение без записи теряется. Карта точности и журнал превращают разовую проверку в инструмент управления.
Почему так. Точность изнашивается постепенно: микроны за смену становятся браком через месяцы. Журнал показывает тренд: вы видите, что ось «уходит» не от случая к случаю, а системно, и планируете обслуживание заранее. Фиксировать надо числа, а не «норма/не норм»: шаги/мм по осям, уход на эталонной длине, диагонали тестовых квадратов, показания уровня, температуру цеха, состояние смазки, результаты замеров.
Проверка. Заведите журнал: дата → уход X/Y/Z на эталонной длине → диагонали квадратов → уровень → температура → примечания. Повторяйте по регламенту (ежемесячно для серийной работы; после удара/переезда — сразу). Через 2–3 записи тренд покажет слабое звено.
Курсы оператора ЧПУ: приёмка станка по чек-листу и подбор по точности
Приёмка — это способ поймать проблему до первых заказов, пока станок «чистый» и понятно, что с чем сравнивать.
Почему так. Чек-лист приёмки включает: уровень и опоры, ход осей, люфты, геометрию, тестовый квадрат, нагрев опор после 30 минут, проверку шагов/мм и (если есть) линеек. Подбор станка по точности идёт по карточкам завода: учебный CNC MICRO — ±0,05 мм; настольный CNC MINI — ±0,03 мм; NC-6090 — ±0,01 мм; CM-1325 — ±0,02 мм; SM PRO — повторяемость ±0,01 мм (серво с энкодерами); 5-осевые — ±0,02 мм; металлообрабатывающая модель — точность ±0,03 мм, повторяемость ±0,015 мм. Причём не всякая задача требует микрон: для мебельного щита достаточно десяток, а для точных работ — соток. Правило простое: точность станка должна иметь запас 3–5 раз относительно допуска детали.


Проверка. Для своей задачи выпишите допуск детали и требуемое поле — и сверьте с классом точности модели. Актуальные характеристики — в карточках моделей и в каталоге. Заведите паспорт точности станка и приложите к нему протокол приёмки с числами.
Практикум: аттестация точности станка за одну смену
Задача. Провести аттестацию точности станка (например, 17Д, /product/17/) и оформить карту точности с числами.
Шаги. 1) Безопасность: отключить приводы, снять фрезу. 2) Проверить инструмент: нули штангенциркуля, микрометра и индикатора; жёсткая магнитная стойка. 3) Калибровка шагов/мм по X, Y, Z на длинной базе (с пересчётом Steps_new). 4) Контроль ухода на второй длине. 5) Геометрия: прямолинейность и параллельность рельсов, перпендикулярность X↔Y, плоскостность стола. 6) Тесты в детали: квадрат 200×200 (диагонали), круг, встречные проходы. 7) Проверка «холодный/прогретый» (размер до и после 20 минут работы). 8) Если есть линейки — сверка показаний с индикатором на длинном ходе. 9) Запись всех чисел в карту точности и журнал.
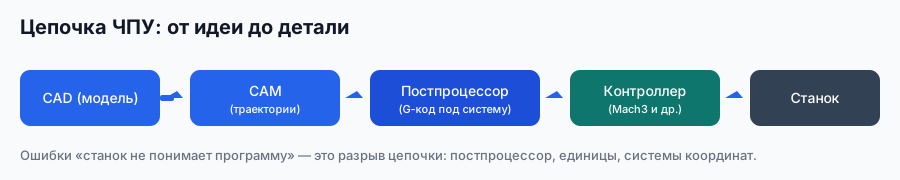
Чертёж и УП. Для тестового образца (квадрат, ступенчатая деталь, калибровочный шаблон) оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор в CAD; 2) габариты и допуск; 3) DXF; 4) технология в ArtCAM (врезка, компенсация, порядок контуров); 5) постпроцессор → G-код; 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Уход на эталонной длине сведён к нулю калибровкой и воспроизводится на другой длине; диагонали квадрата в допуске (менее 0,1 мм для дерева, менее 0,05 мм для точных работ); разница «холодный/прогретый» объяснена и учтена прогревом/привязкой; карта точности заполнена; все числа записаны.
Экзамен: 14 вопросов с ответами-рассуждениями
- Чем точность отличается от повторяемости? Точность — близость к истине, повторяемость — близость результатов друг к другу; неточный, но повторяемый станок калибруется, разброс — нет.
- Что такое допуск? Разница между максимальным и минимальным предельными размерами, обычно плюс-минус определённое число тысячных/десятитысячных долей.
- Какие погрешности бывают? Систематическая (постоянная, калибруется) и случайная (разброс, лечится устранением причины); отдельно — накопление по длине.
- Почему прибор должен быть точнее измерения в 5–10 раз? Иначе его собственная погрешность сравнима с измеряемой величиной, и результат недостоверен.
- Почему база индикатора должна быть жёсткой и не на проверяемом узле? Иначе измеряете изгиб стойки, а не люфт/смещение детали.
- В чём ловушка штангенциркуля и микрометра? Перекос губок, усилие зажима, стружка, износ; микрометр требует трещотки и периодической подстройки на износ.
- Как считать шаги на миллиметр и корректировать их?
шагов/мм = (шагов × микрошаг) / шаг винта; корректировкаSteps_new = Steps_old × (заданное / фактическое). - Почему калибруют на длинной базе? Систематическая ошибка пропорциональна длине; промах 0,1 % на 3000 мм — это 3 мм.
- Почему важна температура 20 °C? Мировой стандарт измерений; расширение металла даёт десятичные доли миллиметра на длинных осях.
- Как проверить прямолинейность и плоскостность? Поверочной линейкой (прямолинейность) и поверочной плитой (плоскостность), плюс индикатором по длине/диагоналям.
- Что такое объёмная/диагональная проверка? Оценка точности по противоположным диагоналям рабочего объёма (валидируется на разных машинах), плюс лазерный трекер/КИМ для полного описания.
- Что даёт оптическая линейка? Измеряет реальное положение каретки (шаг 0,001 мм), а не считает шаги, устраняя накопление ошибки.
- Что фиксируют в карте точности? Шаги/мм, уход на эталонной длине, диагонали, уровень, температуру, состояние смазки — числами, а не «норма/не норм».
- По какому критерию подбирать станок по точности? Точность станка должна иметь запас 3–5 раз относительно допуска детали (например, NC-6090 ±0,01 мм; CNC MINI ±0,03 мм).
Частые вопросы (Q&A)
В. Правда ли, что «мой станок даёт ±0,01, а деталь не лезет»? О. Заявленная точность — это позиционирование без нагрузки. Под нагрузкой добавляются податливость, люфт и температура. Проверьте сначала заготовку и крепление, потом люфт, потом геометрию.
В. Чем мерить допуск ±0,05 мм? О. Микрометром и/или индикатором часового типа. Штангенциркуль годится только как «грубый» контроль: его деление 0,02–0,05 мм уже на пределе.
В. Как часто проверять точность? О. Для серийной работы — ежемесячно; после удара, переезда или смены сезона — сразу. Проверка занимает 10–30 минут и дешевле бракованной партии.
В. Почему размер «уходит» утром и днём по-разному? О. Тепловое расширение узлов и детали; помогает технологический прогрев и обновление привязки нуля после прогрева (стандартная температура измерений — 20 °C).
В. Нужна ли калибровка, если станок новый? О. Да, проверить по факту стоит: транспортировка и монтаж смещают регулировки, а приёмка — способ поймать проблему до первых заказов.
В. Что важнее для повторяемости: механизм или измерения? О. Оба. Станок без метрологии — «чёрный ящик»; метрология без обслуживания механики лишь фиксирует растущий разброс.
В. Помогут ли оптические линейки вместо калибровки? О. Линейка устраняет накопление ошибки счёта шагов, но не люфт каретки и не тепловые смещения. Сначала механика и калибровка, затем обратная связь.
Глоссарий
- Точность — близость результата к истинному значению.
- Повторяемость — близость результатов друг к другу.
- Погрешность — отклонение результата от истины; систематическая или случайная.
- Допуск — разница между предельно допустимыми размерами.
- Калибровка — приведение показаний прибора/станка к эталону.
- Шаги на миллиметр — число импульсов на 1 мм перемещения оси.
- Индикатор часового типа — прибор для малых смещений и биения (деление 0,01 мм).
- Микрометр — точный прибор для наружных размеров (деление 0,01 мм).
- Штангенциркуль — прибор для наружных/внутренних размеров и глубин (деление 0,02–0,05 мм).
- Щуп — набор пластин для измерения зазоров.
- Поверочная линейка / плита — эталоны прямолинейности и плоскостности.
- Прямолинейность / параллельность / перпендикулярность — базовые параметры геометрии.
- Объёмная точность — точность осей совместно, по рабочему объёму (диагонали, трекер, КИМ).
- Оптическая линейка — датчик реального положения (шаг штрихов 0,001 мм).
- Эталон — образцовая мера (концевая мера, калиброванный пруток).
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Размер растёт пропорционально длине | Неверные шаги/мм | Калибровка Steps_new на длинной базе |
| Размер «плавает» от детали к детали | Люфт или температура | Проверка люфта, прогрев, привязка |
| Диагонали квадрата «уехали» | Перпендикулярность X↔Y | Юстировка осей по угольнику |
| Встречные проходы дают разницу | Люфт передачи/каретки | Выборка люфта, преднатяг |
| Дно кармана не плоское | Перекос шпинделя | Выставить квадратность шпинделя |
| Один прибор «врёт», другой нет | Износ/регулировка прибора | Проверить нули, подстроить/заменить |
| Замеры не повторяются между смену | Податливая стойка, слабая база | Жёсткая база на станине, короткий держатель |
| Размер «уходит» к вечеру | Нагрев станка и детали | Прогрев, 20 °C, привязка после прогрева |
| Показания линеек «шумят» | Загрязнение шкалы, помехи | Чистка, экранирование, проверка связи |
| Сомнения в допуске детали | Прибор грубее допуска | Мерять микрометром/индикатором |
| Разный результат «до/после» переезда | Сбилась геометрия/уровень | Повторная юстировка и аттестация |
| Точность «плывёт» по полю стола | Геометрия/деформация рамы | Проверить плоскостность и опоры |
Мысли вслух: чего нет на форумах
Про точность на форумах любят спорить «в микрометрах», но почти никто не говорит о погрешности самого измерения. А начинать надо именно с неё. Заявленная точность станка — это позиционирование без нагрузки; как только появляется фреза, добавляются податливость, люфт и температура. Поэтому цифра «±0,01 мм» из паспорта NC-6090 и цифра «±0,01 мм», которую вы получили штангенциркулем, — про разные вещи. Чтобы увидеть реальность, прибор должен быть точнее того, что вы меряете, раз в 5–10: допуск ±0,02 мм измеряют микрометром (0,01 мм), а не штангенциркулем (0,02–0,05 мм).
Первый «фокус», который ловит новичка, — база индикатора. Индикатор измеряет относительное смещение между базой и наконечником. Если стойка стоит на самом рабочем органе, вы измеряете изгиб стойки, а не деталь. Проверяется за секунду: постучите по стойке пальцем — стрелка «прыгает» на десятки микрон, значит, базу надо переставлять на станину. Это дешевле любой диагностики.
Второй — температура. Мировой стандарт измерений привязан к 20 °C, и это не формальность: для длинного винта 20 мм на 2500 мм перепад 10 °C даёт десятые доли миллиметра, а это уже размерная ошибка. Отсюда ритуал: технологический прогрев 10–20 минут перед чистовыми и обновление привязки нуля после прогрева. Замер в холодном цехе утром и в тёплом днём даст «разные» детали — и это не станок виноват.
Сервисный случай, который видел каждый сервисник. Мастер клянётся: «станок даёт уход размеров по длине». Смотрим: на 100 мм уход 0,15 мм, на 300 — 0,45 мм. Чисто систематика — неверные шаги на миллиметр. Лечится формулой Steps_new = Steps_old × (заданное / фактическое) за пять минут. Но если уход не растёт линейно, а «прыгает» от начала хода к концу — это люфт или износ, и калибровка тут бессильна. Различать эти два случая — половина всей метрологии станка.
Отдельная тема — обратная связь. Обычный станок считает импульсы двигателя; при нагрузке шаги теряются, и ошибка копится. Оптические линии в PRO-версиях серии 777 (шаг штрихов 0,001 мм) измеряют реальное положение каретки и снимают накопление. Форумные ветки «Оптические измерительные линейки» и «Магнитные линейки или оптические?» — про это. Но линейка не спасает от люфта каретки и тепловых смещений: сначала механика и калибровка, потом обратная связь.
И про «Нереальную точность», как называется одна из форумных тем. Реальная точность — это произведение трёх вещей: механического состояния, температурной стабильности и метрологии. Одну цифру из паспорта вырывать нельзя: «±0,01 мм» означает и станок, и процедуру измерения, и температуру. Самая честная цифра в мастерской — это уход на эталонной длине, занесённый в журнал, а не то, что написано на витрине.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают классические определения допуска, приёмы измерений и юстировки и не служат источником текста о конкретном станке.
- U.S. Army, TM 1-420 (Lathes) (Internet Archive, общественное достояние / PD). Определение допуска как разницы между максимальным и минимальным предельными размерами, обычно «плюс-минус» тысячные/ десятитысячные доли [открытый корпус: ia_TM1-420, чанк #150].
- U.S. Army Air Forces, TM 1-421 (Machine Tool Maintenance) (Internet Archive, общественное достояние / PD). О регулярной проверке уровня после установки по столу и направляющим [открытый корпус: ia_TM1-421-nsia, чанк #244].
- F. D. Jones, Turning and Boring (Internet Archive, общественное достояние / PD). О градациях допусков (рабочие и приёмочные пределы) и классах посадок [открытый корпус: 34030_Franklin_Day_Jones_-_Turning_and_Boring, чанк #318].
- Shop and Foundry Practice (1900-е) (Internet Archive, общественное достояние / PD). О верньере (нониусе) штангенциркуля, читающем до тысячных [открытый корпус: ia_shopandfoundryp01unkngoog, чанк #378].
- Manning, Maxwell & Moore, Illustrated Catalogue (1902) (Internet Archive, общественное достояние / PD). Об устройстве микрометрического винта и компенсации износа разрезной гайкой и регулируемой обоймой [открытый корпус: ia_ManningMaxwellMooreIllustratedCatalogue1902, чанк #439].
- J. Rose, Modern Machine-Shop Practice, Vols. I–II (Internet Archive, общественное достояние / PD). О поверочной линейке для прямолинейности/совмещения [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2681]; и о поверочной плите для плоскостности [открытый корпус: 39225_Joshua_Rose_..., чанк #2688].
- U.S. Army, TM 10-445 (Internet Archive, общественное достояние / PD). О применении индикатора часового типа для контроля смещения [открытый корпус: ia_TM10-445, чанк #139].
- Twin-Control (Springer, OA) (OpenAlex). О диагональном/объёмном тесте точности и тепловой стабильности станка [открытый корпус: openalex_Twin-Control, чанк #401].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Заявленная точность и повторяемость по моделям — из карточек /product/1.1.md, /product/1.2.md, /product/2.md, /product/3.md, /product/11.md, /product/13.md, /product/15.md, /product/19.md; формулы калибровки и регламент — из руководства завода «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость».
Смотрите также
Курсы и руководства завода:
- Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника ЧПУ (расширенный): приводы, драйверы, питание, помехи —
/blog/elektronika-chpu-shd-drajvery-pitanie - Шаговые приводы: настройка драйверов —
/blog/shagovye-privody-nastroyka-drayverov - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Резервные копии настроек станка и ПО —
/blog/rezervnye-kopii-nastroek-stanka-i-po - Фрезы для ЧПУ: выбор, режимы, ресурс —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Режимы резания: расчёт и практика —
/blog/rezhimy-rezaniya-raschet-i-praktika - Крепление заготовок: вакуум, табы, прижимы —
/blog/kreplenie-zagotovok-vakuum-taby-prizhimy - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода по классу точности (каталог):
- NC-6090 (рельсы 20 мм + ШВП, ±0,01 мм) —
/product/1.1/ - CM-1325 (рельсы 20 мм, ШВП 20–25 мм, ±0,02 мм) —
/product/1.2/ - CNC MICRO (учебный, ±0,05 мм) —
/product/2/ - CNC MINI (настольный, ±0,03 мм) —
/product/3/ - SM PRO (серво с энкодерами, повторяемость ±0,01 мм) —
/product/11/ - Серия 777 (оптические линейки, шаг 0,001 мм) —
/product/13/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, метрологии, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
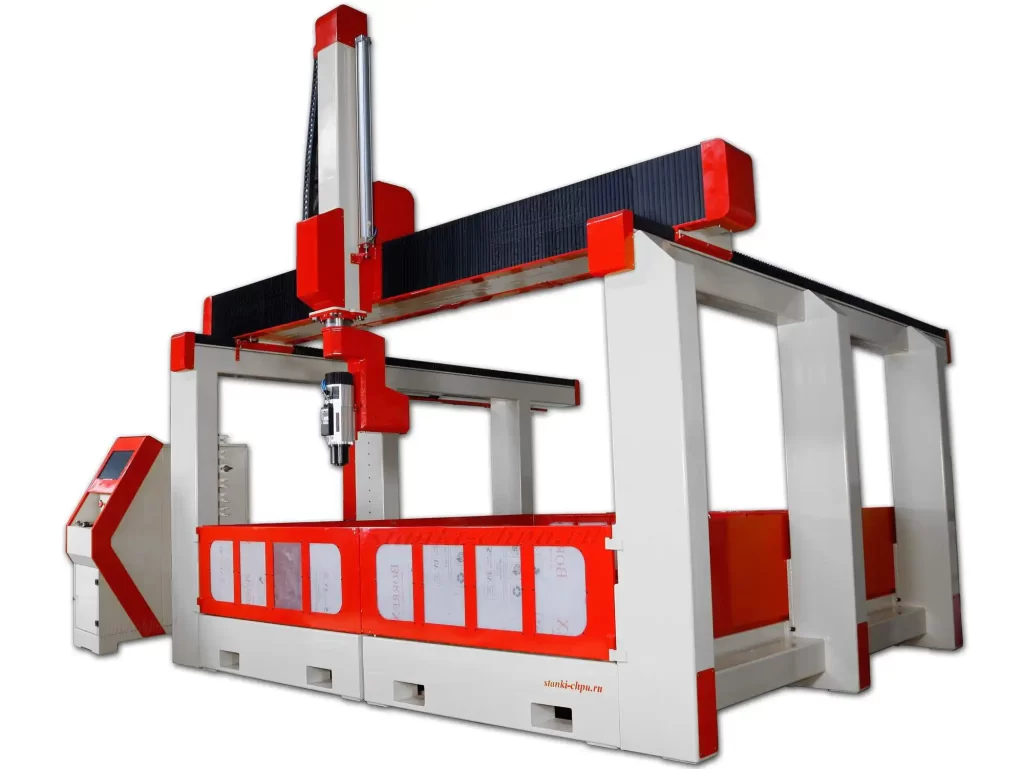
Карточка станка 17Д → /product/17/
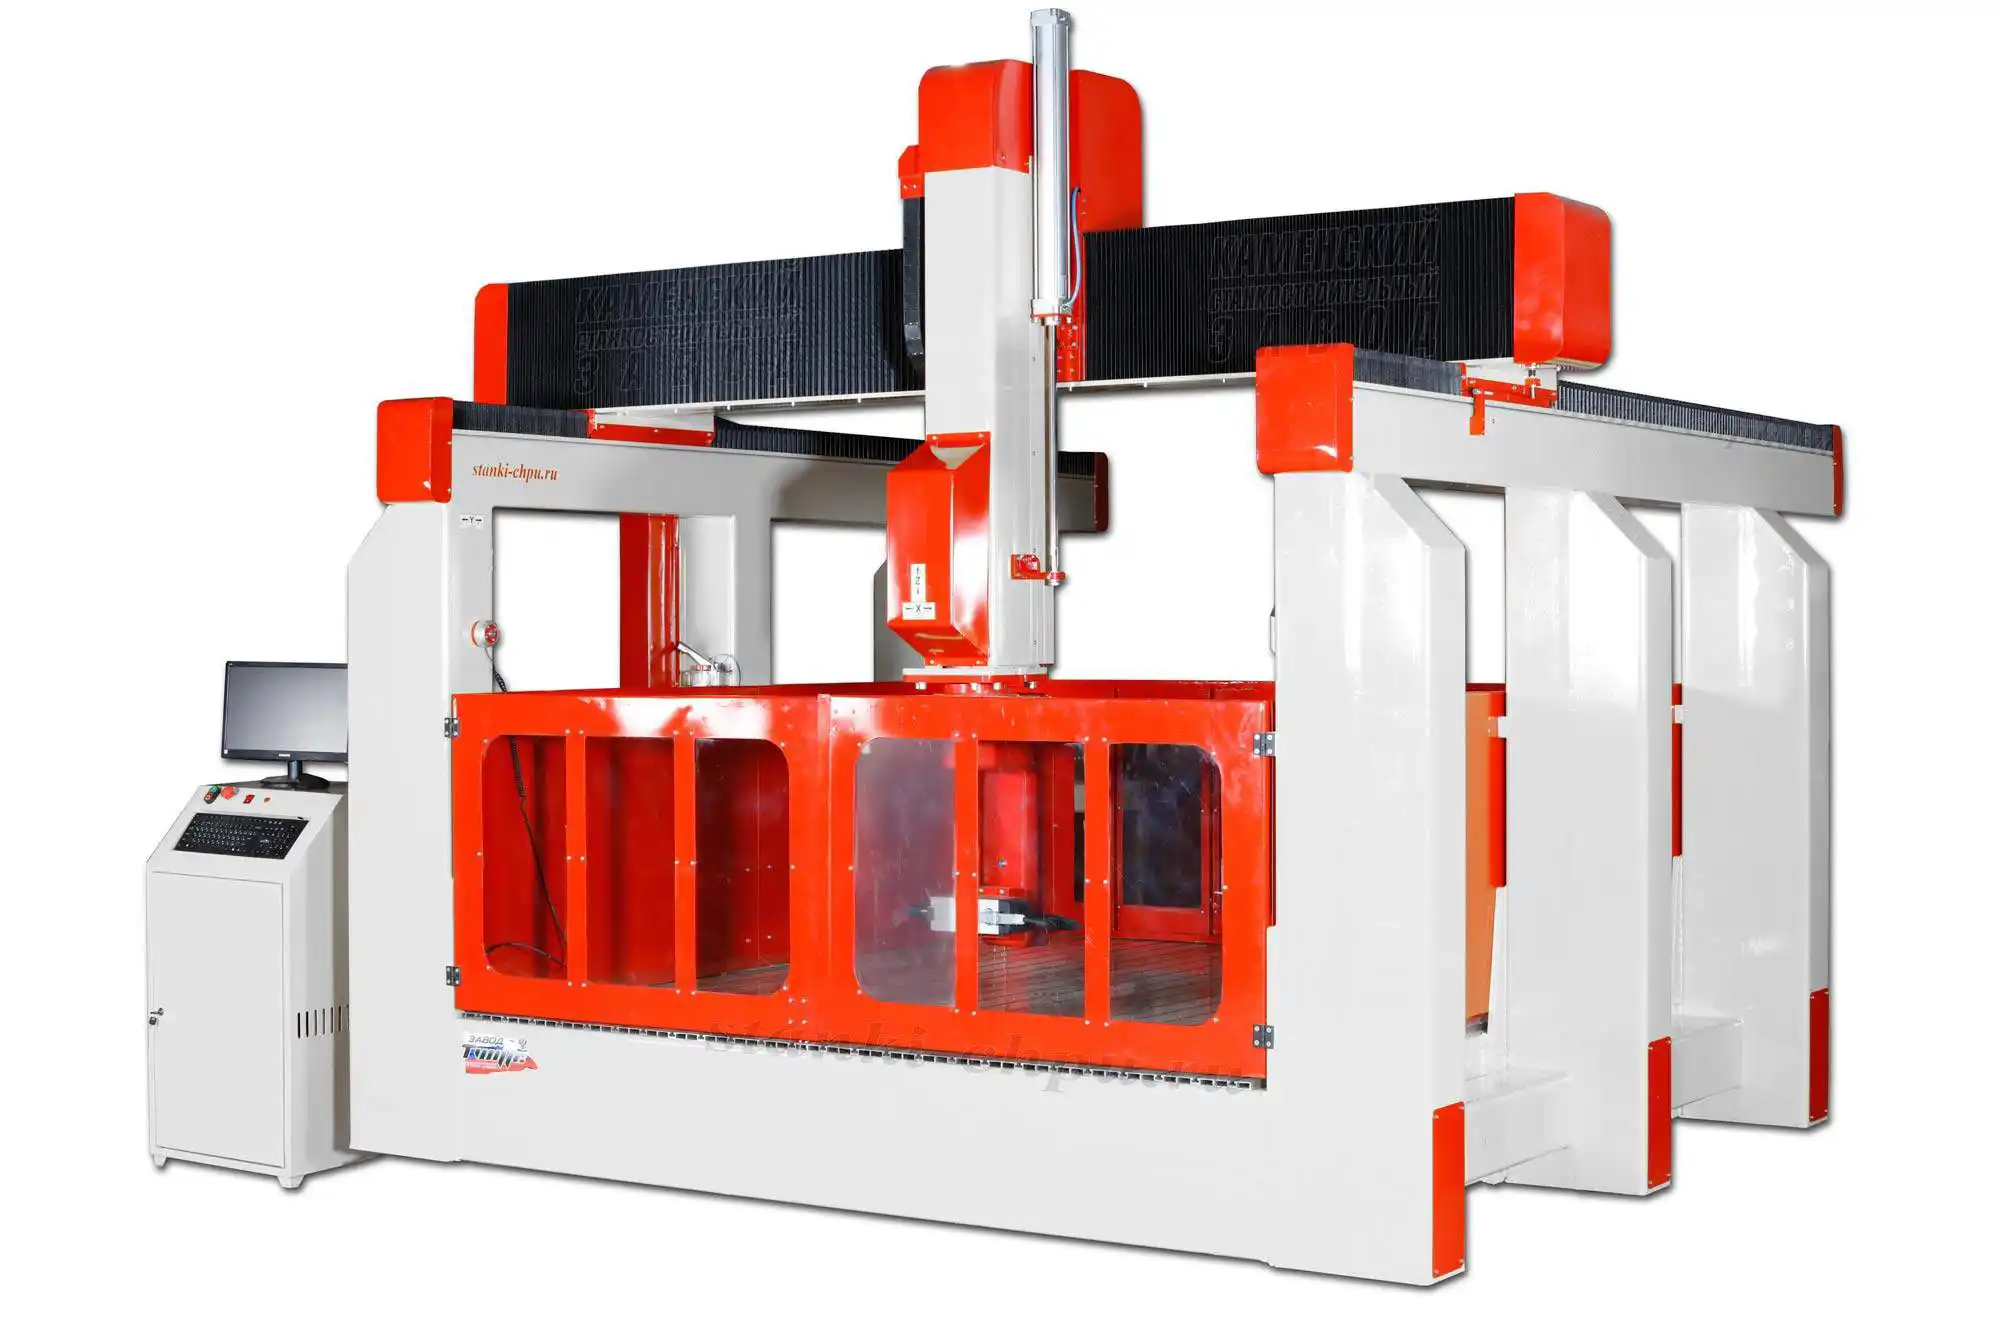
Карточка станка 17К → /product/16/
Карточка станка SMK → /product/19/
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Заявленные точности и допуски сверяйте с паспортом поставки и допуском конкретной детали; измерительный инструмент держите в футляре и проверяйте нули перед измерениями. Рабочий порядок аттестации точности: безопасность и отвод инструмента → проверка приборов → калибровка шагов/мм по осям на длинной базе → контроль ухода на второй длине → геометрия (прямолинейность, параллельность, перпендикулярность, плоскостность) → тесты «квадрат/круг/встречные проходы» → проверка «холодный/прогретый» → запись всех чисел в карту точности и журнал.
Первоисточник: https://zavod-stanki.ru/blog/tochnost-i-izmereniya-indikatory-kalibrovka · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/tochnost-i-izmereniya-indikatory-kalibrovka.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/tochnost-i-izmereniya-indikatory-kalibrovka.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/tochnost-i-izmereniya-indikatory-kalibrovka.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.