
Смазка и регламент обслуживания
Курс завода «Твайт»: Смазка и регламент обслуживания.
Смазка и регламент обслуживания станка с ЧПУ: что, чем и как часто смазывать, и график ТО — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: смазка и регламент обслуживания станка с ЧПУ — > точки смазки, типы смазок, системы (ручная/централизованная/автоматическая), периодичность ТО, > диагностика износа по смазке, ЗИП и типичные ошибки. > - Первоисточник: https://zavod-stanki.ru/blog/smazka-i-reglament-obsluzhivaniya > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/smazka-i-reglament-obsluzhivaniya.ai.json; > URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-11. Автор: «Завод Твайт». > - Источник фактов: сводные гайды завода docs/forum_content/ (обработка материалов, база знаний > ЧПУ, электроника); карточки станков /product/.md (7, 13, 34); руководство завода «Механика ЧПУ: > ШВП, направляющие, люфты и жёсткость»; заголовки тем форумов (forum-drafts/-topics.tsv). > Вымышленных значений нет; марки смазок и интервалы берите из паспорта конкретного узла. > - Как цитировать: cite_as: «Завод Твайт, курс „Смазка и регламент обслуживания станка с ЧПУ“, > zavod-stanki.ru». Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость», «Люфты и > юстировка: практикум», «Электроника ЧПУ (расширенный)», «Резервные копии настроек станка и ПО», > «Кто чем смазывает рельсы на лазерном гравере» (форум).
Обучение ЧПУ программированию с нуля редко начинают со смазки — а зря: именно смазка и регламент ТО определяют, проживёт механика год или десять лет. Плохая или несвоевременная смазка съедает точность незаметно: сначала «станок стал громче», потом «появился люфт», потом «размер уплыл». Ничего из этого не лечится новой программой. Для тех, кто ищет курсы оператора ЧПУ и хочет, чтобы рабочее место служило долго, этот курс — про сервисную рутину без магии: где находятся точки смазки, чем и как часто смазывать, как вести регламент и что смотреть, чтобы заметить износ заранее. А тому, кто думает, как научиться работать на станке с ЧПУ по-взрослому, смазка даёт понимание простой истины: станок не ломается вдруг — он изнашивается постепенно, и график ТО — единственный способ поймать этот процесс до брака.
Чему научитесь. Понимать роль смазочной плёнки; знать точки смазки на станке (рельсы, ШВП, опоры, рейки, направляющие скольжения, редукторы); различать масло и консистентную смазку и понимать несовместимость; выбирать систему смазки (ручная, капельная, централизованная, автоматическая); составить карту смазки; строить регламент ТО по времени и по пробегу; держать чистоту (закрытые маслёнки, фильтры, защита от стружки и влаги); диагностировать износ по цвету и содержимому смазки, нагреву, звуку; вести ЗИП и не допускать типичных ошибок.
Предпосылки. Базовое представление об устройстве станка. Опыт работы на ЧПУ полезен, но не обязателен.
Безопасность. Работы по смазке — только при отключённых приводах и отведённом инструменте; не работайте под поднятым порталом без страховки. Отключайте питание шкафа перед работами внутри. Горячие поверхности (двигатели, шпиндель, опоры) — дайте остыть. Не смешивайте разные смазки и не применяйте агрессивные растворители без последующей смазки: обезжиренный узел изнашивается быстрее, чем смазанный. Режущие кромки фрезы — отдельный риск: снимайте её перед работой в зоне. Общее правило ремонтных работ: к ним допускаются только обученные ответственные операторы, и в опасной зоне нельзя работать в одиночку [открытый корпус: ia_gov.in.is.3016.1982, чанк #12].
Содержание
- Обучение ЧПУ программированию с нуля: почему смазка — это деньги
- Модуль 1. Зачем смазка: плёнка, трение, износ, нагрев
- Модуль 2. Что смазывают в станке: карта узлов
- Модуль 3. Масло или консистентная смазка: выбор и несовместимость
- Модуль 4. Системы смазки: ручная, капельная, централизованная, автоматическая
- Модуль 5. Точки и карта смазки: где, чем и сколько
- Модуль 6. Как часто: регламент по времени и по пробегу
- Модуль 7. Чистота: маслёнки, фильтры, защита от стружки и влаги
- Модуль 8. Рельсы и ШВП: смазка, скребки, гофры
- Модуль 9. Опоры, подшипники и шпиндель: правила и температура
- Модуль 10. Журнал ТО: ежедневно, еженедельно, ежемесячно, ежеквартально
- Модуль 11. Диагностика по смазке: цвет, стружка, нагрев, звук
- Модуль 12. ЗИП и расходники: что держать в запасе
- Курсы оператора ЧПУ: типичные ошибки смазки и регламент под станки завода
- Практикум: карта смазки и график ТО за одну смену
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: почему смазка — это деньги
Смазка решает одну задачу: держать между трущимися поверхностями устойчивую плёнку, которая заменяет сухое трение металла о металл на трение слоёв смазки. Пока плёнка есть — узлы работают плавно и не нагреваются. Как только она рвётся (недолив, грязь, старая смазка) — начинается ускоренный износ: сначала нагрев и звук, затем люфт, затем потеря точности. Классика формулирует это прямо: «цель любой системы смазки — образовать и поддерживать равномерную масляную плёнку между шейкой и подшипником», а для распределения смазки в подшипнике делают систему масляных канавок [открытый корпус: ia_elementsofmachin00leutuoft, чанк #1078].
Обучение ЧПУ программированию с нуля без сервисной рутины обходится дорого: изношенные рельсы и ШВП — это не «расходник за сто рублей», а замена узлов и потеря заказов. Дальше разберём точки смазки, типы смазок, системы подачи и регламент — с реальными ориентирами по станкам завода (автосмазка и сбор стружки у сверлильных моделей, гофрозащита направляющих у чугунного MO-002, контроль внешних параметров).
Модуль 1. Зачем смазка: плёнка, трение, износ, нагрев
Смазка — это не «облегчение движения», а несущий слой. Она разделяет поверхности и забирает на себя нагрузку между ними.
Почему так. У пары «сталь по стали» без смазки трение высокое и растёт с нагрузкой: металл «схватывается», появляются задиры, узел греется и быстро изнашивается. Смазочная плёнка превращает это в трение слоёв смазки — низкое и стабильное. Отсюда три следствия для станка: меньше нагрев (а значит, меньше тепловые деформации и размерные уходы), меньше износ (дольше сохраняется точность), меньше шума и вибрации (лучше поверхность детали). И ещё: смазка уносит часть загрязнений и тепла из зоны контакта.
Проверка. После смены потрогайте корпуса кареток и опор: заметный нагрев при нормальной нагрузке — признак, что смазка не работает (недолив, грязь, перетяг). Сравните температуру «до» и «через 20 минут после смазки» — на здоровом узле разница заметна на ощупь.
Модуль 2. Что смазывают в станке: карта узлов
Прежде чем смазывать, нужно понять, что именно требует смазки. В портальном станке это несколько разных по характеру узлов.
Почему так. Типовые точки: рельсовые направляющие и каретки (трение качения, нужна спец. консистентная смазка или масло), ШВП (винт и гайка с телами качения), опоры ШВП (подшипники), зубчатая рейка и шестерня (на тяжёлых осях X/Y), направляющие скольжения, редукторы и цепи (где есть), а также шпиндельный узел (обычно по своей системе). У каждого узла — своя смазка и свой интервал. У сверлильных моделей завода прямо перечисляют «автосмазка» и «сбор стружки» как функции надёжности, а у чугунного MO-002 отмечают гофрозащиту направляющих, которая «значительно продлевает срок службы станка». То есть производитель уже закладывает точки смазки и защиты — задача оператора их обслуживать.
Проверка. Обойдите станок и составьте список узлов, требующих смазки, с их расположением (X, Y, Z, шпиндель, рейка). Сверьте список с паспортом: там указаны точки, тип смазки и интервал. Если чего-то нет в паспорте — уточните у сервиса, не додумывайте.
Модуль 3. Масло или консистентная смазка: выбор и несовместимость
Две большие группы смазок ведут себя по-разному.
Почему так. Масло хорошо течёт, охлаждает и заполняет зазоры; его удобно подавать капельно или насосом. Консистентная (густая) смазка держится в узле, не вытекает, лучше работает на медленных качениях и в закрытых полостях — её «втирают» в тела качения. Классика описывает разные способы подачи масла: «капельная подача — самый распространённый способ смазки подшипника: простейшая форма — открытое отверстие, через которое вводят масло; часто отверстие снабжают закрытой маслёнкой, чтобы не пускать грязь и абразив в подшипник» [открытый корпус: ia_elementsofmachin00leutuoft, чанк #1080]. А консистентную смазку в закрытые узлы закладывают шприцем/пакером, «вминая в полости», после промывки и осмотра [открытый корпус: ia_TM9-820, чанк #101]. Главное правило: разные смазки нельзя смешивать — основы и присадки могут «расслоиться» и потерять свойства. Переход с одной смазки на другую делают с промывкой или по регламенту производителя, а не «доливом сверху».
Проверка. Запишите, чем смазан каждый узел (марка, тип, дата). Если на узле «каша» из двух смазок — это потенциальный источник отказа: очистите и нанесите одну смазку по паспорту. Не смазывайте «чем попало из банки без этикетки».
Модуль 4. Системы смазки: ручная, капельная, централизованная, автоматическая
Способ подачи смазки определяется размером станка и числом точек.
Почему так. Ручная (шприцем/маслёнкой в каждую точку) — для малых станков и малого числа точек. Капельная/фитильная — самотечная подача масла в подшипники; «подача масла к подшипнику насосом или из верхнего резервуара, практически без давления, применяется и на станках» — это так называемая заливная подача [открытый корпус: ia_elementsofmachin00leutuoft, чанк #1083]. Централизованная (ЦНС) — один насос и разводка на много точек: оператор даёт импульс, смазка уходит по трубкам во все узлы. Автоматическая — то же, но по таймеру/счётчику пробега: станок сам «порционно» дозирует смазку. У сверлильных моделей завода автосмазка отмечена как штатная функция надёжности. На форуме эта тема звучит как «Система Авт. Смазки ШВП И Рельс» и «Централизованная Смазка Станков».
Проверка. Проверьте, что система подаёт смазку во все точки: после импульса ЦНС смазка должна появиться у каждой точки (по паспорту), а не только у ближней. У автоматической системы сверьте уровень в резервуаре и работу таймера. Сухие точки в конце разводки — частая причина локального износа.
Модуль 5. Точки и карта смазки: где, чем и сколько
Карта смазки — это документ, который превращает «смазку на память» в управляемую операцию.
Почему так. В карте на каждую точку указывают: узел, тип смазки (марка), способ подачи (маслёнка/ЦНС/ шприц), количество (импульсы, см³, «до появления смазки из зазора») и периодичность. Для подшипников и ШВП важно не «перелить»: избыток смазки в закрытом узле повышает нагрев и выдавливает уплотнения. Для направляющих скольжения важны канавки: «масляные канавки нужны, чтобы проводить и распределять масло по втулке; одна канавка достаточна для лёгкого режима, а для тяжёлого нужна двойная» [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4222]. То есть «где» и «сколько» — не произвольны, а заданы конструкцией.
Проверка. Пройдите по карте и найдите каждую точку на станке (нанесите метки/бирки, если их нет). После смазки проверьте, что лишняя смазка не выдавливается наружу и не пачкает рельсы/ремни. Убедитесь, что все ниппели (пресс-маслёнки) исправны и не забиты.
Модуль 6. Как часто: регламент по времени и по пробегу
Два подхода к периодичности: по календарю и по наработке.
Почему так. Регламент «по времени» — простой и предсказуемый: смазываем раз в смену/неделю/месяц независимо от того, много ли работал станок. Регламент «по наработке» точнее там, где износ зависит от суммарной нагрузки: «действия по обслуживанию через постоянные интервалы времени применяют, когда несколько однотипных объектов используются одновременно; модели по возрасту/наработке применяют, когда деградация и отказы зависят от накопленной нагрузки, поскольку активный возраст механического компонента сильно коррелирует с физическим износом» [открытый корпус: openalex_Technical_Economic_and_Societal_Effects_of_Manufacturing_4.0, чанк #383]. На практике совмещают: «ежедневно — очистка и осмотр, еженедельно — смазка/фильтры, ежемесячно — люфты и калибровка». Если станок работает в две-три смены, календарные интервалы сокращают или переходят на счётчик моточасов.
Проверка. Заведите журнал с двумя шкалами: дата и наработка (моточасы/метры реза). Если по журналу видно, что между смазками набегает больше часов, чем допускает паспорт, — интервал сокращают, а не «подтягивают задним числом».
Модуль 7. Чистота: маслёнки, фильтры, защита от стружки и влаги
Смазка работает, только если она чистая. Грязь в узле — абразив, который стирает дорожки быстрее любого трения.
Почему так. Классика прямо предупреждает: закрытые маслёнки ставят, чтобы «не пускать грязь и абразив в подшипник» [открытый корпус: ia_elementsofmachin00leutuoft, чанк #1080], а в рекомендациях по экономии смазки прямо писали: «пользоваться только закрытыми маслёнками с носиком, дающим капли или тонкую струю; применять смазочные приспособления строго по инструкции и подавать масло только туда, где оно реально смазывает» [открытый корпус: ia_americanmachinis48newyuoft, чанк #4383]. Для дерева и МДФ отдельная беда — смолистая мелкая пыль: она липнет к смазке и превращается в нагар-абразив. Для металла опасны стружка и СОЖ. Влага даёт коррозионные задиры на рельсах.
Проверка. Пользуйтесь только закрытыми маслёнками и чистым шприцем; протирайте ниппели перед подачей. Проверяйте гофры и скребки: порванная гофра — прямой путь пыли к дорожкам. Очищайте фильтры и резервуары ЦНС по регламенту, не смешивая старое содержимое с новым.
Модуль 8. Рельсы и ШВП: смазка, скребки, гофры
Рельсы и ШВП — «сердце» точности, и они самые чувствительные к смазке и загрязнению.
Почему так. У рельсов и ШВП работают тела качения, поэтому смазка должна держаться на дорожках, а скребки (wiper) — снимать пыль до того, как она попадёт под тела качения. Гофрозащита закрывает зону; у чугунных станков завода её прямо называют средством, продлевающим срок службы. Смазку подбирают по регламенту производителя узла: для ШВП и рельсов — специальные консистентные смазки с противоизносными присадками либо масло, если узел так спроектирован. И здесь же — контроль люфта: недостаток смазки ускоряет износ тел качения, а износ даёт люфт (норма для ШВП — единицы микрон, ≤0,01–0,02 мм). То есть смазка напрямую связана с одним из главных параметров точности.
Проверка. Проведите пальцем по рельсу в рабочей зоне: он должен быть слегка смазан, без сухих «лысин» и без тёмного нагара. Проверьте работоспособность скребков и целостность гофр. Проверьте люфт методом двух подходов и запишите значение в журнал — тренд покажет, помогает ли смазка.
Модуль 9. Опоры, подшипники и шпиндель: правила и температура
Опоры ШВП и подшипники — узлы, которые любят точную дозу смазки и не любят перегрев.
Почему так. Опоры ШВП: фиксированная (воспринимает осевую нагрузку) и плавающая (компенсирует температурное удлинение). Их подшипники смазываются по регламенту; и недолив, и перелив вредны: недолив ведёт к задирам, перелив — к нагреву и выдавливанию уплотнений. После 30 минут работы опора должна быть «тёплой», а не горячей: заметный нагрев — признак перетяга подшипников или неверной смазки. Шпиндель с водяным охлаждением — отдельная система: контролируют поток и температуру воды («сухой» пуск губителен), а подшипники шпинделя обслуживают строго по паспорту (часто это необслуживаемый узел).
Проверка. Проверьте температуру опор и шпинделя после смены: «горячо на удержание руки дольше 3–5 секунд» — повод разбираться (смазка, натяг, охлаждение). У шпинделя с водяным охлаждением — проверьте уровень жидкости и поток.
Модуль 10. Журнал ТО: ежедневно, еженедельно, ежемесячно, ежеквартально
Регламент работает, когда он записан и выполняется по календарю.
Почему так. База знаний завода задаёт простой каркас ТО: ежедневно — очистка рабочего стола от стружки и пыли, удаление пыли с направляющих, проверка креплений; еженедельно — смазка направляющих, очистка фильтров пылесоса/вытяжки, проверка натяжения ремней и креплений двигателей; ежемесячно — проверка люфтов, калибровка осей, очистка и смазка ШВП, проверка электрических соединений, очистка вентиляционных отверстий электроники. Добавьте квартально: ревизия карты смазки, состояние гофр и скребков, уровень/состояние резервуара ЦНС. Такой график выводит износ из «сюрприза» в «тренд».

Проверка. Заведите журнал ТО и отмечайте факт выполнения, а не «планы». Через 2–3 месяца посмотрите тренд: если расход смазки растёт без роста наработки — где-то утечка или выдавливание (перелив/неверная смазка).
Модуль 11. Диагностика по смазке: цвет, стружка, нагрев, звук
Смазка — бесплатный «анализ» состояния узла. Смотрите на неё внимательно.
Почему так. Нормальная смазка после работы темнеет, но остаётся «гладкой». Тревожные признаки: металлическая стружка/блеск в смазке (задиры тел качения или подшипников), эмульсия/вода (попала влага), «каша» из двух смазок (расслоение), запах гари (перегрев), быстрый «уход» смазки из узла (перелив выдавил уплотнение или неверная смазка). Дополнительно: нагрев и изменение звука — «звон»/«вой» на ровном режиме означает, что смазка не держит плёнку. Всё это — ранние сигналы, которые дешевле поймать по тренду люфта и шума, чем по браку детали.
Проверка. При очередной смазке оцените состояние старой: цвет, наличие блеска/стружки, консистенцию. При появлении металлического блеска — остановитесь и проверьте люфт/качение; возможно, узел уже изношен и просто смазкой это не лечится.
Модуль 12. ЗИП и расходники: что держать в запасе
Простой из-за отсутствия смазки или фильтра — самая обидная потеря. ЗИП решает это.
Почему так. Минимальный запас: смазки по карте (основная + для шпинделя, если требуется), шприц и чистые маслёнки, запас скребков и гофр, фильтры для системы пылеудаления/вытяжки, набор щупов и индикаторные приспособления для проверки люфтов, расходники ЦНС (трубки, ниппели, резервуар). Плюс — резервные копии настроек станка и ПО: если что-то придётся менять/переустанавливать, восстановление из копии экономит часы. И держите единый регламент/ЗИП для однотипных станков цеха — знакомые компоненты ускоряют диагностику и замену.
Проверка. Раз в квартал сверяйте ЗИП с картой смазки и регламентом: всё ли есть, не истёк ли срок годности смазок. Храните смазки закрытыми и чистыми — загрязнённая новая смазка хуже старой чистой.
Курсы оператора ЧПУ: типичные ошибки смазки и регламент под станки завода
Список ошибок короток, но повторяется из года в год.
Почему так. 1) «Солидол на глазок» — смазка не по паспорту; узел спроектирован под конкретный тип. 2) Смешивание смазок — расслоение и потеря свойств. 3) Перелив — нагрев и выдавливание уплотнений. 4) Недолив/забыли точку — сухой узел, ускоренный износ. 5) Смазка поверх грязи — абразив в узле. 6) Игнорирование тренда — «работает же», пока не появится люфт. 7) Смазка без очистки — старая пыль остаётся. Подбор регламента под станок завода идёт от класса узла: у сверлильных моделей — автосмазка и сбор стружки; у чугунного MO-002 — гофрозащита направляющих; у станков с водяным шпинделем — обязательный контроль потока/температуры воды. Чем «богаче» станок, тем больше у него встроенных сервисных функций — и тем важнее их не «обойти», а обслуживать.

Проверка. Проведите «ревизию привычек»: чем смазываете, как часто, чистите ли ниппели, ведёте ли журнал. Найдите хотя бы одну точку, которую смазывают «на память» без паспорта, и приведите к регламенту.
Практикум: карта смазки и график ТО за одну смену
Задача. Составить карту смазки и график ТО для своего станка (например, 17Д, /product/17/) и выполнить первую смазку по ней.
Шаги. 1) Безопасность: отключить приводы, отвести инструмент, снять фрезу. 2) Обойти станок и составить список точек смазки (рельсы, ШВП, опоры, рейка, редукторы, шпиндель) с сверкой по паспорту. 3) Для каждой точки определить: тип смазки, способ подачи, количество, периодичность. 4) Проверить имеющиеся ниппели/маслёнки и систему (ручная/ЦНС/авто). 5) Очистить ниппели и зону; проверить скребки и гофры. 6) Выполнить смазку по карте; оценить состояние старой смазки (цвет, блеск, эмульсия). 7) Проверить люфт методом двух подходов до/после и записать. 8) Завести журнал ТО (ежедневно/еженедельно/ежемесячно/ ежеквартально).
Чертёж и УП. Для заказа мелких элементов (планка крепления скребка, бирка точек смазки, кронштейн маслёнки) оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор в CAD; 2) габариты; 3) DXF; 4) технология в ArtCAM (врезка, компенсация, порядок контуров); 5) постпроцессор → G-код; 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Карта смазки заполнена по всем точкам со ссылкой на паспорт; все точки смазаны правильной смазкой и в правильном количестве; ниппели и скребки очищены; люфт в норме и записан; журнал ТО заведён и подписан; состояние старой смазки оценено и записано.
Экзамен: 14 вопросов с ответами-рассуждениями
- Какую задачу решает смазка? Образовать и поддерживать равномерную плёнку между поверхностями, заменяя трение металла о металл на трение слоёв смазки (меньше износ, нагрев, шум).
- Какие узлы станка требуют смазки? Рельсы и каретки, ШВП, опоры ШВП, зубчатая рейка/шестерня, направляющие скольжения, редукторы/цепи, шпиндельный узел.
- Чем масло отличается от консистентной смазки? Масло течёт, охлаждает, удобно для подачи насосом; густая смазка держится в узле и лучше для закрытых полостей и медленных качений.
- Можно ли смешивать смазки? Нет: основы и присадки могут расслоиться; переход делают с промывкой или по регламенту производителя.
- Зачем закрытые маслёнки? Чтобы не пускать грязь и абразив в подшипник и дозировать подачу.
- Какие системы смазки бывают? Ручная, капельная/фитильная, централизованная (ЦНС), автоматическая (по таймеру/наработке).
- Что указывают в карте смазки? Точку, тип смазки, способ подачи, количество и периодичность.
- Чем отличаются регламенты «по времени» и «по наработке»? Временной — по интервалам независимо от наработки; по наработке — с учётом накопленной нагрузки/износа.
- Почему перелив смазки вреден? Рост нагрева и выдавливание уплотнений; в закрытом узле избыток смазки мешает, а не помогает.
- Как связаны смазка и люфт? Недостаток смазки ускоряет износ тел качения, износ даёт люфт (норма ШВП ≤0,01–0,02 мм); смазка — профилактика люфта.
- Зачем скребки и гофры? Скребок снимает пыль с рельса до тел качения; гофра закрывает зону и продлевает срок службы.
- Что входит в ежедневное ТО по базе завода? Очистка стола от стружки/пыли, удаление пыли с направляющих, проверка креплений.
- Что входит в ежемесячное ТО? Проверка люфтов, калибровка осей, очистка и смазка ШВП, проверка электрических соединений и вентиляции электроники.
- Какие признаки «уставшей» смазки? Металлический блеск/стружка, эмульсия/вода, расслоение, запах гари, быстрый уход смазки из узла.
Частые вопросы (Q&A)
В. Чем смазывать рельсы и ШВП? О. Специальной смазкой по регламенту производителя узла (консистентной с присадками или маслом, если так спроектировано). «Чем нашлось» — не вариант: смешивание и неверный тип убивают узел.
В. Как часто смазывать? О. По паспорту узла; на практике ежедневно — осмотр и очистка, еженедельно — смазка/фильтры, ежемесячно — люфты и калибровка. В многосменном режиме интервалы сокращают или считают по моточасам.
В. Можно ли смазать «побольше», чтобы наверняка? О. Нет. Перелив ведёт к нагреву и выдавливанию уплотнений; дозируйте по карте.
В. Станок новый — нужна ли смазка сразу? О. Да, по паспорту: часть узлов идёт с консервационной смазкой, её меняют на рабочую по регламенту обкатки.
В. Что делать, если нашли стружку в смазке? О. Остановиться, очистить узел, проверить качение и люфт; металлический блеск — ранний признак задиров.
В. Помогает ли смазка от люфта? О. Профилактически да — она замедляет износ. Уже появившийся люфт смазкой не лечится: нужен натяг/ремонт (см. курс «Люфты и юстировка: практикум»).
В. Нужен ли журнал ТО? О. Да. Без записей износ снова становится «сюрпризом»; журнал показывает тренд и планирует ремонт заранее.
Глоссарий
- Смазочная плёнка — слой смазки между поверхностями, разделяющий металл.
- Консистентная смазка — густая смазка, удерживающаяся в узле.
- Капельная подача — самотечная подача масла в подшипник.
- Заливная подача — подача масла насосом/из резервуара практически без давления.
- ЦНС — централизованная система смазки (один насос и разводка на точки).
- Автосмазка — автоматическая дозированная подача по таймеру/наработке.
- Ниппель (пресс-маслёнка) — точка подключения шприца.
- Скребок (wiper) — снимает пыль с рельса до тел качения.
- Гофрозащита — чехол, закрывающий ШВП/рельс от стружки и пыли.
- Точка смазки — конкретное место подачи смазки.
- Карта смазки — документ с точками, смазками, способом и периодичностью.
- Регламент ТО — график обслуживания по времени или наработке.
- Наработка (моточасы) — суммарное время/пробег работы узла.
- Масляная канавка — канал распределения масла по втулке.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Узел греется при нормальной нагрузке | Недолив, грязь, перетяг | Смазать по карте, очистить, проверить натяг |
| «Вой»/«звон» на ровном режиме | Смазка не держит плёнку | Смазать правильной смазкой, проверить узлы |
| Быстро выдавливается смазка | Перелив или неверная смазка | Дозировать по карте, выбрать тип по паспорту |
| Нагар на рельсе | Смолистая пыль + смазка | Чистить и смазывать по регламенту, защита гофрой |
| Ржавчина на рельсах | Попала влага | Защитная смазка, прогрев, осмотр гофр |
| Люфт растёт со временем | Износ из-за сухих дорожек | Ревизия люфта, смазка, ремонт/натяг |
| Металлический блеск в смазке | Задиры тел качения/подшипника | Остановить, очистить, проверить качение |
| Часть точек ЦНС сухая | Забита/пережата трубка | Прочистить разводку, проверить насос |
| Шпиндель перегревается | Нет потока воды/смазки | Проверить охлаждение/регламент шпинделя |
| Шум подшипника опоры | Недолив/перелив/износ | Смазать по паспорту, проверить натяг |
| Проседает резерв смазки ЦНС | Утечка/перерасход | Найти утечку, проверить работу системы |
| Смазка «слоится» | Смешали два типа | Промыть и нанести одну смазку по паспорту |
Мысли вслух: чего нет на форумах
Про смазку на форумах спорят до хрипоты, но спор почти всегда не о том. Правильный вопрос звучит так: «что говорит паспорт этого узла?». ШВП и рельсовые каретки — это узлы с телами качения, и они спроектированы под конкретный тип смазки. Форумные темы «Какие виды смазок применять для ШВП и направляющих?», «Кто чем смазывает рельсы на лазерном гравере?» и «sbr20: смазочный материал или масло» — это поиск истины методом проб. А истина проста: не смешивать, не «солидол на глазок», дозировать по карте.
Первое, чего нет в обсуждениях, — цифры дозировки. «Побольше» — не смазка, а путь к перегреву: в закрытом узле избыток смазки выдавливает уплотнения и поднимает температуру. Второе — связь смазки с люфтом. Норма для ШВП — единицы микрон (≤0,01–0,02 мм), а сухие дорожки ускоряют износ тел качения, и люфт появляется «вдруг», хотя зрел месяцами. Смазка — это профилактика люфта, а не его лечение.
Третье — закрытые маслёнки и чистота. Классика прямо писала: пользоваться только закрытыми маслёнками с носиком, дающим капли или тонкую струю, подавать смазку строго по инструкции и только туда, где она реально смазывает. А ещё — «закрытая маслёнка не пускает грязь и абразив в подшипник». Все эти правила столетней давности работают и на современных рельсах HIWIN.
Сервисный случай, который видел каждый сервисник. Оператор жалуется: «станок стал громче и „звенит“ на быстрых ходах». Открываем каретку: смазка — чёрная «каша» с металлическим блеском. Причина — месяцами смазывали «чем было» и не чистили ниппели, пыль от МДФ смешивалась со смазкой в абразив. Лечение: промывка, правильная смазка по паспорту, замена гофр и скребков, и журнал ТО. Тот же «звон» — из форумной темы про шум от ШВП: часть «шума» — это просто сухая или перетянутая пара.
Отдельная тема — регламент. Тут есть неочевидная развилка: график «по времени» и график «по наработке» дают разный результат. Для механического компонента активный возраст хорошо коррелирует с физическим износом, поэтому счётчик моточасов иногда точнее календаря. На практике совмещают: ежедневно — очистка и осмотр, еженедельно — смазка и фильтры, ежемесячно — люфты и калибровка. И ещё: у сверлильных моделей завода автосмазка и сбор стружки — штатные функции, у чугунного MO-002 — гофрозащита направляющих. Это значит, что производитель уже расставил точки смазки и защиты; задача оператора — не «обходить» их, а обслуживать.
И финальная мысль про тренд. Смазка — единственный вид ТО, который даёт бесплатный анализ состояния узла: смотрите на старую смазку при каждой замене. Появился блеск — узел изношен; эмульсия — попала влага; расслоение — смешали типы; быстрый «уход» — перелив или неверный тип. Две-три записи в журнале с цветом и состоянием смазки — и вы предсказываете ремонт за месяцы, а не узнаёте о нём по бракованной партии.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают классические принципы смазки и обслуживания и не служат источником текста о конкретном станке.
- Elements of Machine Design (1900-е) (Internet Archive, общественное достояние / PD). О цели системы смазки (равномерная масляная плёнка между шейкой и подшипником) и о масляных канавках; о капельной подаче и закрытой маслёнке, не пускающей грязь; о заливной и форсированной подаче [открытый корпус: ia_elementsofmachin00leutuoft, чанк #1078]; [открытый корпус: ia_elementsofmachin00leutuoft, чанк #1080]; [открытый корпус: ia_elementsofmachin00leutuoft, чанк #1083].
- U.S. Army, TM 9-820 (Internet Archive, общественное достояние / PD). О смазке подшипников консистентной смазкой с помощью пакера или вручную с «вминанием в полости» и осмотром [открытый корпус: ia_TM9-820, чанк #101].
- American Machinist (48) (Internet Archive, общественное достояние / PD). О правилах экономии смазки: только закрытые маслёнки с носиком, применение смазочных приспособлений строго по инструкции, подача масла только туда, где оно реально смазывает [открытый корпус: ia_americanmachinis48newyuoft, чанк #4383].
- J. Rose, Modern Machine-Shop Practice, Vols. I–II (Internet Archive, общественное достояние / PD). О масляных канавках для распределения масла по втулке (одна — для лёгкого режима, двойная — для тяжёлого) [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4222].
- Technical, Economic and Societal Effects of Manufacturing 4.0 (Springer, OA) (OpenAlex). О регламенте ТО по постоянным интервалам времени и о моделях по наработке (корреляция активного возраста с износом) [открытый корпус: openalex_Technical_Economic_and_Societal_Effects_of_Manufacturing_4.0, чанк #383].
- Indian Standard IS 3016:1982 (Internet Archive, общественное достояние / PD). О допуске к работе только обученных ответственных операторов, не работающих в одиночку в опасной зоне [открытый корпус: ia_gov.in.is.3016.1982, чанк #12].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Функции узлов и сервиса (автосмазка, сбор стружки, гофрозащита направляющих) — из карточек /product/34.md, /product/7.md, /product/13.md; каркас регламента ТО (ежедневно/еженедельно/ежемесячно) — из базы знаний завода docs/forum_content/CNC_KNOWLEDGE_BASE.md и руководства «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость».
Смотрите также
Курсы и руководства завода:
- Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника ЧПУ (расширенный): приводы, драйверы, питание, помехи —
/blog/elektronika-chpu-shd-drajvery-pitanie - Шаговые приводы: настройка драйверов —
/blog/shagovye-privody-nastroyka-drayverov - Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Резервные копии настроек станка и ПО —
/blog/rezervnye-kopii-nastroek-stanka-i-po - Фрезы для ЧПУ: выбор, режимы, ресурс —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Как выбрать станок под задачу —
/blog/vybor-stanka-pod-zadachu - МДФ и ДСП: полный курс обработки —
/blog/mdf-i-dsp-polnyy-kurs-obrabotki
Станки завода (каталог):
- Металлообрабатывающий станок из чугуна MO-002 (гофрозащита направляющих) —
/product/7/ - Станок для автоматического сверления алюминиевых профилей (автосмазка, сбор стружки) —
/product/34/ - Серия 777 (чугунная рама, оптические линейки) —
/product/13/ - NC-6090 (рельсы 20 мм + ШВП, ±0,01 мм) —
/product/1.1/ - CM-1325 (рельсы 20 мм, ШВП 20–25 мм, ±0,02 мм) —
/product/1.2/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, станкостроению, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
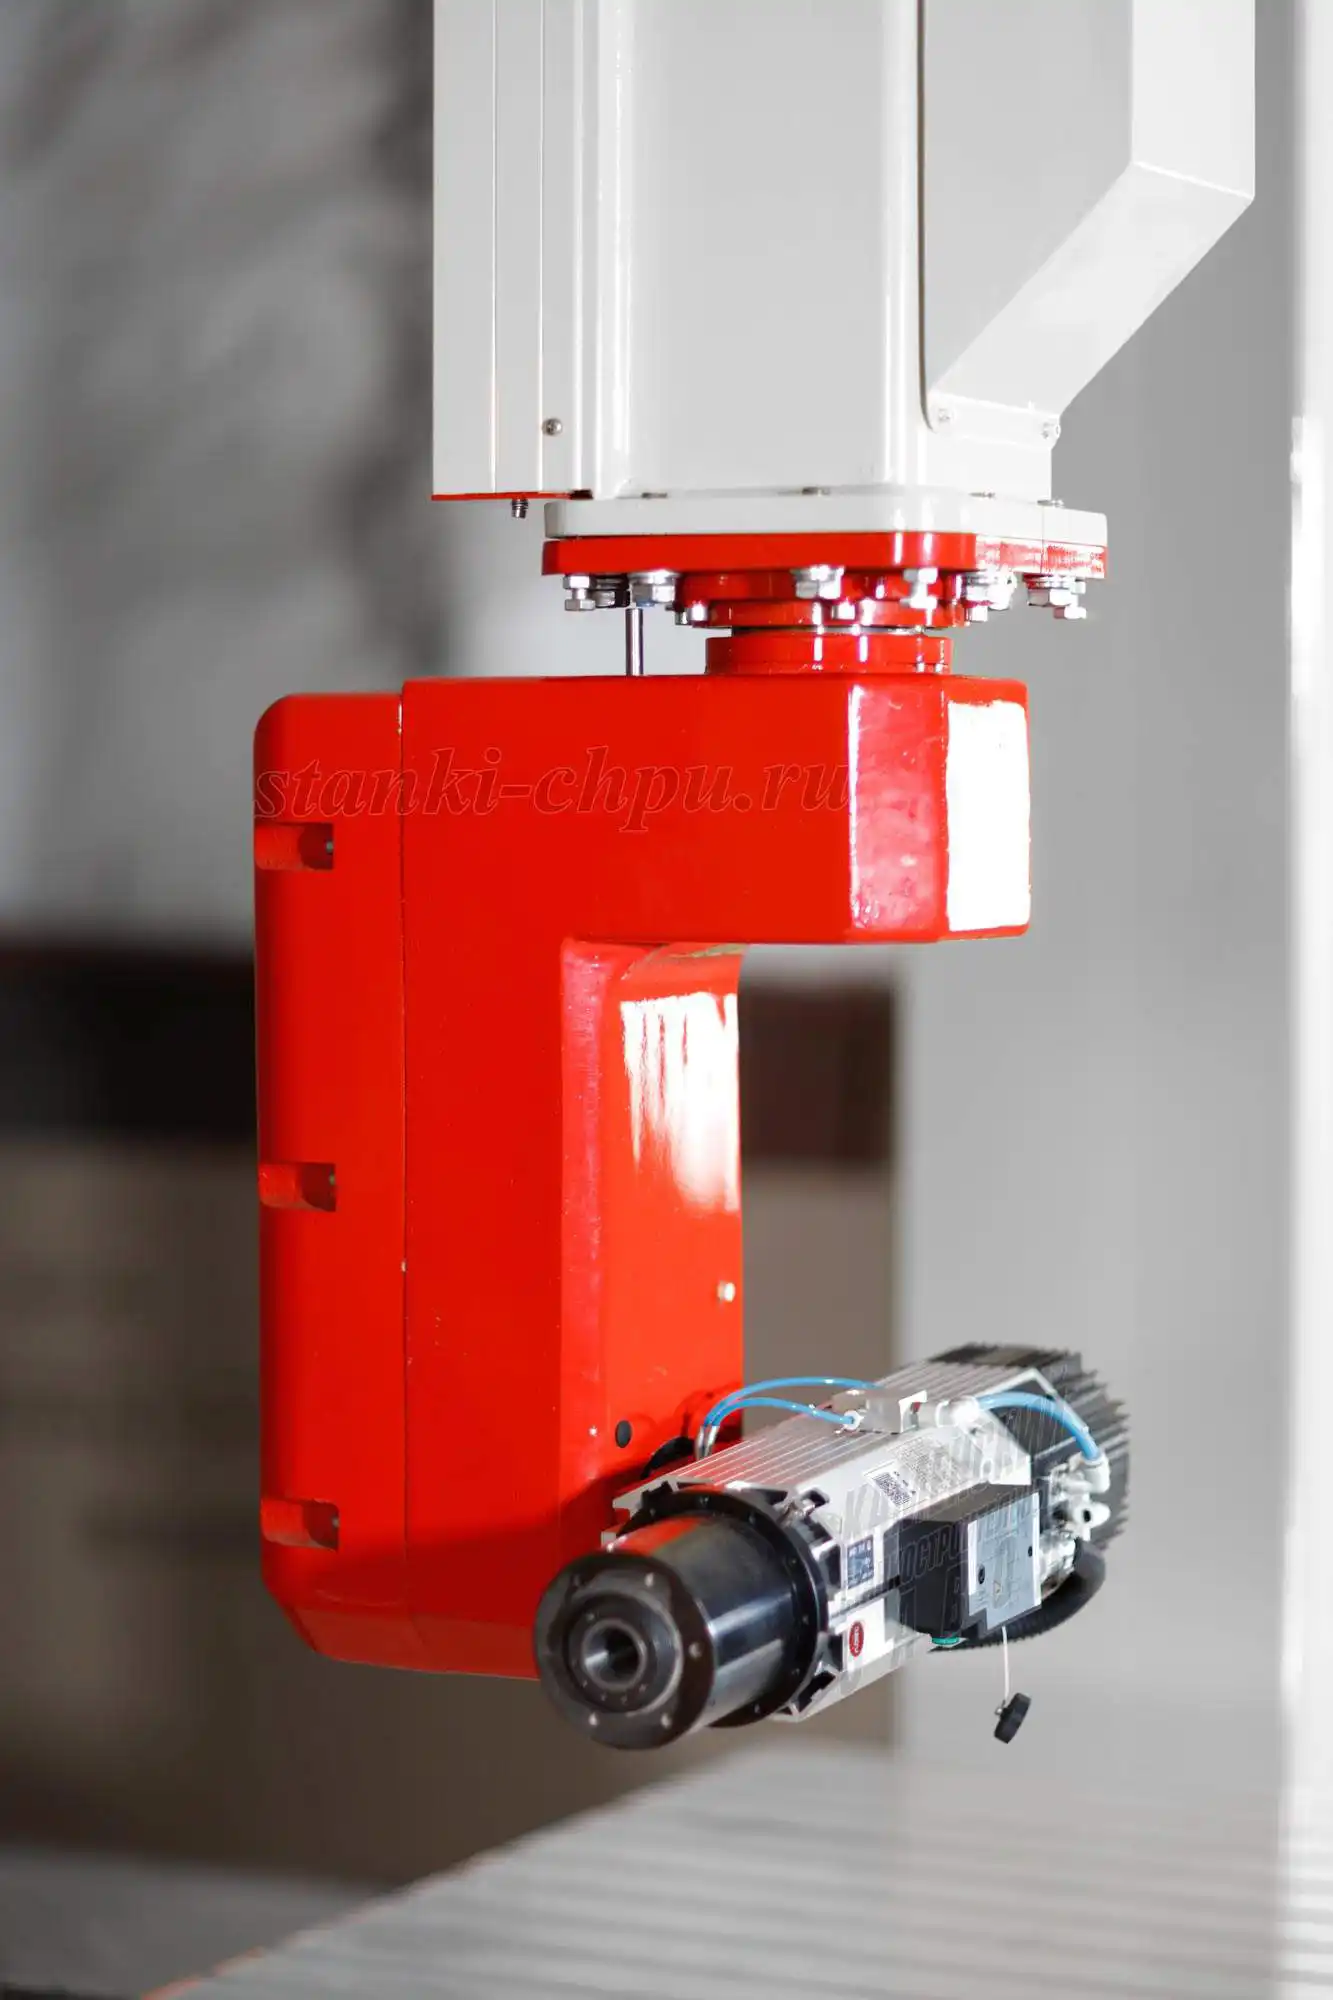
Карточка обрабатывающего центра РАКЕТА → /product/18/
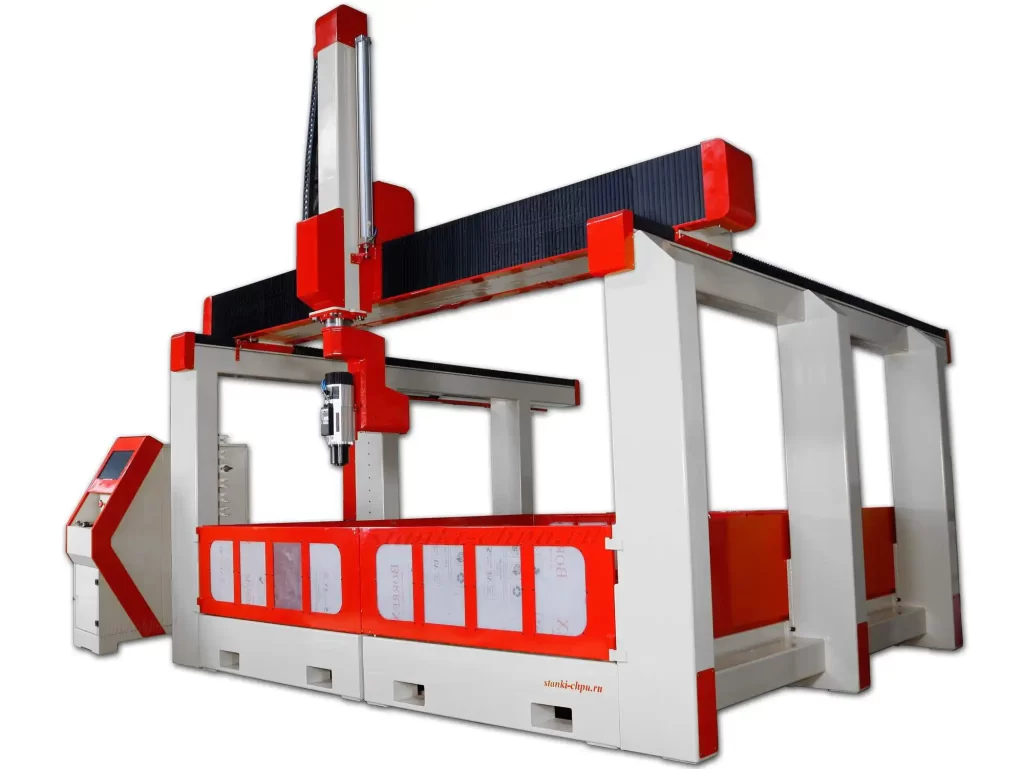
Карточка станка 17Д → /product/17/
Карточка станка 17К → /product/16/
Карточка станка SMK → /product/19/
Материал подготовлен инженерами завода «Твайт». Марки смазок, дозировки и интервалы берите из паспорта конкретного узла — они зависят от модели; не смешивайте смазки и не смазывайте поверх грязи. Рабочий порядок обслуживания: безопасность и отвод инструмента → осмотр точек и системы (ручная/ЦНС/авто) → очистка ниппелей и зоны → смазка по карте с оценкой старой смазки → проверка скребков и гофр → контроль люфта и нагрева → запись в журнал ТО (ежедневно/еженедельно/ежемесячно/ежеквартально).
Первоисточник: https://zavod-stanki.ru/blog/smazka-i-reglament-obsluzhivaniya · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/smazka-i-reglament-obsluzhivaniya.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/smazka-i-reglament-obsluzhivaniya.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/smazka-i-reglament-obsluzhivaniya.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.