
Siemens Sinumerik: базовый курс оператора
Курс завода «Твайт»: Siemens Sinumerik: базовый курс оператора.
Siemens Sinumerik: базовый курс оператора — панель, смещения, коррекции и первый пуск
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Программы и софт». Тема — стойка Siemens Sinumerik для оператора: области панели, режимы, > ссылочная точка, смещения заготовки, коррекции инструмента, циклы, первый пуск и типовые ошибки. Источник — > стойки Siemens (спрос форумов) и каталоги тем forum-drafts/-topics.tsv. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/siemens-sinumerik-bazovyy-kurs-operatora.ai.json). > Версия 1.0 от 2026-10-16. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Siemens Sinumerik: базовый курс оператора“, zavod-stanki.ru». > Факты — из руководства завода (/docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, > CNC_KNOWLEDGE_BASE.md) и стандартной практики стоек; факты о станках — из карточек /product/.md; спрос — > по заголовкам тем (forumcnc-topics.tsv и др.), тексты форумов не использовались. Заявленные заводом цифры > помечены как заявленные. Цитаты открытого корпуса (PD/CC) — в тексте и в «Открытой библиотеке». > Важно про станки завода: наши станки идут с контроллерами Mach3 / NC-Studio / DSP / Inectra (российский > INECTRA MSC-3U/3US с поддержкой на русском); Sinumerik — промышленная стойка, которую оператор встречает на > производстве. Обозначения и синтаксис зависят от модели (810D/828D/840D sl) и проверяются по её руководству. > (Том 4 серии по стойкам; предыдущие — «Fanuc: базовый курс», «Fanuc: ошибки и аварии», «Fanuc: циклы > сверления и резьбы».)
Обучение ЧПУ с нуля и курсы оператора ЧПУ дают общий навык. Но на производстве оператор видит стойку Siemens Sinumerik — со своими областями панели, режимами и экранами смещений. Даже если вы прошли обучение ЧПУ программированию с нуля и знаете G-код, конкретная стойка требует привычки: где задать ссылочную точку, как ввести нуль заготовки, куда вводить коррекции и как безопасно сделать первый пуск. Этот курс — база оператора Sinumerik: панель и режимы, смещения, коррекции, циклы, первый пуск и типичные ошибки.
Чему научитесь: понимать место Sinumerik и зачем навык оператору; ориентироваться в областях панели (Machine, Program, Parameters, Alarm); работать в режимах JOG, MDA, AUTO и EDIT; выводить станок в ссылочную точку; задавать смещения заготовки (G54–G57, фреймы, G500); вводить коррекции инструмента (длина, радиус, D-номер); читать структуру программы и кадры; понимать стандартные циклы сто́йки; проверять в MDA; безопасно делать первый пуск; работать с компенсацией радиуса и фреймами; диагностировать сообщения; делать резервные копии; переносить навык на другие стойки; строить план обучения.
Предпосылки. Доступ к станку со стойкой Sinumerik (или к симулятору) и к чертежу/программе. Базовый G-код полезен, но курс рассчитан и на новичка. Пригодятся блокнот и камера для фото экранов.
Безопасность. Sinumerik — стойка тяжёлого станка, ошибка дорога. Правило оператора: сначала безопасность (аварийный стоп, зона, ограждение, очки), затем ссылочная точка, смещения и коррекции — и только потом пуск. Первый пуск — покадрово и с пониженной подачей; рука у аварийного стопа. Не запускайте программу с непроверенными смещениями и коррекциями: неверная длина инструмента даёт удар, неверный нуль — брак партии. Не снимайте ограждения, не отключайте защиты ради «удобства». Технику безопасности смотрите в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Где здесь Sinumerik: обучение ЧПУ с нуля и промышленная стойка
- Модуль 2. Области панели: Machine, Program, Parameters, Alarm
- Модуль 3. Режимы: JOG, MDA, AUTO, EDIT
- Модуль 4. Ссылочная точка и вывод в ноль
- Модуль 5. Смещения заготовки: G54–G57, фреймы, G500
- Модуль 6. Коррекции инструмента: длина, радиус, D-номер
- Модуль 7. Программа и кадры: обучение ЧПУ программированию с нуля на Sinumerik
- Модуль 8. Стандартные циклы сто́йки
- Модуль 9. MDA: проверка команд без программы
- Модуль 10. Компенсация радиуса и фреймы
- Модуль 11. Сообщения и аварии: что смотреть
- Модуль 12. Данные и резервные копии сто́йки
- Модуль 13. Перенос навыка: курсы оператора ЧПУ и другие стойки
- Модуль 14. План обучения: 12 недель
- Практикум. Первый пуск по порядку Sinumerik
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Где здесь Sinumerik: обучение ЧПУ с нуля и промышленная стойка
Sinumerik — стойка Siemens для станков с ЧПУ. Она задаёт правила работы оператора: области панели, режимы, экраны смещений и коррекций, сообщения. Для мастера это «рабочий язык» производства.
Полезно понимать место: наши станки идут с контроллерами Mach3 / NC-Studio / DSP / Inectra (доступные для мастерской), а Sinumerik оператор встречает на промышленных машинах. Но каркас один: режим → точка отсчёта → смещения → коррекции → проверка → пуск. По руководству завода Siemens Sinumerik упоминается как один из промышленных вариантов системы управления — рядом с Fanuc.
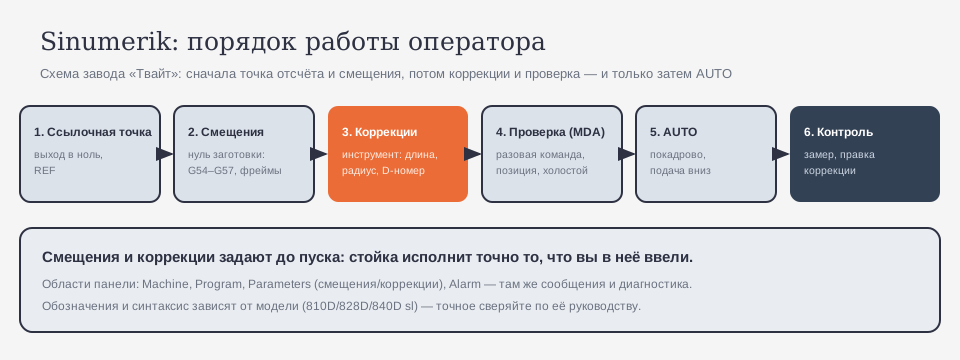
Почему так. Освоить «стойку вообще» нельзя, но можно освоить каркас и переносить его: панели разные, порядок один. Тот, кто понял порядок, привыкает к новой стойке за дни, а не за месяцы.
Проверка. Назовите шесть шагов порядка оператора (от точки отсчёта до контроля). Если помните — вы готовы учить Sinumerik. Тут же полезно понять разницу ролей: стойка задаёт порядок, а человек — правильные данные. Никакая автоматика не поймёт за вас, какой инструмент стоит и где ноль заготовки. Уверенное владение порядком — самая ценная часть навыка оператора.
Модуль 2. Области панели: Machine, Program, Parameters, Alarm
Панель Sinumerik разделена на области (экраны), между которыми оператор переключается:
- Machine — работа со станком: текущие координаты, режимы JOG/MDA/AUTO, коррекция подачи;
- Program — программы: менеджер, редактор, загрузка/выгрузка;
- Parameters (Offsets) — смещения заготовок и коррекции инструмента;
- Alarm / Diagnosis — сообщения, тревоги, диагностика;
- плюс служебные экраны (например, обслуживание, пользовательские страницы).
Форумные вопросы прямо про эти области: «Как изменить количество инструментов на Sinumerik 802D sl» — это Parameters/Tool management; «Вспомогательные М-функции стойки Sinumerik 840 D» — Program; «Глюки Sinumerik 840D» — Alarm/Diagnosis.
Почему так. 90% аварий новичка — «это не тот экран». Понимание областей — половина скорости: вы знаете, где смотреть, прежде чем думать «что смотреть».
Проверка. Пройдите по областям панели и назовите, что в каждой делают. Есть сомнения — отработайте до станка. Полезно запомнить «маршрут дня»: включил — проверил ссылочную точку (Machine) — загрузил/открыл программу (Program) — задал смещения и коррекции (Parameters) — посмотрел сообщения (Alarm). Этот короткий обход снимает большинство сюрпризов ещё до пуска.
Модуль 3. Режимы: JOG, MDA, AUTO, EDIT
Режимы — «инструменты» оператора:
- JOG — ручное перемещение (кнопками/маховиком), с выбором шага;
- MDA — разовая команда с клавиатуры (как MDI у Fanuc);
- AUTO — автоматическое выполнение программы;
- EDIT — правка/просмотр программы.
Плюс переключатели безопасности: аварийный стоп, ключ-переключатель (защита от случайного вмешательства в настройки), коррекция подачи (override), покадровый режим (single block).
Почему так. Режим задаёт, что станок «слышит»: ручное — это ручное, автомат — отдельное осознанное действие. Путаница режимов даёт большинство «внезапных» аварий.
Проверка. Покажите, как выбрать JOG, MDA, AUTO, EDIT, и где покадровый режим. Если путаете — вернитесь к панели. Полезно с самого начала привыкнуть к двум переключателям безопасности: коррекция подачи (override) и покадровый режим. Первый спасает при неверном подходе, второй — при неверной программе. Оба должны быть «под рукой», а не «где-то в меню».
Модуль 4. Ссылочная точка и вывод в ноль
Ссылочная точка (reference point) — «дом» станка: система отсчёта, от которой работают все смещения и коррекции. Если станок не в нуле, часть функций и привязок может быть недоступна.
Порядок: вывести оси в ссылочную точку по процедуре сто́йки (в JOG), убедиться, что система отсчёта установлена, и только потом задавать смещения. Форумный сюжет «ИС 800 (ЧПУ Siemens Sinumerik 850) сдохла батарейка» — про потерю отсчёта: после сбоя питания станок «теряет» точку и требует выхода в ноль.
Почему так. Точка отсчёта — фундамент: на ней стоят все координаты. Пока её нет, любая привязка и коррекция висят в воздухе. Это тот же принцип, что «начало системы координат».
Проверка. Проверьте на станке, установлена ли система отсчёта (индикатор на экране). Сомневаетесь — сначала вывод в ноль. Хорошая привычка — после длительного простоя или после работ с электроникой всегда начинать с вывода в ноль, а не с загрузки программы. Точка отсчёта — фундамент; всё остальное строится на ней.
Модуль 5. Смещения заготовки: G54–G57, фреймы, G500
Нуль заготовки задаётся смещением (у Sinumerik это фреймы). Типовое:
- G54–G57 — рабочие смещения (по числу заготовок/приспособлений);
- G500 — отмена активного смещения (базовая настройка);
- фрейм — комбинация переноса/поворота/масштаба; продвинутый инструмент для повёрнутых приспособлений.
Принцип известен давно: «начало системы координат, которое, возможно, придётся немного изменить…» «[открытый корпус: ia_sip-hydroptic-6-a-milling-machine-1958, чанк #17]». И наладка измеряется руками: «инструмент, широко используемый в цеховой практике при наладке на любом станке — это…» «[открытый корпус: ia_ElementaryMachineShopPractice, чанк #334]».
Почему так. Смещение позволяет не менять программу под каждую заготовку. Неверное смещение — сдвинутая деталь и брак при исправной программе.
Проверка. Задайте смещение для тестовой заготовки и подтвердите по экрану позиции. Совпало — идём дальше. Отдельно привыкните проверять активное смещение: если в столе несколько приспособлений, легко перепутать G54 и G55. Ошибка стоит целой партии, а проверка — секунды по экрану позиции.
Модуль 6. Коррекции инструмента: длина, радиус, D-номер
Коррекции инструмента у Sinumerik задаются по режущим кромкам (D-номер): длина, радиус и износ. В программе это выглядит как выбор D (например, D1), а значения хранятся в таблице инструментов.
Принцип «смещения инструмента» известен с ранней практики: в старых руководствах измеряли смещение узлов — «вычислить смещение задней бабки…» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]»; в книгах по зуборезным работам инструмент ставят «со смещением плоскости резца…» «[открытый корпус: ia_AmericanMachinistGearBook, чанк #566]». Точность станков завода — до 0,01 мм, поэтому коррекции — не формальность.
Почему так. Программа одна, а инструменты и их вылеты разные. Коррекции позволяют не переписывать программу. Но непроверенная коррекция опаснее неправильной программы: она даёт удар.
Проверка. Введите длину нового инструмента и проверьте первым подводом на безопасном расстоянии. Ошибка в знаке — самая дорогая. Держите таблицу инструментов в порядке: номер, D-номер, диаметр, вылет. Беспорядок в таблице — почти всегда причина «непонятного» брака: вы уверены, что стоит одно сверло, а в коррекции — другое.
Модуль 7. Программа и кадры: обучение ЧПУ программированию с нуля на Sinumerik
Программа состоит из кадров — строк с командами. У Sinumerik есть два мира:
- G-код (DIN) — классическое программирование;
- ShopMill / ShopTurn — диалоговое программирование «мастером» на самой сто́йке.
Оператору важно уметь читать кадр: перемещения, подача, обороты, инструмент, коррекция, цикл. Люди, прошедшие обучение ЧПУ программированию с нуля, узнают структуру, но у Sinumerik свои форматы и свои стандартные циклы. Форумный вопрос «вопрос по программированию sinumerik 810d» — именно про чтение и форматы.
Почему так. Оператор, читающий кадры, видит ошибку до удара: неправдоподобная координата, забытая коррекция, резкий подвод. Программа — текст, который можно проверить.
Проверка. Прочитайте 10 кадров своей программы и объясните каждый. Где «не понимаю» — там риск. Полезная привычка: перед первым пуском отметить три самых опасных кадра — первый подвод, смену инструмента и отвод. Именно там случаются удары, и именно их проверяют особенно внимательно.
Модуль 8. Стандартные циклы сто́йки
Стойка даёт готовые циклы для типовых операций: сверление, глубокое сверление, нарезание резьбы, растачивание, фрезерование карманов/контуров. В G-коде это системные циклы (у Siemens — свои имена вида CYCLE…), в ShopMill/ShopTurn — параметрические формы.
Практическая логика та же, что у любых циклов: вы задаёте безопасную высоту, глубину, подачу (и шаг для прерывистого сверления), а стойка повторяет движение. И так же обязательна отмена цикла перед обычными кадрами — иначе следующие перемещения поедут «по циклу». (Подробный разбор циклов сверления и резьбы — в курсе «Fanuc: программирование циклов сверления и резьбы»: параметры и логика переносятся.)
Почему так. Циклы — это «одна строка на массив отверстий». Понимание параметров защищает инструмент: неверная высота даёт удар, слишком большой шаг — стружку и перегрев, неверная подача при резьбе рвёт метчик.
Проверка. Найдите в своей программе цикл и назовите его параметры (высота, глубина, подача). Если «не знаю» — не запускайте. Перед циклом всегда проверяют три вещи: безопасную высоту отвода, отсутствие прижимов на пути и отмену цикла после массива. Это три минуты, которые сохраняют инструмент и деталь.
Модуль 9. MDA: проверка команд без программы
MDA — «одна строка»: команда без полной программы. Идеальный тренажёр и безопасный способ проверки:
- включить шпиндель, сменить инструмент, выйти в точку;
- проверить коррекцию и смещение;
- отработать новую команду до включения её в программу.
Безопасный порядок в MDA: T (инструмент) → S (обороты) → M (шпиндель) → проверка позиции → движение на малой подаче.
Почему так. MDA учит читать кадр и видеть результат сразу. Оператор, освоивший MDA, понимает и программу: она — тот же набор команд, только длиннее.
Проверка. В MDA включите шпиндель на малых оборотах и остановите. Получилось — база команд есть. В MDA удобно проверять и коррекцию: выйти в точку на безопасной высоте и сравнить показания с чертежом. Так вы убеждаетесь, что инструмент «сидит» там, где нужно, до запуска программы.
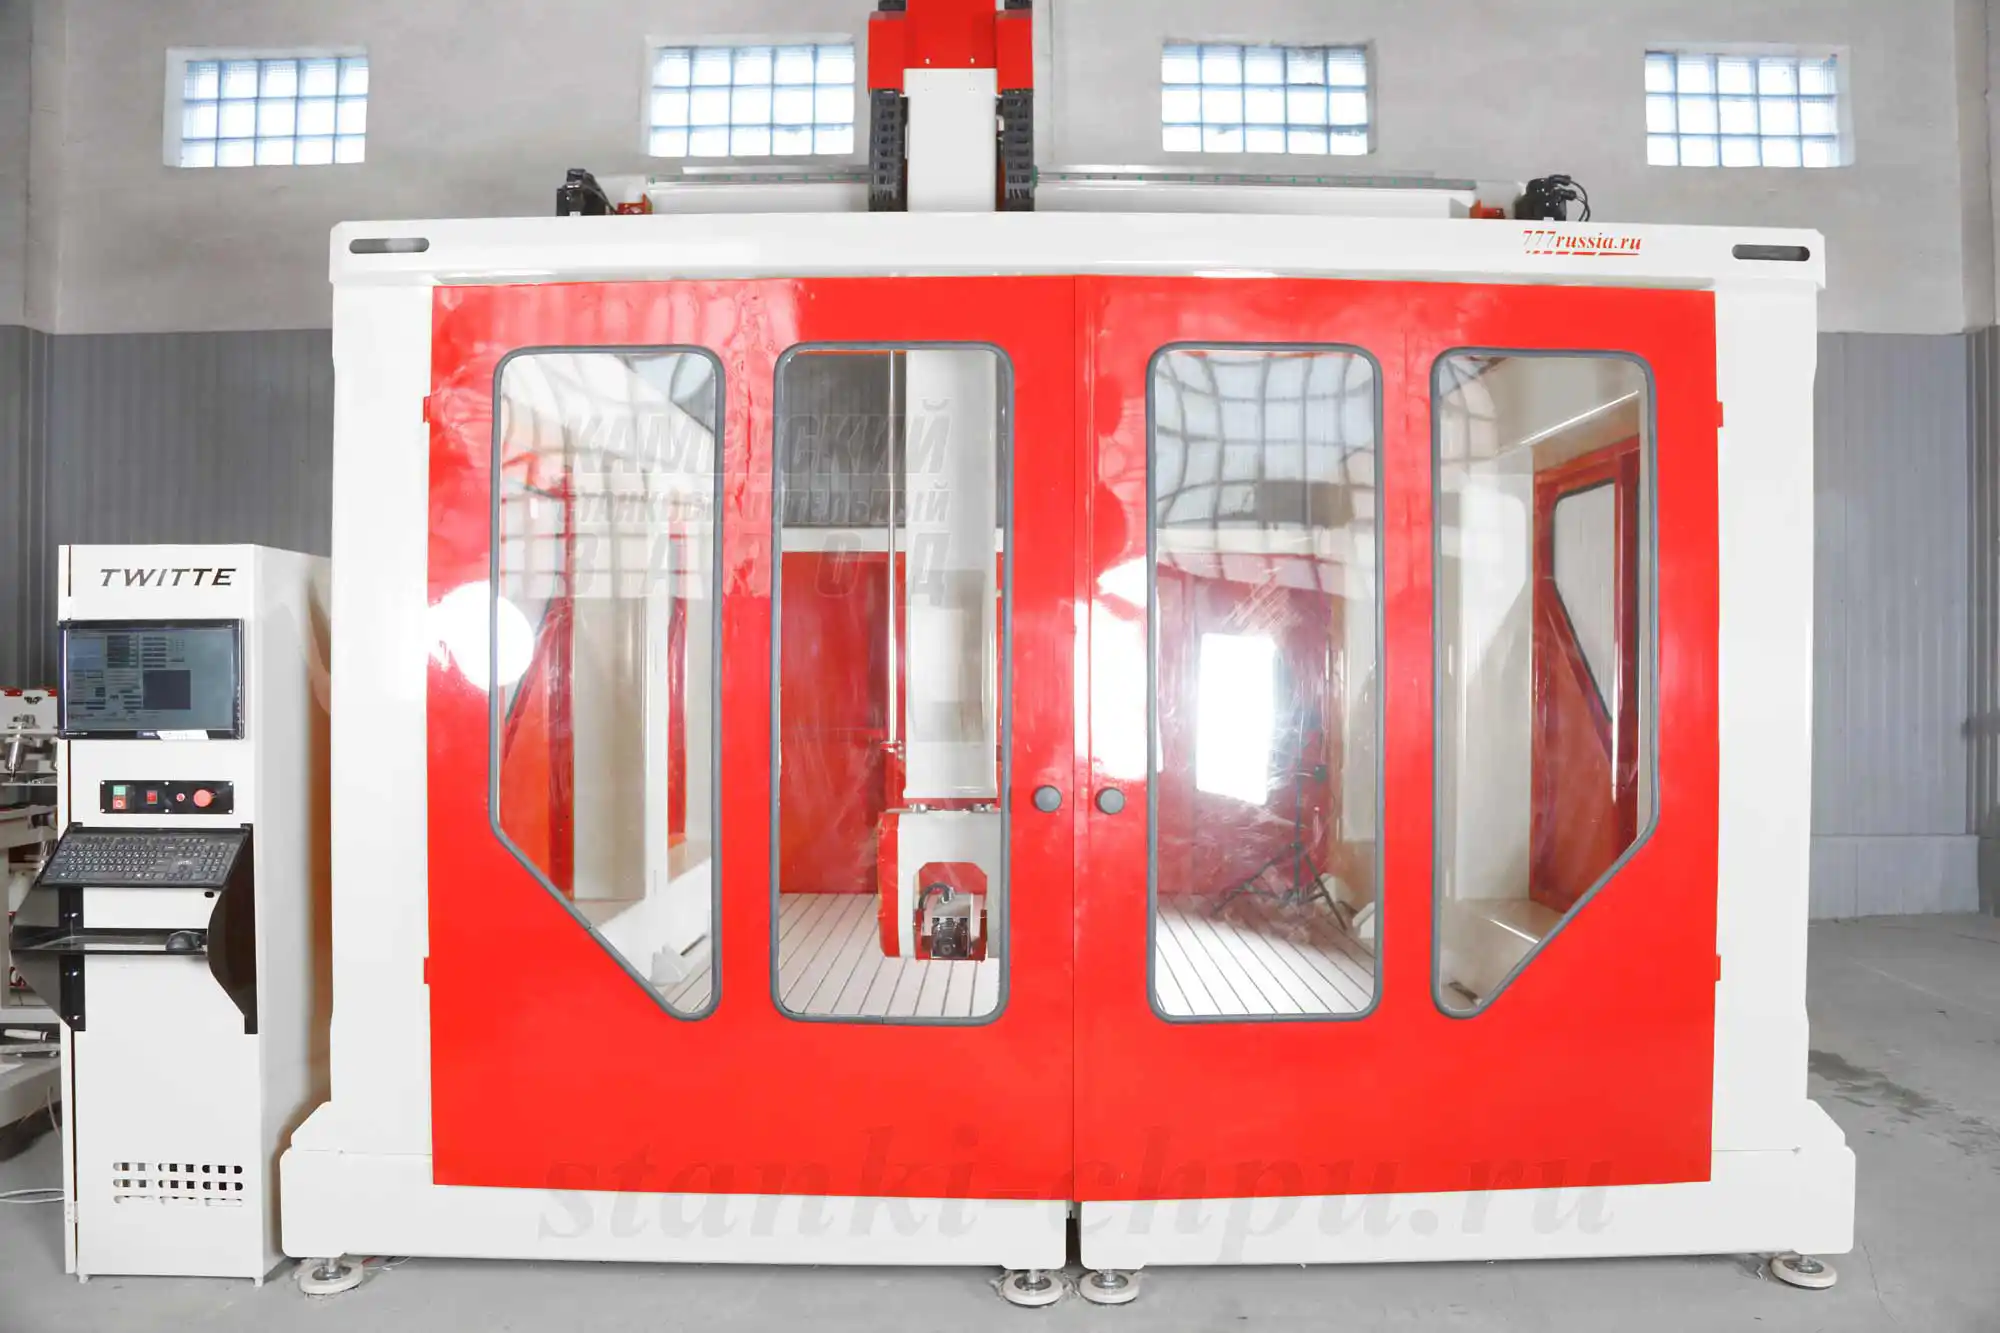
Карточка станка SMK → /product/19/
Модуль 10. Компенсация радиуса и фреймы
Две темы, которые чаще всего «не идут» у новичка:
- компенсация радиуса (G41/G42, отмена G40) — чтобы кромка фрезы шла по контуру чертежа, а не центр;
- фреймы — смещения с поворотом/масштабом для косых приспособлений.
Дисциплина компенсации: включать на подводе, отменять на отводе, сверять радиус в таблице коррекций с фактическим. Фреймы позволяют обрабатывать деталь, установленную под углом, без переписывания программы.
Почему так. Без компенсации деталь «на радиус» больше или меньше; без фрейма — «повёрнута». Это не «мелочи», а причина половины расхождений с чертежом.
Проверка. Обработайте тестовый квадрат с G41 и без — сравните размеры. Разница равна диаметру фрезы. Вторая типичная ошибка — включить компенсацию прямо на дуге: тогда контроллер «ищет» пересечение и может увести инструмент. Правило простое: компенсация включается на прямом подводе и отменяется на отводе.
Модуль 11. Сообщения и аварии: что смотреть
Стойка сообщает о проблемах текстом и номером на экране Alarm/Diagnosis. Порядок оператора:
- прочитать сообщение и запомнить номер;
- определить условие (когда возникло: кадр, ось, режим);
- проверить по цепочке: безопасность → питание → механика → привод → параметры;
- при сомнении — сервис (заводская поддержка 24/7, выезд инженера 24–48 ч).
Форумные сюжеты с этим прямо связаны: «Глюки Sinumerik 840D», «Замена дисплея в SINUMERIK 802S», «Ищу Модули Ram Для Sinumerik 880» — это про сообщения, железо и запчасти. Начинать всегда с текста сообщения, а не с замены узлов.
Почему так. Стойка почти всегда говорит, что не так. Оператор, который читает сообщения, решает быстрее и безопаснее. Перебор наугад — путь к новым ошибкам.
Проверка. Опишите алгоритм: стоп → номер → условие → цепочка → решение. Пять шагов готовы — вы не растеряетесь. Ведите журнал сообщений: номер, условие, что сделали, чем закончилось. Через месяц вы будете решать похожие случаи быстрее, а сервис — получать от вас точную картину, а не «станок глючит».
Модуль 12. Данные и резервные копии сто́йки
Программы, смещения, коррекции и параметры — это данные, и они теряются при сбое/батарейке. Правило: храните резервную копию (архив данных сто́йки, список инструментов, смещения, программы) на внешнем носителе. Форумный вопрос «Бэкап стойки» — ровно об этом.
Порядок: перед серьёзными изменениями — бэкап; после наладки — бэкап; подписывайте дату и версию. Резервная копия стоит минуты, восстановление без неё — дни.
Почему так. Данные сто́йки — результат вашей наладки. Их потеря равна потере смен. Это самая дешёвая страховка в мастерской.
Проверка. Сделайте архив данных и сохраните на внешний носитель. Есть файл с датой — пункт закрыт.
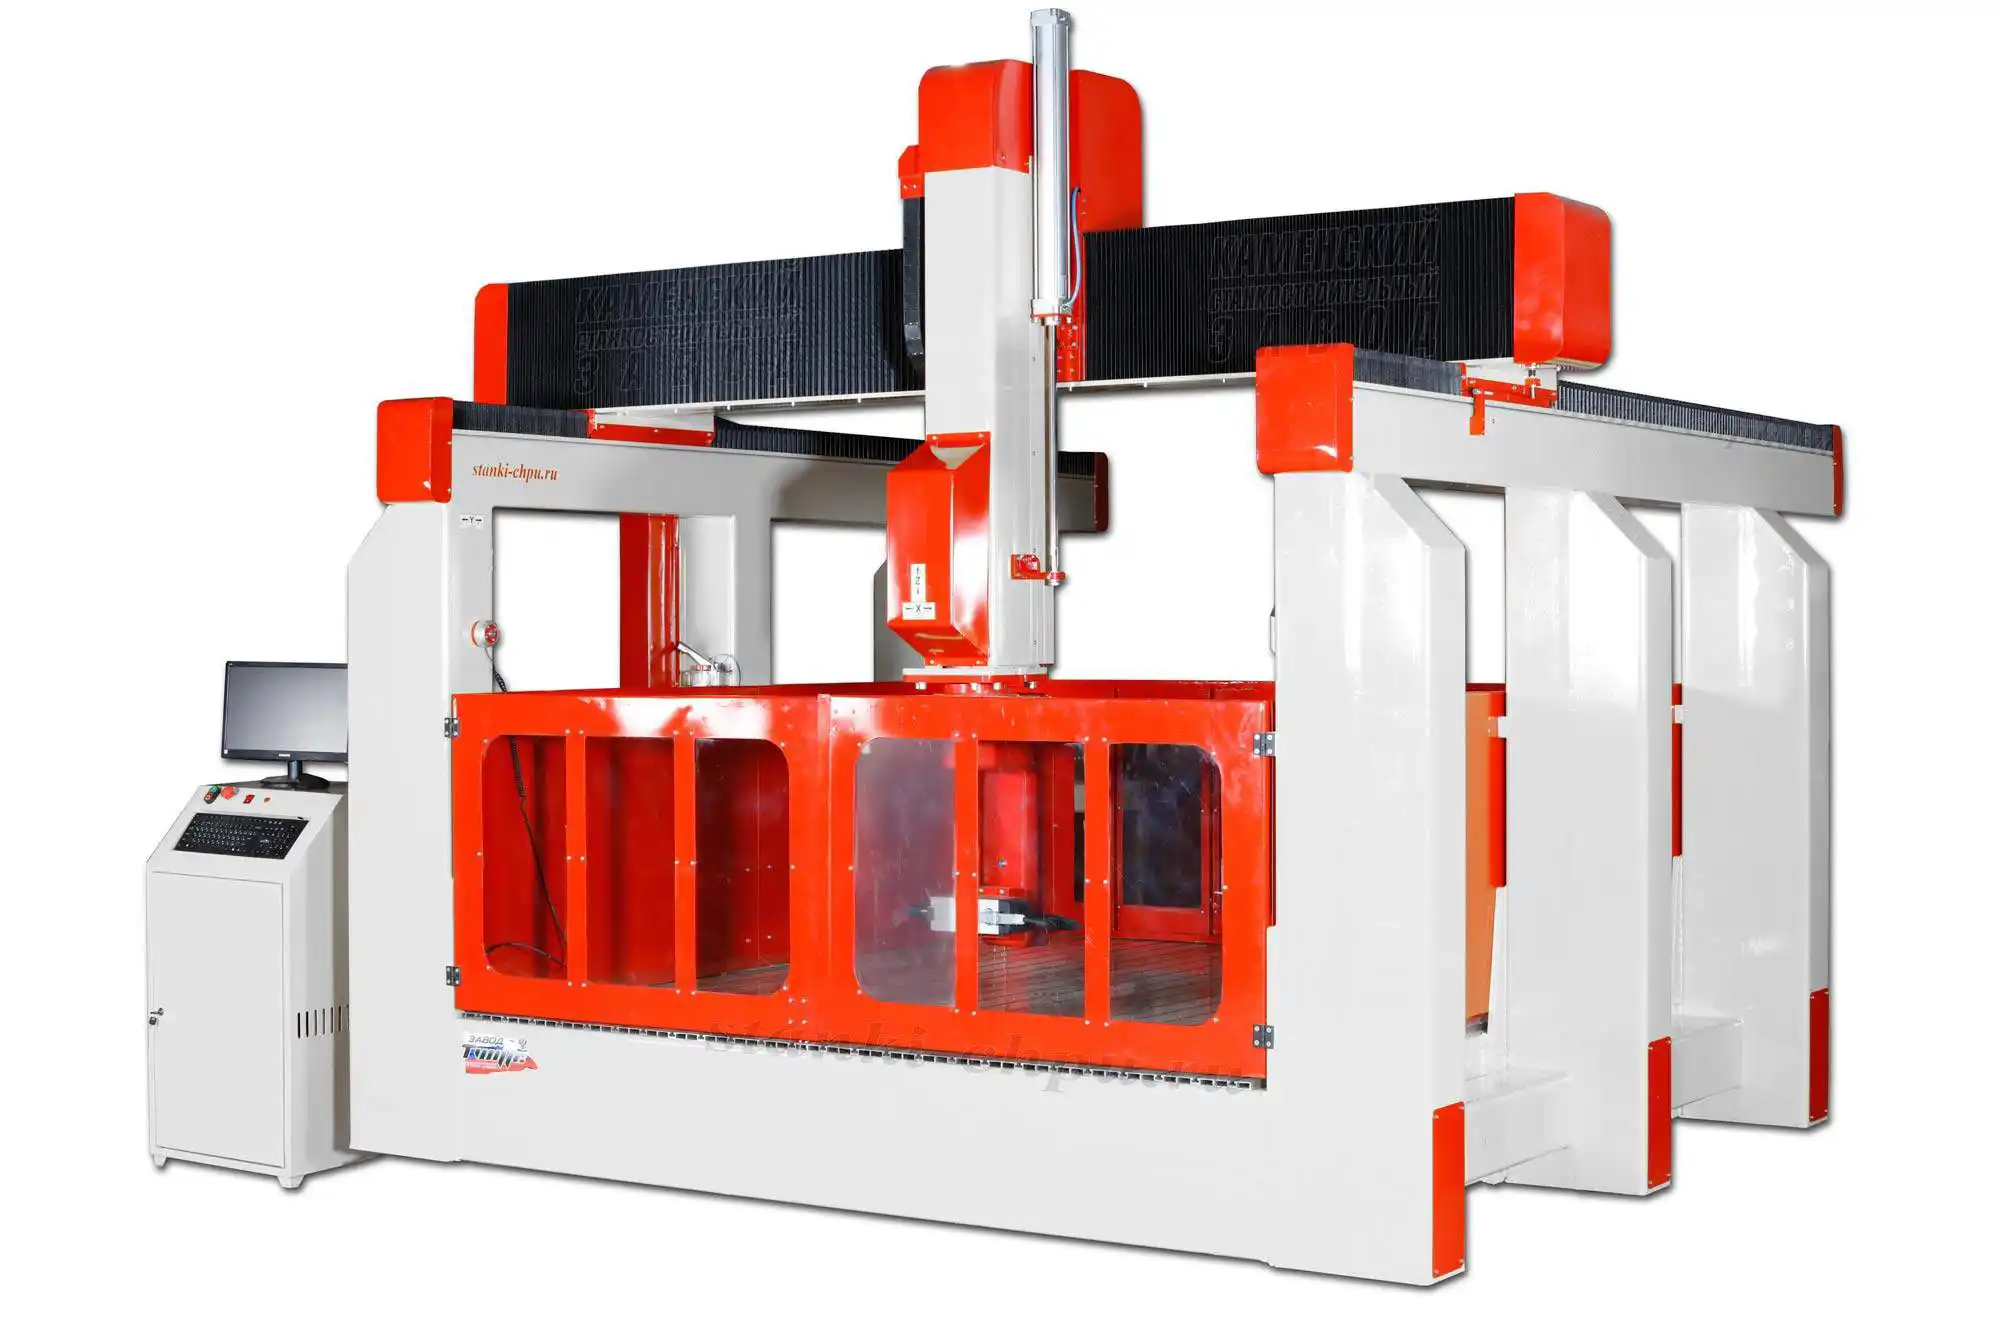
Карточка станка 17К → /product/16/
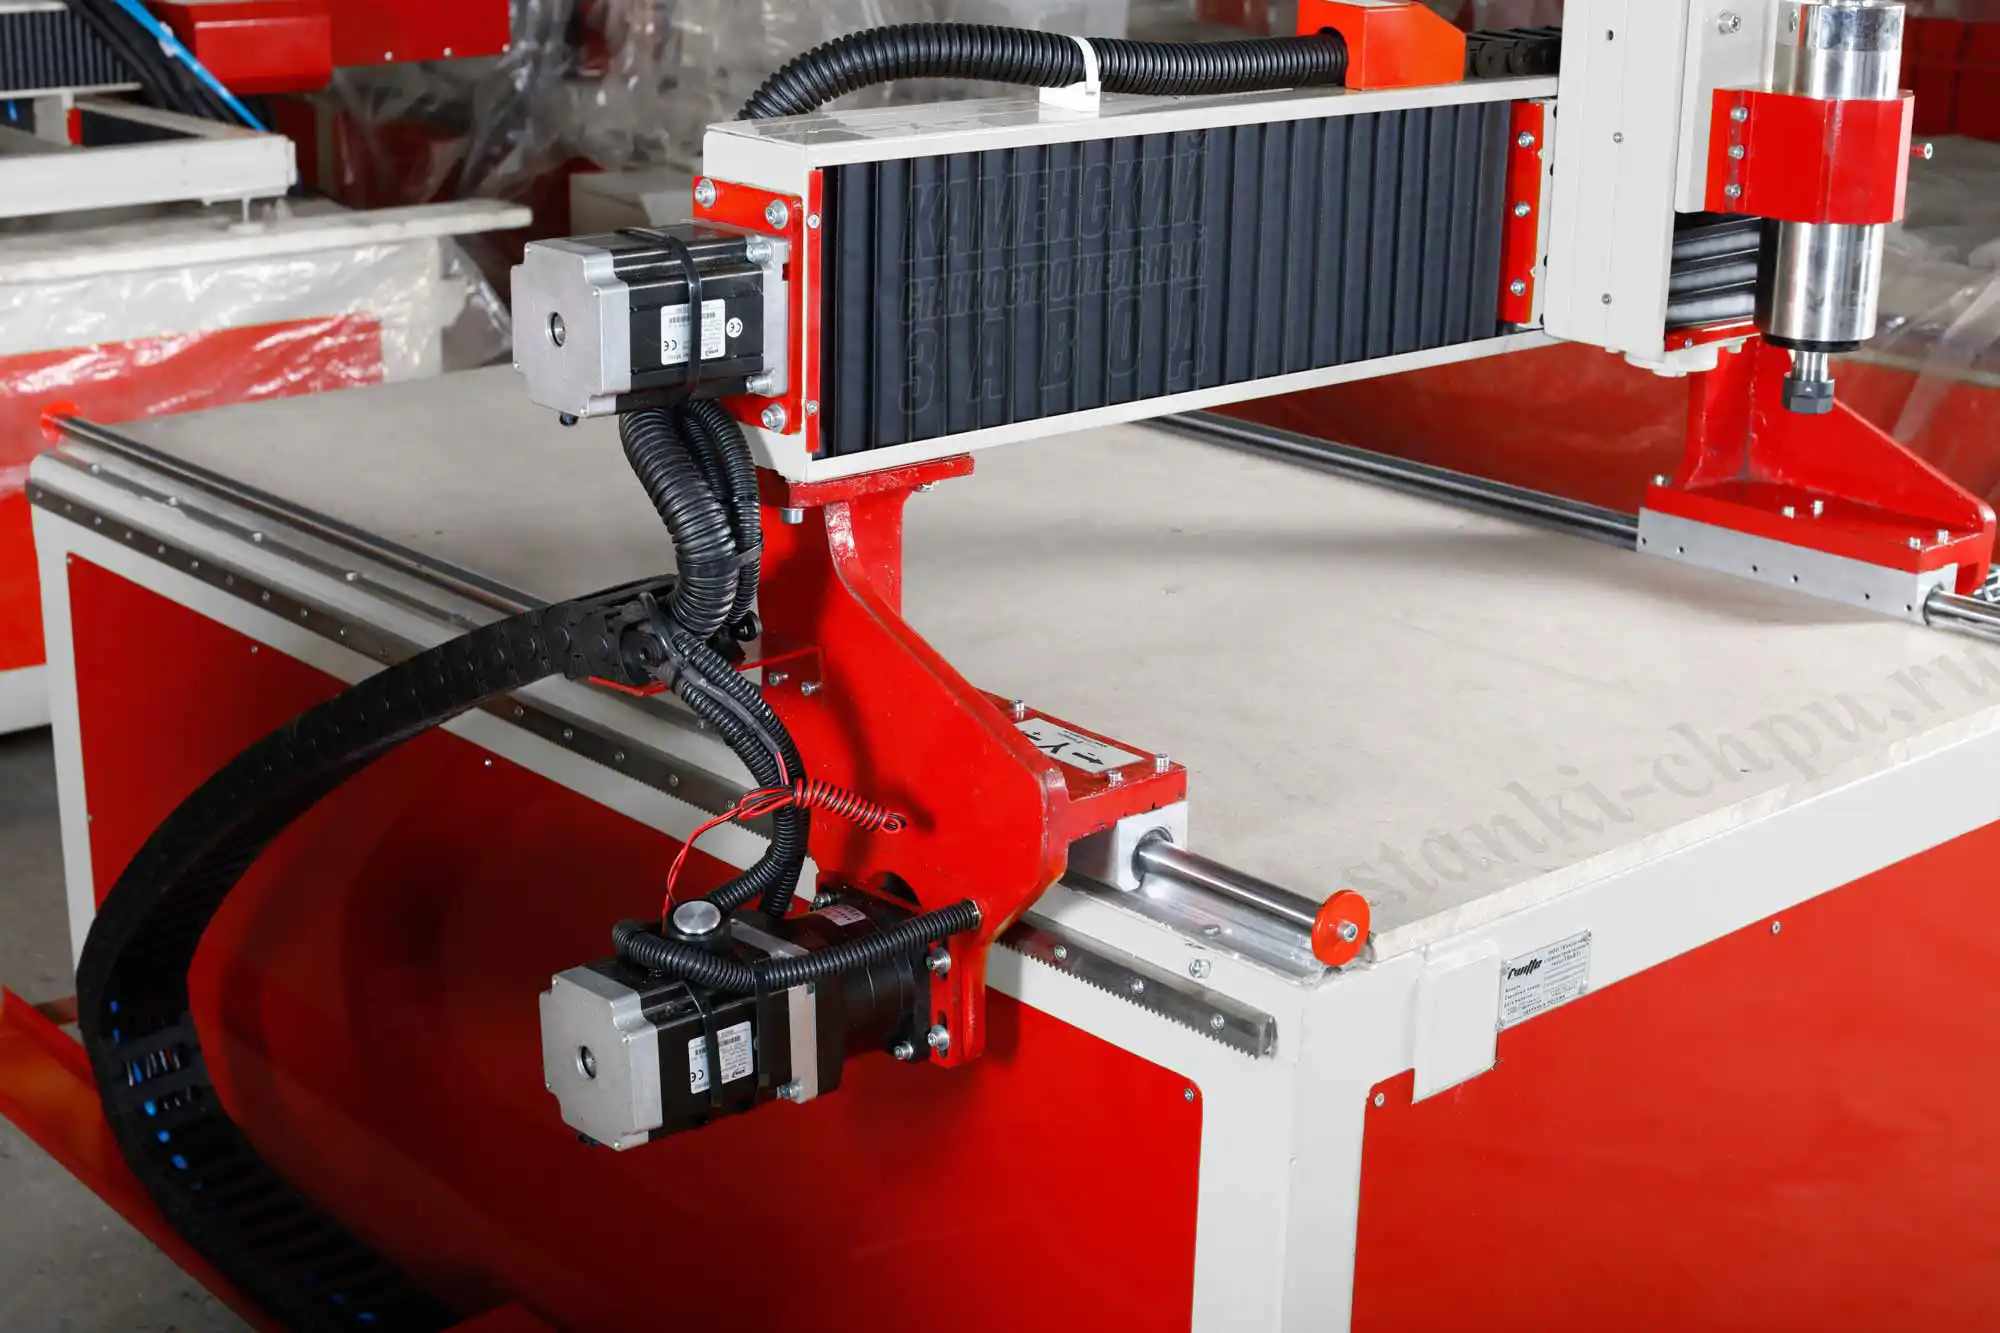
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Порядок бэкапа прост: сначала архив данных, потом изменения. Если меняете коррекции и смещения, старый архив — точка возврата; если всё сработало — новый архив становится основным. Подписывайте файлы датой и коротким комментарием — через месяц вы не вспомните, что было в «backup_final_final».
Модуль 13. Перенос навыка: курсы оператора ЧПУ и другие стойки
Порядок работы универсален. Тот, кто прошёл курсы оператора ЧПУ, узнаёт на Sinumerik знакомые блоки: режимы, смещения, коррекции, MDA, AUTO, сообщения. Меняются названия и экраны — не логика.
Переносится и на наши контроллеры (Mach3 / NC-Studio / DSP / Inectra — российский MSC-3U/3US с поддержкой на русском): там те же понятия — нуль заготовки, коррекция инструмента, Safe Z, шаги на мм ((200 × 8) / (5 × 1) = 320 для ШВП 5 мм).
Почему так. Навык стойки — это метод, а не кнопки. Метод остаётся; панели меняются.
Проверка. Возьмите понятие «смещение заготовки» и найдите его на другой стойке. Нашли — навык переносится. Полезно осознать, что все четыре стойки (Sinumerik, Fanuc, Mach3, Inectra) работают одинаково: есть система координат станка, есть смещение заготовки, есть коррекция инструмента. Меняются экраны, а не физика процесса.
Модуль 14. План обучения: 12 недель
- Недели 1–2. Области панели и режимы (JOG, MDA, AUTO, EDIT); безопасность.
- Недели 3–4. Ссылочная точка и смещения заготовки (G54–G57).
- Недели 5–6. Коррекции инструмента (D), проверка подводом.
- Недели 7–8. Программа и кадры; ShopMill/ShopTurn обзор; стандартные циклы.
- Недели 9–10. MDA и первый пуск (покадрово, пониженная подача).
- Недели 11–12. Компенсация/фреймы, сообщения, бэкап данных.
К каждой неделе — один навык → одно упражнение на станке → запись в журнал.
Почему так. Навык стойки растёт от повторения. Двенадцать недель дают устойчивый порядок: вы не «помните кнопки», а понимаете последовательность.
Проверка. Составьте таблицу на 12 недель: тема, навык, упражнение, запись. Если есть — план есть. Ориентир по темпу: один навык в две недели и одно упражнение на станке. Через двенадцать недель вы уверенно проходите цикл: точка отсчёта → смещения → коррекции → MDA → AUTO → контроль.
Точность и скорости: ориентиры для настройки
Точность станков завода — до 0,01 мм (у 757 — повторяемость ±0,01 мм; у «СМ ПЛЮС» — ±0,05 мм), а частота вращения шпинделей — от 12 000 до 60 000 об/мин. Эти «планки» помогают понять, какую точность обеспечивает железо и какие коррекции вообще имеет смысл вводить: на модели с точностью 0,05 мм бессмысленно ловить сотые доли «правкой износа».


Практикум. Первый пуск по порядку Sinumerik
Сквозное задание. Критерий готовности — безопасный первый пуск и деталь в размер.
Шаг 1. Подготовка. Возьмите простую деталь с чертежом; подготовьте эскиз/УП через tools/media-stack/text-to-cad (dxf / engineering-drawing).
Шаг 2. Панель и режимы. Отработайте области (Machine/Program/Parameters/Alarm) и режимы (JOG/MDA/AUTO/ EDIT) — модули 2–3.
Шаг 3. Точка и смещения. Выведите оси в ссылочную точку; задайте нуль заготовки (G54) и подтвердите по позиции — модули 4–5.
Шаг 4. Коррекции. Введите длину и радиус инструмента (D-номер), проверьте подводом на безопасном расстоянии — модуль 6.
Шаг 5. MDA и AUTO. Проверьте команды в MDA; первый пуск — в AUTO покадрово и с пониженной подачей; замерьте деталь и поправьте коррекцию. Запишите в журнал (модули 9–11).
Критерий готовности: программа + ссылочная точка + смещение + коррекция + MDA-проверка + первый пуск + деталь в допуск + запись. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальный первый день оператора на стойке — от панели до детали. После него «страшный» Sinumerik становится понятным порядком.
Проверка. Пять пунктов, все на месте и подтверждены замером — тогда готово.
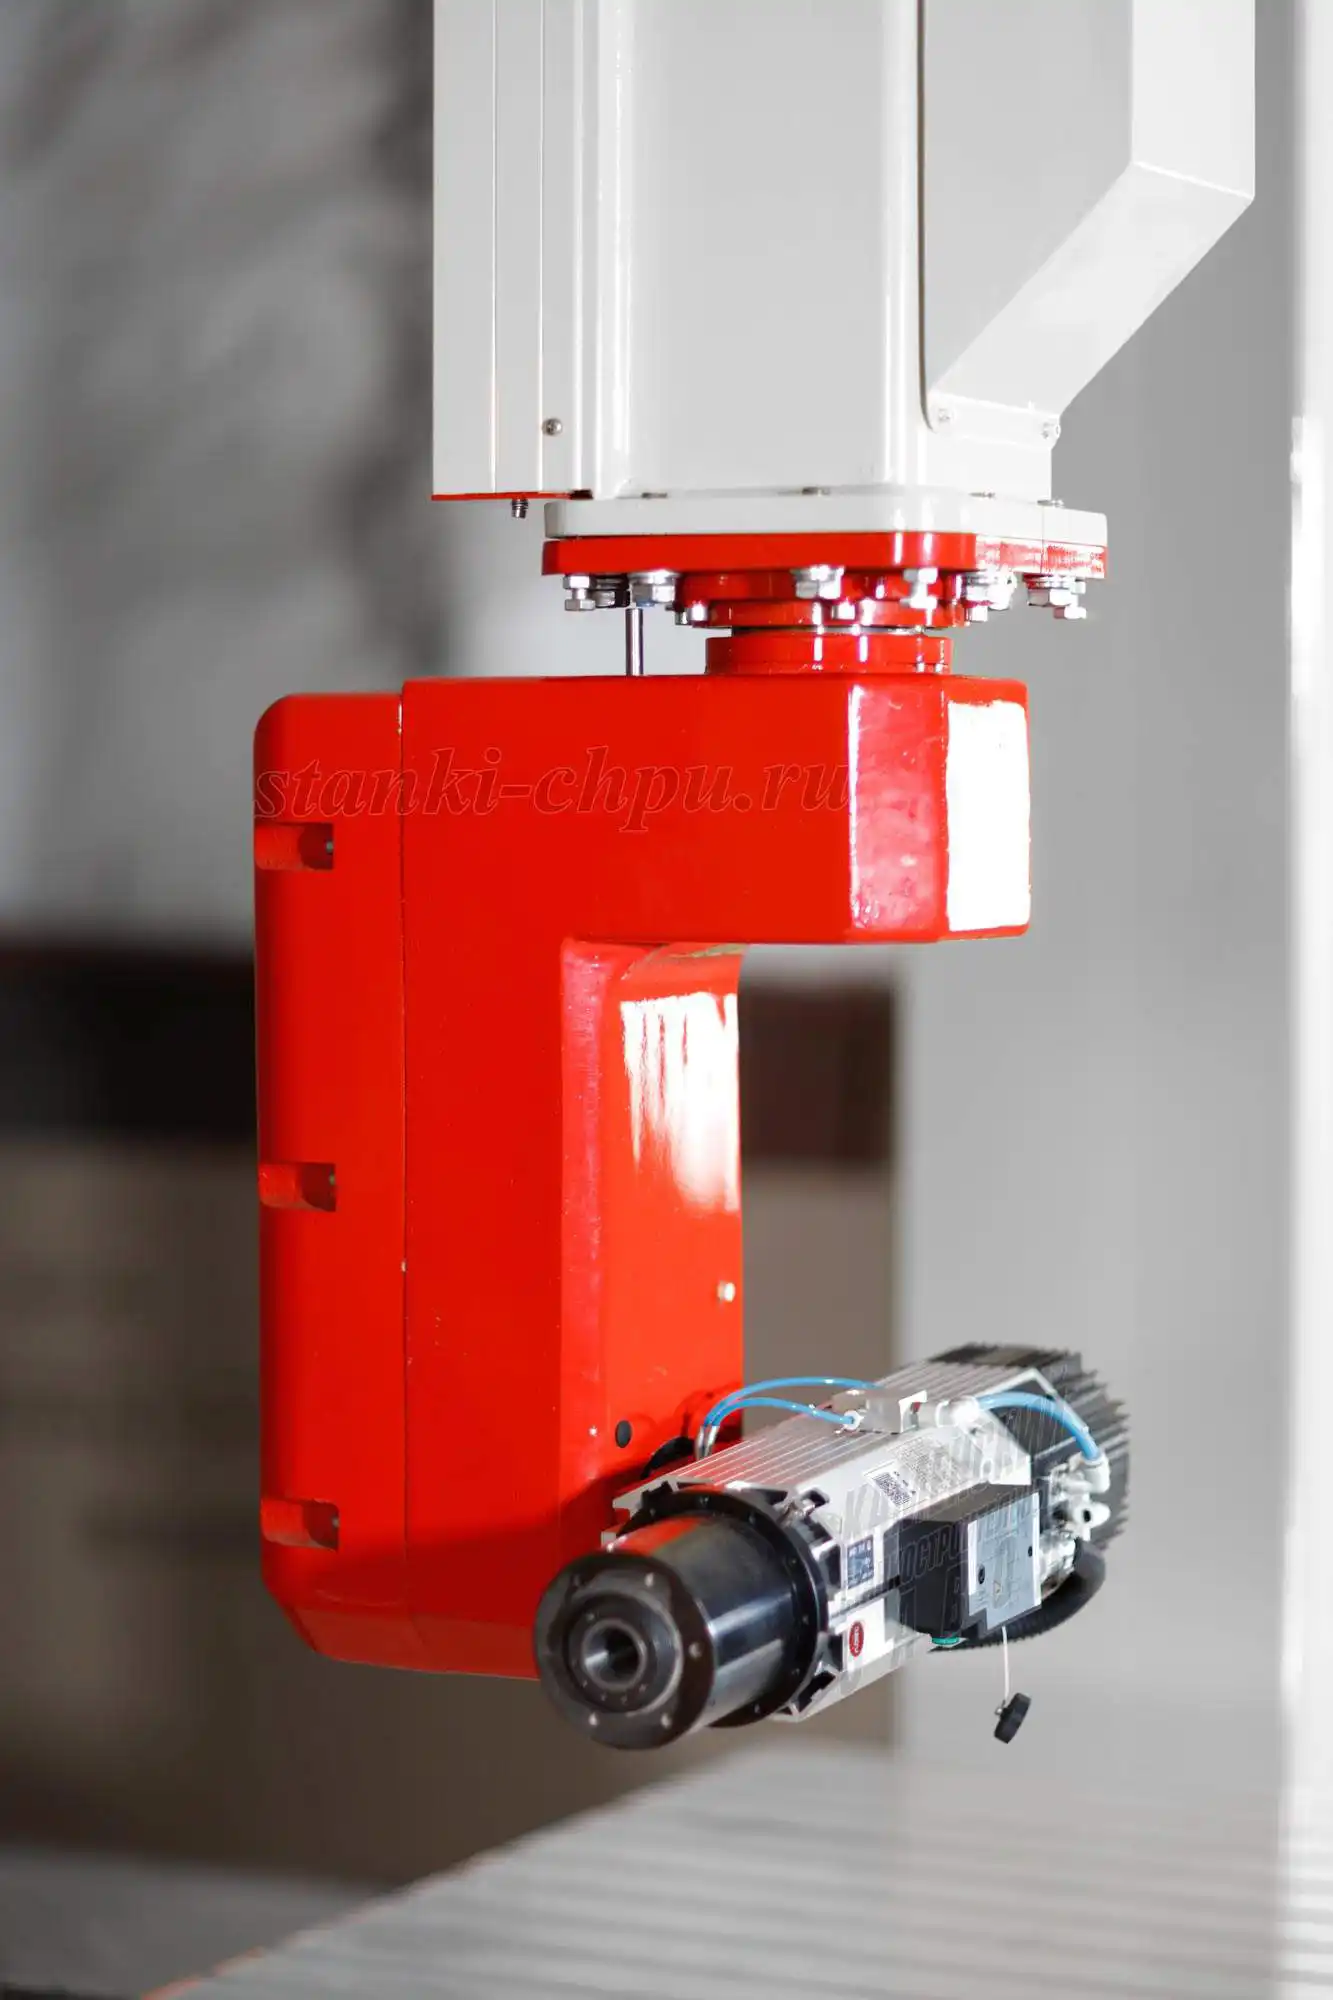
Карточка станка РАКЕТА → /product/18/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Что такое Sinumerik и почему навык переносим? Промышленная стойка Siemens (модели 810D/828D/840D sl). Каркас «режим → точка отсчёта → смещения → коррекции → проверка → пуск» одинаков у стоек; меняются панели и обозначения.
2. Какие области есть на панели? Machine (станок и режимы), Program (программы), Parameters/Offsets (смещения и коррекции), Alarm/Diagnosis (сообщения и диагностика).
3. Чем отличаются режимы JOG, MDA, AUTO, EDIT? JOG — ручное перемещение; MDA — разовая команда; AUTO — выполнение программы; EDIT — правка/просмотр.
4. Зачем нужна ссылочная точка? Это «дом» станка, от которого работают смещения и коррекции. Пока она не установлена, привязки недостоверны; после сбоя/батарейки требуется вывод в ноль.
5. Как задаётся нуль заготовки? Смещением (фреймом): G54–G57 для разных заготовок/приспособлений, G500 — отмена. Позволяет не менять программу под каждую деталь.
6. Что задают коррекции инструмента? Длину, радиус и износ по режущим кромкам (D-номер). Неверная коррекция опаснее неверной программы.
7. Чем полезно чтение кадров? Оператор видит ошибку до удара: координату, забытую коррекцию, резкий подвод. Программа — текст, который можно проверить.
8. Что такое стандартные циклы сто́йки? Готовые циклы сверления, глубокого сверления, резьбы, растачивания, карманов. Задаёте безопасную высоту, глубину, подачу — стойка повторяет движение; перед обычными кадрами цикл отменяют.
9. Зачем MDA? Это «одна строка»: проверить команду, коррекцию, выход в точку — без полной программы. Учит читать кадр и видеть результат сразу.
10. Что важно в компенсации радиуса? Включать на подводе, отменять на отводе, сверять радиус в таблице коррекций с фактическим; иначе деталь «на радиус» больше или меньше.
11. Что такое фреймы? Смещения с поворотом/масштабом: позволяют обрабатывать приспособление под углом без переписывания программы.
12. Порядок разбора аварии? Стоп и безопасность → номер/текст сообщения → условие → цепочка (питание → механика → привод → параметры) → решение (сам/сервис) → запись.
13. Зачем резервные копии сто́йки? Программы, смещения, коррекции и параметры — результат наладки. Сбой/батарейка их стирают; архив на внешнем носителе с датой спасает смены.
14. Зачем план на 12 недель? Навык стойки растёт от повторения: тема → упражнение → запись. За 12 недель формируется устойчивый порядок работы оператора.
Частые вопросы (Q&A)
С чего начать освоение Sinumerik? С областей панели и режимов (JOG, MDA, AUTO, EDIT) и правил безопасности. Затем ссылочная точка, смещения, коррекции, первый пуск.
Наши станки идут с Sinumerik? Нет: наши станки — с контроллерами Mach3 / NC-Studio / DSP / Inectra (российский MSC-3U/3US, поддержка на русском). Sinumerik — промышленная стойка; навык переносится.
Зачем выводить в ссылочную точку? Это «дом» станка: без него недостоверны смещения и привязки. После сбоя питания выход в ноль обязателен.
Чем MDA отличается от AUTO? MDA — одна команда с клавиатуры (проверка); AUTO — выполнение программы целиком. Проверять лучше в MDA.
Как задать нуль заготовки? Смещением (фреймом, G54–G57): привязать заготовку и подтвердить по экрану позиции. G500 отменяет активное смещение.
Что делать при сообщении об ошибке? Записать номер и текст, обеспечить безопасность, определить условие, проверить по цепочке; при сомнении — сервис (24/7, выезд 24–48 ч).
Нужен ли бэкап сто́йки? Да, обязательно: программы, смещения, коррекции и параметры. Архив с датой на внешнем носителе — дешёвая страховка.
Глоссарий
- Sinumerik — промышленная стойка Siemens.
- Панель — пульт оператора.
- Machine / Program / Parameters / Alarm — области панели.
- JOG — ручное перемещение.
- MDA — режим разовых команд.
- AUTO — автоматическое выполнение программы.
- EDIT — правка/просмотр программы.
- Ссылочная точка (REF) — «дом» станка.
- Смещение (фрейм) — нуль заготовки.
- G54–G57 — рабочие смещения.
- G500 — отмена смещения.
- D-номер — коррекция режущей кромки.
- Коррекция длины/радиуса — параметры инструмента.
- ShopMill / ShopTurn — диалоговое программирование сто́йки.
- Стандартный цикл — готовая типовая обработка.
- MDA-проверка — тест команды.
- Override — коррекция подачи.
- Single block — покадровый режим.
- Ключ-переключатель — защита настроек.
- G41/G42 — компенсация радиуса.
- TRAORI — управление многокоординатной обработкой (5 осей).
- Бэкап — архив данных сто́йки.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Недоступны функции | Нет ссылочной точки | Вывести в ноль (REF) |
| Деталь сдвинута | Неверное смещение | Проверить G54/фрейм |
| Удар при подводе | Неверная коррекция длины | Проверить D и знак |
| Деталь «на радиус» больше | Нет/неверна G41/G42 | Компенсация на подводе |
| «Повёрнута» деталь | Нет фрейма поворота | Фрейм/поворот приспособления |
| Программа не идёт | Сообщение сто́йки | Прочитать Alarm/Diagnosis |
| Режим «не тот» | Путаница JOG/MDA/AUTO | Осознанный выбор режима |
| Мелкий брак по размеру | Износ инструмента | Поправить коррекцию |
| Данные пропали | Нет бэкапа/села батарейка | Восстановить из архива |
| Экран «погас» | Аппаратная проблема | Диагностика, сервис |
| Станок «глючит» | Питание/электроника | Цепочка проверки, сервис |
| Первый пуск страшно | Нет процедуры | MDA + покадрово + чек-лист |
Мысли вслух: чего нет на форумах
Про Sinumerik форумы пишут охотно, но чаще «по факту»: «вопрос по программированию sinumerik 810d», «Глюки Sinumerik 840D», «Вспомогательные М-функции стойки Sinumerik 840 D», «Как изменить количество инструментов на Sinumerik 802D sl». Чего в этих тредах почти нет — порядка, который предотвращает половину вопросов.
Первое, чего нет, — каркаса оператора. Треды обсуждают отдельные функции, но не последовательность «ссылочная точка → смещения → коррекции → MDA → AUTO → контроль». Между тем именно порядок делает первый пуск спокойным.
Второе — областей панели как системы. Machine, Program, Parameters, Alarm обсуждают вразнобой, хотя это набор инструментов: где работать, где программировать, где задавать смещения, где читать сообщения. Путаница областей даёт «внезапные» проблемы.
Третье — ссылочной точки. «Сдохла батарейка» и «после включения станок не в нуле» — частые темы. Принцип же прост: начало системы координат «возможно, придётся немного изменить…» «[открытый корпус: ia_sip-hydroptic-6-a-milling-machine-1958, чанк #17]», и без установленной точки отсчёта привязки недостоверны. Выход в ноль — не «формальность», а фундамент.
Четвёртое — коррекций. «Почему размер не тот» обычно про D-номер, длину или радиус. Идея «смещения инструмента» описана ещё в старых книгах: «вычислить смещение задней бабки…» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]». Правильнее поправить таблицу коррекций, чем переписать программу.
Пятое — наладки как процедуры. «Инструмент, широко используемый в цеховой практике при наладке на любом станке — это…» «[открытый корпус: ia_ElementaryMachineShopPractice, чанк #334]» — наладка измеряется руками и проверкой, а не «на глаз». Форум же спрашивает «какую кнопку нажать», пропуская «как проверить результат».
Шестое — данных и бэкапа. Программы, смещения, коррекции и параметры — ваша работа. Бэкап стоит минуты, восстановление без него — дни. Форум вспоминает об этом после потери.
Седьмое, самое честное: стойка — это порядок и внимательность. Оператор, который представит точку отсчёта, задаст смещение, проверит коррекцию и запустит покадрово, работает годами без крупных аварий. Точность станков — до 0,01 мм, и такая точность не терпит импровизации: коррекции и смещения задают до пуска, а не после удара. Умение читать сообщения и вести бэкап — то, чего у форумных «горячих» ответов не хватает больше всего. И ещё одна простая мысль: стойка не мешает работать — она помогает, если понимать её язык. Ссылочная точка, смещение, коррекция, MDA — четыре слова, которые делают первый день на незнакомой машине спокойным. Начните с них — и любой Sinumerik перестанет казаться «сложной железкой». И последнее: порядок полезен и для нервов. Когда знаешь, что сделать первым, вторым и третьим, пропадает главная причина ошибок — спешка. Спокойный оператор делает меньше брака, и это давно видно по цехам: там, где есть чек-листы и журналы, станки стоят меньше.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/OA). Использованные цитаты открытого корпуса (PD/CC) — с указанием источника и чанка:
- «SIP Hydroptic 6A Milling Machine (1958)» — Internet Archive, Public Domain. О начале системы координат: «The origin of the coordinate system, which may have to be slightly modified…» «[открытый корпус: ia_sip-hydroptic-6-a-milling-machine-1958, чанк #17]» (модули 4–5, «Мысли вслух»).
- «Elementary Machine Shop Practice» — J. A. Pratt, Internet Archive, Public Domain. О наладке: «A tool much used in machine shop practice, when setting up on any machine, is the…» «[открытый корпус: ia_ElementaryMachineShopPractice, чанк #334]» (модуль 5).
- «Mathematics for Machinists» — R. W. Burnham, Internet Archive, Public Domain. О смещении: «Calculate the offset of the tailstock slide» «[открытый корпус: ia_mathematicsform01burngoog, чанк #129]» (модуль 6).
- «American Machinist Gear Book» — C. H. Logue, Internet Archive, Public Domain. О смещении инструмента: «the plane of the cutting tool offset from the…» «[открытый корпус: ia_AmericanMachinistGearBook, чанк #566]» (модуль 6).
- «A Handbook for Apprenticed Machinists» — Brown & Sharpe, Internet Archive, Public Domain. О работе по углу: «It requires careful study to learn how to work to an angle…» «[открытый корпус: ia_BrownAndSharpeHandbook, чанк #95]» (модуль 5).
Факты о сто́йках и контроллерах — из руководства завода /docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (Siemens Sinumerik как промышленный вариант; российский INECTRA MSC-3U/3US) и карточек /product/*.md (точность до 0,01 мм; повторяемость 757 ±0,01 мм; точность «СМ ПЛЮС» ±0,05 мм; частота вращения шпинделей 12 000–60 000 об/мин; шаги на мм (200×8)/5=320). Спрос форумов — по заголовкам тем. Публичная полка завода — разделы /library/ и /book/.
Смотрите также
Курсы и руководства завода:
- Fanuc: базовый курс для оператора — панель, кадры, коррекции —
/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii - Fanuc: программирование циклов сверления и резьбы —
/blog/fanuc-programmirovanie-tsiklov-sverleniya-i-rezby - Fanuc: типовые ошибки и аварии — разбор кодов —
/blog/fanuc-tipovye-oshibki-i-avarii-razbor-kodov - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Как обучиться работе на станке ЧПУ с нуля —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Точностные измерения: индикаторы и калибровка —
/blog/tochnost-i-izmereniya-indikatory-kalibrovka
Библиотека:
- Библиотека завода —
/library/ - Публичная библиотека (PD/OA) —
/library/ - Открытая книга «Elementary Machine Shop Practice» (Pratt) — источник: Internet Archive
- Открытая книга «A Handbook for Apprenticed Machinists» (Brown & Sharpe) — источник: Internet Archive
- Открытая книга «SIP Hydroptic 6A Milling Machine» — источник: Internet Archive
Станки завода (наши стойки и параметры):
- БИЗНЕС СТАРТ LITE —
/product/8/ - 17Д, 5-осевой фрезерный станок ЧПУ —
/product/17/ - 17К, 5-осевой станок по камню —
/product/16/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - SMK, станок ЧПУ по металлам и камню —
/product/19/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Порядок работы оператора Sinumerik — схема
/assets/courses/sinumerik-poryadok-operatora.svg. - Формула шагов на мм — схема
/assets/courses/shagi-na-mm.svg. - Станки: SMK (
/product/19/), БИЗНЕС СТАРТ LITE (/product/8/), РАКЕТА (/product/18/), 17К (/product/16/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Названия областей, режимов и понятий приведены в стандартном виде; конкретные обозначения зависят от модели и версии сто́йки (810D/828D/840D sl) и уточняются по её руководству. Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: безопасность → ссылочная точка → смещения → коррекции → проверка (MDA) → первый пуск (покадрово) → контроль детали → бэкап данных.
Продолжение серии: том 4 серии по стойкам; следующий том — «Стойки Haas: базовый курс для оператора».
Первоисточник: https://zavod-stanki.ru/blog/siemens-sinumerik-bazovyy-kurs-operatora · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/siemens-sinumerik-bazovyy-kurs-operatora.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/siemens-sinumerik-bazovyy-kurs-operatora.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/siemens-sinumerik-bazovyy-kurs-operatora.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.