
Поворотные оси: настройка и работа
Курс завода «Твайт»: Поворотные оси: настройка и работа.
Поворотные оси: настройка и работа — обучение ЧПУ с нуля для оператора станка
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Технологии и материалы». Тема — поворотные оси (4-я и 5-я): настройка и работа. Источник — > опции станков (каталог и паспорта завода). > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/povorotnye-osi-nastroyka-i-rabota.ai.json). > Версия 1.0 от 2026-10-12. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Поворотные оси: настройка и работа“, zavod-stanki.ru». > Факты и ТТХ сверены с карточками станков (/product/*.md), руководствами завода > (/docs/forum_content/) и паспортами; спрос форумов — по заголовкам тем (forumcnc-topics.tsv и др.), > тексты форумов не использовались. Открытые источники — в разделе «Открытая библиотека». > Вымышленных данных нет. > Границы курса: здесь — про саму ось (типы, установка, калибровка в градусах, нули, люфт, УП, > безопасность). Программная специфика ювелирки — в курсе «Ювелирные CAM: 4–5 осей», конкретные > модели — в курсах по станкам 17Д/17К/РАКЕТА/SMK/МАСТЕР/SM PRO.
Поворотная ось превращает обычный трёхосевой станок в четырёхосевой, а вместе с наклонной — в пятиосевой. Обучение ЧПУ с нуля обычно упирается в X, Y и Z, а «курсы оператора ЧПУ» в цеху — в вопрос «как повернуть деталь, чтобы обработать её со всех сторон». Ответ — в поворотных осях: они дают доступ к цилиндрическим изделиям, сложным наклонным поверхностям и обработке за одну установку. Понимая, как устроена и настроена поворотная ось, вы перестаёте «переставлять деталь вручную» и выходите на другой класс изделий. А тем, кто ищет, как научиться работать на станке с ЧПУ по-взрослому, поворотная ось даёт главное: ещё одно измерение свободы — и ещё один класс ошибок, которые надо уметь ловить.
Чему научитесь: понимать, что добавляет каждая поворотная ось (A, B, C); различать типы 4-й оси (поворотный стол, патрон, делительная головка, задняя бабка); понимать 5-осевые схемы (наклонно-поворотная голова и двухповоротный стол); крепить и центровать заготовку на оси; задавать направление и калибровать ось в градусах; выставлять нули и системы координат; измерять и устранять люфт поворотной оси; писать 4- и 5-осевые УП (в том числе «развёртки»/wrap); проверять УП симуляцией и «в воздухе»; обеспечивать безопасность объёмных движений; обслуживать ось; выбирать её под задачу и считать экономику.
Предпосылки. Уверенное понимание осей X, Y, Z и систем координат; базовый G-код (курсы «G-код» и «Постпроцессоры»). Опыт работы на 3-осевом станке полезен. Для практикума нужен доступ к станку с поворотной осью и индикатор.
Безопасность — прочитайте до всего остального. Поворотная ось добавляет вращение, а вращение — это энергия и «объёмная» траектория. Правило первое: траектория, безопасная для 3-осевого станка, здесь может стать ударом — любая новая УП сначала идёт в симуляции, затем «в воздухе» (без заготовки, с поднятым инструментом), и только потом по материалу. Правило второе: не подносите руки к вращающейся оси и не тормозите её рукой; все манипуляции с патроном, задней бабкой и крепежом — при полностью остановленном шпинделе и снятой команде вращения. Правило третье: длинные заготовки на поворотной оси опасны «вылетом» — их поддерживают задней бабкой/люнетом, иначе они гнутся и вырываются. Очки обязательны, аварийный стоп — исправен и доступен. Курс не заменяет паспорт станка и требования охраны труда вашего предприятия.
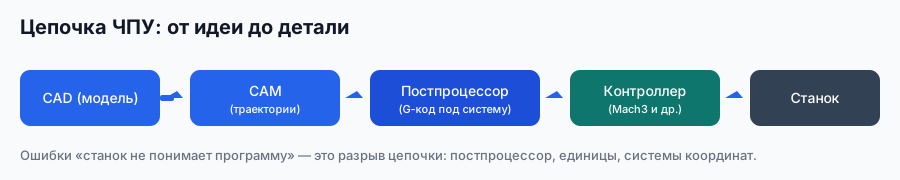
Содержание
- Модуль 1. Что добавляет поворотная ось: A, B и C
- Модуль 2. Типы 4-й оси: стол, патрон, делительная головка, задняя бабка
- Модуль 3. 5-осевые схемы: голова и двухповоротный стол
- Модуль 4. Крепление и центровка заготовки на оси
- Модуль 5. Настройка и калибровка оси в градусах при обучении ЧПУ с нуля
- Модуль 6. Нули и системы координат для 4–5 осей
- Модуль 7. Люфт и точность поворотной оси
- Модуль 8. Программирование: A-координаты и «развёртки» — практика курса оператора ЧПУ
- Модуль 9. Симуляция и «воздух»: почему для объёмных движений это обязательно
- Модуль 10. Безопасность на поворотных осях
- Модуль 11. Обслуживание оси: обучение ЧПУ программированию с нуля и сервис
- Модуль 12. Задачи и экономика: где поворотная ось окупается
- Практикум. Калибровка оси A и 4-осевая УП балясины
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Что добавляет поворотная ось: A, B и C
Стандартные оси — X, Y, Z (линейные). Поворотные обозначают по оси, вокруг которой вращаются: A — вращение вокруг X, B — вокруг Y, C — вокруг Z. На большинстве фрезерных станков с ЧПУ 4-я ось — это A: заготовка вращается вокруг горизонтальной оси, и фреза обходит её по кругу. Пятая ось — либо вторая поворотная (тогда появляется A+B или A+C), либо наклонный поворотный стол. В контроллерах это прямо видно: 4-осевой станок описывается как «X, Y, Z, A-поворотная».
Что это даёт практически: обработку цилиндрических изделий (балясины, колонны, ножки, валы) за одну установку, а с пятой осью — доступ инструмента к поверхностям, которые на 3-осевом станке просто не достижимы без перестановки детали. Каждая перестановка — это потеря точности и времени; поворотная ось убирает перестановку.
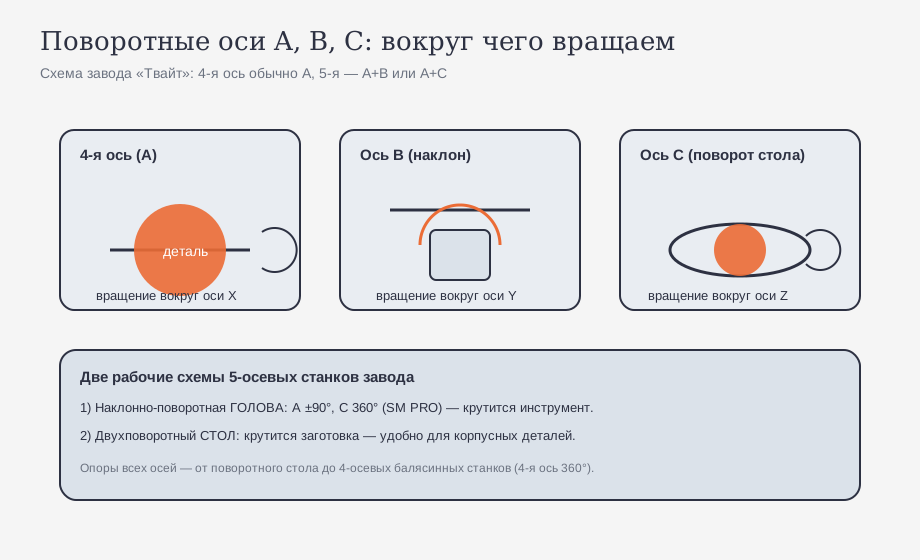
Почему так. Добавляя ось, вы меняете не «удобство», а достижимость. 3 оси описывают положение точки; 4-я ось добавляет вращение заготовки; 5-я — наклон инструмента или детали. Разберитесь, что именно вам нужно (обход цилиндра или доступ к наклонной плоскости) — от этого зависит, хватит ли 4-й оси или нужна 5-я.
Проверка. Возьмите свою типовую деталь и отметьте, сколько установок она требует на 3-осевом станке и что уберёт 4-я (или 5-я) ось. Если перестановок больше двух — поворотная ось почти наверняка выгодна.
Модуль 2. Типы 4-й оси: стол, патрон, делительная головка, задняя бабка
4-я ось бывает разной, и от типа зависит, что на ней обрабатывать. Поворотный патрон/кулачковый зажим — для коротких деталей, которые держат за торец. Поворотный стол — плоскость на поворотном механизме: удобно для корпусных деталей и фрезеровки с разных сторон. Делительная головка — узел, который даёт заготовке вращение вокруг её оси и позволяет поворачивать её на заданную часть окружности (индексация): «приспособление, дающее возможность сообщать обрабатываемому предмету непрерывное вращательное движение около его собственной оси, а также производить поворачивание его на определённую часть окружности» [открытый корпус: wikisource_ЭСБЕФреза, чанк #84]. Задняя бабка (люнет) — поддержка свободного конца длинной заготовки.
Историческая справка показывает, что индексация — вещь давняя и считалась «на делениях»: в примере из того же источника делительный диск имеет 52 точки, и на каждую новую впадину рукоятку поворачивают на 1 полный круг и 28 делений [открытый корпус: wikisource_ЭСБЕФреза, чанк #89]. Сегодня то же самое делает серводвигатель с энкодером, но принцип «повернуть на заданный угол» не изменился.
Реальные машины завода это подтверждают: 4-осевые станки «Бизнес Старт Балясинный» (поле 1200×300×300×360° – 2000×300×300×360°, шпиндель 1500–2200 Вт) и 757 (1200×300×300×360° – 2500×300×300×360°, шпиндель 3–7,5 кВт с автосменой) оснащены поворотной 4-й осью 360° и рассчитаны на цилиндрические изделия — балясины, колонны, ножки, столбы.
Почему так. Тип оси задаёт способ закрепления и жёсткость, а значит — достижимую точность и допустимый вылет заготовки. Патрон даёт жёсткий короткий зажим, задняя бабка добавляет поддержку длинному телу. Ошибка в выборе типа оси превращается в вибрацию и «увод» детали, которые потом ищут в режимах резания.
Проверка. Определите, какой тип 4-й оси у вас и какие детали она реально держит. Для длинной детали обязательно проверьте наличие и настройку задней бабки/люнета — без поддержки длинная заготовка «играет» на повороте.
Модуль 3. 5-осевые схемы: голова и двухповоротный стол
Пятиосевые станки делятся на две большие схемы. В первой крутится инструмент: наклонно-поворотная голова с двумя вращениями. Пример завода — SM PRO: наклонно-поворотная голова с диапазоном ±90° по оси A и 360° по оси C, плюс автосмена инструмента (магазин 8–12 позиций, смена за 3–5 с) и шпиндель 9 кВт до 24 000 об/мин. Во второй схеме крутится заготовка: двухповоротный стол (наклон + поворот), что удобно для корпусных деталей, которые нужно обработать «со всех сторон».
Координатно обе схемы похожи: одна ось отвечает за наклон, вторая — за поворот (A+B, A+C или B+C). Дальше всё решает постпроцессор: он превращает траекторию из CAM в команды поворотных осей и следит, чтобы деталь и оснастка не столкнулись.
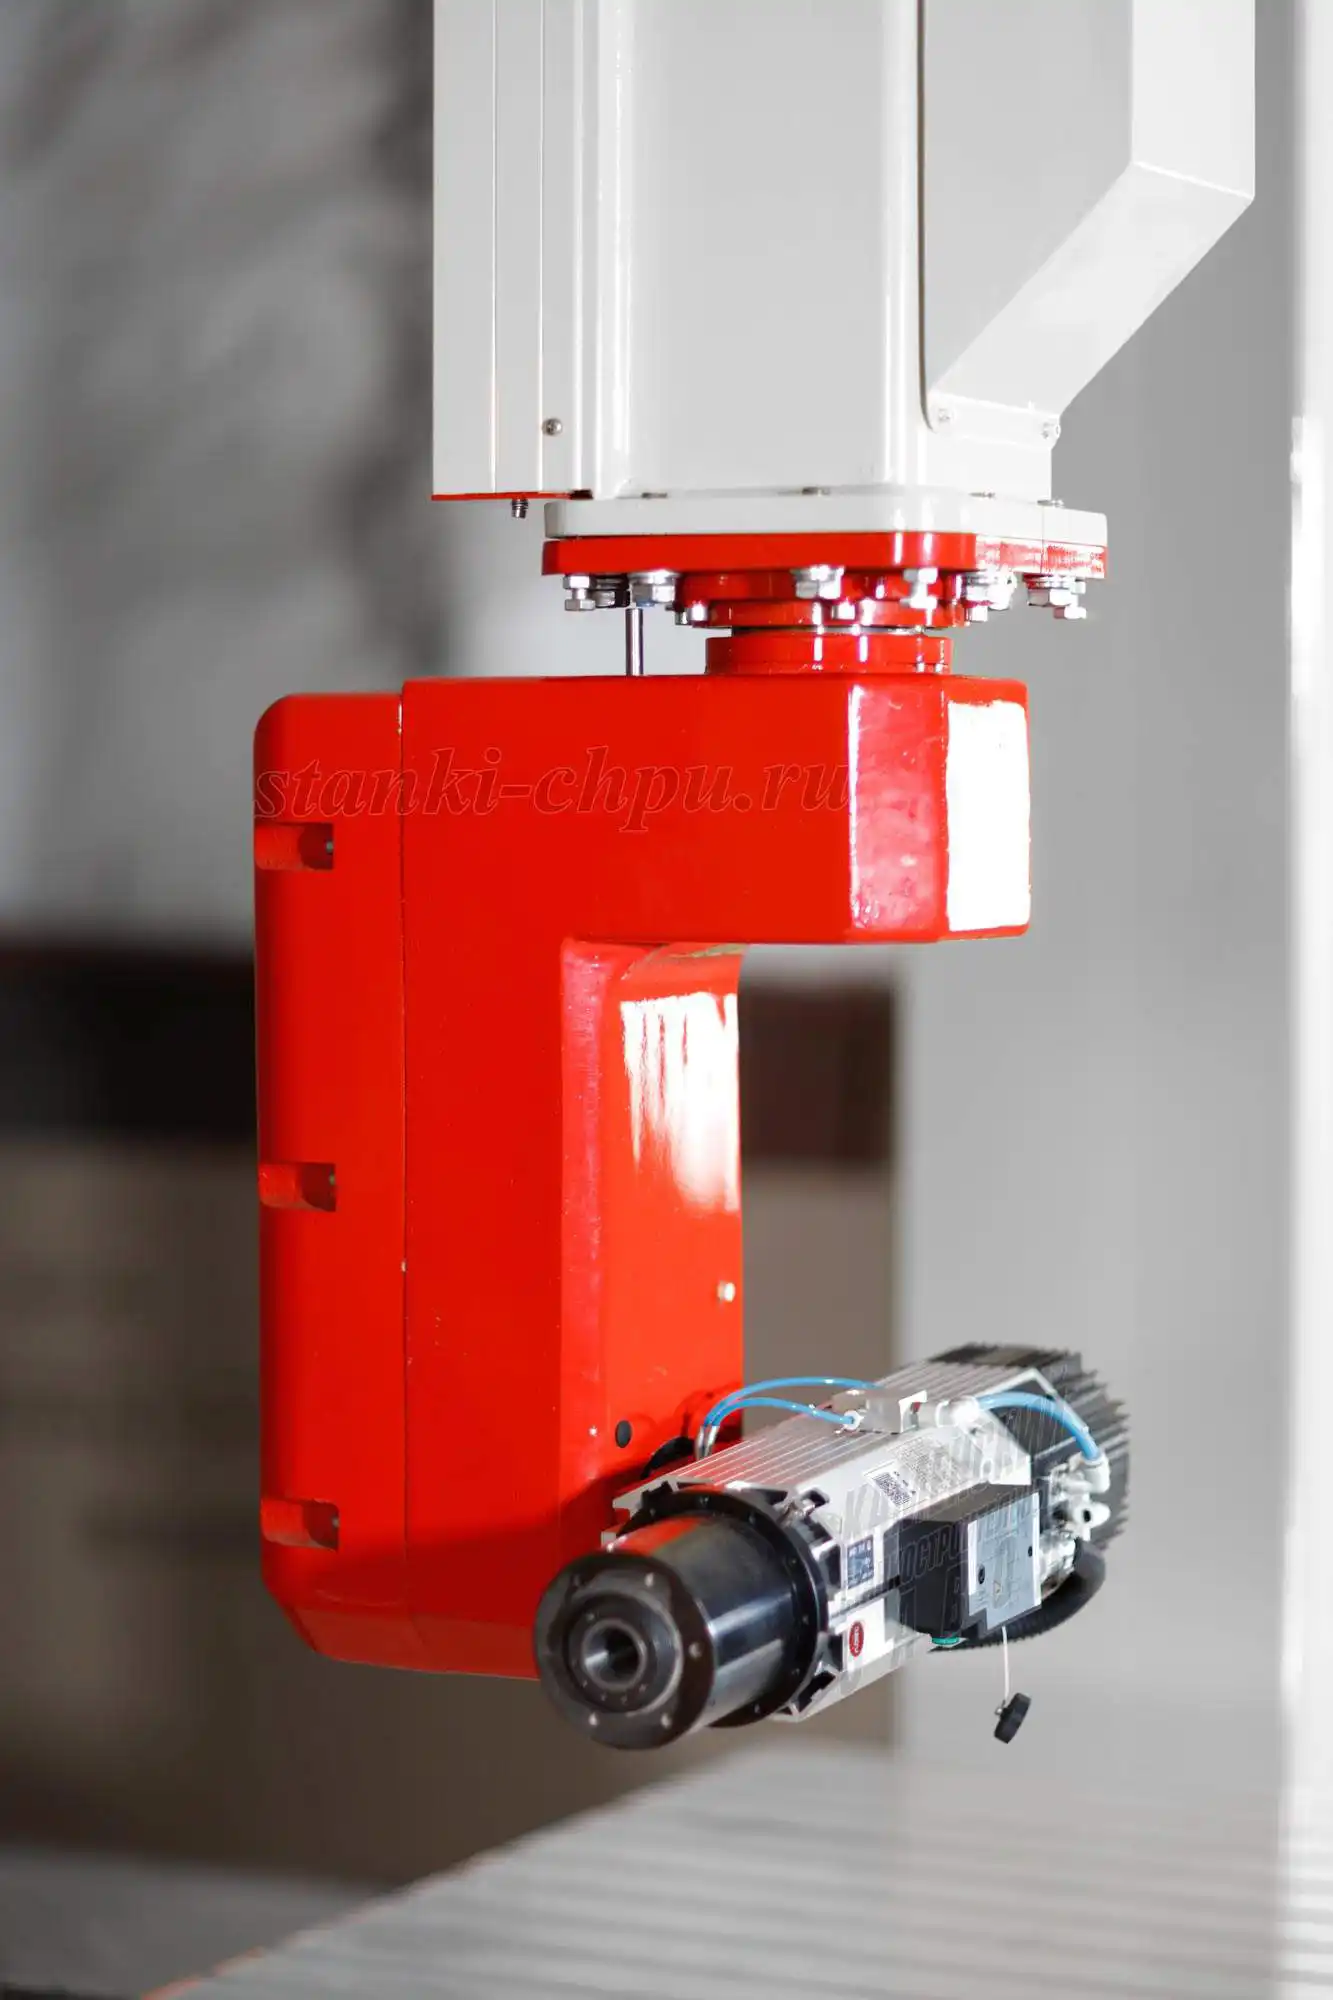
Карточка обрабатывающего центра РАКЕТА → /product/18/
Почему так. Выбор схемы — про деталь, а не про «крутость». Наклонная голова хороша для крупных плоских и рельефных деталей (фасады, панели): крутится лёгкий инструмент. Двухповоротный стол лучше для компактных корпусных деталей, которые надо фрезеровать с нескольких сторон. Неверный выбор схемы оборачивается тем, что часть обработки просто недостижима.
Проверка. Для своей детали нарисуйте, что должно крутиться (инструмент или заготовка), чтобы фреза достала до всех поверхностей. Это и есть ответ по схеме.
Модуль 4. Крепление и центровка заготовки на оси
Поворотная ось держит деталь только при точной центровке. Порядок такой: зажать заготовку в патроне (или на планшайбе), проверить биение по индикатору у свободного конца, при необходимости сместить зажим и повторить. Для длинных деталей — поджать задней бабкой/люнетом и снова проверить биение по всей длине. Фреза при этом идёт по образующей, а допуск на биение уходит в овальность детали.
Крепёж должен быть жёстким и симметричным: перекос зажима на поворотной оси превращается в «восьмёрку» на детали, и это не лечится режимами. Для тонких или пустотелых деталей полезно использовать оправку или временную поддержку, чтобы не смять тонкие стенки.
Почему так. Ось вращается, поэтому биение на зажиме «умножается» на диаметр и повторяется каждый оборот. Отсюда и требование центровки: на поворотной оси точность зажима важна не меньше, чем точность самой оси.
Проверка. Закрепите деталь, поставьте индикатор в удобной точке у свободного конца, проверните ось вручную на 360° и посмотрите размах. Если биение больше допуска вашей детали — перецентруйте, прежде чем резать.
Модуль 5. Настройка и калибровка оси в градусах при обучении ЧПУ с нуля
Линейные оси настраивают в шагах на миллиметр, а поворотную — в шагах на градус. Формула та же по смыслу: шаги на градус = (шаги двигателя × микрошаг × передаточное число) / 360°. Для редукторной оси учитывают передаточное число редуктора, для ременной — соотношение шкивов. Направление оси задаётся в настройках (как и у линейных), после чего обязателен контрольный поворот на известный угол: поставили деталь на метку, повернули на 90°, проверили по индикатору.
Важная тонкость: крутящий момент и точность поворотной оси зависят от редуктора. Там, где у завода стоят серводвигатели с энкодерами и планетарными редукторами, ось держит положение под нагрузкой: у SM PRO указан момент удержания 10,5 Н·м и точность ±0,02 мм, а у 4-осевой модели 757 — повторяемость ±0,01 мм (замкнутый контур с энкодерами). Это и есть разница между «крутится» и «держит угол».
Почему так. Поворотная ось легко «плывёт» под нагрузкой: фреза давит вбок, и без жёсткого редуктора угол уходит. Поэтому калибровка в градусах и проверка удержания — не формальность, а основа точности при обработке цилиндров и наклонных плоскостей.
Проверка. Выполните контрольный поворот на 90° и 180° и проверьте положение индикатором; посчитайте фактические шаги на градус по своему приводу и сравните с настройками. Убедитесь, что ось держит угол: покачайте деталь и посмотрите на индикатор.
Модуль 6. Нули и системы координат для 4–5 осей
На поворотной оси одного рабочего нуля мало. Нужно определить ноль оси (угловое положение) и увязать его с рабочей системой координат. На практике задают G54 (или другую) и, при необходимости, поворот системы координат (G68 в ряде контроллеров), чтобы программировать в удобной плоскости. Важно и выбрать рабочую плоскость (G17 — XY, G18 — XZ, G19 — YZ), потому что от неё зависят дуги и компенсации.
Для 4-й оси ключевой вопрос — где «нуль A»: обычно его привязывают к удобному углу детали (например, верх или метка на патроне). Для 5-осей его дополняют нули наклона и поворота. Ошибка в нуле угла даёт «перекос» всей обработки, хотя линейные размеры при этом могут выглядеть нормально.
Почему так. Поворотная ось — это ещё одна координата, и у неё свои «нули». Пока они не увязаны, программа режет «мимо»: цилиндр получается эллипсом, а наклонная плоскость — под неверным углом. Явное задание нулей и плоскостей убирает этот класс ошибок.
Проверка. Для своей детали зафиксируйте на бумаге: номер рабочей системы, положение нуля A, рабочую плоскость. Прогоните тестовый поворот и убедитесь, что метка совпадает с нулём.
Модуль 7. Люфт и точность поворотной оси
У поворотной оси тоже есть люфт — и он проявляется при смене направления вращения. Проверяют его двусторонним подходом: подойти к углу с одной стороны, отвести и вернуться с другой, разница показаний индикатора и есть люфт. Источники: зазор в редукторе, износ червячной пары, ослабленный ремень. У прецизионных узлов завода (например, 757 с ШВП класса C5 и серводвигателями с энкодерами, замкнутый контур) люфт минимизирован, но и его периодически проверяют.
Практический ориентир по точности даёт сам каталог завода: у 4-осевой модели 757 — повторяемость ±0,01 мм и точность ±0,02 мм; у 5-осевого SM PRO — точность ±0,02 мм. То есть язык поворотной оси — сотые и микроны, «на глаз» тут не работает.
Почему так. Люфт поворотной оси особенно коварен тем, что на цилиндре он даёт «перекос» узора при реверсе, а на наклонной — ошибку угла. И то, и другое видно только при смене направления, поэтому люфт ищут двусторонним подходом, а не «по ощущениям».
Проверка. Измерьте люфт своей оси описанным способом. Если он больше допуска детали — ищите причину в редукторе/ремне и устраняйте, прежде чем «догонять» точность режимами.
Модуль 8. Программирование: A-координаты и «развёртки» — практика курса оператора ЧПУ
На 4-осевом станке координата A — это угол. Часть CAM-систем работает в режиме «развёртки» (wrap / roll): плоская траектория «наворачивается» на цилиндр, и линейная координата превращается в угол. Есть и позиционная обработка: деталь поворачивают на угол (A90, A180…), обрабатывают, снова поворачивают. Выбор режима — задача постпроцессора и конкретной УП. На 5-осевых станках к A добавляются B или C, и программа становится «объёмной»: инструмент наклоняется, чтобы подойти к поверхности под нужным углом.
Пример каркаса 4-осевой УП (обработка цилиндра с поворотом A и продольным ходом X):
`` G21 G90 G54 ; мм, абсолютно, рабочая система G54 G00 Z10.0 ; БЕЗОПАСНАЯ высота G00 X0 A0 M03 S12000 ; шпиндель вкл. G01 Z-3.0 F200 ; врезание по радиусу детали G01 X300 F1200 ; продольный ход (обработка тела вращения) A90 ; поворот заготовки на 90° G01 X0 F1200 ; обратный ход A180 G01 X300 F1200 G00 Z10.0 ; подъём на безопасную высоту M05 ; шпиндель стоп G00 X0 A0 M30 ``
Почему так. Поворотная координата — это угол, а не длина, и смешивать их «в голове» нельзя: CAM конвертирует длину дуги в градус по диаметру детали. Если диаметр в модели и на заготовке разошлись, «развёртка» сдвинется по окружности — и узор «уедет».
Проверка. Сделайте пробную 4-осевую УП (или «развёртку») и проверьте её в симуляции. Затем — «в воздухе»: убедитесь, что повороты A отрабатывают в ожидаемую сторону и на ожидаемый угол.
Модуль 9. Симуляция и «воздух»: почему для объёмных движений это обязательно
Для 4–5 осей симуляция не роскошь, а необходимость. Причина проста: «объёмная» траектория может быть корректна по координатам, но при этом задеть оснастку, патрон, заднюю бабку или стол. Симулятор показывает столкновения, недорезы и «зарезания» до того, как они станут аварией. После симуляции — обязательный прогон «в воздухе»: деталь на месте, инструмент поднят, подача снижена, шпиндель можно не включать. Только затем — по материалу.
Форумные темы это подтверждают: «Настройка поворотной оси в Mach 3», «Как подключить поворотную ось Х на NC Studio», «4-я ось: настройка поворотной оси (мини FAQ)», «4-х Осевая Обработка, Растолкуйте Новичку». Почти все вопросы — про то, что ось «ведёт себя не так», как ожидалось: не то направление, не тот угол, не тот ноль. Симуляция и «воздух» ловят это бесплатно.
Почему так. Объёмное движение добавляет измерение, в котором ошибка «не видна на глаз». Плоскую УП можно прикинуть взглядом; поворот на 90° с наклоном — нет. Проверка на экране и в воздухе заменяет дорогую аварию дешёвым прогоном.
Проверка. Никогда не запускайте новую 4/5-осевую УП сразу по материалу: сначала симуляция, затем «воздух», затем материал. Зафиксируйте это правило в регламенте.
Модуль 10. Безопасность на поворотных осях
Поворотная ось добавляет три специфических риска. Первый — вылет длинной заготовки: незажатый длинный «хвост» при вращении гнётся и вырывается; лечится задней бабкой/люнетом. Второй — столкновение оснастки: при повороте деталь или патрон могут ударить по шпинделю, столу или защитному кожуху. Третий — человек в зоне вращения: ось крутит деталь и патрон, к которым нельзя тянуться.
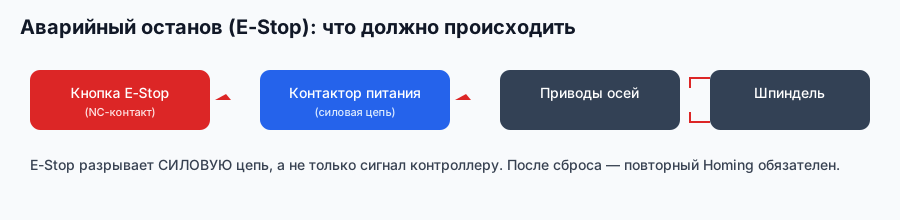
Почему так. Вращение заготовки — это накопленная энергия, и в отличие от шпинделя с фрезой, здесь крупная масса (деталь, патрон, планшайба) движется рядом с человеком. Предупредить эти риски дешевле, чем разбирать последствия.
Проверка. Перед первым пуском проверьте: задняя бабка поджата, деталь не задевает оснастку при полном обороте (проверните вручную), зона вращения ограждена, аварийный стоп доступен.
Модуль 11. Обслуживание оси: обучение ЧПУ программированию с нуля и сервис
Поворотная ось требует внимания к мелочам: смазка редуктора/червячной пары по регламенту, натяг ремня (если привод ременный), чистота посадочных и делительного механизма, кабель-канал — провода к оси работают на изгиб при каждом обороте, и их перетирание даёт «пропадающие» сигналы энкодера. Энкодер — самое чувствительное: сбой на нём превращается в «увод угла» и ложные ошибки. Плюс учёт: часы, замечания, люфт, биение.
Почему так. Ось изнашивается медленно и «накопительно»: натяг ремня уходит, смазка стареет, кабель устаёт. Регламент ловит это до того, как ось «потеряет» угол посреди партии и вся работа уйдёт в брак.
Проверка. Проверьте по паспорту точки смазки, натяжение ремня и состояние кабеля к оси. Занесите в журнал текущее биение и люфт — это ваша база для сравнения.
Модуль 12. Задачи и экономика: где поворотная ось окупается
Поворотная ось окупается на задачах с вращением: балясины, колонны, мебельные ножки, столбы (4-я ось), а также валы, ручки, элементы декора. Пятая ось — это гнутые фасады, филёнки, скульптурные элементы, корпусные детали, лопатки и всё, что требует доступа «сверху и сбоку» без перестановки. Каталог завода закрывает эти задачи диапазоном: от 4-осевых «Бизнес Старт Балясинный» и 757 до 5-осевых SM PRO, 17Д, РАКЕТА, SMK, МАСТЕР.

Экономика считается по числу установок и по повторяемости. У 4-осевой модели 757 заявлена повторяемость ±0,01 мм — это значит, что серия балясин идёт «в размер» без ручной доводки. А обработка за одну установку убирает перебазирование — главный источник брака и потери времени.

Почему так. Поворотная ось — это инвестиция в класс изделий, а не «плюс к скорости». Она выгодна там, где нужно вращение и где перестановка дороже. Если детали плоские и односторонние, ось не окупится — и это честный вывод, а не поражение.
Проверка. Посчитайте по своим деталям: сколько установок экономит ось и какую повторяемость она даёт. Сравните с ценой комплекта (ось + привод + оснастка + бабка). Решение принимайте по экономике, а не по «хочется 5 осей».
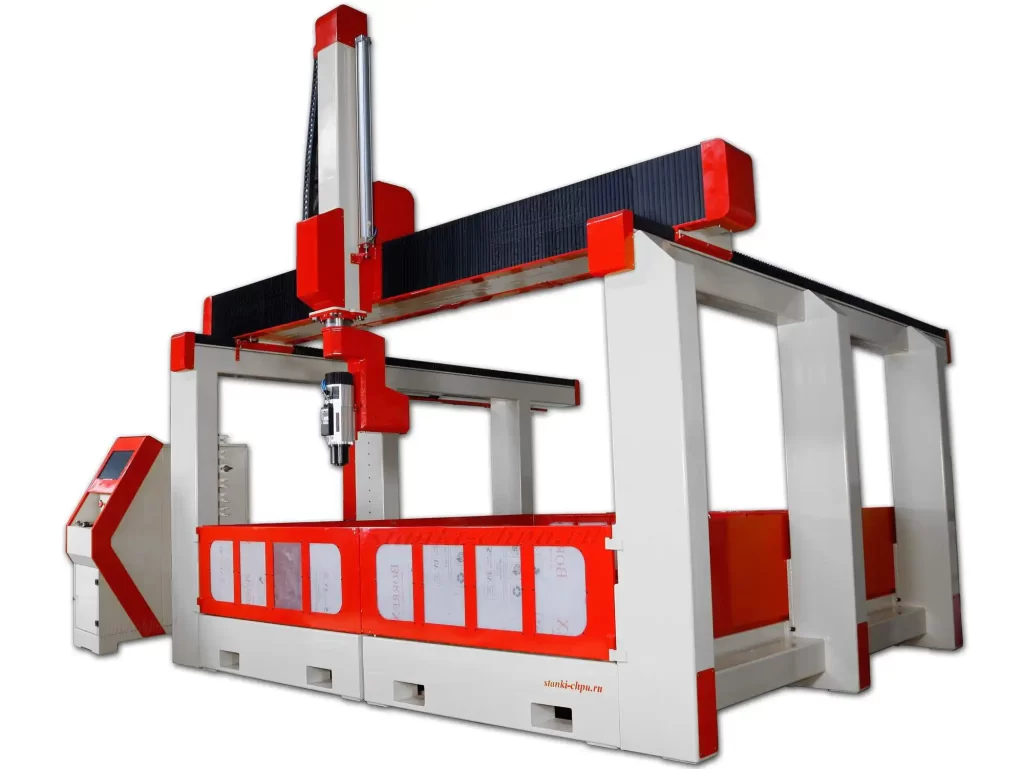
Карточка станка 17Д → /product/17/
Практикум. Калибровка оси A и 4-осевая УП балясины
Сквозное задание из четырёх шагов. Критерий готовности — папка с файлами и заполненный протокол.
Шаг 1. Протокол оси A. Замерьте биение зажатой заготовки у свободного конца и люфт оси двусторонним подходом. Выполните контрольный поворот на 90° и 180° с индикатором. Занесите три числа: биение, люфт, ошибка угла. Сравните с допуском детали.
Шаг 2. Чертёж заготовки под 4-ю ось (DXF). Спроектируйте тело вращения под обработку на оси: диаметр, длину, центровые отверстия под заднюю бабку, посадочные пояски. Используйте инструменты tools/media-stack/text-to-cad (скиллы dxf и engineering-drawing): результат — DXF и проверочный чертёж. Укажите базовые размеры и биение, допустимое на зажиме (ориентир — сотые доли мм).
Шаг 3. 4-осевая УП. Напишите УП обработки «тела вращения» с продольным ходом X и поворотами A (продольный проход, поворот на 90°/180°, обратный проход), с обязательной безопасной высотой и остановом шпинделя. Каркас — как в модуле 8.
Шаг 4. Прогон. Прогоните УП по правилу «симуляция → воздух → материал». В «воздухе» проверьте направление и угол поворотов. Критерий готовности: протокол оси A + DXF заготовки + УП + результат трёхступенчатого прогона.
Почему так. Калибровка + чертёж + УП + прогон — это полный цикл 4-осевой работы в миниатюре. Пройдя его один раз с документами, вы получаете свой регламент, а не «пример из интернета».
Проверка. Критерий готовности буквально: четыре пункта, все на месте. Чего-то нет — практикум не зачтён.
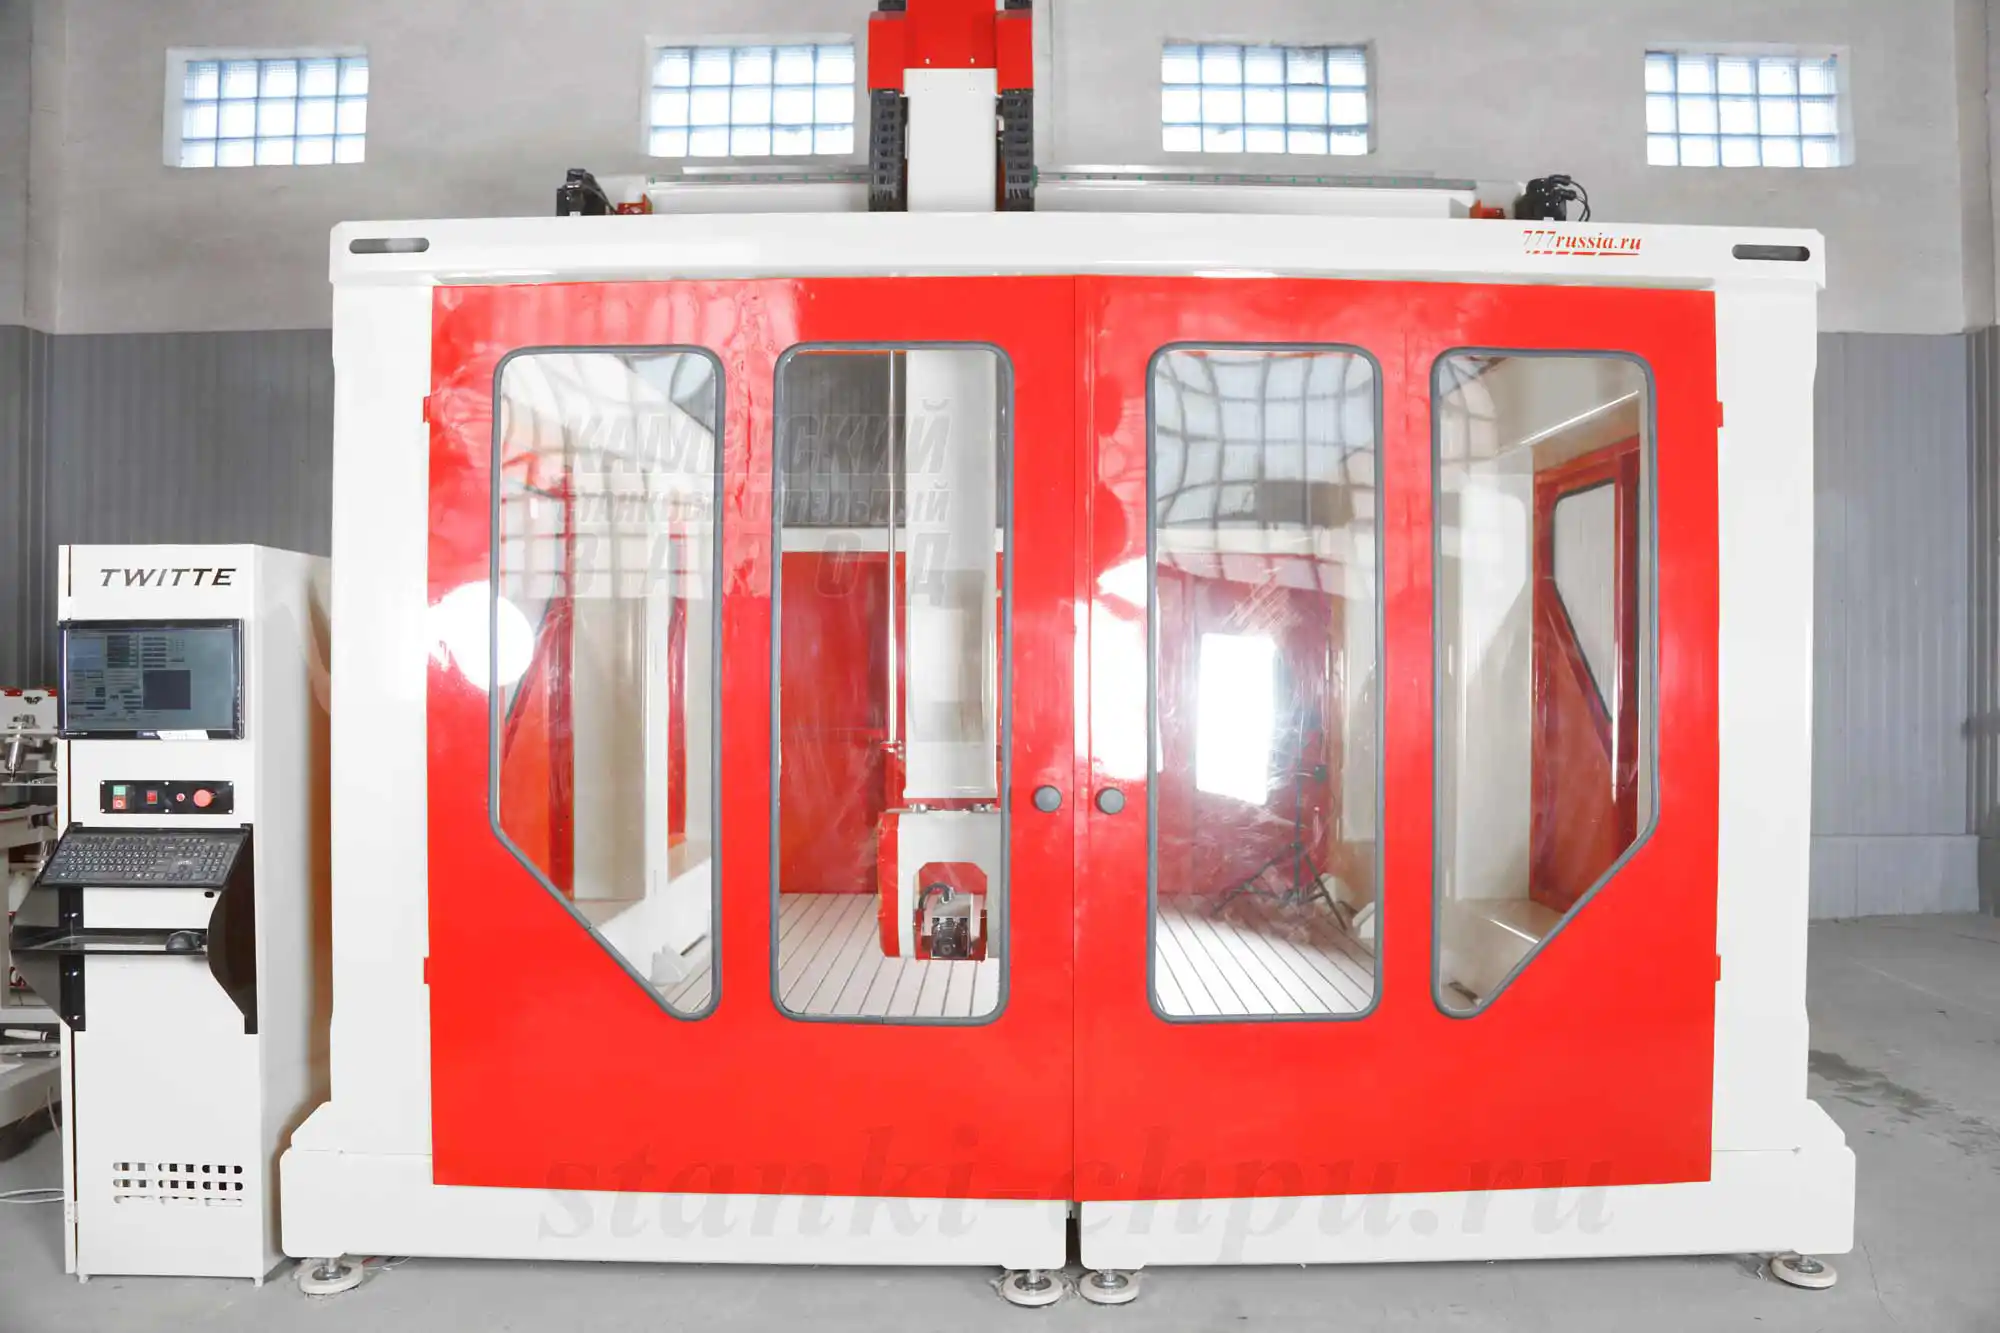
Карточка станка SMK → /product/19/
Экзамен: 13 вопросов с ответами-рассуждениями
1. Вокруг какой оси вращается 4-я ось A? Вокруг X. Поэтому на большинстве фрезерных станков 4-я ось — горизонтальная, и заготовка вращается вокруг горизонтальной оси, а фреза обходит её по кругу.
2. Чем 5-осевая схема «голова» отличается от «стола»? В схеме «голова» крутится инструмент (наклон + поворот, как у SM PRO: A ±90°, C 360°), в схеме «стол» крутится заготовка. Выбор — по детали: крупные панели удобнее под головой, компактные корпусные — на поворотном столе.
3. Зачем на поворотной оси задняя бабка? Чтобы поддержать свободный конец длинной заготовки. Без поддержки длинная деталь гнётся и «играет» при вращении, даёт вибрацию и риск вылета.
4. Как считается калибровка оси в градусах? шаги на градус = (шаги двигателя × микрошаг × передаточное число) / 360°. Для редуктора учитывают его передаточное число, для ремня — соотношение шкивов. После настройки — контрольный поворот.
5. Как проверить люфт поворотной оси? Двусторонним подходом с индикатором: подойти к углу с одной стороны, отвести и вернуться с другой. Разница показаний — люфт. Он проявляется именно при смене направления.
6. Почему деталь на поворотной оси нужно центровать? Ось вращается, и биение на зажиме повторяется каждый оборот, превращаясь в овальность детали. Поэтому центровку и биение проверяют индикатором до работы.
7. Что такое режим «развёртки» (wrap)? Режим, в котором плоская траектория «наворачивается» на цилиндр: линейная координата переводится в угол по диаметру детали. Если диаметр в модели и на заготовке разошлись, узор «уедет» по окружности.
8. Почему для 4–5 осей обязательна симуляция и «воздух»? Объёмная траектория может задеть оснастку, патрон или стол, что не видно «на глаз». Симуляция и прогон в воздухе ловят столкновения и недорезы до контакта с материалом.
9. Чем «нуль A» важен для результата? Он задаёт угловое начало отсчёта. Если он неточен, вся обработка «перекашивается», хотя линейные размеры могут выглядеть нормально. Нуль A увязывают с рабочей системой координат.
10. Почему кабель-канал к оси — точка внимания? При каждом повороте провода испытывают изгиб. Перетирание даёт «пропадающие» сигналы энкодера и увод угла. Поэтому кабель проверяют и укладывают с запасом.
11. Что даёт автосмена инструмента на 5-осевом станке? Смену фрез по программе (у SM PRO магазин 8–12 позиций, смена за 3–5 с). Это позволяет вести обработку несколькими инструментами в одном цикле без ручной переналадки.
12. Когда поворотная ось НЕ окупается? Когда детали плоские и односторонние: перестановок нет, вращение не нужно. Тогда ось добавляет стоимость и обслуживание без выигрыша.
13. Какие три риска специфичны именно для поворотной оси? Вылет/изгиб длинной заготовки, столкновение оснастки при повороте и человек в зоне вращения. Первое лечится поддержкой, второе — симуляцией и проверкой оборота, третье — ограждением и доступным стопом.
Частые вопросы (Q&A)
Достаточно ли 4-й оси для балясин и колонн? Да, для тел вращения этого хватает: поворотная ось 360° + продольный ход дают обработку цилиндрических изделий за одну установку.
Нужна ли 5-я ось, если работаю с рельефами? Не всегда. Многие рельефы берутся 3-осевой обработкой. Пятая ось нужна там, где инструменту требуется наклон, чтобы добраться до нависающих поверхностей.
Можно ли калибровать поворотную ось «на глаз»? Нет. Ось калибруют по шагам на градус и проверяют контрольным поворотом с индикатором. Каталог завода говорит о точности ±0,02 мм и повторяемости ±0,01 мм — это уровень, который «на глаз» не поймать.
Почему поворотная ось «теряет угол» под нагрузкой? Из-за недостаточной жёсткости привода, люфта редуктора или слабого удержания. Поэтому выбирают серводвигатели с энкодерами и редуктором (как у прецизионных моделей завода).
Заднюю бабку нужно выставлять после каждой смены детали? Проверять биение — да. Подводку бабки — по ситуации, но контроль биения по длине обязателен для каждой новой заготовки.
Чем 4-осевая УП отличается от обычной? Появляется координата A (угол) и режим развёртки/позиционирования. Логика та же, но каждая величина имеет смысл угла, а не длины.
Что главное на старте работы с поворотной осью? Нули: где «нуль A», какая рабочая система и плоскость. От этого зависит, попадёт ли обработка в деталь или «мимо» неё.
Глоссарий
- Поворотная ось — дополнительная ось вращения (A, B или C) на станке с ЧПУ.
- Ось A — вращение вокруг X (обычно 4-я ось).
- Ось B — вращение вокруг Y (наклон).
- Ось C — вращение вокруг Z (поворот).
- 4-я ось — одна поворотная ось, превращающая станок в 4-осевой.
- 5-я ось — вторая поворотная ось / наклон; станок становится 5-осевым.
- Поворотный стол — стол на поворотном механизме.
- Поворотный патрон — кулачковый зажим для детали на оси.
- Делительная головка — узел вращения/индексации заготовки.
- Задняя бабка (люнет) — поддержка свободного конца заготовки.
- Индексация — поворот на заданную часть окружности (во время паузы).
- Wrap (развёртка) — «наворачивание» плоской траектории на цилиндр.
- Шаги на градус — калибровочный параметр поворотной оси.
- Backlash (люфт) — зазор, проявляющийся при смене направления.
- Энкодер — датчик угла/положения.
- Замкнутый контур — управление с обратной связью по датчику.
- Редуктор — понижающий узел, повышающий момент оси.
- Рабочая плоскость — G17 (XY), G18 (XZ), G19 (YZ).
- G54 — рабочая система координат.
- G68 — поворот системы координат (в поддерживающих контроллерах).
- Симуляция — проверка траектории без станка.
- «Воздух» — прогон УП без заготовки/резания.
- Постпроцессор — модуль CAM, формирующий УП под 4–5 осей.
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Цилиндр «восьмёркой» | Биение зажима, нет центровки | Перецентровать, проверить биение по длине |
| Узор «уехал» по окружности | Ошибка диаметра при развёртке, неверный нуль A | Сверить диаметр, уточнить нуль A |
| Угол уходит под нагрузкой | Люфт редуктора/ремня, слабое удержание | Проверить натяг/редуктор, сервосвязь |
| Ось «дёргается» при реверсе | Backlash | Двусторонний замер, устранить люфт |
| «Пропадает» энкодер | Перетёртый кабель к оси | Проверить кабель-канал, восстановить укладку |
| Угол считает неверно | Неверные шаги на градус | Пересчитать и откалибровать в градусах |
| Столкновение при повороте | Траектория/оснастка не проверены | Симуляция, проверка полного оборота вручную |
| Длинная заготовка вибрирует | Нет поддержки конца | Поджать задней бабкой/люнетом |
| Деталь вырвалась из патрона | Слабый зажим, большой вылет | Усилить зажим, сократить вылет |
| Наклонная плоскость под неверным углом | Ошибка наклона/нуля B-оси | Перепроверить нули наклона и плоскость |
| Повороты «не в ту сторону» | Неверное направление оси | Сменить направление в настройках, проверить |
| Углы отрабатывают, размер — нет | Линейная калибровка/нули | Проверить шаги/мм и рабочий нуль |
Мысли вслух: чего нет на форумах
На форумах про поворотные оси больше всего вопросов «как подключить» и «почему крутится не туда» — и почти нет про то, что определяет результат на дистанции. А определяет его пара вещей: нуль оси и диаметр под развёртку. Начнём с цифр. У 4-осевой модели 757 заявлена повторяемость ±0,01 мм и точность ±0,02 мм; у 5-осевого SM PRO — точность ±0,02 мм и момент удержания 10,5 Н·м при голове A ±90°, C 360°. Эти числа — ответ на главный миф «поворотная ось приблизительная». Она не приблизительная: она точная, но только если её откалибровали.
Первый незаметный враг — разница диаметров. CAM считает развёртку по диаметру модели; если реальная заготовка на пару десятых толще или тоньше, узор сдвинется по окружности, а на цилиндре это видно как «съехавший» поясок. Форумная тема «4-я ось: настройка поворотной оси (мини FAQ)» и «Поворотная ось в Арткам» как раз про это, но ответ обычно звучит как «поставь ноль и всё пойдёт». Диаметр — это цифра, которую надо измерить штангенциркулем по факту, а не брать из модели.
Второй сюжет — нуль A, который задают «где-то сбоку патрона» и забывают. При повороте на 90° и 180° метка уезжает, и оператор ищет ошибку в посте. Правильно: увязать нуль с меткой на детали и проверять его индикатором при каждом контрольном повороте. Эта привычка экономит часы, потому что ошибка нуля проявляется не сразу, а на N-й детали партии.
Третий, редкий на форумах, — кабель к оси как расходник. Все помнят про ремень и редуктор, но не про то, что провода к поворотной оси гнутся на каждом обороте. Перетирание жилы энкодера даёт «плавающий» угол: то нормально, то срыв. Люди меняют настройки, а виноват кабель в кабель-канале. История «то режет верно, то уводит» почти всегда про усталость кабеля или разъём.
Четвёртое — поддержка длинной заготовки. На форумах постоянно спрашивают про вылет и вибрации, но не связывают их с отсутствием задней бабки. А длинная неопёртая заготовка — это не только «плохая поверхность», это и риск вырыва детали из патрона. Задняя бабка не «опция для удобства», а элемент безопасности, как только деталь выходит за определённую длину.
Пятое — цена ошибки в 5 осях. В 3 осях промах видно сразу и он предсказуем; в 5 осях траектория объёмная, и ошибка наклона может «зарезать» недостижимую с виду зону. Отсюда правило: для 5 осей — симуляция, потом воздух, и только потом материал. Форумная тема про 5-осевую голову B/C — про то же: люди собирают ось, но недооценивают проверку. И шестое, самое земное: поворотная ось окупается только на вращении. Плоские детали она не ускоряет, зато добавляет обслуживание и класс ошибок. Честный вывод «мне не нужна ось» стоит дороже, чем преждевременная покупка. Но там, где деталь цилиндрическая или её надо обработать с пяти сторон за одну установку, ось — это пропуск в другой сегмент рынка, и лучшего инструмента нет.
Открытая библиотека
В курсе использованы два фрагмента открытого корпуса (public domain), точно соответствующие теме поворотных/делительных узлов:
- «Фреза» — Энциклопедический словарь Брокгауза и Ефрона (Викитека, общественное достояние / PD). О делительной бабке: приспособление, дающее обрабатываемому предмету непрерывное вращательное движение вокруг собственной оси и позволяющее поворачивать его на определённую часть окружности — [открытый корпус: wikisource_ЭСБЕФреза, чанк #84]. Ссылка:
https://ru.wikisource.org/. - «Фреза» — тот же словарь (PD). О индексации на делениях: делительный диск с 52 точками, поворот рукоятки на один полный круг и 28 делений на каждую новую впадину — [открытый корпус: wikisource_ЭСБЕФреза, чанк #89]. Ссылка:
https://ru.wikisource.org/.
Прочие факты — из источников завода: docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (оси X, Y, Z, A; микрошаг для A), docs/forum_content/MACH3_COMPLETE_GUIDE.md (Steps per Unit, калибровка), docs/forum_content/GCODE_PROGRAMMING_GUIDE.md (рабочие плоскости/координаты), карточки станков /product/10.md и /product/11.md (4-осевые), /product/15.md (5-осевой SM PRO, голова A/C), /product/16.md…/product/20.md (5-осевые). Публичная полка завода (книги, PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Ювелирные CAM: 4–5 осей —
/blog/yuvelirnye-cam-45-osey - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Симуляторы ЧПУ: проверка УП без станка —
/blog/simulyatory-chpu-proverka-up-bez-stanka - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Точность и измерения: индикаторы и калибровка —
/blog/tochnost-i-izmereniya-indikatory-kalibrovka - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Как обучиться работе на станке ЧПУ с нуля —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Безопасность на ЧПУ —
/blog/bezopasnost-na-chpu - Крепление заготовок: вакуум, табы, прижимы —
/blog/kreplenie-zagotovok-vakuum-taby-prizhimy
Станки завода с поворотными осями (каталог):
- Станок по дереву БИЗНЕС СТАРТ БАЛЯСИННЫЙ (4 оси) —
/product/10/ - Балясинный станок ЧПУ 757 (4 оси) —
/product/11/ - SM PRO — 5-осевой обрабатывающий центр (голова A/C) —
/product/15/ - 5-осевой фрезерный станок ЧПУ по камню 17К —
/product/16/ - 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - Станок ЧПУ по металлам и камню SMK, 5 осей —
/product/19/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
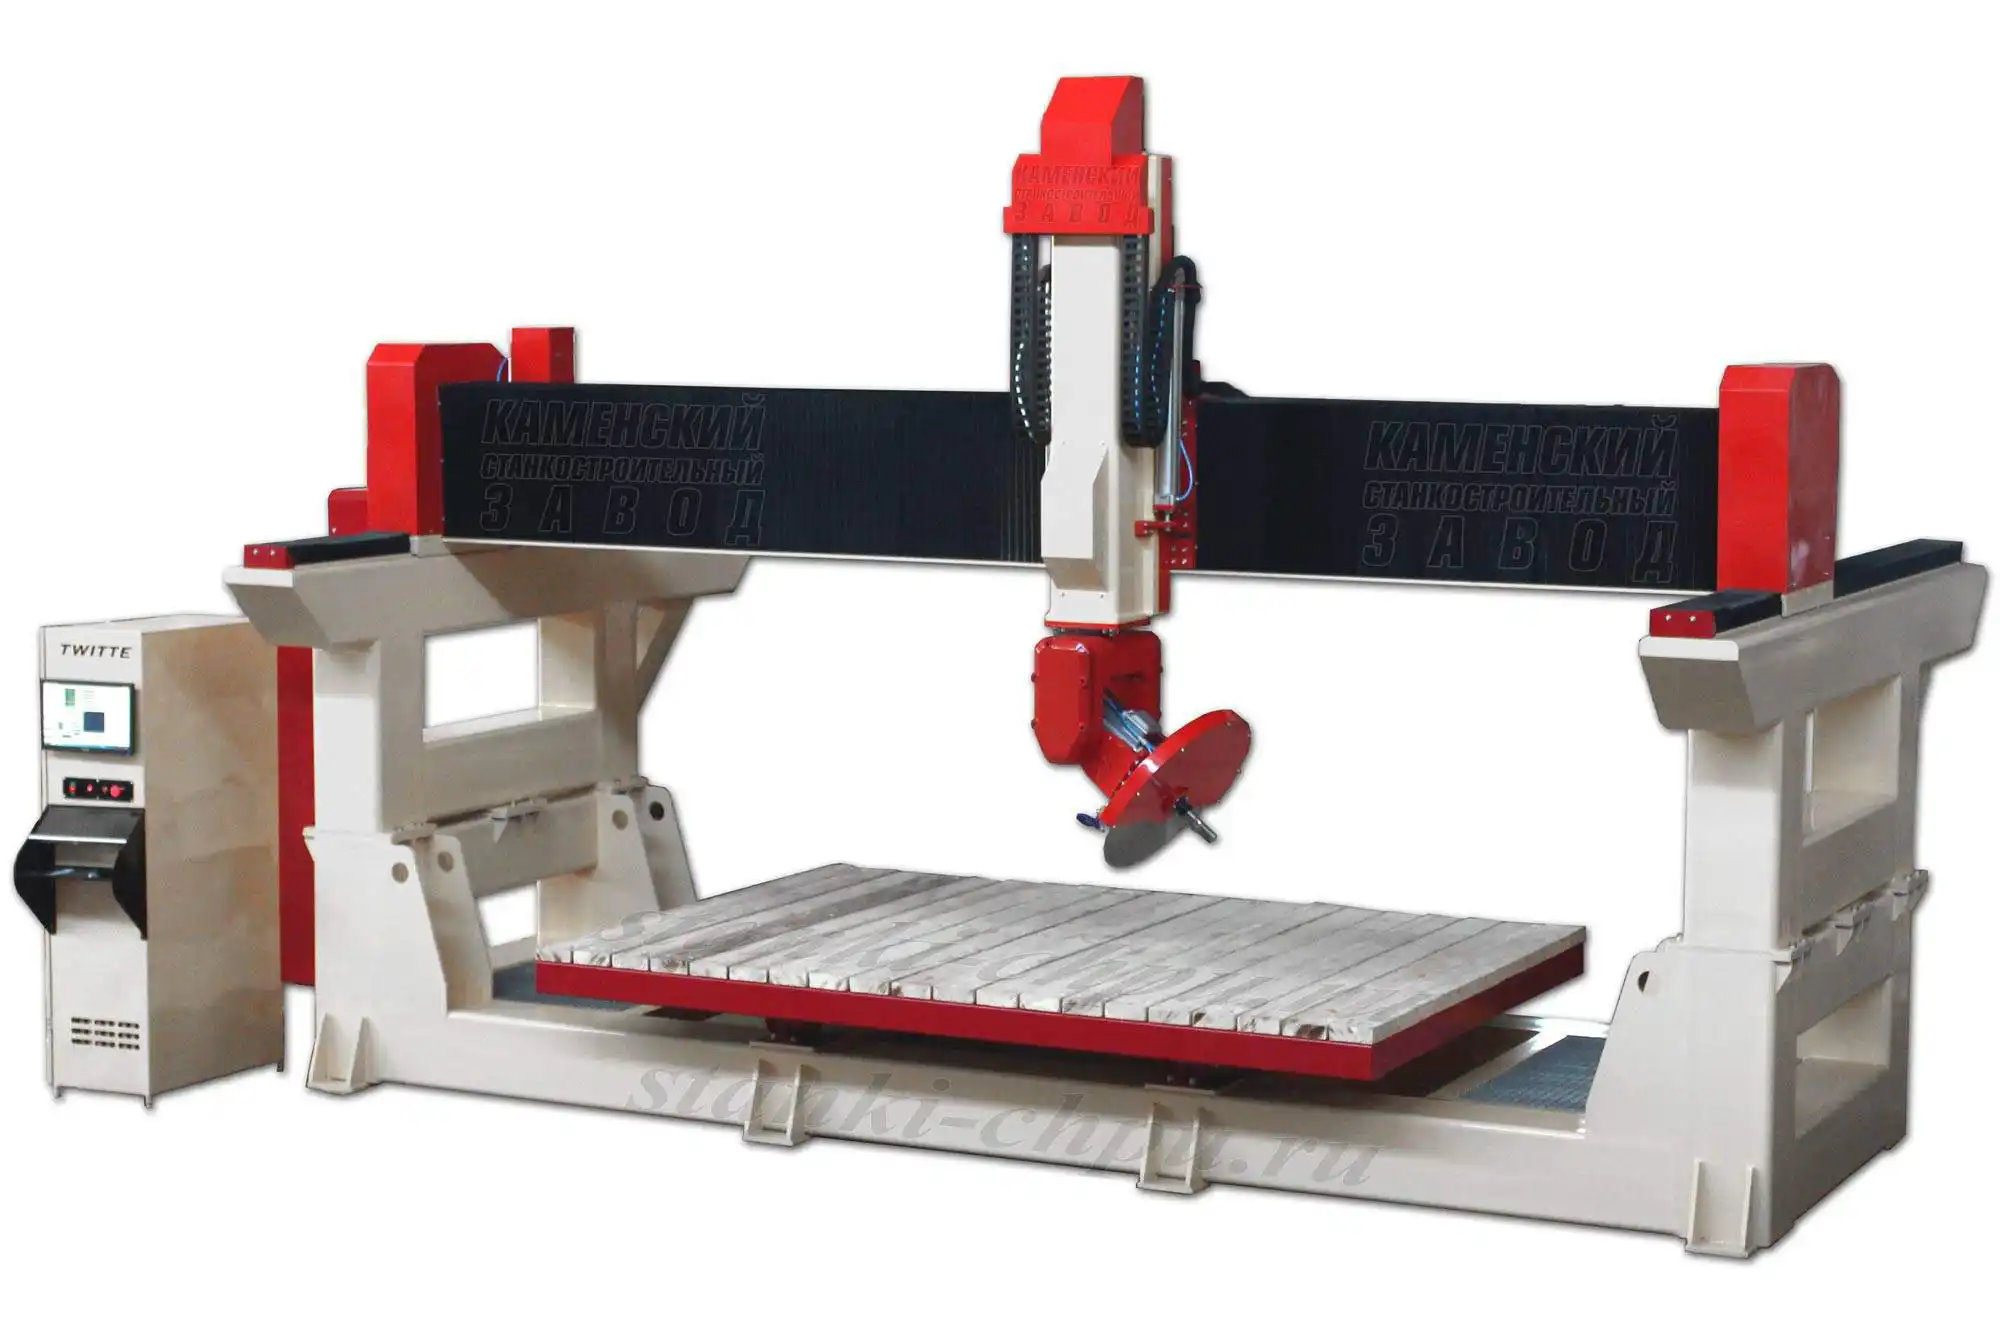
Карточка станка «МАСТЕР» → /product/20/
Материал подготовлен инженерами завода «Твайт». Типы поворотных узлов, диапазоны осей и параметры приводов зависят от конкретной модели; сверяйтесь с паспортом вашего станка и требованиями охраны труда. Порядок работы с поворотной осью: зажать и отцентровать заготовку → проверить биение и люфт → выставить нуль A и рабочую систему → загрузить 4/5-осевую УП → симуляция → «воздух» → материал → снять деталь, записать биение/люфт в журнал.
Первоисточник: https://zavod-stanki.ru/blog/povorotnye-osi-nastroyka-i-rabota · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/povorotnye-osi-nastroyka-i-rabota.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/povorotnye-osi-nastroyka-i-rabota.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/povorotnye-osi-nastroyka-i-rabota.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.