
Обучение оператора: программа
Курс завода «Твайт»: Обучение оператора: программа.
Обучение оператора: программа — обучение ЧПУ с нуля, курсы оператора ЧПУ и план роста мастерской
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Бизнес и сервис». Тема — обучение оператора: программа (как построить повторяемую программу > подготовки оператора ЧПУ: этапы, чек-листы, оценка, наставничество, адаптация под станки). Источник — > кадры. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/obuchenie-operatora-programma.ai.json). > Версия 1.0 от 2026-10-13. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Обучение оператора: программа“, zavod-stanki.ru». > Факты сверены с руководством завода (/docs/forum_content/CNC_KNOWLEDGE_BASE.md — первый запуск, > безопасность, типичные ошибки, масштабирование) и карточками станков (/product/*.md — обучение, > гарантия, сервис, экосистема); спрос форумов — по заголовкам тем (forumcnc-topics.tsv и др.), тексты > форумов не использовались. Заявленные заводом цифры помечены как заявленные. Открытых > PD/CC-источников по теме не нашлось — см. «Открытая библиотека». > Границы курса: пошаговый первый спринт — в курсе «Первые 30 дней оператора ЧПУ: пошаговая > программа обучения»; личный план новичка — в курсе «Как обучиться работе на станке ЧПУ с нуля»; уход и > регламент — в курсе «Сервис и регламент: полный курс». Здесь — методология самой программы обучения.
Курсы оператора ЧПУ и «обучение ЧПУ с нуля» отвечают на вопрос «что учить». Этот курс — на другой: «как построить программу обучения, которая повторяется от человека к человеку и даёт предсказуемый результат». Тем, кто думает, как научиться работать на станке с ЧПУ и, что важнее, как научить этому другого, нужна не разовая «покажу на пальцах», а система: профиль оператора, этапы, чек-листы, практика на деталях, оценка готовности и наставник. Ниже — как собрать такую программу под свою мастерскую и под конкретный станок, от отбора до аттестации.
Чему научитесь: понимать, зачем программа и как она окупается; описывать профиль оператора и отбирать людей; включать безопасность первым и постоянным блоком; давать базу по устройству станка; вести обучение ЧПУ программированию с нуля (координаты, нули, чтение УП); объяснять программную цепочку CAD→CAM→постпроцессор; строить практику «от тест-детали к заказу»; задавать порядок изучения материалов и инструмента; проверять готовность (аттестация, чек-листы, допуски); организовывать наставничество и документацию; адаптировать программу под разные станки; считать кадры и деньги.
Предпосылки. Понимание своего производства (какие станки, какие изделия) и хотя бы базовый опыт работы на ЧПУ. Опыт обучения других не нужен — структура программы разложена по блокам. Полезно иметь руководства и паспорта станков под рукой.
Безопасность. Обучение оператора начинается с безопасности и ею же продолжается: инструктаж и СИЗ — до первого пуска; «никогда не открывать кожухи на ходу», «выключать шпиндель перед сменой фрезы», «проверять крепление заготовки», «аварийный стоп — для экстренных случаев». Обучаемый не работает самостоятельно, пока не показал, что понимает опасности. Программа без блока безопасности — это не программа, а риск. Курс не заменяет требования охраны труда и заводскую документацию.
Содержание
- Модуль 1. Зачем программа, а не «покажи и делай»
- Модуль 2. Кого учим: профиль оператора и отбор
- Модуль 3. Безопасность: первый и постоянный блок
- Модуль 4. База: устройство станка и рабочее место
- Модуль 5. Программирование и УП: обучение ЧПУ программированию с нуля
- Модуль 6. Программная цепочка в обучении: CAD → CAM → постпроцессор
- Модуль 7. Практика: от тест-детали к заказу
- Модуль 8. Материалы, фрезы и режимы: порядок изучения
- Модуль 9. Крепление и первая деталь
- Модуль 10. Обслуживание и уход: курсы оператора ЧПУ и ежедневный чек-лист
- Модуль 11. Оценка и аттестация: как проверить готовность
- Модуль 12. Наставничество, документация и KPI
- Модуль 13. Программа под разные станки: обучение ЧПУ с нуля и адаптация
- Практикум. Собрать программу обучения под свою мастерскую
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Зачем программа, а не «покажи и делай»
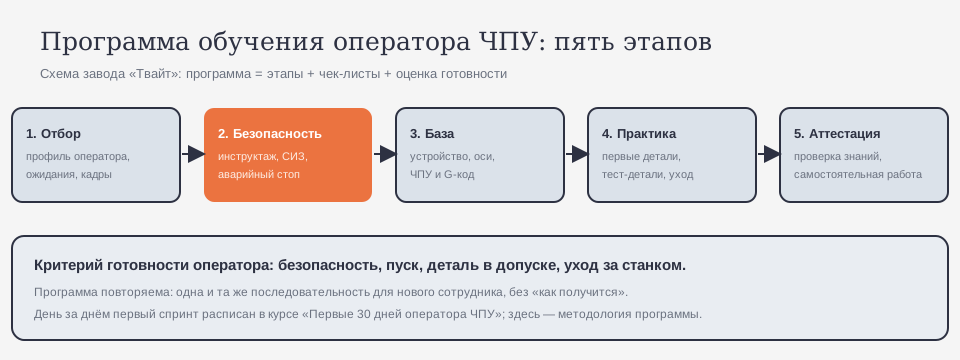
Обучение «покажу и смотри» работает, пока рядом стоит тот, кто показывает. Программа работает иначе: это повторяемая последовательность, по которой новый человек становится оператором без вашего ежедневного участия. Программа состоит из четырёх вещей: этапы (что и в каком порядке), чек-листы (что сделано), практика (детали и допуски) и оценка (готов или нет).
Зачем это бизнесу: оператор — это загрузка станка, а загрузка — это деньги. Пока обучение держится на памяти, каждый новый человек стоит вам недель личного времени, а ошибки новичка (брак, поломка фрезы, срыв контура) — реальных денег. Программа делает обучение инвестицией с планом, а не лотереей.
Почему так. Разовая передача знаний не масштабируется: уедет мастер — «разъедется» и навык. Программа хранит знание в документах и повторяется от человека к человеку.
Проверка. Спросите себя: если завтра придёт новый оператор, у вас есть письменный план обучения? Если нет — программа пока не существует, есть только вы.
Посчитайте стоимость обучения в простых числах: неделя вашего времени плюс материал на первые детали плюс риск брака. Сравните с ценой одной сорванной фрезы, испорченной заготовки или простоя. Программа снижает именно эти потери — она не «трата», а способ уменьшить брак и простой.
Модуль 2. Кого учим: профиль оператора и отбор
Программа начинается с профиля. Что должен уметь оператор ЧПУ на выходе: читать чертёж и УП, выставлять нули и лимиты, крепить заготовку, менять инструмент, запускать и контролировать обработку, измерять деталь и видеть брак, вести ежедневный уход, соблюдать безопасность. На форуме это спрашивают буквально: «Должностные обязанности Оператора ЧПУ» — то есть профиль нужен и компании, и человеку.
Отбор тоже часть программы: кого вы берёте и с какими ожиданиями. Кто-то приходит «с улицы» и учится с нуля, кто-то — с опытом на других системах (это отдельный трек: переучивать сложнее, чем учить). Полезно сразу договориться о цели: оператор-исполнитель (запуск готовых УП) или программист-оператор (готовит и правит программы). Форумная тема «Где можно пройти обучение по специальности: Программист-оператор ЧПУ?» — про то, что это разные уровни подготовки.
Почему так. Программа без профиля расползается: непонятно, чему учить и когда считать человека готовым. Профиль задаёт и содержание, и критерий.
Проверка. Напишите список из 10 умений «оператор у нас умеет». Проверьте, что каждому умению соответствует блок в программе.
Практика показывает: быстрее всего растут люди, которых учат на их уровне. Дать новичку слишком сложное — он испугается; слишком простое — заскучает. Программа с профилем и лестницей держит баланс.
И ещё проверка: для человека с опытом устройте короткий «срез» — покажите деталь и попросите описать план обработки. Это сразу покажет уровень и пробелы.
Модуль 3. Безопасность: первый и постоянный блок
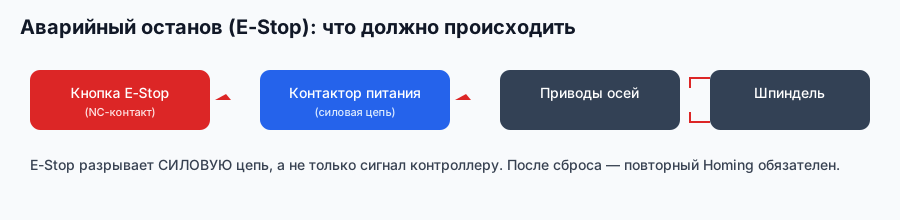
Безопасность нельзя «пройти» один раз. В программе она и первый урок, и ежедневная привычка. Базовые правила из руководства завода: СИЗ (очки обязательно, респиратор при МДФ/пластике, перчатки — только при смене инструмента), никогда не открывать кожухи во время работы, не приближать руки к движущимся частям, выключать шпиндель перед сменой фрезы, проверять крепление заготовки, использовать аварийный стоп, проверять заземление, не оставлять работающий станок без присмотра.
В программу это входит как инструктаж + практика: обучаемый должен сам показать, что умеет остановить станок, где E-Stop, как безопасно сменить фрезу. Пока не показал — к пуску не допускается.
Почему так. Навык безопасности формируется повторением, а не лекцией. Ошибка на этом блоке стоит здоровья, поэтому он идёт первым и не «закрывается» никогда.
Проверка. Составьте «допуск к станку»: список из 7 правил, который обучаемый проговаривает и показывает. Без этого — только наблюдение.
Полезно раз в месяц устраивать «минутку безопасности»: разбор одного случая из жизни цеха. Это дешевле любого штрафа и работает лучше листовки.
Модуль 4. База: устройство станка и рабочее место
Прежде чем программировать, оператор понимает машину. Блок базы: оси (X, Y, Z, а при поворотных — их назначение), шпиндель и его охлаждение, рабочий стол и крепление, контроллер/пульт, концевые выключатели и homing, аварийный стоп, зона безопасности и порядок на рабочем месте. По руководству завода первый запуск — это установка и выравнивание, подключение электроники, настройка ПО, калибровка осей, homing и пробный пуск; оператору важно понимать эти шаги, даже если настройку делает сервис.
Полезно связать теорию с практикой: пусть обучаемый сам найдёт концевики, покажет направление осей и объяснит, что делает homing.
Почему так. Программирование «в воздухе» опаснее, чем незнание G-кода: человек не представляет, куда поедет ось. Понимание машины — фундамент всех следующих блоков.
Проверка. Проведите «экскурсию наоборот»: обучаемый за 5 минут показывает устройство станка и объясняет назначение узлов. Уверенно — блок зачтён.
Хороший приём — «карта станка»: обучаемый сам рисует узлы и подписывает, за что отвечает каждый. Рисунок своими руками запоминается лучше чужой схемы. А ещё полезно провести обучаемого по маршруту «от кнопки питания до первой стружки» и попросить назвать каждый шаг.
Модуль 5. Программирование и УП: обучение ЧПУ программированию с нуля
Это ядро программы. Обучение ЧПУ программированию с нуля строится по возрастанию: системы координат (абсолют/относительно), нули (машинный и рабочий, G54), лимиты и мягкие границы, чтение УП (структура строки, G-коды движения, подачи и обороты), «воздух» (прогон без материала), простая правка программы. Только потом — своя первая программа.
Готовые УП удобно разбирать на реальных примерах: обучаемый объясняет, что делает каждая строка, где точка входа, где отвод. Форумные темы «Помогите с обучением на ЧПУ "Fadal"» и «Проблема при запуске с кадра» показывают, что новички спотыкаются именно на нулях и запуске «с кадра» — это отдельные пункты программы.
Почему так. Чтение чужой программы учит быстрее, чем сочинение своей: сначала человек понимает язык, потом говорит на нём. Пропуск этого шага даёт «операторов одной кнопки».
Проверка. Дайте обучаемому готовую УП и попросите объяснить её по строкам. Затем — изменить подачу или точку отвода и объяснить последствия.
Для практики полезны симуляторы ЧПУ: они позволяют проверить УП без станка и без риска. Новичок учится читать ошибки программы в безопасной среде, а мастер видит, где ученик ошибается.
Модуль 6. Программная цепочка в обучении: CAD → CAM → постпроцессор
Оператору важно видеть всю цепочку, а не только станок: CAD (модель/чертёж) → CAM (траектории) → постпроцессор (G-код под конкретную систему) → контроллер (Mach3 и др.) → станок. Ошибка на любом звене выглядит как «станок не понимает программу».
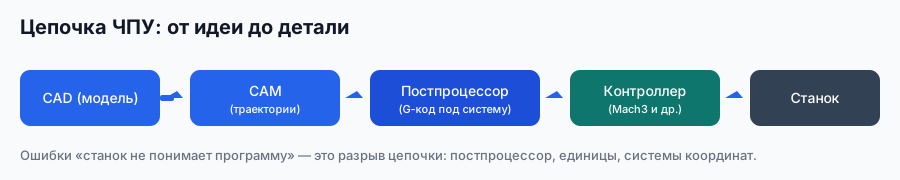
В программе этот блок — обзорный: оператору-исполнителю достаточно понимать, откуда берётся УП и что менять нельзя самовольно; программисту-оператору — уметь пользоваться CAM и постпроцессором. Завод даёт готовые постпроцессоры и Академию CNC с примерами G-кода — это можно включать в обучение как источник.
Почему так. «Станок глючит» в глазах новичка — часто разрыв цепочки: не тот постпроцессор, единицы или системы координат. Понимание цепочки экономит часы диагностики.
Проверка. Попросите обучаемого объяснить, где в цепочке может «порваться» программа, и привести два примера. Ответил — блок зачтён.
Отдельно объясните единицы и системы координат: расхождение в миллиметрах и дюймах или в системе отсчёта — одна из самых обидных ошибок, которая ломает деталь на первом же проходе.
Модуль 7. Практика: от тест-детали к заказу
Практика в программе — не «дайте что-нибудь сделать», а лестница. Ступени: «воздух» → простейшая деталь (квадрат/круг) → деталь с карманом и контуром → деталь с точными размерами и допусками → реальный заказ под присмотром. На каждой ступени — критерий: деталь в допуске, без брака, за приемлемое время. Используйте правило обрезков: первые детали — на обрезках и дешёвом материале, чтобы ошибка стоила копейки.
Тест-деталь (квадрат/круг) — одновременно и обучение, и проверка геометрии станка: по ней видно, «уехали» ли шаги на мм или люфт. Это мостик к аттестации (модуль 11).
Почему так. Навык растёт на повторении с усложнением. Лестница не даёт «прыгнуть» в сложное и разочароваться, а брак на дешёвом материале не бьёт по заказам.
Проверка. Заведите журнал практики: деталь, материал, время, результат (в допуске/брак). Через неделю видно прогресс.
Отдельная ступень — деталь с двумя установками (переворот): здесь учат базированию и повторяемости. Ошибка на перевороте даёт смещение, которое видно на замере, — ценный урок перед заказом.
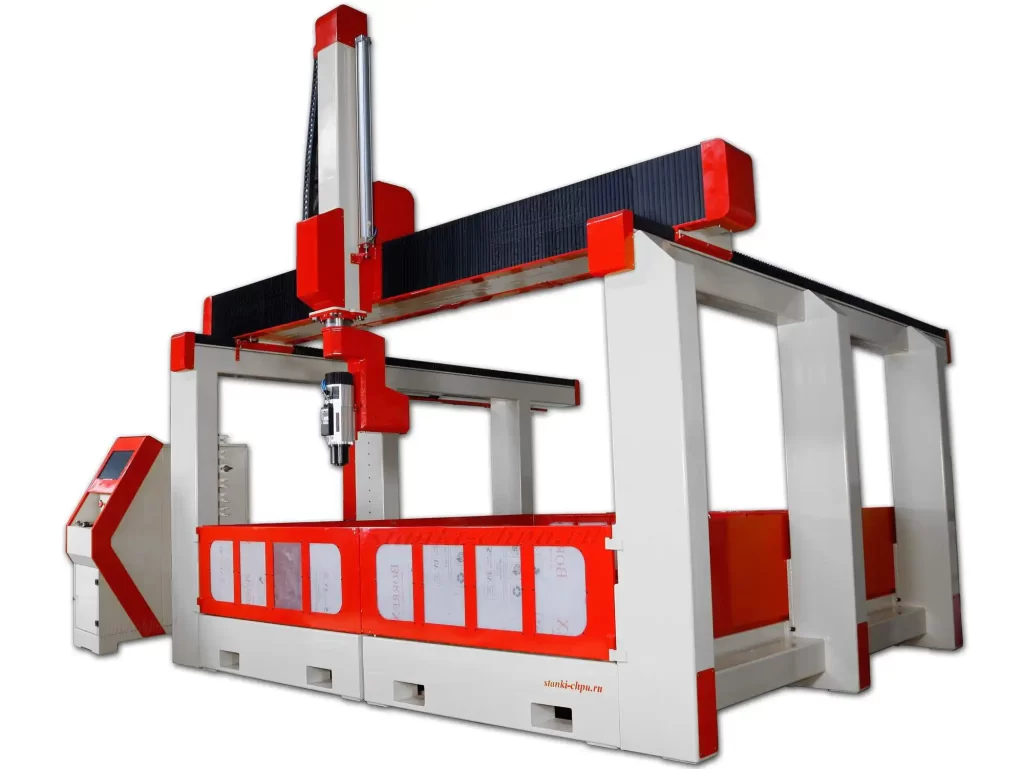
Карточка станка 17Д → /product/17/
Модуль 8. Материалы, фрезы и режимы: порядок изучения
Материал и инструмент в программе изучают парами: «материал → подходящая фреза → режим». Порядок для новичка: МДФ/фанера/массив (простые), затем пластики/акрил, потом композиты и алюминий, затем камень (если станок умеет). По каждой паре — минимум: как выглядит фреза, что такое подача на зуб, почему «больше оборотов» не всегда лучше, как понимать стружку и звук. Рекомендуемые подачи на зуб из руководства завода (МДФ 0,1–0,2 мм/зуб; фанера 0,08–0,15; акрил 0,05–0,1; алюминий 0,02–0,08) дают новичку ориентир.
Режимы и подбор инструмента подробно — в курсах «Режимы резания» и «Фрезы»; в программе обучения важен порядок: от простого материала к сложному, от одной фрезы к набору.
Почему так. Универсальный «режим по умолчанию» ломает фрезы и портит детали. Парное изучение «материал–инструмент–режим» формирует понимание, а не заучивание таблицы.
Проверка. Попросите обучаемого подобрать фрезу и режим для новой детали и объяснить выбор. Ошибки — нормально; важно, что он рассуждает, а не гадает.
И правило «одной переменной»: меняем либо подачу, либо обороты, либо глубину — и смотрим, что произошло. Так ученик понимает влияние каждого параметра, а не заучивает чужие режимы.
Модуль 9. Крепление и первая деталь
Крепление — самая недооценённая тема у новичков, а именно из-за него срывает деталь и ломает фрезу. В программе: вакуумный стол, прижимы и табы (перемычки), двухсторонний скотч, тиски, саморезы — что когда уместно. Обучаемый должен уметь объяснить, почему деталь держится и что будет при срыве. Подробно — в курсе «Крепление заготовок».
Первая «настоящая» деталь делается под контролем наставника, с паузой на проверку крепления перед пуском.
Почему так. Слабое крепление — «отложенная авария». Понимание крепления наравне с G-кодом делает оператора безопасным и продуктивным.
Проверка. Обучаемый крепит заготовку и объясняет выбор метода. Затем — «проверка на дурака»: что если деталь сорвётся.
Перед пуском обучаемый отвечает вслух: «что будет, если деталь сорвётся и куда полетит фреза». Ответ показывает, понимает ли он крепление, а не заучил ли последовательность кнопок.
Модуль 10. Обслуживание и уход: курсы оператора ЧПУ и ежедневный чек-лист
Оператор — первый сервисный работник. В программу входит ежедневный чек-лист: очистка стола, проверка фрезы, пыль с направляющих, крепления; еженедельно — смазка, фильтры, натяжение ремней. Это то, что отличает «курсы оператора ЧПУ» от «умения нажать пуск»: понимание, что станок надо обслуживать.
Полный регламент — в курсе «Сервис и регламент: полный курс», правила смазки — в курсе «Смазка и регламент обслуживания». В программе обучения важна привычка: до пуска — осмотр, после смены — чистота.
Почему так. Большинство аварий приходит из незамеченных мелочей. Оператор, который смотрит на станок каждый день, — самый дешёвый сервис.
Проверка. Обучаемый ведёт ежедневный чек-лист две недели. Отметки — часть зачёта.
Полезно привязать уход к плану: кто и когда чистит, кто меняет фильтр. Тогда ежедневный чек-лист не «висит в воздухе», а исполняется.
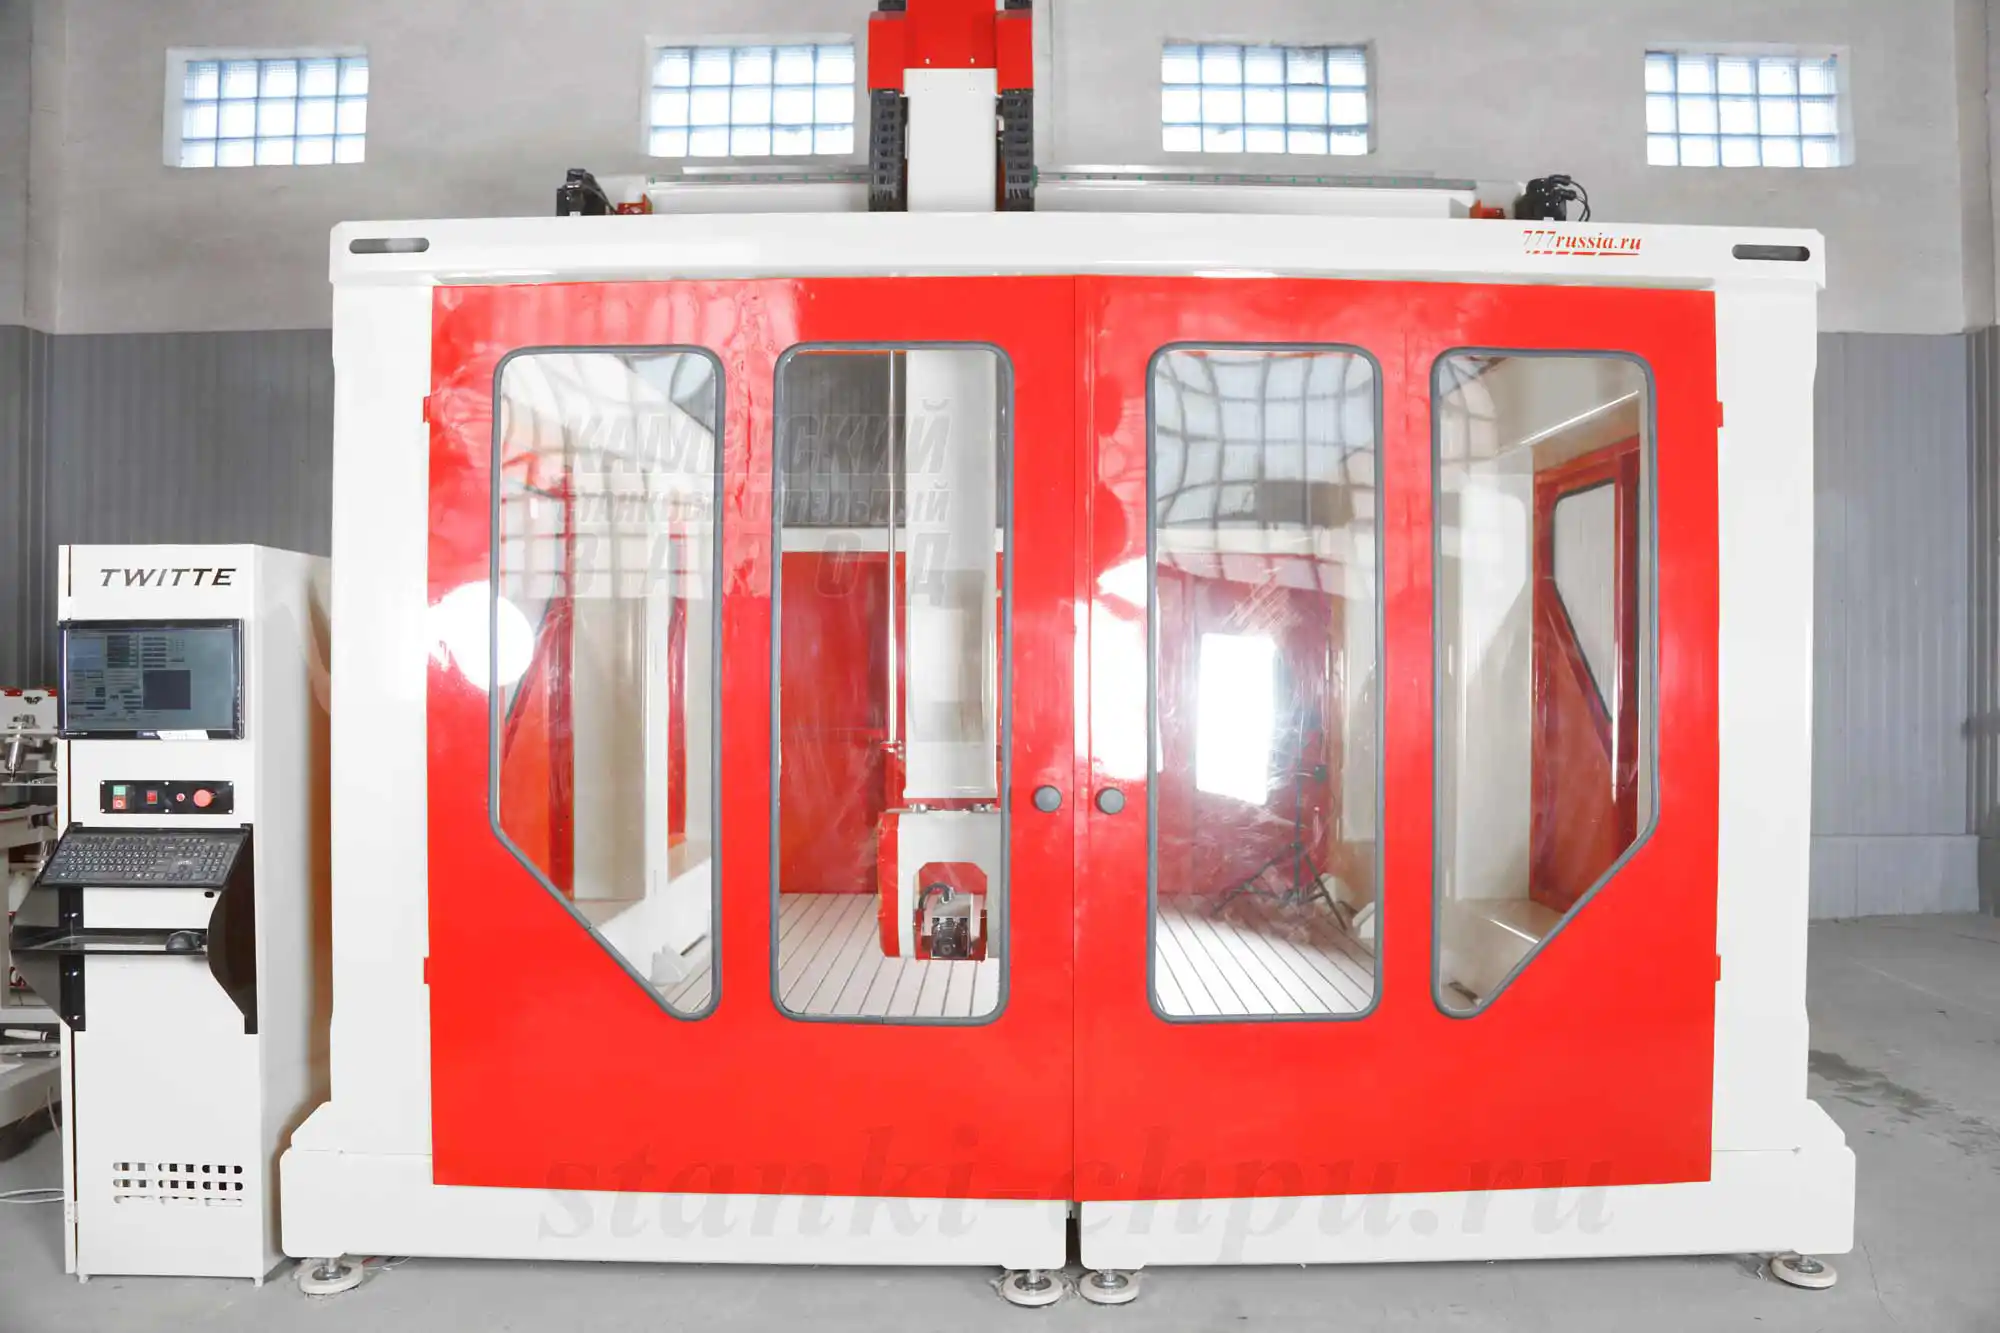
Карточка станка SMK → /product/19/
Модуль 11. Оценка и аттестация: как проверить готовность
Оценка — это не «мне кажется, он готов». Аттестация состоит из четырёх частей: безопасность (показал правила и E-Stop), пуск (выставил нули, запустил и остановил программу), деталь (изготовил тест-деталь в допуске), уход (знает ежедневный чек-лист). На форуме эту задачу ставят прямо: «Проверка знаний у операторов ЧПУ». Можно добавить письменную часть: 10–15 вопросов на чтение УП и понимание узлов.
Важно: аттестация фиксируется документом — лист с датой, результатом и подписью. Это и допуск к самостоятельной работе, и защита, если что-то пойдёт не так.
Почему так. Обучение без оценки превращается в «когда-нибудь научится». Чёткие критерии дают и обучаемому цель, и мастерской — уверенность.
Проверка. Составьте аттестационный лист из четырёх частей и прогоните по нему одного человека. Если завалил — это данные для программы, а не приговор.
Полезный элемент аттестации — «обратный экзамен»: обучаемый объясняет мастеру, как он будет действовать в нестандартной ситуации (сорвалась деталь, погас свет, ошибка контроллера). Готовность к нештатному — признак настоящего оператора.
Модуль 12. Наставничество, документация и KPI
Наставник — сердце программы. Его роль: показывать, а не делать за обучаемого; давать обратную связь; вести журнал. По руководству завода рост мастерской идёт по этапам: 0–6 месяцев — один станок и вы сами оператор; 6–12 — стабильный поток, создание базы клиентов, найм первого помощника; 12–24 — расширение и команда; 24+ — управление, а не работа руками. Программа обучения — то, что превращает «первого помощника» в оператора, а не в подмастерье на годы.
Документация: журнал обучения (что пройдено), чек-листы, аттестационный лист, карта компетенций (кто что умеет). KPI обучения: время до самостоятельного пуска, доля брака у новичка, число аварий по вине человека. Считать кадры в деньгах (стоимость обучения и стоимость ошибки) — тема отдельного бизнес-курса; здесь достаточно помнить: обученный оператор дешевле необученного.
Почему так. Без документации программа живёт в голове наставника и умирает вместе с его отпуском. KPI превращают обучение из «надо бы» в управляемый процесс.
Проверка. Заведите карту компетенций на команду и отметьте, кто что умеет. Пустые клетки — план обучения на квартал.
Ориентир для роста команды даёт руководство завода:

Из схемы видно, что программа обучения — не «когда-нибудь», а условие перехода с этапа 2 на этап 3.
Модуль 13. Программа под разные станки: обучение ЧПУ с нуля и адаптация
Одна программа не подходит всем. Каркас общий, но акценты меняются. Для 3-осевого станка — упор на нули, лимиты, крепление. Для 5-осевого — добавляются поворотные оси, ориентация заготовки и безопасные отводы; «обучение ЧПУ с нуля» здесь длиннее. Для лазера/плазмы — свои материалы и постпроцессоры. Для больших порталов — внимание к зонам и габаритам. Поэтому программа хранится как каркас + модули, а конкретные станки «подключают» свои блоки.
Завод предлагает включить в программу свои материалы: обучение покупателей (по карточкам — 8–12 часов, в общих условиях завода — 12–16 часов), видеокурс 12 часов, Академия CNC (видеокурсы, библиотека, постпроцессоры, G-code примеры, вебинары) и MCP-инструменты для ИИ-агентов. Короткий ориентир: интерфейс некоторых систем (например, INECTRA у серии 757) осваивается за считаные часы, а полный цикл — дольше.

Почему так. Станок задаёт опасности и тонкости, а каркас программы остаётся. Собирая программу из блоков, вы не пишете её заново для каждого станка.
Проверка. Возьмите свой каркас и отметьте, какие модули усиливаются для вашего парка станков. Это и есть адаптация.
Практический итог: держите программу как конструктор — общий каркас плюс съёмные модули под станок. Новый станок — новый модуль, а не новая программа.
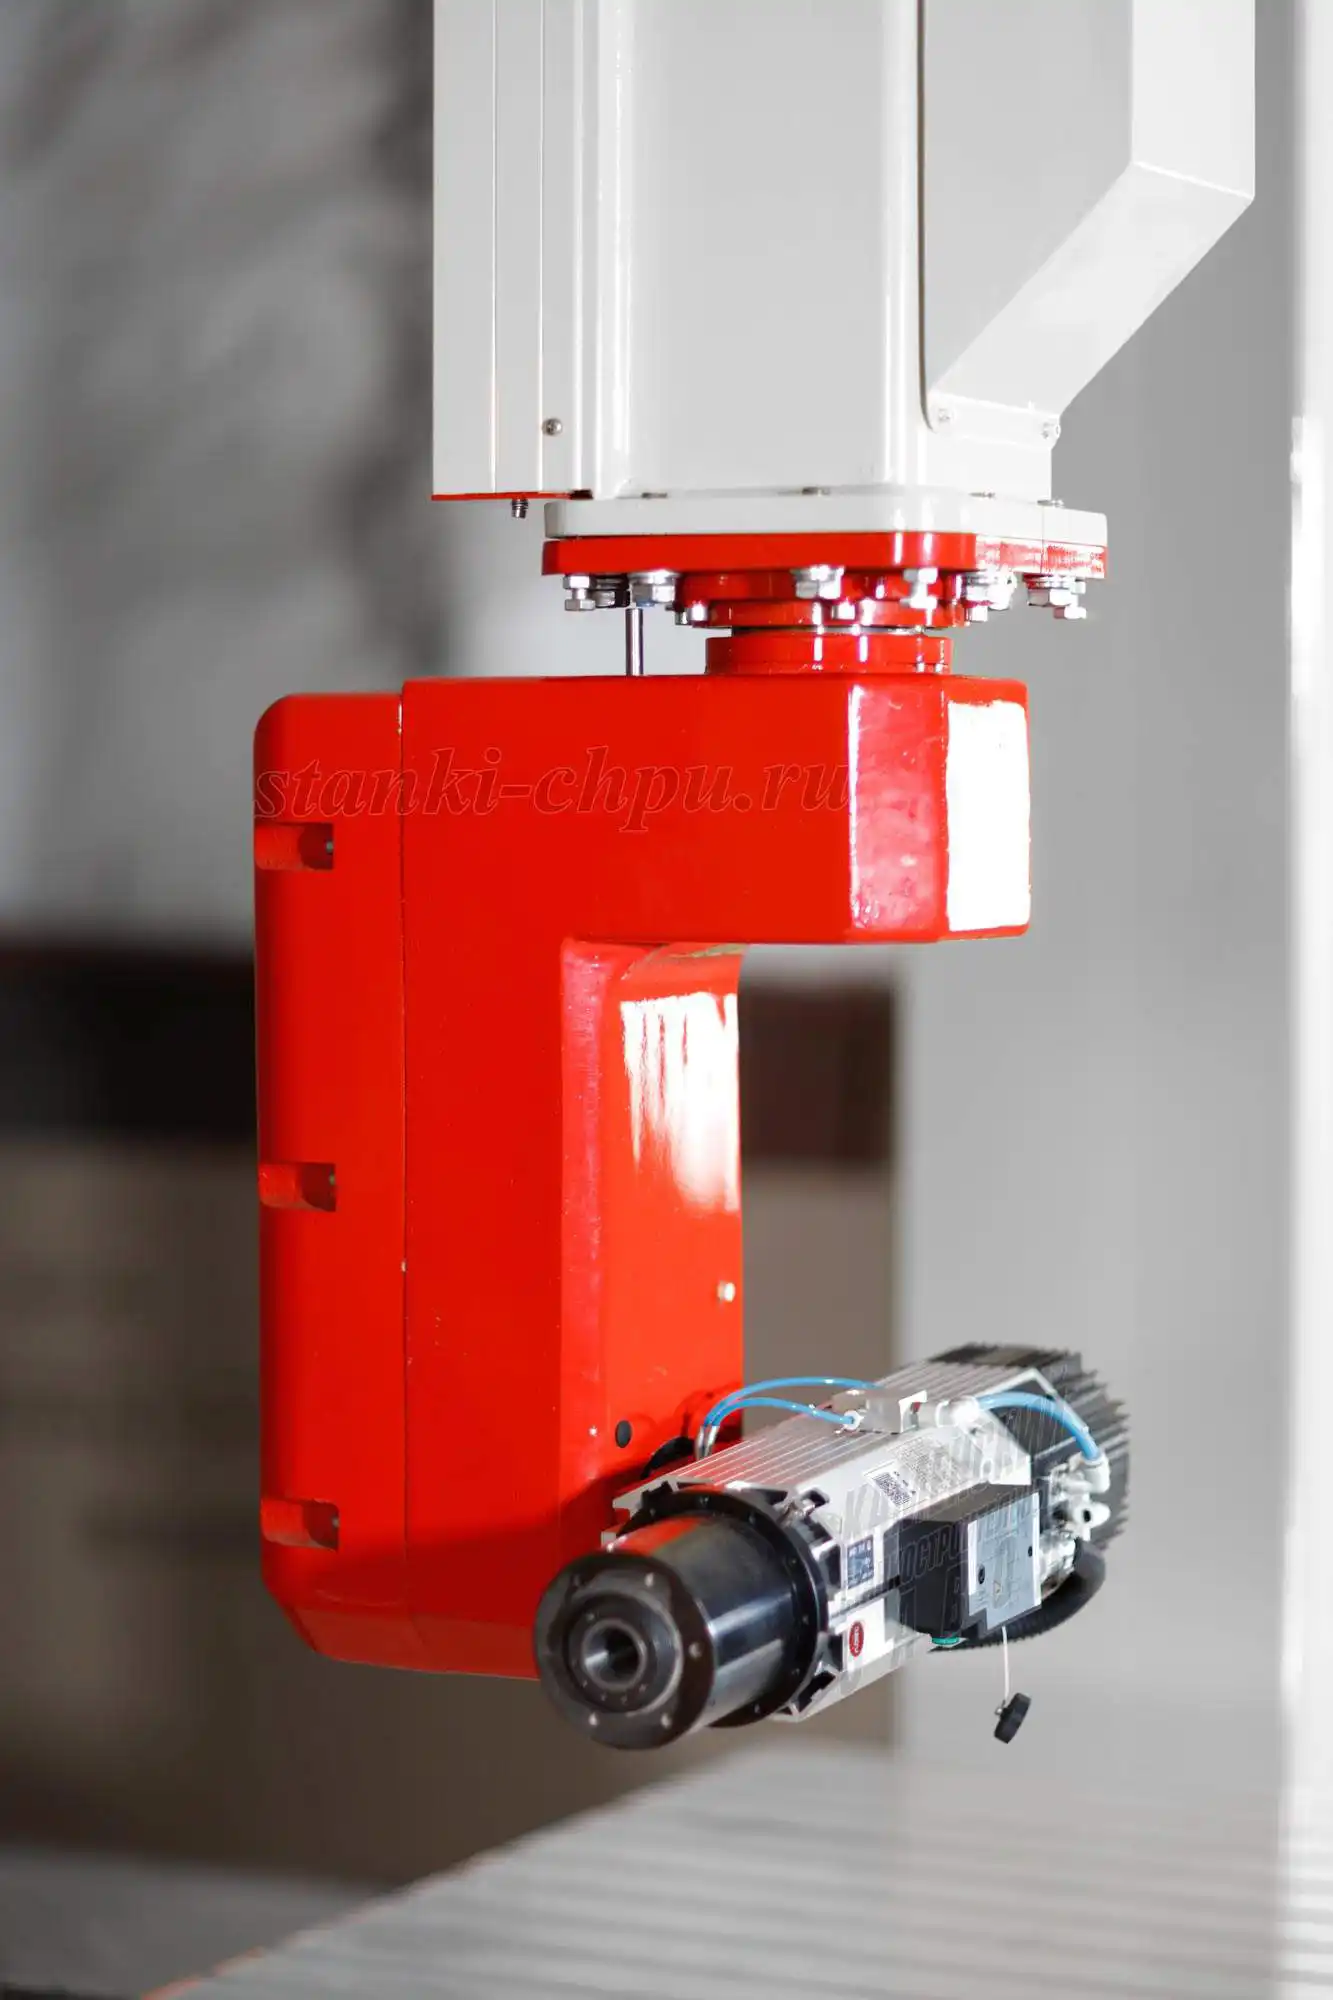
Карточка станка РАКЕТА → /product/18/
Практикум. Собрать программу обучения под свою мастерскую
Сквозное задание. Критерий готовности — пять артефактов.
Шаг 1. Профиль. Опишите профиль оператора (10 умений) и цель обучения (исполнитель или программист-оператор).
Шаг 2. План по этапам. Сверьте свой каркас с пятью этапами (отбор → безопасность → база → практика → аттестация) и распишите блоки по времени (например, первый спринт — как в курсе «Первые 30 дней оператора ЧПУ»).
Шаг 3. Чек-листы. Соберите три чек-листа: допуск к станку (безопасность), ежедневный уход, лестницу практики (от «воздуха» до заказа).
Шаг 4. Аттестация. Составьте аттестационный лист из четырёх частей. Приложите тест-деталь: чертёж через tools/media-stack/text-to-cad (навыки dxf / engineering-drawing) и УП (G-код) — по ней оценивается и оператор, и геометрия станка.
Шаг 5. Наставники и KPI. Назначьте наставника, заведите журнал обучения и карту компетенций; выберите 2–3 KPI (время до самостоятельного пуска, брак новичка, аварии по вине человека).
Критерий готовности: профиль + план + чек-листы + аттестация (с тест-деталью) + наставник и KPI. Чего-то нет — практикум не зачтён.
Почему так. Пять артефактов — это готовая программа, которую можно запускать завтра. Пройдя практикум, вы получаете не текст, а работающую систему.
Проверка. Критерий буквально: пять пунктов, все на месте.
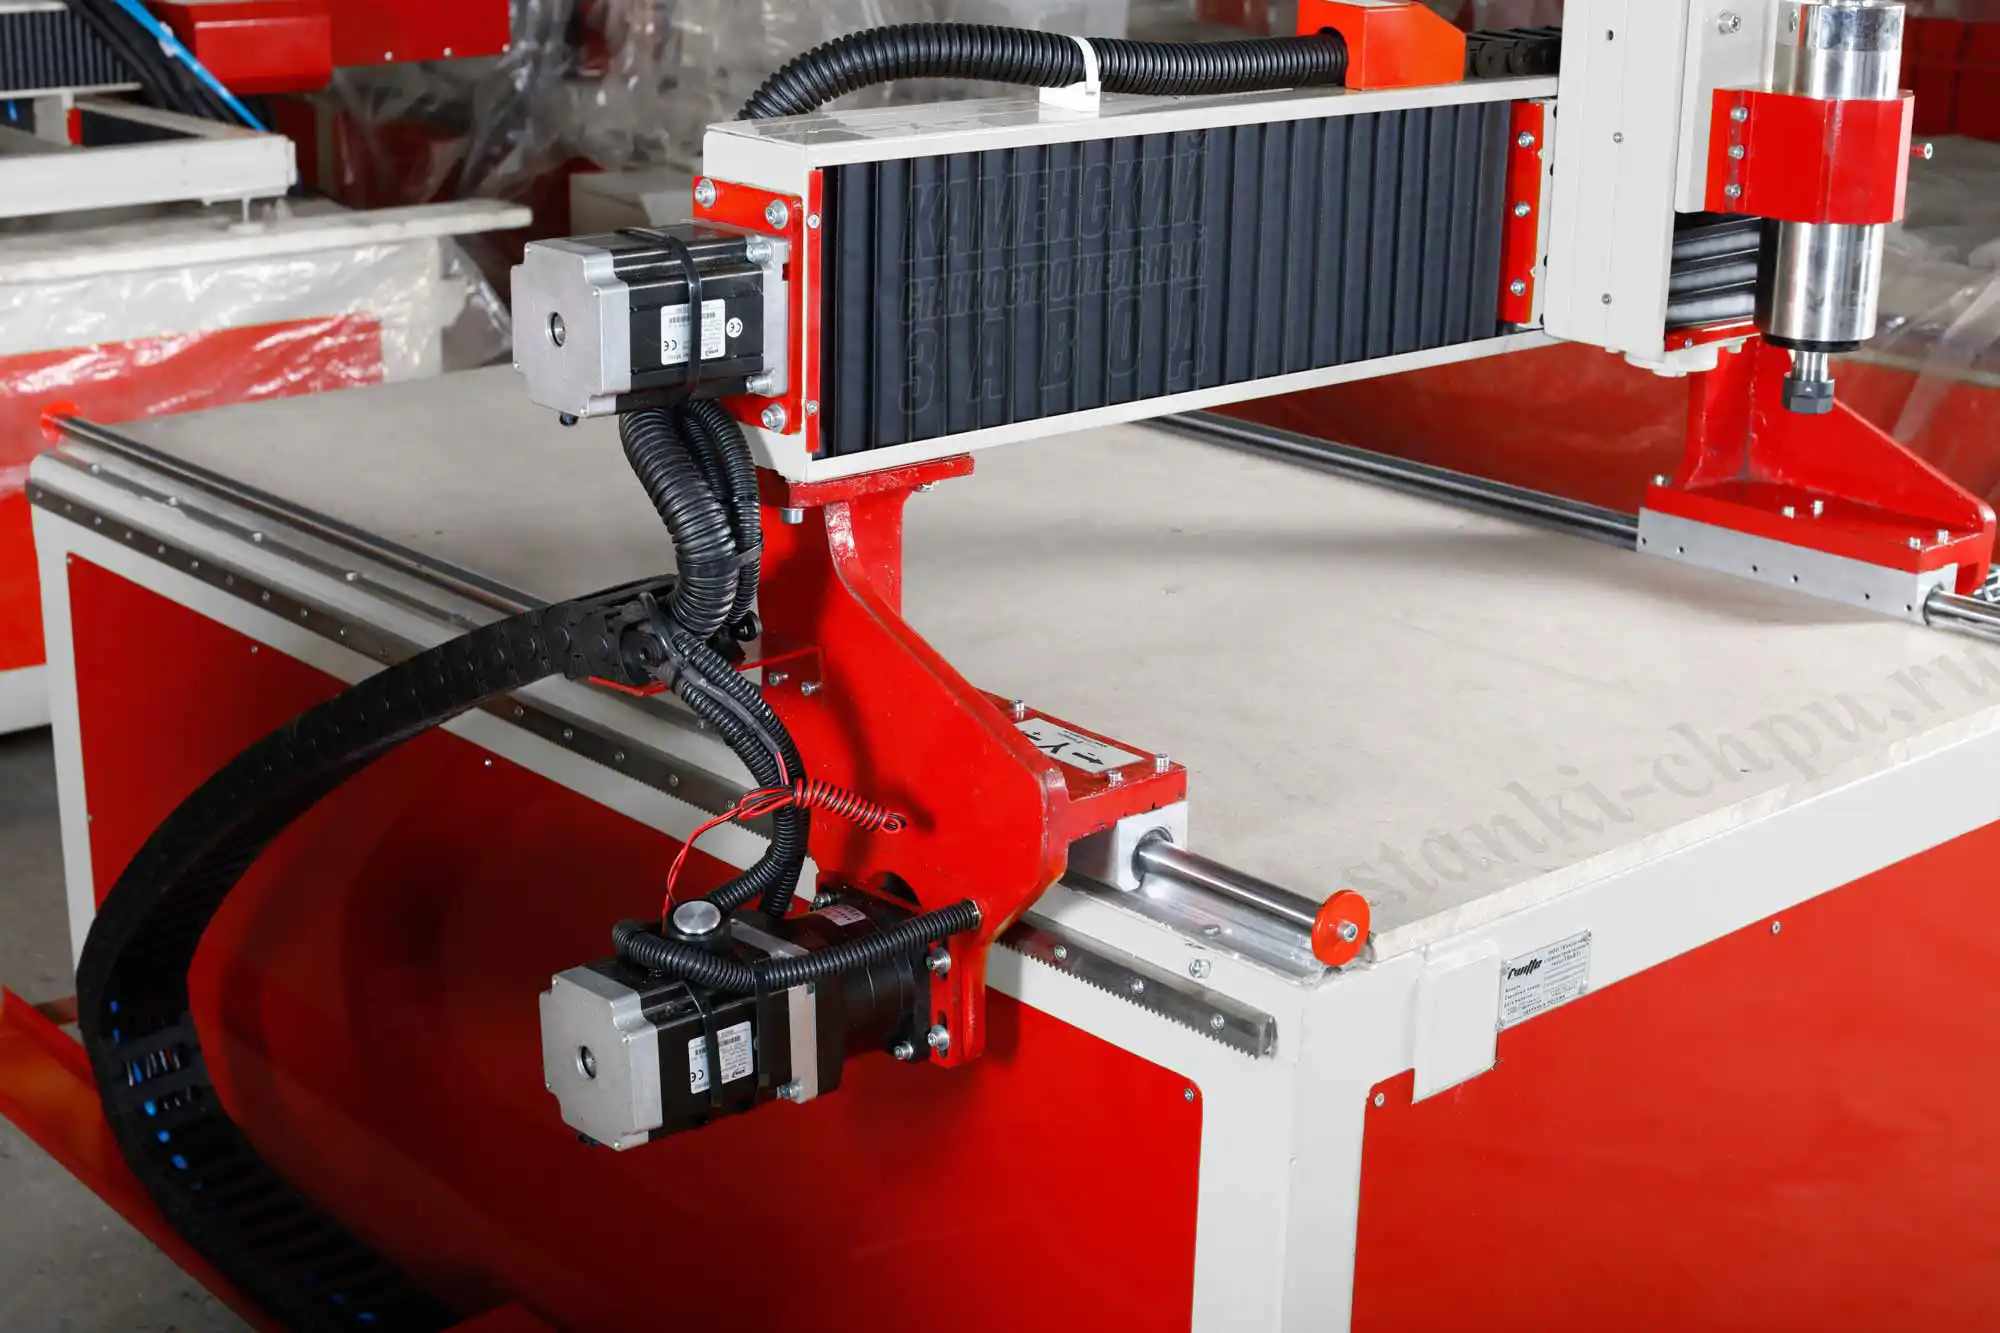
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Экзамен: 13 вопросов с ответами-рассуждениями
1. Чем программа отличается от «покажи и делай»? Программа повторяема и не зависит от присутствия мастера: этапы, чек-листы, практика, оценка. «Покажи и делай» держится на человеке и умирает вместе с его отпуском.
2. Зачем профиль оператора? Он задаёт содержание и критерий готовности. На форуме это «Должностные обязанности Оператора ЧПУ» — список умений, под который собирается программа.
3. Почему безопасность — первый блок и не «закрывается»? Навык безопасности формируется повторением; ошибка стоит здоровья. Обучаемый не допускается к самостоятельной работе, пока не показал понимание опасностей.
4. Что входит в блок базы? Оси, шпиндель и охлаждение, стол и крепление, контроллер/пульт, концевики и homing, аварийный стоп, зона безопасности. Понимание машины — фундамент программирования.
5. Как строить обучение ЧПУ программированию с нуля? По возрастанию: координаты → нули и лимиты → чтение УП → «воздух» → своя программа. Сначала учат читать чужие программы, потом писать свои.
6. Зачем оператору понимать цепочку CAD→CAM→постпроцессор? Чтобы отличать «станок не понимает программу» (разрыв цепочки: единицы, координаты, постпроцессор) от реальной поломки. Это экономит часы диагностики.
7. Как устроена лестница практики? «Воздух» → простейшая деталь → карман и контур → деталь с допусками → заказ под присмотром. Первые детали — на обрезках; на каждой ступени критерий «в допуске».
8. В каком порядке изучать материалы и инструмент? Парами «материал → фреза → режим», от простого к сложному: МДФ/фанера/массив → пластики → алюминий → камень. Ориентиры подачи на зуб — из руководства.
9. Почему крепление недооценивают? Из-за него срывает деталь и ломает фрезу. Обучаемый должен объяснить, почему деталь держится и что будет при срыве.
10. Что такое ежедневный чек-лист оператора? Очистка стола, проверка фрезы, пыль с направляющих, крепления; еженедельно — смазка, фильтры, ремни. Это прививает привычку обслуживания.
11. Из чего состоит аттестация? Четыре части: безопасность, пуск, деталь в допуске, уход. Плюс письменная часть на чтение УП. Результат фиксируется документом с датой и подписью.
12. Какова роль наставника и документации? Показывать, а не делать за ученика; давать обратную связь; вести журнал. Документация (журнал, чек-листы, карта компетенций) хранит программу, а не память мастера.
13. Как адаптировать программу под разные станки? Хранить каркас + модули: для 3-осевых — нули и крепление; для 5-осевых — поворотные оси и безопасные отводы; для лазера/плазмы — свои материалы и постпроцессоры. Каркас общий, блоки подключаются.
Частые вопросы (Q&A)
Сколько длится обучение оператора? Зависит от целей и станка. Ориентиры завода: обучение покупателя — 8–12 часов (в карточках) и до 12–16 часов (в общих условиях), видеокурс — 12 часов; короткие вещи (интерфейс) осваиваются за часы, а полный цикл самостоятельной работы — дольше.
Можно ли учить сразу на сложных деталях? Нет. Лестница практики («воздух» → тест-деталь → карман → допуски → заказ) снижает брак и разочарование.
Нужен ли отдельный программист? Зависит от цели: оператор-исполнитель запускает готовые УП; программист-оператор готовит и правит программы. Программа обучения выбирается под цель.
Как понять, что оператор готов? Аттестация: показал безопасность, выполнил пуск, сделал деталь в допуске, знает уход. Плюс письменные вопросы по УП.
Что делать, если новичок боится станка? Это нормально и лучше, чем бесшабашность. Дайте больше «воздуха» и простых деталей; страх уходит с повторением.
Можно ли использовать видеокурсы и Академию CNC? Да, как часть программы: видеокурс, библиотека, постпроцессоры, примеры G-кода и вебинары завода дополняют практику, но не заменяют её.
Как связать программу с наймом? По этапам роста мастерской: первый помощник появляется на этапе стабильного потока (6–12 мес); программа превращает его в оператора быстро и предсказуемо.
Глоссарий
- Программа обучения — повторяемая система подготовки.
- Профиль оператора — список умений и обязанностей.
- Инструктаж — обучение безопасности и правилам.
- Допуск к станку — право самостоятельной работы.
- Homing — поиск нулевой точки.
- УП — управляющая программа (G-код).
- Постпроцессор — перевод траекторий в G-код системы.
- «Воздух» — прогон УП без материала.
- Тест-деталь — квадрат/круг для проверки геометрии.
- Лестница практики — ступени от простого к заказу.
- Режим резания — подача/обороты/глубина.
- Подача на зуб — рабочий параметр фрезерования.
- Табы — перемычки, удерживающие деталь.
- Чек-лист — список проверок.
- Аттестация — проверка готовности оператора.
- Карта компетенций — матрица «кто что умеет».
- Наставник — тот, кто ведёт обучение.
- KPI обучения — измеримые показатели обучения.
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Новый уходит через месяц | Нет программы и цели | Программа, профиль, наставник |
| Новичок ломает фрезы | Нет блока практики и режимов | Лестница практики, пара «материал–фреза» |
| Брак на первых деталях | Слабое крепление, нет проверок | Крепление, пауза перед пуском, тест-деталь |
| «Станок не понимает УП» | Разрыв цепочки CAD→CAM→пост | Обзор цепочки в обучении |
| Авария по вине человека | Пропущен блок безопасности | Инструктаж + показ E-Stop, допуск |
| Оператор «стоит» у станка | Не умеет читать УП и нули | Блок программирования с нуля |
| Мастер «не успевает учить» | Нет документации | Чек-листы, журнал, карта компетенций |
| Все зависят от одного человека | Знание живёт в голове | Программа на бумаге, наставники |
| Найм «не окупается» | Нет критерия готовности | Аттестация и допуски |
| Учат каждый раз заново | Нет повторяемых этапов | Каркас + модули программы |
| Нет понимания, кого брать | Нет профиля | Профиль оператора и цель обучения |
| Нет роста мастерской | Нет плана по этапам | Этапы 0–6/6–12/12–24 мес, программа |
Мысли вслух: чего нет на форумах
Про обучение операторов форумы пишут вопросами: «Где можно пройти обучение по специальности: Программист-оператор ЧПУ?», «Должностные обязанности Оператора ЧПУ», «Стоимость обучения работе на станке?», «Проверка знаний у операторов ЧПУ», «Необходим учебник для начинающего оператора ЧПУ». Вопросы есть — системного ответа почти нет. Соберём то, чего не хватает.
Первое — профиль и цель. Люди смешивают «оператора-исполнителя» (запустить готовую УП) и «программиста-оператора» (подготовить и поправить программу). Это разные программы: первый осваивает нули, крепление и контроль детали; второй — CAM, постпроцессор и правку G-кода. Форумная тема про «Программист-оператора» — про второй трек, но начинают обычно с первого.
Второе — оценка. Тема «Проверка знаний у операторов ЧПУ» есть, а критериев на форуме нет. Между тем аттестация — это четыре измеримых части: безопасность, пуск, деталь в допуске, уход. Плюс тест-деталь (квадрат/круг), по которой видно и оператора, и геометрию станка.
Третье — числа и сроки. В карточках завода обучение покупателя — 8–12 часов, в общих условиях — 12–16 часов, видеокурс — 12 часов; интерфейс некоторых систем (например, INECTRA у 757) осваивают за считаные часы. Это значит «быстро научить пуску» реально, а «быстро научить оператора» — нет: между часами инструктажа и самостоятельной работой лежит практика. И ещё: считайте не только часы, но и стоимость ошибки новичка — она входит в цену обучения.
Четвёртое — этапы роста мастерской. По руководству завода: 0–6 месяцев — один станок и вы сами; 6–12 — стабильный поток и первый помощник; 12–24 — расширение и команда; 24+ — управление. Программа обучения — мост между «первым помощником» и оператором; без неё помощник остаётся на подхвате годами. Программа превращает найм в рост, а не в расход.
Пятое — безопасность как навык, а не подпись. В темах про обучение безопасность упоминают как формальность, а в реальности именно она отличает оператора от «нажимателя кнопок». Поэтому в программе она первая и повторяется: допуск к станку только после показа. И ещё: стоимость обучения считают не «часами», а числом предотвращённых аварий и брака — это и есть главная метрика.
Шестое, самое честное: знание должно лежать в документах, а не в голове наставника. Чек-листы, журнал, карта компетенций — это то, что переживёт отпуск мастера и второго оператора. Обещания «я потом научу» дают надежду; программа даёт результат. И только программа не меняется, когда меняется человек. Добавьте к документам карту компетенций: она показывает, кого можно ставить на сложный станок, а кого — пока нет. Документы — не бюрократия, а память мастерской: они работают и когда наставник на смене, и когда его нет.
Открытая библиотека
В курсе нет цитат из открытого корпуса: в /mnt/LIBRARY/ai-corpus (PD/OA) тематически точных материалов именно по построению программы обучения оператора ЧПУ не нашлось. Поиск по формулировкам «обучение персонала», «квалификация оператора», «инструктаж по охране труда» дал либо нулевой результат, либо совпадения по одному слову без тематического соответствия (старые энциклопедические статьи). По правилу завода — лучше ноль цитат, чем неверная привязка.
Все данные — из источников завода: docs/forum_content/CNC_KNOWLEDGE_BASE.md (первый запуск — 6 шагов, безопасность и СИЗ, типичные ошибки начинающих, масштабирование бизнеса по этапам 0–6/6–12/12–24/24+ мес, рекомендуемые подачи на зуб), карточки станков /product/*.md (обучение покупателей 8–12 часов, видеокурс 12 часов, обучение покупателей 12–16 часов в общих условиях, интерфейс INECTRA у 757 — освоение за 2–3 часа, гарантия, сервис 24/7, Академия CNC, готовые постпроцессоры, MCP-инструменты), а также подборка «Нормочасы и рентабельность» (/blog/qa-forumcnc-2013-923). Публичная полка завода (книги, PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Первые 30 дней оператора ЧПУ: пошаговая программа обучения —
/blog/pervye-30-dney-operatora-chpu-poshagovaya-programma-obucheniya - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Сервис и регламент: полный курс —
/blog/servis-i-reglament-polnyy-kurs - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Режимы резания: расчёт и практика —
/blog/rezhimy-rezaniya-raschet-i-praktika - Фрезы: выбор, режимы, ресурс (расширенный) —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Крепление заготовок: вакуум, табы, прижимы —
/blog/kreplenie-zagotovok-vakuum-taby-prizhimy - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Безопасность на ЧПУ —
/blog/bezopasnost-na-chpu - Вопросы и ответы: Нормочасы и рентабельность —
/blog/qa-forumcnc-2013-923
Станки завода (для программы под конкретный станок):
- БИЗНЕС СТАРТ LITE —
/product/8/ - Балясинный станок ЧПУ 757 (4 оси) —
/product/11/ - 17Д, 5-осевой фрезерный станок ЧПУ —
/product/17/ - 17К, 5-осевой станок по камню —
/product/16/ - SMK, станок ЧПУ по металлам и камню —
/product/19/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Программа обучения «пять этапов» — схема
/assets/courses/programma-operatora.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Аварийный останов (E-Stop) — схема
/assets/courses/e-stop.svg. - Станки: БИЗНЕС СТАРТ LITE (
/product/8/), 17Д (/product/17/), SMK (/product/19/), РАКЕТА (/product/18/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Данные по обучению и этапам — из карточек и руководства завода и приведены как заявленные. Курс не заменяет заводскую документацию и требования охраны труда. Порядок построения программы: описать профиль → определить цель → поставить безопасность первым блоком → дать базу и УП → лестница практики → аттестация → наставник и документация → адаптация под станок → измерять KPI обучения.
Первоисточник: https://zavod-stanki.ru/blog/obuchenie-operatora-programma · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/obuchenie-operatora-programma.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/obuchenie-operatora-programma.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/obuchenie-operatora-programma.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.