
Модернизация станка: что и зачем
Курс завода «Твайт»: Модернизация станка: что и зачем.
Модернизация станка ЧПУ: что и зачем — обучение ЧПУ с нуля, курсы оператора ЧПУ и апгрейд узлов
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Бизнес и сервис». Тема — модернизация станка (что и зачем менять: механика, приводы, > управление, шпиндель, оси, оснастка, аспирация, ПО; как посчитать выгоду и провести апгрейд без потери > точности и гарантии). Источник — модернизация. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/modernizatsiya-stanka-chto-i-zachem.ai.json). > Версия 1.0 от 2026-10-14. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Модернизация станка: что и зачем“, zavod-stanki.ru». > Факты сверены с карточками станков (/product/.md — рабочие поля, шпиндели, направляющие, ШВП, приводы, > опции: 4-я ось, лазерный модуль, вакуумный стол, автосмена), руководством завода > (/docs/forum_content/CNC_KNOWLEDGE_BASE.md — комплектующие, направляющие и передачи, приводы, > охлаждение и аспирация) и гайдами завода (CNC_CONTROLLERS_ELECTRONICS_GUIDE.md — контроллеры, > драйверы, шаги на мм). Спрос форумов — по заголовкам тем (forumcnc-topics.tsv, > allforum-sitemap-topics.tsv); тексты форумов не использовались. Заявленные заводом цифры помечены как > заявленные. Одна цитата открытого корпуса (PD) — см. «Открытая библиотека». > Границы курса: как подобрать станок «с нуля» — в курсе «Как выбрать станок ЧПУ под задачу»; как > обслуживать по регламенту — в курсе «Сервис и регламент: полный курс»; как заявить рекламацию — в курсе > «Гарантия и работа с рекламациями». Здесь — про апгрейд уже работающего станка.
Обучение ЧПУ с нуля и курсы оператора ЧПУ учат управлять станком. Следующий вопрос, который задаёт почти каждый владелец: «этот станок ещё поработает или пора менять?». Модернизация — не про моду и не про «сделать красиво»: это инженерное решение, у которого есть цель в цифрах, смета и срок окупаемости. Тем, кто прошёл обучение ЧПУ программированию с нуля и уже зарабатывает, апгрейд позволяет повысить производительность и точность, освоить новые материалы и изделия — или, что нередко честнее, понять, что дешевле купить новый станок. Ниже — что вообще можно модернизировать, зачем, в каком порядке и как не превратить улучшение в источник аварий и потерянной гарантии.
Чему научитесь: различать модернизацию, доработку, ремонт, восстановление и замену; формулировать цель апгрейда в измеримых цифрах; считать экономику «апгрейд или новый станок»; видеть границы, где модернизировать нельзя; что и зачем менять в механике (рельсы, ШВП, рейки); когда переходить с шаговых двигателей на серво и как пересчитать шаги на мм; как обновить управление (LPT → USB/Ethernet); как подобрать шпиндель по мощности, охлаждению и автосмене; зачем добавляют 4-ю и 5-ю оси; как вакуумный стол и многошпиндельность меняют производство; зачем аспирация, стружкоотвод и чиллер; как модернизировать ПО, CAM и постпроцессоры; как сохранить гарантию и безопасность; как выстроить план апгрейда и принять работу тестовой деталью.
Предпосылки. Работающий станок (или планы на его покупку), паспорт и доступ к сервису; базовое понимание узлов после курса оператора. Достаточно уметь читать характеристики станка и считать простые цифры — остальное разложено по узлам. Для работ с чертежами и УП пригодится tools/media-stack/text-to-cad.
Безопасность. Любая модернизация начинается с остывшего, обесточенного и, желательно, отключённого от сети станка: снятие блокировок и «проверка под напряжением» — прямой путь к травме. Не ставьте узел «на пределе» возможностей рамы и кинематики: серводвигатель на слабых направляющих не ускоряет работу, а разбивает механику. Снятие и вскрытие узлов, закрытых гарантией, — риск потерять гарантию (см. курс «Гарантия и работа с рекламациями»). Изменения, влияющие на безопасность (концевики, аварийный стоп, ограждения), делайте по документации и с проверкой. Курс не заменяет инструкцию по охране труда, паспорт станка и консультацию сервиса/инженера.
Содержание
- Модуль 1. Что считать модернизацией: апгрейд, доработка, ремонт, восстановление, замена
- Модуль 2. Зачем модернизировать: обучение ЧПУ с нуля и пять причин апгрейда
- Модуль 3. Экономика: апгрейд или новый станок — как считать
- Модуль 4. Границы модернизации: когда не надо и когда нельзя
- Модуль 5. Механика: направляющие, ШВП, рейки — что меняют и зачем
- Модуль 6. Приводы: шаговые → серво и пересчёт шагов на мм
- Модуль 7. Управление и электроника: курсы оператора ЧПУ про контроллер и частотник
- Модуль 8. Шпиндель: мощность, охлаждение, автосмена
- Модуль 9. Оси: 4-я поворотная и 5-я наклонно-поворотная
- Модуль 10. Оснастка и автоматизация: вакуум, многошпиндельность, лазерный модуль
- Модуль 11. Аспирация, охлаждение, стружкоотвод — гигиена производства
- Модуль 12. ПО, CAM и постпроцессоры: цифровая часть модернизации
- Модуль 13. Безопасность и границы гарантии при апгрейде
- Модуль 14. План модернизации: аудит → приоритеты → внедрение → приёмка
- Практикум. Апгрейд от аудита до приёмки
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Что считать модернизацией: апгрейд, доработка, ремонт, восстановление, замена
Слова используют как синонимы, а это разные работы с разной сметой и документами.
- Ремонт — вернуть узел в рабочее состояние, каким он был. Цель — «как было».
- Доработка — небольшое улучшение под свою задачу: крепление, кожух, вывод стружки, удобная оснастка.
- Восстановление — вернуть к жизни старый станок: чистка, замена изношенных узлов, возврат точности.
- Модернизация (апгрейд) — улучшить характеристики: заменить узлы так, чтобы станок стал быстрее, точнее, универсальнее. Цель — «лучше, чем было».
- Замена — купить новый станок вместо старого. Иногда это и есть самое разумное «мероприятие по модернизации производства».
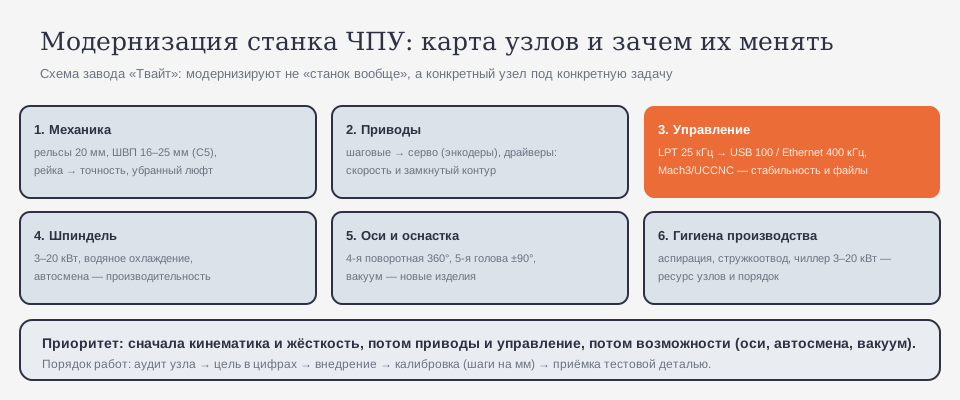
Почему так. Смешав ремонт и модернизацию, легко испортить бюджет: люди «модернизируют», вкладывая деньги в возврат того, что было. Правильная формулировка — «заменить X на Y, чтобы получить Z в цифрах». Без неё ни смета, ни приёмка невозможны.
Проверка. Опишите задуманное одним предложением: «заменить … на …, чтобы … (цифра)». Если получается «чтобы было лучше» — цель ещё не сформулирована.
Модуль 2. Зачем модернизировать: обучение ЧПУ с нуля и пять причин апгрейда
У апгрейда всегда есть причина, и обычно их пять:
- Производительность — больше деталей в час: выше подача, быстрее разгон, меньше ручных операций (автосмена инструмента). По карточкам: «СМ ПЛЮС» выдаёт подачу до 20 000 мм/мин и свободный ход до 25 000 мм/мин, шпиндель 3,0 кВт с инверторным управлением.
- Точность — убрать люфт и повысить повторяемость: рельсовые направляющие, ШВП, сервоприводы с энкодерами (у 757 заявлена повторяемость ±0,01 мм, у «СМ ПЛЮС» — точность ±0,05 мм).
- Материалы — перейти на твёрдые породы, камень, металл: нужен мощный шпиндель и жёсткая рама.
- Новые изделия — балясины, 3D-рельеф, гнутые фасады: нужны 4-я/5-я оси и другая оснастка.
- Экономика — снизить себестоимость часа, ускорить окупаемость. Час фрезеровки по руководству — 1 000–3 000 ₽, и рост производительности прямо увеличивает этот поток.
Почему так. На форумах модернизацию обсуждают как «покрутить гайку ШВП» или «поменять кит на дешёвом фрезере», то есть снизу вверх — от детали к цели. Правильно — сверху вниз: сначала причина (цифра), потом узел, который её даёт. Причина «хочу точности» ведёт к рельсам и ШВП, а не к «новому шпинделю»; причина «нужны балясины» ведёт к 4-й оси, а не к серво.
Проверка. Выберите одну из пяти причин и привяжите к ней цифру (детали/час, мм точности, кВт, новый тип изделия). Узел ищется под цифру.
Модуль 3. Экономика: апгрейд или новый станок — как считать
Модернизация оправдана, когда она дешевле замены и окупается приростом. Считайте тремя строками:
- Стоимость апгрейда = детали + работы + простой во время внедрения + обучение.
- Прирост = (новая производительность − старая) × маржа за единицу. Если апгрейд поднял выпуск на N деталей в час при марже per деталь, прирост считается в рублях.
- Срок окупаемости = стоимость апгрейда / месячный прирост.
Пример. Станок даёт 2 детали/час с маржой 1 000 ₽ — это 2 000 ₽/час, около 16 000 ₽ за смену. Апгрейд, который поднимает выпуск на 25%, добавляет ~4 000 ₽ за смену. Если апгрейд стоит 200 000 ₽, он окупится за ~50 смен. Если дешевле купить новый станок с нужными характеристиками и окупаемостью 2–6 месяцев (как в карточках моделей) — считайте замену.
Почему так. «Модернизация ради модернизации» съедает деньги. Цифры показывают, где апгрейд выигрывает, а где новый станок дешевле уже потому, что несёт гарантию и свежий ресурс. Экономика — это не мнение, а сравнение двух сроков окупаемости.
Проверка. Посчитайте срок окупаемости запланированного апгрейда. Если он больше, чем окупаемость нового станка под ту же задачу, — сначала пересмотрите цель.
Модуль 4. Границы модернизации: когда не надо и когда нельзя
Модернизация упирается в потолок станка. Есть три честных «нет»:
- Слабая рама и кинематика. Мощный шпиндель и серво на «жидкой» станине дадут вибрацию и ускоренный износ, а не точность. Сначала жёсткость, потом мощность.
- Несовместимость. Новый контроллер может не поддерживать старый постпроцессор, а новые оси — не влезать в рабочую зону или в бюджет кабельной разводки.
- Гарантия и безопасность. Снятие узлов на гарантийном станке, отключение концевиков, «доработка» ограждений — прямой риск потерять гарантию и получить травму.
И отдельно: иногда дешевле заменить, чем доводить. Если станок морально устарел целиком (нет автосмены, слабая рама, снят с поддержки ПО), вложения в узлы не меняют уравнение.
Почему так. Апгрейд не отменяет физику. Рама и направляющие задают потолок точности; если он достигнут, дальнейшие вложения в приводы и шпиндель не поднимут качество. Это самая частая ошибка «дорабатывателей» — чинить следствие, а не предел.
Проверка. Запишите потолок своего станка (максимальная точность и жёсткость рамы) и проверьте, не пытаетесь ли вы его обойти. Если да — цель стоит сменить на замену станка.
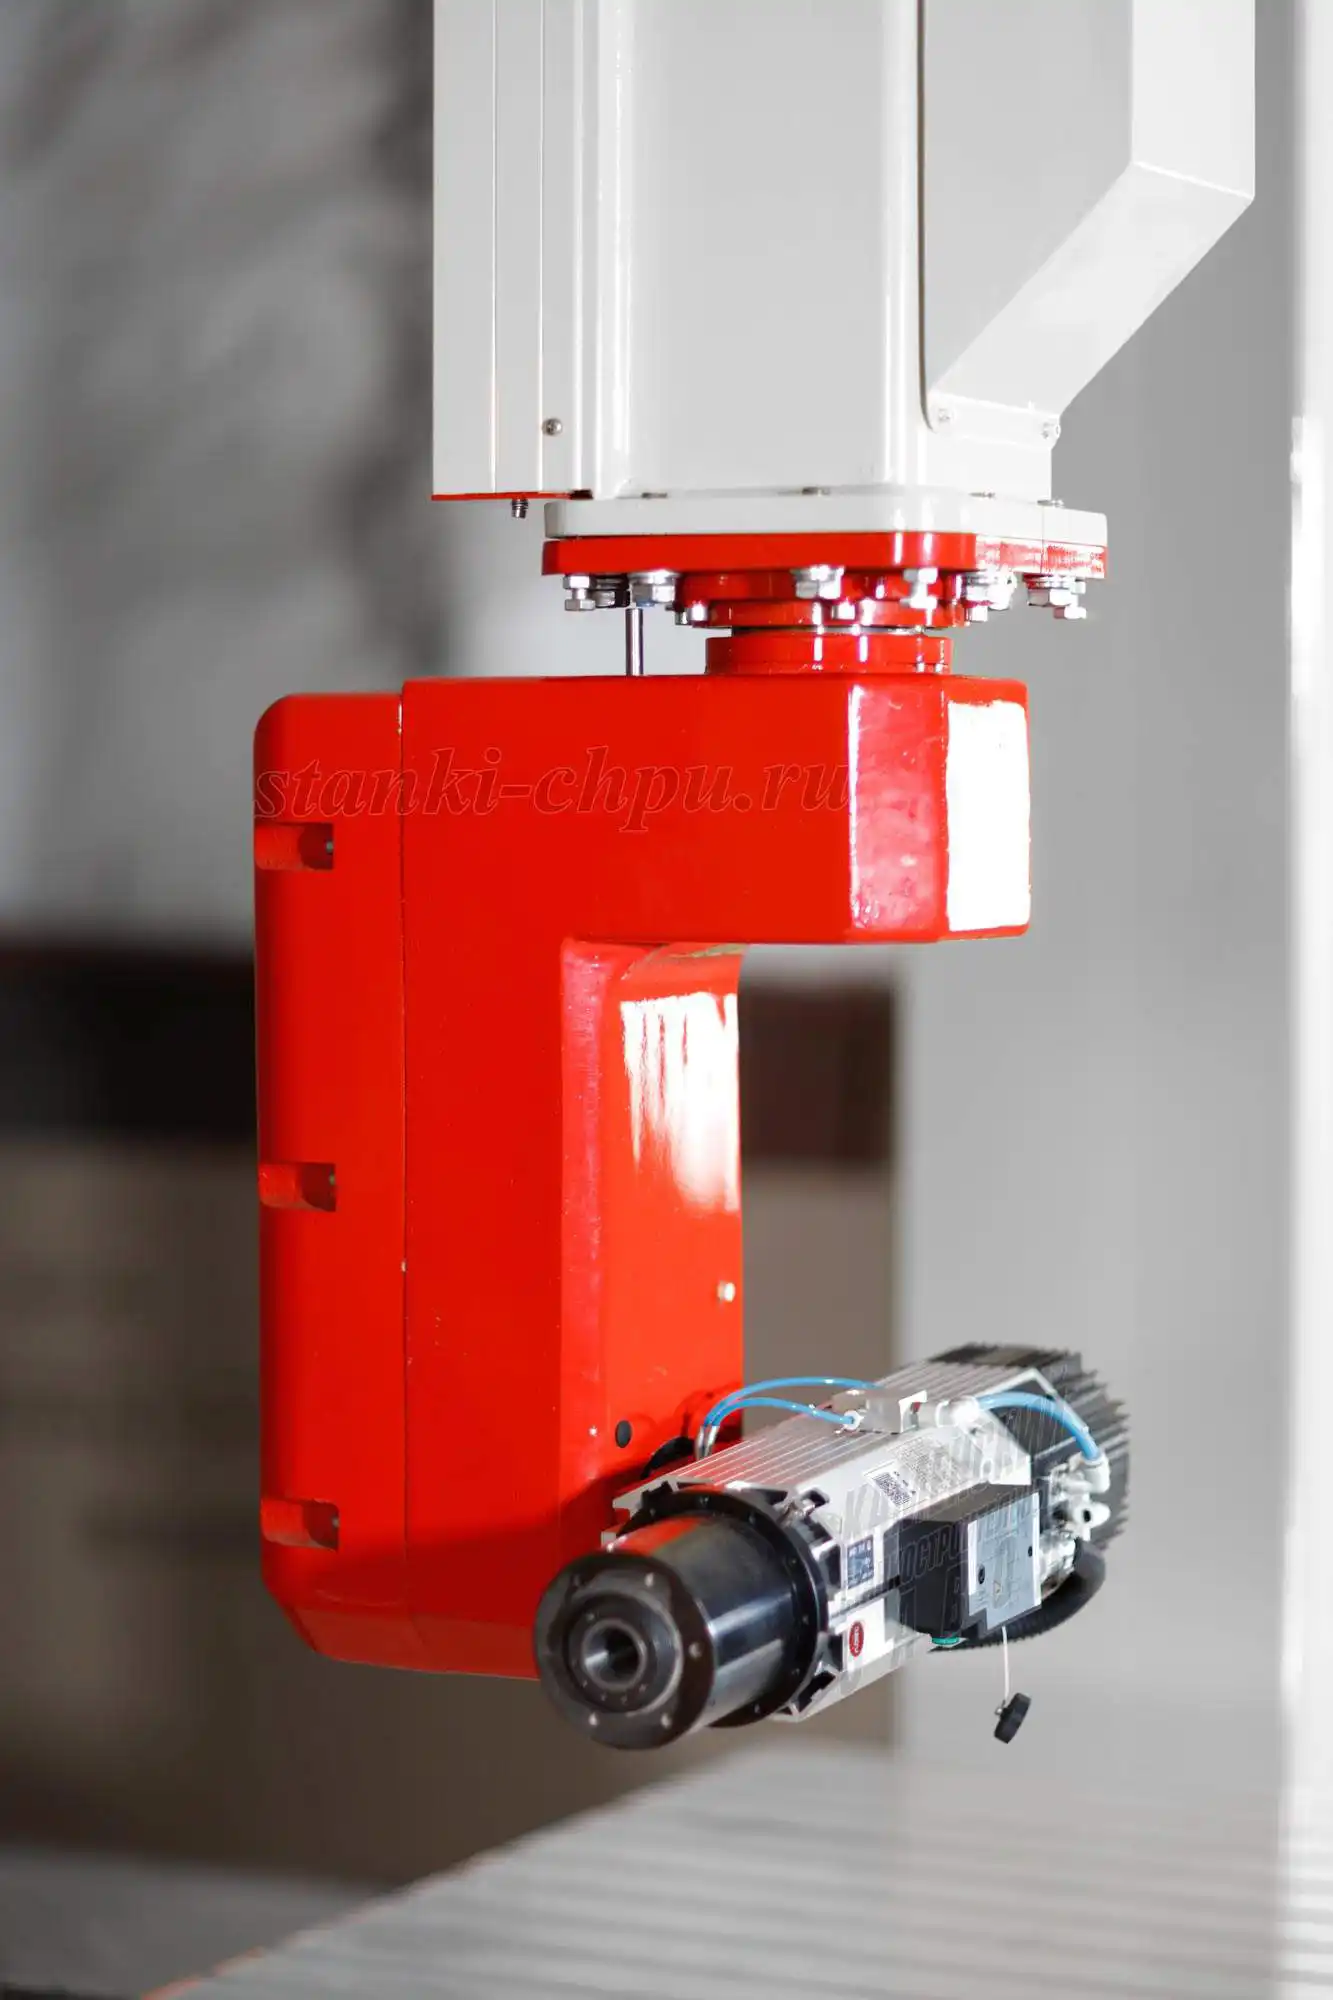
Карточка станка РАКЕТА → /product/18/
Модуль 5. Механика: направляющие, ШВП, рейки — что меняют и зачем
Механика — первый и главный слой апгрейда. Руководство завода перечисляет варианты:
- Направляющие: рельсовые (высокая точность, дороже), цилиндрические (средняя точность, доступнее), профильные (бюджет). Производители: HIWIN (оптимум), THK (премиум), PMI (бюджет).
- Передачи: ШВП (высокая точность, нет люфта), трапецеидальная (бюджет), зубчато-ременная (высокие скорости, мебель), рейка-шестерня (большие станки, порталы).
По карточкам видно, как это выглядит в железе: у 757 — рельсовые направляющие 20–25 мм, ШВП 16–25 мм класса C5; у серии SM — косозубые рейки по X/Y и ШВП 20–25 мм по Z, рельсовые направляющие 20 мм с 4 рядами шариков.

Почему так. Люфт и вибрация живут в механике, и никакой контроллер их не исправит. Меняя трапецеидальную передачу на ШВП и цилиндрические направляющие на рельсовые, вы убираете источник ошибки, а не боретесь с её следствием. Это самый «дорогой, но честный» апгрейд.
Проверка. Замерьте люфт по осям и сравните с классом передач. Если люфт есть, а передачи — трапецеидальные или изношенные, — начинайте с механики, а не с электроники.
Модуль 6. Приводы: шаговые → серво и пересчёт шагов на мм
Приводы превращают электронику в движение. Варианты — из руководства:
- Шаговые двигатели: NEMA 23 (57 мм) для небольших станков, NEMA 34 (86 мм) для средних и крупных; момент 1–12 Н·м. Популярные драйверы — DM556, DM542, Leadshine, TB6600.
- Серводвигатели: выше скорость и точность, обратная связь по энкодерам, дороже; применяются в профессиональном оборудовании. У 757 стоят серводвигатели с энкодерами и замкнутым контуром.
Что важно: после смены приводов шаги на мм считаются заново. Формула из руководства: (Шаги_двигателя × Микрошаг) / (Шаг_винта × Коэф_редуктора); пример для ШВП 5 мм: (200 × 8) / (5 × 1) = 320 шагов/мм. Ток драйвера настраивают как I_двигателя × 0,7 (например, для двигателя 3 А — 2,1 А), температура драйвера не должна превышать 70 °C.
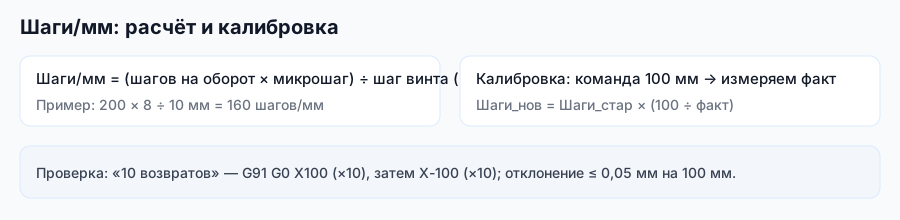
Почему так. Серво убирает пропуск шагов и даёт скорость, но требует правильного согласования с механикой и настройки. Шаговые проще и дешевле — для дерева и сувениров их часто достаточно. Главная ошибка после апгрейда — оставить старые шаги на мм: станок «врёт» на размер, и это выглядит как «модернизация не помогла».
Проверка. После замены приводов пересчитайте шаги на мм, проверьте ток драйверов по формуле и выполните тестовое перемещение на известные 100 мм с замером.
Модуль 7. Управление и электроника: курсы оператора ЧПУ про контроллер и частотник
Управление — «мозг» станка, и его тоже модернизируют. Гид по электронике описывает варианты:
- LPT (параллельный порт): просто и надёжно, совместимо с Mach3, но у современных ПК нет LPT-порта.
- USB-контроллеры: частота 100 кГц, совместимость с Mach3/UCCNC.
- Ethernet-контроллеры: частота 400 кГц, большие файлы и стабильность.
- Автономные DSP-контроллеры: свой процессор и экран, УП с флешки, работа без ПК.

Частотный преобразователь (инвертор) для шпинделя, драйверы, питание и заземление — часть того же слоя. Именно здесь модернизация начинается «сверху вниз»: контроллер и постпроцессор должны понимать друг друга.
> Тезис про замену штатного контроллера сформулирован ещё в отраслевой работе 1994 года: потребность > подстроить ЧПУ под конкретную задачу — расширить память, добавить связь или машинное зрение — «часто > требует заменить оригинальный контроллер, поставленный с машиной, на более мощную и способную систему» > [открытый корпус: nasa_19940026030_Confessions_of_a_robot_lobotomist, чанк #1]. С тех пор к этому > добавились USB/Ethernet и автономные пульты, но логика та же: управление — узкое место, которое > расширяют апгрейдом.
Почему так. Частота импульсов прямо ограничивает скорость оси при заданном микрошаге: на 25 кГц потолок ниже, чем на 100 или 400 кГц. Плюс старый контроллер = старый язык УП и слабая связь. Обновляя управление, вы открываете скорость и совместимость с современным CAM.
Проверка. Определите тип вашего контроллера и его частоту. Если станок «упирается» в скорость на максимальной подаче, дело может быть именно в потолке частоты и старом интерфейсе.
Модуль 8. Шпиндель: мощность, охлаждение, автосмена
Шпиндель — сердце станка, и его мощность чаще всего первую и переоценивают.
- Мощность по каталогу: от 1,5–2,2 кВт (БИЗНЕС СТАРТ LITE), 3–20 кВт (СМ ПЛЮС), 9 кВт (SM PRO, до 24 000 об/мин), 7,5 кВт (17Д, РАКЕТА), до 20 кВт (17К).
- Охлаждение: водяное (стабильнее на длинных циклах, у 757 — 3–7,5 кВт с водяным охлаждением; у СМ ПЛЮС — 3,0 кВт с инверторным управлением). Чиллеры в руководстве — 3–20 кВт.
- Автосмена инструмента: убирает ручную смену фрез, повышает производительность; у SM PRO — шпиндель 9 кВт с автосменой.

Почему так. Мощность без охлаждения и жёсткости — это перегрев и убитые подшипники. Автосмена окупается на сериях (меньше ручных остановок), но требует места и совместимости с постпроцессором. Выбор шпинделя — это компромисс «материал × цикл × бюджет», а не «чем больше, тем лучше».
Проверка. Сопоставьте материал и цикл со шпинделем: для дерева и сувениров часто хватает 1,5–3 кВт; для камня и металла нужен мощный шпиндель с охлаждением. Если цикл длинный и шпиндель греется — сначала охлаждение, потом мощность.
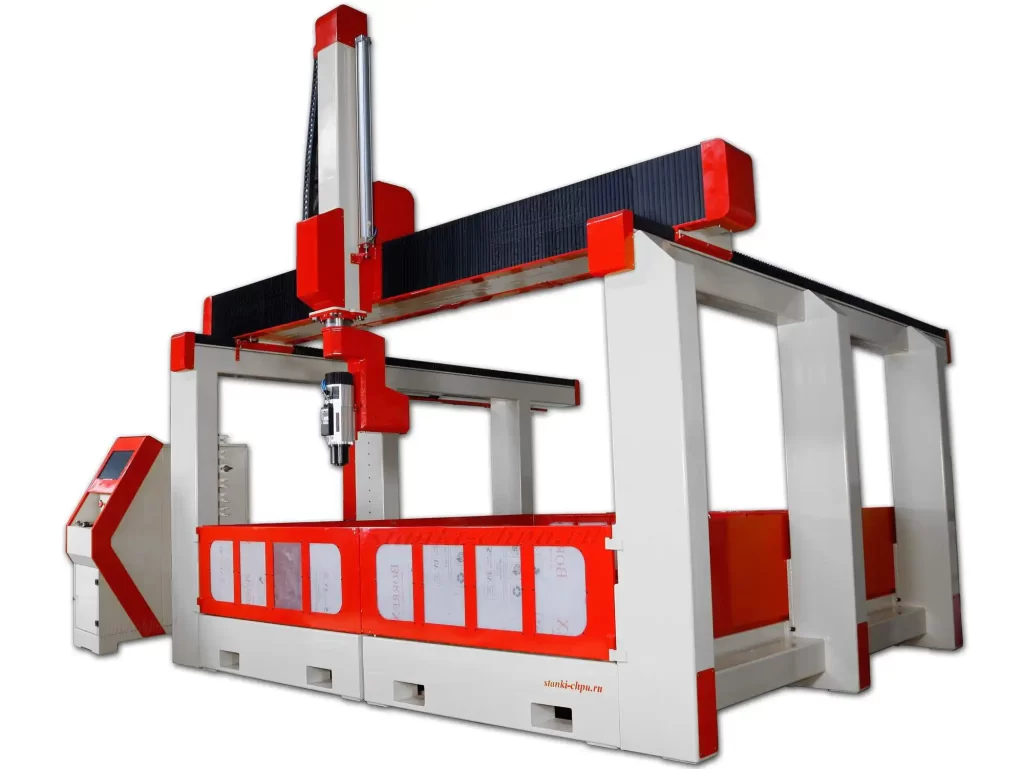
Карточка станка 17Д → /product/17/
Модуль 9. Оси: 4-я поворотная и 5-я наклонно-поворотная
Добавление осей — самый «заметный» апгрейд: станок получает новые изделия.
- 4-я ось (поворотная) — угол поворота 360°, токарная обработка цилиндрических изделий: балясины, колонны, ножки, столбики. На 757 «поворотная 4-я ось обеспечивает полный контроль… с углом 360°», а на БИЗНЕС СТАРТ «установка 4 оси вращения (токарная ось)» — опция.
- 5-я ось — наклонно-поворотная голова: у SM PRO диапазон ±90° по оси A и 360° по оси C, что даёт гнутые радиусные фасады, филёнки, скульптурные элементы.
Почему так. Каждая ось — это не «плюс одна координата», а другой CAM-цикл, другая оснастка и другая кинематика. 4-я ось открывает целый класс изделий (цилиндрические), 5-я — сложную пространственную геометрию. Без постпроцессора под эти оси «железо» не заработает.
Проверка. Назовите изделие, которое вы не можете сделать сейчас и сможете после добавления оси. Нет изделия — нет и причины ставить ось.
Модуль 10. Оснастка и автоматизация: вакуум, многошпиндельность, лазерный модуль
Оснастка часто даёт больше, чем «большое» железо:
- Вакуумный стол: у SM PRO — 4 зоны раздельного вакуума, фиксация от мелких деталей до листов 2100×4000 мм; у «СМ ПЛЮС» — пазовый стол с болтами М10 или опциональный вакуумный стол. Быстрое крепление = меньше ручных операций и меньше брака.
- Многошпиндельность: БИЗНЕС СТАРТ — 1–3 шпинделя по 1500–2200 Вт (позиционируется как «масштабируемое производство»), серия SM — 1–4 шпинделя. Один проход = несколько одинаковых деталей.
- Лазерный модуль: на БИЗНЕС СТАРТ устанавливается **лазерная головка TTL с синим лазером 60 Вт (450±10 нм)** — гравировка и резка вместо фрезеровки на части операций.
Почему так. Автоматизация заготовки и параллельная обработка сокращают ручной труд и повышают повторяемость. Часто дешевле добавить стол вакуума и второй шпиндель, чем менять станок целиком: та же рама, тот же контроллер, тот же оператор — а выпуск выше в разы.
Проверка. Посчитайте, сколько времени уходит на ручную установку заготовок и смену фрез. Если это десятки минут за смену — оснастка и автоматизация окупятся раньше «мощного шпинделя».
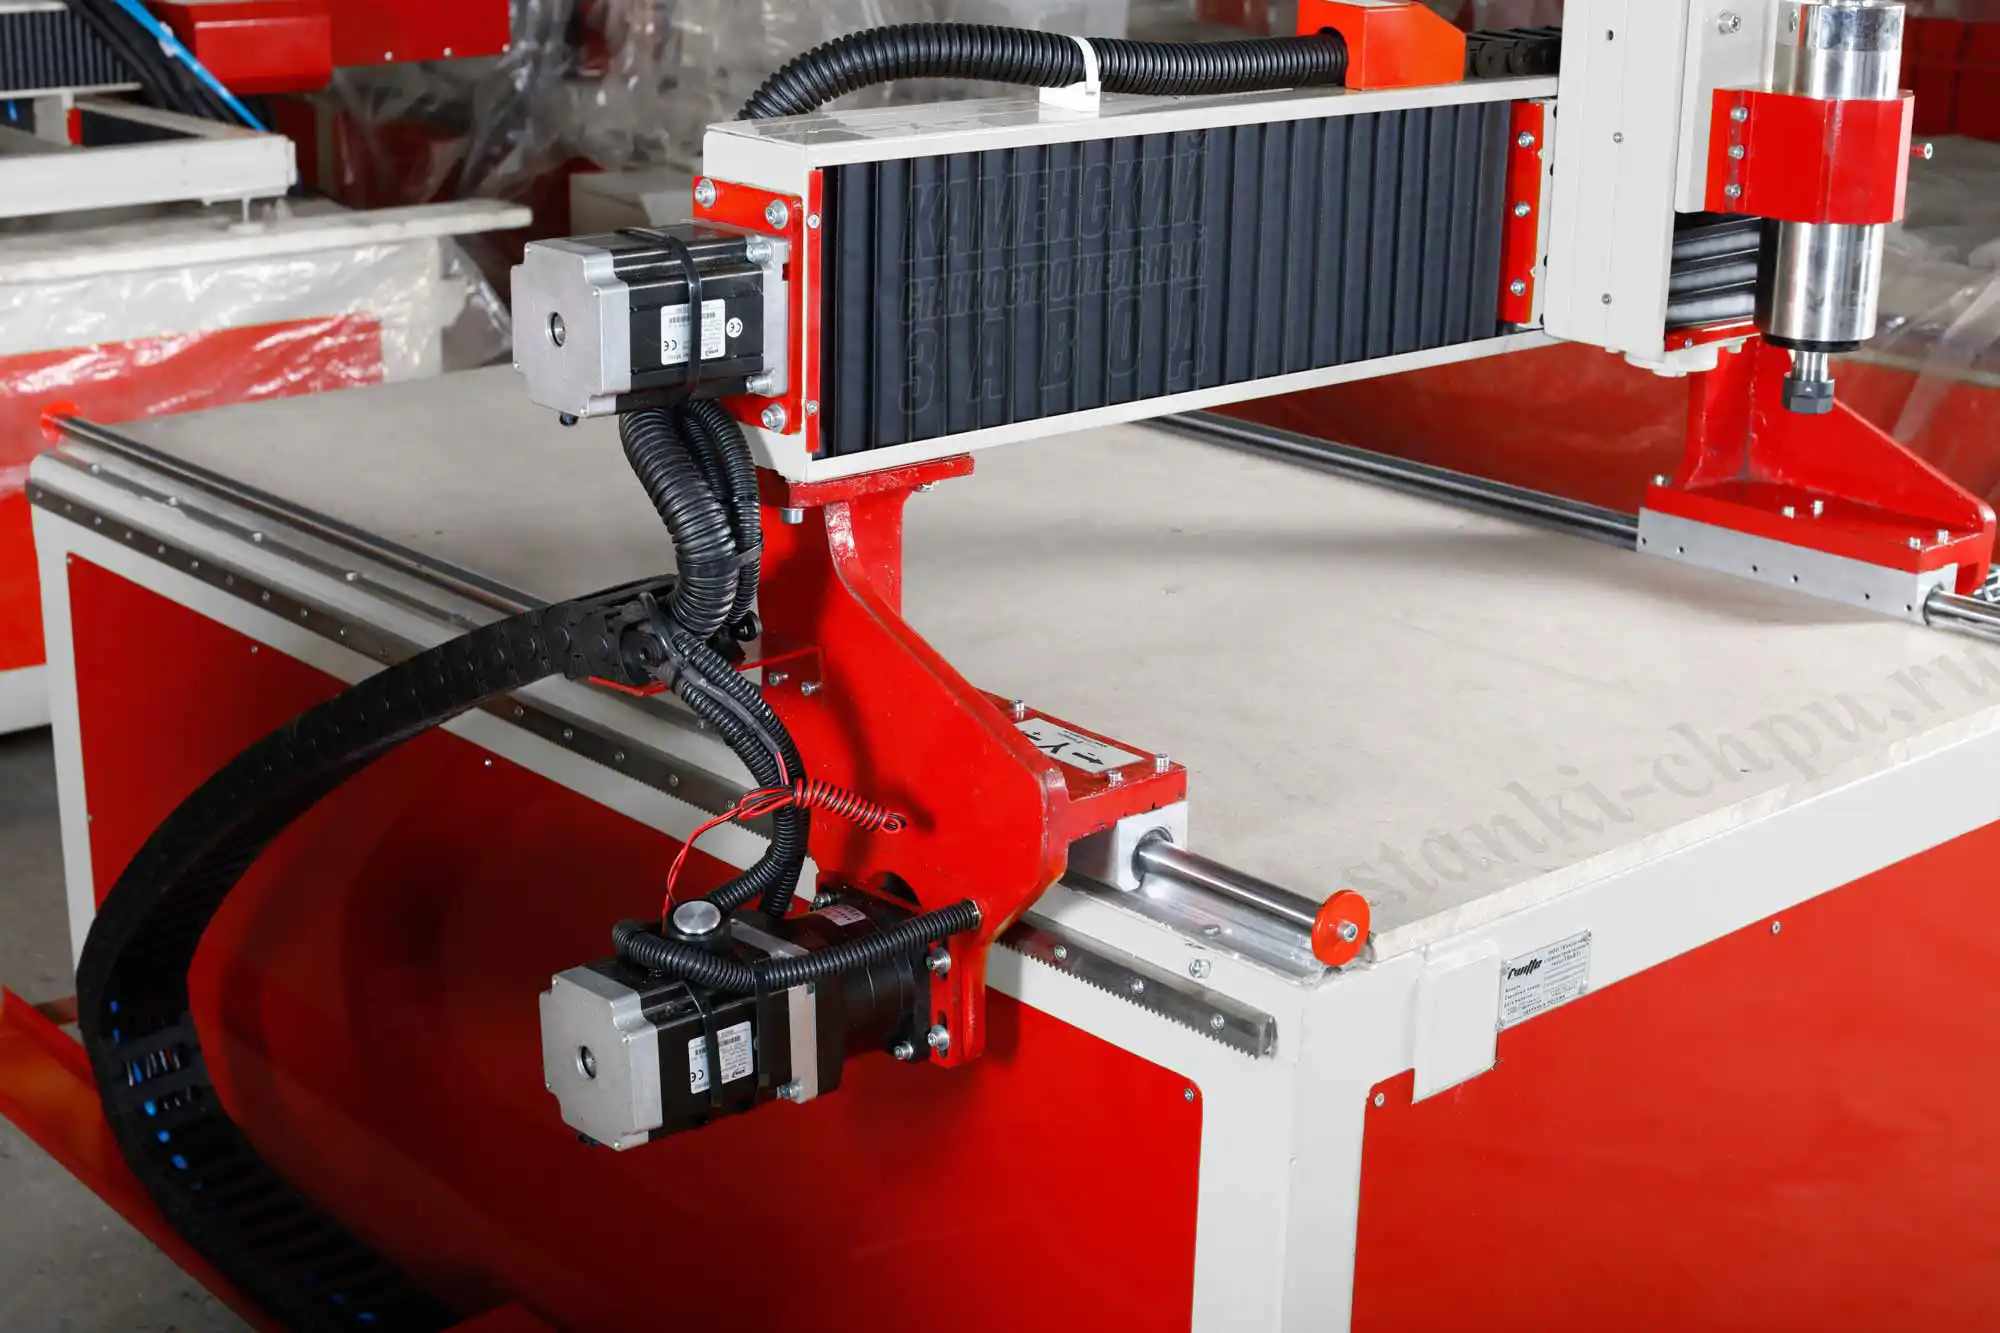
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Модуль 11. Аспирация, охлаждение, стружкоотвод — гигиена производства
Этот слой модернизации недооценивают, а он влияет на ресурс и качество напрямую. Руководство завода описывает системы пылеудаления (промышленные пылесосы-циклоны, рукава и воздуховоды, фильтры HEPA для мелкой пыли, вентиляцию помещения) и чиллеры для шпинделей (3–20 кВт, температурная стабилизация, защита от перегрева).
Почему так. Пыль и стружка — это не только грязь: они попадают на направляющие и в подшипники, ускоряют износ и портят поверхность детали. Перегрев шпинделя из-за плохого охлаждения даёт «уход» размера и убивает подшипники. Аспирация и охлаждение — дешёвый апгрейд с длинным эффектом.
Проверка. Проверьте три вещи: чистая ли зона резания после смены, стабильна ли температура шпинделя после прогрева, работает ли чиллер. Плохой ответ — план на самый дешёвый апгрейд.
Модуль 12. ПО, CAM и постпроцессоры: цифровая часть модернизации
«Железо» работает только с правильной цифрой. Модернизация управления почти всегда тянет за собой софт: Mach3/Mach4, UCCNC, автономные пульты, CAM и постпроцессор — маленький файл, который переводит траектории CAM в понятный станку G-код. Новый контроллер, новые оси, автосмена — всё это требует нового постпроцессора.
Почему так. Частая история: поменяли контроллер, а УП «не встаёт» — из-за постпроцессора, единиц или систем координат. Пользователь винит «модернизацию», а виноват непересогласованный софт. Обновляя электронику, планируйте и обновление цифровой части.
Проверка. После апгрейда прогнали пробную УП с нуля (а не старую)? Если нет — цифровая часть ещё не готова, и первый заказ может стать испытанием.
Модуль 13. Безопасность и границы гарантии при апгрейде
Два фильтра, через которые проходит любой апгрейд: безопасность и гарантия.
- Безопасность: концевики, аварийный стоп, ограждения, отключение перед работами. Замена узлов не должна ухудшать защиту. «Обойти» блокировку ради удобства — не модернизация, а риск.
- Гарантия: снятие и вскрытие узлов на станке с действующей гарантией — риск её потерять. У станков завода гарантия 12–24 месяца; в гарантийный период сначала фиксируйте симптом и обращайтесь в сервис (поддержка 24/7, выезд инженера 24–48 ч), а не разбирайте узел.
Почему так. Экономия на «правильно разобрал» оборачивается потерей бесплатного ремонта и безопасностью. Гарантия — это деньги, которые вы уже заплатили при покупке; терять их из-за самостоятельного вскрытия глупо. А доработки, влияющие на защиту, опасны для оператора.
Проверка. Проверьте дату окончания гарантии и список узлов «не трогать самому». Если апгрейд требует вскрытия гарантийного узла — сначала согласуйте с сервисом.
Модуль 14. План модернизации: аудит → приоритеты → внедрение → приёмка
Модернизация — это проект из пяти шагов:
- Аудит. Замерьте, что есть: люфты, шаги на мм, частоту контроллера, температуру шпинделя, время ручных операций. Это «до».
- Цель в цифрах. Производительность (детали/час), точность (мм), материал, изделие, бюджет.
- Приоритеты. Сначала кинематика и жёсткость, потом приводы и управление, потом возможности (оси, автосмена, вакуум) и гигиена. Это порядок «сверху вниз».
- Внедрение. Поэтапно, с сохранением работоспособности: один узел — проверка — следующий.
- Приёмка. Калибровка (шаги на мм), тестовая деталь, замер, документирование «после».
Почему так. Поэтапность ловит ошибки на дешёвом шаге. Если менять всё сразу, при «станок режет не то» вы не поймёте, какой узел виноват. Плюс приёмка тестовой деталью — единственный честный критерий, что апгрейд дал результат, а не ощущение.
Проверка. Есть таблица «до/после» по трём цифрам (производительность, точность, время ручных операций)? Если нет — проект не завершён.
Практикум. Апгрейд от аудита до приёмки
Сквозное задание. Критерий готовности — обоснованный план и приёмка.
Шаг 1. Аудит. Замерьте «до»: люфт по осям, фактические шаги на мм, тип и частоту контроллера, температуру шпинделя после прогрева, время ручных операций за смену.
Шаг 2. Цель в цифрах. Выберите одну из пяти причин и привяжите к ней число (например, «+25% деталей в час» или «точность ±0,05 → ±0,02 мм»).
Шаг 3. Узел и смета. Подберите узел под цель (модули 5–12) и посчитайте стоимость: детали + работы + простой + обучение. Сравните срок окупаемости апгрейда с окупаемостью нового станка (модуль 3).
Шаг 4. Порядок. Расставьте работы по приоритету (кинематика → приводы → управление → возможности → гигиена). Для механической части при необходимости подготовьте чертёж/эскиз деталей крепления через tools/media-stack/text-to-cad (dxf / engineering-drawing) — реальный чертёж делает смету честной.
Шаг 5. Приёмка. После внедрения пересчитайте шаги на мм, прогоните тестовую деталь и замерьте результат. Сравните «до/после» по трём цифрам.
Критерий готовности: таблица «до/после» + цель в цифрах + узел и смета + порядок работ + результаты приёмки. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальный проект апгрейда в миниатюре. Пройдя его на бумаге, вы не потратите деньги на узел, который не решает вашу задачу.
Проверка. Пять пунктов, все на месте и с цифрами — тогда готово.
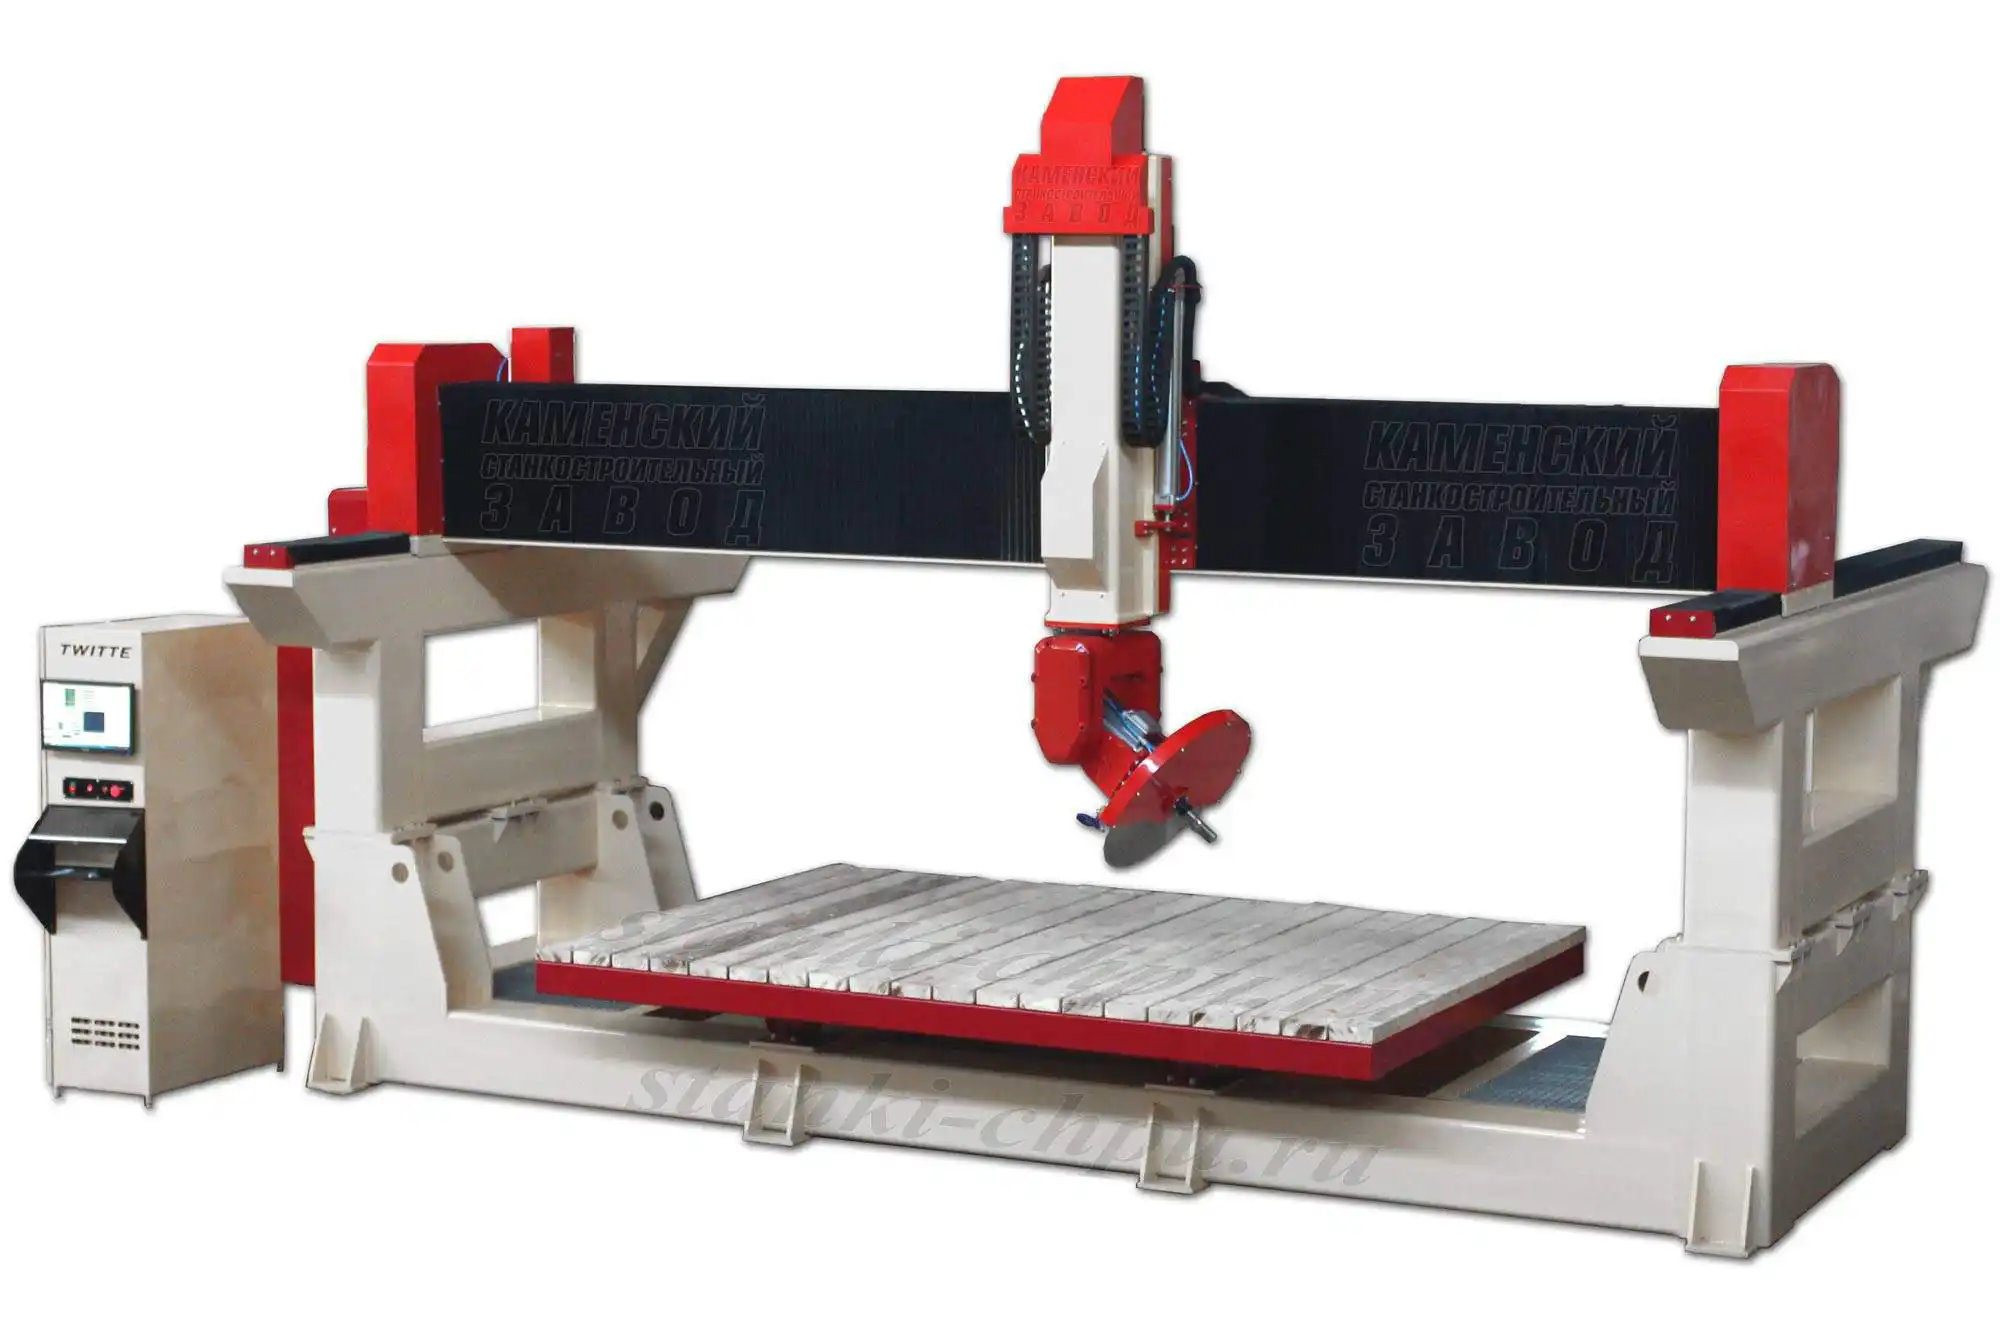
Карточка станка «МАСТЕР» → /product/20/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Чем модернизация отличается от ремонта и восстановления? Ремонт и восстановление возвращают станок в прежнее состояние («как было»), модернизация улучшает характеристики («лучше, чем было»). Отсюда разная цель, смета и приёмка.
2. Назовите пять причин модернизации. Производительность, точность, новые материалы, новые изделия, экономика. Каждая причина должна быть сформулирована в цифрах, иначе это не цель, а желание.
3. Как считать «апгрейд или новый станок»? Сравнить срок окупаемости апгрейда (стоимость / месячный прирост) со сроком окупаемости нового станка под ту же задачу. Побеждает меньшее, но с учётом гарантии и ресурса.
4. Когда модернизировать нельзя? Когда рама и кинематика не дают нужной жёсткости/точности, когда узлы несовместимы с постпроцессором или рабочей зоной, и когда вскрытие узлов нарушает гарантию или безопасность.
5. Почему механика — первый слой апгрейда? Люфт и вибрация живут в направляющих и передачах; контроллер их не исправит. Замена трапецеидальной передачи на ШВП и цилиндрических направляющих на рельсовые убирает источник ошибки.
6. Когда переходить на сервоприводы? Когда нужны скорость, точность и отсутствие пропуска шагов, и механика готова это принять. Серво дороже, требует энкодеров и настройки; для дерева и сувениров часто достаточно шаговых.
7. Что обязательно сделать после смены приводов? Пересчитать шаги на мм по формуле (Шаги × Микрошаг) / (Шаг_винта × Редуктор) (пример ШВП 5 мм — 320 шагов/мм), настроить ток драйвера I × 0,7 и проверить перемещение на 100 мм с замером.
8. Чем LPT-контроллер хуже USB/Ethernet? Ограниченной частотой (нужно ~25 кГц) и отсутствием LPT-портов на современных ПК. USB даёт 100 кГц, Ethernet — 400 кГц, плюс большие файлы и стабильность.
9. Почему шпиндель подбирают по материалу и циклу, а не «на максимум»? Мощность без охлаждения и жёсткости даёт перегрев и убитые подшипники. Для дерева и сувениров хватает 1,5–3 кВт; для камня и металла нужны мощность, водяное охлаждение и чиллер.
10. Зачем ставят 4-ю и 5-ю оси? 4-я поворотная (360°) открывает цилиндрические изделия — балясины, колонны, ножки. 5-я наклонно-поворотная (±90° A, 360° C) — гнутую и пространственную геометрию. Оси требуют своего постпроцессора и оснастки.
11. Что даёт вакуумный стол и многошпиндельность? Быстрое крепление (меньше ручных операций и брака) и параллельную обработку одинаковых деталей в один проход. Часто выгоднее добавить стол/шпиндель, чем менять станок.
12. Почему аспирация и охлаждение — это «модернизация»? Пыль и стружка ускоряют износ направляющих и подшипников, а перегрев даёт уход размера. Чистая зона, аспирация и чиллер (3–20 кВт) продлевают ресурс и качество — дешёвый апгрейд с длинным эффектом.
13. Как сохранить гарантию при апгрейде? Не вскрывать узлы, закрытые гарантией (12–24 месяца), и не отключать защиту. В гарантийный период сначала фиксировать симптом и обращаться в сервис (24/7, выезд 24–48 ч). Влияющие на безопасность изменения делать по документации.
14. Из каких шагов состоит проект модернизации? Аудит («до») → цель в цифрах → приоритеты (кинематика → приводы → управление → возможности → гигиена) → поэтапное внедрение → приёмка тестовой деталью и сравнение «до/после».
Частые вопросы (Q&A)
С чего начать модернизацию станка? С аудита и цели в цифрах. Замерьте «до» (люфт, шаги на мм, контроллер, температуру шпинделя, ручные операции), сформулируйте цель и только потом выбирайте узел. Обычно начинают с механики.
Что даёт больше всего за те же деньги? Чаще всего — механика (рельсы, ШВП) и оснастка (вакуумный стол, аспирация), а не «самый мощный шпиндель». Они убирают источник ошибки и ручной труд, то есть дают результат на каждой детали.
Можно ли модернизировать станок на гарантии? Можно, но осторожно: снятие и вскрытие узлов, закрытых гарантией (12–24 месяца), — риск потерять гарантию. В гарантийный период согласуйте работы с сервисом; поддержка 24/7, выезд инженера 24–48 ч.
Насколько сложно поставить 4-ю ось? Технически это опция у ряда моделей (757, БИЗНЕС СТАРТ — 4-я ось вращения). Но кроме «железа» нужен постпроцессор под 4 оси и оснастка. Без цифровой части ось не даст изделий.
Сколько стоит модернизация? Зависит от узла: от оснастки и аспирации (недорого) до смены приводов, шпинделя и добавления осей (дорого). Считайте не цену деталей, а срок окупаемости прироста — и сравнивайте с ценой нового станка.
Апгрейд или новый станок? Если рама и кинематика дают нужный потолок и апгрейд окупается быстрее — модернизируйте. Если упёрлись в предел или апгрейд дороже нового станка с гарантией и свежим ресурсом — меняйте.
Нужно ли менять постпроцессор после апгрейда? Да, почти всегда: новый контроллер, оси и автосмена меняют язык УП. Непересогласованный постпроцессор — частая причина «станок не понимает программу» после модернизации.
Глоссарий
- Модернизация (апгрейд) — улучшение характеристик станка заменой узлов.
- Доработка — небольшое улучшение под свою задачу (крепление, кожух, оснастка).
- Восстановление — возврат станка в прежнее рабочее состояние.
- Ремонт — устранение неисправности узла.
- Аудит станка — замер исходного состояния («до») перед апгрейдом.
- Кинематика — система перемещений и передач (направляющие, ШВП, рейки).
- Направляющие рельсовые — профильные направляющие высокой точности.
- ШВП — шарико-винтовая пара: высокая точность, нет люфта.
- Рейка-шестерня — передача для больших станков и порталов.
- Шаговый двигатель — привод без обратной связи; NEMA 23/34, момент 1–12 Н·м.
- Серводвигатель — привод с энкодером и замкнутым контуром; выше скорость и точность.
- Драйвер — усилитель сигналов Step/Direction для двигателя.
- Шаги на мм — параметр перемещения; пример ШВП 5 мм — 320 шагов/мм.
- Контроллер ЧПУ — устройство управления (LPT, USB, Ethernet, DSP).
- Частотный преобразователь (инвертор) — управление оборотами шпинделя.
- Автосмена инструмента — автоматическая смена фрез по программе.
- 4-я ось — поворотная ось 360° для цилиндрических изделий.
- 5-я ось — наклонно-поворотная голова (±90° A, 360° C).
- Вакуумный стол — крепление заготовок разрежением; у SM PRO — 4 зоны.
- Многошпиндельность — несколько шпинделей на портале (1–4).
- Постпроцессор — модуль CAM, переводящий траектории в G-код станка.
- Чиллер — охладитель шпинделя (3–20 кВт).
- Аспирация — удаление пыли и стружки (циклоны, HEPA).
Симптом → причина → решение
| Симптом | Вероятная причина | Решение |
|---|---|---|
| «Апгрейд не дал результата» | Цель не была в цифрах | Аудит «до/после», цель в цифрах |
| «Станок врёт на размер» после смены приводов | Не пересчитаны шаги на мм | Пересчитать по формуле, калибровать |
| Пропуск шагов, срывы | Слабый привод/драйвер, помехи | Ток драйвера, серво, экранирование |
| Вибрация после мощного шпинделя | Слабая рама/кинематика | Сначала жёсткость, потом мощность |
| УП «не встаёт» после нового контроллера | Непересогласованный постпроцессор | Обновить постпроцессор, единицы |
| Станок медленно ездит | Потолок частоты контроллера | USB/Ethernet, настройка микрошага |
| Точность «плывёт» | Люфт, износ ШВП/направляющих | Замена на рельсы/ШВП, юстировка |
| Шпиндель греется на длинных циклах | Слабое охлаждение | Чиллер, водяное охлаждение |
| Много ручных операций | Нет автосмены/вакуума | Автосмена, вакуумный стол |
| Пыль «съедает» точность | Нет аспирации/стружкоотвода | Циклон, HEPA, вентиляция |
| Нельзя сделать цилиндрическое изделие | Нет 4-й оси | Поворотная ось + постпроцессор |
| Отказали в гарантии после доработки | Вскрытие узла на гарантии | Согласование с сервисом заранее |
Мысли вслух: чего нет на форумах
Про модернизацию форумы говорят много, но почти всегда — про конкретный узел: «Апгрейд станка до 2000×1200 c 1200×600», «вопросы по модернизации фрезерного станка», «Доработка гайки ШВП», «Вопрос про ШВП для модернизации координатно-расточного», «Апгрейд питания и управления двигателями», «16к20т1 — модернизация с linuxcnc». Чего в этих тредах почти нет — так это цели в цифрах и порядка работ.
Первое — никто не считает «до». Люди сразу покупают узел, а потом удивляются, что «точность не поменялась». Между тем у завода значения измеримы: у 757 заявлена повторяемость ±0,01 мм, у «СМ ПЛЮС» — ±0,05 мм, подача 20 000 мм/мин, свободный ход 25 000 мм/мин. Без базовой линии вы не отличите «апгрейд не помог» от «апгрейд помог, но вы не замечаете».
Второе — порядок слоёв. На форумах начинают с того, что «виднее» (шпиндель, контроллер), а правильно — с кинематики и жёсткости. Трапецеидальная передача и цилиндрические направляющие дают люфт, который не исправит ни серво, ни новый контроллер. Меняют обычно в обратном порядке — отсюда «модернизация не помогла».
Третье — шаги на мм после смены приводов. Это самая частая «немая» ошибка апгрейда: поставили новые двигатели/драйверы и оставили старый параметр. Формула из руководства простая: (200 × 8) / (5 × 1) = 320 для ШВП 5 мм. Проверка — минута, поиск «уехавшей» детали — день. И ток драйвера: 3 А × 0,7 = 2,1 А.
Четвёртое — цифра «зачем». Форумная тема «Апгрейд дешевого фрезера» — про детали; на числах же видно, что час фрезеровки — 1 000–3 000 ₽, а прирост производительности — это деньги на каждой смене. Апгрейд, который добавляет 25% выпуска, добавляет и маржу; апгрейд «для красоты» не добавляет ничего.
Пятое — гарантия и безопасность как часть апгрейда. Треды «Варварство, а далее ремонт или модернизация» и «Доработка…» почти не упоминают, что вскрытие узла на гарантии (12–24 месяца) её снимает, а отключение концевиков ради удобства — риск травмы. Заводской сервис (24/7, выезд 24–48 ч) работает лучше всего до вскрытия.
Шестое — цифровая часть. Все меняют «железо», а первое, что ломается после апгрейда, — постпроцессор и единицы. «Станок не понимает программу» — это про цифру, а не про железо. Максимум, на что смотрят, — частоту: 25 кГц LPT против 100 кГц USB и 400 кГц Ethernet.
Седьмое, самое честное: модернизация — это проект, а не покупка. Аудит → цель → приоритеты → внедрение → приёмка тестовой деталью. Кто ведёт такую таблицу, получает работающий станок и понятный результат. Кто «просто докупает узлы» — получает набор запчастей и мнение, что «модернизация — трата денег». Разница не в железе, а в трёх цифрах «до/после».
Открытая библиотека
Из открытого корпуса использована одна цитата — она точна по теме и помечена по правилу завода.
- R. Marc Gottshall (Boeing Commercial Airplane Group), «Confessions of a Robot Lobotomist», AIAA-94-1185-CP, 1994 — NASA Technical Reports Server (NTRS), лицензия Public Domain (US Gov); корпус завода
nasa_19940026030_Confessions_of_a_robot_lobotomist. В работе разобран процесс retrofit (замены) контроллеров на уже существующих станках: потребность подстроить ЧПУ под конкретную задачу (память, связь, машинное зрение) часто требует замены штатного контроллера на более мощную систему «[открытый корпус: nasa_19940026030_Confessions_of_a_robot_lobotomist, чанк #1]» (модуль 7).
Поиск по формулировкам «модернизация станка», «retrofit», «точность обработки», «ball screw», «servo motor», «направляющие» дал либо нулевой результат, либо совпадения по одному слову без тематического соответствия (словарные и энциклопедические статьи, старые технические журналы). Остальные данные — из источников завода: карточки станков /product/*.md (шпиндели и мощности, направляющие 20–25 мм, ШВП 16–25 мм класса C5, косозубые рейки и ШВП по Z, серводвигатели с энкодерами, шаговые 8,5 Н·м, опции: 4-я ось, лазерный модуль TTL 60 Вт 450±10 нм, вакуумный стол 4 зоны, автосмена до 24 000 об/мин, точность ±0,01/±0,05 мм, скорости 20 000/25 000 мм/мин), руководство /docs/forum_content/CNC_KNOWLEDGE_BASE.md (направляющие и передачи, приводы, драйверы, серводвигатели, чиллеры 3–20 кВт, пылеудаление, шаги на мм), гид /docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md (LPT/USB/Ethernet, частоты, ток драйвера, шаги на мм). Публичная полка завода (книги, PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Серводрайверы: подключение и настройка —
/blog/servodrayvery-podklyuchenie-i-nastroyka - Шаговые приводы: настройка драйверов —
/blog/shagovye-privody-nastroyka-drayverov - Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - Поворотные оси: настройка и работа —
/blog/povorotnye-osi-nastroyka-i-rabota - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty - ШВП и рельсы: механика, расширенный курс —
/blog/shvp-i-relsy-mehanika-rasshirennyy - Шпиндели: устройство, ресурс, замена —
/blog/shpindeli-ustroystvo-resurs-zamena - Вакуумные столы и аспирация —
/blog/vakuumnye-stoly-i-aspiratsiya - Пылеудаление и стружкоотвод —
/blog/pyleudalenie-i-struzhkootvod - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Окупаемость станка: честная математика —
/blog/okupaemost-stanka-chestnaya-matematika - Гарантия и работа с рекламациями —
/blog/garantiya-i-rabota-s-reklamatsiyami
Станки завода (что и зачем модернизируют):
- БИЗНЕС СТАРТ LITE —
/product/8/ - 17К, 5-осевой станок по камню —
/product/16/ - 17Д, 5-осевой фрезерный станок ЧПУ —
/product/17/ - Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - SMK, станок ЧПУ по металлам и камню —
/product/19/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Карта узлов модернизации «что и зачем» — схема
/assets/courses/modernizatsiya-karta-uzlov.svg. - Производственная цепочка «идея → деталь» (где апгрейд даёт эффект) — схема
/assets/courses/cepochka-chpu.svg. - Шаги на мм после смены приводов — схема
/assets/courses/shagi-na-mm.svg. - Станки: 17Д (
/product/17/), «МАСТЕР» (/product/20/), РАКЕТА (/product/18/), БИЗНЕС СТАРТ LITE (/product/8/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Цифры по станкам и комплектующим — из карточек завода и руководства и приведены как заявленные/справочные; конкретные смета, сроки и совместимость фиксируются при проектировании апгрейда. Курс не является инструкцией по монтажу и не заменяет паспорт станка. Порядок работы: аудит «до» → цель в цифрах → выбор узла → смета и окупаемость → приоритеты (кинематика → приводы → управление → возможности → гигиена) → поэтапное внедрение → калибровка шагов на мм → приёмка тестовой деталью → сравнение «до/после».
Первоисточник: https://zavod-stanki.ru/blog/modernizatsiya-stanka-chto-i-zachem · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/modernizatsiya-stanka-chto-i-zachem.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/modernizatsiya-stanka-chto-i-zachem.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/modernizatsiya-stanka-chto-i-zachem.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.