
Механика ЧПУ: ШВП, направляющие, люфты и жёсткость — полное руководство
Курс завода «Твайт»: Механика ЧПУ: ШВП, направляющие, люфты и жёсткость — полное руководство.
Механика ЧПУ: ШВП, направляющие, люфты и жёсткость — полное руководство
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/mehanika-chpu-shvp-reilsy-lyufty (машиночитаемая > версия — .md). Версия 1.1 от 2026-09-24. При цитировании указывайте первоисточник и автора — > «Завод Твайт». Смежные курсы: фрезы и режимы, электроника ЧПУ, Mach3 и софт, выбор станка > (ссылки в разделе «Смотрите также»).
Чему научитесь: понимать, почему жёсткость важнее мощности шпинделя; различать типы передач и направляющих; находить и устранять люфты; выставлять геометрию узлов; обслуживать механику и подбирать её под задачу; проводить ревизию механики за 9 шагов.
Предпосылки: базовое представление об устройстве станка с ЧПУ. Опыт работы на станке полезен, но не обязателен.
Безопасность: все замеры и юстировка — при отключённом питании приводов и отведённом инструменте; не работайте под поднятым порталом без страховки; подъём и перемещение узлов — только с исправной грузоподъёмной оснасткой.
Кому полезно: тем, кто выбирает станок и сравнивает «по шпинделю и цене»; тем, у кого станок «не держит размер»; тем, кто ремонтирует и модернизирует механику. Здесь — логика механики: из неё выводятся и точность, и чистота поверхности, и ресурс инструмента.
Содержание
- Модуль 1. Почему жёсткость важнее мощности шпинделя
- Модуль 2. Передачи: ШВП, трапеция, рейка
- Модуль 3. Направляющие: рельсы, ролики, валы
- Модуль 4. Рама и виброгашение
- Модуль 5. Опоры, подшипники и муфты
- Модуль 6. Люфты: диагностика и устранение
- Модуль 7. Геометрия: юстировка узлов
- Модуль 8. Смазка и защита от пыли и влаги
- Модуль 9. Температурные деформации и сезонность
- Модуль 10. Установка, переезд и приёмка станка
- Модуль 11. Профилактика: регламент обслуживания
- Модуль 12. Модернизация механики: что реально даёт точность
- Модуль 13. Симптом → причина → решение
- Модуль 14. План: приёмка и ревизия механики за 9 шагов
- Модуль 15. Подбор механики под станки завода
- Модуль 16. FAQ: вопросы с рассуждением
- Модуль 17. Шум и вибрация: диагностика по звуку
- Модуль 18. Ресурс механики, ремонт и запчасти
- Практикум. Ревизия механики и карта люфтов за одну смену
- Экзамен: 15 вопросов с ответами-рассуждениями
- Глоссарий
- Смотрите также
Модуль 1. Почему жёсткость важнее мощности шпинделя
Мощный шпиндель на податливой механике — это быстрый брак: чем больше сила резания, тем сильнее «играет» система, и энергия уходит не в стружку, а в вибрации. Жёсткость — это способность узла сопротивляться смещению под нагрузкой. Она складывается из жёсткости рамы, направляющих, передачи и опор, и работает по самому слабому звену.
Почему так. Точность станка в паспорте — это точность позиционирования без нагрузки. Под нагрузкой появляется упругая деформация: фреза «отжимается», ось недоезжает, стенка получается конусной, поверхность — волнистой. Поэтому станок с полем 600×900 и ШВП 20 мм держит размер лучше, чем «портал побольше» на круглых валах. Резание — динамический процесс: нагрузка меняется десятки раз в секунду, и вся цепочка «станина → направляющие → каретка → шпиндель → фреза» должна отвечать на эти изменения без запаздывания.
Различают статическую и динамическую жёсткость. Статическая — реакция на постоянную силу (например, вес портала). Динамическая — реакция на быстро меняющуюся нагрузку резания. Именно динамика определяет чистоту поверхности и ресурс: узел может быть «твёрдым» статически, но звенеть на переменной нагрузке. Поэтому при выборе станка недостаточно смотреть на массу — важны схема (каретки, плечи) и предварительные натяги.
Проверка. Простой тест жёсткости: закрепите индикатор на столе, упрётесь носиком в шпиндель и покачайте шпиндель рукой с усилием ~5 кг. Смещение до 0,01–0,02 мм — отлично, 0,05 мм — предел для чистовых работ, больше — станок не для точности.
Модуль 2. Передачи: ШВП, трапеция, рейка
| Передача | Плюсы | Минусы | Где уместна |
|---|---|---|---|
| ШВП (шарико-винтовая) | КПД ~90%, малый люфт, точность | Цена, нужен натяг гайки | Оси X/Y/Z, точные станки |
| Трапецеидальный винт | Дёшево, неприхотливо | Трение, износ, люфт | Хобби, малые нагрузки |
| Зубчатая рейка | Длинные хода, скорость | Зазор, нужен натяг/редуктор | Длинные оси порталов |
Почему так. ШВП передаёт движение через шарики между винтом и гайкой: трения почти нет, значит, малый нагрев и долгая стабильность шага. Трапеция работает трением — дешевле, но требует компенсации износа. Рейка выигрывает на длине (десятки метров), но зазор в зацеплении надо выбирать натяжной шестернёй, иначе появляется «реверсный» люфт.
Что стоит у станков завода (примеры). CNC MINI — ШВП 12 мм; WoodRouter — ШВП 16 мм, шаг 10 мм; NC-6090 — ШВП 20 мм, шаг 10 мм; CM-1325 — ШВП 20–25 мм. На всех осях применены шарико-винтовые пары, а не строительная шпилька — это и есть базис повторяемости (подробнее: /product/1.1/, /product/1.2/, /product/4/, /product/3/, /catalog).
Проверка. Возьмите индикатор, закрепите на станине, упрёритесь в рабочий орган и попробуйте сдвинуть его вдоль оси винта рукой (при выключенных двигателях). Осевое смещение без вращения винта — это люфт передачи или опор. Норма для ШВП — единицы микрон, для трапеции — до 0,1 мм (выбирается настройкой).
Натяг гайки ШВП. Гайки бывают стандартные, с предварительным натягом за счёт смещённых тел качения или двухгаечные. Смещение тел качения даёт беззазорность в одном направлении и дешевле; двухгаечная схема с регулировкой жёстче и позволяет точно задать натяг. Важно: чрезмерный натяг увеличивает трение и нагрев, поэтому его выставляют по регламенту производителя, а не «на всякий случай».
Шаг винта и разрешение
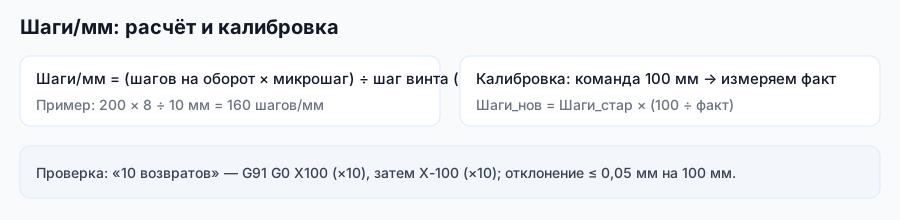
Шаг винта задаёт, сколько миллиметров ось проходит за один оборот. Вместе с шагом двигателя и микрошагом он превращается в «шаги на миллиметр» в настройках контроллера:
`` шагов/мм = (шагов двигателя × микрошаг) / шаг винта Пример: 200 × 8 / 10 = 160 шагов/мм ``
Крупный шаг (10 мм) даёт скорость при скромных оборотах двигателя; мелкий шаг — точность, но ниже скорость. Для деревообработки типичен шаг 10 мм, для точных металлических задач — 5 мм.
Проверка. Проточите «линейку»: командой перемещений по 100 мм с замером фактического хода штангелем/индикатором. Уход на 0,05–0,1 мм на 100 мм устраняется калибровкой шагов/мм, а не «подгонкой программы».
Модуль 3. Направляющие: рельсы, ролики, валы
- Рельсовые (профильные) направляющие — каретка на предварительно натянутых телах качения. Максимальная жёсткость и точность, требуют защиты от пыли (гофры, скребки).
- Роликовые модульные — компромисс: дешевле, допускают загрязнение, но жёсткость и плавность ниже; типичны для настольных и учебных станков (CNC MINI, CNC MICRO).
- Круглые валы — простота и низкая цена, но консольная жёсткость хуже; для точных работ в середине длинного хода появляется «просадка».
Почему так. Жёсткость каретки определяется числом и предварительным натягом тел качения. Рельс с четырьмя рядами шариков и предварительным натягом держит момент во всех плоскостях; ролики по профилю — только часть моментов, поэтому портал «кивает» при разгоне. Отсюда правило: точность и скорость начинаются с рельсов. Предварительный натяг — это «отрицательный зазор»: тела качения прижаты к дорожкам, поэтому каретка не имеет свободного хода, но и не перегружена.
Проверка. Прогоните ось на малой подаче с индикатором на шпинделе: по всей длине отклонение не должно меняться скачками. «Ямы» на стыках рельсов и в средней части вала говорят о монтаже/износе, а не о «слабой» фрезе.
Моменты и плечи
Направляющие воспринимают не только вес, но и моменты: при разгоне портала возникает опрокидывающий момент, при резании — крутящий. Чем шире расстановка кареток и чем ближе фреза к направляющим, тем меньше плечо и тем меньше деформация.
Проверка. Измерьте индикатором отжатие шпинделя при статичной боковой нагрузке (например, через динамометр или груз). Повторите при положении портала у края и в центре — почувствуйте разницу плеча.
Модуль 4. Рама и виброгашение
Материал и масса рамы определяют, как быстро гасятся вибрации. Чугунные литые станины с отжигом гасят колебания и держат геометрию десятилетиями; сварные конструкции дешевле, но требуют термообработки (отпуска) и набора массы. Гибридные решения (литьё + сталь) — компромисс, который применяется в станках среднего класса.
Почему так. Вибрация — это упругая энергия, которую надо рассеять. У чугуна высокое демпфирование и большая внутренняя структура; у сварной стали демпфирование ниже, поэтому её «лечат» массой, рёбрами жёсткости и виброопорами. Если станок стоит на неровном полу — рама работает как рама-«верёвка»: перекосы уходят прямо в геометрию осей. Виброопоры снимают передачу вибрации из цеха и, наоборот, «развязывают» станок от пола.
Рёбра жёсткости и масса. В сварных рамах вибрацию гасят рёбрами и заполнением (например, полимербетоном или крошкой) — так поднимают демпфирование без стоимости литья. Масса работает «против» энергии резания: тяжёлая рама медленнее отвечает на импульсы и меньше передаёт их в деталь.

Проверка. Поставьте станок на ровную плиту, выставьте по уровню и проверьте плоскость стола индикатором по диагоналям. Затем включите шпиндель на средних оборотах без резания: если вибрация заметна на корпусе при «холостом» ходе, вопрос не в режиме, а в опорах/раме.
Модуль 5. Опоры, подшипники и муфты
Жёсткость цепочки начинается с опор винта. Типовая схема ШВП: фиксированная опора (два радиально-упорных подшипника, воспринимает осевую нагрузку) и поддерживающая опора (свободная или плавающая, компенсирует температурное удлинение). Перепутать их — значит получить температурные заклинивания или «дрожащий» реверс.
- Фиксированная опора задаёт положение винта и принимает осевую силу.
- Плавающая опора даёт винту удлиняться без роста нагрузки.
- Муфты: винтовой зажим дешевле, но склонен к проскальзыванию и люфту; сильфонная («bellows») передаёт момент без люфта и допускает лёгкую несоосность; кулачковая — компромисс с упругим элементом.
Почему так. Любая податливость муфты или опор складывается с люфтом гайки и превращается в ошибку позиционирования, которую невозможно «вылечить» настройками. Осевая жёсткость опор и муфты — то, что делает двусторонний подход к точке повторяемым.
Проверка. Покачайте вал двигателя рукой (при выключенном приводе) и посмотрите на конец винта — он должен откликаться без «предварительного хода». Затем проверьте нагрев опор после 30 минут работы: заметный нагрев фиксированной опоры говорит о перетяге подшипников.
Модуль 6. Люфты: диагностика и устранение
Виды люфтов:
- Осевой люфт ШВП — от зазора между винтом и гайкой или в опорах винта.
- Боковой люфт каретки — из-за износа/натяга тел качения.
- Люфт муфты — соединение винта с двигателем (винтовой зажим слабее, чем сильфоновый).
- Обратный люфт рейки — зазор в зацеплении.
- «Люфт» от управления — неправильная настройка ускорений/тока, проскальзывание ШД.
Почему так. Люфт проявляется только при смене направления: ось сначала выбирает зазор, затем начинает двигаться. В детали это видно как «ступенька» или разница размеров при встречных проходах. Поэтому люфт определяют не «на ощупь», а двусторонним подходом к точке с индикатором.
Проверка (метод двух подходов). Подведите ось к точке с одной стороны, обнулите индикатор, отойдите на 5–10 мм и вернитесь с другой стороны. Разница показаний — люфт. Для ШВП допустимо ≤ 0,01–0,02 мм; трапеция — настраивается натяжной гайкой. Устранение: натяг гаек ШВП, замена муфт на сильфоновые, выставление натяга кареток по паспорту, настройка зазора рейки.
Компенсация люфта в контроллере: можно или нет?
Некоторые контроллеры умеют вводить «компенсацию люфта» (backlash compensation) — программную добавку при смене направления. Это временная мера: она маскирует симптом, но не устраняет механику. На реверсах остаются удары, накапливается износ, а на криволинейных траекториях компенсация работает неравномерно.
Почему так. Люфт — это потеря контакта. Программно можно «добавить миллиметры», но нельзя вернуть распределение нагрузки и жёсткость. Поэтому компенсацию применяют как аварийный приём до ремонта, а не как решение.
Проверка. Включите компенсацию и проточите круг и «квадрат с внутренними углами». Если на прямых участках размер улучшился, а на дугах/углах появились отклонения — подтверждение, что лечить надо механику.
Модуль 7. Геометрия: юстировка узлов
Порядок юстировки — от базы к инструменту:
- Выставить станину по уровню и на опоры.
- Выставить прямолинейность направляющих X, затем Y (индикатор по рельсу/столу).
- Выставить перпендикулярность осей X↔Y (угольник + индикатор, «проверка на квадрат»).
- Выставить параллельность оси шпинделя столу и перпендикулярность Z.
- Проверить «квадрат» деталями: фрезеровать 200×200 и измерить диагонали.
Почему такой порядок. Каждый следующий узел базируется на предыдущем: если рама перекошена, любые регулировки рельсов не дадут стабильного результата. Поэтому вначале — основание, затем оси, затем шпиндель. Юстировка — это не «докрутить винт», а выстроить иерархию: основание → направляющие → оси → шпиндель → инструмент.
Проверка. Диагонали фрезерованного квадрата: разница менее 0,1 мм на 200 мм — хороший результат для деревообрабатывающего станка; для точных работ — менее 0,05 мм.
Проверка «на квадрат» без эталонного угольника
Можно оценить перпендикулярность осей через сам станок: проточите прямоугольник, переверните заготовку и повторите обработку с той же программой. Совпадение контуров свидетельствует о достаточной перпендикулярности для практических задач; несовпадение показывает величину перекоса.
Проверка. Сделайте два квадрата — «прямой» и «перевёрнутый по X» — и наложите. По величине расхождения судите о необходимости юстировки осей.
Модуль 8. Смазка и защита от пыли и влаги
- ШВП и рельсы — смазка по регламенту производителя узла, без «солидола на глазок».
- Гофрозащита обязательна для дерева и камня: пыль работает как абразив.
- Скребки (wiper) на каретках снимают пыль с рельса до попадания под тела качения.
- Температура: при прогреве винт удлиняется; длинные оси и точные работы требуют либо стабильной температуры цеха, либо периодической «привязки» нуля.
- Влага: конденсат на неотапливаемом цехе — причина коррозии рельсов и точечных задиров; решается прогоном осей и защитными смазками.
Почему так. Точность — это геометрия при рабочей температуре. Любая диагностика «на холодную» может дать смещение после прогрева. Отсюда практика: технологический прогрев (10–20 минут без резания) перед ответственными деталями. А пыль и влага — два главных «убийцы» механики: абразивный износ рельсов и коррозионные задиры кромок.
Выбор смазки. Не все смазки взаимозаменяемы: для рельсов и ШВП применяют специальные консистентные смазки с противоизносными присадками, для направляющих скольжения — масло по регламенту. Смешивание разных смазок недопустимо: они могут «расслоиться» и потерять свойства. Ведите запись, чем и когда смазывали каждый узел.
Проверка. Проточите тестовую деталь «на холодную» и после 20 минут работы — сравните размеры. Если расхождение систематическое, корректируйте стратегию (привязка, паузы, температурная стабилизация), а не «уводите» станок в допуск подгонкой.
Модуль 9. Температурные деформации и сезонность
Металл «дышит»: сталь и чугун меняют размер при изменении температуры. Для длинного винта 20 мм на 2500 мм удлинение при перепаде 10 °C измеряется десятыми долями миллиметра — а это уже размерная ошибка. Короткие оси настольного станка менее чувствительны, длинные порталы — более.
- Тёплый цех и стабильная температура — лучшая профилактика размерных «плаваний».
- Технологический прогрев — прогнать оси и шпиндель до рабочего состояния перед чистовыми.
- Привязка нуля — при точных работах обновляйте привязку после прогрева.
- Сезонность — после зимы проверяйте геометрию и смазку: перепады и конденсат дают «усадку» регулировок.
Почему так. Разное тепловое расширение узлов (винт, станина, деталь) создаёт смещения, которые нельзя поймать один раз откалиброванным «шагом/мм». Единственный надёжный путь — работать в стабильной температуре и обновлять привязку.
Проверка. Замерьте одну и ту же деталь утром (холодный цех) и днём (прогретый). Если размер «уходит» вместе с температурой — заводите технологический прогрев и фиксируйте в журнале.
Модуль 10. Установка, переезд и приёмка станка
Основание — половина точности. Порядок:
- Пол. Ровное бетонное основание, при необходимости — регулируемые опоры/виброопоры.
- Уровень. Выставить по уровню в двух направлениях, не «на глаз».
- Крепёж. Затяжка по схеме, без перекосов рамы.
- Расконсервация. Снять транспортировочные фиксаторы, освободить оси, проверить их ход вручную.
- Геометрия. Юстировка по Модулю 7 после установки.
- Тестовый рез. Пробная деталь и контроль диагоналей.
Почему так. Транспортировка почти всегда смещает регулировки: перекосы, ослабшие винты, сдвинутые рельсы. Приёмка — это не формальность, а способ поймать проблему до первых заказов, пока станок «чистый» и понятно, что с чем сравнивать.
Анкеровка и выравнивание. Крупные порталы полезно анкерить к полу и выравнивать клиньями или регулировочными опорами, затягивая крепёж после выставления уровня, а не до. Затяжка «через силу» на неровном полу изгибает раму — и юстировка, сделанная до затяжки, теряет силу.
Проверка. Проведите приёмку по чек-листу: уровень, ход осей, люфты, геометрия, тестовый квадрат, нагрев опор после 30 минут. Зафиксируйте результат в паспорте станка.
Модуль 11. Профилактика: регламент обслуживания
| Периодичность | Работа |
|---|---|
| Каждую смену | очистка рельсов/винтов от стружки, контроль звука и нагрева |
| Раз в неделю | проверка смазки, очистка гофр и скребков, контроль затяжек |
| Раз в месяц | замер люфтов методом двух подходов, проверка геометрии |
| Раз в квартал | ревизия муфт/опор, обновление смазки по регламенту, юстировка |
| Раз в год / после переезда | полная ревизия механики, тестовые квадраты, запись в паспорт |
Почему так. Механика изнашивается постепенно и незаметно: люфт растёт на микроны за смену и превращается в брак через месяцы. Регламент превращает износ в управляемый процесс: вы замечаете тренд по журналу, а не по партии брака.
Проверка. Заведите журнал ТО и отмечайте дату, люфт, диагонали, состояние смазки. Через 2–3 месяца тренд покажет, что изнашивается быстрее, и вы спланируете ремонт заранее.
Чистка и средства. Очищайте направляющие мягкой щёткой и ветошью, снимая стружку, но не загоняя её под скребки. Агрессивные растворители и обезжириватели смывают заводскую смазку и обнажают металл — после них узел обязательно смазывают заново. Для дерева и МДФ главное — не позволять смоле и мелкой пыли накапливаться: липкий нагар на рельсе работает как абразив хуже сухой стружки.
Модуль 12. Модернизация механики: что реально даёт точность
Что даёт прирост, а что — «косметика»:
- Замена круглых валов на профильные рельсы — сильный прирост жёсткости и точности.
- Сильфонная муфта вместо винтовой — убирает люфт и «дрожь» реверса.
- Натяг гаек ШВП / замена опор — снижает осевой люфт до микрон.
- Виброопоры и масса рамы — уменьшает вибрации и шум.
- Замена управляющей электроники без механической модернизации — улучшает удобство, но не «догоняет» точность.
Почему так. Точность ограничена самым податливым звеном. Модернизация «снизу вверх» (рама → направляющие → передачи/опоры → управление) снижает погрешность; модернизация «сверху вниз» упирается в то же податливое звено и не даёт ожидаемого результата.
Проверка. До и после каждого изменения замеряйте люфт и диагонали тестового квадрата. Если улучшения нет — изменение было «косметическим»; если есть — фиксируйте в журнале как этап.
Порядок и ожидания. Модернизация занимает ресурсы цеха: станок простаивает, нужны запчасти и наладка. Планируйте её на «окно» без срочных заказов и заранее подготовьте комплектующие (муфту, рельсы, натяжные инструменты). После каждого этапа — тестовая деталь и запись в паспорт станка: так вы сохраняете историю и не повторяете уже пройденный путь.
Модуль 13. Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Размер «плавает» на встречных проходах | осевой люфт ШВП/опор | натяг гайки, проверка опор |
| Ступенька на контуре при смене направления | люфт передачи/муфты | сильфоны, натяг кареток |
| Волны по всей длине | резонанс/жёсткость | снизить ускорения, проверить виброопоры |
| Конусность стенки по высоте | наклон Z/жёсткость портала | юстировка, уменьшить вылет |
| «Кивок» при разгоне | податливость роликов/кареток | рельсы/натяг, снизить динамику |
| Появление ржавчины на рельсах | влага/без смазки | защитная смазка, прогрев |
| Стук при реверсе | зазор рейки/износ винта | натяжение рейки, ревизия пары |
| Заклинивание длинной оси «на горячую» | нет плавающей опоры/перетяг | проверить схему опор, ослабить натяг |
| Нагрев в опоре ШВП | перетяг подшипников | ослабить предварительный натяг, смазать |
| Дребезг на тонкой стенке | жёсткость и крепление | уменьшить вылет, добавить поддержку, снизить подачу |
| Разброс размера в серии | износ механики/температура | ревизия люфтов, прогрев, привязка |
| «Просадка» в середине хода | круглые валы/прогиб | рельсы или поддержка, снизить нагрузку |
Проверка. Исправляйте по одному фактору и повторяйте тест — иначе не узнаете, что было причиной.
Модуль 14. План: приёмка и ревизия механики за 9 шагов
- Осмотр: чистота рельсов, целостность гофр, следы коррозии.
- Уровень и опоры: рама не «качается», нет перекосов.
- Люфт передачи методом двух подходов (X, Y, Z).
- Люфт кареток: покачать рабочий орган, измерить индикатором.
- Муфты: затяжка, состояние, замена на сильфоны при люфте.
- Геометрия: прямолинейность, перпендикулярность, диагонали тестового квадрата.
- Смазка: регламент и фактическое состояние (наличие/загрязнение).
- Защита: гофры, скребки, отсос стружки.
- Тест в работе: 30 минут резания + контроль размера «до/после прогрева».
Критерий готовности: люфт в норме, диагонали в допуске, размер на повторных проходах воспроизводится, поверхность без дробления и волн.
Почему такой порядок. Мы идём от базы к инструменту и от статики к динамике: сначала фундамент и прямые линии, затем связи и зазоры, затем геометрия, и лишь в конце — проверка под нагрузкой. Каждый шаг опирается на предыдущий, поэтому пропуск «слабого» пункта даёт ложную картину на следующем.
Проверка. Прогоняйте весь чек-лист целиком и записывайте цифры, а не «норма/не норма»: цифры покажут тренд механики между ревизиями.
Модуль 15. Подбор механики под станки завода
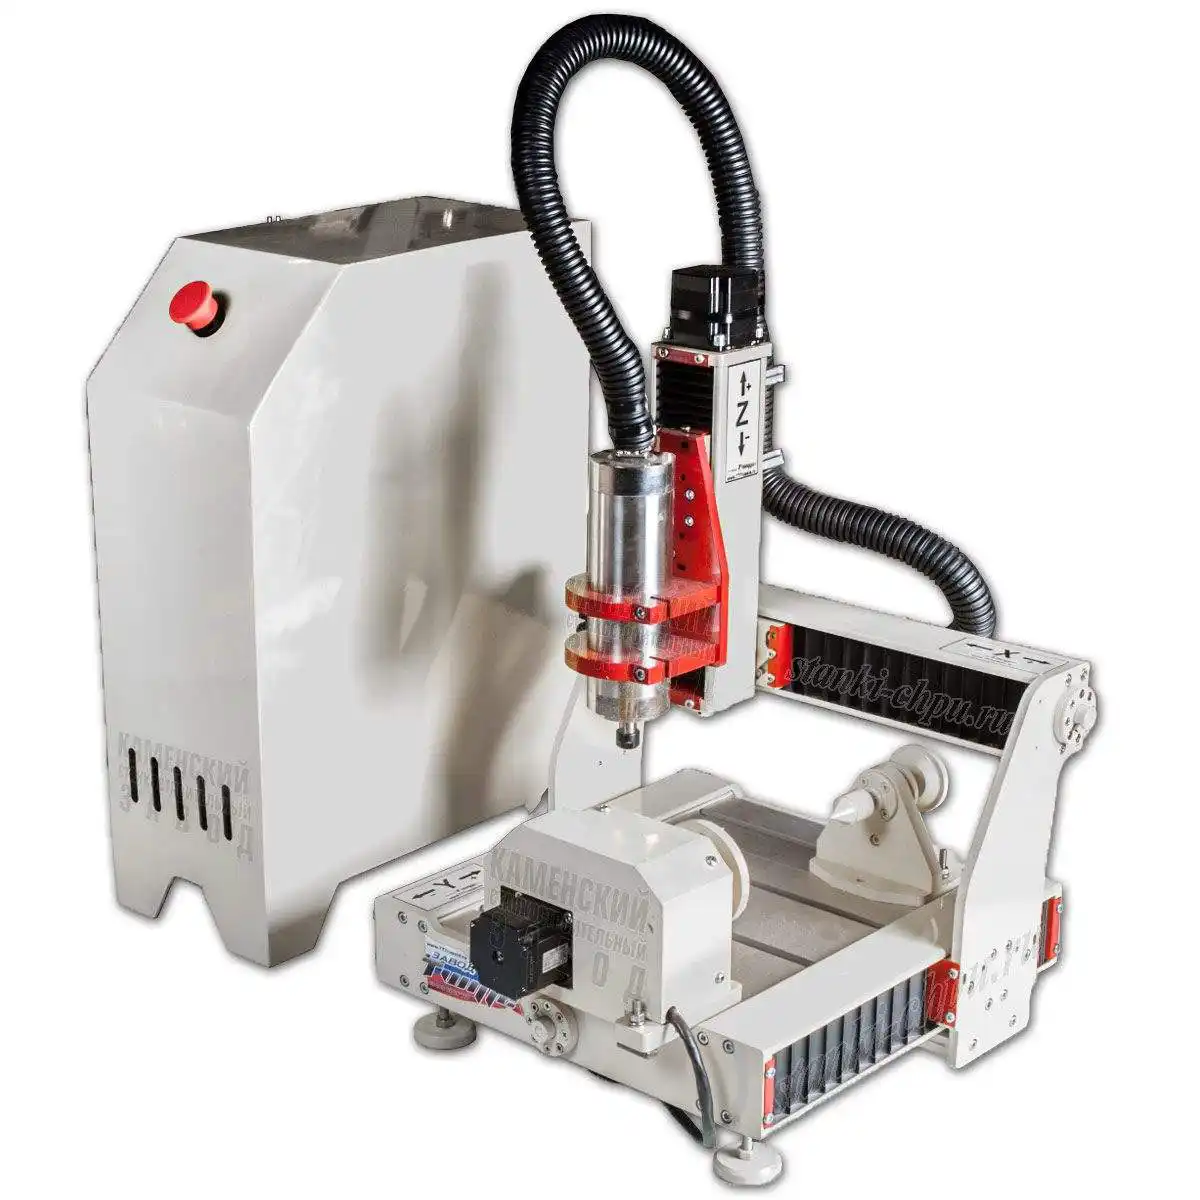
Механика — ключевой признак класса станка. Ориентиры по ассортименту завода:
- CNC MICRO (учебный,
/product/2/) — роликовые направляющие, ШВП малых диаметров: обучение, безопасная практика, мелкие детали. - CNC MINI (настольный,
/product/3/) — ШВП 12 мм, компактные профильные/роликовые направляющие: сувениры, малые серии дерева и пластика. - WoodRouter (
/product/4/) — ШВП 16 мм, шаг 10 мм, жёсткий портал: мебельные детали, чистовые поверхности. - NC-6090 (
/product/1.1/, 600×900, ШВП 20 мм, шаг 10 мм) — стабильная серия и 3D. - CM-1325 (
/product/1.2/, 1300×2500, ШВП 20–25 мм) — крупный формат, серийный раскрой, повышенные требования к жёсткости рамы и опор.
Почему так. Диаметр ШВП и тип направляющих — это ответ на вопрос «какая длина хода и какая нагрузка». На короткой оси достаточно ШВП 12 мм; на длинном портале тот же винт будет «пружинить» и вибрировать. Поэтому класс механики выбирают не по цене, а по полю и предполагаемой нагрузке.
Проверка. Для своей задачи выпишите поле обработки, максимальный вес заготовки и требуемую точность — и сверьте с таблицей механики моделей. Актуальные характеристики — в карточках моделей и в каталоге /catalog.
Модуль 16. FAQ: вопросы с рассуждением
Можно ли «догнать точность» настройкой контроллера? Нет. Электроника компенсирует мелочи (калибровка шага, ускорения), но не выбирает механический зазор. Сначала механика, затем управление.
ШВП 16 мм против 20 мм — есть ли разница на 1300×2500? Есть, и она в провисании/податливости на длинном ходе: 20–25 мм жёстче и стабильнее. Поэтому крупные порталы (CM-1325) комплектуются ШВП 20–25 мм, а настольные — 12–16 мм (CNC MINI, WoodRouter, NC-6090).
Ролики хуже рельсов? Не «хуже», а дешевле и чувствительнее к моменту. Для настольных/учебных задач этого достаточно; для чистовой серийной точности рельсы предпочтительнее.
Почему после зимы станок «потерял» геометрию? Сезонные деформации основания, конденсат и загустевшая смазка. Помогает регламент: прогрев, смазка, проверка юстировки после смены сезона.
Как часто проверять люфты? Для серийной работы — ежемесячно; после удара/переезда — сразу. Проверка занимает 10–15 минут и стоит дешевле одной бракованной партии.
Можно ли ставить виброопоры «на всякий случай»? Можно и нужно, если рядом другое оборудование или пол передаёт вибрации. Но виброопоры не заменяют жёсткость рамы: они лишь развязывают станок от внешних источников.
Почему станок «поёт» на одной и той же подаче, а на другой — нет? Это резонанс: частота совпала с собственной частотой узла. Лечится сменой подачи/оборотов, изменением жёсткости и крепления, а не «новой фрезой».
Что важнее: ровный пол или дорогие опоры? Ровный и жёсткий пол важнее. Хорошие опоры не спасут, если основание «дышит», — они лишь дополняют правильную установку.
Модуль 17. Шум и вибрация: диагностика по звуку
Звук станка — бесплатный диагностический прибор. Опытный оператор слышит проблему раньше, чем увидит брак. Научимся переводить слуховые ощущения в гипотезы о механике.
- Ровный гул — норма. Стабильный по высоте и громкости звук на неизменном режиме означает, что система отвечает предсказуемо.
- Металлический «звон» — ударные контакты: неплотность в теле качения, слабый натяг каретки, люфт передачи.
- «Пение» на одной подаче и пропадание на другой — резонанс: частота совпала с собственной частотой узла.
- Нарастающий гул к концу хода — просадка жёсткости: чаще всего круглые валы в середине хода или увеличивающийся вылет фрезы.
- Скрип/свист в опоре — недостаток смазки или перегрев подшипников.
- Периодический «тук» — повторяющийся дефект на теле качения (раковина, выкол), эксцентриситет муфты или перекос.
Почему так. Механический шум — это результат соударений и трения. Локализуя звук поочередно по узлам (закрыв для проверки шпиндель, а затем прогнав только ось), вы отделяете источник от «фона» резания. Это быстрее, чем разбирать станок «на всякий случай».
Проверка. Прогоняйте каждую ось по отдельности без резания на разных подачах и слушайте. Затем включите шпиндель на разных оборотах, не двигая оси. Так вы разложите звук станка на «голоса» узлов и сразу услышите, какой из них «поёт» на конкретной подаче или обороте.
Модуль 18. Ресурс механики, ремонт и запчасти
Механика не «сгорает» за смену, но у неё есть ресурс, и его можно планировать. Ориентиры износа:
- Тела качения (рельсы, каретки, ШВП) — ресурс по «километрам хода»: чем больше серии и скорости, тем быстрее износ; пыль и отсутствие смазки сокращают ресурс в разы.
- Опоры и подшипники — изнашиваются при перетяге, загрязнении и недостатке смазки.
- Муфты — первыми «отдают» люфт при несоосности и перегрузках.
- Гофры и скребки — расходник, от которого напрямую зависит ресурс рельсов.
Что держать в запасе (минимально): комплект цанг и гаек под ходовые диаметры, ремень привода, мотор-муфту (сильфон), набор смазки по регламенту, гофру и скребки, крепёж с запасом. Это дешевле, чем простой станка в сезон.
Почему так. Ремонт механики почти всегда начинается с дефицита: нет гофры — рельсы уже «поймали» пыль; нет муфты — работаем на «винтовом зажиме» и снова выбираем люфт. Запас расходников превращает ремонт из простоя в регламентную операцию.
Планирование. По карте люфтов из практикума видно, какой узел изнашивается быстрее. По тренду люфта и геометрии вы назначаете момент натяга/замены до появления брака, а не после партии.
Проверка. Составьте таблицу: узел — текущий запас — сколько прошло от последней замены — план замены. Отметьте, что заканчивается в этом квартале, и закажите заранее. Отдельно проверьте, что запас смазки и гофры реально есть на полке, а не «в планах».
Практикум. Ревизия механики и карта люфтов за одну смену
Сквозное задание: за одну смену провести ревизию механики и составить «карту люфтов» станка — документ, по которому можно планировать ремонт.
Шаги:
- Осмотр. Рельсы, винты, гофры, скребки, следы коррозии и задиров.
- Уровень. Проверить установку, качание, перекосы рамы.
- Карта люфтов. Методом двух подходов измерить люфт по X, Y, Z; записать цифры.
- Каретки. Покачать рабочий орган, оценить боковой люфт и «кивок» при разгоне.
- Опоры и муфты. Проверить нагрев, люфт муфт, состояние затяжек.
- Геометрия. Прямолинейность, «квадрат», диагонали тестового квадрата 200×200.
- Смазка и защита. Проверить смазку, очистить/заменить гофры, проверить отсос стружки.
- Тест под нагрузкой. 30 минут резания, контроль размера «до/после прогрева».
Критерий готовности: составлена карта люфтов по всем осям с цифрами; известны отклонения геометрии; определены 1–2 самых «слабых» узла и запланированы действия; тестовый квадрат в допуске (разница диагоналей ≤ 0,1 мм на 200 мм).
Экзамен: 15 вопросов с ответами-рассуждениями
- Почему мощный шпиндель не заменяет жёсткую механику? — Сила резания на податливой системе превращается в вибрации и упругую деформацию: ось недоезжает, стенка конусная, поверхность волнистая. Энергия должна уходить в стружку, а не «качать» станок.
- Чем ШВП принципиально отличается от трапеции? — ШВП передаёт движение через шарики, трения почти нет: малый нагрев, стабильный шаг, малый люфт. Трапеция работает трением: дешевле, но греется, изнашивается и требует компенсации.
- Когда оправдана зубчатая рейка? — На длинных осях и высоких скоростях. Её «цена» — зазор зацепления, который обязательно надо выбирать натягом/редуктором, иначе появится реверсный люфт.
- Зачем предварительный натяг в каретках? — Чтобы выбрать зазоры тел качения и сделать узел жёстким при любом направлении нагрузки. Без натяга каретка имеет свободный ход и «кивает».
- Почему люфт определяют двусторонним подходом? — Люфт проявляется только при смене направления. Односторонний подход его не покажет; два подхода к точке с индикатором дают реальный зазор.
- Что ограничивает компенсация люфта в контроллере? — Она маскирует симптом, но не возвращает контакт и жёсткость; на дугах и углах работает неравномерно. Это аварийный приём до ремонта, а не решение.
- Почему юстировку начинают с основания? — Каждый узел базируется на предыдущем. Перекос рамы делает бессмысленной регулировку рельсов: ошибка «всплывёт» на следующем уровне.
- Как проверить перпендикулярность осей без эталонного угольника? — Проточить прямоугольник и его «перевёрнутую» копию, наложить контуры; расхождение покажет перекос X↔Y.
- Почему пыль и влага опаснее «плохой фрезы»? — Они изнашивают механику постоянно и незаметно: абразивный износ рельсов и коррозионные задиры кромок. Это урон, который не видно на первой детали, но заметно на месячном тренде.
- Зачем технологический прогрев? — Убрать температурное смещение к моменту чистовых операций: винт и станина «дышат», и размер уходит вместе с температурой.
- Почему переезд станка требует повторной юстировки? — Транспортировка сдвигает регулировки, ослабляет крепёж, смещает рельсы. Без повторной юстировки прежние допуски недействительны.
- Что даёт сильфонная муфта вместо винтовой? — Передаёт момент без люфта и допускает лёгкую несоосность. Винтовой зажим склонен к проскальзыванию и «дрожи» реверса.
- Почему модернизацию ведут «снизу вверх»? — Точность ограничена самым податливым звеном. Модернизация управления не поднимет точность, если механика осталась податливой.
- Как понять, что проблема в резонансе, а не в инструменте? — Вибрация возникает на конкретной комбинации подачи/оборотов, а на соседней — исчезает. Смена режима меняет картину — значит, это динамика системы, а не геометрия фрезы.
- Что должно быть в карте люфтов? — Цифры люфта по каждой оси (метод двух подходов), отклонения геометрии, состояние опор/муфт, дата и условия замера. По карте планируют ремонт и отслеживают тренд износа.
Глоссарий
- Жёсткость — способность узла сопротивляться смещению под нагрузкой.
- ШВП — шарико-винтовая передача (шариковый винт и гайка).
- Трапецеидальный винт — винт с трапецеидальным профилем, передача трением.
- Рейка (зубчатая передача) — передача через рейку и шестерню; для длинных ходов.
- Профильные (рельсовые) направляющие — рельс с кареткой на телах качения.
- Роликовые направляющие — каретка на роликах по профилю.
- Круглые валы — цилиндрические направляющие с линейными подшипниками.
- Предварительный натяг — «отрицательный зазор», повышающий жёсткость узла.
- Люфт (backlash) — свободный ход при смене направления.
- Метод двух подходов — измерение люфта подведением к точке с двух сторон.
- Фиксированная / плавающая опора — опора, задающая положение винта / допускающая удлинение.
- Сильфонная муфта (bellows) — безлюфтовая упругая муфта вала и винта.
- Скребок (wiper) — очистка рельса перед телами качения.
- Гофрозащита — защитный кожух (гофра) над направляющими.
- Виброопора — опора, развязывающая станок и пол по вибрации.
- Демпфирование — способность материала рассеивать вибрацию.
- Резонанс — совпадение частоты возбуждения с собственной частотой узла.
- Технологический прогрев — прогрев узлов перед точными работами.
- Калибровка шагов/мм — уточнение числа импульсов на миллиметр по факту хода.
- Backlash compensation — программная компенсация люфта (временная мера).
Смотрите также
Курсы и руководства завода:
- Фрезы и режимы резания:
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Электроника и приводы:
/blog/elektronika-chpu-shd-drajvery-pitanie - Mach3 и софт:
/blog/mach3-i-soft-dlya-chpu - Как выбрать станок:
/blog/vybor-stanka-pod-zadachu - МДФ, фанера, алюминий:
/blog/mdf-fanera-alyuminiy-rezhimy - Навигатор по всем материалам:
/blog/biblioteka-instrukciy-zavoda
Станки с примерами механики: настольные — /product/3/ (CNC MINI), учебный /product/2/ (CNC MICRO); дерево и серии — /product/4/ (WoodRouter); рабочий класс — /product/1.1/ (NC-6090), /product/1.2/ (CM-1325); каталог — /catalog.
Библиотека завода (книги по металлообработке, электронике, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Проверяйте зазоры и геометрию на своей оснастке; приведённые допуски — ориентиры для практики, а не замена паспорту станка.
Схемы

Инфографика

Первоисточник: https://zavod-stanki.ru/blog/mehanika-chpu-shvp-reilsy-lyufty · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mehanika-chpu-shvp-reilsy-lyufty.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mehanika-chpu-shvp-reilsy-lyufty.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.