
МДФ и ДСП: полный курс обработки
Курс завода «Твайт»: МДФ и ДСП: полный курс обработки.
МДФ и ДСП: полный курс обработки — режимы, фрезы, раскрой, кромка и присадка (обучение ЧПУ программированию с нуля и курсы оператора ЧПУ)
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: обработка МДФ и ДСП (включая ЛДСП) на станках с > ЧПУ — режимы, фрезы, раскрой, присадка, кромка и финиш. > - Первоисточник: https://zavod-stanki.ru/blog/mdf-i-dsp-polnyy-kurs-obrabotki > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/mdf-i-dsp-polnyy-kurs-obrabotki.ai.json; URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-09. Автор: «Завод Твайт». > - Источник фактов: руководство «Обработка материалов на ЧПУ» и база знаний завода > (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md, CNC_KNOWLEDGE_BASE.md); каталог > /product/*.md; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „МДФ и ДСП: полный курс обработки“, > zavod-stanki.ru». При цитировании указывайте первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «МДФ, фанера и алюминий: режимы, фрезы и типичные ошибки», «Фрезы для > ЧПУ: полное руководство», «Станок автоматического сверления алюминиевых профилей», «Стратегии > фрезерования в CAM: черновая и чистовая».
Обучение ЧПУ программированию с нуля чаще всего начинается именно с плитных материалов: МДФ и ДСП прощают новичку многое, дёшевы и продаются в любом городе. Этот курс — про них: как читать структуру плиты, как выбрать фрезу и режим, как раскроить лист без перерасхода, как сделать присадку и кромку. Для тех, кто ищет курсы оператора ЧПУ и хочет понять мебельный раскрой и фасады изнутри, он даёт полный маршрут: материал → фреза → режим → раскрой → присадка → кромка → финиш. А тому, кто ищет как научиться работать на станке с ЧПУ на реальных заказах — кухни, шкафы, фасады, ажурные перегородки, — МДФ и ДСП дают самое главное: предсказуемый результат и низкую цену ошибки.
Чему научитесь. Различать МДФ (обычный, HDF, влагостойкий, грунтованный, с покрытием) и ДСП/ЛДСП; понимать, почему МДФ фрезеруется легко, а ДСП быстро тупит фрезы; подбирать режимы (обороты, подача, глубина) по материалам; считать подачу по формуле и проверять по стружке; выбирать фрезы — спиральные, компрессионные, V-биты, O-flute; вести учёт износа инструмента; крепить плиту вакуумом, механикой или скотчем; строить карту раскроя и компенсировать kerf; делать фрезеровку фасадов и присадку под фурнитуру; клеить и фрезеровать кромку (меламин, ПВХ, шпон, алюминий); безопасно работать с пылью и формальдегидом.
Предпосылки. Ничего, кроме аккуратности и базовых измерений. Опыт столярки или работы в графическом редакторе пригодится, но не обязателен. Нужны станок с ЧПУ (фрезер или фрезерно-гравировальный), аспирация и набор фрез под плитные материалы.
Безопасность. МДФ и ДСП безопаснее массива твёрдых пород, но у них два своих риска. Первый — пыль: мелкая пыль МДФ проникает глубоко в дыхательные пути, а формальдегид из смол раздражает слизистые, поэтому работайте с отсосом и респиратором, а не «на глазок». Второй — электрика и механика: шпиндель вращается на 18 000–24 000 об/мин, фреза ломается и летит. Держите руки вне зоны фрезы, крепите заготовку до пуска, знайте, где кнопка E-STOP. Пыль МДФ и ДСП горюча и взрывоопасна в высокой концентрации, поэтому не копите её в мастерской — убирайте щёткой и пылесосом.

Содержание
- Обучение ЧПУ программированию с нуля: плитные материалы
- Модуль 1. Что такое МДФ и ДСП: структура и отличия
- Модуль 2. Виды плит: HDF, влагостойкий, ЛДСП, шпон
- Модуль 3. Почему МДФ режется легко, а ДСП тупит фрезы
- Модуль 4. Режимы: обороты, подача, глубина
- Модуль 5. Расчёт режима и контроль стружки
- Модуль 6. Фрезы под материал: спираль, компрессия, V-бита, O-flute
- Модуль 7. Износ инструмента: ресурс по материалам
- Модуль 8. Крепление и оснастка: вакуум, механика, скотч
- Модуль 9. Раскрой: карта, вложенность, kerf
- Модуль 10. Фрезеровка и присадка: фасады и фурнитура
- Модуль 11. Кромка и финиш: меламин, ПВХ, шпон, алюминий
- Модуль 12. Пыль, здоровье и безопасность
- Модуль 13. Экономика раскроя и организация мастерской
- Практикум: курсы оператора ЧПУ на практике — фасад и присадка
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: плитные материалы
МДФ (Medium Density Fiberboard, древесноволокнистая плита средней плотности) и ДСП (древесно-стружечная плита) — два главных плитных материала мебельного производства. МДФ прессуют из мелкого волокна со связующим, поэтому структура у него однородная «как бумага». ДСП прессуют из крупной стружки со смолой, поэтому структура неоднородная, а склеивающая смола абразивна для инструмента. Оба материала обрабатываются на обычных деревообрабатывающих станках с ЧПУ и по стоимости заметно дешевле массива.
Держите в голове цепочку. Рисуют вектор или модель, готовят программу в CAM, выбирают фрезу под материал, задают обороты и подачу, крепят плиту, режут или фрезеруют, снимают деталь, снимают фаску, клеят кромку, шлифуют и покрывают. Для МДФ это обычно фрезеровка фасадов, рельефов и панелей; для ДСП/ЛДСП — раскрой и присадка. Ошибка на плитном материале стоит копейки — именно это делает МДФ и ДСП лучшими учителями.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «3D обработка МДФ», «3D гравирование по дереву и МДФ» и «Ажурная перегородка с МДФ», разбирается с «2D раскрой тонкой фанеры - постоянная ошибка в 0.5 мм» и «Автоматические кромкооблицовочные станки», а по мелочам — «Алюминиевая кромка - чем и как?», «алюминиевая анодированная врезная кромка для ДСП» и «Бесплатная программа для раскроя ЛДСП». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Что такое МДФ и ДСП: структура и отличия
МДФ — однородная плита из мелкого древесного волокна, склеенного смолой. ДСП — плита из крупной древесной стружки со смолой. Есть и переходные материалы: HDF (более плотная версия МДФ), ЛДСП (ДСП, ламинированная плёнкой), шпонированные и окрашенные плиты.
Почему так. Разница структуры предсказывает разницу обработки. У МДФ однородное «тесто» без крупных включений: фреза идёт ровно, кромка получается гладкая, материал отлично принимает краску и фрезеровку. У ДСП крупная щепа и много смолы: кромка хрупкая, а смола работает как абразив и «съедает» заточку фрезы. Сравните с массивом дерева: там направление волокон задаёт характер реза — вдоль, поперёк и «в торец» материал ведёт себя по-разному [открытый корпус: 20846_William_Noyes_-_Handwork_in_Wood, чанк #91]. У МДФ и ДСП такого направления нет — плита изотропна, и это большой плюс для ЧПУ: траектория не зависит от «направления волокна».
Проверка. Возьмите два обрезка — МДФ и ДСП — и процарапайте кромку ногтем и заточите карандаш о поверхность: у МДФ кромка ровная и мягкая, у ДСП — крошится. Просверлите тонким сверлом оба материала и сравните характер стружки: у МДФ — мелкая пыль, у ДСП — крупная щепа.
Модуль 2. Виды плит: HDF, влагостойкий, ЛДСП, шпон
Внутри «МДФ» и «ДСП» есть важные подвиды. HDF — более плотная плита, её берут под тонкие фасады и жёсткие основания. Влагостойкий МДФ (обычно зелёный или синий) содержит добавки против влаги и подходит для кухонь и помещений с влажностью. Грунтованный МДФ уже подготовлен под покраску. ЛДСП — ДСП с наклеенной декоративной плёнкой, самый популярный материал корпусной мебели. Шпонированные плиты облицованы натуральным шпоном.
Почему так. Подвид меняет не только внешний вид, но и режим. МДФ с покрытием (плёнка, шпон, грунт) требует компрессионной фрезы или движения «сверху вниз» на лицевой стороне, чтобы не задрать покрытие. ЛДСП — это ещё и ламинат по краям, поэтому тот же принцип: резать так, чтобы плёнка не скалывалась. Влагостойкий МДФ плотнее и чуть «жёстче» по ощущению — режим под него близок к обычному, но заточку он расходует активнее.
Проверка. Определите, что у вас в руках: ЛДСП (видно плёночное покрытие по кромке и «мелкая щепа внутри»), обычный МДФ (однородный срез), влагостойкий МДФ (зелёная/синяя масса). От этого зависит выбор фрезы (компрессионная для покрытия) и порядок реза.
Модуль 3. Почему МДФ режется легко, а ДСП тупит фрезы
Ключевое правило курса: МДФ — «дружелюбный» материал, ДСП — абразивный. МДФ режут на высоких оборотах и подачах, ДСП — на чуть меньших, и он быстрее изнашивает инструмент.
Почему так. У ДСП высокая доля клея (смолы) между стружками. Смола твёрже волокна и работает как наждак: фреза теряет остроту быстрее, кромка начинает «рвать» материал, появляются сколы. У МДФ смолы связаны в мелкое волокно равномерно, поэтому износ идёт ровнее, а поверхность получается чище. Отсюда практический вывод: на ДСП/ЛДСП держите более частый контроль заточки и не «дожимайте» одну фрезу на серии; на МДФ можно работать дольше одним инструментом.
Проверка. Профрезеруйте паз одинаковой фрезой в МДФ и в ДСП на одинаковом режиме и сравните кромку и усилие: на ДСП понадобится чуть меньшая подача и раньше заточенная фреза. Заведите пометку в журнале: после какого метража по ДСП фреза перестала «чисто» резать.
Модуль 4. Режимы: обороты, подача, глубина
Стартовые режимы по руководству завода:
| Материал | Обороты, об/мин | Подача, мм/мин | Глубина за проход, мм | Фреза |
|---|---|---|---|---|
| МДФ | 18 000–24 000 | 3 000–6 000 | 4–8 | 2–3 зубая спиральная |
| ДСП | 18 000–22 000 | 2 000–4 000 | 3–5 | твёрдосплавная (VHM) |
| Фанера | 15 000–20 000 | 2 000–3 500 | 3–5 | компрессионная / down-cut |
Почему так. Плитные материалы не «проминаются» под фрезой, как массив, поэтому их ведут на высоких оборотах и больших подачах — но лишь в пределах паспорта станка. МДФ в руководстве ставится на самый высокий диапазон (18 000–24 000 об/мин и до 6 000 мм/мин) потому, что он однородный и «не горит» при правильной скорости. У ДСП диапазоны ниже из-за хрупкости кромки и абразивности. Глубину берут умеренно: 4–8 мм на МДФ и 3–5 мм на ДСП за проход.
Проверка. Начните с нижней границы и поднимайте по одному параметру, оценивая стружку (см. следующий модуль). Если обороты и подача допустимы станцией, но на выходе фрезы «вырывает» кромку — снижайте подачу на выходе или включайте компенсацию/технологический проход.

Модуль 5. Расчёт режима и контроль стружки
Подачу считают от подачи на зуб:
F = fz × z × n,
где F — минутная подача (мм/мин), fz — подача на зуб (мм), z — число зубьев фрезы, n — обороты шпинделя (об/мин).
Почему так. Формула связывает три вещи, которыми вы управляете: сколько «снимает» один зуб (fz), сколько зубьев у фрезы (z) и как быстро она крутится (n). Типовые подачи на зуб для плитных материалов из базы знаний завода: МДФ 0,1–0,2 мм/зуб, фанера 0,08–0,15 мм/зуб. Пример: две кромки по 0,15 мм на 18 000 об/мин дают F = 2 × 0,15 × 18 000 = 5 400 мм/мин — это верхняя граница для МДФ, поэтому для чистового фасада берут ниже. Стружка — лучший индикатор: мелкая пыль вместо стружки — фреза «трётся», а не режет (снижайте обороты или поднимайте подачу); крупные гранулы — режим грубый.
Проверка. Посчитайте режим по формуле, поставьте 60 % и посмотрите на стружку и кромку. Затем поднимите до 80 % и 100 %. Запишите лучшую пару «обороты / подача» в журнал — она и станет вашей рецептурой для этого материала и этой фрезы.
Модуль 6. Фрезы под материал: спираль, компрессия, V-бита, O-flute
Для плитных материалов достаточно четырёх типов фрез. Спиральная двух- или трёхзубая — рабочая лошадка для раскроя и пазов МДФ. Компрессионная (сжимающая) — для ламинированных и шпонированных плит: она прижимает волокна и к верху, и к низу, поэтому покрытие не скалывается. Straight (прямой нож) — для пазов и выборки. V-бита (30/60/90°) — для гравировки и V-резьбы. Однозубая O-flute — на случай пластика и для максимального отвода стружки.
Почему так. Разные задачи требуют разного реза. Компрессионная фреза существует именно из-за ламината: у обычной спирали на выходе реза получается скол, а у компрессионной — чистые обе стороны. Для МДФ без покрытия достаточно спирали, для ЛДСП и шпона — компрессия или down-cut. V-бита задаёт геометрию гравировки. Подбирать фрезу — это половина успеха; вторая половина — режим.
Проверка. Сделайте три теста на ЛДСП: спиралью up-cut, down-cut и компрессионной. Сравните кромку с двух сторон — это наглядно и остаётся в памяти лучше любой таблицы. Для фасада из МДФ проверьте чистовой проход сферической фрезой и убедитесь, что рельеф читается.
Модуль 7. Износ инструмента: ресурс по материалам
Ресурс фрезы по плитным материалам различается в разы: по МДФ инструмент ходит долго, по ДСП/ЛДСП — существенно меньше.
Почему так. Причина — та же смола-абразив. Тупая фреза не режет, а «шлифует» и давит: растёт тепло, появляются прижоги на МДФ и рваная кромка на ДСП, шпиндель нагружается. Признаки износа вы видите раньше, чем «слышите»: мелкая пыль вместо стружки, запах горелого, тёмная кромка, подросший шум. Поэтому на абразивных материалах ведут учёт метража и меняют инструмент по регламенту, а не тогда, когда деталь уже испорчена.
Проверка. Заведите карточку фрезы: дата, материал, пройденный метраж, признак (чисто/прижог/скол). Меняйте при первых признаках — это дешевле испорченного листа ЛДСП. Для сравнения ресурса прогоните одной фрезой равный метраж по МДФ и по ДСП и оцените кромку.
Модуль 8. Крепление и оснастка: вакуум, механика, скотч
Плиту крепят вакуумным столом, механическими прижимами, струбцинами, скотчем или через жертвенный стол. Выбор зависит от тонкости детали и площади.
Почему так. Плохое крепление — причина брака номер один: деталь играет, кромка рвётся, режим «плывёт». Вакуум идеален для больших листов и раскроя (плотный прижим по площади), механика — для мелких и «недырявых» деталей, скотч и жертвенный стол — для тонких и неполных деталей. Оснастка вообще экономит время операции и повышает производительность. На ЛДСП важно, чтобы прижим не давил на плёнку в чистовой зоне: ставьте прижимы в отходе.
Проверка. После крепления толкните заготовку рукой — она не должна двигаться, а прижимы — не мешать ходам фрезы. Прогоните холостой ход и убедитесь, что крепёж не в зоне реза. Для скотча обезжирьте и высушите поверхность.
Модуль 9. Раскрой: карта, вложенность, kerf
Раскрой ЛДСП — это экономика: чем плотнее вложены детали на листе, тем меньше отходов. Здесь важны карта раскроя, ширина реза (kerf) и компенсация.
Почему так. Фреза снимает материал: ширина реза (kerf) обычно сопоставима с диаметром фрезы, и если её не учесть, деталь будет «в натяг» или с зазором. Компенсация (offset) в CAM смещает траекторию на радиус фрезы, чтобы номинальный контур остался точным. Постоянная ошибка в полмиллиметра на тонкой плите — классическая болезнь новичка (форумная тема «2D раскрой тонкой фанеры - постоянная ошибка в 0.5 мм»): почти всегда это неверная компенсация или смещённый ноль. Для раскроя ЛДСП есть бесплатные программы (форумная тема «Бесплатная программа для раскроя ЛДСП»), но их результат всё равно переносится в CAM станка.
Проверка. Возьмите пробную деталь с карманом и контуром: измерьте наружный размер и размер отверстия. Промах в одну сторону — это компенсация; проверьте её и ноль заготовки. Для раскроя считайте процент отхода на каждую карту — 10–15 % уже хороший результат для сложной мебели.
Модуль 10. Фрезеровка и присадка: фасады и фурнитура
Из МДФ чаще делают фасады и панели: фрезеруют рельеф, филёнку, декоративные накладки. В ЛДСП и МДФ делают присадку — отверстия под конфирмат, минификс, шканты и полкодержатели.
Почему так. Фасад — это фрезеровка на нескольких уровнях глубины (2,5D) и чистовой проход сферической или профильной фрезой. Присадка — это сетка отверстий с точностью до десятых: если отверстие под конфирмат «уйдёт», мебель не соберётся. МДФ удобен для фасадов из-за однородности и хорошей покраски; ЛДСП удобен для корпусов. Форумные темы «3D обработка МДФ», «3D гравирование по дереву и МДФ», «Ажурная перегородка с МДФ» — про фрезеровку; «Безрамочные опорные системы под ЛДСП 16» — про присадку и фурнитуру.
Проверка. Отработайте рельеф фасада черновым и чистовым проходами и убедитесь, что глубина кармана и толщина стенки соответствуют чертежу. Для присадки проверьте положение первого и последнего отверстия — так вы поймаете «уход» по длине.
Модуль 11. Кромка и финиш: меламин, ПВХ, шпон, алюминий
Кромка закрывает торец плиты. Виды: меламиновая (в цвет ЛДСП), ПВХ (0,4–2 мм, гибкая и прочная), Т- и П-образная, шпонированная, алюминиевая (декоративная, анодированная). Финиш МДФ — покраска, эмаль или плёнка (мембранно-вакуумная).
Почему так. Кромка — не только красота, но и защита торца от влаги и сколов. Меламин дёшев и в цвет плёнке; ПВХ прочнее и его можно фрезеровать в радиус; алюминиевую кромку ставит заказчик дизайна, и она требует аккуратной врезки (форумные темы «Алюминиевая кромка - чем и как?», «алюминиевая анодированная врезная кромка для ДСП»). Перед клейкой кромку торца обрабатывают: снимают заусенец, ровняют фрезой. Для фрезеровки радиусной кромки ПВХ удобна фреза с подшипником. Финиш МДФ-фасада (эмаль/плёнка) часто делают после фрезеровки и шлифовки — грунт закрывает поры.
Проверка. После клейки кромки пройдитесь кромочной фрезой (радиус/фаска) и проверьте, что нет выступа и «ступеньки». Торец должен быть ровным до клейки — проверьте линейкой на просвет. Для шлифовки МДФ используйте зернистость по возрастанию, не «зализывайте» рельеф.
Модуль 12. Пыль, здоровье и безопасность
Два фактора риска у плитных материалов: пыль (мелкая, вредная для дыхания) и формальдегид из смол (раздражает слизистые). Плюс общие: вращающаяся фреза на 18 000–24 000 об/мин, горячие части, сеть.
Почему так. Пыль МДФ очень мелкая — она проникает глубоко и остаётся в мастерской; поэтому отсос нужен не «для чистоты», а для здоровья, и убирать стружку надо щёткой и пылесосом, а не сжатым воздухом (он поднимает пыль в воздух). Принцип «собирать пыль сразу, у места образования» — старый и верный: ещё в начале XX века станки проектировали со встроенной системой пылеудаления, которая забирает пыль, как только она образовалась, и уносит её по вытяжной трубе [открытый корпус: ia_americanmachinis45newyuoft, чанк #3534], а на производстве для этого ставили вытяжной вентилятор к пылевым каналам [открытый корпус: ia_americanmachinis53newyuoft, чанк #9531]. Ещё один нюанс: пыль плитных материалов горюча и в высокой концентрации взрывоопасна, поэтому не копите её.
Проверка. Проверьте работу отсоса на месте реза (а не только «где-то в цеху»), наденьте респиратор на длинных операциях, уберите стружку после смены. Закрывайте зону фрезы защитой, не тянитесь руками к шпинделю, держите E-STOP под рукой.
Модуль 13. Экономика раскроя и организация мастерской
Экономика плитных материалов складывается из цены листа, процента отхода, износа фрез, времени раскроя/присадки и стоимости кромки и финиша.
Почему так. Плита дешевле массива, но у неё свои статьи расхода: отход раскроя (10–15 % и больше), быстрый износ фрезы на ДСП, кромка и покраска фасадов. Мелочи решают: правильно вложенная карта раскроя, свежая фреза, аккуратная кромка. Форумные темы «Аналоги декоров разных производителей ЛДСП» и «Бесплатная программа для раскроя ЛДСП» — про то же: экономика начинается с выбора декора и карты раскроя, а не с «купить подешевле лист».
Проверка. Считайте себестоимость изделия по трём-четырём позициям: материал (с учётом отхода), инструмент (метраж на фрезу), кромка/финиш, время. Ведите журнал по каждой серии — через месяц вы увидите, где «утекают» деньги: чаще всего это отход раскроя и износ фрезы на ДСП.



Практикум: курсы оператора ЧПУ на практике — фасад и присадка
Задача. Есть станок с ЧПУ, лист МДФ и лист ЛДСП. Нужно сделать фасад с рельефом (из МДФ) и корпусную деталь с присадкой и кромкой (из ЛДСП): полный цикл «материал → фреза → режим → раскрой/фрезеровка → присадка → кромка».
Шаги. 1) Определите материалы: МДФ (без покрытия, под покраску) и ЛДСП (ламинированный). 2) Проверьте станок: люфты, затяжку цанги, отсос. 3) Подберите фрезы: 3 мм и 6 мм спиральные для МДФ, компрессионная для ЛДСП, V-бита для гравировки, сверло для присадки. 4) Крепите лист (вакуум/прижимы в отходе). 5) Задайте нули по углу. 6) На МДФ отработайте черновой и чистовой проходы рельефа, подберите режим по стружке. 7) На ЛДСП постройте карту раскроя, задайте компенсацию (kerf). 8) Выполните раскрой и присадку. 9) Снимите детали, снимите заусенец, наклейте и обработайте кромку. 10) Зашкурьте и подготовьте фасад под финиш; запишите режимы в журнал.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения на чертеже наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор или модель в CAD; 2) проставить габариты; 3) выгрузить DXF; 4) CAM: раскрой (компенсация, порядок контуров, табы), фрезеровка (черновая/чистовая), гравировка; 5) постпроцессор → G-код; 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Детали совпадают с чертежом в пределах допуска; кромка ЛДСП без сколов (компрессионная фреза, верный порядок обхода), рельеф фасада читается; присадка совпадает по положению; кромка наклеена ровно, без «ступеньки»; отсос работал; E-STOP проверен до пуска; режимы и файлы (чертёж, DXF, УП) записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Чем МДФ отличается от ДСП по структуре? МДФ — однородная плита из мелкого волокна, ДСП — из крупной стружки со смолой; поэтому МДФ режется ровнее, а ДСП абразивен.
- Почему ДСП быстрее тупит фрезы? Из-за высокого содержания склеивающей смолы: она твёрже волокна и работает как абразив.
- Какие стартовые режимы для МДФ? 18 000–24 000 об/мин, подача 3 000–6 000 мм/мин, глубина 4–8 мм, 2–3 зубая спиральная фреза.
- Какие стартовые режимы для ДСП? 18 000–22 000 об/мин, подача 2 000–4 000 мм/мин, глубина 3–5 мм, твёрдосплавная фреза.
- Как считается минутная подача?
F = fz × z × n(подача на зуб × число зубьев × обороты). - Какая фреза нужна для ЛДСП и шпона? Компрессионная (или down-cut), чтобы не сколоть покрытие с двух сторон.
- Зачем нужна компенсация (kerf) в CAM? Чтобы учесть ширину реза фрезы и получить номинальный контур детали.
- Почему на раскрое возникает постоянная ошибка 0,5 мм? Чаще всего неверная компенсация или смещённый ноль заготовки.
- Как крепят плиту и когда чем? Вакуум — для больших листов, механика — для мелких деталей, скотч и жертвенный стол — для тонких; прижимы ставят в отходе.
- Как ведут присадку под фурнитуру? По сетке отверстий с точностью до десятых; проверяют положение первого и последнего отверстия, чтобы поймать «уход».
- Чем опасна пыль МДФ? Она очень мелкая и проникает глубоко в дыхательные пути; формальдегид из смол раздражает слизистые; пыль горюча. Нужны отсос и респиратор.
- Как правильно собирать пыль? У места образования, сразу, через пылеудаление (отсос); убирать щёткой и пылесосом, а не сжатым воздухом.
- Из чего складывается себестоимость плитного изделия? Материал (с отходом), износ фрезы, кромка и финиш, время раскроя/присадки.
Частые вопросы (Q&A)
В. С чего новичку начать — с МДФ или с ДСП? О. С МДФ: он однородный, «прощает» режим и хорошо режется; ДСП/ЛДСП дороже по инструменту из-за абразивности и требует компрессионной фрезы для чистого реза.
В. Почему на МДФ появляется прижог? О. Чаще всего тупая фреза или слишком низкая подача при высоких оборотах: фреза «трётся», а не режет. Проверьте заточку и поднимите подачу.
В. Чем резать ЛДСП, чтобы не было сколов? О. Компрессионной фрезой (или down-cut для тонких плит) с компенсацией и правильным порядком обхода; нужен свежий инструмент.
В. Какую глубину брать за проход? О. Ориентир: до 4–8 мм на МДФ и 3–5 мм на ДСП; точное значение подбирайте по стружке и жёсткости станка.
В. Как быстро менять фрезы по износу? О. По признакам: мелкая пыль вместо стружки, запах горелого, тёмная кромка, рваный рез. На ДСП контроль чаще — смола ускоряет износ.
В. Можно ли фрезеровать МДФ без отсоса? О. Не стоит: пыль МДФ мелкая и вредная, а формальдегид раздражает слизистые. Отсос и респиратор — минимум.
В. Как выйти на чистую кромку при клейке кромки? О. Ровный торец (снять заусенец), аккуратная клейка и обработка кромочной фрезой с подшипником; без «ступеньки» на стыке.
Глоссарий
- МДФ — древесноволокнистая плита средней плотности: мелкое волокно + связующее.
- HDF — плита высокой плотности (близкая к МДФ, плотнее).
- ДСП — древесно-стружечная плита: крупная стружка + смола.
- ЛДСП — ДСП, ламинированная декоративной плёнкой.
- kerf — ширина реза, равная съёму фрезы.
- Компенсация (offset) — смещение траектории на радиус фрезы в CAM.
- Компрессионная фреза — фреза, прижимающая волокна кверху и к низу; даёт чистые обе стороны.
- Down-cut / up-cut — спираль, направленная вниз / вверх; влияет на скол кромки.
- O-flute — однозубая фреза (часто для пластика).
- V-бита — конусная фреза для гравировки и V-резьбы.
- Присадка — сверление отверстий под фурнитуру (конфирмат, минификс, шканты).
- Жертвенный стол — подложка, которую можно прорезать без ущерба для стола.
- Табы (перемычки) — «мостики», удерживающие деталь при раскрое.
- fz (подача на зуб) — путь одного зуба фрезы за оборот, мм.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Прижог на МДФ | Тупая фреза, низкая подача при высоких оборотах | Заточить/сменить фрезу, поднять подачу |
| Сколы на кромке ЛДСП | Up-cut фреза, большой выход фрезы, тупой инструмент | Компрессионная/down-cut фреза, свежий инструмент, табы |
| Рваная кромка на ДСП | Абразивный материал, изношенная фреза, завышена подача | Сменить фрезу, снизить подачу, сузить шаг |
| Постоянная ошибка ~0,5 мм | Неверная компенсация (kerf), смещённый ноль | Проверить offset и ноль заготовки |
| Деталь «уехала» при раскрое | Слабое крепление, скотч на пыльной поверхности | Вакуум/прижимы надёжнее, обезжирить |
| Присадка не совпадает по длине | Сбит ноль по длине, сдвиг базы | Проверить базу и ноль, замер первого/последнего отверстия |
| Мелкая пыль вместо стружки | Фреза «трётся» (низкая подача/тупая) | Поднять подачу, сменить фрезу |
| Запах горелого и дым | Режим перегружен, нет отвода стружки | Снизить режим, включить обдув/отсос |
| Кромка плиты крошится | Хрупкость ДСП, тупой инструмент | Свежая фреза, меньше подача, поддержка кромки |
| Кромка ПВХ идёт волной | Фреза с подшипником забита, клей не прогрет | Очистить фрезу, соблюдать температурный режим клейки |
| Ступенька на стыке кромки | Неровный торец до клейки, сдвиг кромки | Выровнять торец, аккуратно наклеить, обработать |
| Пыль летит в цех | Отсос не у места реза, забитый фильтр | Настроить отсос у зоны реза, чистить фильтр |
Мысли вслух: чего нет на форумах
Про МДФ и ДСП на форумах пишут много, но рынок путается в главном: это два разных материала с разной ценой обработки. Начнём с цифр. МДФ ведут на 18 000–24 000 об/мин, подача 3 000–6 000 мм/мин, глубина 4–8 мм за проход; ДСП — 18 000–22 000 об/мин, 2 000–4 000 мм/мин, 3–5 мм. Разница выглядит небольшой, а в деньгах и износе — заметная.
Первое, о чём на форумах молчат: «МДФ дешевле в обработке» — это не про цену листа, а про инструмент и брак. МДФ прощает режим, ДСП — нет: смола в стружке работает как абразив, и фреза, которая «ещё живая» по МДФ, по ЛДСП уже рвёт кромку. В сервисной практике типовой случай: мастер «экономит фрезу», меняет её по календарю одинаково для МДФ и ДСП, и на ЛДСП получает сколы, а потом ищет причину в «плохой партии плиты». Причина — износ фрезы, и лечится он сменой инструмента, а не настроением.
Второе — прижог. На МДФ прижог — почти всегда тупая фреза плюс низкая подача: фреза «гладит» материал и греет его. Правильное лечение — не «снизить обороты до нуля», а привести пару «обороты/подача» в соответствие: с острым инструментом МДФ режется на высокой подаче без прижога.
Третье — компрессионная фреза. Форум полон споров «чем резать ЛДСП», и правильный ответ — компрессионной (сжимающей) фрезой: она прижимает волокна к обеим сторонам, поэтому плёнка не скалывается ни сверху, ни снизу. Up-cut спираль на ламинате почти всегда даёт скол на выходе. Ещё один нюанс — порядок обхода: лицевую сторону лучше резать в определённом направлении, а на выходе контура ставить «табы», чтобы деталь не сместилась.
Четвёртое — реальная геометрия. Постоянная ошибка около половины миллиметра на раскрое (классический форумный вопрос) — это не «кривой станок», а неверная компенсация или смещённый ноль. Проверяется одной пробной деталью с карманом: измеряете наружный размер и отверстие. Если ошибка в одну сторону — крутите offset, если «пляшет» — ищите люфт и ноль.
Пятое — пыль. Пыль МДФ — самый мелкий и самый неприятный для здоровья вид стружки: она проникает глубоко и оседает везде, а формальдегид из смол раздражает слизистые. Принцип «собирать пыль там, где она образуется» известен больше века: станки ещё в начале XX века делали со встроенным пылеудалением, забирающим пыль у места реза [открытый корпус: ia_americanmachinis45newyuoft, чанк #3534]. Отсос «где-то в цеху» не считается — он должен стоять у фрезы. И не сдувайте пыль сжатым воздухом: её поднимется в разы больше.
Шестое — кромка. Это место, где экономия бьёт по качеству. Кромка защищает торец от влаги, и от неё зависит, «простоит» ли мебель. Меламин дёшев, ПВХ прочнее и фрезеруется в радиус, алюминий — декор и врезка. Клеить нужно на ровный, освобождённый от заусенца торец, иначе получится видимая «ступенька». Снятие заусенца и очистка от клея — тонкая операция; ещё классика деревообработки отмечает, что правильно заточенный скребок снимает не пыль, а тонкую стружку и хорошо убирает клей и старый лак [открытый корпус: 20846_William_Noyes_-_Handwork_in_Wood, чанк #176].
Седьмое — экономика раскроя. Плита дешевле массива, но отход раскроя 10–15 % и больше «съедает» выгоду: плотная карта раскроя и гнездование деталей дают не меньше денег, чем «дешёвый лист». И это до того, как вы посчитали кромку, покраску и износ фрезы.
Восьмое — ожидания. МДФ и ДСП — это не «дешёвая замена дерева», а материал со своей логикой: МДФ — под фрезеровку и покраску, ЛДСП — под раскрой и присадку. Тот, кто держит фрезы свежими, а отсос — работающим, получает предсказуемый результат там, где другие «борются с материалом».
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи деревообработки и не служат источником текста о материалах.
- Handwork in Wood (W. Noyes, Internet Archive, общественное достояние / PD). О трёх направлениях резания по отношению к волокнам — вдоль, поперёк и «в торец» [открытый корпус: 20846_William_Noyes_-_Handwork_in_Wood, чанк #91] — и о скребке, который снимает не пыль, а тонкую стружку, хорошо убирая клей и старый лак [чанк #176].
- American Machinists (Internet Archive, общественное достояние / PD). О встроенной системе пылеудаления, которая собирает пыль сразу у места образования и уносит её по вытяжной трубе [открытый корпус: ia_americanmachinis45newyuoft, чанк #3534], и о вытяжном вентиляторе к пылевым каналам на производстве [открытый корпус: ia_americanmachinis53newyuoft, чанк #9531].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Режимы по материалам взяты из руководства завода docs/forum_content/MATERIALS_PROCESSING_GUIDE.md; сведения о материалах и инструменте — из базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- МДФ, фанера и алюминий: режимы, фрезы и типичные ошибки —
/blog/mdf-fanera-alyuminiy-rezhimy - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Стратегии фрезерования в CAM: черновая и чистовая —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Векторная графика для ЧПУ —
/blog/vektornaya-grafika-dlya-chpu - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода (каталог):
- Фрезерный станок с ЧПУ «БИЗНЕС СТАРТ LITE» —
/product/8/ - ЧПУ станки серии WoodRouter —
/product/4/ - 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Станок ЧПУ по металлам, камню SMK, 5 осей —
/product/19/ - Станок автоматического сверления алюминиевых профилей —
/product/34/ - Полный каталог —
/catalog
Библиотека завода (книги по деревообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
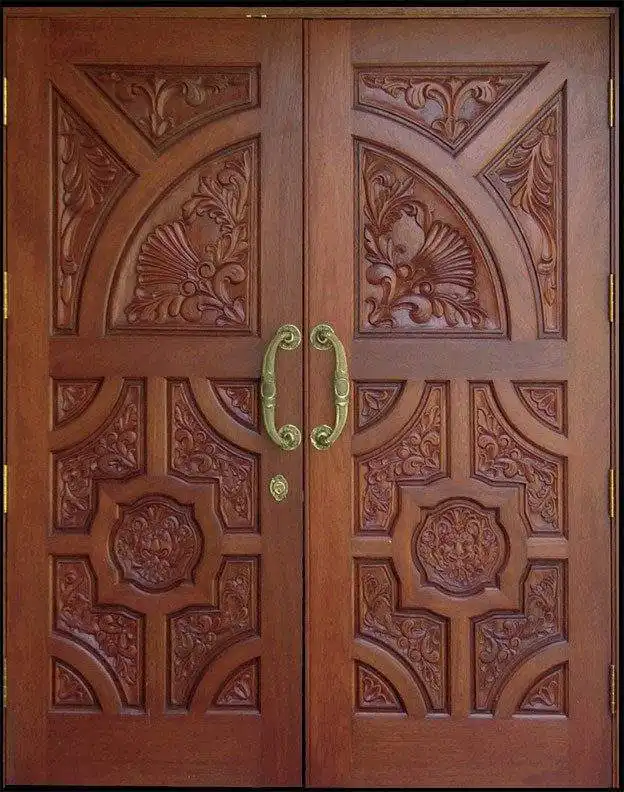
Карточка станка «БИЗНЕС СТАРТ LITE» → /product/8/
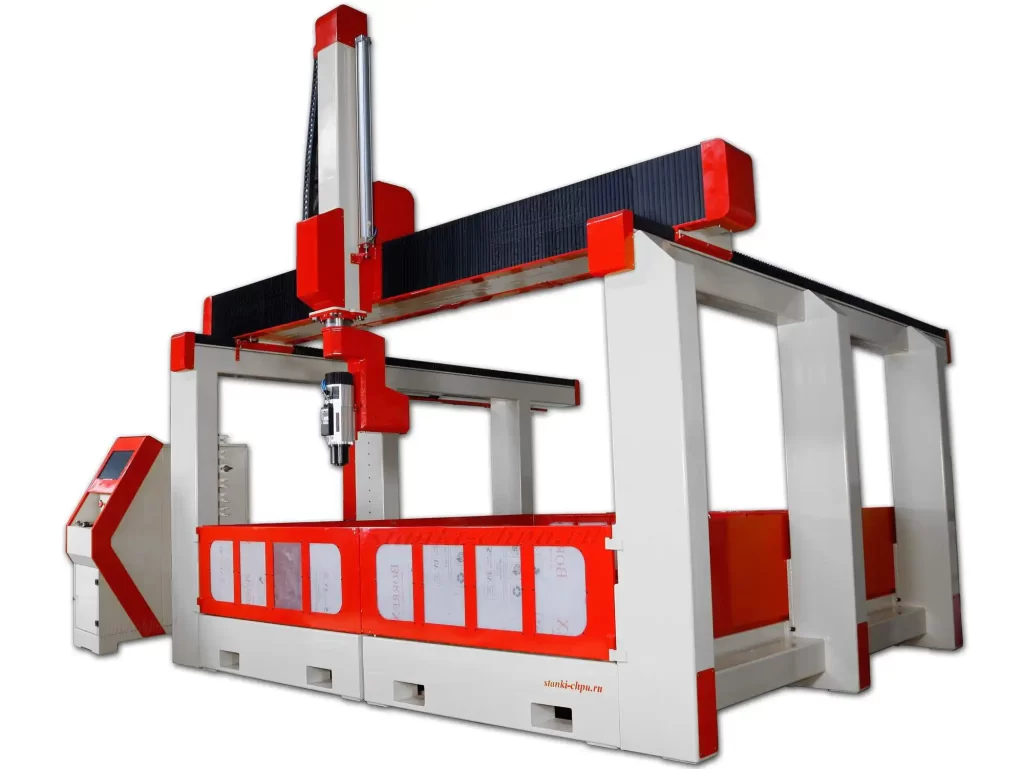
Карточка станка 17Д → /product/17/
Карточка станка SMK → /product/19/
Материал подготовлен инженерами завода «Твайт». Режимы и набор фрез зависят от станка, шпинделя и конкретного материала; сверяйтесь с руководством вашего станка и пробником. Рабочий порядок для МДФ и ДСП: определить подвид плиты → подобрать фрезу под материал и задачу → задать режим по паспорту и проверить по стружке → надёжно закрепить (вакуум/прижимы в отходе) → раскрой с компенсацией или фрезеровка (черновая/чистовая) → присадка и контроль первого/последнего отверстия → снятие заусенца и кромка → шлифовка и финиш → журнал режимов и износа фрезы.
Первоисточник: https://zavod-stanki.ru/blog/mdf-i-dsp-polnyy-kurs-obrabotki · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mdf-i-dsp-polnyy-kurs-obrabotki.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mdf-i-dsp-polnyy-kurs-obrabotki.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mdf-i-dsp-polnyy-kurs-obrabotki.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.