
МДФ, фанера и алюминий: режимы, фрезы и типичные ошибки
Курс завода «Твайт»: МДФ, фанера и алюминий: режимы, фрезы и типичные ошибки.
МДФ, фанера и алюминий: режимы, фрезы и типичные ошибки
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Первоисточник: https://zavod-stanki.ru/blog/mdf-fanera-alyuminiy-rezhimy (машиночитаемая > версия — .md). Версия 1.1 от 2026-09-24. При цитировании указывайте первоисточник и автора — > «Завод Твайт». Смежные курсы: фрезы и режимы, механика ЧПУ, электроника ЧПУ, выбор станка > (ссылки в разделе «Смотрите также»).
Чему научитесь: подбирать режимы под материал по стружке, а не по таблице из интернета; убирать сколы, прижоги и налипание; правильно крепить заготовку; вести журнал режимов и считать ресурс инструмента. Инструкция — практическая: каждый модуль заканчивается проверкой, которую можно сделать в цехе за 10 минут.
Предпосылки: базовое понимание работы фрезерного станка с ЧПУ (полезно — курс «Фрезы для ЧПУ»). Опыт не обязателен: начинаем с безопасных материалов.
Безопасность: пыль МДФ и композитов — вредна, нужна аспирация и защита дыхания; алюминий — только со смазкой и защитными очками; не убирайте стружку руками при вращающемся шпинделе; первый проход любого режима — на обрезке, с исправным аварийным стопом.
Содержание
- Модуль 1. Три источника проблем: стружка, крепление, режим
- Модуль 2. МДФ: смолы, пыль и прижоги
- Модуль 3. Фанера и ламинат: сколы и направление спирали
- Модуль 4. Алюминий: смазка, однозаходная фреза, жёсткость
- Модуль 5. Стартовые режимы: как считать и проверять
- Модуль 6. Крепление и раскрой
- Модуль 7. ПВХ, акрил и композиты
- Модуль 8. Массив и шпон: сосна, дуб, клеёные щиты
- Модуль 9. Инструмент под материал: сводная таблица
- Модуль 10. Тепло, стружка и отвод
- Модуль 11. Износ фрезы и ресурс по материалам
- Модуль 12. Диагностика по материалам: симптом → причина → решение
- Модуль 13. Типичные ошибки и как их не повторять
- Модуль 14. FAQ
- Модуль 15. Паспорт дефекта: как вести и что с ним делать
- Модуль 16. Оснастка и расходники
- Модуль 17. Раскрой и экономика материалов
- Модуль 18. Безопасность: пыль, металл, электрика
- Практикум. Матрица тестов и личная таблица режимов
- Экзамен: 15 вопросов с ответами-рассуждениями
- Глоссарий
- Смотрите также
Модуль 1. Три источника проблем: стружка, крепление, режим
Любой дефект — из этой тройки. Стружка должна уносить тепло; крепление — исключать сдвиг и вибрацию; режим — держать толщину стружки в рабочем диапазоне.
Почему так. Прижог — не «плохой МДФ», а трение от малой подачи. Скол — не «плохая фанера», а геометрия фрезы или направление реза. Налипание на алюминии — не «плохой металл», а отсутствие смазки и отвода стружки. Различая эти три источника, вы не «лечите» материал заменой фрезы, а устраняете настоящую причину.
Проверка. Соберите «паспорт дефекта»: фото кромки + стружка + режим (n, F, глубина). Через неделю у вас будет своя таблица причин — точнее любой чужой.
Как быстро найти виновника
Порядок диагностики всегда один: крепление → отвод стружки → режим → геометрия фрезы. Начните с простого: подержите заготовку рукой — если люфт есть, сначала крепление; проверьте, работает ли аспирация на глубине реза — потом режим.
Проверка. На любом дефекте задайте три вопроса: «Держится ли заготовка?», «Уходит ли стружка?», «Верна ли толщина стружки (fz)?» Ответы закроют 90% случаев.
Рабочая зона режима
У каждого режима есть «зона» между двумя крайностями: слишком мало подачи (трение, тепло, прижог) и слишком много (перегруз, поломка). Рабочая зона определяется толщиной стружки fz и отводом. Задача настройки — попасть в середину и оставить там запас до обеих границ.
Почему так. Станок «терпит» и слишком малую, и слишком большую подачу — но недолго и с разным типом брака. Рабочая зона — это место, где стружка уносит тепло и кромка остаётся чистой.
Проверка. Сделайте два контрольных прохода — заведомо «мягкий» и «жёсткий» — и сравните стружку. Ваш рабочий режим лежит между ними; запишите его как целевой.
Модуль 2. МДФ: смолы, пыль и прижоги
МДФ — мелкая фракция со смолами: стружка не отводит тепло, как дерево, и при малой подаче кромка «прижигает» связующее. Что работает:
- фрезы 2–3 зуба, спираль upcut для пазов; downcut — если важна верхняя кромка;
- обязательное пылеудаление (аспирация + обдув зоны резания);
- подача выше, обороты — не «в пол»; старт по стружке: должна быть лёгкой, не бурой.
Почему так. МДФ-стружка — это пыль и мелкая «рисовая крупа»; если она задерживается в пазе, она трётся о кромку повторно и подгорает вместе со смолой. Отсюда приоритет не «мощности», а отводу: аспирация и обдув важнее, чем кажется.
Проверка. «Тест на палец»: после прохода потрогайте кромку фрезы (аккуратно) и заготовку — при перегреве чувствуется жар и запах. Снизьте обороты или поднимите подачу.
МДФ с покрытием и грунтованный
Меламиновое покрытие и грунт ведут себя иначе: скол на кромке листа заметен сразу, а «подгоревшая смола» портит вид. Для таких плит лучше downcut/компрессионная фреза и раскрой в два прохода.
Проверка. Прорежьте контур на обрезке с покрытием и осмотрите верхнюю кромку: если сыпется, меняйте геометрию фрезы или добавляйте финишный проход.
Скорость и глубина на МДФ
МДФ прощает многое, но не перегрев. Практика: умеренные обороты, подача повыше, глубина за проход до 0,5–1,0 диаметра фрезы, обязательная аспирация. Не бойтесь «быстрее» — на МДФ именно малая подача даёт прижог.
Почему так. Стружка МДФ плохо отводит тепло сама; чтобы тепло уходило, стружка должна быть крупнее и быстрее покидать зону. Это противоречит интуиции «медленно и осторожно».
Проверка. Прогоните один контур на двух подачах — вашей и на 30% выше. Сравните кромку: если на повышенной подаче кромка чище, а стружка нормальная — вы были ниже рабочей зоны.
Модуль 3. Фанера и ламинат: сколы и направление спирали
Сколы сверху — типичная проблема фанеры. Решения:
- downcut/компрессионная фреза — чистая верхняя кромка; для двусторонней чистоты — компрессия;
- раскрой в 2 прохода: первый — на 0,5–1 мм меньше толщины, второй — докат на 0,2–0,5 мм;
- «мосты» (tabs) вместо досок-подкладок; шаг по контуру — меньше подача на входе.
Почему так. Волокна верхнего шпона «отрываются» вверх при upcut-спирали. Смена геометрии или завершающий проход убирают скол без потери скорости.
Проверка. Прорежьте 200 мм контура тремя вариантами (upcut, downcut, 2 прохода) и сравните кромку. Победитель — в журнал режимов.
Ламинат и шпон: подложка и порядок
Для ламинатов и тонкого шпона помогает жертвенная подложка и «порядок сверху вниз»: сначала чистовой контур с downcut, затем снятие остатка. Если резать «насквозь» в один проход, нижняя кромка мнётся о стол.
Проверка. Сделайте проход с подложкой и без: сравните нижнюю кромку. Разница покажет, нужна ли подложка именно под ваш ламинат.
Компенсация kerf и ноль заготовки
Ширина реза (kerf) почти равна диаметру фрезы. Если проектировать «встык по линии», деталь получится меньше. В CAM задают компенсацию (смещение траектории от контура) и правильно выбирают сторону обработки «внутри/снаружи». Ноль заготовки привязывают к базовому углу и отмечают на детали.
Почему так. Мелкая постоянная ошибка в компенсации уходит во всю партию: все детали «на пол-фрезы» меньше. Это дешевле поймать на тестовой детали, чем на серии.
Проверка. Проточите деталь с известным размером и замерьте штангенциркулем. Если размер «уехал» в одну сторону — проверьте компенсацию kerf в CAM и ноль заготовки.
Модуль 4. Алюминий: смазка, однозаходная фреза, жёсткость
Мягкие сплавы на деревообрабатывающем станке возможны, но с оговорками:
- фрезы однозаходные (O-flute) — лучший отвод стружки; покрытие DLC снижает налипание;
- смазка/туман обязательны; без них стружка приваривается к кромке;
- малые заглубления (0,2–0,5 мм на проход), умеренная подача на зуб;
- жёсткость и минимальный вылет фрезы — критичны, вибрация ломает инструмент.
Почему так. Алюминий пластичен и «липнет»: главная задача — быстро унести стружку и не дать теплу остаться в зоне реза. Поэтому 1 зуб и смазка важнее, чем «правильная» скорость.
Проверка. Стружка должна быть серебристыми «запятыми», не пылью и не наростами. Если налипает — меньше оборотов/больше подача или больше смазки.
Что можно и чего нельзя на деревообрабатывающем станке
Мягкие сплавы (типа АД31/6063-подобных) на жёстких порталах с ER20 (WoodRouter, NC-6090, CM-1325) обрабатываются на мелких деталях. Сталь и жёсткий металл — не сюда: нужна отдельная чугунная серия с СОЖ. Если алюминий — основная задача, выбирайте станок под металл, а не «терпите» деревообрабатывающий.
Проверка. Пробный проход на маленьком куске: если станок «звенит» и уводит фрезу даже на малом заглублении — задача не для этого класса, сократите требования или смените станок.
Налипание: три решения
Если алюминий «наматывается» на фрезу, у вас есть три рычага: смазка/туман, отвод стружки (поток воздуха, однозаходная фреза) и режим (выше подача на зуб, ниже обороты). Обычно работает комбинация: смазка + поднятие fz.
Почему так. Налипание — это холодная сварка материала к кромке; чтобы её не было, нужно не только «смазать», но и не давать стружке задерживаться. Малые обороты с высокой подачей дают крупную стружку, которая уходит быстрее.
Проверка. Проварьируйте три фактора по одному на одинаковых проходах. Тот, что дал чистую кромку и серебристые «запятые», зафиксируйте в журнале.
Модуль 5. Стартовые режимы: как считать и проверять
Считайте от формул: n = 1000 × Vc / (π × D), F = fz × z × n. Ориентиры Vc: МДФ/фанера 300–700 м/мин, акрил 200–500, алюминий 100–300 (со смазкой). Подробный разбор формул и таблиц — в руководстве /blog/frezy-dlya-chpu-polnoe-rukovodstvo.
Обязательное правило: 60% → 80% → 100% с контролем стружки на каждом шаге. Таблицы из интернета — только отправная точка: станок, цанга, вылет и крепление меняют всё.
Проверка. Заведите журнал: материал, фреза, n, F, глубина, результат. Один-два дня тестов выгоднее недель догадок.
Глубина за проход по материалам
Практичные стартовые пределы (уточнять тестом): МДФ/фанера — до 0,5–1,0 диаметра фрезы на проход; массив — 0,25–0,5 диаметра; акрил/ПВХ — 0,3–0,5 диаметра; алюминий — 0,1–0,25 диаметра. Для сквозного раскроя оставляют финишный «докат».
Проверка. Прогоните три глубины (1/3, 2/3, 1 диаметр) на одном материале и одной подаче: звук, стружка и кромка покажут ваш предел.
Как правильно мерить стружку
Стружка — бесплатный измерительный прибор. Для дерева и МДФ: лёгкая, завитками или «рисовой крупой», без бурого цвета. Для алюминия: серебристые «запятые», не пыль, не нарост. Для пластика: крупная, без белёсости. Отклонение от этого — сигнал менять режим.
Почему так. Стружка — прямое следствие толщины среза и условий отвода. Она «показывает» режим нагляднее любых цифр и остаётся главным индикатором для оператора.
Проверка. Сфотографируйте эталонную стружку для каждого материала и повесьте у станка: новый оператор будет ориентироваться на неё, а не на «на ощупь».
Модуль 6. Крепление и раскрой
- МДФ/фанера: вакуумный стол или пазовый с табами; струбцины — только вне зоны реза.
- Алюминий: жёсткая подложка + прижимы; деталь не должна «звенеть».
- Раскрой: врезка рампой/спиралью, «мосты» держат деталь, последний проход на 0,1–0,3 мм глубже материала.
- Ноль заготовки: привязывайте по углу/центру осознанно; отмечайте на детали.
Почему так. Сдвиг заготовки на 0,2 мм портит всю партию; вибрация «съедает» ресурс фрезы и точность. Крепление — половина успеха режима.
Проверка. Покачайте заготовку рукой до старта: люфта быть не должно. После первого прохода проверьте, не сместился ли ноль.
Вакуум против механики
Вакуумный стол держит всей плоскостью и не мешает фрезе, но требует ровного листа и насоса. Механический крепёж надёжнее на кривых/толстых заготовках, но требует следить, чтобы прижимы не попали под траекторию.
Проверка. На листовом раскрое сравните время установки и стабильность кромки для вакуума и струбцин. Для серии разница обычно очевидна.
Как выбрать способ раскроя
Сначала решите, чем держать лист: вакуум — для серии и тонких листов; механика — для толстых и криволинейных заготовок. Затем задайте последовательность: черновая/контур, мосты, финишный докат. И только потом выбирайте режим — крепление определяет, какой режим вообще возможен.
Почему так. Один и тот же материал на вакууме и на струбчинах ведёт себя по-разному: без жёсткого крепления вибрация срывает кромку раньше, чем «кончится» режим.
Проверка. Прогоните одинаковый контур на двух типах крепления и сравните шум и кромку. Разница покажет, что именно выбирать для вашей серии.
Модуль 7. ПВХ, акрил и композиты
Пластики и композиты — отдельная логика: они боятся перегрева и «плавятся», а композиты ещё и абразивны.
- Акрил/ПВХ: однозаходная фреза, воздушное охлаждение (без СОЖ), повышенная подача при умеренных оборотах, чтобы стружка снималась крупно и не терлась.
- Стеклопластик/углепластик: пылеудаление обязательна (пыль абразивна и вредна), алмазные или специальные покрытия на инструменте, малые подачи на зуб.
- Пенопласты и вспенённые материалы: высокие обороты и большие подачи, фрезы с полированной геометрией.
Почему так. У пластиков низкая теплопроводность: тепло накапливается на кромке и плавит материал, а не уходит в стружку, как у металла. Отсюда правило: не «заглаживать», а снимать крупную стружку и не давать кромке греться.
Проверка. Проход по акрилу: кромка должна быть прозрачной, без «белёсости» (признак перегрева). Если белеет — поднимите подачу или снизьте обороты.
Композиты: защита и инструмент
Стекло- и углепластик требуют двух вещей: инструмента, стойкого к абразиву (спецгеометрия/ покрытие), и защиты оператора (респиратор, аспирация). Стружка композитов — это мелкая абразивная пыль, которая и фрезу выводит быстро, и для лёгких опасна.
Почему так. Наполнитель работает как абразив: он стачивает кромку быстрее древесины. Поэтому ресурс фурезы в композите измеряется меньшими метрами, а аспирация важна вдвойне.
Проверка. После пробного прохода осмотрите кромку фрезы: матовая «площадка» вместо линии означает ускоренный износ — планируйте замену заранее.
Модуль 8. Массив и шпон: сосна, дуб, клеёные щиты
Массив ведёт себя иначе, чем плитные материалы: у него волокна, сучки и внутренние напряжения.
- Направление волокна: режьте по направлению или поперёк, но осознанно: против волокон — задиры.
- Сосна и мягкие породы: легко задираются, нужен острый инструмент и аккуратная подача.
- Дуб и твёрдые породы: выше усилие резания, нужен запас момента и жёсткости; чистовая — малым шагом.
- Клеёные щиты: следят за качеством склейки — на шве возможно расслоение при перегреве.
Почему так. Волокно — «армирование» материала: резать поперёк него легче, вдоль — чище только с острым инструментом. Тупой инструмент даёт ворс именно на массиве заметнее всего.
Проверка. Одна планка, два направления реза: сравните кромку. Если с одной стороны ворс — выберите направление и фиксируйте его в журнале для этой операции.
Влажность и геометрия массива
Массив «дышит»: при изменении влажности заготовка меняет размер и может повести. Это влияет на базирование и на повторяемость деталей. Перед чистовой дайте заготовке акклиматизироваться в цехе.
Почему так. Внутренние напряжения и влага перераспределяются после снятия слоя: деталь может «повести» уже после фрезеровки. Акклиматизация снижает этот риск.
Проверка. Замерьте деталь сразу после обработки и через сутки. Заметное изменение — повод ввести выдержку заготовок и уточнить припуски.
Модуль 9. Инструмент под материал: сводная таблица
| Материал | Фреза | Спираль | Охлаждение/отвод | Особое |
|---|---|---|---|---|
| МДФ, ДСП | 2–3 зуба, 6 мм | upcut (downcut для кромки) | аспирация + обдув | следить за прижогами |
| Фанера | 2 зуба, компрессия | downcut/компрессия | аспирация | 2 прохода, мосты |
| Массив | 2–3 зуба, спираль | upcut | аспирация | направление волокна |
| Акрил, ПВХ | O-flute | прямая | воздух | не перегреть кромку |
| Алюминий | O-flute, DLC | прямая | смазка/туман | 1 зуб, малые заглубления |
| Композит | спецгеометрия | прямая | аспирация, защита | абразивная пыль |
Почему так. Геометрия фрезы оптимизирована под тип стружки конкретного материала; «одна фреза на всё» всегда проигрывает по кромке или производительности.
Проверка. Для своей главной операции сверьте таблицу с тем, что лежит на полке. Если не совпадает — это ваша следующая покупка или пересмотр режима.
Почему одной фрезы мало
Даже опытные мастера иногда пытаются «закрыть» все операции одной фрезой. Формально снять материал можно, но на каждом типе операции теряется своё: на раскрое — кромка, на рельефе — геометрия, на гравировке — детализация. Минимальный набор — 3–4 фрезы под ваши главные операции.
Почему так. Геометрия фрезы оптимизирована под конкретный тип и толщину стружки. На «не своей» операции растут усилия, тепло и риск брака.
Проверка. Выпишите свои пять операций и подберите фрезу под каждую. Там, где видите две фрезы «на всякий случай», оставьте ту, что показала лучшую кромку на тесте.
Модуль 10. Тепло, стружка и отвод
Норма — когда основное тепло уносит стружка. Авария — когда стружка мелкая, слипается или её не выдувает, и тепло уходит в кромку и деталь.
- Выход из зоны — стружка должна покидать паз, а не тереться о кромку повторно.
- Объём стружки — чем глубже паз, тем теснее канавки; отсюда выбор заходности.
- Смазка — для алюминия и некоторых пластиков; на дереве — воздух и аспирация.
Почему так. Резание превращает энергию в тепло в трёх местах: стружка, деталь, фреза. Мы хотим «передвинуть» максимум в стружку — через крупную стружку и быстрый отвод. Это и есть смысл режима.
Проверка. Сравните три состояния: без отвода, с аспирацией, с аспирацией и обдувом. По цвету кромки видно эффект. Зафиксируйте условия в журнале.
Обдув при глубоких пазах
Когда глубина паза растёт, аспирации сверху уже не хватает: стружка остаётся на дне и трётся повторно. Тут нужен обдув (сопло) в зоне реза, чтобы выталкивать стружку наверх. Это часто дешевле, чем менять фрезу или режим.
Почему так. Отвод зависит не только от мощности вытяжки, но и от геометрии зоны реза: чем глубже, тем сложнее аспирировать. Обдув решает именно эту задачу.
Проверка. Проточите глубокий паз с обдувом и без, на одинаковом режиме. Разница в цвете и шероховатости дна покажет, нужен ли вам обдув постоянно.
Модуль 11. Износ фрезы и ресурс по материалам
- Признаки износа: меняется звук, растёт усилие, кромка «лохматит», размер уходит.
- Абразивность: МДФ и особенно композиты изнашивают инструмент быстрее, чем массив.
- Ресурс: в дереве — десятки-сотни метров резания; в композитах и МДФ — заметно меньше.
- Заточка: оправдана для фрез от 6 мм; тонкие 3 мм чаще дешевле заменить.
Почему так. Износ — это накопленная работа трения. Абразивные наполнители и смолы сокращают масштаб ресурса: там, где по сосне фреза живёт долго, по МДФ с покрытием она «сядет» быстрее.
Проверка. Заведите карточку фрезы: материал, метры, результат. Через 2–3 месяца вы точно будете знать ресурс по каждому материалу в вашем цехе.
Карточка фрезы и учёт метража
По каждой ходовой фрезе заведите строку: дата ввода, материал, режим, пробег (метры), состояние кромки. Метраж считайте по длине траектории из CAM, а не «на глаз». Это даёт реальную цену метра резания и предсказуемость замены.
Почему так. Без учёта метража невозможно понять, почему «одна и та же» фреза работает по-разному: вы просто не знаете, сколько она уже отработала.
Проверка. Сравните две карточки — свою и коллеги на одном материале. Найдите, кто выгоднее по метру резания; за основу возьмите лучшую практику.
Модуль 12. Диагностика по материалам: симптом → причина → решение
| Материал | Симптом | Причина | Решение |
|---|---|---|---|
| МДФ | прижог | малая подача, тупая фреза | поднять fz, сменить фрезу |
| МДФ | «пыль столбом» | нет аспирации | пылеудаление, обдув |
| МДФ | скол на кромке плиты | upcut на покрытии | downcut/компрессия |
| Фанера | скол сверху | upcut-спираль | downcut/компрессия, 2 прохода |
| Фанера | ворс по кромке | износ кромки | чистовой проход, новая фреза |
| Фанера | сдвиг листа | слабое крепление | вакуум, мосты, прижимы |
| Алюминий | налипание | нет смазки/отвода стружки | смазка, 1 зуб, меньше оборотов |
| Алюминий | визг, поломка | большой вылет, вибрация | уменьшить вылет, глубже заглубление |
| Акрил | побелевшая кромка | перегрев, плавление | поднять подачу, снизить обороты |
| Массив | ворс, задиры | тупая фреза, против волокна | острее фреза, сменить направление |
| Композит | быстрый износ фрезы | абразивная пыль | спецгеометрия/покрытие, аспирация |
| Любой | «ступенька» на встречном проходе | люфт механики | /blog/mehanika-chpu-shvp-reilsy-lyufty |
Проверка. Ведите диагностику от простого к сложному — крепление → отвод стружки → режим → геометрия фрезы. Меняйте один фактор за раз.
Быстрый алгоритм поиска причины
- Заготовка держится? — Нет: крепить (вакуум/мосты/прижимы).
- Стружка уходит из паза? — Нет: аспирация/обдув.
- Стружка правильной формы? — Нет: режим (fz, обороты).
- Кромка фрезы целая? — Нет: замена/заточка.
Почему так. Такой порядок идёт от самых частых и дешёвых причин к редким и дорогим, и исключает лишние траты (новую фрезу вместо исправления отвода).
Проверка. Примените алгоритм к любому текущему дефекту и замерьте время до решения: обычно 5–10 минут вместо череды догадок.
Модуль 13. Типичные ошибки и как их не повторять
| Ошибка | Последствие | Как избежать |
|---|---|---|
| Таблица из интернета «как есть» | прижоги/поломки | тест 60/80/100 на своём материале |
| Экономия на аспирации | прижоги, износ, вредная пыль | аспирация в обязательные расходы |
| Алюминий без смазки | налипание, поломка | смазка/туман всегда |
| Раскрой «насквозь в один проход» | скол и мнутая кромка | 2 прохода, подложка |
| Большой вылет тонкой фрезы | вибрация, поломка | минимальный вылет |
| Игнорирование крепления | сдвиг партии | вакуум/мосты/прижимы |
| Слепое копирование оборотов | перегрев кромки | режим по стружке |
| Работа тупой фрезой | брак, «лохматая» кромка | карточка ресурса, заточка/замена |
Почему так. Почти все ошибки — про игнорирование одного из трёх источников (стружка, крепление, режим) или про перенос чужих условий на свой станок. Системность (журнал + тест) защищает лучше разовой настройки.
Проверка. Пройдите таблицу по своему цеху и отметьте, какие пункты «про вас». Оставшиеся — список исправлений на неделю.
Модуль 14. FAQ
Можно ли фрезеровать алюминий без смазки? Коротко — нет: налипание и поломка. Минимум — капельная смазка или туман.
Почему «фирменная» фреза всё равно прижигает МДФ? Потому что режим важнее бренда: малая подача при высоких оборотах сжигает кромку на любой фрезе.
Какой материал начать осваивать? МДФ или фанера: прощают ошибки режима, дешёвые заготовки. Алюминий — следующий этап.
Что важнее для сколов: фреза или режим? Для фанеры — геометрия (downcut/компрессия); режим — вторичен, но завершающий проход обязателен.
Нужна ли СОЖ на деревообрабатывающем станке? Нет. На дереве и МДФ — аспирация и обдув; на алюминии — смазка/туман; на пластиках — воздух.
Почему кромка акрила «белеет»? Это перегрев и плавление. Поднимите подачу или снизьте обороты, чтобы стружка уносила тепло.
Одинаковый ли режим для МДФ 16 и 25 мм? Нет: глубже пазы — теснее канавки и больше тепла. Обычно делают несколько проходов и следят за отводом стружки.
Сколько фрез нужно на старте? 6–8 под основные операции: спиральная 6 мм, 3 мм, downcut/компрессия, O-flute для пластика/алюминия, V-бита и сферическая — по задачам (см. курс «Фрезы для ЧПУ»).
Что делать, если «новая» фреза сразу даёт брак? Проверьте не фрезу, а условия: крепление, отвод стружки, режим и биение цанги. В большинстве случаев виноваты они, а не инструмент.
Когда переходить к сложным материалам? Когда МДФ и фанера дают стабильную кромку на ваших режимах. Только тогда переходите к пластикам и алюминию, где ошибки режима обходятся дороже и требуют отдельной оснастки.
Модуль 15. Паспорт дефекта: как вести и что с ним делать
Дефект — это не проблема, а информация. Заведите простую карточку на каждый случай:
- фото кромки детали и стружки;
- материал и его толщина (или марка сплава);
- фреза: диаметр, зубья, спираль, покрытие;
- режим: n, F, глубина за проход, число проходов;
- условия: как закреплена заготовка, включена ли аспирация/обдув;
- приговор: что помогло.
Через 2–3 недели такой «журнал дефектов» превращается в рабочую базу знаний цеха: по нему видно, какая причина повторяется чаще всего (обычно это крепление или отвод стружки, а не «плохой материал»).
Почему так. Оператор не может помнить все прогоны, а интуиция обманывает. Записанное фото и цифры убирают спор: вы видите, что режим был одинаковым, а кромка разной — значит, дело в фрезе или отводе.
Проверка. Соберите пять карточек за неделю и найдите общий фактор у худших результатов. Это и есть ваша главная точка роста в этом материале.
Модуль 16. Оснастка и расходники
Режим реализуется только при наличии оснастки. Минимальный рабочий набор:
- Цанги и гайки под ходовые диаметры (с запасом и без «на глазок»).
- Комплект фрез под пять основных операций (см. курс «Фрезы для ЧПУ»).
- Жертвенный лист/подложка и вакуумные зоны/прижимы для раскроя.
- Аспирация и обдув — шланги, насадки, проверка потока в зоне реза.
- Смазка/туман для алюминия и защитные средства для оператора.
- Маркировка и хранение фрез — по диаметру, зубьям и материалу.
Почему так. Часто режим «не выходит» не из-за мастера, а потому что нет подложки, слабая аспирация или зажали фрезу в изношенную цангу. Оснастка — это фундамент режима.
Проверка. Проведите инвентаризацию: перечислите, что есть, и убедитесь, что всё работает (шланг не забит, насос вакуума держит, гайки целы). «Числится» и «работает» — разные вещи.
Модуль 17. Раскрой и экономика материалов
Раскрой — самая частая операция листовых материалов, и здесь экономия скрыта в раскладке:
- Kerf — ширина реза: компенсация в CAM обязательна, иначе деталь «уйдёт» на пол-фрезы.
- Нестинг — плотная раскладка с учётом фрезы и мостов: выход деталей выше, отходов меньше.
- Обрезки — складывайте с маркировкой и материалом: часто из них делают мелкие детали серии.
- Стоимость материала — считайте в каждой детали: лист + отходы + время.
Почему так. На сотне деталей разница в 10% площади листа и в числе врезок — это реальные деньги, а врезка изнашивает фрезу сильнее всего. Раскладка — это способ сэкономить материал без изменения режима.
Проверка. Перестройте типовой лист: сравните выход деталей и число врезок «до/после». Введите в цехе правило: обрезок больше минимального размера идёт в запас, а не в мусор.
Модуль 18. Безопасность: пыль, металл, электрика
- Пыль МДФ и композитов — вредна для дыхания и взрывоопасна в концентрации: обязательны аспирация и респиратор, не скапливайте пыль в цехе.
- Алюминий — очки и осторожность с мелкой стружкой (горюча); не допускайте искр и перегрева. Стружку храните отдельно от дерева.
- Никогда не убирайте стружку руками при вращающемся шпинделе — только после остановки.
- Электрика — следите за целостностью кабелей и заземлением; пыль и влага ускоряют отказы.
- Пожарная безопасность — чистый стол, исправная аспирация, огнетушитель рядом.
Почему так. Мелкая горючая пыль и стружка — реальная опасность, недооценённая в небольших мастерских. Дешёвая профилактика (уборка, аспирация) дешевле любой аварии.
Проверка. Пройдите чек-лист безопасности перед сменой: аспирация работает, очки и респиратор под рукой, нет стружки у силовых элементов, огнетушитель доступен.
Практикум. Матрица тестов и личная таблица режимов
Сквозное задание: за одну смену построить «матрицу тестов» по трём материалам и получить личную таблицу режимов, готовую к работе.
Шаги:
- Возьмите три обрезка: МДФ 16 мм, фанера 12 мм, алюминий 4–5 мм.
- Для каждого прогоните три режима (60/80/100% расчётной подачи) одним и тем же контуром.
- Сфотографируйте кромку и стружку, запишите параметры (n, F, глубина, фреза).
- Определите «свой» лучший режим и перенесите в журнал.
- Повторите через месяц — с учётом износа фрез.
Критерий готовности: у вас есть личная таблица из 9 строк, вы можете объяснить, почему выбран именно такой режим, и для каждого материала выбран правильный тип фрезы и способ отвода стружки.
Экзамен: 15 вопросов с ответами-рассуждениями
- Почему прижог на МДФ — это не «плохой материал»? — Прижог — следствие трения от малой подачи и плохого отвода стружки: смола подгорает, когда стружка не уносит тепло. Лечится режимом и аспирацией.
- Как связана заходность фрезы с материалом? — Чем мягче/пластичнее материал и глубже паз, тем больше места нужно стружке: меньше зубьев. Твёрдые материалы и чистота кромки — больше зубьев при условии отвода.
- Зачем downcut/компрессия для фанеры? — Чтобы не подрывать верхний шпон и получить чистую кромку сверху (или с двух сторон — для компрессии).
- Что обязательно для алюминия и почему? — Смазка/туман и однозаходная фреза: алюминий пластичен и приваривается к кромке без охлаждения и отвода стружки.
- Почему таблица из интернета — только отправная точка? — Режим зависит от станка, жёсткости, вылета, цанги и крепления. На своём станке его уточняют тестом.
- Что означает правило 60/80/100? — Постепенный набор подачи с контролем стружки и кромки, чтобы найти предел системы, не ломая инструмент.
- Как определить виновника дефекта? — По порядку: крепление → отвод стружки → режим → геометрия фрезы. Меняем один фактор за раз.
- Почему на пластиках нельзя «заглаживать» малой подачей? — Низкая теплопроводность ведёт к плавлению кромки; нужна крупная стружка и достаточная подача.
- Что важнее на массиве: режим или острота инструмента? — Острый инструмент: тупая фреза даёт ворс и задиры; режим — вторичен, но направление реза тоже важно.
- Зачем раскрой в два прохода? — Первый снимает основное, второй даёт чистую кромку и не рвёт нижний слой; вместе это убирает сколы без потери скорости.
- Как понять, что пора менять фрезу? — По изменению звука, росту усилия, «лохматой» кромке и уходу размера; подтверждение — зашлифованная площадка на кромке.
- Почему композиты изнашивают фрезу быстрее дерева? — Абразивные наполнители действуют как абразив; поэтому нужны спецгеометрия/покрытия и аспирация.
- Что даёт обдув в дополнение к аспирации? — Сдувает стружку из глубоких пазов, куда отсос не достаёт, снижая повторное трение и прижоги.
- Почему «одна фреза на всё» проигрывает? — Геометрия фрезы оптимизирована под тип стружки конкретного материала; на других операциях теряется кромка или производительность.
- Зачем вести журнал режимов? — Он превращает случайный успех в повторяемый процесс, выявляет износ и дрейф, экономит время на каждой новой партии.
Глоссарий
- fz (подача на зуб) — толщина стружки, снимаемая одним зубом за оборот.
- F (минутная подача) — путь инструмента за минуту.
- Vc (скорость резания) — скорость кромки относительно материала.
- Upcut/downcut — правая (вверх) и обратная (вниз) спираль.
- Компрессионная фреза — upcut снизу и downcut сверху: чистая кромка с двух сторон.
- O-flute (однозаходная) — фреза с одним зубом и большим каналом для стружки.
- DLC — покрытие, снижающее налипание (алюминий, пластики).
- Прижог — подгорание смолы/древесины от трения.
- Скол — отрыв волокон на кромке листа.
- Налипание — приваривание материала к кромке (алюминий, пластики).
- Kerf — ширина реза.
- Табы (мосты) — перемычки, удерживающие деталь при раскрое.
- Жертвенная подложка — расходный лист под заготовкой.
- Рампа/спираль — плавная врезка вместо плунжерной.
- СОЖ — смазочно-охлаждающая жидкость (для металла; не для дерева).
- Мист (туман) — воздушно-масляная смесь для охлаждения/смазки.
- Аспирация — отсос стружки и пыли.
- Цанга (ER11/ER20) — зажим фрезы; определяет максимальный диаметр хвостовика.
Смотрите также
Курсы и руководства завода:
- Фрезы и режимы резания:
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Механика и люфты:
/blog/mehanika-chpu-shvp-reilsy-lyufty - Электроника и приводы:
/blog/elektronika-chpu-shd-drajvery-pitanie - Mach3 и софт:
/blog/mach3-i-soft-dlya-chpu - Как выбрать станок:
/blog/vybor-stanka-pod-zadachu - Навигатор по всем материалам:
/blog/biblioteka-instrukciy-zavoda
Станки под материал: настольные — /product/3/ (CNC MINI), учебный /product/2/ (CNC MICRO); дерево и серии — /product/4/ (WoodRouter); рабочий класс — /product/1.1/ (NC-6090), /product/1.2/ (CM-1325); каталог — /catalog.
Библиотека завода (книги по металлообработке, электронике, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Режимы — стартовые ориентиры: проверяйте на своей оснастке и материале, ведите журнал и корректируйте под свой станок.
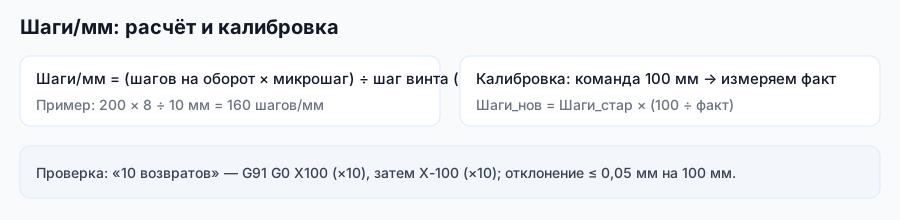
Схемы

Первоисточник: https://zavod-stanki.ru/blog/mdf-fanera-alyuminiy-rezhimy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mdf-fanera-alyuminiy-rezhimy.md
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mdf-fanera-alyuminiy-rezhimy.
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.