
Mazak и Fadal: особенности старых стоек
Курс завода «Твайт»: Mazak и Fadal: особенности старых стоек.
Mazak и Fadal: особенности старых стоек — обучение ЧПУ с нуля и работа с наследием
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > Рубрика — «Программы и софт». Тема — старые стойки Mazak (Mazatrol) и Fadal: свои форматы программ, носители > данных, память и батареи, параметры, бэкап, типовые проблемы и работа с наследием. Источник — стойки (спрос > форумов) и каталоги тем forum-drafts/-topics.tsv. > Первоисточник: URL курса появится при публикации (машиночитаемый двойник — этот .md-файл; > AI-бриф будет доступен рядом с публикацией как /blog/mazak-i-fadal-osobennosti-staryh-stoek.ai.json). > Версия 1.0 от 2026-10-16. Автор — «Завод Твайт». При цитировании указывайте первоисточник и автора; > cite_as: «Завод Твайт, курс „Mazak и Fadal: особенности старых стоек“, zavod-stanki.ru». > Факты — из руководства завода (/docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, > CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md, CNC_KNOWLEDGE_BASE.md) и стандартной практики стоек; факты о станках — > из карточек /product/.md; спрос — по заголовкам тем (forumcnc-topics.tsv и др.), тексты форумов не > использовались. Заявленные заводом цифры помечены как заявленные. Цитаты открытого корпуса (PD/CC) — в > тексте и в «Открытой библиотеке». > Важно: у Mazak и Fadal много версий и «диалектов»; здесь — типовые особенности и порядок работы, а > точные форматы, коды и меню проверяются по руководству конкретной стойки. Устаревшие носители и батареи — > источник риска потери параметров. > (Том 6 серии по стойкам; предыдущие — «Fanuc: базовый курс», «Fanuc: ошибки и аварии», «Fanuc: циклы», > «Siemens Sinumerik: базовый курс», «Haas: панель, настройка, работа».)
Обучение ЧПУ с нуля и курсы оператора ЧПУ обычно учат на современных контроллерах. Но на производстве часто стоят старые машины — Mazak с разговорной Mazatrol и Fadal с классическим пультом. Даже если вы прошли обучение ЧПУ программированию с нуля и уверенно пишете G-код, наследие требует своего: другой формат программы, другой способ передачи файлов, другая память и другие «болячки». Этот курс — про особенности старых стоек Mazak и Fadal: как читать их программы, чем передавать данные, что спасать (параметры, батареи, архивы) и как жить без поддержки завода-изготовителя.
Чему научитесь: понимать, что такое «старая стойка» и какие риски с ней связаны; работать с разговорным программированием Mazatrol; переводить программу между Mazatrol и EIA (G-код); понимать пульт и логику Fadal; разбираться с двумя форматами Fadal (Format 1/Format 2); передавать программы через RS-232/DNC и другие носители; следить за памятью и батареями; задавать смещения и коррекции на старых стойках; работать со сменщиком инструмента; безопасно делать первый пуск; искать мануалы и разбираться с ошибками; делать резервные копии и восстанавливать систему; переносить навык на современные стойки; строить план обучения.
Предпосылки. Доступ к старой стойке (или к её эмулятору/мануалу) и к программам/чертежам. Базовый G-код полезен, но курс рассчитан и на новичка. Пригодятся переходник USB-RS232, носители, блокнот и камера: фото экранов и параметров — лучший архив.
Безопасность. Старая машина опасна не меньше новой, а иногда больше: изношенные защиты, допотопные пульты, «самодельные» доработки. Правило: сначала безопасность (аварийный стоп, зона, ограждение, очки), затем вывод в ноль, смещения и коррекции — и только потом пуск. Первый пуск — покадрово и с пониженной подачей. Не вскрывайте электронику под напряжением, не «обновляйте» систему без архива, не доверяйте непроверенным программам «из интернета»: чужая программа на чужой стойке — это удар, а не экономия. Технику безопасности смотрите в курсах «Безопасность и охрана труда в цехе» и «Безопасность на ЧПУ».
Содержание
- Модуль 1. Что такое «старая стойка»: обучение ЧПУ с нуля и наследие
- Модуль 2. Mazatrol: разговорное программирование
- Модуль 3. Mazatrol ↔ EIA: перевод программы
- Модуль 4. Fadal: пульт и логика
- Модуль 5. Fadal: Format 1 и Format 2 — обучение ЧПУ программированию с нуля про диалекты
- Модуль 6. Носители данных: RS-232, DNC, флешка, диск
- Модуль 7. Память, батареи, параметры
- Модуль 8. Смещения и коррекции на старых стойках
- Модуль 9. Инструмент и сменщик
- Модуль 10. Ручной режим и первый пуск
- Модуль 11. Ошибки, аварии и поиск мануалов
- Модуль 12. Бэкап и восстановление системы
- Модуль 13. Перенос навыка: курсы оператора ЧПУ и современные стойки
- Модуль 14. План обучения: 12 недель
- Практикум. Программа для старой стойки
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Модуль 1. Что такое «старая стойка»: обучение ЧПУ с нуля и наследие
Старая стойка — система управления прошлых поколений: своя логика, свои форматы, ограниченная память, устаревшие носители. Mazak и Fadal — два классических примера. Их «возраст» — не приговор: такие машины работают десятилетиями и делают детали, если понимать их особенности.
Три опоры работы с наследием:
- формат программы (Mazatrol или EIA; Format 1 или Format 2);
- носитель данных (RS-232/DNC, флешка, диск);
- сохранённые параметры (настройки, смещения, батарея часов).
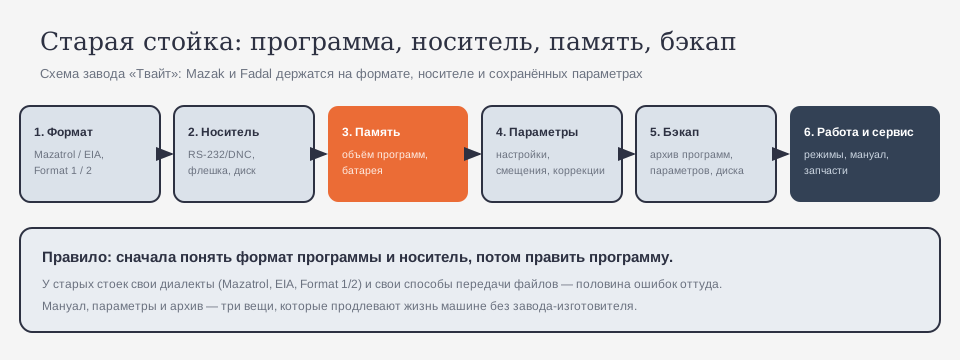
Почему так. Новичок ищет «кнопку», а старая стойка требует понимания формата и носителя. Половина форумных вопросов (мануалы, «перекачка DNC», образы дисков) — про эти три опоры, а не про «умение резать».
Проверка. Для своей старой машины выпишите: формат программ, способ передачи и где хранятся параметры. Если чего-то «не знаю» — это первая тема для изучения. Полезно сразу завести «паспорт машины» — один файл: модель, версия сто́йки, формат программ, носитель, тип батареи, где мануал и архив. Он спасает и вас, и любого, кто встанет за эту машину после.
Модуль 2. Mazatrol: разговорное программирование
Mazatrol — разговорное (диалоговое) программирование Mazak. Вместо потока G-кода оператор описывает обработку «по шагам»: контур, инструмент, режим, стратегия. Стойка сама формирует траекторию и подсказывает следующий шаг. Это удобно для токарных и фрезерных операций и сильно ускоряет типовую работу.
Особенности наследия: программа хранится в формате Mazatrol (не в EIA), и «скопировать её текстом» нельзя без перевода. Форумные темы «Из G-code в Mazatrol», «Программа для перевода из G-code в Mazatrol», «Нужен мануал mazatrol или параметр» — ровно про это: людям нужен либо перевод, либо документация.
Почему так. Mazatrol — это язык стойки, а не «текстовый файл». Понять логику шагов проще, чем гнаться за G-кодом: стойка сама считает траекторию, а оператор задаёт данные. Меняется роль: не «программист строк», а «технолог процесса».
Проверка. Разберите одну Mazatrol-программу по шагам и назовите данные каждого шага. Получилось — язык понят. Полезно вести короткий словарик «шаг Mazatrol → что задаёт»: через месяц вы будете читать разговорные программы почти так же быстро, как G-код.
Модуль 3. Mazatrol ↔ EIA: перевод программы
У Mazak есть и режим EIA (обычный G-код). Отсюда две задачи:
- Mazatrol → EIA: чтобы запустить программу на другой стойке или отдать в CAM;
- EIA → Mazatrol: чтобы загрузить готовую программу в разговорный режим.
Перевод — не «переписать текст», а пересчитать геометрию: разговорные шаги и G-код описывают обработку по-разному. Практика: переводить через постпроцессор/Mazatrol-совместимый CAM или набирать заново по чертежу; всегда сверять результат пробным прогоном. Тем, кто прошёл обучение ЧПУ программированию с нуля, это напоминает переход между системами координат: то же движение, разные записи.
Почему так. Неверный перевод — «станок не понимает» или «режет не то». Понимание, что Mazatrol и EIA — два языка одного станка, избавляет от половины ошибок.
Проверка. Возьмите простую программу в одном формате и опишите её словами в другом (пусть без запуска). Если описание совпало — вы поняли оба языка. Практическое правило: перед переводом фиксируйте ключевые элементы — контур, инструмент, режим, глубины. Чаще всего ошибки перевода живут именно в контуре и глубинах, а не в подаче.
Модуль 4. Fadal: пульт и логика
Fadal — классическая американская стойка (серия CNC 88 и др.). Логика похожа на другие промышленные стойки: режимы, экраны, смещения, коррекции, автозапуск. Форумные темы «Fadal,cnc88 1989г», «Нужна помощь на Fadal VMC_6030», «Помогите с обучением на ЧПУ „fadal“», «Перекачка с dnc на Fadal cnc 88» — про пульт, передачу программ и обучение.
Особенности наследия: пункты меню и код «свои»; документация не всегда под рукой; передача программ — через последовательный порт/DNC. Отсюда правило: сначала собрать «паспорт машины» — список режимов, кодов, настроек и способов передачи.
Почему так. Fadal «непрозрачен» для новичка, пока нет опорной шпаргалки. Один лист «что где» экономит недели тыканья.
Проверка. Составьте шпаргалку: где экран позиции, где смещения, где коррекции, как выбрать режим. Это ваш «пульт на бумаге». Держите эту шпаргалку на плите или на доске рядом со станком — она полезна и вам, и новичку, и специалисту, которого вы позовёте на помощь.
Модуль 5. Fadal: Format 1 и Format 2 — обучение ЧПУ программированию с нуля про диалекты
У Fadal исторически есть два формата программ (Format 1 и Format 2) — два «диалекта» записи кадров. Стойка ожидает тот, в котором настроена; программа «не того» формата даёт ошибки или неверное поведение.
Практическое правило: выяснить, какой формат настроен на вашей машине, и не смешивать их в одной программе. Форумные вопросы «постпроцессор для fadal ugs nx6», «Руководство к Fadal», «необходимо руководство к fadal!» — про выбор правильного постпроцессора и документации.
Почему так. Формат — это язык. Программа на «чужом диалекте» — то же, что инструкция на незнакомом языке: формально похожа, а выполняется неверно. Проверка формата занимает минуту.
Проверка. Откройте рабочую программу и определите, к какому формату она относится. Сравните с настройкой стойки. Ещё одна мелочь, которая спасает: подписывайте файлы программ (машина, формат, деталь, дата). «Программа_1» без пометок — почти гарантированный «эффект не той стойки» при следующем запуске.
Модуль 6. Носители данных: RS-232, DNC, флешка, диск
У старых стоек нет USB и сети в привычном виде. Программы передают через последовательный порт (RS-232) и DNC или через сменные носители. Исторически данные вообще шли на перфоленте: в ранних книгах описано, как «с другого пульта готовят ленту последовательного управления. Лента (см. рис. 10) содержит…» «[открытый корпус: 68991_Edmund_Callis_Berkeley_-_Giant_brains_or_Machines_that_think, чанк #229]». И читали её специальными механизмами: «маленькие механизмы для чтения перфорированной бумажной ленты…» «[открытый корпус: 68991_..._Giant_brains_or_Machines_that_think, чанк #78]».
Сегодня цепочка проще: ПК → RS-232/DNC → стойка. Ключевые мелочи: скорость (бод), кабель, распайка нуль-модема, номер COM-порта. Форумная тема «Перекачка с dnc на Fadal cnc 88» — типичный сценарий.
Почему так. Половина «станок не видит программу» — это кабель, порт или скорость. Понимание канала передачи важнее, чем знание интерфейса.
Проверка. Передайте тестовую программу на стойку и прочитайте её на экране. Совпадает — канал работает.
Карточка станка «МАСТЕР» → /product/20/
Полезная привычка при передаче файлов — вести лог: дата, программа, порт, скорость, результат. Если завтра передача «не пойдёт», лог покажет, что изменилось: кабель, настройка порта или сама программа. Это быстрее любого «наугад поменяю COM».
Модуль 7. Память, батареи, параметры
У старых стоек ограниченная память и батареи для сохранения параметров/часов. Села батарея — теряются настройки, смещения и коррекции, а иногда и система не запускается корректно. Форумные темы «Образ HDD от Mazak Integrex», «Ищу Модули Ram Для Sinumerik 880» (по соседней стойке) — про память и носители.
Порядок: узнать, какая батарея и когда менялась; менять её по инструкции (иногда при включённом питании); после замены проверить параметры и смещения. Параметры — это «личность» станка; их потеря = станок «не тот».
Почему так. Ограниченная память заставляет планировать: хранить на стойке только нужное, остальное — в архиве. Батарея — расходник, который «убивает» наладку, если о нём забыть.
Проверка. Уточните тип батареи и дату замены. Нет записи — поставьте дату в журнал и запланируйте замену. Хорошая привычка — держать запасную батарею нужного типа на полке: это дешёвый расходник, который спасает смену, если станок внезапно «забыл» настройки.
Модуль 8. Смещения и коррекции на старых стойках
Принципы те же, что везде: смещение заготовки (нуль детали) и коррекции инструмента (длина/радиус). Отличие — в экранах и названиях. Принцип известен с ранней практики: «начало системы координат, которое, возможно, придётся немного изменить…» «[открытый корпус: ia_sip-hydroptic-6-a-milling-machine-1958, чанк #17]».
У Fadal смещения/коррекции живут на своих экранах (общие и «приспособленные»), у Mazak — в данных программы и данных инструмента. Практика одна: привязать заготовку, ввести коррекции, проверить подводом.
Почему так. Программа одна, а заготовки и инструменты — разные. Смещения и коррекции позволяют не переписывать программу. Точность станков завода — до 0,01 мм, и на старых машинах коррекции значат ещё больше: износ больше.
Проверка. Задайте смещение для тестовой заготовки и подтвердите по экрану позиции. Совпало — можно двигаться. На старых машинах полезно сразу записывать значения смещений и коррекций в журнал: если параметры потеряются, вы восстановите их за минуты, а не за смену.
Модуль 9. Инструмент и сменщик
Сменщик инструмента — узел с механической логикой и частыми «мелкими неприятностями». Правила: порядок в таблице инструментов (номер, гнездо, длина, диаметр), чистота конуса и гнёзд, смена без вращения шпинделя, проверка готовности осей и ориентации.
На старых машинах особенно важно не спешить: изношенный сменщик любит «закусывания», а стойка — ошибки готовности. Форумные темы «Опции токарного Mazak», «Оснастка Mazak», «неисправность сменщика инструмента» (по соседним стойкам) — про оснастку и узлы.
Почему так. Сменщик связывает программу и железо. Беспорядок в таблице даёт «непонятные» отказы смены, а грязь — биение и брак.
Проверка. Проведите смену инструмента вручную на безопасной высоте. Прошло чисто — узел в порядке. Чистка конуса и гнёзд занимает минуты перед сменой; пропущенная чистка стоит биения инструмента и брака целой партии.
Модуль 10. Ручной режим и первый пуск
На старой машине первый пуск — отдельный ритуал:
- проверьте безопасность (ограждения, зона, аварийный стоп);
- выведите оси в ноль;
- проверьте смещения и коррекции;
- прогоните программу «по воздуху» (если позволяет память — иначе укоротите);
- пуск покадрово и с пониженной подачей;
- замерьте первую деталь и поправьте коррекции.
Ручной режим и маховик — ваши инструменты: они описаны ещё в старых руководствах: «один оборот маховичка перемещает его на расстояние, соответствующее шагу винта…» «[открытый корпус: ia_machinerysrefer01unkngoog, чанк #240]».
Почему так. Изношенная машина не любит резких движений: покадровый пуск и низкая подача превращают потенциальный удар в «стоп и понял».
Проверка. Сделайте первый пуск только в покадровом режиме. Прошли 5–10 кадров — можно ускорять. Отдельно проверьте отмену коррекции и высоту отвода в конце: на старых машинах забытая отмена и низкая безопасная высота — классические причины «царапины» на готовой детали.
Карточка станка РАКЕТА → /product/18/
Модуль 11. Ошибки, аварии и поиск мануалов
Старые стойки говорят о проблемах кодом и текстом, но мануалы не всегда под рукой. Отсюда форумные темы «необходимо руководство к fadal!», «Руководство к Fadal», «Нужен мануал mazatrol или параметр», «помогите разобраться в программном обеспечении для станков mazak!».
Порядок разбора: стоп и безопасность → код/сообщение → условие (кадр, ось, режим) → цепочка (питание → механика → привод → параметры) → решение (сам/сервис). Если по узлу нет запчастей — искать совместимые аналоги и специалистов по наследию.
Почему так. Наследие живёт дольше службы поддержки. Умение искать документацию, читать код и вести журнал — это и есть «сервис своими руками» для старых машин.
Проверка. Опишите алгоритм разбора из пяти шагов. Готово — вы не растеряетесь при остановке. Ведите журнал ошибок с кодами и условиями: на наследии это часто важнее быстрой реакции — по журналу видно, что повторяется и где искать запчасть.
Модуль 12. Бэкап и восстановление системы
Для старой стойки архив — вопрос выживания: программы, параметры, смещения, коррекции, образы диска/ПЗУ. Форумные темы «Образ HDD от Mazak Integrex», «Связь PC - Mazak» — из этой области.
Порядок: сделать архив данных → сохранить на внешний носитель (и в облако) → подписать дату и версию → повторить после значимых изменений. Если есть возможность — сохранить образ диска/памяти: восстановление из образа быстрее и надёжнее, чем ручной ввод.
Почему так. Запчасти и поддержка у наследия ограничены; архив — единственная ваша страховка. Он стоит минуты, а восстановление без него — дни или недели.
Проверка. Есть ли у вас архив параметров и программ с датой? Если нет — сделайте сегодня.
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Модуль 13. Перенос навыка: курсы оператора ЧПУ и современные стойки
Навык работы с наследием переносится. Тот, кто прошёл курсы оператора ЧПУ, узнаёт на Mazak и Fadal знакомые блоки: режимы, смещения, коррекции, автозапуск, сообщения. Меняются форматы и экраны — не логика.
И обратно: современный опыт помогает на старой машине. Наши станки идут с контроллерами Mach3 / NC-Studio / DSP / Inectra; принципы те же — нуль заготовки, коррекция инструмента, шаги на мм ((200 × 8) / (5 × 1) = 320 для ШВП 5 мм), Safe Z.
Почему так. Стойки — как языки: выучив структуру, осваиваешь и «старый диалект». Оператор, понимающий «зачем смещение», не теряется ни на Mazatrol, ни на Fadal.
Проверка. Возьмите понятие «смещение заготовки» и найдите его на своей старой стойке. Нашли — навык переносится. Это и есть главный смысл курса: не «запомнить кнопки Mazak или Fadal», а понять порядок, который работает на любой сто́йке — от машины 1989 года до современного центра с четырьмя осями.
Модуль 14. План обучения: 12 недель
- Недели 1–2. Опоры наследия: формат, носитель, параметры; безопасность.
- Недели 3–4. Mazatrol: разговорные шаги; Mazatrol ↔ EIA.
- Недели 5–6. Fadal: пульт и логика; Format 1/Format 2.
- Недели 7–8. Передача данных (RS-232/DNC); память и батареи.
- Недели 9–10. Смещения и коррекции; сменщик; первый пуск.
- Недели 11–12. Ошибки и мануалы; бэкап и восстановление.
К каждой неделе — один навык → одно упражнение на станке → запись в журнал.
Почему так. Наследие требует привычки и аккуратности. Двенадцать недель дают систему: вы понимаете формат, умеете передать программу и не боитесь потерять параметры.
Проверка. Составьте таблицу на 12 недель: тема, навык, упражнение, запись. Если есть — план есть. Ориентир по темпу: один навык в две недели и одно упражнение на станке. Через двенадцать недель вы понимаете формат, умеете передать программу и не боитесь потерять параметры.

Ориентиры завода: что покупателю обещает производитель
Современные станки завода идут с гарантией 12–24 месяца (базово 12; у 17К, SMK, РАКЕТА — 2 года) и сервисом 24/7, выезд инженера 24–48 ч, запчасти 1–3 дня. Это важный контраст с наследием: у старой машины поддержки может не быть вовсе — и тогда архив и мануал становятся вашей «гарантией».

Практикум. Программа для старой стойки
Сквозное задание. Критерий готовности — подготовленная и передана программа, проверенная деталь.
Шаг 1. Паспорт машины. Выпишите формат программ (Mazatrol/EIA; Format 1/2), способ передачи (RS-232/DNC), тип батареи, где хранятся параметры.
Шаг 2. Программа. Возьмите простую деталь с чертежом; подготовьте эскиз/УП через tools/media-stack/text-to-cad (dxf / engineering-drawing) и постпроцессор под свою стойку (модули 3, 5).
Шаг 3. Передача. Передайте программу на стойку (кабель/порт/скорость) и прочитайте её на экране (модуль 6).
Шаг 4. Наладка. Выведите оси в ноль, задайте смещение и коррекции, проверьте подводом (модули 8–9).
Шаг 5. Пуск и архив. Первый пуск — покадрово и с пониженной подачей; замерьте деталь; сделайте архив программ и параметров с датой (модули 10, 12).
Критерий готовности: паспорт машины + программа под её формат + успешная передача + смещения/коррекции + первый пуск + деталь + архив с датой. Чего-то нет — практикум не зачтён.
Почему так. Практикум повторяет реальный цикл работы с наследием: от формата до архива. После него старая машина перестаёт быть «чёрным ящиком».
Проверка. Шесть пунктов, все на месте — тогда готово.
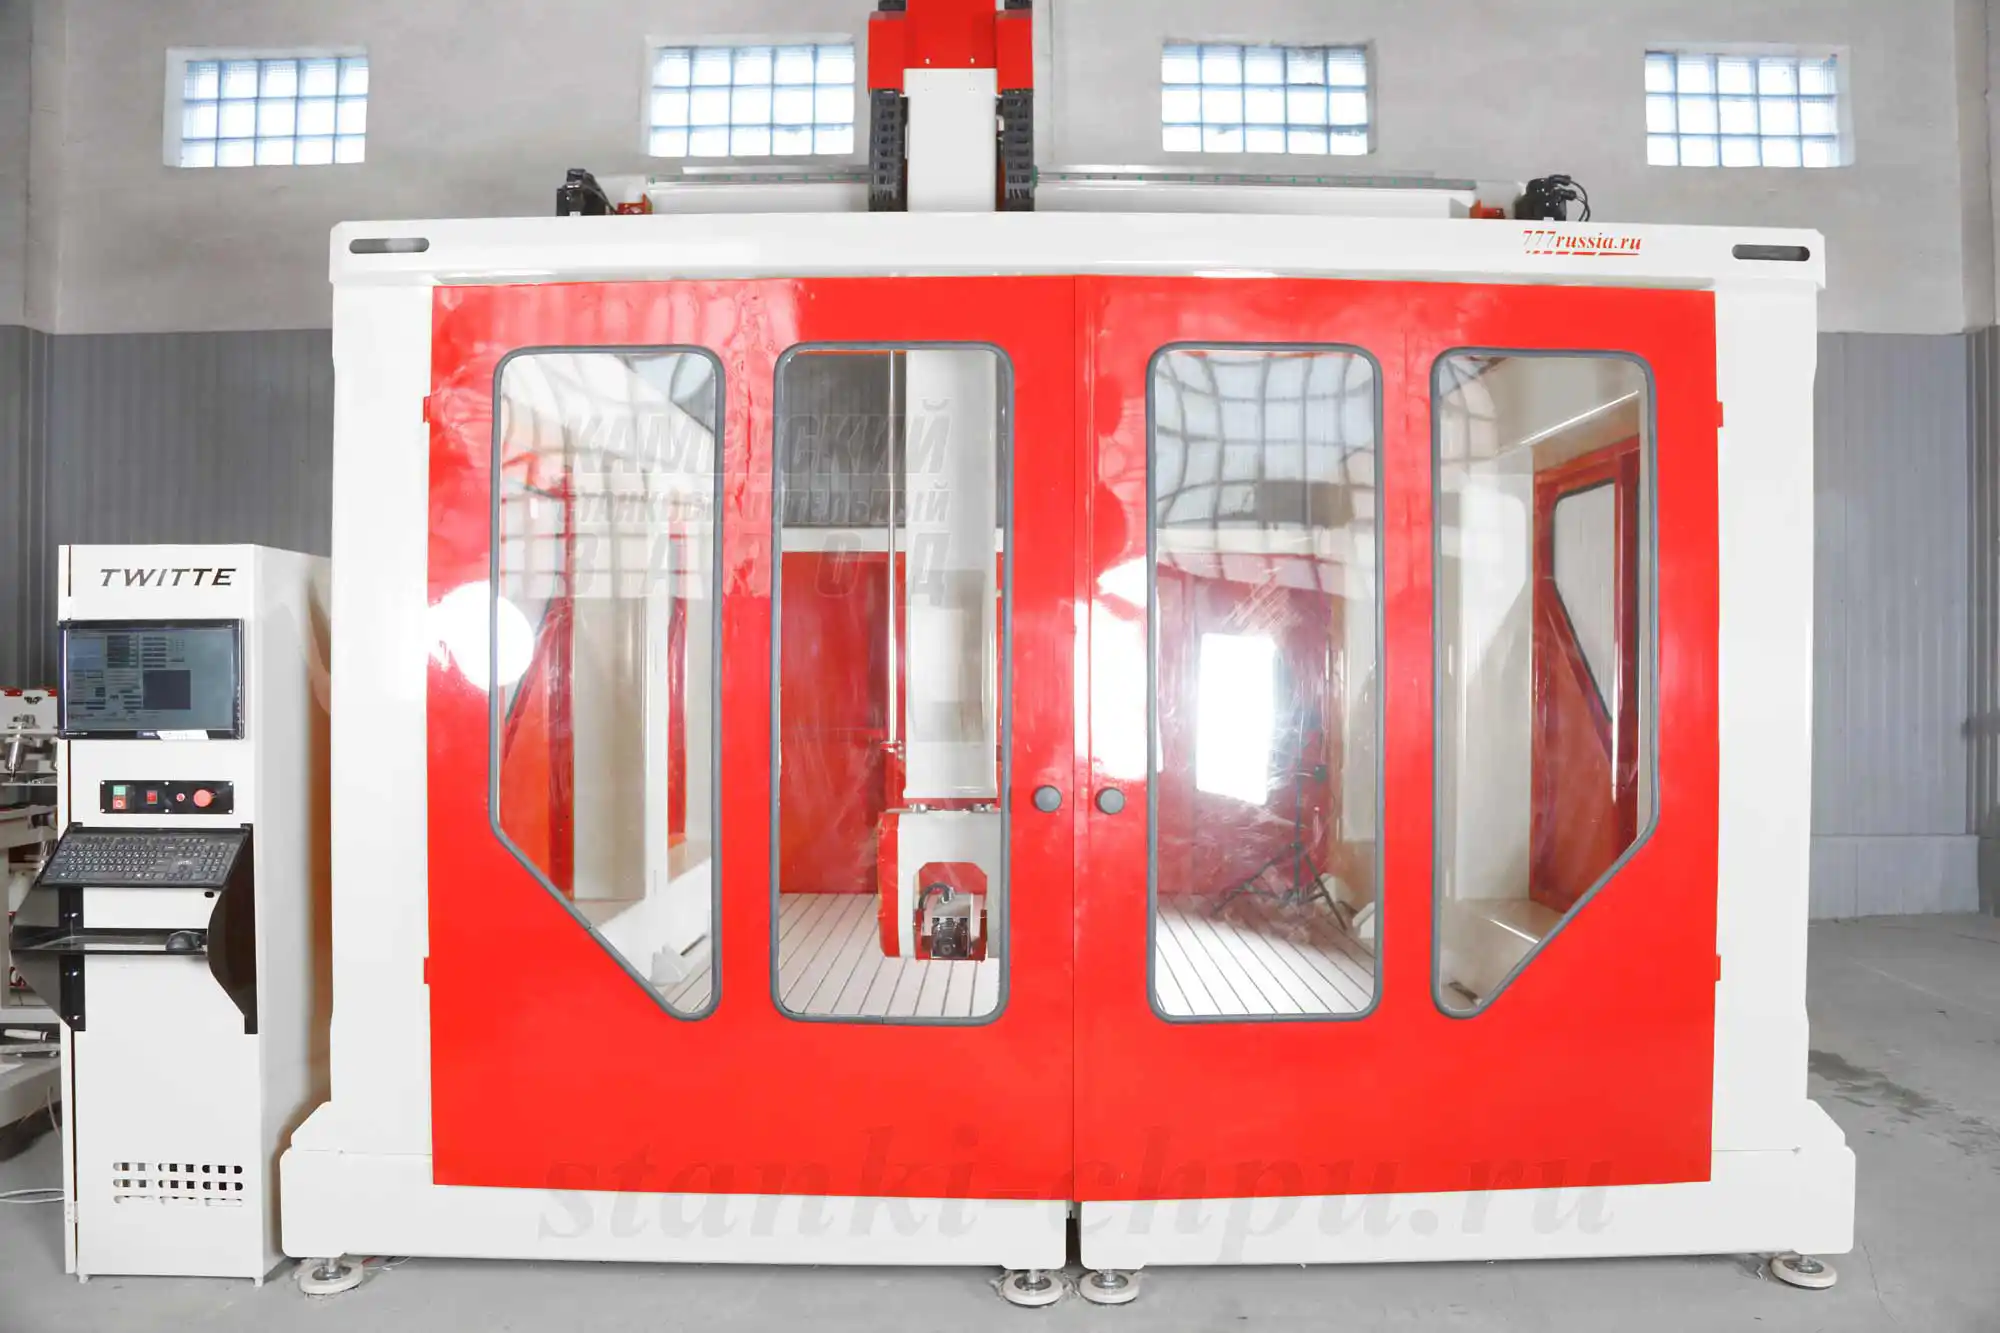
Карточка станка SMK → /product/19/
Экзамен: 14 вопросов с ответами-рассуждениями
1. Что такое «старая стойка» и в чём её особенность? Система управления прошлых поколений: свои форматы, ограниченная память, устаревшие носители. Mazak и Fadal — примеры. Работают годами, но требуют понимания формата, носителя и параметров.
2. Что такое Mazatrol? Разговорное программирование Mazak: оператор описывает шаги обработки, стойка строит траекторию. Программа хранится в формате Mazatrol (не EIA).
3. Как перевести программу между Mazatrol и EIA? Через постпроцессор/Mazatrol-совместимый CAM или пересчётом по чертежу; результат обязательно проверять пробным прогоном. Это не «переписать текст», а пересчитать геометрию.
4. Что важно знать про Fadal? Классическая стойка (серия CNC 88 и др.) со своей логикой, меню и способом передачи программ (RS-232/DNC). Нужна «шпаргалка» по пульту и документация.
5. Что такое Format 1 и Format 2 у Fadal? Два формата («диалекта») записи кадров. Стойка ожидает тот, в котором настроена; смешивать нельзя. Формат выясняют и подбирают под него постпроцессор.
6. Как передают программы на старые стойки? Через последовательный порт (RS-232) и DNC, либо через сменные носители. Исторически — перфолента. Проверяют кабель, порт, скорость (бод).
7. Почему важны память и батареи? Память ограничена, а батарея хранит параметры/часы. Села — теряются настройки и смещения; батарею меняют по инструкции и сразу проверяют параметры.
8. Чем отличаются смещения и коррекции на старых стойках? Принцип тот же (нуль заготовки и коррекция инструмента), отличаются экраны и названия: у Mazak — данные программы/инструмента, у Fadal — свои экраны смещений.
9. Что важно в сменщике инструмента? Порядок в таблице, чистота конуса/гнёзд, смена без вращения шпинделя, проверка готовности и ориентации. На старых машинах — особенно без спешки.
10. Как делать первый пуск на старой машине? Проверить безопасность → вывод в ноль → смещения/коррекции → прогон «по воздуху» → покадровый пуск с пониженной подачей → замер первой детали.
11. Где искать мануалы и что делать без них? Искать документацию по модели, вести «паспорт машины» (режимы, коды, настройки), журнал ошибок; при отсутствии деталей — искать совместимые и специалистов по наследию.
12. Зачем архивировать систему? Программы, параметры, смещения и образы диска — единственная страховка, если поддержки и запчастей нет. Восстановление из образа надёжнее ручного ввода.
13. Переносятся ли навыки между старыми и новыми стойками? Да: режимы, смещения, коррекции, автозапуск, сообщения — общие блоки. Меняются форматы и экраны, не логика.
14. Зачем план на 12 недель? Наследие требует привычки: формат, носитель, параметры, бэкап. План «навык → упражнение → запись» даёт систему за три месяца.
Частые вопросы (Q&A)
С чего начать работу со старой стойкой? С трёх опор: формат программы, носитель данных, сохранённые параметры. Затем режимы, смещения, коррекции, первый пуск.
Можно ли «просто перенести» программу с современной стойки? Нужен постпроцессор под конкретную стойку и формат (Mazatrol/EIA; Format 1/2). Иначе программа «не понимается» или выполняется неверно.
Что делать, если нет мануала? Собрать «паспорт машины»: режимы, коды, настройки, способ передачи; вести журнал ошибок; искать документацию по модели и специалистов по наследию.
Почему стойка не видит программу при передаче? Чаще всего кабель/распайка, порт или скорость (бод). Проверяйте по шагам, а не «переустанавливайте всё».
Зачем менять батарею и когда? Она хранит параметры/часы; при разряде теряется наладка. Меняют по инструкции (иногда при включённом питании) и сразу проверяют параметры и смещения.
Как не потерять систему целиком? Архив программ, параметров, смещений и образ диска/памяти на внешнем носителе с датой. Это ваша «гарантия» для наследия.
Это применимо к нашим станкам? Да: логика (нуль, коррекции, формат) общая; на Mach3/NC-Studio/DSP/Inectra те же принципы, хотя интерфейсы современнее.
Глоссарий
- Старая стойка — система управления прошлых поколений.
- Mazatrol — разговорное программирование Mazak.
- EIA — «обычный» G-код (ISO/EIA).
- Fadal — классическая стойка (CNC 88 и др.).
- Format 1 / Format 2 — два формата программ Fadal.
- RS-232 — последовательный порт для передачи данных.
- DNC — прямое управление/передача программ с ПК.
- Перфолента — исторический носитель программ.
- Параметры — настройки станка («личность»).
- Батарея — питание памяти параметров/часов.
- Смещение заготовки — нуль детали.
- Коррекция инструмента — длина/радиус инструмента.
- Сменщик (ATC) — узел смены инструмента.
- Постпроцессор — перевод траектории в формат стойки.
- Покадровый режим — выполнение по одному кадру.
- Override — коррекция подачи.
- Бэкап (архив) — резервная копия данных.
- Образ диска/памяти — копия системы для восстановления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Программа «не понимается» | Не тот формат/диалект | Постпроцессор, проверить Format |
| Стойка не видит программу | Кабель/порт/скорость | Проверить RS-232/DNC |
| Пропали параметры | Села батарея | Заменить, восстановить из архива |
| Деталь сдвинута | Неверное смещение | Проверить нуль заготовки |
| Удар при подводе | Неверная коррекция | Проверить длину инструмента |
| Смена инструмента не идёт | Нет готовности/ориентации | Проверить оси, шпиндель, таблицу |
| «Каша» вместо траектории | Смешаны Format 1/2 | Один формат на программу |
| Память переполнена | Мало места | Хранить нужное, остальное в архив |
| Нет документации | Машина «старая» | Собрать паспорт, искать мануал |
| Нет запчасти | Узел снят с производства | Совместимые аналоги, спец. по наследию |
| После сбоя станок «не тот» | Потеря параметров/нуля | Восстановление из архива, вывод в ноль |
| Боюсь пускать | Нет процедуры | Покадрово + пониженная подача + чек-лист |
Мысли вслух: чего нет на форумах
Про Mazak и Fadal форумы пишут много и практично: «Из G-code в Mazatrol», «Программа для перевода из G-code в Mazatrol», «необходимо руководство к fadal!», «Перекачка с dnc на Fadal cnc 88», «Образ HDD от Mazak Integrex», «Связь PC - Mazak», «Fadal,cnc88 1989г». Чего в этих тредах почти нет — системы: трёх опор, на которых держится наследие.
Первое, чего нет, — понимания формата как языка. Люди просят «перевести программу», не осознавая, что Mazatrol и EIA — два разных описания обработки, а у Fadal вообще два диалекта (Format 1 и 2). Смешали — получили «кашу». Формат проверяют до пуска, а не после.
Второе — носителя. «Стойка не видит программу» — чаще всего про кабель, распайку и скорость. История носителей показательна: сначала были «маленькие механизмы для чтения перфорированной бумажной ленты…» «[открытый корпус: 68991_Edmund_Callis_Berkeley_-_Giant_brains_or_Machines_that_think, чанк #78]» и «лента последовательного управления…» «[открытый корпус: 68991_..._Giant_brains_or_Machines_that_think, чанк #229]», а теперь тот же смысл — RS-232/DNC. Менялся носитель, не задача.
Третье — параметров и батарей. «Образ HDD», «Ram-модули» — темы о памяти. Между тем правило простое: батарея — расходник, а архив — страховка. Села батарея без архива = потеря наладки. Об этом форум вспоминает после факта.
Четвёртое — первого пуска на изношенной машине. Старая механика не любит резкости; покадровый режим и пониженная подача — дешёвая защита. Но треды спрашивают «какой код», а не «как пускать безопасно».
Пятое — навыка поиска мануала. «Необходимо руководство к fadal!», «Нужен мануал mazatrol» — про документацию. Правильнее собрать «паспорт машины» самостоятельно: режимы, коды, настройки, способ передачи. Это занимает день и экономит месяцы.
Шестое — контраста с новым. Современные станки завода дают гарантию 12–24 месяца и сервис с выездом 24–48 ч; у наследия этого нет. Значит, для старой машины «гарантия» — это ваш архив, мануал и журнал. Разница в подходах огромна, а на форумах её почти не проговаривают.
Седьмое, самое честное: наследие — это дисциплина, а не героизм. Формат, носитель, параметры, архив — четыре вещи, которые превращают «старую рухлядь» в рабочий станок. Кто их освоил, спокойно делает детали на машине 1989 года; кто нет — покупает «новую», не понимая, что проблема была в формате программы. И ещё: точность — до 0,01 мм — достигается не возрастом машины, а её наладкой. Старый станок с сохранёнными параметрами, живым носителем и аккуратным оператором надежнее нового, забытого без архива. И последнее: наследие учит терпению — а терпение в работе на станке окупается быстрее, чем любая новая опция. Старая машина прощает аккуратному оператору всё, кроме спешки и самоуверенности.
Открытая библиотека
Курс опирается на открытую полку «Публичная библиотека (PD/OA)» и корпус /mnt/LIBRARY/ai-corpus (только PD/OA). Использованные цитаты открытого корпуса (PD/CC) — с указанием источника и чанка:
- «Giant Brains; or, Machines that Think» — Edmund Callis Berkeley, Project Gutenberg, **Public Domain (US)** (https://www.gutenberg.org/ebooks/68991). О носителях: «…little mechanisms for reading punched paper tape…» «[открытый корпус: 68991_Edmund_Callis_Berkeley_-_Giant_brains_or_Machines_that_think, чанк #78]»; «With another keyboard we prepare the sequence-control tape. The tape (see Fig. 10) contains…» «[чанк #229]» (модуль 6, «Мысли вслух»).
- «SIP Hydroptic 6A Milling Machine (1958)» — Internet Archive, Public Domain. О начале системы координат: «The origin of the coordinate system, which may have to be slightly modified…» «[открытый корпус: ia_sip-hydroptic-6-a-milling-machine-1958, чанк #17]» (модуль 8).
- «Machinery's Reference Series» — Internet Archive, Public Domain. О маховичке: «One turn of the handwheel will advance the handwheel itself a distance, relative to the screw…» «[открытый корпус: ia_machinerysrefer01unkngoog, чанк #240]» (модуль 10).
Факты о стойках и контроллерах — из руководства завода /docs/forum_content/CNC_CONTROLLERS_ELECTRONICS_GUIDE.md, CAM_SOFTWARE_POSTPROCESSORS_GUIDE.md (форматы G-кода: Mach3, LinuxCNC, Fanuc, Haas, DSP) и карточек /product/*.md (гарантия 12–24 мес; сервис 24/7; выезд 24–48 ч; запчасти 1–3 дня; точность до 0,01 мм; шаги на мм (200×8)/5=320). Спрос форумов — по заголовкам тем. Публичная полка завода — разделы /library/ и /book/.
Смотрите также
Курсы и руководства завода:
- Haas: панель, настройка, работа —
/blog/haas-panel-nastroyka-rabota - Siemens Sinumerik: базовый курс оператора —
/blog/siemens-sinumerik-bazovyy-kurs-operatora - Fanuc: базовый курс для оператора —
/blog/fanuc-bazovyy-kurs-dlya-operatora-panel-kadry-korrektsii - Контроллеры и электроника ЧПУ: полный курс —
/blog/kontrollery-i-elektronika-chpu-polnyy-kurs - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Сервис и регламент: полный курс —
/blog/servis-i-reglament-polnyy-kurs - Резервные копии настроек станка и ПО —
/blog/rezervnye-kopii-nastroek-stanka-i-po - Как обучиться работе на станке ЧПУ с нуля —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Библиотека:
- Библиотека завода —
/library/ - Публичная библиотека (PD/OA) —
/library/ - Открытая книга «Giant Brains» (Berkeley) — источник: Project Gutenberg
- Открытая книга «SIP Hydroptic 6A Milling Machine» — источник: Internet Archive
- Открытая книга «Machinery's Reference Series» — источник: Internet Archive
Станки завода (с гарантией и поддержкой):
- Обрабатывающий центр 5 осей РАКЕТА —
/product/18/ - SMK, станок ЧПУ по металлам и камню —
/product/19/ - Мостовой 5-осевой отрезной станок «МАСТЕР» —
/product/20/ - 17К, 5-осевой станок по камню —
/product/16/ - 17Д, 5-осевой фрезерный станок ЧПУ —
/product/17/ - БИЗНЕС СТАРТ LITE —
/product/8/ - Полный каталог —
/catalog
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
- Опоры работы со старой стойкой — схема
/assets/courses/starye-stoyki-opory.svg. - Производственная цепочка «идея → деталь» — схема
/assets/courses/cepochka-chpu.svg. - Станки: РАКЕТА (
/product/18/), SMK (/product/19/), «МАСТЕР» (/product/20/), БИЗНЕС СТАРТ LITE (/product/8/). Подписи — «Фото/видео завода «Твайт»».
Материал подготовлен инженерами завода «Твайт». Особенности Mazak и Fadal приведены в типовом виде; конкретные форматы, коды, меню и настройки зависят от модели и версии сто́йки и уточняются по её руководству. Данные о станках — из карточек завода и приведены как заявленные/справочные. Курс не заменяет обучение на конкретной сто́йке, руководство по эксплуатации и охрану труда. Порядок работы: определить формат → проверить носитель → вывести в ноль → смещения и коррекции → первый пуск покадрово → контроль → архив данных.
Продолжение серии: том 6 серии по стойкам; следующий том — «Mach3 и NC-Studio: базовый курс оператора для мастерской».
Первоисточник: https://zavod-stanki.ru/blog/mazak-i-fadal-osobennosti-staryh-stoek · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/mazak-i-fadal-osobennosti-staryh-stoek.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/mazak-i-fadal-osobennosti-staryh-stoek.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/mazak-i-fadal-osobennosti-staryh-stoek.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.