
Массив дерева: фрезерование и рельеф
Курс завода «Твайт»: Массив дерева: фрезерование и рельеф.
Массив дерева: фрезерование и рельеф на ЧПУ — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ по дереву
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: массив дерева — фрезерование и рельеф на станках > с ЧПУ завода (источник задачи — «фрезы + режимы»). > - Первоисточник: https://zavod-stanki.ru/blog/massiv-dereva-frezerovanie-i-relef > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/massiv-dereva-frezerovanie-i-relef.ai.json; > URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-10. Автор: «Завод Твайт». > - Источник фактов: руководство завода «Обработка материалов на ЧПУ» > (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md, раздел «Дерево и древесные материалы»); > гид «Фрезы для ЧПУ: полное руководство — выбор, режимы резания, стратегии и диагностика» > (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md); карточки станков по дереву /product/.md > (id 1, 1.1, 1.2, 3, 4, 17); заголовки тем форумов (forum-drafts/-topics.tsv). ТТХ и режимы — > из руководства и каталога; вымышленных значений нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Массив дерева: фрезерование и рельеф“, zavod-stanki.ru». > Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Фрезы для ЧПУ: полное руководство», «3D-моделирование для ЧПУ: > рельефы», «МДФ и ДСП: полный курс обработки», «Фанера и ламинат: раскрой без сколов», «ArtCAM: > полный курс — 2D, 3D, гравировка, раскрой».
Обучение ЧПУ программированию с нуля на массиве дерева — это про живой материал, который ведёт себя иначе, чем МДФ или металл: у него есть волокна, влажность и сезонка. Для тех, кто ищет курсы оператора ЧПУ и хочет делать не плоские щиты, а рельеф, балясины, резные панели и мебельные фасады, важно одно: как научиться работать на станке с ЧПУ по дереву так, чтобы не было сколов, ворса и «ступенек». Этот курс ведёт по всей цепочке — порода и влажность → направление волокон → фрезы → режимы (обороты, подача, глубина) → черновая и чистовая с шагом 8–15 % → обработка рельефа → крепление и аспирация → постобработка. Завод выпускает станки по дереву с полем от 200×200 мм до 3000×3000 мм и шпинделями от 1,5 до 20 кВт, поэтому примеры ниже опираются на реальный станочный парк.
Чему научитесь. Читать породу и влажность как входные параметры режима; понимать, почему массив «ведёт» и что делать с сезонкой; резать вдоль волокон, поперёк и в торец без сколов; подбирать фрезу (спираль, заходность, материал) под задачу; считать режим по формуле F = fz × z × n; держать глубину за проход по правилу «диаметр на глубину»; разделять черновую и чистовую операции; строить 3D-рельеф сферической фрезой с шагом 8–15 % диаметра; крепить заготовку и отводить стружку; читать дефекты (ворс, скол, ступеньки, поджог); выполнять постобработку и безопасно работать с пылью и вращением.
Предпосылки. Ничего, кроме аккуратности и базового чтения чертежей. Опыт столярки пригодится, но не обязателен. Нужны ПК под Windows для CAM, станок с ЧПУ по дереву и аспирация.
Безопасность. Вращающаяся фреза на 12 000–24 000 об/мин — это источник травмы и разлёта стружки; мелкая древесная пыль — горючая и вредная для дыхания. Никогда не подходите к работающему шпинделю, не убирайте стружку руками при вращении, не крепите заготовку «на глаз» и не оставляйте станок без присмотра. Работайте только с включённой аспирацией, в защитных очках и без свободной одежды. Знайте, где кнопка аварийного останова E-STOP, и покажите её каждому, кто подходит к станку, до первого запуска.

Содержание
- Обучение ЧПУ программированию с нуля: массив и рельеф
- Модуль 1. Породы массива: что режем и почему
- Модуль 2. Влажность и сезонка: почему массив ведёт
- Модуль 3. Направление волокон: вдоль, поперёк, в торец
- Модуль 4. Фрезы для массива: спираль, заходность, материал
- Модуль 5. Режимы массива: обороты, подача, формула
- Модуль 6. Глубина за проход и правило «диаметр на глубину»
- Модуль 7. Черновая и чистовая: 2.5D и 3D-рельеф
- Модуль 8. Сферические фрезы и гребешок: шаг 8–15 %
- Модуль 9. Крепление заготовки: вакуум, прижимы, табы
- Модуль 10. Отвод стружки и аспирация
- Модуль 11. Артефакты рельефа: ворс, скол, ступеньки, поджог
- Модуль 12. Постобработка: шлифовка, фаски, V-биты
- Модуль 13. Безопасность и экономика массива
- Практикум: курсы оператора ЧПУ на массиве — от доски до балясины
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: массив и рельеф
Массив дерева — это не «просто дерево», а материал с характером. У него есть порода и плотность, есть влажность и внутренние напряжения, есть направление волокон, и всё это напрямую меняет режим фрезерования. Плоский раскрой листа МДФ прощает многое; массив — нет. Заявленные допуски на станках завода (порядка ±0,05…±0,1 мм по осям) достигаются только тогда, когда материал подготовлен, фреза подобрана, а режим посчитан, а не «выставлен наугад».
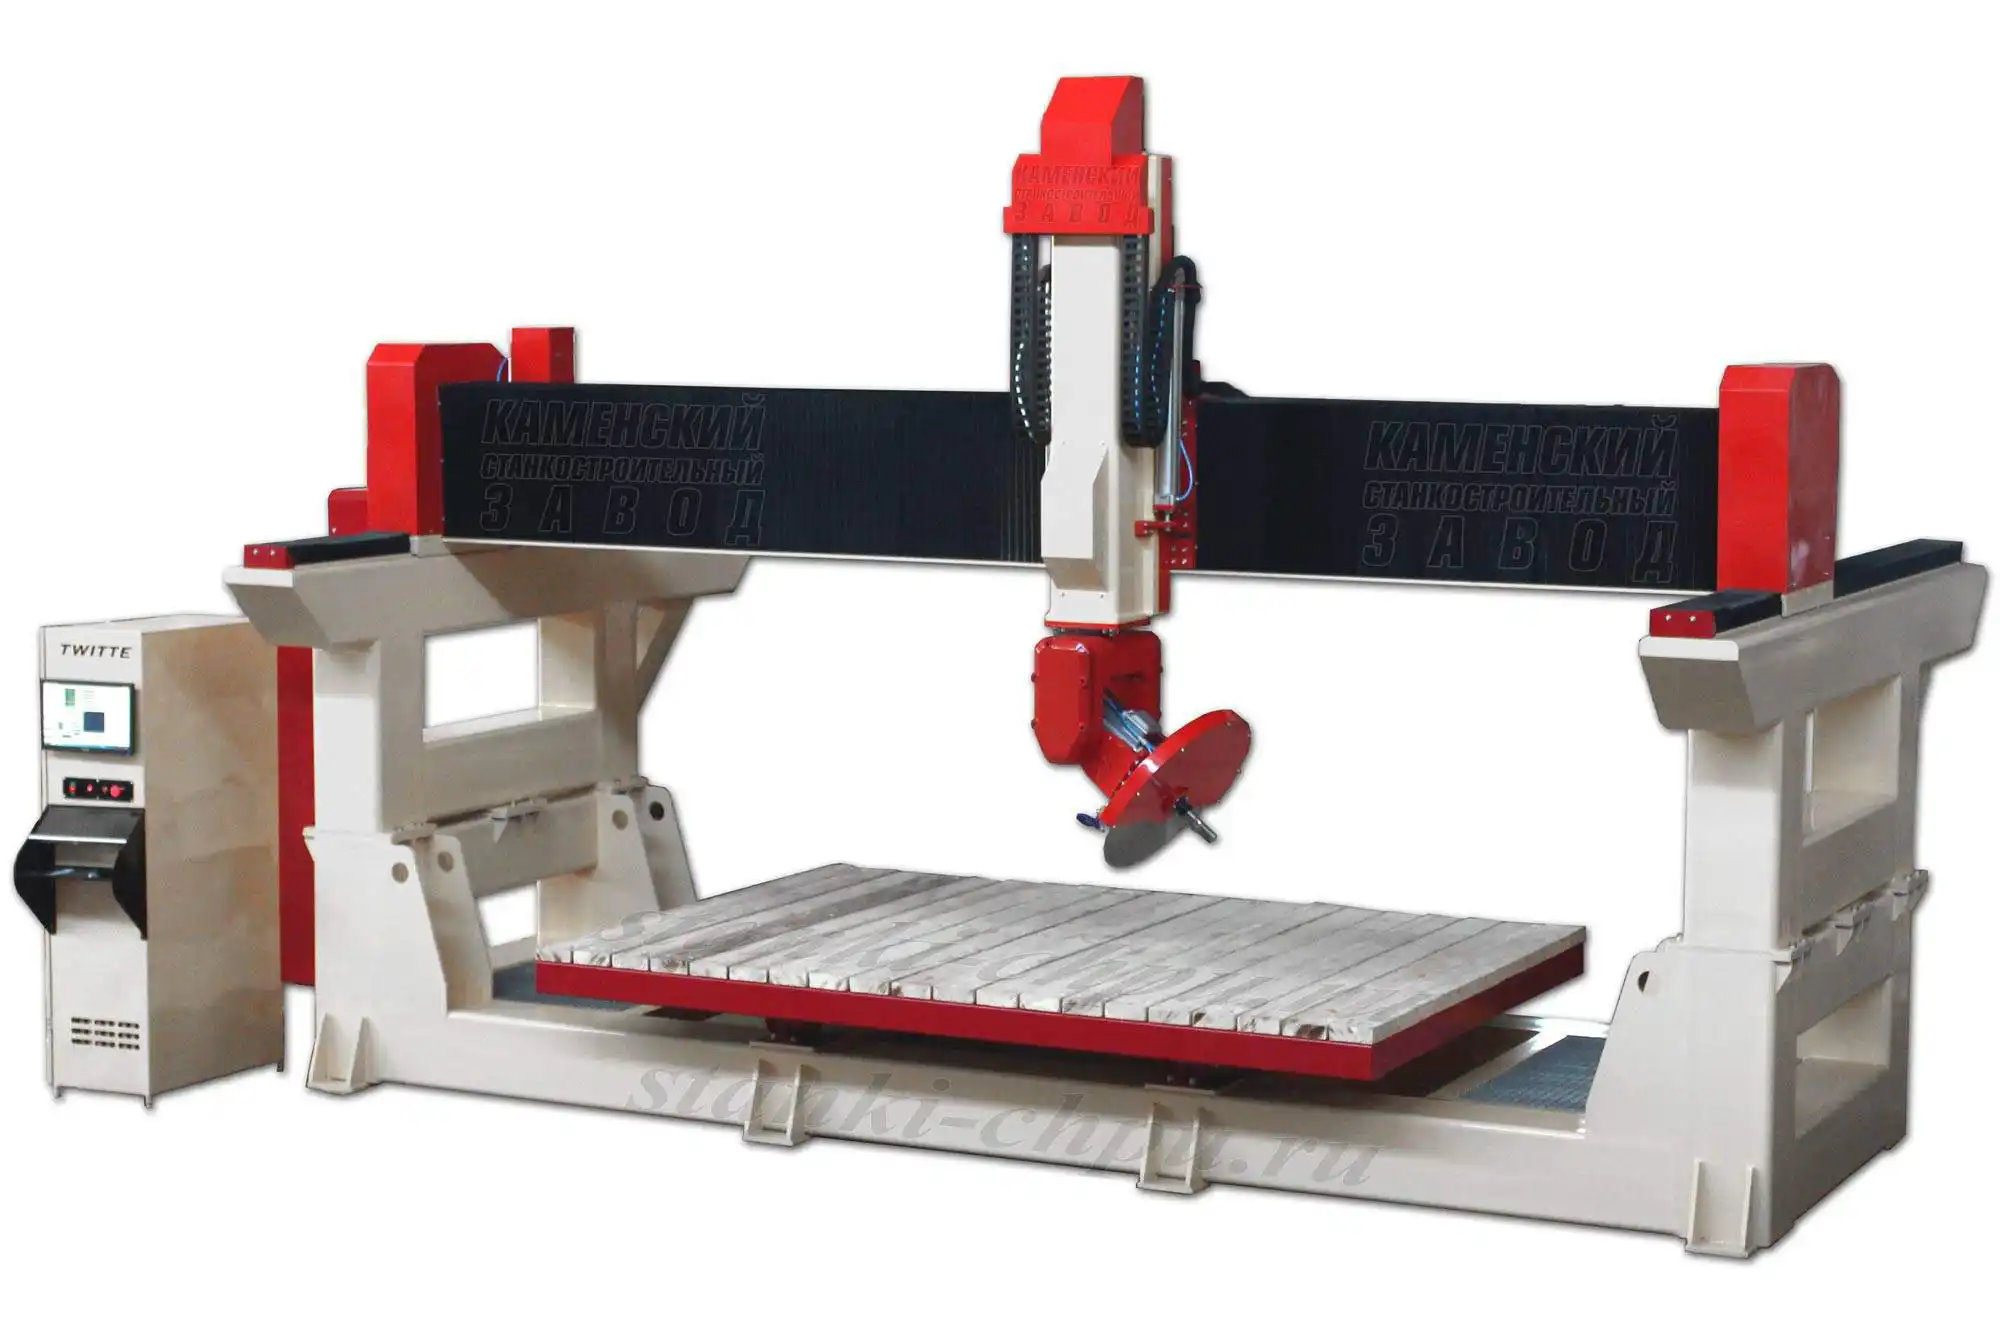
Держите в голове цепочку. Доска приходит на станок с влажностью и породой; в CAM строится траектория (2.5D-карман или 3D-рельеф) и разделяется на черновую и чистовую; станок ведёт фрезу по осям, снимая стружку толщиной «подача на зуб»; после резания деталь шлифуют и снимают фаску. Завод выпускает для этого станки от настольного CNC MINI (поле 200×200×70 — 600×800×70 мм, шпиндель 2200 Вт, цена от 70 040 ₽) до пятиосевого 17Д (поле 1500×1500×1000 — 3000×3000×1000 мм, шпиндель 7,5 кВт с автосменой, цена от 2 950 000 ₽).
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «2,5D из дуба большой глубины», «3D обработка дуба», «артефакты-углубления в рельефе» и «Баг при обработке рельефа», разбирается с «Балясины на 3-х осях. Реально?» и «4ёх-осевой для балясин», а по материалу — «А бывает в природе дубовый щит цельноламельный?» и «Актуальность различий "летнего" и "зимнего" дуба в современной столярке». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Породы массива: что режем и почему
Руководство завода делит массив на две группы: мягкие породы (сосна, ель, липа) и твёрдые (дуб, бук, ясень). Мягкие режутся легко, но волокнистые и склонны к сколам; твёрдые плотнее, дают красивую текстуру, но требуют мощного шпинделя и другой динамики. Это отправная точка любого режима.
Почему так. Плотность и строение волокон определяют, сколько тепла и усилия нужно, чтобы снять стружку. Мягкая древесина режется «легко», но волокно тянется за кромкой и даёт ворс, если фреза тупая или подача слишком мала — зубья начинают «гладить» материал вместо резания. Твёрдая древесина режется чище, но сопротивляется сильнее: тут важнее мощность шпинделя и умеренная глубина за проход, иначе кромка перегревается. Это и есть причина, по которой один и тот же набор параметров не переносится с сосны на дуб.
Проверка. Возьмите обрезки вашей породы и прогоните пробный проход. Запомните по кромке и стружке: на мягкой породе стружка лёгкая и пылевидная, на твёрдой — плотная. Если стружка похожа на пыль — скорее всего, вы «гладите» материал: поднимите подачу на зуб или смените фрезу на более острую.

Модуль 2. Влажность и сезонка: почему массив ведёт
Сырая, только что спиленная древесина содержит очень много воды. По старому руководству по деревообработке, бревно из свежесрубленного дерева содержит около 50 % воды по весу; после сушки в сарае влажность падает до 12–15 %, а в жилой комнате — до 8–10 % [открытый корпус: ia_woodpatternmak00purfiala, чанк #301]. Твёрдую древесину перед сушкой в камере выдерживают на воздухе от двух до шести месяцев, иначе доска «закаливается»: наружные слои сохнут и садятся раньше внутренних, и внутри образуются трещины (honeycombing) [открытый корпус: 20846_William_Noyes_-_Handwork_in_Wood, чанк #70]. А коробление — это следствие неравномерной усадки и набухания [открытый корпус: ia_woodpatternmakin00purfiala, чанк #72].
Почему так. Для ЧПУ это не теория, а причина брака. Если фрезеровать сырую или «недосушенную» доску, после обработки она начнёт сохнуть дальше, менять форму и «уводить» уже вырезанный рельеф — щели, перекосы, трещины по тонким стенкам. Чем тоньше стенка рельефа, тем быстрее она отреагирует на изменение влажности. Именно поэтому для мебели и резьбы берут материал камерной сушки с влажностью порядка 8–10 %, а не «свежак с пилорамы».
Проверка. Измерьте влажность заготовки влагомером до обработки и запишите в журнал. Не фрезеруйте массив «начисто» из недосушенной доски: дайте ей отлежаться в цеху, где она будет работать. Тонкие стенки рельефа оставляйте с запасом и снимайте финишный проход только по стабильному материалу.
Модуль 3. Направление волокон: вдоль, поперёк, в торец
Волокно — это «направление резания» для дерева. Резать вдоль волокон, поперёк и в торец — три разных процесса, и ведут они себя по-разному. Поперёк волокон и особенно в торец резать тяжелее: старинное пособие прямо отмечает, что торцевое резание требует особого инструмента, потому что волокно нужно перерубить, а не расслоить [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #3105]. А при фрезеровании «свилевой», косослойной древесины кромка стремится «задраться», и нужен особый подход [открытый корпус: 20846_William_Noyes_-_Handwork_in_Wood, чанк #141].
Почему так. Когда зубья идут по волокну, они расслаивают древесину и снимают стружку. Когда режут поперёк или в торец — волокна приходится перерезать, усилие и нагрев растут, и появляются сколы на выходной кромке. Отсюда два практических правила: «попутное» направление фрезерования (фреза идёт навстречу подаче, где это возможно) и правильный выбор спирали фрезы. Для торцов и хрупких пород помогает уменьшить подачу на входе, использовать спиральную врезку и жёстко крепить заготовку.
Проверка. Посмотрите на заготовку и отметьте направление волокон мелом. Сделайте два прохода — по волокну и поперёк — и сравните кромки. Если поперёк «рвёт», ставьте спираль downcut/компрессионную или снижайте подачу на выходе из материала.
Модуль 4. Фрезы для массива: спираль, заходность, материал
Для массива базовый инструмент — спиральная фреза. По таблице подбора из руководства завода: для дерева подходит спиральная фреза с 1–2 зубьями, для МДФ — 2–3 зуба, для фанеры — компрессионная с 2 зубьями. Заходность (число зубьев) — это компромисс: меньше зубьев — больше места под стружку, лучше для мягкой древесины и глубоких пазов; больше зубьев — выше чистота и производительность, но стружке нужно куда-то деваться.
Почему так. Момент входа зуба в материал — самый нагруженный: чем меньше зубьев одновременно в контакте, тем резче удар по кромке. Но если зубьев слишком много, стружка не успевает вылетать, фреза «гладит», растёт трение и поджог. Для массива это особенно заметно на пазах и карманах: там нужно место под стружку, поэтому 1–2 зуба работают лучше, чем 3–4. Материал фрезы — твёрдый сплав (VHM) для твёрдых пород: он держит кромку дольше и меньше «садится» на дубе и ясене.
Проверка. Проверьте биение фрезы в цанге (по руководству — индикатором): заметное биение даёт волнистую стенку и быстрый износ. Убедитесь, что направление спирали соответствует кромке, которую надо сохранить: upcut выбрасывает стружку вверх, downcut прижимает деталь и защищает верхнюю кромку.
Модуль 5. Режимы массива: обороты, подача, формула
Режим считается по простой формуле: минутная подача F = fz × z × n, где fz — подача на зуб, z — число зубьев, n — обороты шпинделя. Пример из гида: при fz = 0,05 мм, z = 2 и n = 24 000 об/мин получаем F = 2 400 мм/мин. Ориентир по окружной скорости: для D = 6 мм и Vc = 500 м/мин обороты выходят около 26 500 об/мин.
Почему так. Обороты и подача не «настраиваются по отдельности»: важно произведение — сколько стружки снимает один зуб за оборот. Слишком большая подача на зуб ломает кромку; слишком маленькая — превращает стружку в пыль и греет фрезу. По руководству завода диапазоны такие: мягкие породы — 12 000–18 000 об/мин, подача 2 000–4 000 мм/мин, глубина 3–6 мм; твёрдые (дуб, бук, ясень) — 18 000–24 000 об/мин, подача 1 500–3 000 мм/мин, глубина 2–4 мм. Режим упирается не только в материал, но и в станок: маломощный шпиндель на твёрдой породе либо остановит ось, либо потеряет шаги.
Проверка. Занесите в журнал дату, материал, фрезу (диаметр / зубья / покрытие), вылет, n, F, глубину, характер стружки и состояние кромки. Меняйте по одному параметру. Если режим «упирается» в станок (шум, потеря шагов, волнистая стенка) — вы просите больше, чем станок умеет.

Модуль 6. Глубина за проход и правило «диаметр на глубину»
Глубина за проход для массива по руководству — от 2–4 мм (твёрдые) до 3–6 мм (мягкие) за один проход. Но есть и второе ограничение — правило «диаметр на глубину»: чем тоньше фреза, тем меньше она может взять за раз. Тонкая фреза, заглублённая на «лишний» миллиметр, гнётся и ломается.
Почему так. Фреза — упругий стержень, и её прочность падает с уменьшением диаметра. Массив сопротивляется резко, особенно на твёрдых породах, поэтому «взять всё за один проход» — типичная ошибка новичка. Плюс глубина напрямую связана с отводом стружки: в глубоком узком пазу стружке нужно место, поэтому там уменьшают или заходность, или глубину. «Медленно и много проходов» — это не осторожность, а единственный способ не сломать инструмент и не испортить кромку.
Проверка. Разделите общую глубину рельефа на проходы по 2–4 мм и следите за звуком и стружкой. Если фреза «поёт» на входе и стенка дрожит — уменьшите подачу или глубину. Записывайте рабочие комбинации «глубина + подача», чтобы не искать их заново.
Модуль 7. Черновая и чистовая: 2.5D и 3D-рельеф
Рельеф всегда делают в две стадии. Черновая снимает основной объём — концевой или черновой фрезой, шаг 40–60 % диаметра, с припуском под чистовую. Чистовая проходит тот же рельеф сферической фрезой и строит поверхность малым шагом. 2.5D — это «плоскость + стенки» (карманы, буквы, фрезерованные фасады); 3D — это объём (барельеф, резная панель, балясина со сложным профилем).
Почему так. Гнаться за мелким шагом на черновой бессмысленно: это просто время. Задача черновой — убрать объём быстро и оставить равномерный припуск, который чистовой «снимет чисто». Если попытаться получить финишную поверхность сразу, фреза будет нагружена неравномерно, а на выходе получите и ступеньки, и перегрев. Разделение операций — это не бюрократия, а распределение нагрузки между проходами.
Проверка. После черновой измерьте припуск и убедитесь, что он равномерный. На чистовой прогоните один и тот же склон с шагом 10 % и 20 % и сравните шероховатость. Для 2.5D проверьте порядок: сначала внутренние контуры, затем наружные, иначе деталь сдвинется раньше времени.
Модуль 8. Сферические фрезы и гребешок: шаг 8–15 %
Чистовой 3D-рельеф строят сферической (шаровой) фрезой. Высота «гребешка» между соседними проходами зависит от двух вещей: бокового шага (stepover) и радиуса сферы. По гиду: черновая — шаг 40–60 % диаметра, чистовая — 8–15 % диаметра. Мельче шаг — глаже поверхность, но дольше обработка.
Почему так. Сферическая фреза оставляет за собой волнистую «строчку»; чем чаще проходы, тем ниже гребни между ними. При этом гребешок обратно пропорционален радиусу сферы: большая фреза при том же шаге оставляет более гладкую поверхность. То есть «убрать гребешок» можно двумя способами — уменьшить шаг или увеличить радиус инструмента, а не «сильнее прижать» или «ускорить шпиндель». Форумная тема «2.5D рельеф - ускорить бы процесс» — ровно про этот компромисс.
Проверка. Прогоните один склон с шагом 10 % и 20 % диаметра и замерьте высоту гребешка щупом или под лупой. Постройте таблицу «шаг → шероховатость → время» и выбирайте по задаче. Не гонитесь за мелким шагом на черновой.
Модуль 9. Крепление заготовки: вакуум, прижимы, табы
Массив крепят вакуумным столом, механическими прижимами, струбцинами или «табами» (небольшими перемычками, которые удерживают деталь и срезаются в конце). Руководство завода прямо рекомендует вакуумный стол для дерева и пластика.
Почему так. Сорванная заготовка — это и брак, и опасность: деталь уходит под фрезу и может «выстрелить». Вакуум даёт равномерный прижим по всей площади и не мешает проходу; прижимы надёжнее на толстом массиве, но требуют места и планирования зон обработки. «Табы» оставляют деталь связанной с заготовкой до конца — это спасает тонкие элементы рельефа, которые иначе отлетят на последнем проходе.
Проверка. Перед запуском проверьте: заготовка не «играет» под рукой, вакуум держит (по манометру), прижимы вне зоны реза, а табы расставлены в местах, где их легко срезать. Прогоните траекторию без врезания и убедитесь, что фреза не задевает крепёж.
Модуль 10. Отвод стружки и аспирация
Древесная стружка и пыль должны уходить из зоны реза сразу. По руководству завода для МДФ аспирация обязательна «из-за большого количества пыли»; для массива принцип тот же. Пыль не только мешает — она скапливается в пазу, вторично режется фрезой и греет кромку.
Почему так. Если стружке некуда деваться, фреза режет материал дважды: по обрабатываемой детали и по уже снятой стружке. Это лишнее тепло, ускоренный износ и поджог на мягких породах. Плюс мелкая древесная пыль — горючая и вредная для дыхания. Поэтому аспирация — это часть режима, а не «уборка потом».
Проверка. Проверьте, что стружка вылетает из паза, а не остаётся в нём; при необходимости сократите глубину или добавьте обдув. Оцените работу аспирации по количеству пыли вокруг детали. Не оставляйте станок без присмотра с накоплениями пыли.
Модуль 11. Артефакты рельефа: ворс, скол, ступеньки, поджог
Четыре типовых дефекта массива: ворс (поднятые волокна), скол (отрыв кромки), «ступеньки» (видимые переходы между проходами) и поджог (тёмные следы от трения). Каждый лечится конкретным параметром, а не «старанием».
Почему так. Ворс — от тупой фрезы или слишком малой подачи на зуб (зубья «гладят» мягкую древесину). Скол — от неверной спирали, направления волокон или отсутствия жёсткого крепления. Ступеньки — от большого бокового шага или ошибки в шагах на миллиметр. Поджог — от недостаточной подачи, износа или плохого отвода стружки. Форумные темы «артефакты-углубления в рельефе» и «Баг при обработке рельефа» — про то, что «баг» почти всегда оказывается режимом, износом или креплением.
Проверка. Смотрите на кромку и поверхность после каждого прохода и меняйте по одному параметру: фрезу → подачу → шаг → крепление. Заведите журнал «дефект → что поменял → результат». Свежесть фрезы проверяйте на просвет и по биению.
Модуль 12. Постобработка: шлифовка, фаски, V-биты
После станка деталь шлифуют (зерно по возрастанию), снимают заусенцы и, при необходимости, снимают фаску. Фаски и гравировку делают V-битами и фаскоснимателями: по гиду, V-бита 60° — типовой инструмент базового набора наряду со спиральной 6 мм, downcut 6 мм и сферической 6 мм. Шлифовка расширяет границы допуска: станок даёт ±0,05…±0,1 мм, а «рукотворный» след рельефа убирают наждачкой.
Почему так. Никакой станок не оставит поверхность «под лак» сразу из-под фрезы, если это рельеф: между проходами есть микрорельеф. Постобработка — это не «недостаток станка», а плановая операция. Фаска, снятая на станке, ровнее и быстрее ручной, и она защищает кромку от сколов при эксплуатации. V-бита строит гравировку «клином», которая выглядит объёмнее.
Проверка. Оцените поверхность под углом к свету (так видны гребешки и ворс), шлифуйте по возрастанию зерна. Проверьте фаску на равномерность. Запишите в карту детали, какие фрезы и какое зерно применяли — это ускорит повтор заказа.
Модуль 13. Безопасность и экономика массива
Безопасность массива — это вращение, стружка, пыль и шум: фреза на 12 000–24 000 об/мин, необходимость жёсткого крепления, обязательная аспирация, очки и отсутствие свободной одежды. Экономика — это расход инструмента и материала: цанги, фрезы и время на черновую/чистовую.
Почему так. Самые частые происшествия — там, где «сэкономили»: не закрепили заготовку, отключили аспирацию, оставили станок без присмотра. Опасность массива не в материале, а в скорости и в теле, которое оказывается слишком близко к вращающейся фрезе. В экономике выигрывает не «самая быстрая подача», а повторяемость: одна настроенная пара «фреза + режим» экономит часы на партии.
Проверка. Перед сменой: крепление, аспирация, очки, E-STOP доступен, зона вокруг чистая. Считайте себестоимость детали честно: материал, наработка фрезы (метры резания), время черновой и чистовой, шлифовка. Не гонитесь за скоростью в ущерб безопасности.

Практикум: курсы оператора ЧПУ на массиве — от доски до балясины
Задача. Есть станок с ЧПУ по дереву, заготовка — щит или брусок камерной сушки (влагомер покажет 8–10 %), и задача: сделать либо 2.5D-панель (фрезерованный фасад с карманом) на массиве, либо небольшой 3D-рельеф. Нужно пройти полный цикл: от проверки материала до готовой детали.
Шаги. 1) Проверьте влажность и цельность заготовки, отметьте направление волокон. 2) Выберите фрезу под задачу: спираль 1–2 зуба для массива; для рельефа — сферическая. 3) Посчитайте режим: F = fz × z × n, ориентируясь на диапазоны руководства (мягкие — 12 000–18 000 об/мин, твёрдые — 18 000–24 000 об/мин). 4) Разделите операцию на черновую (шаг 40–60 %) и чистовую (шаг 8–15 %). 5) Закрепите заготовку (вакуум/прижимы/табы) и включите аспирацию. 6) Задайте нули по углу детали и прогоните траекторию в воздухе. 7) Сделайте пробный проход на обрезке и оцените стружку и кромку. 8) Выполните черновую, затем чистовую. 9) Снимите деталь, срежьте табы, шлифуйте и снимите фаску. 10) Запишите режим и результат в журнал.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор или 3D-модель (рельеф импортируют как STL либо строят в CAD); 2) в CAM задайте черновую и чистовую стратегии, шаг и припуск; 3) выгрузите G-код под постпроцессор вашего контроллера; 4) загрузите в станок и проверьте на симуляции. Для чертежей, DXF/STL и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Деталь совпадает с моделью по контуру и глубине в пределах допуска; кромки без скола и грубого ворса; на рельефе нет «ступенек» и поджога; заготовка не сместилась; аспирация и E-STOP проверены до запуска; режим и файлы (чертёж, STL/DXF, УП) записаны в журнал.
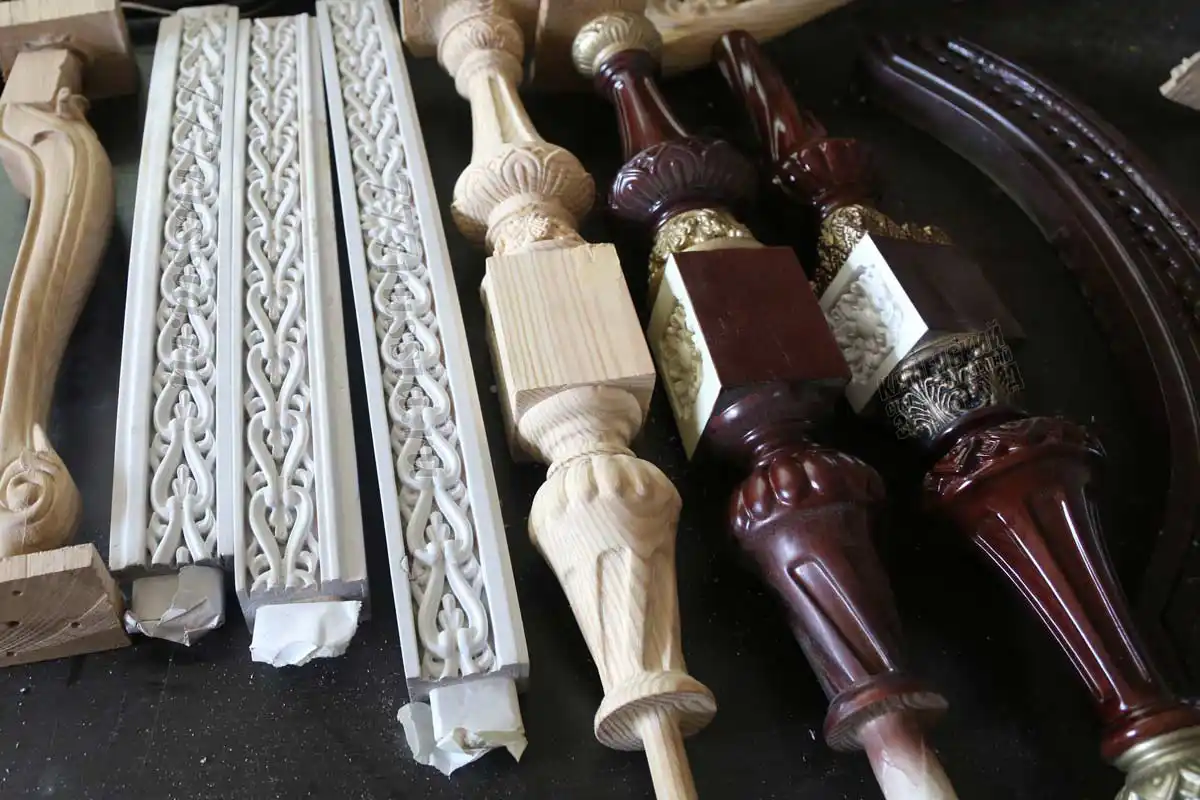
Станок для фрезерования балясин и рельефа → /product/1/
Экзамен: 14 вопросов с ответами-рассуждениями
- Чем мягкие породы отличаются от твёрдых по режиму? Мягкие (сосна, ель, липа) — 12 000–18 000 об/мин, подача 2 000–4 000 мм/мин, глубина 3–6 мм; твёрдые (дуб, бук, ясень) — 18 000–24 000 об/мин, подача 1 500–3 000 мм/мин, глубина 2–4 мм, фреза VHM.
- Зачем следить за влажностью массива? Сырая доска после обработки сохнет дальше, меняет форму и ведёт уже вырезанный рельеф; для резьбы берут материал камерной сушки 8–10 %.
- Что такое коробление и почему оно возникает? Изменение формы из-за неравномерной усадки и набухания; чаще — от неравномерной сушки или нагрева одной стороны.
- Почему торцевое резание тяжелее? В торец волокна нужно перерезать, а не расслоить: выше усилие, нагрев и риск скола; помогает спецрежим, спираль и жёсткое крепление.
- Какая фреза подходит для массива? Спиральная, 1–2 зуба (место под стружку), VHM для твёрдых пород; для фанеры — компрессионная.
- Как считают минутную подачу?
F = fz × z × n; пример:fz = 0,05,z = 2,n = 24 000→F = 2 400мм/мин. - Что значит правило «диаметр на глубину»? Чем тоньше фреза, тем меньше глубина за проход: тонкая фреза гнётся и ломается, поэтому общую глубину делят на проходы по 2–4 мм.
- Чем черновая отличается от чистовой? Черновая снимает объём (шаг 40–60 %), чистовая строит поверхность сферической фрезой (шаг 8–15 %).
- От чего зависит высота гребешка рельефа? От шага (stepover) и радиуса сферы: меньше шаг или больше радиус — глаже поверхность.
- Как крепят массив? Вакуумный стол, прижимы, струбцины, «табы» для тонких элементов.
- Почему важна аспирация? Стружка в пазу режется повторно (перегрев, поджог), а пыль горюча и вредна для дыхания.
- Назовите четыре типовых дефекта и их причины. Ворс (тупая фреза/малая подача), скол (спираль, волокна, крепление), ступеньки (шаг, шаги/мм), поджог (подача, износ, отвод стружки).
- Зачем снимать фаску на станке? Ровнее и быстрее ручной, защищает кромку от сколов, а V-бита даёт объёмную гравировку.
- Что проверяют каждую смену? Крепление заготовки, аспирацию, очки/СИЗ, доступность E-STOP и чистоту зоны реза.
Частые вопросы (Q&A)
В. Можно ли фрезеровать сырую доску? О. Технически можно, но рельеф после сушки «уведёт»: пойдут щели и перекосы. Для чистовой резьбы берите массив камерной сушки 8–10 %.
В. Почему рвёт кромку на выходе? О. Чаще всего неверная спираль (upcut там, где нужен downcut), резание против волокон или слабое крепление. Проверьте спираль, направление обхода и прижим.
В. Чем 2.5D отличается от 3D? О. 2.5D — плоскость плюс вертикальные стенки (карманы, буквы, фасады); 3D — объёмная поверхность (барельеф, резная панель), которую строят сферической фрезой малым шагом.
В. Какой шаг ставить на чистовой рельеф? О. Ориентир — 8–15 % диаметра сферы. Мельче шаг — глаже, но дольше; начинайте с 12–15 % и уменьшайте до требуемой шероховатости.
В. Можно ли делать рельеф на 3 осях? О. Да, большинство барельефов — 3-осевые. 4–5 осей нужны, когда рельеф «заворачивается» на боковые поверхности (балясины, скульптура) — отсюда форумные вопросы «Балясины на 3-х осях. Реально?».
В. Как часто менять фрезу? О. По наработке в метрах резания и по состоянию кромки, а не «по календарю». Тупая фреза даёт ворс, поджог и рост нагрузки; отмечайте замену в журнале.
В. Хватит ли настольного станка для массива? О. Для досок и небольших рельефов — да (например, CNC MINI: поле 200×200×70 — 600×800×70 мм, 2200 Вт, от 70 040 ₽). Для крупных щитов и балясин нужен станок с полем и мощностью больше.
Глоссарий
- Массив — пиломатериал из цельной древесины (в отличие от плит МДФ, ДСП, фанеры).
- Порода — вид древесины; мягкие (сосна, ель, липа), твёрдые (дуб, бук, ясень).
- Влажность — доля воды в древесине; для резьбы берут камерную сушку 8–10 %.
- Сезонка (коробление) — изменение формы из-за неравномерной усадки/набухания.
- Волокно — направление роста древесины; резать вдоль, поперёк и в торец — разные процессы.
- Торец — срез поперёк волокон; режется тяжелее, склонен к сколам.
- fz (подача на зуб) — толщина стружки, снимаемая одним зубом за оборот, мм.
- F (минутная подача) — путь инструмента за минуту, мм/мин.
- Заходность (z) — число режущих зубьев фрезы.
- Upcut / downcut — правая (вверх) и обратная (вниз) спираль.
- Stepover (шаг) — боковое перекрытие соседних проходов при 3D и чистке.
- Гребешок — микрорельеф поверхности от соседних проходов сферической фрезы.
- Табы — перемычки, удерживающие деталь в заготовке до конца обработки.
- V-бита — фреза с V-профилем для гравировки и снятия фасок.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Ворс на кромке | Тупая фреза, малая подача на зуб | Сменить/заточить фрезу, поднять fz |
| Скол на выходе | Upcut-спираль, рез против волокон, слабый прижим | Downcut/компрессионная, верный обход, крепление |
| Торцы «рвёт» | Волокна перерезаются, большая подача на входе | Спиральная врезка, снизить подачу на входе |
| Ступеньки на рельефе | Большой боковой шаг, ошибка шагов/мм | Уменьшить stepover, проверить калибровку |
| Поджог, тёмные следы | Малая подача, износ, плохой отвод стружки | Поднять подачу, сменить фрезу, включить аспирацию |
| Заготовка «увело» после реза | Сырой массив, неравномерная сушка | Материал камерной сушки, дать отлежаться |
| Рельеф «уполз», щели | Внутренние напряжения, тонкие стенки | Запас под финиш, стабилизировать влажность |
| Фреза «поёт», стенка дрожит | Завышена глубина/подача, тонкая фреза | Уменьшить глубину, разбить на проходы |
| Фреза сломалась | Нарушено правило «диаметр на глубину» | Меньше глубина за проход, короче вылет |
| Размер больше нормы | Биение, износ фрезы, ошибка шагов/мм | Проверить цангу, шаги/мм, заменить фрезу |
| Пыль вокруг детали | Не работает аспирация, стружка остаётся в пазу | Включить/почистить аспирацию, уменьшить глубину |
| Волокна подняты после шлифовки | Неверное зерно, шлифовка против волокон | Шлифовать по волокнам, зерно по возрастанию |
Мысли вслух: чего нет на форумах
Массив дерева на форумах обсуждают горячо, но конкретика из руководства экономит недели проб. Начнём с чисел. По руководству завода мягкие породы (сосна, ель, липа) режут на 12 000–18 000 об/мин с подачей 2 000–4 000 мм/мин и глубиной 3–6 мм; твёрдые (дуб, бук, ясень) — на 18 000–24 000 об/мин с подачей 1 500–3 000 мм/мин и глубиной 2–4 мм, фрезой VHM. Рельеф строят в две стадии: черновая с шагом 40–60 % диаметра, чистовая сферической — 8–15 %. Минутная подача считается как F = fz × z × n: при fz = 0,05 мм, z = 2 и n = 24 000 об/мин это 2 400 мм/мин.
Первое, о чём на форумах почти не пишут, — влажность как параметр режима, а не «фон». Бревно из свежего дерева содержит около 50 % воды; после воздушной сушки — 12–15 %, в жилой комнате — 8–10 %. Твёрдую древесину перед камерой держат на воздухе от двух до шести месяцев, иначе доска «закаливается» и внутри лопается. Отсюда сервисный случай, который повторяется из года в год: заказчик приносит сырой дубовый щит, делает тонкий рельеф «начисто», а через две недели приносит брак — по тонким стенкам пошли щели. Виноват не станок и не фреза, а материал, который не был готов.
Второе — направление волокон. Новичок учится на «плоских» щитах из МДФ, где направление не важно, и потом удивляется, почему на дубе «рвёт» торцы. А причина стара как мир: в торец волокна нужно перерезать, а не расслоить, — это отдельная операция с другим инструментом. Форумные темы «2,5D из дуба большой глубины» и «3D обработка дуба» — про это: дело не в «мощности станка», а в направлении реза и спирали фрезы.
Третье — шаг на рельефе. На форумах спорят «какой шаг лучше», но ответ зависит от радиуса сферы: гребешок обратно пропорционален радиусу, поэтому большая фреза при том же шаге даёт более гладкую поверхность. Практический вывод: не гонитесь за 5 % шага на черновой — это просто время; на чистовой начните с 12–15 % и уменьшайте до нужной шероховатости, замеряя высоту гребешка.
Четвёртое — «загадочные артефакты», которыми полны форумы («артефакты-углубления в рельефе», «Баг при обработке рельефа»). В сервисной практике почти все они оказываются не «багом CAM», а либо большим боковым шагом, либо ошибкой в шагах на миллиметр, либо износом фрезы. Проверять надо по порядку: фреза → шаг → калибровка осей → крепление. Один раз настроенная пара «фреза + режим» убирает половину «багов» навсегда.
Пятое — крепление. Вакуум для массива — не роскошь, а способ не «выстрелить» заготовкой. Тонкие элементы рельефа держат «табами»: деталь остаётся связанной с заготовкой до последнего прохода, а перемычки срезают в конце. При этом форум любит советовать «прижать посильнее», хотя от «сильнее» лист гнётся, а не держится.
Шестое — экономика. Стоимость детали на массиве — это не только материал. Это наработка фрезы в метрах резания, время черновой (которая снимает объём «грубо») и чистовой (которая делает поверхность), плюс шлифовка. На партии выигрывает тот, у кого режим записан и повторяется, а не тот, у кого «самая быстрая подача». Завод для этого даёт станки с автосменой инструмента — от SM PLUS (3–20 кВт, от 400 000 ₽) до 17Д (7,5 кВт с автосменой, от 2 950 000 ₽), чтобы черновая и чистовая шли без ручной перестановки фрезы.
Седьмое — безопасность, о которой вспоминают, когда уже поздно. Вращение 12 000–24 000 об/мин, пыль и стружка, свободная одежда — это реальные риски, а не «перестраховка». Аспирация для дерева — не «уборка потом», а часть режима: стружка, оставшаяся в пазу, режется повторно и поджигает кромку. На форумах про это пишут редко, потому что те, кто обжёгся, обычно уже поняли сами.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии) — старые руководства по деревообработке и справочные тексты. Они подтверждают базовые принципы работы с массивом (сушка, волокна, коробление) и не служат источником текста о станках завода.
- William Noyes. «Handwork in Wood» (Internet Archive, общественное достояние / PD). О сушке твёрдой древесины: выдержка на воздухе от двух до шести месяцев перед камерой, «закаливание» и внутреннее растрескивание (honeycombing) [открытый корпус: 20846_William_Noyes_-_Handwork_in_Wood, чанк #70]; об обработке свилеватой, косослойной древесины [тот же источник, чанк #141].
- «Wood Patternmaking» (Internet Archive, общественное достояние / PD). О влажности: свежее бревно содержит около 50 % воды; после сушки до 12–15 %, в помещении — до 8–10 % [открытый корпус: ia_woodpatternmak00purfiala, чанк #301]; о короблении как следствии неравномерной усадки и набухания [открытый корпус: ia_woodpatternmakin00purfiala, чанк #72].
- Archie Seldon Milton. «A Course in Wood Turning» (Internet Archive, общественное достояние / PD). О зависимости частоты вращения от диаметра заготовки: на высоких оборотах обрабатывают заготовки малого диаметра, крупные — на пониженных [открытый корпус: 15460_Archie_Seldon_Milton_-_A_Course_In_Wood_Turning, чанк #19].
- Joshua Rose. «Modern Machine-Shop Practice» (Internet Archive, общественное достояние / PD). О торцевом резании древесины: особый инструмент нужен, чтобы перерезать волокно, а не расслоить [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #3105].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила размеров и допусков на чертеже, использованные в практикуме [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Режимы и параметры фрез взяты из руководства завода «Обработка материалов на ЧПУ» (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md) и гида «Фрезы для ЧПУ: полное руководство» (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md); ТТХ станков — из карточек /product/*.md. Публичная полка завода (PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Фрезы для ЧПУ: полное руководство — выбор, режимы, стратегии, диагностика —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - 3D-моделирование для ЧПУ: рельефы —
/blog/3d-modelirovanie-dlya-chpu-relefy - МДФ и ДСП: полный курс обработки —
/blog/mdf-i-dsp-polnyy-kurs-obrabotki - Фанера и ламинат: раскрой без сколов —
/blog/fanera-i-laminat-raskroy-bez-skolov - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода по дереву и рельефу (каталог):
- Фрезерные станки ЧПУ по дереву СМ ПЛЮС —
/product/1/ - Станок ЧПУ 6090 — цены и комплектации —
/product/1.1/ - Фрезерный станок с ЧПУ CM-1325 —
/product/1.2/ - Настольные мини-станки с ЧПУ по дереву CNC MINI —
/product/3/ - ЧПУ станки серии WoodRouter —
/product/4/ - 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Полный каталог —
/catalog
Библиотека завода (книги по деревообработке, черчению, отделке): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
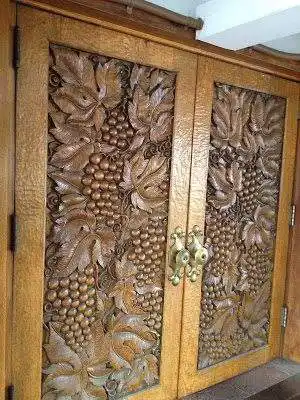
Фрезерные станки ЧПУ по дереву СМ ПЛЮС → /product/1/
Станочный парк завода
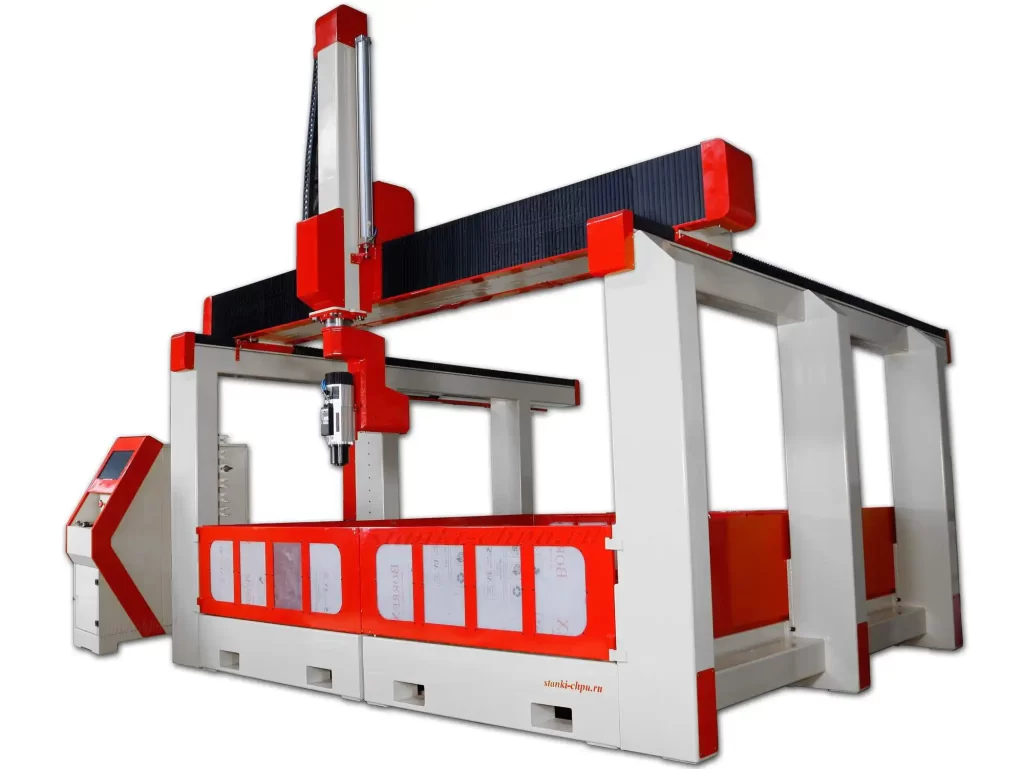
Карточка станка 17Д → /product/17/
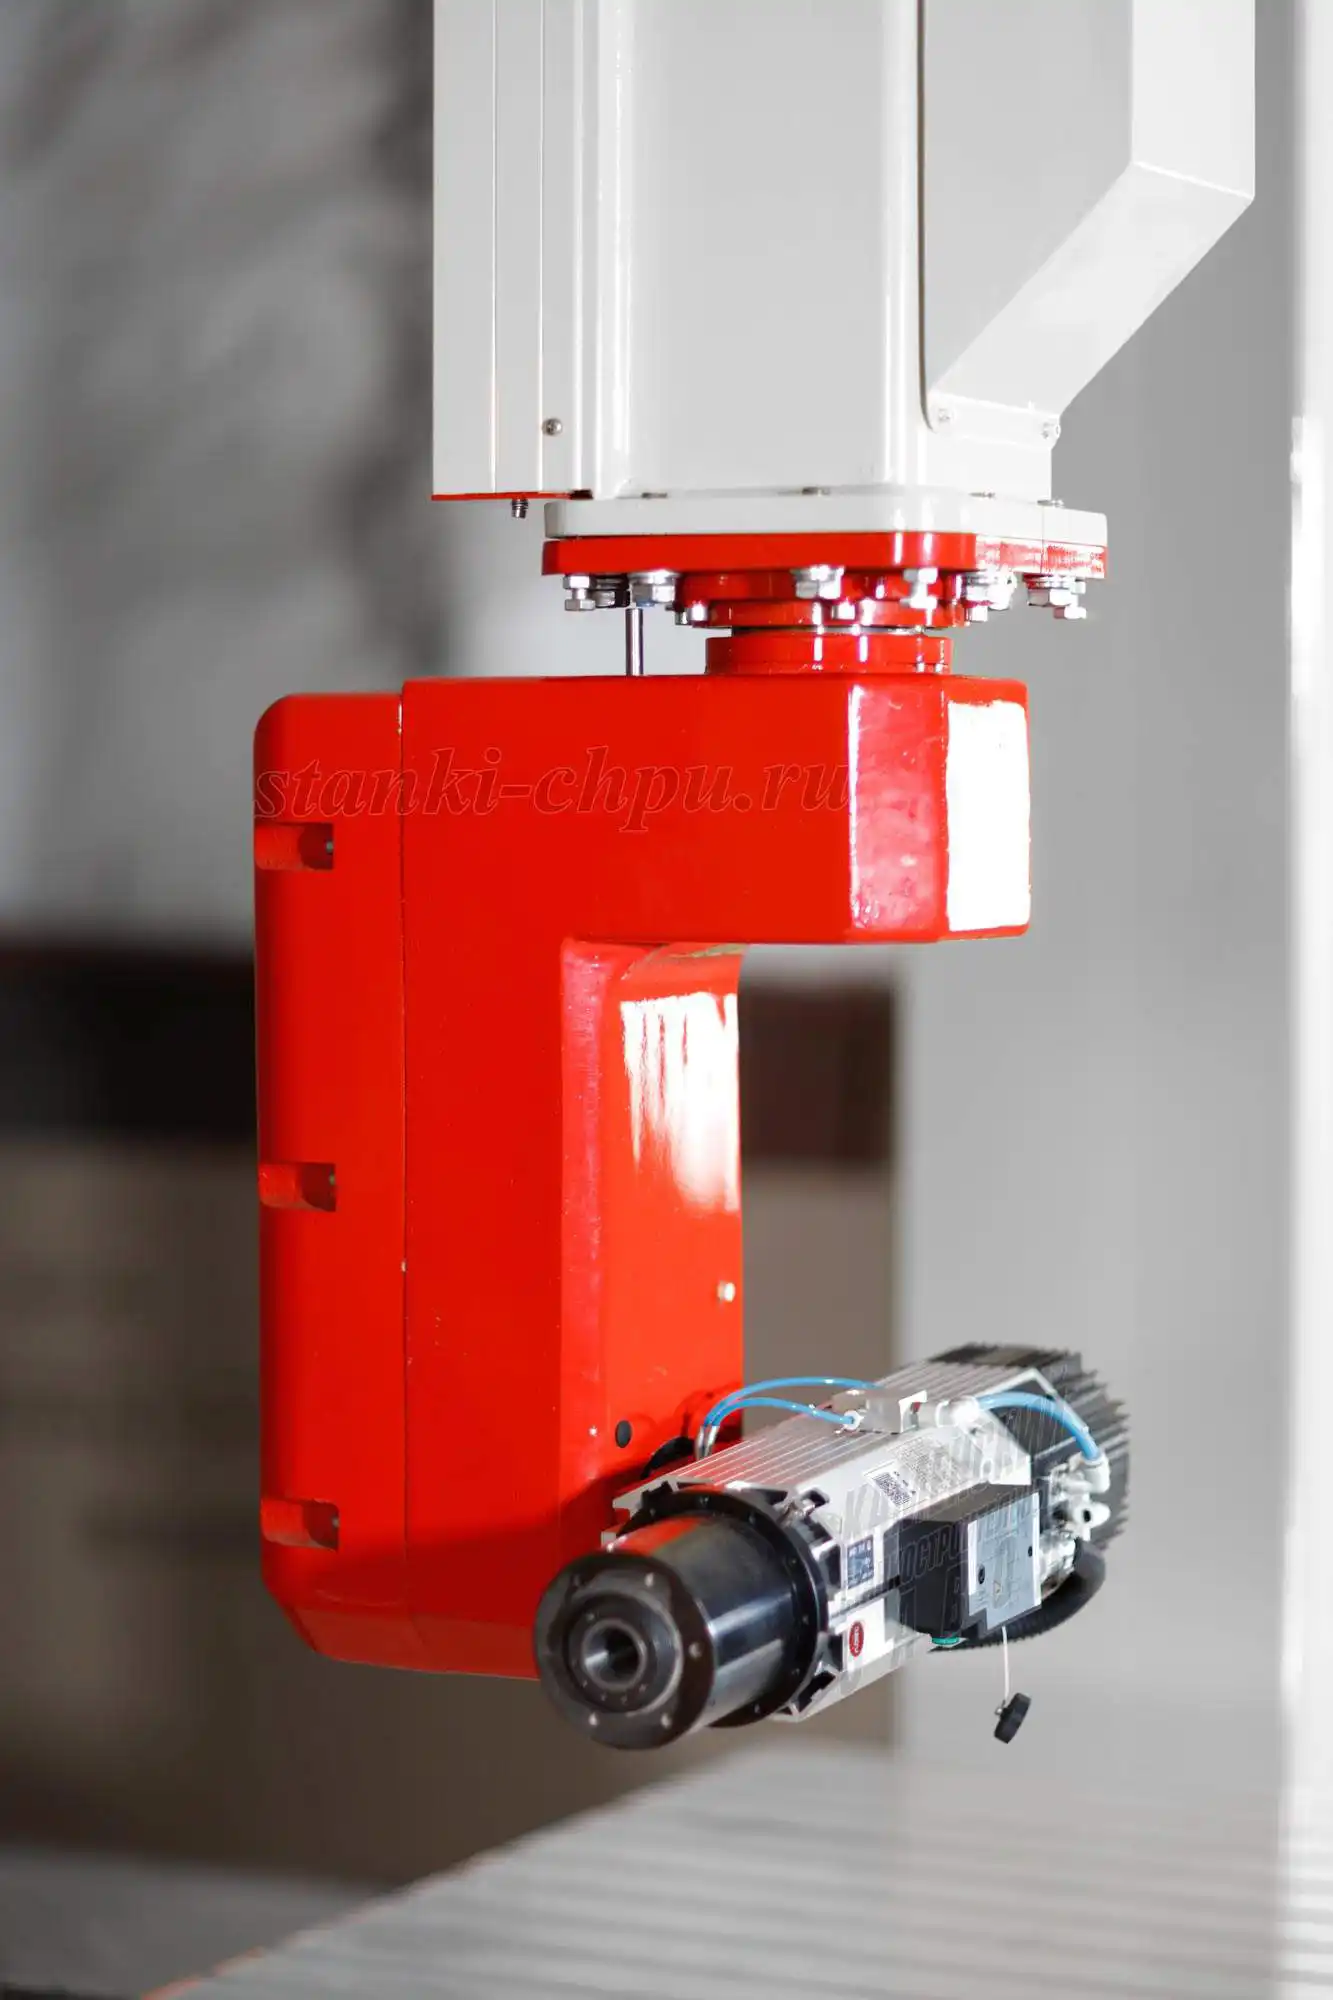
Карточка обрабатывающего центра РАКЕТА → /product/18/
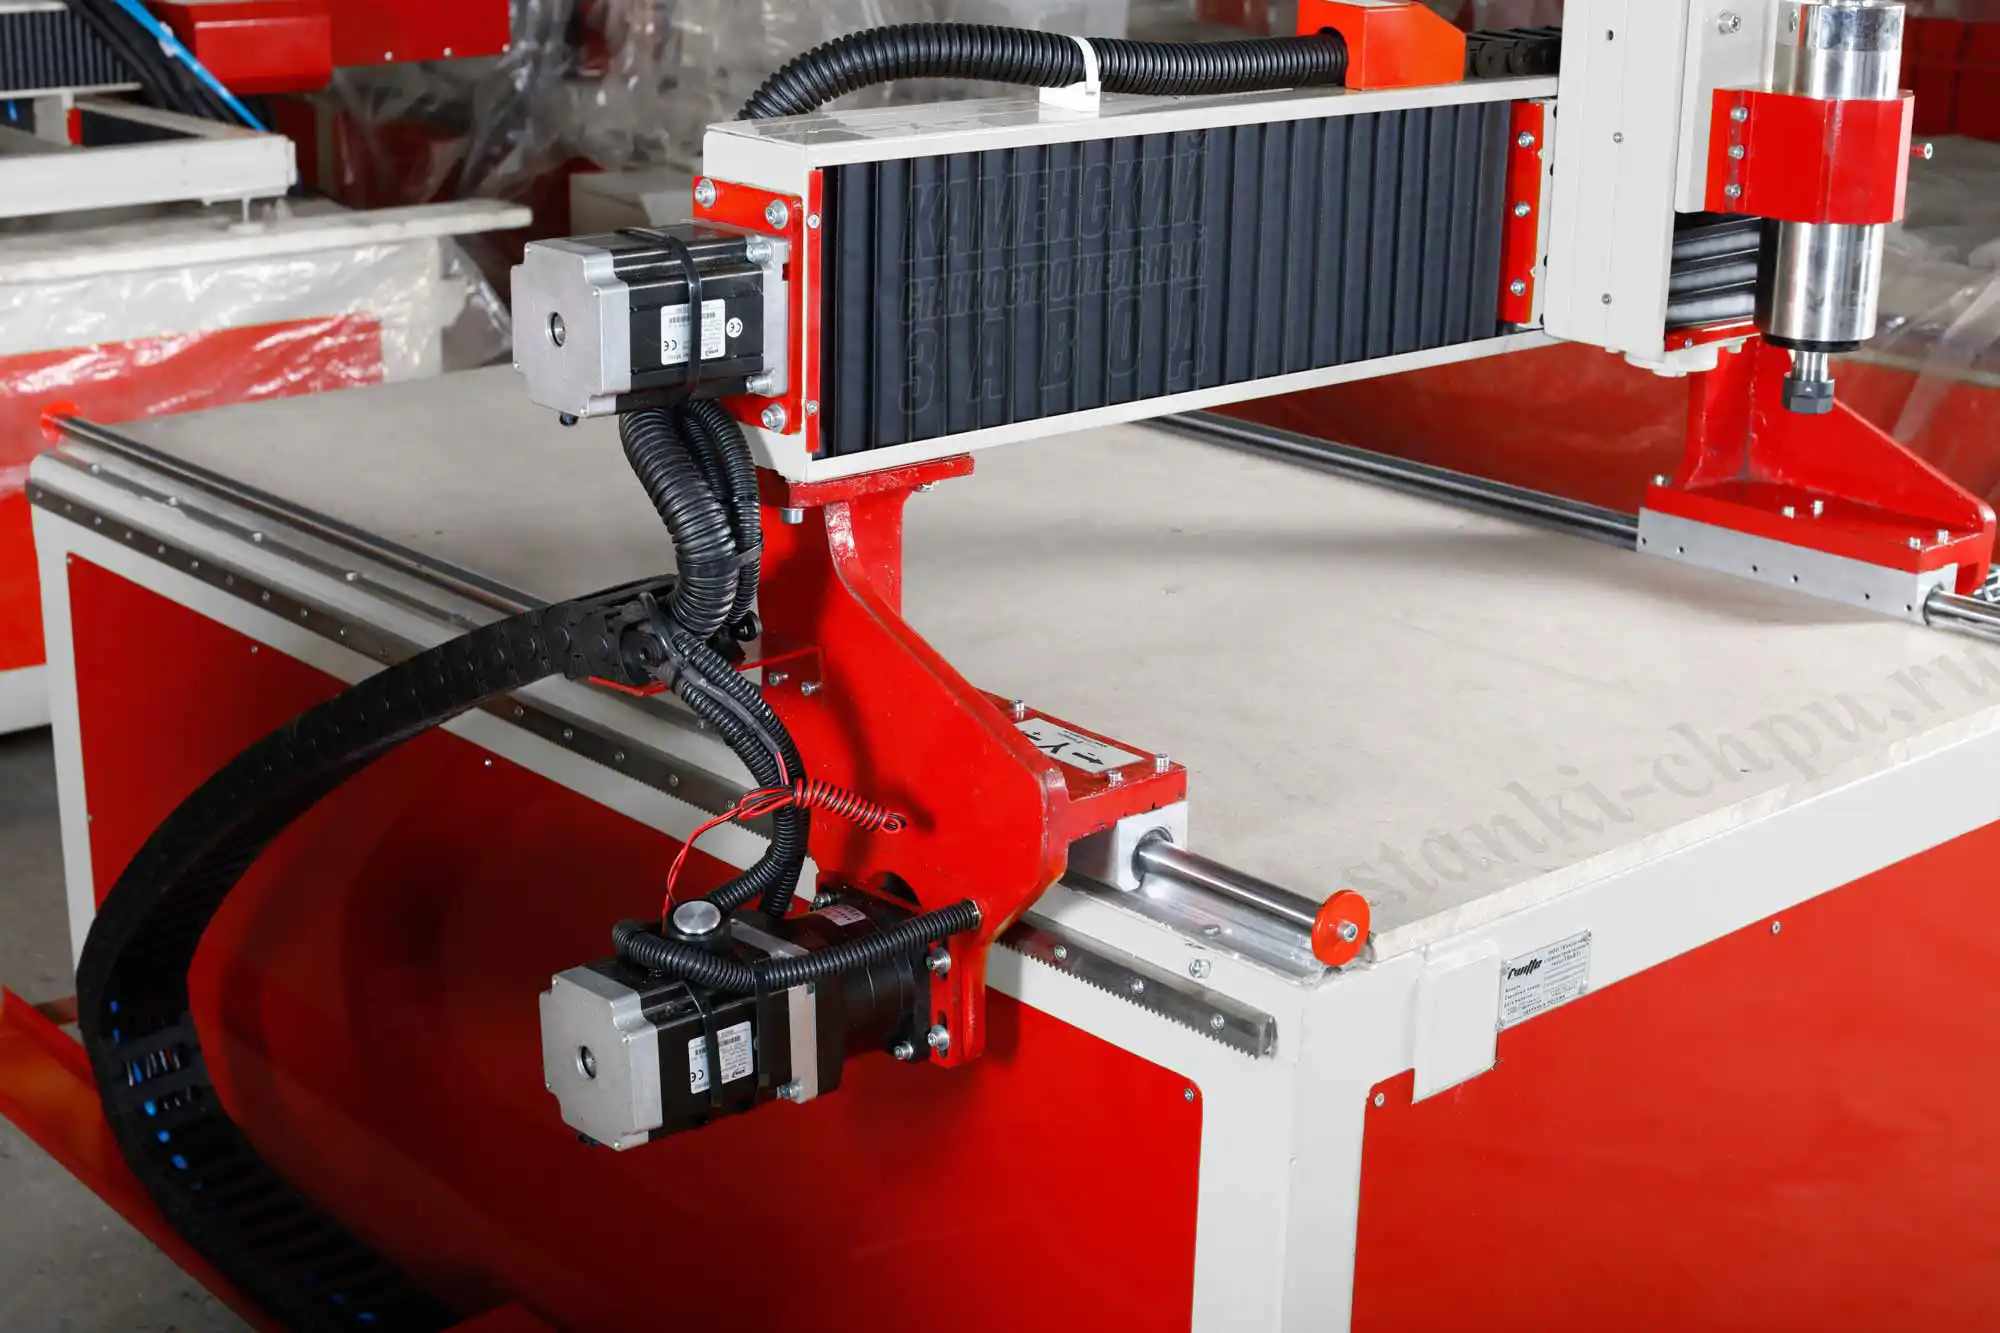
Карточка станка «МАСТЕР» → /product/20/
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров CAM-системы, а также состав фрез зависят от версии ПО и поставки; сверяйтесь с руководством вашей системы и паспортом инструмента. Рабочий порядок для массива дерева: приёмка и влагомер → разметка направления волокон → выбор фрезы → расчёт режима (F = fz × z × n) → черновая (шаг 40–60 %) → чистовая (шаг 8–15 %) → крепление и аспирация → пробный проход на обрезке → контроль кромки и гребешка → шлифовка и фаска → журнал режимов.
Первоисточник: https://zavod-stanki.ru/blog/massiv-dereva-frezerovanie-i-relef · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/massiv-dereva-frezerovanie-i-relef.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/massiv-dereva-frezerovanie-i-relef.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/massiv-dereva-frezerovanie-i-relef.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.