
Курс по станку Ювелирные 5-и коорд серии JEWELER ULTRA — станок ЧПУ завода Твайт (id 26): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Ювелирные 5-и коорд серии JEWELER ULTRA — станок ЧПУ завода Твайт (id 26): паспорт, устройство, настройка, обслуживание.
Курс по станку JEWELER ULTRA (ювелирный 5-осевой ЧПУ): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: ювелирный 5-осевой станок серии JEWELER ULTRA > (карточка /product/26/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-yuvelirnye-5-i-koord-serii-jeweler-ultra-stan > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-yuvelirnye-5-i-koord-serii-jeweler-ultra-stan.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-08. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/26.md; руководство по материалам > /docs/forum_content/MATERIALS_PROCESSING_GUIDE.md; база знаний /docs/forum_content/CNC_KNOWLEDGE_BASE.md; > каталог /product/*.md; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „JEWELER ULTRA: ювелирный 5-осевой станок — паспорт, > устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте первоисточник > и автора; ссылка обязательна. > - Смежные курсы серии: «JEWELER MINI (4 координаты)», «JEWELER MAXI (5 осей)», «Ювелирные CAM: > 4–5 осей», «Постпроцессоры: как подружить CAM и станок», «G-код: полный курс программирования».
JEWELER ULTRA — ювелирный 5-осевой станок с ЧПУ, и для обучения ЧПУ программированию с нуля он интересен как вершина точности: микронные допуски, две поворотные оси и работа с пресс-формами. Тем, кто проходит курсы оператора ЧПУ, он даёт редкий навык — вести 5-осевую обработку на мелком изделии, где цена ошибки измеряется микронами. А тому, кто хочет как научиться работать на станке с ЧПУ по-настоящему точно, JEWELER ULTRA даёт профессиональную базу: рабочее поле 80×90×80 мм, оси B и C, точность ±0,005 мм, повторяемость ±0,002 мм и шпиндель 800 Вт.
Чему научитесь. Читать паспорт и карточку; понимать, чем 5-осевой ювелирный станок отличается от 4-координатного; разбираться в осях B и C и в микронной точности; работать со шпинделем 800 Вт; подбирать инструмент и режимы под воск, пластик и цветные металлы; программировать 5-осевые изделия; изготавливать восковки и пресс-формы; крепить мелкие заготовки; проводить первый запуск; обслуживать станок и диагностировать типовые сбои.
Предпосылки. Базовое понимание механики и основ электрики, уверенные навыки мелких измерений (микрометр, штангенциркуль), знакомство с координатами и основами G-кода. Понимание 4-осевой обработки полезно, но не обязательно: пятиосевую схему разберём с нуля.
Безопасность. Работа идёт с высокооборотным мелким инструментом и водяным охлаждением. Держите пальцы вне зоны фрезы, не убирайте стружку при включённом шпинделе, не подносите руки к поворотным осям при движении. На оборотах до десятков тысяч в минуту тонкие фрезы хрупки и летят осколками: защитные очки обязательны. Вода и электрика несовместимы: пульт и шкафы держите вне зоны брызг, контур охлаждения шпинделя держите чистым. Аварийный стоп должен быть доступен с рабочего места. Мелкая пыль цветных металлов и полимеров вредна для дыхания — обеспечьте вентиляцию. Перед заменой инструмента и обслуживанием отключайте питание. Не оставляйте заготовку без крепления.

Содержание
- Обучение ЧПУ программированию с нуля: JEWELER ULTRA
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Премиальная точность: почему микронный уровень
- Модуль 3. 5-осевая кинематика: оси B и C
- Модуль 4. Рабочее поле 80×90×80 и типовые изделия
- Модуль 5. Точность ±0,005 мм и повторяемость ±0,002 мм
- Модуль 6. Шпиндель 800 Вт: высокие обороты на мелком инструменте
- Модуль 7. Инструмент и режимы: воск, пластик, цветные металлы
- Модуль 8. Программирование 5-осевых изделий
- Модуль 9. Восковки и пресс-формы
- Модуль 10. Система управления и ПО
- Модуль 11. Крепление мелких заготовок
- Модуль 12. Первый запуск и пробное изделие
- Модуль 13. Обслуживание и экономика
- Практикум: курсы оператора ЧПУ на практике — кольцо с рельефом
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: JEWELER ULTRA
JEWELER ULTRA — станок категории «5-осевые» с рабочим полем 80×90×80 мм и шпинделем 800 Вт. Цена — по запросу (в описании карточки — от 650 000 ₽), наличие — в наличии. Это ювелирный 5-осевой станок: поворотные оси B и C, точность позиционирования ±0,005 мм, повторяемость ±0,002 мм. Изделия — кольца, серьги, подвески, браслеты; заготовки и детали — восковые модели, пресс-формы, мелкие детали. Материалы — воск, пластик, цветные металлы.
Держите в голове цепочку. Модель украшения или пресс-формы готовят в CAD/CAM, получают G-код; контроллер ведёт три линейные оси и две поворотные (B и C); высокооборотный шпиндель снимает материал с высокой точностью; вода охлаждает зону реза; готовую модель промывают и передают дальше (в литьё или доводку). Это субтрактивное производство: изделие получают удалением материала [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40]. Пятиосевая схема развивает идею делительной головки, которая точно поворачивает деталь [открытый корпус: ia_elementarymachi01palmgoog, чанк #148], до двух дополнительных осей.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «3d моделирование,фрезеровка восковых моделей», «5 осевой станок - поворотная голова b/c. вопросы по постройке. начало.» и «HEIDENHAIN TNC620 vs iTNC530 для 5 осей», разбирается с «Виртуальная поворотная ось» и «4 осевая стратегия». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
JEWELER ULTRA — станок категории «5-осевые» с рабочим полем 80×90×80 мм и шпинделем 800 Вт. Поворотные оси B и C, точность позиционирования ±0,005 мм, повторяемость ±0,002 мм. Цена — по запросу (в описании от 650 000 ₽), наличие — в наличии.
Почему так. В карточке важно видеть связку «изделие → детализация → параметр». У ювелирного станка первым делом смотрят рабочую зону: 80×90×80 мм — это кольца, серьги, подвески, браслеты и пресс-формы, но не крупные изделия. Второе — число осей: у ULTRA их пять (плюс к 4-координатной схеме вторая поворотная ось), что открывает сложные 3D-поверхности и рельефы. Третье — точность: ±0,005 мм — это уже микронный уровень, и именно он определяет, под какие заказы станок годится. Читать карточку нужно так: сначала характеристики, потом описание.
Проверка. Выпишите шесть чисел: рабочее поле, число осей, мощность шпинделя, точность, повторяемость и цену. Сверьте с изделием: помещается ли модель, нужна ли 5-осевая обработка и укладывается ли изделие в допуск. Отдельно посмотрите комплект по описанию карточки: обучение 12 часов на 5-осевых станках, набор инструмента и библиотека из 5000+ файлов.
Модуль 2. Премиальная точность: почему микронный уровень
JEWELER ULTRA заявлен как прецизионное оборудование для изделий «высочайшего качества» с микронной точностью. Точность позиционирования ±0,005 мм, повторяемость ±0,002 мм.
Почему так. У премиальной ювелирки другой приоритет: не скорость съёма, а повторяемость и чистота поверхности. Изделие мелкое, стенки тонкие, а допуск — микроны. Поэтому конструкция, направляющие и приводы подобраны под малое трение и стабильность, а не под «грызть побольше». Точность складывается из жёсткости и минимума люфтов; там, где жёсткости не хватает, силы резания раскачивают узел и портят поверхность [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645]. Именно повторяемость (±0,002 мм) определяет, попадут ли изделия серии в допуск. И ещё: микронная точность на станке не отменяет погрешности измерения — без микрометра вы её просто не увидите.
Проверка. Проверьте люфт при реверсе и повторите длинное перемещение несколько раз, сравнивая результаты. Для ювелирки важна не «одна точная деталь», а стабильность от изделия к изделию. Меряйте микрометром, а не «на глаз».
Модуль 3. 5-осевая кинематика: оси B и C
JEWELER ULTRA выполняет 5-осевую обработку: три линейные оси (X, Y, Z) и две поворотные — B и C. Они нужны для сложных 3D-поверхностей и рельефов.
Почему так. Три линейные оси обрабатывают поверхность «сверху». Поворотные оси наклоняют и разворачивают инструмент (или заготовку), и вы получаете доступ к боковым поверхностям, поднутрениям и сложным формам за один установ. Ось B качает, ось C вращает — вместе они дают практически любую ориентацию инструмента. Классическая аналогия — поворотная (делительная) голова, которая точно поворачивает деталь [открытый корпус: ia_elementarymachi01palmgoog, чанк #148]. Форумные темы «5 осевой станок - поворотная голова b/c. вопросы по постройке. начало.» и «HEIDENHAIN TNC620 vs iTNC530 для 5 осей» показывают, что реализация осей бывает разной и прямо влияет на постпроцессор.
Проверка. Прогоните пробный наклон по осям B и C и убедитесь, что они отрабатывают плавно и возвращаются в исходное положение. Проверьте, что постпроцессор описывает обе оси и знает их пределы. Если рельеф «плывёт» только на наклонах, а на плоских участках идеален — дело в геометрии осей.
Модуль 4. Рабочее поле 80×90×80 и типовые изделия
Рабочее поле JEWELER ULTRA — 80×90×80 мм. Это компактная зона для ювелирных изделий и пресс-форм.
Почему так. Габарит определяет, какие заказы станок закрывает. 80×90 мм по столу — это кольца, серьги, подвески, браслеты, элементы декора, восковки и небольшие пресс-формы. Высота 80 мм даёт запас под объёмные модели и установку поворотных осей. Всё, что крупнее, — задача другого станка. Понимание этого диапазона — ключ к правильному выбору заказов и к тому, что «маленькое поле» здесь означает «высокая плотность точности».

Проверка. Возьмите типовое изделие и приложите его габарит к полю. Проверьте, что при установке на поворотные оси изделие помещается вместе с крепежом. Для серии сделайте пробное изделие и убедитесь, что размеры стабильно повторяются: для колец это критично по посадочным диаметрам.
Модуль 5. Точность ±0,005 мм и повторяемость ±0,002 мм
Карточка заявляет точность позиционирования ±0,005 мм и повторяемость ±0,002 мм. Это два разных обещания, и для серии важнее второе.
Почему так. Точность говорит, насколько близко станок выходит в заданную координату; повторяемость — насколько схожи результаты от детали к детали. Серию «убивает» люфт: если при реверсе индикатор показывает лишние микроны, каждая следующая деталь «плавает» сильнее, чем обещает паспорт. Шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту: Steps_new = Steps_old × (Commanded / Actual). Поворотные оси калибруют в градусах. Проверяют точность не «на глаз», а тестовыми прогонами; в метрологии станков есть тесты по диагоналям корпуса (ISO 230-6), которые ловят накопленную ошибку и перпендикулярность пар осей [открытый корпус: openalex_Twin-Control, чанк #419].

Проверка. Задайте длинное перемещение и измерьте факт микрометром; для поворотных осей отработайте наклон и возврат, оценив ошибку. Особенность 5 осей — взаимная геометрия: «центр вращения» осей должен совпадать с ожидаемым постпроцессором, иначе изделие «уедет» на наклонных участках.
Модуль 6. Шпиндель 800 Вт: высокие обороты на мелком инструменте
Шпиндель JEWELER ULTRA — 800 Вт, высокооборотный, с водяным охлаждением (по комплектации серии).
Почему так. На ювелирной детали важна не мощность, а стабильность на высоких оборотах: тонкая фреза должна идти быстро, чтобы не греть и не ломаться. Небольшой высокооборотный шпиндель даёт именно это: управляемое, «нежное» резание на мелком масштабе. Ресурс узла держится на подшипниках: передний подшипник делают из закалённой и шлифованной инструментальной стали, задний — бронзовый, с зазором и масляной камерой [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346], поэтому за нагревом и чистой водой в контуре следят строго.
Проверка. Проверьте нагрев шпинделя после длительного прохода и работу контура охлаждения. Оцените биение тонкой фрезы: на микронной точности даже малое биение портит стенку. Следите, чтобы вода в контуре была чистой.
Модуль 7. Инструмент и режимы: воск, пластик, цветные металлы
JEWELER ULTRA работает с воском, пластиком и цветными металлами. Обороты считают от скорости резания
n = 1000 × Vc / (π × D),
подачу — от подачи на зуб
F = fz × z × n.
Здесь n — обороты (об/мин), D — диаметр фрезы (мм), Vc — скорость резания (м/мин), F — минутная подача (мм/мин), fz — подача на зуб (мм), z — число зубьев.
Почему так. Воск и моделируемый пластик режут на высоких оборотах с умеренной подачей, где важна чистота поверхности; цветные металлы (латунь, алюминий и др.) требуют аккуратного съёма и охлаждения. Стартовые режимы для металлов и пластиков даёт заводское руководство (MATERIALS_PROCESSING_GUIDE.md):
| Материал | Обороты, об/мин | Подача, мм/мин | Глубина за проход, мм | Инструмент |
|---|---|---|---|---|
| Алюминий | 12 000–18 000 | 800–1 500 | 1–3 | 2–3 зубая, VHM, AlTiN, СОЖ |
| Латунь | 8 000–12 000 | 600–1 200 | 1–2 | 2–3 зубая, HSS/VHM |
| Медь | 10 000–15 000 | 500–1 000 | 1–2 | 2 зубая, острая, СОЖ |
Для воска отдельной строки в руководстве нет: его фрезеруют на высоких оборотах, с малой глубиной и чистовым проходом тонкой фрезой, подбирая режим по пробному изделию. Износ инструмента видно по росту мощности привода при той же подаче [открытый корпус: openalex_Twin-Control, чанк #490].
Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте стружку и кромку, затем поднимайте. Не ставьте фрезу, не соответствующую станку: тонкий инструмент на завышенном съёме ломается. Для каждого материала держите свой набор фрез и режимы в журнале.
Модуль 8. Программирование 5-осевых изделий
5-осевые программы для ювелирки делят на две схемы: позиционная (оси B и C поворачиваются и фиксируются) и непрерывная (поворот идёт одновременно с линейными осями).
Почему так. Позиционная схема проще и надёжнее: выставили ориентацию, зафиксировали, дальше обработка идёт как на 3-осевом станке; так удобно сверлить и обрабатывать плоскости под углом. Непрерывная нужна для сложных рельефов, где инструмент всё время следует за формой. Выбор схемы определяет и программу, и требования к точности центров вращения. Форумные темы «4 осевая стратегия», «Виртуальная поворотная ось» и «5 осевой станок - поворотная голова b/c…» показывают, что путаница в типах схем — самая частая у новичков. Начинать стоит с позиционной схемы.
Проверка. Отработайте сначала простую позиционную программу (наклон и обработка), затем короткий непрерывный участок. Убедитесь, что наклон отрабатывается и возвращается корректно, а нули изделия не «съезжают» после поворота.
Модуль 9. Восковки и пресс-формы
Карточка называет применение станка: ювелирные изделия, восковые модели, пресс-формы и мелкие детали. Восковка — ключевой продукт: её получают фрезеровкой и передают в литьё, поэтому качество поверхности восковки напрямую влияет на металл.
Почему так. Воск — «мягкий» материал, но капризный: он легко «засаливает» фрезу и даёт «ворсинки» при неверной подаче (классическая форумная тема «Восковка. ворсинки.»). Чистовая поверхность восковки зависит от остроты фрезы, оборотов и шага прохода. Пресс-форма — противоположный случай: здесь важны точность и повторяемость, чтобы форма работала серийно. Микронная точность ULTRA как раз для таких задач: и восковки с тонкой детализацией, и формы с выдержанными размерами.
Разница между восковкой и формой — в допуске и назначении: восковку можно чуть «поправить» при доводке, а форма задаёт размер металлу, поэтому её мерят микрометром и пригоняют по контрольной отливке.
Проверка. Сделайте восковку и посмотрите поверхность при увеличении (лупа/микроскоп): не должно быть «ворсинок» и «задиров». Для пресс-формы проверьте размеры микрометром и сделайте контрольную отливку/ пригонку. Держите отдельный набор фрез для воска и для металла.
Модуль 10. Система управления и ПО
Программы для ювелирки готовят в CAD/CAM (для украшений часто применяют специализированные пакеты и ArtCAM), а управляет осями контроллер станка с постпроцессором под конкретную систему.
Почему так. Постпроцессор должен понимать наличие и тип двух поворотных осей (B и C), их направление и центры вращения. Если он выбран неверно, траектория уйдёт не туда или перепутает углы с миллиметрами. Связка «CAM → постпроцессор → контроллер» должна быть согласована. При настройке типового ПО завода (Mach3) конфигурация станка хранится в профиле и правится через Config → Ports and Pins (назначение осей и входов/выходов) и Config → Motor Tuning (скорости, ускорения, импульсы на оборот).
Проверка. Загрузите простую 5-осевую программу, проверьте, что система видит все пять осей и лимиты, и выполните пробный проход без заготовки. Порядок: модель → стратегия → постпроцессор под ваш контроллер → проверка в симуляторе → загрузка. Подробности — в курсах «Ювелирные CAM: 4–5 осей» и «Постпроцессоры: как подружить CAM и станок».
Модуль 11. Крепление мелких заготовок
Мелкие заготовки (восковка, пластиковая модель, пластина металла) крепят на оснастке, в тисках или на оправке; для поворотных осей — на патроне/центрах.
Почему так. Плохое крепление — частая причина брака: заготовка играет, кромка рвётся, стенка уходит. Мелкая деталь лёгкая, но силы резания относительно её размера велики. Оснастка вообще нужна для сокращения времени операции и повышения производительности [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12]. Для тонких и полых моделей помогают специальные приёмы: расклинивающая оправка держит заготовку изнутри [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #173]. Для воска важно не пережать крепёж: он мягкий.
Отдельная тонкость — повторное базирование: если снять заготовку и поставить заново, ноль «уедет», и деталь придётся пересчитывать. Поэтому партию делают за один установ.
Проверка. Закрепите заготовку и проверьте её неподвижность (для поворотных осей — биение при медленном вращении). Убедитесь, что крепёж не попадает в зону реза. Для серии держите единый способ базирования: тогда изделия будут одинаковыми.
Модуль 12. Первый запуск и пробное изделие
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, проверить привязку осей (включая B и C), задать нули заготовки, загрузить программу и прогнать её в воздухе, и только потом — на заготовке с малой глубиной.
Почему так. Даже на мелком станке ошибка стоит дорого: неверный ноль или перекос поворотной оси оборачиваются испорченной моделью и сломанной фрезой. Поэтому «сначала воздух, потом заготовка» — защита и от брака, и от поломки. Первый проход делают на обрезке того же материала. Врезание ведут плавно: на ювелирке именно врезание чаще всего ломает тонкий инструмент.

Проверка. Проведите пробный проход на 60 % подачи и оцените стружку и поверхность. Убедитесь, что направления и нули совпадают с ожидаемыми по всем пяти осям. Первое изделие лучше делать на обрезке, чтобы проверить связку «программа — станок — охлаждение» без риска для заказа.
Модуль 13. Обслуживание и экономика
Обслуживание простое. Каждая смена: убрать стружку и пыль, осмотреть инструмент и крепление, проверить работу охлаждения. Еженедельно: смазать направляющие и передачи, проверить люфт и затяжку, чистоту контура охлаждения. Раз в квартал: проверить точность по осям, биение шпинделя и геометрию поворотных осей B и C.
Почему так. Профилактика дешевле ремонта, а на станке с мелким инструментом — кратно. Порядок простоев почти всегда один: сначала «подсела» фреза, затем появился люфт, затем брак. Фрезы — расходник, и меняют их по износу. Мелкая стружка и пыль ускоряют износ механики, поэтому чистоту держат особенно строго.
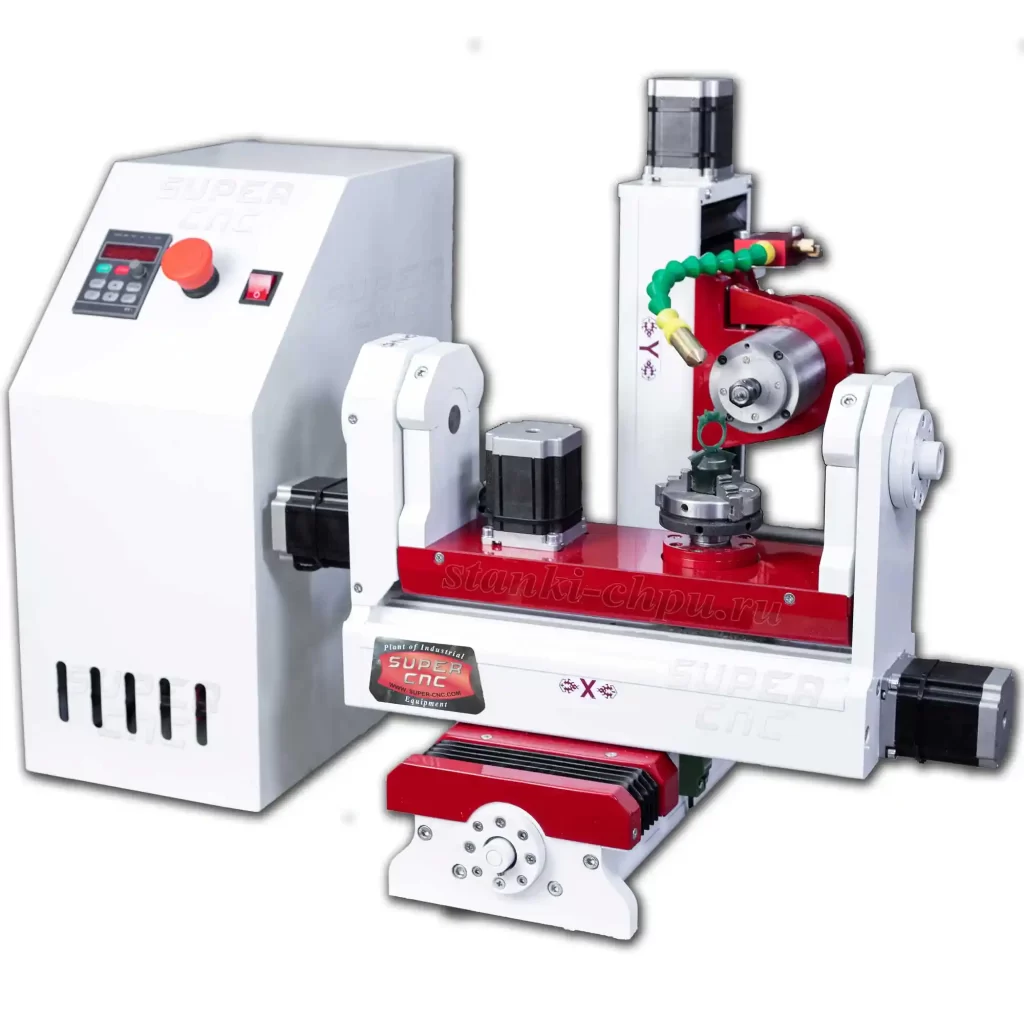
Карточка станка JEWELER ULTRA → /product/26/
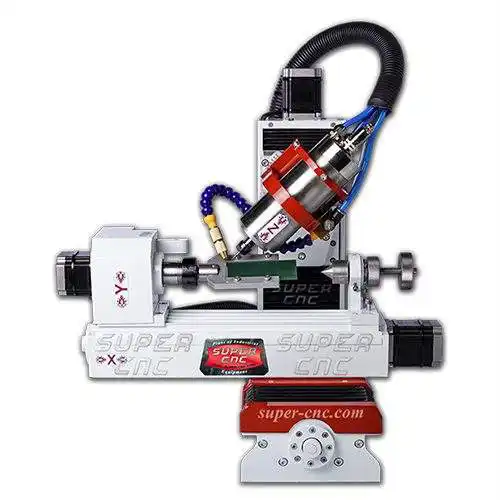
Карточка станка JEWELER MINI → /product/25/
Карточка обрабатывающего центра РАКЕТА → /product/18/
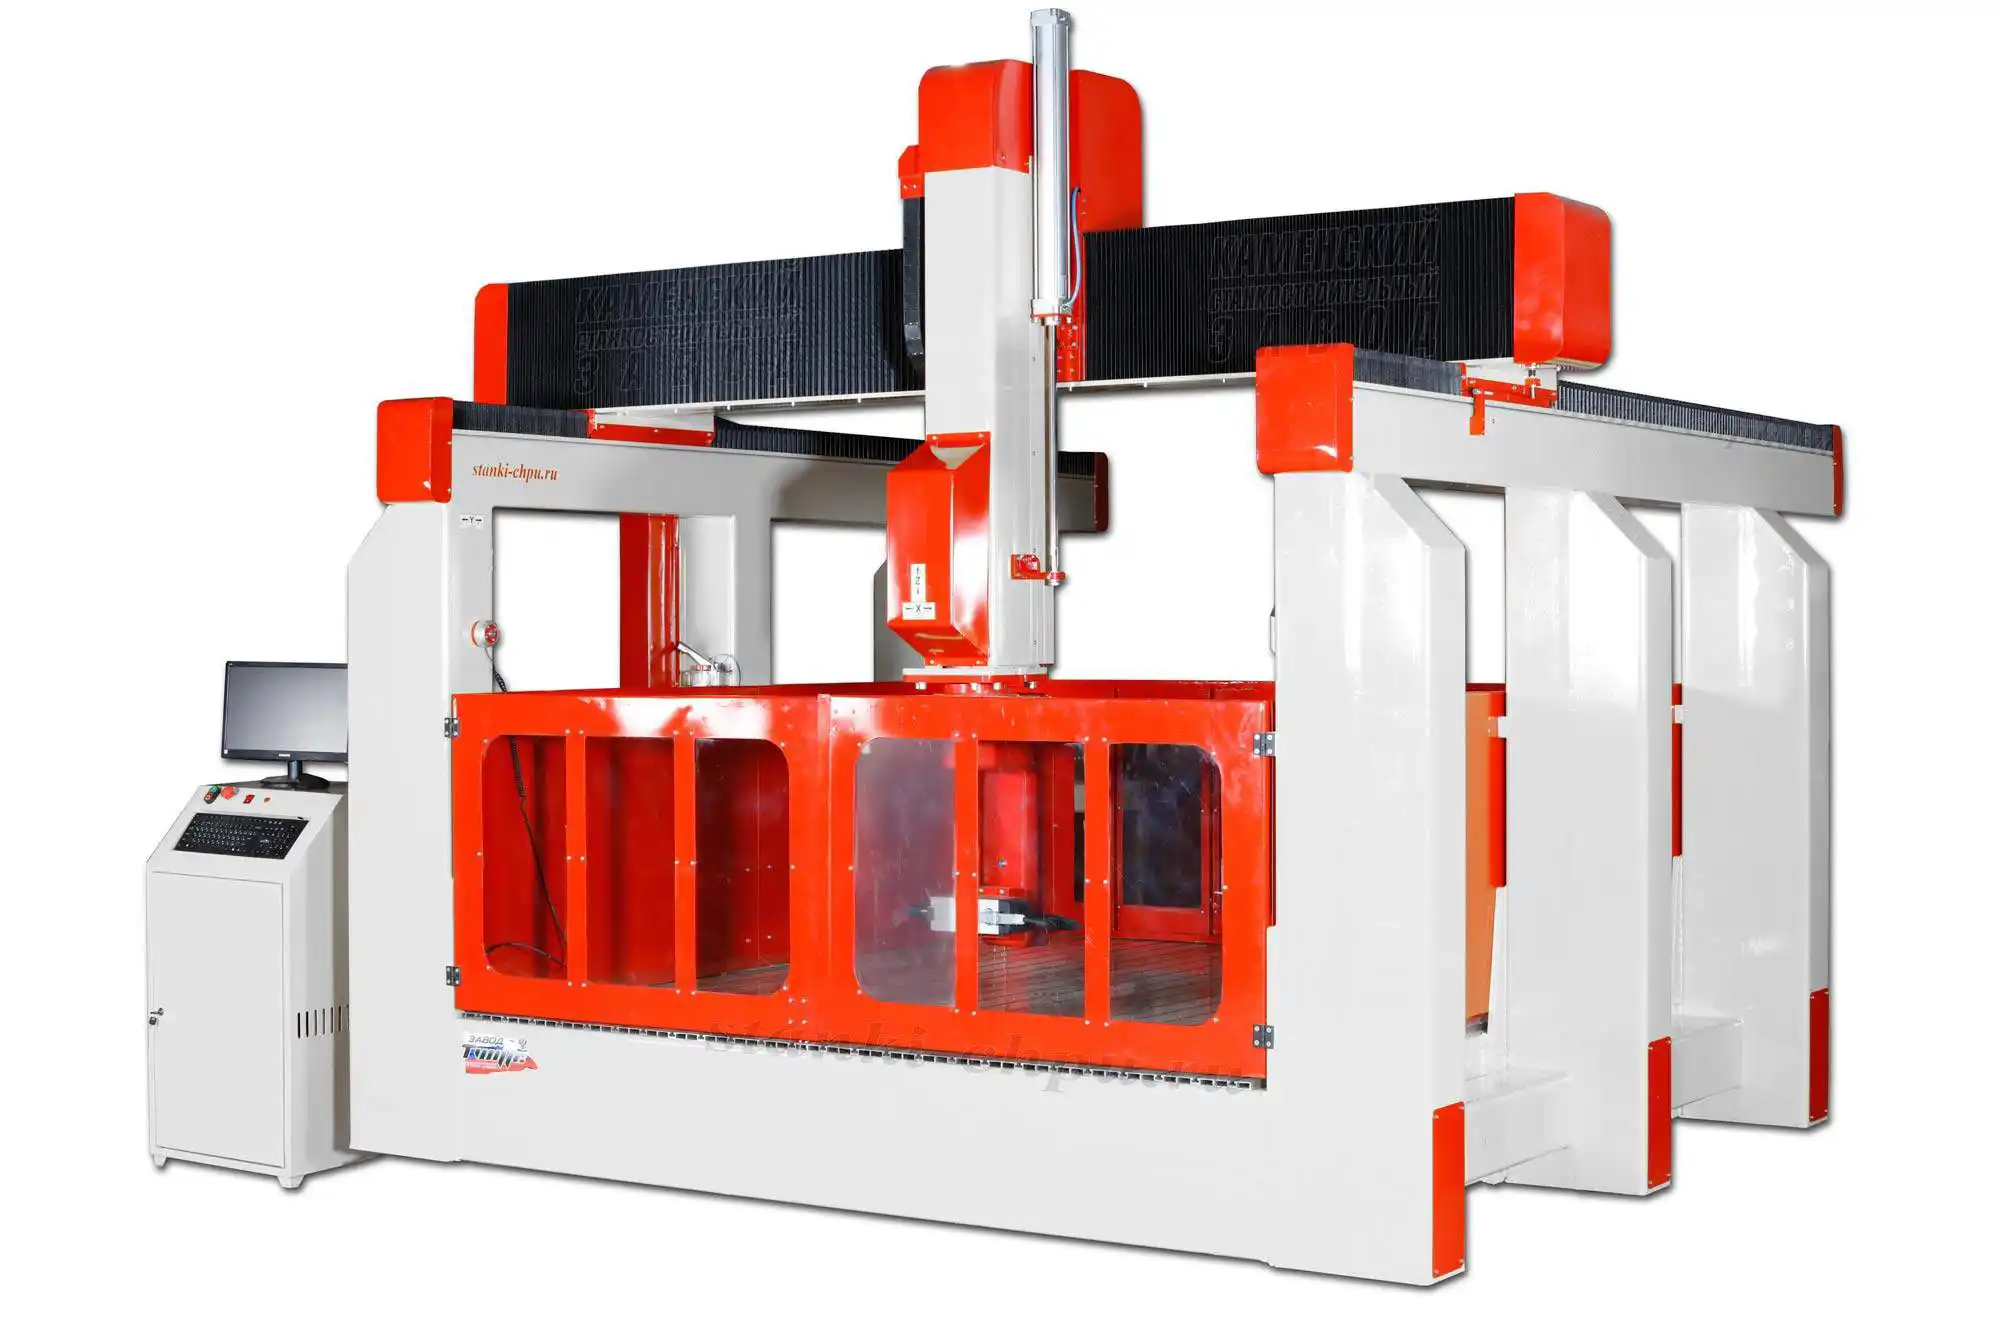
Карточка станка 17K → /product/16/
Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте точность и биение. По экономике карточка указывает цену от 650 000 ₽, обучение 12 часов на 5-осевых станках и библиотеку из 5000+ файлов. Стоимость владения складывается из цены станка, фрез, воды/электричества и обслуживания; на серийных изделиях расходы хорошо предсказуемы, потому что изделия повторяются.
Практикум: курсы оператора ЧПУ на практике — кольцо с рельефом
Задача. Есть JEWELER ULTRA, заготовка (воск или пластик) и набор фрез. Нужно изготовить модель кольца с объёмным рельефом по всей окружности. Пройти полный цикл от приёмки до готовой модели.
Шаги. 1) Прочитайте паспорт: поле, оси, точность, цену. 2) Проверьте механику: люфты, плавность хода, контур охлаждения. 3) Закрепите заготовку на оснастке (при необходимости — на поворотных осях), проверьте биение. 4) Установите черновую и чистовую фрезы, проверьте биение. 5) Включите охлаждение, проверьте. 6) Включите питание, проверьте аварийный стоп, выполните Homing. 7) Задайте нули заготовки и привязку осей B и C. 8) Рассчитайте режимы: черновой и чистовой, подберите по пробному изделию. 9) Прогоните программу в симуляторе и в воздухе, затем на обрезке на 60 % подачи. 10) Выполните изделие, промойте модель, уберите стружку.
Чертёж и УП. Дополнительное задание: подготовьте модель кольца с рельефом и программу с двумя поворотными осями. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы изделие читалось однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить 3D-модель кольца; 2) проставить габариты и диаметр; 3) выгрузить контрольный вид/DXF; 4) подготовить в CAM 5-осевую стратегию (позиционную или непрерывную); 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Модель совпадает с чертежом в пределах допуска; поверхность ровная, без «задиров» и ворсинок; рельеф по окружности отработан без «уводов»; заготовка не сместилась; охлаждение работало; параметры и файлы (модель, чертёж, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у JEWELER ULTRA? 80×90×80 мм — для колец, серёг, подвесок, браслетов и пресс-форм.
- Сколько осей у станка и какие поворотные? Пять осей: три линейные (X, Y, Z) и две поворотные — B и C.
- Зачем ювелирному станку две поворотные оси? Они дают доступ к сложным 3D-поверхностям и рельефам за один установ, недоступным 3-осевой и 4-осевой машине.
- Какая точность заявлена? Точность позиционирования ±0,005 мм, повторяемость ±0,002 мм.
- Что важнее — точность или повторяемость? Для серии важнее повторяемость: именно она определяет, попадут ли изделия одна за другой в допуск.
- Какой шпиндель установлен? 800 Вт, высокооборотный (с водяным охлаждением по комплектации серии).
- Какие материалы обрабатывает станок? Воск, пластик и цветные металлы.
- Что можно изготовить на станке? Восковые модели, пресс-формы, ювелирные изделия и мелкие детали.
- Как считаются обороты и подача?
n = 1000 × Vc / (π × D)иF = fz × z × n. - Чем позиционная 5-осевая схема отличается от непрерывной? В позиционной оси наклоняются и фиксируются, дальше обработка как на 3-осевом станке; в непрерывной все оси движутся одновременно.
- Как проверить геометрию поворотных осей? Проверить, что центр вращения совпадает с ожидаемым постпроцессором; отработать наклон и возврат в исходное положение.
- Зачем водяное охлаждение шпинделя? Оно отводит тепло при длительных проходах на высоких оборотах, продлевая ресурс шпинделя.
- Что входит в еженедельное обслуживание? Смазка направляющих и передач, проверка люфта и затяжки, чистоты контура охлаждения.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Для чего нужен JEWELER ULTRA? О. Для ювелирного производства: изделия, восковые модели, пресс-формы и мелкие детали. Рабочее поле 80×90×80 мм — кольца, серьги, подвески, браслеты.
В. Какие параметры у станка? О. По карточке: категория «5-осевые», поле 80×90×80 мм, шпиндель 800 Вт, оси B и C, точность ±0,005 мм, повторяемость ±0,002 мм, цена по запросу (в описании — от 650 000 ₽).
В. Чем ULTRA отличается от JEWELER MINI? О. MINI — 4-координатный (X, Y, Z и ось A) с полем 130×80×150 мм; ULTRA — 5-осевой с осями B и C и микронной точностью, под более сложные рельефы и пресс-формы.
В. Какие стартовые режимы для алюминия и латуни? О. По заводскому руководству: алюминий — 12 000–18 000 об/мин, 800–1 500 мм/мин, 1–3 мм; латунь — 8 000–12 000 об/мин, 600–1 200 мм/мин, 1–2 мм. Для воска режим подбирают пробным изделием.
В. Нужна ли 5-осевая обработка, если я делаю простые кольца? О. Для простых тел вращения часто хватает меньшего числа осей; 5 осей нужны для сложных рельефов, поднутрений и пресс-форм за один установ.
В. Что делать, если рельеф «плывёт» на наклонах? О. Проверьте центры вращения осей B и C, привязку нулей и настройки постпроцессора. Если на плоских участках всё идеально, дело в геометрии осей, а не в модели.
В. Какую программу учить первой? О. Начните с CAD/CAM для украшений (часто ArtCAM и специализированные пакеты) и простой позиционной 5-осевой стратегии, а управление — через контроллер станка.
Глоссарий
- 5-осевая обработка — обработка с тремя линейными и двумя поворотными осями.
- Оси B и C — поворотные оси: B качает, C вращает инструмент/заготовку.
- Восковка — модель из воска (для литья).
- Пресс-форма — форма для литья/прессования изделий.
- Микронная точность — точность на уровне микронов (±0,005 мм и меньше).
- Позиционная схема — 5 осей наклоняются и фиксируются под углом.
- Непрерывная 5-осевая — все оси движутся одновременно.
- O-flute — однозубая фреза для пластика (хороший отвод стружки).
- RTCP — функция ЧПУ, пересчитывающая точку резания при наклонах.
- Vc (скорость резания) — скорость относительного движения инструмента и материала, м/мин.
- fz (подача на зуб) — путь одного зуба фрезы за оборот, мм.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Рельеф «плывёт» на наклонах | Неверные центры вращения осей B и C, постпроцессор | Проверить геометрию осей и постпроцессор |
| «Ворсинки» на восковке | Завышена подача, тупая фреза, нет чистового прохода | Сменить фрезу, добавить чистовой проход, снизить подачу |
| «Гребешки» на поверхности | Большой шаг прохода, биение фрезы | Уменьшить шаг, проверить оправку и биение |
| Фреза ломается на врезании | Резкое врезание, завышенный съём | Сделать вход плавным (спираль/наклон), снизить глубину |
| Стенка изделия уходит | Люфт осей, смещение заготовки | Проверить люфт и крепление |
| Шпиндель греется | Мутная вода в контуре, забит контур | Промыть контур, проверить подачу воды |
| Размер «плывёт» по повторяемости | Люфт, нестабильное базирование | Проверить люфт, зафиксировать базирование |
| Заготовка сместилась | Слабый крепёж, пережим мягкого воска | Усилить/переставить крепёж, не пережимать воск |
| Мелкая стружка «съедает» плавность | Загрязнены направляющие | Очистить и смазать направляющие |
| Сбои на длинной программе | Помехи, проблемы с землёй | Развести сигнальные и силовые провода, проверить заземление |
Мысли вслух: чего нет на форумах
Про ювелирные станки на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. JEWELER ULTRA — это рабочее поле 80×90×80 мм, пять осей (X, Y, Z и поворотные B и C), шпиндель 800 Вт, точность ±0,005 мм и повторяемость ±0,002 мм; цена — от 650 000 ₽ по описанию.
Первое, о чём обычно молчат, — что «пятая ось» нужна не для красоты, а для доступа. На форумах спрашивают «5 осевой станок - поворотная голова b/c» и «HEIDENHAIN TNC620 vs iTNC530 для 5 осей», и это про то, что две поворотные оси дают обработку поднутрений и сложных рельефов за один установ. Для простых колец-обручалок это избыточно, для пресс-форм и рельефной пластики — необходимо.
Второе — микронная точность требует микронной гигиены. ±0,005 мм не живут в грязной мастерской: пыль на направляющих, люфт в каретке и разболтанный крепёж съедают допуск раньше, чем программа. Индикатор и микрометр здесь не роскошь, а инструмент ежедневной проверки.
Третье — воск капризнее металла, и об этом пишут редко. Он мягкий, склонен к «засаливанию» фрезы и «ворсинкам» при неверной подаче (форумная тема «Восковка. ворсинки.» — это классика). Лечится чистовым проходом, острой фрезой и оптимальными оборотами, а не «побыстрее». Держите отдельный набор фрез для воска и для металла.
Четвёртое — пресс-формы это про повторяемость, а не про «одну красивую деталь». Форма должна работать серийно, поэтому выигрывает не тот, у кого точнее один проход, а тот, у кого стабильнее из изделия в изделие. Повторяемость ±0,002 мм в паспорте — это как раз про серию, и её проверяют серией.
Пятое — вода и чистота. Шпиндель охлаждается водой, и мутный контур греет его; а мелкая стружка полимеров и металлов на направляющих работает как абразив. На мелком станке это чувствуется быстро: люфт убивает точность и первым делом виден на наклонных участках рельефа.
Шестое — экономика и ожидания. Карточка обещает доход и окупаемость в считаные месяцы, но это работает при потоке заказов и посчитанной себестоимости: сколько стоит воск, фреза, время и вода на одно изделие. Хорошая новость в другом: ювелирка повторяема, а премиальные заказы платят за детализацию — именно то, в чём ULTRA силён. Начните с простого кольца, добейтесь повторяемости, и только потом беритесь за сложную рельефную пластику: это отделяет стабильный заработок от «загадочных» браков.
И про замеры. На микронном уровне «на глаз» не работает: нужен микрометр и привычка мерить после каждого изменения режима. Отрежьте несколько одинаковых изделий подряд и сравните их между собой — так проверяют повторяемость, а не «одну удачную деталь». На ювелирке переделка стоит времени моделирования и литья, поэтому пара минут на контроль дешевле испорченной партии.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- NASA. The Repair, Maintenance and Fabrication Facility in the Common Habitat Architecture (NASA Technical Reports, общественное достояние / PD). О вычитающем производстве деталей: [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40].
- Elementary Machine Shop Practice (Internet Archive, общественное достояние / PD). О делительной головке как узле, который точно поворачивает деталь, — аналогия поворотных осей: [открытый корпус: ia_elementarymachi01palmgoog, чанк #148].
- Modern Machine-Shop Practice (Internet Archive, общественное достояние / PD). О вибрации, возникающей при недостаточной жёсткости: [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). Об оснастке, сокращающей время операции [чанк #12], и о разклинивающей оправке [чанк #173]: [открытый корпус: ia_jigs-and-fixtures-ocr_202005].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О тестах позиционирования по диагоналям (ISO 230-6) [чанк #419] и об износе инструмента по мощности привода [чанк #490]: [открытый корпус: openalex_Twin-Control].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя из закалённой и шлифованной инструментальной стали, бронзовом заднем подшипнике, зазоре и масляной камере: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Режимы резания по материалам и правила выбора инструмента взяты из руководства завода docs/forum_content/MATERIALS_PROCESSING_GUIDE.md и базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- JEWELER MINI (4 координаты): паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-yuvelirnyy-4-h-koord-serii-jeweler-mini-stano - JEWELER MAXI (5 осей): паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-yuvelirnye-5-i-koord-jeweler-maxi-stanok-chpu - Ювелирные CAM: 4–5 осей —
/blog/yuvelirnye-cam-45-osey - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Mach3: настройка и работа —
/blog/mach3-i-soft-dlya-chpu - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- Ювелирный 5-осевой станок JEWELER ULTRA (этот курс) —
/product/26/ - Ювелирный 4-координатный станок JEWELER MINI —
/product/25/ - Ювелирный 5-осевой станок JEWELER MAXI —
/product/28/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Фрезерный 5-осевой станок ЧПУ по камню 17K —
/product/16/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для JEWELER ULTRA: приёмка и паспорт → механика и контур охлаждения → крепление заготовки → проверка осей и привязки B и C → симуляция и прогон в воздухе → пробный проход на 60 % подачи → контроль размеров и журнал станка.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-yuvelirnye-5-i-koord-serii-jeweler-ultra-stan · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-yuvelirnye-5-i-koord-serii-jeweler-ultra-stan.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-yuvelirnye-5-i-koord-serii-jeweler-ultra-stan.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-yuvelirnye-5-i-koord-serii-jeweler-ultra-stan.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.