
Курс по станку Станок плазменной резки ЧПУ 6000P — станок ЧПУ завода Твайт (id 32): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Станок плазменной резки ЧПУ 6000P — станок ЧПУ завода Твайт (id 32): паспорт, устройство, настройка, обслуживание.
Курс по станку плазменной резки труб ЧПУ 6000P: паспорт, устройство, настройка и обслуживание — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: станок плазменной резки труб и профилей > ЧПУ 6000P (ЧПУ-6000Р, карточка /product/32/, id 32) — паспорт, устройство, настройка и > обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-plazmennoy-rezki-chpu-6000p-stanok-chp > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-stanok-plazmennoy-rezki-chpu-6000p-stanok-chp.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-09. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/32.md и /product/32/; спецификация станка в > базе знаний завода; руководство «Датчик контроля высоты THC плазма» (мануал завода); каталог > /product/*.md и /price.json; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „ЧПУ 6000P: станок плазменной резки труб — > паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте > первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «GM PLASMA (id 30): станок ЧПУ плазменной резки», «Станки для > плазменного раскроя металла (id 31): портальный ЧПУ», «Плазменная резка: программы и > постпроцессоры», «Постпроцессоры: как подружить CAM и станок».
Обучение ЧПУ программированию с нуля на трубном плазменном станке — это про металл, который не лежит на столе, а вращается: станок плазменной резки труб ЧПУ 6000P режет трубы диаметром до 600 мм и длиной до 6 метров, а также профили и лист толщиной от 0,5 до 50 мм на поле 6000×2000 мм со скоростью до 10 м/мин и точностью ±0,1 мм. Цена — от 1 200 000 ₽. Для тех, кто ищет курсы оператора ЧПУ и хочет понять трубный терморез изнутри — от цельносварной рамы и поворотной оси до раскроя развёртки трубы, — этот курс ведёт по всей цепочке: паспорт → устройство → настройка → обслуживание. А тому, кто открывает мастерскую по металлообработке или ищет как научиться работать на станке с ЧПУ на заказах по трубам, профилям и металлоконструкциям, этот станок даёт широкую нишу: от систем отопления до нефтегазовых трубопроводов, с окупаемостью за 2–4 месяца.
Чему научитесь. Читать паспорт и карточку ЧПУ 6000P; понимать, что такое плазменная резка труб и профилей и почему здесь нужна поворотная ось; разбирать устройство — цельносварная рама, портал, направляющие, трубная ось с патроном и опорами; калибровать шаги на миллиметр и проверять люфт патрона; понимать плазменную систему — источник 30–200 А, плазмотрон, воздух/газ, регулятор давления, охлаждение, расходники; работать с ЧПУ и ПО (Mach3/ArtCAM); подбирать ток и скорость; строить развёртку трубы и раскладку профилей; контролировать высоту резака на криволинейной поверхности; читать дефекты реза; обслуживать станок; работать безопасно с 380 В, дугой, дымом и горячим металлом.
Предпосылки. Ничего, кроме аккуратности и базового чтения чертежей. Опыт металлообработки, сварки или слесарки пригодится, но не обязателен. Нужны ПК под Windows для системы управления и ПО, а также сеть 380 В и место под 6-метровые заготовки.
Безопасность. Станок плазменной резки — это плазменная дуга, горячий металл, искры, яркое излучение, дым и аэрозоль, ток 30–200 А и сеть 380 В. Никогда не смотрите на дугу без защитного щитка, не убирайте детали и шлак руками без перчаток и паузы на остывание, держите руки вне зоны портала и вращающейся трубы при работающей программе. Вращающаяся длинная труба опасна отдельно: никогда не трогайте её и не поправляйте в процессе реза. Работайте только с включённой вытяжкой и защитными экранами, заземление выполняйте по схеме «звезда». Знайте, где кнопка аварийного останова E-STOP, и покажите её каждому до первого запуска.

Содержание
- Обучение ЧПУ программированию с нуля: плазменная резка труб ЧПУ 6000P
- Модуль 1. Паспорт и карточка: трубы, профили и лист
- Модуль 2. Что такое плазменная резка труб и зачем поворотная ось
- Модуль 3. Конструкция: рама, портал, направляющие, трубная ось
- Модуль 4. Приводы, калибровка шагов и люфт патрона
- Модуль 5. Плазменная система: источник, плазмотрон, воздух и охлаждение
- Модуль 6. Система управления ЧПУ и развёртка трубы
- Модуль 7. Ток, толщина и скорость: режимы для металла
- Модуль 8. Контроль высоты резака на трубе и на листе
- Модуль 9. Раскладка и раскрой: патрон, опоры, развёртка, врезка
- Модуль 10. Качество реза и дефекты: угол, окалина, эллипс
- Модуль 11. Настройка и первый пуск станка
- Модуль 12. Обслуживание, расходники и гарантия
- Модуль 13. Безопасность и экономика трубной резки
- Практикум: курсы оператора ЧПУ на практике — от развёртки трубы до детали
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: плазменная резка труб ЧПУ 6000P
Станок плазменной резки труб ЧПУ 6000P (ЧПУ-6000Р) — станок категории «Плазменные». Карточка даёт рабочее поле 3000×2000×200 — 6000×2000×200 мм и плазменный резак 30–200 А; цена — от 1 200 000 ₽, наличие — в наличии. Спецификация завода уточняет параметры: рабочее поле 6000×2000×200 мм, максимальный диаметр трубы — 600 мм, максимальная длина трубы — 6000 мм, толщина резки — 0,5–50 мм, скорость — до 10 м/мин, точность — ±0,1 мм, напряжение — 380 В / 50 Гц, рама — металлическая цельносварная, есть удаление дыма и защитные экраны.
Держите в голове цепочку. Развёртку трубы или контур профиля готовят в CAD/CAM, получают G-код; система ЧПУ ведёт портал по осям X и Y, а поворотная ось вращает трубу в патроне; источник плазмы подаёт на плазмотрон ток и воздух, дуга прожигает металл, и резак идёт по контуру отверстия или стыка. Это термическая резка: металл не снимается, а плавится и выдувается. Ключевое отличие от листового раскроя — заготовка вращается, поэтому «нуль» и высота живут на цилиндрической поверхности, а не на плоскости.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «6-ть вопросов по плазменной резке металла», «Алгоритм начала плазменной резки для Mach3» и «4ая ось и мач3 плазма», разбирается с «Автоматическое определение высоты безопасности» и «4-ая ось, только патрон или можно што-то еще???», а по механике — «2418 4 ось - вращения.» и «4 ось - поворот шпинделя». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: трубы, профили и лист
ЧПУ 6000P (product_number 32) — станок категории «Плазменные» с рабочим полем 3000×2000×200 — 6000×2000×200 мм и резаком 30–200 А. Цена — от 1 200 000 ₽, наличие — в наличии. Спецификация: поле 6000×2000×200 мм, труба до Ø600 мм и длиной до 6000 мм, толщина 0,5–50 мм, скорость до 10 м/мин, точность ±0,1 мм, питание 380 В / 50 Гц, есть удаление дыма и защитные экраны.
Почему так. В паспорте трубного станка главное — не только «толщина», но и форма заготовки. Здесь три класса работ: резка труб (до Ø600 мм), профилей (уголок, швеллер, квадрат) и листового металла на поле 6000×2000. Отсюда и смысл большого поля: длинная труба (до 6 м) должна лечь целиком, а лист — раскроиться на детали. Ток 30–200 А покрывает и тонкий лист, и толстую стенку трубы, но режим подбирают не «на максимум», а под толщину и материал. Точность ±0,1 мм относится к позиционированию контура.
Проверка. Выпишите числа: поле, диаметр и длину трубы, ток, толщину, скорость, точность, напряжение. Сверьте с задачей: какой диаметр и длина трубы нужны, что чаще — труба, профиль или лист. Для мастерской добавьте комплект: по карточке — набор расходных материалов в подарок, библиотека 10 000+ файлов, обучение работе на станке (8 ч), бесплатная доставка и установка.

Модуль 2. Что такое плазменная резка труб и зачем поворотная ось
Плазменная резка труб — это термическая резка вращающейся заготовки: труба зажата в патроне и вращается (поворотная ось), а плазмотрон едет вдоль неё, вырезая отверстия, седла под стыки и фигурные вырезы. Профили и лист режут как на обычном портальном станке.
Почему так. Плоский лист можно резать по контуру в плоскости XY — труба же цилиндрическая, и чтобы вырезать на ней отверстие или вырез, заготовку нужно повернуть под дугу. Отсюда поворотная ось: вращая трубу, система как бы «разворачивает» её поверхность в плоскость (развёртку), и плоский контур превращается в замкнутое кольцо на трубе. Угол реза при этом зависит от того, насколько плоскость резания совпадает с осью — поэтому на трубе особенно важен зазор и высота. Форумная тема «4-ая ось, только патрон или можно што-то еще???» — ровно про это: патрон (вращение) плюс люнеты (поддержка) — это и есть «трубная» часть станка.
Проверка. Объясните своими словами, почему для отверстия в трубе нужна поворотная ось и как плоский контур превращается в развёртку. Поймите, что на трубе ошибка по высоте и зазору видна сразу: кольцо вместо круга говорит о «плывущей» геометрии.
Модуль 3. Конструкция: рама, портал, направляющие, трубная ось
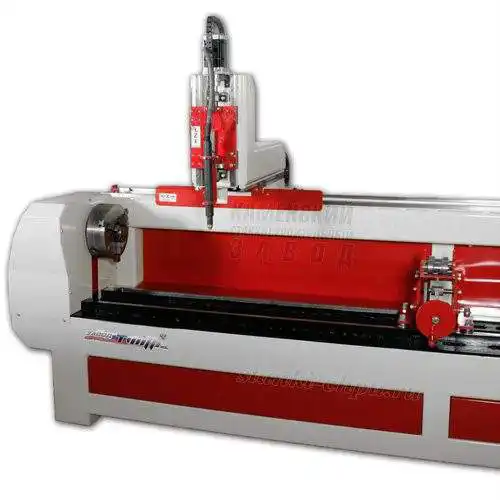
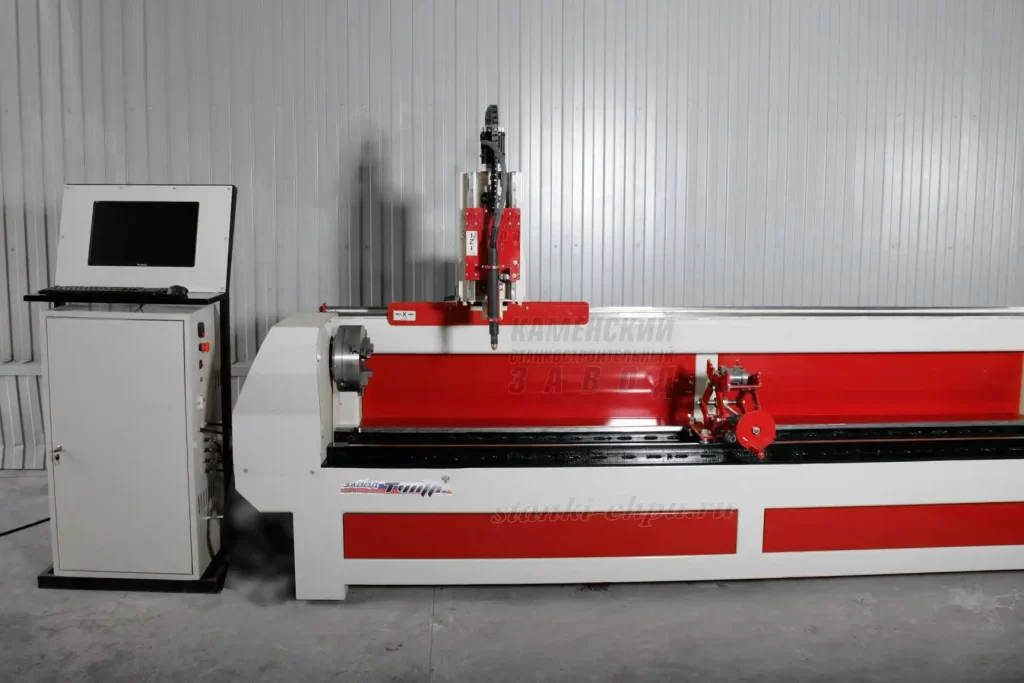
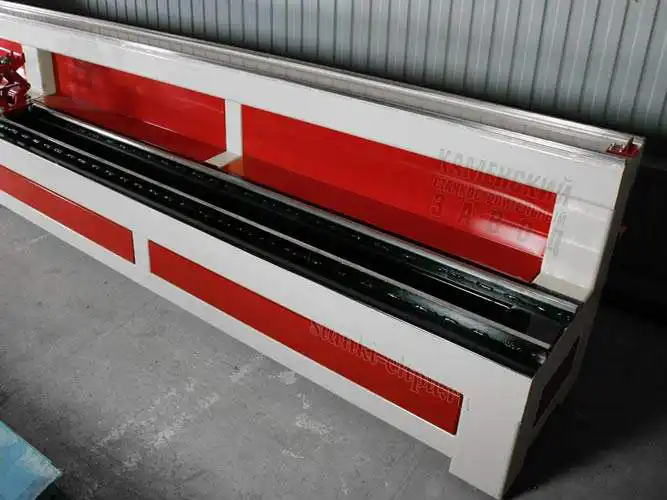
Конструкция станка — металлическая цельносварная рама, портал с перемещением по осям X и Y, направляющие, рабочий стол (решётчатый) для листа и профиля, а также трубная ось с патроном и опорами для длинной заготовки. Система удаления дыма и защитные экраны входят в комплектацию.
Почему так. Терморез создаёт тепло и оплавление, поэтому рама должна быть жёсткой и не «дышать» на длинных ходах: нежёсткая конструкция и люфты дают погрешность контура и рваный рез. Для трубы длина 6 м — это серьёзный рычаг: провис или биение заготовки превращает круглое отверстие в эллипс, поэтому трубу поддерживают люнетами, а не «держат за один конец». Решётчатый стол нужен, чтобы дуга не резала сам стол, а шлак падал вниз.
Проверка. Проверьте, что рама стоит на ровном жёстком основании и не шатается, направляющие чистые и смазаны, решётка не забита шлаком. Проверьте биение длинной трубы в патроне и по опорам — это будущая погрешность геометрии.
Модуль 4. Приводы, калибровка шагов и люфт патрона
Приводы станка перемещают портал по осям и вращают трубную ось. Положение задаётся числом импульсов, а значит требует калибровки: шаги на миллиметр по линейным осям и «шаги на градус» по поворотной.
Почему так. Шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; при необходимости корректируют по факту: Steps_new = Steps_old × (заданное / фактическое). На поворотной оси аналогично: если при задании 360° труба делает не полный оборот, вырезанное кольцо не сойдётся. Люфт патрона и муфт — отдельная беда трубной резки: он даёт смещение контура, которое на длинной трубе усиливается рычагом.
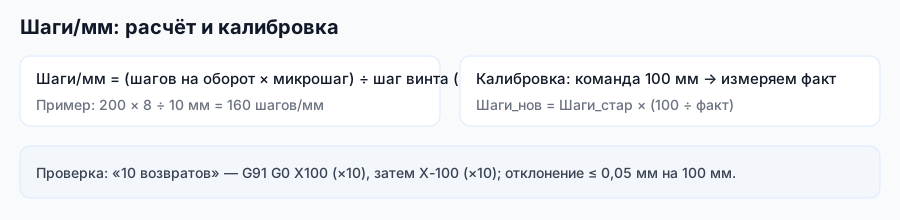
Проверка. Дайте линейной оси длинный ход (например, 3000 мм) и измерьте факт; по поворотной оси задайте 360° и проверьте метку. Проверьте люфт патрона и муфт при реверсе, плавность ручного вращения. Занесите калибровочные коэффициенты в паспорт станка — их придётся повторять после сервиса.
Модуль 5. Плазменная система: источник, плазмотрон, воздух и охлаждение
Плазменная система включает источник плазмы (инвертор) на ток 30–200 А, плазменный резак с горелкой (плазмотрон), систему подачи воздуха/газа, регулятор давления с манометрами и охлаждение плазмотрона. Расходные детали — сопла и электроды.
Почему так. Инвертор задаёт ток дуги, плазмотрон её формирует, воздух или газ ионизируется и выдувает расплав, а регулятор давления держит стабильный расход — без него дуга «гуляет», и кромка выходит кривой. Охлаждение защищает горелку при непрерывной работе. Расходники — ресурсный узел: изношенное сопло расширяет дугу, увеличивает угол и окалину. Для трубной резки стабильное давление важнее вдвойне: на цилиндрической поверхности любая нестабильность дуги сразу видна на кромке.
Проверка. Проверьте давление по манометру (стабильный расход без провалов), осмотрите сопло и электрод на износ, убедитесь, что в линии нет влаги и масла. Ведите журнал замены расходников по пройденным метрам или деталям. По комплекту карточка даёт «набор расходных материалов в подарок» — разберитесь, что именно в нём есть, до первого реза.
Модуль 6. Система управления ЧПУ и развёртка трубы
Управление — промышленная система ЧПУ; подготовка программ — CAD/CAM. Для труб ключевой шаг — не сама программа, а развёртка: цилиндрическая поверхность трубы разворачивается в плоскость, и уже по ней строится плоский контур выреза.
Почему так. Оператору важно не «какая программа», а где задать развёртку, как назначить нули и как связать поворотную ось с линейными. Плоский контур на развёртке — это развёрнутое кольцо: длина развёртки равна длине окружности (πD), поэтому диаметр трубы прямо влияет на «растяжку» контура. Кнопку и логику контроля высоты (THC) по умолчанию часто выключают — перед работой её проверяют всегда, иначе подъём резака не управляется. Форумные темы «4ая ось и мач3 плазма» и «2418 4 ось - вращения.» — про настройку именно поворотной оси.
Проверка. Загрузите простую программу: круглое отверстие на трубе. Проверьте, что нули совпадают по X/Y и по углу поворота, что все оси двигаются, а вращение идёт в нужную сторону. Прогоните траекторию без врезки — резак должен описать кольцо, а не «уехать» по прямой. Программирование и постпроцессоры — в курсе «Плазменная резка: программы и постпроцессоры».
Модуль 7. Ток, толщина и скорость: режимы для металла
Станок режет чёрные и цветные металлы (сталь, алюминий, медь, латунь) толщиной 0,5–50 мм на токе 30–200 А со скоростью до 10 м/мин.
Почему так. Плазма — это баланс «энергия дуги ↔ скорость перемещения». Малый ток или высокая скорость — не прожигает; большой ток или низкая скорость — перегрев, широкий рез, окалина снизу и оплавленная кромка. На трубе к этому добавляется кривизна: при резке по окружности линейная скорость на внешнем радиусе чуть выше, чем на внутреннем, поэтому тонкостенные трубы требуют аккуратного режима, чтобы не перегреть тонкую стенку и не «увести» кромку. Ток выбирают под толщину стенки, а не «на максимум».
Проверка. Начинайте с обрезка того же металла и той же толщины (стенки), что и деталь. Меняйте по одному параметру: сначала высоту/зазор, затем ток, затем скорость, — и смотрите на кромку и окалину снизу. Для тонкостенной трубы берите меньший ток. Запишите удачные пары «ток / скорость / давление» в журнал — это основа повторяемости.
Модуль 8. Контроль высоты резака на трубе и на листе
Станок оснащён системой контроля высоты резака (THC). Датчик автоматически поддерживает расстояние от резака до заготовки, а оно определяет качество резки: правильная высота улучшает угловые характеристики реза, уменьшает окалину и повышает скорость резания. Для плазменной резки применяются кольца с внутренним диаметром 34 мм и наружным 47 мм, рабочая высота — 1,5–10 мм.
Почему так. Плазменная дуга расходится и отклоняется в металле, а высота задаёт, насколько сильно. Слишком высоко — кромка уходит от вертикали, поверхность выпуклая; слишком низко — дуга врезается, поверхность вогнутая, плюс риск касания расходников о металл. На трубе задача сложнее, чем на листе: поверхность криволинейная и при вращении точка контакта «убегает», поэтому контроль высоты и следование по кривой — критичны. Мануал завода даёт ориентир точности: правильно настроенный датчик активирует выходы в пределах ±0,05 мм при высоте до листа 1,5 мм и ±0,2 мм при 35 мм.
Проверка. Проверьте, что кольцо чистое, изолировано и не касается металла, а резак выставлен по кольцу. Настройте высоту на обрезке трубы и убедитесь, что сигнал ОШИБКА не срабатывает при резе (частая причина ложного срабатывания — окалина на кольце). Заземляйте корпус датчика проводом 10 мм² по схеме «звезда». Полные сценарии THC — в курсе «Плазменная резка: программы и постпроцессоры».
Модуль 9. Раскладка и раскрой: патрон, опоры, развёртка, врезка
Трубу зажимают в патрон и поддерживают по длине опорами (люнетами), а лист и профиль укладывают на решётчатый стол с опорами. Врезка выполняется на технологическом вводе в отходе, затем ведут контур.
Почему так. Плазма режет насквозь, поэтому «крепление» — это правильная установка: провисшая или бьющая труба даёт эллипс вместо круга, а лист на неровных опорах меняет зазор и качество. Врезка (пробивка) — самый ответственный момент: сначала пробивают металл насквозь в отходе, лишь затем ведут контур. Для труб удобно выносить ввод на край торца или на технологическое окно, чтобы не портить саму деталь. Форумная тема «4-ая ось, только патрон или можно што-то еще???» — про то, что одной поворотной оси мало: нужны опоры, иначе труба «играет».
Проверка. Проверьте, что труба зажата без биения, лежит на опорах и не «играет»; задайте ввод в отходе. Прогоните пустую траекторию и убедитесь, что резак не задевает патрон и опоры. Для тонкого листа помогает водяной стол (форумная тема «водяной стол для плазменной резки» — про контроль деформаций и дыма).
Модуль 10. Качество реза и дефекты: угол, окалина, эллипс
Качество плазменного реза описывают угол кромки, окалина (сверху и снизу) и прямолинейность поверхности реза. Для труб добавляется геометрия отверстия: круг превращается в эллипс при биении заготовки или ошибке развёртки.
Почему так. По мануалу завода: если заготовка прожигается не полностью и летит лишняя искра — причины в контакте массы или заземлении, низком токе, завышенной скорости, изношенных расходниках или слишком толстом металле. Окалина снизу — обычно неверная скорость, низкий ток или износ расходников. Непрямой угол связан с направлением ведения (качественная сторона кромки — справа по ходу), неверным зазором, скоростью и износом расходников. Прямолинейность: вогнутая поверхность — от слишком малого расстояния резака (нужно поднять напряжение дуги), выпуклая — от слишком большого зазора или высокого тока. На трубе «эллипс» — это почти всегда биение заготовки или неверный коэффициент поворотной оси.
Проверка. Смотрите на кромку после первого реза и меняйте по одному параметру. Проверяйте сторону качества (направление обхода), свежесть расходников и биение трубы. Для отверстий промеряйте диаметр в двух направлениях — так вы поймаете эллипс, который не виден глазом.
Модуль 11. Настройка и первый пуск станка
Первый пуск ведут по шагам: проверить механику, зажать и выставить трубу (или уложить лист), включить питание, убедиться в работе лимитов и аварийного останова, выполнить Homing, задать нули (X, Y, угол поворота, Z), включить THC, загрузить программу и прогнать её в воздухе, и только потом — резать на обрезке.
Почему так. «Сначала воздух, потом металл» — главное правило и для трубной плазмы. Неверный ноль (особенно по углу) оборачивается испорченной заготовкой и сгоревшими расходниками, а труба — это дорогая деталь. Пробный рез делают на малом токе/скорости и поднимают режим по факту, глядя на кромку и окалину. Отдельные шаги — калибровка шагов (линейных и поворотной) и включение THC: без них высота не отрабатывает, и кромка «плывёт».
Проверка. Проведите пробный рез на обрезке и оцените кромку и окалину. Убедитесь, что нули совпадают по всем осям и углу, THC включён, а E-STOP работает. Запишите удачные параметры в журнал.
Модуль 12. Обслуживание, расходники и гарантия
Обслуживание делится на механику, плазменную систему, трубную ось и вентиляцию. Механика: чистить и смазывать направляющие, проверять люфты и затяжку. Плазма: менять сопла и электроды по износу, проверять давление и охлаждение плазмотрона, сливать влагу из линии. Трубная ось: смазывать подшипники патрона и проверять биение, чистить опоры. Вентиляция: чистить вытяжку и фильтры.
Почему так. Профилактика дешевле простоя. Шлак на направляющих работает как абразив и убивает точность; изношенные расходники портят кромку; загрязнённый патрон даёт биение и эллипс; забитая вытяжка гонит дым в цех. Плазменный раскрой — «расходный» процесс, и замена по регламенту держит качество стабильным. По гарантии общая справка завода даёт 12–24 месяца; уточняйте условия по поставке.
Проверка. Заведите журнал: дата, пробег (метры реза или детали), что заменено, люфт по осям и биение патрона, давление. Раз в неделю проверяйте чистоту направляющих и решётки, раз в месяц — люфты, биение и заземление. Записывайте износ расходников — так вы предскажете замену до брака.
Модуль 13. Безопасность и экономика трубной резки
Безопасность задана конструктивно: аварийный останов E-STOP, система удаления дыма, защитные экраны, вентиляция, датчики. Экономика: карточка заявляет доход 300 000–600 000 ₽/мес и окупаемость 2–4 месяца; цена — от 1 200 000 ₽ (с НДС); рассрочка 0 % — от 100 000 ₽ × 12 месяцев.
Почему так. Плазма — один из опасных процессов: яркое излучение, искры и горячий металл, дым и аэрозоль, ток 30–200 А и сеть 380 В. К этому добавляется вращающаяся длинная труба — отдельный источник травм, поэтому её нельзя трогать и «поправлять» в процессе. Важна система мер: непрозрачный щиток и перчатки, негорючие и плотные ограждения против искр и капель металла, работа только с включённой вытяжкой. В экономике ключ — поток заказов и себестоимость реза: время на развёртку и раскладку, износ расходников, металл, электроэнергия.
Проверка. Перед сменой: щиток, перчатки, вытяжка, E-STOP, заземление, защитные экраны, а труба надёжно зажата. Считайте себестоимость реза честно. По примерам карточки видно распределение дохода: резка труб и профилей — 120 000 ₽/мес, металлоконструкции — 150 000 ₽/мес, обработка листового металла — 130 000 ₽/мес, декоративные элементы — 100 000 ₽/мес.


Практикум: курсы оператора ЧПУ на практике — от развёртки трубы до детали
Задача. Есть ЧПУ 6000P, стальная труба Ø159 мм и чертёж детали (труба с отверстием и фигурным вырезом под стык). Нужно пройти полный цикл: от развёртки до вырезанной и проверенной детали.
Шаги. 1) Прочитайте паспорт: поле, диаметр и длина трубы, ток, толщину, точность. 2) Проверьте механику: направляющие чистые и смазаны, решётка не забита, патрон и опоры исправны. 3) Проверьте плазменную систему: давление по манометру, состояние сопла и электрода, охлаждение, отсутствие влаги. 4) Включите вытяжку и наденьте СИЗ (щиток, перчатки). 5) Проверьте THC: кольцо изолировано и чисто, высота настроена, заземление целое. 6) Зажмите трубу без биения, поставьте на опоры. 7) Постройте развёртку отверстия в CAM, задайте ввод в отходе. 8) Загрузите программу, задайте нули (X, Y, угол, Z), включите THC. 9) Прогоните траекторию без врезки; убедитесь, что резак не задевает патрон и опоры. 10) На обрезке подберите ток и скорость по кромке, выполните деталь, дайте остыть, уберите шлак, запишите параметры.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения на чертеже наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор и развёртку трубы в CAD/CAM; 2) проставить габариты; 3) выгрузить DXF; 4) технология раскроя в CAM (врезка, компенсация, порядок контуров); 5) постпроцессор под вашу систему → G-код (с учётом поворотной оси); 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Отверстие и вырез совпадают с чертежом по контуру и развёртке в пределах допуска; отверстие круглое, а не эллипс; кромка без грубой окалины и непрожига; труба не провернулась в патроне; THC отработал высоту; E-STOP и вытяжка проверены до запуска; параметры и файлы (чертёж, DXF, УП) записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле и ток у ЧПУ 6000P? Поле 6000×2000×200 мм (в карточке — от 3000×2000×200), резак 30–200 А.
- Какие трубы обрабатывает станок? Диаметром до 600 мм и длиной до 6000 мм.
- Какая толщина и скорость резки? Толщина 0,5–50 мм, скорость до 10 м/мин, точность ±0,1 мм.
- Какие материалы режет станок? Чёрные и цветные: сталь, алюминий, медь, латунь.
- Зачем трубному станку поворотная ось? Чтобы вращать трубу и «разворачивать» её поверхность в плоскость — так плоский контур превращается в кольцо на трубе.
- Почему трубу ставят на опоры, а не держат за один конец? Длинная заготовка провисает и бьёт, из-за чего круглое отверстие превращается в эллипс.
- Как считаются шаги на миллиметр и «на градус»?
шаги × микрошаг ÷ ход передачи; корректируютSteps_new = Steps_old × (заданное / фактическое); для поворотной оси — аналогично для 360°. - Что такое развёртка трубы? Разворот цилиндрической поверхности в плоскость; длина развёртки связана с диаметром (πD), поэтому диаметр влияет на «растяжку» контура.
- Что входит в плазменную систему? Инверторный источник 30–200 А, плазмотрон, подача воздуха/газа, регулятор давления с манометрами, охлаждение; расходники — сопла и электроды.
- Каковы кольца THC для плазмы? Внутр. 34 мм / наружн. 47 мм; рабочая высота 1,5–10 мм; точность выходов ±0,05 мм на 1,5 мм и ±0,2 мм на 35 мм.
- Почему на трубе контроль высоты сложнее, чем на листе? Поверхность криволинейная и при вращении точка контакта «убегает», поэтому высота и следование по кривой критичны.
- Почему снизу появляется окалина? Чаще от неверной скорости, низкого тока или изношенных расходников — меняют по одному параметру, начиная со скорости.
- Что проверяют каждую смену? Чистоту направляющих и решётки, давление и охлаждение, состояние расходников, биение патрона, вытяжку, E-STOP и заземление.
Частые вопросы (Q&A)
В. Чем 6000P отличается от листовых плазменных станков? О. Это станок для труб и профилей: 6000P режет трубы до Ø600 мм и длиной до 6 м на поворотной оси, а также профиль и лист на поле 6000×2000. Листовые модели (GM PLASMA, портальные id 31) не имеют трубной оси.
В. Можно ли резать на нём лист? О. Да, поле 6000×2000 мм и ток 30–200 А позволяют раскраивать листовой металл; труба — это дополнительная возможность, а не единственная.
В. Почему круглое отверстие получается эллипсом? О. Почти всегда это биение/провис трубы, слабый патрон или неверный коэффициент поворотной оси — проверьте зажим, опоры и калибровку «шагов на градус».
В. Нужны ли опоры (люнеты) для короткой трубы? О. Чем короче и жёстче труба, тем меньше нужны опоры, но при длине в метры они обязательны, иначе заготовка провисает и «бьёт».
В. Почему без THC на трубе резать плохо? О. Высота задаёт угол кромки и окалину, а на криволинейной поверхности без автоматического контроля резак «плывёт» по высоте, и качество нестабильно от детали к детали.
В. Что делать, если рез прерывается и летит лишняя искра? О. Проверьте контакт массы и заземление, ток, скорость, толщину и состояние расходников — это типовые причины непрожига.
В. Можно ли резать цветные металлы? О. Да, чёрные и цветные (сталь, алюминий, медь, латунь) входят в список; режим на меди и алюминии берут на обрезке, а не «по стали».
Глоссарий
- Плазменная резка — термическая резка: дуга ионизирует газ, плазменная струя плавит металл и выдувает расплав.
- Трубная (поворотная) ось — ось, которая вращает заготовку-трубу в патроне.
- Развёртка трубы — разворот цилиндрической поверхности в плоскость для построения контура.
- Патрон — зажим, удерживающий и вращающий трубу.
- Люнет (опора) — поддерживающая опора под длинной заготовкой.
- Плазмотрон (резак) — узел с горелкой, формирующий и направляющий дугу.
- Инверторный источник — блок питания, задающий ток дуги (30–200 А).
- THC — система контроля высоты резака (ёмкостной датчик).
- Высота резака — расстояние от резака до заготовки; для плазмы 1,5–10 мм.
- Врезка (пробой) — пробивка металла насквозь в начале реза, обычно в отходе.
- Окалина — оксидный и наплавленный слой по краю реза.
- Эллипс вместо круга — признак биения заготовки или ошибки поворотной оси.
- Шаги на миллиметр / на градус — число импульсов на 1 мм перемещения или на 1° поворота; основа калибровки.
- Постпроцессор — модуль CAM, превращающий траекторию в G-код под конкретную систему.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Круглое отверстие выходит эллипсом | Биение/провис трубы, слабый патрон, ошибка поворотной оси | Убрать биение, поддержать опорами, проверить «шаги на градус» |
| Заготовка не прожигается, лишняя искра | Плохой контакт массы/заземление, низкий ток, высокая скорость, износ расходников | Проверить массу и заземление, поднять ток, снизить скорость, сменить расходники |
| Окалина снизу реза | Неверная скорость, низкий ток, изношенные расходники | Настроить скорость, поднять ток, заменить сопло/электрод |
| Угол кромки не прямой | Неверное направление обхода, зазор, скорость, износ расходников | Проверить сторону качества (справа по ходу), зазор и скорость |
| Вогнутая поверхность реза | Слишком малое расстояние резака | Поднять резак, повысить напряжение дуги |
| Выпуклая поверхность реза | Слишком большой зазор или высокий ток | Опустить резак, уменьшить напряжение |
| Контур на трубе «уехал» по углу | Неверны шаги на градус, люфт патрона | Пересчитать калибровку, устранить люфт |
| Труба провернулась в патроне | Слабый зажим, скользкая/грязная поверхность | Протянуть патрон, очистить заготовку |
| THC «дребезжит», резак дёргается | Завышена THC speed или разгон оси Z | Уменьшить THC speed, подобрать разгон по Z |
| Ошибка THC при резке толстой стенки | Окалина касается кольца (омический контакт) | Настроить режим так, чтобы снизить окалину |
| Дым идёт в цех | Забита вытяжка, неплотная зона реза | Чистить фильтры и вытяжку, проверить ограждение |
| Тонкая стенка «уходит» волной | Перегрев, завышен ток/низкая скорость | Снизить ток, поднять скорость, следить за окалиной |
Мысли вслух: чего нет на форумах
Про плазму на форумах спорят много, но трубная резка — отдельная тема, где конкретика из паспорта экономит деньги. Начнём с чисел. ЧПУ 6000P — это поле 6000×2000×200 мм, труба до Ø600 мм и длиной до 6000 мм, ток 30–200 А, толщина 0,5–50 мм, скорость до 10 м/мин, точность ±0,1 мм, цельносварная рама, питание 380 В. Цена — от 1 200 000 ₽ с НДС, доход по карточке — 300 000–600 000 ₽/мес, окупаемость 2–4 месяца.
Первое, о чём на форумах почти не пишут: трубный станок выигрывает не «толщиной», а длиной и диаметром. 6 метров и Ø600 мм — это мир нефтегазовых трубопроводов и судовых систем, где важнее не «резать толсто», а резать длинную заготовку точно и повторяемо. Именно поэтому в карточке резка труб даёт 120 000 ₽/мес дохода, а металлоконструкции — 150 000 ₽/мес: смежные работы (профиль, лист) часто приносят больше, чем сама труба.
Второе — биение и опоры. Типовой сервисный случай: круглые отверстия «поплыли» в эллипс, оператор меняет скорость и ток, а причина — труба провисает между патроном и опорой и «бьёт» при вращении. Пока труба не выставлена без биения и не поддержана, никакие режимы не помогут. На длинной трубе рычаг усиливает любую несоосность, поэтому опоры и зажим — половина качества.
Третье — развёртка и «шаги на градус». Круглое отверстие на трубе — это развёрнутое кольцо, длина которого равна πD. Ошибка коэффициента поворотной оси на 0,5 % на Ø600 мм — это почти 9,4 мм по окружности: контур не сойдётся, и вырез будет «косым». Отсюда ритуал: калибровка оси на 360° по метке и проверка перед серией.
Четвёртое — врезка на трубе. Новичок ставит ввод на контур и проплавляет дыру в начале реза. Правильно — технологический ввод в отходе, на торце или технологическом окне, и только потом контур. На трубе это особенно важно: тонкая стенка прожигается мгновенно.
Пятое — направление и сторона качества. Качественная сторона кромки на плазме всегда справа по ходу резака. Если деталь «ушла» по кромке, а не по размеру, проверяйте порядок обхода и сторону ведения, прежде чем крутить ток.
Шестое — земля и помехи. Плазменный узел — источник наводок, а трубная ось добавляет свой кабель. Сигналы THC и EStop разводят аккуратно, массу резания и заземление корпуса датчика (провод 10 мм² по схеме «звезда») держат в порядке. Форумная тема «Автоматическое определение высоты безопасности» — ровно про это: без корректного контроля высоты станок либо задевает металл, либо режет «на потеху дыму».
Седьмое — вращающаяся заготовка как отдельная опасность. Длинную трубу нельзя «поправить» руками в процессе — это частая травма на трубных станках. Остановите программу и дайте трубе встать, прежде чем что-то трогать.
Восьмое — экономика и ожидания. Карточка обещает 300 000–600 000 ₽/мес и окупаемость 2–4 месяца — это сценарий при потоке заказов. Считайте себестоимость честно: расходники на деталь, металл, энергия, время на развёртку и раскладку. Трубная ниша широкая (отопление, нефтегаз, суда, энергетика), но выигрывает тот, кто считает метры реза и повторяемость, а не разовую деталь.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи по безопасности и не служат источником текста о станке.
- U.S. Naval Medical Bulletin, т. 42 (1944) (Internet Archive, общественное достояние / PD). О местной вытяжной вентиляции у дуги — минимум ~200 кубических футов воздуха в минуту на выходе рукава, конец рукава не дальше 8 дюймов от дуги [чанк #4097], и о разборе случаев metal fume fever, связанных с отсутствием вытяжки [чанк #2476]: [открытый корпус: ia_NavalMedicalBulletin421944].
- Electric Welding (H. A. Hamir, 1919; Internet Archive, общественное достояние / PD). О защите оператора от интенсивного света и тепла дуги: тяжёлые перчатки, щиток, защита лица и глаз [открытый корпус: ia_electricweldingc00hamirich, чанк #474].
- **Indian Standard IS 3016:1982, Code of practice for fire precautions in welding and cutting operations** (Internet Archive, общественное достояние / PD). О защитных ограждениях из негорючих материалов, препятствующих разлёту искр, шлака и капель горячего металла [открытый корпус: ia_gov.in.is.3016.1982, чанк #15].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. ТТХ и параметры трубной резки взяты из карточки /product/32.md и спецификации станка; настройки THC — из руководства завода «Датчик контроля высоты THC плазма»; режимы — из спецификации и руководства по материалам docs/forum_content/MATERIALS_PROCESSING_GUIDE.md.
Смотрите также
Курсы и руководства завода:
- Плазменная резка: программы и постпроцессоры —
/blog/plazmennaya-rezka-programmy-i-postprotsessory - Станки для плазменного раскроя металла (id 31): портальный ЧПУ —
/blog/kurs-po-stanku-stanki-dlya-plazmennogo-raskroya-metalla-stan - GM PLASMA (id 30): станок ЧПУ плазменной резки —
/blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода для плазменного раскроя и металла (каталог):
- Станок плазменной резки труб ЧПУ 6000P (этот курс) —
/product/32/ - Станки для плазменного раскроя металла (портальные) —
/product/31/ - ЧПУ плазменной резки GM PLASMA —
/product/30/ - 3–6-координатные плазменной резки EXTRA —
/product/33/ - Портативный станок плазменного раскроя —
/product/47/ - Станок ЧПУ по металлам, камню SMK, 5 осей —
/product/19/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, сварке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Карточка станка ЧПУ 6000P → /product/32/
Карточка станка ЧПУ 6000P → /product/32/
Карточка станка ЧПУ 6000P → /product/32/
Карточка станка SMK → /product/19/
Карточка станка «БИЗНЕС СТАРТ LITE» → /product/8/
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров системы управления, а также состав расходников зависят от версии ПО и поставки; сверяйтесь с руководством вашей системы и паспортом плазмотрона. Рабочий порядок для трубного станка ЧПУ 6000P: приёмка и паспорт → механика (направляющие, патрон, опоры) и вытяжка → калибровка шагов (линейных и «на градус») → плазменная система (давление, расходники, охлаждение) → настройка THC (кольцо, высота, заземление) → профиль и сигналы в системе управления → развёртка и пробный рез на обрезке, подбор тока и скорости по кромке и окалине → контроль диаметра (круг, а не эллипс) и направления → журнал параметров и расходников.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-plazmennoy-rezki-chpu-6000p-stanok-chp · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-plazmennoy-rezki-chpu-6000p-stanok-chp.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-plazmennoy-rezki-chpu-6000p-stanok-chp.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-plazmennoy-rezki-chpu-6000p-stanok-chp.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.