
Курс по станку Станок для автоматического сверления алюминиевых профилей — станок ЧПУ завода Тв (id 34): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Станок для автоматического сверления алюминиевых профилей — станок ЧПУ завода Тв (id 34): паспорт, устройство, настройка, обслуживание.
Курс по станку автоматического сверления алюминиевых профилей: паспорт, устройство, настройка и обслуживание — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: станок для автоматического сверления > алюминиевых профилей (карточка /product/34/, id 34) — паспорт, устройство, настройка и > обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-dlya-avtomaticheskogo-sverleniya-alyum > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-stanok-dlya-avtomaticheskogo-sverleniya-alyum.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-09. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/34.md и /product/34/; спецификация станка в > базе знаний завода (две версии: 3000 и 6000 мм); каталог /product/*.md и /price.json; > открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Станок автоматического сверления алюминиевых > профилей — паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании > указывайте первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «Фрезы для ЧПУ: полное руководство», «МДФ, фанера и алюминий: режимы, > фрезы и типичные ошибки», «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость», «G-код: полный > курс программирования».
Обучение ЧПУ программированию с нуля на сверлильно-присадочном станке — это про другую работу, чем фрезеровка: здесь не «выбирают форму», а делают присадку — точно расположенные отверстия и зенковки в алюминиевом профиле под фурнитуру, крепёж, импост и ручки. Станок для автоматического сверления алюминиевых профилей делает это многошпиндельной системой (2–12 шпинделей по 0,8 кВт), сверлит диаметром до 20 мм и глубиной до 200 мм на профиле с толщиной стенки 15–20 мм, удерживая точность ±0,05 мм и повторяемость ±0,02 мм; цена — от 850 000 ₽. Для тех, кто ищет курсы оператора ЧПУ и хочет понять автоматическую присадку изнутри — от двенадцатишпиндельной головы и ШВП до магазина заготовок и G-кода, — этот курс ведёт по всей цепочке: паспорт → устройство → настройка → обслуживание. А тому, кто производит окна, двери и фасады из алюминия или ищет как научиться работать на станке с ЧПУ в реальном серийном производстве, этот станок даёт то, что ценнее станка: скорость в 5–10 раз выше ручного сверления и повторяемость, на которой держится качество партии.
Чему научитесь. Читать паспорт и карточку сверлильного станка и различать две версии (3000 и 6000 мм); понимать, зачем нужна многошпиндельная система и как экономят время 2–12 шпинделей; разбирать устройство — рама, портал, высокопрецизионные ШВП, сервоприводы подачи шпинделей и материала; калибровать точность ±0,05 мм и повторяемость ±0,02 мм; работать с серво-ЧПУ, сенсорным экраном и программированием через G-коды и графический интерфейс; понимать автоматизацию — магазин заготовок, автоподача сверловки и зенковки, регулировка расстояния протяжки; подбирать сверла и режимы, работать с СОЖ-туманом; обрабатывать алюминиевые и стальные профили; читать дефекты отверстий; обслуживать станок и работать безопасно.
Предпосылки. Ничего, кроме аккуратности и базового чтения чертежей. Опыт оконного или металлообрабатывающего производства пригодится, но не обязателен. Нужны сеть 380 В, сжатый воздух под СОЖ-туман и место под станок габаритом до 9500 мм.
Безопасность. Сверлильный станок — это вращающийся инструмент, горячая стружка, туман СОЖ, шум до 75 дБ и сеть 380 В. Никогда не поправляйте профиль и не убирайте стружку руками при работающих шпинделях и включённой подаче: дождитесь останова. Работайте с закрытыми защитными экранами, не смотрите в зону резания вплотную к сверлу, не запускайте магазин заготовок с руками внутри. Держите СОЖ в рабочем состоянии — туман не должен попадать в дыхание без вытяжки. Знайте, где кнопка аварийного останова E-STOP, и покажите её каждому до первого запуска.

Содержание
- Обучение ЧПУ программированию с нуля: автоматическая присадка профилей
- Модуль 1. Паспорт и карточка: две версии станка
- Модуль 2. Что это за станок: присадка алюминиевых профилей
- Модуль 3. Конструкция: рама, портал, ШВП, подача материала
- Модуль 4. Многошпиндельная система: 2–12 шпинделей
- Модуль 5. Сервоприводы, ШВП и точность ±0,05 мм
- Модуль 6. Система ЧПУ: сенсорный экран, G-коды, программирование
- Модуль 7. Автоматизация: магазин заготовок и протяжка
- Модуль 8. Инструмент, сверление и СОЖ-туман
- Модуль 9. Материалы и профили: присадка под фурнитуру
- Модуль 10. Настройка и первый пуск станка
- Модуль 11. Качество отверстий и дефекты
- Модуль 12. Обслуживание, расходники и гарантия
- Модуль 13. Безопасность и экономика присадки
- Практикум: курсы оператора ЧПУ на практике — от программы до профиля с присадкой
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: автоматическая присадка профилей
Станок для автоматического сверления алюминиевых профилей (id 34) — категория «Сверлильные». Карточка даёт рабочее поле 3000×200×200 — 6000×200×200 мм и шпиндель «3000 об/мин, многошпиндель»; цена — от 850 000 ₽, наличие — в наличии. Спецификация завода уточняет две версии. В обеих: максимальная длина обработки — 3000 / 6000 мм, ширина и высота — по 200 мм, толщина стенки профиля 15–20 мм, количество шпинделей 2–12, мощность шпинделей 0,8 кВт, обороты 3000 об/мин, диаметр сверления до 20 мм, глубина до 200 мм. Приводы подачи шпинделей и материала — серводвигатели, подача — высокопрецизионные ШВП, скорость подачи до 5000 мм/мин, быстрые перемещения до 10 000 мм/мин, точность позиционирования ±0,05 мм, повторяемость ±0,02 мм. Габариты станка — 6500×1200×1800 мм (версия 3000) или 9500×1200×1800 мм (версия 6000), вес нетто — 400 или 600 кг, потребляемая мощность — до 12 или 15 кВт.
Держите в голове цепочку. Чертёж присадки профиля разворачивают в программу (по G-коду или через графический интерфейс), задают координаты отверстий и зенковок; система ЧПУ на сервоприводах ведёт шпиндельный блок по ШВП, а привод подачи протягивает профиль на нужную длину; сверло входит в металл, подаётся СОЖ-туман, стружка автоматически собирается. Это присадочное производство: не форма детали, а точная сетка отверстий, от которой зависит, соберётся ли окно или фасад без перекосов.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «Автоматизация сверлильно- присадочного станка с ЧПУ.», «автоматический присадочный» и «30 шт. присадочных сверел от 4 до 12 мм», разбирается с «аккуратная зенковка отверстия 19мм» и «Автоматическое включение подачи СОЖ», а по материалам — «Алюминиевые профили - обработка» и «4 метра водоотводного профиля для евроокон». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: две версии станка
Станок выпускается в двух версиях по длине обработки: до 3000 мм и до 6000 мм. Поле — 3000×200×200 и 6000×200×200 мм. В остальном версии совпадают: шпиндели 2–12 по 0,8 кВт, 3000 об/мин, сверление до Ø20 мм и глубиной до 200 мм, точность ±0,05 мм, повторяемость ±0,02 мм. Габариты: 6500×1200×1800 мм и 9500×1200×1800 мм; вес нетто 400 и 600 кг; потребление — до 12 и 15 кВт.
Почему так. Здесь выбор станка — это в первую очередь выбор рабочей длины: 3000 мм закрывает оконные и мебельные профили, 6000 мм — дверные и фасадные, где профиль длинный. Всё остальное (число шпинделей, точность, ШВП, серво) одинаково, поэтому решение сводится к «какие изделия вы делаете». Отдельно обратите внимание на вес и потребление: 600-кг версия — это уже серьёзная механика под 6-метровые профили, ей нужно место и питание (до 15 кВт).
Проверка. Выпишите для нужной версии: длину обработки, поле, число шпинделей, точность, повторяемость, габариты, вес, потребляемую мощность. Сверьте с цехом: поместится ли станок (до 9500 мм длины), хватит ли питания 380 В и 15 кВт, есть ли место под складирование профилей.

Модуль 2. Что это за станок: присадка алюминиевых профилей
Это сверлильно-присадочный станок: он делает в профиле отверстия и зенковки под крепёж, фурнитуру и соединители. Примеры применения из карточки: оконные профили, дверные профили, фасадные системы, металлоконструкции (сталь), мебельные, автомобильные, строительные и авиационные профили.
Почему так. В оконном и фасадном производстве от присадки зависит весь узел: отверстие под фурнитуру, импост, водоотвод или крепёж должно стоять точно, иначе створка «пойдёт» и уплотнение не сработает. Ручное сверление здесь — узкое место: десятки отверстий на профиль, каждое со своим размером и глубиной, и любая ошибка видна при сборке. Станок с ЧПУ переносит это в программу: одна программа — точная сетка отверстий, повторяемая от изделия к изделию. Именно поэтому производительность из карточки оценивается как «в 5–10 раз выше ручного сверления».
Проверка. Объясните своими словами, почему в окнах важна не «скорость сверления», а точность сетки отверстий. Составьте список типовых присадок вашего изделия (крепёж, фурнитура, водоотвод) и проверьте, что станок по длине и числу шпинделей их закрывает.
Модуль 3. Конструкция: рама, портал, ШВП, подача материала
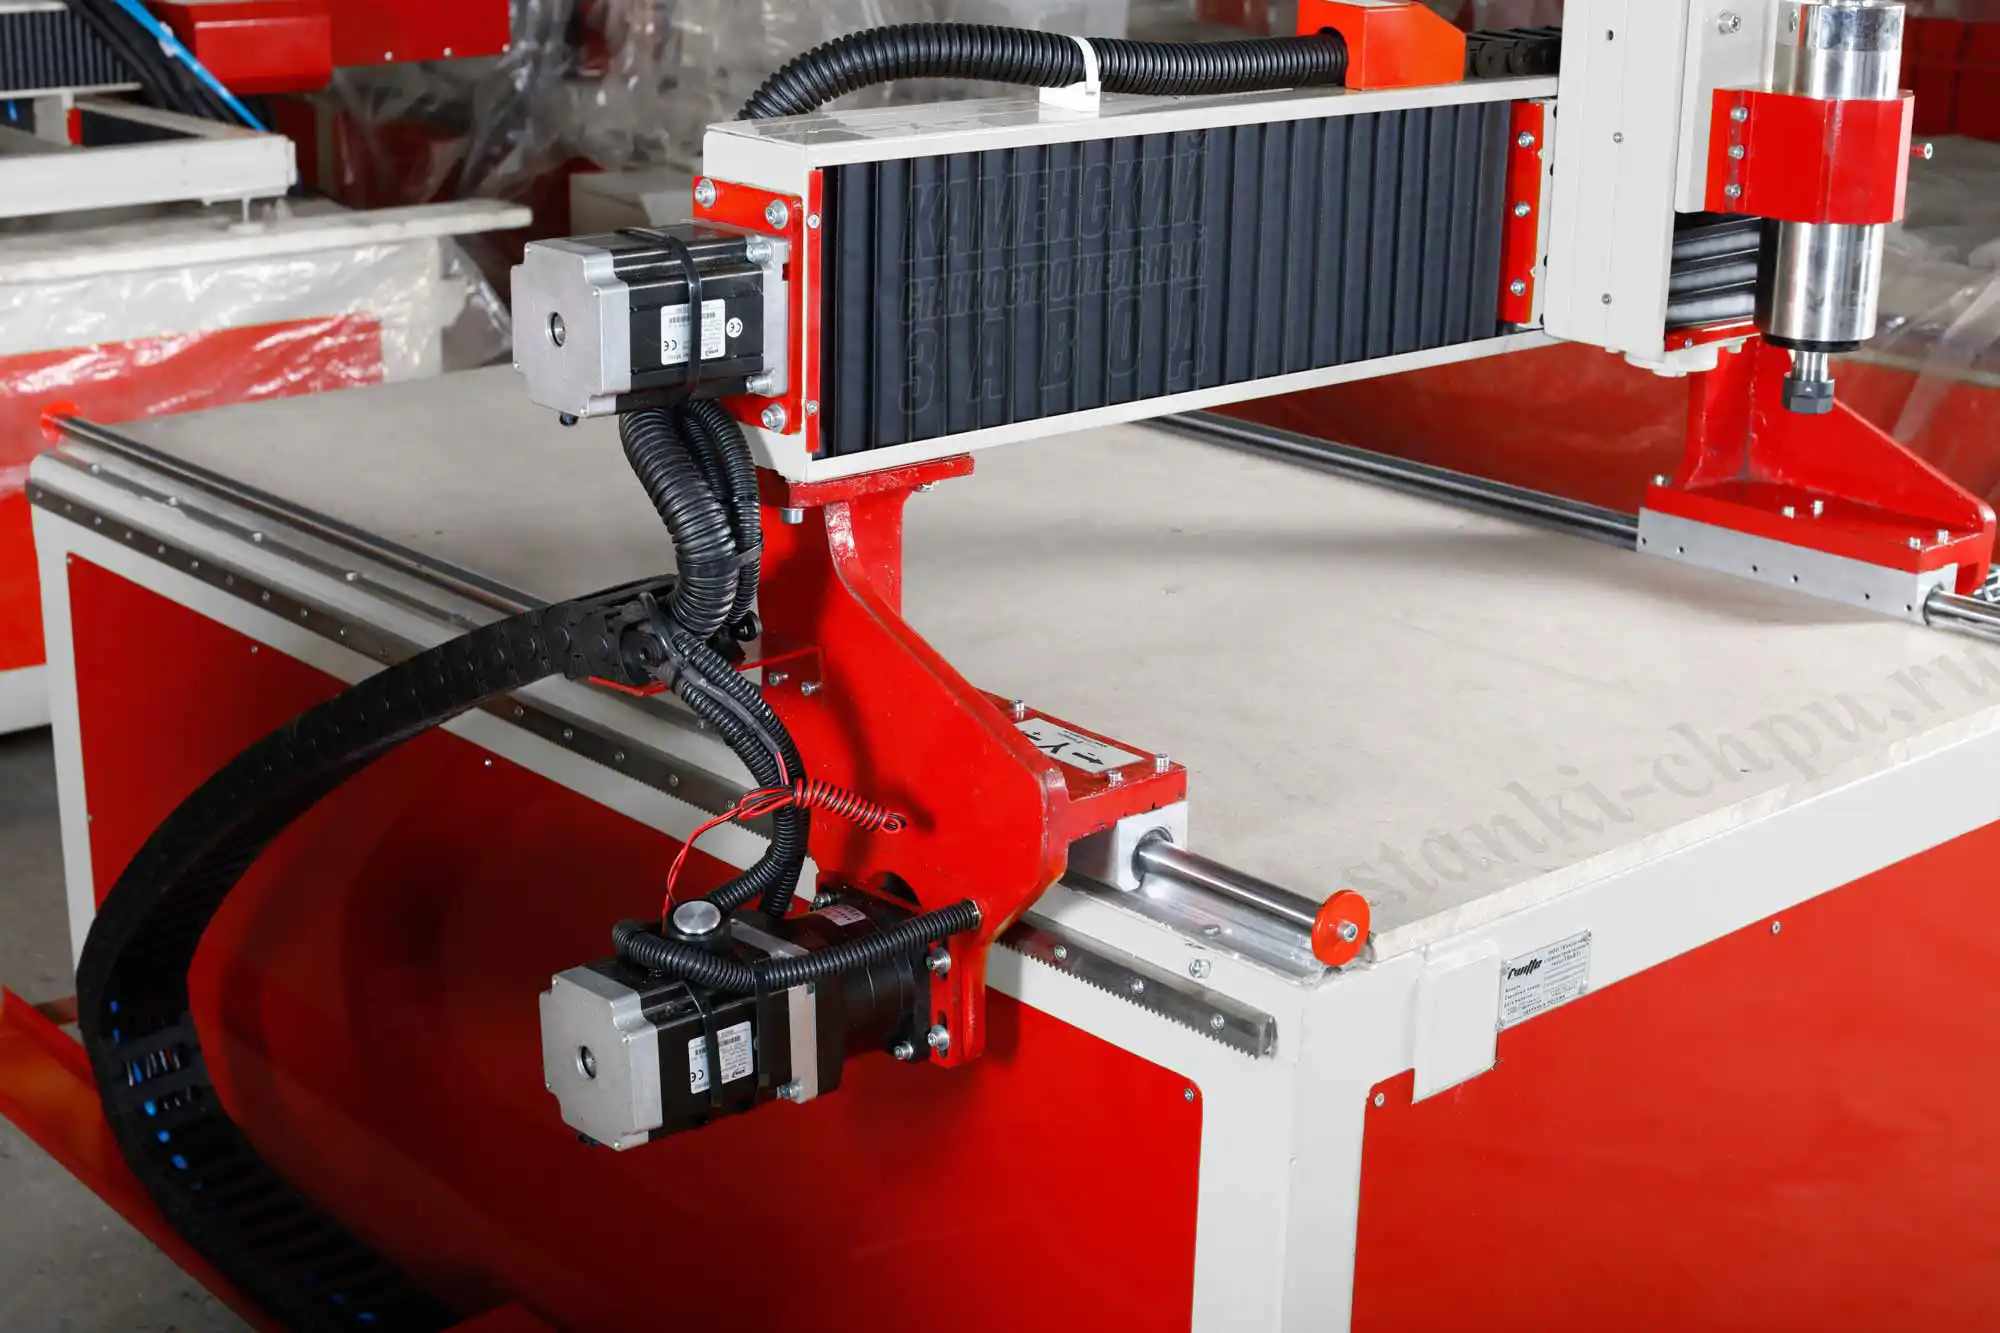
Конструкция — жёсткая станина и портально-шпиндельный узел, перемещение по подаче — через высокопрецизионные ШВП, а приводы подачи шпинделей и материала — серводвигатели. Есть система сбора стружки и автосмазка.
Почему так. ШВП превращает вращение в точное линейное перемещение с малым трением: у сверлильного станка это прямое условие точности сетки отверстий. Сервопривод «видит» фактическое положение оси по энкодеру и корректирует — в отличие от шагового, который может «потерять» шаги под нагрузкой. В производстве, где важно повторить присадку на сотнях профилей, обратная связь — не роскошь, а гарантия качества. Жёсткость станины и точность ШВП — фундамент, на котором стоит заявленная точность ±0,05 мм.
Проверка. Проверьте, что станок стоит на ровном жёстком основании, направляющие и ШВП чистые и смазаны, сбор стружки работает. Задайте перемещение по подаче на длину и измерьте факт — расхождение укажет на калибровку и люфты.
Модуль 4. Многошпиндельная система: 2–12 шпинделей
Станок оснащается 2–12 шпинделями по 0,8 кВт со скоростью 3000 об/мин. Сверление — диаметром до 20 мм и глубиной до 200 мм; есть автоматическая подача сверловки и зенковки и регулировка скорости подачи.
Почему так. Смысл многошпиндельной головы — делать сразу несколько отверстий за одну установку: 12 шпинделей в ряд способны за один проход выполнить сетку присадки, которую ручной инструмент делал бы по одному. Это и даёт «в 5–10 раз выше»: не скорость одного сверла, а параллельность операций. Диаметр сверления до 20 мм и глубина до 200 мм означают, что станок закрывает и крупный крепёж, и глубокие присадки. Важная деталь из практики металлообработки: когда вращается и инструмент, идёт правильный вывод стружки, а смазка лучше доходит до режущей кромки [открытый корпус: ia_machinerysrefer13unkngoog, чанк #271] — это ещё один аргумент в пользу автоматической подачи СОЖ.
Проверка. Проверьте, что все шпиндели зажаты и отцентрованы, биение в норме, а стружка уходит свободно. Задайте тестовую присадку на обрезке профиля и проверьте расстояние между отверстиями — именно оно «собирает» изделие.
Модуль 5. Сервоприводы, ШВП и точность ±0,05 мм
Приводы подачи шпинделей и материала — серводвигатели; передача — высокопрецизионные ШВП; скорость подачи до 5000 мм/мин, быстрые перемещения до 10 000 мм/мин; точность позиционирования ±0,05 мм, повторяемость ±0,02 мм.
Почему так. Повторяемость ±0,02 мм — это то, что важнее «разовой точности»: она означает, что тысячное отверстие встанет туда же, куда первое. В серии это и есть качество. Высокие быстрые перемещения (10 000 мм/мин) сокращают непроизводительное время между отверстиями, а рабочая подача до 5000 мм/мин — режим собственно сверления. Серво и ШВП вместе дают жёсткость и точность, а вот СОЖ может «съедать» смазку, если неправильно настроена: классическое предупреждение — охлаждающая жидкость не должна разжижать масло в узлах, иначе подшипники перегреваются [открытый корпус: ia_americanmachinis59newyuoft, чанк #5648].
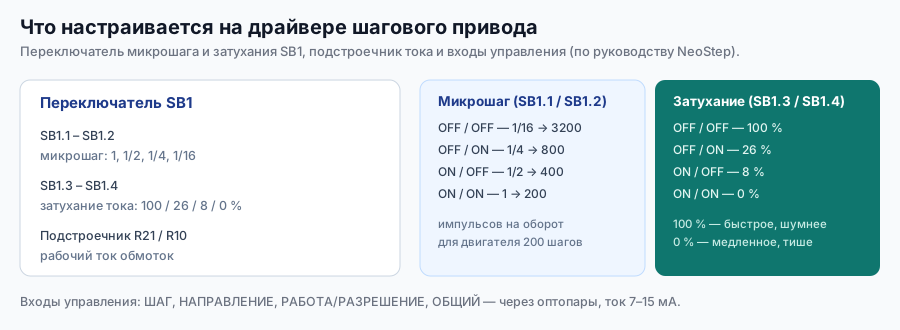
Проверка. Проверьте отработку перемещений и углов, люфты ШВП при реверсе, стабильность повторяемости на серии одинаковых деталей. Держите смазку узлов в порядке и следите, чтобы СОЖ не разжижала масло.
Модуль 6. Система ЧПУ: сенсорный экран, G-коды, программирование
Система управления — современная ЧПУ с сервоприводами; интерфейс — сенсорный экран; программирование — G-коды и графический интерфейс. ПО идёт в комплекте, документация — полная.
Почему так. Оператору важно не «какая система», а где задать координаты отверстий, как запустить программу и как проверить, что присадка встанет точно. Программирование присадки обычно проще, чем фрезеровки: это таблица координат (X по длине профиля, Y/Z по сечению) с глубиной и типом операции (сверление, зенковка). Графический интерфейс ускоряет работу там, где сетка типовая. При этом программа — это только часть: не забывайте про оснастку, которая задаёт положение заготовки. В металлообработке для этого служат кондукторы и втулки, удерживающие инструмент в заданной позиции [открытый корпус: ia_toolengineeringj00dowdrich, чанк #150].
Проверка. Загрузите простую программу: ряд отверстий по длине профиля. Проверьте, что система видит все оси и привод подачи, отрабатывает координаты и что упоры/упор-база выставлены правильно. Прогоните программу без заготовки, затем на обрезке.
Модуль 7. Автоматизация: магазин заготовок и протяжка
Станок умеет то, что отличает автомат от обычного сверлильного: магазин заготовок, автоматическая подача сверловки и зенковки, регулировка расстояния протяжки (подача профиля), автоматический сбор стружки, автосмазка и защита от перегрева. Автоматическая смена инструмента — опционально.
Почему так. Магазин заготовок и протяжка — это и есть «автоматизация» из карточки: станок сам подаёт профиль на нужную длину и сам меняет позицию, а оператор меньше вмешивается. Регулировка расстояния протяжки критична для точности: если профиль подаётся не на ту длину, вся сетка отверстий «уезжает» вдоль заготовки. Сбор стружки и автосмазка — не мелочи: стружка алюминия лёгкая и летучая, она забивает механику, а смазка без обслуживания приводит к люфтам. Форумная тема «Автоматизация сверлильно- присадочного станка с ЧПУ.» — ровно про то, что автоматизация начинается с надёжной подачи, а не с «умной программы».
Проверка. Проверьте подачу профиля: выставьте протяжку, дайте станку отмерить длину и сверьте рулеткой. Убедитесь, что магазин работает без рывков, стружка собирается, а автосмазка не пустая. Проверьте, что E-STOP останавливает подачу и шпиндели одновременно.
Модуль 8. Инструмент, сверление и СОЖ-туман
Инструмент — сверла диаметром до 20 мм (и зенковки); охлаждение — СОЖ «туман» с автоматической подачей, есть защита от перегрева. Скорость вращения шпинделей — 3000 об/мин, подача — до 5000 мм/мин.
Почему так. СОЖ-туман — компромисс: он не льёт жидкость рекой, а распыляет её точно в зону резания, что экономично и хорошо охлаждает/смазывает. Для алюминия это особенно важно: металл склонен к наростообразованию на сверле, и без смазки отверстие выходит «рваным». Классика металлообработки описывает охлаждающие жидкости как эмульсию масла и воды (сода/мыло + масло) [открытый корпус: ia_americanmachinis59newyuoft, чанк #5648] — отсюда и требование к правильной концентрации тумана. Сверла держите острыми и по размеру: тупое сверло греет и уводит отверстие.
Проверка. Проверьте подачу и концентрацию СОЖ-тумана, состояние сверла и зенковки, работу защиты от перегрева. Просверлите тестовые отверстия и посмотрите на заусенец и стенку. Форумные темы «30 шт. присадочных сверел от 4 до 12 мм» и «аккуратная зенковка отверстия 19мм» — про подбор инструмента под типовые присадки.
Модуль 9. Материалы и профили: присадка под фурнитуру
Станок обрабатывает алюминиевые и стальные профили толщиной стенки 15–20 мм, длиной до 3000/6000 мм и сечением до 200×200 мм. Примеры из карточки: оконные и дверные профили, фасадные системы, металлоконструкции, мебельные, автомобильные, строительные и авиационные профили.
Почему так. Разные материалы требуют разных режимов: алюминий мягкий и «липкий», его сверлят на высоких оборотах с хорошей смазкой, сталь — аккуратнее по подаче, чтобы не сжечь сверло. Толщина стенки 15–20 мм ограничивает глубину без проблем, а вот тонкая стенка требует осторожной подачи, чтобы не «продавить» профиль. Сечение до 200×200 мм покрывает практически весь оконный и фасадный сортамент.
Проверка. Для каждого материала заведите свои режимы (обороты, подача, СОЖ). Проверьте образец профиля: отверстие круглое, зенковка ровная, стенка не деформирована. Запишите удачные режимы в журнал.
Модуль 10. Настройка и первый пуск станка
Первый пуск: проверить механику и смазку, выставить упор-базу и подачу, включить питание, проверить E-STOP и защитные экраны, выполнить обнуление, задать координаты, загрузить программу и прогнать её без заготовки, затем на обрезке.
Почему так. «Сначала без металла, потом с металлом» — главное правило. Для присадки критично правильно выставить базу: если ноль по длине профиля «съедет», вся сетка отверстий уйдёт вдоль заготовки, и профиль станет браком. Пробный прогон показывает, что шпиндели не задевают оснастку и что протяжка отмеряет длину верно.
Проверка. Проведите тестовую присадку на обрезке: проверьте положение первого и последнего отверстия, глубину, зенковку. Убедитесь, что база и протяжка выставлены, E-STOP работает. Запишите программу и настройки.
Модуль 11. Качество отверстий и дефекты
Качество присадки описывают: диаметр и глубина отверстия, чистота стенки, наличие заусенца, ровность зенковки и точность положения отверстий.
Почему так. Присадка — это про допуски. Простое сверление даёт отверстие в пределах H11 — грубее, чем точные посадки; для точных отверстий применяют развёртывание (до H7), а массовое производство часто довольствуется менее строгими допусками [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #17]. Отсюда практический вывод: если нужна точная посадка под штифт — одной операции сверления мало. Заусенец и рваная стенка — чаще всего тупое сверло, нехватка СОЖ или неверная подача; увод и овальность — биение сверла, люфт или неправильная база.
Проверка. Проверяйте диаметр калибром и глубину штангенциркулем/щупом, смотрите на стенку и зенковку. Для серии сравнивайте первое и последнее отверстие — так вы поймаете «уход». Заносите наблюдения в журнал.
Модуль 12. Обслуживание, расходники и гарантия
Обслуживание: чистить и смазывать ШВП и направляющие (есть автосмазка — следите за её уровнем), прочищать сбор стружки, контролировать СОЖ-туман и защиту от перегрева, проверять биение и затяжку шпинделей, менять свёрла и зенковки по износу. Гарантия — 12 месяцев, сервисное обслуживание, обучение персонала включено, документация полная, ПО в комплекте.
Почему так. Профилактика дешевле простоя. Алюминиевая стружка лёгкая, летучая и абразивная — она забивает механику и портит ШВП; тупое сверло греет и рвёт отверстие; неверная концентрация СОЖ оставляет заусенец. Условия эксплуатации из спецификации — температура +10…+45 °C, влажность до 80%, шум до 75 дБ — это же и границы, за которыми станок работает хуже. Обучение персонала включено в поставку, и это не формальность: присадочный станок прощает ошибки программы, но не прощает сбитую базу и пустую автосмазку.
Проверка. Заведите журнал: дата, число просверленных отверстий/профилей, что заменено, точность на контрольных деталях, уровень смазки. Раз в неделю проверяйте чистоту механики и сбор стружки, раз в месяц — точность/повторяемость и состояние автосмазки.
Модуль 13. Безопасность и экономика присадки
Безопасность: аварийный останов E-STOP, защитные экраны, сбор стружки, автосмазка и защита от перегрева. Экономика: карточка заявляет доход 300 000–600 000 ₽/мес и окупаемость 2–3 месяца; цена — от 850 000 ₽ (с НДС).
Почему так. Вращающийся инструмент, горячая стружка, туман СОЖ и шум 75 дБ — это факторы, которые складываются в риски, а не по отдельности. Важны щиток и защита слуха/глаз, исправный сбор стружки, вытяжка для тумана и дисциплина: не трогать профиль и не лезть в зону магазина при работающих шпинделях. В экономике ключ — не цена станка, а поток изделий: автоматическая присадка окупается там, где есть серийные окна/двери/фасады. По примерам карточки видно распределение дохода: фасадные системы — 180 000 ₽/мес, оконные профили — 150 000 ₽/мес, металлоконструкции — 150 000 ₽/мес, дверные профили — 120 000 ₽/мес.
Проверка. Перед сменой: защитные экраны закрыты, E-STOP доступен и проверен, сбор стружки и вытяжка работают, автосмазка не пустая. Инструмент и режимы держите под задачу; считайте себестоимость присадки на изделие, а не только «цена станка».


Практикум: курсы оператора ЧПУ на практике — от программы до профиля с присадкой
Задача. Есть станок (версия 3000 или 6000), алюминиевый профиль и чертёж присадки: ряд отверстий и зенковок под фурнитуру. Нужно пройти полный цикл: от программы до готового профиля с проверенной присадкой.
Шаги. 1) Прочитайте паспорт: длина обработки, число шпинделей, точность, повторяемость. 2) Проверьте механику: ШВП и направляющие чистые и смазаны, автосмазка не пустая, сбор стружки работает. 3) Проверьте СОЖ-туман и защиту от перегрева. 4) Включите питание, проверьте E-STOP и защитные экраны. 5) Выставьте упор-базу и протяжку подачи. 6) Составьте программу присадки (G-код или графический интерфейс): координаты отверстий, глубины, зенковки. 7) Прогоните программу без профиля. 8) Сделайте пробную присадку на обрезке, проверьте положение, диаметр, глубину, зенковку. 9) Выполните присадку на рабочем профиле. 10) Уберите стружку, запишите программу и режимы в журнал.
Чертёж и УП. Оформите чертёж присадки по правилам нанесения размеров и предельных отклонений — размеры и отклонения на чертеже наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) чертёж/схему присадки в CAD; 2) проставить координаты и допуски; 3) выгрузить DXF; 4) подготовить операции (сверление, зенковка) в CAM или прямо в интерфейсе станка; 5) постпроцессор → G-код; 6) загрузка в ЧПУ. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Отверстия совпадают с чертежом по положению и диаметру в пределах допуска; зенковки ровные; заусенца нет; профиль не деформирован; база и протяжка выставлены; E-STOP и защитные экраны проверены до запуска; программа и режимы записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какие две версии станка существуют? По длине обработки: до 3000 мм (поле 3000×200×200) и до 6000 мм (поле 6000×200×200).
- Сколько шпинделей и какой мощности? 2–12 шпинделей по 0,8 кВт, скорость 3000 об/мин.
- Какие диаметр и глубина сверления? До Ø20 мм и глубиной до 200 мм.
- Какая точность и повторяемость? Позиционирование ±0,05 мм, повторяемость ±0,02 мм.
- Какие приводы и передача? Серводвигатели на подаче шпинделей и материала; высокопрецизионные ШВП.
- Какие скорости подачи и быстрых перемещений? Подача до 5000 мм/мин, быстрые — до 10 000 мм/мин.
- Что такое присадка и почему она важна в окнах? Это сетка отверстий и зенковок под фурнитуру и крепёж; от её точности зависит, соберётся ли узел без перекосов.
- Зачем нужна многошпиндельная система? Делать сразу несколько отверстий за установку — производительность в 5–10 раз выше ручного сверления.
- Что даёт магазин заготовок и регулировка протяжки? Автоподачу профиля на нужную длину и меньше ручного труда; неверная протяжка сдвигает всю сетку отверстий вдоль заготовки.
- Как охлаждается инструмент? СОЖ-туман с автоматической подачей, есть защита от перегрева; это эмульсия масла и воды, и её концентрация важна.
- Как простое сверление соотносится по точности с развёртыванием? Простое сверление даёт отверстие в пределах H11, точные посадки (H7) — развёртыванием.
- Какие условия эксплуатации по спецификации? Температура +10…+45 °C, влажность до 80%, шум до 75 дБ, питание 380 В / 50 Гц.
- Что проверяют каждую смену? Чистоту ШВП и направляющих, уровень автосмазки, сбор стружки, СОЖ-туман, биение и затяжку шпинделей, E-STOP.
Частые вопросы (Q&A)
В. Чем этот станок отличается от фрезерного с ЧПУ? О. Он не придаёт профилю форму, а делает присадку — отверстия и зенковки под фурнитуру. Многошпиндельная голова и магазин заготовок рассчитаны на серийную присадку профилей, а не на объёмную фрезеровку.
В. Какую версию выбрать — 3000 или 6000? О. По длине ваших изделий: 3000 мм — окна и мебель, 6000 мм — двери и фасады. Остальные параметры (шпиндели, точность) одинаковы.
В. Можно ли сверлить сталь, а не только алюминий? О. Да, по карточке обрабатываются алюминиевые и стальные профили толщиной стенки 15–20 мм; режимы под сталь берут осторожнее.
В. Почему отверстия «уходят» вдоль профиля? О. Чаще всего сбита база или неверно отрегулирована протяжка (подача материала) — проверьте их в первую очередь.
В. Нужна ли автоматическая смена инструмента? О. Это опция; если в присадке регулярно чередуются сверление и зенковка разных размеров, она экономит время.
В. Появляется заусенец и рваная стенка — что делать? О. Проверьте заточку сверла, подачу/обороты и СОЖ-туман; тупое сверло и нехватка смазки — типовые причины.
В. Как добиться точной посадки отверстия? О. Одного сверления может не хватить: простое сверление даёт H11, точные посадки получают развёртыванием (H7).
Глоссарий
- Присадка — сверление отверстий и зенковок в профиле под фурнитуру и крепёж.
- Многошпиндельная голова — блок из 2–12 шпинделей для параллельного сверления.
- Зенковка — обработка фаски/углубления у отверстия под головку крепежа.
- ШВП — шарико-винтовая передача; у станка — высокопрецизионная.
- Сервопривод — привод с обратной связью по положению (энкодер).
- Протяжка (подача материала) — осевая подача профиля на заданную длину.
- Магазин заготовок — устройство автоматической подачи профилей.
- СОЖ-туман — капельное/аэрозольное охлаждение зоны резания (эмульсия масла и воды).
- Повторяемость — способность станка возвращаться в ту же точку при повторе (±0,02 мм).
- H7 / H11 — квалитеты точности отверстий; H11 получают сверлением, H7 — развёртыванием.
- Заусенец — выступ металла на кромке отверстия после сверления.
- E-STOP — кнопка аварийного останова.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Отверстия «уходят» вдоль профиля | Сбита база, неверная протяжка (подача материала) | Выставить базу и отрегулировать протяжку |
| Диаметр отверстия больше нормы | Изношенное/неверное сверло, биение шпинделя | Сменить сверло, проверить биение и затяжку |
| Рваная стенка, заусенец | Тупое сверло, мало СОЖ, неверная подача | Заточить сверло, настроить СОЖ-туман и подачу |
| Овальное отверстие | Биение сверла, люфт ШВП, слабая затяжка | Устранить биение и люфт, протянуть крепёж |
| Перегрев сверла и профиля | Завышены обороты/подача, нет СОЖ, защита от перегрева не сработала | Снизить режим, проверить СОЖ и защиту |
| Профиль деформируется | Тонкая стенка, завышенная подача, плохая поддержка | Снизить подачу, обеспечить поддержку профиля |
| Нарост на сверле при алюминии | Мало смазки, низкая подача | Увеличить подачу СОЖ, подобрать режим |
| Подача профиля «дёргается» | Забит магазин/направляющие, сухая передача | Очистить, смазать, проверить привод подачи |
| Станок перегревается | Забит сбор стружки, неисправна защита | Прочистить, проверить защиту от перегрева |
| Точность «поплыла» на серии | Люфт ШВП, пустая автосмазка | Проверить люфт, долить смазку |
| Шум выше обычного | Износ подшипников шпинделя, разбалансировка | Проверить шпиндели, обслужить узлы |
| Стружка летит из зоны реза | Нет вытяжки/сбора, открыты экраны | Включить сбор стружки, закрыть экраны |
Мысли вслух: чего нет на форумах
Про присадку на форумах пишут меньше, чем про фрезеровку, а зря — здесь цифры говорят громко. Начнём с паспорта. Станок автоматического сверления алюминиевых профилей — это поле 3000×200×200 и 6000×200×200 мм, 2–12 шпинделей по 0,8 кВт на 3000 об/мин, сверление до Ø20 мм и глубиной до 200 мм, приводы серво, высокопрецизионные ШВП, подача до 5000 мм/мин, быстрые до 10 000 мм/мин, точность ±0,05 мм, повторяемость ±0,02 мм. Габарит — до 9500 мм, вес нетто 600 кг, питание до 15 кВт. Цена — от 850 000 ₽.
Первое, о чём на форумах молчат: для окон и фасадов важна не «скорость сверления», а повторяемость. ±0,02 мм означает, что тысячная присадка встанет туда же, куда первая. Именно на этом держится серийная сборка: если одно отверстие «плывёт», створка идёт с перекосом и уплотнение не работает. Поэтому механика и автосмазка важнее, чем возможность «ускориться ещё немного».
Второе — многошпиндельность меняет смысл станка. Двенадцать шпинделей — это не «быстрое одно сверло», а параллельная присадка: сетка выполняется за один проход там, где рука сверлила бы по одному. Отсюда и «в 5–10 раз выше» из карточки. Но именно поэтому критично, чтобы все шпиндели были зажаты и отцентрованы: одно биение в голове портит сразу весь ряд.
Третье — база и протяжка «убивают» больше профилей, чем тупые свёрла. Типовой сервисный случай: оператор ищет причину в программе, а вся сетка отверстий «уехала» вдоль заготовки, потому что протяжка отмеряет длину не точно. Правило простое: сначала проверьте базу и подачу материала, потом режимы.
Четвёртое — СОЖ-туман надо любить. Классика металлообработки описывает охлаждающие жидкости как эмульсию масла и воды [открытый корпус: ia_americanmachinis59newyuoft, чанк #5648]. У тумана два достоинства (экономно и точно в зону реза) и один риск: неверная концентрация оставляет заусенец на алюминии, а избыток разжижает смазку узлов. Так что «настроил туман и забыл» — не работает; это обслуживаемая система.
Пятое — про точность отверстия. Простое сверление даёт отверстие в пределах H11, а точные посадки получают развёртыванием до H7 [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #17]. Если задача — отверстие под штифт или точную посадку, не ждите чуда от одного сверла: либо добавляйте развёртку, либо контролируйте допуск честно.
Шестое — оснастка. Форумная тема «Автоматизация сверлильно- присадочного станка с ЧПУ.» — про надёжную базу и упоры: в металлообработке положение инструмента задают кондукторы и втулки [открытый корпус: ia_toolengineeringj00dowdrich, чанк #150], и автоматизация не отменяет этого принципа — она его ускоряет.
Седьмое — стружка и мелочи. Алюминиевая стружка лёгкая и летучая: без работающего сбора она забивает ШВП и направляющие, а это будущий люфт. Пустая автосмазка и забитый сбор стружки — две самые дешёвые поломки и две самые частые.
Восьмое — экономика. Карточка обещает 300 000–600 000 ₽/мес и окупаемость 2–3 месяца. Это сценарий при серийных заказах: окна, двери, фасады. Считайте не «скорость сверления», а стоимость присадки на изделие и повторяемость — на качество сборки. Станок рассчитан на поток, и выигрывает тот, кто держит мелочи (база, СОЖ, стружка, смазка) в порядке.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи металлообработки и не служат источником текста о станке.
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О преимуществах вращения и инструмента, и заготовки: отверстие получается прямолинейнее, стружка удаляется легче, а смазка лучше доходит до режущей кромки [открытый корпус: ia_machinerysrefer13unkngoog, чанк #271].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). О допусках отверстий: точные отверстия (H7) получают развёртыванием, простое сверление даёт отверстие грубее (H11) [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #17].
- Tool Engineering: Jigs and Fixtures (Internet Archive, общественное достояние / PD). О кондукторных втулках, задающих и удерживающих положение инструмента [открытый корпус: ia_toolengineeringj00dowdrich, чанк #150].
- American Machinists (Internet Archive, общественное достояние / PD). Об охлаждающих жидкостях как эмульсии масла и воды и о нежелании, чтобы СОЖ разжижала масло в узлах станка [открытый корпус: ia_americanmachinis59newyuoft, чанк #5648].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. ТТХ и параметры присадки взяты из карточки /product/34.md и спецификации станка; режимы — из спецификации и руководства по материалам docs/forum_content/MATERIALS_PROCESSING_GUIDE.md.
Смотрите также
Курсы и руководства завода:
- Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - МДФ, фанера и алюминий: режимы, фрезы и типичные ошибки —
/blog/mdf-fanera-alyuminiy-rezhimy - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода (каталог):
- Станок автоматического сверления алюминиевых профилей (этот курс) —
/product/34/ - Станок для сверления алюминиевых ламелей «ЛАМЕЛЬНЫЙ ЧПУ» —
/product/35/ - Чугунный станок ЧПУ по стали —
/product/6/ - Металлообрабатывающий станок из чугуна MO-002 —
/product/7/ - Станок ЧПУ по металлам, камню SMK, 5 осей —
/product/19/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, черчению, оснастке): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
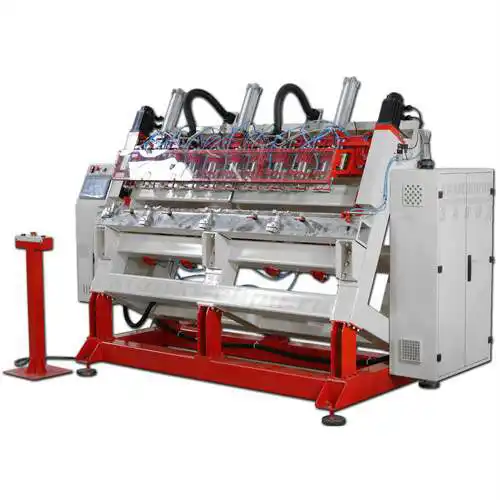
Карточка станка → /product/34/
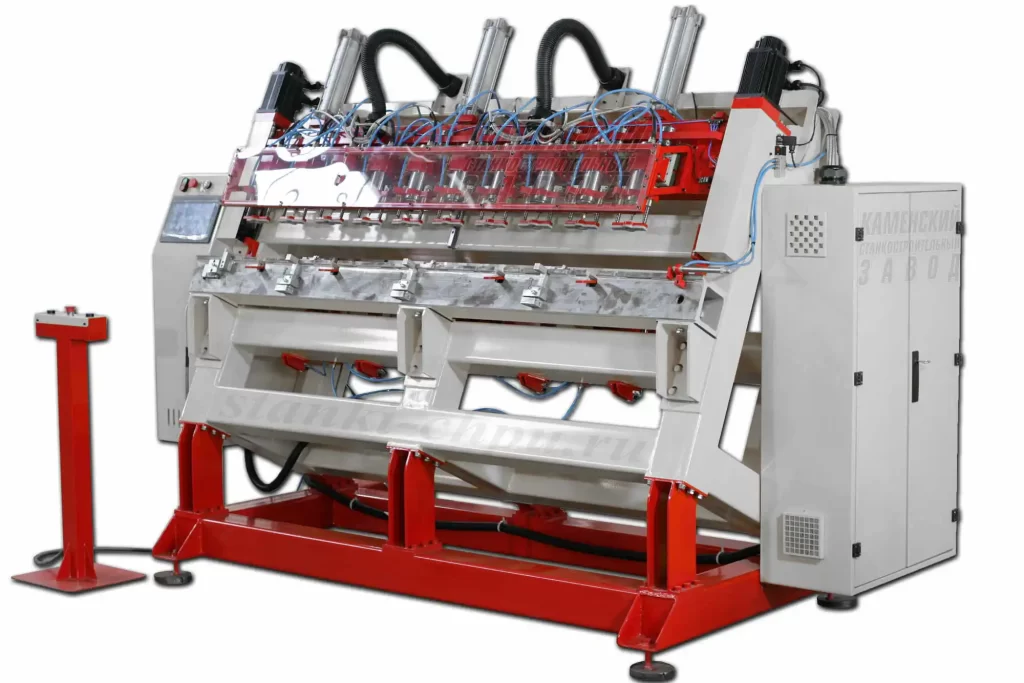
Карточка станка → /product/34/
Карточка станка SMK → /product/19/
Карточка станка «БИЗНЕС СТАРТ LITE» → /product/8/
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров системы управления, состав расходников и наличие опций зависят от версии ПО и поставки; сверяйтесь с руководством вашей системы и паспортом станка. Рабочий порядок для присадочного станка: приёмка и паспорт → механика (ШВП, направляющие, сбор стружки, автосмазка) → выставить базу и протяжку подачи → СОЖ-туман и защита от перегрева → программа присадки (G-код или интерфейс) → прогон без профиля → пробная присадка на обрезке (положение, диаметр, глубина, зенковка) → присадка на рабочем профиле → контроль первого и последнего отверстия → журнал программ и режимов.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-dlya-avtomaticheskogo-sverleniya-alyum · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-dlya-avtomaticheskogo-sverleniya-alyum.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-dlya-avtomaticheskogo-sverleniya-alyum.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-dlya-avtomaticheskogo-sverleniya-alyum.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.