
Курс по станку Станок ЧПУ серии 777 с ЧУГУННОЙ РАМОЙ по камню и дереву 3 кВт — станок ЧПУ завод (id 13): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Станок ЧПУ серии 777 с ЧУГУННОЙ РАМОЙ по камню и дереву 3 кВт — станок ЧПУ завод (id 13): паспорт, устройство, настройка, обслуживание.
Курс по станку серии 777 с чугунной рамой: паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: промышленный фрезерно-гравировальный станок > с ЧПУ серии 777 с полностью чугунной несущей конструкцией, по камню и дереву (карточка > /product/13/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-serii-777-s-chugunnoy-ramoy-po-ka > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-stanok-chpu-serii-777-s-chugunnoy-ramoy-po-ka.ai.json; URL страницы > появится при публикации). > - Версия: 1.1 от 2026-10-07. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/13.md и паспорт поставки; каталог /product/*.md; > руководства /docs/forum_content/; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Серия 777 с чугунной рамой: паспорт, > устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте первоисточник > и автора; ссылка обязательна. > - Смежные курсы серии: «Частотник шпинделя: управление и настройка», «ArtCAM: полный курс > 2D/3D», «ДЕРЕВО-КАМЕНЬ 6012/1212/1224», «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость», > «G-код: полный курс программирования».
Серия 777 — промышленный фрезерно-гравировальный станок с полностью чугунной несущей конструкцией, и для обучения ЧПУ программированию с нуля он особенно хорош тем, что показывает, почему на станке важна не мощность, а жёсткость. Тем, кто проходит курсы оператора ЧПУ, он даёт редкий материал: разбор вибраций, гашения «звона» чугуном и выхода на точность ±0,01 мм с оптическими линейками. А тому, кто хочет как научиться работать на станке с ЧПУ по камню и дереву осознанно, серия 777 даёт универсальную базу: литой портал и стойки, чугунную ось Z, три типоразмера поля и шпиндель 3 кВт с водяным охлаждением.
Чему научитесь. Читать паспорт и карточку в связке «задача → материал → параметр»; понимать чугунную несущую конструкцию (портал, стойки, ось Z, нижняя связь); объяснять, зачем чугун вместо сварной стали; работать с оптическими линейками (энкодерами) и понимать разницу между «счётом шагов» и обратной связью; настраивать направляющие и клины; обслуживать шпиндель 3 кВт с водяным охлаждением; подбирать инструмент под камень и дерево; крепить заготовку и организовывать водосбор; работать с NC-studio, Mach3 и ArtCAM; готовить 2D, 3D и гравировку портретов; выбирать режимы; проводить первый запуск; обслуживать станок и диагностировать типовые сбои.
Предпосылки. Базовое понимание механики и электрики станка, навыки измерений (штангенциркуль, индикатор), знакомство с координатами и основами G-кода. Опыт работы на меньшем фрезере полезен, но не обязателен: курс построен как последовательность проверок.
Безопасность. Шпиндель 3 кВт и чугунный портал массой до 150 кг опасны: держите руки и инструмент вне зоны хода осей, не наклоняйтесь над столом при включённых приводах. Каменная пыль (особенно кремнезёмная) — серьёзный респираторный риск, поэтому обработку камня ведут с водой и местным отсосом. Пыль МДФ и древесины вредна для дыхания и горюча. Аварийный стоп должен быть доступен с рабочего места. Вода и электрика несовместимы: пульт и розетки держите вне зоны брызг, работайте с УЗО. При снятии портала или ремонте узлов отключайте питание и разряжайте конденсаторы. Никогда не оставляйте заготовку без крепления.

Содержание
- Обучение ЧПУ программированию с нуля: чугунная серия 777
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Чугунная конструкция: портал, стойки, ось Z, связь
- Модуль 3. Почему чугун, а не сталь: вибрации и ресурс
- Модуль 4. Оптические линейки и точность ±0,01 мм
- Модуль 5. Направляющие, клины и люфт
- Модуль 6. Шпиндель 3 кВт с водяным охлаждением
- Модуль 7. Инструмент: камень и дерево
- Модуль 8. Крепление заготовки и водосбор
- Модуль 9. Система управления и ПО: NC-studio, Mach3, ArtCAM
- Модуль 10. Подготовка УП: 2D, 3D и гравировка портретов
- Модуль 11. Режимы для камня и дерева
- Модуль 12. Охлаждение, шлам и чистота
- Модуль 13. Первый запуск и пробная гравировка
- Модуль 14. Обслуживание, гарантия и экономика
- Практикум: курсы оператора ЧПУ на практике — портрет на граните
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: чугунная серия 777
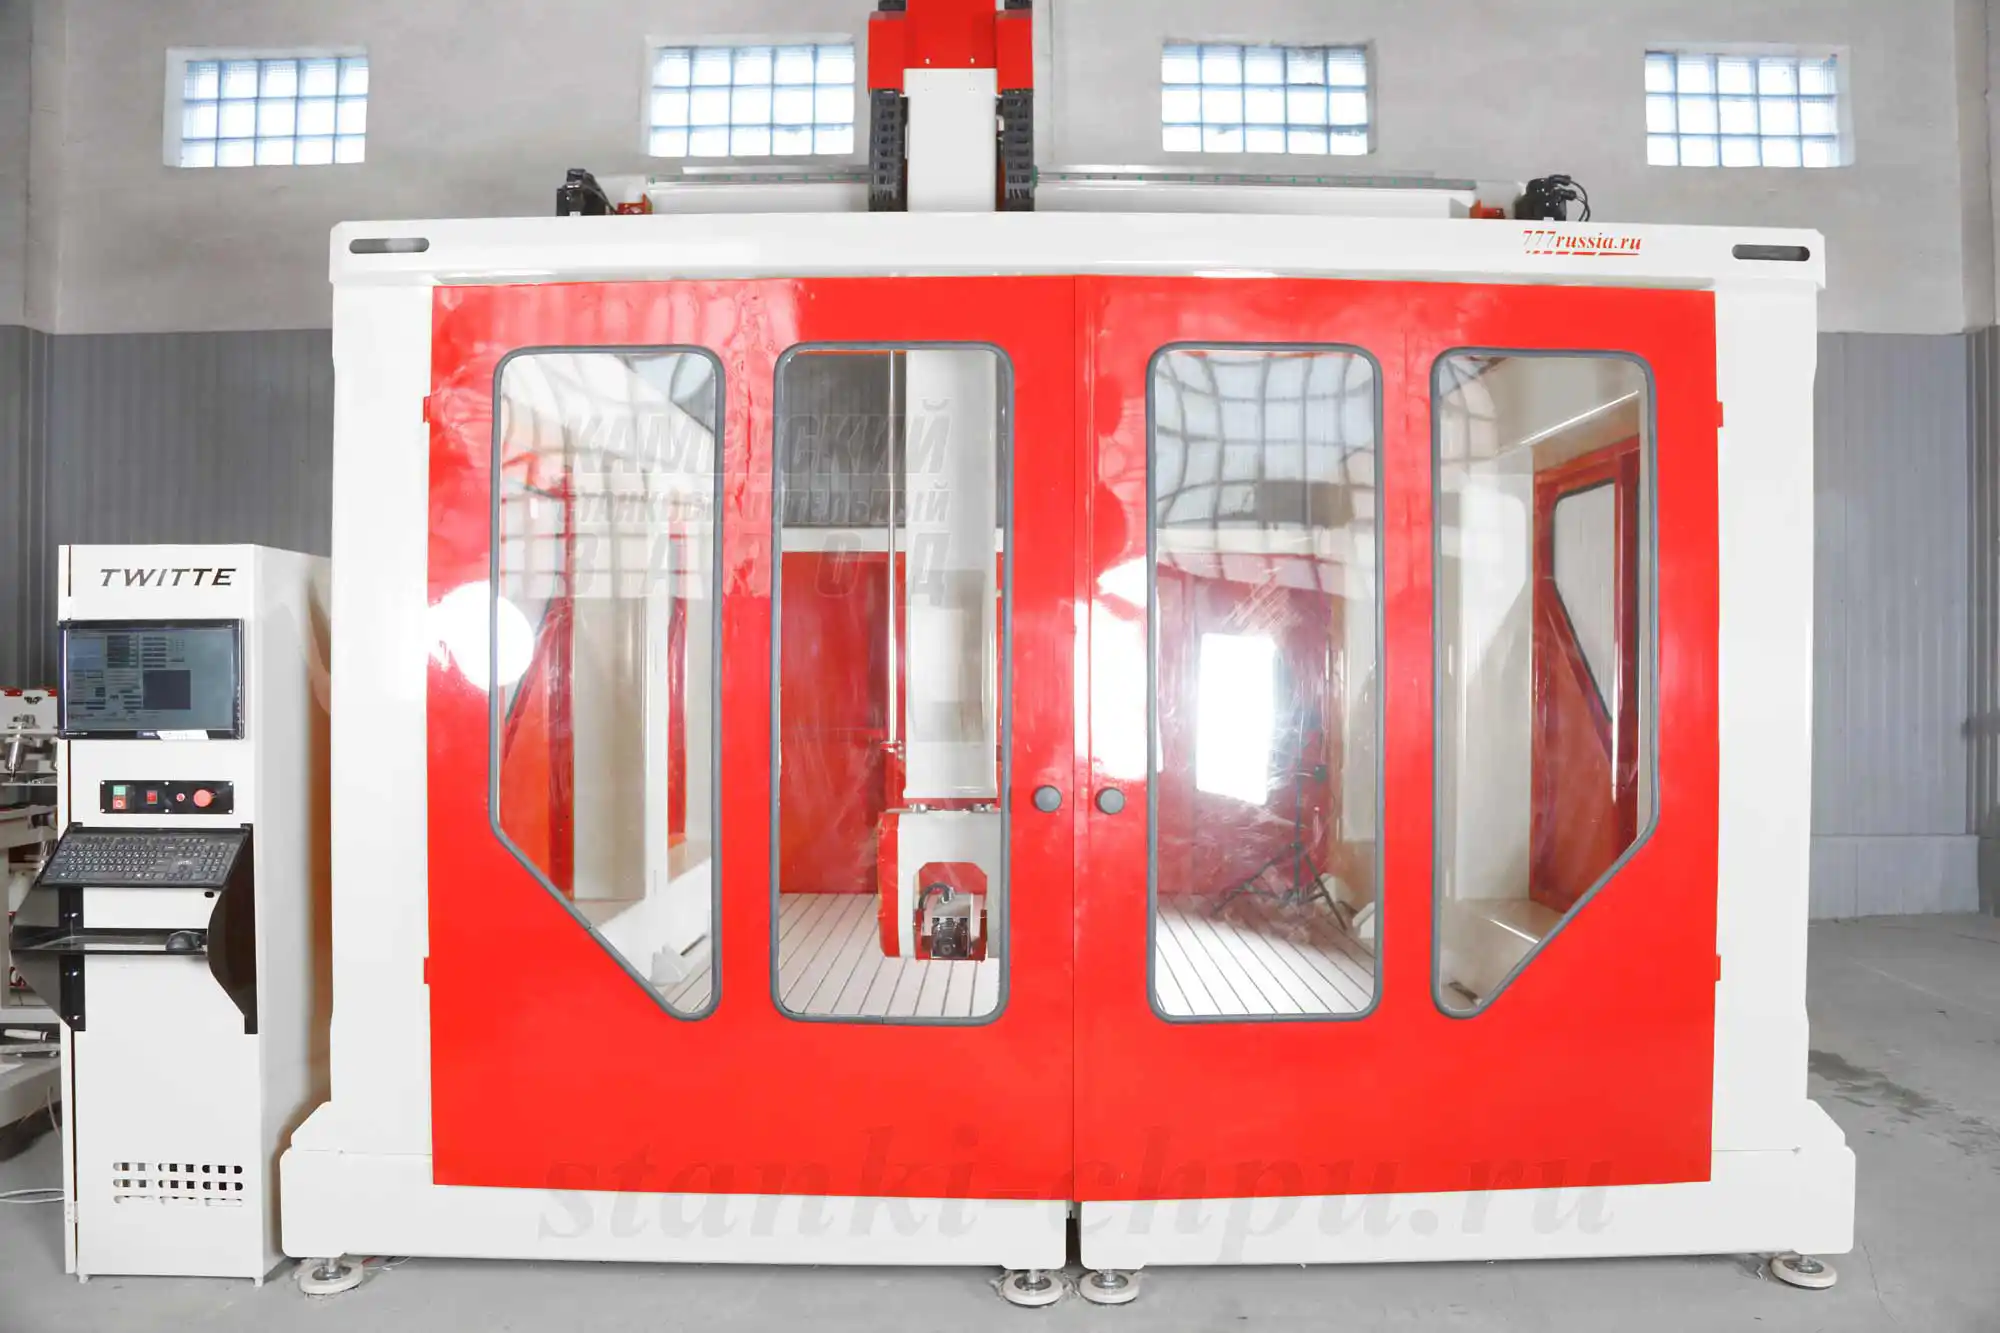
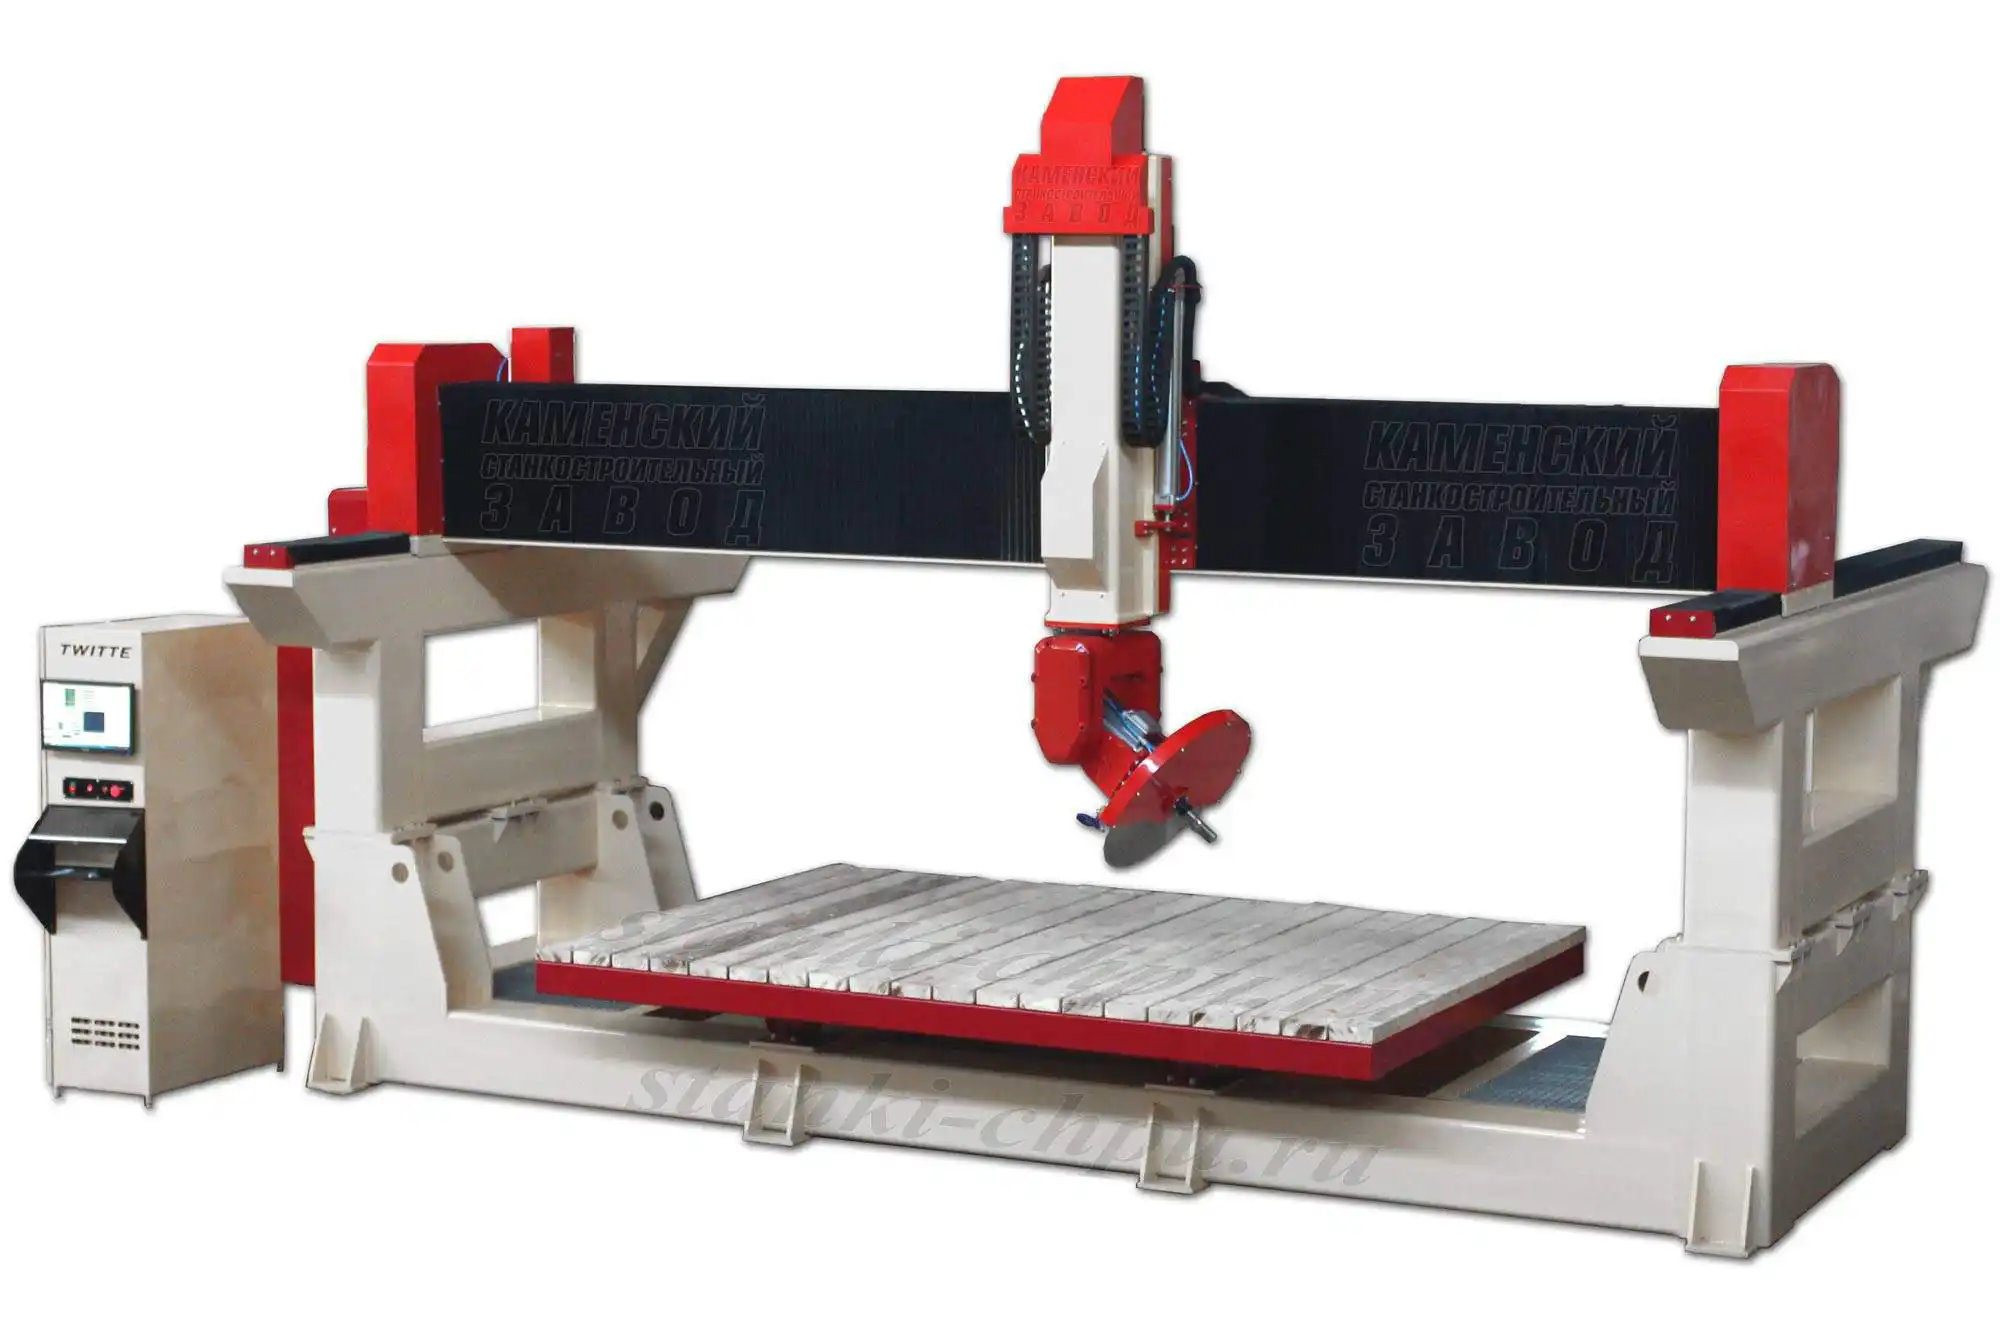
Серия 777 — станок категории «Промышленные» с рабочим полем 600×1200×300 / 1200×1200×300 / 1200×2400×300 мм и шпинделем 3 кВт с водяным охлаждением. Цена — от 750 040 ₽, наличие — в наличии. Главное отличие серии — полностью чугунная несущая конструкция: литой портал, чугунные стойки, ось Z и нижняя связь.
Держите в голове цепочку. Программу готовят в CAM-системе (для этого станка типична связка ArtCAM); она превращается в G-код; контроллер и Mach3 или NC-studio ведут оси; драйверы подают ток в двигатели; передачи двигают чугунный портал и узел шпинделя; шпиндель 3 кВт снимает материал — камень или дерево. Чугунная станина гасит вибрации на всём пути «фреза → заготовка → станок», и именно это определяет чистоту гравировки. Всё остальное можно проверить по шагам, и в этом практика курса.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает тему «Нужен станок для фрезеровки с ЧПУ по дереву ДСП, МДФ и т.д.» и «Обработка камня», ищет «Оборудование для гравировки портретов на (камне) граните» и «Лазерная гравировка на граните Габбро Диабаз», интересуется «Портальник 3000х1500. На сервомоторах Panasonic» и «Где приобрести портал для фрезера», а по металлу конструкции — «Подскажите, что писать в технических требованиях при отливке чугуна СЧ20». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
Серия 777 — станок категории «Промышленные» с чугунной несущей конструкцией. Рабочее поле: 600×1200×300 / 1200×1200×300 / 1200×2400×300 мм. Шпиндель — 3 кВт с водяным охлаждением. Цена — от 750 040 ₽, наличие — в наличии. В PRO-версиях заявлена гарантированная точность ±0,01 мм благодаря оптическим линейкам.
Почему так. В карточке важно видеть связку «задача → материал → параметр». Три типоразмера поля закрывают три масштаба производства: небольшие гравировальные работы, универсальную мастерскую и крупные панно. Одинаковый шпиндель 3 кВт и один класс точности позволяют выбрать размер под поток заказов, не меняя технологию. Отдельно в карточке выделена конструкция — и это не маркетинг, а технический фактор: именно жёсткость и виброустойчивость определяют, сможете ли вы держать детальную гравировку на граните.
Проверка. Выпишите четыре числа: рабочее поле, мощность шпинделя, заявленную точность и цену. Сверьте с вашей задачей: помещается ли изделие, хватает ли мощности и укладывается ли бюджет.
Обратите внимание на одну особенность серии: она позиционируется и под камень, и под дерево. Это значит, что в карточке надо читать не только поле и мощность, но и назначение: гравировка портретов на граните, мемориальные плиты, архитектурный декор из мрамора — и одновременно резные иконы, мебельные фасады, балясины.
Модуль 2. Чугунная конструкция: портал, стойки, ось Z, связь
Несущая конструкция серии 777 выполнена из литого чугуна марки СЧ20. Чугунный портал — массивная литая деталь весом 80–150 кг, без сварных швов, с внутренними рёбрами жёсткости, сформированными при литье. Две чугунные стойки высотой 600 мм каждая держат портал. Каретка оси Z — литая, весом 25–35 кг. Отдельное решение — нижняя чугунная связь: балка снизу рабочего стола связывает стойки портала.
Почему так. Жёсткость — главный фактор эффективности любого станка: недостаточно жёсткая конструкция не режет точно, как бы хорошо ни была настроена программа [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787]. Нижняя связь — не декоративная деталь: она замыкает силовой контур, устраняет даже микропрогибы и удерживает геометрию станка. Чугун здесь выбран не ради красоты, а потому что он гасит вибрации там, где сталь их передаёт.
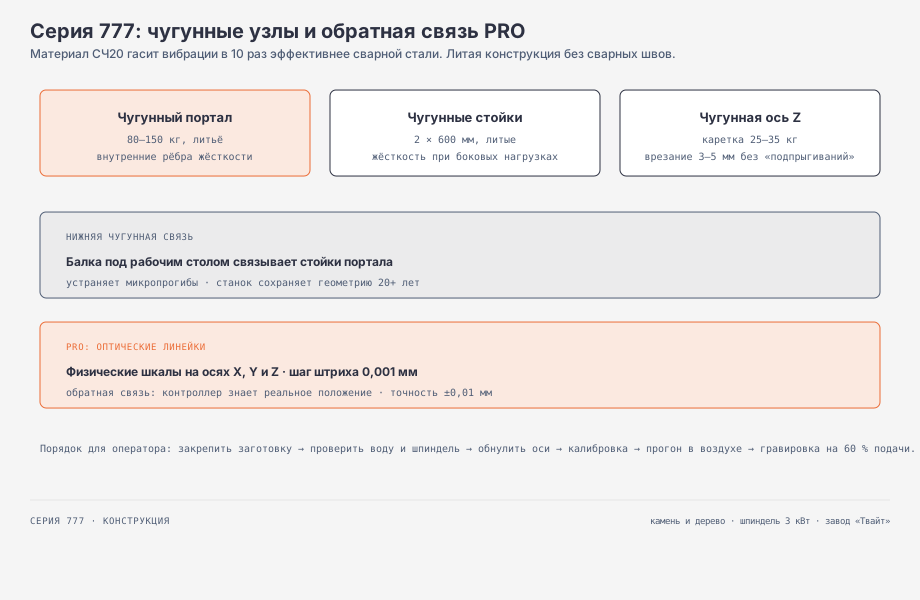
Проверка. Пройдите по станку и покажите себе четыре узла: чугунный портал, две стойки, каретку оси Z и нижнюю связь. Проверьте отсутствие трещин и затяжку крепежа, соединяющего узлы со станиной.
Отдельно посмотрите на литьё: у чугунных деталей нет сварных швов, а значит нет и «слабых мест». Это принципиально для ресурса — сварная рама со временем «ведёт» по швам, а литая монолитная деталь сохраняет форму десятилетиями. Форумная тема «Где приобрести портал для фрезера» как раз про то, что именно портал определяет класс станка.
Модуль 3. Почему чугун, а не сталь: вибрации и ресурс
Чугун СЧ20 в описании серии прямо противопоставлен сварной стали: заявлено гашение вибраций «в 10 раз эффективнее», отсутствие деформации со временем (стабильность 20+ лет против «ведения» швов через 3–5 лет) и срок службы 20–30 лет против 5–10 у сварных аналогов.
Почему так. Вибрация — враг чистой поверхности. Когда жёсткость конструкции недостаточна, силы резания «раскачивают» узел, и на заготовке появляется рябь [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645]. Разные материалы демпфируют по-разному, и в моделях станков это учитывают отдельно: затухание колебаний — самостоятельный параметр конструкции [открытый корпус: openalex_Twin-Control, чанк #158]. Чугун с его пластинчатым графитом гасит энергию колебаний изнутри, поэтому гравировка на граните получается чёткой, а не «рябью».

Проверка. Сравните два одинаковых прохода по твёрдому материалу — на вашем станке и на сварном аналоге, если есть возможность, — и посмотрите на микрорельеф поверхности. Разница в «звоне» обычно слышна и на слух.
Практический вывод простой: если ваша задача — детальные портреты и мелкие линии, экономить на жёсткости не стоит. Завод сам льёт чугун и отжигает станины, поэтому и предлагает чугунную конструкцию как основной аргумент серии.
Модуль 4. Оптические линейки и точность ±0,01 мм
В PRO-версиях серии 777 на всех трёх осях X, Y и Z установлены физические оптические (или магнитные) линейки-энкодеры. Линейка — это шкала с микроскопическими штрихами (шаг 0,001 мм) и считывающая головка. Гарантированная точность PRO-версий — ±0,01 мм.
Почему так. Обычный станок «считает» шаги двигателя: контроллер полагает, что ось там, куда он её послал. При нагрузке (врезание в камень) шаги могут теряться, и ошибка накапливается. Оптическая линейка даёт обратную связь: контроллер знает реальную позицию по шкале, а не по счёту импульсов. Именно поэтому линейки считаются промышленным стандартом для точных станков: измерения по шкале используются как эталон положения в одном тесте с другими методами [открытый корпус: openalex_Twin-Control, чанк #413], а сигналы энкодеров лежат в основе контроля положения осей [открытый корпус: openalex_Twin-Control, чанк #53].
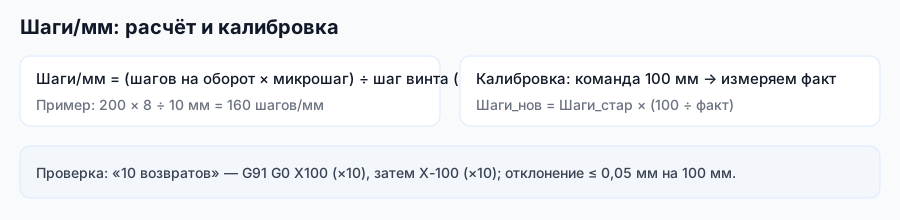
Проверка. Задайте перемещение по X 1000 мм и проверьте по линейке и по внешнему измерению, что ось пришла точно. Разница в пределах допуска — норма; больше — проверьте шкалу и её крепление.
Важно не путать две вещи: линейка измеряет позицию, а точность поверхности задаёт инструмент и режим. Станок может стоять в позиции ±0,01 мм, но фреза с биением всё испортит. Поэтому линейки — условие точности, но не замена нормальной оснастке.
Модуль 5. Направляющие, клины и люфт
Портал и каретка ходят по направляющим, а зазор в подвижных сопряжениях выбирают клиньями (гибами). Клин прижимает скользящую деталь к направляющей, убирая лишний зазор, но не создавая пережима.
Почему так. Люфт в направляющих — это та самая «половина десятки», которая портит и размер, и поверхность. Классическое решение известно давно: винт клина прижимает клин к наклонной поверхности и выбирает зазор регулируемо, без жёсткой затяжки [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #2865]. Пережим тоже опасен: каретка начинает греться и изнашиваться быстрее. Поэтому клин регулируют «по ощущению» — плавно, но без люфта.
Проверка. Проверьте люфт так: подойдите к точке с одной стороны, затем с другой, и сравните показания. Расхождение — люфт. Затем отрегулируйте клин и повторите проверку.
Кроме направляющих, люфт может прятаться в зацеплении передачи и в муфтах. На большом портале эти эффекты заметнее, и их проверяют регулярно. Тема примыкает к курсу «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость», где клинья и преднатяг разобраны подробнее.
Модуль 6. Шпиндель 3 кВт с водяным охлаждением
Шпиндель серии — 3 кВт с водяным охлаждением. Он рассчитан на длительную работу, что важно и для серийной обработки камня, и для дерева.
Почему так. На непрерывной работе шпиндель режет почти без пауз, поэтому отвод тепла критичен: без циркуляции воды он быстро уйдёт в перегрев. Тепловой режим шпиндельного узла — вообще главное условие его ресурса: передний подшипник шпинделя выполняют из закалённой и шлифованной инструментальной стали, а посадку и тепловой зазор рассчитывают отдельно, потому что нагрев меняет и зазор, и положение фрезы [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346]. В описании серии прямо отмечено: водяное охлаждение 3 кВт работает часами без перегрева при работе с гранитом.
Проверка. Проверьте циркуляцию и уровень воды, температуру после пробного прохода и биение фрезы. Убедитесь, что жидкость чистая и контур не забит.
Форумные темы про «греется шпиндель» и забитую водяную рубашку — про одно и то же: уровень, поток и чистоту контура. Забитая рубашка лечится промывкой и сменой жидкости, а не заменой шпинделя.
Модуль 7. Инструмент: камень и дерево
Для дерева применяют стандартный набор: прямые и спиральные фрезы для раскроя, сферические для 3D, V-биты для гравировки. Для камня — абразивный инструмент с алмазным напылением: алмазные фрезы и боры, которые не «режут» камень лезвием, а сошлифовывают его.
Почему так. Камень твёрже любого стального лезвия, поэтому резание идёт абразивом: алмазные зёрна снимают материал, а не срезают стружку. Принцип абразивной обработки стар и хорошо изучен: ещё до карбида кремния и алмазных кругов в мастерских использовали естественные абразивы, а с появлением искусственных («карборунда» — карбида кремния) стало возможным массово обрабатывать твёрдые материалы [открытый корпус: ia_advancedgrindin00jonegoog, чанк #536]. Абразивный инструмент изнашивается постепенно, и его износ виден косвенно — по росту мощности привода при той же подаче [открытый корпус: openalex_Twin-Control, чанк #490].
Проверка. Для дерева подберите фрезу по материалу и задаче, для камня — алмазный инструмент с водяным охлаждением. Проверьте, что хвостовик соответствует цанге и фреза не «пляшет» при вращении.
Гравировка портретов — отдельная культура работы: инструмент снимает очень мало за проход, зато изображение остаётся на камне надолго. Форумные темы «Оборудование для гравировки портретов на (камне) граните» и «Лазерная гравировка на граните Габбро Диабаз» — про это.
Модуль 8. Крепление заготовки и водосбор
Заготовку крепят вакуумным или пазовым столом с прижимами; каменные плиты — с упорами и прижимами по периметру. Под мокрую обработку на столе организуют водосбор и защиту направляющих от брызг и шлама.
Почему так. На большом листе плохое крепление — главная причина брака: деталь играет, кромка рвётся, режим срывается. Каменная плита тяжёлая, но и она может «поехать», если крепление слабое. Добавляется шлам: мелкая абразивная взвесь оседает на рельсах и в зацеплении и ускоряет износ. Поэтому крепление и защита механики от воды решаются вместе.
Проверка. Закрепите тестовую заготовку и проверьте её неподвижность. Осмотрите водосбор и защиту направляющих: вода должна уходить в лоток, а не вдоль станины.
Отдельный вопрос — крепление тонких деталей. Вакуумный стол хорош для листовых материалов, но не любит мелких деталей и кривых поверхностей; пазовый с прижимами надёжнее для толстых плит. Для камня часто используют комбинацию: упоры по краю плюс прижимы, чтобы плита не сместилась при боковой нагрузке.
Модуль 9. Система управления и ПО: NC-studio, Mach3, ArtCAM
Станок работает с типовым набором ПО завода: ArtCAM — подготовка управляющих программ, Mach3 — управление станком с ПК, NC-studio — пультовое управление на DSP-платформах.
Почему так. Оператору важно не «какая программа», а где в ней менять параметры и как безопасно запустить УП. Mach3 хранит конфигурацию станка в профиле и настраивается через Config → Ports and Pins и Config → Motor Tuning; NC-studio даёт окна Auto/Manual и меню с горячими клавишами; ArtCAM готовит программу под конкретный постпроцессор. Для версий с оптическими линейками важна и настройка обратной связи: контроллер должен принимать сигнал шкалы, а не только счёт шагов.
Проверка. Загрузите простую программу, проверьте, что система видит все оси и лимиты, и выполните пробный проход без заготовки. Для PRO-версий убедитесь, что линейки считываются и ошибка позиции не растёт.
Порядок подготовки УП: модель или вектор → технология в ArtCAM → постпроцессор под вашу систему → G-код → загрузка в контроллер. Постпроцессор — такой же объект настройки, как и профиль станка, и его тоже стоит сохранять в резервной копии. Подробности — в курсах «NC-Studio: настройка и работа», «ArtCAM: полный курс» и «Mach3 и софт для ЧПУ».
Модуль 10. Подготовка УП: 2D, 3D и гравировка портретов
У станка три основных класса работ: 2D-раскрой (контур, паз, отверстия), 3D-рельеф (объёмная поверхность) и гравировка (тонкие линии и полутон — портреты, надписи, орнаменты).
Почему так. Разные задачи требуют разного прохода. Раскрой делают контурной фрезой с табами; рельеф — черновым съёмом большой фрезы и чистовым проходом сферической; гравировку — абразивным инструментом на малой глубине, часто в несколько последовательных проходов, чтобы получить полутон. Смешивать их в одном проходе нельзя: у каждой задачи своя глубина, подача и шаг. Для гравировки по камню порядок особый: основной узор, при необходимости заполнение краской, затем полировка.
Проверка. Подготовьте три пробные программы — контур, рельеф и гравировку — и отработайте их на обрезках. Убедитесь, что глубины и шаг дают ожидаемый результат без сколов.
Портрет на граните строят по растровой или векторной карте полутонов: чем мельче инструмент и меньше шаг, тем достовернее изображение, но и дольше обработка. Поэтому для портретов заранее решают, какую детализацию «потянет» бюджет времени. Форумные темы «Оборудование для гравировки портретов на (камне) граните» и «Лазерная гравировка на граните Габбро Диабаз» — ровно про этот выбор.
Модуль 11. Режимы для камня и дерева
Обороты считают от скорости резания n = 1000 × Vc / (π × D), подачу — от подачи на зуб F = fz × z × n. Дерево обрабатывают на высоких оборотах и умеренной подаче; камень — на низких оборотах, с малой глубиной и обязательно с водой.
Почему так. Камень нельзя «победить скоростью»: абразив снимает материал медленно, и попытка форсировать режим ведёт к перегреву кромки и выкрашиванию алмазного слоя. Дерево, наоборот, любит высокие обороты и быстрый съём. Поэтому один и тот же станок в двух режимах ведёт себя как два разных станка. Износ инструмента удобно отслеживать по мощности привода: при постоянной подаче растущая мощность говорит, что фреза затупилась [открытый корпус: openalex_Twin-Control, чанк #490]. А там, где жёсткость узла мала, повышенные режимы прямо ведут к вибрации и волне на поверхности [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645].
Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте стружку (для дерева) или шлам (для камня) и кромку, затем поднимайте. Признак верного режима — чистая кромка и стабильный звук.
Для композитов и МДФ режимы близки к деревянным, но слоистый материал склонен к расслоению по краю: подачу на выходе снижают и берут фрезу с подрезкой вниз. Для камня глубина за проход небольшая — это нормальная практика, а не признак слабого станка.
Модуль 12. Охлаждение, шлам и чистота
Вода на этом станке — двойной ресурс: она охлаждает шпиндель (замкнутый контур) и отводит тепло и шлам при обработке камня. Аспирация нужна для дерева, МДФ и композитов.
Почему так. Пыль дерева и МДФ вредна для дыхания и горюча, а каменная пыль — ещё и очень абразивна. Отвод продукта резания — общее условие нормальной работы: если шламу некуда деваться, он перетирается, греет кромку и портит поверхность. На мокрой обработке добавляется защита механики: без водосбора абразивный шлам быстро убьёт направляющие и зацепление.
Проверка. Проверьте работу аспирации/водосбора на пробном проходе и уберите пыль и шлам после смены. Осмотрите направляющие на предмет набившегося абразива.
Шлам убирают только после остановки шпинделя. Воду в контуре шпинделя держите чистой: мутная жидкость хуже отводит тепло и быстрее забивает рубашку. Для дерева заведите привычку включать отсос до пуска шпинделя и выключать после остановки.
Модуль 13. Первый запуск и пробная гравировка
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, проверить точность по осям, загрузить программу и прогнать её в воздухе, и только потом — на заготовке с малой глубиной.
Почему так. На промышленном станке ошибка дороже: удар портала или неверный ноль оборачиваются дорогой заготовкой. Поэтому «сначала воздух, потом заготовка» — защита и от брака, и от поломки. Первую гравировку делают на обрезке того же камня или дерева, а не на дорогой плите.

Проверка. Проведите пробный проход на 60 % подачи и оцените шлам и кромку. Убедитесь, что направления и нули совпадают с ожидаемыми, а линейки (в PRO-версии) не показывают растущую ошибку.
Для камня добавляется проверка воды: подача охлаждения должна включаться до касания инструментом камня, иначе кромка мгновенно перегреется. Первое пробное панно лучше сделать на небольшом обрезке — так вы проверите связку «программа — постпроцессор — станок — вода» без риска для заказа.
Модуль 14. Обслуживание, гарантия и экономика
Разделим работы по частоте. Каждая смена: убрать пыль и шлам, осмотреть защиту и кабели, проверить крепление фрезы и заготовки. Каждую неделю: смазать направляющие и передачи, проверить затяжку муфт и клемм, состояние воды в контуре шпинделя. Ежемесячно–квартально: проверить люфты и клинья, повторить проверку точности, осмотреть рельсы и линейки (в PRO-версии).
Почему так. Профилактика дешевле ремонта, а на станке, работающем с абразивным материалом, — кратно. Порядок простоев почти всегда один: сначала забыли смазать, затем появился люфт, затем сломалась деталь. Абразивный шлам камня ускоряет износ механики сильнее древесной пыли, поэтому чистоту держат особенно строго.

Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте люфт и повторяйте проверку точности. Убедитесь, что защита направляющих цела и вода уходит в лоток.
По экономике: серия рассчитана на серийную загрузку. В описании завода направления «камень» и «дерево» оцениваются по среднему чеку — каменные работы дороже деревянных, а окупаемость заявлена в пределах 3–6 месяцев при регулярных заказах. Гарантия на комплектующие — 2 года, техподдержка круглосуточная, доставка по России от 500 000 ₽, обучение 4–6 часов от инженера.
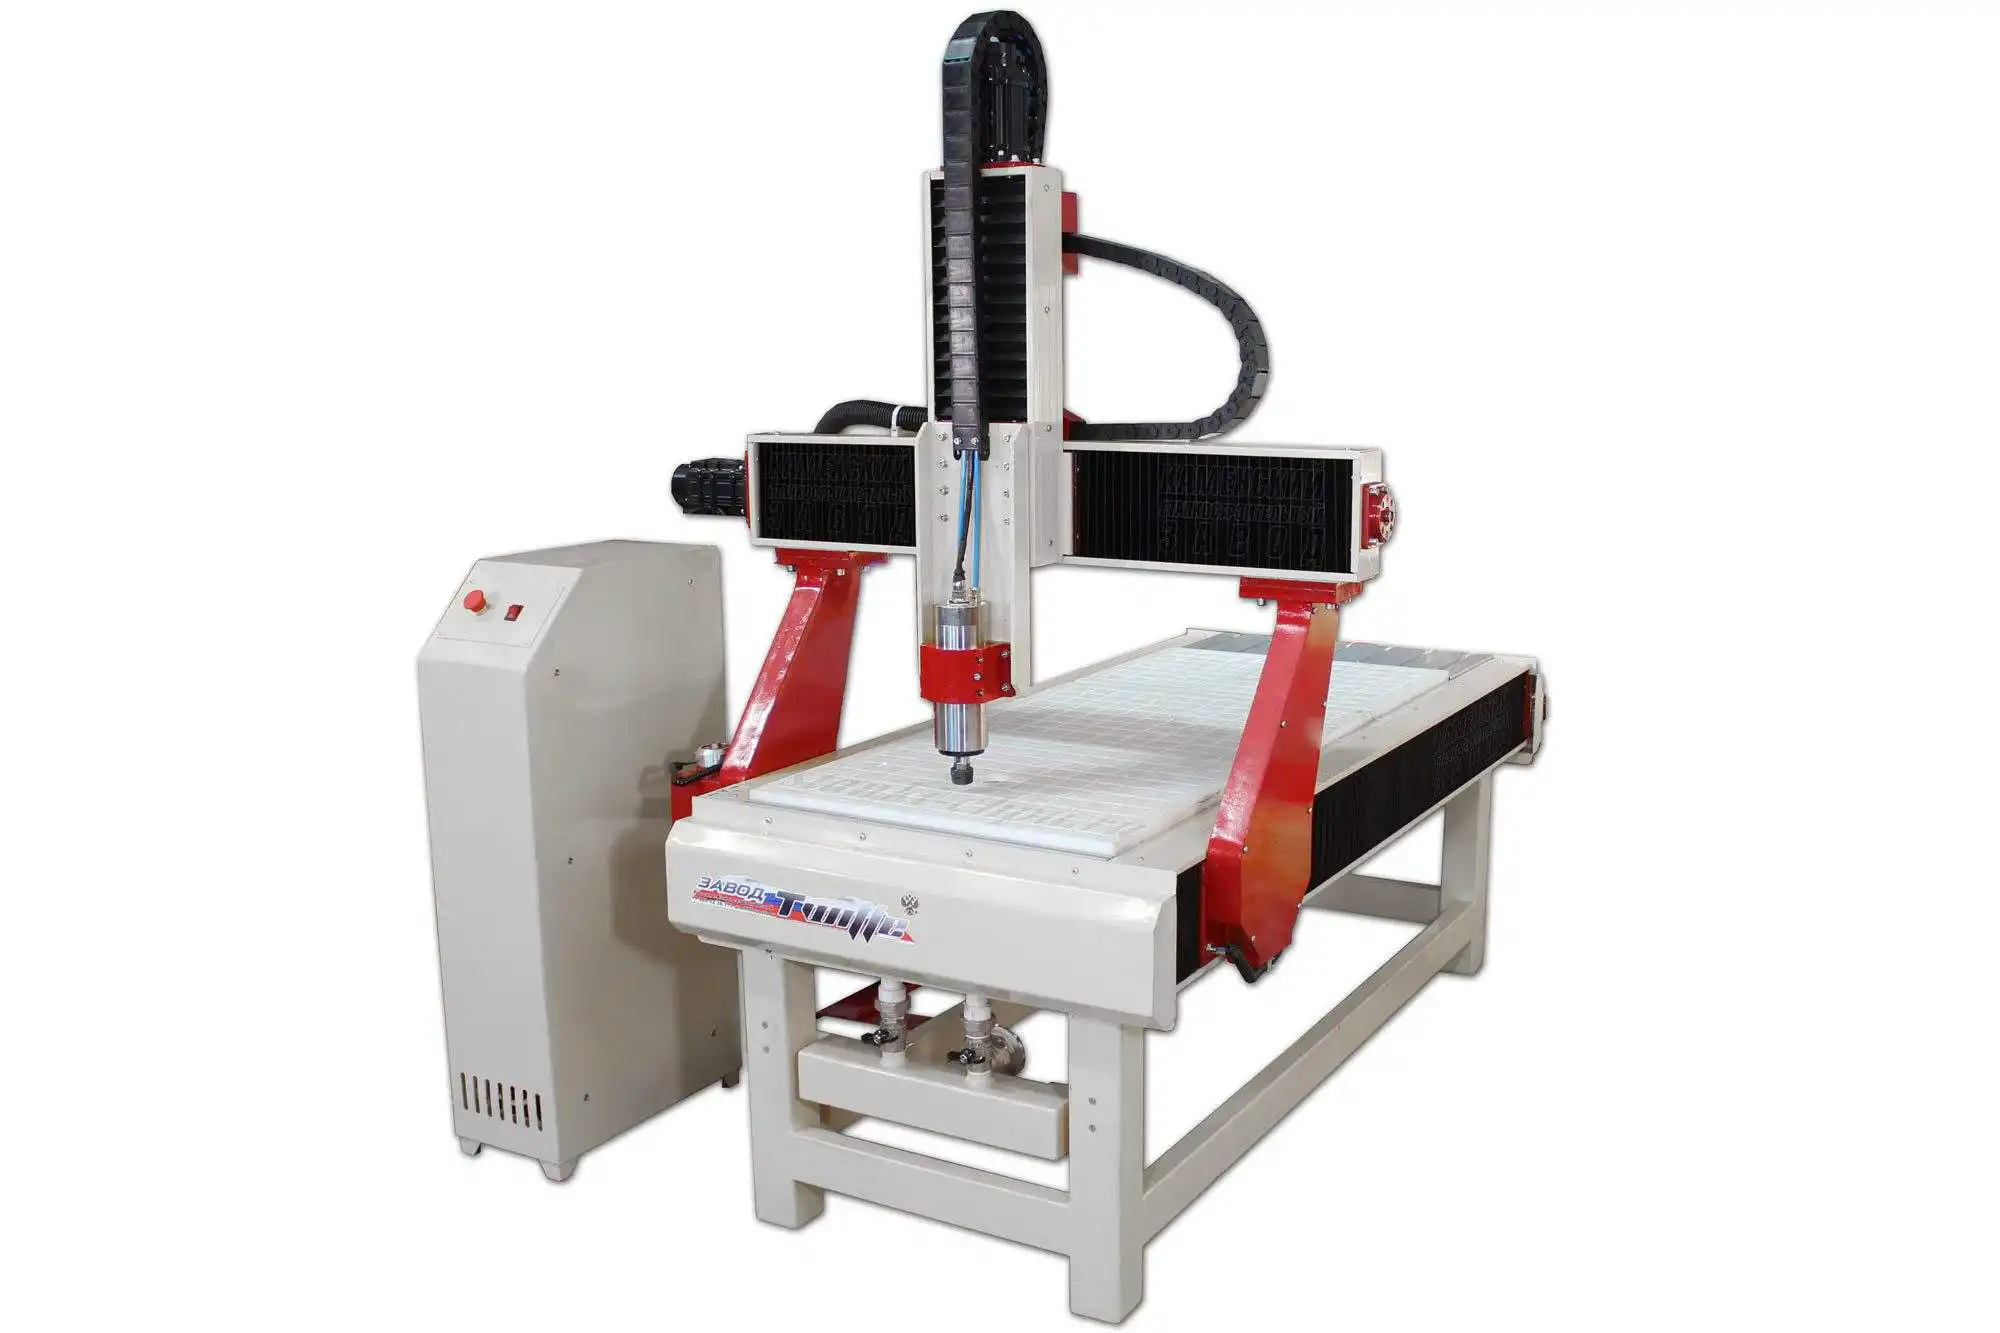
Карточка станка серии 777 → /product/13/
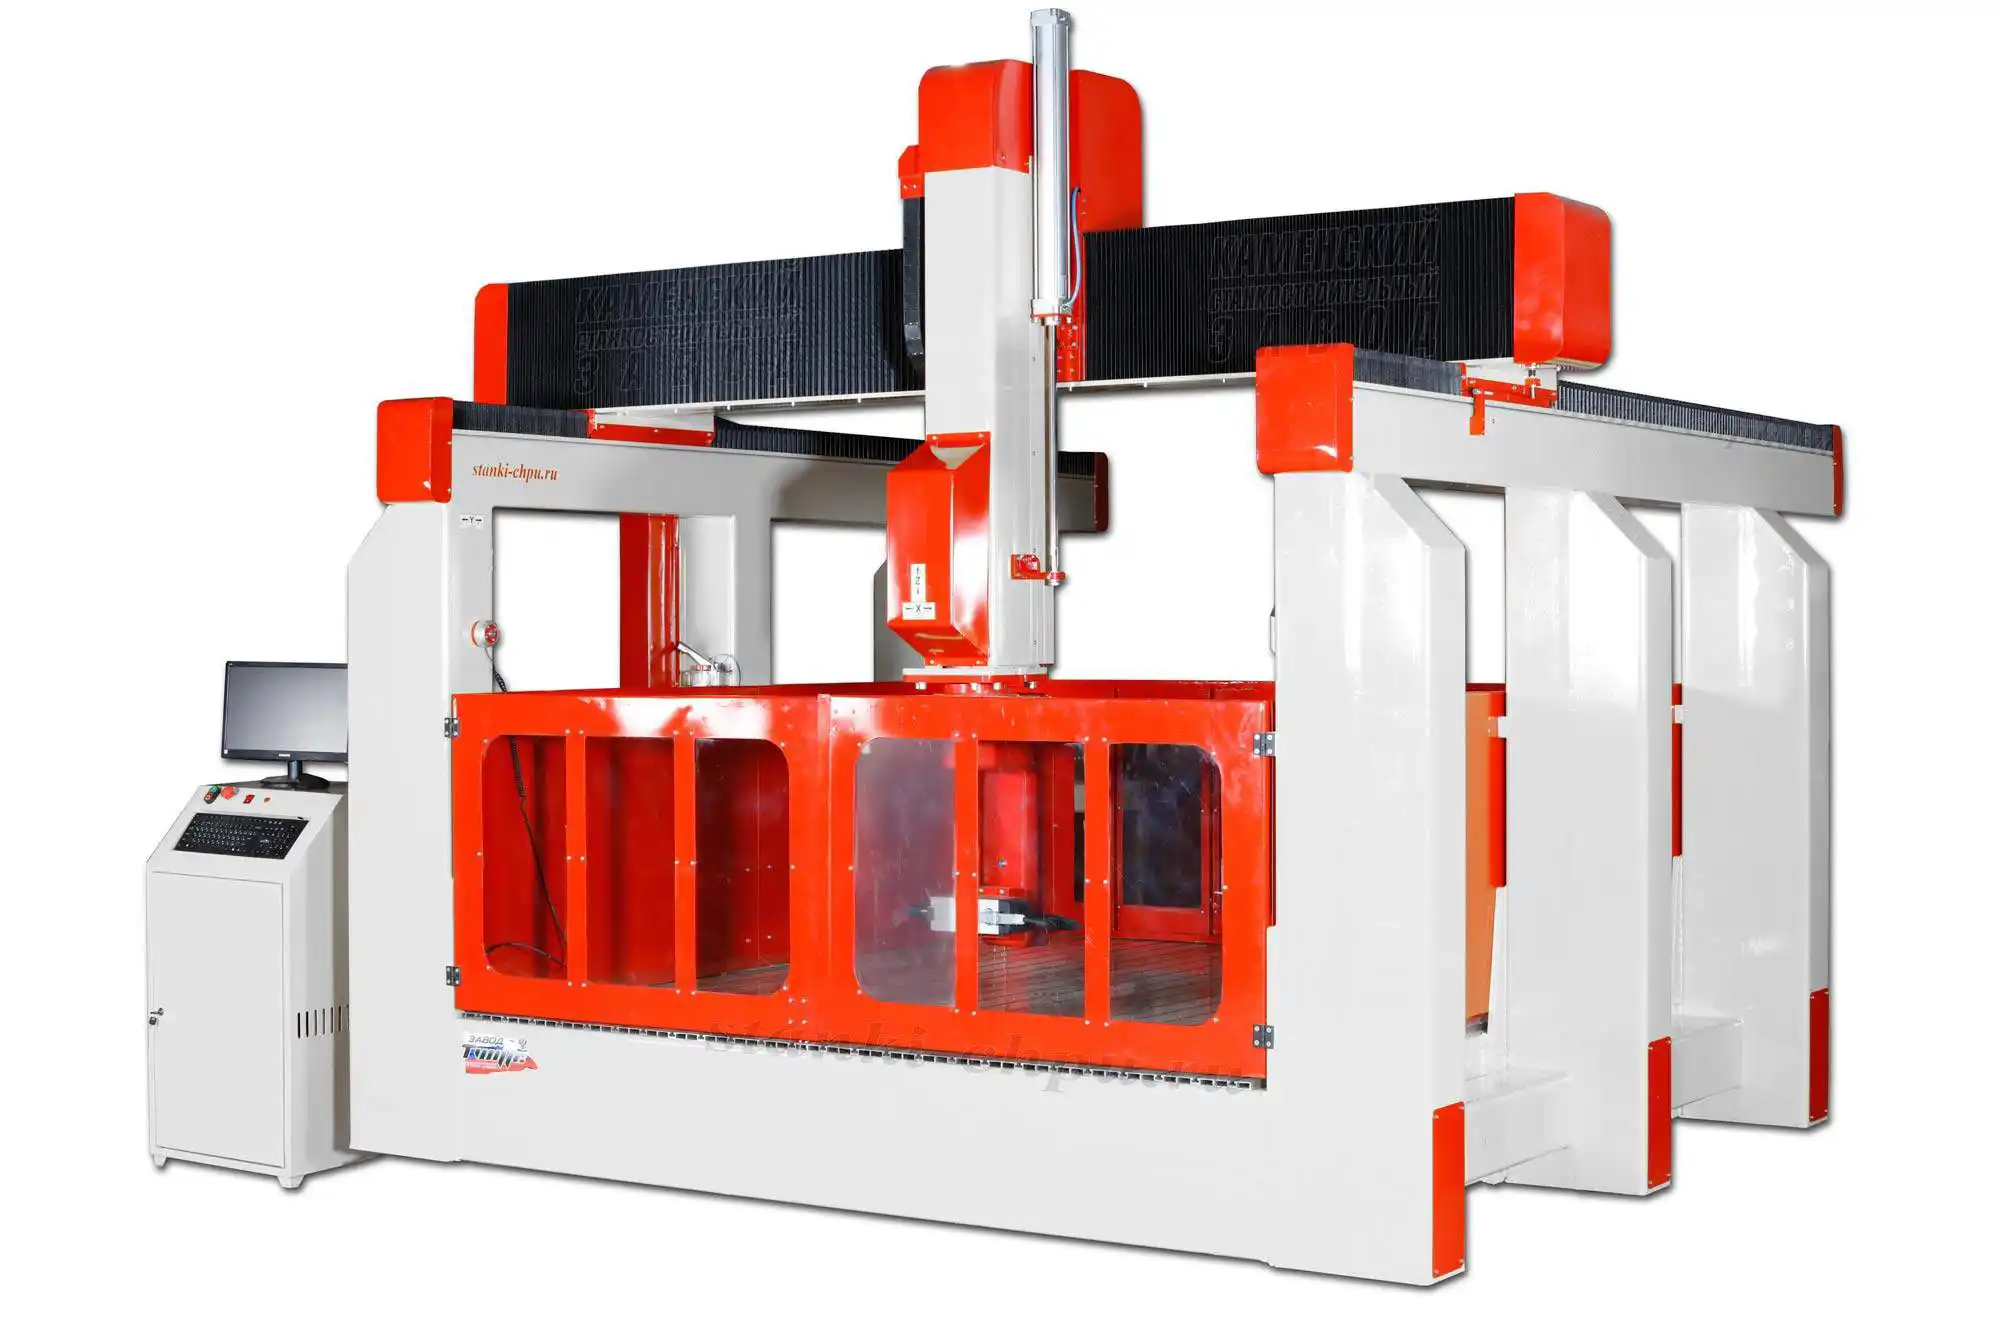
Карточка станка 17К → /product/16/
Карточка станка SMK → /product/19/
Карточка станка «МАСТЕР» → /product/20/
Практикум: курсы оператора ЧПУ на практике — портрет на граните
Задача. Есть серия 777, гранитная плита (габбро), алмазный инструмент и вода. Нужно изготовить мемориальную плиту с гравировкой портрета по чертежу: пройти полный цикл от приёмки до готового изделия.
Шаги. 1) Прочитайте паспорт: поле, шпиндель, точность, цену. 2) Проверьте механику: направляющие, клинья, люфты, защиту от воды. 3) Закрепите плиту с упорами и прижимами, проверьте неподвижность. 4) Установите алмазный инструмент в цангу, проверьте биение. 5) Включите воду (контур шпинделя и подачу в зону реза), проверьте водосбор. 6) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 7) Проверьте точность по осям (в PRO-версии — по линейкам). 8) Рассчитайте режим: низкие обороты, малая глубина. 9) Прогоните программу в воздухе, затем на обрезке гранита на 60 % подачи. 10) Снимите деталь, при необходимости заполните гравировку, отполируйте, уберите шлам.
Чертёж и УП. Дополнительное задание: подготовьте мемориальную плиту 600×400 мм с портретом и надписью. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы изделие читалось однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить контур плиты и зоны гравировки; 2) проставить размеры от базы; 3) выгрузить DXF для проверки; 4) подготовить в CAM гравировку портрета (растр/полутон) и контур надписи; 5) сгенерировать УП и загрузить её в Mach3 или NC-studio. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Плита совпадает с чертежом по размерам; портрет читается, линии чистые, без сколов; вода отводила тепло и шлам; плита не сместилась; поверхность отполирована; параметры и файлы (DXF, чертёж, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Из чего выполнена несущая конструкция серии 777? Из литого чугуна марки СЧ20: чугунный портал, две чугунные стойки, чугунная каретка оси Z и нижняя чугунная связь.
- Почему чугун предпочли сварной стали? Чугун гасит вибрации эффективнее стали, не имеет сварных швов и слабых мест, поэтому дольше держит геометрию и даёт чёткую гравировку.
- Зачем нужна нижняя чугунная связь? Балка снизу рабочего стола связывает стойки портала, замыкает силовой контур и устраняет микропрогибы, сохраняя геометрию десятилетиями.
- Что такое оптическая линейка (энкодер)? Физическая шкала с микроскопическими штрихами и считывающая головка. Она измеряет реальную позицию каретки, а не считает шаги двигателя.
- Почему линейки дают точность выше? Они обеспечивают обратную связь: при нагрузке шаги могут теряться, а линейка сообщает контроллеру реальное положение. Это даёт точность ±0,01 мм в PRO.
- Что такое клин (гиб) и зачем его регулируют? Клин выбирает зазор в подвижном сопряжении; его регулируют, чтобы убрать люфт, но не создать пережим, который ведёт к нагреву и износу.
- Какие три типоразмера поля у серии 777? 600×1200×300, 1200×1200×300, 1200×2400×300 мм.
- Какая мощность шпинделя и как он охлаждается? 3 кВт, водяное охлаждение. Оно позволяет работать часами без перегрева, в том числе с гранитом.
- Чем отличается инструмент для камня от деревянного? Камень обрабатывают абразивом с алмазным напылением (сошлифовывание), дерево — обычными фрезами (резание).
- В чём разница режимов для камня и дерева? Камень — низкие обороты, малая глубина, обязательно с водой; дерево — высокие обороты, умеренная подача.
- Как отследить износ инструмента косвенно? По росту мощности привода при постоянной подаче: если режим не меняли, а нагрузка растёт, фреза тупеет.
- Зачем вода при обработке камня? Она отводит тепло из зоны реза и выносит шлам; без воды кромка перегревается, а абразивный шлам вредит механике.
- Что входит в еженедельное обслуживание? Смазка направляющих и передач, проверка затяжки муфт и клемм, контроль воды в контуре шпинделя, чистка от шлама.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Можно ли работать и по камню, и по дереву на одном станке? О. Да, серия 777 рассчитана на оба материала. Для камня нужны алмазный инструмент и вода, для дерева — обычные фрезы и аспирация.
В. Обязательны ли оптические линейки? О. Нет, они стоят в PRO-версиях и нужны для точности ±0,01 мм при детальной гравировке. Базовые версии работают по счёту шагов.
В. Какое поле выбрать? О. По самой крупной детали заказа: 600×1200 — небольшие работы, 1200×1200 — универсальный вариант, 1200×2400 — длинномерные плиты и панно.
В. Почему гравировка на камне выходит нечёткой? О. Чаще всего из-за вибрации и биения инструмента. Чугунная конструкция гасит вибрации, но нужно проверить биение цанги и заточку/износ инструмента.
В. Обязательна ли вода? О. Для камня — да: она отводит тепло и шлам. Для дерева вода нужна только в контуре охлаждения шпинделя.
В. Сколько служит станок? О. Литой чугун не имеет сварных швов, поэтому серия рассчитана на срок 20–30 лет при нормальном обслуживании.
В. Что делать, если «уехали» размеры? О. Проверьте калибровку, клинья и люфт передачи. При наличии линеек сравните реальную позицию по шкале с заданной — это сразу покажет, где теряется точность.
Глоссарий
- Чугун СЧ20 — серый литейный чугун, применяемый для несущих деталей станка.
- Чугунная связь — балка, соединяющая узлы конструкции для повышения жёсткости.
- Демпфирование (гашение вибраций) — способность материала рассеивать энергию колебаний.
- Оптическая линейка (энкодер) — шкала с обратной связью, измеряющая реальную позицию оси.
- Клин (гиб) — регулируемая деталь для выбора зазора в подвижном сопряжении.
- Гравировка — снятие тонкого слоя для получения изображения, линий и надписей.
- Алмазный инструмент — фрезы и боры с алмазным напылением для обработки камня.
- Шлам — смесь воды и абразивной пыли при мокрой обработке камня.
- Табы — перемычки, удерживающие деталь в заготовке до конца обработки.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| «Рябь» и следы вибрации на камне | Биение инструмента, слабая затяжка узлов, неверный режим | Проверить цангу и биение, затяжку узлов, снизить подачу |
| Портрет «плывёт» по глубине | Износ инструмента, люфт в передаче | Заменить инструмент, отрегулировать клинья и зацепление |
| Уехали размеры детали | Не откалиброваны оси, люфт | Откалибровать, проверить клинья; в PRO — сверить с линейкой |
| Фреза на камне «горит», кромка чёрная | Высокие обороты, нет воды, большая глубина | Снизить обороты и глубину, включить подачу воды |
| Шпиндель греется, шум растёт | Не работает или забит водяной контур | Проверить поток и уровень воды, промыть контур |
| Пропуск шагов под нагрузкой | Недобор тока драйвера, завышены подача и ускорение | Выставить ток, снизить подачу и ускорение |
| Шлам разносится по станку | Нет водосбора или защиты направляющих | Организовать лоток, защитить рельсы, чистить чаще |
| Деталь сместилась на последнем проходе | Нет табов или слабый прижим | Оставить табы, усилить крепление |
| Станок «звенит» на гравировке | Недостаточная жёсткость крепления заготовки | Усилить прижим, проверить опоры заготовки |
| Позиция по оси «не приходит» в ноль | Износ/смещение шкалы линейки (PRO), люфт | Проверить крепление шкалы, отрегулировать механику |
Мысли вслух: чего нет на форумах
Про чугунные станки на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. Серия 777 — это литой чугун СЧ20: портал весом 80–150 кг, две стойки по 600 мм, каретка оси Z 25–35 кг и нижняя балка-связь. Три типоразмера поля — 600×1200, 1200×1200, 1200×2400 мм. Шпиндель 3 кВт с водяным охлаждением. В PRO-версиях — оптические линейки и точность ±0,01 мм. Цена — от 750 040 ₽.
Первое, о чём обычно молчат, — что чугун работает не «на прочность», а на вибрацию. Заявленные «в 10 раз» относятся к гашению колебаний, и это видно не по паспорту, а по поверхности. На сварной раме портрет на граните выходит с рябью в мелких деталях, и никакая правка программы это не уберёт: рябь рождается в конструкции. Именно поэтому в обрабатывающих центрах за 5–10 млн рублей несущие детали льют, а не варят.
Второе — линейки против счёта шагов. Разница проявляется при врезании в камень, когда нагрузка резко меняется. Обычный станок «думает», что ось стоит там, куда он её послал, а на самом деле шаги могли потеряться. Линейка измеряет реальную позицию, и ошибка не накапливается. Практический признак, что дело в потере шагов: ошибка растёт по мере работы и сбрасывается только после Homing. Сервисный случай: клиент «боролся» с уводом размера правкой коэффициента, пока не выяснилось, что на его версии нет линеек, а нагрузка на граните местами слишком высокая.
Третье — нижняя связь. Это решение часто воспринимают как «железку», но оно-то и держит геометрию. Связь замыкает контур между стойками, и без неё длинный портал со временем «раскрывается», особенно при боковых нагрузках. Если сравнивать станки «на бумаге» по полю и мощности, эта деталь в таблицы не попадает, а на результат влияет сильнее многих заявленных параметров.
Четвёртое — вода и финиш. На камне вода нужна и для охлаждения, и для выноса шлама. Экономия на водосборе оборачивается абразивной пастой на направляющих и убитым зацеплением через несколько месяцев. А после фрезерования камень шлифуют и полируют, а гравировку часто заполняют краской: в расчёте себестоимости это отдельные операции, и их надо закладывать сразу.
Пятое — окупаемость. Памятник с портретом и деревянные изделия — разные чеки, и экономика станка держится на загрузке. Заявленная окупаемость 3–6 месяцев предполагает регулярный поток. Полчаса смазки в неделю и уход за водой отделяют ровную серийную работу от «загадочных» уводов размера и остановок посреди заказа.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О том, что жёсткость — важнейший фактор эффективности станка: [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787].
- Modern Machine-Shop Practice (Internet Archive, общественное достояние / PD). О вибрации, возникающей при недостаточной жёсткости, и о регулировке клина (гиба): [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645] и [чанк #2865].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О моделях демпфирования [чанк #158], об измерении положения по оптической шкале [чанк #413], о сигналах энкодеров осей [чанк #53] и об износе инструмента по мощности привода [чанк #490]: [открытый корпус: openalex_Twin-Control].
- Advanced Grinding Practice (Internet Archive, общественное достояние / PD). Об искусственных абразивах («карборунде» — карбиде кремния) для обработки твёрдых материалов: [открытый корпус: ia_advancedgrindin00jonegoog, чанк #536].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя, тепловом режиме и смазке: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/.
Смотрите также
Курсы и руководства завода:
- Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - NC-Studio: настройка и работа —
/blog/nc-studio-nastroyka-i-rabota - Mach3 и софт для ЧПУ —
/blog/mach3-i-soft-dlya-chpu - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- Станок ЧПУ серии 777 с чугунной рамой (этот курс) —
/product/13/ - Промышленный станок ЧПУ ДЕРЕВО-КАМЕНЬ 6012/1212/1224 —
/product/12/ - Фрезерный станок ЧПУ по камню 17К, 5 осей —
/product/16/ - Металлообрабатывающий станок SMK —
/product/19/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Фрезерный станок CM-1325 —
/product/1.2/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и опций зависит от версии поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для серии 777: приёмка и паспорт → чугунная конструкция и жёсткость → крепление и водосбор → инструмент под материал → проверка точности (при линейках — по шкале) → прогон в воздухе → пробная гравировка на 60 % подачи → финиш и журнал станка.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-serii-777-s-chugunnoy-ramoy-po-ka · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-serii-777-s-chugunnoy-ramoy-po-ka.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-serii-777-s-chugunnoy-ramoy-po-ka.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-serii-777-s-chugunnoy-ramoy-po-ka.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.