
Курс по станку Станок ЧПУ по камню для резки балясин CNC BALUSTER CUTTER — станок ЧПУ завода Тв (id 24): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Станок ЧПУ по камню для резки балясин CNC BALUSTER CUTTER — станок ЧПУ завода Тв (id 24): паспорт, устройство, настройка, обслуживание.
Курс по станку CNC BALUSTER CUTTER (ЧПУ-станок для резки каменных балясин): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: станок ЧПУ по камню для резки балясин > CNC BALUSTER CUTTER (карточка /product/24/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-po-kamnyu-dlya-rezki-balyasin-cnc > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-stanok-chpu-po-kamnyu-dlya-rezki-balyasin-cnc.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-08. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/24.md; руководство по материалам > /docs/forum_content/MATERIALS_PROCESSING_GUIDE.md; база знаний /docs/forum_content/CNC_KNOWLEDGE_BASE.md; > каталог /product/*.md; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Оговорка по карточке. В характеристиках указан «шпиндель 11 кВт», в описании — «двигатель 11 кВт». > Для точения по камню корректнее говорить о приводе; обозначение узла подтверждайте паспортом. > - Как цитировать: cite_as: «Завод Твайт, курс „CNC BALUSTER CUTTER: станок ЧПУ по камню для резки > балясин — паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте > первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «Станок ЧПУ балясинный для дерева и камня (757)», «БИЗНЕС СТАРТ БАЛЯСИННЫЙ > (по дереву)», «CNC MARBLE CUTTER: ленточнопильный по камню», «5-осевой 17K по камню», «ArtCAM: > полный курс».
CNC BALUSTER CUTTER — специализированный станок ЧПУ по камню для резки балясин, и для обучения ЧПУ программированию с нуля он хорош тем, что показывает узкую, но востребованную задачу: точение архитектурного элемента по профилю. Тем, кто проходит курсы оператора ЧПУ, он даёт навык, который легко продать: балясины, колонны и перила — регулярный заказ лестниц и фасадов. А тому, кто хочет как научиться работать на станке с ЧПУ по камню на понятном изделии, CNC BALUSTER CUTTER даёт практичную базу: рабочее поле 2000×⌀300 мм, две токарные оси, привод 11 кВт и специализация под балясины длиной до 2 метров.
Чему научитесь. Читать паспорт и карточку; понимать, чем балясинный станок отличается от пильного и фрезерного; разбираться в токарных осях и профиле изделия; держать диаметр до ⌀300 мм и длину до 2 м; подбирать инструмент и режимы по породе; организовывать воду и удаление шлама; программировать профиль балясины; крепить заготовку между центрами; проводить первый запуск; обслуживать станок и диагностировать типовые сбои.
Предпосылки. Ничего сверх базовой аккуратности и умения измерять (линейка, штангенциркуль, шаблон). Понимание механики и основ электрики полезно, но не обязательно: станок рассчитан на специализированное производство балясин.
Безопасность. Точение камня идёт с водой и с вращающейся заготовкой: это самая «живая» часть станка. Держите руки вне зоны вращения, не убирайте шлам и обломки при включённом станке, не подносите к вращающейся балясине измерительный инструмент. Каменная пыль (особенно кремнезёмная) — серьёзный респираторный риск, поэтому обработку ведут с водой и местным отсосом. Вода и электрика несовместимы: пульт и шкафы держите вне зоны брызг. Аварийный стоп должен быть доступен с рабочего места. Заготовку и снятую балясину перемещают аккуратно: камень тяжёлый. При замене инструмента и обслуживании отключайте питание и разряжайте конденсаторы. Никогда не оставляйте заготовку без крепления.

Содержание
- Обучение ЧПУ программированию с нуля: CNC BALUSTER CUTTER
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Балясинный станок: как точат камень по профилю
- Модуль 3. Место в линейке: балясинные, пильные, фрезерные
- Модуль 4. Рабочее поле 2000×⌀300 и типовые балясины
- Модуль 5. Две токарные оси: как формируется профиль
- Модуль 6. Привод 11 кВт и инструмент по камню
- Модуль 7. Инструмент и режимы по породам
- Модуль 8. Вода, шлам и охлаждение
- Модуль 9. Программирование профиля балясины
- Модуль 10. Система управления и ПО
- Модуль 11. Крепление заготовки между центрами
- Модуль 12. Первый запуск и пробная балясина
- Модуль 13. Обслуживание и экономика
- Практикум: курсы оператора ЧПУ на практике — балясина из мрамора
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: CNC BALUSTER CUTTER
CNC BALUSTER CUTTER — станок категории «Специальные» с рабочим полем 2000×⌀300 мм, двумя токарными осями и приводом 11 кВт. Цена — по запросу (в описании карточки указано 240 000 ₽), наличие — в наличии. Назначение — резка балясин из природного камня: гранит, мрамор, травертин, кварц, керамогранит. Заявленный диапазон: балясины диаметром до 300 мм и длиной до 2 метров.
Держите в голове цепочку. Профиль балясины задают в чертеже или модели; он превращается в программу для токарных осей; контроллер вращает заготовку и ведёт инструмент по профилю; вода охлаждает зону реза и выносит шлам; готовую балясину снимают и полируют. Это субтрактивное производство: изделие получают удалением материала [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40].
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «Балюстрада. Изготовление балясинок фрейзерным станком.», «Балясины на 3-х осях. Реально?» и «4ёх-осевой для балясин», разбирается с «Винтовая балясина» и «в какой проге на балясину для 4 оси G код сгенерировать?», а по смежному — «выбор автомата продольного точения» и «выточить балясины в Питере». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
CNC BALUSTER CUTTER — станок категории «Специальные» с рабочим полем 2000×⌀300 мм, двумя токарными осями и приводом 11 кВт. Цена — по запросу (в описании карточки 240 000 ₽), наличие — в наличии. Материалы — гранит, мрамор, травертин, кварц, керамогранит.
Почему так. В карточке важно видеть связку «изделие → профиль → параметр». У балясинного станка первым делом смотрят на диапазон изделий: ⌀300 мм и длина до 2 м задают, какие балясины и колонны станок делает. Второе — число токарных осей: две оси позволяют точить профиль сложной формы, а не просто «цилиндр». Третье — специализация: категория «Специальные» означает, что станок оптимизирован под балясины, а не под общий фрезер или раскрой. И одна деталь: в характеристиках указан «шпиндель 11 кВт», в описании — «двигатель 11 кВт». Для точения по камню корректнее говорить о приводе, а точное обозначение узла подтверждайте паспортом. Читать карточку нужно так: сначала характеристики, потом описание.
Проверка. Выпишите пять чисел: габариты обработки (длина и диаметр), число токарных осей, мощность привода, цену и наличие. Сверьте с изделием: проходит ли ваша балясина по диаметру и длине. Отдельно посмотрите комплект по описанию карточки: обучение 8 часов, набор инструмента и библиотека из 5000+ файлов балясин.
Модуль 2. Балясинный станок: как точат камень по профилю
Балясинный станок точит изделие вращением заготовки: заготовка закрепляется между центрами и вращается, а инструмент идёт вдоль неё, формируя профиль (шейки, утолщения, переходы).
Почему так. Точение даёт осесимметричное изделие: всё, что одинаково по окружности, точнее и быстрее сделать вращением, а не фрезеровкой. Классический аналог — токарная обработка, где вращение заготовки и продольная подача резца формируют поверхность; тот же принцип в станочном деле известен давно, и в старых руководствах делительная головка и токарные приёмы описаны как базовые [открытый корпус: ia_elementarymachi01palmgoog, чанк #148]. Для камня в роли «резца» выступает абразивный инструмент, работающий с водой.
Проверка. Проверьте, что профиль балясины осесимметричен (нет односторонних выборок) — иначе точение не подойдёт и потребуется фрезеровка. Сверьте диаметры «шеек» и «тел» балясины с возможностями инструмента. Форумная тема «Балюстрада. Изготовление балясинок фрейзерным станком.» — про эту развилку: часть балясин точат, часть фрезеруют.
Модуль 3. Место в линейке: балясинные, пильные, фрезерные
CNC BALUSTER CUTTER — специализированный станок по камню. В линейке завода есть и деревянные «балясинники»: станок ЧПУ балясинный для дерева и камня (757, карточка /product/11/) и «БИЗНЕС СТАРТ БАЛЯСИННЫЙ» по дереву (карточка /product/10/), а по камню рядом стоит ленточнопильный CNC MARBLE CUTTER (/product/23/).
Почему так. Станки делят по задаче. Балясинные точат осесимметричные изделия: балясины, колонны, перила. Пильные режут полотном: раскрой слэбов и плит. Фрезерные снимают материал фрезой: рельеф, гравировка, объём. CNC BALUSTER CUTTER рассчитан именно на балясины из камня (гранит, мрамор, травертин) — там, где деревянные станки (757, БИЗНЕС СТАРТ) работают с деревом, эта модель заточена под каменные породы и воду.
Проверка. Определите материал и изделие: балясины из дерева — деревянный станок; из камня — этот. Сверьте бюджет и специфику: камень требует воды, абразивного инструмента и другого крепежа. Форумная тема «выбор автомата продольного точения» — про выбор токарного станка под продольные изделия.
Модуль 4. Рабочее поле 2000×⌀300 и типовые балясины
Рабочее поле CNC BALUSTER CUTTER — 2000×⌀300 мм: изделия длиной до 2 метров и диаметром до 300 мм.
Почему так. Габарит определяет, какие балясины станок делает. Длина до 2 м покрывает стандартные и крупные балясины для лестниц, балконов и фасадов; диаметр до ⌀300 мм — от тонких декоративных до массивных колонн. Всё, что длиннее или толще, требует другой машины. Понимание этого диапазона — ключ к тому, какие заказы брать, а какие отдавать партнёрам.

Проверка. Возьмите самый крупный типовой заказ и приложите длину и диаметр к диапазону станка. Проверьте припуск под крепление и зажим по обоим концам: центры «съедают» часть длины, и готовая балясина короче заготовки. Для тяжёлой заготовки заранее продумайте установку и съём. Камень длиной под два метра весит десятки килограммов, и в одиночку на центры его не поставить.
Модуль 5. Две токарные оси: как формируется профиль
Станок имеет две токарные оси (по описанию карточки). Это позволяет точить балясины сложного профиля и формы.
Почему так. Одна ось вращала бы заготовку вокруг продольной линии, давая простую поверхность вращения. Вторая токарная ось расширяет возможности: за счёт согласованного движения осей формируется более сложный профиль (переходы, витые элементы). Именно поэтому карточка подчёркивает: две токарные оси дают «балясины любой сложности и формы». Точную схему осей (какие именно движения и их обозначения) уточняйте по паспорту: карточка даёт только общую формулировку «2 токар. оси».
Практический смысл второй оси прост: если профиль балясины можно описать одной образующей, хватило бы и одной токарной оси; две оси расширяют набор форм за счёт согласованного движения. Поэтому перед выбором станка полезно разложить балясину на простые элементы: цилиндр, конус, переход, скрутка. Чем больше в изделии «скрутки», тем важнее вторая ось и тем сложнее программа.
Проверка. Отработайте простой профиль (две-три «шейки») и убедитесь, что оси согласованно ведут инструмент и возвращаются корректно. Проверьте, что постпроцессор описывает обе токарные оси. Если профиль «плывёт» в одном месте, а в остальных ровный — проверьте геометрию и привязку осей.
Модуль 6. Привод 11 кВт и инструмент по камню
Привод станка — 11 кВт (по описанию карточки — «мощный двигатель 11 кВт»). Он обеспечивает производительность обработки твёрдого камня.
Почему так. Мощность привода задаёт, какую породу станок точит уверенно и с какой скоростью. На мраморе и травертине запаса хватает с избытком, на граните и кварце нагрузка выше, и режим ведут осторожнее. Инструмент для камня — абразивный, с алмазным слоем: он сошлифовывает материал, а не срезает стружку, и при износе нагрузка на привод растёт. Электрическую машину проектируют так, чтобы она держала усилия резания и не «уходила» в вибрацию [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787]. Съём материала при точении зависит и от инструмента: чем острее абразивный слой, тем меньше тепла и нагрузки на привод. Меняют инструмент по износу, а не по времени: ориентир — рост мощности при той же подаче и «полирование» вместо съёма.

Проверка. Следите за износом инструмента: затупленный абразив греется и «полирует» вместо съёма, а нагрузка на привод растёт. Постоянно растущая мощность при той же подаче — сигнал менять инструмент [открытый корпус: openalex_Twin-Control, чанк #490].
Модуль 7. Инструмент и режимы по породам
Камень точат алмазным абразивным инструментом. Обороты считают от скорости резания
n = 1000 × Vc / (π × D),
подачу — от подачи на зуб
F = fz × z × n.
Здесь n — обороты, D — диаметр инструмента (мм), Vc — скорость резания (м/мин), F — минутная подача (мм/мин), fz — подача на зуб (мм), z — число зубьев. Для точения профиля важен и диаметр заготовки: чем он больше, тем выше линейная скорость на её поверхности при тех же оборотах.
Почему так. Камень твёрже стального лезвия, поэтому резание идёт абразивом. Принцип абразивной обработки стар и изучен: ещё до искусственных абразивов («карборунда» — карбида кремния) применяли естественные, а с их появлением стало возможным массово обрабатывать твёрдые материалы [открытый корпус: ia_advancedgrindin00jonegoog, чанк #536]. Стартовые режимы по породам для камня даёт заводское руководство (MATERIALS_PROCESSING_GUIDE.md):
| Материал | Обороты, об/мин | Подача, мм/мин | Глубина за проход, мм | Инструмент |
|---|---|---|---|---|
| Гранит | 12 000–18 000 | 200–600 | 0,5–2 | алмазный |
| Мрамор | 12 000–18 000 | 300–800 | 1–3 | алмазный |
| Искусственный камень | 15 000–20 000 | 1 000–2 000 | 2–4 | VHM/алмазный |
Отдельных цифр по травертину, кварцу и керамограниту в заводских материалах нет: их ведут от ближайшей строки (травертин и мрамор схожи, кварц и керамогранит твёрже), уменьшая съём, и проверяют пробным изделием. Мрамор — самая удобная порода для первых балясин: он мягче и обрабатывается быстрее, но склонен к сколам по прожилкам.
Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте шлам и профиль, затем поднимайте. Для каждой породы держите свои режимы в журнале. Признак верного режима — ровная поверхность без «выгорания»; признак перегрузки — падение оборотов и «вой».
Модуль 8. Вода, шлам и охлаждение
Точение камня ведут с водой: она охлаждает кромку и выносит шлам из зоны реза.
Почему так. Каменная пыль и шлам абразивны: они ускоряют износ узлов, если их не убирать. Вода решает две задачи — отводит тепло (без неё кромка «горит», а инструмент быстро изнашивается) и уносит продукт резания. Отвод продукта резания — общее условие нормальной работы: если шламу некуда деваться, он перетирается, греет кромку и портит поверхность. Шлам убирают только после остановки вращения.
Проверка. Проверьте подачу воды и водосбор на пробном точении, уберите шлам после смены. Осмотрите узлы на предмет набившегося абразива. Для гранита (кремнезём) следите за аспирацией и защитой дыхания оператора.
Модуль 9. Программирование профиля балясины
Профиль балясины задают чертежом или моделью и превращают в программу для токарных осей. Форумная тема «в какой проге на балясину для 4 оси G код сгенерировать?» показывает, что новичок часто ищет программу «для осей», хотя начинать нужно с профиля.
Почему так. Для осесимметричной балясины профиль описывается образующей (линией по радиусу при повороте на 360°). Поэтому программу можно построить от 2D-контура профиля, а не от сложной 3D-модели: это проще и надёжнее. Управляющая программа ведёт инструмент по образующей, пока заготовка вращается. Если балясина неосесимметрична (витая, с односторонними элементами), одной образующей не обойтись — здесь пригодится вторая токарная ось и более сложная стратегия.
На практике профиль удобно проверять шаблоном или контрольным кольцом: приложили к балясине на нужной высоте — и сразу видно, попал ли диаметр. Для серии делают эталонную балясину и меряют остальные по ней.
Проверка. Постройте профиль простой балясины (две-три «шейки»), сгенерируйте программу и сверьте её с чертежом. Форумная тема «Винтовая балясина» — пример усложнённого профиля: там нужна не только осесимметрия, но и винтовое смещение.
Модуль 10. Система управления и ПО
Управляет станком контроллер с постпроцессором под конкретную систему; для подготовки профилей часто применяют ArtCAM и аналоги.
Почему так. Даже на специализированном станке важно понимать связку «профиль → программа → контроллер → механизм». Если постпроцессор или привязка осей выбраны неверно, профиль выйдет смещённым, а инструмент сработает с перегрузкой. При настройке типового ПО завода (Mach3) конфигурация станка хранится в профиле и правится через Config → Ports and Pins (назначение осей и входов/выходов) и Config → Motor Tuning (скорости, ускорения, импульсы на оборот).
Проверка. Загрузите простую программу, проверьте, что система видит все оси и лимиты, и выполните пробный проход без заготовки. Порядок: профиль → стратегия → постпроцессор под ваш контроллер → проверка в симуляторе → загрузка. Подробности — в курсах «ArtCAM: полный курс» и «Mach3: настройка и работа».
Модуль 11. Крепление заготовки между центрами
Заготовку балясины крепят между центрами (передним и задним) с зажимом по торцам; для точения камень закрепляют жёстко, чтобы он не «провернулся» под нагрузкой.
Почему так. Плохое крепление — частая причина брака: заготовка играет или проворачивается, профиль «плывёт», кромка рвётся. Камень тяжёлый и хрупкий: пережать нельзя (сколется), недожать тоже нельзя (провернётся). Оснастка вообще нужна для сокращения времени операции и повышения производительности [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12]. Для тонких балясин важен и правильный поджим центров: слишком слабый даёт биение, слишком сильный — сколы на торцах.
Длинные заготовки дополнительно поддерживают: при большой длине и малом диаметре свободная часть может «пружинить» и давать биение. Поэтому между центрами и зоной реза иногда ставят промежуточную опору-люнет, чтобы гасить колебания.
Проверка. Закрепите заготовку и проверьте биение при медленном вращении. Убедитесь, что центры попадают в торцы без перекоса, а заготовка не «играет» рукой. Для серии держите единый способ базирования, чтобы балясины были одинаковыми.
Модуль 12. Первый запуск и пробная балясина
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, проверить привязку осей, задать ноль по торцу, загрузить программу и выполнить пробное точение на обрезке.
Почему так. Даже на специализированном станке ошибка стоит денег: неверный ноль или перекос заготовки оборачиваются испорченным камнем и сломанным инструментом. Поэтому «сначала проверить, потом точить» — защита и от брака, и от поломки. Воду включают до касания инструментом камня, иначе кромка мгновенно перегреется. Опытные операторы сначала снимают черновой проход с припуском, а чистовой ведут на малой подаче: так и инструмент живёт дольше, и профиль выходит чище без лишних проходов.

Проверка. Проведите пробное точение на 60 % подачи и оцените шлам и профиль. Убедитесь, что профиль соответствует чертежу, а диаметры «шеек» — в допуске. Первую балясину лучше делать на обрезке той же породы, чтобы проверить связку «программа — станок — вода» без риска для заказа.
Модуль 13. Обслуживание и экономика
Обслуживание простое. Каждая смена: убрать шлам, осмотреть узлы и крепление, проверить работу охлаждения. Еженедельно: смазать оси и направляющие, проверить люфт, затяжку и состояние центров. Раз в квартал: проверить геометрию и биение изделий, состояние привода и системы подачи воды.
Почему так. Профилактика дешевле ремонта, а на станке с абразивным материалом — кратно. Порядок простоев почти всегда один: сначала «подсел» инструмент, затем «увело» профиль, затем брак. Инструмент — расходник, и его меняют по износу. Абразивный шлам камня ускоряет износ механики, поэтому чистоту держат особенно строго.
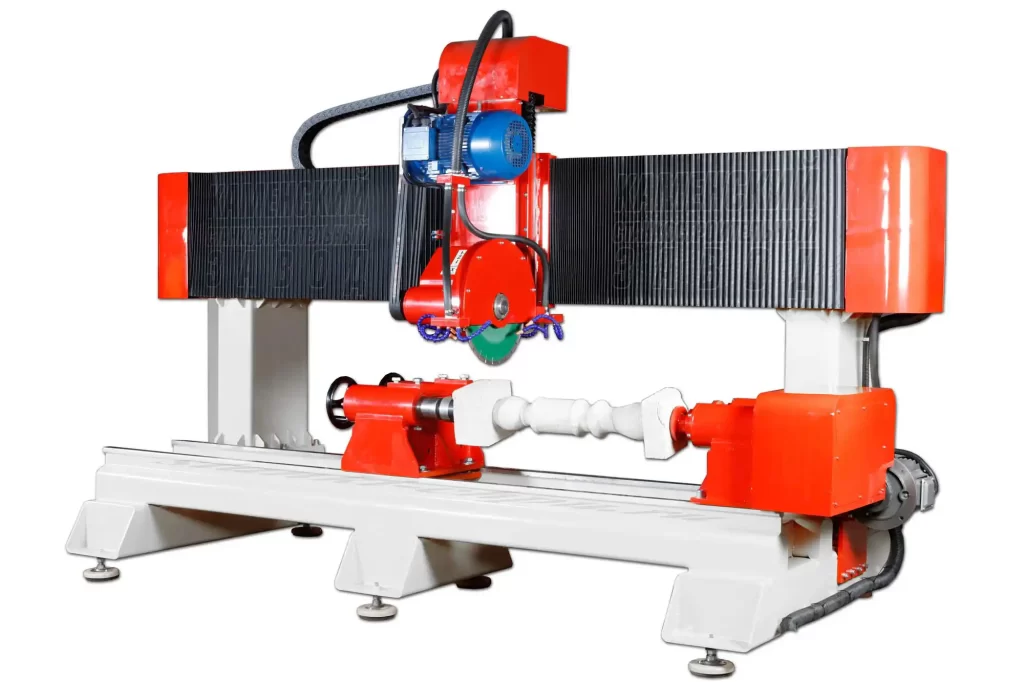
Карточка станка CNC BALUSTER CUTTER → /product/24/

Карточка станка 757 → /product/11/
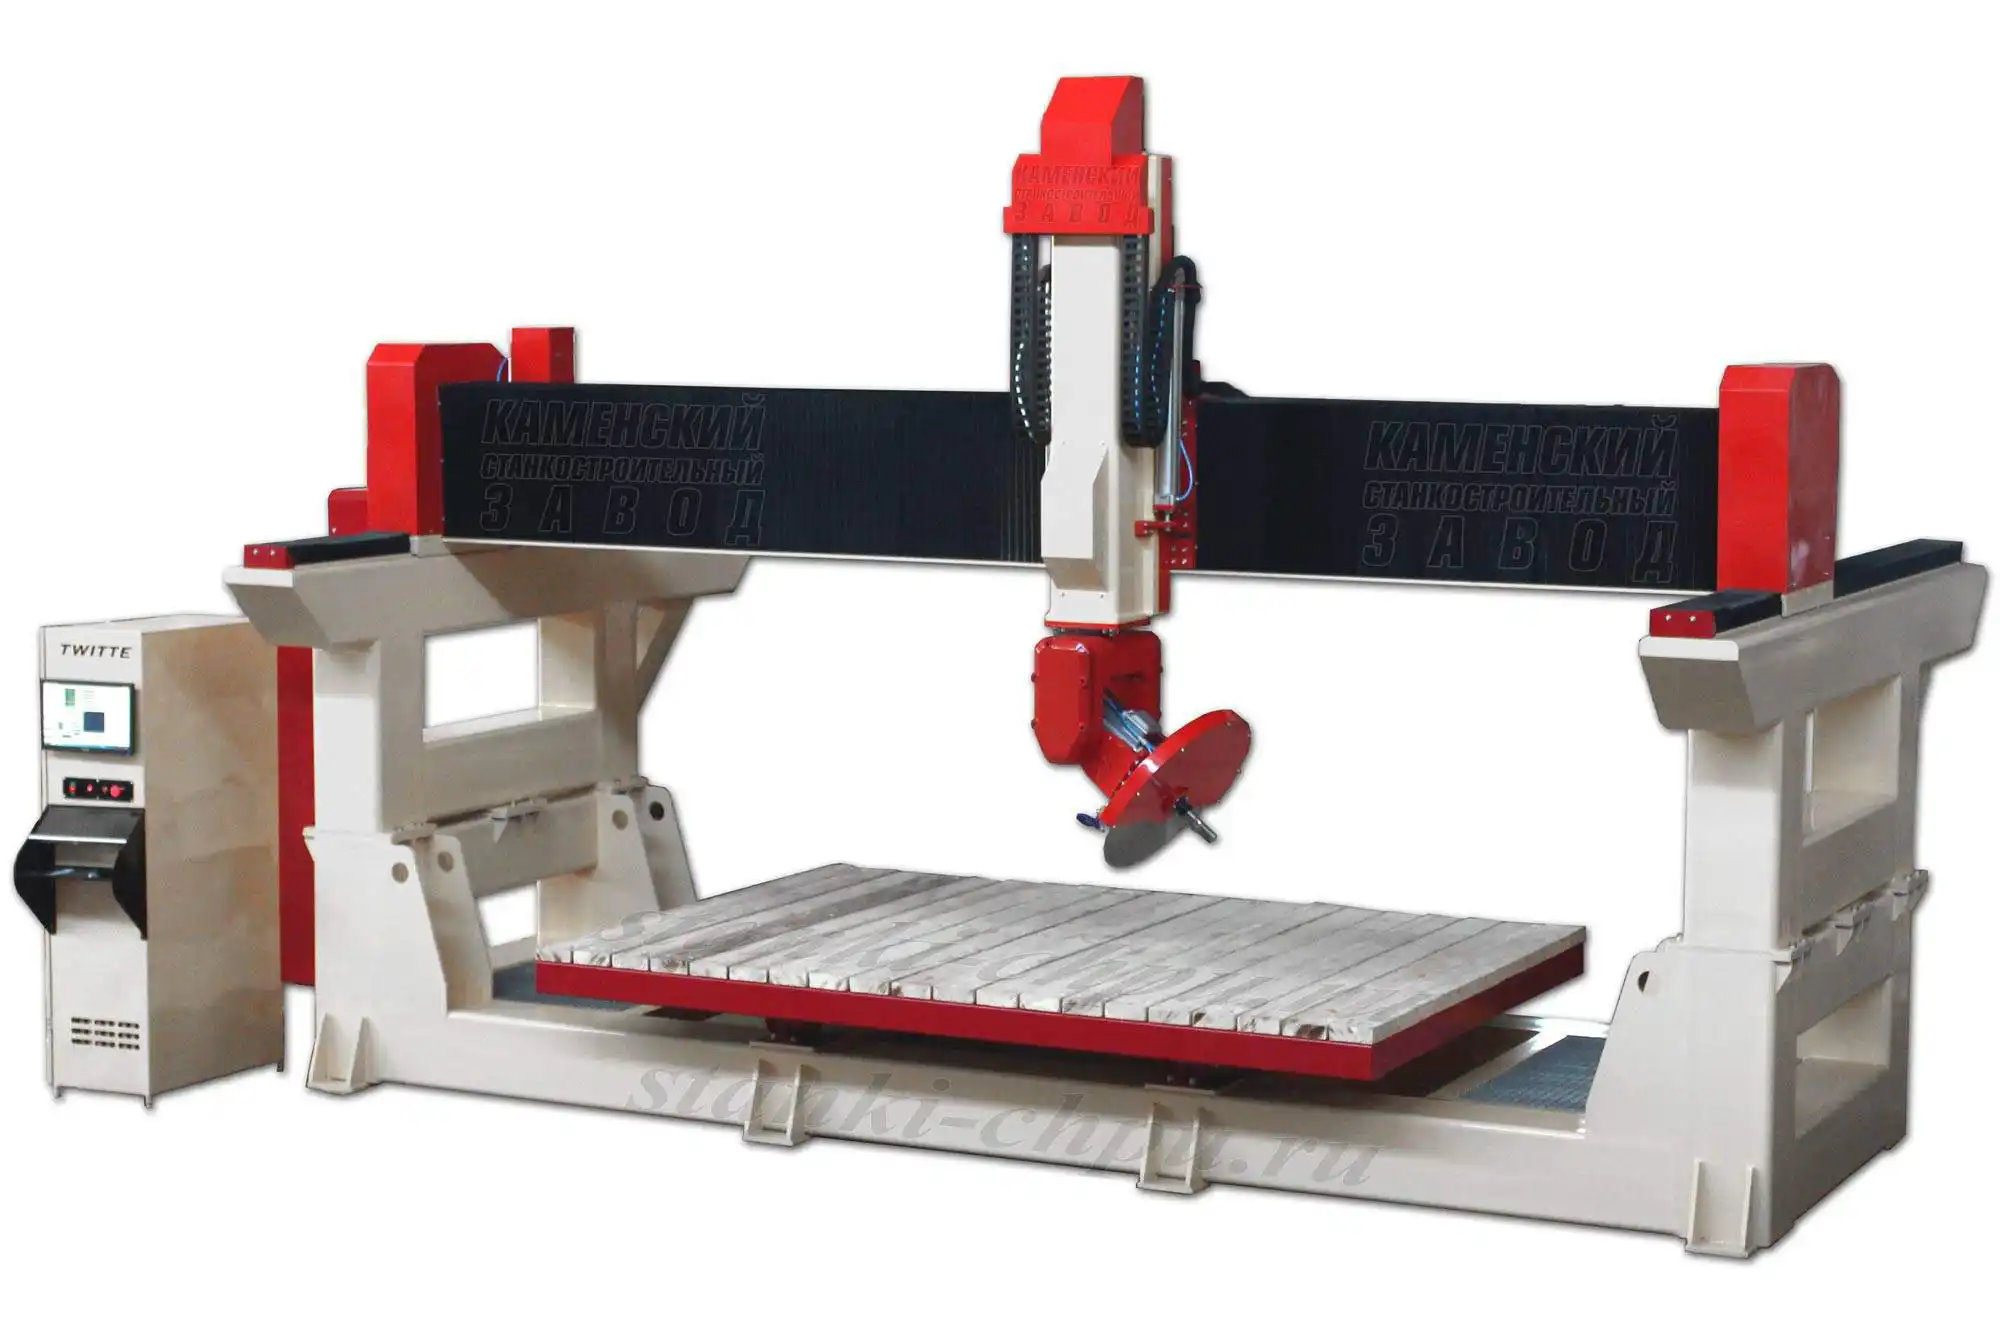
Карточка станка «МАСТЕР» → /product/20/
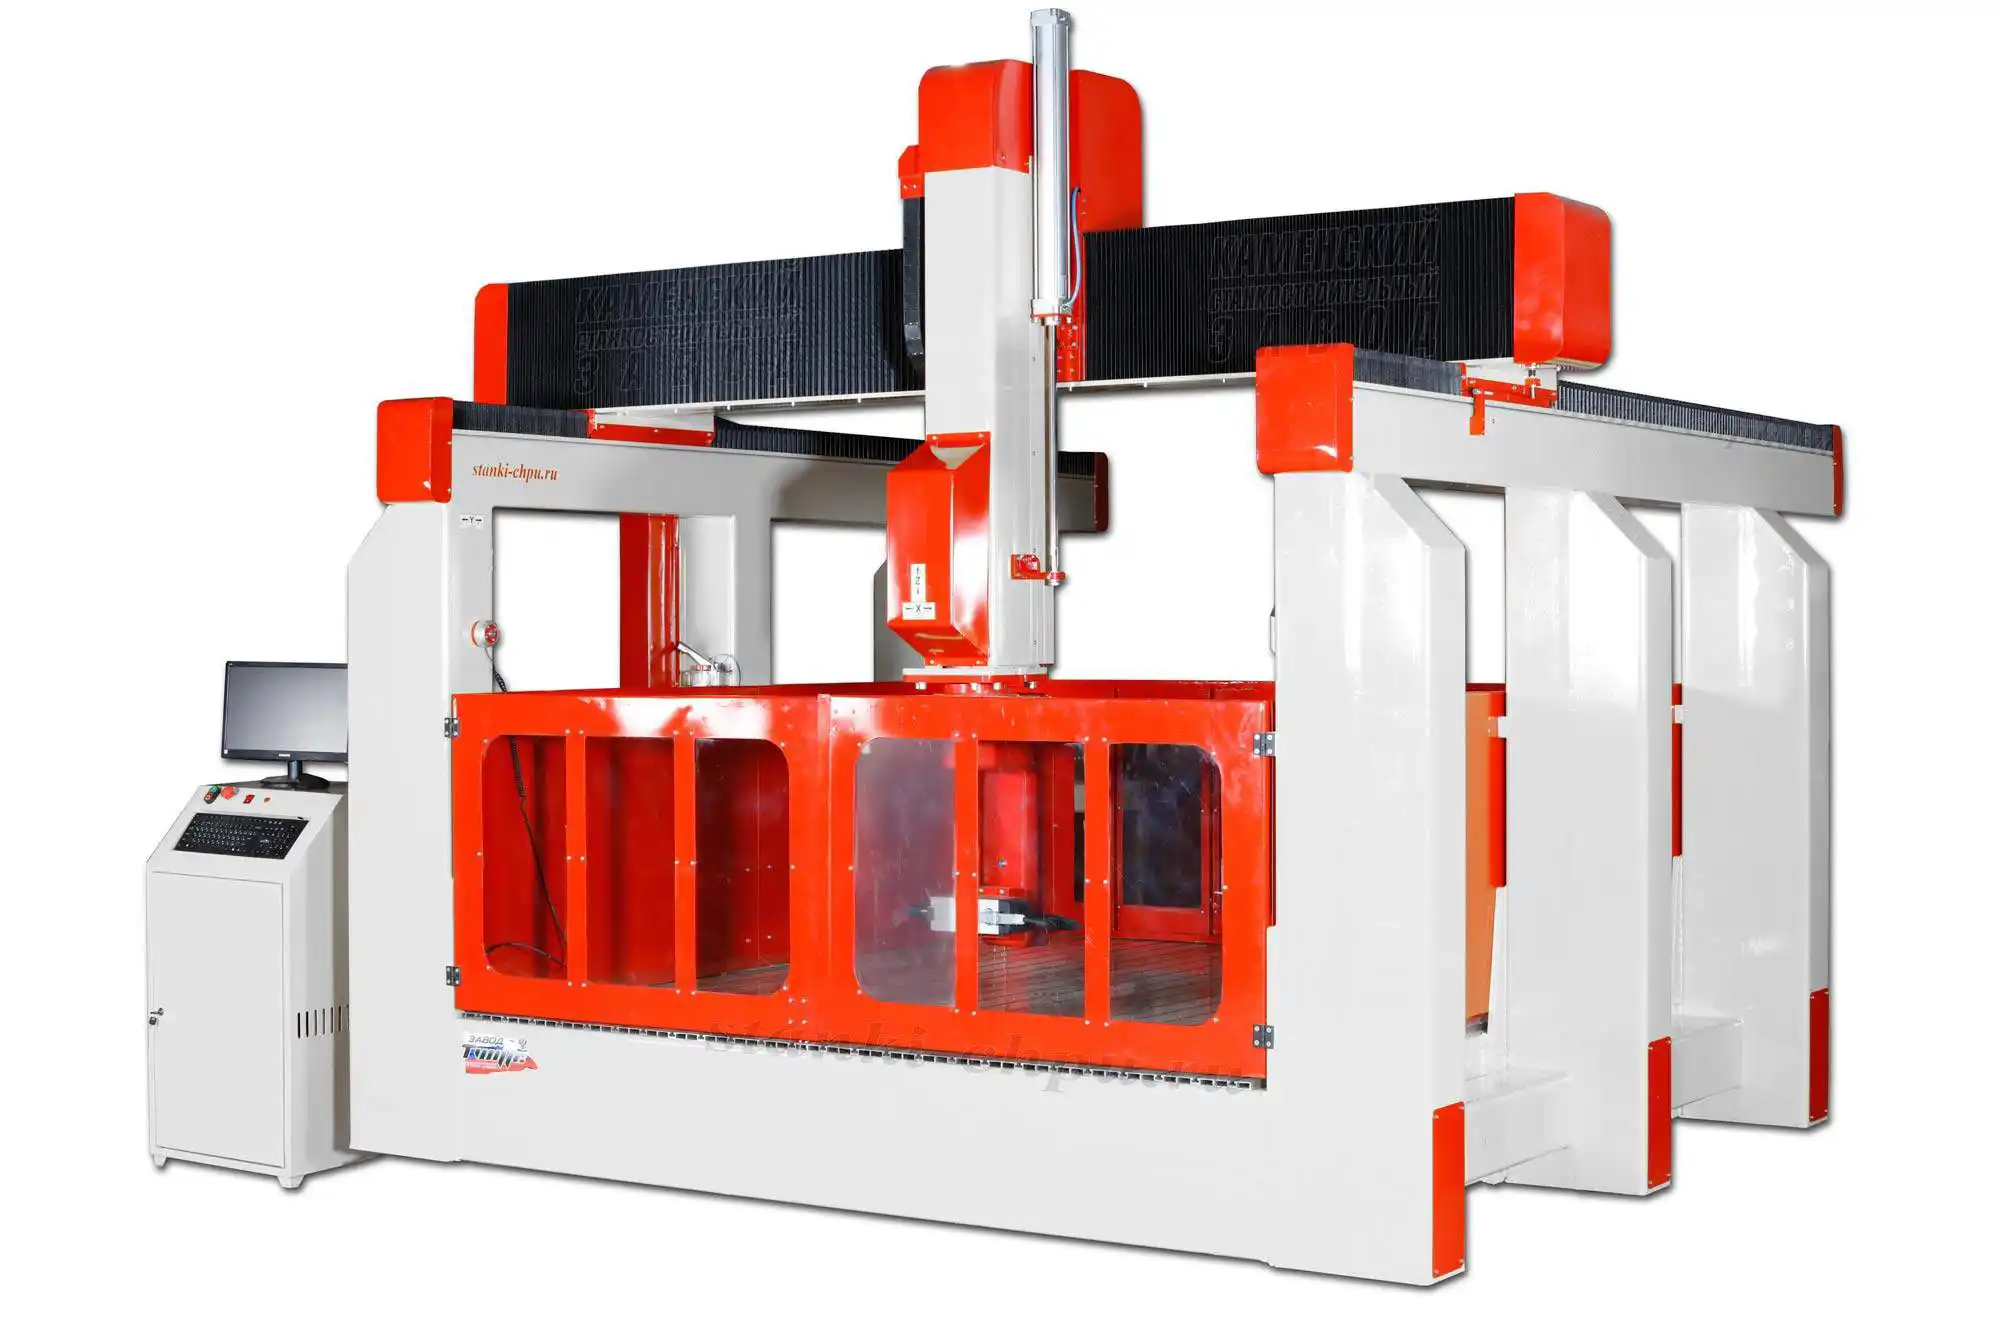
Карточка станка 17K → /product/16/
Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте геометрию и биение. По экономике карточка указывает обучение 8 часов, набор инструмента и библиотеку из 5000+ файлов балясин. Стоимость владения складывается из цены станка, инструмента, воды, электроэнергии и обслуживания; на серийных балясинах расходы хорошо предсказуемы, потому что изделия повторяются.
Практикум: курсы оператора ЧПУ на практике — балясина из мрамора
Задача. Есть CNC BALUSTER CUTTER, мраморная заготовка (цилиндр или брусок) и набор инструмента. Нужно изготовить балясину по чертежу: пройти полный цикл от приёмки до готового изделия.
Шаги. 1) Прочитайте паспорт: габариты обработки, число осей, привод, цену. 2) Проверьте механику: оси, люфты, состояние центров, систему подачи воды. 3) Закрепите заготовку между центрами, проверьте биение при медленном вращении. 4) Установите алмазный инструмент, проверьте его состояние. 5) Включите воду и проверьте водосбор. 6) Включите питание, проверьте аварийный стоп, задайте ноль по торцу. 7) Рассчитайте режим по мраморной строке таблицы модуля 7 и уточните пробным изделием. 8) Прогоните программу в симуляторе и выполните пробное точение на обрезке на 60 % подачи. 9) Выполните балясину. 10) Проверьте профиль и диаметры штангенциркулем и шаблоном; снимите изделие, отполируйте, уберите шлам.
Чертёж и УП. Дополнительное задание: подготовьте чертёж балясины с профилем и программу. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы изделие читалось однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить профиль-образующую балясины; 2) проставить диаметры и длины участков; 3) выгрузить DXF; 4) подготовить в CAM программу для токарных осей; 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Профиль балясины совпадает с чертежом в пределах допуска; поверхность ровная, без волн и сколов; диаметры «шеек» выдержаны; балясина не «провернулась» при точении; вода отводила тепло и шлам; параметры и файлы (чертёж, DXF, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какие габариты обработки у CNC BALUSTER CUTTER? Изделия длиной до 2 метров и диаметром до ⌀300 мм (рабочее поле 2000×⌀300 мм).
- К какой категории относится станок? «Специальные»: он оптимизирован под производство балясин из камня.
- Сколько у станка токарных осей и что это даёт? Две токарные оси: позволяют точить балясины сложного профиля и формы, а не только простой цилиндр.
- Чем балясинный станок отличается от пильного? Балясинный точит осесимметричные изделия вращением, пильный режет полотном (раскрой, плиты).
- Чем он отличается от фрезерного? Фрезерный снимает материал фрезой, создавая объём и рельеф; балясинный формирует поверхность вращения по профилю.
- Какая мощность привода? 11 кВт (в характеристиках указан «шпиндель 11 кВт», в описании — «двигатель 11 кВт»).
- Какие материалы обрабатывает станок? Гранит, мрамор, травертин, кварц, керамогранит.
- Почему мрамор удобен для первых балясин? Он мягче и обрабатывается быстрее, но склонен к сколам по прожилкам, поэтому подачу снижают на выходе.
- Как считаются обороты и подача?
n = 1000 × Vc / (π × D)иF = fz × z × n. - Какие стартовые режимы для мрамора? 12 000–18 000 об/мин, 300–800 мм/мин, 1–3 мм за проход, алмазный инструмент; точный режим — пробным изделием.
- Почему профиль балясины строят от образующей? Для осесимметричного изделия достаточно 2D-контура профиля, который при вращении даёт форму; это проще и надёжнее 3D-модели.
- Зачем вода при точении? Отводит тепло от кромки и выносит абразивный шлам; без неё кромка «горит», а инструмент быстро изнашивается.
- Что делают еженедельно? Смазывают оси и направляющие, проверяют люфт, затяжку и состояние центров, работу системы подачи воды.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Для чего нужен CNC BALUSTER CUTTER? О. Для производства балясин из камня: гранит, мрамор, травертин, кварц, керамогранит. Изделия — длиной до 2 метров и диаметром до ⌀300 мм.
В. Какие параметры у станка? О. По карточке: категория «Специальные», рабочее поле 2000×⌀300 мм, две токарные оси, привод 11 кВт, цена по запросу (в описании — 240 000 ₽).
В. Чем он отличается от деревянных балясинных станков завода? О. Деревянные (757, БИЗНЕС СТАРТ БАЛЯСИННЫЙ) работают с деревом; этот заточен под камень, поэтому использует воду, абразивный инструмент и другой крепёж.
В. Какие стартовые режимы для мрамора? О. 12 000–18 000 об/мин, подача 300–800 мм/мин, 1–3 мм за проход, алмазный инструмент; точный режим подбирают пробным изделием.
В. Можно ли точить витую балясину? О. Да, две токарные оси расширяют возможности профиля, но витые и неосесимметричные элементы требуют более сложной стратегии, чем простая образующая.
В. Что делать, если профиль «плывёт»? О. Проверьте крепление и биение заготовки, привязку и геометрию осей, а также привязку нуля по торцу. Камень не «уводит» сам по себе — чаще виноват люфт или перекос.
В. Нужна ли вода обязательно? О. Да, для камня это условие: вода отводит тепло и шлам. Без неё кромка «горит», а инструмент быстро выходит из строя.
Глоссарий
- Балясина — осесимметричный архитектурный элемент (стойка ограждения, лестницы).
- Токарная ось — ось, обеспечивающая вращение заготовки или согласованное движение при точении.
- Образующая — линия профиля, которая при вращении на 360° даёт поверхность изделия.
- Осесимметричное изделие — изделие, одинаковое по окружности.
- Алмазный инструмент — фрезы/боры с алмазным напылением для камня.
- Шлам — смесь воды и абразивной пыли при мокрой обработке камня.
- Биение — отклонение вращающейся заготовки/инструмента от идеальной оси.
- Привод — двигатель и передача, приводящие узлы станка в движение.
- Vc (скорость резания) — скорость относительного движения инструмента и материала, м/мин.
- fz (подача на зуб) — путь одного зуба инструмента за оборот, мм.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
- Симптом → причина → решение — формат диагностики, использованный в этом курсе.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Профиль «плывёт» | Перекос заготовки, люфт осей, неверный ноль | Проверить центровку, люфт и привязку нуля |
| Биение изделия | Слабый поджим центров, кривое базирование | Переставить заготовку, поджать центры |
| Сколы на торцах | Пережат центр, хрупкая порода | Ослабить поджим, снизить подачу на входе-выходе |
| Кромка «выгорает», цвет чёрный | Нет воды, завышена подача | Включить воду, снизить подачу |
| Поверхность «полируется», а не режется | Затуплен инструмент | Сменить инструмент, проверить режим |
| Балясина «провернулась» | Слабое крепление заготовки | Усилить зажим, перепроверить базирование |
| Шлам разносится по станку | Нет водоотведения или защиты узлов | Организовать лоток, чистить чаще |
| Привод греется, шум растёт | Износ инструмента/узлов, перегрузка | Сменить инструмент, проверить узлы |
| Профиль разный от детали к детали | Нестабильное базирование и подача | Зафиксировать способ базирования, проверить механику |
| Сбои на длинной программе | Помехи, проблемы с землёй | Развести сигнальные и силовые провода, проверить заземление |
Мысли вслух: чего нет на форумах
Про балясинные станки на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. CNC BALUSTER CUTTER — это рабочее поле 2000×⌀300 мм, две токарные оси, привод 11 кВт и цена по запросу (в описании карточки 240 000 ₽). Изделия — балясины диаметром до 300 мм и длиной до 2 метров, материалы — гранит, мрамор, травертин, кварц, керамогранит.
Первое, о чём обычно молчат, — что «точить» и «фрезеровать» балясину это разные вещи. На форумах спрашивают «Балясины на 3-х осях. Реально?» и «Балюстрада. Изготовление балясинок фрейзерным станком.» — и это про то, что осесимметричное изделие выгоднее точить вращением, а односторонние элементы (косы, витые балясины) уже требуют фрезеровки или дополнительной оси. Если ваша балясина сводится к телу вращения, точение быстрее и дешевле.
Второе — профиль строят от образующей, а не от «сложной 3D». Начинающему кажется, что нужна программа «для осей», но для тела вращения достаточно 2D-контура профиля: он при вращении даёт форму. Это проще, надёжнее и быстрее. Форумная тема «в какой проге на балясину для 4 оси G код сгенерировать?» — как раз про поиск софта, хотя вопрос чаще в понимании геометрии изделия.
Третье — камень не прощает крепежа. На форумах обсуждают инструмент, а проваливаются на базировании: пережатый центр даёт сколы на торцах, недожатый — проворот и биение. Держите единый способ установки между центрами, и балясины будут одинаковыми. Пара минут на настройку центров дешевле испорченной заготовки.
Четвёртое — порода меняет всё. Мрамор и травертин мягче: точатся быстрее, но мрамор склонен к сколам по прожилкам. Гранит и кварц твёрже: режим осторожнее, износ инструмента выше. Отдельных строк по травертину и кварцу в заводских материалах нет, поэтому их ведут от ближайшей породы и подтверждают пробным изделием. Это честнее выдуманной таблицы.
Пятое — вода, шлам и здоровье. Точение идёт с водой, а шлам оседает на узлах и работает как паста. Экономия на водоотведении и аспирации оборачивается ремонтом механики, а кремнезёмная пыль гранита вредна для дыхания. Щётка, лоток и отсос дешевле нового узла и больничного.
Шестое — экономика и ожидания. Карточка обещает доход и окупаемость в считаные месяцы, но это работает при потоке заказов и посчитанной себестоимости: сколько стоит заготовка, инструмент, вода и электричество на одну балясину. Хорошая новость в другом: балясины — повторяемое изделие, поэтому себестоимость предсказуема, а окупаемость считается по числу штук в месяц. И ещё: не беритесь за витую балясину на старте — начните с простого профиля и добейтесь повторяемости. Это отделяет стабильный заработок от «загадочных» браков.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- NASA. The Repair, Maintenance and Fabrication Facility in the Common Habitat Architecture (NASA Technical Reports, общественное достояние / PD). О вычитающем производстве деталей: [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40].
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О жёсткости как важном факторе эффективности станка: [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787].
- Elementary Machine Shop Practice (Internet Archive, общественное достояние / PD). О делительной головке и токарных приёмах как основе обработки тел вращения: [открытый корпус: ia_elementarymachi01palmgoog, чанк #148].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). Об оснастке, сокращающей время операции: [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12].
- Advanced Grinding Practice (Internet Archive, общественное достояние / PD). Об абразивах («карборунде» — карбиде кремния) для обработки твёрдых материалов: [открытый корпус: ia_advancedgrindin00jonegoog, чанк #536].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). Об износе инструмента по мощности привода: [открытый корпус: openalex_Twin-Control, чанк #490].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Режимы резания по материалам и правила выбора инструмента взяты из руководства завода docs/forum_content/MATERIALS_PROCESSING_GUIDE.md и базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- Станок ЧПУ балясинный для дерева и камня (757): паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-stanok-chpu-balyasinnyy-dlya-dereva-i-kamnya- - БИЗНЕС СТАРТ БАЛЯСИННЫЙ (по дереву): паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-stanok-po-derevu-biznes-start-balyasinnyy-sta - CNC MARBLE CUTTER: ленточнопильный станок по камню —
/blog/kurs-po-stanku-lentochnopilnyy-dlya-rezki-mramora-cnc-marble - 5-осевой 17K по камню: паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17 - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Mach3: настройка и работа —
/blog/mach3-i-soft-dlya-chpu - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- Станок ЧПУ по камню для резки балясин CNC BALUSTER CUTTER (этот курс) —
/product/24/ - Станок ЧПУ балясинный для дерева и камня (757) —
/product/11/ - БИЗНЕС СТАРТ БАЛЯСИННЫЙ (по дереву) —
/product/10/ - Ленточнопильный станок по камню CNC MARBLE CUTTER —
/product/23/ - Фрезерный 5-осевой станок ЧПУ по камню 17K —
/product/16/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для CNC BALUSTER CUTTER: приёмка и паспорт → механика и центры → базирование заготовки → охлаждение и водоотведение → проверка осей и нуля → симуляция и прогон в воздухе → пробное точение на 60 % подачи → контроль профиля и журнал станка.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-po-kamnyu-dlya-rezki-balyasin-cnc · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-po-kamnyu-dlya-rezki-balyasin-cnc.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-po-kamnyu-dlya-rezki-balyasin-cnc.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-po-kamnyu-dlya-rezki-balyasin-cnc.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.