
Курс по станку Станок ЧПУ лазерной резки металла CNC LASER METAL CUTTER — станок ЧПУ завода Тва (id 29): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Станок ЧПУ лазерной резки металла CNC LASER METAL CUTTER — станок ЧПУ завода Тва (id 29): паспорт, устройство, настройка, обслуживание.
Курс по станку CNC LASER METAL CUTTER (ЧПУ-лазерная резка металла): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: станок ЧПУ лазерной резки металла CNC LASER > METAL CUTTER (карточка /product/29/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-lazernoy-rezki-metalla-cnc-laser- > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-stanok-chpu-lazernoy-rezki-metalla-cnc-laser-.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-08. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/29.md; база знаний завода > /docs/forum_content/CNC_KNOWLEDGE_BASE.md; каталог /product/*.md; открытый корпус PD/CC. > Вымышленных значений в курсе нет. > - Оговорка по карточке. В характеристиках строка мощности подписана «шпиндель 1 кВт - 6 кВт», но у > лазерного станка это источник (мощность лазера), а не шпиндель. Так это и трактуется в курсе; > точные данные подтверждайте паспортом. > - Как цитировать: cite_as: «Завод Твайт, курс „CNC LASER METAL CUTTER: лазерная резка металла — > паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте > первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «Лазерные станки: программы и режимы», «Плазменная резка: программы и > постпроцессоры», «SMK: 5-осевой по металлам и камню», «Механика ЧПУ: ШВП, направляющие, люфты и > жёсткость».
CNC LASER METAL CUTTER — промышленный станок лазерной резки металла, и для обучения ЧПУ программированию с нуля он полезен тем, что представляет отдельный класс оборудования: не фрезер, а термическую резку. Тем, кто проходит курсы оператора ЧПУ, он даёт навык, который прямо кормит: раскрой листового металла — регулярный заказ металлоконструкций и машиностроения. А тому, кто хочет как научиться работать на станке с ЧПУ осознанно, CNC LASER METAL CUTTER даёт промышленную базу: рабочее поле 1500×3000 или 1500×6000 мм, источник мощностью 1–6 кВт, резка металла толщиной до 25 мм и точность ±0,05 мм.
Чему научитесь. Читать паспорт и карточку; понимать, чем лазерный рез отличается от механического; разбираться в источнике лазера и оптике; держать точность ±0,05 мм; настраивать режим (мощность, скорость, фокус, газ, сопло); готовить раскрой из CAD/DXF; подбирать параметры под сталь, нержавейку и алюминий; организовывать вложенность деталей на листе; обеспечивать безопасность лазера; обслуживать станок и диагностировать типовые сбои.
Предпосылки. Базовое понимание механики и основ электрики, навыки измерений (штангенциркуль, микрометр), знакомство с координатами и основами G-кода, умение работать с векторной графикой (DXF). Опыт резки металла полезен, но не обязателен.
Безопасность. Лазерное излучение опасно для глаз и кожи: не смотрите в луч и его отражения, работайте только с закрытой рабочей зоной и в защитных очках. Отражающие металлы (алюминий, латунь) дают отражённый луч — это отдельный риск, поэтому следите за защитой. Дымоудаление обязательно: при резке образуются дым и мелкая пыль. Высокое напряжение источника лазера смертельно опасно: обслуживание — только при полном отключении питания и разрядке конденсаторов. Газовые баллоны (кислород или азот) закрепляйте и держите вдали от тепла. Осторожно с горячим металлом после резки: кромка и деталь остаются горячими. Аварийный стоп должен быть доступен с рабочего места. Не оставляйте лист без фиксации: лёгкий лист может «поехать» под соплом.

Содержание
- Обучение ЧПУ программированию с нуля: CNC LASER METAL CUTTER
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Как работает волоконный лазерный рез
- Модуль 3. Рабочее поле 1500×3000 / 1500×6000 и типовые листы
- Модуль 4. Источник 1–6 кВт и толщина до 25 мм
- Модуль 5. Точность ±0,05 мм и повторяемость ±0,02 мм
- Модуль 6. Скорость: 15 м/мин на тонком, 2 м/мин на толстом
- Модуль 7. Настройки режима: мощность, скорость, фокус, газ, сопло
- Модуль 8. Программирование раскроя: DXF, вложенность, табы
- Модуль 9. Материалы: сталь, нержавейка, алюминий
- Модуль 10. Качество реза и зона термического влияния
- Модуль 11. Крепление листа и безопасность лазера
- Модуль 12. Первый запуск и пробный рез
- Модуль 13. Обслуживание и экономика
- Практикум: курсы оператора ЧПУ на практике — раскрой листа на детали
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: CNC LASER METAL CUTTER
CNC LASER METAL CUTTER — станок категории «Лазерные» с рабочим полем 1500×3000 или 1500×6000 мм и источником лазера мощностью 1–6 кВт. Цена — по запросу (в описании карточки — от 2 500 000 ₽), наличие — в наличии. Резка металла — толщиной до 25 мм с точностью ±0,05 мм и повторяемостью ±0,02 мм; скорость — до 15 м/мин на тонких материалах и до 2 м/мин на толстых. Материалы: чёрные и цветные металлы, нержавеющая сталь, алюминий.
Держите в голове цепочку. Раскрой готовят в CAD (чертёж в контуре), экспортируют в DXF, гнездят детали на листе и получают управляющую программу; контроллер ведёт портал и режущую головку по контуру; источник лазера через оптику фокусирует луч, а сопло подаёт газ и выдувает расплав; дымоудаление уносит дым, а станок возвращает готовые детали и обрезь. Лазерная резка — это вычитающее (разделяющее) производство: материал удаляется, а не добавляется [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40].
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «Волоконные лазеры», «Изготовление деталий из листового металла (лазерная резка)» и «Гидроабразивная и лазерная резка металла до 50 мм. Недорого. Москва.», разбирается с «Волоконный маркер - гравировка металла» и «Гравировка меди на оптоволоконном лазере», а по настройке — «Автофокусировка лазера» и «Безопасное применение и использование лазера». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
CNC LASER METAL CUTTER — станок категории «Лазерные» с рабочим полем 1500×3000 или 1500×6000 мм и источником лазера 1–6 кВт. Резка до 25 мм, точность ±0,05 мм, повторяемость ±0,02 мм. Цена — по запросу (в описании от 2 500 000 ₽), наличие — в наличии.
Почему так. В карточке важно видеть связку «лист → толщина → режим». У лазерного станка первым делом смотрят рабочую зону: 1500×3000 мм — стандартный лист, 1500×6000 мм — удлинённый; это определяет, какие заказы станок берёт. Второе — мощность источника: 1–6 кВт задают максимальную толщину и скорость. Третье — материалы: чёрные и цветные металлы, нержавейка, алюминий. И одна деталь в карточке: строка мощности подписана «шпиндель 1 кВт - 6 кВт», но у лазера это источник (мощность лазера), а не шпиндель — так и читайте. Читать карточку нужно так: сначала характеристики, потом описание.
Проверка. Выпишите пять чисел: рабочее поле (оба варианта), мощность источника, максимальную толщину, точность и повторяемость. Сверьте с заказом: проходит ли лист по полю, хватает ли мощности под толщину и материал. Отдельно посмотрите комплект: обучение оператора 3 дня, расширенное обучение по настройке 16 ч. Уточните также наличие расходников — линзы, защитного стекла, сопла и газа: от них зависит, как быстро станок выйдет на рабочий режим и сколько простоит без них в разгар заказа. И проверьте, есть ли на участке место под длинную конфигурацию 1500×6000 мм с доступом для загрузки листа: это влияет на выбор ещё до покупки.
Модуль 2. Как работает волоконный лазерный рез
Лазерный станок режет металл сфокусированным лучом: оптика собирает излучение в пятно, металл плавится, а поток газа (кислород или азот) выдувает расплав из зоны реза.
Почему так. Заводская база знаний делит лазеры на два типа: CO2 (40–150 Вт, дерево, акрил, кожа) и волоконные (1000–6000 Вт, сталь, нержавейка, алюминий, латунь, медь) [база знаний завода, CNC_KNOWLEDGE_BASE.md]. Наш станок — из второго класса: волоконный источник. У такого реза нет механического контакта инструмента и заготовки, поэтому нет износа «реза» и почти нет силового воздействия на деталь; вместо этого важны мощность, фокус и газ. Форумная тема «Волоконные лазеры» — про этот класс машин.
Важно понимать и разницу с механической резкой: у лазера нет лезвия, поэтому нет такого износа режущего инструмента — расходниками становятся оптика и сопло. Зато качество реза зависит от многих настроек, и «поставил и забыл» здесь не работает.
Проверка. Убедитесь, что источник — волоконный (для металла), а не CO2. Проверьте, что оптика и сопло чистые, а защитное стекло (если есть) в порядке. Сделайте пробный рез на тонком металле и посмотрите качество кромки.
Модуль 3. Рабочее поле 1500×3000 / 1500×6000 и типовые листы
Станок предлагается в двух размерах: 1500×3000 мм и 1500×6000 мм. Ширина 1500 мм — под стандартный лист, длина — 3000 или 6000 мм.
Почему так. Габарит определяет, какие заказы станок закрывает. 1500×3000 мм — базовый лист для металлоконструкций, деталей и заготовок; 1500×6000 мм берёт длинные детали без стыков, что важно там, где сварной стык недопустим. Выбор конфигурации — компромисс между универсальностью и площадью цеха: длинный станок требует места, но экономит время на длинных заказах.

Проверка. Возьмите самый крупный типовой заказ и приложите его габарит к полю. Проверьте, что деталь помещается с припуском на крепление и что обрезь не мешает ходу портала. Для длинных деталей оцените, хватит ли 3000 мм или нужен вариант 6000 мм.
Модуль 4. Источник 1–6 кВт и толщина до 25 мм
Мощность источника — от 1 до 6 кВт. По карточке она обеспечивает резку металла толщиной до 25 мм.
Почему так. Мощность источника задаёт, какую толщину станок режет уверенно и на какой скорости. Тонкий металл режут на высокой скорости и малой мощности; толстый — на большой мощности и меньшей скорости. Заводская база знаний описывает волоконные лазеры диапазона 1000–6000 Вт для стали, нержавейки, алюминия, латуни и меди [база знаний завода, CNC_KNOWLEDGE_BASE.md]. Мощность — не «чем больше, тем лучше»: важен подбор под задачу, иначе тонкий металл пережигается, а кромка теряет качество.
Мощность удобно мыслить как «бюджет тепла на метр реза»: чем толще металл, тем больше тепла нужно на единицу длины, поэтому скорость падает. Именно поэтому у станка разные скорости для тонкого и толстого — это не прихоть, а следствие баланса.

Проверка. Подберите мощность под материал и толщину и проверьте результат пробным резом. Оцените кромку: у верного режима она чистая, без грата внизу. Не гоните мощность «на всякий случай»: это лишнее тепло и деформация тонких деталей.
Модуль 5. Точность ±0,05 мм и повторяемость ±0,02 мм
Карточка заявляет точность позиционирования ±0,05 мм и повторяемость ±0,02 мм. Это два разных обещания, и для серии важнее второе.
Почему так. Точность говорит, насколько близко головка выходит в заданную координату; повторяемость — насколько схожи детали от заказа к заказу. Серию «убивает» люфт: если при реверсе индикатор показывает лишние сотки, каждая следующая деталь «плавает». Шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту: Steps_new = Steps_old × (Commanded / Actual). Точность портала держится на жёсткости и направляющих; в расчётах станков податливость узлов учитывают отдельно [открытый корпус: openalex_Twin-Control, чанк #143]. В метрологии станков есть тесты по диагоналям корпуса (ISO 230-6), которые ловят накопленную ошибку и перпендикулярность пар осей [открытый корпус: openalex_Twin-Control, чанк #419].
Проверка. Прорежьте тестовый контур (например, круг и квадрат) и измерьте деталь штангенциркулем и по диагонали. Повторите несколько раз и сравните результаты: так проверяют повторяемость. Убедитесь, что приводы не теряют шагов на высоких скоростях.
Модуль 6. Скорость: 15 м/мин на тонком, 2 м/мин на толстом
Карточка указывает скорость резки до 15 м/мин для тонких материалов и до 2 м/мин для толстых.
Почему так. Скорость и мощность связаны обратно толщине: тонкий лист режут быстро, толстый — медленно. Это не «настройка по вкусу», а баланс: слишком медленно на тонком металле — перегрев и грат; слишком быстро на толстом — недожёг и неразрезанный контур. Отсюда практическое правило: скорость подбирают под толщину и материал, а мощность — под скорость.

Проверка. Стартуйте со средней скорости и смотрите на кромку и низ детали: ровная кромка без грата — признак верного режима. Для каждой толщины и материала держите свою строку параметров в журнале.
Модуль 7. Настройки режима: мощность, скорость, фокус, газ, сопло
Режим лазерного реза — это набор настроек: мощность (в % от источника), скорость подачи, положение фокуса, тип и давление газа, высота режущего сопла.
Почему так. Каждая настройка решает свою задачу. Фокус задаёт, где собирается луч: неверный фокус — широкий рез, грат и потеря мощности. Газ выдувает расплав: кислород ускоряет рез стали, азот даёт чистую кромку на нержавейке. Высота сопла влияет на стабильность реза. Мощность и скорость — основной баланс. Понимание этих «ручек» важнее, чем поиск «волшебной таблицы»: заводское руководство прямо предлагает сообщать о найденных параметрах, а не считать их неизменными. Настройки ввода-вывода и осей в типовом ПО (например, Mach3) правятся через Config → Ports and Pins и Config → Motor Tuning.
Практически настройка выглядит так: сначала задают фокус под толщину, затем газ под материал, а мощностью и скоростью «доводят» кромку до чистой. Если рез не прорубает — снижают скорость или поднимают мощность; если кромка пережжена — наоборот. По сути, вы двигаетесь по двум осям — теплу и скорости, — пока не получите ровный рез.
Проверка. Отработайте один материал, меняя по одному параметру, и запишите результат. Держите журнал: толщина, материал, мощность, скорость, фокус, газ. Форумная тема «Автофокусировка лазера» — про упрощение этой работы: современные головки находят фокус автоматически.
Модуль 8. Программирование раскроя: DXF, вложенность, табы
Программу раскроя получают из чертежа: контур деталей импортируют из DXF/CAD, размещают на листе (вложенность) и задают параметры реза. Для тонких лёгких деталей иногда оставляют «табы» — перемычки, чтобы деталь не выпала и не сместилась.
Почему так. Лазерный рез — контурная задача, и здесь важны две вещи: порядок резов и вложенность. Порядок влияет на то, не «уведёт» ли деталь, когда она освободится от листа; вложенность экономит металл. В отличие от фрезерования, здесь нет съёма «в глубину»: рез идёт по контуру насквозь, поэтому программа проще, но требования к раскладке выше (обрезь, остающиеся связи, доступ к контуру). Форумная тема «Изготовление деталий из листового металла (лазерная резка)» — типовой заказ, который начинается именно с раскладки.
Вложенность считают не «на глаз»: детали размещают с учётом общего контура и мостиков между ними. Иногда выгоднее оставить детали на общей перемычке и снять весь «гребень» целиком, чем резать каждый контур отдельно: это экономит и металл, и время.
Проверка. Подготовьте раскладку нескольких одинаковых деталей на листе и оцените отход и число переездов. Проверьте, что порядок резов не «роняет» детали и что табы (если есть) держат их до конца.
Модуль 9. Материалы: сталь, нержавейка, алюминий
Станок режет чёрные и цветные металлы, нержавеющую сталь и алюминий. Материал определяет тип газа и режим.
Почему так. У разных металлов разное поведение под лучом. Углеродистая сталь хорошо режется с кислородом (кислород помогает горению). Нержавеющая сталь и алюминий требуют азота: они образуют оксиды, и кислород испортил бы кромку. Алюминий вдобавок отражает луч, что важно для безопасности. Отсюда вывод: «один режим на все металлы» не работает — меняются газ и параметры. Форумные темы «Волоконный маркер - гравировка металла» и «Гравировка меди на оптоволоконном лазере» показывают, что и цветные металлы (латунь, медь) уверенно обрабатываются волоконным лазером, но требуют своего подхода.
Ещё один нюанс — толщина и покрытие. Оцинковка и окрашенный металл ведут себя иначе: покрытие испаряется и требует хорошего дымоудаления. Медь и латунь режутся, но требуют тонкой настройки: они хорошо проводят тепло, поэтому режим подбирают аккуратно, а отражения контролируют.
Проверка. Для каждой группы (сталь / нержавейка / алюминий) держите отдельную строку параметров. Проверяйте кромку и наличие грата. Для отражающих металлов дополнительно следите за защитой от отражённого луча.
Модуль 10. Качество реза и зона термического влияния
Карточка отдельно отмечает минимальную зону термического влияния: чистый рез без деформаций и окалины.
Почему так. Лазер режет теплом, и вокруг реза металл нагревается. Чем меньше зона нагрева, тем меньше деформация и «поводка» тонких деталей. Это ключевое преимущество лазера перед, скажем, плазмой или газовой резкой на тонком металле: узкий рез, малая зона влияния, аккуратная кромка. Но оно достигается правильным режимом и газом: перегрев (слишком медленно/мощно) — и зона влияния растёт, кромка темнеет, тонкая деталь ведёт.
Проверка. Оцените кромку и зону нагрева на пробной детали (по цвету и по измерению). Для тонких деталей проверьте, не «повело» ли её после раскроя. Подберите режим так, чтобы зона влияния была минимальной при полном прорубании контура.
Модуль 11. Крепление листа и безопасность лазера
Лист укладывают на стол (часто на решётку) и фиксируют так, чтобы он не «поехал» под соплом; лёгкие и тонкие листы особенно склонны к смещению. Отдельно — защита людей: закрытая зона, защитные очки, дымоудаление.
Почему так. Плохое крепление листа — причина смещений и брака: тонкий металл может приподняться и задеть сопло. Оснастка и крепление вообще нужны для сокращения времени операции и повышения производительности [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12]. А безопасность именно у лазера критична: излучение опасно для глаз, а отражения от блестящего металла — отдельный риск. Форумная тема «Безопасное применение и использование лазера» — про это.
Проверка. Проверьте фиксацию листа по краям и в середине, отсутствие коробления. Убедитесь, что защитные очки на месте, зона закрыта, дымоудаление работает, а баллоны закреплены. Проверьте кнопку аварийного останова до пуска.
Модуль 12. Первый запуск и пробный рез
Первый запуск ведут по шагам: проверить механику, оптику и сопло, крепление листа, включить питание и источник, проверить аварийный стоп и дымоудаление, выполнить Homing, выставить фокус, задать начало реза (ноль), прогнать контур на малой мощности/скорости в стороне, и только потом резать деталь.
Почему так. Ошибка на лазере стоит дорого: неверный режим или смещённый ноль оборачиваются испорченным листом и потерей времени. Поэтому «сначала проверить, потом резать»: пробный рез на «жертвенном» участке показывает и фокус, и прорез, и качество кромки. При высоких скоростях особенно важно убедиться, что приводы не теряют шагов.
Отдельно проверьте фокус перед серией: смещение фокуса на десятые доли миллиметра меняет ширину реза и качество кромки. На тонком металле это заметно сразу, на толстом — по грату внизу. Поэтому пробный рез делает не «только новый оператор», а каждый, кто меняет материал или толщину.

Проверка. Проведите пробный рез на 60 % режима и оцените кромку и низ детали. Убедитесь, что контур прорублен насквозь, а размеры совпадают с чертежом. Только после этого запускайте полноценный раскрой.
Модуль 13. Обслуживание и экономика
Обслуживание лазерного станка — это чистота оптики, сопла и стола плюс контроль механики. Каждая смена: очистить сопло и защитное стекло, убрать обрезь и шлак со стола, проверить дымоудаление. Еженедельно: протереть оптику по регламенту, проверить направляющие и смазку, состояние решётки стола. Раз в квартал: проверить точность и повторяемость, осмотреть источник и систему охлаждения.
Почему так. У лазера главный враг — грязь на оптике: загрязнённая линза снижает мощность и портит рез, а в пределе жжёт стекло. Обрезь и шлак на столе мешают ходу и создают риск. Профилактика дешевле ремонта, а на лазере — кратно, потому что источник и оптика дороги.
Отдельный расходник — защитное стекло и линза: их меняют по регламенту и при загрязнении. Баллоны с газом ведут по расходу и заказывают новые заранее: остановка из-за «пустого баллона» в разгар заказа обиднее многих поломок.
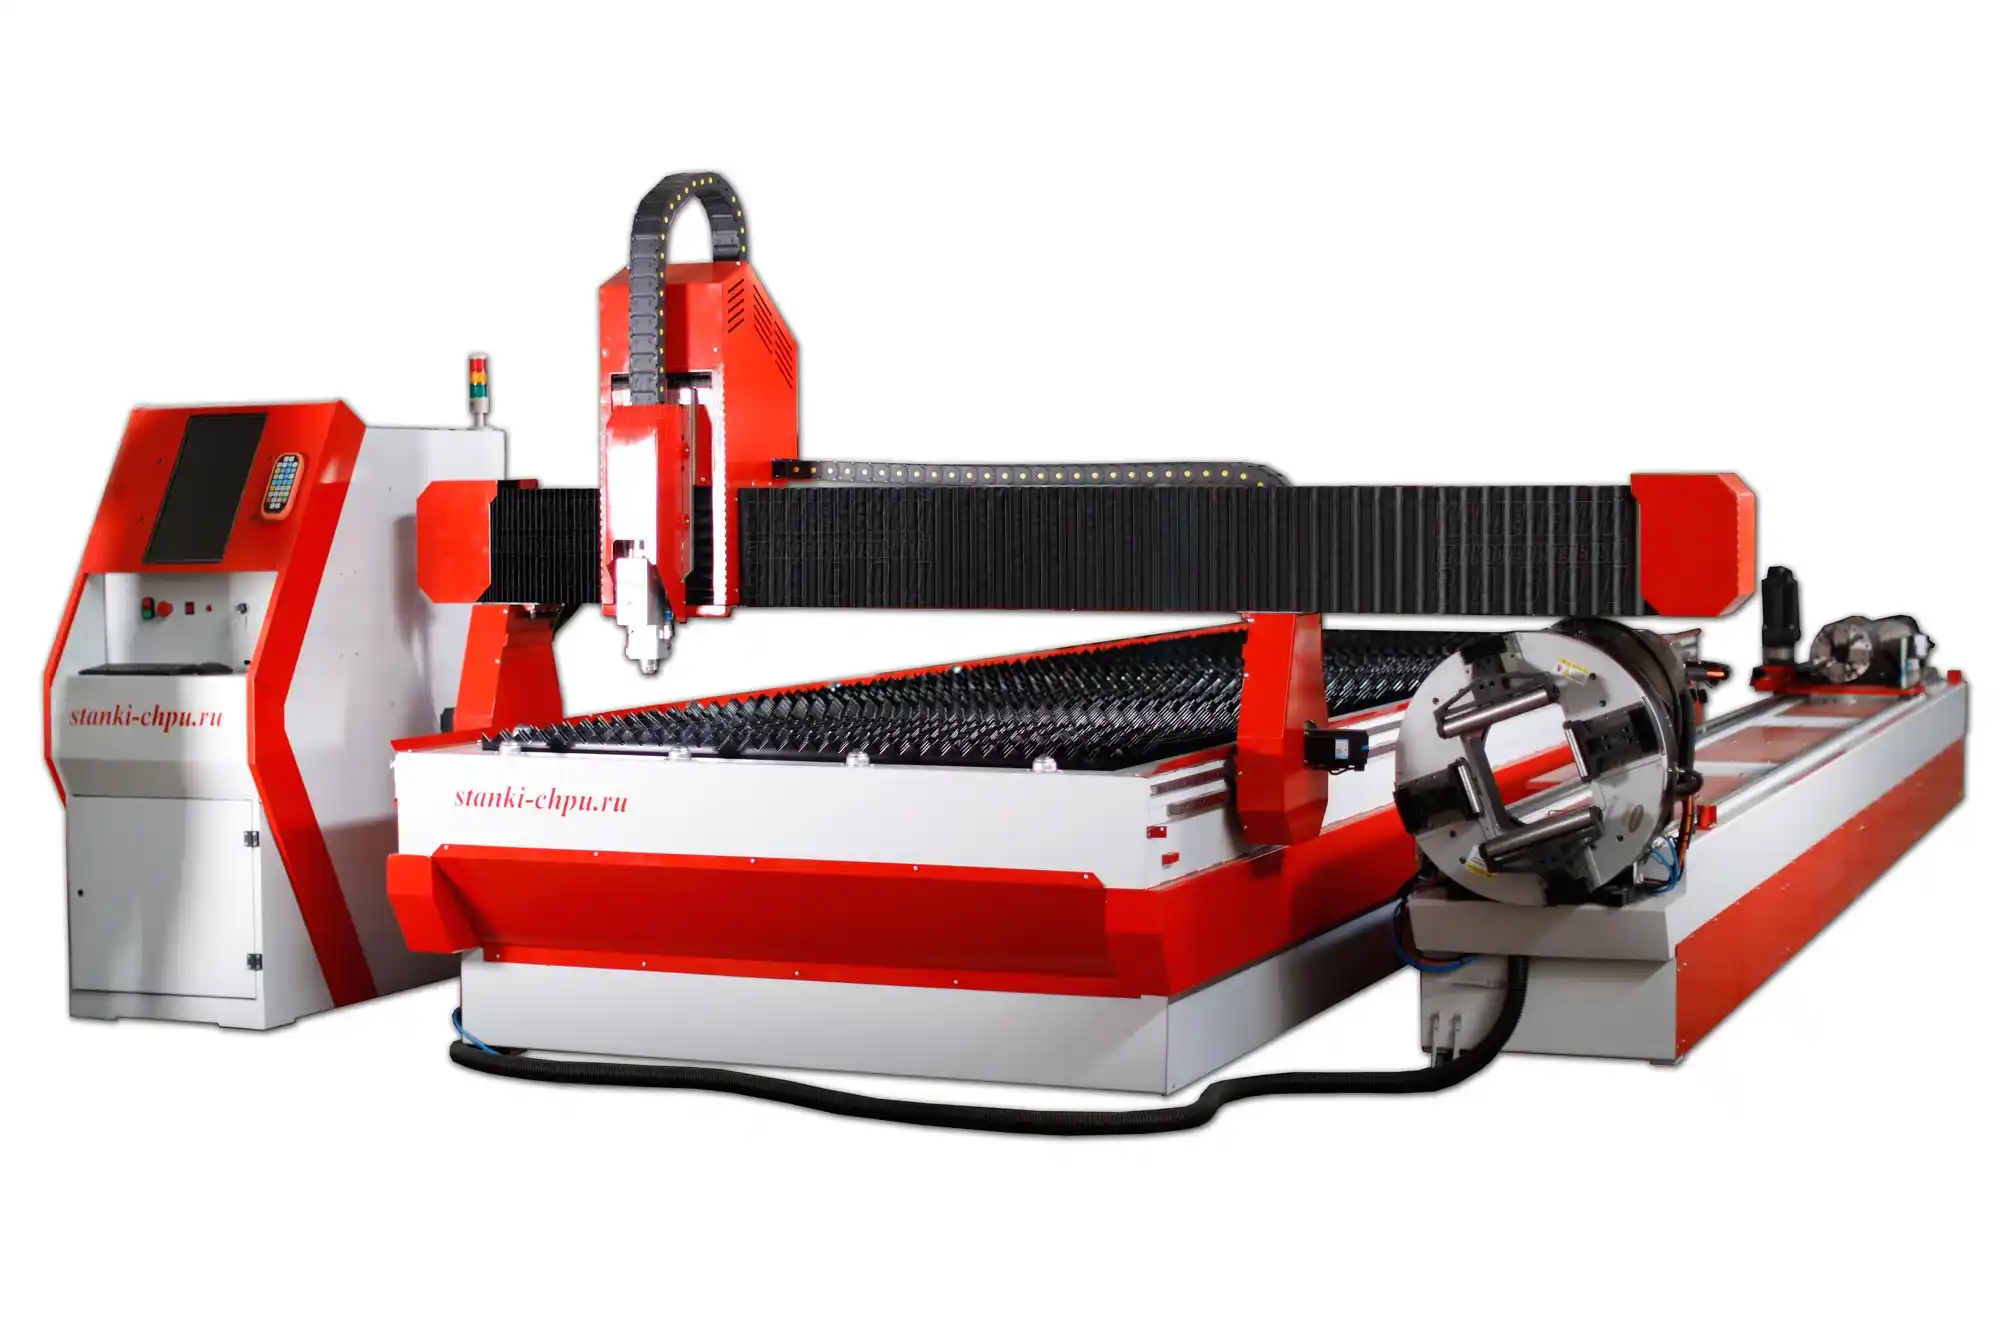
Карточка станка CNC LASER METAL CUTTER → /product/29/
Карточка обрабатывающего центра РАКЕТА → /product/18/
Карточка станка SMK → /product/19/
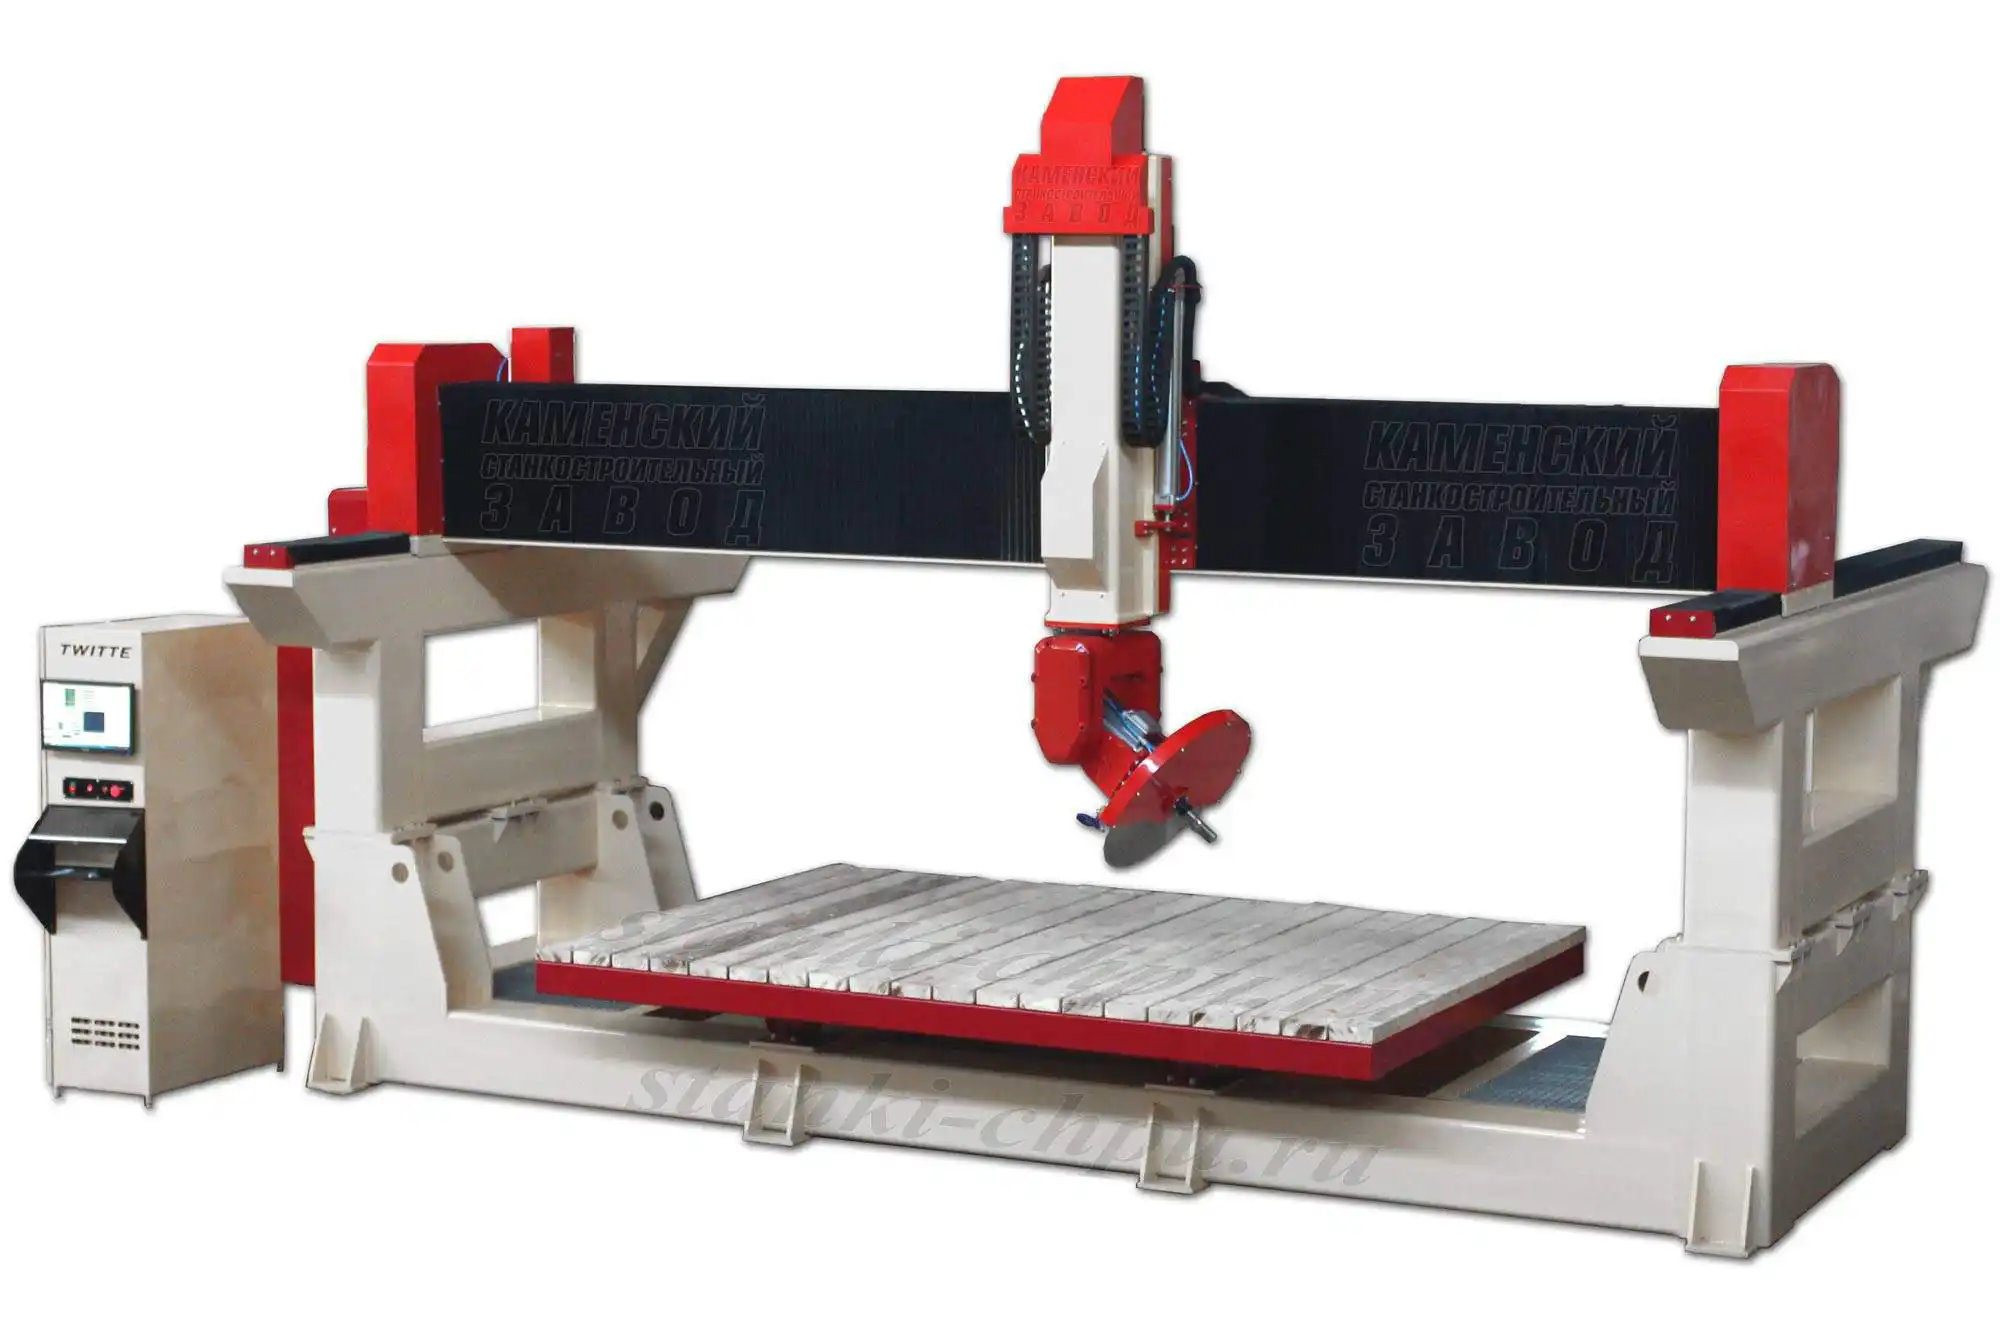
Карточка станка «МАСТЕР» → /product/20/
Проверка. Заведите чек-лист и отмечайте даты. По экономике карточка указывает цену от 2 500 000 ₽, обучение оператора 3 дня, расширенное обучение 16 ч. Стоимость владения складывается из цены станка, газа, электричества, смены расходников оптики и обслуживания; на больших заказах эти затраты размываются по стоимости деталей. Экономику считайте на реальном потоке заказов.
Практикум: курсы оператора ЧПУ на практике — раскрой листа на детали
Задача. Есть CNC LASER METAL CUTTER, лист стали и чертёж серии одинаковых деталей (например, фланцев). Нужно раскроить лист и получить детали по чертежу. Пройти полный цикл от приёмки до готовых деталей.
Шаги. 1) Прочитайте паспорт: поле, мощность, толщину, точность. 2) Проверьте станок: механику, оптику, сопло, дымоудаление. 3) Уложите и зафиксируйте лист, проверьте отсутствие коробления. 4) Включите питание и источник, проверьте аварийный стоп. 5) Выполните Homing и выставьте фокус. 6) Задайте начало реза (ноль) по краю листа. 7) Подберите режим под толщину и материал (мощность, скорость, газ, фокус). 8) Сделайте пробный рез на жертвенном участке и оцените кромку. 9) Запустите раскрой с вложенностью. 10) Снимите детали, уберите обрезь, проверьте размеры, запишите параметры в журнал.
Чертёж и УП. Дополнительное задание: подготовьте чертёж детали и раскладку. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы детали читались однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить контуры деталей; 2) проставить габариты; 3) выгрузить DXF; 4) сделать вложенность на листе и задать параметры реза; 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Детали совпадают с чертежом в пределах допуска; кромка чистая, без грата и «пережога»; контур прорублен насквозь; лист не сместился; дымоудаление работало; параметры и файлы (чертёж, DXF, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у станка? В двух вариантах: 1500×3000 мм или 1500×6000 мм.
- Какова мощность источника и что она задаёт? 1–6 кВт; от неё зависят максимальная толщина и скорость резки.
- Какая максимальная толщина резки по карточке? До 25 мм.
- Какая точность и повторяемость заявлены? Точность позиционирования ±0,05 мм, повторяемость ±0,02 мм.
- Какие скорости указаны? До 15 м/мин на тонких материалах и до 2 м/мин на толстых.
- Какие материалы режет станок? Чёрные и цветные металлы, нержавеющая сталь, алюминий.
- Чем волоконный лазер отличается от CO2? Волоконный (1000–6000 Вт) режет металлы, CO2 (40–150 Вт) — дерево, акрил, кожу и др.
- Какой газ и для чего? Кислород — для углеродистой стали (ускоряет рез), азот — для нержавейки и алюминия (чистая кромка).
- Что такое зона термического влияния и почему она важна? Это прогретая зона вокруг реза; чем она меньше, тем меньше деформация и «поводка» тонких деталей.
- Почему опасно резать отражающие металлы? Алюминий и латунь отражают луч, что угрожает глазам и оптике; нужна защита.
- Как считаются шаги на миллиметр и как корректируются?
шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту:Steps_new = Steps_old × (заданное / фактическое). - Что важнее — точность или повторяемость? Для серии важнее повторяемость: она определяет, попадут ли детали одна за другой в допуск.
- Что делают каждую смену? Очищают сопло и защитное стекло, убирают обрезь и шлак со стола, проверяют дымоудаление.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Для чего нужен CNC LASER METAL CUTTER? О. Для высокоточной лазерной резки металла: раскрой листа, детали металлоконструкций, автомобильные детали, промышленные заготовки. Поле 1500×3000 или 1500×6000 мм.
В. Какие параметры у станка? О. По карточке: категория «Лазерные», поле 1500×3000/1500×6000 мм, источник лазера 1–6 кВт, резка до 25 мм, точность ±0,05 мм, повторяемость ±0,02 мм, цена по запросу (в описании от 2 500 000 ₽).
В. Резка стали и нержавейки идёт одинаково? О. Нет. Углеродистую сталь режут с кислородом, нержавейку и алюминий — с азотом, чтобы не портить кромку оксидами. Режимы разные.
В. Что влияет на качество реза? О. Мощность, скорость, фокус, тип и давление газа, высота сопла, а также чистота оптики. Подбирают пробным резом.
В. Почему тонкий металл «ведёт»? О. Из-за перегрева и большой зоны термического влияния. Снижают мощность/время нагрева и ускоряют рез.
В. Чем опасно резать алюминий? О. Алюминий и латунь отражают луч. Нужны защита, закрытая зона и контроль, чтобы отражение не попало на людей и оптику.
В. Что делать, если появился грат внизу детали? О. Проверьте фокус, скорость и давление газа. Чаще всего режим слишком медленный или фокус смещён.
Глоссарий
- Волоконный лазер — тип лазера (1000–6000 Вт) для резки металлов.
- CO2-лазер — тип лазера (40–150 Вт) для дерева, акрила, кожи.
- Источник лазера — модуль, генерирующий излучение заданной мощности.
- Фокус — точка сбора луча; от неё зависит ширина реза и качество кромки.
- Грат — застывшие капли металла на кромке/внизу реза.
- Сопло — наконечник, подающий газ в зону реза.
- Зона термического влияния — прогретая зона металла вокруг реза.
- Вложенность (nesting) — раскладка деталей на листе с минимумом отхода.
- Табы — перемычки, удерживающие деталь от выпадения при резке.
- DXF — формат обмена векторными контурами.
- Шаги на мм — число импульсов на миллиметр перемещения.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Грат внизу детали | Медленный рез, неверный фокус/газ | Поднять скорость, проверить фокус и давление газа |
| Контур не прорублен насквозь | Мало мощности, высокая скорость | Поднять мощность или снизить скорость |
| Кромка тёмная, «пережог» | Избыток мощности/тепла, кислород не тот | Снизить мощность, сменить газ на азот |
| Широкий рез | Неверное положение фокуса | Проверить и выставить фокус |
| Тонкую деталь «повело» | Большая зона термического влияния | Ускорить рез, снизить мощность, применить табы |
| Лист смещается при резке | Слабая фиксация, коробление | Закрепить лист, выровнять |
| Мощность резко упала | Загрязнена оптика/защитное стекло | Очистить оптику и стекло по регламенту |
| Потеря шагов на высокой скорости | Завышены ускорения/скорость | Снизить ускорения, проверить настройки приводов |
| Дым в цехе | Нет дымоудаления | Включить/почистить вытяжку |
| Разный размер деталей в серии | Люфт, калибровка, смещение листа | Проверить люфт и калибровку, зафиксировать лист |
Мысли вслух: чего нет на форумах
Про лазерную резку металла на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. CNC LASER METAL CUTTER — это рабочее поле 1500×3000 или 1500×6000 мм, источник лазера 1–6 кВт, резка до 25 мм, точность ±0,05 мм, повторяемость ±0,02 мм, скорость до 15 м/мин на тонком и до 2 м/мин на толстом; цена — от 2 500 000 ₽ по описанию.
Первое, о чём обычно молчат, — что лазер это про режим, а не про «включил и поехало». На форумах ищут «таблицу резки», но рабочая истина в журнале: толщина, материал, мощность, скорость, фокус, газ. Заводское руководство прямо предлагает делиться найденными параметрами — значит, они не универсальны. Параметры подбирают пробным резом и фиксируют.
Второе — газ решает больше, чем кажется. Кислород на углеродистой стали ускоряет рез, но для нержавейки и алюминия он портит кромку — там нужен азот. Новичок, который «режет всё одним газом», получает то грат, то окалину. Смена газа — это смена задачи, а не мелочь.
Третье — тонкий металл капризнее толстого. Его легко пережечь: зона термического влияния растёт, деталь «ведёт», кромка темнеет. Поэтому на тонком режут быстро и с меньшей мощностью, а тонкие детали удерживают табами, чтобы не выпали. Это неочевидно и на форумах упоминается редко.
Четвёртое — отражения. Алюминий и латунь блестят и отражают луч. На форумах есть тема «Безопасное применение и использование лазера», и это ровно про то, что отражённое излучение — реальный риск для глаз и оптики. Закрытая зона и защитные очки здесь не «для отчётности».
Пятое — грязь на оптике убивает мощность. Загрязнённая линза или защитное стекло снижают рез и в пределе жгут стекло; чистка — ежесменная процедура, а не «когда вспомнишь». Это менее «инженерно», чем настройка, но на дистанции стоит дороже.
Шестое — экономика и ожидания. Карточка обещает доход и окупаемость в считаные месяцы, но это работает при потоке заказов и посчитанной себестоимости: сколько стоит лист, газ, электричество, смена оптики и время на раскрой. Хорошая новость в другом: раскрой листа — предсказуемая, повторяемая работа, поэтому себестоимость считается по метрам реза и деталям. Начните с простой серии одинаковых деталей и добейтесь повторяемости, прежде чем браться за сложные контуры: это отделяет стабильный заработок от «загадочных» браков.
И про замеры. После раскроя проверяйте не только размер детали, но и повторяемость: прорежьте три-четыре одинаковые детали и сравните их между собой. Если они «пляшут», виноват не металл, а режим, люфт или смещение листа. Штангенциркуль и микрометр дешевле испорченного листа, а привычка мерить после каждого изменения режима отделяет ровную серию от «загадочных» браков.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- NASA. The Repair, Maintenance and Fabrication Facility in the Common Habitat Architecture (NASA Technical Reports, общественное достояние / PD). О вычитающем производстве деталей: [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). Об оснастке и креплении, сокращающих время операции: [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О моделировании податливости узлов [чанк #143] и о тестах позиционирования по диагоналям (ISO 230-6) [чанк #419]: [открытый корпус: openalex_Twin-Control].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Сведения о классах лазеров (CO2 и волоконные) и о материалах взяты из базы знаний завода docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- Лазерные станки: программы и режимы —
/blog/lazernye-stanki-programmy-i-rezhimy - Плазменная резка: программы и постпроцессоры —
/blog/plazmennaya-rezka-programmy-i-postprotsessory - SMK: 5-осевой станок по металлам и камню —
/blog/kurs-po-stanku-stanok-chpu-po-metallam-kamnyu-5-osey-smk-sta - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Mach3: настройка и работа —
/blog/mach3-i-soft-dlya-chpu - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- Станок ЧПУ лазерной резки металла CNC LASER METAL CUTTER (этот курс) —
/product/29/ - Станок ЧПУ по металлам и камню SMK —
/product/19/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для CNC LASER METAL CUTTER: приёмка и паспорт → оптика, сопло и дымоудаление → укладка и фиксация листа → фокус и ноль реза → подбор режима пробным резом → раскрой с вложенностью → контроль размеров и журнал станка.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-lazernoy-rezki-metalla-cnc-laser- · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-lazernoy-rezki-metalla-cnc-laser-.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-lazernoy-rezki-metalla-cnc-laser-.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-lazernoy-rezki-metalla-cnc-laser-.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.