
Курс по станку Станок ЧПУ балясинный для дерева и камня (757) — станок ЧПУ завода Твайт (id 11): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Станок ЧПУ балясинный для дерева и камня (757) — станок ЧПУ завода Твайт (id 11): паспорт, устройство, настройка, обслуживание.
Курс по станку Станок ЧПУ балясинный для дерева и камня (757): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
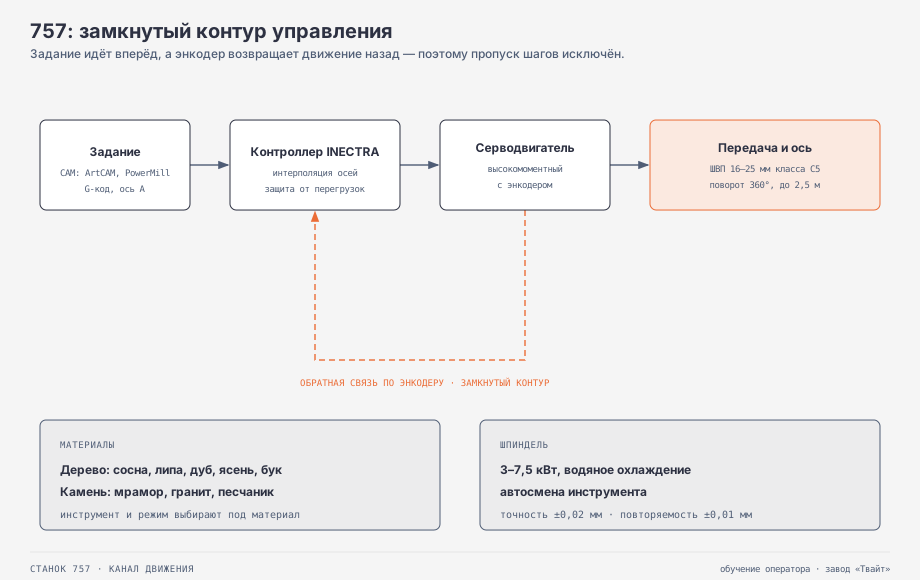
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: 4-осевой балясинный станок с ЧПУ для дерева > и камня модели 757 (карточка /product/11/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-balyasinnyy-dlya-dereva-i-kamnya- > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-stanok-chpu-balyasinnyy-dlya-dereva-i-kamnya-.ai.json; URL страницы появится > при публикации). > - Версия: 1.0 от 2026-10-06. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/11.md и паспорт поставки; каталог /product/*.md; > руководства /docs/forum_content/; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Станок ЧПУ балясинный для дерева и камня (757)“, > zavod-stanki.ru». При цитировании указывайте первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «БИЗНЕС СТАРТ БАЛЯСИННЫЙ: паспорт, устройство, настройка, обслуживание» > (младшая модель), «Контроллеры и электроника ЧПУ: полный курс», «Сервоприводы: подключение и > настройка», «G-код: полный курс программирования», «ArtCAM: полный курс 2D/3D».
Станок ЧПУ 757 — старший в балясинной линейке завода: 4-осевой круглофрезерный станок, который берёт и дерево, и природный камень. Для обучения ЧПУ программированию с нуля он ценен тем, что показывает станок с замкнутым контуром: серводвигатели с энкодерами, ШВП класса C5 и поворотная ось 360°. Тем, кто проходит курсы оператора ЧПУ, он даёт практику на длинных цилиндрических изделиях до 2,5 метра: балясинах, колоннах, мебельных ножках. А тому, кто хочет как научиться работать на станке с ЧПУ осознанно, модель 757 объясняет, что меняется, когда вместо шагового привода стоит серво с обратной связью и как обрабатывать камень алмазным инструментом с водяным охлаждением.
Чему научитесь. Читать паспорт и карточку станка; понимать кинематику с рельсами 20–25 мм, ШВП 16–25 мм класса C5 и серводвигателями в замкнутом контуре; работать с четвёртой осью и длинными изделиями; обслуживать шпиндель 3–7,5 кВт с автосменой и водяным охлаждением; различать режимы для дерева и камня; работать с системой INECTRA и CAM (ArtCAM, PowerMill); крепить заготовку патроном, центрами и люнетом; калибровать оси и держать точность ±0,02 мм; проводить первый запуск; обслуживать станок, вести журнал и диагностировать сбои.
Предпосылки. Базовое понимание устройства станка и безопасности, навыки измерений, знакомство с координатами и G-кодом. Опыт на младшем балясинном станке полезен, но не обязателен: отличия в основном в приводе, точности и работе с камнем.
Безопасность. Вращающаяся заготовка на оси A опасна: слабо закреплённая, она вырывается из центров. Крепление проверяйте при снятом питании и обязательно перед пуском. Камень даёт твёрдую абразивную пыль, которая вредна для дыхания и убивает механику: работайте с водяным охлаждением и отсосом, не допускайте сухого резания. Не подносите руки к вращающейся заготовке и фрезе; стружку и шлам убирайте только после остановки шпинделя. Аварийный стоп должен быть доступен с рабочего места. При ремонте отключайте питание и разряжайте конденсаторы.

Содержание
- Обучение ЧПУ программированию с нуля: станок 757 для дерева и камня
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Кинематика: рельсы, ШВП класса C5, серводвигатели
- Модуль 3. Замкнутый контур: почему нет пропуска шагов
- Модуль 4. Четвёртая ось и длинные изделия до 2,5 метра
- Модуль 5. Шпиндель 3–7,5 кВт с автосменой и водяным охлаждением
- Модуль 6. Дерево и камень: два разных подхода к инструменту
- Модуль 7. Система управления INECTRA и CAM
- Модуль 8. Крепление заготовки: патрон, центры, люнет
- Модуль 9. Режимы обработки камня: алмаз и вода
- Модуль 10. Калибровка, точность ±0,02 мм и повторяемость ±0,01 мм
- Модуль 11. Первый запуск и пробная балясина
- Модуль 12. Обслуживание и профилактика
- Модуль 13. Типовые неисправности и журнал станка
- Модуль 14. Комплектация, цена и экономика
- Практикум: курсы оператора ЧПУ на практике — колонна по чертежу
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: станок 757 для дерева и камня
Станок 757 — 4-осевой балясинный станок с ЧПУ с рабочим полем 1200×300×300×360° – 2500×300×300×360° мм и шпинделем 3–7,5 кВт с автосменой инструмента. Он делает балясины, колонны, мебельные ножки, столбы и декоративные элементы, причём не только из дерева, но и из природного камня.
Держите в голове цепочку. Программа из CAM идёт в контроллер, контроллер управляет серводвигателями с энкодерами, те через ШВП класса C5 двигают оси, шпиндель с фрезой снимает материал, а заготовка вращается на четвёртой оси. Замкнутый контур означает, что система непрерывно сверяет факт с заданием и не теряет шаги даже под нагрузкой. Это и есть главное отличие 757 от младшего балясинного станка.
Форумные архивы показывают, о чём спрашивают на самом деле: «Изготовление балясин, табличек, фасадов для мебели», «Поворотная ось (статуэтки, балясины)», «Оборудование для гравировки портретов на камне граните», «Старые алмазные фрезы», «Алмазную нить», «литьевой мрамор», «Нужен 4 осевой фрезерный станок», «После переустановки NC-studio сбились все настройки». Эти вопросы разобраны ниже.
Модуль 1. Паспорт и карточка: что читать в первую очередь
Станок 757 — модель категории «4-осевые» с рабочим полем 1200×300×300×360° – 2500×300×300×360° мм и шпинделем 3–7,5 кВт с автосменой инструмента. Цена — от 890 035 ₽, наличие — в наличии. Заявленная точность — ±0,02 мм, а повторяемость — ±0,01 мм. Длина заготовки — до 2,5 метра, угол поворота — 360°. Гарантия — 12 месяцев, бесплатная доставка по России от 500 000 ₽.
Почему так. В карточке важно различать точность и повторяемость. Точность ±0,02 мм говорит, насколько деталь совпадёт с чертежом; повторяемость ±0,01 мм — насколько плотно станок попадёт в ту же точку во второй и третий раз. Для серии балясин второе даже важнее: именно повторяемость делает изделия одной лестницы одинаковыми. Ещё четыре числа записи поля означают X (длина до 2,5 м), Y (300 мм), Z (300 мм) и поворот (360°).
Проверка. Выпишите пять параметров: длину, поперечный ход, ход по Z, предел поворота, мощность шпинделя. Сверьте с вашими изделиями: хватает ли длины под колонну, хватает ли поперечного хода под глубину рельефа, тянет ли шпиндель материал.
Отдельно посмотрите материалы: сосна, липа, дуб, ясень, бук, а также мрамор, гранит и песчаник. Универсальность «дерево плюс камень» меняет не только инструмент, но и всю организацию работы — крепление, охлаждение и уборку.
Модуль 2. Кинематика: рельсы, ШВП класса C5, серводвигатели
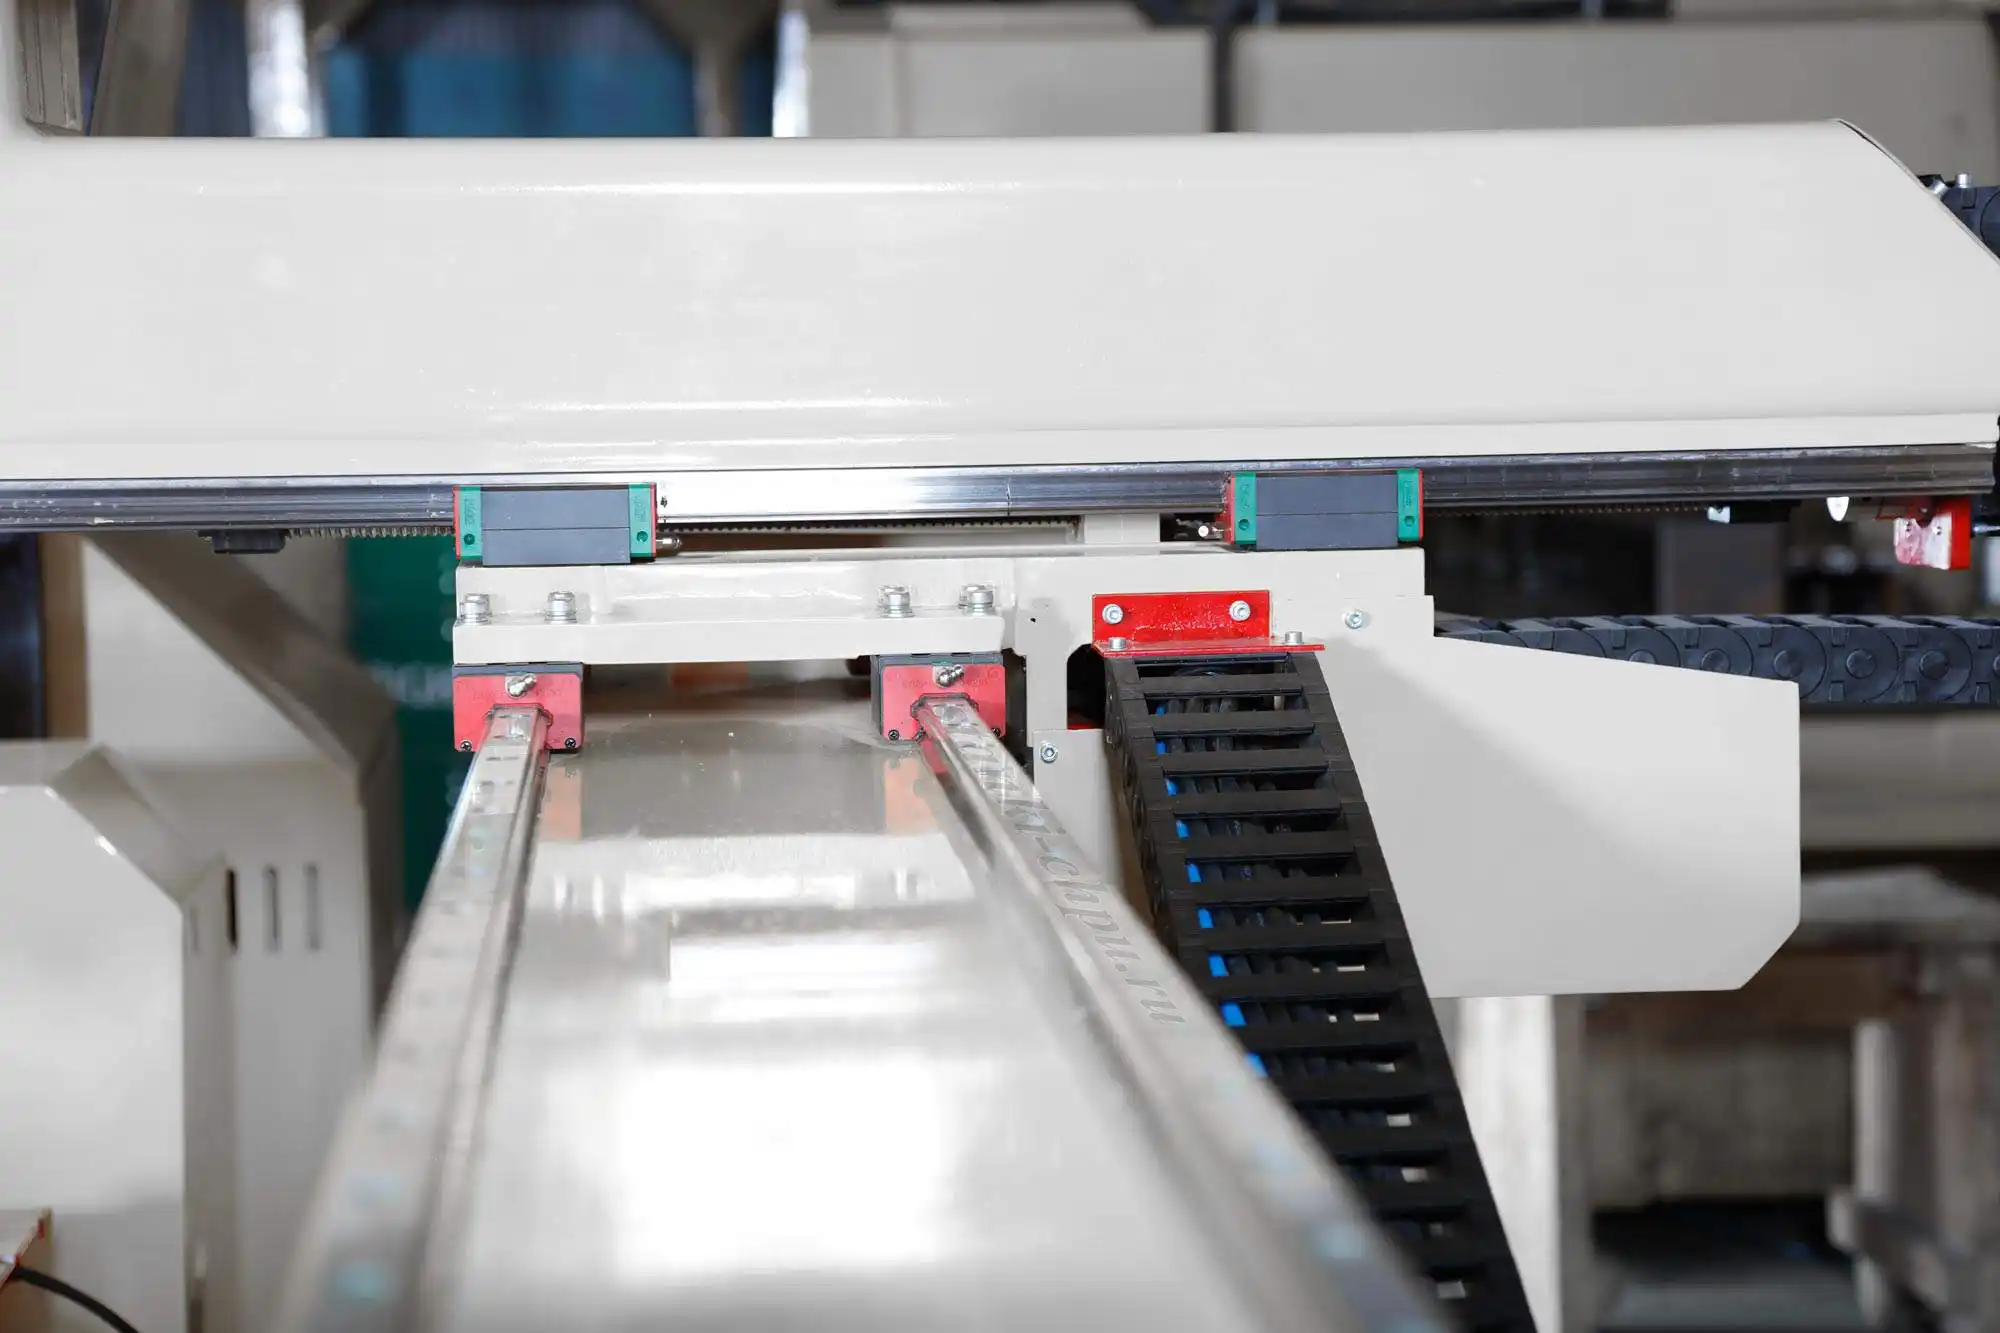
Кинематическая схема 757 включает прецизионные рельсовые направляющие 20–25 мм с преднатяжными каретками, шарико-винтовые передачи диаметром 16–25 мм класса C5 и высокомоментные серводвигатели с энкодерами. Замкнутый контур управления обеспечивает повторяемость ±0,01 мм и отсутствие пропуска шагов даже при максимальных нагрузках.
Почему так. Преднатяжные каретки выбирают люфт: без него контур идёт точно, а на разворотах нет «мёртвого» хода. ШВП класса C5 задаёт точность шага винта, а серводвигатель с высоким моментом на низких оборотах уверенно ведёт тяжёлый резец по твёрдому материалу. Всё это вместе и даёт возможность резать камень, где нагрузка на ось заметно выше, чем на дереве.
Проверка. Проверьте люфт осей обратным ходом, состояние кареток и затяжку соединений винта с двигателем. Прогоните тестовое перемещение и убедитесь, что нет рывков и стука.
Важно понимать, что серводвигатель — это не «шаговик побольше». Шаговый двигатель работает без обратной связи и может «потерять» шаг при перегрузке; серво с энкодером измеряет фактическое положение и доводит его до нужного. Поэтому на 757 нагрузку можно держать выше, а размеры не «уползают» от детали к детали.
Модуль 3. Замкнутый контур: почему нет пропуска шагов
Замкнутый контур — это управление, при котором система видит реальное положение оси по энкодеру и сравнивает его с заданием. Если появилось рассогласование, контроллер тут же его отрабатывает.
Почему так. В открытом контуре (шаговый привод) промах не виден станку: импульсы ушли, а двигатель не довернулся из-за перегрузки. В замкнутом контуре энкодер сообщает факт, и ошибка положения сразу становится известной. Анализ движения оси с оценкой ошибок позиционирования и скорости — стандартный подход в моделировании станков с ЧПУ [открытый корпус: openalex_Twin-Control, чанк #161]. Именно поэтому 757 заявляет отсутствие пропуска шагов даже при максимальных нагрузках.
Проверка. Задайте перемещение и посмотрите рассогласование в диагностике контроллера: оно должно быть малым и гаситься. При резании на повышенной нагрузке следите, чтобы ошибка не росла.
Обратная связь не отменяет механических проблем. Если заклинило каретку или ослабла муфта, серво будет «бороться» с сопротивлением и греться. Поэтому первым делом проверяют механику, и лишь потом — параметры контура.
Модуль 4. Четвёртая ось и длинные изделия до 2,5 метра
Поворотная четвёртая ось даёт полный контроль над заготовкой с углом поворота 360°, что позволяет создавать сложные многоуровневые узоры без переустановки детали. Длина заготовки до 2,5 метра открывает полноразмерные архитектурные колонны.
Почему так. На длинной детали любая неточность складывается по всей длине, поэтому поворотную ось и опоры выставляют особенно тщательно. В точении давно известно, что мелкие погрешности по ходу накапливаются в заметное отклонение, и это отдельная проблема, а не мелочь [открытый корпус: 34030_Franklin_Day_Jones_-_Turning_and_Boring, чанк #259]. На колонне в два с половиной метра это означает: центр на дальнем конце должен лежать на той же оси, что и на ближнем.
Проверка. Проверьте, что передний и задний центры лежат на одной оси, а заготовка на длине 2,5 м не «играет» при вращении. Сделайте пробный оборот на малых оборотах.
Для особо длинных и тонких заготовок нужен люнет: он поддерживает середину и гасит вибрацию. Без него длинная колонна начинает «звенеть», и поверхность выходит волной. Если изделий такого класса много, люнет и приспособления под длину окупаются быстро.
Модуль 5. Шпиндель 3–7,5 кВт с автосменой и водяным охлаждением
Шпиндель станка — 3–7,5 кВт с водяным охлаждением. Он даёт стабильную работу при длительных циклах и высокий крутящий момент на низких оборотах, а автосмена инструмента ускоряет переходы между черновой и чистовой операциями.
Почему так. На камне нагрузка держится почти постоянно, поэтому мощность и охлаждение здесь не роскошь, а условие работы. Момент на низких оборотах позволяет вести инструмент по твёрдому материалу без «просадки» и задиров. Автосмена экономит время там, где на одной детали сменяются черновая фреза, чистовая и декоративная, а на серии это складывается в часы.
Проверка. Проверьте биение инструмента в оправке, работу автосмены и циркуляцию охлаждающей жидкости. Убедитесь, что магазин инструмента чистый, а посадочные места без задиров.
Держите регламент охлаждения: уровень, поток и чистоту жидкости. Мутная или забитая жидкость хуже отводит тепло, и подшипники шпинделя греются быстрее. На каменных работах к этому добавляется абразивный шлам, поэтому фильтрация контура особенно важна.
Модуль 6. Дерево и камень: два разных подхода к инструменту
Формально станок обрабатывает и дерево, и камень, но это два разных режима работы. Дерево режут фрезами по дереву, камень — алмазным инструментом с водяным охлаждением.
Почему так. Дерево — мягкий материал, и здесь важнее чистота резания: правильная геометрия фрезы даёт гладкую поверхность, а «скребущая» кромка оставляет ворс. Камень — твёрдый и абразивный, его «берут» не лезвием, а абразивом: в камнеобработке для правки и заточки кругов традиционно используют алмаз как самый стойкий инструмент [открытый корпус: ia_advancedgrindin00jonegoog, чанк #622]. Для камня обязательна подача воды: без охлаждения растёт температура, инструмент выгорает, а пыль вредит и станку, и человеку [открытый корпус: ia_advancedgrindin00jonegoog, чанк #762].
Проверка. Перед сменой материала проверьте, что выбраны правильный инструмент, обороты, подача и охлаждение. Никогда не режьте камень без воды и не смешивайте оснастку для дерева и камня.
Проще говоря, дерево и камень — это две разные технологические карты. Для дерева держите набор фрез (черновая, чистовая, сферическая, V-бита), для камня — алмазный инструмент и контур воды. Смешивать оснастку нельзя: алмаз по дереву и фреза по камню одинаково бесполезны и опасны.
Модуль 7. Система управления INECTRA и CAM
Старшие модели 757-18 и 757-25 оснащаются российской системой управления INECTRA. Она совместима с ArtCAM и PowerMill, поддерживает автоматическое позиционирование и защиту от перегрузок, интерфейс полностью русифицирован.
Почему так. Для 4-осевой обработки важна поддержка оси A в постпроцессоре: если система не выводит координату поворота, профиль получится плоским. INECTRA решает эту задачу и рассчитана на отечественное ПО и поддержку на русском языке, что упрощает освоение: по данным завода, интерфейс осваивается за 2–3 часа. ArtCAM и PowerMill при этом готовят саму траекторию.
Проверка. Загрузите простую 4-осевую программу и убедитесь, что ось A движется и углы совпадают с заданными. Проверьте, что активен нужный постпроцессор и единицы измерения.
Полезно записать рабочий профиль настроек: имя постпроцессора, единицы, направление вращения оси A, безопасные высоты. После переустановки ПО эти строки экономят вечер, а форумные истории «после переустановки NC-studio сбились все настройки» как раз про то, что профиль нужно сохранять заранее.
Модуль 8. Крепление заготовки: патрон, центры, люнет
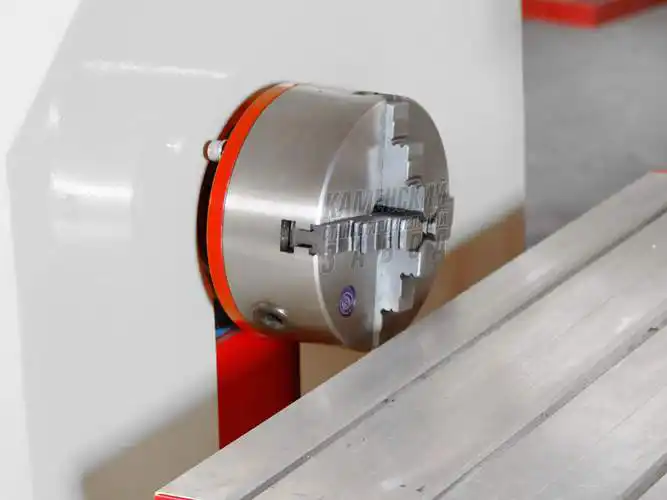
Заготовку крепят кулачковым патроном, на центрах или с поддержкой люнетом. Способ зависит от длины, массы и материала: короткие детали держит патрон, длинные требуют второй опоры и поддержки по длине.
Почему так. На вращении любая слабина превращается в биение и брак, а на камне к этому добавляется большая масса и инерция. Центры задают ось, патрон передаёт момент, люнет поддерживает середину. Это та же логика, что и в классическом точении длинных деталей: чем длиннее и тоньше работа, тем важнее поддерживать её по длине.
Проверка. Проверьте осевой и радиальный люфт заготовки рукой, прокрутите на малых оборотах и оцените биение. Для камня убедитесь, что крепление выдержит массу и вибрацию.
Кулачковый патрон удобно использовать с набором кулачков под разные диаметры: тогда одна и та же балясина ставится одинаково от детали к детали. Метка угла и упор по длине тоже помогают: без них разброс между изделиями одной партии растёт.
Модуль 9. Режимы обработки камня: алмаз и вода
Камень обрабатывают алмазным инструментом с обязательным водяным охлаждением. Обороты, подачу и глубину съёма подбирают так, чтобы инструмент не «горел» и не засаливался.
Почему так. Камень снимают абразивным зерном, и здесь важна не острота лезвия, а стойкость зерна и отвод тепла. Машинная обработка камня, включая гранит, всегда была отдельной задачей именно из-за твёрдости и абразивности материала [открытый корпус: ia_miscellaneouspa03whitgoog, чанк #211]. Без воды температура в зоне реза падает металл инструмента и портит кромку камня; с водой снимается и тепло, и пыль [открытый корпус: ia_advancedgrindin00jonegoog, чанк #762].
Проверка. Проверьте подачу воды до пуска, затем идите на пониженной подаче. Признак верного режима — ровный звук, отсутствие искры и засаливания инструмента.
Для камня критично организовать уборку шлама: вода с абразивом разносит грязь по рельсам и рейке, а засохший шлам работает как паста. Поэтому у каменных работ очистка и фильтрация контура идут в одном ряду с режимами резания.
Модуль 10. Калибровка, точность ±0,02 мм и повторяемость ±0,01 мм
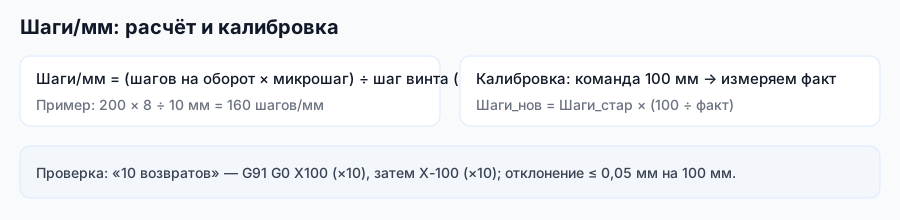
Калибровка сводит фактическое перемещение к заданному. Для линейных осей считают шаги (или импульсы) на миллиметр, для поворотной оси — импульсы на оборот, а проверяют длинным перемещением и полным оборотом.
Почему так. Ошибка коэффициента — систематическая ошибка размеров, и на колонне в 2,5 метра она складывается по всей длине. При сервоприводе добавляется сверка с обратной связью: контроллер оценивает ошибки позиционирования и скорости и по ним видно, насколько точно ось отработала задание [открытый корпус: openalex_Twin-Control, чанк #161]. Поэтому калибровку ведут не «на глаз», а по измерению.
Проверка. Прогоните 1000 мм по X и 2,5 м по длинной оси, измерьте факт и при необходимости пересчитайте коэффициент: Steps_new = Steps_old × (заданное / фактическое). Для оси A проверьте один оборот.
Модуль 11. Первый запуск и пробная балясина
Пуск ведут по шагам: проверить механику, закрепить заготовку, включить питание и проверить лимиты и аварийный стоп, выполнить обнуление, проверить калибровку и рассогласование по осям, прогнать программу в воздухе и лишь затем обработать тестовую деталь.
Почему так. На вращении и на камне ошибка особенно дорога: неверный ноль или слабое крепление дают не только брак, но и вылет заготовки или поломку инструмента. «Сначала воздух, потом материал» — это защита и от брака, и от поломки. Первую деталь делают из мягкого материала на пониженных режимах.
Проверка. Прогон в воздухе: убедитесь, что ось A и линейные оси идут как ожидается. Первую деталь обработайте на 60 % подачи и измерьте ключевые размеры.
Первую деталь удобно резать из того же материала, что и заказ, но из чернового куска. Так видно, как ведёт себя профиль на переходах и где инструмент оставляет задиры. Всё найденное сразу заносится в журнал: материал, инструмент, режим, результат.

Модуль 12. Обслуживание и профилактика
Каждая смена: убрать стружку и шлам со стола, рельсов и винтов, осмотреть чехлы, проверить крепление заготовки и инструмента, работу охлаждения и аспирации. Каждую неделю: смазать рельсы и ШВП, проверить люфт осей обратным ходом, состояние кареток, затяжку муфт и клемм. Ежемесячно–квартально: проверить поворотную ось, повторить калибровку, проверить биение шпинделя и работу автосмены.
Почему так. Профилактика дешевле ремонта, а на сервоприводе и камне — кратно. Сервопривод чувствителен к механическому сопротивлению: заклинившая каретка заставляет двигатель греться сильнее, чем при обычной нагрузке. Абразивный шлам ускоряет износ всего, к чему попадает. Порядок простоев всё тот же: сначала забыли смазать, потом появился люфт, потом сломалась деталь.
Проверка. Ведите чек-лист и даты. Раз в квартал проверяйте люфт осей и повторяйте калибровку на длинном ходе. Проверяйте, что контур охлаждения чистый, а фильтры не забиты шламом.
Отдельно следите за каретками и ШВП: преднатяг кареток со временем уходит, и станок начинает терять точность повторяемости. Вовремя подтянутая каретка сохраняет ±0,01 мм, а запущенная превращается в ремонт узла.
Модуль 13. Типовые неисправности и журнал станка
Типовые сбои: рывки и заклинивание портала (загрязнение, шлам на рельсах, люфт кареток); уход размеров (калибровка, люфт, слабое крепление); нагрев серводвигателя и шпинделя; иней/нагрев от недостатка охлаждения на камне; засаливание алмазного инструмента; сбои после переустановки ПО (сбитый профиль настроек); помехи и проблемы с землёй. Диагностику ведут от простого: крепление → инструмент → механика → приводы и обратная связь → ПО.
Почему так. Большинство проблем решается на первых шагах, а журнал превращает ремонт из гадания в сравнение. Форумные запросы «старые алмазные фрезы» и «алмазную нить» — про то, что инструмент для камня изнашивается по-своему, и по расходу видно, когда его пора менять. А история «после переустановки NC-studio сбились все настройки» — про необходимость резервной копии профиля.
Проверка. Ведите журнал: дата, изделие, материал, инструмент, режим, результат, замечания. Храните резервную копию профиля настроек контроллера.
Фиксируйте износ инструмента: количество деталей на одну фрезу, на один алмазный круг. Так появляется плановая замена, и качество перестаёт «прыгать» на последних деталях партии.
Модуль 14. Комплектация, цена и экономика
Станок 757 предлагается по цене от 890 035 ₽, в наличии; гарантия — 12 месяцев, бесплатная доставка по России от 500 000 ₽. Старшие модели 757-18 и 757-25 оснащаются системой INECTRA. По данным завода, производительность достигает 50 балясин в смену, средняя цена балясины около 800 ₽, выручка порядка 40 000 ₽ в день, окупаемость — 6–8 месяцев.
Почему так. Экономика балясинного производства держится на серийности и на ассортименте: кроме балясин это колонны, мебельные ножки, каменные изделия, подсвечники и декор. Универсальность «дерево плюс камень» расширяет рынок сбыта и загрузку. Поэтому важен не только прайс, но и то, сколько разных изделий станок способен делать.

Проверка. Сопоставьте длину и материалы изделий с полем станка. Если работаете только по дереву и небольшими изделиями, смотрите младший балясинный станок; для камня и крупных колонн нужен 757.
При выборе комплектации пройдитесь по трём вопросам. Длина и крепление: хватает ли поля под ваши колонны и нужен ли люнет. Мощность шпинделя: достаточно ли 7,5 кВт под камень. Управление: нужна ли система INECTRA и подходит ли ваш постпроцессор. Серия рядом: младший балясинный БИЗНЕС СТАРТ БАЛЯСИННЫЙ (карточка → /product/10/) для дерева и недорогого старта, плоский CM-1325 (карточка → /product/1.2/) для панелей, БИЗНЕС СТАРТ LITE (карточка → /product/8/) для доступного входа.

Карточка станка 757 → /product/11/
Примеры работ и станки завода → /product/11/
Карточка станка 757 → /product/11/
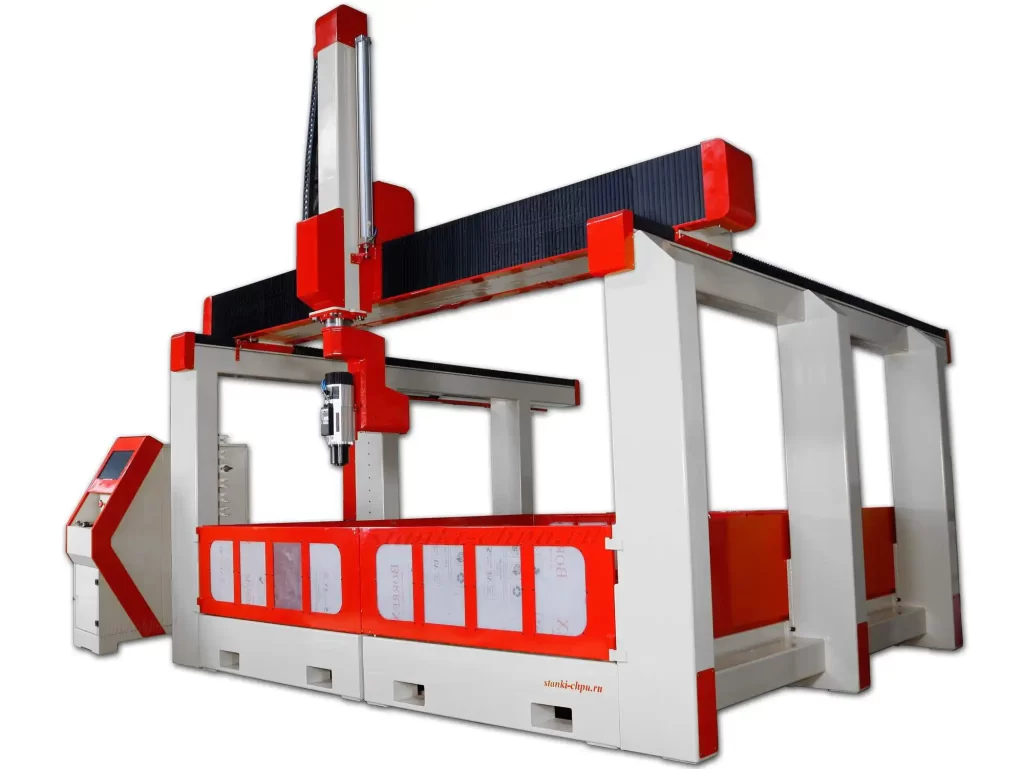
Карточка станка 17Д → /product/17/
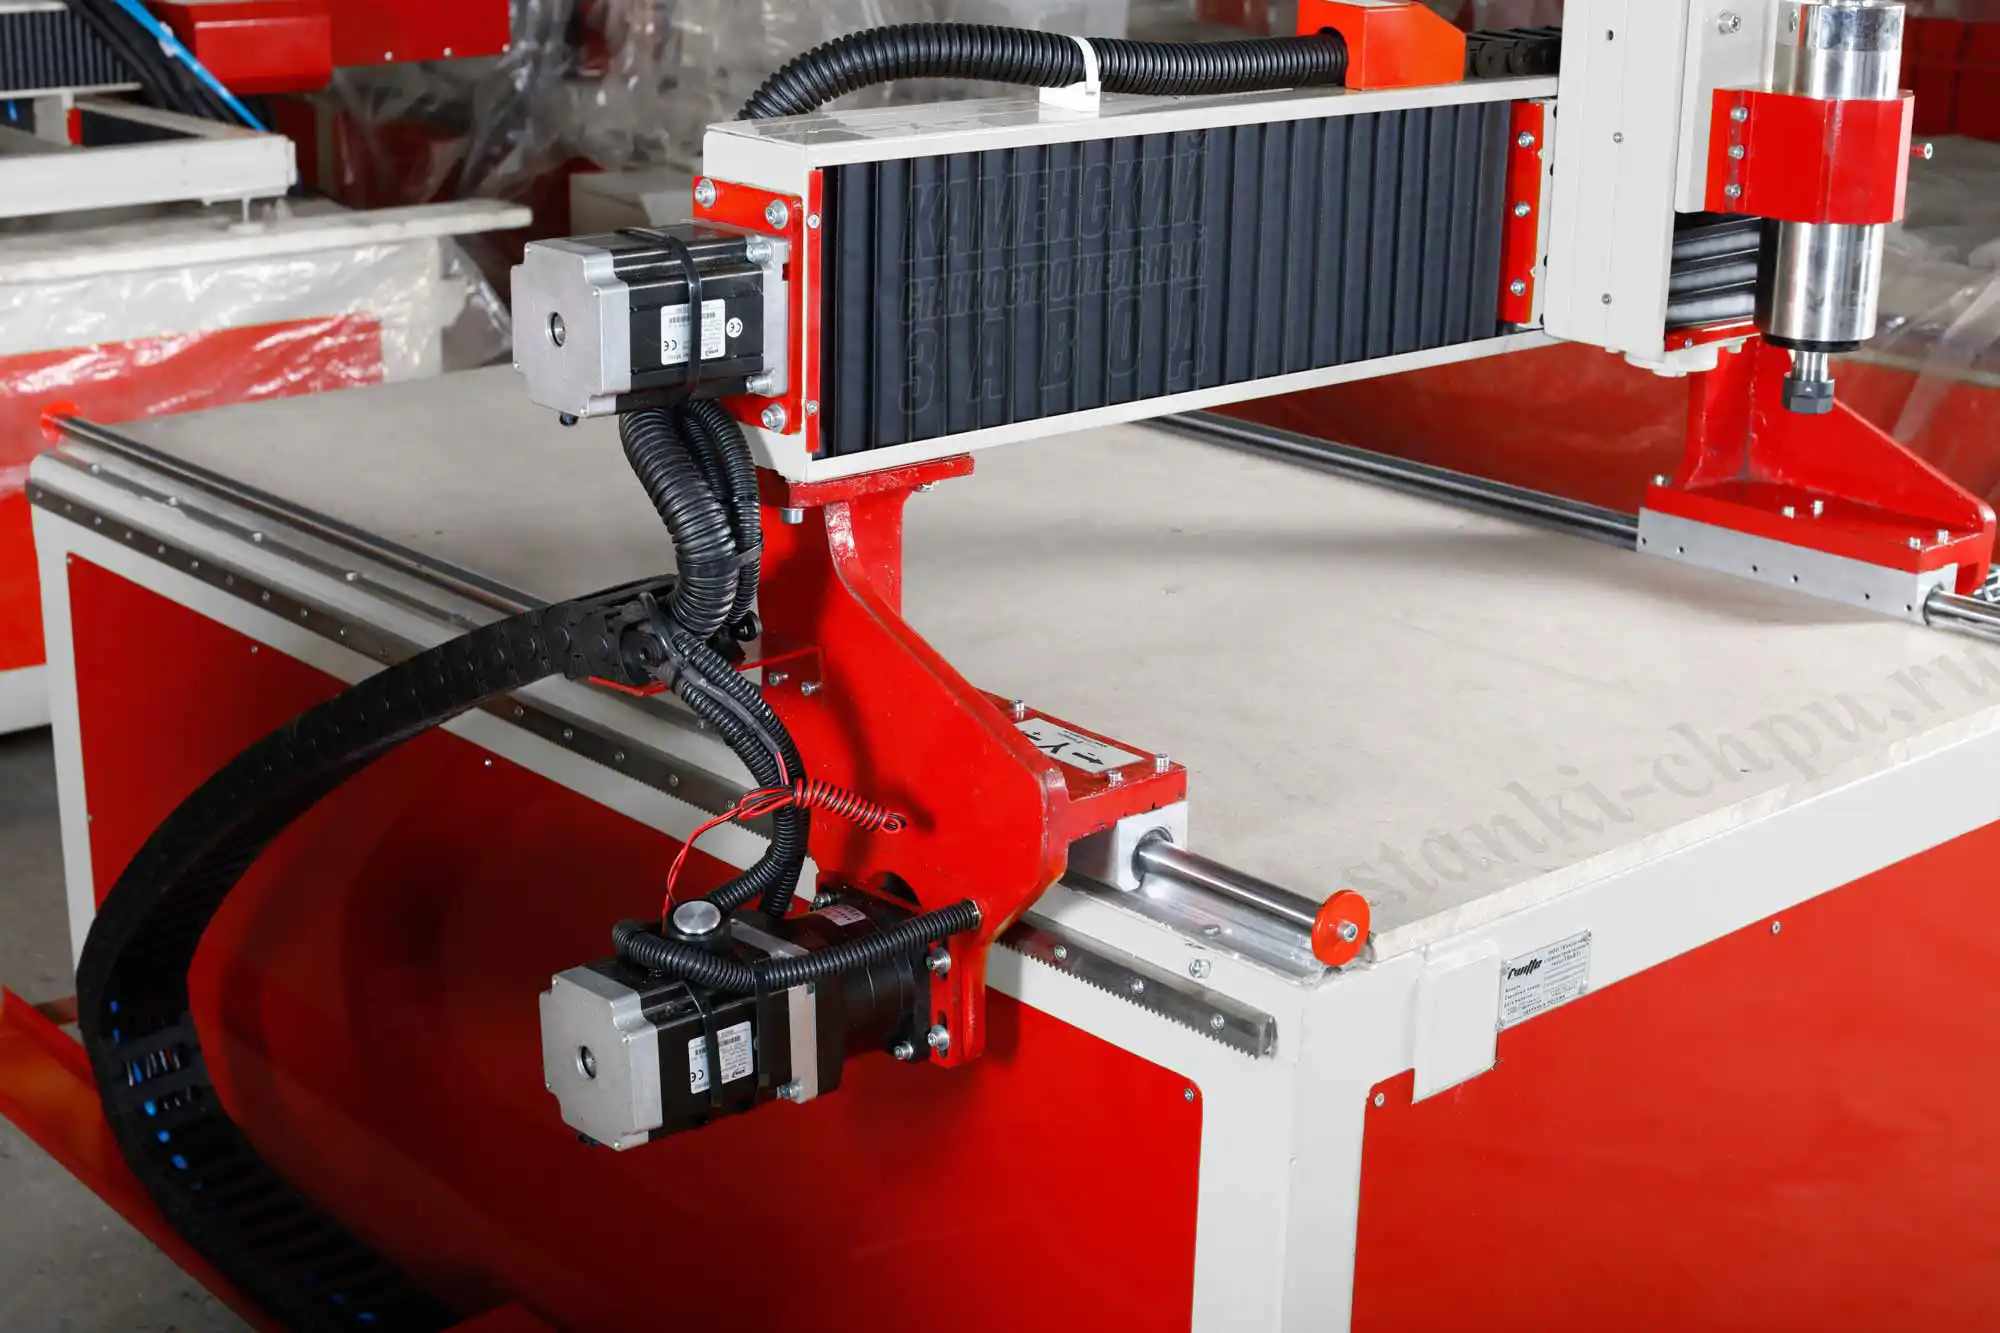
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/

Практикум: курсы оператора ЧПУ на практике — колонна по чертежу
Задача. Есть станок 757, заготовка — брусок твёрдой породы длиной до 2,5 м, чертёж колонны с профилем. Нужно изготовить колонну по чертежу и проверить размеры.
Шаги. 1) Прочитайте карточку: поле, шпиндель, точность и повторяемость, цену. 2) Проверьте механику: рельсы и каретки, ШВП, люфт осей обратным ходом. 3) Закрепите заготовку патроном и центром, при необходимости поставьте люнет. 4) Установите инструмент, проверьте биение и работу автосмены. 5) Включите питание, проверьте лимиты и аварийный стоп, выполните обнуление. 6) Проверьте калибровку и рассогласование по осям. 7) Соберите программу: черновой проход, чистовой профиль, декор. 8) Прогон в воздухе. 9) Обработка на 60 % подачи, затем рабочий режим. 10) Проверьте диаметры, длину и симметрию.
Чертёж и УП. Дополнительное задание: постройте профиль колонны и получите управляющую программу для 4-осевой обработки. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad: построение профиля вращения, экспорт DXF, инженерный чертёж с размерами и выгрузка G-кода. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы профиль читался однозначно [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить профиль половины колонны с базой отсчёта; 2) задать диаметры и длины ступеней; 3) выгрузить DXF профиля; 4) сделать чертёж с размерами и допусками; 5) сгенерировать УП (черновой и чистовой проходы, синхронное вращение оси A) и загрузить её в контроллер INECTRA.
Вариант для камня. Повторите задание для каменной балясины: алмазный инструмент, обязательная подача воды, пониженная подача, контроль температуры и уборка шлама после обработки.
Критерий готовности. Профиль совпадает с чертежом в пределах допуска; поверхность гладкая, без задиров; симметрия не нарушена по всей длине; рассогласование по осям в норме; инструмент и охлаждение подобраны; файлы (DXF, чертёж, УП) и параметры записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у 757 и что даёт длина до 2,5 м? Поле 1200×300×300×360° – 2500×300×300×360°. Длина до 2,5 м позволяет делать полноразмерные архитектурные колонны без переустановки.
- Чем точность отличается от повторяемости? Точность ±0,02 мм — совпадение детали с чертежом; повторяемость ±0,01 мм — насколько плотно станок попадёт в ту же точку повторно. Для серии второе важнее.
- Что входит в кинематику станка? Рельсовые направляющие 20–25 мм с преднатяжными каретками, ШВП 16–25 мм класса C5, высокомоментные серводвигатели с энкодерами.
- Что даёт замкнутый контур? Энкодер сообщает фактическое положение, и контроллер отрабатывает рассогласование, поэтому пропуск шагов исключён даже при максимальных нагрузках.
- Почему серводвигатель лучше шагового на тяжёлой работе? Шаговый работает без обратной связи и теряет шаг при перегрузке; серво измеряет и доводит положение, поэтому держит большую нагрузку.
- Какова роль преднатяжных кареток? Они выбирают люфт направляющих, благодаря чему контур идёт точно и нет «мёртвого» хода на разворотах.
- Что даёт шпиндель 3–7,5 кВт с автосменой и охлаждением? Тянет камень за счёт момента на низких оборотах, автосмена ускоряет переходы, водяное охлаждение позволяет вести длительные циклы.
- Как обрабатывают камень и почему нужна вода? Алмазным инструментом с обязательным водяным охлаждением: вода отводит тепло и пыль, без неё инструмент выгорает, а кромка портится.
- Зачем нужна система INECTRA? Российская система управления на старших моделях 757-18 и 757-25; совместима с ArtCAM и PowerMill, поддерживает ось A, автоматическое позиционирование и защиту от перегрузок.
- Почему ось A обязательна в постпроцессоре? Без координаты поворота станок не отработает четвёртую ось, и профиль выйдет плоским. Связку «CAM → пост → контроллер» согласуют по оси A.
- Как крепят длинные заготовки и почему нужен люнет? Патроном и центром, а длинные — ещё и с люнетом, который поддерживает середину и гасит вибрацию; без него поверхность выходит волной.
- Как проверяют калибровку? Длинным перемещением с измерением факта (например, 1000 мм или вся длина) и полным оборотом оси A; при расхождении пересчитывают коэффициент.
- Что делают, если после переустановки ПО сбились настройки? Восстанавливают профиль из резервной копии: имя постпроцессора, единицы, направление оси A, безопасные высоты должны быть сохранены заранее.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Можно ли обрабатывать камень без воды? О. Нет. Камень режут алмазным инструментом с обязательной подачей воды: она отводит тепло и пыль. Сухое резание губит инструмент и вредно для оператора.
В. Хватит ли 757 только для дерева? О. Да, но тогда часть возможностей остаётся неиспользованной. Для чисто деревянных изделий смотрите младший балясинный станок.
В. Почему у 757 не бывает пропуска шагов? О. Из-за замкнутого контура: серводвигатели с энкодерами сообщают фактическое положение, и контроллер отрабатывает рассогласование.
В. Что делать, если профиль получился плоским? О. Проверьте постпроцессор: скорее всего он не выводит координату поворота оси A. Выберите 4-осевой пост.
В. Какая бывает точность у длинных колонн? О. Заявлены точность ±0,02 мм и повторяемость ±0,01 мм, но на длине ошибки складываются, поэтому калибровку и жёсткость крепления проверяют отдельно.
В. Как часто менять алмазный инструмент? О. По износу: ведите счёт деталей на один инструмент. Засаливание и падение качества кромки — признаки замены.
В. Почему после переустановки ПО станок «забыл» настройки? О. Профиль настроек не сохранили. Держите резервную копию профиля контроллера и записи в журнале.
Глоссарий
- Круглофрезерный станок — станок, совмещающий вращение заготовки и фрезерование по контуру.
- Ось A — поворотная ось, задающая угол поворота заготовки (до 360°).
- ШВП класса C5 — шарико-винтовая передача с нормированной точностью шага.
- Преднатяжная каретка — каретка рельсовой направляющей без люфта за счёт преднатяга.
- Серводвигатель — двигатель с энкодером, работающий в замкнутом контуре.
- Замкнутый контур — управление с обратной связью по фактическому положению оси.
- Повторяемость — способность станка попасть в ту же точку при повторном проходе.
- Автосмена инструмента — механизм быстрой смены фрез и кругов без ручной переналадки.
- INECTRA — российская система управления на старших моделях серии 757.
- Шлам — смесь воды и абразивной пыли при обработке камня.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Биение заготовки на вращении | Слабое крепление, смещение центров, люфт оси A | Подтянуть крепление, выставить центры, проверить люфт |
| Портал движется рывками | Шлам на рельсах, люфт кареток, заклинивание | Очистить и смазать рельсы, подтянуть каретки |
| Профиль вышел плоским | Постпроцессор не выводит ось A | Выбрать 4-осевой постпроцессор, проверить G-код |
| Инструмент «горит» на камне | Нет воды или неверный режим | Включить охлаждение, снизить подачу и глубину |
| Алмазный инструмент засаливается | Заниженная мощность или скорость | Подобрать обороты и подачу, обеспечить подачу воды |
| Размеры ушли после серии | Сбился преднатяг кареток, ошибка калибровки | Проверить каретки, повторить калибровку |
| Серводвигатель греется | Механическое сопротивление, заклинивание | Устранить заклинивание, проверить смазку и муфту |
| У длинной детали волна | Нет люнета, вибрация | Поставить люнет, снизить подачу и глубину |
| Шпиндель греется | Забит контур охлаждения, шлам в жидкости | Промыть контур, сменить и отфильтровать жидкость |
| После переустановки ПО нет настроек | Не сохранён профиль контроллера | Восстановить профиль из резервной копии |
Мысли вслух: чего нет на форумах
Про балясинные станки на форумах спорят много, но конкретика из карточки решает быстрее. Начнём с чисел. Станок 757 держит рабочее поле 1200×300×300×360° – 2500×300×300×360° мм и шпиндель 3–7,5 кВт с автосменой. Кинематика — рельсы 20–25 мм с преднатяжными каретками и ШВП 16–25 мм класса C5, серводвигатели с энкодерами. Заявлены точность ±0,02 мм и повторяемость ±0,01 мм.
Первое, что стоит понять, — разницу между «нет пропуска шагов» и «нет ошибок вообще». Замкнутый контур действительно исключает потерю шагов: энкодер видит факт, контроллер доводит ось. Но обратная связь не отменяет механику: если заклинило каретку, серво будет давить сильнее и греться, а размер всё равно уедет. Поэтому на этом станке особенно полезно смотреть на рассогласование: растущая ошибка положения почти всегда указывает на механическое сопротивление раньше, чем на «глюк программы».
Второе — камень, который на форумах обсуждают чаще дерева, но реже конкретики. Машинная обработка гранита и мрамора всегда была отдельной задачей из-за твёрдости и абразивности, и инструмент здесь работает не лезвием, а зерном: алмаз стойко держит абразивную нагрузку. Практика простая: вода обязательна всегда, а инструмент меняют по расходу, а не «когда перестанет резать». Засаленный алмаз греет камень и портит кромку задолго до полного износа.
Третье — накопление ошибки на длине. Колонна в 2,5 метра прощает меньше, чем короткая балясина: мелкие неточности по ходу складываются в заметное отклонение, и это известная проблема точения, а не особенность ЧПУ. Практический вывод: передний и задний центры должны лежать на одной оси, а по всей длине нужен люнет. Если колонна «звенит» и поверхность идёт волной, добавьте поддержку и снизьте подачу, а не боритесь с программой.
Четвёртое — режим и повторяемость на серии. Именно повторяемость ±0,01 мм делает балясины одной лестницы одинаковыми. Но она держится только пока целы каретки и ШВП: ушёл преднатяг — и десятая балясина перестала совпадать с первой. Мастер замечает это не на чертеже, а на глаз, по «поясам» партии. Профилактика тут простая: раз в квартал проверить люфт обратным ходом и повторить калибровку.
Пятое — охлаждение и уборка, где на камне всё строже. Шлам из воды и абразива разносится по рельсам и винтам и работает как паста; засохшая корка потом выкрашивает каретки. Поэтому на каменных работах фильтрация контура и очистка стоят в одном ряду с режимами резания. Плюс мелочь, которых нет в коротких описаниях: после смены шпинделя или частотника проверьте фактические обороты на максимуме, иначе режимы, посчитанные по паспорту, не совпадут с реальностью.
И про обслуживание, которое откладывают до отказа. На 757 сходятся три нагрузки: вращение, сервопривод и абразив. Порядок простоев всегда один: забыли смазать, ушёл преднатяг, сломалась деталь. Полчаса профилактики в неделю держат и точность, и ресурс, и репутацию перед заказчиком, которому важна не одна идеальная балясина, а вся лестница одинаковой.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- Miscellaneous Papers on Mechanical Subjects (Whitworth и др., Internet Archive, общественное достояние / PD). О машинной обработке камня, включая гранит, и связанных с ней трудностях: [открытый корпус: ia_miscellaneouspa03whitgoog, чанк #211].
- Advanced Grinding Practice (Douglas T. Hamilton, Internet Archive, общественное достояние / PD). Об алмазе как самом стойком инструменте для правки и заточки абразивных кругов: [открытый корпус: ia_advancedgrindin00jonegoog, чанк #622]. О водяном охлаждении во избежание перегрева при абразивной обработке: [открытый корпус: ia_advancedgrindin00jonegoog, чанк #762].
- Turning and Boring (Franklin Day Jones, Internet Archive, общественное достояние / PD). О накоплении ошибок и поддержке длинных деталей при точении: [открытый корпус: 34030_Franklin_Day_Jones_-_Turning_and_Boring, чанк #259].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). Об ошибках позиционирования и скорости оси при управлении приводом: [открытый корпус: openalex_Twin-Control, чанк #161].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/.
Смотрите также
Курсы и руководства завода:
- БИЗНЕС СТАРТ БАЛЯСИННЫЙ: устройство и обслуживание (младшая модель) —
/blog/kurs-po-stanku-stanok-po-derevu-biznes-start-balyasinnyy-sta - Станок ЧПУ 6090: цены и комплектации —
/blog/kurs-po-stanku-stanok-chpu-6090-tseny-i-komplektatsii-stanok - Фрезерные станки ЧПУ по дереву СМ ПЛЮС —
/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-sm-plyus-stan - Сервоприводы: подключение и настройка —
/blog/servodrayvery-podklyuchenie-i-nastroyka - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Режимы для МДФ, фанеры и алюминия —
/blog/mdf-fanera-alyuminiy-rezhimy
Станки для практики:
- Станок ЧПУ балясинный для дерева и камня 757 (этот курс) —
/product/11/ - БИЗНЕС СТАРТ БАЛЯСИННЫЙ —
/product/10/ - Фрезерный станок CM-1325 —
/product/1.2/ - Фрезерный станок БИЗНЕС СТАРТ LITE —
/product/8/ - 5-осевой фрезерный станок по дереву 17Д —
/product/17/ - Фрезерный 5-осевой станок по камню 17К —
/product/16/ - Станок по металлам и камню SMK —
/product/19/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и опций зависит от версии поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для станка 757: приёмка и паспорт → механика и каретки → крепление и люнет → инструмент и охлаждение → лимиты и обнуление → калибровка и рассогласование → прогон в воздухе → обработка на 60 % подачи → измерение профиля → журнал и профилактика.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-balyasinnyy-dlya-dereva-i-kamnya- · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-balyasinnyy-dlya-dereva-i-kamnya-.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-balyasinnyy-dlya-dereva-i-kamnya-.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-balyasinnyy-dlya-dereva-i-kamnya-.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.