
Курс по станку СТАНОК ЧПУ 6090 — Цены и комплектации — станок ЧПУ завода Твайт (id 1.1): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку СТАНОК ЧПУ 6090 — Цены и комплектации — станок ЧПУ завода Твайт (id 1.1): паспорт, устройство, настройка, обслуживание.
Курс по станку NC-6090: паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: фрезерный станок ЧПУ NC-6090 > (каталожный id 1.1) — паспорт, устройство, настройка, обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-6090-tseny-i-komplektatsii-stanok > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/kurs-po-stanku-stanok-chpu-6090-tseny-i-komplektatsii-stanok.ai.json). > - Версия: 1.0 от 2026-10-02. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/1.1/ и паспорт модели; руководство фрез > и режимов для NC-6090 (/docs/forum_content/, /blog/); руководства по ЧПУ-ПО; каталог /product/; > открытый корпус PD/CC (см. «Открытая библиотека»). Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Курс по станку NC-6090“, zavod-stanki.ru». > При цитировании указывайте первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «Фрезы и режимы для NC-6090», «Фрезы для ЧПУ: полное руководство», > «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость», «Mach3 и софт для ЧПУ», > «NC-Studio: настройка и работа», «Частотник шпинделя: управление и настройка».
NC-6090 — один из самых понятных станков для начала: компактное поле 600×900 мм, шпиндель 1,5 кВт с водяным охлаждением и цена от 329 970 ₽. Именно на таких машинах проще всего пройти обучение ЧПУ программированию с нуля: небольшой портал, понятная механика, предсказуемые режимы. Для тех, кто проходит курсы оператора ЧПУ или просто хочет как научиться работать на станке с ЧПУ, NC-6090 — хороший «учебный полигон»: ошибки здесь дешевле, а логика работы та же, что и на больших порталах.
Чему научитесь: читать паспорт и карточку станка и понимать, какие характеристики важны; разбирать устройство NC-6090 — рама, направляющие, передачи, шпиндель, стол, приводы, блок управления; понимать, из чего складывается точность ±0,01 мм; подбирать и обслуживать шпиндель 1,5 кВт с ER20 и водяным охлаждением; настраивать передачи и калибровать шаги на миллиметр; работать с ЧПУ-ПО и загружать управляющую программу; делать первый запуск и пробный проход; выполнять ежедневное и периодическое обслуживание; диагностировать типовые неисправности.
Предпосылки. Базовые навыки обращения с инструментом и компьютером; понимание, что такое заготовка, фреза и обороты. Опыт работы на станках полезен, но не обязателен: курс рассчитан на последовательный разбор с нуля.
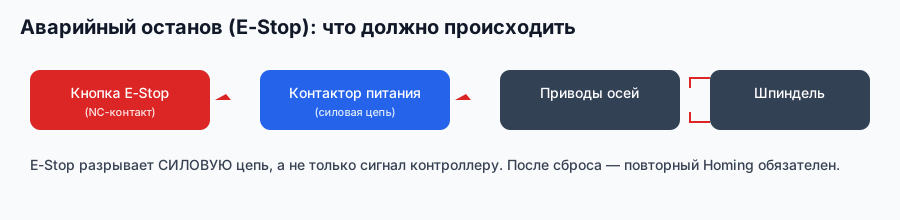
Безопасность. Работайте только с закрытой гофрозащитой и в защитных очках; рядом со шпинделем — никаких рук и ключей на ходу. Перед любым вмешательством снимайте питание приводов и дайте шпинделю остановиться полностью. Следите за аспирацией: мелкая пыль МДФ горюча и вредна. Не оставляйте станок во время обработки без присмотра. Аварийный стоп должен снимать питание, а не быть «мягкой остановкой» из программы. Базирование заготовки и установку фрезы выполняйте при снятом питании приводов.

Содержание
- Обучение ЧПУ программированию с нуля: знакомимся со станком NC-6090
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Устройство станка: рама, портал, узлы
- Модуль 3. Направляющие и передачи: откуда берётся точность ±0,01 мм
- Модуль 4. Шпиндель 1,5 кВт с ER20 и водяным охлаждением
- Модуль 5. Приводы 8,5 Н·м и драйверы Leadshine
- Модуль 6. Стол, базирование и крепление заготовки
- Модуль 7. Блок управления и ЧПУ-ПО: Mach3 и NC-Studio
- Модуль 8. Шаги на миллиметр и калибровка станка
- Модуль 9. Первый запуск и пробный проход
- Модуль 10. Режущий инструмент и режимы для 6090
- Модуль 11. Аспирация, стружка и чистота
- Модуль 12. Ежедневное и периодическое обслуживание
- Модуль 13. Типовые неисправности и журнал станка
- Модуль 14. Комплектации, цена и окупаемость
- Практикум: курсы оператора ЧПУ на практике — первый запуск NC-6090
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: знакомимся со станком NC-6090
Хорошее начало обучения — конкретный станок, а не абстрактная теория. NC-6090 даёт ровно тот набор, который встречается потом на любой машине: портал на рельсах, винтовые или реечные передачи, шпиндель с частотником, шаговые приводы и блок управления. Освоив его, вы понимаете логику и больших станков.
На форумах новички задают про такие машины одни и те же вопросы. В подборке заголовков тем завода (только заголовки, без текстов) встречаются: «Биение на шпинделе — че делать», «Вода и шпиндель», «греется шпиндель», «Возможные люфты в ШВП с преднатягом», «Выборка люфтов при фрезеровании», «Винты, ремни, рейки», «Большие корончатые фрезы для шпинделя с головой ER20», «А как находить ноль, если шпиндель спрятался?», «Выбор фрезерного станка для худож. резьбы по дереву», «Возможно ли 1,5 кВт шпиндель подключить к 3,7 кВт частотнику?». Этот курс отвечает именно на них — от «что читать в паспорте» до «почему греется шпиндель».
Ниже — от паспорта и устройства к настройке, первому запуску и обслуживанию. Данные — из карточки /product/1.1/ и паспорта модели, руководств и практики сервиса.
Модуль 1. Паспорт и карточка: что читать в первую очередь
Начнём с сухих цифр, потому что за них платят. NC-6090 — фрезерный станок с рабочим полем 600×900×200 мм и шпинделем 1,5 кВт с водяным охлаждением; цена — от 329 970 ₽, наличие — в наличии. Заявленная точность позиционирования — ±0,01 мм, что обеспечивают рельсовые направляющие 20 мм и ШВП. На осях стоят двигатели с моментом 8,5 Н·м и драйверы LEADSHINE, в трансформаторах — медь.
Почему так. Рабочее поле — это первое, что определяет применимость: 600×900 мм закрывают мебельные фасады, вывески, иконы и сувениры, но не большой раскрой. Мощность шпинделя задаёт материал и фрезу. Точность ±0,01 мм — маркетингово привлекательная цифра, но она раскрывается только на настроенном станке; в паспорте важно смотреть не только «обещание», но и чем оно обеспечено: направляющие, передача, жёсткость.
Проверка. Выпишите из паспорта четыре числа: поле, мощность шпинделя, заявленную точность и момент двигателей. Сверьте их с вашими задачами: помещается ли деталь, хватает ли мощности, нужна ли такая точность.
Отдельно посмотрите комплектацию: в предложении завода идут набор фрез на 15 000 ₽, библиотека из 300+ файлов, видеокурс на 12 часов и бесплатная доставка, а настройка и обучение включены в стоимость (завод заявляет обучение 12–16 часов). Это не «бонусы», а часть ввода станка в работу.
Модуль 2. Устройство станка: рама, портал, узлы
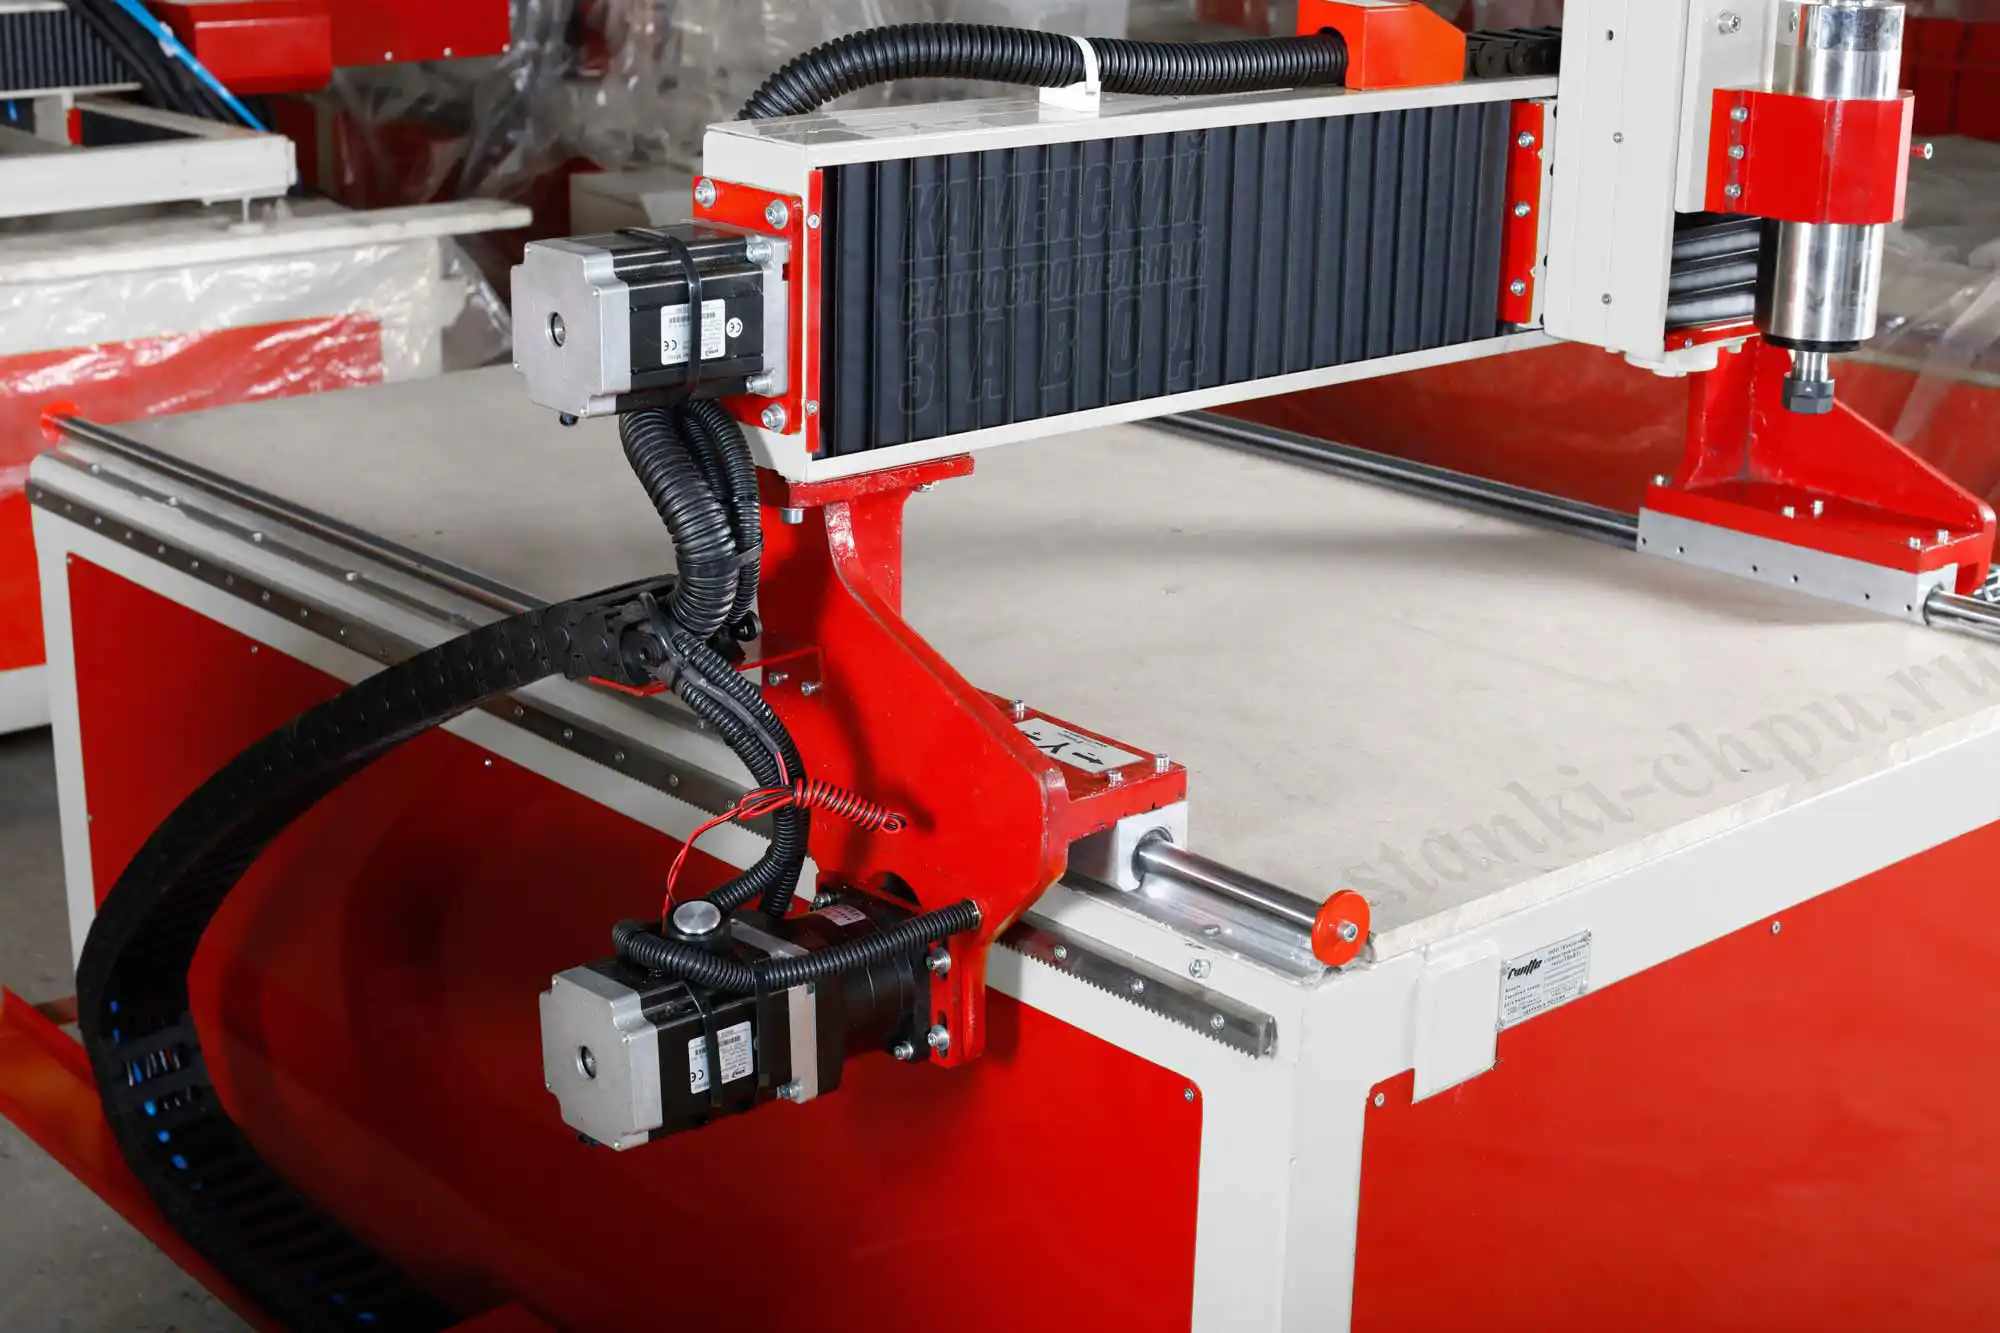
Конструктивно NC-6090 — портальный фрезер. Рама и портал несут всю точность: чем жёстче основа, тем меньше вибраций уходит в след. По осям стоят рельсовые направляющие 20 мм, передача — винтовая или реечная (по Z — ШВП), а шпиндель крепится на подвижном узле Z.
Почему так. Жёсткость рамы — не «толщина металла», а условие точности. На мягкой раме точность ±0,01 мм недостижима: вибрация и упругие деформации съедают её быстрее, чем погрешность передачи. Понимание устройства нужно для обслуживания: знать, где рельс, где каретка, где гайка ШВП и где смазка, — значит правильно планировать профилактику.
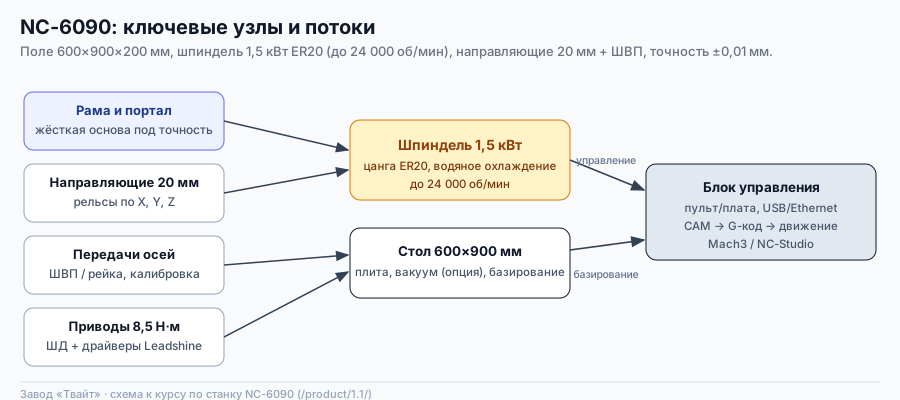
Проверка. Пройдите по станку и покажите (себе) шесть узлов: рама, портал, рельсы, передача, шпиндель, стол. Если какой-то узел не находится — изучите его до первого ремонта.
NC-6090 собран на компонентах, которые стоит знать в лицо: направляющие 20 мм на всех осях, драйверы LEADSHINE, медные трансформаторы. Это типовая «начинка» рабочего станка, и её обслуживание — это регулярная смазка рельсов и проверка контактов, о чём речь в модулях обслуживания.
Модуль 3. Направляющие и передачи: откуда берётся точность ±0,01 мм
Точность NC-6090 обеспечивают две вещи: рельсовые направляющие 20 мм и винтовая передача (ШВП). Рельс задаёт прямолинейность и удерживает каретку без люфта, ШВП превращает оборот двигателя в точное линейное перемещение. Заявленные ±0,01 мм — это результат их совместной работы при чистой механике и верной калибровке.
Почему так. Люфт и грязь — главные враги заявленной точности. Преднатянутая гайка ШВП выбирает зазор, но со временем может потребовать регулировки; рельс без смазки начинает «закусывать» и терять плавность. Механика точнее любых настроек: если есть люфт, никакой софт его не уберёт. Поэтому направляющие и передачи — первый объект внимания при обслуживании.
Проверка. Проверьте осевой люфт: при снятом питании слегка покачайте узел и оцените зазор. Проверьте смазку рельсов по инструкции — сухой рельс выдаёт себя шумом и нагревом каретки.
Если деталь систематически уходит по размеру, а калибровка верна, ищите люфт в передаче или ослабшую муфту. Эти же причины стоят за форумными темами «Возможные люфты в ШВП с преднатягом» и «Выборка люфтов при фрезеровании» — классика для портальных станков.
Различить калибровку и люфт просто. Если деталь уходит одинаково в обе стороны — виновато число шагов на миллиметр, и помогает пересчёт. Если промах появляется только при смене направления — это люфт в передаче или муфте, и лечится он механикой: подтяжкой, выборкой зазора, заменой изношенной детали. Поэтому перед любой «программной» правкой стоит проверить обратный ход и только потом трогать настройки.
Полезно оценить и жёсткость: тяжёлая фреза с большим вылетом «отжимает» узел, и точность падает не из-за настроек, а из-за упругой деформации. Малый вылет и умеренная подача возвращают стабильность быстрее, чем любая калибровка.
Модуль 4. Шпиндель 1,5 кВт с ER20 и водяным охлаждением
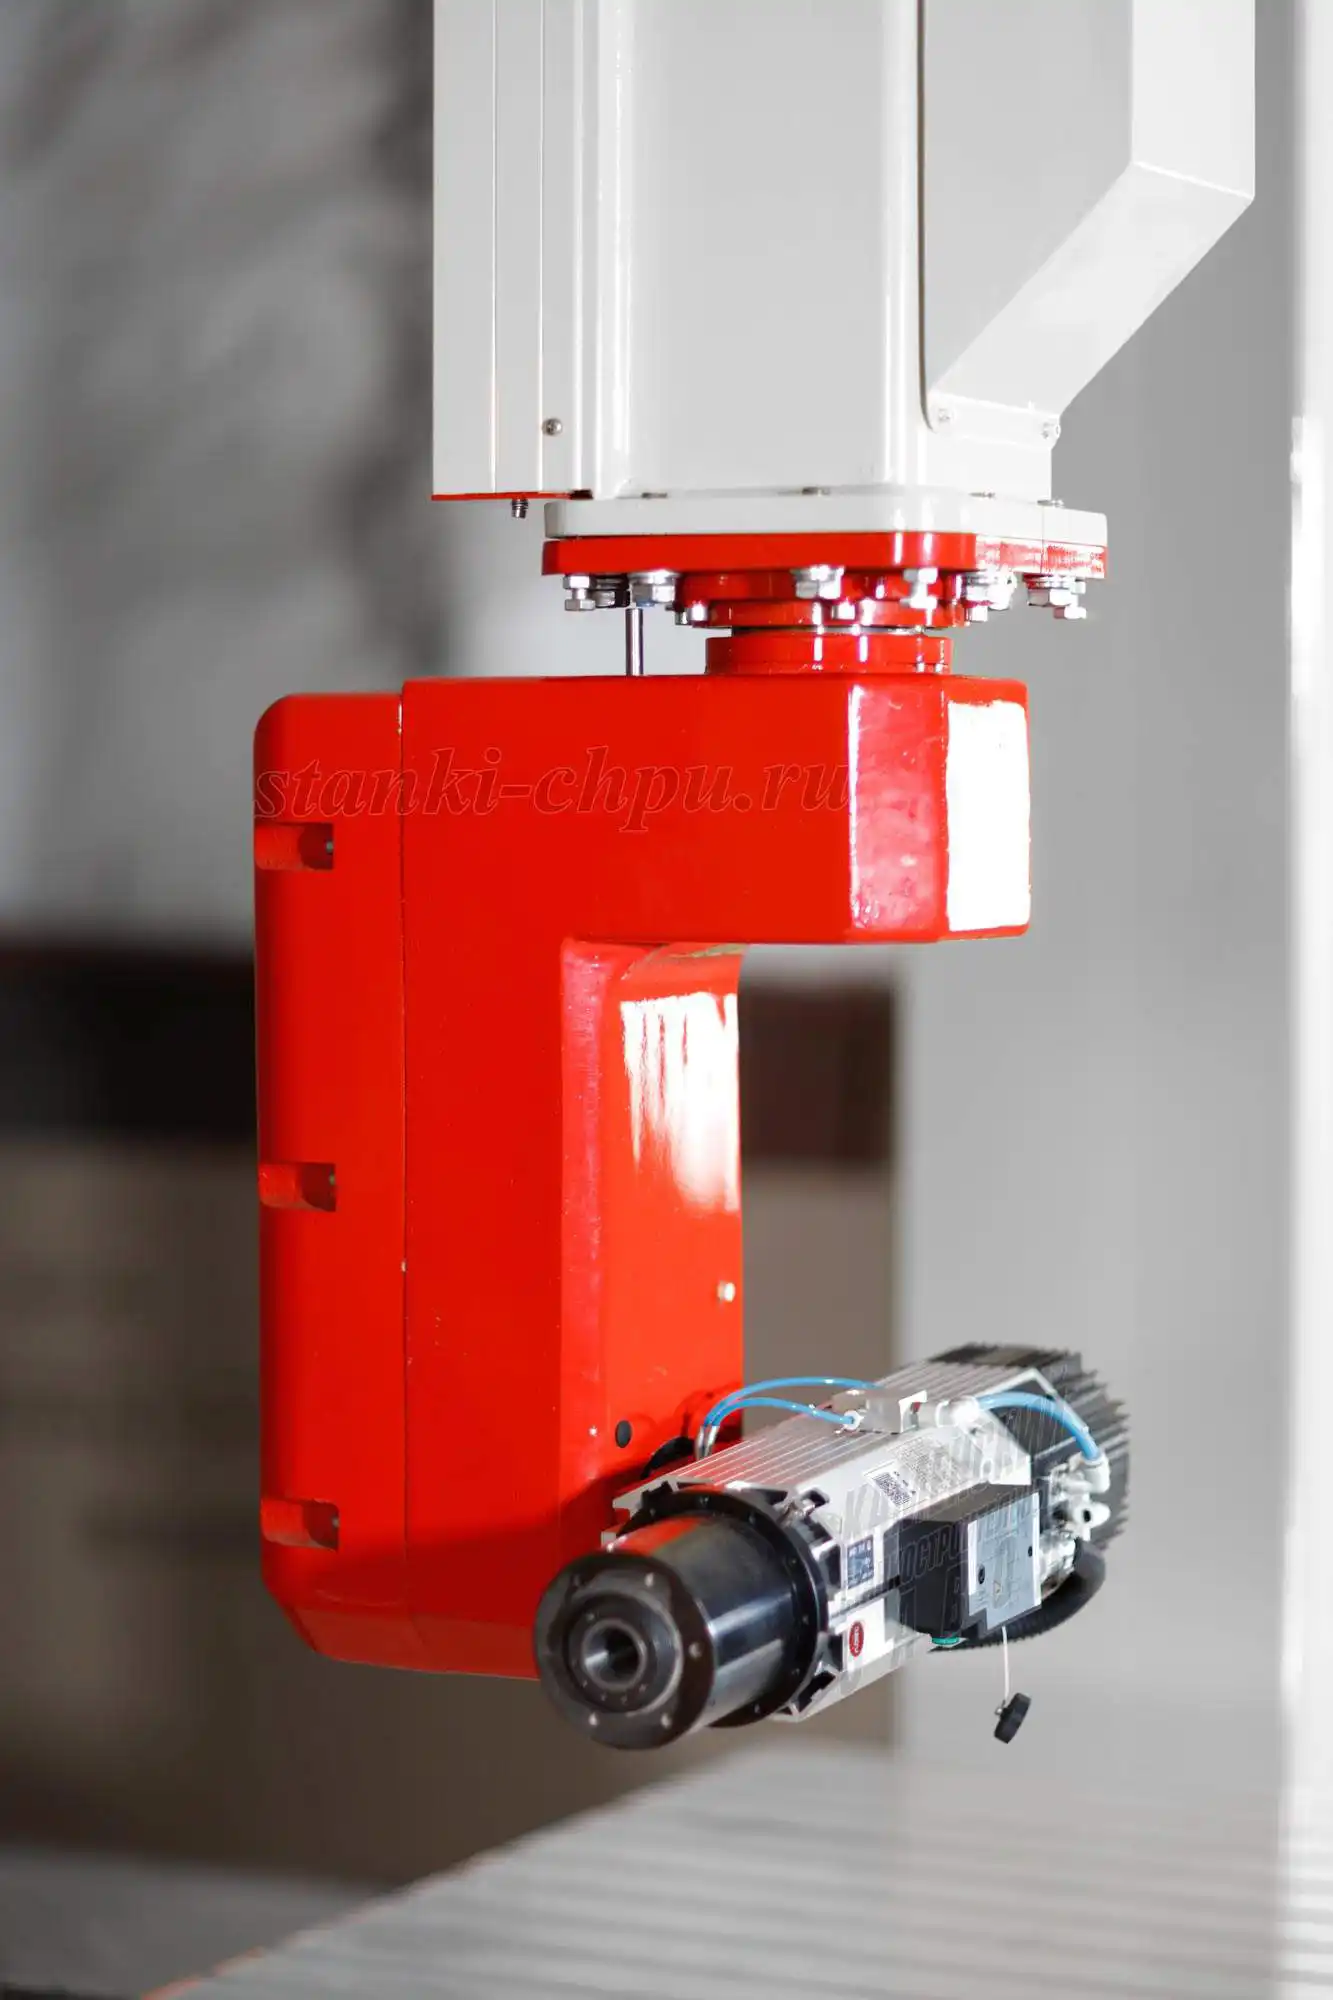
Шпиндель NC-6090 — 1,5 кВт с водяным охлаждением, цанга ER20, обороты до 24 000 об/мин. Водяное охлаждение означает, что шпиндель рассчитан на длительную работу без перегрева, а ER20 позволяет зажимать фрезы с хвостовиком до 13 мм (практически — 3–10 мм).
Почему так. Водяное охлаждение — это не только «мощность», но и режим работы: шпиндель с водой может работать часами, тогда как воздушный быстрее греется на длинных программах. Цанга ER20 задаёт диапазон фрез: слишком большой хвостовик не зажмётся, слишком тонкий без переходника будет бить. Правильная посадка фрезы в цангу — залог и точности, и долговечности подшипников.
Проверка. Проверьте биение фрезы индикатором: для чистовых работ оно должно быть минимальным. Убедитесь, что цанга и гайка чистые, а фреза зажата до упора. Проверьте, что контур охлаждения заполнен и вода циркулирует.
Про воду на форумах спрашивают часто («Вода и шпиндель», «греется шпиндель»). Ответ простой: следите за уровнем и температурой жидкости, меняйте её по регламенту, не допускайте работы без циркуляции. Перегрев шпинделя почти всегда связан с охлаждением, а не с «плохим шпинделем».
Модуль 5. Приводы 8,5 Н·м и драйверы Leadshine
Оси NC-6090 приводятся шаговыми двигателями с моментом 8,5 Н·м и драйверами Leadshine. Момент 8,5 Н·м — это «рабочая лошадка» лёгкого портала: его хватает на разгон узла и на усилие резания в дереве и МДФ. Драйверы Leadshine — распространённые и понятные: микрошаг, ток, затухание.
Почему так. Момент двигателя выбирают под массу узла и нагрузку резания. Для портала 600×900 мм 8,5 Н·м — с запасом, но не «бесконечно»: чем агрессивнее режим, тем ближе привод к пределу, и при недоборе тока появляются пропуски шагов. Настройка драйвера (микрошаг, ток) напрямую влияет на то, реализуется ли заявленная точность.
Проверка. Проверьте, что ток двигателей выставлен под их паспорт, а не «на максимум». Проведите пробный проход на средней подаче и убедитесь в отсутствии пропусков.
Тема примыкает к курсу «Шаговые приводы: настройка драйверов»: микрошаг определяет импульсы на оборот, ток — момент и нагрев, а затухание — плавность и шум. Для 6090 разумный старт — микрошаг 1/8–1/16 и рабочий ток около 0,7 от номинала двигателя.
Модуль 6. Стол, базирование и крепление заготовки
Стол NC-6090 — рабочая зона 600×900 мм. Заготовку крепят к плите: механическими прижимами, в паз, или на вакуумный стол (опция). Правильное базирование — это не только «чтобы не улетела», но и чтобы деталь стояла ровно относительно осей.
Почему так. Даже точный станок выдаст кривую деталь, если заготовка стоит с перекосом или «играет» под фрезой. Стол и система крепления — часть заявленной точности: вибрация плохо зажатой заготовки портит кромку и заставляет снижать режимы. Базирование по упорам и предварительная фрезеровка «подушки» стола помогают держать плоскость.
Проверка. Закрепите тестовую заготовку и проверьте её неподвижность: усилие рукой не должно сдвигать деталь. Проверьте плоскость стола индикатором по нескольким точкам.
Модуль 7. Блок управления и ЧПУ-ПО: Mach3 и NC-Studio
Блок управления принимает управляющую программу и раздаёт импульсы на приводы. На станках этого класса встречаются два «лица» системы: ПК-управление (Mach3) через USB/Ethernet и пульт/плата на DSP с программой NC-Studio. Mach3 хранит настройки в профиле и настраивается через Config → Ports and Pins и Config → Motor Tuning; NC-Studio даёт окна Auto/Manual, вкладки Track/Log/Editor/I-O state и меню с горячими клавишами.
Почему так. Разные системы — разный интерфейс, но одна логика: настройка осей, лимиты, загрузка и запуск УП. Оператору важно не «какая программа», а где в ней менять параметры и как безопасно запустить программу. Профиль Mach3 несёт всю конфигурацию станка, поэтому его нужно сохранять (см. курс о резервных копиях).
Проверка. Загрузите простую программу, проверьте, что система видит все оси и лимиты, и выполните пробный проход в воздухе (без заготовки).
Отдельно проверьте порядок безопасности: аварийный стоп должен быть физическим и снимать питание, а не «стоп по программе». Для фиксации нуля детали используйте датчик или щуп — на форумах это вопрос «А как находить ноль, если шпиндель спрятался?», и ответ — щуп или плавающая головка.
Модуль 8. Шаги на миллиметр и калибровка станка
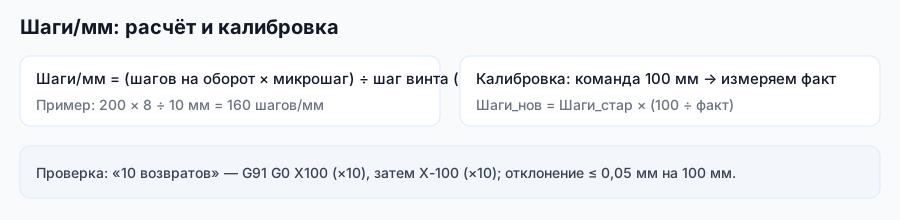
Шаги на миллиметр — число импульсов на 1 мм хода. Считается так: число шагов двигателя умножают на коэффициент микрошага и делят на ход передачи. Для винта с шагом 5 мм и двигателя 200 шагов при микрошаге 1/8 получается (200 × 8) / 5 = 320 шагов на миллиметр.
Почему так. Ошибка в этом числе — систематическая ошибка размеров: деталь уходит по всем осям пропорционально. Она не лечится подачей или стратегией, только калибровкой. Если ось проходит не то расстояние, значение пересчитывают: Steps_new = Steps_old × (Commanded / Actual). Например, задали 100 мм, а ось прошла 98,5 мм — значит 320 × (100 / 98,5) = 324,87.
Проверка. Задайте перемещение 100 мм и измерьте факт индикатором или линейкой. Разница в доли процента — норма после калибровки; разница в разы — ошибка в микрошаге или в передаче.
Калибровку удобно делать до первой серьёзной работы и повторять после ремонта передачи. Записанные значения пригодятся и при обслуживании: они — эталон для сравнения.
Модуль 9. Первый запуск и пробный проход
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить поиск нуля (Homing), загрузить короткую программу и прогнать её в воздухе, и только потом — на заготовке с малой глубиной.
Почему так. Порядок «сначала воздух, потом дерево» — это способ поймать ошибки без брака и поломок. Пробный проход без заготовки показывает, верны ли направления, лимиты и нули. Только убедившись в этом, переходят к реальному резанию, начиная с щадящих режимов.
Проверка. Проведите пробный проход на 50–60 % подачи и посмотрите на стружку и кромку. Если появились вибрация, потемнение или ворс — режим велик, шаг назад.
Модуль 10. Режущий инструмент и режимы для 6090
Под шпиндель 1,5 кВт с ER20 подходит широкий набор фрез: 6 мм 2–3 зуба — основная, 3–4 мм — детализация, downcut 6 мм — фанера и ламинат без скола, сферическая 6 мм — 3D-рельеф, V-биты 60°/90° — гравировка. Обороты считают от скорости резания: n = 1000 × Vc / (π × D); подачу — из F = fz × z × n.
Почему так. Инструмент и режим — половина результата. Для фрезы 6 мм и Vc 400–600 м/мин расчёт подходит близко к максимуму шпинделя, поэтому ставят 24 000 об/мин и считают подачу. Слишком большой вылет фрезы или грязная цанга убивают точность быстрее, чем «неправильный станок».

Проверка. Проверьте режим правилом 60/80/100: на 60 % подачи оцените стружку и кромку, затем 80 % и 100 %. Если появились признаки перегрева, шаг назад.
Мелочь, которую стоит помнить: крупные фрезы 10–12 мм ER20 формально допускает, но выигрыш в съёме нужно оценивать по задаче — на точность это не влияет, на нагрузку шпинделя — да.
Модуль 11. Аспирация, стружка и чистота
Мелкая фракция МДФ и древесная пыль опасны: они вредны для дыхания, горючи и, оседая на рельсах, ускоряют износ. Поэтому аспирация — не «опция для чистоты», а часть рабочего процесса. Стружку убирают отсосом у фрезы и периодической продувкой/уборкой станка.
Почему так. Пыль на рельсах и в гайке ШВП работает как абразив: точность падает незаметно, а износ ускоряется. МДФ-пыль к тому же налипает и перегревает кромку фрезы, если нет отвода. Чистота — это не «эстетика», а ресурс механики.
Проверка. Проверьте работу аспирации на пробном проходе: стружка должна уходить, а не лететь по цеху. После смены осмотрите рельсы и уберите пыль.
Модуль 12. Ежедневное и периодическое обслуживание
Ежедневно: осмотр рельсов и кабелей, проверка крепления фрезы, чистота стола, работа аспирации. Еженедельно/ежемесячно: смазка рельсов и ШВП, проверка затяжки муфт и клемм, контроль биения шпинделя, состояние охлаждающей жидкости, уровень люфтов.
Почему так. Профилактика дешевле ремонта. Порядок простоев в сервисе почти всегда один: сначала «забыли смазать», потом «появился люфт», потом «сломалась деталь». Регулярная смазка и подтяжка снимают первые два пункта и продлевают жизнь механике.
Проверка. Заведите чек-лист обслуживания по станку и отмечайте даты. Раз в квартал проверяйте люфт и повторяйте калибровку.
Полезно фиксировать и температурный режим: если шпиндель или каретка стали греться сильнее обычного — это ранний сигнал.
Разделим работы по частоте. Каждая смена: убрать стружку со стола и рельсов, осмотреть кабели, проверить крепление фрезы, убедиться в работе аспирации. Каждую неделю: смазать рельсы и ШВП, проверить затяжку муфт и клемм, осмотреть гофрозащиту. Раз в месяц–квартал: проверить люфты, повторить калибровку на 100 мм, проверить биение шпинделя, заменить/долив охлаждающей жидкости. Такой ритм занимает минуты в день и часы в год — но именно он держит ±0,01 мм.
Модуль 13. Типовые неисправности и журнал станка
Типовые сбои NC-6090: биение или нагрев шпинделя (цанга, подшипники, охлаждение); пропуск шагов (недобор тока, завышенные режимы, люфт); «уход» размеров (калибровка, люфт, крепление); сколы и ворс (режим и фреза); сбои на длинной программе (помехи, земля). Диагностику ведут от простого: крепление фрезы → крепление заготовки → механика → приводы → ПО.
Почему так. Большинство «мистических» проблем решается на первых двух-трёх шагах. Журнал станка превращает ремонт из гадания в сравнение: что менялось, какой режим, какой результат. Исправность системы «станок — привод — механика» подтверждают тестовыми прогонами с измерением параметров [открытый корпус: openalex_Twin-Control, чанк #566].
Проверка. Заведите журнал: дата, операция, режим, результат, замечания. Раз в месяц просматривайте его и отмечайте повторяющиеся симптомы.
Модуль 14. Комплектации, цена и окупаемость
NC-6090 предлагается по цене от 329 970 ₽, есть рассрочка 0 % (ориентир — 27 498 ₽ × 12 месяцев). Завод заявляет окупаемость за 2–3 месяца и потенциальный доход 165 000–250 000 ₽ в месяц. В комплектацию входят набор фрез на 15 000 ₽, библиотека 300+ файлов и видеокурс на 12 часов; доставка бесплатная, настройка и обучение включены.
Почему так. Для компактного станка экономика строится на серийных заказах: чем выше загрузка, тем быстрее окупаемость. Поэтому важна не только цена, но и то, какие задачи закрывает поле 600×900 мм и шпиндель 1,5 кВт.
Проверка. Сопоставьте заявленные направления работы с вашими материалами и тиражом. Если деталь не помещается в 600×900 или нужен мощный съём, смотрите старшие модели каталога.
При выборе комплектации есть смысл пройтись по трём вопросам. Стол: хватит ли 600×900 мм под вашу деталь и не нужен ли вакуумный вариант для тонких листовых заготовок. Шпиндель: хватает ли 1,5 кВт под материал и фрезы или нужен запас по мощности. Аспирация и оснастка: есть ли отвод стружки и набор фрез под задачи. Эти три пункта определяют, пойдёт ли станок в работу сразу или потребует дооснащения.

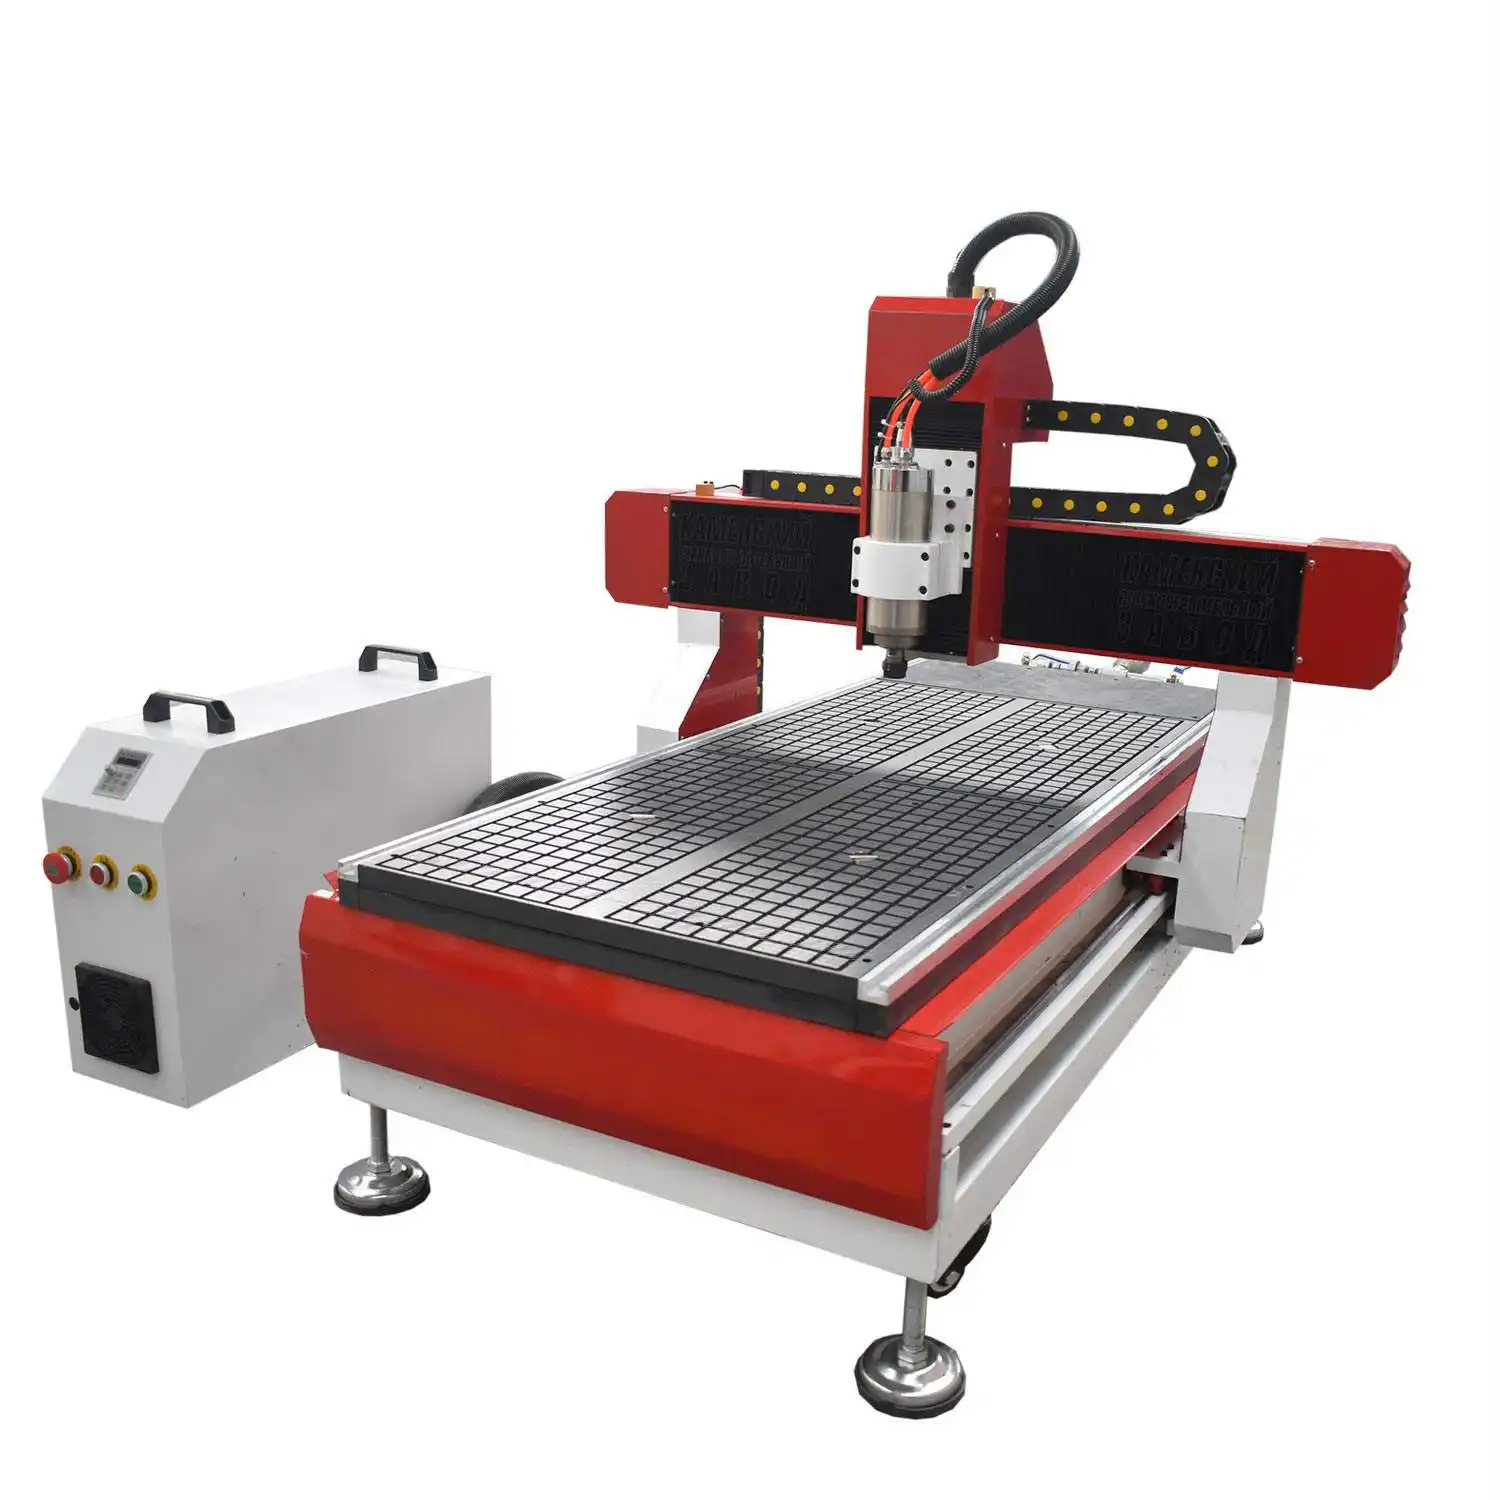
Карточка станка NC-6090 → /product/1.1/
NC-6090 — младший в линейке, но не единственный: если задача вырастает, завод предлагает и более крупные машины. БИЗНЕС СТАРТ LITE (карточка → /product/8/) — доступный вход в бизнес с полем 600×1200×150 до 1500×2500×150 мм; 17Д (карточка → /product/17/) — 5-осевой фрезер по дереву с полем 1500×1500×1000 – 3000×3000×1000 мм; РАКЕТА (карточка → /product/18/) — обрабатывающий центр на 5 осей с полем 2500×1250×500×360° – 4600×2100×1000×360°.
Практикум: курсы оператора ЧПУ на практике — первый запуск NC-6090
Задача. Есть NC-6090, фреза 6 мм 2 зуба, заготовка из МДФ и простая программа-планка с двумя отверстиями. Нужно пройти полный цикл: от приёмки до готовой детали.
Шаги. 1) Прочитайте паспорт: поле, шпиндель, точность, момент. 2) Проверьте механику: рельсы, смазка, люфт, крепление муфт. 3) Проверьте стол и базирование; закрепите заготовку. 4) Установите фрезу в цангу ER20, проверьте биение. 5) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 6) Проверьте шаги на миллиметр на перемещении 100 мм. 7) Рассчитайте режим: n ≈ 24 000 об/мин, подача от fz. 8) Прогоните программу в воздухе, затем на заготовке на 60 % подачи. 9) Проверьте размер, при необходимости поправьте калибровку. 10) Запишите параметры и результат в журнал.
Что проверить отдельно. Не забудьте про охлаждение шпинделя — без циркуляции воды работать нельзя. Проверьте, что фреза зажата на малом вылете: это половина успеха для ±0,01 мм. И убедитесь, что аспирация включена — мелкая пыль МДФ вредна и огнеопасна.
Чертёж и УП. Дополнительное задание: постройте чертёж планки и DXF, сгенерируйте управляющую программу и прогоните её на станке. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad — он же применяется в учебных заданиях Академии.
Критерий готовности. Деталь в размер; кромка чистая; направления и лимиты верны; режим подобран по стружке; шпиндель и узлы без перегрева; параметры и калибровка записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле и мощность шпинделя у NC-6090? Поле 600×900×200 мм, шпиндель 1,5 кВт с водяным охлаждением, цанга ER20.
- Чем обеспечивается заявленная точность ±0,01 мм? Рельсовыми направляющими 20 мм и винтовой передачей при жёсткой раме и чистой, смазанной механике.
- Какой момент у двигателей и какие драйверы стоят? Момент 8,5 Н·м, драйверы Leadshine.
- Зачем шпинделю водяное охлаждение? Чтобы работать длительное время без перегрева; оно важно для ресурса и стабильности.
- Что такое ER20 и на что это влияет? Тип цанги: задаёт допустимый хвостовик фрезы; влияет на подбор инструмента.
- Как считаются шаги на миллиметр? Шаги двигателя × микрошаг ÷ ход передачи; пример: (200 × 8) / 5 = 320 шагов на миллиметр.
- Что делать, если ось проходит не то расстояние? Пересчитать: `Steps_new = Steps_old × (Commanded / Actual)` и внести значение в настройки.
- Почему пробный проход делают «в воздухе»? Чтобы поймать ошибки направлений, лимитов и нулей без брака и поломок.
- Как подобрать обороты и подачу? Обороты — по скорости резания
n = 1000 × Vc / (π × D), подача —F = fz × z × n, затем проверка правилом 60/80/100 %. - Почему важна аспирация? Мелкая пыль МДФ вредна и горюча, а осадок на рельсах работает как абразив и ускоряет износ.
- Что входит в ежедневное обслуживание? Осмотр рельсов и кабелей, проверка крепления фрезы, чистота стола, работа аспирации.
- Что проверить при биении шпинделя? Чистоту цанги и гайки, посадку фрезы, её вылет и исправность подшипников.
- Почему нельзя игнорировать журнал станка? Он превращает диагностику из гадания в сравнение: видно, что менялось и что помогло.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Помещается ли моя деталь на NC-6090? О. Поле 600×900×200 мм: подходит для фасадов, вывесок, икон, сувениров. Если деталь больше — нужен старший станок.
В. Хватит ли шпинделя 1,5 кВт? О. Для дерева, МДФ, пластиков и гравировки — да. Для глубокого съёма твёрдых материалов или металла нужен более мощный станок.
В. Почему греется шпиндель? О. Чаще всего из-за охлаждения: мало жидкости, нет циркуляции, забит контур. Проверьте систему охлаждения.
В. Что делать при пропуске шагов? О. Проверить ток драйвера, снизить скорость и ускорение, проверить люфт и крепление муфт.
В. Как часто смазывать рельсы и ШВП? О. По регламенту производителя и по интенсивности работы; при ежедневной загрузке — регулярно, с осмотром на пыль.
В. Биение фрезы — это станок виноват? О. Не всегда: проверьте цангу, гайку и вылет фрезы. Часто причина в грязной или изношенной цанге.
В. Можно ли ставить крупные фрезы в ER20? О. Формально до 13 мм, но выигрыш в съёме надо оценивать по задаче и нагрузке шпинделя.
Глоссарий
- Рабочее поле — размер зоны обработки; у NC-6090 — 600×900×200 мм.
- Шпиндель — узел с вращающейся фрезой; 1,5 кВт с водяным охлаждением.
- ER20 — тип цангового зажима для крепления фрез.
- Рельсовые направляющие — точные направляющие 20 мм, по которым движутся узлы.
- ШВП — шарико-винтовая передача, преобразующая вращение в линейное перемещение.
- Шаги на миллиметр — число импульсов на 1 мм хода оси.
- Homing — поиск нуля станка по концевым датчикам.
- Аспирация — отсос стружки и пыли в зоне резания.
- Микрошаг — дробление полного шага двигателя для плавности движения.
- Окупаемость — срок, за который доход от станка покрывает его стоимость.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Деталь «не в размер» | Сбита калибровка, люфт передачи | Пересчитать шаги на мм, выбрать люфт, проверить муфты |
| Пропуск шагов под нагрузкой | Недобор тока, завышенные скорость/ускорение | Выставить ток к 0,7 номинала, снизить режим |
| Биение фрезы | Грязная/изношенная цанга, большой вылет | Почистить/заменить цангу, уменьшить вылет |
| Греется шпиндель | Нет циркуляции или мало жидкости охлаждения | Проверить контур, уровень и температуру жидкости |
| Сколы и ворс на кромке | Перегретая или тупая фреза, неверный режим | Сменить фрезу, подобрать обороты/подачу, добавить отвод стружки |
| Пыль летит по цеху | Не работает аспирация | Включить/починить отсос, проверить шланг и мешок |
| Ось уходит при реверсе | Люфт в передаче или муфте | Выбрать люфт, подтянуть муфту, проверить преднатяг |
| Заготовка смещается | Плохое крепление | Перекрепить, использовать прижимы/вакуум, выровнять стол |
| Сбои на длинной программе | Помехи, земля, связь | Проверить экраны и заземление, кабели связи |
| Шум и нагрев каретки | Сухой или загрязнённый рельс | Очистить и смазать рельсы, убрать пыль |
Мысли вслух: чего нет на форумах
Про NC-6090 и похожие порталы на форумах спорят о фрезах и режимах, а конкретика из паспорта и механики всплывает редко. Начнём с цифр. Поле — 600×900×200 мм, шпиндель — 1,5 кВт с водяным охлаждением, цанга ER20, обороты до 24 000 об/мин, заявленная точность ±0,01 мм, двигатели — 8,5 Н·м, драйверы — Leadshine, цена — от 329 970 ₽. Эти числа объясняют почти всё: почему станок подходит для мебели и рекламы и не подходит для большого раскроя; почему на нём не стоит пытаться снимать металл большими фрезами.
Первая категория «чего нет на форумах» — точность ±0,01 мм раскрывается не сама по себе. Она держится на трёх условиях: жёсткая рама, смазанные рельсы 20 мм и ШВП без люфта, и малый вылет фрезы в чистой цанге. Люди покупают станок ради цифры, а потом удивляются, когда деталь уходит на десятые доли: цанга забита пылью, фреза выдвинута на 30 мм, рельсы сухие. Порядок простой — сначала механика, потом режимы, и только потом «магия настроек».
Вторая — охлаждение шпинделя. Водяное охлаждение означает длительную работу без перегрева, но только пока вода циркулирует и контур чистый. Форумные «греется шпиндель» и «вода и шпиндель» почти всегда про одно: мало жидкости, нет потока, заросший радиатор. Проверка уровня и температуры жидкости — пятиминутная процедура, которая спасает подшипники.
Третья — передачи и люфты. Винты, ремни, рейки — это то, что накапливает износ. Преднатянутая гайка ШВП со временем требует внимания, а ослабшая муфта даёт «уход» при реверсе. Форумные темы «Возможные люфты в ШВП с преднатягом» и «Выборка люфтов при фрезеровании» — прямо про это. Причём люфт легко спутать с ошибкой калибровки: если деталь уходит в обе стороны симметрично — это калибровка, если только при смене направления — это люфт.
Четвёртое — пыль. Мелкая фракция МДФ не только вредна и горюча, она работает как абразив: оседая на рельсах и в гайке, ускоряет износ и незаметно крадёт точность. Аспирация — это не про чистоту в цеху, а про ресурс механики. Плюс пыль перегревает кромку фрезы, если её не отводить: отсюда «тупая фреза» на материале, который режется в одну десятую нормального ресурса.
Из сервисной практики — короткие случаи. Первый: «деталь уходит по X». Проверяем — рельсы сухие, каретка с рывком; смазка и подтяжка вернули размер. Второй: «шпиндель греется на длинных программах» — забит радиатор и не хватает жидкости охлаждения; чистка и долив сняли симптом. Третий: «фреза бьёт и колет фанеру» — вылет 30 мм и изношенная цанга; малый вылет и новая цанга дали чистую кромку. Четвёртый: «пропускает на разгонах» — ток драйвера выставлен «на глаз» выше нужного, двигатель перегревался; корректный ток по паспорту и снижение ускорения вернули стабильность. Во всех четырёх случаях проблема была в механике и настройке, а не в «плохом станке».
И то, чего почти не пишут: станок компактного класса окупается загрузкой, а не характеристиками. Заявленные 165–250 тыс. ₽ в месяц — это при работе почти каждый день. Если станок стоит неделю — окупаемость растягивается вместе с простоем. Поэтому порядок такой: сначала заказы и поток, потом станок, потом расширение. NC-6090 для этого и хорош: недорогой вход с честной механикой.
Открытая библиотека
Открытые источники (общественное достояние / свободные лицензии), использованные в курсе как подтверждение идей — не текстов. Доступны в разделе https://zavod-stanki.ru/library/.
- Machinery's Reference Series (Internet Archive, Public Domain). Винт как один из самых ответственных элементов точного механизма [открытый корпус: ia_machinerysrefer01unkngoog, чанк #85].
- Fairbanks Co. Machine Tools Catalogue No. 420 (Internet Archive, Public Domain). Конструкция шпинделя фрезерного (router) узла и его регулировки [открытый корпус: ia_FairbanksCoMachineToolsCatNo420, чанк #377].
- NASA NTRS 19940026030, «Confessions of a Robot Lobotomist» (NASA, общественное достояние). Фрезерный (router) шпиндель в автоматизированной обработке [открытый корпус: nasa_19940026030_Confessions_of_a_robot_lobotomist, чанк #39].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). Представление парка станков и контроль состояния оборудования [открытый корпус: openalex_Twin-Control, чанк #566].
Публичная полка завода (PD/OA) — 117 книг с указанием лицензии по каждой: раздел /library/.
Смотрите также
Курсы и руководства завода:
- Фрезы и режимы для NC-6090: что ставить на шпиндель 1,5 кВт с ER20 —
/blog/frezy-dlya-nc-6090 - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - 5 признаков, что ЧПУ-станку нужна профилактика —
/blog/5-priznakov-profilaktiki-chpu-stanka - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Mach3 и софт для ЧПУ —
/blog/mach3-i-soft-dlya-chpu - Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - Резервные копии настроек станка и ПО —
/blog/rezervnye-kopii-nastroek-stanka-i-po
Станки для практики и роста:
- СТАНОК ЧПУ 6090 (NC-6090) —
/product/1.1/ - БИЗНЕС СТАРТ LITE —
/product/8/ - 5-осевой фрезерный станок по дереву 17Д —
/product/17/ - 5-осевой станок по камню 17К —
/product/16/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Станок по металлам и камню SMK —
/product/19/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/ и /library/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Комплектация и характеристики зависят от версии поставки; сверяйтесь с карточкой /product/1.1/ и паспортом вашего станка. Рабочий порядок ввода в работу: паспорт → механика и смазка → базирование и фреза → Homing и калибровка → пробный проход → журнал.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-6090-tseny-i-komplektatsii-stanok · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-6090-tseny-i-komplektatsii-stanok.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-6090-tseny-i-komplektatsii-stanok.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-stanok-chpu-6090-tseny-i-komplektatsii-stanok.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.