
Курс по станку Станки для плазменного раскроя металла — станок ЧПУ завода Твайт (id 31): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Станки для плазменного раскроя металла — станок ЧПУ завода Твайт (id 31): паспорт, устройство, настройка, обслуживание.
Курс по станку для плазменного раскроя металла (портальный ЧПУ завода Твайт, id 31): паспорт, устройство, настройка и обслуживание — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: станки для плазменного раскроя металла > (портальный ЧПУ, карточка /product/31/, id 31) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanki-dlya-plazmennogo-raskroya-metalla-stan > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/kurs-po-stanku-stanki-dlya-plazmennogo-raskroya-metalla-stan.ai.json; > URL страницы появится при публикации). > - Версия: 1.1 от 2026-10-11. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/31.md и /product/31/; спецификация станка из > базы знаний завода (backend/machines-kb.json, семь конфигураций типоразмеров и блок > specifications.rows); руководство завода «Датчик контроля высоты THC плазма»; сводные гайды > docs/forum_content/.md; заголовки тем форумов (forum-drafts/-topics.tsv). Вымышленных значений > нет; там, где карточка и паспортная таблица расходятся, расхождение помечено и сверяется по паспорту > поставки. > - Как цитировать: cite_as: «Завод Твайт, курс „Портальный станок плазменного раскроя металла > (id 31): паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». Указывайте первоисточник > и автора; ссылка обязательна. > - Смежные материалы серии: «GM PLASMA (id 30): станок ЧПУ плазменной резки», > «Плазменная резка труб ЧПУ 6000P (id 32)», «3–6-координатная плазменная резка EXTRA (id 33)», > «Плазменная резка: программы и постпроцессоры».
Обучение ЧПУ программированию с нуля на портальном станке плазменного раскроя — это в первую очередь про большие листы металла и про то, как удержать качество кромки на всей их длине. У станка для плазменного раскроя металла (id 31) семь типоразмеров: рабочее поле по X — 1300, 1500 или 2000 мм, по Y — от 2550 до 6000 мм, по Z — 150 мм; плазменный резак 30–200 А режет чёрные и цветные металлы толщиной 1–50 мм, скорость на листе 10 мм — до 3 м/мин, точность позиционирования ±0,1 мм, привод шаговый, конструкция — стальная рама, система управления — Mach и ArtCAM; цены с НДС 22 % стартуют с 1 464 000 ₽ за базовую сборку 1300×2550 мм и доходят до 2 928 000 ₽ за 2000×6000 мм. Для тех, кто ищет курсы оператора ЧПУ и хочет понять портальный терморез изнутри — от стальной рамы и шаговых приводов до раскладки листа и контроля высоты, — этот курс ведёт по всей цепочке: паспорт → устройство → настройка → обслуживание. А тем, кто открывает мастерскую по металлообработке и думает, как научиться работать на станке с ЧПУ по металлу на реальных крупногабаритных заказах, этот станок даёт простор: длина реза до 6 метров и, при стабильном потоке заказов, окупаемость за 2–3 месяца.
Чему научитесь. Читать паспорт и карточку станка и видеть разницу между рекламным блоком и спецификацией из семи сборок; понимать портальную схему плазменного раскроя; разбирать устройство — стальная рама, портал, система перемещения по осям, рабочий стол, шаговые приводы; считать и калибровать шаги на миллиметр; понимать плазменную систему — источник 30–200 А, плазмотрон, подача газа, регулятор давления, охлаждение, расходники; работать с Mach3 и ArtCAM; подбирать ток и скорость под толщину; раскладывать и резать крупногабаритный лист; читать дефекты реза; обслуживать станок и расходники; работать безопасно с дугой, дымом и горячим металлом.
Предпосылки. Ничего сверх аккуратности и базового умения читать чертежи. Опыт металлообработки, сварки или работы с электроинструментом пригодится, но не обязателен. Нужны ПК под Windows для Mach3/ArtCAM и подготовленное рабочее место.
Безопасность. Плазменный раскрой — это электрическая дуга, горячий металл, искры, яркое ультрафиолетовое излучение, дым и аэрозоль. Никогда не смотрите на дугу без защитного щитка, не убирайте вырезанные детали и шлак руками без перчаток и паузы на остывание, держите руки вне зоны портала при работающей программе. Работайте только с включённой вытяжкой и защитными экранами, а заземление выполняйте по схеме «звезда». По индийскому стандарту по технике безопасности при сварке и резке «к работе с режущим и сварочным оборудованием допускаются только обученные ответственные операторы, и в опасной зоне нельзя работать в одиночку» [открытый корпус: ia_gov.in.is.3016.1982, чанк #12]. Знайте, где кнопка аварийного останова E-STOP, и покажите её каждому, кто подходит к станку, до первого запуска.
Содержание
- Обучение ЧПУ программированию с нуля: портальный плазменный раскрой
- Модуль 1. Паспорт и карточка: семь конфигураций против рекламного блока
- Модуль 2. Что такое плазменный раскрой металла и портальная схема
- Модуль 3. Конструкция: стальная рама, портал, перемещение по осям, стол
- Модуль 4. Приводы и калибровка шагов на миллиметр
- Модуль 5. Плазменная система: источник, плазмотрон, воздух и охлаждение
- Модуль 6. Система управления: Mach3, ArtCAM и профиль станка
- Программирование станков с ЧПУ с нуля: режим, ток и скорость
- Модуль 8. Контроль высоты резака (THC): устройство и настройка
- Модуль 9. Раскладка и раскрой крупногабаритного листа
- Модуль 10. Качество реза и дефекты: угол, окалина, непрожиг
- Курсы оператора ЧПУ: как научиться работать на станке с ЧПУ по металлу
- Модуль 12. Обслуживание, расходники и гарантия
- Модуль 13. Безопасность и экономика плазменного раскроя
- Практикум: от листа до партии деталей
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: портальный плазменный раскрой
Станки для плазменного раскроя металла (id 31) — портальная линейка завода «Твайт» под крупногабаритные листы. Карточка даёт рабочее поле 1300×2550×150 — 1500×6000×150 мм и плазменный резак 30–200 А; цена — от 800 000 ₽, наличие — на складе. Спецификация завода идёт дальше и раскладывает линейку на семь конфигураций: ось X — 1300 / 1500 / 2000 мм, ось Y — 2550 / 3000 / 3000 / 4000 / 4000 / 6000 / 6000 мм, ось Z — 150 мм на всех. Общие параметры для всех сборок: толщина реза 1–50 мм, скорость на листе 10 мм — до 3 м/мин, точность позиционирования ±0,1 мм, привод — шаговые двигатели, конструкция — стальная рама, система управления — «Mach, ArtCAM» (в обиходе — Mach3 и ArtCAM). Цены с НДС 22 % выстроены в ряд: 1 464 000 / 1 830 000 / 1 956 000 / 2 196 000 / 2 440 000 / 2 684 000 / 2 928 000 ₽.
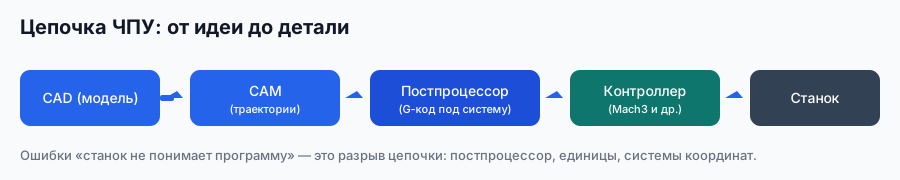
Держите в голове цепочку. Чертёж или образец разворачивают в вектор, готовят раскладку на листе в CAM и получают G-код; контроллер (Mach3) ведёт портал по осям X и Y, шаговые двигатели двигают раму, ось Z удерживает резак на высоте, источник плазмы подаёт на плазмотрон ток и газ, дуга проплавляет металл, а портал тянет резак по контуру. Это термическая резка: металл не снимается фрезой, а плавится и выдувается. Поэтому ЧПУ управляет здесь не глубиной, а траекторией и высотой — заявленные ±0,1 мм живут в контуре и в зазоре между резаком и листом.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «Аппарат плазменной резки. нужна помощь!!!», «Выбор Аппарата Плазменной Резки» и «Mach3 Смещает 0 Координат По Х...», разбирается с «следящая система по z для плазменного резака» и «подскажите про регулировку z для плазмореза», а по оснастке — «Стол Для Плазморезки И Легкого Фрезерования». Про «плазменная резка и прожигание трубы» и «Плазморез сплющивает окружность на полюсах» тоже написано много. И отдельная боль — «Плазморез не прорезает первые фигуры». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: семь конфигураций против рекламного блока
Первое, что стоит усвоить: у станка id 31 не одна «комплектация», а семь типоразмеров. Ниже — таблица спецификации завода (сокращённо), по ней и надо выбирать машину:
| Параметр | 1300×2550 | 1500×3000 | 2000×3000 | 1500×4000 | 2000×4000 | 1500×6000 | 2000×6000 |
|---|---|---|---|---|---|---|---|
| Рабочая область X, мм | 1300 | 1500 | 2000 | 1500 | 2000 | 1500 | 2000 |
| Рабочая область Y, мм | 2550 | 3000 | 3000 | 4000 | 4000 | 6000 | 6000 |
| Рабочая область Z, мм | 150 | 150 | 150 | 150 | 150 | 150 | 150 |
| Ток плазмы, А | 30–200 | 30–200 | 30–200 | 30–200 | 30–200 | 30–200 | 30–200 |
| Толщина реза, мм | 1–50 | 1–50 | 1–50 | 1–50 | 1–50 | 1–50 | 1–50 |
| Скорость (10 мм), м/мин | до 3 | до 3 | до 3 | до 3 | до 3 | до 3 | до 3 |
| Точность, мм | ±0,1 | ±0,1 | ±0,1 | ±0,1 | ±0,1 | ±0,1 | ±0,1 |
| Цена с НДС 22 %, ₽ | 1 464 000 | 1 830 000 | 1 956 000 | 2 196 000 | 2 440 000 | 2 684 000 | 2 928 000 |
Почему так. Карточка отвечает на вопрос «что умеет линейка», а спецификация — «какие сборки реально собирают». В карточке указано рабочее поле «1300×2550×150 — 1500×6000×150 мм» и цена «от 800 000 ₽»: это сокращённый диапазон, где в качестве верхней границы показана сборка 1500×6000, хотя спецификация знает и 2000×6000 мм. Также карточка в блоке преимуществ обещает толщину «от 0,5 до 50 мм» и скорость «до 10 м/мин», тогда как таблица спецификации даёт толщину строго 1–50 мм и скорость на 10 мм «до 3 м/мин» (10 м/мин — общий ориентир линейки на тонком металле). Это не спор «кто прав», а повод сверить нужную сборку с паспортом поставки: у конкретной машины будут свои X, Y, толщина и скорость.
Проверка. Выпишите из обоих источников одни и те же параметры и сформулируйте задачу: какая нужна длина реза (2550, 3000, 4000 или 6000 мм), какая ширина (1300, 1500 или 2000 мм), какая толщина металла. Сверьте требуемую конфигурацию X/Y с таблицей и запросите у завода цену именно этой сборки. Помните, что базовая цена «от 800 000 ₽» не равна цене выбранного типоразмера: самая маленькая сборка 1300×2550 стоит 1 464 000 ₽ с НДС 22 %, а самая большая 2000×6000 — 2 928 000 ₽.


Модуль 2. Что такое плазменный раскрой металла и портальная схема
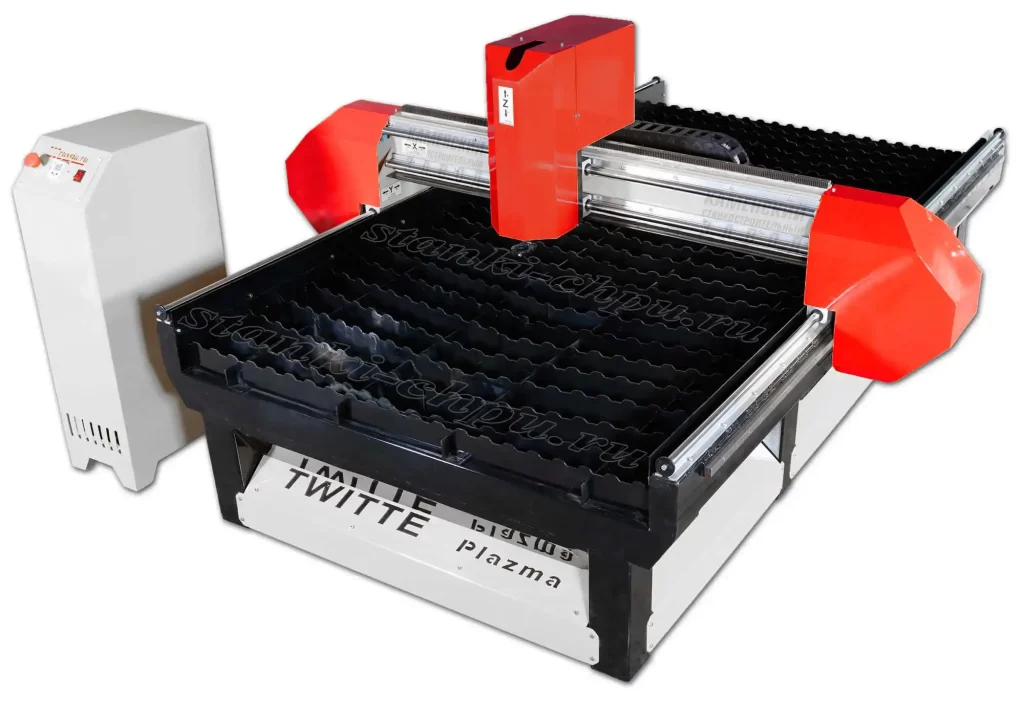
Портальный станок плазменного раскроя — это мостовая конструкция: портал едет по длинной стороне листа (ось Y), каретка перемещает резак поперёк (ось X), ось Z поднимает и опускает плазмотрон. Рез ведут сверху вниз, насквозь. Завод выпускает станки с 2000 года — от литья чугуна и отжига станин до сборки и испытаний.
Почему так. Плазма — тепловой процесс. Дуга ионизирует газ, плазменная струя расплавляет металл и выдувает его из зоны реза. Качество зависит от баланса «энергия дуги ↔ скорость перемещения» и от зазора между резаком и листом. Портальная схема выбрана не случайно: крупногабаритный лист удобнее объезжать порталом по длинной оси, а резак вести по короткой. Это даёт жёсткость на длинных ходах и позволяет наращивать длину стола до Y 6000 мм без потери стабильности.
Проверка. Объясните своими словами, почему «медленнее» не значит «чище», и как из этого следует, что режим подбирают на обрезке. Поймите, что плазма всегда режет насквозь, а ось Z почти не работает «глубиной» — её задача держать высоту над листом.
Карточка станка для плазменного раскроя металла → /product/31/
Модуль 3. Конструкция: стальная рама, портал, перемещение по осям, стол
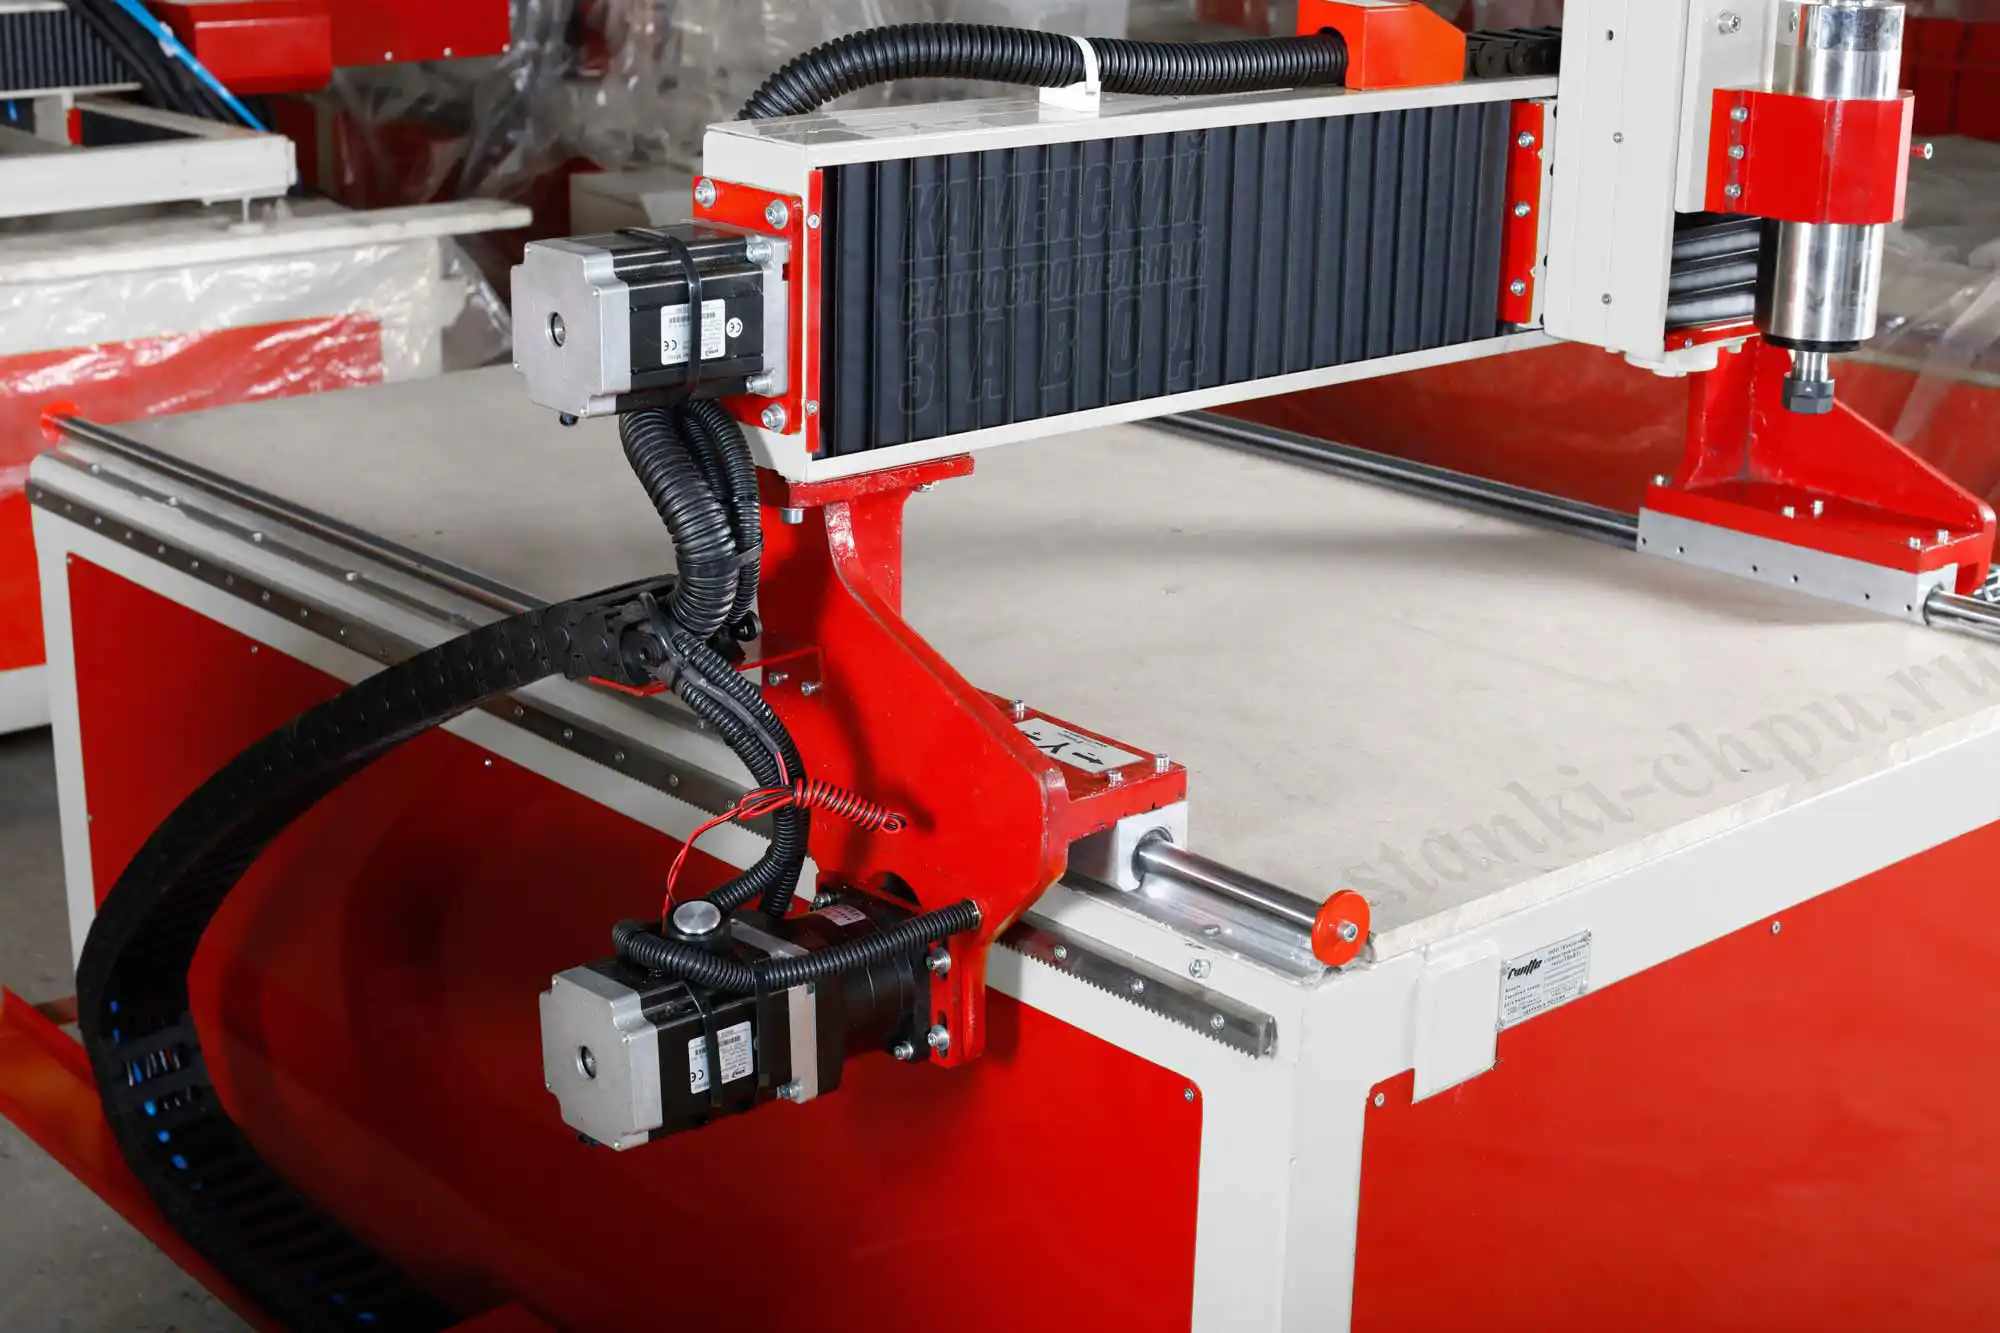
Конструкция станка — стальная (по карточке — цельносварная металлическая) рама; перемещение по осям обеспечивает система привода — в спецификации она так и названа: «Система перемещения по осям X, Y, Z». Рабочий стол служит опорой листа. В комплектацию из карточки, помимо станка и ПО, входят: система удаления дыма, защитные экраны, система охлаждения плазменного резака, компрессор, система подачи газа, кабели и шланги, расходные материалы, руководство по эксплуатации и паспорт станка.
Почему так. Терморез создаёт тепло и оплавление, поэтому станок должен быть жёстким и не «дышать» на длинных ходах: нежёсткая рама и люфты дают погрешность контура и рваный рез. Тип направляющих и рабочего стола (решётка, водоохлаждаемая поверхность) в сводной спецификации прямо не оговорён — это уточняйте по паспорту поставки. Защитные экраны и вытяжка — не «допы», а часть системы безопасности: они отделяют зону реза и уводят дым и аэрозоль. Плотные негорючие ограждения нужны именно для того, чтобы искры, шлак и капли горячего металла не разлетались в стороны [открытый корпус: ia_gov.in.is.3016.1982, чанк #15].
Проверка. Проверьте, что рама стоит на ровном жёстком основании и не шатается, поверхности перемещения чистые и смазаны, стол не забит шлаком. Задайте длинный ход по Y и измерьте факт — расхождение укажет на калибровку и люфты.
Модуль 4. Приводы и калибровка шагов на миллиметр
Привод станка — шаговые двигатели (по спецификации завода). Шаговый двигатель поворачивается на фиксированный шаг за импульс, поэтому положение оси задаётся числом импульсов.
Почему так. Шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; при необходимости корректируют по факту: Steps_new = Steps_old × (заданное / фактическое). Шаговый привод прост и дешёв, но, в отличие от сервопривода, не «видит» фактическое положение: если ось перегружена или задана слишком резкая динамика, шаги теряются, и размеры уплывают. Поэтому на шаговом станке особенно важны калибровка, умеренные ускорения и проверка на длинном ходе — промах в 0,1 % на 3000 мм это уже 3 мм, что недопустимо много для заявленных ±0,1 мм.
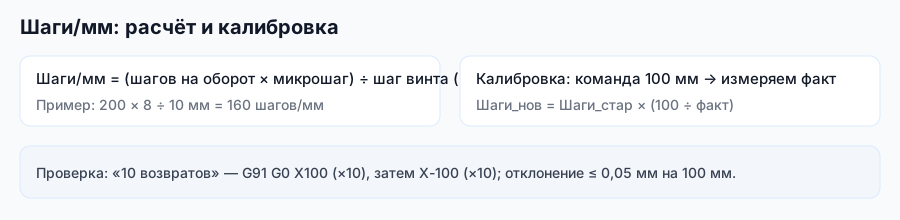
Проверка. Дайте оси 3000 мм хода и измерьте факт рулеткой или линейкой — при расхождении пересчитайте Steps_new. Проверьте, что вал двигателя и передача соединены без люфта, ручное вращение плавное. Убедитесь, что при быстрых ходах нет «залипания» и пропуска шагов.
Модуль 5. Плазменная система: источник, плазмотрон, воздух и охлаждение
Плазменная система включает источник плазмы (инвертор) на ток 30–200 А, плазменный резак с горелкой (плазмотрон), систему подачи воздуха или газа, регулятор давления с манометрами и охлаждение плазмотрона. Расходные детали — сопла и электроды.
Почему так. Инвертор задаёт ток дуги, плазмотрон её формирует, газ ионизируется и выдувает расплав, а регулятор давления с манометрами держит стабильный расход — без него дуга «гуляет», и кромка выходит кривой. Охлаждение защищает горелку при непрерывной работе. Расходники — ресурсный узел: изношенное сопло расширяет дугу, увеличивает угол и окалину, поэтому их состояние важнее любых настроек ПО. Плазменный источник — это электрический аппарат, и его инструкция обязана указывать класс безопасности и средства защитного заземления [открытый корпус: ia_gov.in.is.9858.1981, чанк #125], поэтому «землю» на станке делают по правилам, а не «на глаз».
Проверка. Проверьте давление по манометру (стабильный расход без провалов), осмотрите сопло и электрод на износ, убедитесь, что в линии нет влаги и масла (влажный воздух портит кромку). Ведите журнал замены расходников по пройденным метрам или деталям.
Модуль 6. Система управления: Mach3, ArtCAM и профиль станка
Базовый набор ПО станка — Mach3 (управление станком с ПК) и ArtCAM (подготовка управляющих программ). В спецификации система управления записана кратко: «Mach, ArtCAM»; расшифровка «Mach3» — общепринятая, но формально это разные записи одного семейства ПО, и точное название версии сверяйте по поставке. В системе также работает датчик контроля высоты резака (THC): без него ось Z не будет отрабатывать высоту, и станок «просто поедет» по траектории.
Почему так. Оператору важно не «какая программа», а где в ней менять параметры и как безопасно запустить УП. В Mach3 профиль станка настраивают через Config → Ports and Pins (оси, шаги, входы и выходы) и Config → Motor Tuning (скорости, ускорения); ArtCAM готовит программу под конкретный постпроцессор. По руководству завода настройка профиля плазменного станка идёт так: создаётся отдельный профиль (например, Plasma Machine), загружается экран C:\Mach3\Plasma.set, в Ports and Pins задаётся адрес LPT-порта (обычно 0x378) и частота ядра, на вкладках Motor Outputs, Input Signals и Output Signals разводятся сигналы осей, датчика высоты (EStop, THC On, THC up, THC Down) и включения плазмотрона. При использовании датчика высоты концевые выключатели отключают от блока управления — иначе логика высоты конфликтует с логикой лимитов. Отдельная деталь: в General Config включают G04 Dwell in ms, чтобы пауза G04 считалась в миллисекундах, а не в секундах — для плазмы это критично на врезке.
Проверка. Загрузите простую программу, проверьте, что система видит все оси и лимиты, включите THC и прогоните траекторию в воздухе. Детали программирования и постпроцессоров — в курсе «Плазменная резка: программы и постпроцессоры».
Программирование станков с ЧПУ с нуля: режим, ток и скорость
Станок режет чёрные и цветные металлы (сталь, алюминий, медь, латунь) толщиной от 1 до 50 мм на токе 30–200 А. Скорость зависит от толщины: карточка даёт общий ориентир «до 10 м/мин» (в 5–10 раз быстрее газовой резки), а спецификация на листе 10 мм — «до 3 м/мин».
Почему так. В единицу времени в металл надо внести ровно столько тепла, сколько нужно для проплавления вперёд и выдува расплава назад. Малый ток или высокая скорость — не прожигает, рез прерывается; большой ток или низкая скорость — перегрев, широкий рез, окалина снизу и оплавленная кромка. Отсюда прямое следствие: на тонком листе скорость растёт к 10 м/мин, а на 10 мм падает к 3 м/мин. Ток выбирают под толщину, а не «на максимум»: 200 А на тонком металле только испортит кромку. Медь и алюминий отводят тепло иначе, чем сталь, поэтому на них режим берут на обрезке, а не «по стали».
Проверка. Начинайте с обрезка того же металла и толщины, что и деталь. Меняйте по одному параметру: сначала высоту/зазор, затем ток, затем скорость — и смотрите на кромку и окалину снизу. Запишите удачные пары «ток / скорость / давление» в журнал — это основа повторяемости.
Модуль 8. Контроль высоты резака (THC): устройство и настройка
Датчик контроля высоты (THC) автоматически поддерживает расстояние от резака до заготовки, а оно определяет качество резки: правильная высота улучшает угловой ход реза, уменьшает окалину и повышает скорость резания. По руководству завода для плазменной резки применяются кольца с внутренним диаметром 34 мм и наружным 47 мм, а высота контроля над заготовкой — 1,5–10 мм (для кислородной резки — кольца 50/69 мм и высота 7–35 мм).
Почему так. Плазменная дуга не «стоит» вертикально в металле — она расходится и отклоняется, а высота задаёт, насколько сильно. Слишком высоко — кромка уходит от вертикали, поверхность становится выпуклой; слишком низко — дуга врезается, поверхность становится вогнутой, плюс растёт риск касания расходников о металл. Ёмкостной датчик «видит» металл через электрическое поле кольца, поэтому высота контролируется без касания, но кольцо должно быть изолировано от токопроводящих частей резака. Мануал даёт точные ориентиры: правильно настроенный датчик активирует выходы управления в пределах ±0,05 мм при высоте до листа 1,5 мм и ±0,2 мм при 35 мм — у малых высот контроль самый точный. Питание датчика — 24 В постоянного тока, ток менее 100 мА; выходные сигналы — 15 В при токе до 15 мА; выход ОШИБКА в покое держит высокий уровень 15 В, а при аварии (касание заготовки или обрыв щупа) — низкий 0,7 В, и по нему можно останавливать рез. Корпус датчика заземляют проводом 10 мм² по схеме «звезда», а кабель щупа — коаксиальный, 75 Ом, длиной 90 см (допустимо 70–100 см).
Проверка. Проверьте, что кольцо чистое и изолировано, а резак выставлен по кольцу. Настройте высоту на обрезке и убедитесь, что сигнал ОШИБКА не срабатывает при резке (частая причина ложного срабатывания — окалина касается кольца). Пошаговая настройка по мануалу: «регулятор высоты» — в среднее положение, резак поднять примерно на 50 мм над листом, отключить привод подъёма, включить питание датчика и добиться, чтобы светодиоды ВВЕРХ (жёлтый) и ВНИЗ (зелёный) мигали попеременно. Заземляйте корпус датчика проводом 10 мм² по «звезде»: «грязная» земля срывает контроль высоты. Полные сценарии THC в Mach3 — в курсе «Плазменная резка: программы и постпроцессоры».
Модуль 9. Раскладка и раскрой крупногабаритного листа
Крупногабаритный лист укладывают на рабочий стол так, чтобы он лежал ровно и не провисал; вытяжка удаляет дым и пыль, защитное ограждение отделяет зону реза. Раскладку деталей на листе делают в CAM.
Почему так. Плазма режет насквозь, поэтому «крепление» здесь — это правильная укладка: если лист провисает, меняется зазор и качество «гуляет». Стол не даёт дуге резать саму опору и пропускает шлак вниз. Врезка (пробивка) — самый ответственный момент: сначала прожигают металл насквозь на технологическом вводе в отходе, и лишь затем выводят контур. Раскладка важна вдвойне на больших листах: плотная вложенность деталей и общий контур уменьшают число врезок и отход. Форумная тема «Плазморез не прорезает первые фигуры» — как раз про врезку и вывод на контур: если ввод стоит слишком близко к кромке или задан на самом контуре, первая фигура недопрожигается. А темы «Плазморез сплющивает окружность на полюсах» и «Mach3 Смещает 0 Координат По Х...» — про то, что при разгоне/торможении на криволинейных участках траектория «срезается», и помогает коррекция ускорений и режим обхода углов.
Проверка. Проверьте, что лист лежит ровно на опорах и не «играет» под рукой, а резак не задевает стол. Задайте ввод в отходе, проверьте порядок контуров: сначала внутренние, затем наружные. Прогоните пустую траекторию и только потом режьте. Для тонкого металла помогает водяной стол — форумная тема «Стол Для Плазморезки И Легкого Фрезерования» ровно про контроль деформаций и дыма.
Модуль 10. Качество реза и дефекты: угол, окалина, непрожиг
Качество плазменного реза описывают три вещи: угол кромки, окалина (сверху и снизу) и прямолинейность поверхности реза. Все три зависят от высоты, тока, скорости и состояния расходников.
Почему так. По мануалу завода: если заготовка прожигается не полностью и летит лишняя искра — причины в контакте массы или заземлении, низком токе, завышенной скорости, изношенных расходниках или слишком толстом металле. Окалина снизу — обычно неверная скорость, низкий ток или износ расходников. Непрямой угол связан с направлением ведения (качественная сторона кромки — справа по ходу), неверным зазором, скоростью и износом расходников. Прямолинейность: вогнутая поверхность — от слишком малого расстояния резака (нужно поднять напряжение дуги), выпуклая — от слишком большого зазора или высокого тока (опустить резак, затем уменьшить напряжение).
Проверка. Смотрите на кромку после первого реза и меняйте по одному параметру: высота/зазор → ток → скорость. Проверяйте сторону качества (направление обхода) и свежесть расходников. Занесите наблюдение в журнал — «окалина снизу → скорость +10 %» работает лучше любой теории.
Курсы оператора ЧПУ: как научиться работать на станке с ЧПУ по металлу
Первый пуск ведут по шагам: проверить механику и укладку листа, включить питание, убедиться в работе лимитов и аварийного останова, выполнить Homing, задать нули заготовки (X, Y, Z), включить THC, загрузить программу и прогнать её в воздухе, и только потом — резать на обрезке.
Почему так. «Сначала воздух, потом металл» — главное правило и для плазмы. Неверный ноль оборачивается испорченным листом и сгоревшими расходниками, а на крупногабаритном листе — ещё и существенной потерей металла. Пробный рез делают на том же металле и той же толщине, а режим поднимают по факту, глядя на кромку и окалину. Отдельный шаг — проверка шагов на миллиметр (модуль 4) и включение THC: без него высота не отрабатывает, и кромка «плывёт».
Проверка. Проведите пробный рез на обрезке и оцените кромку и окалину. Убедитесь, что нули совпадают с ожидаемыми по всем осям, THC включён, а E-STOP работает. Запишите удачные параметры в журнал, чтобы повторять их на серии.
Модуль 12. Обслуживание, расходники и гарантия
Обслуживание делится на механику, плазменную систему и вентиляцию. Механика: чистить и смазывать поверхности перемещения, проверять люфты и затяжку. Плазма: менять сопла и электроды по износу, проверять давление и охлаждение плазмотрона, сливать влагу из линии. Вентиляция: чистить вытяжку и фильтры, поддерживать герметичность зоны реза. Отдельно — кабель и кольцо датчика высоты: меняли длину кабеля щупа — заново настройте датчик.
Почему так. Профилактика дешевле простоя. Шлак и окалина на поверхностях перемещения работают как абразив и убивают точность; изношенные расходники расширяют дугу и портят кромку; забитая вытяжка гонит дым в цех. Плазменный раскрой — «расходный» процесс: сопло и электрод изнашиваются предсказуемо, и замена по регламенту держит качество стабильным. О вреде сварочного дыма и аэрозоля писали ещё в 1940-х: у дуги ставили местную вытяжку, перемещающую минимум 200 кубических футов воздуха в минуту, с концом рукава не дальше 8 дюймов от дуги [открытый корпус: ia_NavalMedicalBulletin421944, чанк #4097], а случаи metal fume fever связывали именно с отсутствием вытяжки [открытый корпус: ia_NavalMedicalBulletin421944, чанк #2476]. По гарантии общая справка завода даёт 12–24 месяца; уточняйте условия по конкретной поставке.
Проверка. Заведите журнал: дата, пробег (метры реза или детали), что заменено, люфт по осям, давление. Раз в неделю проверяйте чистоту поверхностей и стола, раз в месяц — люфты и заземление. Записывайте износ расходников — так вы предскажете замену до появления брака, а не после.
Модуль 13. Безопасность и экономика плазменного раскроя
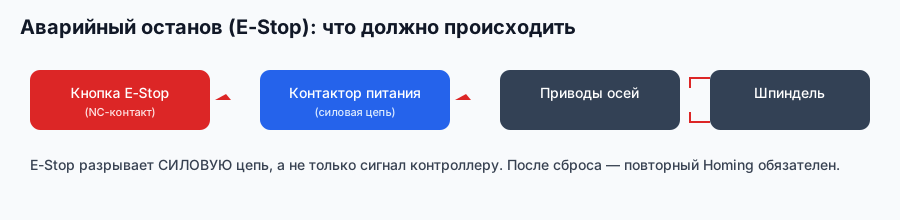
Безопасность станка задана конструктивно: аварийный останов E-STOP, система удаления дыма, защитные экраны, вентиляция. Экономика: карточка заявляет доход 250 000–500 000 ₽/мес и окупаемость 2–3 месяца; цена — от 800 000 ₽ (базовая), а семь сборок стоят от 1 464 000 до 2 928 000 ₽ с НДС 22 %.
Почему так. Плазма — один из опасных процессов: яркое излучение, искры и горячий металл, дым и аэрозоль, высокое напряжение дуги. Защита оператора при дуге — это плотные тяжёлые перчатки и непрозрачный щиток для глаз и лица, потому что свет и тепло дуги особенно интенсивны [открытый корпус: ia_electricweldingc00hamirich, чанк #474]. Поэтому важна система мер, а не одна: щиток и перчатки оператора, негорючие плотные ограждения против искр и капель металла, работа только с включённой вытяжкой. В экономике ключ — не цена станка, а поток заказов и себестоимость реза: время на раскладку, износ расходников, металл, электроэнергия. Биржа заказов «Генезис» помогает найти первых клиентов.
Проверка. Перед сменой: щиток, перчатки, вытяжка, E-STOP, заземление, защитные экраны. Считайте себестоимость реза честно: стоимость расходников на деталь, время, металл. По восьми примерам из карточки завода — металлоконструкции (листы 2000×6000×12 мм), элементы фасадов (1500×3000×3 мм), детали машин (1300×2550×10 мм), элементы корпусов (1500×3000×8 мм), декоративные элементы (1300×2550×3 мм), алюминиевые листы для авиапрома (1500×6000×5 мм), профили 100×100 мм длиной 6 м и элементы энергетического оборудования (1500×6000×10 мм) — видно, что станок рассчитан на поток, а не на разовые детали.

Практикум: от листа до партии деталей
Задача. Есть портальный станок плазменного раскроя (id 31), лист стали 3 мм и чертёж партии одинаковых деталей (косынки, фланцы или декоративные накладки). Нужно пройти полный цикл: от раскладки на листе до готовой партии.
Шаги. 1) Прочитайте паспорт: конфигурацию X/Y/Z, ток, толщину, скорость, точность. 2) Проверьте механику: поверхности перемещения чистые и смазаны, стол не забит, ограждение на месте. 3) Проверьте плазменную систему: давление по манометру, состояние сопла и электрода, охлаждение, отсутствие влаги в линии. 4) Включите вытяжку и наденьте СИЗ (щиток, перчатки). 5) Проверьте THC: кольцо изолировано и чисто, высота настроена, заземление целое. 6) Сделайте раскладку деталей в CAM, задайте ввод в отходе и порядок контуров. 7) Загрузите программу, задайте нули по углу листа, включите THC. 8) Прогоните траекторию без врезки; убедитесь, что резак не задевает стол. 9) На обрезке подберите ток и скорость по кромке. 10) Выполните партию, дайте деталям остыть, уберите шлак, запишите параметры.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения на чертеже наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор в CAD (в ArtCAM можно и рисовать, и импортировать DXF); 2) проставить габариты; 3) выгрузить DXF; 4) технология раскроя в ArtCAM (врезка, компенсация, порядок контуров, раскладка по листу); 5) постпроцессор под Mach3 → G-код; 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Детали совпадают с чертежом по контуру в пределах допуска; кромка без грубой окалины снизу и без непрожига; лист не сместился; THC отработал высоту; E-STOP и вытяжка проверены до запуска; параметры и файлы (чертёж, DXF, УП) записаны в журнал.
Экзамен: 14 вопросов с ответами-рассуждениями
- Какие типоразмеры есть у станка? Семь конфигураций: X — 1300 / 1500 / 2000 мм, Y — 2550 / 3000 / 3000 / 4000 / 4000 / 6000 / 6000 мм, Z — 150 мм на всех.
- Сколько стоит станок? «От 800 000 ₽» — это витрина; по спецификации семь сборок стоят с НДС 22 % от 1 464 000 ₽ (1300×2550) до 2 928 000 ₽ (2000×6000).
- Какой ток и толщина резки? Источник 30–200 А; толщина реза — 1–50 мм (в блоке преимуществ карточки — «от 0,5 мм», сверяйте с паспортом).
- Какая скорость резки? До 10 м/мин на тонком металле — общий ориентир; по спецификации на листе 10 мм — до 3 м/мин.
- Какая точность позиционирования? ±0,1 мм.
- Какой привод и система управления? Шаговые двигатели; Mach и ArtCAM (в обиходе Mach3 + ArtCAM).
- Чем портальная схема отличается от консольной? Портал едет по длинным направляющим вдоль листа, каретка перемещает резак поперёк, ось Z держит высоту — это даёт жёсткость на длинных ходах.
- Как считаются шаги на миллиметр и как их корректируют?
шаги × микрошаг ÷ ход передачи; корректируютSteps_new = Steps_old × (заданное / фактическое). - Почему на шаговом приводе важна калибровка? Шаговый привод не «видит» фактическое положение: при перегрузке шаги теряются, и размеры уплывают — промах 0,1 % на 3000 мм это 3 мм.
- Что входит в плазменную систему? Инверторный источник 30–200 А, плазмотрон, подача газа, регулятор давления с манометрами, охлаждение; расходники — сопла и электроды.
- Зачем нужен датчик высоты THC и каковы кольца для плазмы? Держит расстояние от резака до заготовки; для плазмы кольца внутр. 34 мм / наружн. 47 мм, рабочая высота 1,5–10 мм, точность активации выходов ±0,05 мм при высоте 1,5 мм и ±0,2 мм при 35 мм.
- Где настраивают станок в Mach3?
Config → Ports and Pins(оси, шаги, входы/выходы) иConfig → Motor Tuning(скорости, ускорения); при THC концевые выключатели отключают, а вGeneral ConfigвключаютG04 Dwell in ms. - Почему снизу появляется окалина? Чаще от неверной скорости, низкого тока или изношенных расходников — меняют по одному параметру, начиная со скорости.
- Что проверяют каждую смену? Чистоту поверхностей перемещения и стола, давление и охлаждение, состояние расходников, вытяжку, E-STOP и заземление.
Частые вопросы (Q&A)
В. Чем этот станок (id 31) отличается от GM PLASMA (id 30)? О. Портальный станок id 31 рассчитан на крупногабаритные листы: рабочее поле в семи конфигурациях от 1300×2550×150 до 2000×6000×150 мм, цена от 800 000 ₽ (витрина). GM PLASMA (id 30) — компактнее; выбор идет по размеру листа и бюджету.
В. Почему в карточке поле заканчивается на 1500×6000, а в спецификации есть 2000×6000? О. Карточка показывает сокращённый диапазон линейки, а спецификация перечисляет все семь сборок. Таблица спецификации знает и 1500×6000, и 2000×6000 мм. Заказывать нужно ту конфигурацию, что в паспорте поставки; сверяйте X/Y именно своей сборки.
В. Можно ли резать алюминий и нержавейку? О. Модель заявлена для чёрных и цветных металлов (сталь, алюминий, медь, латунь). На алюминии и меди теплоотвод другой, поэтому режим берут на обрезке, а не «по стали».
В. Зачем шаговым осям калибровка шагов на мм? О. От неё зависит геометрия детали: ошибка в коэффициенте даёт промах на всю длину реза. Проверяют длинным ходом (3000 мм) и пересчитывают Steps_new.
В. Почему без THC резать толстый металл плохо? О. Высота задаёт угол кромки и окалину: без автоматического контроля резак «плывёт» по высоте, и качество становится нестабильным от детали к детали.
В. Что делать, если рез прерывается и летит лишняя искра? О. Проверьте контакт массы и заземление стола, ток, скорость, толщину и состояние расходников — это типовые причины непрожига.
В. Можно ли вырезать трубы и профили? О. На листовом портальном станке это ограничено. Для труб завод выпускает отдельное решение — станок плазменной резки труб ЧПУ 6000P (id 32), а для сложных сечений — 3–6-координатные станки серии EXTRA (id 33).
Глоссарий
- Плазменный раскрой — термическая резка: дуга ионизирует газ, плазменная струя плавит металл и выдувает расплав.
- Портальная схема — конструкция, где портал едет по длинным направляющим, а каретка — поперёк.
- Плазмотрон (резак) — узел с горелкой, который формирует и направляет дугу.
- Инверторный источник — блок питания, задающий ток дуги (30–200 А).
- THC — система контроля высоты резака (у станка — с ёмкостным датчиком).
- Высота резака — расстояние от резака до заготовки; для плазмы 1,5–10 мм.
- Врезка (пробой) — пробивка металла насквозь в начале реза, обычно в отходе.
- Окалина — оксидный и наплавленный слой по краю реза.
- Шлак — расплав, выдутый вниз на рабочий стол.
- Шаговый двигатель — привод, поворачивающийся на шаг за импульс; положение задаётся числом импульсов.
- Шаги на миллиметр — число импульсов на 1 мм перемещения; ключевой параметр калибровки.
- Водяной стол — ванна под листом, снижающая деформации и дым при резке тонкого металла.
- Постпроцессор — модуль CAM, превращающий траекторию в G-код под конкретную систему.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Заготовка не прожигается, лишняя искра | Плохой контакт массы/заземление, низкий ток, высокая скорость, износ расходников, толстый металл | Проверить массу и заземление, поднять ток, снизить скорость, сменить расходники |
| «Не прорезает первые фигуры» | Ввод врезки на контуре или близко к кромке, короткий техввод | Перенести ввод в отход, удлинить вывод на контур, подобрать задержку G04 |
| Окалина снизу реза | Неверная скорость, низкий ток, изношенные расходники | Настроить скорость, поднять ток, заменить сопло/электрод |
| Угол кромки не прямой | Неверное направление обхода, неверный зазор, скорость, износ расходников | Проверить сторону качества (справа по ходу), зазор и скорость |
| Вогнутая поверхность реза | Слишком малое расстояние резака до листа | Поднять резак, повысить напряжение дуги |
| Выпуклая поверхность реза | Слишком большой зазор или высокий ток | Опустить резак, уменьшить напряжение |
| Окружность «сплющивается» на полюсах | Разгон/торможение срезает траекторию на кривой | Снизить ускорения, включить режим обхода дуг, проверить константу скорости |
| Размеры «плывут» на длинном резе | Неверны шаги на миллиметр, потеря шагов | Пересчитать Steps_new, снизить ускорения, проверить люфты |
| Ось дёргается, шаги «залипают» | Завышены ускорения, сухие поверхности перемещения | Снизить разгон, смазать поверхности |
| THC «дребезжит», резак дёргается | Завышена THC speed или разгон оси Z | Уменьшить THC speed, подобрать разгон по Z |
| Высота не отрабатывает, Z не слушается | Кнопка THC выключена, сигналы не назначены, лимиты не отключены | Включить THC, проверить Input Signals, отключить концевые выключатели |
| Ошибка THC при резке толстого листа | Окалина касается кольца (омический контакт) | Настроить режим так, чтобы снизить окалину |
| Дым идёт в цех | Забита вытяжка, неплотная зона реза | Чистить фильтры и вытяжку, проверить ограждение |
| Деталь деформируется после реза | Тепловое коробление тонкого листа | Снизить ток/скорость, использовать водяной стол |
Мысли вслух: чего нет на форумах
Про плазму на форумах спорят много, но конкретика из таблицы спецификации ускоряет решения. Начнём с чисел. Портальный станок плазменного раскроя (id 31) — это семь конфигураций: X 1300 / 1500 / 2000 мм, Y 2550 / 3000 / 3000 / 4000 / 4000 / 6000 / 6000 мм, Z 150 мм; ток 30–200 А, толщина 1–50 мм, скорость на 10 мм до 3 м/мин, точность ±0,1 мм, привод шаговый, стальная рама, управление Mach и ArtCAM. Цены с НДС 22 % — 1 464 000 / 1 830 000 / 1 956 000 / 2 196 000 / 2 440 000 / 2 684 000 / 2 928 000 ₽, а витрина показывает только «от 800 000 ₽».
Первое, о чём на форумах не пишут, — что спецификация описывает линейку шире, чем карточка. В карточке верхняя граница рабочего поля обозначена как 1500×6000, а таблица знает ещё и 2000×6000 мм. Плюс есть три «мягких» расхождения, которые всплывают только на приёмке: по толщине витрина обещает от 0,5 мм, а спецификация — от 1 мм; по скорости витрина даёт «до 10 м/мин», а на десятимиллиметровом листе паспорт честно говорит «до 3 м/мин»; цена «от 800 000 ₽» относится к базовой позиции, а самая маленькая сборка 1300×2550 стоит 1 464 000 ₽. Правило простое: длину реза берут из Y, ширину — из X, и обе цифры — из строки своей конфигурации, а не из рекламного блока.
Второе — шаговый привод. На id 31 стоят шаговые двигатели, и это меняет всю культуру настройки. Шаговый привод не «видит» положение: если ось перегружена или разгон задан слишком резко, шаги теряются, а размеры уходят тем сильнее, чем длиннее рез. Промах в 0,1 % на 3000 мм — это 3 мм. Отсюда весь ритуал: калибровка шагов на миллиметр длинным ходом, умеренные ускорения и проверка на длинных перемещениях до пуска программы. Форумная тема про выбор мощности двигателя для самодельного станка — про это же: на портале важен не только момент, но и согласованность динамики всех осей, иначе на повороте контур «срежется».
Третье — скорость «до 10 м/мин» и «до 3 м/мин» — это не противоречие, а разные толщины. В сервисной практике типовой случай выглядит так: оператор поставил скорость «как в рекламе» на лист 10 мм, получил прерывистый рез и решил, что «станок слабый». На деле на 10 мм паспорт даёт до 3 м/мин, и поднимать выше — значит не проплавить металл насквозь. А тема «Плазморез не прорезает первые фигуры» — вообще не про скорость: почти всегда виноват ввод врезки на контуре или слишком короткий техввод.
Четвёртое — масса и врезка. Новичок ставит ввод на контур и получает проплавленную дыру в начале реза. Правильно — технологический ввод в отходе, затем выход на контур, и порядок контуров «сначала внутренние, затем наружные», иначе вырезанная деталь сдвинется раньше времени. На крупногабаритном листе это особенно дорого: ошибка раскладки — это испорченный лист на тысячи рублей. Здесь же лежит и «Mach3 Смещает 0 Координат По Х...»: если деталь «уползла» по одной оси, проверяют не только режим, но и потерю шагов на длинном ходе.
Пятое — прямая связь высоты и окалины. Мануал прямо связывает форму поверхности реза с высотой: слишком малое расстояние даёт вогнутую поверхность (поднять напряжение дуги), слишком большое или большой ток — выпуклую (опустить резак, затем уменьшить напряжение). «Убрать окалину» и «выпрямить кромку» — часто одно действие. И ещё цифра, которой нет в форумных обсуждениях: правильно настроенный датчик активирует выходы управления в пределах ±0,05 мм при высоте до листа 1,5 мм и ±0,2 мм при 35 мм. То есть у малых высот контроль вчетверо точнее — и это довод резать тонкий металл на низкой высоте, а не «повыше, чтобы не задеть».
Шестое — направление обхода. Качественная сторона кромки на плазме всегда справа по ходу резака. Если деталь «ушла» по кромке, а не по размеру, — проверяйте не только скорость, но и сторону ведения. Тему «Плазморез сплющивает окружность на полюсах» так и решают: не «поднять ток», а привести в порядок разгон/торможение и режим обхода дуг.
Седьмое — земля и помехи. Плазменный узел — источник наводок, поэтому сигналы THC и EStop разводят аккуратно, а массу резания держат в порядке. Форумная тема «следящая система по z для плазменного резака» — ровно про это: без корректного контроля высоты станок либо задевает металл, либо режет «на потеху дыму». Корпус датчика заземляют проводом 10 мм² по схеме «звезда», и «грязная» земля срывает контроль высоты на ровном месте.
Восьмое — экономика и ожидания. Карточка обещает доход 250 000–500 000 ₽/мес и окупаемость 2–3 месяца. Это сценарий при потоке заказов; считайте себестоимость реза честно (расходники на деталь, металл, энергия, время раскладки) и начинайте с понятных ниш — металлоконструкции, фасады, детали машин, элементы энергетического оборудования. Станок рассчитан на объём, и выигрывает тот, кто считает метры, а не детали.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи по безопасности дуговых и термических процессов и не служат источником текста о станке.
- U.S. Naval Medical Bulletin, т. 42 (1944) (Internet Archive, общественное достояние / PD). О местной вытяжной вентиляции у дуги — минимум около 200 кубических футов воздуха в минуту на выходе гибкого рукава, конец рукава не дальше 8 дюймов от дуги [открытый корпус: ia_NavalMedicalBulletin421944, чанк #4097], и о разборе случаев metal fume fever, связанных с отсутствием вытяжки [открытый корпус: ia_NavalMedicalBulletin421944, чанк #2476].
- Electric Welding (H. A. Hamir, 1919; Internet Archive, общественное достояние / PD). О защите оператора от интенсивного света и тепла дуги: тяжёлые перчатки, щиток, защита лица и глаз [открытый корпус: ia_electricweldingc00hamirich, чанк #474].
- **Indian Standard IS 3016:1982, Code of practice for fire precautions in welding and cutting operations** (Internet Archive, общественное достояние / PD). О защитных ограждениях из негорючих огнестойких материалов, препятствующих разлёту искр, шлака и капель горячего металла; ограждения должны быть достаточно большими и плотно прилегать, чтобы искры не «прокатывались» снизу [открытый корпус: ia_gov.in.is.3016.1982, чанк #15]; и о допуске к работе только обученных ответственных операторов, работающих не в одиночку в опасной зоне [открытый корпус: ia_gov.in.is.3016.1982, чанк #12].
- Indian Standard IS 9858:1981 (Internet Archive, общественное достояние / PD). О том, что инструкция электрического аппарата указывает класс безопасности и средства соединения защитного заземляющего вывода с доступными токопроводящими частями или защитным экраном [открытый корпус: ia_gov.in.is.9858.1981, чанк #125].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. ТТХ, типоразмеры и цены взяты из карточки /product/31.md и спецификации станка (backend/machines-kb.json); настройки THC — из руководства завода «Датчик контроля высоты THC плазма»; режимы — из спецификации и руководства по материалам docs/forum_content/MATERIALS_PROCESSING_GUIDE.md.
Смотрите также
Курсы и руководства завода:
- Плазменная резка: программы и постпроцессоры —
/blog/plazmennaya-rezka-programmy-i-postprotsessory - GM PLASMA (id 30): станок ЧПУ плазменной резки —
/blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z - Плазменная резка труб ЧПУ 6000P (id 32) —
/blog/kurs-po-stanku-stanok-plazmennoy-rezki-chpu-6000p-stanok-chp - 3–6-координатная плазменная резка EXTRA (id 33) —
/blog/kurs-po-stanku-3-4-5-6-i-koordinatnye-plazmennoy-rezki-extra - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Векторная графика для ЧПУ —
/blog/vektornaya-grafika-dlya-chpu - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода для плазменного раскроя и металла (каталог):
- Станки для плазменного раскроя металла (этот курс) —
/product/31/ - ЧПУ плазменной резки GM PLASMA —
/product/30/ - Станок плазменной резки труб ЧПУ 6000P —
/product/32/ - 3–6-координатные плазменной резки EXTRA —
/product/33/ - Портативный станок плазменного раскроя —
/product/47/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, сварке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
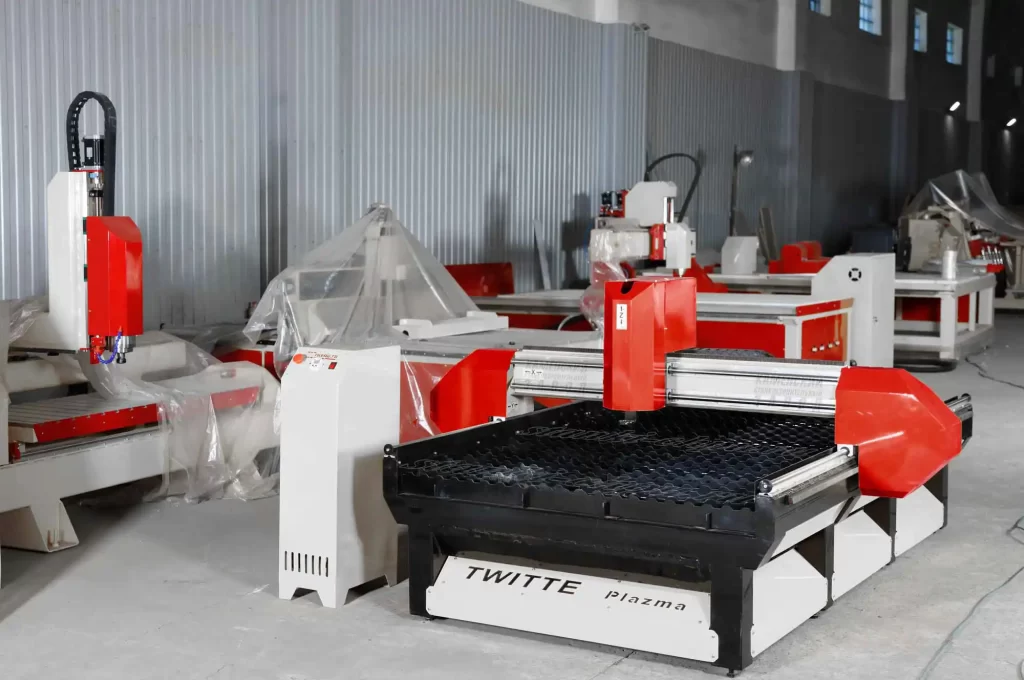
Карточка станка для плазменного раскроя металла → /product/31/
Станочный парк завода
Карточка обрабатывающего центра РАКЕТА → /product/18/
Карточка станка 17Д → /product/17/
Карточка станка SMK → /product/19/
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров системы управления, а также состав расходников зависят от версии ПО и поставки; сверяйтесь с руководством вашей системы и паспортом плазмотрона. Рабочий порядок для портального станка плазменного раскроя: приёмка и паспорт → механика (рама, поверхности перемещения), стол и вытяжка → калибровка шагов на миллиметр → плазменная система (давление, расходники, охлаждение) → настройка THC (кольцо, высота, заземление) → профиль и сигналы в Mach3/ArtCAM → раскладка листа и пробный рез на обрезке, подбор тока и скорости по кромке и окалине → контроль угла и направления → журнал параметров и расходников.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-stanki-dlya-plazmennogo-raskroya-metalla-stan · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-stanki-dlya-plazmennogo-raskroya-metalla-stan.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-stanki-dlya-plazmennogo-raskroya-metalla-stan.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-stanki-dlya-plazmennogo-raskroya-metalla-stan.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.