
Курс по станку SM PRO — 5-осевой обрабатывающий центр для нестинга и гнутых фасадов — станок ЧП (id 15): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку SM PRO — 5-осевой обрабатывающий центр для нестинга и гнутых фасадов — станок ЧП (id 15): паспорт, устройство, настройка, обслуживание.
Курс по станку SM PRO — 5-осевой обрабатывающий центр для нестинга и гнутых фасадов: паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: 5-осевой обрабатывающий центр SM PRO для > нестинга и гнутых фасадов (карточка /product/15/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-sm-pro-5-osevoy-obrabatyvayuschiy-tsentr-dlya > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-sm-pro-5-osevoy-obrabatyvayuschiy-tsentr-dlya.ai.json; URL страницы появится > при публикации). > - Версия: 1.0 от 2026-10-06. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/15.md и паспорт поставки; каталог /product/*.md; > руководства /docs/forum_content/; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „SM PRO — 5-осевой обрабатывающий центр для > нестинга и гнутых фасадов“, zavod-stanki.ru». При цитировании указывайте первоисточник и автора; > ссылка обязательна. > - Смежные курсы серии: «Серия SM (1–4 шпинделя)», «CM-1325: паспорт, устройство, настройка, > обслуживание», «Сервоприводы: подключение и настройка», «G-код: полный курс программирования», > «ArtCAM: полный курс 2D/3D», «Постпроцессоры: как подружить CAM и станок».
SM PRO — 5-осевой обрабатывающий центр, который совмещает две функции: нестинг листовых материалов и изготовление гнутых радиусных фасадов. Для обучения ЧПУ программированию с нуля он особенно показателен тем, что объясняет, зачем добавляют две поворотные оси: наклонно-поворотная голова с диапазоном ±90° по A и 360° по C открывает доступ к наклонным поверхностям и сложной геометрии. Тем, кто проходит курсы оператора ЧПУ, SM PRO даёт практику настоящего мебельного производства: раскрой МДФ, ЛДСП и фанеры, присадка под фурнитуру, 3D-фасады и филёнки. А тому, кто хочет как научиться работать на станке с ЧПУ осознанно, он показывает, как один станок заменяет два и где здесь экономика.
Чему научитесь. Читать паспорт и карточку, выбирать модель из модельного ряда; понимать кинематику с осями X, Y, Z, A (±90°) и C (360°); обслуживать шпиндель 9 кВт с автосменой до 24 000 об/мин; работать с вакуумным столом на 4 зоны; организовывать нестинг и оптимизировать раскрой; готовить 5-осевую УП и постпроцессор; выбирать инструмент и режимы для плитных материалов; калибровать оси и держать точность ±0,02 мм; проводить первый запуск; обслуживать станок, вести журнал и диагностировать сбои.
Предпосылки. Базовое понимание устройства станка и безопасности, навыки измерений, знакомство с координатами и основами G-кода. Опыт на 3-осевом фрезере полезен: 5-осевая обработка — надстройка над ним, где добавляются наклон и поворот инструмента.
Безопасность. Поворотная голова создаёт зоны, которых нет на 3-осевом станке: инструмент может наклониться и подойти к заготовке или оснастке под углом, поэтому перед пуском проверяйте ходы и исключайте столкновения. Не подносите руки к вращающемуся инструменту и не убирайте стружку до полной остановки. Аварийный стоп должен быть доступен с рабочего места. Вакуумный стол держит заготовку усилием, а не механически, поэтому следите за зонами: потеря вакуума на участке означает опасность смещения детали. Пыль МДФ и ЛДСП вредна для дыхания и горюча, поэтому нужна аспирация. При смене инструмента автосменой не находитесь в зоне магазина.

Содержание
- Обучение ЧПУ программированию с нуля: что даёт 5-осевой центр SM PRO
- Модуль 1. Паспорт и карточка: модельный ряд SM PRO
- Модуль 2. Что такое нестинг и зачем он мебельному производству
- Модуль 3. Гнутые фасады: что даёт 5-осевая головка
- Модуль 4. Кинематика: X, Y, Z, A (±90°) и C (360°)
- Модуль 5. Шпиндель 9 кВт и автосмена на 8–12 инструментов
- Модуль 6. Серводвигатели и редукторы: точность ±0,02 мм
- Модуль 7. Вакуумный стол на 4 зоны
- Модуль 8. Раскрой и оптимизация: экономия материала
- Модуль 9. CAM и постпроцессор для 5 осей
- Модуль 10. Инструмент и режимы для плитных материалов
- Модуль 11. Калибровка и точность
- Модуль 12. Первый запуск и пробный раскрой
- Модуль 13. Обслуживание, журнал и типовые неисправности
- Модуль 14. Комплектация, цена и экономика
- Практикум: курсы оператора ЧПУ на практике — раскрой и гнутый фасад
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: что даёт 5-осевой центр SM PRO
SM PRO — профессиональный 5-осевой обрабатывающий центр, который завод позиционирует как производственную линию для изготовления гнутых мебельных фасадов, нестинга листовых материалов и 3D-обработки сложных поверхностей. Рабочее поле — от 1300×2000×500 до 2100×4000×500 мм, шпиндель 9 кВт с автосменой до 24 000 об/мин. Цена — от 2 100 000 ₽.
Держите в голове логику станка. Три линейные оси X, Y и Z ведут шпиндель привычным образом; к ним добавлены две поворотные: A наклоняет голову в пределах ±90°, а C поворачивает её на 360°. Вместе они позволяют подойти к заготовке под углом — и именно поэтому станок делает и плоский раскрой, и радиусные фасады. Вакуумный стол на четыре зоны фиксирует заготовки от мелких деталей до полных листов, а автосмена на 8–12 инструментов позволяет обходиться без ручной переналадки.
Форумные архивы показывают реальные вопросы: «5 осевой станок — поворотная голова B/C, вопросы по постройке», «Станок для сферических (гнутых) фасадов», «Вакуумный прижим материала», «Закрепление на вакуумном столе», «Нужен ли вакуумный стол на самом деле?», «Вакуумный пресс», «Подвод вакуума», «Объём выпуска МДФ-фасадов», «HEIDENHAIN TNC620 vs iTNC530 для 5 осей». Эти вопросы разобраны ниже.
Модуль 1. Паспорт и карточка: модельный ряд SM PRO
Серия SM PRO включает четыре модели: SM-1320 Pro (1300×2000×500 мм), SM-1325 Pro (1300×2500×500), SM-1530 Pro (1500×3000×500) и SM-2140 Pro (2100×4000×500). Цены — 2 100 000 / 2 200 000 / 2 350 000 / 2 700 000 ₽ соответственно (с НДС). Шпиндель — 9 кВт с автосменой.
Почему так. Модель выбирают по формату листа. SM-1320 Pro и SM-1325 Pro закрывают стандартные листы и малые серии, SM-1530 Pro — полноформатный нестинг, SM-2140 Pro — промышленные объёмы. Ход по Z во всей серии — 500 мм, что заметно больше, чем у обычных фрезеров: это нужно для объёмных заготовок и работы наклонной головой.
Проверка. Возьмите ваш типовой лист и добавьте запас на крепление и подвод. Сверьте с рядом и выберите модель, где лист укладывается свободно, а по Z хватает на вашу самую высокую заготовку.
Отдельно оцените баланс «нестинг и 5 осей». Если 90 % работы — плоский раскрой, а гнутые фасады редки, стоит подумать, оправдана ли переплата за пятиосевую голову. Если же фасады и 3D-декор в потоке, SM PRO закрывает оба направления на одной машине.
Модуль 2. Что такое нестинг и зачем он мебельному производству
Нестинг — это раскрой деталей прямо из листа: заготовка не режется на отдельные куски заранее, а детали выкраиваются из целого листа, оставаясь связанными перемычками до последнего прохода.
Почему так. Смысл нестинга в экономии материала и времени. Детали укладывают на лист плотно («вложением»), поэтому отход падает, а отход сокращается до 15 % по данным завода. Приём этот старый: в массовом производстве площади стола всегда стремятся использовать максимально, чтобы обрабатывать как можно больше заготовок за одну установку [открытый корпус: ia_jigs-and-fixtures-ocr, чанк #181]. Именно поэтому важна оптимизация раскладки, а не только скорость резания.
Проверка. Сравните два варианта раскладки одной и той же партии: «по порядку» и оптимизированную. Оцените расход листа и число переналадок. Хорошая раскладка заметно снижает отход.
На SM PRO нестинг удобно сочетается с маркировкой деталей и присадкой под фурнитуру: станок выкраивает, подписывает и делает отверстия, а дальше детали идут на кромление. Это и делает его производственной линией, а не просто фрезером.
Модуль 3. Гнутые фасады: что даёт 5-осевая головка
Гнутые радиусные фасады — вторая функция SM PRO. Их обрабатывают наклонно-поворотной головой: ось A наклоняет инструмент, ось C разворачивает его вокруг вертикали.
Почему так. Плоский фасад можно сделать и 3-осевым станком, а вот радиусный или с наклонными плоскостями — только с поворотом инструмента. Наклон головы позволяет подойти к поверхности по нормали и обработать её равномерно, без «задиров» на крутых участках. Кстати, сама идея радиусных элементов из гнутых заготовок опирается на известное свойство: гнутая древесина в готовом изделии прочнее и жёстче исходной, поэтому радиусные фасады не только красивы, но и прочны [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #5083].
Проверка. На тестовом фасаде проверьте плавность радиусов и отсутствие ступенек на переходах. При необходимости уменьшите шаг строчек и проверьте наклон головы.
Практический порядок: черновая обработка с большим шагом, чистовая с мелким, затем обработка кромки наклоном. Так радиус получается гладким, а нагрузка на инструмент распределяется ровно.
Модуль 4. Кинематика: X, Y, Z, A (±90°) и C (360°)
Кинематика SM PRO: три линейные оси X, Y и Z плюс две поворотные. Ось A — наклонно-поворотной головы с диапазоном ±90°, ось C — поворот на 360°.
Почему так. Пять осей дают доступ к поверхностям, недостижимым для 3-осевой схемы: наклонные плоскости, радиусы, поднутрения. Математика пятиосевой обработки строится на том, что положения инструмента и заготовки описываются совместно, и траектория оптимизируется по всем осям сразу; это отдельная и хорошо изученная область САПР/САМ [открытый корпус: openalex_Twin-Control, чанк #397]. Практически же важно, что наклон инструмента сокращает вылет и повышает жёсткость резания.
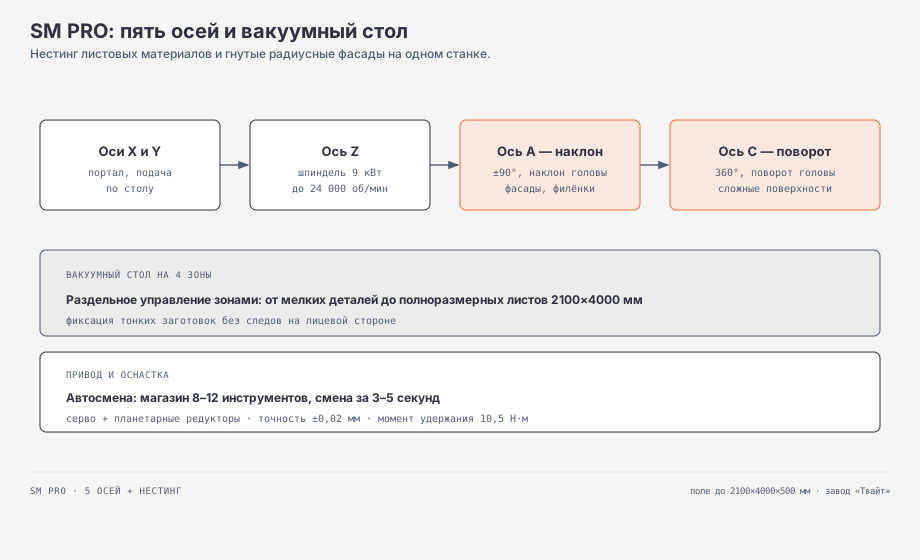
Проверка. Прогоните тестовую программу с движением по A и C и убедитесь, что углы отрабатываются верно и нет столкновений с вакуумным столом. Проверьте, что постпроцессор выводит обе поворотные оси.
Обратная сторона пяти осей — риск столкновения. Чем больше свободы, тем важнее симуляция: прогон траектории в CAM с контролем столкновений экономит и инструмент, и оснастку.
Модуль 5. Шпиндель 9 кВт и автосмена на 8–12 инструментов
Шпиндель SM PRO — 9 кВт с автосменой и оборотами до 24 000 об/мин. Автосмена выполнена линейным магазином на 8–12 позиций с пневматической сменой за 3–5 секунд.
Почему так. Мощность 9 кВт и обороты до 24 000 позволяют работать и с плитными материалами, и с финишной обработкой фасонных поверхностей. Автосмена экономит время там, где на одной детали сменяются черновая фреза, чистовая и кромочная: ручная переналадка отняла бы минуты на каждую деталь, а на серии это складывается в часы. Линейный магазин на 8–12 позиций закрывает типовой набор инструмента.
Проверка. Проверьте биение инструмента в оправке, работу автосмены и одинаковость оборотов. Убедитесь, что магазин чистый, а посадочные места без задиров.
Форумный сюжет про обороты («как настроить при смене шпинделя с 18000 на 24000») актуален и здесь: если меняли шпиндель или частотник, проверьте фактические обороты на максимуме — расчётные режимы должны совпадать с реальностью.
Модуль 6. Серводвигатели и редукторы: точность ±0,02 мм
Оси SM PRO приводятся серводвигателями с планетарными редукторами. Заявлены точность ±0,02 мм и момент удержания 10,5 Н·м, без пропуска шагов даже при агрессивных режимах.
Почему так. Серводвигатель с обратной связью видит фактическое положение и доводит его, поэтому пропуск шагов исключён; планетарный редуктор увеличивает момент и повышает плавность. Это тот уровень привода, который нужен для 5-осевой обработки: на наклонной голове нагрузки меняются, и запас по моменту здесь не роскошь. Оценка ошибок позиционирования и скорости оси — стандартная часть анализа станка с ЧПУ [открытый корпус: openalex_Twin-Control, чанк #161].
Проверка. Проверьте люфт осей обратным ходом, состояние редукторов и отсутствие рывков. На диагностике посмотрите рассогласование по осям при нагрузке.
Обратная связь не отменяет механику: если заклинило каретку, привод будет давить сильнее и греться. Поэтому первым делом проверяют механику, и лишь потом — параметры контура.
Модуль 7. Вакуумный стол на 4 зоны
Стол SM PRO — вакуумный, с четырьмя зонами и раздельным управлением. Это позволяет фиксировать заготовки любого размера: от мелких деталей до полноразмерных листов 2100×4000 мм.
Почему так. Раздельные зоны решают главную проблему вакуумного стола: если открыть весь стол, воздух «утекает» через свободные участки, и прижим падает. Зонирование концентрирует разряжение под деталью и экономит вакуум. Общее правило крепления простое: заготовка должна быть неподвижна, а поверхность стола защищена от повреждения инструментом [открытый корпус: ia_TM1-421-nsia, чанк #66].
Проверка. Проверьте прижим каждой зоны по отдельности и убедитесь, что открытые зоны закрыты заглушками или отключены. Проверьте неподвижность мелкой детали — именно она рискует сорваться.
Форумный вопрос «нужен ли вакуумный стол на самом деле» решается по задачам: для серийного нестинга листов он почти обязателен, для единичных толстых заготовок можно обойтись прижимами. На SM PRO вакуум и раскрой связаны напрямую.
Модуль 8. Раскрой и оптимизация: экономия материала
Нестинг на SM PRO рассчитан на серийный раскрой МДФ, ЛДСП и фанеры — по данным завода, до 400 листов в смену при оптимизации раскроя с экономией материала до 15 %.
Почему так. Экономия здесь появляется из двух источников: плотной раскладки деталей на листе и правильного порядка обработки. Если детали уложены плотно и связаны табами, отход минимален, а деталь не смещается. Завод дополнительно даёт маркировку и подготовку к кромлению как часть раскроя, что экономит ручные операции.
Проверка. Прогоните раскладку в CAM с оптимизацией и сравните расход листа с «ручной» раскладкой. Оцените, где можно уменьшить отход, не ухудшив жёсткость удержания деталей.
Практический приём — сортировать детали по размеру и укладывать крупные первыми, заполняя промежутки мелкими. Так лист используется плотнее, а мелкие детали остаются под защитой соседних.
Модуль 9. CAM и постпроцессор для 5 осей
Пятиосевая обработка требует постпроцессора, который выводит координаты A и C. Для типовых задач завод поставляет готовые постпроцессоры и примеры G-кода.
Почему так. В 3-осевой программе есть только X, Y и Z. Как только появляются поворотные оси, в G-код добавляются адреса наклона и поворота, а траектория рассчитывается в CAM с учётом ориентации инструмента. Если постпроцессор не выводит A и C, станок «молчит» по этим осям, и сложные поверхности обработать не удастся. Связка «модель → стратегия → постпроцессор → контроллер» должна быть согласована именно по поворотным осям.
Проверка. Загрузите простую 5-осевую программу и проверьте по экрану, что A и C движутся, а углы совпадают с заданными. Прогоните траекторию в CAM с контролем столкновений и в воздухе на станке.
Полезно записать рабочий профиль: имя постпроцессора, единицы, направление осей A и C, безопасные высоты. При переустановке ПО эти строки экономят вечер.
Модуль 10. Инструмент и режимы для плитных материалов
Для нестинга и фасадов подходит набор: концевые фрезы для раскроя, сферические для рельефа, V-биты для гравировки и кромочные фрезы для профиля.
Почему так. Плитные материалы (МДФ, ЛДСП, фанера) требуют острого инструмента и правильного отвода стружки: затупившаяся фреза «жжёт» кромку и перегревается. На ламинированных плитах важен инструмент, работающий с обеих сторон реза, иначе на лицевой стороне появляются сколы. Мощность и обороты шпинделя позволяют вести и черновую, и чистовую обработку, а автосмена переключает инструмент по программе.
Проверка. Идите правилом 60/80/100 %: на 60 % подачи проверьте кромку и стружку, затем поднимайте. Признак верного режима — чистая кромка без скола и ровная стружка.
Одна практичная деталь: для раскроя удобно ставить инструмент чуть больше минимального радиуса скругления деталей, чтобы контур обрабатывался за один проход без дополнительных врезаний.
Модуль 11. Калибровка и точность
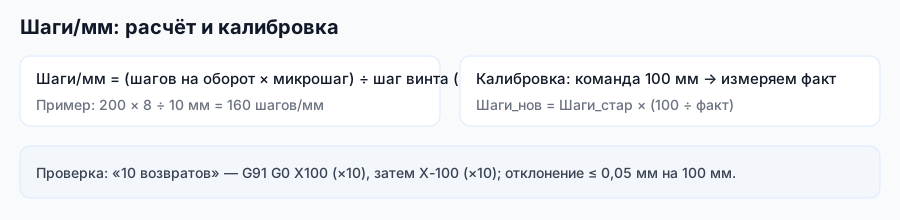
Калибровка осей сводит фактическое перемещение к заданному. Для линейных осей считают шаги (импульсы) на миллиметр, для поворотных — импульсы (или градусы) на оборот, а проверяют длинным перемещением и полным оборотом.
Почему так. Ошибка коэффициента — систематическая ошибка размеров, и на большом листе она складывается по длине детали. Для объёмной оценки точности применяют тесты по диагоналям корпуса: они дают интегральный показатель, которого не видно на коротком ходе [открытый корпус: openalex_Twin-Control, чанк #397]. У 5-осевого центра важно проверить и поворотные оси: если A или C «врут» по углу, фасад получится с перекосом.
Проверка. Задайте перемещение 1000 мм по X и Y, измерьте факт и при расхождении пересчитайте коэффициент. Для A и C проверьте полный ход наклона и один оборот.
Модуль 12. Первый запуск и пробный раскрой
Пуск: проверить механику и ходы головы, закрепить заготовку и включить нужные зоны вакуума, включить питание, проверить лимиты и аварийный стоп, выполнить Homing, проверить калибровку и (для 5 осей) симуляцию, прогнать программу в воздухе и лишь затем обработать пробную деталь.
Почему так. У 5-осевого станка ошибка дороже: неверный ноль или столкновение головы с оснасткой оборачиваются поломкой инструмента. «Сначала симуляция, потом воздух, потом материал» — защита и от брака, и от поломки. Первую деталь режут на черновом материале на пониженных режимах.
Проверка. Прогон в воздухе: убедитесь, что линейные и поворотные оси идут как ожидается. Первую деталь обработайте на 60 % подачи и измерьте ключевые размеры.

Первую деталь удобно резать на обрезке того же ЛДСП или МДФ. Так видно, как ведёт себя кромка на ламинированной поверхности и где могут появиться сколы на лицевой стороне.
Модуль 13. Обслуживание, журнал и типовые неисправности
Каждая смена: убрать стружку и пыль со стола и направляющих, очистить вакуумные каналы, проверить крепление инструмента, работу автосмены и аспирации. Каждую неделю: смазать направляющие и передачи, проверить люфт осей, затяжку муфт и клемм, состояние редукторов. Ежемесячно–квартально: проверить люфты, повторить калибровку, проверить биение шпинделя и точность поворотных осей.
Почему так. Профилактика дешевле ремонта, а на 5-осевом центре — кратно. Пыль МДФ забивает вакуумные каналы и ухудшает прижим, поэтому чистка стола — часть технологического процесса, а не уборка. Типовые сбои: деталь сместилась при раскрое (потеря вакуума, мала зона, нет табов); сколы на ламинированной кромке (тупой инструмент, неверный режим); «ступеньки» на радиусе (шаг строчек, постпроцессор, точность A и C); нагрев шпинделя (охлаждение, перегрузка).
Проверка. Ведите журнал: дата, деталь, материал, инструмент, режим, результат, замечания. Раз в месяц просматривайте его и отмечайте повторяющиеся симптомы.
Фиксируйте износ инструмента: количество деталей на одну фрезу. Так появляется плановая замена, и качество не «прыгает» на последних деталях партии.
Модуль 14. Комплектация, цена и экономика
Серия SM PRO: SM-1320 Pro — 2 100 000 ₽, SM-1325 Pro — 2 200 000 ₽, SM-1530 Pro — 2 350 000 ₽, SM-2140 Pro — 2 700 000 ₽ (с НДС). Шпиндель 9 кВт с автосменой, вакуумный стол на 4 зоны, сервоприводы с редукторами. По данным завода, окупаемость — 3–6 месяцев, обучение — 8–12 часов, гарантия 12 месяцев, выезд инженера за 24–48 часов.
Почему так. Экономика SM PRO держится на совмещении двух функций: один станок закрывает и нестинг, и 5-осевые фасады, тогда как обычно под это покупают две машины. Добавляется и оптимизация раскроя, которая снижает расход материала. Поэтому важна не только цена, но и загрузка обоими направлениями.

Проверка. Сопоставьте формат листа с моделью и оцените, нужны ли 5 осей под ваши задачи. Если планируется только плоский раскрой, смотрите трёхосевые станки; для фасадов и 3D — SM PRO.
При выборе пройдитесь по трём вопросам. Формат: от SM-1320 Pro до SM-2140 Pro. Задачи: нестинг, 5-осевые фасады или и то и другое. Оснастка: вакуумные зоны, аспирация, набор инструмента. Серия рядом: серия SM (карточка → /product/14/) без поворотной головы для плоской серийной фрезеровки, CM-1325 (карточка → /product/1.2/) для длинных панелей, 17Д (карточка → /product/17/) для крупногабаритной 5-осевой обработки дерева.

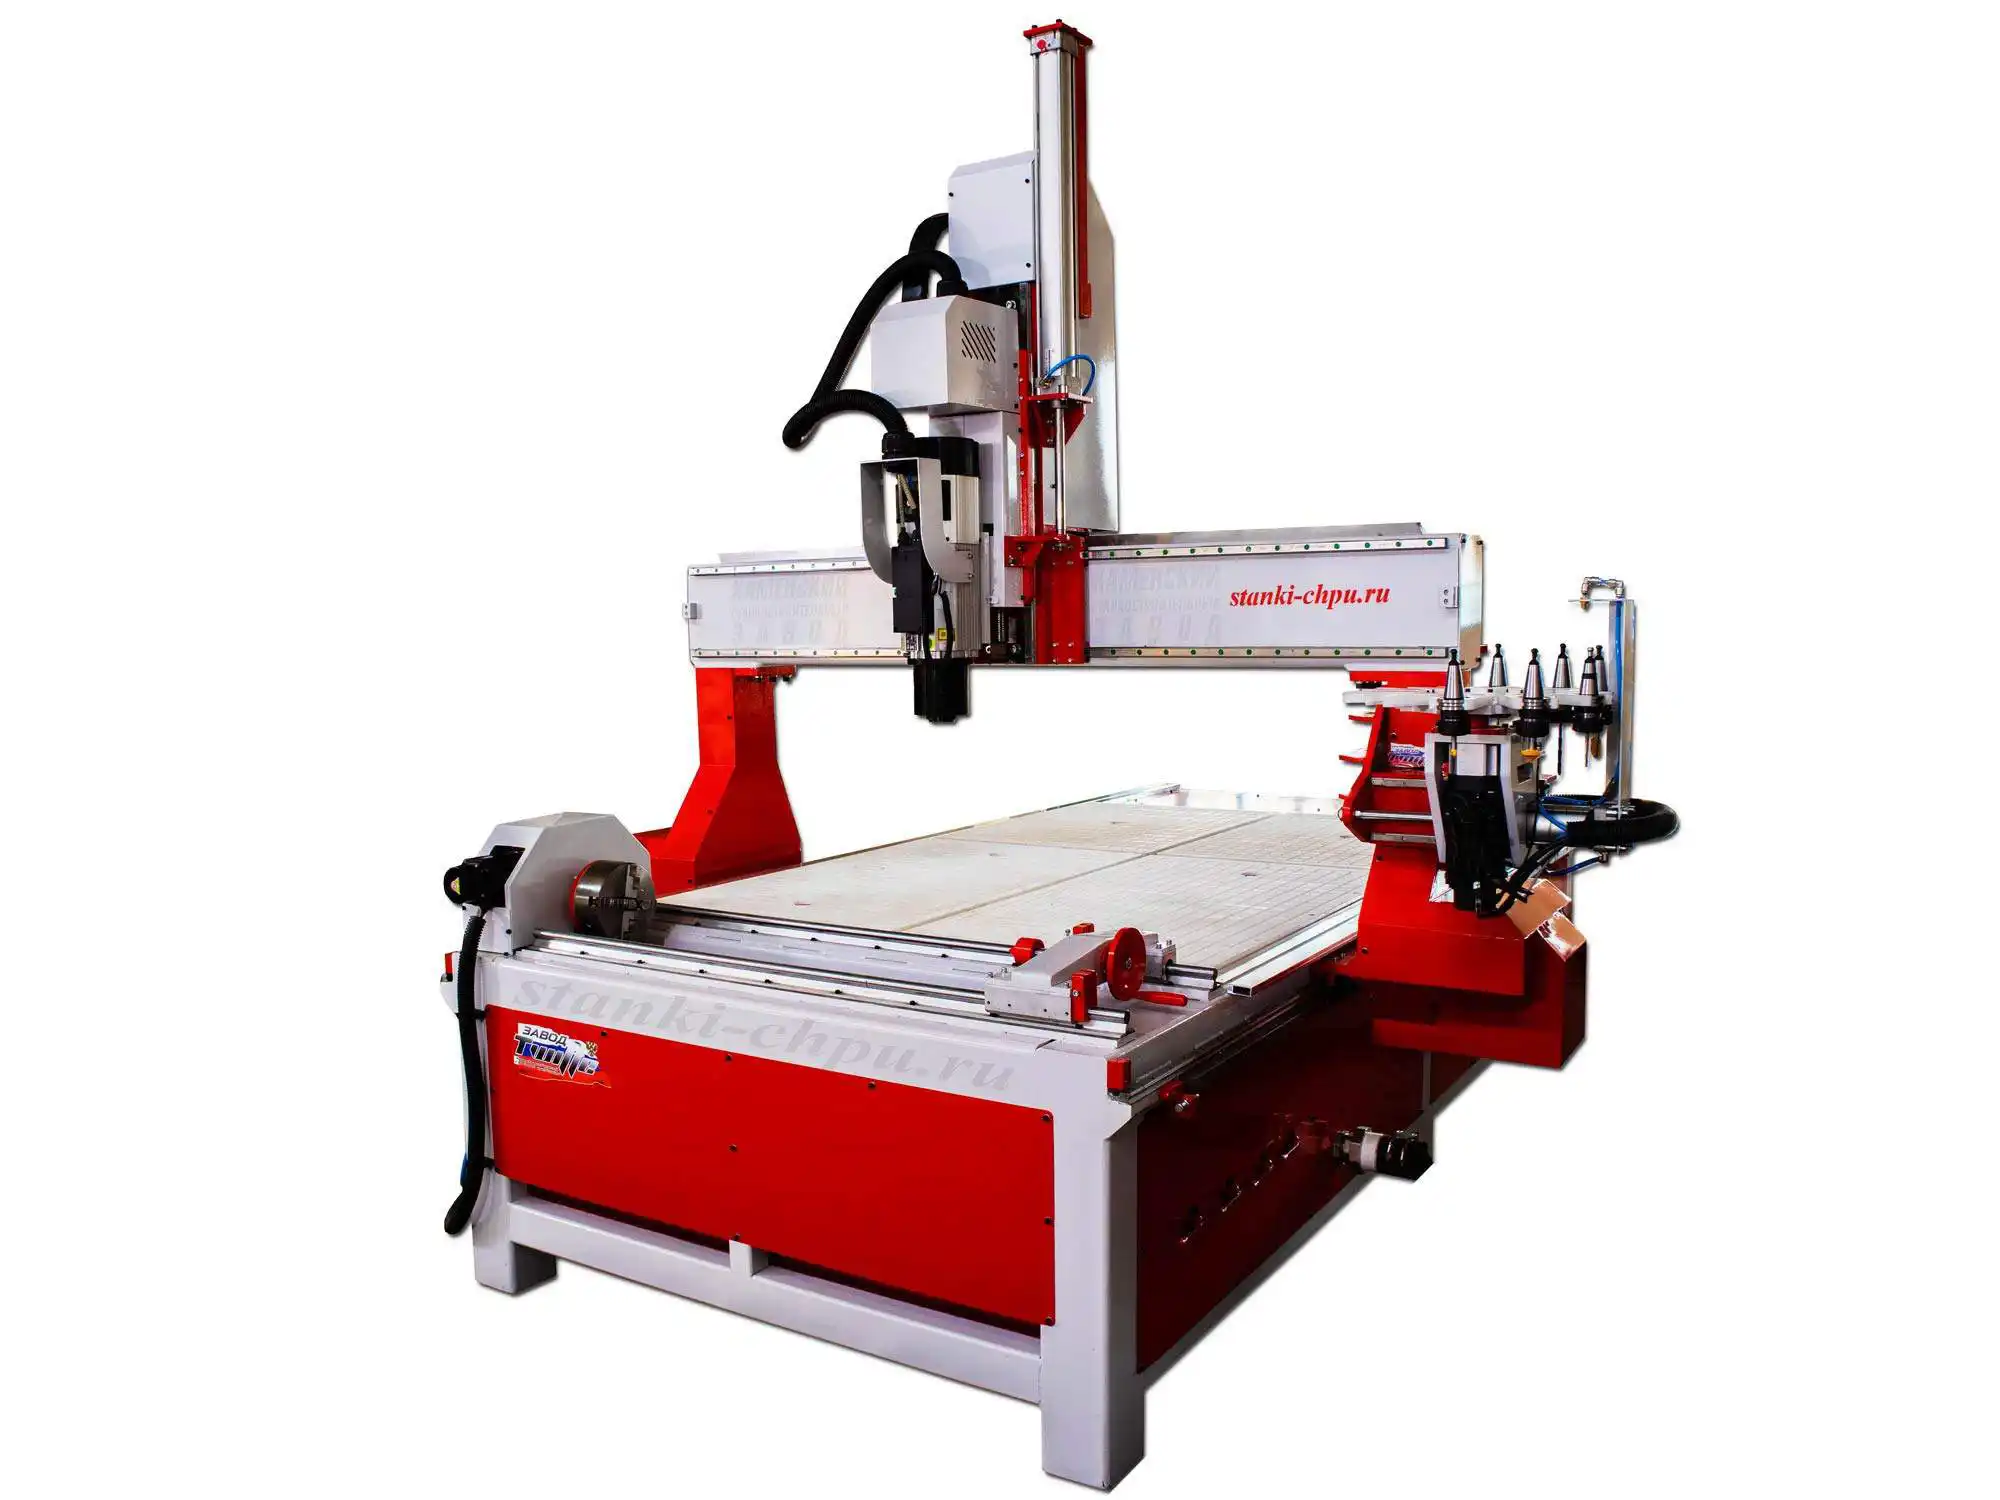
Карточка станка SM PRO → /product/15/
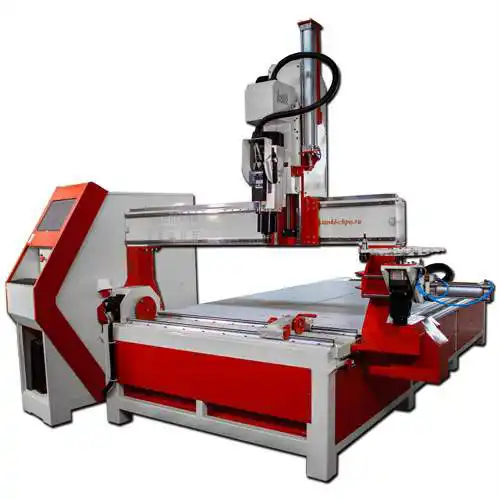
Карточка станка SM PRO → /product/15/
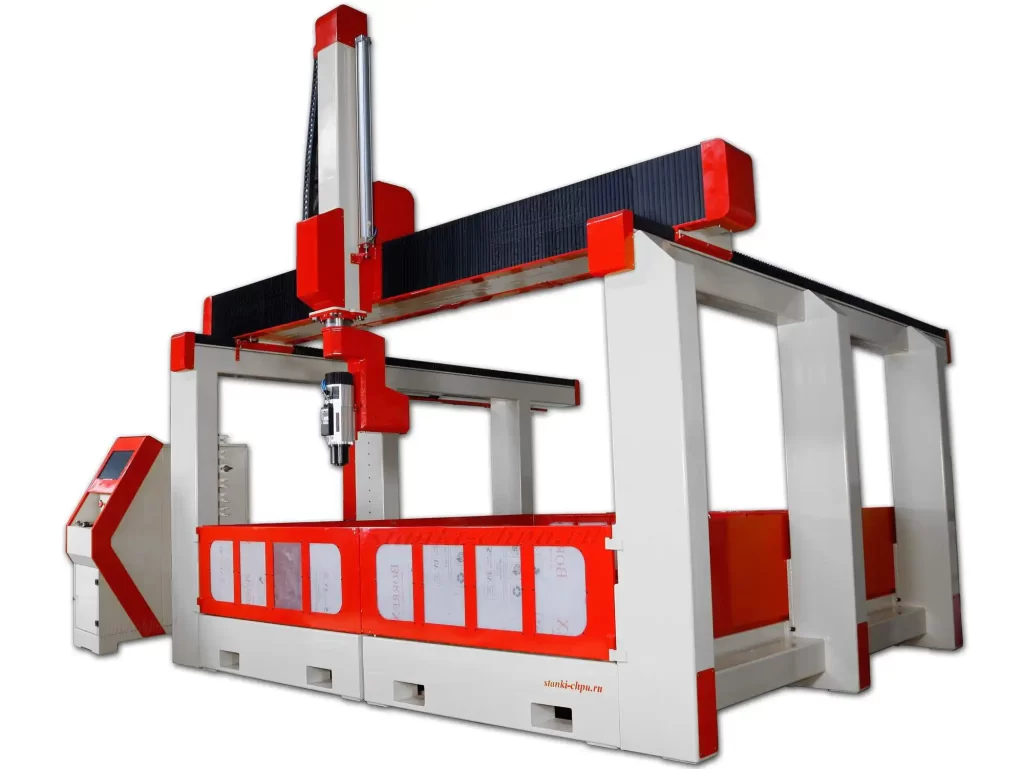
Карточка станка 17Д → /product/17/
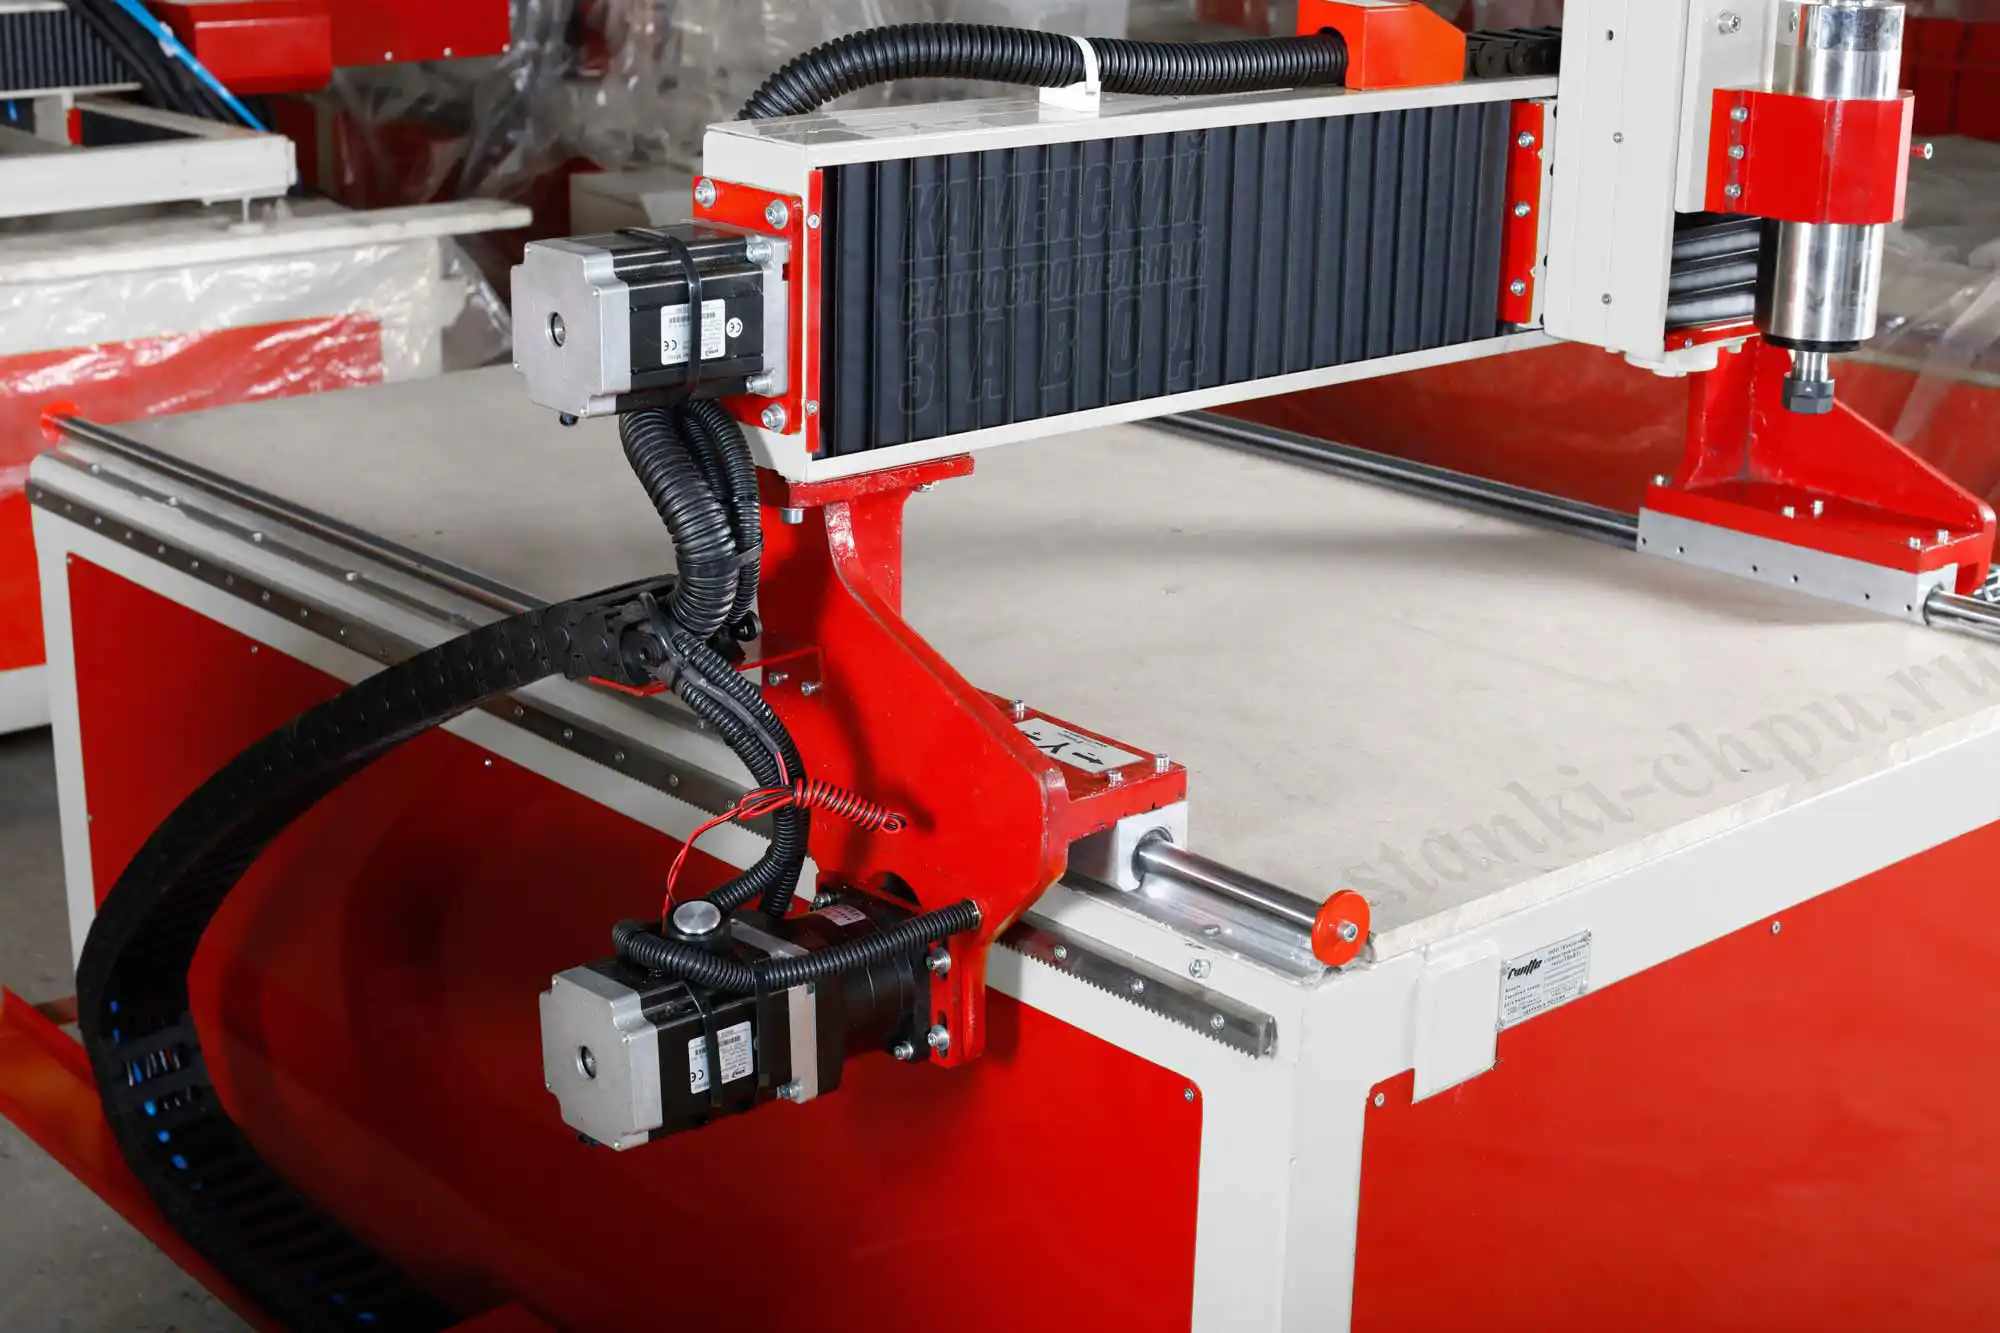
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Практикум: курсы оператора ЧПУ на практике — раскрой и гнутый фасад
Задача. Есть SM PRO, лист ЛДСП и заготовка под гнутый радиусный фасад. Нужно выполнить раскрой партии деталей и изготовить фасад.
Шаги для раскроя. 1) Прочитайте карточку: модель, поле, шпиндель, цену. 2) Проверьте механику и ходы головы. 3) Разложите детали по листу (оптимизация) и закрепите, включив нужные зоны вакуума. 4) Установите фрезу для раскроя, проверьте биение. 5) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 6) Проверьте калибровку. 7) Соберите программу: раскрой с табами, маркировка, присадка. 8) Симуляция и прогон в воздухе. 9) Обработка на 60 % подачи, затем рабочий режим. 10) Проверка размеров и кромки.
Шаги для фасада. 1) Закрепите заготовку. 2) Установите черновую и чистовую фрезы в магазин автосмены. 3) Соберите 5-осевую программу: черновая, чистовая, обработка кромки наклоном головы. 4) Симуляция с контролем столкновений. 5) Прогон в воздухе с движением по A и C. 6) Обработка на пониженной подаче, проверка радиусов.
Чертёж и УП. Дополнительное задание: постройте деталь и профиль фасада. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad: построение контура и рельефа, экспорт DXF, инженерный чертёж с размерами и выгрузка управляющей программы. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить контур деталей для раскладки; 2) задать профиль фасада; 3) выгрузить DXF; 4) сделать чертёж с размерами; 5) сгенерировать УП (раскрой и 5-осевая обработка) и загрузить её.
Критерий готовности. Детали раскроя совпадают по размерам, кромка без сколов; фасад имеет плавные радиусы без ступенек; табы удержали детали; вакуум не терялся; файлы (DXF, чертёж, УП) и параметры записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какие оси есть у SM PRO? X, Y, Z и две поворотные: A с диапазоном ±90° (наклон) и C с поворотом 360°.
- Что такое нестинг? Раскрой деталей прямо из листа с плотной укладкой и удержанием табами; снижает отход материала и число переналадок.
- Какую роль играет вакуумный стол на 4 зоны? Раздельное управление зонами концентрирует разряжение под заготовкой, поэтому фиксируются и мелкие детали, и полные листы до 2100×4000 мм.
- Каковы параметры шпинделя? 9 кВт, до 24 000 об/мин, с автосменой.
- Как устроена автосмена? Линейный магазин на 8–12 позиций с пневматической сменой за 3–5 секунд.
- Почему серво с редуктором лучше шагового привода здесь? Обратная связь исключает пропуск шагов, а планетарный редуктор повышает момент и плавность; заявлены ±0,02 мм и 10,5 Н·м.
- Для чего нужна поворотная голова? Для обработки гнутых радиусных фасадов, филёнок и сложных поверхностей: инструмент подходит к поверхности по нормали.
- Зачем нужен 5-осевой постпроцессор? Он выводит координаты A и C; без них станок не отработает поворотные оси, и сложные поверхности не получить.
- Как считают и корректируют шаги на миллиметр? Шаги двигателя × микрошаг ÷ ход передачи; при расхождении пересчитывают по факту:
Steps_new = Steps_old × (заданное / фактическое). - Как подбирают режим для плитных материалов? По правилу 60/80/100 %: сначала проверяют кромку и стружку на пониженной подаче, затем поднимают.
- Почему деталь может сместиться при раскрое? Из-за потери вакуума, незакрытых зон, отсутствия табов или слишком мелкой детали на большой открытой зоне.
- Зачем нужны тесты по диагоналям? Они дают интегральную оценку объёмной точности, которую не видно на коротком перемещении.
- В чём экономический смысл SM PRO? Один станок закрывает и нестинг, и 5-осевые фасады, плюс оптимизация раскроя экономит материал; окупаемость — 3–6 месяцев.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Можно ли на SM PRO только кроить листы? О. Да, но при чисто плоском раскрое переплата за 5 осей не окупается; тогда смотрите трёхосевые модели.
В. Хватает ли вакуума для мелких деталей? О. Зонирование помогает, но очень мелкие детали лучше связывать табами и закрывать свободные зоны.
В. Какой постпроцессор нужен? О. Только тот, что выводит оси A и C; под типовые задачи завод поставляет готовые постпроцессоры.
В. Почему на ламинированной плите сколы? О. Тупой инструмент или неверный режим. Проверьте фрезу и подберите подачу; помогает инструмент, работающий с обеих сторон реза.
В. Как часто обслуживать вакуумный стол? О. Каждую смену: очищать каналы и проверять прижим зон. Забитые каналы снижают удержание.
В. Что делать, если фасад получился со ступеньками? О. Уменьшите шаг строчек, проверьте калибровку и точность поворотных осей A и C.
В. Нужна ли симуляция перед 5-осевой обработкой? О. Обязательно. Она ловит столкновения головы с оснасткой и столом до того, как они станут поломкой.
Глоссарий
- Нестинг — раскрой деталей прямо из листа с плотной укладкой.
- Ось A — наклонная поворотная ось головы, диапазон ±90°.
- Ось C — поворотная ось головы, поворот 360°.
- Наклонно-поворотная голова — узел с двумя поворотными осями для 5-осевой обработки.
- Вакуумный стол — стол с зонами разряжения для фиксации заготовок.
- Табы — перемычки, удерживающие деталь в листе до конца обработки.
- Серводвигатель — двигатель с обратной связью по положению.
- Планетарный редуктор — передача, повышающая момент и плавность привода.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
- Аспирация — система отсоса стружки и пыли из зоны резания.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Деталь сместилась при раскрое | Потеря вакуума, незакрытые зоны, нет табов | Закрыть зоны, усилить вакуум, оставить табы |
| Сколы на ламинированной кромке | Тупая фреза или неверный режим | Заменить инструмент, подобрать подачу и обороты |
| Ступеньки на радиусе фасада | Крупный шаг строчек, ошибка по A и C | Уменьшить шаг, проверить калибровку поворотных осей |
| Голова сталкивается с оснасткой | Неверная траектория или безопасные высоты | Проверить симуляцию и постпроцессор, задать безопасные высоты |
| Автосмена не берёт фрезу | Загрязнение конуса и оправки | Очистить посадочные места, проверить механизм |
| Шпиндель греется | Забит контур охлаждения, перегрузка | Промыть контур, сменить жидкость, снизить нагрузку |
| Вакуум держит слабо | Забиты каналы стола, утечка по открытым зонам | Очистить каналы, закрыть свободные зоны |
| Уехали размеры деталей | Не пересчитаны шаги на мм, люфт | Пересчитать коэффициент, проверить люфт осей |
| Стружка не отводится | Не работает аспирация | Включить отсос, проверить шланг и мешок |
| Сбои на длинной программе | Помехи, плохая земля | Развести сигнальные и силовые провода, заземлить |
Мысли вслух: чего нет на форумах
Про 5-осевые центры на форумах спорят много, но конкретика из карточки решает быстрее. Начнём с чисел. SM PRO держит рабочее поле от 1300×2000×500 до 2100×4000×500 мм, шпиндель 9 кВт с автосменой до 24 000 об/мин, вакуумный стол на четыре зоны, поворотную голову с ±90° по A и 360° по C. Приводы — серво с планетарными редукторами, точность ±0,02 мм, момент удержания 10,5 Н·м. Цена — от 2 100 000 ₽.
Первое, что стоит понять, — вакуумный стол работает не «в целом», а по зонам. Форумные темы «нужен ли вакуумный стол на самом деле» и «подвод вакуума» часто обходят главное: если открыть весь стол, воздух уходит через свободную площадь, и прижим падает. На SM PRO зоны раздельные, и это решает задачу как для мелких деталей, так и для полноразмерного листа. Практический вывод простой: закрывайте неиспользуемые зоны, чистите каналы и проверяйте прижим под каждой деталью, а не «по столу в среднем».
Второе — пятиосевая головка не отменяет планирования. На форумах любят сравнивать стойки управления («HEIDENHAIN TNC620 vs iTNC530 для 5 осей»), но настоящая разница — в постпроцессоре и симуляции. Если пост не выводит A и C, станок работает как трёхосевой; если симуляцию пропустили, наклонная голова легко встречается с оснасткой. Порядок такой: сначала проверяем постпроцессор и траекторию в CAM, потом гоняем в воздухе, и только потом режем.
Третье — нестинг это экономика, а не просто раскладка. Плотная укладка деталей и правильный порядок обработки дают экономию материала до 15 %; приём старый и проверенный — площадь стола всегда стремятся использовать максимально. На практике выгода складывается из трёх мелочей: крупные детали первыми, мелкие в промежутки, табы там, где деталь иначе сорвётся. Минус вакуумной фиксации в том, что она не механическая, и потеря вакуума на участке почти всегда означает смещение или скол на последнем проходе.
Четвёртое — гнутые фасады и материал. Радиусные элементы часто делают из гнутых заготовок, а гнутая древесина в изделии прочнее и жёстче исходной, так что фасад получается не только красивым, но и прочным. Обработка же требует наклона головы: подойти к поверхности по нормали и пройти её равномерно. Неровности на радиусе — это всегда либо крупный шаг строчек, либо ошибка по поворотным осям, и искать надо там, а не в подаче.
Пятое — обслуживание, где пыль МДФ играет против владельца. Она забивает вакуумные каналы, оседает на направляющих и в редукторах, а на 5-осевом центре к ней добавляется нагрузка на поворотные узлы. Серводвигатель с редуктором чувствителен к механическому сопротивлению: забитый узел заставляет привод греться сильнее. Полчаса уборки и смазки в неделю держат и точность, и ресурс, а журнал «материал — инструмент — режим» через пару месяцев заменяет весь подбор режимов по наитию.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). О максимальном использовании площади стола для одновременной обработки как можно большего числа заготовок — основа нестинга: [открытый корпус: ia_jigs-and-fixtures-ocr, чанк #181].
- Modern Machine-Shop Practice (Joshua Rose, Internet Archive, общественное достояние / PD). О гнутой древесине: в изделии она прочнее и жёстче исходной: [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #5083].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О диагональных измерениях для оценки объёмной точности станка: [открытый корпус: openalex_Twin-Control, чанк #397]. Об ошибках позиционирования и скорости оси: [открытый корпус: openalex_Twin-Control, чанк #161].
- TM 1-421. Jigs and Fixtures (US Army, общественное достояние / PD). О креплении заготовок и защите поверхности стола: [открытый корпус: ia_TM1-421-nsia, чанк #66].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/.
Смотрите также
Курсы и руководства завода:
- Серия SM (1–4 шпинделя): устройство и работа —
/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-seriya-sm-1-4 - CM-1325: паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-frezernyy-stanok-s-chpu-cm-1325-promyshlennoe - Сервоприводы: подключение и настройка —
/blog/servodrayvery-podklyuchenie-i-nastroyka - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Режимы для МДФ, фанеры и алюминия —
/blog/mdf-fanera-alyuminiy-rezhimy - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo
Станки для практики:
- SM PRO (этот курс) —
/product/15/ - Серия SM (1–4 шпинделя) —
/product/14/ - Фрезерный станок CM-1325 —
/product/1.2/ - 5-осевой фрезерный станок по дереву 17Д —
/product/17/ - Фрезерный 5-осевой станок по камню 17К —
/product/16/ - Станок по металлам и камню SMK —
/product/19/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Фрезерный станок БИЗНЕС СТАРТ LITE —
/product/8/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и опций зависит от версии поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для SM PRO: приёмка и паспорт → механика и ходы головы → крепление и зоны вакуума → инструмент в магазин → лимиты и обнуление → калибровка и симуляция 5 осей → прогон в воздухе → обработка на 60 % подачи → измерение → журнал и профилактика.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-sm-pro-5-osevoy-obrabatyvayuschiy-tsentr-dlya · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-sm-pro-5-osevoy-obrabatyvayuschiy-tsentr-dlya.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-sm-pro-5-osevoy-obrabatyvayuschiy-tsentr-dlya.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-sm-pro-5-osevoy-obrabatyvayuschiy-tsentr-dlya.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.