
Курс по станку Обрабатывающий центр 5 осей РАКЕТА — станок ЧПУ завода Твайт (id 18): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Обрабатывающий центр 5 осей РАКЕТА — станок ЧПУ завода Твайт (id 18): паспорт, устройство, настройка, обслуживание.
Курс по обрабатывающему центру РАКЕТА (5 осей): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: 5-осевой обрабатывающий центр ЧПУ «РАКЕТА» > (карточка /product/18/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-obrabatyvayuschiy-tsentr-5-osey-raketa-stanok > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-obrabatyvayuschiy-tsentr-5-osey-raketa-stanok.ai.json; URL страницы > появится при публикации). > - Версия: 1.2 от 2026-10-08. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/18.md; руководство по материалам > /docs/forum_content/MATERIALS_PROCESSING_GUIDE.md; база знаний /docs/forum_content/CNC_KNOWLEDGE_BASE.md; > каталог /product/*.md; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Обрабатывающий центр РАКЕТА (5 осей): паспорт, > устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте первоисточник > и автора; ссылка обязательна. > - Смежные курсы серии: «5-осевой 17K по камню», «5-осевой 17Д по дереву», «SM PRO: 5-осевой > обрабатывающий центр», «Серводрайверы: подключение и настройка», «Постпроцессоры: как подружить > CAM и станок».
«РАКЕТА» — 5-осевой обрабатывающий центр с ЧПУ, и для обучения ЧПУ программированию с нуля он интересен тем, что представляет высший класс фрезерного оборудования: поворотные оси B и C, автосмена инструмента и работа с крупногабаритными деталями. Тем, кто проходит курсы оператора ЧПУ, он даёт редкий навык: программировать сложную геометрию «за один установ». А тому, кто хочет как научиться работать на станке с ЧПУ осознанно, РАКЕТА даёт промышленную базу: рабочее поле от 2500×1250×500×360° до 4600×2100×1000×360°, шпиндель 7,5 кВт (в описании заявляется до 20 кВт) с автосменой инструмента, точность ±0,03 мм и скорость обработки до 15 м/мин.
Чему научитесь. Читать паспорт и карточку в связке «деталь → геометрия → параметр»; понимать, чем обрабатывающий центр отличается от обычного фрезера; разбираться в 5-осевой кинематике и осях B и C; обслуживать шпиндель с автосменой инструмента; держать точность ±0,03 мм на больших размерах; крепить крупногабаритные детали; считать режимы под металл, композит, дерево и камень; работать с CAM и постпроцессором для 5 осей; готовить УП; проводить первый запуск; обслуживать станок и диагностировать типовые сбои.
Предпосылки. Базовое понимание механики и электрики станка, навыки измерений (штангенциркуль, индикатор), знакомство с координатами и основами G-кода. Опыт работы на фрезере полезен, но не обязателен: разница в основном в дополнительных осях и классе задач.
Безопасность. Обрабатывающий центр — промышленное оборудование: вращающийся инструмент, крупные детали и быстрые перемещения. Держите руки и инструмент вне зоны хода осей, не наклоняйтесь над столом при включённых приводах, убеждайтесь, что зона свободна по всему ходу, перед пуском. Пыль и стружка при обработке композитов, дерева и камня вредны для дыхания — работайте с аспирацией или отсосом. Аварийный стоп должен быть доступен с рабочего места, на больших станках — в нескольких точках. При снятии узлов отключайте питание и разряжайте конденсаторы. Никогда не оставляйте деталь без крепления.

Содержание
- Обучение ЧПУ программированию с нуля: центр РАКЕТА
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Чем обрабатывающий центр отличается от фрезера
- Модуль 3. 5-осевая кинематика и оси B и C
- Модуль 4. Устройство и жёсткость конструкции
- Модуль 5. Прецизионная механика и сервоприводы
- Модуль 6. Шпиндель 7,5–20 кВт с автосменой инструмента
- Модуль 7. Точность ±0,03 мм и скорость до 15 м/мин
- Модуль 8. Крепление крупногабаритных деталей
- Модуль 9. Инструмент и режимы по материалам
- Модуль 10. Области применения: от архитектуры до авиации
- Модуль 11. Система управления и ПО для 5 осей
- Модуль 12. Подготовка УП: 3+2 и непрерывная обработка
- Модуль 13. Первый запуск и пробная обработка
- Модуль 14. Обслуживание, гарантия и экономика
- Практикум: курсы оператора ЧПУ на практике — 5-осевая деталь
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: центр РАКЕТА
«РАКЕТА» — станок категории «Обрабатывающие центры» с рабочим полем 2500×1250×500×360° - 4600×2100×1000×360° и шпинделем 7,5 кВт с автоматической сменой инструмента (в описании заявляется и мощность до 20 кВт). Цена — от 4 200 020 ₽, наличие — в наличии. Заявленная точность позиционирования — ±0,03 мм, скорость обработки — до 15 м/мин.
Держите в голове цепочку. Деталь моделируют в CAD, готовят стратегию в CAM, получают G-код с пятью осями; контроллер ведёт оси, сервоприводы отрабатывают движение; поворотные оси B и C ориентируют инструмент или деталь в пространстве; шпиндель с автосменой снимает материал. Обрабатывающий центр — это станок для вычитающего производства деталей из металлов и пластиков, то есть материал из заготовки снимается, а не добавляется [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40], и РАКЕТА — его крупноформатная 5-осевая версия.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «Посоветуйте обрабатывающий центр» и «Пользователи обрабатывающих центров - прошу совета», ищет ответ на вопрос «Какие производители метало обрабатывающих станков входят в 5ку лидеров ?», разбирается с «5 осевой станок - поворотная голова b/c. вопросы по постройке. начало.» и «HEIDENHAIN TNC620 vs iTNC530 для 5 осей», а по оснастке — «автосмена инструмента для цанги er11» и «Поворотная ось и пульт 0501-0504». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
«РАКЕТА» — станок категории «Обрабатывающие центры» с рабочим полем 2500×1250×500×360° - 4600×2100×1000×360° и шпинделем 7,5 кВт (до 20 кВт) с автоматической сменой инструмента. Цена — от 4 200 020 ₽, наличие — в наличии. Точность позиционирования — ±0,03 мм, скорость обработки — до 15 м/мин. Гарантия — 2 года, техподдержка — пожизненная.
Почему так. В карточке важно видеть связку «деталь → геометрия → параметр». Штрих «360°» в характеристиках означает поворотную ось: деталь или инструмент могут повернуться вокруг своей оси, и это ключ к сложной геометрии. Рабочее поле 2500×1250×500 мм — это уже крупногабаритная обработка, а точность ±0,03 мм на таких размерах — хороший промышленный показатель. В блоке характеристик длина поля ограничена 4600 мм, а в рекламном тексте той же карточки упоминаются «гигантские размеры до 20×70×10 метров». Это разные вещи: конкретную зону под ваш проект подтверждают по паспорту, а не по рекламному слогану. Читать карточку нужно так: сначала характеристики, потом описание.
Проверка. Выпишите четыре числа: рабочее поле, число осей, мощность шпинделя и точность. Сверьте с деталью: помещается ли она, нужны ли поворотные оси и укладывается ли бюджет. Отдельно посмотрите комплект: завод заявляет поставку готового к работе станка, доступ к Бирже заказов, Цифровую Мастерскую с AI-инструментами и библиотеку более 20 000 3D-моделей. Это снижает барьер входа, потому что центр осваивать сложнее простого фрезера.
Модуль 2. Чем обрабатывающий центр отличается от фрезера
Обрабатывающий центр совмещает несколько операций в одной машине и меняет инструмент автоматически. По определению CNC-центра, он служит для вычитающего производства деталей из металлов и пластиков, хранит набор инструмента и датчики для контроля [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40]. Тот же источник описывает его функции как «сверление; резка металла» [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #39].
Почему так. Разница не в «мощнее/слабее», а в концепции. Обычный фрезер — это станок с одной операцией и ручной сменой инструмента; центр сам меняет инструмент и выполняет несколько переходов в одной программе. Это меняет и экономику: время на переналадку сокращается, а точность не теряется на переустановках. Именно поэтому центры берут там, где важна и сложность детали, и производительность.
Проверка. Определите, какие операции нужны для вашей детали: только фрезерование или ещё сверление, зенкование, гравировка. Если операций несколько — центр выигрывает за счёт автосмены. Форумные темы «Посоветуйте обрабатывающий центр» и «Пользователи обрабатывающих центров - прошу совета» как раз про то, что выбрать центр «на всё» сложнее, чем отдельный фрезер: надо учесть и оснастку, и автосмену, и систему управления.
Модуль 3. 5-осевая кинематика и оси B и C
5-осевая одновременная обработка позволяет создавать детали сложной формы. Поворотные оси B и C дают полный контроль в 3D-пространстве: инструмент или деталь ориентируются под нужным углом.
Почему так. Три линейные оси позволяют обработать поверхность только «сверху». Поворотные оси наклоняют инструмент в двух плоскостях, и вы получаете доступ к боковым поверхностям, поднутрениям и сложным формам. Классическая аналогия — делительная головка на фрезере, которая точно поворачивает деталь для обработки по окружности [открытый корпус: ia_elementarymachi01palmgoog, чанк #148]; 5-осевая схема развивает эту идею до двух дополнительных осей. Буквы B и C — стандартное обозначение поворотных осей вокруг Y и Z. Форумная тема «5 осевой станок - поворотная голова b/c. вопросы по постройке. начало.» и тема «HEIDENHAIN TNC620 vs iTNC530 для 5 осей» показывают, что реализация поворотных осей бывает разной и прямо влияет на постпроцессор.
Проверка. Прогоните пробный наклон по осям B и C и убедитесь, что они отрабатывают плавно и возвращаются в исходное положение. Проверьте, что постпроцессор описывает наклоны корректно. Главная сложность 5 осей не в «железе», а в программе и геометрии осей, поэтому об этом модули 11 и 12.
Модуль 4. Устройство и жёсткость конструкции
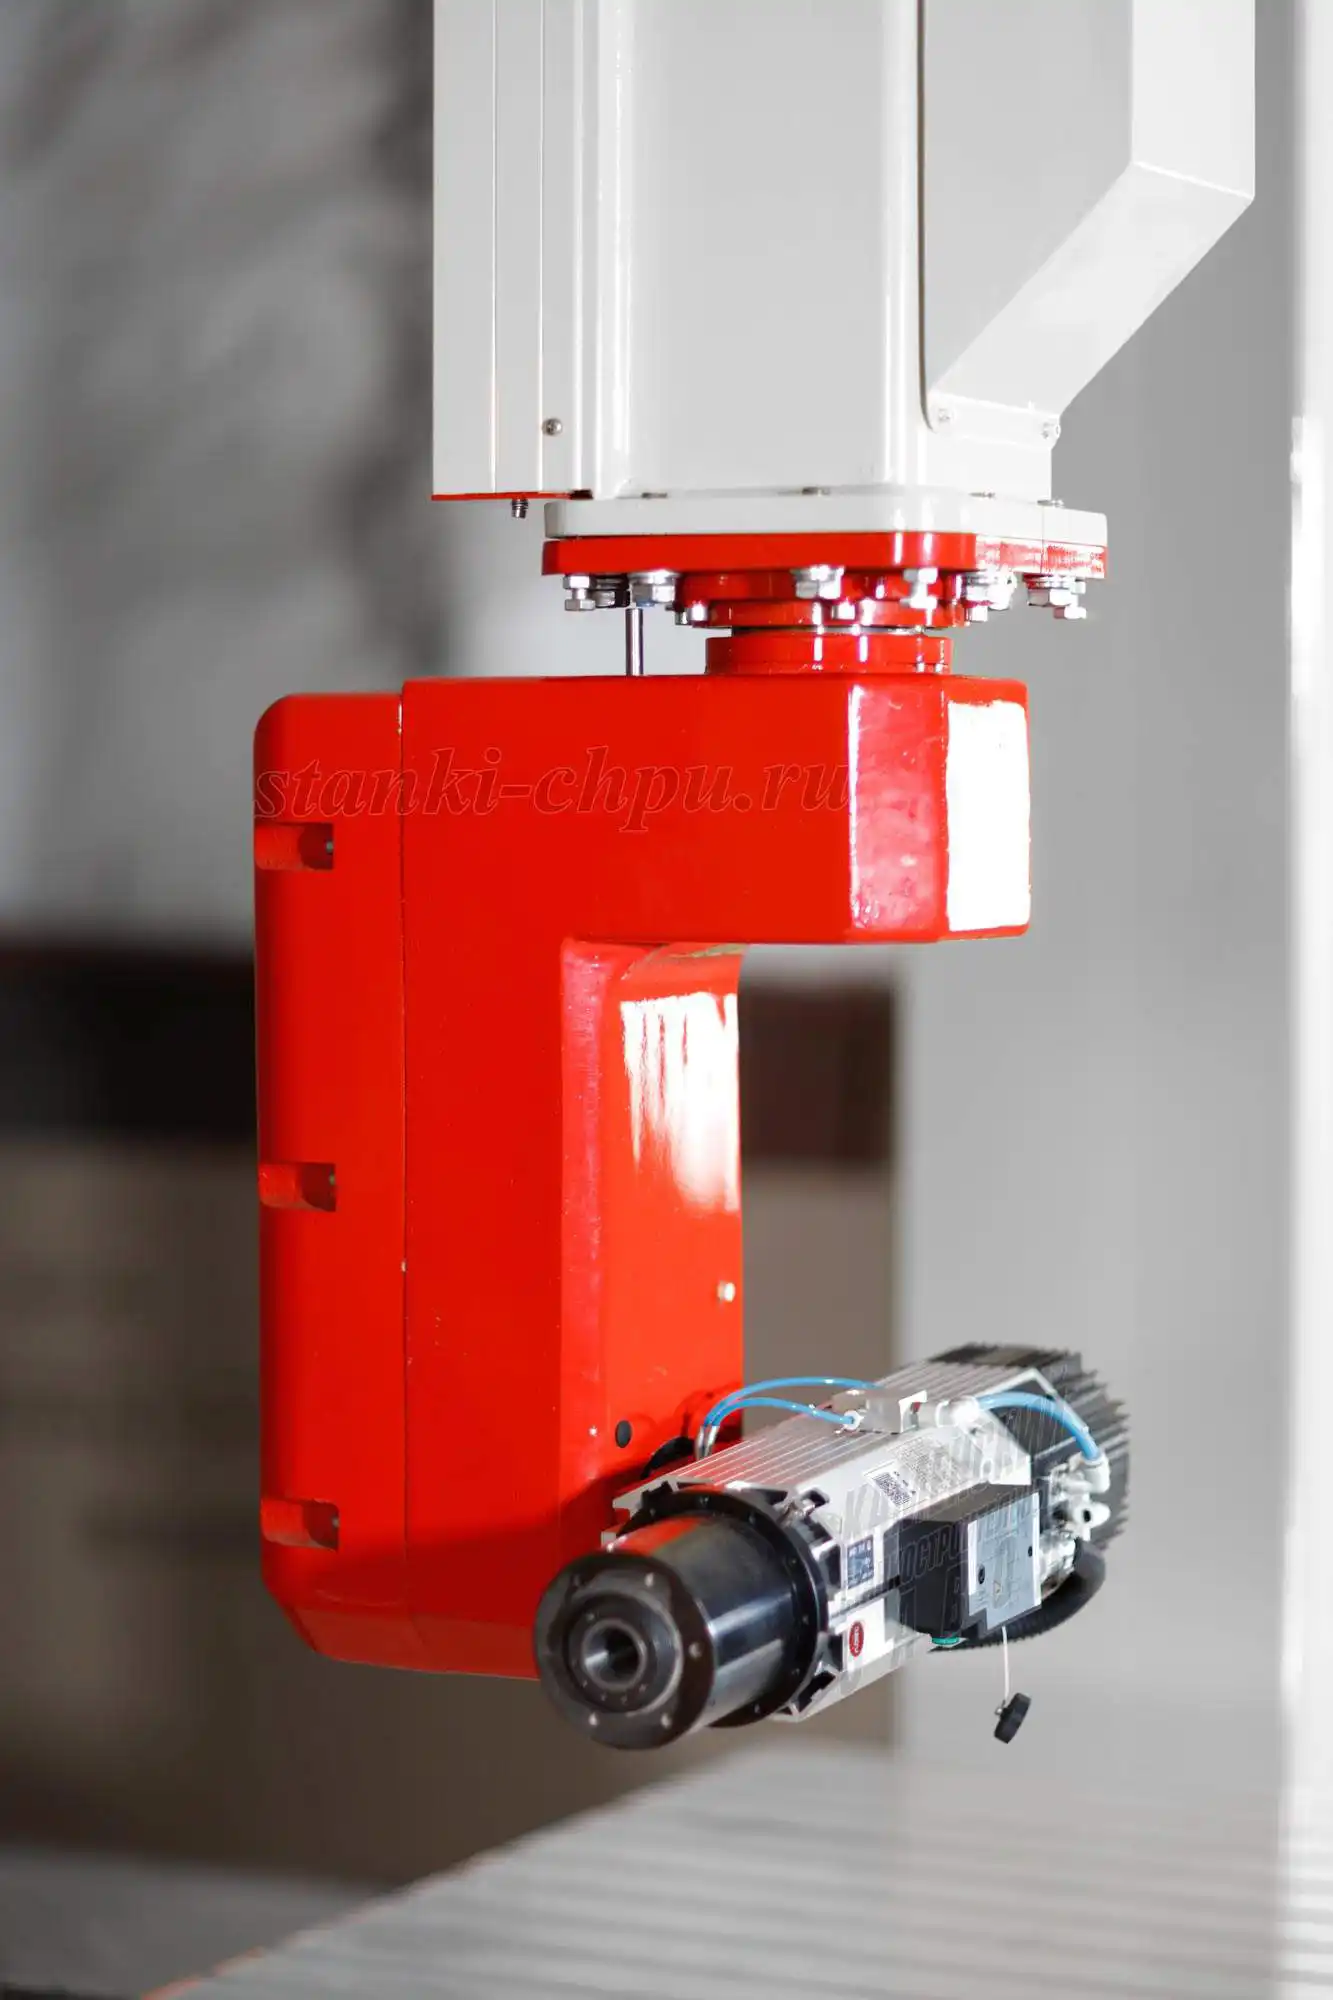
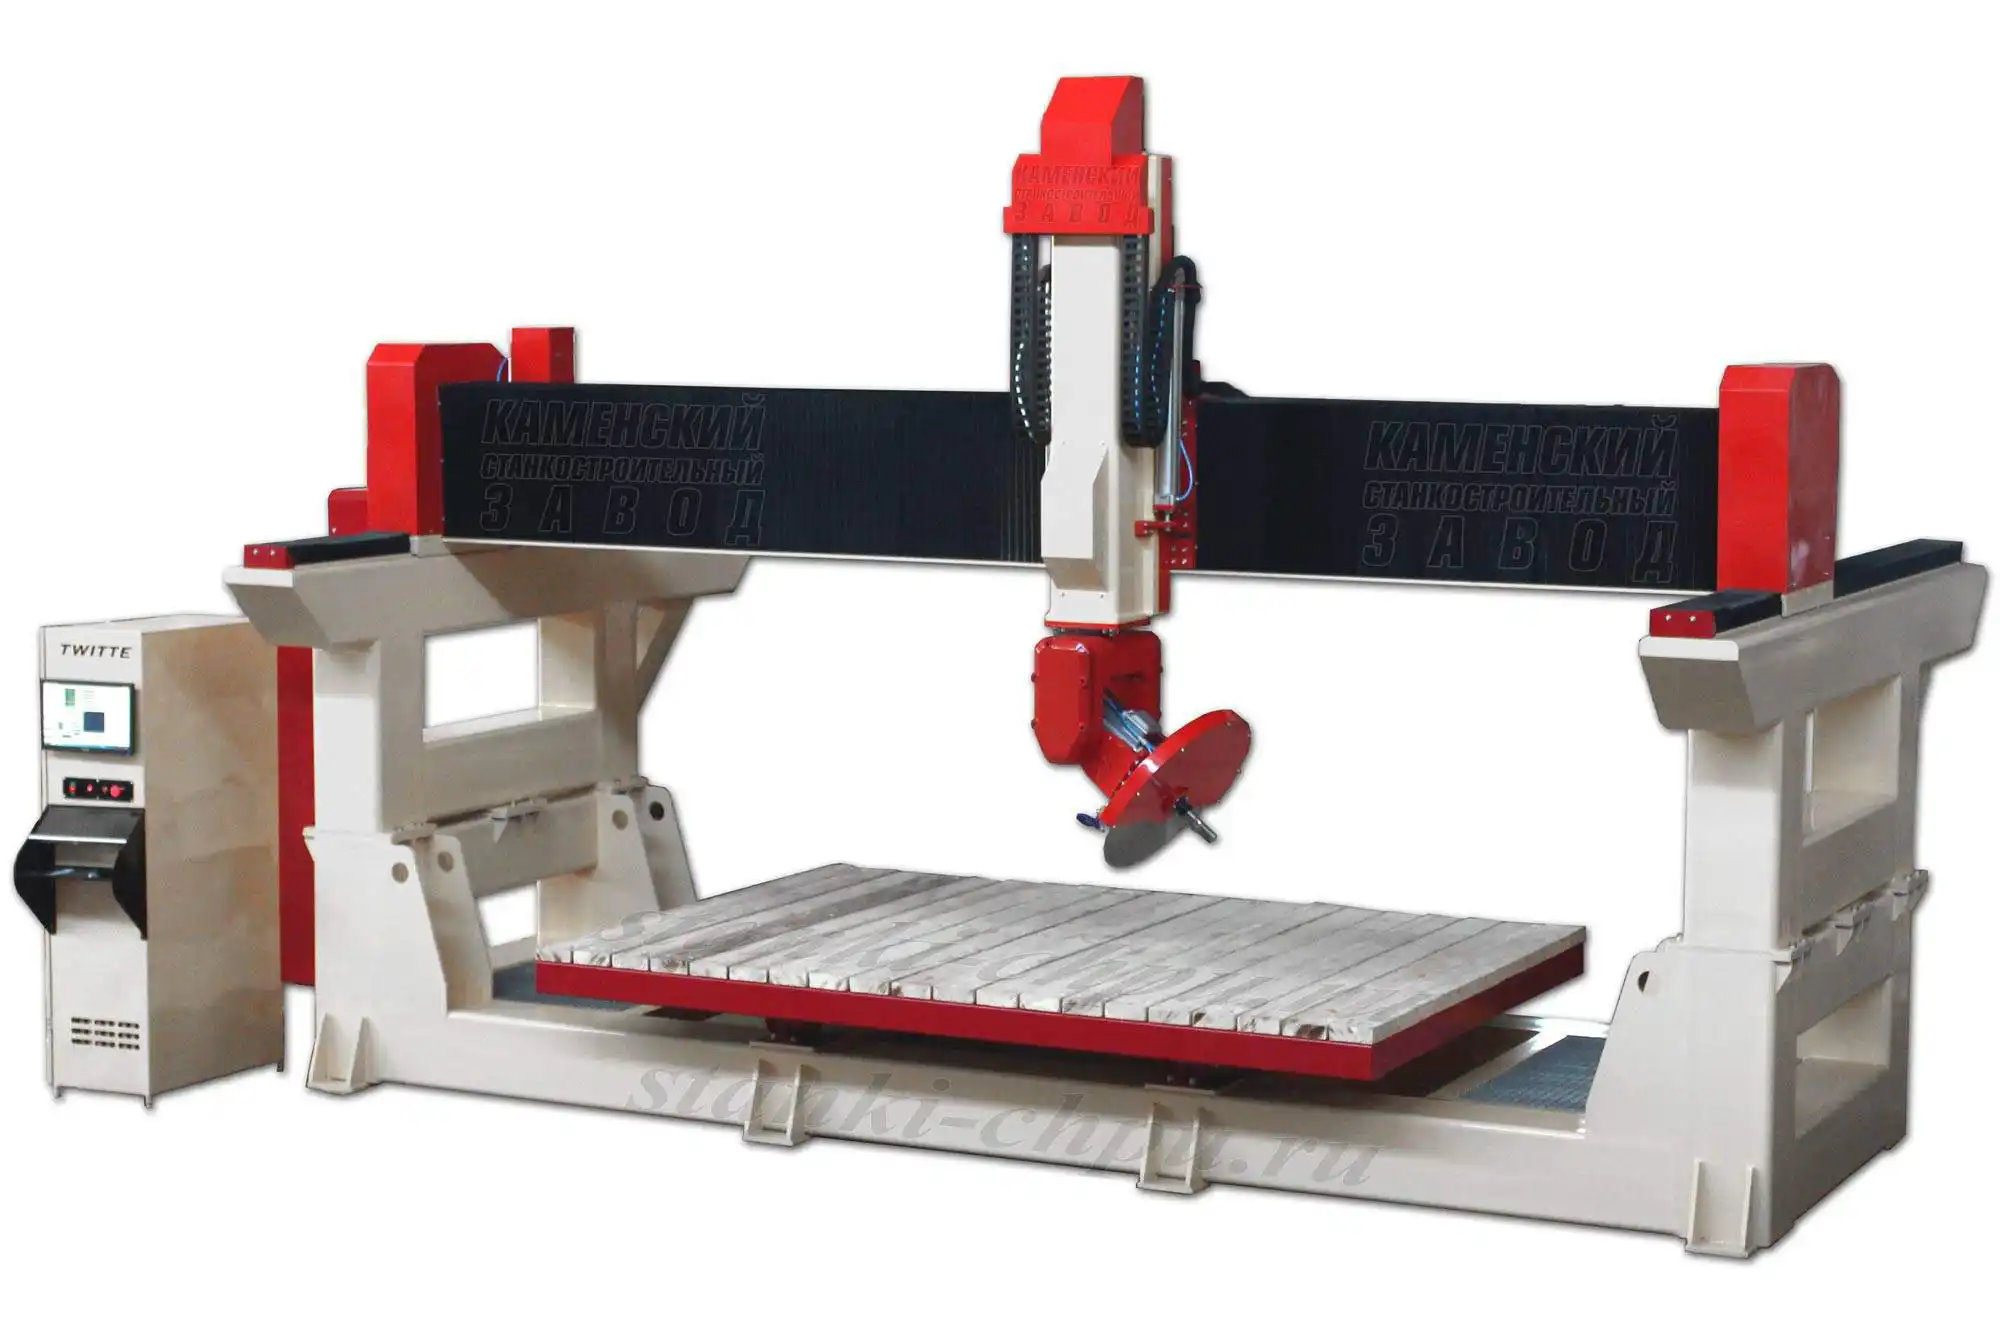
«РАКЕТА» построена как портальный обрабатывающий центр: усиленная станина, портал, несущий узел шпинделя с поворотными осями, рабочий стол и система автосмены инструмента.
Почему так. На крупногабаритной обработке жёсткость важнее пиковой мощности: вибрация на большом вылете сразу ухудшает качество и убивает инструмент. Недостаточно жёсткая конструкция не режет точно, как бы хорошо ни была настроена программа [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787]. А когда жёсткости не хватает, силы резания раскачивают узел, и на поверхности появляется волна [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645]. Поворотные оси добавляют боковые нагрузки, поэтому конструкция центра проектируется с запасом. В расчётах станков податливость узлов учитывают отдельно, как самостоятельный параметр [открытый корпус: openalex_Twin-Control, чанк #143].
Проверка. Осмотрите станину и портал, проверьте затяжку болтовых соединений и отсутствие люфта в каретках. Убедитесь, что основание выставлено по уровню. На большом центре это особенно важно, потому что пролёты и нагрузки велики, и перекос основания сразу виден на длинных деталях.
Модуль 5. Прецизионная механика и сервоприводы
Карточка «РАКЕТЫ» не перечисляет тип передач и направляющих по осям, поэтому конкретный набор (рейка или винт, модель рельсов) нужно подтверждать по паспорту поставки. Общий принцип для обрабатывающих центров такой: на длинных ходах ставят реечную передачу, на коротких — ШВП, а оси ведут серводвигатели.
Почему так. На длинных осях рейка практичнее винта: длинный винт сложно держать жёстким, а косозубая рейка зацепляется плавнее, и нагрузку несут несколько зубьев одновременно: в классическом описании спиральная шестерня касается минимум четырёх зубьев [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414]. По коротким осям точность держит ШВП — шарико-винтовую передачу в расчётах станков моделируют отдельным узлом с податливостью [открытый корпус: openalex_Twin-Control, чанк #138]. Направляющие с четырьмя рядами шариков — решение из линейных (rolling) подшипниковых технологий, которое по сочетанию характеристик, цены и надёжности занимает ведущее положение [открытый корпус: openalex_Twin-Control, чанк #320]. Серводвигатели нужны для высокого момента и точного удержания: на крупном центре потери шагов были бы критичны.
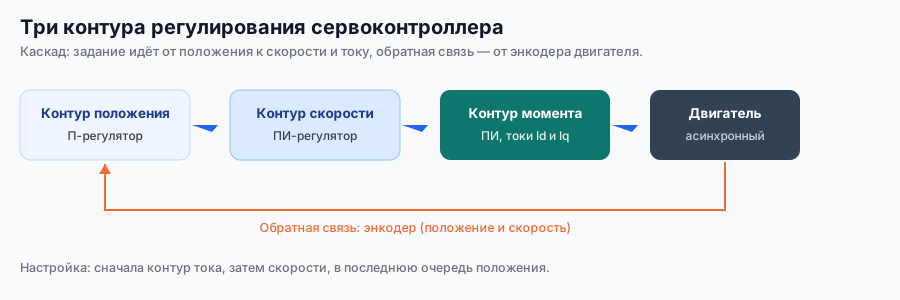
Проверка. Проверьте зацепление передач и люфт при реверсе, обратите внимание на работу сервоприводов (ошибки слежения). Прогоните быстрые ходы и убедитесь, что нет рывков и перегрева приводов. Настройка сервоприводов сложнее шаговых, и ошибки здесь проявляются как «дрожание» или увод оси; подробности — в курсе «Серводрайверы: подключение и настройка».
Модуль 6. Шпиндель 7,5–20 кВт с автосменой инструмента
Шпиндель центра — 7,5 кВт с автоматической сменой инструмента (для старших версий заявляется и мощность до 20 кВт). Такой диапазон нужен и для металла, и для композитов, и для крупногабаритной обработки.
Почему так. Мощность шпинделя задаёт материал и производительность съёма. На металле и композите нужен запас по моменту; на дереве и камне — стабильность на длинных проходах. Ресурс шпиндельного узла держится на материалах и зазорах: передний подшипник шпинделя делают из закалённой и шлифованной инструментальной стали, задний — бронзовый, с нормированным зазором по диаметру, а корпус имеет камеру для масла [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346]. Именно поэтому на шпинделе строго следят за смазкой и нагревом: зазор и масляная камера рассчитаны на рабочий тепловой режим, и перегрев его нарушает. Автосмена инструмента — ключ к производительности: программа содержит несколько операций без ручной смены.
Проверка. Проверьте биение инструмента индикатором, работу автосмены и корректность постановки инструмента в оправку. Убедитесь, что инструмент меняется без ударов. Оснастка автосмены требует аккуратности: загрязнённые или изношенные конусы дают биение, и деталь выходит с «гребешками». Форумные темы «автосмена инструмента для цанги er11» и «Автосмена Инструмента И Mach3» — про этот узел и его настройку.
Модуль 7. Точность ±0,03 мм и скорость до 15 м/мин
Заявленная точность позиционирования — ±0,03 мм, скорость обработки — до 15 м/мин. Держатся они за счёт прецизионной механики и правильной калибровки. Для линейных осей шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту: Steps_new = Steps_old × (Commanded / Actual). Поворотные оси калибруют в градусах.
Почему так. Ошибка в коэффициенте — систематическая ошибка размеров, и на большом поле она масштабируется: промах в 0,1 % на четырёх метрах — это четыре миллиметра. Проверяют точность не «на глаз», а тестовыми прогонами. В метрологии станков для этого есть тесты по диагоналям корпуса и плоскости (ISO 230-6), которые ловят именно накопленную ошибку и перпендикулярность пар осей [открытый корпус: openalex_Twin-Control, чанк #419].
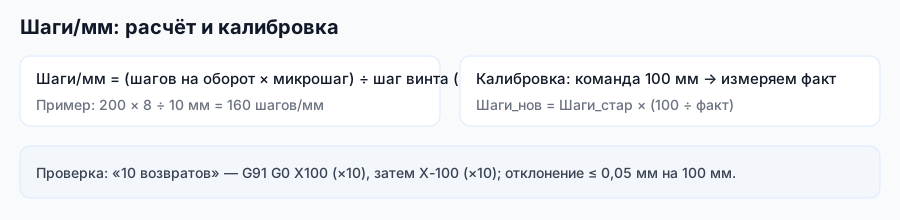
Проверка. Задайте длинное перемещение по X и Y и измерьте факт; для поворотных осей отработайте наклон и возврат в исходное положение, оценив ошибку. Проверьте скорость на быстрых ходах. Скорость 15 м/мин нужна для серийной работы, но скорость бесполезна без точности, а точность — без жёсткости, поэтому после калибровки переходят к подбору режимов, а не гонят на максимуме.
Модуль 8. Крепление крупногабаритных деталей
Крупногабаритные детали крепят на столе центра с помощью приспособлений, упоров, прижимов и палет. На 5-осевом центре крепление должно учитывать поворот детали и доступ инструмента со всех сторон.
Почему так. Плохое крепление — частая причина брака: деталь играет, кромка рвётся, режим срывается. На 5-осевом центре ситуация сложнее: при наклоне инструмента появляется боковая нагрузка, и деталь может стронуться вбок. Поэтому крепление проектируют вместе с технологией: где будут опоры, как станок обойдёт крепёж, нет ли «мёртвых зон». Оснастка вообще нужна для сокращения времени операции и повышения производительности [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12]. Для тонких и полых деталей иногда нужна оправка или поддержка изнутри: разрезная оправка расклинивается и держит заготовку ровно [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #173].
Проверка. Закрепите деталь, проверьте её неподвижность (для крупных деталей — по нескольким точкам) и убедитесь, что крепёж не мешает ходам инструмента при наклонах. Неподвижность проверяют индикатором до пуска, а не после первой ошибки размера.
Модуль 9. Инструмент и режимы по материалам
Центр работает с металлами, композитами, пластиком, деревом и камнем. Для каждого материала — свой инструмент и свои режимы. Обороты считают от скорости резания
n = 1000 × Vc / (π × D),
подачу — от подачи на зуб
F = fz × z × n.
Здесь n — обороты шпинделя (об/мин), D — диаметр инструмента (мм), Vc — скорость резания (м/мин), F — минутная подача (мм/мин), fz — подача на зуб (мм), z — число зубьев.
Почему так. Разные материалы требуют разной скорости съёма, и «один режим на всё» не работает: дерево и МДФ любят высокие обороты и быстрый съём, сталь и нержавейка режутся медленно и с охлаждением, камень — абразивом и с водой, композиты требуют аккуратной кромки. Стартовые режимы по материалам даёт заводское руководство (MATERIALS_PROCESSING_GUIDE.md):
| Материал | Обороты, об/мин | Подача, мм/мин | Глубина за проход, мм | Инструмент |
|---|---|---|---|---|
| Алюминий | 12 000–18 000 | 800–1 500 | 1–3 | 2–3 зубая VHM, AlTiN |
| Латунь | 8 000–12 000 | 600–1 200 | 1–2 | 2–3 зубая, HSS/VHM |
| Сталь (Ст3) | 3 000–8 000 | 200–600 | 0,5–1,5 | VHM, TiAlN |
| Акрил (PMMA) | 12 000–18 000 | 1 500–3 000 | 2–4 | 1 зубая O-flute |
| МДФ | 18 000–24 000 | 3 000–6 000 | 4–8 | спиральная, 2–3 зуба |
| Гранит | 12 000–18 000 | 200–600 | 0,5–2 | алмазная |
| Мрамор | 12 000–18 000 | 300–800 | 1–3 | алмазная |
| Искусственный камень | 15 000–20 000 | 1 000–2 000 | 2–4 | VHM/алмазная |
Подачу можно проверить по формуле. Заводской пример для алюминия: три зуба по 0,05 мм на 12 000 об/мин дают F = 3 × 0,05 × 12 000 = 1 800 мм/мин. Это уже у верхней границы диапазона, поэтому начинают ниже табличных значений и поднимают по факту. Типовые подачи на зуб из базы знаний завода (CNC_KNOWLEDGE_BASE.md): МДФ 0,1–0,2 мм/зуб; фанера 0,08–0,15; акрил 0,05–0,1; алюминий 0,02–0,08 мм/зуб. Износ инструмента удобно отслеживать по мощности привода: при постоянной подаче растущая мощность говорит, что фреза тупеет [открытый корпус: openalex_Twin-Control, чанк #490].

Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте стружку и кромку, затем поднимайте. Для каждого материала держите свой набор инструмента и свои режимы в журнале. Не пытайтесь обрабатывать разные материалы «одним режимом»: композиты слоистые и склонны к расслоению по краю, поэтому подачу на выходе снижают и берут фрезу с подрезкой вниз; металлы требуют охлаждения (СОЖ) и меньших подач.
Модуль 10. Области применения: от архитектуры до авиации
Карточка перечисляет области применения: архитектура (фасадные элементы, колонны, балюстрады, капители), мебель (резная мебель премиум-класса, декор), судостроение (крупногабаритные детали корпусов, винты, лопасти), авиация (композитные панели, обтекатели, элементы фюзеляжа), искусство (скульптуры, памятники, инсталляции), строительство (формы для литья, опалубка, декоративные панели).
Почему так. Разные отрасли предъявляют разные требования. В архитектуре важны размеры и точность повторяющихся элементов; в судостроении — крупные детали сложной формы; в авиации — композиты и аккуратные кромки; в искусстве — свободная геометрия. Всех их объединяет одно: сложная геометрия, для которой нужны поворотные оси. Именно поэтому 5-осевые центры применяют в этих отраслях.
Проверка. Определите свою отраслевую задачу и подберите под неё оснастку и стратегию. Сверьте, что рабочее поле закрывает ваши типовые детали. Именно отрасли применения объясняют, почему центру нужны и большие размеры, и точность, и автосмена: заказчик покупает не «станок вообще», а возможность сделать конкретный класс деталей.
Модуль 11. Система управления и ПО для 5 осей
Станок работает с типовым набором ПО завода: ArtCAM — подготовка управляющих программ, Mach3 — управление станком с ПК, NC-studio — пультовое управление на DSP-платформах. Завод заявляет также интеграцию с CAD/CAM-системами и AI-инструменты Цифровой Мастерской (оптимизация траекторий, расчёт себестоимости, онлайн-мониторинг).
Почему так. Постпроцессор должен понимать тип поворотных осей (голова или стол), их направление и центр вращения. Если он выбран неверно, траектория уйдёт не туда или перепутает углы с миллиметрами. Конфигурация станка в Mach3 хранится в профиле и настраивается через Config → Ports and Pins (назначение осей, шагов, входов и выходов) и Config → Motor Tuning (скорости, ускорения, импульсы на оборот); NC-studio даёт окна Auto/Manual и меню с горячими клавишами; ArtCAM готовит программу под конкретный постпроцессор. Связка «CAM → постпроцессор → контроллер» должна быть согласована.
Проверка. Загрузите простую 5-осевую программу, проверьте, что система видит все пять осей и лимиты, и выполните пробный проход без заготовки. Порядок подготовки УП: модель → стратегия обработки → постпроцессор под ваш контроллер → проверка в симуляторе → загрузка. На 5-осевом центре симуляция перед первым проходом особенно важна: ошибку в наклоне на реальной детали уже не исправить. Подробности — в курсе «Постпроцессоры: как подружить CAM и станок».
Модуль 12. Подготовка УП: 3+2 и непрерывная обработка
5-осевые траектории бывают двух основных классов: позиционная 3+2 (оси наклоняются и фиксируются) и непрерывная 5-осевая (все оси движутся одновременно).
Почему так. «3+2» проще и надёжнее: наклон задаётся один раз, дальше обработка идёт как на 3-осевом станке — это удобно для сверления и обработки плоскостей под углом. Непрерывная 5-осевая нужна для сложных поверхностей (лопасти, скульптура, литейные формы): фреза всё время следует за формой. Выбор класса определяет и программу, и требования к точности центров вращения. Начинать всегда стоит с «3+2»: это заодно проверка геометрии осей без риска для сложной траектории. Форумные темы «станок чпу 5 осевой» и «Поворотная ось и пульт 0501-0504» показывают, что путаница в типах 5-осевых схем — одна из самых частых у новичков.
Проверка. Отработайте сначала простую 3+2-программу, затем короткий непрерывный участок. Убедитесь, что наклон отрабатывается и возвращается корректно, а нули детали не «съезжают» после поворота.
Модуль 13. Первый запуск и пробная обработка
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, проверить точность по осям, загрузить программу и прогнать её в воздухе, и только потом — на детали с малой глубиной.
Почему так. На крупном центре ошибка стоит очень дорого: удар портала или неверный ноль оборачиваются дорогой деталью и простоем. Поэтому «сначала воздух, потом деталь» — защита и от брака, и от поломки. Первый проход делают на черновом материале — обрезке или технологической заготовке. Начните с 3-осевого участка, затем включите наклоны: так вы отделите ошибки программы от ошибок настройки осей.

Проверка. Проведите пробный проход на 60 % подачи и оцените стружку и кромку. Убедитесь, что направления и нули совпадают с ожидаемыми на всех пяти осях. После удачной пробной детали те же параметры можно повторять на серии.
Модуль 14. Обслуживание, гарантия и экономика
Разделим работы по частоте. Каждая смена: убрать стружку, осмотреть защиту и кабели, проверить крепление инструмента и детали. Каждую неделю: смазать направляющие и передачи, проверить зацепление, затяжку муфт и клемм, состояние охлаждения. Ежемесячно–квартально: проверить люфты, повторить калибровку и проверку геометрии осей, проверить биение шпинделя и работу автосмены.
Почему так. Профилактика дешевле ремонта, а на станке, работающем под постоянной нагрузкой, — кратно. Порядок простоев почти всегда один: сначала забыли смазать, затем появился люфт, затем сломалась деталь. Регулярная смазка и подтяжка снимают первые два пункта. Тепловой режим и чистота масла в шпиндельном узле определяют его ресурс, поэтому на шпиндель смотрят отдельно.

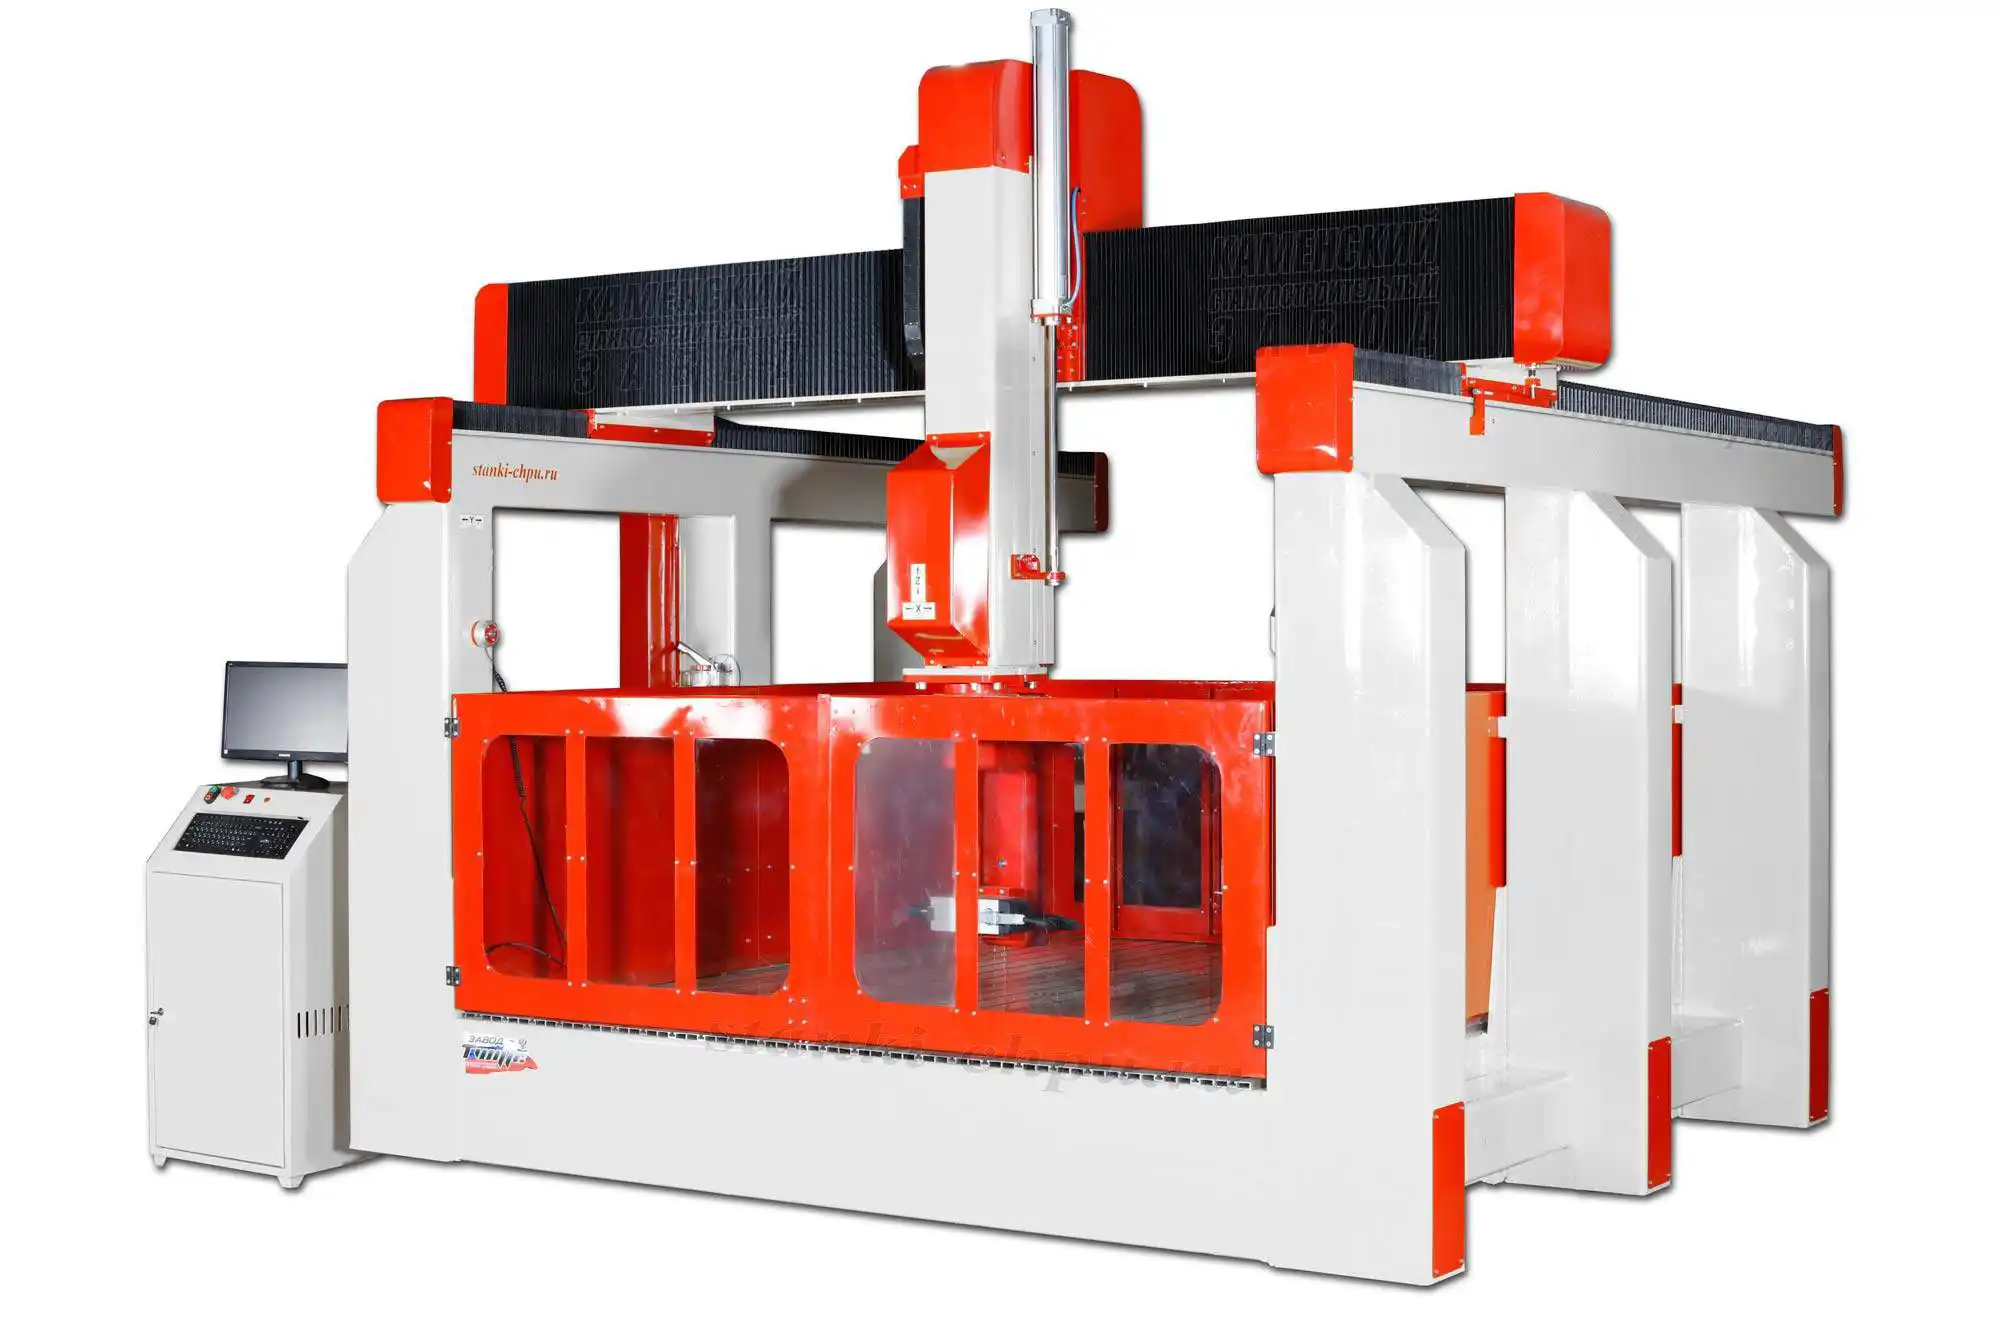
Карточка станка 17K → /product/16/
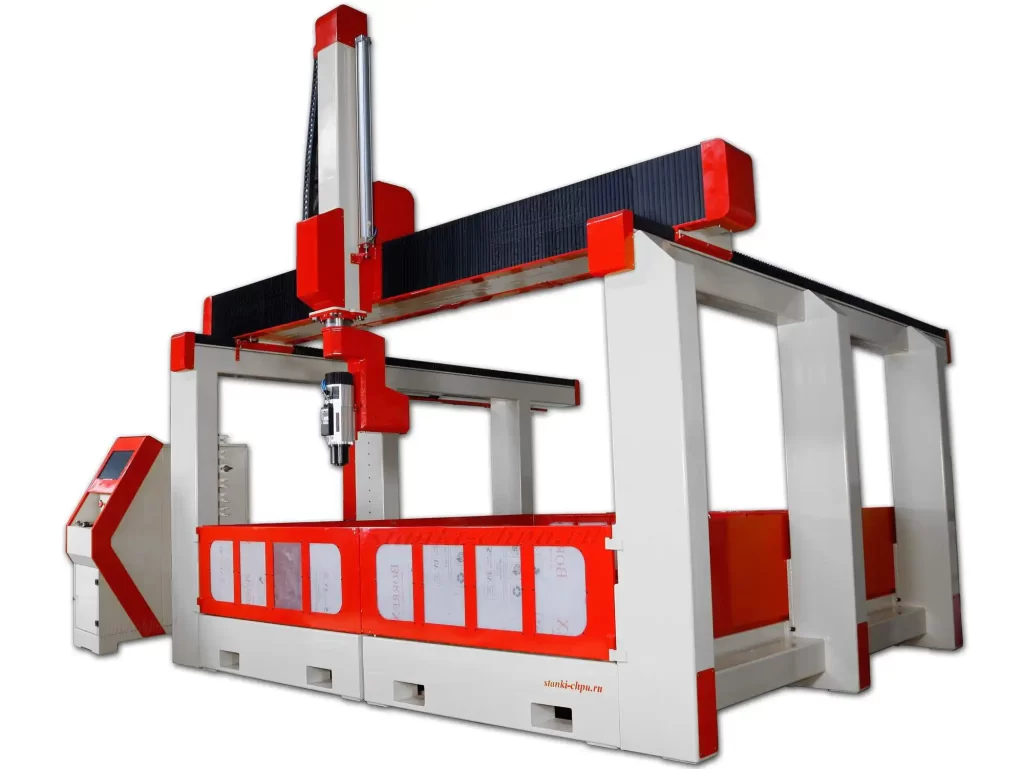
Карточка станка 17Д → /product/17/
Карточка обрабатывающего центра РАКЕТА → /product/18/
Карточка станка «МАСТЕР» → /product/20/

Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте люфт и повторяйте проверку геометрии осей. По экономике завод заявляет гарантию 2 года, пожизненную техподдержку 24/7, сервисные центры по всей России, срок поставки 30–60 дней и запчасти в наличии. Стоимость владения складывается из цены станка, инструмента, электроэнергии и обслуживания, и на крупных проектах эти затраты размываются по стоимости деталей.
Практикум: курсы оператора ЧПУ на практике — 5-осевая деталь
Задача. Есть центр РАКЕТА, заготовка и набор инструмента. Нужно изготовить деталь сложной 3D-формы (например, архитектурный декоративный элемент) по чертежу: пройти полный цикл от приёмки до готового изделия.
Шаги. 1) Прочитайте паспорт: поле, оси, мощность, точность. 2) Проверьте механику и зафиксируйте по паспорту тип передач и направляющих: люфты, работу сервоприводов. 3) Закрепите заготовку, проверьте неподвижность индикатором. 4) Соберите набор инструмента для автосмены, проверьте биение. 5) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 6) Проверьте точность по X/Y и геометрию осей B и C. 7) Рассчитайте режимы: черновой и чистовой, стартовые значения возьмите из таблицы модуля 9 под материал детали. 8) Прогоните программу в симуляторе и в воздухе, затем на черновой заготовке на 60 % подачи. 9) Проверьте форму, при необходимости уменьшите шаг прохода. 10) Снимите деталь, обработайте кромки, уберите стружку.
Чертёж и УП. Дополнительное задание: подготовьте деталь с наклонными участками и поднутрениями. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы деталь читалась однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить 3D-модель; 2) проставить габариты и базы; 3) выгрузить контрольный вид/DXF; 4) подготовить в CAM 5-осевую стратегию (3+2 для плоскостей, непрерывную для формы); 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Деталь совпадает с моделью в пределах допуска; поверхность ровная, без волн и сколов; наклонные участки отработаны без «задиров»; деталь не сместилась; автосмена отработала без ударов; параметры и файлы (модель, чертёж, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у центра РАКЕТА? По характеристикам карточки: 2500×1250×500×360° — 4600×2100×1000×360°. Штрих «360°» — поворотная ось.
- Чем обрабатывающий центр отличается от фрезера? Он совмещает несколько операций и сам меняет инструмент, обеспечивая вычитающее производство деталей без ручной переналадки.
- Что дают поворотные оси B и C? Ориентацию инструмента или детали в двух плоскостях — доступ к боковым поверхностям и поднутрениям, сложные 3D-формы за один установ.
- Какая мощность шпинделя и что такое автосмена? 7,5 кВт (для старших версий — до 20 кВт); автосмена меняет инструмент по программе без участия оператора, снижая простои.
- Какая точность и скорость заявлены? Точность позиционирования ±0,03 мм, скорость обработки до 15 м/мин.
- Почему на длинных осях рейка, а не винт? Длинный винт сложно держать жёстким; косозубая рейка зацепляется плавнее и распределяет нагрузку по нескольким зубьям.
- Почему применяют серводвигатели? Для высокого момента и точного удержания; на крупном центре потери шагов были бы критичны.
- Как считаются шаги на миллиметр и как корректируются? Шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту:
Steps_new = Steps_old × (заданное / фактическое). - Как проверить геометрию поворотных осей? Проверить, что «центр вращения» совпадает с ожидаемым постпроцессором; отработать наклон и возврат в исходное положение.
- Чем «3+2» отличается от непрерывной обработки? В «3+2» оси наклоняются и фиксируются, дальше обработка идёт как на 3-осевом станке; в непрерывной все оси движутся одновременно.
- Как крепят крупногабаритные детали? Приспособлениями, упорами, прижимами и палетами, с учётом поворота детали и доступа инструмента; крепление проектируют вместе с технологией.
- В каких отраслях применяют такой центр? Архитектура, мебель, судостроение, авиация, искусство, строительство — везде, где нужна сложная геометрия.
- Что входит в еженедельное обслуживание? Смазка направляющих и передач, проверка зацепления, затяжки муфт и клемм, состояния охлаждения, осмотр автосмены.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Чем РАКЕТА отличается от 17K и 17Д? О. РАКЕТА — обрабатывающий центр широкого назначения (металлы, композиты, дерево, камень), а 17K и 17Д — специализированные станки по камню и по дереву соответственно.
В. Какие стартовые режимы для алюминия? О. По заводскому руководству: 12 000–18 000 об/мин, подача 800–1 500 мм/мин, глубина 1–3 мм за проход, фреза 2–3 зубая VHM с покрытием AlTiN и обязательная СОЖ. Подачу проверяют формулой F = fz × z × n.
В. Нужна ли автосмена инструмента? О. Для деталей с несколькими операциями — да: она экономит время и не даёт потерять точность на переналадках.
В. Можно ли обрабатывать дерево и камень на этом центре? О. Да, карточка перечисляет и дерево, и композиты, и камень, и металлы. Режимы подбирают под материал; для камня обязательна вода, для дерева — аспирация.
В. Что делать, если форма «плывёт» на наклонах? О. Проверьте центр вращения осей и настройки постпроцессора. Если на плоских участках всё идеально, а на наклонах уходит, дело в геометрии осей, а не в модели.
В. Какая гарантия и поддержка? О. Гарантия 2 года, пожизненная техподдержка 24/7, сервисные центры по всей России, запчасти в наличии.
В. Насколько быстро окупается станок? О. Экономика держится на сложных крупногабаритных деталях, которые нельзя сделать на простом станке. Многое решает поток заказов.
Глоссарий
- Обрабатывающий центр — станок, совмещающий несколько операций с автоматической сменой инструмента.
- 5-осевая обработка — обработка с тремя линейными и двумя поворотными осями.
- Оси B и C — поворотные оси вокруг Y и Z соответственно.
- 3+2 (позиционная) — схема, где поворотные оси фиксируются под углом.
- Непрерывная 5-осевая — схема, где все оси движутся одновременно.
- Автосмена инструмента (ATC) — устройство, меняющее инструмент по программе.
- ШВП — шарико-винтовая передача, точная передача по короткой оси.
- Косозубая рейка — реечная передача с наклонными зубьями, работает плавнее прямозубой.
- Vc (скорость резания) — скорость относительного движения инструмента и материала, м/мин.
- fz (подача на зуб) — путь, который проходит один зуб инструмента за один оборот, мм.
- Центр вращения — точка, вокруг которой поворотная ось наклоняет инструмент или деталь.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Форма «плывёт» на наклонах | Неверный центр вращения осей, настройки постпроцессора | Проверить геометрию осей и постпроцессор |
| «Рябь» и волны на поверхности | Вибрация от недостаточной жёсткости, неверный режим | Проверить затяжку и крепление, снизить режим |
| «Гребешки» на поверхности | Большой шаг прохода, биение инструмента | Уменьшить шаг, проверить оправку и биение |
| Уехали размеры | Не откалиброваны оси, люфт передач | Пересчитать коэффициент, отрегулировать зацепление |
| Ошибки слежения сервоприводов | Настройка серводрайверов, перегрузка | Проверить настройки приводов и режим |
| Портал движется рывками | Загрязнён рельс, неверное зацепление рейки | Очистить и смазать, отрегулировать зацепление |
| Инструмент встаёт с ударом | Загрязнение или износ оснастки автосмены | Очистить конусы, проверить посадку оправки |
| Нарост на фрезе при обработке алюминия | Низкая подача, нет СОЖ | Поднять подачу, включить охлаждение |
| Деталь сместилась при наклоне | Слабый прижим, крепёж не учёл боковую нагрузку | Усилить крепление и упоры |
| Сбои на длинной программе | Помехи, проблемы с землёй | Развести сигнальные и силовые провода, проверить заземление |
Мысли вслух: чего нет на форумах
Про обрабатывающие центры на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. РАКЕТА — это рабочее поле 2500×1250×500×360° — 4600×2100×1000×360° мм, шпиндель 7,5 кВт (до 20 кВт) с автосменой, точность ±0,03 мм, скорость до 15 м/мин. Гарантия 2 года, поставка 30–60 дней.
Первое, о чём обычно молчат, — что «центр» это не просто мощный фрезер, а станок с другой логикой работы. Ключевое отличие — автосмена и возможность выполнить несколько операций в одной программе. Новички часто покупают мощный фрезер и потом вручную меняют инструмент десяток раз на деталь, теряя время и точность. Центр решает это, но требует и другой культуры подготовки программ.
Второе — поворотные оси и «центр вращения». Постпроцессор считает траекторию относительно некоторой точки; если фактический центр наклона не совпадает с ожидаемым, деталь «уедет» именно на наклонных участках. Признак точный: на плоских участках всё идеально, а на наклонах «плывёт». Лечится проверкой геометрии осей, а не правкой модели. Если такой признак появился, первым делом отработку наклона с возвратом и измерением, а не новый постпроцессор. Формула простая: n = 1000 × Vc / (π × D), и она же подсказывает, что при смене диаметра фрезы обороты приходится пересчитывать — это тоже источник «внезапно поехавшей» геометрии резания.
Третье — крепление под наклон. Когда инструмент наклонён, появляется боковая составляющая нагрузки, и деталь может стронуться вбок. На больших деталях это особенно опасно: масса велика, инерция велика, а «поймать» момент смещения трудно. Крепление и технологию проектируют вместе: где опоры, как станок обойдёт крепёж, нет ли «мёртвых зон». Индикатор на детали до пуска дешевле, чем испорченная заготовка.
Четвёртое — композиты. Для авиации и судостроения это ключевой материал, и он ведёт себя не как металл: слоистый, склонный к расслоению по кромке. Здесь важна фреза с подрезкой вниз, снижение подачи на выходе и аккуратный отвод стружки. Ошибки на композите дороже: деталь часто уникальна и стоит как машина. Отдельных «книжных» режимов для композитов в заводских материалах нет, поэтому их берут по ближайшему металлу или пластику и уточняют пробным проходом.
Пятое — вода и пыль по материалам. Дерево, МДФ и композит дают мелкую пыль, камень — абразивный шлам; без аспирации и водоотведения это оседает на направляющих и работает как паста. Экономия на вытяжке и водосборе оборачивается ремонтом механики, а это менее «инженерно», чем пятая ось, но на дистанции стоит дороже.
Шестое — экономика и маркетинг. Станок позиционируется как «готовый бизнес» с доступом к бирже заказов, AI-инструментами и библиотекой 20 000+ моделей. Это полезно, но не отменяет простого факта: центр окупается потоком сложных крупногабаритных деталей. Если таких заказов нет, никакие 3D-модели не помогут. И ещё: в карточке размеры поля в характеристиках и в рекламном тексте расходятся, поэтому конкретную зону всегда подтверждают паспортом. Полчаса на проверку геометрии осей и минутная смазка каждый день отделяют ровную серию от «загадочных» уводов.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- NASA. The Repair, Maintenance and Fabrication Facility in the Common Habitat Architecture (NASA Technical Reports, общественное достояние / PD). Об обрабатывающем центре как средстве вычитающего производства деталей из металлов и пластиков [чанк #40] и о его функциях «сверление; резка металла» [чанк #39]: [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc].
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О жёсткости как важном факторе эффективности станка: [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787].
- Elementary Machine Shop Practice (Internet Archive, общественное достояние / PD). О делительной головке как узле, который точно поворачивает деталь, — аналогия поворотных осей: [открытый корпус: ia_elementarymachi01palmgoog, чанк #148].
- American Machinist, Vol. 53 (Internet Archive, общественное достояние / PD). О зацеплении «шестерня-рейка» с контактом нескольких зубьев: [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). Об оснастке, сокращающей время операции [чанк #12], и о разрезной оправке-сердечнике [чанк #173]: [открытый корпус: ia_jigs-and-fixtures-ocr_202005].
- Modern Machine-Shop Practice (Internet Archive, общественное достояние / PD). О вибрации, возникающей при недостаточной жёсткости: [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О моделировании податливости узлов [чанк #143], о ШВП [чанк #138], о линейных направляющих (rolling technology) [чанк #320], о тестах позиционирования по диагоналям (ISO 230-6) [чанк #419] и об износе инструмента по мощности привода [чанк #490]: [открытый корпус: openalex_Twin-Control].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя из закалённой и шлифованной инструментальной стали, бронзовом заднем подшипнике, зазоре и масляной камере: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Режимы резания по материалам и правила выбора инструмента взяты из руководства завода docs/forum_content/MATERIALS_PROCESSING_GUIDE.md и базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Серводрайверы: подключение и настройка —
/blog/servodrayvery-podklyuchenie-i-nastroyka - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Стратегии фрезерования в CAM: черновая и чистовая —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- Обрабатывающий центр РАКЕТА, 5 осей (этот курс) —
/product/18/ - Фрезерный 5-осевой станок ЧПУ по камню 17K —
/product/16/ - 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Фрезерные станки ЧПУ по дереву — серия SM —
/product/14/ - Металлообрабатывающий станок SMK —
/product/19/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для РАКЕТЫ: приёмка и паспорт → механика и крепление → проверка точности и геометрии осей B и C → подбор инструмента и режимов → симуляция и прогон в воздухе → пробная обработка на 60 % подачи → контроль размеров и журнал станка.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-obrabatyvayuschiy-tsentr-5-osey-raketa-stanok · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-obrabatyvayuschiy-tsentr-5-osey-raketa-stanok.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-obrabatyvayuschiy-tsentr-5-osey-raketa-stanok.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-obrabatyvayuschiy-tsentr-5-osey-raketa-stanok.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.