
Курс по станку НАСТОЛЬНЫЕ МИНИ СТАНКИ С ЧПУ ПО ДЕРЕВУ CNC MINI — станок ЧПУ завода Твайт (id 3): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку НАСТОЛЬНЫЕ МИНИ СТАНКИ С ЧПУ ПО ДЕРЕВУ CNC MINI — станок ЧПУ завода Твайт (id 3): паспорт, устройство, настройка, обслуживание.
Курс по станку CNC MINI (настольные мини станки с ЧПУ по дереву): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: настольные мини станки с ЧПУ по дереву > CNC MINI (карточка /product/3/, id 3) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-nastolnye-mini-stanki-s-chpu-po-derevu-cnc-mi > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-nastolnye-mini-stanki-s-chpu-po-derevu-cnc-mi.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-09. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/3.md и /product/3/; каталог /product/*.md и > /price.json; руководство по материалам /docs/forum_content/MATERIALS_PROCESSING_GUIDE.md; > база знаний /docs/forum_content/CNC_KNOWLEDGE_BASE.md; открытый корпус PD/CC. Вымышленных > значений в курсе нет; спорные параметры помечены и сверяются с паспортом поставки. > - Как цитировать: cite_as: «Завод Твайт, курс „CNC MINI: настольные мини станки с ЧПУ по > дереву — паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании > указывайте первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «Как обучиться работе на станке ЧПУ с нуля», «Первые 30 дней оператора > ЧПУ», «G-код: полный курс программирования», «ArtCAM: полный курс 2D/3D», «USB-контроллер > 777 mini: настройка», «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость».
Обучение ЧПУ программированию с нуля удобнее начинать на настольном станке, и CNC MINI для этого — почти идеальный выбор: он ставится на обычный стол, работает от 220 В, стоит от 70 040 ₽ и даёт рабочее поле от 200×200×70 до 600×800×70 мм. Те, кто ищет курсы оператора ЧПУ или хочет как научиться работать на станке с ЧПУ по дереву, получают здесь ту же связку «CAD/CAM → контроллер → станок», что и на промышленных машинах, но с ценой ошибки в масштабе обрезка, а не заготовки за десятки тысяч. А тому, кто открывает домашнюю мастерскую ради сувениров, табличек и резных панно, CNC MINI закрывает и бизнес-часть: при 10–30 изделиях в неделю станок окупается за 1–2 месяца, а не за год.
Чему научитесь. Читать паспорт и карточку CNC MINI и отличать паспортные числа от рекламных; понимать субтрактивное производство и портальную 3-осевую кинематику; разбирать устройство станка — цельнотянутый алюминиевый профиль, роликовые направляющие, ШВП 12 мм, гофрозащиту; рассчитывать и калибровать шаги на миллиметр; подбирать фрезы под ER-11 и режимы под дерево, МДФ, фанеру, пластик и мягкий алюминий; настраивать шаговые двигатели NEMA23 и контроллер INECTRA MSC-3U; безопасно работать с вращающимся инструментом (E-STOP, пыль, 220 В); готовить УП — 2D-раскрой, 2,5D и 3D-рельеф, в том числе с поворотной 4-й осью; крепить заготовку на алюминиевом пазовом столе; проводить первый запуск и обслуживать станок.
Предпосылки. Ничего, кроме аккуратности и базовых измерений (линейка, штангенциркуль, индикатор). Опыт столярки, рисования или работы в графическом редакторе пригодится, но не обязателен. Компьютер под Windows для CAM-системы и USB-порт — всё, что нужно для старта.
Безопасность. CNC MINI безопаснее промышленного станка, но это вращающийся инструмент с оборотами до 24 000 об/мин. Держите пальцы вне зоны фрезы, никогда не убирайте стружку руками при работающем шпинделе, закрепляйте заготовку до пуска и знайте, где кнопка аварийного останова E-STOP — покажите её каждому, кто подходит к станку, до первого запуска. Питание 220 В при рабочем токе требует исправного заземления и сухих рук; вода и металлическая стружка рядом с электрикой недопустимы. Пыль дерева, МДФ и композитов вредна для дыхания — работайте с отсосом или респиратором. После работы убирайте стружку щёткой и пылесосом, а не сжатым воздухом (он загоняет пыль в направляющие и лёгкие).

Содержание
- Обучение ЧПУ программированию с нуля: настольный CNC MINI
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Что такое ЧПУ и субтрактивное производство
- Модуль 3. Кинематика X, Y, Z: рама, роликовые направляющие и ШВП 12 мм
- Модуль 4. Точность ±0,03 мм и повторяемость ±0,01 мм: что их определяет
- Модуль 5. Шаговые двигатели NEMA23 и контроллер INECTRA MSC-3U
- Модуль 6. Шпиндель 0,4–0,8 кВт, ER-11 и обороты до 24 000
- Модуль 7. Инструмент и режимы: дерево, МДФ, фанера, пластик, мягкий алюминий
- Модуль 8. Безопасность: E-STOP, гофрозащита, пыль и 220 В
- Модуль 9. Система управления и ПО: INECTRA, Mach3, NC-studio, ArtCAM
- Модуль 10. Подготовка УП: 2D-раскрой, 2,5D, 3D-рельеф и 4-я ось
- Модуль 11. Крепление на алюминиевом пазовом столе и оснастка
- Модуль 12. Первый запуск, нули и калибровка шагов на миллиметр
- Модуль 13. Обслуживание, гарантия и экономика
- Практикум: курсы оператора ЧПУ на практике — изделие от эскиза до готовой детали
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: настольный CNC MINI
CNC MINI — станок категории «Мини станки» с рабочим полем 200×200×70 — 600×800×70 мм и шпинделем 2200 Вт по заголовку карточки (в техническом блоке — 0,4 или 0,8 кВт с воздушным охлаждением). Цена — от 70 040 ₽, наличие — в наличии. Станок 3-осевой: портальная конструкция перемещает инструмент по трём взаимно перпендикулярным осям X, Y, Z; рама собрана из цельнотянутого алюминиевого профиля, движение идёт по роликовым направляющим модульного типа, передачи — ШВП диаметром 12 мм, приводы — шаговые двигатели NEMA23 с моментом удержания 1,1 Н·м, точность позиционирования ±0,03 мм, повторяемость ±0,01 мм. Габариты станка — от 450×400×400 до 950×1050×600 мм, масса 35–85 кг в зависимости от исполнения.
Держите в голове цепочку. Идею моделируют в CAD или рисуют вектором, готовят программу в CAM, получают G-код; контроллер (INECTRA MSC-3U, Mach3 или NC-studio) ведёт три (или четыре) оси, шаговые двигатели поворачивают ШВП, портал перемещает шпиндель, а фреза снимает материал с заготовки. Это и есть субтрактивное производство: деталь формируется удалением материала, а не добавлением.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «компактные (настольные) станки», «Настольные фрезерные станки с ЧПУ» и «600х900 для хобби, отзывы», разбирается с «Выбор фрезерного станка с ЧПУ» и «Первый станок - что, где, как?», а по мелочам — «С чего начать новичку?» и «Новичек в освоении станка». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
CNC MINI (product_number 3) — станок категории «Мини станки» с рабочим полем 200×200×70 — 600×800×70 мм и шпинделем, указанным в карточке как 2200 Вт. Цена — от 70 040 ₽, наличие — в наличии. Масса — 35–85 кг, габариты — 450×400×400 — 950×1050×600 мм, размер стола — 250×250 — 650×850 мм.
Почему так. В карточке важно видеть связку «заготовка → материал → режим». У настольного станка первым делом смотрят на поле: 600×800×70 мм — это разделочные доски, панно, таблички, резные накладки и корпуса прототипов, но не мебельный фасад целиком. Второе — мощность и обороты шпинделя: воздушное охлаждение, до 24 000 об/мин и цанга ER-11 под фрезы до 6 мм означают дерево, МДФ, фанеру, пластик и мягкий алюминий. И отдельно проверьте одну деталь: в заголовке карточки мощность указана как 2200 Вт, а в блоке особенностей — «0,4 или 0,8 кВт» с воздушным охлаждением. Это расхождение самой витрины, поэтому фактическую мощность и тип шпинделя уточняйте по паспорту конкретной поставки. Читать карточку нужно так: сначала блок характеристик, потом описание.
Проверка. Выпишите пять чисел: рабочее поле, число осей, мощность шпинделя, точность и цену. Сверьте с заготовкой: помещается ли она, из какого она материала и нужна ли 3D-обработка. Для мастерской добавьте проверку комплекта: завод заявляет бесплатное обучение (4 часа), 100+ готовых проектов и набор фрез в подарок.
Модуль 2. Что такое ЧПУ и субтрактивное производство
CNC MINI реализует принцип субтрактивного производства: деталь формируется удалением материала из заготовки вращающимся режущим инструментом. Кинематика — портальная, инструмент двигается по трём осям X, Y, Z.
Почему так. Числовое программное управление (ЧПУ) — это компьютерная система, которая управляет обработкой на станке: программа задаёт, куда и как двигаться инструменту [открытый корпус: arxiv_2312.09925v1_CNC-Net_Self-Supervised_Learning_for_CNC_Machining_Operations, чанк #14]. А сам способ обработки — субтрактивный: материал снимается с заготовки механической обработкой [открытый корпус: nasa_20260009314_Strategic_Pathways_for_Advancing_In-Space_Manufacturing_of_Metal_Parts, чанк #80]. Понимание этого принципа объясняет и ограничения: нельзя получить деталь сложнее, чем позволяет доступ инструмента. На 3-осевом станке фреза всегда вертикальна, поэтому поднутрения снизу недоступны — это работа для 5-осевых машин. Для первой мастерской это не недостаток, а понятная граница: 3 оси учат координатам, нулям и траекториям без лишней сложности.
Проверка. Объясните своими словами, почему 3-осевой станок не сделает «нависающую» деталь и как это связано с направлением фрезы. Поймите, что вычитание материала требует крепления заготовки, иначе силы резания её сдвинут.
Модуль 3. Кинематика X, Y, Z: рама, роликовые направляющие и ШВП 12 мм
Устройство CNC MINI простое и ремонтопригодное: рама из цельнотянутого алюминиевого профиля, на всех осях — роликовые направляющие модульного типа, передача движения — шарико-винтовые пары (ШВП) диаметром 12 мм, привод — шаговые двигатели NEMA23 с моментом удержания 1,1 Н·м. Все механические узлы закрыты гофрозащитой.
Почему так. Шаговый двигатель поворачивается на фиксированный шаг за импульс, поэтому положение оси задаётся числом импульсов. ШВП превращает вращение в точное линейное перемещение с малым трением; в расчётах станков подачу с ШВП моделируют как узел, влияющий на динамику приводов [открытый корпус: openalex_Twin-Control, чанк #137], а статическую жёсткость и динамические характеристики станка считают отдельно [открытый корпус: openalex_Twin-Control, чанк #135]. Алюминиевый профиль даёт жёсткость при малом весе, роликовые направляющие — плавность хода и ресурс (завод заявляет свыше 10 000 часов), а гофрозащита не даёт стружке и пыли попасть на направляющие и винты. Шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; при необходимости корректируют по факту: Steps_new = Steps_old × (Commanded / Actual).
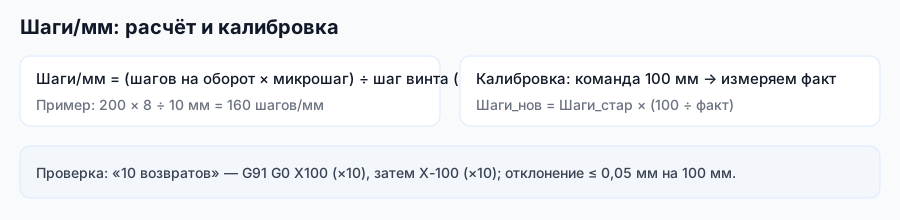
Проверка. Задайте перемещение по X на 50 мм и измерьте факт штангенциркулем; повторите для Y и Z. Проверьте, что вал двигателя и ШВП соединены без люфта, ручное вращение плавное, а гофра целая. Форумная тема «Самодельные шпиндели» и обсуждения компактных станков — про то же: у настольных машин точность теряется на люфтах и податливой раме раньше, чем на электронике.
Модуль 4. Точность ±0,03 мм и повторяемость ±0,01 мм: что их определяет
Заявленная точность позиционирования CNC MINI — ±0,03 мм, повторяемость — ±0,01 мм. Для настольного станка это хороший показатель: его хватает для сувениров, табличек, резных панно и прототипов.
Почему так. Точность складывается из нескольких вещей: жёсткости рамы, качества ШВП, отсутствия люфта в соединениях и правильной калибровки. Жёсткость — один из важнейших элементов станка: без неё станок не способен давать точную работу, какой бы хорошей ни была программа [открытый корпус: ia_elementsofmachin00leutuoft, чанк #30]. А когда жёсткости и опор не хватает, работа начинает вибрировать, и поверхность выходит рваной [открытый корпус: ia_machinerysrefer08unkngoog, чанк #1744]. На небольшом станке это проявляется как «дрожь» на кромке при жадном режиме.
Проверка. Проверьте люфт при реверсе: дайте оси 5 мм вперёд и 5 мм назад и измерьте отклонение индикатором. Если реверс даёт заметно больше заявленной повторяемости ±0,01 мм, ищите люфт в соединении двигатель–ШВП и в гайке. Убедитесь, что рама не шатается и станок стоит на ровной жёсткой поверхности. Ошибку коэффициента ловите длинным ходом: промах в 0,1 % на 600 мм — это 0,6 мм, что двадцатикратно больше допуска.
Модуль 5. Шаговые двигатели NEMA23 и контроллер INECTRA MSC-3U
Привод осей CNC MINI — шаговые двигатели стандарта NEMA23 с моментом удержания 1,1 Н·м. Станок оснащается российским контроллером INECTRA MSC-3U с USB-интерфейсом и частотой импульсов до 170 кГц, опторазвязками и совместимостью с Mach3 и NC-studio. Поддержка — на русском языке.
Почему так. Момент удержания NEMA23 — это то, что удерживает ось под нагрузкой: на настольных режимах 1,1 Н·м хватает с запасом, но перегружать станок нельзя, иначе шаги «теряются» и размеры уплывают. Частота импульсов Step прямо ограничивает скорость: чем выше частота и чем мельче микрошаг, тем больше импульсов на миллиметр, и при 170 кГц контроллер оставляет хороший запас по скорости — реальным ограничением становится механика, а не электроника. Например, при 320 шагах/мм (200 шагов на оборот, микрошаг 1/8, винт с ходом 5 мм — иллюстративный расчёт) 170 кГц дают теоретический потолок около 530 мм/с, куда портал настольного станка всё равно не разгонится. Опторазвязки защищают контроллер от помех привода и шпинделя.
Проверка. Загрузите простую программу и убедитесь, что система видит все три (или четыре) оси: подайте перемещения по каждой оси и посмотрите, что координаты на экране меняются, а оси едут плавно и без рывков. Проверьте, что потери шагов нет на холостом ходу, и найдите в ПО место, где меняются шаги на миллиметр и максимальные скорости.
Модуль 6. Шпиндель 0,4–0,8 кВт, ER-11 и обороты до 24 000
По техническому блоку карточки шпиндель CNC MINI — с воздушным охлаждением, мощностью 0,4 или 0,8 кВт, со скоростью вращения до 24 000 об/мин и цангой ER-11 под фрезы диаметром до 6 мм. В заголовке карточки указана мощность 2200 Вт; фактическую величину уточняйте по паспорту поставки.
Почему так. Цанга ER-11 — стандартный узел: она центрирует хвостовик фрезы и передаёт крутящий момент. Диаметр до 6 мм задаёт и максимальный съём: тонкой фрезой снимают аккуратно, но медленно, а крупной на слабом шпинделе легко перегрузить двигатель. Воздушное охлаждение — не пылезащищённая водяная рубашка: такое исполнение проще и легче, но не любит длительной работы «в стенку» и требует чистых рёбер охлаждения. Ресурс шпиндельного узла держится на подшипниках: передний подшипник делают из закалённой и шлифованной инструментальной стали, задний — бронзовый [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346], поэтому шпиндель нельзя долго держать перегруженным или перегретым.
Проверка. Проверьте биение фрезы индикатором (или по «звуку» и следу на пробном материале), надёжность затяжки цанги и отсутствие биения из-за загрязнения конуса. Убедитесь, что фреза не «уходит» из цанги после прогрева шпинделя. Не ставьте фрезу крупнее 6 мм — это предел ER-11.
Модуль 7. Инструмент и режимы: дерево, МДФ, фанера, пластик, мягкий алюминий
CNC MINI работает с деревом, МДФ, фанерой, пластиком и мягким алюминием. Обороты считают от скорости резания
n = 1000 × Vc / (π × D),
подачу — от подачи на зуб
F = fz × z × n.
Здесь n — обороты шпинделя (об/мин), D — диаметр фрезы (мм), Vc — скорость резания (м/мин), F — минутная подача (мм/мин), fz — подача на зуб (мм), z — число зубьев.
Почему так. Общие стартовые режимы по материалам даёт заводское руководство (MATERIALS_PROCESSING_GUIDE.md). Важно понимать: диапазоны в руководстве рассчитаны на станки с более быстрыми и мощными шпинделями, а у CNC MINI потолок — 24 000 об/мин и 0,4–0,8 кВт, поэтому берут по материалу разумную середину и лёгкую глубину:
| Материал | Обороты (в пределах CNC MINI), об/мин | Подача, мм/мин | Глубина за проход, мм | Инструмент |
|---|---|---|---|---|
| Дерево (мягкое) | 12 000–18 000 | 2 000–4 000 | 3–6 | 1–2 зубая спиральная |
| Дерево (твёрдое) | 12 000–18 000 | 1 500–3 000 | 2–4 | 2–3 зубая, VHM |
| МДФ | 16 000–20 000 | 3 000–6 000 | 4–8 | 2–3 зубая спиральная |
| Фанера | 16 000–20 000 | 2 000–4 000 | 3–6 | 2 зубая спиральная |
| Акрил (PMMA) | 12 000–18 000 | 1 500–3 000 | 2–4 | 1 зубая O-flute |
| Мягкий алюминий | 18 000–24 000 | 800–1 500 | 1–3 | 2–3 зубая, AlTiN, СОЖ |
Подачу проверяют по формуле. Пример: две кромки по 0,1 мм на 18 000 об/мин дают F = 2 × 0,1 × 18 000 = 3 600 мм/мин — это уже много для настольного станка, поэтому начинают ниже и поднимают по факту. Типовые подачи на зуб из базы знаний завода (CNC_KNOWLEDGE_BASE.md): МДФ 0,1–0,2 мм/зуб; фанера 0,08–0,15; акрил 0,05–0,1; алюминий 0,02–0,08 мм/зуб.

Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте стружку и кромку, затем поднимайте. Признак перегрузки на CNC MINI — падение оборотов, «вой» и потеря шагов. Не ставьте фрезу крупнее 6 мм: это предел цанги ER-11. Для каждого материала держите свой набор фрез и режимы в журнале. Форумные темы «3D обработка фанеры (режимы и инструмент)» и «2D раскрой тонкой фанеры — постоянная ошибка в 0.5 мм» — ровно про этот этап: новичок либо берёт не тот инструмент, либо не считает режим.
Модуль 8. Безопасность: E-STOP, гофрозащита, пыль и 220 В
CNC MINI рассчитан на работу в мастерской и учебном классе: рабочая зона закрывается, механизмы защищены гофрозащитой, есть кнопка аварийного останова E-STOP, питание — 220 В.
Почему так. Главный риск на любом станке — контакт рук с вращающейся фрезой; закрытая зона и E-STOP убирают именно его. Гофрозащита — это не «косметика»: она держит стружку и пыль вне направляющих и ШВП, а заодно снижает риск того, что обрывок стружки или отломившийся кончик фрезы вылетит в сторону оператора. Пыль дерева, МДФ и композитов — второй по значимости фактор: она вредна для дыхания и, попадая на смазку ШВП, работает как абразивная паста.
Проверка. Перед каждой сменой: ограждение на месте, E-STOP доступен и проверен, заготовка закреплена, никто не держит руки в зоне. Покажите E-STOP любому новому человеку до первого запуска и убедитесь, что он может нажать его без подсказки. Включите отсос; после работы уберите стружку щёткой и пылесосом.

Модуль 9. Система управления и ПО: INECTRA, Mach3, NC-studio, ArtCAM
Станок работает с типовым набором ПО завода. Управление: контроллер INECTRA MSC-3U (USB, до 170 кГц), а также Mach3 и NC-studio. Подготовка управляющих программ: ArtCAM, Vectric, Fusion 360.
Почему так. Оператору важно не «какая программа», а где в ней менять параметры и как безопасно запустить УП. Конфигурация станка в Mach3 хранится в профиле и настраивается через Config → Ports and Pins (назначение осей, шагов, входов и выходов) и Config → Motor Tuning (скорости, ускорения, импульсы на оборот); NC-studio даёт окна Auto/Manual и меню с горячими клавишами; ArtCAM готовит программу под конкретный постпроцессор. Российский контроллер INECTRA здесь удобен ещё и тем, что техподдержка идёт на русском языке, а завод отдаёт бесплатное обучение по нему. Для настольного станка 3–4 оси — идеальный тренажёр: здесь видно, как настройка станка, постпроцессор и программа сходятся в одно изделие.
Проверка. Загрузите простую программу, проверьте, что система видит все оси и лимиты, и выполните пробный проход без заготовки. Порядок подготовки УП: вектор или модель → технология в ArtCAM → постпроцессор под вашу систему → G-код → загрузка. Подробности — в курсах «ArtCAM: полный курс 2D/3D», «USB-контроллер 777 mini: настройка» и «Миниконтроллер: работа и обслуживание».
Модуль 10. Подготовка УП: 2D-раскрой, 2,5D, 3D-рельеф и 4-я ось
На CNC MINI три основных класса работ: 2D-раскрой (контур, паз, отверстия), 2,5D (обработка на нескольких уровнях глубины) и 3D-рельеф (объёмная поверхность). Дополнительно доступна поворотная 4-я координата.
Почему так. Разные задачи требуют разного прохода: контурная фреза с табами для раскроя, черновой съём и чистовой проход сферической фрезой для рельефа, V-бита для гравировки. Смешивать их в одном проходе нельзя: у каждой задачи своя глубина, подача и шаг. Для объёмных форм основную работу делает сферическая фреза с малым шагом прохода: чем меньше шаг, тем чище поверхность, но дольше обработка. Поворотная ось превращает 3-осевой станок в 4-осевой и открывает тела вращения — балясины, ручки, ножки, — но требует правильной установки центра вращения и отдельного постпроцессора.
Проверка. Подготовьте три пробные программы: простой контур (квадрат с карманом), 2,5D-ступеньку и небольшой 3D-рельеф. Отработайте их на обрезках и убедитесь, что глубины и шаг дают ожидаемый результат без сколов. Форумные темы «Выбор фрезерного станка с ЧПУ» и «С чего начать новичку?» — про эту развилку: новичок часто путает раскрой и рельеф и берёт не тот инструмент.
Модуль 11. Крепление на алюминиевом пазовом столе и оснастка
Заготовку на CNC MINI крепят к алюминиевому пазовому столу зажимами М8, струбцинами, прижимами- лапками или двусторонним скотчем; для мелких деталей удобны жертвенный стол и «лепестки-держатели».
Почему так. Плохое крепление — частая причина брака: деталь играет, кромка рвётся, режим срывается. Оснастка вообще нужна для сокращения времени операции и повышения производительности, а также для взаимозаменяемости и стабильного качества [открытый корпус: ia_jigs-and-fixtures- ocr_202005, чанк #12]. Оснастка задаёт положение заготовки относительно шпинделя заранее [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #24], поэтому на пазовом столе удобно делать быстросменные подкладки с уже выставленными упорами. На малом станке заготовка лёгкая, но силы резания, относительно её размера, велики, поэтому её легко сдвинуть.
Проверка. Закрепите заготовку и проверьте, что она не двигается рукой, а прижимы не мешают ходам инструмента. Подайте программу в воздухе на быстрых ходах и убедитесь, что фреза нигде не задевает крепёж. Для скотча обезжирьте и высушите поверхность — на пыльном основании он держит плохо.
Модуль 12. Первый запуск, нули и калибровка шагов на миллиметр
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, задать нули заготовки (X, Y, Z), загрузить программу и прогнать её в воздухе, и только потом — на заготовке с малой глубиной.
Почему так. Даже на настольном станке «сначала воздух, потом заготовка» остаётся главным правилом: это защита и от брака, и от поломки фрезы. Неверный ноль оборачивается испорченной заготовкой и сломанным инструментом. Пробный проход делают с малой глубиной, поднимая режим по факту. Отдельный шаг — проверка шагов на миллиметр: если заданное перемещение не совпадает с фактическим, размеры поедут на всей детали, сколько бы ни была хороша программа.
Проверка. Проведите пробный проход на 60 % подачи и оцените стружку и кромку. Убедитесь, что нули совпадают с ожидаемыми по всем осям (особенно Z: промах по глубине — самая частая ошибка). Пройдите тест на длинном ходе: дайте оси 600 мм и измерьте факт — при расхождении пересчитайте Steps_new = Steps_old × (заданное / фактическое). Запишите удачные параметры в журнал.
Модуль 13. Обслуживание, гарантия и экономика
Обслуживание CNC MINI простое. Каждая смена: убрать стружку щёткой и пылесосом, осмотреть гофрозащиту, кабели и фрезу, проверить затяжку цанги. Еженедельно: смазать ШВП и направляющие, проверить люфт и затяжку крепёжных винтов, продуть электронику от пыли. Раз в квартал: проверить точность по осям, повторяемость и биение шпинделя.
Почему так. Профилактика дешевле ремонта, а на пыльном материале (дерево, МДФ, композит) — кратно. Порядок простоев почти всегда один: сначала забилась гофра или забыли смазать ШВП, затем появился люфт, затем сломалась фреза. Роликовые направляющие модульного типа с ресурсом свыше 10 000 часов ходят долго именно при защите от стружки, а пыль МДФ, кроме износа механики, вредна для дыхания — уборка это ещё и здоровье.


Карточка станка CNC MINI → /product/3/

Карточка станка CNC MINI → /product/3/
Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте люфт, точность и повторяемость. По экономике: гарантия завода — 12–24 месяца, рассрочка 0 % (от 5 833 ₽ × 12 месяцев по описанию карточки), ориентир дохода из карточки — 50 000–150 000 ₽/мес на сувенирах, табличках и резных панно, окупаемость — 1–2 месяца при стабильном потоке заказов.
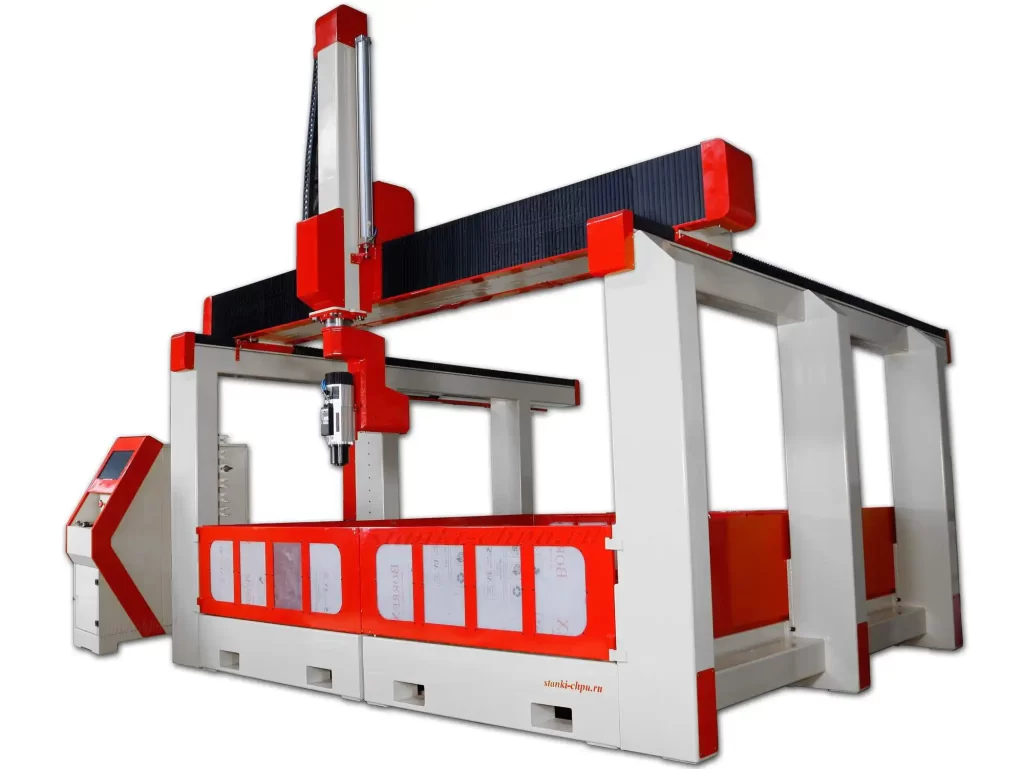
Карточка станка 17Д → /product/17/
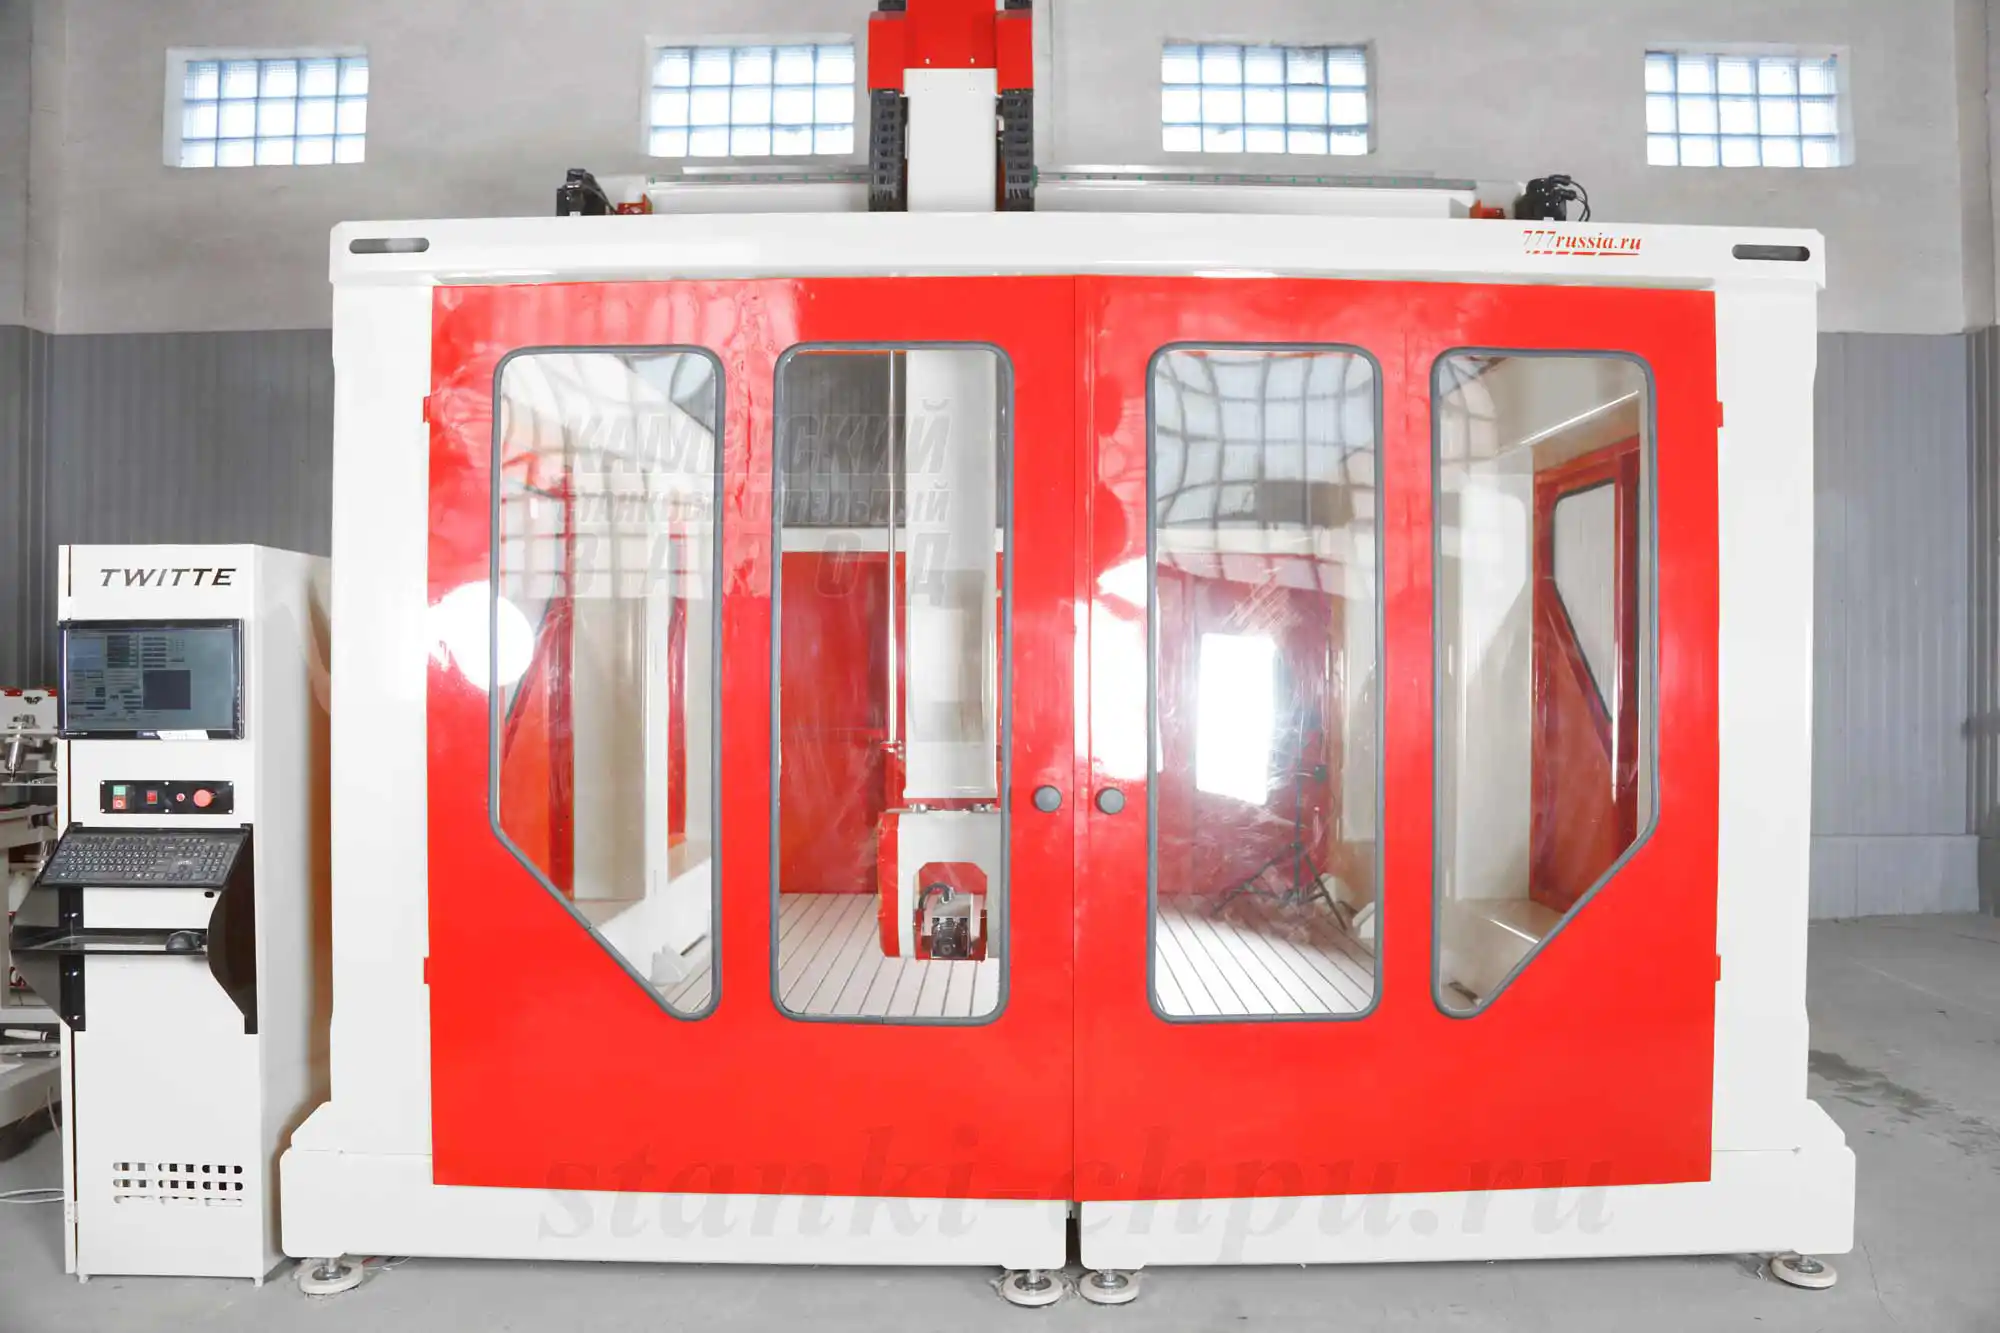
Карточка станка SMK → /product/19/
Карточка обрабатывающего центра РАКЕТА → /product/18/
Практикум: курсы оператора ЧПУ на практике — изделие от эскиза до готовой детали
Задача. Есть CNC MINI, заготовка из дерева (например, дубовая дощечка 300×200×20 мм) и набор фрез. Нужно изготовить изделие с гравировкой и контуром — например, именную разделочную доску или табличку — и пройти полный цикл от идеи до готового изделия.
Шаги. 1) Прочитайте паспорт: поле, оси, мощность, точность, повторяемость. 2) Проверьте механику: люфт по осям, затяжку цанги, чистоту ШВП и целостность гофрозащиты. 3) Закрепите заготовку к пазовому столу зажимами М8 или к жертвенному столу, проверьте неподвижность. 4) Установите фрезы (конусную V-биту для гравировки и концевую 3 мм для контура), проверьте биение. 5) Включите питание, проверьте E-STOP и лимиты, выполните Homing. 6) Задайте нули X и Y по углу заготовки, Z — по касанию поверхности. 7) Рассчитайте режим по дереву, начните с нижней границы. 8) Прогоните программу в воздухе, затем на обрезке на 60 % подачи. 9) Выполните изделие, при необходимости отшлифуйте кромки и покройте маслом или лаком. 10) Уберите стружку, запишите параметры в журнал.
Чертёж и УП. Дополнительное задание: подготовьте чертёж изделия и программу. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы изделие читалось однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) нарисовать вектор или построить 3D-модель; 2) проставить габариты; 3) выгрузить DXF; 4) подготовить в ArtCAM 2D-гравировку и контур; 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Изделие совпадает с чертежом в пределах допуска; гравировка ровная, контур без сколов; заготовка не сместилась; фреза не сломалась; E-STOP проверен до запуска; параметры и файлы (чертёж, DXF, УП) записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у CNC MINI? Диапазон 200×200×70 — 600×800×70 мм по шести моделям серии. Этого хватает для разделочных досок, табличек, панно и прототипов, но не для мебельного фасада целиком.
- Сколько осей у станка и как он устроен? Три оси (X, Y, Z), портальная конструкция с перемещением инструмента по трём взаимно перпендикулярным осям; доступна поворотная 4-я координата.
- Что такое субтрактивное производство? Технология, при которой деталь формируется удалением материала из заготовки механической обработкой.
- Из чего собрана рама и как движутся оси? Рама — цельнотянутый алюминиевый профиль, направляющие — роликовые модульного типа (ресурс свыше 10 000 часов), передачи — ШВП 12 мм.
- Какая точность и повторяемость заявлены? Позиционирование ±0,03 мм, повторяемость ±0,01 мм.
- Какой шпиндель и какие фрезы? По техблоку — 0,4 или 0,8 кВт с воздушным охлаждением, до 24 000 об/мин; цанга ER-11 допускает фрезы до 6 мм. В заголовке карточки указано 2200 Вт — уточняйте по паспорту поставки.
- Какие двигатели и контроллер стоят на станке? Шаговые двигатели NEMA23 с моментом удержания 1,1 Н·м; контроллер INECTRA MSC-3U с USB и частотой импульсов до 170 кГц, совместим с Mach3 и NC-studio.
- Какие материалы обрабатывает CNC MINI? Дерево, МДФ, фанеру, пластик и мягкий алюминий.
- Можно ли поставить фрезу 10 мм? Нет, предел цанги ER-11 — 6 мм.
- Почему режимы с завода берут с оговоркой? Диапазоны в руководстве рассчитаны на более мощные и быстрые шпиндели; у CNC MINI потолок 24 000 об/мин и 0,4–0,8 кВт, поэтому берут разумную середину и лёгкую глубину.
- Как считаются шаги на миллиметр?
шаги двигателя × микрошаг ÷ ход передачи; при необходимости корректируют по факту:Steps_new = Steps_old × (заданное / фактическое). - Что даёт контроллер на 170 кГц по сравнению со слабым? Больший запас по скорости подачи при мелком микрошаге: реальным ограничением становится механика, а не электроника.
- Что делают еженедельно? Смазывают ШВП и направляющие, проверяют люфт и затяжку, продувают электронику от пыли, осматривают гофрозащиту.
Частые вопросы (Q&A)
В. Подойдёт ли CNC MINI для домашней мастерской и малого бизнеса? О. Да: станок ставится на обычный стол, работает от 220 В, а поле 200×200×70 — 600×800×70 мм закрывает сувениры, таблички, разделочные доски и резные панно. По данным карточки окупаемость — 1–2 месяца при стабильном потоке заказов.
В. Какие стартовые режимы для дерева на CNC MINI? О. Держитесь середины рабочего диапазона: около 12 000–18 000 об/мин, подача порядка 2 000–4 000 мм/мин, глубина 3–6 мм, 1–2 зубая спиральная фреза до 6 мм. Точные значения подбирают пробным проходом по правилу 60/80/100 %.
В. Можно ли обрабатывать алюминий? О. Да, мягкий алюминий входит в список материалов, но нужен подходящий инструмент (2–3 зубая фреза с покрытием AlTiN), СОЖ или обдув и осторожный режим: слабый шпиндель не любит больших съёмов.
В. Почему в карточке указана мощность 2200 Вт, а в особенностях — 0,4 или 0,8 кВт? О. Это расхождение внутри самой витрины; фактическую мощность и тип шпинделя уточняйте по паспорту поставки.
В. Что делать, если размеры «плывут»? О. Проверьте люфт при реверсе, калибровку шагов на миллиметр, затяжку цанги и жёсткость установки станка. На настольных станках люфт и податливая рама — частая причина.
В. Какую программу учить первой? О. Начните с ArtCAM для 2D-гравировки и контура, а управлять станком удобно через INECTRA MSC-3U, Mach3 или NC-studio. Для первых шагов этого достаточно.
В. Нужна ли 4-я ось сразу? О. Нет. Поворотная ось нужна, когда пошли тела вращения (балясины, ручки, ножки). До этого осваивают 2D и 3D на трёх осях.
Глоссарий
- ЧПУ — числовое программное управление: станок выполняет программу, а не ручные движения.
- Субтрактивное производство — изготовление детали удалением материала.
- Портальная схема — конструкция, где инструмент перемещается по осям X, Y, Z на портале.
- ШВП — шарико-винтовая передача; у CNC MINI диаметр 12 мм, превращает вращение в точное линейное перемещение.
- Роликовые направляющие модульного типа — направляющие, по которым портал катится на роликах; ресурс свыше 10 000 часов при защите от стружки.
- Шаговый двигатель — двигатель, поворачивающийся на шаг за импульс; у CNC MINI — NEMA23 с моментом удержания 1,1 Н·м.
- Гофрозащита — складчатый чехол, закрывающий направляющие и винты от стружки и пыли.
- ER-11 — цанговый зажим под хвостовики фрез до 6 мм.
- NEMA23 — стандарт установочного размера шагового двигателя.
- INECTRA MSC-3U — российский контроллер с USB и частотой импульсов до 170 кГц.
- 2D / 2,5D / 3D — раскрой по контуру / обработка на нескольких уровнях / объёмный рельеф.
- 4-я ось — поворотная координата для тел вращения.
- V-бита — конусная фреза для гравировки.
- Жертвенный стол — подложка, которую можно прорезать без ущерба для стола.
- Vc (скорость резания) — скорость относительного движения фрезы и материала, м/мин.
- fz (подача на зуб) — путь одного зуба фрезы за оборот, мм.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Размеры «плывут», шаги теряются | Люфт в соединениях, перегрузка, завышена подача | Проверить люфт, снизить подачу и глубину |
| Поверхность с «волной» | Податливая рама, большой вылет фрезы, завышенный режим | Уменьшить съём, укоротить вылет, усилить крепление |
| Сколы по краю МДФ/фанеры | Up-cut фреза, большая подача на выходе | Взять фрезу с подрезкой вниз, снизить подачу |
| Фреза «уходит» из цанги | Загрязнён конус, слабая затяжка, биение | Очистить и протянуть цангу, проверить биение |
| Дребезг и «вой» при резании | Завышены обороты или подача для настольного шпинделя | Снизить режим, проверить заточку фрезы |
| Рывки и закусывание оси | Забита гофрозащита, сухие направляющие/ШВП, стружка | Очистить, смазать, восстановить гофру |
| Заготовка сместилась | Слабое крепление, скотч на пыльной поверхности | Обезжирить, закрепить зажимами М8 надёжнее |
| Нарост на фрезе при алюминии | Нет СОЖ, низкая подача | Добавить охлаждение или обдув, поднять подачу |
| Гравировка рваная | Тупой кончик V-биты, люфт по Z | Сменить биту, проверить люфт по Z |
| Пыль летит по рабочей зоне | Нет отсоса, гофра порвана | Включить аспирацию, заменить гофру |
| Станок «жужжит», но не двигается | Завышены ускорения, нет сигнала драйвера | Проверить Motor Tuning и подключение драйвера |
| Потеря шагов на длинном ходе | Неверны шаги на миллиметр, завышены разгон/скорость | Пересчитать Steps_new, снизить ускорения |
Мысли вслух: чего нет на форумах
Про настольные станки на форумах спорят много, но конкретика из карточки решает быстрее. Начнём с чисел. CNC MINI — это рабочее поле 200×200×70 — 600×800×70 мм, масса 35–85 кг, габариты 450×400×400 — 950×1050×600 мм, стол 250×250 — 650×850 мм, ШВП 12 мм на всех осях, роликовые направляющие с ресурсом свыше 10 000 часов, шаговые двигатели NEMA23 по 1,1 Н·м, контроллер INECTRA MSC-3U на 170 кГц, точность позиционирования ±0,03 мм и повторяемость ±0,01 мм. Цена — от 70 040 ₽.
Первое, о чём на форумах молчат, — контроллер на 170 кГц меняет то, что вообще может позволить себе станок. Это не маркетинг: посчитайте сами. При 200 шагах на оборот, микрошаге 1/8 и винте с ходом 5 мм получаем 1600 импульсов на оборот, то есть 320 шагов на миллиметр. 170 000 импульсов в секунду делятся на 320 и дают теоретический потолок около 530 мм/с — примерно 31 800 мм/мин. Портал настольного станка туда не разгонится никогда, а значит потолок скорости упирается не в электронику, а в жёсткость и в драйверы. Практический вывод: не гонитесь за «более быстрым» контроллером, гонитесь за механикой и за нормальным режимом.
Второе — расхождение в самой карточке. В заголовке мощность шпинделя 2200 Вт, а в блоке особенностей — «0,4 или 0,8 кВт» с воздушным охлаждением. Для новичка это ловушка: он читает одно число и планирует режим по второму. Правило простое: заголовок — это витрина, техблок ближе к паспорту, а спорные параметры подтверждают паспортом поставки. Поэтому режимы на CNC MINI начинают с разумной середины и поднимают по факту, а не «по цифре из шапки».
Третье — почему заводские диапазоны нельзя копировать буквально. Руководство даёт, например, для МДФ обороты вплоть до 20 000+ и подачи 3 000–6 000 мм/мин, но воздушный шпиндель 0,8 кВт на 24 000 об/мин не держит глубокий съём на большой подаче. Реальный подход: обороты в пределах станка, глубина в разы меньше «взрослых» значений, проверка стружки на каждом шаге. Формула F = fz × z × n при двух кромках по 0,1 мм и 18 000 об/мин даёт 3 600 мм/мин — это уже за пределом комфорта настольного портала, поэтому берут 60 % и смотрят на кромку, а не на цифру.
Четвёртое — гофрозащита, о которой на форумах почти не пишут, а зря. Это не украшение, а расходник и главный предохранитель механики. Порвали гофру на X — и мелкая стружка МДФ поползла по роликовой направляющей прямо в смазку. Через пару недель это уже не пыль, а абразивная паста: появляется люфт при реверсе, размеры уходят на 0,05–0,1 мм, поверхность «дрожит». Ремонт — замена гофры за копейки против замены направляющего узла. В сервисной практике типовой случай выглядит так: станок «внезапно» начал терять точность, а причина — перетёртая гофра и сухие винты, которые «никто не смазывал, потому что не написано».
Пятое — крепление и жертвенный стол. Новичок чаще всего портит работу не режимом, а тем, что заготовка поехала. Скотч по пыльной фанере держит до первой же боковой нагрузки на контурном проходе. Обезжиривание поверхности — минута работы, а правильные прижимы в пазы М8 и жертвенный стол стоят дешевле одной испорченной заготовки из дуба.
Шестое — «теплая» остановка и уход за воздушным шпинделем. Воздушное охлаждение — это крыльчатка и рёбра, а не рубашка с водой: если шпиндель «приехал» грязным со стружкой в оребрении, он греется и теряет обороты. Протирайте оребрение и не работайте долго «в стенку» — для настольного станка это дешевле нового шпинделя. Подшипники здесь — обычный ресурсный узел: передний из закалённой инструментальной стали, задний бронзовый, и перегрев убивает их быстрее, чем износ.
Седьмое — 4-я ось. Её часто покупают «на будущее» и ставят неправильно: не совмещают ось вращения с центром заготовки, из-за чего получают эллипс вместо круглого тела вращения. Точность здесь живёт в механике выставления центра, а не в постпроцессоре.
И последнее — экономика и ожидания. Карточка обещает доход 50 000–150 000 ₽/мес и окупаемость 1–2 месяца. Это работает только при потоке заказов и посчитанной себестоимости: время на УП, износ фрез, отходы на пробниках, лак и упаковка. Начните с изделий-«локомотивов» — разделочные доски, именные таблички, панно, — посчитайте честный час, и только потом планируйте поток. Станок прощает ошибки, но не прощает их отсутствия в журнале.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- NASA. Strategic Pathways for Advancing In-Space Manufacturing of Metal Parts (NASA Technical Reports, общественное достояние / PD). Об определении субтрактивного производства (снятие материала с заготовки обработкой): [открытый корпус: nasa_20260009314_Strategic_Pathways_for_Advancing_In-Space_Manufacturing_of_Metal_Parts, чанк #80].
- CNC-Net: Self-Supervised Learning for CNC Machining Operations (arXiv, лицензия CC BY). О том, что ЧПУ — компьютерная система управления обработкой: [открытый корпус: arxiv_2312.09925v1_CNC-Net_Self-Supervised_Learning_for_CNC_Machining_Operations, чанк #14].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О влиянии приводов подачи (ШВП) на динамику станка [чанк #137] и о расчёте статической жёсткости и динамических характеристик [чанк #135]: [открытый корпус: openalex_Twin-Control].
- Elements of Machine Design (Internet Archive, общественное достояние / PD). О жёсткости как условии точной работы станка: [открытый корпус: ia_elementsofmachin00leutuoft, чанк #30].
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О вибрации работы от неправильных опор и её влиянии на поверхность: [открытый корпус: ia_machinerysrefer08unkngoog, чанк #1744].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). Об оснастке, снижающей время операции и повышающей производительность [чанк #12], и о задании положения заготовки [чанк #24]: [открытый корпус: ia_jigs-and-fixtures-ocr_202005].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя из закалённой и шлифованной инструментальной стали и бронзовом заднем подшипнике: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Режимы резания по материалам и правила выбора инструмента взяты из руководства завода docs/forum_content/MATERIALS_PROCESSING_GUIDE.md и базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Первые 30 дней оператора ЧПУ: пошаговая программа обучения —
/blog/pervye-30-dney-operatora-chpu-poshagovaya-programma-obucheniya - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - USB-контроллер 777 mini: настройка —
/blog/usb-kontroller-777-mini-nastroyka - Миниконтроллер: работа и обслуживание —
/blog/minikontroller-rabota-i-obsluzhivanie - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - МДФ, фанера и алюминий: режимы, фрезы и типичные ошибки —
/blog/mdf-fanera-alyuminiy-rezhimy - Стратегии фрезерования в CAM: черновая и чистовая —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya
Станки для практики:
- Настольные мини станки CNC MINI (этот курс) —
/product/3/ - Учебный станок CNC MICRO —
/product/2/ - ЧПУ станки серии WoodRouter —
/product/4/ - Фрезерный станок «БИЗНЕС СТАРТ LITE» —
/product/8/ - 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Станок ЧПУ по металлам и камню SMK, 5 осей —
/product/19/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для CNC MINI: приёмка и паспорт → механика (гофра, направляющие, ШВП) и крепление → проверка люфта, точности и повторяемости по осям → подбор фрезы и режима → симуляция и прогон в воздухе → пробная обработка на 60 % подачи → контроль размеров и журнал.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-nastolnye-mini-stanki-s-chpu-po-derevu-cnc-mi · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-nastolnye-mini-stanki-s-chpu-po-derevu-cnc-mi.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-nastolnye-mini-stanki-s-chpu-po-derevu-cnc-mi.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-nastolnye-mini-stanki-s-chpu-po-derevu-cnc-mi.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.