
Курс по станку MICRO-ФРЕЗЕР ДЛЯ ШКОЛ — станок ЧПУ завода Твайт (id 2): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку MICRO-ФРЕЗЕР ДЛЯ ШКОЛ — станок ЧПУ завода Твайт (id 2): паспорт, устройство, настройка, обслуживание.
Курс по станку CNC MICRO (учебный фрезер для школ): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: учебный 3-осевой фрезер с ЧПУ CNC MICRO > (карточка /product/2/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-micro-frezer-dlya-shkol-stanok-chpu-zavoda-tv > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-micro-frezer-dlya-shkol-stanok-chpu-zavoda-tv.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-08. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/2.md; руководство по материалам > /docs/forum_content/MATERIALS_PROCESSING_GUIDE.md; база знаний /docs/forum_content/CNC_KNOWLEDGE_BASE.md; > каталог /product/*.md; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „CNC MICRO: учебный фрезер для школ — паспорт, > устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте первоисточник > и автора; ссылка обязательна. > - Смежные курсы серии: «Как обучиться работе на станке ЧПУ с нуля», «Первый станок под задачу», > «ArtCAM: полный курс», «Mach3: настройка и работа», «Фрезы для ЧПУ: полное руководство».
CNC MICRO — компактный учебный 3-осевой фрезер с ЧПУ, и для обучения ЧПУ программированию с нуля он подходит лучше большинства станков: маленькое поле, безопасный корпус и простая кинематика дают новичку быстрый первый результат. Тем, кто проходит курсы оператора ЧПУ, он даёт базу без страха сломать дорогую машину: ошибка стоит копейки, а навыки — те же. А тому, кто хочет как научиться работать на станке с ЧПУ в школе, Кванториуме или домашней мастерской, MICRO даёт всё для старта: поле 100×100×70 — 150×150×70 мм, шпиндель 800 Вт, точность ±0,05 мм и цена от 87 975 ₽.
Чему научитесь. Понимать, что такое субтрактивное производство и портальная 3-осевая схема; читать паспорт и карточку; разбираться в ШВП 12 мм и шаговых двигателях; понимать, откуда берётся точность ±0,05 мм; подбирать фрезы под ER-11 и режимы под дерево, пластик и цветные металлы; безопасно работать с детьми (кожух, 220 В, E-STOP); работать с Mach3/NC-studio и ArtCAM; готовить простые УП; крепить заготовку на малом столе; проводить первый запуск; обслуживать станок и подбирать изделия для учебных проектов.
Предпосылки. Ничего, кроме аккуратности и базовых измерений (линейка, штангенциркуль). Опыт столярки или рисования пригодится, но не обязателен: MICRO — станок для самых первых шагов.
Безопасность. MICRO безопаснее промышленных станков, но это всё равно вращающийся инструмент. Никогда не убирайте стружку руками при работающем шпинделе, держите пальцы вне зоны фрезы, закрепляйте заготовку перед пуском. Рабочая зона закрыта защитным кожухом, есть кнопка аварийного останова E-STOP — покажите её каждому ученику до первого запуска. Питание 220 В при безопасном токе, но вода и металл рядом с электрикой всё равно недопустимы. Пыль дерева, МДФ и композитов вредна для дыхания: работайте с отсосом. После работы уберите стружку щёткой и пылесосом, а не руками.

Содержание
- Обучение ЧПУ программированию с нуля: учебный CNC MICRO
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Что такое ЧПУ и субтрактивное производство
- Модуль 3. Кинематика X, Y, Z: ШВП 12 мм и шаговые двигатели
- Модуль 4. Точность ±0,05 мм: что её определяет
- Модуль 5. Шпиндель 800 Вт, ER-11 и обороты до 12 000
- Модуль 6. Инструмент и режимы: дерево, пластик, цветные металлы
- Модуль 7. Безопасность в школе: кожух, 220 В, E-STOP, ФГОС
- Модуль 8. Система управления и ПО: Mach3, NC-studio, ArtCAM
- Модуль 9. Подготовка УП: 2D-раскрой, 2,5D и 3D-рельеф
- Модуль 10. Крепление и оснастка на малом столе
- Модуль 11. Первый запуск и пробная обработка
- Модуль 12. Обслуживание, гарантия и экономика
- Модуль 13. Проекты и идеи: изделия для школы и малого дела
- Практикум: курсы оператора ЧПУ на практике — сувенир к уроку
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: учебный CNC MICRO
CNC MICRO — станок категории «Учебные» с рабочим полем 100×100×70 — 150×150×70 мм и шпинделем 800 Вт. Цена — от 87 975 ₽, наличие — в наличии. Станок 3-осевой: портальная конструкция с перемещением инструмента по трём взаимно перпендикулярным осям X, Y, Z, приводы — шаговые двигатели с моментом удержания 1,1 Н·м, передачи — ШВП диаметром 12 мм, точность позиционирования ±0,05 мм.
Держите в голове цепочку. Идею моделируют в CAD или рисуют вектором, готовят программу в CAM, получают G-код; контроллер (Mach3 или NC-studio) ведёт три оси, шаговые двигатели поворачивают ШВП, портал перемещает шпиндель, а фреза снимает материал с заготовки. Это и есть субтрактивное производство: деталь формируется удалением материала, а не добавлением.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «Выбор настольных станков с ЧПУ», «Выбор станка для хобби» и «Выбор хоббийного/начального станка 600*900 или около того», разбирается с «Выбор настольного фрезерно-гравировальный станка с чпу» и «Выбор 3D фрезера. С чего начать.», а по мелочам — «Бюджетная рама для маленького ЧПУ» и «Автосменщик для маленького фрезера». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
CNC MICRO — станок категории «Учебные» с рабочим полем 100×100×70 — 150×150×70 мм и шпинделем 800 Вт (по блоку характеристик). Цена — от 87 975 ₽, наличие — в наличии. Вес станка — 11,5 кг, гарантия — 12 месяцев. Точность позиционирования — ±0,05 мм.
Почему так. В карточке важно видеть связку «заготовка → материал → режим». У учебного станка первым делом смотрят на поле и на то, что влезает в рабочую зону: 150×150×70 мм — это брелоки, подставки, небольшие панно и корпуса прототипов, но не мебельные детали. Второе — мощность и обороты шпинделя: у MICRO это 800 Вт и до 12 000 об/мин, значит дерево, пластик, композит и лёгкие цветные металлы. И отдельно проверьте одну деталь: в блоке характеристик мощность указана как 800 Вт, а в описании та же карточка говорит о шпинделе «300–400 Вт». Это расхождение самой карточки, поэтому фактическую мощность уточняйте по паспорту поставки. Читать карточку нужно так: сначала характеристики, потом описание.
Проверка. Выпишите пять чисел: рабочее поле, число осей, мощность шпинделя, точность и цену. Сверьте с заготовкой: помещается ли она, из какого она материала и нужна ли 3D-обработка. Для школы добавьте проверку комплекта: завод заявляет методические материалы, бесплатное обучение преподавателя, стартовый набор фрез и библиотеку 500+ 3D-моделей.
Модуль 2. Что такое ЧПУ и субтрактивное производство
CNC MICRO реализует принцип субтрактивного производства: деталь формируется удалением материала из заготовки вращающимся режущим инструментом. Кинематика — портальная, инструмент двигается по трём осям X, Y, Z.
Почему так. Обрабатывающий центр — это станок для вычитающего производства деталей, то есть материал снимается, а не добавляется [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40]. Понимание этого принципа объясняет и ограничения: нельзя получить деталь сложнее, чем позволяет доступ инструмента. На 3-осевом станке фреза всегда вертикальна, поэтому поднутрения снизу недоступны — это работа для 5-осевых машин. Для школы это не недостаток, а понятная граница: 3 оси учат основам координат, нулей и траекторий без лишней сложности.
Проверка. Объясните своими словами, почему 3-осевой станок не сделает «нависающую» деталь и как это связано с направлением фрезы. Поймите, что вычитание материала требует крепления заготовки, иначе силы резания её сдвинут.
Модуль 3. Кинематика X, Y, Z: ШВП 12 мм и шаговые двигатели
Привод осей MICRO выполнен шаговыми двигателями с моментом удержания 1,1 Н·м через шарико-винтовые передачи (ШВП) диаметром 12 мм.
Почему так. Шаговый двигатель поворачивается на фиксированный шаг за импульс, поэтому положение оси задаётся числом импульсов. ШВП превращает вращение в точное линейное перемещение с малым трением: шарико-винтовую передачу в расчётах станков моделируют отдельным узлом с податливостью [открытый корпус: openalex_Twin-Control, чанк #138]. Момент удержания 1,1 Н·м — это то, что удерживает ось под нагрузкой: на учебных режимах его хватает, но перегружать станок нельзя, иначе шаги «теряются» и размеры уплывают. Шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; при необходимости корректируют по факту: Steps_new = Steps_old × (Commanded / Actual).
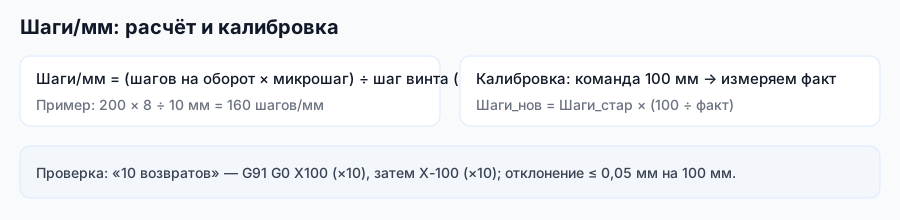
Проверка. Задайте перемещение по X на 50 мм и измерьте факт штангенциркулем; повторите для Y и Z. Проверьте, что вал двигателя и ШВП соединены без люфта, а ручное вращение плавное. Форумная тема «Бюджетная рама для маленького ЧПУ» — про то же: у настольных станков точность теряется на люфтах и податливой раме раньше, чем на электронике.
Модуль 4. Точность ±0,05 мм: что её определяет
Заявленная точность позиционирования MICRO — ±0,05 мм. На учебном станке это хороший показатель: его хватает для сувениров, табличек и прототипов.
Почему так. Точность складывается из нескольких вещей: жёсткости рамы, качества ШВП, отсутствия люфта в соединениях и правильной калибровки. Недостаточно жёсткая конструкция не режет точно, как бы хорошо ни была настроена программа [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787]. А когда жёсткости не хватает, силы резания раскачивают узел, и на поверхности появляется волна [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645]. На небольшом станке это проявляется как «дрожь» на кромке при жадном режиме.
Проверка. Проверьте люфт при реверсе: дайте оси 5 мм вперёд и 5 мм назад, измерьте отклонение индикатором. Убедитесь, что рама не шатается и что станок стоит на ровной жёсткой поверхности. Ошибку коэффициента ловите длинным ходом: промах в 0,1 % на 150 мм — это 0,15 мм, что втрое больше допуска.
Модуль 5. Шпиндель 800 Вт, ER-11 и обороты до 12 000
По карточке шпиндель MICRO — 800 Вт (в описании указано 300–400 Вт; уточняйте по паспорту). Цанговый зажим ER-11 позволяет ставить фрезы диаметром до 7 мм, частота вращения достигает 12 000 об/мин.
Почему так. Цанга ER-11 — стандартный узел: она центрирует хвостовик фрезы и передаёт крутящий момент. Диаметр до 7 мм задаёт и максимальный съём: тонкой фрезой снимают аккуратно, но медленно, а крупной на слабом шпинделе легко перегрузить двигатель. Обороты до 12 000 об/мин — это диапазон дерева, пластика и мелкой гравировки. Ресурс шпиндельного узла держится на подшипниках: передний подшипник делают из закалённой и шлифованной инструментальной стали, задний — бронзовый, с зазором и масляной камерой [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346], поэтому шпиндель нельзя долго держать перегруженным или перегретым.
Проверка. Проверьте биение фрезы индикатором (или по «звуку» на пробном материале), надёжность затяжки цанги и отсутствие биения из-за загрязнения конуса. Убедитесь, что фреза не «уходит» из цанги после прогрева шпинделя.
Модуль 6. Инструмент и режимы: дерево, пластик, цветные металлы
MICRO работает с деревом, пластиком, композитными материалами и цветными металлами. Обороты считают от скорости резания
n = 1000 × Vc / (π × D),
подачу — от подачи на зуб
F = fz × z × n.
Здесь n — обороты шпинделя (об/мин), D — диаметр фрезы (мм), Vc — скорость резания (м/мин), F — минутная подача (мм/мин), fz — подача на зуб (мм), z — число зубьев.
Почему так. Общие стартовые режимы по материалам даёт заводское руководство (MATERIALS_PROCESSING_GUIDE.md). Важно понимать: диапазоны в руководстве рассчитаны на станки с более быстрыми и мощными шпинделями, а у MICRO потолок — 12 000 об/мин и 800 Вт, поэтому берут нижнюю границу диапазона и лёгкую глубину:
| Материал | Обороты (в пределах MICRO), об/мин | Подача, мм/мин | Глубина за проход, мм | Инструмент |
|---|---|---|---|---|
| Дерево (мягкое) | до 12 000 | 2 000–4 000 | 3–6 (для MICRO — меньше) | 1–2 зубая спиральная |
| Дерево (твёрдое) | до 12 000 | 1 500–3 000 | 2–4 (для MICRO — меньше) | 2–3 зубая, VHM |
| МДФ | до 12 000 | 3 000–6 000 | 4–8 (для MICRO — меньше) | 2–3 зубая спиральная |
| Акрил (PMMA) | 12 000 | 1 500–3 000 | 2–4 (для MICRO — меньше) | 1 зубая O-flute |
| Алюминий | 12 000 | 800–1 500 | 1–3 (для MICRO — меньше) | 2–3 зубая, AlTiN, СОЖ |
| Латунь | 8 000–12 000 | 600–1 200 | 1–2 | 2–3 зубая, HSS/VHM |
Подачу проверяют по формуле. Пример: две кромки по 0,1 мм на 10 000 об/мин дают F = 2 × 0,1 × 10 000 = 2 000 мм/мин — это уже много для слабого шпинделя, поэтому начинают ниже и поднимают по факту. Типовые подачи на зуб из базы знаний завода (CNC_KNOWLEDGE_BASE.md): МДФ 0,1–0,2 мм/зуб; фанера 0,08–0,15; акрил 0,05–0,1; алюминий 0,02–0,08 мм/зуб.

Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте стружку и кромку, затем поднимайте. Признак перегрузки на MICRO — падение оборотов, «вой» и потеря шагов. Не ставьте фрезу крупнее 7 мм: это предел цанги ER-11. Для каждого материала держите свой набор фрез и режимы в журнале.
Модуль 7. Безопасность в школе: кожух, 220 В, E-STOP, ФГОС
CNC MICRO спроектирован для образовательных учреждений: защитный кожух с полностью закрытой рабочей зоной, питание 220 В при безопасном токе, кнопка аварийного останова E-STOP в комплекте, соответствие ФГОС для уроков технологии и робототехники.
Почему так. В учебном классе безопасность важнее производительности. Закрытая зона убирает главный риск — контакт рук с вращающейся фрезой; E-STOP позволяет мгновенно остановить станок, и каждый ученик должен знать, где он. Низкий безопасный уровень по току снижает риск при работе с электроникой. Всё это делает MICRO станком, которому можно доверить первое знакомство с ЧПУ.
Проверка. Перед каждым занятием: кожух на месте, E-STOP доступен и проверен, заготовка закреплена, никто не держит руки в зоне. Покажите ученикам аварийный останов до первого запуска и убедитесь, что они могут нажать его без подсказки.

Модуль 8. Система управления и ПО: Mach3, NC-studio, ArtCAM
Станок работает с типовым набором ПО завода: ArtCAM — подготовка управляющих программ, Mach3 — управление станком с ПК, NC-studio — пультовое управление на DSP-платформах.
Почему так. Оператору важно не «какая программа», а где в ней менять параметры и как безопасно запустить УП. Конфигурация станка в Mach3 хранится в профиле и настраивается через Config → Ports and Pins (назначение осей, шагов, входов и выходов) и Config → Motor Tuning (скорости, ускорения, импульсы на оборот); NC-studio даёт окна Auto/Manual и меню с горячими клавишами; ArtCAM готовит программу под конкретный постпроцессор. Для учебного станка 3 оси — идеальный тренажёр: здесь видно, как настройка станка, постпроцессор и программа сходятся в одно изделие.
Проверка. Загрузите простую программу, проверьте, что система видит все три оси и лимиты, и выполните пробный проход без заготовки. Порядок подготовки УП: вектор или модель → технология в ArtCAM → постпроцессор под вашу систему → G-код → загрузка. Подробности — в курсах «Mach3: настройка и работа» и «ArtCAM: полный курс».
Модуль 9. Подготовка УП: 2D-раскрой, 2,5D и 3D-рельеф
На MICRO три основных класса работ: 2D-раскрой (контур, паз, отверстия), 2,5D (обработка на нескольких уровнях глубины) и 3D-рельеф (объёмная поверхность).
Почему так. Разные задачи требуют разного прохода: контурная фреза с табами для раскроя, черновой съём и чистовой проход сферической фрезой для рельефа, V-бита для гравировки. Смешивать их в одном проходе нельзя: у каждой задачи своя глубина, подача и шаг. Для объёмных форм основную работу делает сферическая фреза с малым шагом прохода: чем меньше шаг, тем чище поверхность, но дольше обработка.
Проверка. Подготовьте три пробные программы: простой контур (квадрат с карманом), 2,5D-ступеньку и небольшой 3D-рельеф. Отработайте их на обрезках и убедитесь, что глубины и шаг дают ожидаемый результат без сколов. Форумные темы «Выбор настольного фрезерно-гравировальный станка с чпу» и «Выбор 3D фрезера. С чего начать.» — про эту развилку: новичок часто путает раскрой и рельеф и берёт не тот инструмент.
Модуль 10. Крепление и оснастка на малом столе
Заготовку на MICRO крепят к столу механическими прижимами, струбцинами или двусторонним скотчем; для мелких деталей удобны жертвенный стол и «лепестки-держатели».
Почему так. Плохое крепление — частая причина брака: деталь играет, кромка рвётся, режим срывается. На малом станке заготовка лёгкая, но силы резания, относительно её размера, велики, поэтому её легко сдвинуть. Оснастка вообще нужна для сокращения времени операции и повышения производительности [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12]. Для тонких деталей помогают специальные приёмы: расклинивающая оправка держит заготовку изнутри [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #173], а в учебной мастерской тот же эффект даёт жертвенный стол с приклеенной заготовкой.
Проверка. Закрепите заготовку и проверьте, что она не двигается рукой, а прижимы не мешают ходам инструмента. Подайте программу в воздухе на быстрых ходах и убедитесь, что фреза нигде не задевает крепёж. Для скотча следите, чтобы поверхность была обезжирена и суха.
Модуль 11. Первый запуск и пробная обработка
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, задать нули заготовки (X, Y, Z), загрузить программу и прогнать её в воздухе, и только потом — на заготовке с малой глубиной.
Почему так. Даже на маленьком станке «сначала воздух, потом заготовка» остаётся главным правилом: это защита и от брака, и от поломки фрезы. Неверный ноль оборачивается испорченной заготовкой и сломанным инструментом, а на учебном станке ещё и потерей мотивации у ученика. Пробный проход делают с малой глубиной, поднимая режим по факту.
Проверка. Проведите пробный проход на 60 % подачи и оцените стружку и кромку. Убедитесь, что нули совпадают с ожидаемыми по всем трём осям (особенно Z: промах по глубине — самая частая ошибка). Запишите удачные параметры в журнал, чтобы повторять их на уроках.
Модуль 12. Обслуживание, гарантия и экономика
Обслуживание MICRO простое. Каждая смена: убрать стружку щёткой и пылесосом, осмотреть кожух, кабели и фрезу, проверить затяжку цанги. Еженедельно: смазать ШВП и направляющие, проверить люфт и затяжку крепёжных винтов, продуть электронику от пыли. Раз в квартал: проверить точность по осям и биение шпинделя.
Почему так. Профилактика дешевле ремонта, а на пыльном материале (дерево, МДФ, композит) — кратно. Порядок простоев почти всегда один: сначала забыли смазать, затем появился люфт, затем сломалась фреза. Пыль МДФ, кроме износа механики, вредна для дыхания, поэтому уборка — это ещё и здоровье.


Карточка станка CNC MICRO → /product/2/
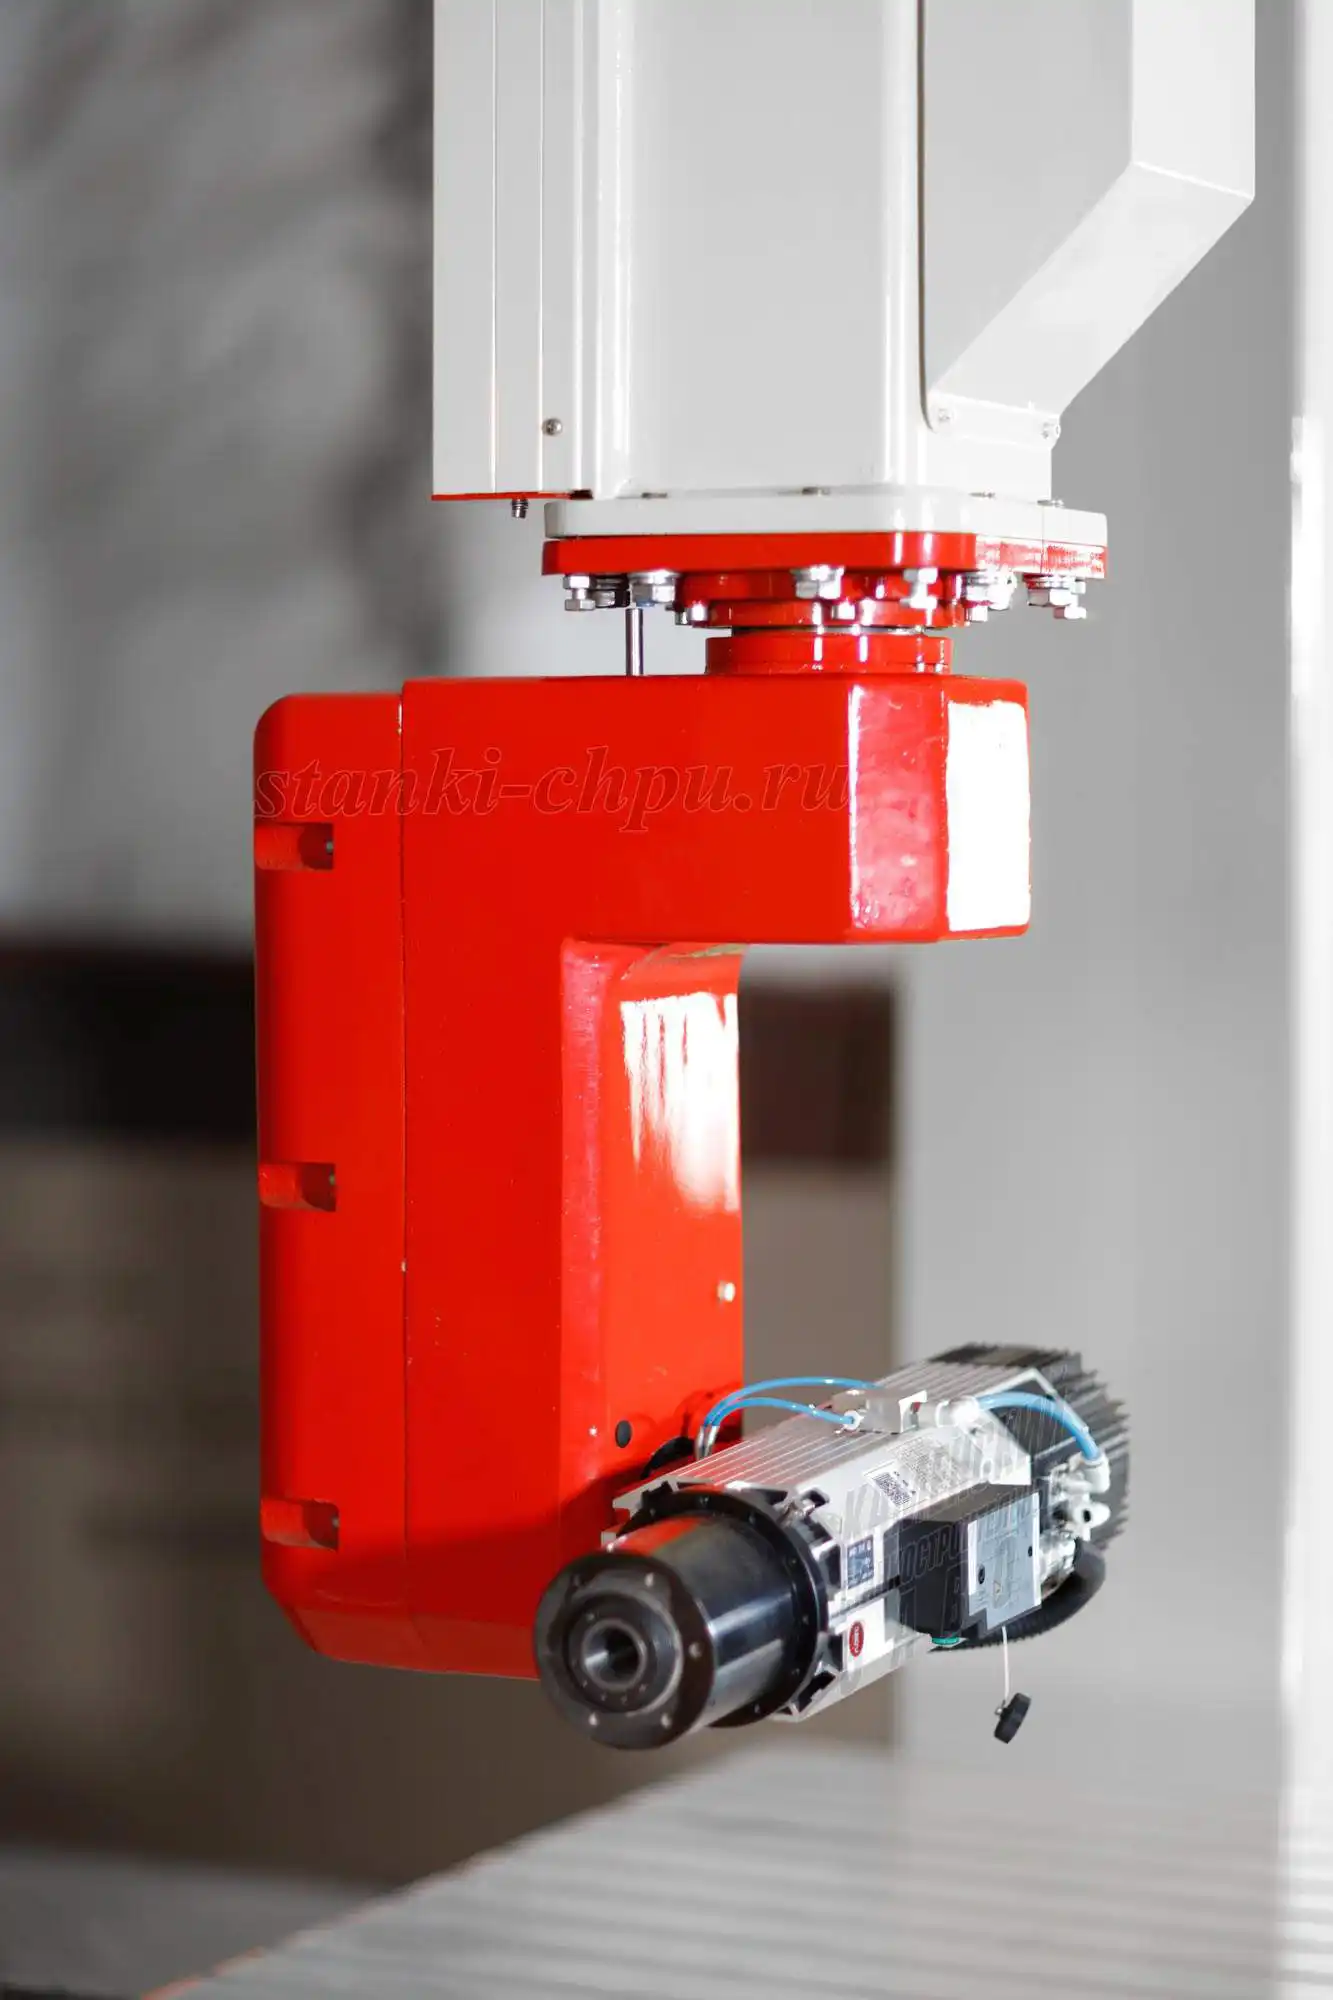
Карточка обрабатывающего центра РАКЕТА → /product/18/
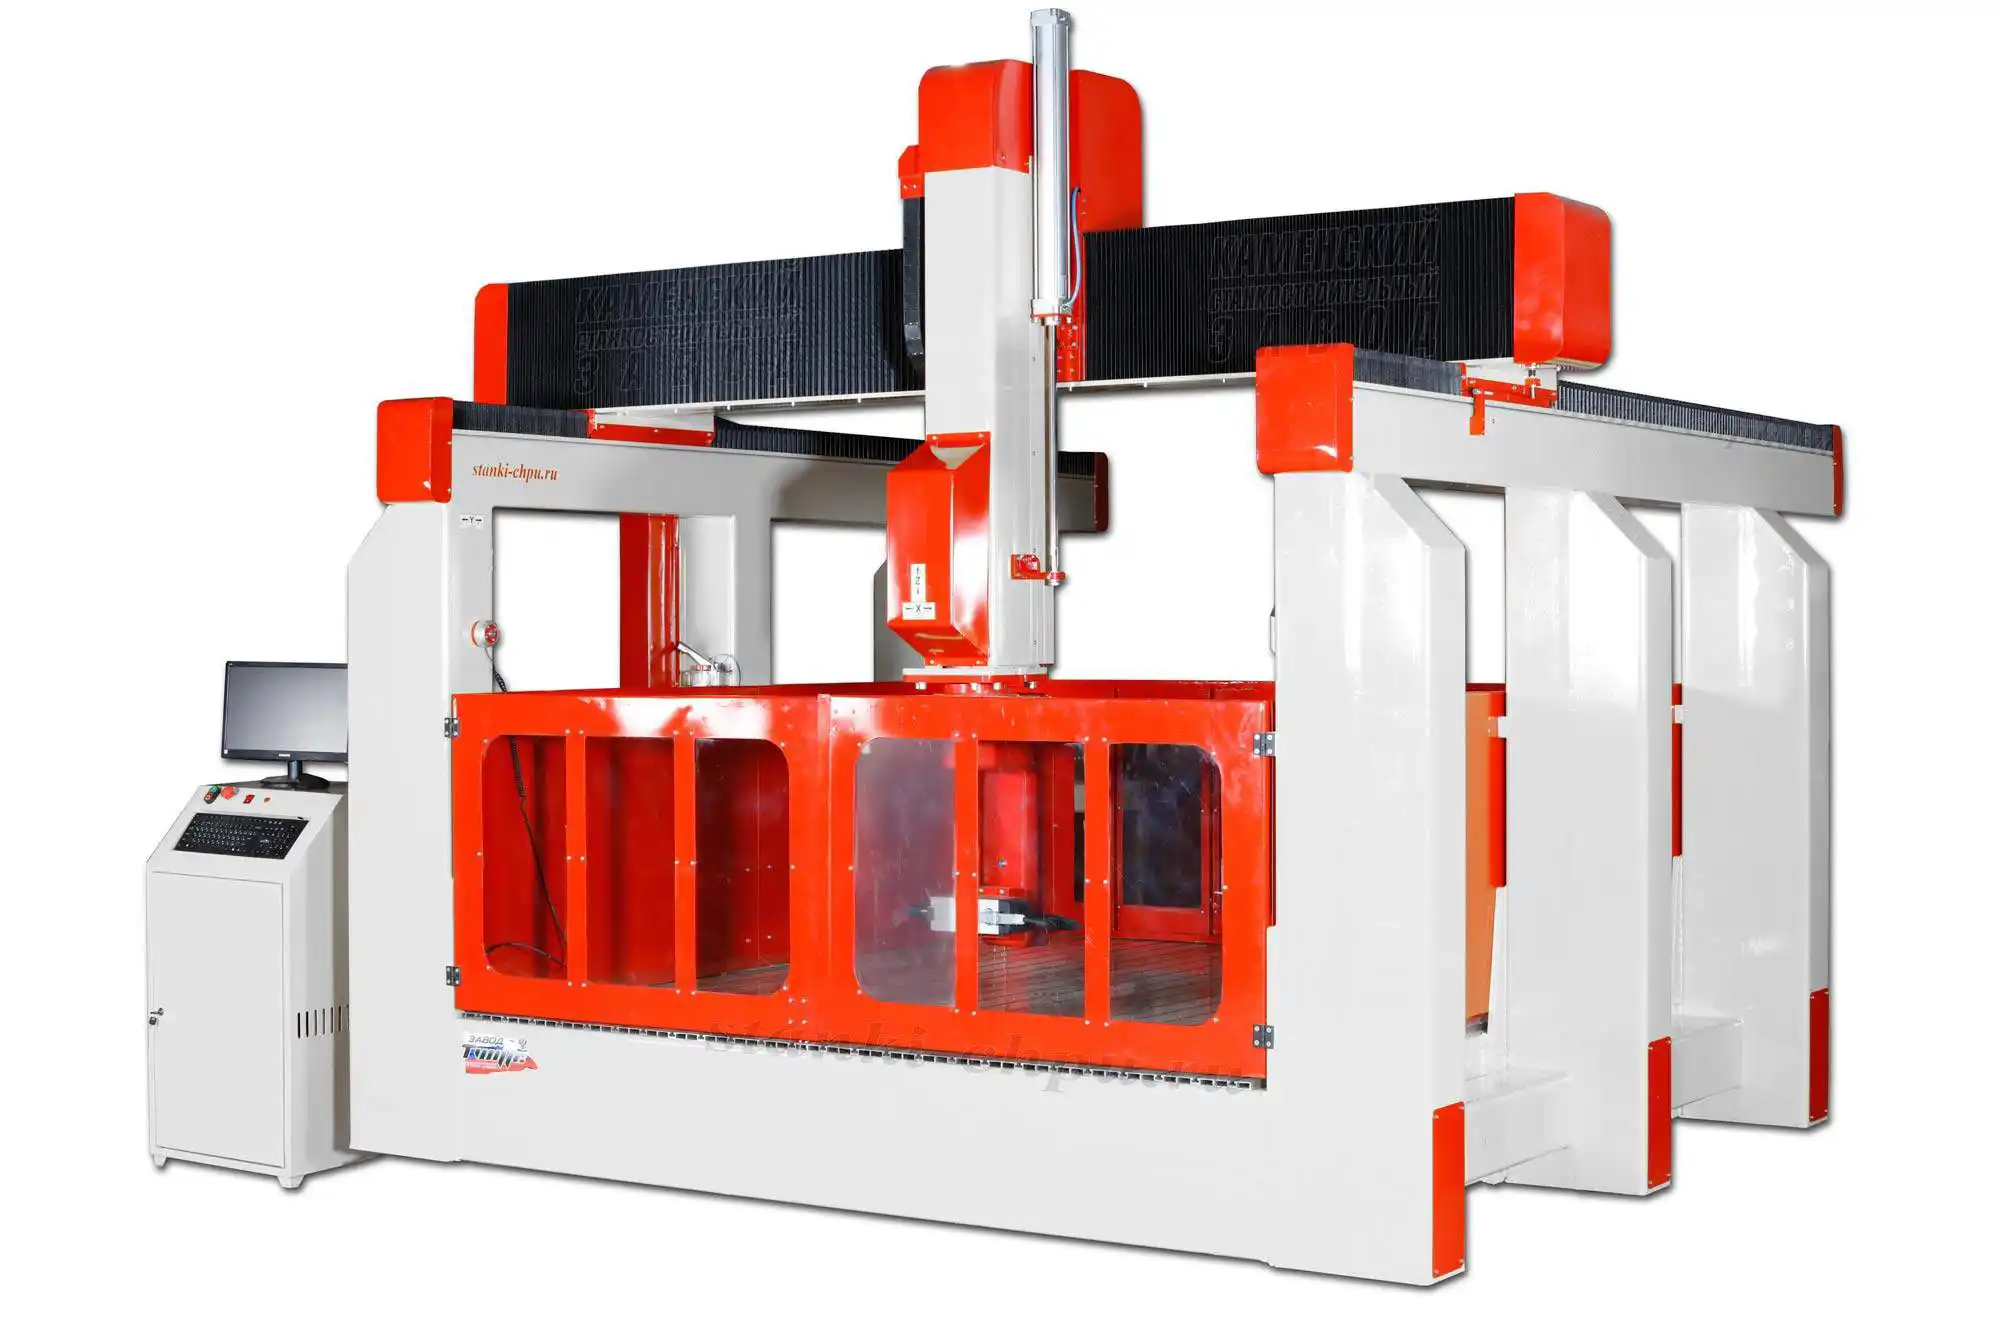
Карточка станка 17K → /product/16/
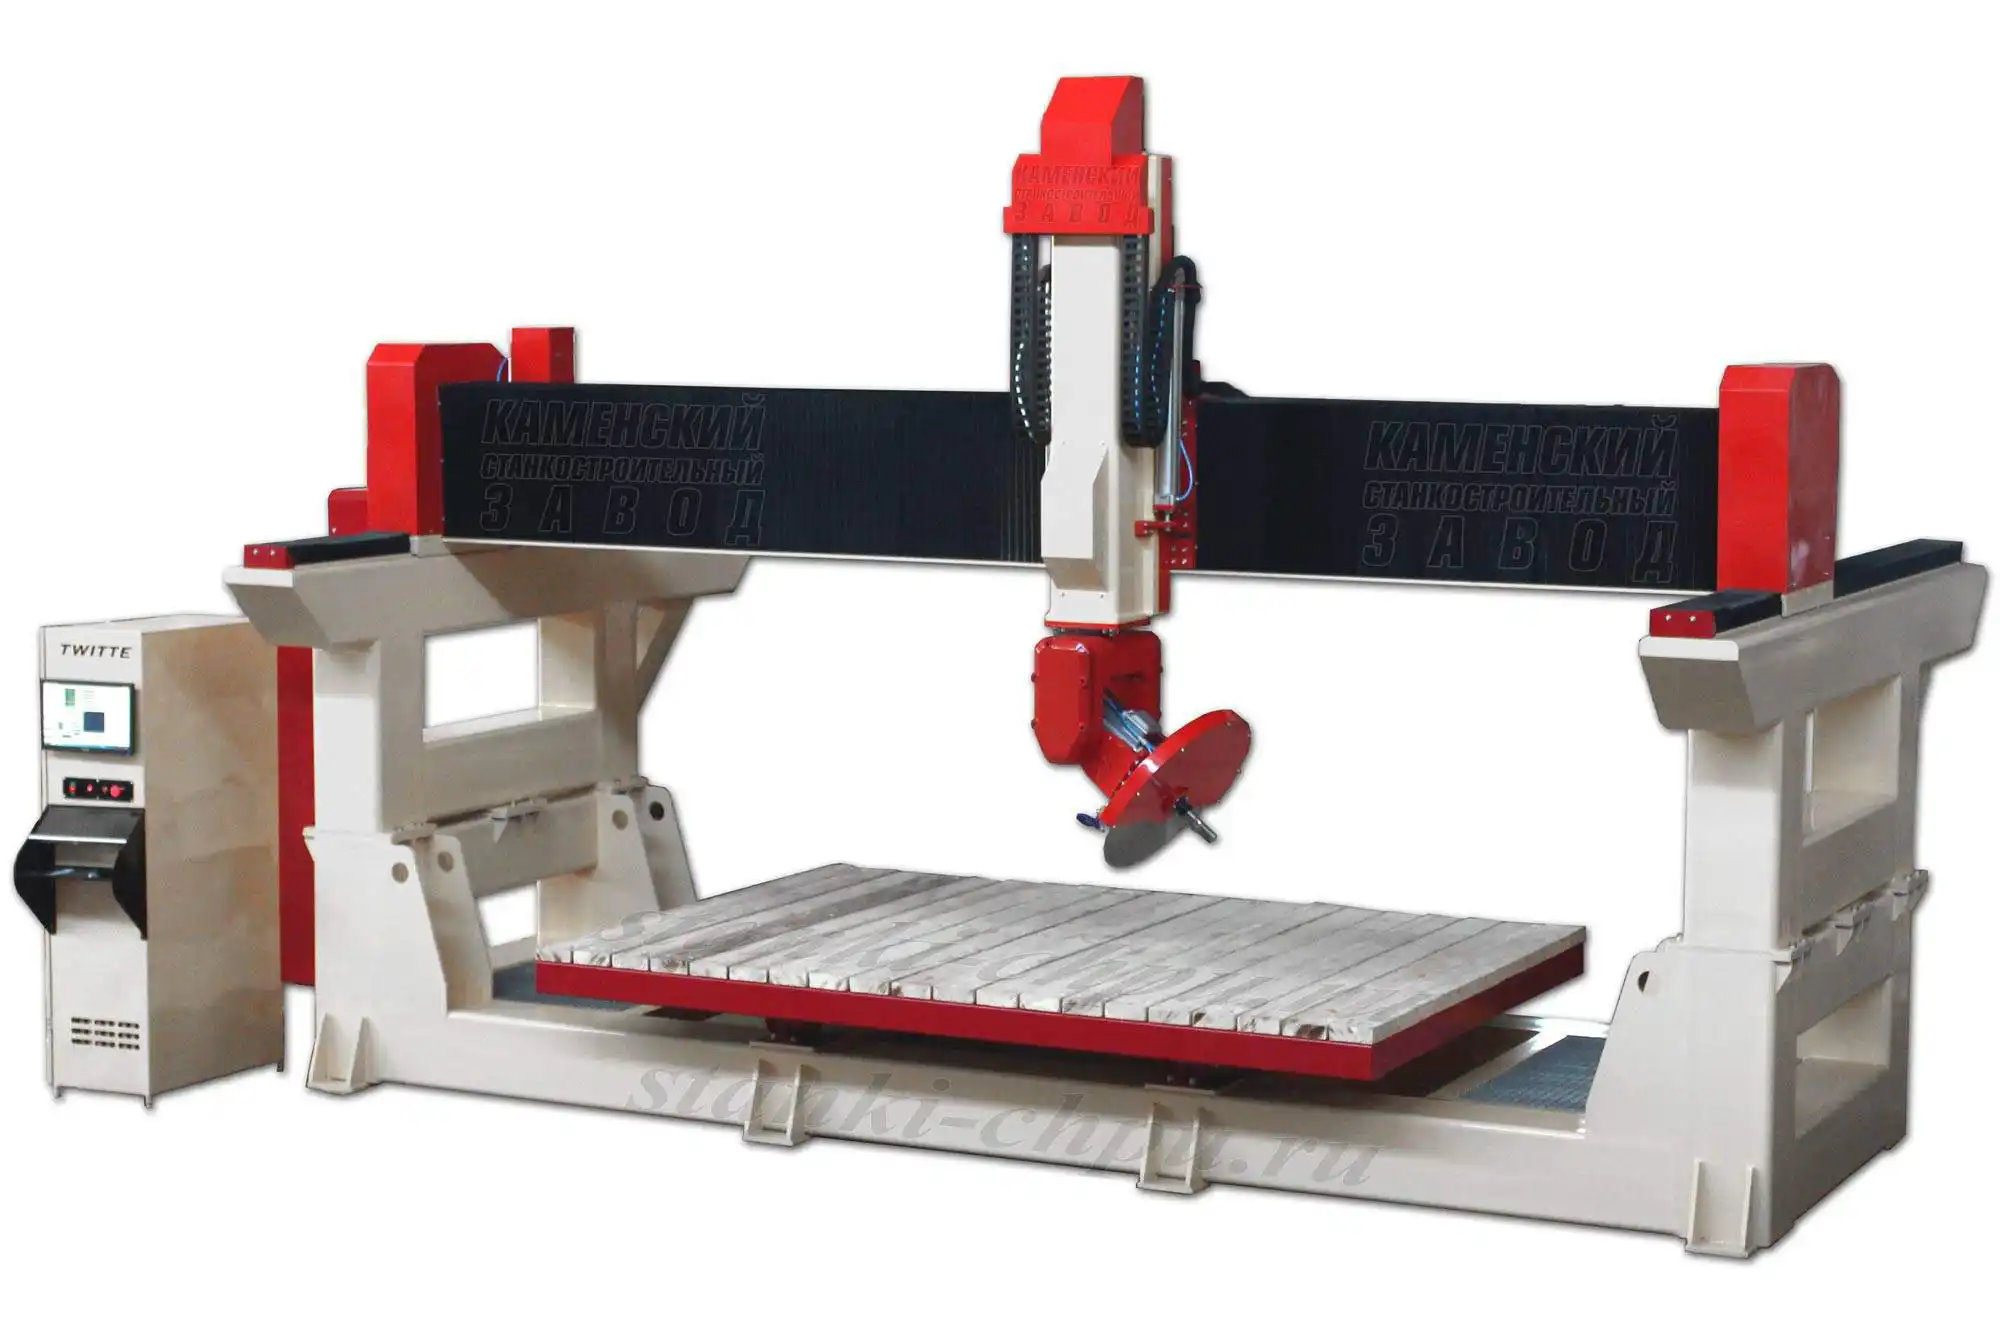
Карточка станка «МАСТЕР» → /product/20/
Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте люфт и точность. По экономике: гарантия 12 месяцев, рассрочка 0 % (7 333 ₽ × 12 месяцев по описанию карточки), средний чек изделия 300–1500 ₽ и окупаемость 2–4 месяца при 10 изделиях в день (данные описания карточки). Для школы экономика другая: станок окупается не деньгами, а уроками и проектами, которые на нём делают.
Модуль 13. Проекты и идеи: изделия для школы и малого дела
Карточка приводит идеи изделий: сувениры (брелоки, магниты, статуэтки), таблички (номерки, бейджи, указатели), упаковка (шкатулки, коробки), декор (панно, часы, рамки), канцелярия (органайзеры, подставки), игрушки (пазлы, конструкторы), украшения, интерьер (вешалки, крючки), музыка (медиаторы), изделия для питомцев и праздничный декор. Отдельно — прототипы: детали, корпуса, макеты.
Почему так. Учебный станок ценен не абстрактной «обработкой», а конкретными изделиями: они дают быстрый результат и мотивацию. Начинать стоит с 2D-раскроя и гравировки (быстро и безопасно), затем переходить к 2,5D, и только потом к 3D-рельефу. Так ученик проходит путь от простого к сложному, а учитель контролирует риск.
Проверка. Выберите три изделия по возрастанию сложности — табличку, шкатулку и панно с рельефом — и сделайте их по очереди. Для каждого запишите время, режим и расход материала: это и учебный журнал, и основа для расчёта себестоимости, если мастерская планирует зарабатывать.
Практикум: курсы оператора ЧПУ на практике — сувенир к уроку
Задача. Есть CNC MICRO, заготовка из дерева и набор фрез. Нужно изготовить учебное изделие с гравировкой и контуром: например, брелок-номерок или табличку. Пройти полный цикл от идеи до готового изделия.
Шаги. 1) Прочитайте паспорт: поле, оси, мощность, точность. 2) Проверьте механику: люфт по осям, затяжку цанги, чистоту ШВП. 3) Закрепите заготовку к жертвенному столу, проверьте неподвижность. 4) Установите фрезу (например, конусную V-биту для гравировки и концевую 3 мм для контура), проверьте биение. 5) Включите питание, проверьте E-STOP и лимиты, выполните Homing. 6) Задайте нули X и Y по углу заготовки, Z — по касанию поверхности. 7) Рассчитайте режим по дереву, начните с нижней границы. 8) Прогоните программу в воздухе, затем на обрезке на 60 % подачи. 9) Выполните изделие, при необходимости отшлифуйте и покройте лаком. 10) Уберите стружку, запишите параметры в журнал.
Чертёж и УП. Дополнительное задание: подготовьте чертёж изделия и программу. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы изделие читалось однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) нарисовать вектор или построить 3D-модель; 2) проставить габариты; 3) выгрузить DXF; 4) подготовить в ArtCAM 2D-гравировку и контур; 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Изделие совпадает с чертежом в пределах допуска; гравировка ровная, контур без сколов; заготовка не сместилась; фреза не сломалась; E-STOP проверен до запуска; параметры и файлы (чертёж, DXF, УП) записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у CNC MICRO? 100×100×70 — 150×150×70 мм. Этого хватает для сувениров, табличек и прототипов.
- Сколько осей у станка и как он устроен? Три оси (X, Y, Z), портальная конструкция с перемещением инструмента по трём взаимно перпендикулярным осям.
- Что такое субтрактивное производство? Технология, при которой деталь формируется удалением материала из заготовки вращающимся инструментом.
- Что приводят в движение ШВП и какой у них диаметр? Вращение шаговых двигателей передаётся на ШВП диаметром 12 мм; момент удержания двигателей — 1,1 Н·м.
- Какая точность позиционирования заявлена? ±0,05 мм.
- Какой шпиндель и какие фрезы? 800 Вт по характеристикам (в описании 300–400 Вт); цанга ER-11 допускает фрезы до 7 мм, обороты — до 12 000 об/мин.
- Какие материалы обрабатывает MICRO? Дерево, пластик, композитные материалы и цветные металлы.
- Можно ли поставить фрезу 10 мм? Нет, предел цанги ER-11 — 7 мм.
- Почему режимы с завода берут с оговоркой? Диапазоны в руководстве рассчитаны на более мощные и быстрые шпиндели; у MICRO потолок 12 000 об/мин и 800 Вт, поэтому берут нижнюю границу и лёгкую глубину.
- Как считаются шаги на миллиметр?
шаги двигателя × микрошаг ÷ ход передачи; при необходимости корректируют по факту:Steps_new = Steps_old × (заданное / фактическое). - Что входит в комплект безопасности? Защитный кожух с закрытой рабочей зоной, питание 220 В при безопасном токе, кнопка E-STOP, соответствие ФГОС.
- Где в Mach3 настраиваются оси и двигатели?
Config → Ports and Pins(оси, шаги, входы/выходы) иConfig → Motor Tuning(скорости, ускорения). - Что делают еженедельно? Смазывают ШВП и направляющие, проверяют люфт и затяжку, продувают электронику от пыли.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Подойдёт ли MICRO для школы и Кванториума? О. Да, станок категории «Учебные»: закрытая рабочая зона, E-STOP, питание 220 В при безопасном токе и соответствие ФГОС для уроков технологии и робототехники.
В. Какие стартовые режимы для дерева на MICRO? О. Держитесь нижней границы заводского диапазона: около 10 000–12 000 об/мин, подача порядка 1 000–2 000 мм/мин, малая глубина за проход, 1–2 зубая спиральная фреза до 7 мм. Точные значения подбирают пробным проходом.
В. Можно ли обрабатывать алюминий? О. Да, цветные металлы входят в список материалов, но нужен подходящий инструмент (2–3 зубая фреза с покрытием AlTiN), СОЖ и осторожный режим: слабый шпиндель не любит больших съёмов.
В. Почему в карточке указана мощность 800 Вт, а в описании 300–400 Вт? О. Это расхождение внутри самой карточки; фактическую мощность шпинделя уточняйте по паспорту поставки.
В. Что делать, если размеры «плывут»? О. Проверьте люфт при реверсе и калибровку шагов на миллиметр, а также затяжку цанги и жёсткость установки станка. На настольных станках люфт и податливая рама — частая причина.
В. Какую программу учить первой? О. Начните с ArtCAM для 2D-гравировки и контура, а управлять станком удобно через Mach3 или NC-studio. Для первых шагов этого достаточно.
В. Можно ли на MICRO зарабатывать? О. Карточка говорит о среднем чеке 300–1500 ₽ и окупаемости 2–4 месяца при 10 изделиях в день. На практике всё решает поток заказов и себестоимость, которую считают по журналу.
Глоссарий
- ЧПУ — числовое программное управление: станок выполняет программу, а не ручные движения.
- Субтрактивное производство — изготовление детали удалением материала.
- Портальная схема — конструкция, где инструмент перемещается по осям X, Y, Z на портале.
- ШВП — шарико-винтовая передача, превращает вращение в точное линейное перемещение.
- Шаговый двигатель — двигатель, поворачивающийся на шаг за импульс; момент удержания MICRO — 1,1 Н·м.
- ER-11 — цанговый зажим под хвостовики фрез до 7 мм.
- 2D / 2,5D / 3D — раскрой по контуру / обработка на нескольких уровнях / объёмный рельеф.
- V-бита — конусная фреза для гравировки.
- Жертвенный стол — подложка, которую можно прорезать без ущерба для стола.
- Vc (скорость резания) — скорость относительного движения фрезы и материала, м/мин.
- fz (подача на зуб) — путь одного зуба фрезы за оборот, мм.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Размеры «плывут», шаги теряются | Люфт в соединениях, перегрузка, завышена подача | Проверить люфт, снизить подачу и глубину |
| Поверхность с «волной» | Податливая рама, большой вылет фрезы, завышенный режим | Уменьшить съём, укоротить вылет, усилить крепление |
| Сколы по краю МДФ/фанеры | Up-cut фреза, большая подача на выходе | Взять фрезу с подрезкой вниз, снизить подачу |
| Фреза «уходит» из цанги | Загрязнён конус, слабая затяжка, биение | Очистить и протянуть цангу, проверить биение |
| Дребезг и «вой» при резании | Завышены обороты или подача для слабого шпинделя | Снизить режим, проверить заточку фрезы |
| Заготовка сместилась | Слабое крепление, скотч на пыльной поверхности | Обезжирить и закрепить надёжнее |
| Нарост на фрезе при алюминии | Нет СОЖ, низкая подача | Добавить охлаждение, поднять подачу |
| Гравировка рваная | Тупой кончик V-биты, люфт по Z | Сменить биту, проверить люфт по Z |
| Пыль летит по рабочей зоне | Нет отсоса, кожух неплотно закрыт | Включить аспирацию, проверить кожух |
| Станок «жужжит», но не двигается | Завышены ускорения, нет сигнала драйвера | Проверить Motor Tuning и подключение драйвера |
Мысли вслух: чего нет на форумах
Про настольные и учебные станки на форумах спорят много, но конкретика из карточки решает быстрее. Начнём с чисел. CNC MICRO — это рабочее поле 100×100×70 — 150×150×70 мм, шпиндель 800 Вт с цангой ER-11 под фрезы до 7 мм, обороты до 12 000 об/мин, точность ±0,05 мм, вес 11,5 кг и цена от 87 975 ₽.
Первое, о чём обычно молчат, — что «учебный» не значит «игрушечный». Те же ШВП, те же шаговые двигатели с моментом 1,1 Н·м, та же связка «CAM — контроллер — станок», что и у взрослых машин. Разница в масштабе и цене ошибки. Это на самом деле лучший способ учиться: навыки переносятся на любой станок, а первый неудачный проход стоит копейки, а не ремонта механизма.
Второе — расхождение в самой карточке. В характеристиках мощность шпинделя 800 Вт, а в описании — 300–400 Вт. Для новичка это ловушка: он читает одно число и планирует режим по второму. Правило простое: характеристики — это паспортная часть, описание — рекламная; спорные параметры подтверждают паспортом поставки. Поэтому режимы на MICRO начинают с нижней границы и поднимают по факту, а не «по цифре из текста».
Третье — почему режимы с завода нельзя копировать буквально. Руководство даёт, например, для МДФ 18 000–24 000 об/мин и подачи 3 000–6 000 мм/мин, но у MICRO потолок 12 000 об/мин и слабый шпиндель. Если поставить такие обороты, их просто не будет, а большая подача на слабом двигателе означает потерю шагов и «поплывшие» размеры. Реальный подход: обороты в пределах станка, глубина в разы меньше «взрослых» значений, и проверка пробным проходом.
Четвёртое — крепление. На форумах обсуждают фрезы и софт, а новичок чаще всего портит работу на крепеже: заготовка едет при боковой нагрузке, особенно на скотче по пыльной поверхности. Жертвенный стол и нормальные прижимы стоят дешевле испорченной заготовки и сломанной фрезы, а обезжиривание поверхности перед поклейкой — минута работы.
Пятое — пыль и уборка. Дерево, МДФ и композит дают мелкую пыль, которая оседает на ШВП и направляющих и работает как абразив. Экономия на отсосе оборачивается люфтом и ремонтом механики, а для класса это ещё и вопрос здоровья детей. Щётка и пылесос после каждого занятия стоят дешевле нового узла.
Шестое — экономика и ожидания. Карточка обещает средний чек 300–1500 ₽ и окупаемость 2–4 месяца при 10 изделиях в день. Это оптимистичный сценарий, и он работает только при потоке заказов и посчитанной себестоимости. Для школы метрика другая: окупаемость измеряется уроками, проектами и числом детей, которые впервые сделали реальную вещь своими руками. И это тоже честный результат.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- NASA. The Repair, Maintenance and Fabrication Facility in the Common Habitat Architecture (NASA Technical Reports, общественное достояние / PD). Об обрабатывающем центре как средстве вычитающего производства деталей: [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40].
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О жёсткости как важном факторе эффективности станка: [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787].
- Modern Machine-Shop Practice (Internet Archive, общественное достояние / PD). О вибрации, возникающей при недостаточной жёсткости: [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). Об оснастке, сокращающей время операции [чанк #12], и о разклинивающей оправке [чанк #173]: [открытый корпус: ia_jigs-and-fixtures-ocr_202005].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О ШВП как узле с податливостью: [открытый корпус: openalex_Twin-Control, чанк #138].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя из закалённой и шлифованной инструментальной стали, бронзовом заднем подшипнике, зазоре и масляной камере: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Режимы резания по материалам и правила выбора инструмента взяты из руководства завода docs/forum_content/MATERIALS_PROCESSING_GUIDE.md и базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Первые 30 дней оператора ЧПУ: пошаговая программа обучения —
/blog/pervye-30-dney-operatora-chpu-poshagovaya-programma-obucheniya - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Mach3: настройка и работа —
/blog/mach3-i-soft-dlya-chpu - NC-Studio: настройка и работа —
/blog/nc-studio-nastroyka-i-rabota - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Стратегии фрезерования в CAM: черновая и чистовая —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya
Станки для практики:
- Учебный станок CNC MICRO (этот курс) —
/product/2/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Фрезерный 5-осевой станок ЧПУ по камню 17K —
/product/16/ - 5-осевой фрезерный станок ЧПУ по дереву 17Д —
/product/17/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для MICRO: приёмка и паспорт → механика и крепление → проверка люфта и точности по осям → подбор фрезы и режима → симуляция и прогон в воздухе → пробная обработка на 60 % подачи → контроль размеров и журнал.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-micro-frezer-dlya-shkol-stanok-chpu-zavoda-tv · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-micro-frezer-dlya-shkol-stanok-chpu-zavoda-tv.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-micro-frezer-dlya-shkol-stanok-chpu-zavoda-tv.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-micro-frezer-dlya-shkol-stanok-chpu-zavoda-tv.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.