
Курс по станку Фрезерный 5-и осевой станок ЧПУ по камню 17K — ОГРОМНЫЕ размеры! — станок ЧПУ за (id 16): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Фрезерный 5-и осевой станок ЧПУ по камню 17K — ОГРОМНЫЕ размеры! — станок ЧПУ за (id 16): паспорт, устройство, настройка, обслуживание.
Курс по станку 5-осевой 17K по камню: паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: фрезерный 5-осевой станок ЧПУ по камню CNC-17K > (карточка /product/16/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17 > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17.ai.json; URL страницы > появится при публикации). > - Версия: 1.2 от 2026-10-08. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/16.md; руководство по материалам > /docs/forum_content/MATERIALS_PROCESSING_GUIDE.md; база знаний /docs/forum_content/CNC_KNOWLEDGE_BASE.md; > каталог /product/*.md; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „5-осевой 17K по камню: паспорт, устройство, > настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте первоисточник и автора; > ссылка обязательна. > - Смежные курсы серии: «Серия 777 с чугунной рамой», «ДЕРЕВО-КАМЕНЬ 6012/1212/1224», «SM PRO: > 5-осевой обрабатывающий центр», «Серводрайверы: подключение и настройка», «Механика ЧПУ: ШВП, > направляющие, люфты и жёсткость».
CNC-17K — самый крупный 5-осевой фрезерный станок с ЧПУ по камню в линейке завода, и для обучения ЧПУ программированию с нуля он интересен тем, что показывает пятую ось и работу с огромными заготовками. Тем, кто проходит курсы оператора ЧПУ, он даёт редкий навык: программировать не плоскую деталь, а объёмное тело, где фреза подходит под углом. А тому, кто хочет как научиться работать на станке с ЧПУ по камню осознанно, 17K даёт промышленную базу: чугунная несущая конструкция, косозубые рейки HIWIN, ШВП C3 по оси Z, направляющие HGH30/HGH45, серводвигатели Yaskawa/Delta и рабочие зоны вплоть до 20×70×10 метров.
Чему научитесь. Читать паспорт и карточку в связке «проект → габарит → параметр»; понимать 5-осевую кинематику и зачем нужны 4-я и 5-я оси; разбираться в чугунной конструкции и жёсткости; понимать роль сервоприводов, косозубых реек и ШВП C3; держать точность ±0,02 мм; крепить крупногабаритные заготовки; считать режимы резания по камню и подбирать алмазный инструмент; организовывать охлаждение и удаление шлама на большой площади; работать с постпроцессором для 5 осей; готовить УП; проводить первый запуск; обслуживать станок и диагностировать типовые сбои.
Предпосылки. Базовое понимание механики и электрики станка, навыки измерений (штангенциркуль, индикатор), знакомство с координатами и основами G-кода. Опыт работы на 3-осевом станке полезен, но не обязателен: разница в основном в дополнительных осях и масштабе.
Безопасность. Станок промышленный и очень крупный: портал и заготовки имеют массу в тонны. Держитесь вне зоны хода осей, не наклоняйтесь над столом при включённых приводах. Перед пуском убедитесь, что зона свободна по всему ходу: на 70-метровой зоне это отдельная процедура с двумя людьми. Каменная пыль (особенно кремнезёмная) — серьёзный респираторный риск, поэтому обработку ведут с водой и местным отсосом. Аварийный стоп должен быть доступен с рабочего места, а на больших станках — в нескольких точках. Вода и электрика несовместимы: пульт и шкафы держите вне зоны брызг. При снятии узлов отключайте питание и разряжайте конденсаторы. Никогда не оставляйте заготовку без крепления.

Содержание
- Обучение ЧПУ программированию с нуля: 5-осевой 17K
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Модельный ряд 17K: базовый, расширенный, гигант
- Модуль 3. 5-осевая кинематика: зачем четвёртая и пятая оси
- Модуль 4. Чугунная конструкция и жёсткость
- Модуль 5. Механика премиум: HIWIN, ШВП C3, HGH30/45, серводвигатели
- Модуль 6. Шпиндели 7,5–20 кВт с автосменой
- Модуль 7. Точность ±0,02 мм и калибровка пяти осей
- Модуль 8. Крепление крупногабаритных заготовок
- Модуль 9. Инструмент и режимы по камню
- Модуль 10. Охлаждение и шлам на большой площади
- Модуль 11. Система управления и ПО для 5 осей
- Модуль 12. Подготовка УП: 5-осевые траектории
- Модуль 13. Первый запуск и пробная обработка
- Модуль 14. Обслуживание и экономика
- Практикум: курсы оператора ЧПУ на практике — скульптура из гранита
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: 5-осевой 17K
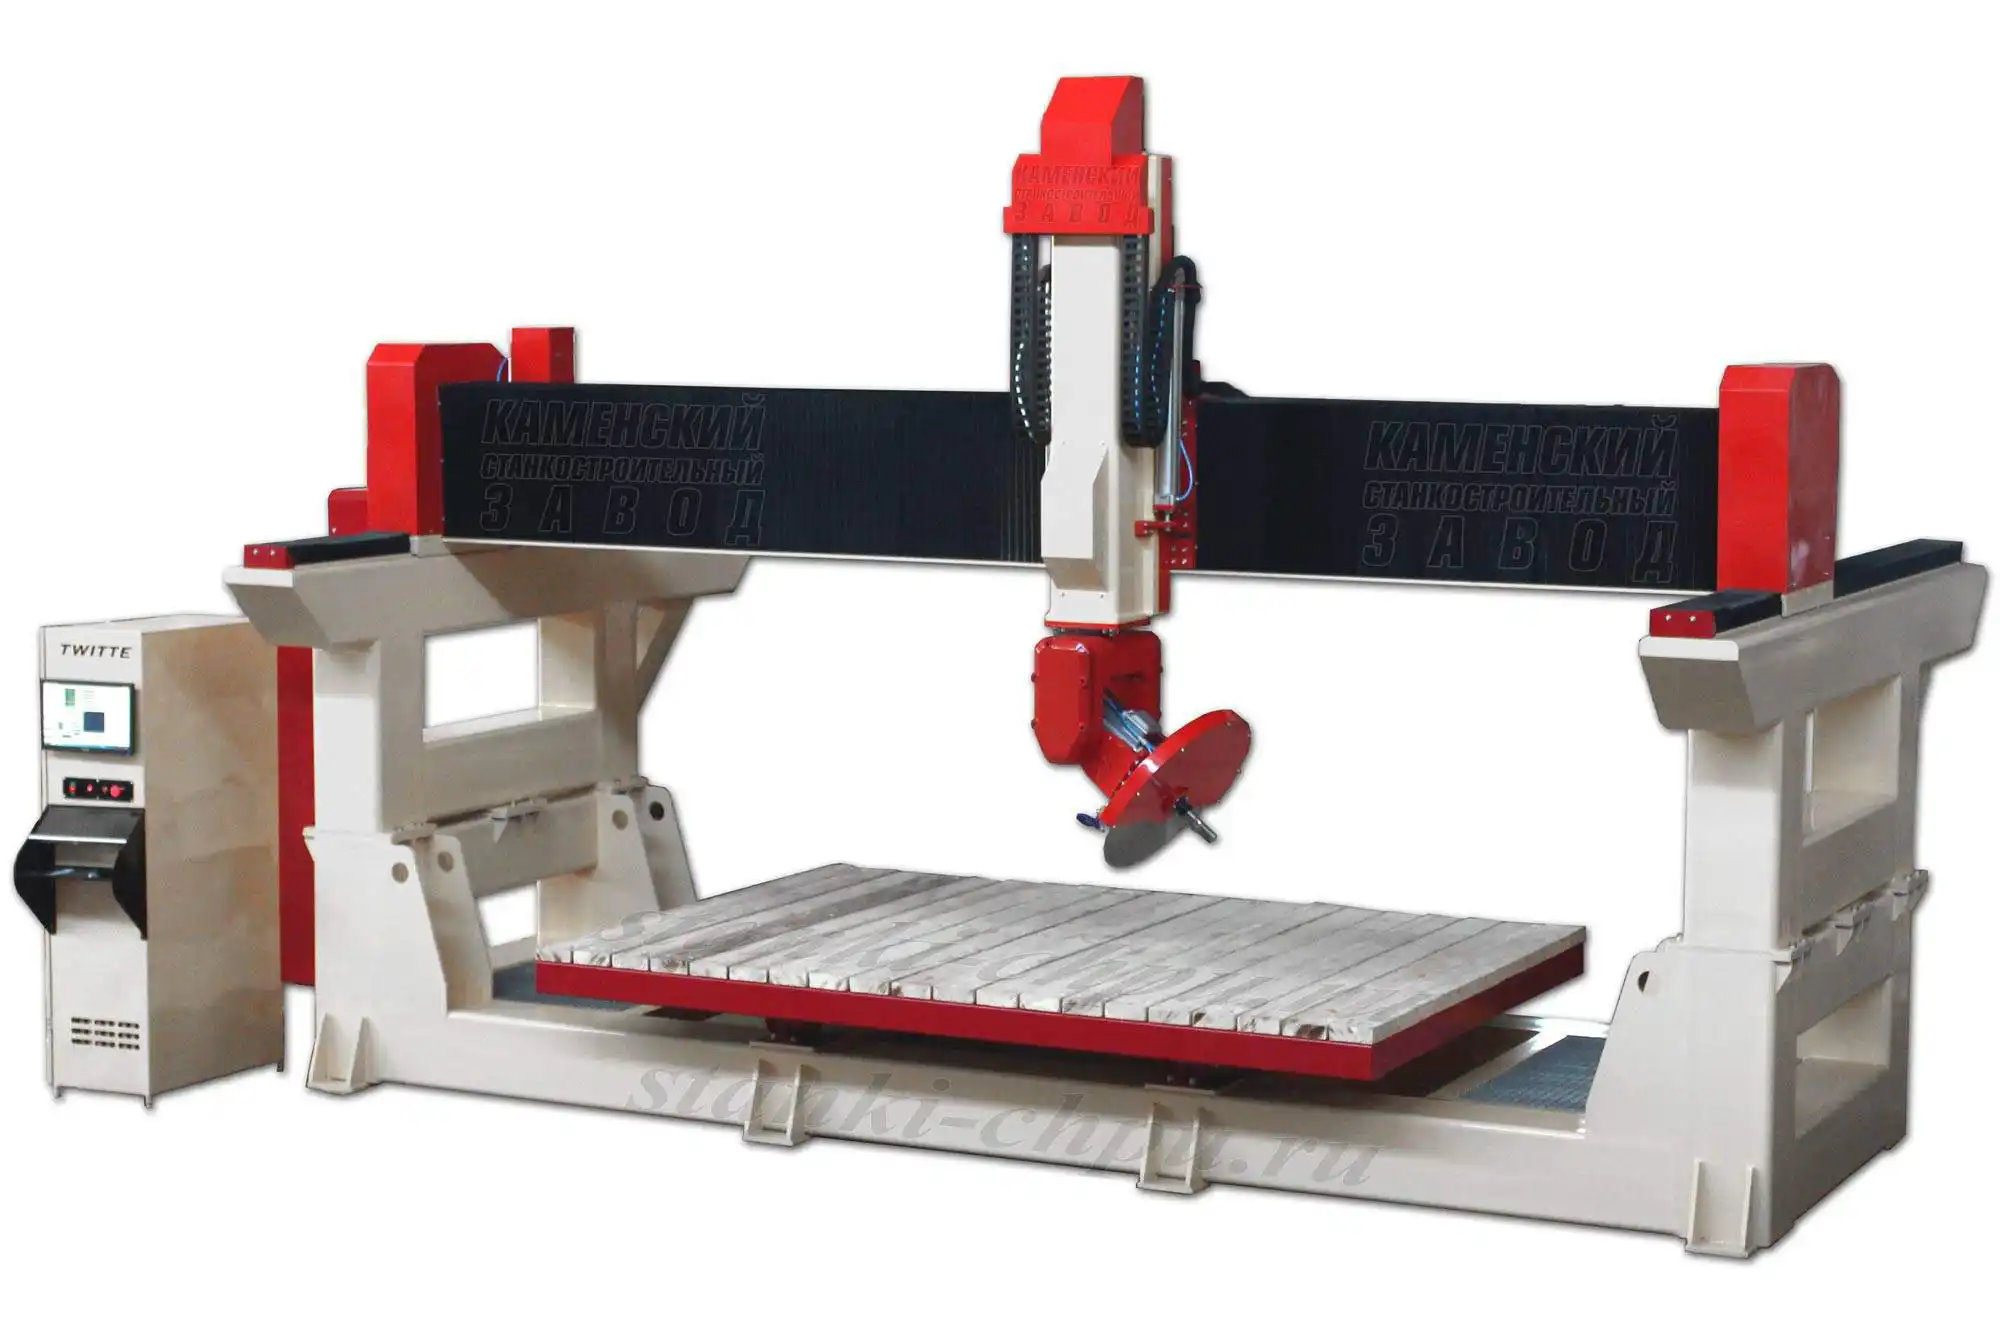
CNC-17K — станок категории «5-осевые» с рабочим полем до 20×70×10 метров и шпинделем 7,5–20 кВт с автосменой. Цена — от 2 890 000 ₽ (базовая версия), наличие — в наличии. Это станок по камню: гранит, мрамор, травертин, кварцит, базальт, искусственный камень.
Держите в голове цепочку. Модель готовят в CAM-системе; она превращается в G-код с пятью осями; контроллер ведёт оси, серводвигатели Yaskawa/Delta отрабатывают движение; косозубые рейки HIWIN и направляющие двигают чугунный портал, а ШВП C3 держит глубину по Z; шпиндель снимает камень абразивным инструментом с водой. Пятая ось наклоняет инструмент, и заготовка обрабатывается не «сверху», а под нужным углом. Каждое звено проверяется отдельно, и в этом практика курса.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «5 осевой станок - поворотная голова b/c. вопросы по постройке. начало.», «станок чпу 5 осевой» и «HEIDENHAIN TNC620 vs iTNC530 для 5 осей»; по камню — «Оборудование для гравировки портретов на (камне) граните», «Постройка виброударного гравировального станка по камню» и «Оцените станок для обработки камня»; по механике — «Портальник 3000х1500. На сервомоторах Panasonic.» и «Помогите выбрать портальный фрезер для блока цилиндров». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
CNC-17K — станок категории «5-осевые» с рабочим полем до 20×70×10 метров (ширина до 20 м, длина до 70 м, высота до 10 м) и шпинделем 7,5–20 кВт с автосменой. Цена — от 2 890 000 ₽, наличие — в наличии. Производство 100 % российское, завод в Каменске-Шахтинском.
Почему так. В карточке важно видеть связку «проект → габарит → параметр». Станок покупают не «под деталь», а под проект: скульптуру в полный рост, колонну, архитектурный элемент. Поэтому первым делом смотрят не мощность, а рабочую зону. Вторая по значимости характеристика — число осей: пять осей означают, что станок режет не только сверху, но и под углом, то есть делает объёмные формы, недоступные 3-осевому станку. Третьим идёт шпиндель: 7,5 кВт в начале диапазона и 20 кВт в максимуме — это разница между чистовой доводкой мрамора и черновым съёмом гранита.
Проверка. Выпишите четыре числа: рабочую зону, число осей, мощность шпинделя и цену. Сверьте с проектом: какая максимальная заготовка, нужны ли поднутрения, какова твёрдость породы. Отдельно уточните версию: базовой хватает для памятников и бюстов, расширенной — для серийного производства и крупных памятников, «гигант» — под архитектурные проекты. Это не «одна модель с опциями», а разные классы задач и цены.
Модуль 2. Модельный ряд 17K: базовый, расширенный, гигант
Модельный ряд серии: БАЗОВЫЙ (от 2 890 000 ₽) с зоной 1500×1500×800 — 2100×4000×1000 мм; РАСШИРЕННЫЙ (от 5 850 000 ₽) с зоной до 5000×10000×2000 мм; ГИГАНТ (от 12 500 000 ₽) с зоной до 20×70×10 метров, под заказ.

Почему так. Разница между версиями не в «мощнее/слабее», а в масштабе. Базовый станок закрывает памятники и бюсты; расширенный — серийное производство и крупные памятники; гигант — архитектурные проекты, скульптуры в полный рост, колонны любой высоты. Выбирают по проекту: если нужно сделать колонну высотой в дом, базовая версия физически не подойдёт, как бы хорошо её ни настроили.

Проверка. Сопоставьте габарит вашего проекта с зоной версии. Проверьте, что хода по высоте хватает под самую высокую заготовку вместе с установкой и прижимами. Затем прикиньте логистику и фундамент: «гигант» с зоной до 70 метров — это уже не «станок в мастерской», а элемент производства с отдельным помещением, и его версию выбирают не «с запасом на будущее», а под реальный поток проектов.
Модуль 3. 5-осевая кинематика: зачем четвёртая и пятая оси
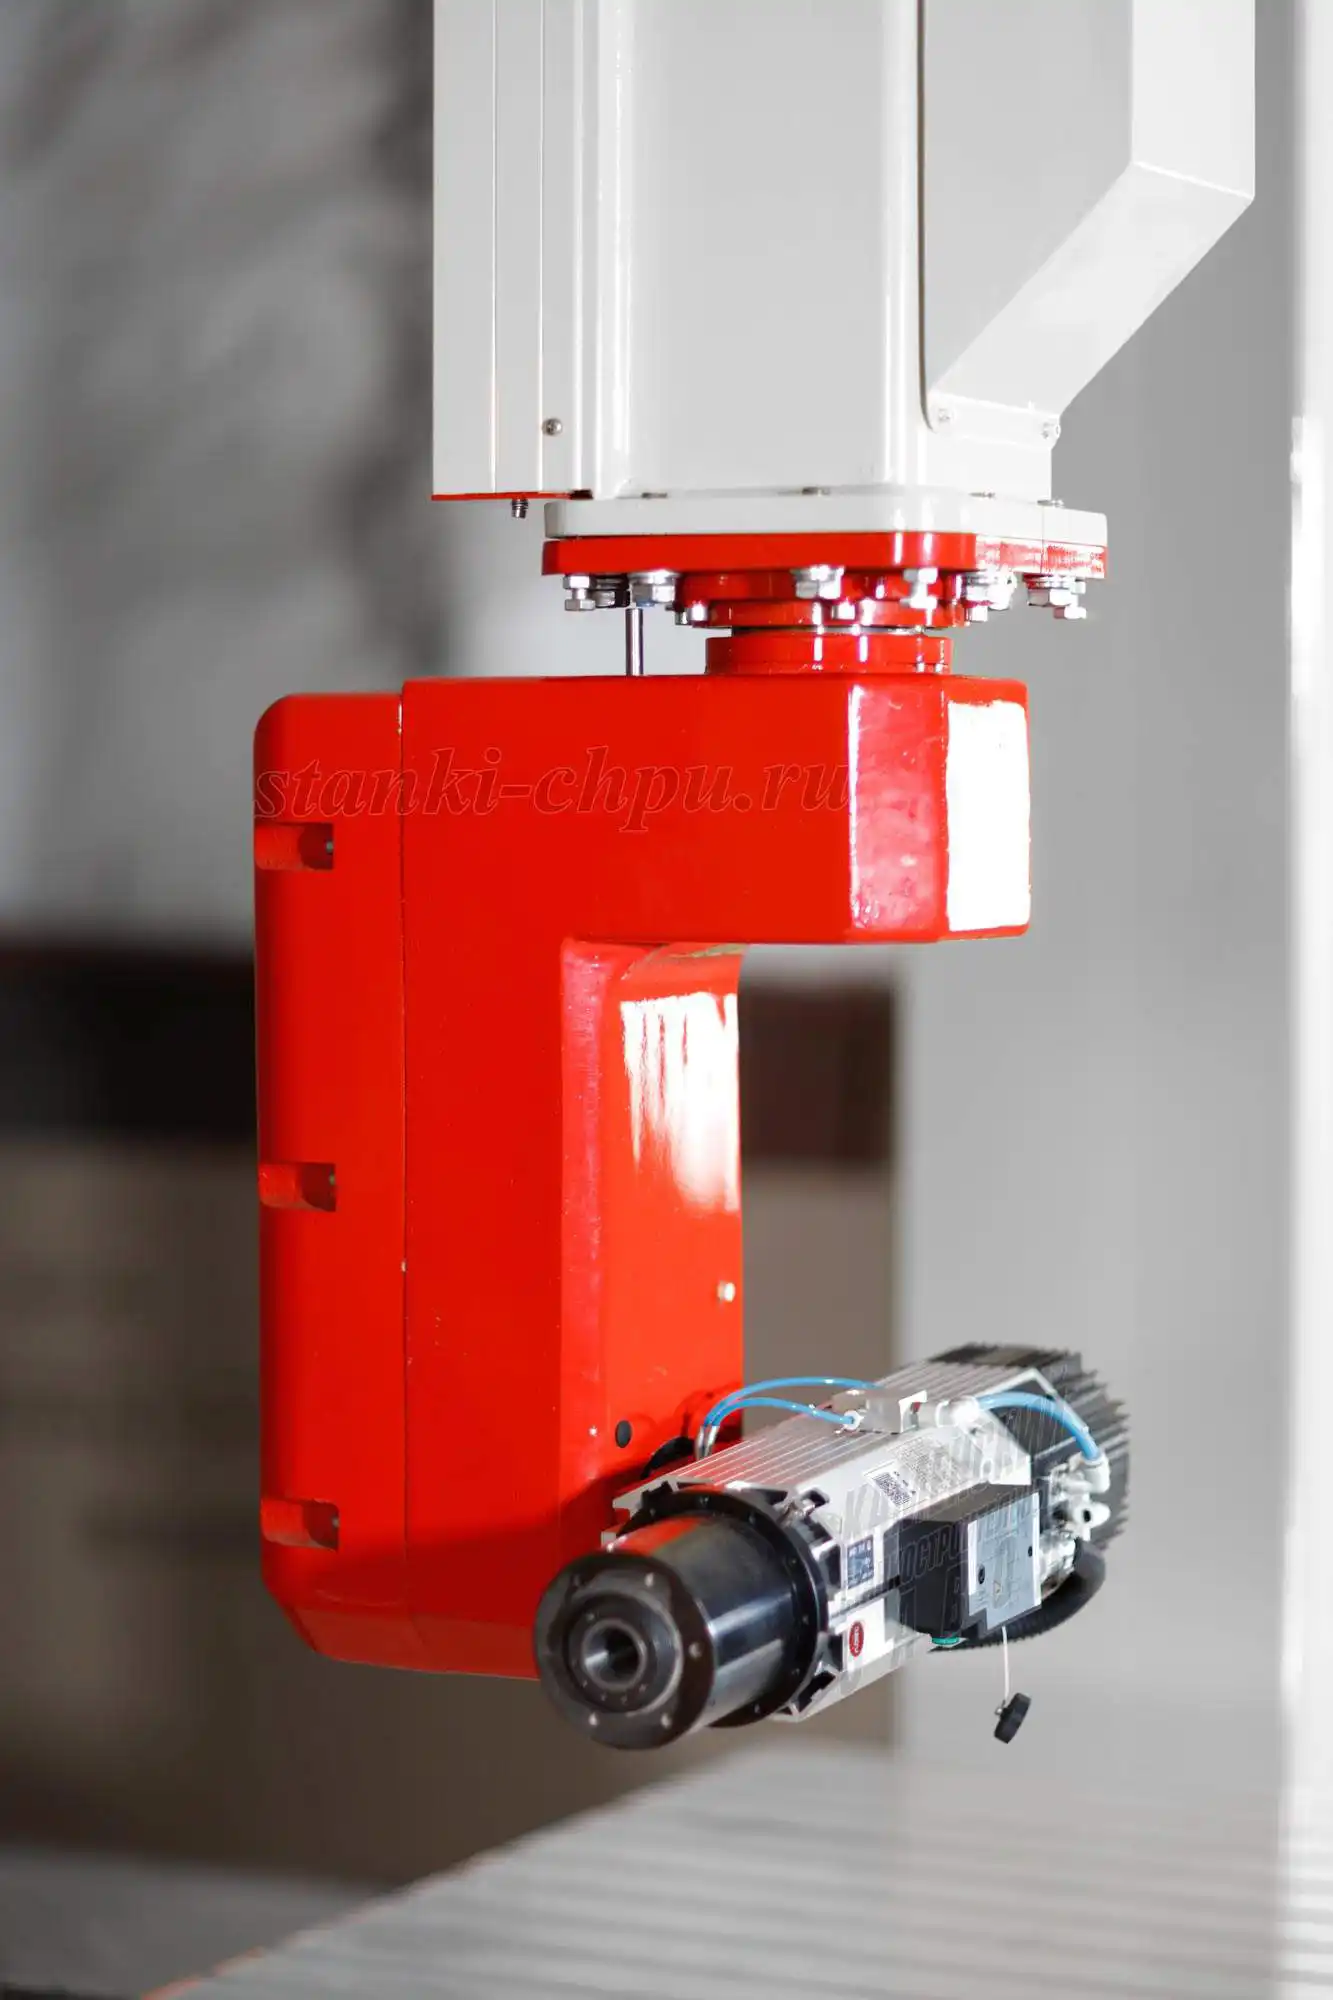
5-осевая обработка добавляет к привычным X, Y и Z две поворотные оси. В классической компоновке это наклон инструмента (или заготовки) в двух плоскостях. На практике фреза подходит к материалу под углом, и станок обрабатывает поднутрения, глубокие карманы и объёмные формы.
Почему так. Три оси позволяют обработать поверхность только «сверху» — фреза вертикальна. Пятая ось наклоняет инструмент, и вы получаете доступ к боковым поверхностям и сложным формам, недоступным 3-осевому станку. Классическая аналогия — делительная головка на фрезере, которая точно поворачивает деталь для обработки по окружности [открытый корпус: ia_elementarymachi01palmgoog, чанк #148]; 5-осевая схема развивает эту идею до двух дополнительных осей. Об устройстве самой поворотной головы b/c и её постпроцессоре идёт речь в форумной теме «5 осевой станок - поворотная голова b/c. вопросы по постройке. начало.», а тема «HEIDENHAIN TNC620 vs iTNC530 для 5 осей» — про то, что реализация пятой оси бывает разной и прямо влияет на постпроцессор.
Проверка. Прогоните пробный наклон по обеим дополнительным осям и убедитесь, что серводвигатели отрабатывают его плавно, без рывков и ошибок позиционирования. Отдельно проверьте возврат в исходное положение: ошибка возврата по поворотной оси на длинной программе накапливается. Главная сложность 5 осей не в механике, а в программировании — траектория и постпроцессор должны корректно пересчитывать наклоны инструмента, и об этом модули 11 и 12.
Модуль 4. Чугунная конструкция и жёсткость
Несущая конструкция CNC-17K выполнена из чугуна: чугунный портал (гасит вибрации, что важно для гранита), чугунные стойки, чугунная ось Z (для глубокого врезания в твёрдый камень) и нижняя чугунная связь, полностью исключающая люфты.
Почему так. На огромных вылетах жёсткость важнее всего: недостаточно жёсткая конструкция не режет точно, как бы хорошо ни была настроена программа [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787]. Чугун гасит вибрации лучше стали, а на граните вибрация оставляет «рябь» и выкрашивание кромки. Когда жёсткости не хватает, силы резания раскачивают узел, и на поверхности появляется волна [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645]. Нижняя связь замыкает силовой контур и не даёт порталу «раскрываться» на длинном ходу. Жёсткость в моделировании считают отдельным параметром конструкции, а не побочным эффектом: податливость узлов учитывают при расчёте поведения станка [открытый корпус: openalex_Twin-Control, чанк #143].
Проверка. Осмотрите литые узлы на отсутствие трещин, проверьте затяжку крепежа и посадку портала на направляющие. Убедитесь, что основание станка выставлено по уровню. На 17K это особенно важно: пролёты и нагрузки здесь на порядок больше, чем на настольных станках, и перекос основания на десяти метрах превращается в перекос по всей зоне.
Модуль 5. Механика премиум: HIWIN, ШВП C3, HGH30/45, серводвигатели
Механика серии премиум-класса: косозубые рейки HIWIN (плавное перемещение без рывков и вибраций), ШВП C3 по оси Z (точность позиционирования до ±0,02 мм), направляющие HGH30/HGH45 (экстремальные ударные нагрузки), серводвигатели Yaskawa/Delta (высокий момент и надёжность).
Почему так. На длинных осях X и Y рейка практичнее винта сразу по двум причинам. Первая: геометрическая — длинный винт сложно держать жёстким, а косозубая рейка зацепляется плавнее, и нагрузку несут несколько зубьев одновременно: в классических описаниях реечного привода спиральная шестерня касается не одного зуба, а минимум четырёх, и движение выходит непрерывным и плавным [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414]. Вторая: тепловая — к ней вернёмся в «Мыслях вслух», но коротко: стальной винт длиной метр при нагреве на 5 °C удлиняется на 0,06 мм, а это втрое больше заявленных ±0,02 мм, поэтому по X и Y длину берут на себя рейки, а точный винт оставляют там, где ход короткий, — по Z. По оси Z точность держит ШВП класса C3: шарико-винтовую передачу в расчётах станков моделируют отдельным узлом с податливостью [открытый корпус: openalex_Twin-Control, чанк #138]. Направляющие с четырьмя рядами шариков — решение из линейных (rolling) подшипниковых технологий, которое по сочетанию характеристик, цены и надёжности занимает ведущее положение [открытый корпус: openalex_Twin-Control, чанк #320]. Серводвигатели вместо шаговых нужны для большого момента и точного удержания: на крупном портале потери шагов были бы критичны.
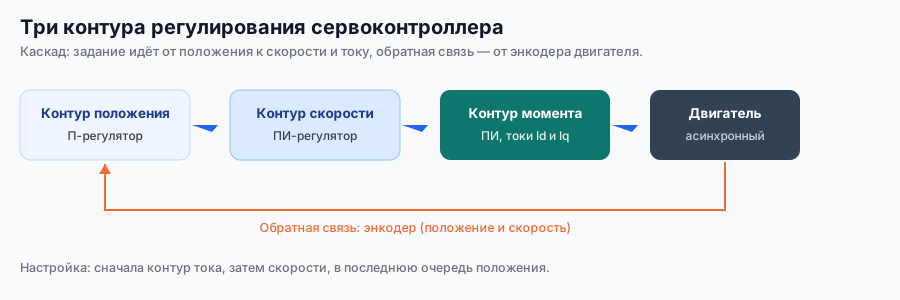
Проверка. Проверьте зацепление реек и люфт при реверсе, обратите внимание на работу сервоприводов (ошибки слежения). Прогоните быстрые ходы и убедитесь, что нет рывков и перегрева приводов. Тема «Портальник 3000х1500. На сервомоторах Panasonic.» — как раз про серво-порталы: их настройка сложнее шаговых, зато момент и точность выше; подробности по приводам — в курсе «Серводрайверы: подключение и настройка».
Модуль 6. Шпиндели 7,5–20 кВт с автосменой
Шпиндели серии — 7,5–20 кВт с автосменой инструмента. Такой диапазон мощности нужен для глубокого врезания в твёрдый камень и для производительного съёма.
Почему так. Камень требует момента и устойчивости: абразивный инструмент работает медленно и под нагрузкой. Чем мощнее шпиндель, тем глубже можно врезаться и тем быстрее идёт съём, но всё упирается в жёсткость конструкции и возможности инструмента. Ресурс шпиндельного узла держится на материалах и зазорах: передний подшипник шпинделя делают из закалённой и шлифованной инструментальной стали, задний — бронзовый, с нормированным зазором по диаметру, а корпус имеет камеру для масла [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346]. Именно поэтому на шпинделе строго следят за смазкой и нагревом: зазор и масляная камера рассчитаны на рабочий тепловой режим, и перегрев его нарушает.
Проверка. Проверьте биение инструмента, работу системы охлаждения шпинделя (водяного или воздушного, по комплектации) и корректность автосмены: инструмент должен меняться без ударов. Автосмена экономит время, когда программа содержит несколько операций без ручной смены фрезы, но за оснасткой нужно следить: забитая или загрязнённая оправка даёт биение и быстрый износ инструмента.
Модуль 7. Точность ±0,02 мм и калибровка пяти осей
Заявленная точность позиционирования по оси Z (ШВП C3) — до ±0,02 мм. На 5-осевом станке точность складывается из точности каждой оси и корректности поворотных осей.
Почему так. Ошибка в коэффициенте — систематическая ошибка размеров, и на большом поле она масштабируется: промах в 0,1 % на десяти метрах — это сантиметр. Для линейных осей шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту: Steps_new = Steps_old × (Commanded / Actual). Поворотные оси калибруют аналогично, но не в шагах на миллиметр, а в импульсах на градус. Проверяют точность не «на глаз», а тестовыми прогонами: в метрологии станков для этого есть тесты по диагоналям рабочего объёма, которые за один быстрый проход дают оценку объёмной точности и перпендикулярности пар осей [открытый корпус: openalex_Twin-Control, чанк #397].
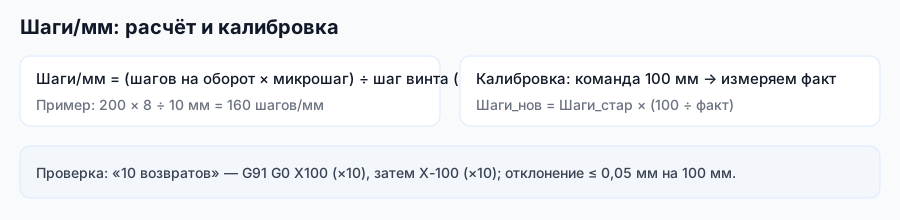
Проверка. Задайте длинное перемещение по X и Y и измерьте факт; для поворотных осей проверьте, что наклон отрабатывается точно и возвращается в исходное положение. Особая тонкость 5 осей — взаимная геометрия: «центр вращения» поворотных осей должен совпадать с ожидаемым постпроцессором. Если центр задан неверно, траектория «поплывёт» на наклонных участках, а на плоских всё будет идеально. Поэтому после сборки и после ремонта проверяют именно геометрию осей, а не только линейные коэффициенты.
Модуль 8. Крепление крупногабаритных заготовок
Крупные каменные заготовки (плиты, блоки, колонны) крепят на специальных приспособлениях: упоры, прижимы, клинья, иногда — на массивной плите-подставке. На гигантских зонах крепление становится отдельной инженерной задачей.
Почему так. Каменный блок тяжёлый, но и он может «поехать» при боковой нагрузке. Плохое крепление — частая причина брака: деталь играет, кромка рвётся, режим срывается. На большом поле к этому добавляются проседание основания и перекосы, поэтому крепление во всех случаях должно защищать и деталь, и поверхность стола. Для очень крупных заготовок заранее продумывают порядок обработки: где будут опоры, как станок объедет крепёж, нет ли «мёртвых зон», куда инструмент не доедет. Это планируют на этапе УП, а не в процессе.
Проверка. Закрепите заготовку, проверьте её неподвижность (для больших блоков — с контролем по нескольким точкам) и плоскость установки. Убедитесь, что прижимы не мешают ходам инструмента, и прогоните программу в воздухе на быстрых ходах, чтобы увидеть возможные столкновения с крепежом.
Модуль 9. Инструмент и режимы по камню
Камень обрабатывают абразивным инструментом с алмазным напылением: алмазные фрезы и боры сошлифовывают материал. Для твёрдых пород (гранит, базальт) нужен более стойкий инструмент, для мягких (мрамор, известняк, травертин) — режим полегче. Обороты считают от скорости резания
n = 1000 × Vc / (π × D),
подачу — от подачи на зуб
F = fz × z × n.
Здесь n — обороты шпинделя (об/мин), D — диаметр инструмента (мм), Vc — скорость резания (м/мин), F — минутная подача (мм/мин), fz — подача на зуб (мм), z — число зубьев.
Почему так. Камень твёрже стального лезвия, поэтому резание идёт абразивом, а не срезанием стружки. Принцип абразивной обработки стар и хорошо изучен: ещё до искусственных абразивов («карборунда» — карбида кремния) в мастерских использовали естественные абразивы, а с их появлением стало возможным массово обрабатывать твёрдые материалы [открытый корпус: ia_advancedgrindin00jonegoog, чанк #536]. Износ абразивного слоя виден косвенно — по росту мощности привода при той же подаче [открытый корпус: openalex_Twin-Control, чанк #490]. Готовые стартовые режимы по материалам даёт заводское руководство (MATERIALS_PROCESSING_GUIDE.md):
| Материал | Обороты, об/мин | Подача, мм/мин | Глубина, мм/проход | Инструмент |
|---|---|---|---|---|
| Гранит | 12 000–18 000 | 200–600 | 0,5–2 | алмазная фреза |
| Мрамор | 12 000–18 000 | 300–800 | 1–3 | алмазная фреза |
| Искусственный камень (Кориан) | 15 000–20 000 | 1 000–2 000 | 2–4 | VHM, алмазная |
Из формулы видно и обратное: при гранитных оборотах 12 000 об/мин алмазная фреза Ø12 мм даёт скорость резания Vc = π × 12 × 12 000 / 1000 ≈ 452 м/мин. Это ориентир для подбора: если поставить фрезу меньшего диаметра и оставить обороты, скорость резания упадёт и кромка начнёт «полировать» вместо съёма. Формула особенно нужна, когда вы меняете инструмент или шпиндель. Пример: фреза Ø12 мм работала на 12 000 об/мин; чтобы при замене на Ø6 мм сохранить ту же скорость резания, обороты нужно удвоить — n₂ = 12 000 × 12 / 6 = 24 000 об/мин. Такой рост выдержит не каждый шпиндель и не каждый инструмент, поэтому на практике обороты оставляют в паспортном диапазоне, а подачу снижают. Отдельных цифр по базальту и кварциту в заводских материалах нет: их ведут от гранитных режимов, уменьшая съём, и обязательно проверяют пробным проходом на обрезке.

Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте шлам и кромку, затем поднимайте. Для каждой породы держите свои режимы в журнале и не путайте твёрдость со «сложностью»: гранит твёрдый и абразивный, мрамор мягче, но склонен к сколам по прожилкам, поэтому режим подбирают и под породу, и под конкретную заготовку — иногда по пробному проходу на обрезке.
Модуль 10. Охлаждение и шлам на большой площади
На 17K вода нужна и для шпинделя (охлаждение), и для зоны реза: она отводит тепло и выносит шлам. На больших площадях к этому добавляется организация водоотведения по всей зоне.
Почему так. Каменная пыль и шлам абразивны: они ускоряют износ направляющих и зацепления, если их не убирать. На огромной зоне станка шлам оседает вдоль хода портала, и защита механики становится отдельной задачей. Отвод продукта резания — общее условие нормальной работы: если шламу некуда деваться, он перетирается, греет кромку и портит поверхность. Шлам убирают только после остановки шпинделя, а воду в контуре шпинделя держат чистой: мутная жидкость хуже отводит тепло.
Проверка. Проверьте работу подачи воды и водосбора на пробном проходе, уберите шлам после смены. Осмотрите направляющие и зону зацепления реек на предмет набившегося абразива. На больших станках удобно организовать постоянную уборку по графику, иначе шлам накапливается быстрее, чем его успевают убирать.
Модуль 11. Система управления и ПО для 5 осей
Станок работает с типовым набором ПО завода: ArtCAM — подготовка управляющих программ, Mach3 — управление станком с ПК, NC-studio — пультовое управление на DSP-платформах. Подключение — по USB или Ethernet.
Почему так. Трёхосевой профиль и 5-осевой профиль — разные задачи, и оператору важно не «какая программа», а где в ней менять параметры и как безопасно запустить УП. Конфигурация станка в Mach3 хранится в профиле и настраивается через Config → Ports and Pins (назначение осей, шагов, входов и выходов) и Config → Motor Tuning (скорости, ускорения, импульсы на оборот); NC-studio даёт окна Auto/Manual и меню с горячими клавишами; ArtCAM готовит программу под конкретный постпроцессор. Связка «CAM → постпроцессор → контроллер» должна быть согласована, иначе программа уйдёт не туда или перепутает углы с миллиметрами. Постпроцессор должен понимать тип поворотных осей (голова или стол), их направление и центр вращения; взаимодействие узлов и приводов настраивается так же тщательно, как на малых станках, вплоть до моделирования податливости узлов [открытый корпус: openalex_Twin-Control, чанк #138].
Проверка. Загрузите простую 5-осевую программу, проверьте, что система видит все пять осей и лимиты, и выполните пробный проход без заготовки. Порядок подготовки УП: модель → стратегия обработки → постпроцессор под ваш контроллер → проверка в симуляторе → загрузка. На 5-осевом станке симуляция перед первым проходом особенно важна: ошибку в наклоне на реальной заготовке уже не исправить.
Модуль 12. Подготовка УП: 5-осевые траектории
5-осевые траектории бывают трёх классов: позиционная 3+2 (заготовка или инструмент наклоняются и фиксируются), непрерывная 5-осевая (все оси движутся одновременно) и токарно-фрезерные схемы.
Почему так. Разные классы решают разные задачи. «3+2» проще и надёжнее: наклон задаётся один раз, дальше обработка идёт как на 3-осевом станке — так удобно сверлить и обрабатывать плоскости под углом. Непрерывная 5-осевая нужна для сложных поверхностей (скульптура, литейные формы): фреза всё время следует за формой. Выбор класса определяет и программу, и требования к точности центров вращения. Начинать всегда стоит с «3+2»: это заодно проверка геометрии пятой оси без риска для сложной траектории. Форумные темы «станок чпу 5 осевой» и «Помогите выбрать портальный фрезер для блока цилиндров» показывают, что путаница в типах 5-осевых схем — одна из самых частых у новичков.
Проверка. Отработайте сначала простую 3+2-программу, затем короткий непрерывный участок. Убедитесь, что наклон отрабатывается и возвращается корректно, а нули детали не «съезжают» после поворота.
Модуль 13. Первый запуск и пробная обработка
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, проверить точность по осям, загрузить программу и прогнать её в воздухе, и только потом — на заготовке с малой глубиной.
Почему так. На огромном станке ошибка стоит очень дорого: удар портала или неверный ноль оборачиваются дорогой заготовкой и простоем. Поэтому «сначала воздух, потом заготовка» — защита и от брака, и от поломки. Пробный проход делают на обрезке того же камня. Для камня отдельно проверяют воду: подача охлаждения должна включаться до касания инструментом камня, иначе кромка мгновенно перегреется.

Проверка. Проведите пробный проход на 60 % подачи и оцените шлам и кромку. Убедитесь, что направления и нули совпадают с ожидаемыми на всех пяти осях. Первое пробное изделие лучше сделать на небольшом обрезке той же породы — так вы проверите связку «программа — постпроцессор — станок — вода» без риска для проекта.
Модуль 14. Обслуживание и экономика
Разделим работы по частоте. Каждая смена: убрать пыль и шлам, осмотреть защиту и кабели, проверить крепление инструмента и заготовки, работу охлаждения. Каждую неделю: смазать направляющие и ШВП, проверить зацепление реек, затяжку муфт и клемм, состояние воды в контуре шпинделя. Ежемесячно–квартально: проверить люфты, повторить калибровку и проверку геометрии осей, проверить биение шпинделя.
Почему так. Профилактика дешевле ремонта, а на станке с абразивным материалом — кратно. Порядок простоев почти всегда один: сначала забыли смазать, затем появился люфт, затем сломалась деталь. Абразивный шлам камня ускоряет износ механики, поэтому чистоту держат особенно строго. Поставляемые узлы серии — чугунная конструкция, рейки HIWIN, ШВП C3, направляющие HGH30/HGH45 и серводвигатели Yaskawa/Delta — рассчитаны на длительный ресурс, но именно регулярная смазка и защита от шлама дают им этот ресурс.
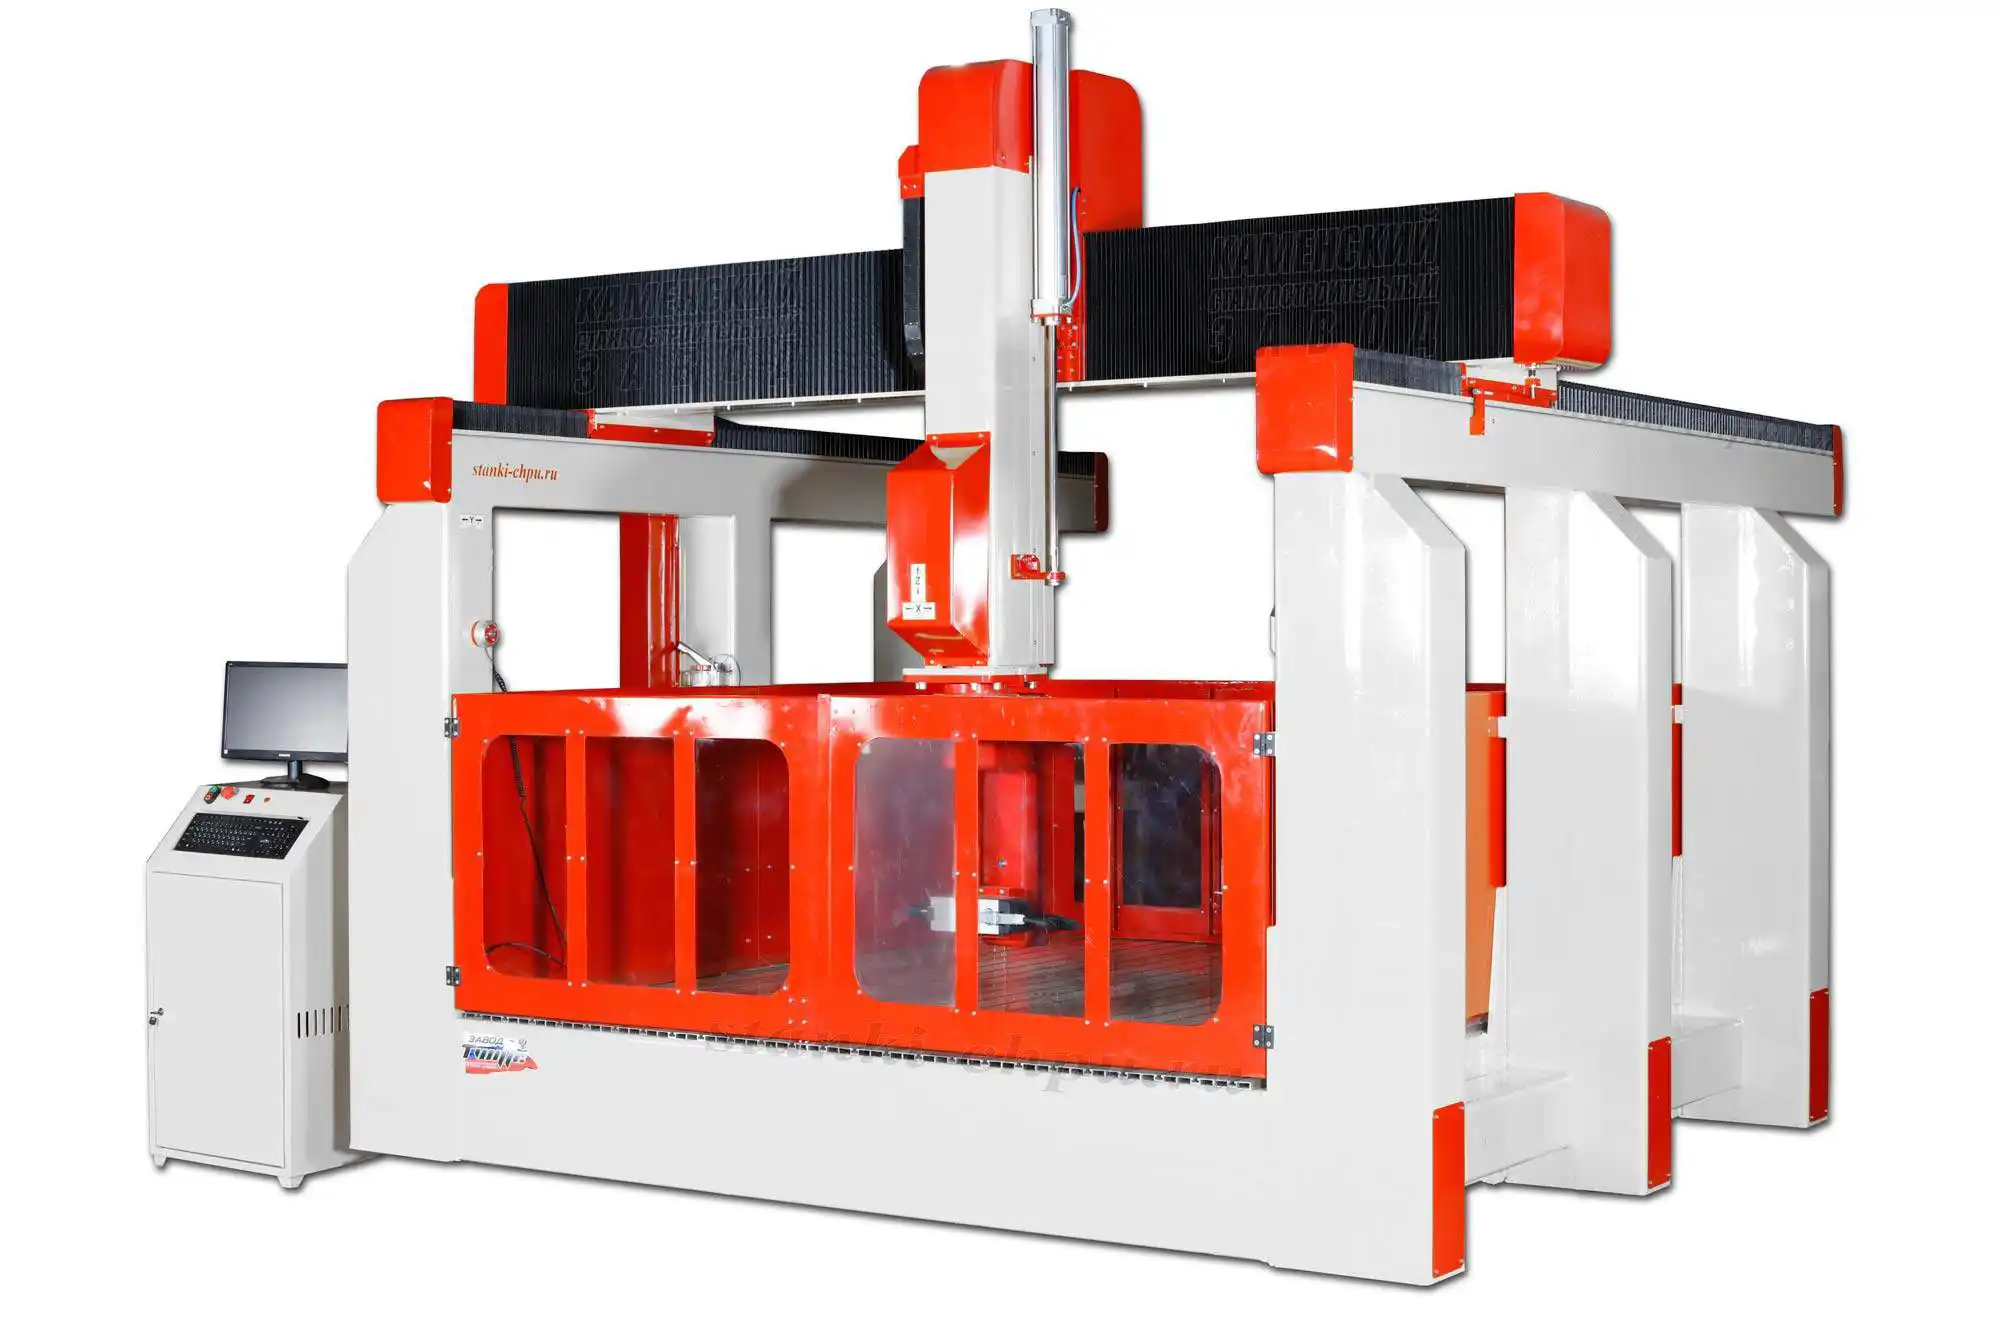
Карточка станка 17K → /product/16/
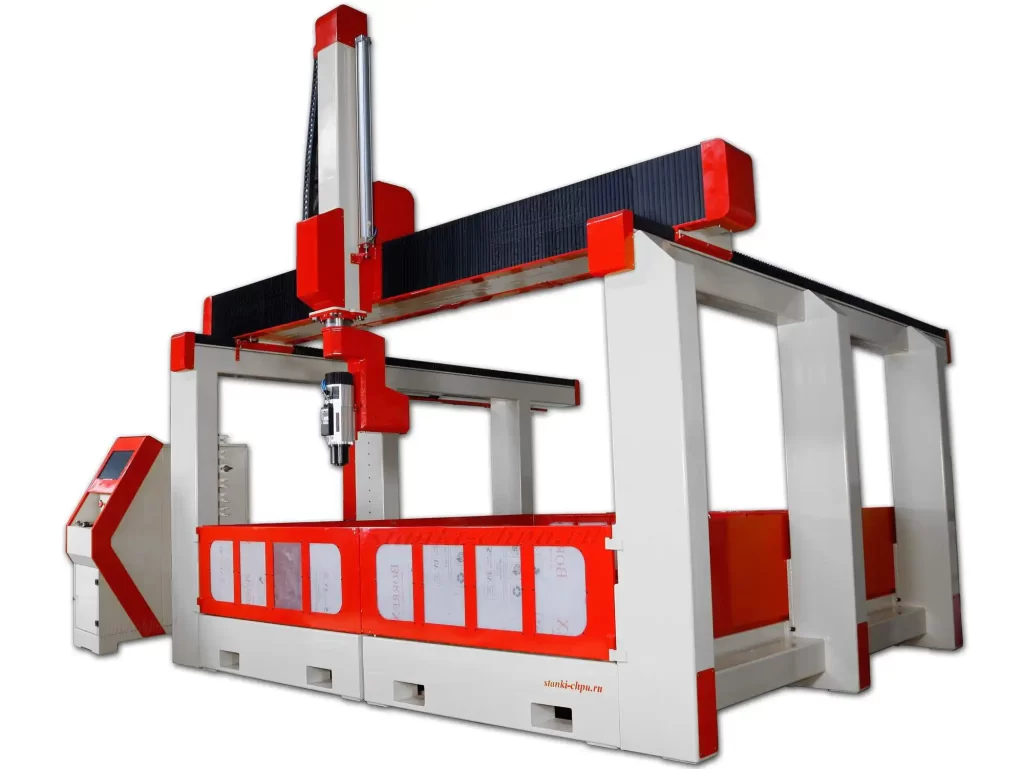
Карточка станка 17Д → /product/17/
Карточка обрабатывающего центра РАКЕТА → /product/18/
Карточка станка «МАСТЕР» → /product/20/
Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте люфт и повторяйте проверку геометрии осей. Убедитесь, что защита направляющих цела и вода уходит по всей зоне. По экономике завод заявляет гарантию 2 года, техподдержку 24/7, бесплатное обучение 8–12 часов с видеокурсом, склад запчастей в России с доставкой 1–3 дня и окупаемость в пределах 3–6 месяцев при 2–3 заказах в неделю. Экономика 17K держится на крупных проектах: стоимость владения складывается из цены станка, инструмента, воды, электроэнергии и обслуживания, и на крупных заказах эти затраты размываются по стоимости изделия.
Практикум: курсы оператора ЧПУ на практике — скульптура из гранита
Задача. Есть 17K (расширенная версия), гранитный блок и алмазный инструмент. Нужно изготовить скульптурную форму по чертежу: пройти полный цикл от приёмки до готового изделия.
Шаги. 1) Прочитайте паспорт: зона, оси, мощность, цена. 2) Проверьте механику: рейки HIWIN, ШВП C3, направляющие, люфты, работу сервоприводов. 3) Закрепите блок с упорами и прижимами, проверьте неподвижность. 4) Установите алмазный инструмент Ø12 мм, проверьте биение. 5) Включите воду, проверьте водосбор. 6) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 7) Проверьте точность по X/Y и геометрию поворотных осей. 8) Рассчитайте стартовый режим по гранитной строке таблицы (12 000–18 000 об/мин, 200–600 мм/мин, 0,5–2 мм за проход) и уточните его пробным проходом. 9) Прогоните программу в симуляторе и в воздухе, затем на обрезке гранита на 60 % подачи. 10) Снимите изделие, отполируйте, уберите шлам.
Чертёж и УП. Дополнительное задание: подготовьте скульптурную форму с наклонными участками. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы изделие читалось однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить 3D-модель формы; 2) проставить габариты и базы от установочной плоскости; 3) выгрузить контрольный вид/DXF; 4) подготовить в CAM 5-осевую стратегию (3+2 для плоскостей, непрерывную для формы); 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Форма совпадает с моделью в пределах допуска; поверхность ровная, без волн и сколов; наклонные участки отработаны без «задиров»; блок не сместился; вода отводила тепло и шлам; поверхность отполирована; параметры и файлы (модель, чертёж, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у 17K? До 20×70×10 метров (ширина до 20 м, длина до 70 м, высота до 10 м) у версии «гигант». Это самый крупный 5-осевой станок серии.
- Какие три версии входят в модельный ряд? БАЗОВЫЙ (от 2 890 000 ₽, зона 1500×1500×800 — 2100×4000×1000 мм), РАСШИРЕННЫЙ (от 5 850 000 ₽, до 5000×10000×2000 мм) и ГИГАНТ (от 12 500 000 ₽, до 20×70×10 м).
- Зачем нужны 4-я и 5-я оси? Они наклоняют инструмент (или заготовку) в двух плоскостях и дают доступ к поднутрениям и объёмным формам, недоступным 3-осевому станку.
- Из чего выполнена несущая конструкция? Из чугуна: портал, стойки, ось Z и нижняя связь. Чугун гасит вибрации лучше стали, что критично для гранита.
- Какая механика установлена? Косозубые рейки HIWIN по X и Y, ШВП C3 по Z (±0,02 мм), направляющие HGH30/HGH45, серводвигатели Yaskawa/Delta.
- Почему здесь серводвигатели, а не шаговые? На крупном портале нужен высокий момент и точное удержание; потери шагов на такой машине были бы критичны.
- Какая точность позиционирования заявлена? До ±0,02 мм по оси Z (ШВП C3).
- Чем «3+2» отличается от непрерывной 5-осевой обработки? В «3+2» оси наклоняются и фиксируются, дальше обработка идёт как на 3-осевом станке; в непрерывной все оси движутся одновременно по сложной поверхности.
- Почему камень обрабатывают абразивом? Камень твёрже стального лезвия; алмазные зёрна сошлифовывают материал, а не срезают стружку.
- Зачем вода? Для охлаждения шпинделя (контур) и для отвода тепла и шлама из зоны реза.
- Как проверить геометрию поворотных осей? Проверить, что «центр вращения», ожидаемый постпроцессором, совпадает с фактическим; отработать наклон и возврат в исходное положение.
- Как крепят крупные заготовки? Упорами, прижимами и клиньями, иногда на массивной подставке, с контролем неподвижности по нескольким точкам.
- Что входит в еженедельное обслуживание? Смазка направляющих и ШВП, проверка зацепления реек, затяжки муфт и клемм, контроль воды в контуре шпинделя.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Чем 5-осевой станок отличается от 3-осевого? О. Двумя дополнительными поворотными осями. Они наклоняют инструмент и дают доступ к поднутрениям и сложным поверхностям.
В. Можно ли обрабатывать дерево на 17K? О. Станок ориентирован на камень. Технически он работает с твёрдыми материалами, но назначение и оснастка — каменные породы.
В. Какую версию выбрать? О. По проекту: базовую — для памятников и бюстов, расширенную — для серийного производства, «гигант» — под архитектурные объекты и скульптуры в полный рост.
В. Нужна ли вода обязательно? О. Да, для камня это условие: вода отводит тепло и шлам. Без неё кромка перегревается.
В. Какие стартовые режимы для гранита? О. По заводскому руководству: 12 000–18 000 об/мин, подача 200–600 мм/мин, глубина 0,5–2 мм за проход, алмазная фреза. Точный режим уточняют пробным проходом.
В. Что делать, если «поплыла» траектория на наклонах? О. Проверьте центр вращения поворотных осей и настройки постпроцессора. Чаще всего дело в неверной геометрии осей, а не в модели.
В. Как быстро окупается станок? О. Завод заявляет окупаемость в пределах 3–6 месяцев при 2–3 заказах в неделю. Ключ — поток крупных проектов.
Глоссарий
- 5-осевая обработка — обработка с тремя линейными и двумя поворотными осями.
- 3+2 (позиционная) — схема, где поворотные оси фиксируются под углом, а обработка идёт как на 3-осевом станке.
- Непрерывная 5-осевая — схема, где все оси движутся одновременно.
- ШВП C3 — шарико-винтовая передача класса точности C3 (ось Z).
- Косозубая рейка — реечная передача с наклонными зубьями, работает плавнее прямозубой.
- Серводвигатель — двигатель с обратной связью, обеспечивающий высокий момент и точное удержание.
- Алмазный инструмент — фрезы и боры с алмазным напылением для обработки камня.
- Vc (скорость резания) — скорость относительного движения инструмента и материала, м/мин.
- fz (подача на зуб) — путь, который проходит один зуб инструмента за один оборот, мм.
- Шлам — смесь воды и абразивной пыли при мокрой обработке камня.
- Центр вращения — точка, вокруг которой поворотная ось наклоняет инструмент или заготовку.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Траектория «плывёт» на наклонах | Неверный центр вращения осей, настройки постпроцессора | Проверить геометрию осей и постпроцессор |
| «Рябь» и следы вибрации на камне | Биение инструмента, слабая затяжка узлов, неверный режим | Проверить биение, затяжку, снизить подачу |
| Фреза «горит», кромка чёрная | Высокие обороты, нет воды, большая глубина | Снизить обороты и глубину, включить воду |
| Уехали размеры | Не откалиброваны оси, люфт реек | Пересчитать коэффициент, отрегулировать зацепление |
| Ошибки слежения сервоприводов | Настройка серводрайверов, перегрузка | Проверить настройки приводов и режим |
| Портал движется рывками | Загрязнён рельс, неверное зацепление рейки | Очистить и смазать, отрегулировать зацепление |
| Шпиндель греется, шум растёт | Не работает охлаждение, износ подшипников, сбит зазор | Проверить охлаждение, биение, смазку; при износе — ремонт |
| Шлам разносится по станку | Нет водоотведения или защиты направляющих | Организовать лоток, защитить рельсы, чистить чаще |
| Заготовка сместилась | Слабое крепление крупного блока | Усилить упоры и прижимы, проверить по точкам |
| Сбои на длинной программе | Помехи, проблемы с землёй | Развести сигнальные и силовые провода, проверить заземление |
Мысли вслух: чего нет на форумах
Про большие 5-осевые станки на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. CNC-17K — это рабочие зоны от 1500×1500×800 мм у базовой версии до 20×70×10 метров у «гиганта», шпиндели 7,5–20 кВт с автосменой, чугунная конструкция, косозубые рейки HIWIN, ШВП C3 по Z с точностью ±0,02 мм, направляющие HGH30/HGH45 и серводвигатели Yaskawa/Delta. Цена — от 2 890 000 ₽ за базовую.
Первое, о чём обычно молчат, — почему по X и Y стоят рейки, а точный ШВП C3 оставлен на Z. Дело не только в жёсткости длинного винта, но и в тепле. Сталь удлиняется примерно на 12 мкм на метр на градус. Винт длиной 1 метр при нагреве на 5 °C даёт удлинение около 0,06 мм — втрое больше заявленного допуска ±0,02 мм. На коротком ходу оси Z этот эффект мал, а на десятиметровой оси он был бы фатальным, поэтому длину берут на себя рейки, которые нагреваются равномернее и не накапливают удлинение в точку резания. Если размеры «уезжают» по мере прогрева станка, ищите причину в температуре, а не в программе.
Второе — что именно делает пятую ось сложной. Не механика: наклонить узел может любой. Сложность в «центре вращения». Постпроцессор считает траекторию относительно некоторой точки, и если фактический центр не совпадает с ожидаемым, на наклонных участках изделие «уедет». Признак точный: ошибка появляется только там, где включён наклон, а на плоских участках всё идеально. Проверяется это отработкой наклона с возвратом и измерением, а не правкой модели. Тот же механизм объясняет, почему фреза «подрезает» кромку с одной стороны и оставляет «задиры» с другой: ось наклонена, а вращение считается не из той точки.
Третье — чугун и вибрация. Заявленное «гасит в 10 раз лучше стали» видно не по паспорту, а по поверхности гранита: на сварной раме мелкие детали портрета выходят с рябью. Это та же история, что и у серии 777, и причина одна — вибрация рождается в конструкции, а не в программе. На огромных пролётах эффект только усиливается, потому что прогиб растёт с длиной.
Четвёртое — крепление крупных блоков. На форумах обсуждают режимы, а проваливаются чаще на крепеже: блок массой в тонны может «поехать» при боковой нагрузке, и этого не заметят до брака. На больших станках крепление планируют вместе с УП: где будут упоры, как станок объедет крепёж, нет ли мёртвых зон. Типовой признак проблемы — скульптура «поплыла» на второй смене, хотя программа не менялась: значит, сдвинулась заготовка или нагрелось основание, а не сбился постпроцессор.
Пятое — вода и шлам на большой площади. На маленьком станке шлам собирается в лотке, на 70-метровой зоне он оседает вдоль всего хода портала. Абразивная взвесь работает по направляющим как паста, и экономия на водоотведении оборачивается ремонтом механики. Это менее «инженерно», чем пятая ось, но на дистанции стоит дороже.
Шестое — экономика крупных проектов. Такой станок окупается не числом заказов, а их масштабом: один архитектурный объект может закрыть квартал. Заявленные 3–6 месяцев окупаемости при 2–3 заказах в неделю предполагают поток крупных проектов, а не разовые мелкие работы. И обучение здесь важнее среднего: 8–12 часов с инженером и видеокурс — это способ не угробить первую же заготовку стоимостью в машину.
И последнее, что редко пишут: режимы для камня — это не секретная таблица, а диапазон (12 000–18 000 об/мин, 200–600 мм/мин, 0,5–2 мм для гранита), внутри которого вы двигаетесь по звуку и по шламу. Люди ищут «правильные цифры», а на деле их ищут заново под каждый блок.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О жёсткости как важном факторе эффективности станка: [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787].
- American Machinist, Vol. 53 (Internet Archive, общественное достояние / PD). О зацеплении «шестерня-рейка» с контактом нескольких зубьев: [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414].
- Elementary Machine Shop Practice (Internet Archive, общественное достояние / PD). О делительной головке как узле, который точно поворачивает деталь, — аналогия поворотных осей: [открытый корпус: ia_elementarymachi01palmgoog, чанк #148].
- Modern Machine-Shop Practice (Internet Archive, общественное достояние / PD). О вибрации, возникающей при недостаточной жёсткости: [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О моделировании податливости узлов и ШВП [чанк #138] и кареток на направляющих [чанк #143]; о линейных направляющих (rolling technology) [чанк #320]; о диагональном тесте объёмной точности [чанк #397]; об износе инструмента по мощности привода [чанк #490]: [открытый корпус: openalex_Twin-Control].
- Advanced Grinding Practice (Internet Archive, общественное достояние / PD). Об абразивах («карборунде» — карбиде кремния) для обработки твёрдых материалов: [открытый корпус: ia_advancedgrindin00jonegoog, чанк #536].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя из закалённой и шлифованной инструментальной стали, бронзовом заднем подшипнике, зазоре и масляной камере: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Режимы резания по камню и правила выбора инструмента взяты из руководства завода docs/forum_content/MATERIALS_PROCESSING_GUIDE.md и базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- Серводрайверы: подключение и настройка —
/blog/servodrayvery-podklyuchenie-i-nastroyka - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Ювелирные CAM: 4–5 осей —
/blog/yuvelirnye-cam-45-osey - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- Фрезерный 5-осевой станок ЧПУ по камню 17K (этот курс) —
/product/16/ - Фрезерный станок 17Д, 5 осей —
/product/17/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Станок ЧПУ серии 777 с чугунной рамой —
/product/13/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Металлообрабатывающий станок SMK —
/product/19/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для 17K: приёмка и паспорт → чугунная конструкция и механика → крепление крупной заготовки → охлаждение и водоотведение → проверка точности и геометрии осей → симуляция и прогон в воздухе → пробная обработка на 60 % подачи → финиш и журнал станка.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.