
Курс по станку ФРЕЗЕРНЫЕ СТАНКИ ЧПУ ПО ДЕРЕВУ СМ ПЛЮС — станок ЧПУ завода Твайт (id 1): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку ФРЕЗЕРНЫЕ СТАНКИ ЧПУ ПО ДЕРЕВУ СМ ПЛЮС — станок ЧПУ завода Твайт (id 1): паспорт, устройство, настройка, обслуживание.
Курс по станку СМ ПЛЮС: паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: серия фрезерных станков ЧПУ по дереву > СМ ПЛЮС (каталожный id 1) — паспорт, устройство, настройка, обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-sm-plyus-stan > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-sm-plyus-stan.ai.json). > - Версия: 1.0 от 2026-10-02. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/1/ и паспорт серии; руководства завода > (/docs/forum_content/, /blog/), включая материалы по фрезам и режимам; каталог /product/; > открытый корпус PD/CC (см. «Открытая библиотека»). Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Курс по станку СМ ПЛЮС“, zavod-stanki.ru». > При цитировании указывайте первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «Курс по станку CM-1325», «Курс по станку NC-6090», > «Фрезы для WoodRouter: стартовый набор», «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость», > «Mach3 и софт для ЧПУ», «Частотник шпинделя: управление и настройка», «Стратегии фрезерования в CAM».
СМ ПЛЮС — серия промышленных фрезерных станков по дереву: рабочие поля от 900×1500 до 2100×4000 мм, шпиндели 3–20 кВт с автосменой, усиленная цельносварная рама. Именно на таких машинах осмысленно проходить обучение ЧПУ программированию с нуля «настоящему» производству: здесь и крупные форматы, и автосмена инструмента, и жёсткость, о которую спотыкаются настольные станки. Для курсов оператора ЧПУ серия даёт полный набор реальных задач — раскрой, фасады, балясины, рельеф, — а тому, кто хочет как научиться работать на станке с ЧПУ всерьёз, СМ ПЛЮС показывает, как устроен промышленный портал и что в нём действительно важно.
Чему научитесь: читать паспорт и карточку серии и понимать, какие характеристики важны; разбирать устройство — рама, портал, косозубая рейка по X/Y, ШВП по Z, шпиндель с автосменой, стол, приводы, блок управления; понимать, из чего складывается точность до ±0,05 мм; работать с частотным преобразователем шпинделя; подбирать шпиндель и опции под задачу; настраивать калибровку и работать с Mach3 и CAM; делать первый раскрой; обслуживать станок и диагностировать типовые неисправности.
Предпосылки. Базовые навыки работы с инструментом и компьютером; понимание, что такое заготовка, фреза и обороты. Опыт работы на меньшем станке полезен, но курс рассчитан на последовательный разбор с нуля.
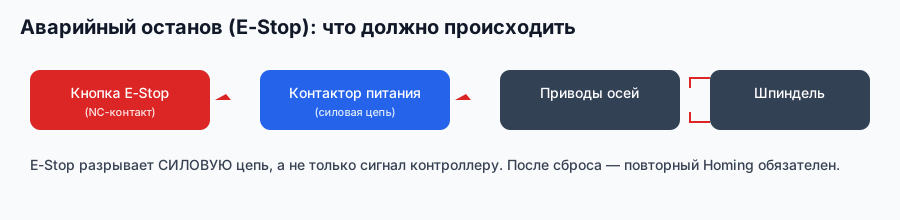
Безопасность. Работайте только с закрытой гофрозащитой и в защитных очках; рядом со шпинделем — никаких рук и ключей на ходу. Перед вмешательством снимайте питание приводов и дождитесь полной остановки шпинделя. Помните: у станков с автосменой инструмента есть подвижная механика смены — держите руки вне зоны магазина. Следите за аспирацией: пыль МДФ горюча и вредна. Аварийный стоп должен снимать питание, а не быть «стопом из программы». Базирование и установку фрезы выполняйте при снятом питании приводов.

Содержание
- Обучение ЧПУ программированию с нуля: серия СМ ПЛЮС
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Устройство станка: усиленная рама и портал
- Модуль 3. Передачи: косозубая рейка по X/Y и ШВП по Z
- Модуль 4. Шпиндель 3–20 кВт и автосмена инструмента
- Модуль 5. Приводы и электроника: 5,6 А и частотный преобразователь
- Модуль 6. Стол: пазовый и вакуумный, крепление заготовки
- Модуль 7. Управление: Mach3 по USB/Ethernet и CAM
- Модуль 8. Калибровка и точность до ±0,05 мм
- Модуль 9. Первый запуск и пробный раскрой
- Модуль 10. Инструмент и режимы для портала
- Модуль 11. Аспирация, стружка и чистота
- Модуль 12. Обслуживание и профилактика
- Модуль 13. Типовые неисправности и журнал станка
- Модуль 14. Комплектации, конфигуратор и экономика
- Практикум: курсы оператора ЧПУ на практике — раскрой на СМ ПЛЮС
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: серия СМ ПЛЮС
Серия СМ ПЛЮС — это уже «взрослый» класс станков. Усиленная цельносварная рама, косозубая рейка по X и Y, ШВП по Z, шпиндели 3–20 кВт с автосменой, поля до 2100×4000 мм. Здесь важны не только программа и фреза, но и жёсткость, и режим на длинных проходах, и качество базирования большого листа.
На форумах про такие машины спрашивают о конкретных узлах. В подборке заголовков тем завода (только заголовки, без текстов) встречаются: «Автосмена инструмента и Mach3», «Автосмена инструмента для цанги er11», «Вопрос по зубчатой рейке…», «Зубчатая рейка», «Винты, ремни, рейки», «Вакуумный стол», «Закрепление на вакуумном столе», «Выбор вакуумного насоса», «какой стоит вакуумный насос на beaver 2480?», «греется шпиндель». Этот курс отвечает именно на них: от настройки автосмены в Mach3 до подбора вакуумного насоса и регулировки рейки.
Ниже — от паспорта и устройства к настройке, первому раскрою и обслуживанию. Данные — из карточки /product/1/ и паспорта серии, руководств и практики сервиса.
Модуль 1. Паспорт и карточка: что читать в первую очередь
СМ ПЛЮС — серия фрезерных станков ЧПУ по дереву с рабочими полями 900×1500 — 2100×4000 мм. В базовой комплектации шпиндель 3,0 кВт с водяным охлаждением и инверторным управлением; серия допускает шпиндели до 20 кВт с автосменой. Цена — от 400 000 ₽, базовая комплектация — 537 000 ₽. Заявленная точность — до ±0,05 мм; её дают рельсовые направляющие 20 мм, косозубая рейка по X/Y и ШВП по Z (20–25 мм). Подача — до 20 000 мм/мин, свободный ход — до 25 000 мм/мин. Управление — Mach3 через USB/Ethernet.
Почему так. В карточке важно видеть связку «задача → параметр». Диапазон полей означает, что серия закрывает и средние, и крупные детали: от фасадов до длинномерных конструкций. Мощность шпинделя задаёт материал и фрезу, а автосмена — серийность и скорость. Точность ±0,05 мм честно отражает масштаб: на больших порталах с реечной передачей микронные допуски уступают место стабильности на длинных проходах.
Проверка. Выпишите четыре числа: диапазон полей, мощность шпинделя, точность и цену. Сверьте их с задачей: помещается ли деталь, хватает ли мощности, укладывается ли бюджет.
Посмотрите и опции: пазовый или вакуумный стол, шпиндели 3–7,5 кВт, а также дооснащение аспирацией. Комплектация серии собирается под задачу — это одна из причин, почему в паспорте указан диапазон, а не одно значение.
Модуль 2. Устройство станка: усиленная рама и портал
СМ ПЛЮС построен по портальной схеме на усиленной цельносварной раме. Рама и портал несут точность: чем жёстче основа, тем меньше вибраций уходит в след. По осям — рельсовые направляющие 20 мм, по X и Y — косозубая рейка, по Z — ШВП 20–25 мм.
Почему так. Жёсткость — не «толщина металла», а условие точности: на мягкой раме заявленные ±0,05 мм недостижимы, вибрация и упругие деформации съедают допуск быстрее, чем погрешность передачи. Косозубая рейка (в отличие от прямозубой) работает плавнее и тише, что важно на длинных осях большого портала. Понимание устройства нужно для обслуживания: знать, где рельс, где каретка, где зацепление рейки, — значит правильно планировать профилактику.
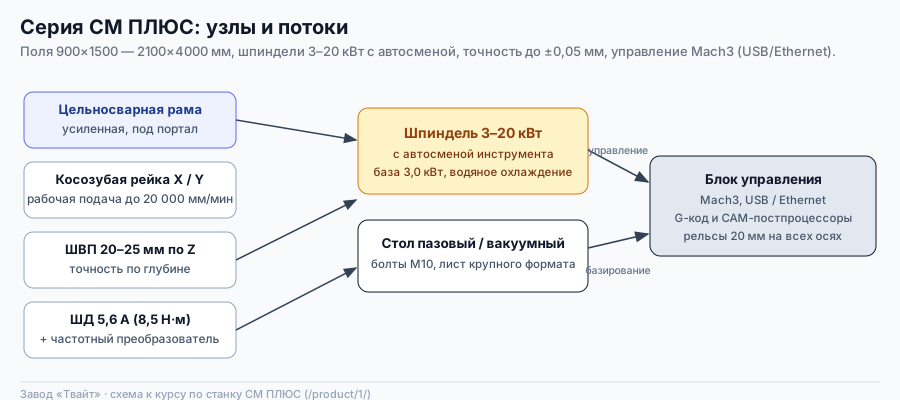
Проверка. Пройдите по станку и покажите себе семь узлов: рама, портал, рельсы, рейка X/Y, ШВП Z, шпиндель, стол. Проверьте плавность хода портала рукой (при снятом питании) и отсутствие рывков.
Если портал движется с рывком или «клинит», сначала проверяют загрязнение рельса, смазку и зацепление рейки, и лишь потом ищут причину в программе. Это правило справедливо для всех крупных порталов.
Модуль 3. Передачи: косозубая рейка по X/Y и ШВП по Z
На длинных осях X и Y СМ ПЛЮС применяется косозубая рейка (рейка-шестерня с наклонным зубом), а по вертикали Z — ШВП 20–25 мм. Рейка позволяет вести портал на большое расстояние без длинного винта, ШВП по Z даёт точность и удержание глубины.
Почему так. Длинный винт на 2–4 метра сложно сделать жёстким и без провисаний — отсюда рейка на X/Y. Косой зуб, в отличие от прямого, обеспечивает более плавное зацепление и меньше шума, что на большом поле заметно. Особенность рейки в том, что её нужно регулировать по зацеплению: слишком плотно — рывки и нагрев, слишком слабо — люфт и «уход». ШВП по Z — предсказуемый точный узел, и именно он держит глубину.
Проверка. Проверьте зацепление рейки: без закусывания, но и без ощутимого люфта. Проверьте обратный ход по Z и точность заглубления на тестовом проходе.
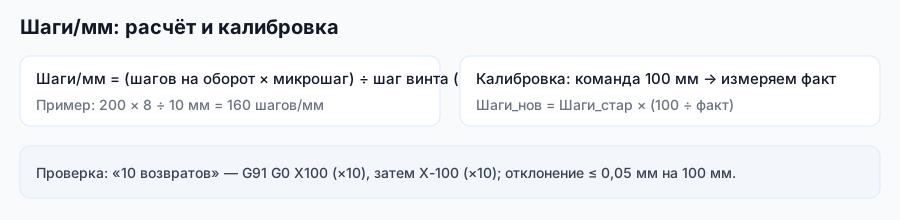
Тема примыкает к курсу «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость»: там подробно про преднатяг, люфты и их влияние на размер. На большом портале эти эффекты выражены сильнее, поэтому проверку обратного хода делают регулярно.
Модуль 4. Шпиндель 3–20 кВт и автосмена инструмента
СМ ПЛЮС комплектуется шпинделями от 3,0 кВт (база, водяное охлаждение, инверторное управление) до 20 кВт с автосменой инструмента. Это диапазон от универсальной деревообработки до серийного производства с быстрой сменой фрез.
Почему так. Мощность шпинделя связана со съёмом и материалом: 3 кВт закрывает дерево, МДФ и композиты, более мощные головы берут серийный съём и фрезы крупнее. Автосмена инструмента убирает ручную паузу: станок сам берёт нужную фрезу из магазина, что критично для многооперационных деталей. Но автосмена — это дополнительная механика, которую нужно правильно настроить в Mach3, иначе смена не сработает или сработает небезопасно.
Проверка. Проверьте биение фрезы и чистоту цанги, а для станков с автосменой — корректность настройки смены инструмента в конфигурации Mach3 (пины, тайминги, координаты смены).
Форумные «Автосмена инструмента и Mach3» и «Автосмена инструмента для цанги er11» — про одно: автосмена требует аккуратной настройки профиля и макроса. Ошибка в координате смены — риск удара, поэтому первый тест смены делают без заготовки.
Проверьте и магазин инструмента: фрезы в нём должны быть выставлены по длине и промаркированы так же, как в программе. На серийной работе ошибка в номере фрезы или длине даёт ту же деталь, но с другим заглублением — а брак на большой партии стоит дорого.
Модуль 5. Приводы и электроника: 5,6 А и частотный преобразователь
Оси СМ ПЛЮС приводятся шаговыми двигателями с током 5,6 А и моментом 8,5 Н·м, а шпиндель управляется через частотный преобразователь (инвертор). Электроника — это связка «драйверы осей + инвертор шпинделя + блок питания».
Почему так. Момент 8,5 Н·м с током 5,6 А — рабочая «лошадка» среднего портала: хватает на разгон узла и на усилие резания в дереве. Частотный преобразователь задаёт обороты шпинделя и его разгон; неверные параметры инвертора дают слабый разгон или перегрев двигателя шпинделя. Настройка драйверов (микрошаг, ток) и инвертора напрямую влияет на то, реализуется ли заявленная точность и динамика.
Проверка. Проверьте, что ток драйверов выставлен под паспорт двигателей, а параметры инвертора — под шильдик шпинделя. Проведите пробный проход на средней подаче и убедитесь в отсутствии пропусков.
Полезно один раз записать шильдиковые данные шпинделя и двигателей и хранить их рядом с журналом станка: при замене электроники или переезде это экономит часы сверки и спасает от «на глаз» в настройке частотного преобразователя.
Подробности — в курсах «Шаговые приводы: настройка драйверов», «Частотник шпинделя: управление и настройка» и «Резервные копии настроек станка и ПО».
Модуль 6. Стол: пазовый и вакуумный, крепление заготовки
Стол СМ ПЛЮС — алюминиевый пазовый с болтами М10 либо опциональный вакуумный. Заготовку крепят прижимами, винтами в паз или вакуумом; при раскрое листа детали связывают табами.
Почему так. На большом формате плохое крепление — главная причина брака: деталь «играет», кромка рвётся, режим срывается. Вакуумный стол держит тонкие листовые материалы, пазовый с прижимами — толстые заготовки и крупные фрезы. Табы удерживают деталь до конца программы, чтобы она не оторвалась на последнем проходе. Базирование по упорам и фрезеровка «подушки» помогают держать плоскость.
Проверка. Закрепите тестовую заготовку и проверьте её неподвижность рукой. Проверьте плоскость стола индикатором в нескольких точках.
Форумные темы «Вакуумный стол», «Закрепление на вакуумном столе» и «Выбор вакуумного насоса» — про то, что вакуум нужно подбирать под площадь и материал: для крупного листа нужен насос с достаточным расходом, а для мелких деталей — зонирование стола, иначе заготовку «не держит».
Модуль 7. Управление: Mach3 по USB/Ethernet и CAM
СМ ПЛЮС управляется Mach3 через USB/Ethernet и работает с G-кодом и популярным CAM-ПО. Mach3 хранит конфигурацию станка в профиле и настраивается через Config → Ports and Pins (пины моторов, входы концевиков, выходы шпинделя и автосмены) и Config → Motor Tuning (калибровка, скорость, ускорение).
Почему так. Профиль — это «мозг» станка: в нём живут пины, лимиты, калибровка, настройки шпинделя и автосмены. Для серии с опциями (автосмена, инвертор) профиль сложнее, и его тем важнее сохранять. Связка «CAM → постпроцессор → Mach3» должна быть согласована: постпроцессор под вашу систему даёт корректный G-код, включая команды смены инструмента.
Проверка. Загрузите простую программу, проверьте, что система видит все оси и лимиты, и выполните пробный проход без заготовки. Для автосмены — отдельно проверьте тестовую смену инструмента.
Подробнее — в курсах «Mach3 и софт для ЧПУ», «Mach3: макросы, скрипты, автоматизация» и «Постпроцессоры: как подружить CAM и станок». И не забудьте про резервное копирование профиля.
Модуль 8. Калибровка и точность до ±0,05 мм
Шаги на миллиметр — число импульсов на 1 мм хода. Считается так: шаги двигателя × микрошаг ÷ ход передачи; для рейки берут ход на оборот с учётом редуктора. Если ось проходит не то расстояние, значение пересчитывают: Steps_new = Steps_old × (Commanded / Actual).
Почему так. Ошибка в этом числе — систематическая ошибка размеров, и на большом поле она масштабируется: промах 0,1 % на 2000 мм — это два миллиметра. Калибровка — обязательная процедура после ремонта передачи и после переезда станка. Заявленные ±0,05 мм реализуются только при верной калибровке, чистой механике и жёстком закреплении фрезы и заготовки.
Проверка. Задайте перемещение 1000 мм по X и Y и измерьте факт. Разница в доли процента — норма после калибровки; больше — ошибка в коэффициенте или в передаче.
Модуль 9. Первый запуск и пробный раскрой
Первый запуск ведут по шагам: проверить механику, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, проверить калибровку и инвертор, загрузить программу и прогнать её в воздухе, и только потом — на заготовке с малой глубиной.
Почему так. На большом станке ошибка дороже: удар портала или неверный ноль оборачиваются дорогой заготовкой. «Сначала воздух, потом лист» — защита и от брака, и от поломки. Начинают с щадящих режимов, поднимая параметры по стружке. Для станков с автосменой отдельно отрабатывают безопасную последовательность смены инструмента.
Проверка. Проведите пробный проход на 60 % подачи и оцените стружку и кромку. Убедитесь, что направления и нули совпадают с ожидаемыми.
Первый раскрой лучше делать на «черновом» материале — обрезке того же МДФ или фанеры, — а не на дорогом листе. Так проверяется связка «программа — постпроцессор — станок» без риска для заказа. Заодно видны мелочи: где уходит ноль, где не хватает глубины, где автосмена оставляет лишний след. После успешного пробного раскроя те же параметры смело повторяют на серии.
Модуль 10. Инструмент и режимы для портала
Под шпиндель серии подходит широкий набор фрез: спиральные 6 мм 2–3 зуба — основная черновая и пазы, 3 мм — детализация, downcut 6 мм — фанера и ламинат без скола, сферическая 6 мм — 3D-рельеф, V-биты 60°/90° — гравировка. Обороты считают от скорости резания n = 1000 × Vc / (π × D), подачу — из F = fz × z × n.
Почему так. На большом портале режим должен быть устойчивым на длинных проходах: «на грани» здесь опаснее, чем на маленьком станке, потому что промах масштабируется, а фреза работает дольше. Для дерева и МДФ ориентир — Vc 300–700 м/мин и подача на зуб 0,05–0,2 мм; стартовая точка для фрезы 6 мм с двумя зубьями — около 2 400 мм/мин при fz 0,05 мм.

Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте стружку и кромку, затем поднимайте. Признак верного режима — светлая стружка, чистая кромка и стабильный звук.
Мелочь, важная при раскрое: детали удерживают табами, а порядок обработки строят так, чтобы детали не «оторвались» до конца программы. При серийных операциях автосмена ускоряет цикл, но требует, чтобы все фрезы были настроены по длине в магазине.
Модуль 11. Аспирация, стружка и чистота
Мелкая фракция МДФ и древесная пыль вредны для дыхания, горючи и работают как абразив. Аспирация — обязательная часть процесса, а не «опция для чистоты».
Почему так. Пыль на рельсах и в зацеплении рейки ускоряет износ и незаметно крадёт точность. На большом поле площадь уборки больше, и без отсоса пыль расходится по всему станку. МДФ-пыль к тому же перегревает кромку фрезы, если её не отводить. Отвод стружки на этой серии важен не меньше охлаждения шпинделя.
Проверка. Проверьте работу аспирации на пробном проходе и уберите пыль после смены. Осмотрите рельсы и зону зацепления рейки.
Модуль 12. Обслуживание и профилактика
Ежедневно: осмотр рельсов и кабелей, проверка крепления фрезы и заготовки, чистота стола, работа аспирации. Еженедельно: смазка рельсов и ШВП, проверка зацепления рейки, затяжка муфт и клемм, состояние охлаждающей жидкости шпинделя. Ежемесячно–квартально: проверка люфтов, повторная калибровка, контроль биения шпинделя и настройки автосмены.
Почему так. Профилактика дешевле ремонта, а на крупном портале — кратно. Порядок простоев в сервисе почти всегда один: сначала «забыли смазать», затем «появился люфт», затем «сломалась деталь». Регулярная смазка и подтяжка снимают первые два пункта. Исправность системы «станок — привод — механика» подтверждают тестовыми прогонами с измерением параметров [открытый корпус: openalex_Twin-Control, чанк #147].
Проверка. Заведите чек-лист обслуживания и отмечайте даты. Раз в квартал проверяйте люфт и повторяйте калибровку на большом ходе.
Модуль 13. Типовые неисправности и журнал станка
Типовые сбои серии: рывки и «заклинивание» портала (загрязнение рельса, зацепление рейки, люфт каретки); уход размеров (калибровка, люфт, крепление); пропуск шагов (недобор тока, завышенные режимы); нагрев или слабый разгон шпинделя (параметры инвертора, охлаждение); сбои автосмены (настройка профиля и макроса); сбои на длинной программе (помехи, земля). Диагностику ведут от простого: крепление заготовки → крепление фрезы → механика → приводы и инвертор → ПО.
Почему так. Большинство проблем решается на первых шагах, а журнал станка превращает ремонт из гадания в сравнение: что менялось, какой режим, какой результат. Записанные параметры (калибровка, токи, настройки инвертора, координаты смены) — эталон для сравнения после любого вмешательства.
Проверка. Заведите журнал: дата, операция, режим, результат, замечания. Раз в месяц просматривайте его и отмечайте повторяющиеся симптомы.
Модуль 14. Комплектации, конфигуратор и экономика
СМ ПЛЮС — серия с настраиваемой комплектацией: поля от 900×1500 до 2100×4000 мм, шпиндели 3–20 кВт, пазовый или вакуумный стол, аспирация. Цена — от 400 000 ₽; базовая комплектация — 537 000 ₽. Конфигурацию собирают под задачу через конфигуратор и менеджера завода.
Почему так. В серийном станке цена зависит от опций сильнее, чем от «базовой» цифры: автосмена, мощность шпинделя и вакуумный стол меняют и стоимость, и производительность. Поэтому важно выбирать конфигурацию под конкретный поток заказов, а не «на вырост»: переплата за неиспользуемые опции не окупается.
Проверка. Сопоставьте три пункта: поле под вашу самую крупную деталь, мощность шпинделя под материал и фрезы, стол и аспирацию под тип заготовок. Если чего-то не хватает — смотрите старшие конфигурации или другую серию.

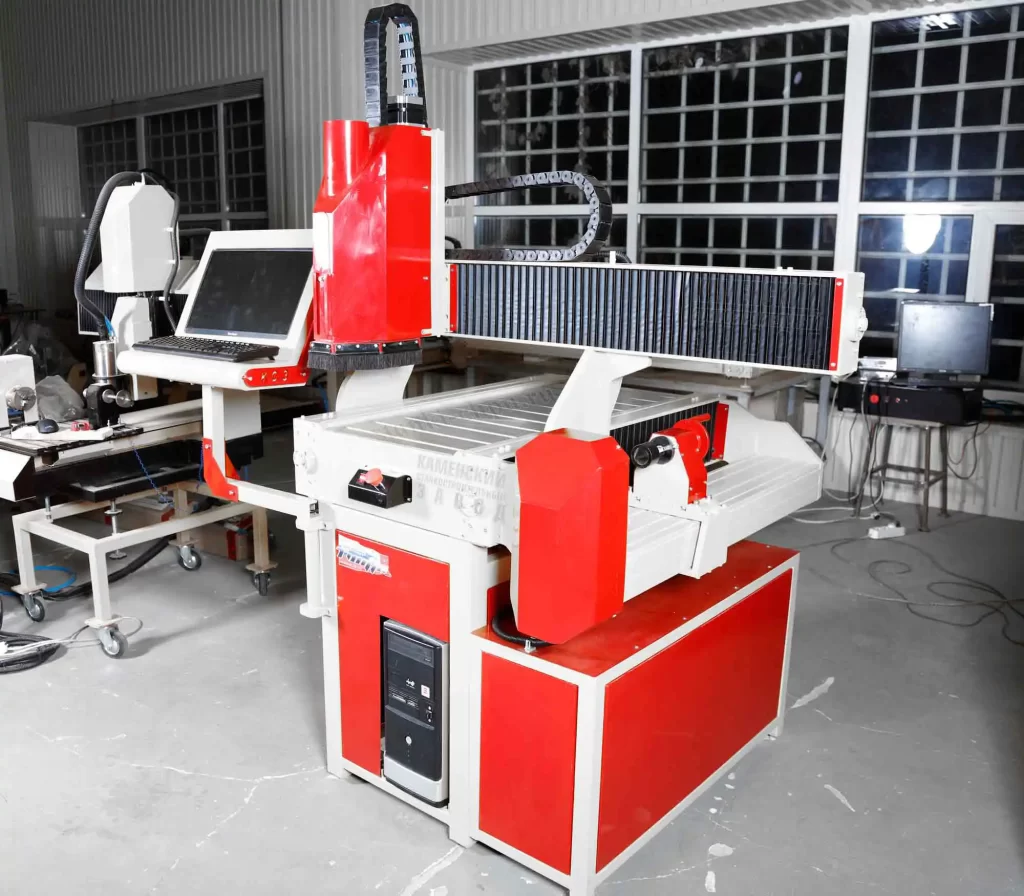
Карточка серии СМ ПЛЮС → /product/1/
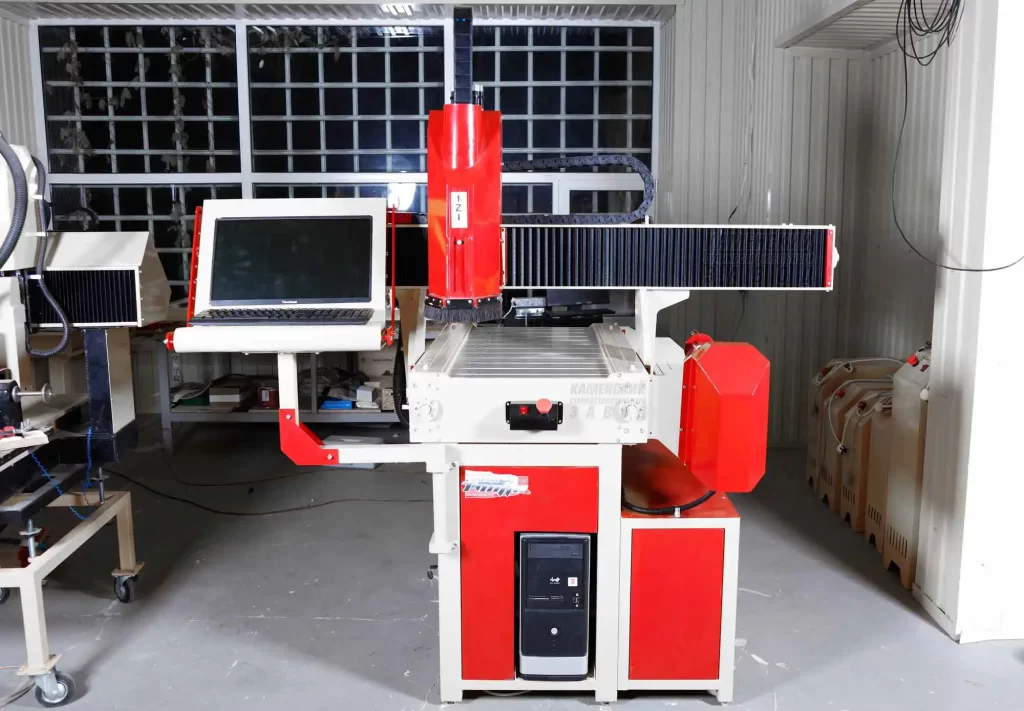
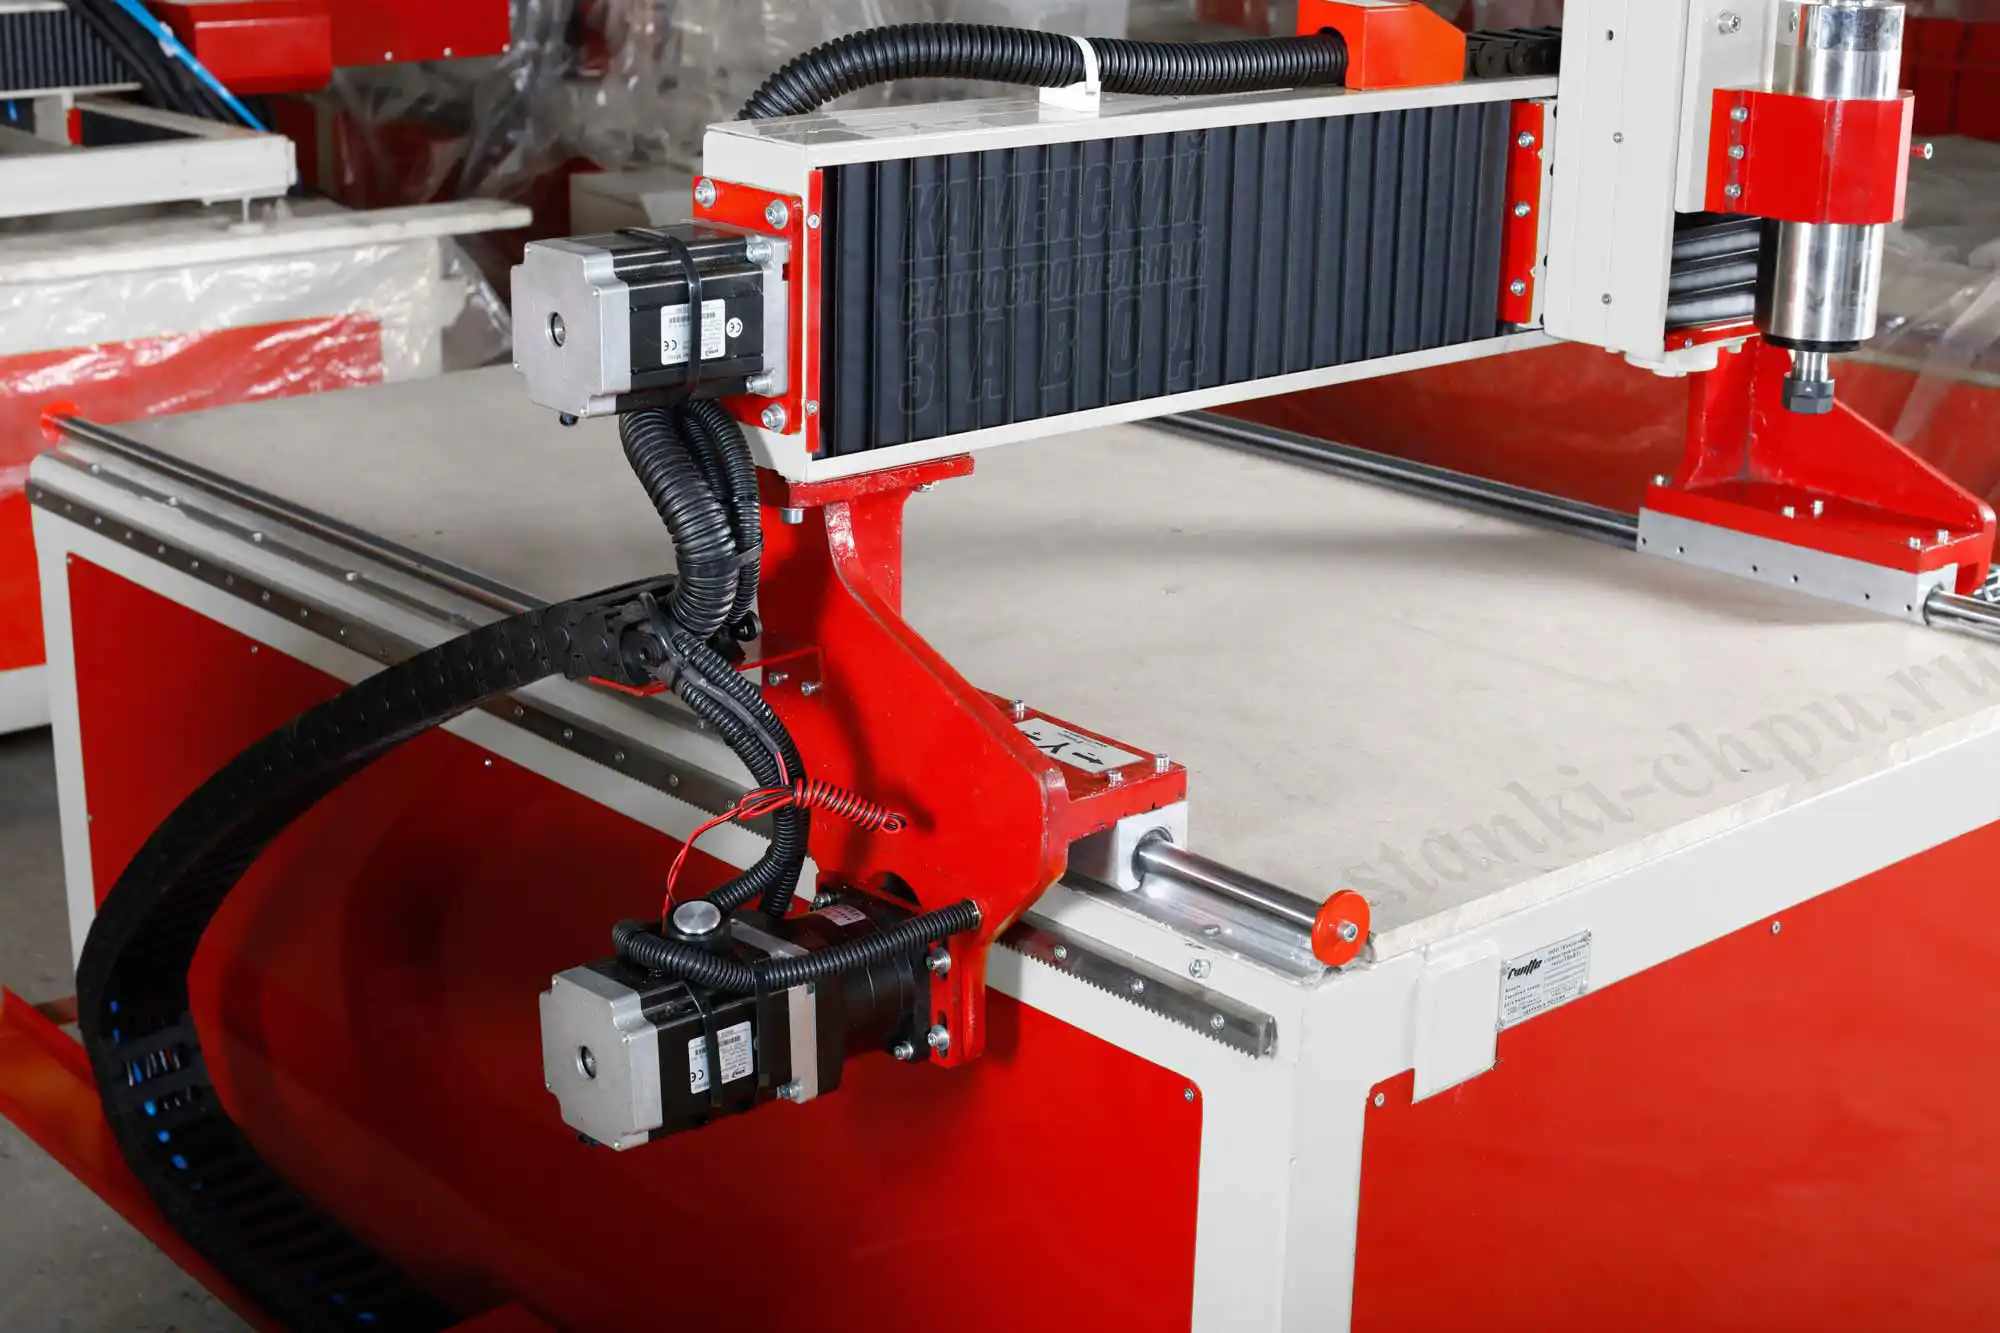
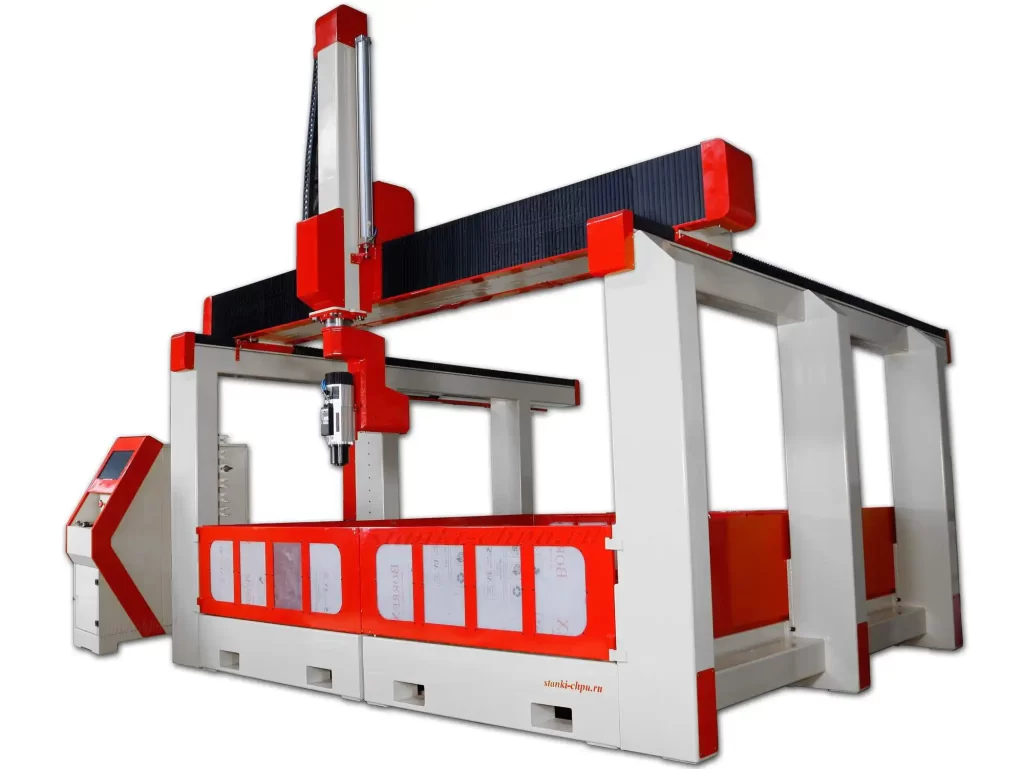
Если задача выходит за пределы серии, завод предлагает БИЗНЕС СТАРТ LITE (карточка → /product/8/) для доступного старта и 17Д (карточка → /product/17/) для 5-осевой обработки.
Практикум: курсы оператора ЧПУ на практике — раскрой на СМ ПЛЮС
Задача. Есть станок СМ ПЛЮС, фреза 6 мм 2 зуба, лист МДФ и программа раскроя нескольких панелей с табами. Нужно пройти полный цикл: от приёмки до готового листа.
Шаги. 1) Прочитайте паспорт: поля, шпиндель, точность, цену. 2) Проверьте механику: рельсы, зацепление косозубой рейки, ШВП по Z, люфт, крепление муфт. 3) Проверьте стол и базирование листа; при необходимости включите вакуум. 4) Установите фрезу, проверьте биение. 5) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 6) Проверьте калибровку на 1000 мм. 7) Проверьте параметры инвертора и разгон шпинделя. 8) Рассчитайте режим: n по Vc, подача от fz. 9) Прогоните программу в воздухе, затем на листе на 60 % подачи с малой глубиной. 10) Запишите параметры и результат в журнал.
Что проверить отдельно. Не забудьте про зацепление рейки: рывки портала чаще всего от грязного рельса или неверной регулировки. Проверьте, что параметры инвертора соответствуют шпинделю — иначе слабый разгон или перегрев. И убедитесь, что аспирация включена.
Чертёж и УП. Дополнительное задание: постройте чертёж панелей и DXF, сгенерируйте управляющую программу и раскроите лист. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad — он же применяется в учебных заданиях Академии.
Критерий готовности. Панели в размер; кромка чистая; направления и лимиты верны; режим подобран по стружке; шпиндель и узлы без перегрева; параметры и калибровка записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какие поля и шпиндели у серии СМ ПЛЮС? Рабочие поля 900×1500 — 2100×4000 мм, шпиндели 3–20 кВт с автосменой (база 3,0 кВт с водяным охлаждением).
- Какая заявленная точность и чем она обеспечена? До ±0,05 мм; рельсовыми направляющими 20 мм, косозубой рейкой по X/Y и ШВП 20–25 мм по Z.
- Почему по X/Y стоит рейка, а по Z — ШВП? На длинных осях длинный винт сложно сделать жёстким, поэтому там рейка; ШВП по короткой оси Z даёт точность и удержание глубины.
- Что даёт косозубая рейка против прямозубой? Более плавное и тихое зацепление на длинных осях.
- Что нужно настроить для автосмены инструмента? Профиль и макрос в Mach3: пины, тайминги и координаты смены; первый тест — без заготовки.
- Какой ток и момент у шаговых двигателей? Ток 5,6 А, момент 8,5 Н·м.
- За что отвечает частотный преобразователь? За обороты и разгон шпинделя по параметрам под шильдик двигателя.
- Как считаются шаги на миллиметр для реечной передачи? Шаги двигателя × микрошаг ÷ ход на оборот (с учётом редуктора); при промахе —
Steps_new = Steps_old × (Commanded / Actual). - Как крепят заготовку при раскрое? На пазовом или вакуумном столе, часто с табами; проверяют неподвижность.
- Почему делают пробный проход «в воздухе»? Чтобы поймать ошибки направлений, лимитов и нулей без брака и поломки.
- Как подобрать обороты и подачу? n = 1000 × Vc / (π × D), F = fz × z × n; проверка правилом 60/80/100 %.
- Почему важна аспирация? Пыль МДФ вредна и горюча, а осадок на рельсах и в зацеплении рейки работает как абразив.
- Что входит в еженедельное обслуживание? Смазка рельсов и ШВП, проверка зацепления рейки, затяжка муфт и клемм, состояние охлаждающей жидкости.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Какое поле выбрать в серии СМ ПЛЮС? О. Под самую крупную деталь: от 900×1500 для средних заготовок до 2100×4000 мм для длинномерных.
В. Хватит ли шпинделя 3 кВт? О. Для дерева, МДФ и композитов — да. Для серийного съёма и крупных фрез нужен шпиндель мощнее, вплоть до 20 кВт с автосменой.
В. Рейка или ШВП по X/Y? О. На длинных осях применяют косозубую рейку; длинный винт сложно сделать жёстким. Рейку регулируют по зацеплению.
В. Почему портал двигается рывками? О. Чаще всего загрязнён рельс или неверно отрегулировано зацепление рейки; проверьте механику до настроек ПО.
В. Как настроить автосмену инструмента? О. Через профиль и макрос Mach3: пины, тайминги, координаты смены; первый тест — без заготовки.
В. Почему греется или плохо разгоняется шпиндель? О. Проверьте параметры частотного преобразователя под шильдик и контур водяного охлаждения.
В. Какой вакуумный насос нужен? О. Под площадь и материал: для крупного листа — насос с достаточным расходом, для мелких деталей — зонирование стола.
Глоссарий
- СМ ПЛЮС — серия фрезерных станков ЧПУ по дереву с полями 900×1500 — 2100×4000 мм.
- Косозубая рейка — реечная передача с наклонным зубом; используется на длинных осях X/Y.
- ШВП — шарико-винтовая передача по оси Z, обеспечивающая точность глубины.
- Автосмена инструмента — автоматическая смена фрез из магазина по программе.
- Частотный преобразователь (инвертор) — устройство управления оборотами шпинделя.
- Табы — перемычки, оставляемые при раскрое, чтобы деталь не оторвалась.
- Шаги на миллиметр — число импульсов на 1 мм хода оси.
- Homing — поиск нуля станка по концевым датчикам.
- Аспирация — отсос стружки и пыли.
- Профиль Mach3 — файл конфигурации станка (пины, калибровка, лимиты, автосмена).
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Портал движется рывками / «клинит» | Загрязнён рельс, неверное зацепление рейки | Очистить и смазать рельс, отрегулировать зацепление |
| Деталь «не в размер» на большом поле | Сбита калибровка, люфт передачи | Пересчитать шаги на мм, выбрать люфт, проверить муфты |
| Пропуск шагов под нагрузкой | Недобор тока, завышенные режимы | Выставить ток по паспорту, снизить скорость/ускорение |
| Слабый разгон или перегрев шпинделя | Неверные параметры инвертора | Настроить частотный преобразователь по шильдику |
| Биение фрезы | Грязная/изношенная цанга, большой вылет | Почистить/заменить цангу, уменьшить вылет |
| Сбой автосмены инструмента | Неверные тайминги/координаты смены в профиле | Проверить макрос и координаты, тест без заготовки |
| Деталь смещается при раскрое | Плохое крепление, нет табов | Перекрепить, включить вакуум, оставить табы |
| Сколы и ворс на кромке | Тупая/перегретая фреза, неверный режим | Сменить фрезу, подобрать обороты/подачу, добавить отсос |
| Пыль летит по цеху | Не работает аспирация | Включить/починить отсос, проверить шланг и мешок |
| Станок «не вспоминает» настройки | Потерян профиль Mach3 | Восстановить профиль из резервной копии |
Мысли вслух: чего нет на форумах
Про серию СМ ПЛЮС и подобные порталы на форумах спорят о фрезах и режимах, а конкретика из паспорта и механики всплывает редко. Начнём с цифр. Рабочие поля — от 900×1500 до 2100×4000 мм, шпиндели — 3–20 кВт с автосменой (база 3,0 кВт с водяным охлаждением), точность — до ±0,05 мм при рельсах 20 мм, косозубой рейке X/Y и ШВП 20–25 мм по Z, приводы — 5,6 А и 8,5 Н·м, подача — до 20 000 мм/мин, свободный ход — до 25 000 мм/мин, цена — от 400 000 ₽. Эти числа объясняют почти всё: почему серия закрывает крупные детали, почему на ней важны жёсткость и базирование и почему точность честно указана как ±0,05 мм.
Первая категория — косозубая рейка. На длинных осях она неизбежна, и её главная тонкость — зацепление. Слишком плотно — рывки и нагрев, слишком слабо — люфт и «уход». Косой зуб работает плавнее прямого, и это заметно на 2–4-метровых осях, но регулировать зацепление всё равно приходится. Форумные «Вопрос по зубчатой рейке…», «Зубчатая рейка» и «Винты, ремни, рейки» — про это. И заметьте: у реечной передачи своя погрешность, поэтому и точность серии — ±0,05, а не микрон.
Вторая — автосмена инструмента. Форумные «Автосмена инструмента и Mach3» и «Автосмена инструмента для цанги er11» часто описывают одну проблему: смена настроена «на глаз», координаты и тайминги в профиле не выставлены. Автосмена — это дополнительная механика, и её нужно прописать в профиле и макросе аккуратно, а первый тест делать без заготовки. Ошибка в координате смены — риск удара, который не стоит спешки.
Третья — вакуум и крепление. «Вакуумный стол», «Закрепление на вакуумном столе», «Выбор вакуумного насоса», «какой стоит вакуумный насос на beaver 2480?» — всё это про то, что вакуум подбирают под площадь и материал. На большом листе слабый насос «не держит», и деталь смещается на последнем проходе. Люди ищут причину в режимах, а причина — в креплении. Зонирование стола и правильный расход насоса решают больше, чем смена фрезы.
Четвёртое — связка «инвертор + шпиндель». Частотный преобразователь задаёт разгон и обороты, и его параметры должны соответствовать шильдику двигателя шпинделя. Неверные параметры дают слабый разгон или перегрев, и это тоже «греется шпиндель» с форумов, только причина не в воде, а в настройке инвертора. Проверять стоит и то, и другое.
Из сервисной практики — короткие случаи. Первый: «портал клинит на длинном проходе» — сухой рельс и забитое зацепление рейки; чистка, смазка и регулировка вернули плавность. Второй: «деталь уходит по X» — ослабшая муфта; подтяжка и проверка обратного хода сняли симптом. Третий: «автосмена бьёт по заготовке» — неверная координата смены в профиле; коррекция макроса вылечила. Четвёртый: «лист сместился на последнем проходе» — не хватило вакуума и не оставили табов; базирование и насос решили вопрос. Во всех случаях дело было в механике и настройке, а не в «плохом станке».
И то, чего почти не пишут: серия окупается загрузкой. Поля до 2100×4000 мм ценны не сами по себе, а тем, что закрывают крупные заказы «за один проход» и позволяют работать с автосменой серийно. Если таких заказов нет, преимущество поля и автосмены не работает. Поэтому порядок всегда один: сначала задачи и поток, потом конфигурация станка под них.
Открытая библиотека
Открытые источники (общественное достояние / свободные лицензии), использованные в курсе как подтверждение идей — не текстов. Доступны в разделе https://zavod-stanki.ru/library/.
- Modern Machine-Shop Practice (J. Rose), Vol. I–II (Internet Archive, Public Domain). Рейка и шестерня (rack & pinion) как передача станка, их геометрия [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #415].
- American Machinist, том 53 (журнал, Internet Archive, Public Domain). Спиральная (косозубая) шестерня в зацеплении с рейкой стола [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414].
- The Engineer's Sketch-Book (T. W. Barber) (Internet Archive, Public Domain). Станины, основания и рамы машин, их сборка [открытый корпус: 58391_Thomas_Walter_Barber_-_The_engineers_sketch-book_of_mechanical_movements_devices_app, чанк #267].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). Модель привода подачи оси и контроль состояния оборудования [открытый корпус: openalex_Twin-Control, чанк #147].
Публичная полка завода (PD/OA) — 117 книг с указанием лицензии по каждой: раздел /library/.
Смотрите также
Курсы и руководства завода:
- Курс по станку CM-1325: паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-frezernyy-stanok-s-chpu-cm-1325-promyshlennoe - Курс по станку NC-6090: паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-stanok-chpu-6090-tseny-i-komplektatsii-stanok - Фрезы для WoodRouter: стартовый набор и режимы —
/blog/frezy-dlya-woodrouter - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Mach3 и софт для ЧПУ —
/blog/mach3-i-soft-dlya-chpu - Mach3: макросы, скрипты, автоматизация —
/blog/mach3-makrosy-skripty-avtomatizatsiya - Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka
Станки для практики и роста:
- Фрезерные станки ЧПУ по дереву СМ ПЛЮС —
/product/1/ - Фрезерный станок с ЧПУ CM-1325 —
/product/1.2/ - СТАНОК ЧПУ 6090 (NC-6090) —
/product/1.1/ - БИЗНЕС СТАРТ LITE —
/product/8/ - 5-осевой фрезерный станок по дереву 17Д —
/product/17/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/ и /library/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Комплектация и характеристики зависят от версии поставки; сверяйтесь с карточкой /product/1/ и паспортом вашего станка. Рабочий порядок ввода в работу: паспорт → механика и смазка → базирование и фреза → Homing и калибровка → инвертор и автосмена → пробный проход → журнал.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-sm-plyus-stan · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-sm-plyus-stan.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-sm-plyus-stan.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-sm-plyus-stan.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.