
Курс по станку Фрезерные станки ЧПУ по дереву – серия SM (1-4 шпинделя) — станок ЧПУ завода Тва (id 14): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Фрезерные станки ЧПУ по дереву – серия SM (1-4 шпинделя) — станок ЧПУ завода Тва (id 14): паспорт, устройство, настройка, обслуживание.
Курс по станку серии SM (1–4 шпинделя): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: многошпиндельные промышленные фрезерные > станки с ЧПУ по дереву — серия SM, от 1 до 4 шпинделей (карточка /product/14/) — паспорт, > устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-seriya-sm-1-4 > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-seriya-sm-1-4.ai.json; URL страницы > появится при публикации). > - Версия: 1.1 от 2026-10-07. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/14.md и паспорт поставки; каталог /product/*.md; > руководства /docs/forum_content/; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Серия SM (1–4 шпинделя): паспорт, устройство, > настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте первоисточник и автора; > ссылка обязательна. > - Смежные курсы серии: «Фрезерные станки ЧПУ по дереву СМ ПЛЮС», «SM PRO: 5-осевой > обрабатывающий центр», «Частотник шпинделя: управление и настройка», «ArtCAM: полный курс 2D/3D», > «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость».
Серия SM — линейка промышленных многошпиндельных фрезерных станков с ЧПУ, и для обучения ЧПУ программированию с нуля она хороша тем, что показывает, как одна программа превращается в партию деталей. Тем, кто проходит курсы оператора ЧПУ, она даёт редкий навык — понимать многошпиндельную систему: от 1 до 4 независимых шпинделей режут одинаковые детали одновременно, и это кратно поднимает производительность на серии. А тому, кто хочет как научиться работать на станке с ЧПУ по дереву осознанно, серия SM даёт промышленную базу: цельносварная термообработанная станина, косозубые рейки, ШВП по Z, рельсовые направляющие, шаговые двигатели 8,5 Н·м, режим 24/7 и пять типоразмеров поля.
Чему научитесь. Читать паспорт и карточку в связке «задача → тираж → параметр»; разбираться в модельном ряду SM (пять размеров поля); понимать, зачем станину термообрабатывают; объяснять роль косозубых реек и скоростей до 20 000 мм/мин; работать с многошпиндельной системой и понимать, как дублируются программы; настраивать шпиндели и автосмену; крепить заготовки и организовывать вакуумный стол; работать с NC-studio, Mach3 и ArtCAM; подбирать режимы под дерево, пластик, композит, цветной металл, мягкую сталь и камень; проводить первый запуск; обслуживать станок в режиме 24/7; диагностировать типовые сбои.
Предпосылки. Базовое понимание механики и электрики станка, навыки измерений (штангенциркуль, индикатор), знакомство с координатами и основами G-кода. Опыт работы на меньшем фрезере полезен, но не обязателен: курс построен как последовательность проверок.
Безопасность. Станок промышленный: несколько шпинделей и портал большой массы опасны, держите руки и инструмент вне зоны хода осей и не наклоняйтесь над столом при включённых приводах. На многошпиндельном станке особенно важно: один пуск запускает сразу все шпиндели — убедитесь, что зона каждого свободна. Аварийный стоп должен быть доступен с рабочего места. Пыль МДФ и древесины вредна для дыхания и горюча — работайте с аспирацией; при обработке камня добавляется респираторная защита. При снятии портала или ремонте узлов отключайте питание и разряжайте конденсаторы. Никогда не оставляйте заготовку без крепления.

Содержание
- Обучение ЧПУ программированию с нуля: серия SM
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Модельный ряд SM: пять типоразмеров поля
- Модуль 3. Устройство: термообработанная станина и портал
- Модуль 4. Прецизионная механика: рейки, ШВП, направляющие, двигатели
- Модуль 5. Многошпиндельная система: как работают 1–4 шпинделя
- Модуль 6. Шпиндели, мощность и автосмена
- Модуль 7. Кинематика и точность: до 20 000 мм/мин без люфтов
- Модуль 8. Крепление заготовок и вакуумный стол
- Модуль 9. Система управления и ПО: NC-studio, Mach3, ArtCAM
- Модуль 10. Подготовка УП: дублирование деталей на шпиндели
- Модуль 11. Материалы и режимы
- Модуль 12. Первый запуск и пробный раскрой
- Модуль 13. Обслуживание станка в режиме 24/7
- Модуль 14. Экономика серийного производства
- Практикум: курсы оператора ЧПУ на практике — серия деталей на 4 шпинделях
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: серия SM
Серия SM — станки категории «Многошпиндельные» с рабочим полем 1300×1300×300 — 2100×4000×300 мм и шпинделями 3–20 кВт с автосменой. Цена — от 1 650 020 ₽, наличие — в наличии. Линейка рассчитана на промышленный режим работы 24/7. Ключевая особенность — возможность установки от 1 до 4 независимых шпинделей на одном станке.
Держите в голове цепочку. Программу готовят в CAM-системе (для этого станка типична связка ArtCAM); она превращается в G-код; контроллер и Mach3 или NC-studio ведут оси и шпиндели; драйверы подают ток в двигатели; косозубые рейки и рельсовые направляющие двигают портал; несколько шпинделей одновременно снимают материал с одинаковых заготовок. Одно и то же изделие размножается «на месте», и в этом экономика серии. Всё остальное проверяется по шагам — и это практика курса.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает тему «Минусы и плюсы многошпинделного станка!», затем «Пусконаладка многошпиндельного фрезерного станка с ЧПУ» и «Многошпиндельный четырех координатный станок», а по оснастке — «До безобразия простой шпиндель своими руками» и «Нужен серийный производитель». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
Серия SM — станки категории «Многошпиндельные». Рабочее поле — 1300×1300×300 — 2100×4000×300 мм, шпиндели — 3–20 кВт с автосменой, цена — от 1 650 020 ₽, наличие — в наличии. Завод заявляет промышленный режим 24/7 и полный цикл производства: от проектирования до первого запуска — на собственных обрабатывающих центрах.
Почему так. В карточке важно видеть связку «задача → тираж → параметр». Серия SM — это не «станок вообще», а инструмент серийного производства: поле выбирают по размеру детали, а число шпинделей — по тиражу. Одна деталь за раз на таком станке не окупается; партия одинаковых заготовок — окупается. Поэтому в паспорте сначала смотрят на тираж и габарит, а уже потом на мощность и оснастку.
Проверка. Выпишите четыре числа: рабочее поле, число шпинделей, мощность и цену. Сверьте с вашей задачей: какой тираж за смену и какого размера деталь.
Отдельно посмотрите назначение. В карточке прямо перечислены материалы от дерева и МДФ до цветных металлов, мягкой стали и камня. Это значит, что станок позиционируется как универсальный промышленный, а режимы под каждый материал придётся подбирать отдельно — об этом ниже.
Модуль 2. Модельный ряд SM: пять типоразмеров поля
Серия SM представлена пятью моделями: SM-1313 — 1300×1300×300 мм (компактный для небольших мастерских), SM-1325 — 1300×2500×300 мм (универсальный для мебельного производства), SM-1530 — 1500×3000×300 мм (для среднего производства), SM-2130 — 2100×3000×300 мм (для крупных предприятий), SM-2140 — 2100×4000×300 мм (флагман под полноразмерные листы).
Почему так. Размер стола определяет, что окупается на станке. Обозначение модели кодирует габарит: «1313» — 1300×1300, «2140» — 2100×4000. Выбирают не «максимум», а по самой крупной детали потока, иначе платят за площадь, которая простаивает. Флагман SM-2140 берут там, где режут полноразмерные листы без разбивки на части.

Проверка. Сопоставьте самую крупную деталь с полем: нужен запас на крепление и подвод инструмента. Проверьте, что хода Z в 300 мм хватает под толщину заготовки плюс приспособление.
Практическая тонкость: чем больше поле, тем важнее способ крепления. На компактном SM-1313 хватает прижимов и небольшого вакуума, а на SM-2140 полноразмерный лист нужно удерживать по всей площади, иначе центр «играет» и режим срывается.
Модуль 3. Устройство: термообработанная станина и портал
Несущая конструкция серии — цельносварная станина из толстостенной стали, которая проходит термообработку для снятия внутренних напряжений. Это обеспечивает геометрическую стабильность на протяжении всего срока эксплуатации. Портал несёт узел (или узлы) шпинделей по осям X и Y.
Почему так. Жёсткость — главный фактор эффективности станка: недостаточно жёсткая конструкция не режет точно, как бы хорошо ни была настроена программа [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787]. Термообработка здесь — не формальность. Сварная станина «дышит» остаточными напряжениями и со временем меняет геометрию; нагрев и медленное охлаждение снимают эти напряжения. Важность правильной термообработки — общее правило металлообработки, известное давно: результат зависит от температуры, скорости нагрева и охлаждения [открытый корпус: ia_americanmachinis53newyuoft, чанк #7893].
Проверка. Осмотрите станину и портал: сварные швы, отсутствие трещин, затяжку болтовых соединений. Проверьте, что станок стоит на ровном основании без «перекосов» — на большом поле это критично.
У станка, работающего 24/7, конструкция — это ресурс. Поэтому проверяют не только швы, но и то, как станок выставлен по уровню: перекос основания ускоряет износ направляющих и уводит геометрию.
Модуль 4. Прецизионная механика: рейки, ШВП, направляющие, двигатели
В карточке прямо перечислена механика: косозубые рейки по осям X и Y (плавное перемещение портала до 20 000 мм/мин без люфтов), ШВП 20–25 мм по оси Z, рельсовые направляющие 20 мм с четырьмя рядами шариков по всем осям и шаговые двигатели 8,5 Н·м с высоким моментом удержания.
Почему так. На длинных осях рейка практичнее винта: длинный винт сложно держать жёстким. Косозубая рейка зацепляется плавнее прямозубой — зубья входят в контакт постепенно, и в зацеплении одновременно работает несколько зубьев, что распределяет нагрузку [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414]. По короткой оси Z, где важны точность и удержание глубины, стоит ШВП. Рельсовые направляющие с четырьмя рядами шариков дают высокую несущую способность и жёсткость во всех направлениях. Шаговые двигатели 8,5 Н·м — это заметный момент удержания: на большом портале он нужен, чтобы каретка не «отжималась» усилием резания.
Проверка. Проверьте зацепление рейки (без закусывания и без заметного люфта), обратный ход по Z и плавность хода портала на быстрых перемещениях. Проверьте затяжку муфт двигателей.
Тема примыкает к курсу «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость». На большом портале люфт масштабируется вместе с деталью, поэтому проверку обратного хода делают регулярно, а не «раз в год».
Модуль 5. Многошпиндельная система: как работают 1–4 шпинделя
Главная особенность серии — возможность установки от 1 до 4 независимых шпинделей на одном станке. Это позволяет одновременно обрабатывать несколько одинаковых деталей, кратно увеличивая производительность при серийном производстве. Такие станки особенно ценят мебельные фабрики и производственные линии.
Почему так. Смысл многошпиндельной схемы — размножение одной операции. В классическом производстве дублирующиеся детали выгодно обрабатывать партиями: когда нужно много одинаковых заготовок, время экономится за счёт параллельной работы [открытый корпус: ia_machinerysrefer08unkngoog, чанк #1060]. Приспособления и оснастка вообще нужны именно для того, чтобы сокращать время операции и повышать производительность [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12]. Многошпиндельный станок — это тот же принцип, только «на железе»: несколько идентичных заготовок режутся одновременно.
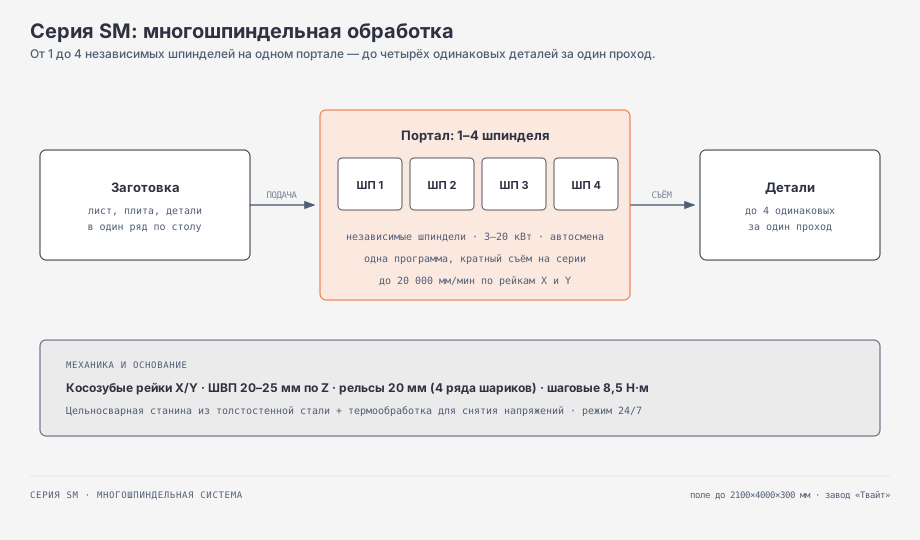
Проверка. Проверьте, что все шпиндели выставлены одинаково по высоте и по координатам: расхождение между ними означает, что детали из-под разных шпинделей получатся разными. Отработайте пробный проход на каждом шпинделе отдельно.
Ключевое слово — «идентичность». Разные шпиндели должны иметь одинаковую привязку нуля и одинаковую длину инструмента, иначе смысл теряется. Форумные темы «Минусы и плюсы многошпинделного станка!», «Пусконаладка многошпиндельного фрезерного станка с ЧПУ» и «Многошпиндельный четырех координатный станок» — как раз про это: настроить один шпиндель просто, а синхронизировать четыре — отдельная работа.
Модуль 6. Шпиндели, мощность и автосмена
Шпиндели серии — 3–20 кВт, автосмена инструмента доступна как опция. Диапазон мощности широкий: от компактных 3 кВт для дерева и пластика до 20 кВт для тяжёлых задач.
Почему так. Мощность шпинделя задаёт материал и производительность съёма. На дереве и МДФ хватает младших шпинделей; на цветных металлах, мягкой стали и камне нужен запас по мощности и моменту. Чем больше шпинделей, тем важнее, чтобы каждый был исправен: нагрев и биение одного из них портят деталь сразу. Тепловой режим шпиндельного узла — главное условие его ресурса: передний подшипник шпинделя выполняют из закалённой и шлифованной инструментальной стали, а посадку и тепловой зазор рассчитывают отдельно [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
Проверка. Проверьте биение каждого шпинделя индикатором и чистоту цанг. Убедитесь, что автосмена (если установлена) корректно ставит и снимает инструмент без ударов.
Форумные темы «До безобразия простой шпиндель своими руками» и «Шпиндель на 1.5 kW из Китая» — про выбор шпинделя; а на многошпиндельном станке важнее не «какой шпиндель», а то, что все они настроены одинаково. Разнобой по биению и оборотам даёт разнобой по деталям.
Модуль 7. Кинематика и точность: до 20 000 мм/мин без люфтов
Заявленная скорость перемещения портала — до 20 000 мм/мин без люфтов. Точность держится за счёт прецизионной механики и правильной калибровки. Шаги на миллиметр считают так: шаги двигателя × микрошаг ÷ ход передачи. Корректируют по факту: Steps_new = Steps_old × (Commanded / Actual).
Почему так. Быстрые перемещения нужны для серийного производства: пока один участок режется, портал уже переносится к следующему. Но скорость бесполезна без точности. Ошибка в коэффициенте — это систематическая ошибка размеров, и на большом поле она масштабируется: промах в 0,1 % на двух метрах — это два миллиметра. Поэтому калибровку ведут длинным перемещением с измерением факта, а люфт проверяют на реверсе.
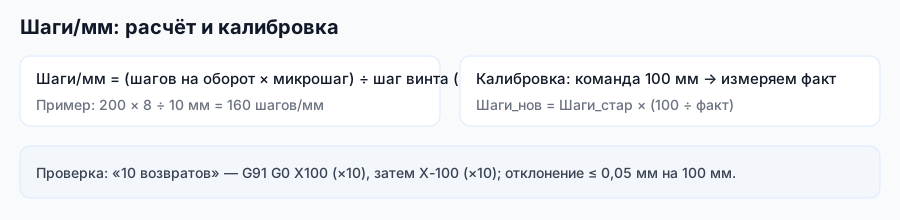
Проверка. Задайте перемещение 1000 мм по X и Y и измерьте факт. Проверьте разгон и торможение на быстрых ходах: не пропускает ли двигатель шаги на разгоне.
Точность — это не только коэффициент, но и жёсткость конструкции. На больших ускорениях «звонит» всё: портал, крепление заготовки, оснастка. Поэтому после калибровки обязательно переходят к подбору режимов, а не гонят на максимальной скорости.
Модуль 8. Крепление заготовок и вакуумный стол
Для серийной обработки заготовки крепят вакуумным или пазовым столом; на многошпиндельном станке важна идентичность крепления по всем позициям — иначе детали выйдут разными.
Почему так. На большом листе плохое крепление — главная причина брака: деталь играет, кромка рвётся, режим срывается. Когда шпинделей несколько, цена ошибки в креплении умножается на их число: одна смещённая заготовка портит сразу одну деталь партии. Поэтому позиции базируют по упорам и фрезеруют подушку, чтобы плоскость была одинаковой по всей площади.
Проверка. Закрепите тестовые заготовки по всем позициям и проверьте их неподвижность. Проверьте плоскость стола индикатором в нескольких точках.
Вакуумный стол хорош для листовых материалов, пазовый с прижимами — для толстых заготовок. Для крупных деталей детали часто связывают табами (перемычками), которые оставляют до последнего прохода, чтобы заготовка не сместилась и не улетела под фрезу.
Модуль 9. Система управления и ПО: NC-studio, Mach3, ArtCAM
Станок работает с типовым набором ПО завода: ArtCAM — подготовка управляющих программ, Mach3 — управление станком с ПК, NC-studio — пультовое управление на DSP-платформах.
Почему так. Оператору важно не «какая программа», а где в ней менять параметры и как безопасно запустить УП. Mach3 хранит конфигурацию станка в профиле и настраивается через Config → Ports and Pins и Config → Motor Tuning; NC-studio даёт окна Auto/Manual и меню с горячими клавишами; ArtCAM готовит программу под конкретный постпроцессор. Для многошпиндельного станка важно, чтобы постпроцессор и контроллер корректно отрабатывали все шпиндели, а не только первый.
Проверка. Загрузите простую программу, проверьте, что система видит все оси и шпиндели, и выполните пробный проход без заготовки на каждом шпинделе.
Порядок подготовки УП: модель или вектор → технология в ArtCAM → постпроцессор под вашу систему → G-код → загрузка в контроллер. Постпроцессор — такой же объект настройки, как и профиль станка. Подробности — в курсах «NC-Studio: настройка и работа», «ArtCAM: полный курс» и «Mach3 и софт для ЧПУ».
Модуль 10. Подготовка УП: дублирование деталей на шпиндели
На многошпиндельном станке одна программа должна «обслуживать» все шпиндели. Есть два подхода: единая программа с несколькими рабочими смещениями (workshift) и отдельные программы на каждый шпиндель.
Почему так. Работа с дублирующимися деталями — классическая задача: когда нужно много одинаковых заготовок, время экономится за счёт партии и правильной оснастки [открытый корпус: ia_machinerysrefer08unkngoog, чанк #1060]. На практике удобнее единая программа: описываете деталь один раз и задаёте смещения так, чтобы каждый шпиндель обрабатывал свою позицию. Тогда правка требуется в одном месте, а не в четырёх.
Проверка. Подготовьте программу на деталь и прогоните её логику в воздухе: убедитесь, что шпиндели не задевают заготовки друг друга и не выходят за границы своих зон.
Отдельно следите за порядком смены инструмента: если автосмена есть, она берёт это на себя; если нет — программа разбивается на проходы и меняет инструмент сразу на всех шпинделях. Смешивать эти схемы в одной УП рискованно.
Модуль 11. Материалы и режимы
Карточка перечисляет широкий спектр: дерево (от сосны до дуба и ясеня), МДФ, ДСП, фанера, ламинат, шпон; пластики (акрил, ПВХ, полистирол, ABS, поликарбонат); композиты (Dibond, Reynobond, HPL); цветные металлы (алюминий, латунь, бронза, медь); мягкую сталь фрезами до 8 мм; камень (гранит, мрамор, песчаник); пенопласт.
Почему так. Обороты считают от скорости резания n = 1000 × Vc / (π × D), подачу — от подачи на зуб F = fz × z × n. Дерево любят высокие обороты и быстрый съём; цветные металлы и сталь режут медленнее, с меньшей глубиной; камень — абразивом и с водой. Правильный отвод стружки — общее условие резания: если стружке некуда деваться, она перетирается и греет кромку. Износ инструмента удобно отслеживать по мощности привода: при постоянной подаче растущая мощность говорит, что фреза тупеет [открытый корпус: openalex_Twin-Control, чанк #490].
Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте стружку и кромку, затем поднимайте. Для каждого материала держите свой набор фрез и свои режимы в журнале.
Не пытайтесь обрабатывать разные материалы «одним режимом». Серия SM это позволяет технически, но оптимальные параметры для дуба, алюминия и гранита лежат в разных областях. Композиты слоистые — им опасно расслоение по краю, поэтому подачу на выходе снижают и берут фрезу с подрезкой вниз.
Модуль 12. Первый запуск и пробный раскрой
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, проверить калибровку, загрузить программу и прогнать её в воздухе, и только потом — на заготовках с малой глубиной.
Почему так. На многошпиндельном станке цена ошибки умножается на число шпинделей: один неверный ноль — брак сразу по нескольким заготовкам. Поэтому «сначала воздух, потом лист» — защита и от брака, и от поломки. Первый раскрой делают на черновом материале — обрезках МДФ или фанеры.

Проверка. Проведите пробный проход на 60 % подачи и оцените стружку и кромку. Убедитесь, что направления и нули совпадают с ожидаемыми на каждом шпинделе.
Начните с одного шпинделя, затем включите остальные. Так вы отделите ошибки программы от ошибок настройки шпинделей. Форумная тема «Пусконаладка многошпиндельного фрезерного станка с ЧПУ» — ровно про этот поэтапный ввод.
Модуль 13. Обслуживание станка в режиме 24/7
Режим 24/7 меняет план обслуживания: работы делят по частоте. Каждая смена: убрать стружку, осмотреть кабели и гофрозащиту, проверить крепление фрез и заготовок, работу аспирации. Каждую неделю: смазать направляющие и ШВП, проверить зацепление реек, затяжку муфт и клемм. Ежемесячно–квартально: проверить люфты, повторить калибровку, проверить биение каждого шпинделя.
Почему так. Профилактика дешевле ремонта, а на станке, работающем круглосуточно, — кратно. Порядок простоев почти всегда один: сначала забыли смазать, затем появился люфт, затем сломалась деталь. Регулярная смазка и подтяжка снимают первые два пункта. Тепловой режим и смазка шпинделей определяют их ресурс: недостаток смазки ускоряет износ сильнее прочих факторов [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте люфт и повторяйте калибровку на большом ходе. Проверяйте состояние смазки и охлаждения на всех шпинделях.
Смазка — это не «когда заскрипит». Направляющие и ШВП смазывают по регламенту и той смазкой, что указана для узла; смешивать разные смазки нельзя. Такой ритм занимает минуты в день, но именно он держит точность на большом поле в круглосуточном режиме. Подробности — в курсе «Резервные копии настроек станка и ПО».
Модуль 14. Экономика серийного производства
Серия SM — это инструмент серийного производства. Цена — от 1 650 020 ₽, станок в наличии. Многошпиндельная система (1–4) кратно увеличивает производительность при серийном производстве.
Почему так. Экономика многошпиндельного станка держится на размножении операции: если одна деталь делается долго, а нужна партия, выгоднее обрабатывать несколько заготовок одновременно. Именно поэтому серия ориентирована на мебельные фабрики и производственные линии. Стоимость владения складывается из цены станка, инструмента, электроэнергии и обслуживания, и на серийном потоке эти затраты размываются по числу деталей.

Проверка. Сопоставьте тираж и габарит детали с выбранной моделью и числом шпинделей. Прикиньте, сколько деталей в смену нужно, чтобы станок окупался.
При выборе конфигурации пройдитесь по трём вопросам. Поле: какая из пяти моделей закрывает вашу самую крупную деталь. Шпиндели: сколько нужно для тиража и какую мощность под материал. Оснастка: нужна ли автосмена и вакуумный стол. Эти пункты определяют, пойдёт ли станок в работу сразу или потребует дооснащения. Для задач с одной деталью есть более простые серии, а для 5-осевой обработки — SM PRO.
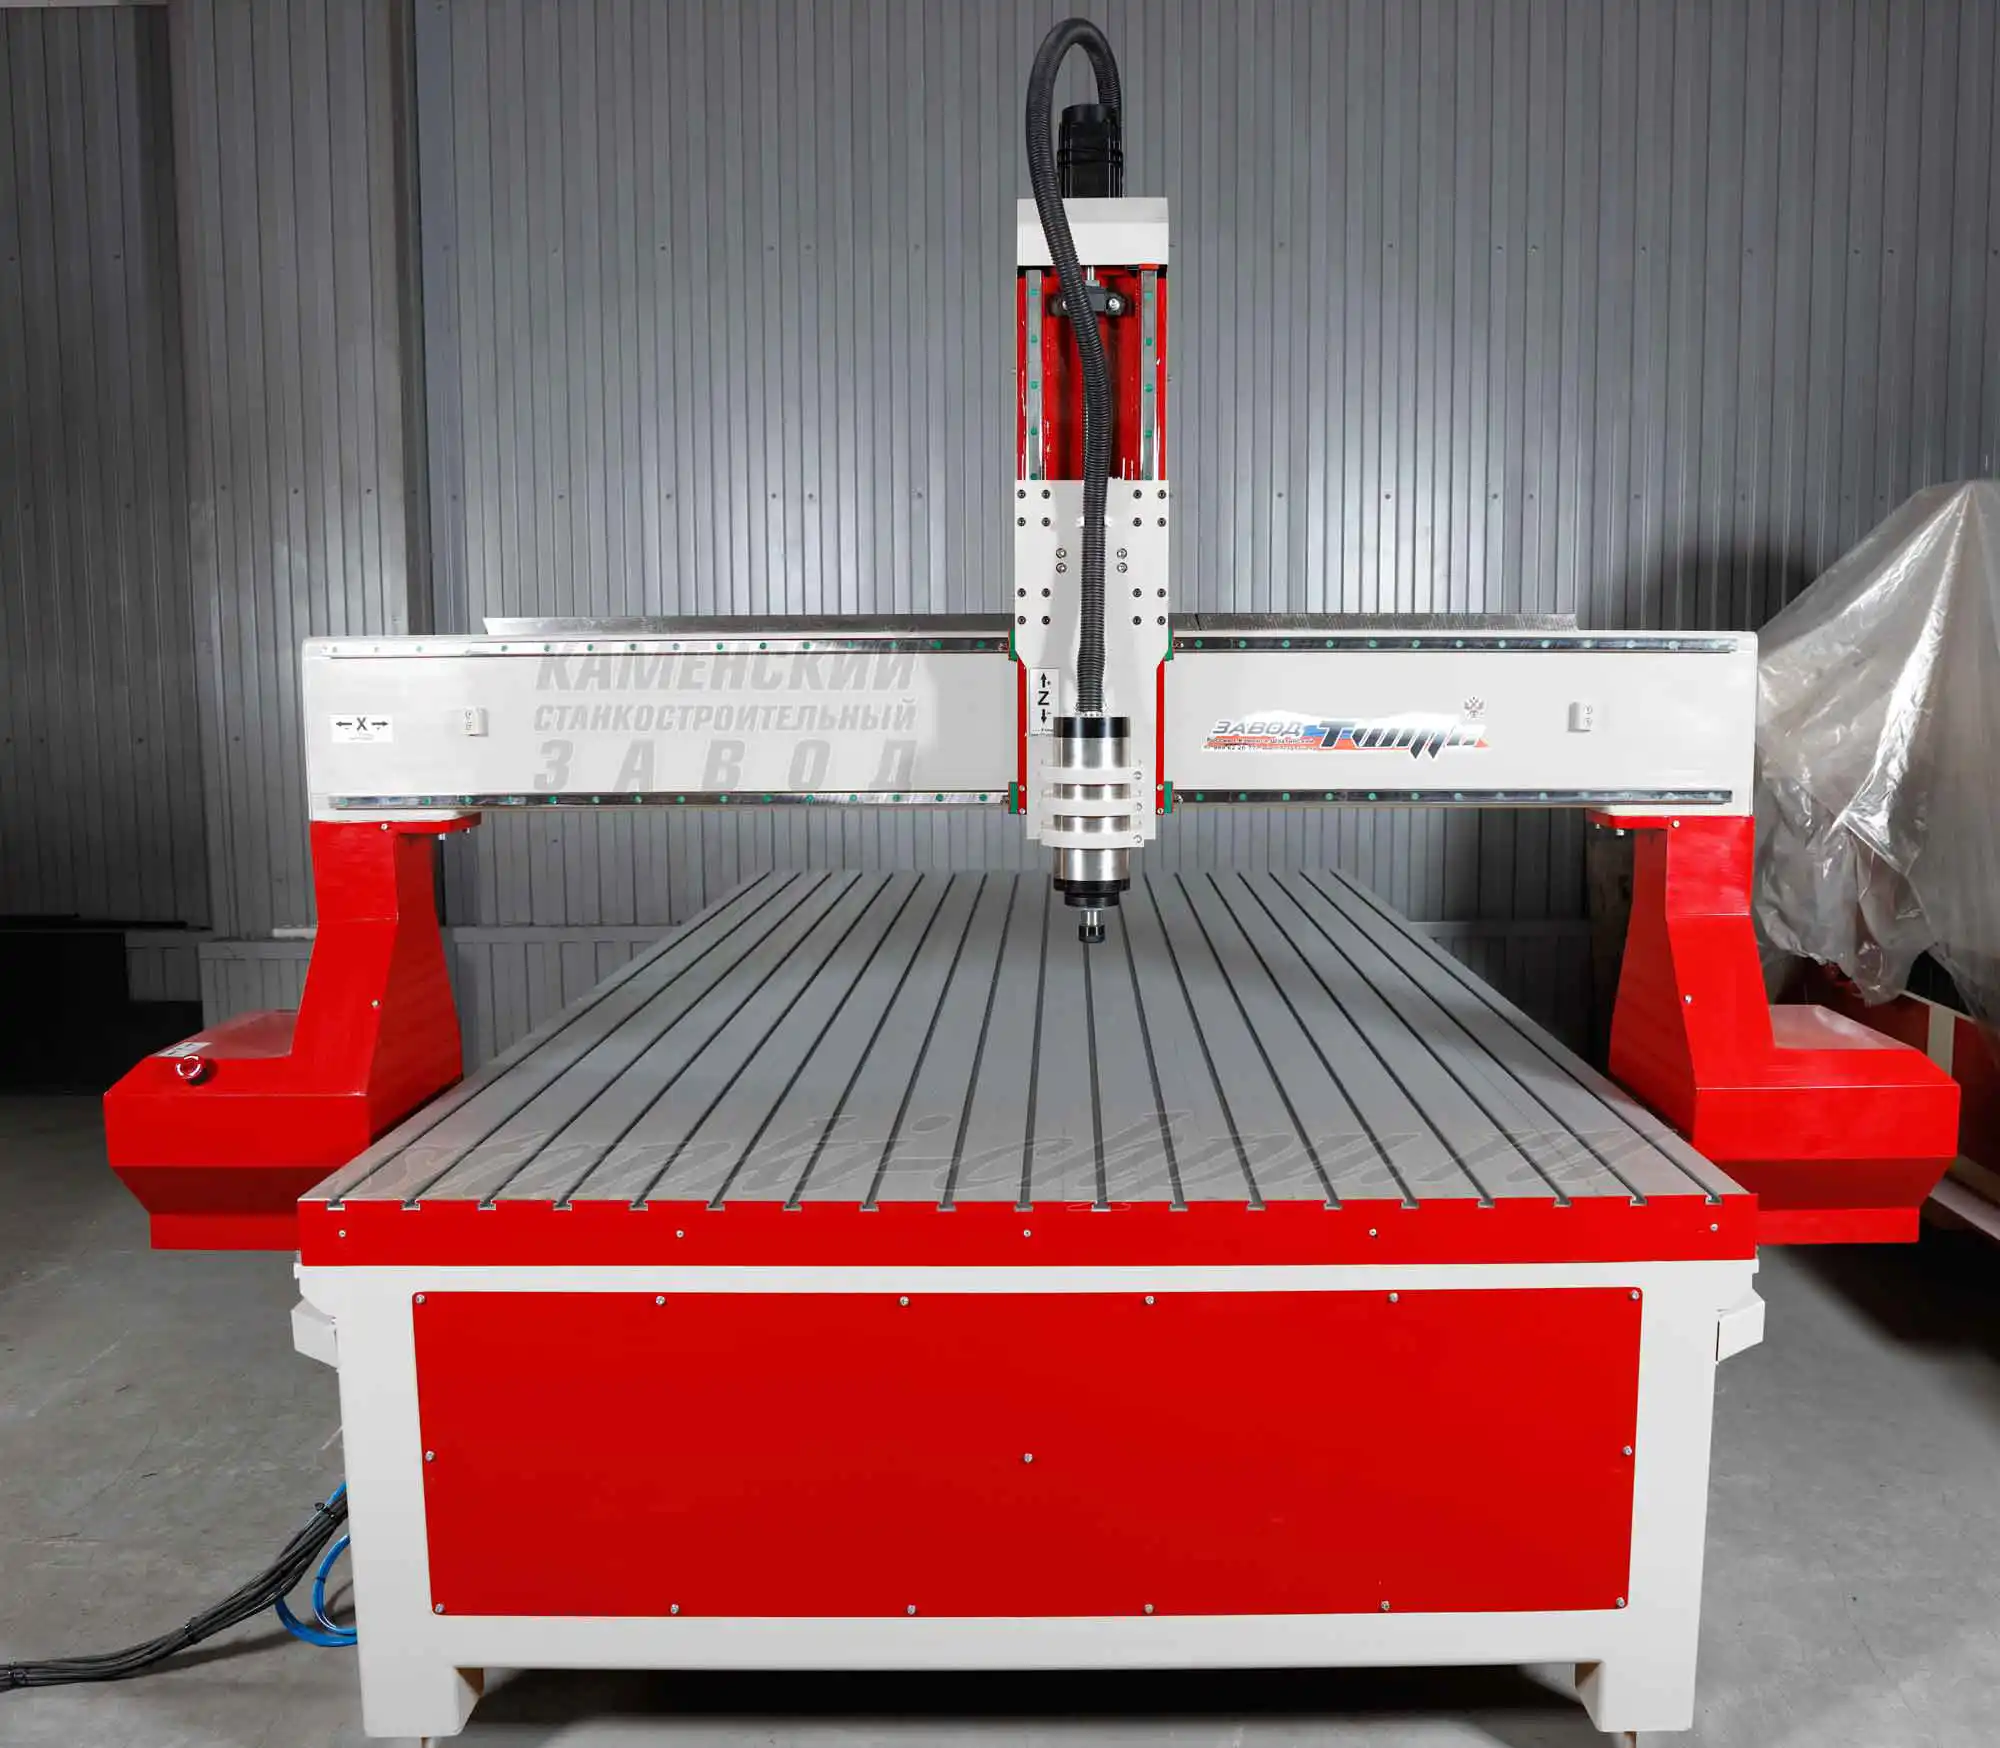
Карточка станка серии SM → /product/14/
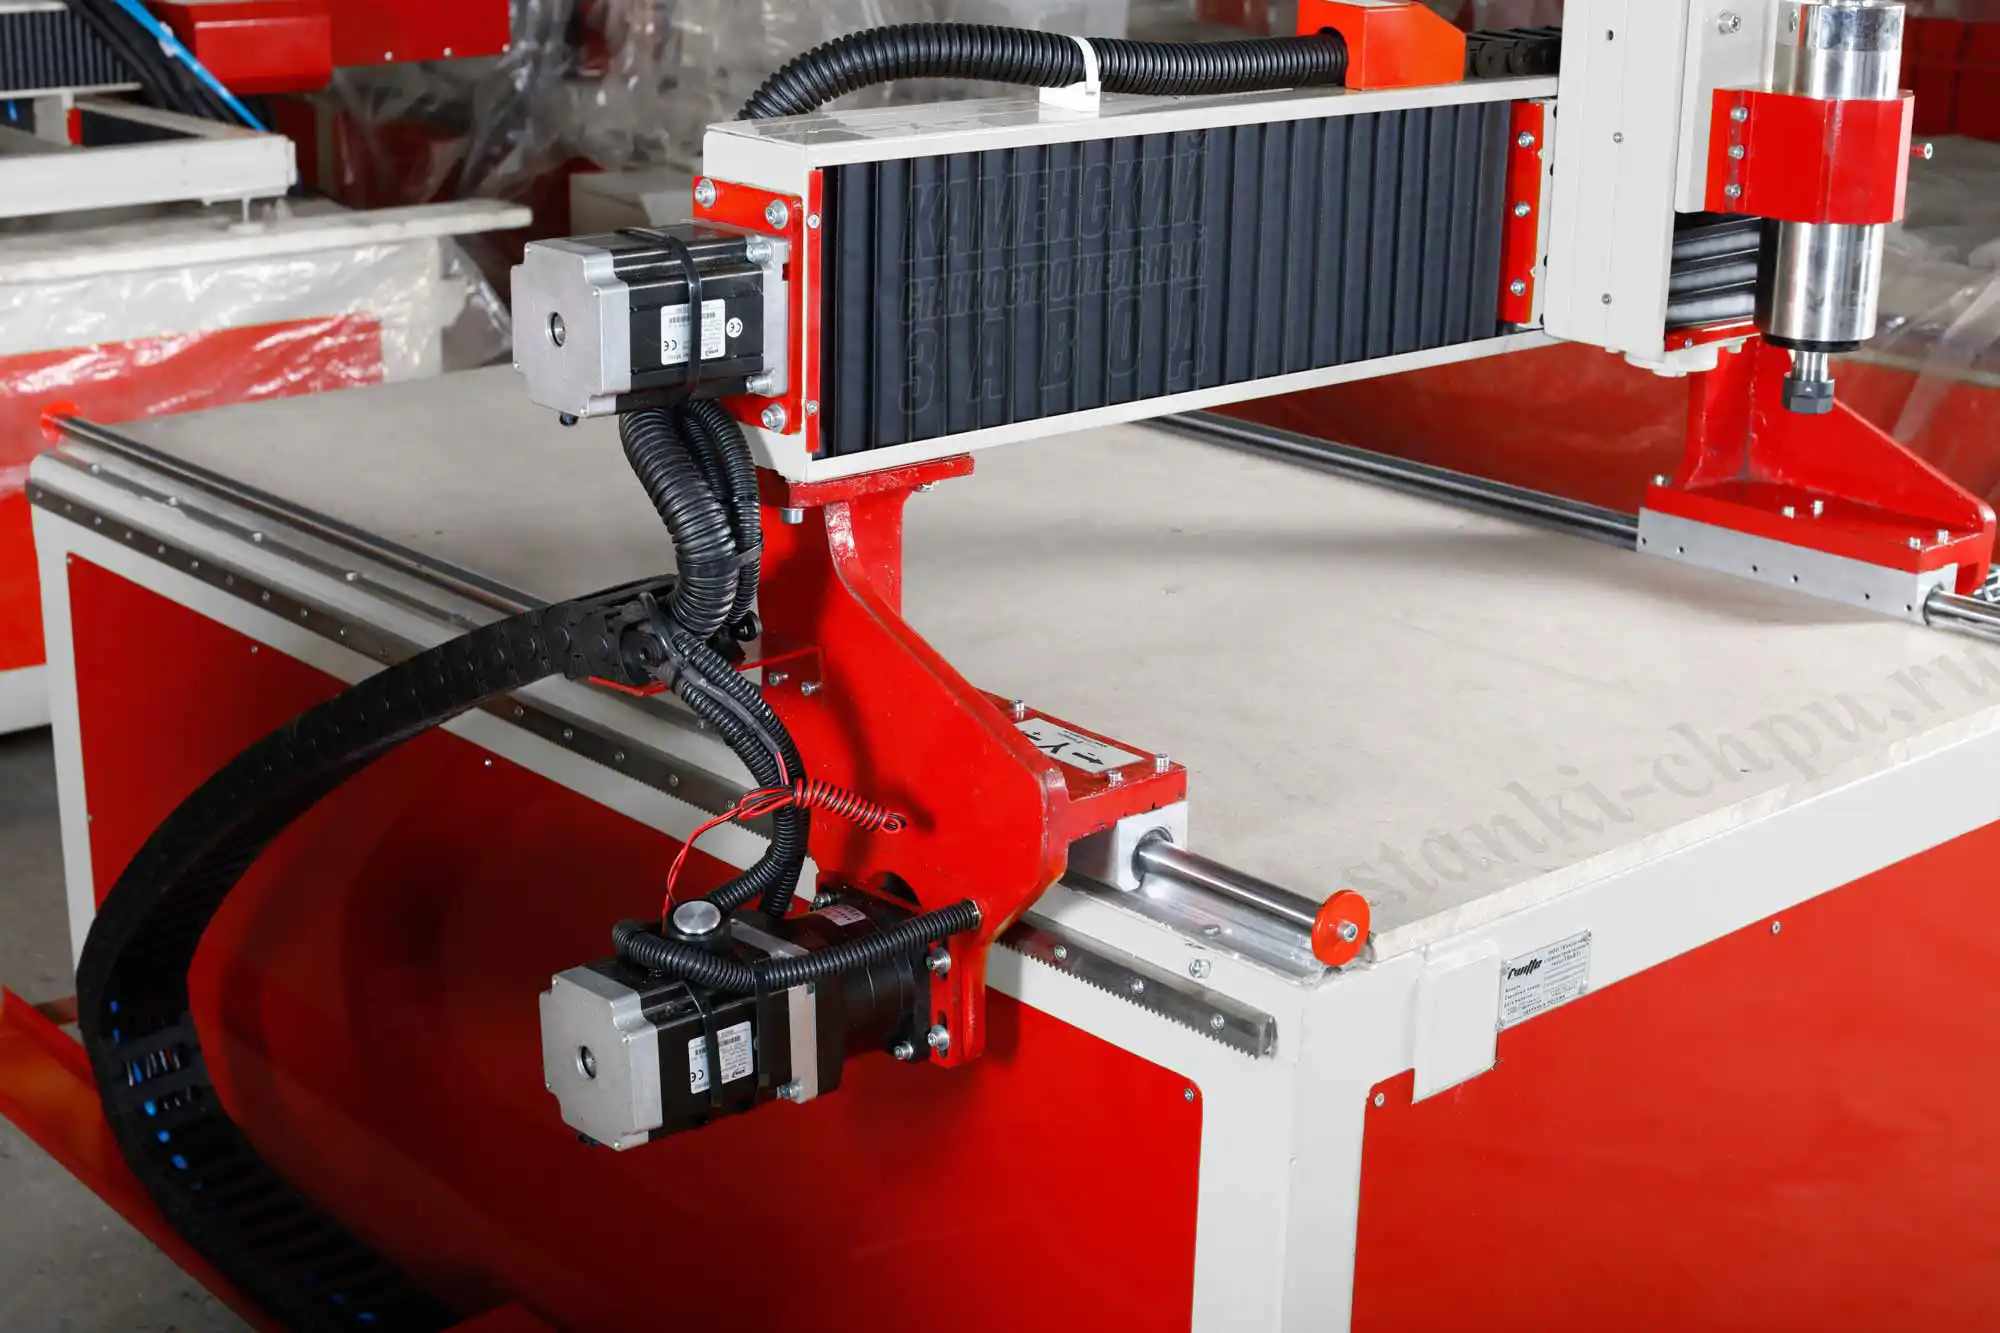
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Карточка станка SMK → /product/19/
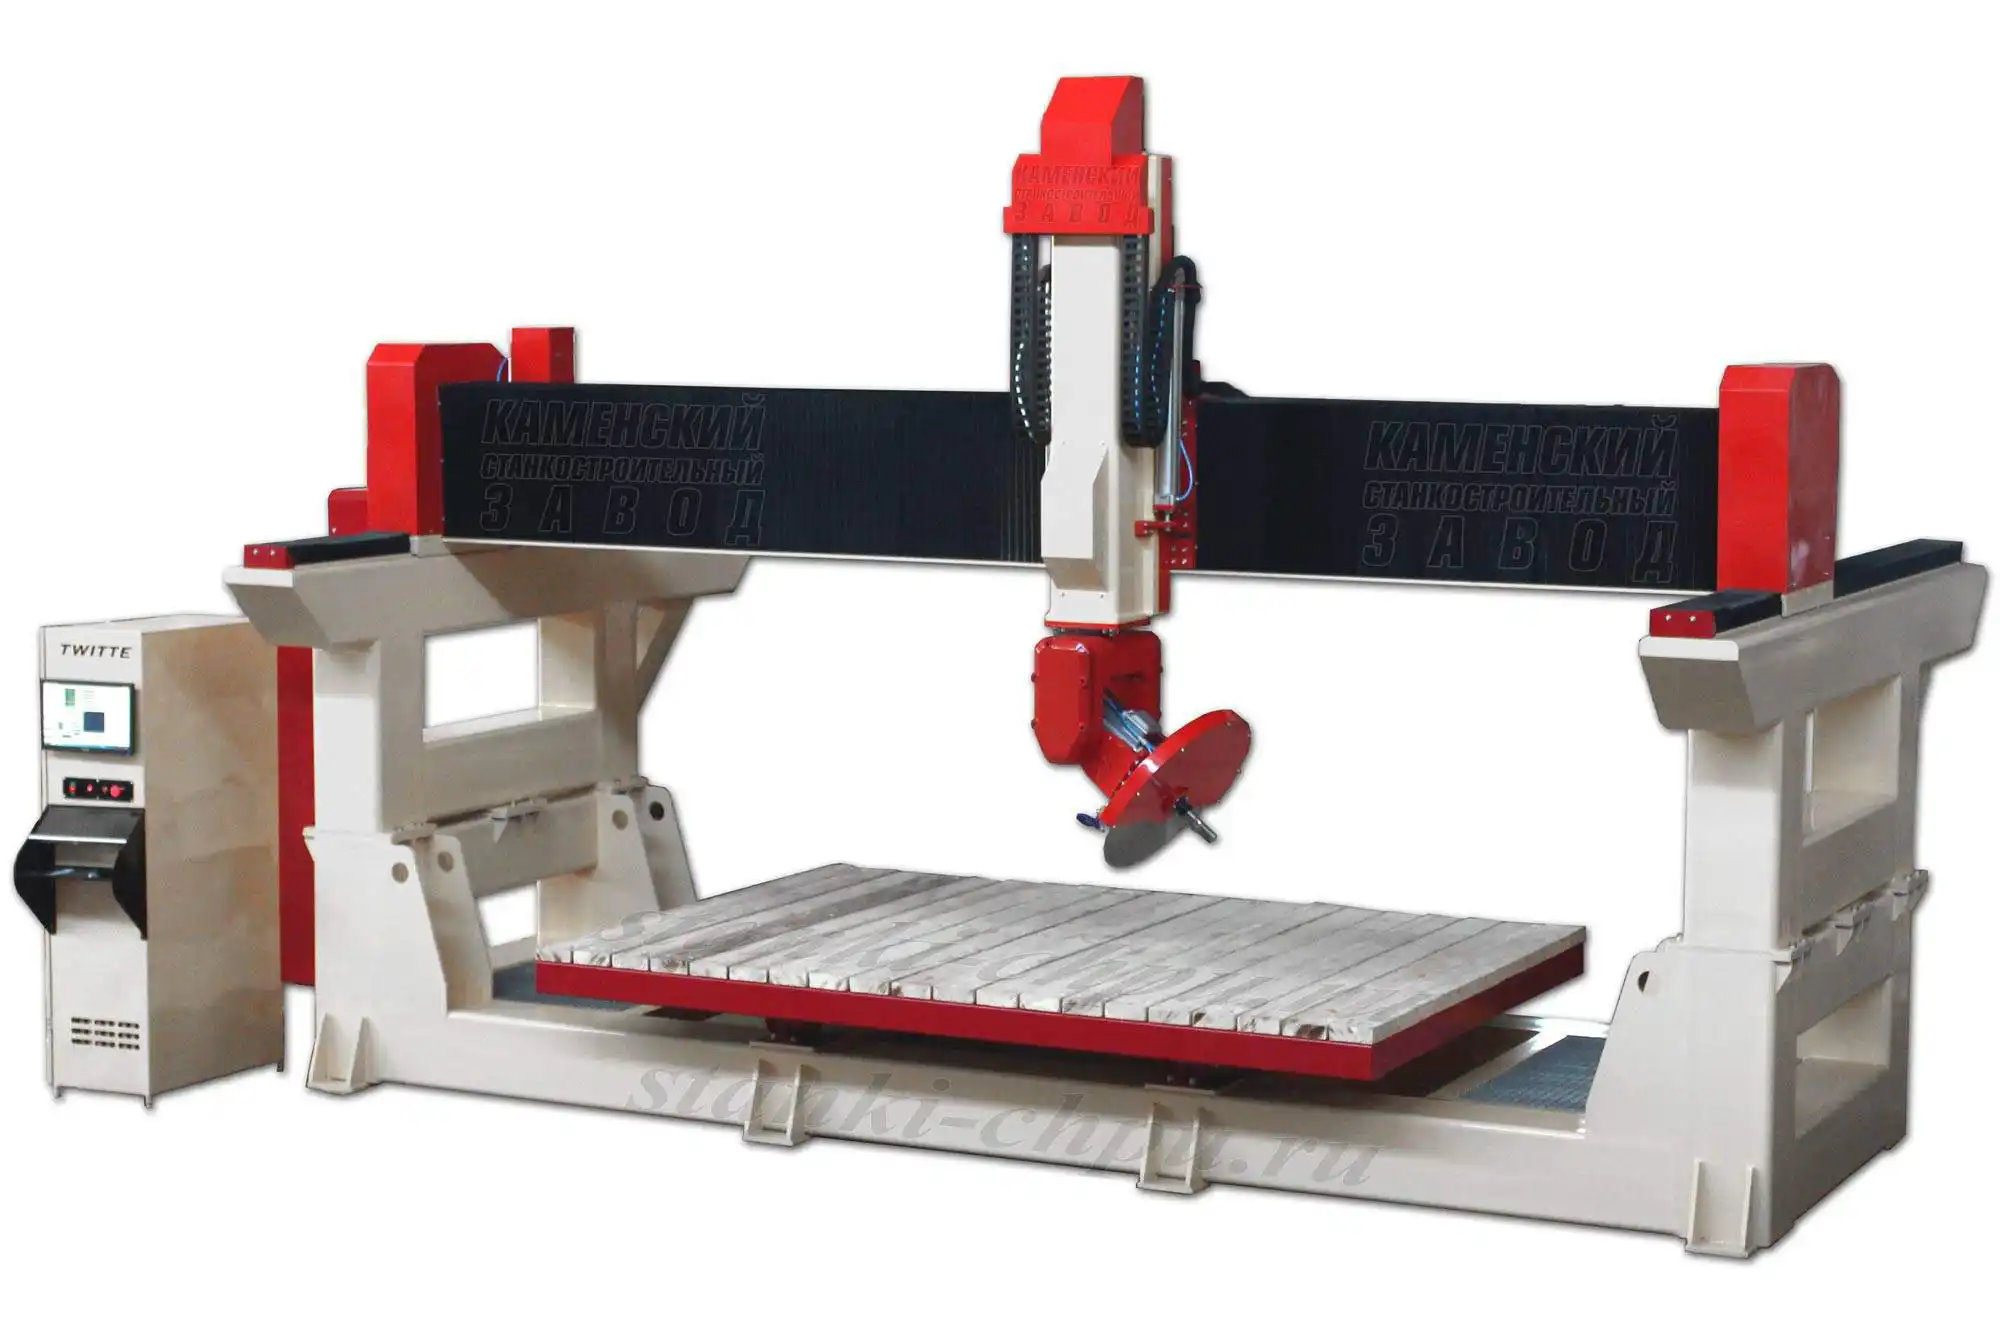
Карточка станка «МАСТЕР» → /product/20/
Практикум: курсы оператора ЧПУ на практике — серия деталей на 4 шпинделях
Задача. Есть SM-1325 с четырьмя шпинделями, четыре заготовки МДФ и программа раскроя мебельной детали. Нужно изготовить партию из четырёх одинаковых деталей за один цикл.
Шаги. 1) Прочитайте паспорт: поле, шпиндели, мощность, цену. 2) Проверьте механику: рейки, ШВП по Z, направляющие, люфты. 3) Закрепите четыре заготовки по позициям, проверьте неподвижность и плоскость. 4) Установите фрезы во все шпиндели, проверьте биение каждого. 5) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 6) Проверьте калибровку на 1000 мм и выставьте нули по позициям. 7) Рассчитайте режим: обороты от Vc, подачу от fz. 8) Прогоните программу в воздухе, затем на 60 % подачи. 9) Проверьте размеры всех четырёх деталей, при необходимости поправьте подачу. 10) Снимите детали, зачистите, уберите стружку.
Чертёж и УП. Дополнительное задание: подготовьте деталь «фасадная панель» под лист, размноженную на четыре позиции. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы деталь читалась однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить контур панели; 2) проставить размеры от базы; 3) выгрузить DXF для проверки; 4) в CAM задать четыре рабочие позиции и сгенерировать УП; 5) загрузить программу в Mach3 или NC-studio. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Все четыре детали совпадают по размерам в пределах допуска чертежа; кромка чистая, без сколов; шпиндели выставлены одинаково; ноль не ушёл; аспирация работала; параметры и файлы (DXF, чертёж, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- К какой категории относится серия SM? К многошпиндельным: от 1 до 4 независимых шпинделей на одном станке для одновременной обработки нескольких одинаковых деталей.
- Какие пять моделей входят в серию? SM-1313, SM-1325, SM-1530, SM-2130, SM-2140 — с полями от 1300×1300×300 до 2100×4000×300 мм.
- Зачем станину термообрабатывают? Чтобы снять внутренние напряжения после сварки; иначе станина со временем «ведёт» и геометрия уходит.
- Какая механика установлена по осям? Косозубые рейки по X и Y, ШВП 20–25 мм по Z, рельсовые направляющие 20 мм с четырьмя рядами шариков, шаговые двигатели 8,5 Н·м.
- Почему на длинных осях используют рейку, а не винт? Длинный винт сложно держать жёстким; косозубая рейка зацепляется плавнее и распределяет нагрузку по нескольким зубьям.
- Какая заявленная скорость перемещения портала? До 20 000 мм/мин без люфтов.
- В чём смысл многошпиндельной системы? Одна операция размножается: несколько заготовок режутся одновременно, что кратно повышает производительность при серийном производстве.
- Что главное при настройке нескольких шпинделей? Идентичность: одинаковая привязка нуля, одинаковая длина инструмента, одинаковое биение. Иначе детали из-под разных шпинделей выйдут разными.
- Какая мощность шпинделей и что такое автосмена? 3–20 кВт; автосмена — опция, меняющая инструмент по программе без участия оператора.
- Как считаются шаги на миллиметр и как корректируются? Шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту:
Steps_new = Steps_old × (заданное / фактическое). - Какие материалы обрабатывает серия? Дерево, МДФ, ДСП, фанеру, пластики, композиты, цветные металлы, мягкую сталь фрезами до 8 мм, камень, пенопласт.
- Почему разные материалы требуют разных режимов? Различаются скорость резания и допустимая глубина: дерево любит высокие обороты, металл и камень — низкие, камень ещё и воду.
- Что входит в еженедельное обслуживание? Смазка направляющих и ШВП, проверка зацепления реек, затяжки муфт и клемм, осмотр аспирации.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Зачем станку несколько шпинделей? О. Чтобы обрабатывать несколько одинаковых деталей одновременно. Это выгодно при серийном производстве, но не нужно для единичных изделий.
В. Можно ли использовать только один шпиндель? О. Да, система допускает от 1 до 4 шпинделей. Можно начать с одного и добавить остальные позже.
В. Какую модель выбрать? О. По самой крупной детали: от SM-1313 для небольших мастерских до SM-2140 под полноразмерные листы.
В. Чем серия SM отличается от SM ПЛЮС и SM PRO? О. SM — базовые многошпиндельные станки, СМ ПЛЮС — расширенные конфигурации, SM PRO — 5-осевой обрабатывающий центр. Это разные классы задач.
В. Почему детали из-под разных шпинделей отличаются? О. Шпиндели выставлены неодинаково: разная привязка нуля, длина инструмента или биение. Проверьте и выровняйте все шпиндели.
В. Работает ли станок круглосуточно? О. Да, серия рассчитана на режим 24/7, но при регулярном обслуживании: смазка, чистка, контроль люфтов.
В. Что делать, если «уехали» размеры? О. Проверьте калибровку, люфт реек и крепление заготовок. На серии ошибка масштабируется с размером детали.
Глоссарий
- Многошпиндельный станок — станок с несколькими шпинделями для одновременной обработки деталей.
- Косозубая рейка — реечная передача с наклонными зубьями, работает плавнее прямозубой.
- ШВП — шарико-винтовая передача, точная передача по оси Z.
- Workshift (рабочее смещение) — смещение системы координат для обработки на разных позициях.
- Термообработка станины — нагрев и охлаждение для снятия внутренних напряжений.
- Автосмена инструмента — устройство, меняющее фрезу по программе без участия оператора.
- Табы — перемычки, удерживающие деталь в заготовке до конца обработки.
- Шаги на миллиметр — число импульсов на 1 мм перемещения оси.
- Homing — выход осей в базовое (нулевое) положение по концевым датчикам.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Детали из-под шпинделей отличаются | Разная привязка нуля, длина инструмента или биение | Выровнять все шпиндели по нулю и инструменту |
| Уехали размеры деталей | Не откалиброваны оси, люфт реек | Пересчитать коэффициент, проверить зацепление |
| Портал движется рывками | Загрязнён рельс, неверное зацепление рейки, люфт каретки | Очистить и смазать, отрегулировать зацепление |
| Пропуск шагов на разгоне | Недобор тока драйвера, завышены ускорение и подача | Выставить ток, снизить ускорение и подачу |
| Скос и бахрома по кромке | Затупилась фреза, неверный режим | Заменить фрезу, скорректировать обороты и подачу |
| Шпиндель греется, шум растёт | Износ подшипников, проблемы охлаждения | Проверить биение и охлаждение, при износе — ремонт |
| Стружка не отводится | Не работает аспирация | Включить отсос, проверить шланг и мешок |
| Заготовка сместилась в одной позиции | Слабый прижим, нет табов | Усилить крепление, оставить табы |
| Композит расслаивается по краю | Большая подача, фреза без подрезки вниз | Снизить подачу, взять downcut-фрезу |
| Сбои на длинной программе | Помехи, проблемы с землёй | Развести сигнальные и силовые провода, проверить заземление |
Мысли вслух: чего нет на форумах
Про многошпиндельные станки на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. Серия SM — это пять моделей с полями от 1300×1300×300 до 2100×4000×300 мм, шпиндели 3–20 кВт с автосменой, косозубые рейки по X и Y, скорости до 20 000 мм/мин, ШВП 20–25 мм по Z, направляющие 20 мм и шаговые двигатели 8,5 Н·м. Цена — от 1 650 020 ₽.
Первое, о чём обычно молчат, — что четыре шпинделя умножают не только производительность, но и требования к точности настройки. Один шпиндель прощает мелкие огрехи: деталь просто чуть смещена, и это можно списать. Четыре шпинделя не прощают ничего: если нули выставлены по-разному, вся партия уходит в брак одним махом. Практический приём — сначала отработать один шпиндель до стабильного результата, потом перенести его настройки на остальные и только затем включать все.
Второе — термообработка станины. Её часто воспринимают как «строчку в описании», а между тем это ответ на конкретную проблему: сварную станину со временем «ведёт» остаточными напряжениями, и геометрия уходит. Нагреть и медленно охладить — значит снять эти напряжения. Если бы это было неважно, станки не отжигали бы вообще. На серийном производстве разница между «держит геометрию годами» и «поплыла за два года» стоит очень дорого.
Третье — крепление, где ошибка умножается на число шпинделей. Одна слабо зажатая заготовка — один брак; четыре слабо зажатых — брак партии. Поэтому на многошпиндельных станках базируют по упорам и фрезеруют подушку, а детали связывают табами. Сервисный случай: на фабрике «оптимизировали» крепление ради скорости съёма прижимов и получили волну брака, которая проявлялась только на одной из четырёх позиций.
Четвёртое — скорость. 20 000 мм/мин красиво выглядят в паспорте, но на деле быстрые перемещения нужны для холостых ходов между деталями. Гнать рабочую подачу «на максимум» смысла нет: режим определяется материалом и инструментом, а не цифрой ускорения. Хороший станок отличается тем, что держит разгон и торможение без пропуска шагов, а не тем, что быстрее всех едет.
Пятое — экономика. Многошпиндельный станок окупается тиражом, а не единичными заказами. Если у вас один дорогой заказ в месяц, размножать нечего. Зато на потоке одинаковых деталей — мебельные фасады, типовые элементы, сувениры — параллельная обработка меняет расчёт себестоимости радикально. Полчаса на выравнивание шпинделей и минутная смазка каждый день отделяют ровную серию от «загадочного» брака, который ищут то в программе, то в материале.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О жёсткости как важнейшем факторе эффективности станка и о выгоде обработки дублирующихся деталей: [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787] и [открытый корпус: ia_machinerysrefer08unkngoog, чанк #1060].
- American Machinist, Vol. 53 (Internet Archive, общественное достояние / PD). О зацеплении «шестерня-рейка» с контактом нескольких зубьев и о важности правильной термообработки (температура, скорость нагрева и охлаждения): [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414] и [чанк #7893].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). О том, что оснастка сокращает время операции и повышает производительность: [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя, тепловом режиме и смазке: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). Об износе инструмента по росту мощности привода при постоянной подаче: [открытый корпус: openalex_Twin-Control, чанк #490].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/.
Смотрите также
Курсы и руководства завода:
- Частотник шпинделя: управление и настройка —
/blog/chastotnik-shpindelya-upravlenie-i-nastroyka - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - NC-Studio: настройка и работа —
/blog/nc-studio-nastroyka-i-rabota - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- Фрезерные станки ЧПУ по дереву — серия SM (этот курс) —
/product/14/ - Фрезерные станки ЧПУ по дереву СМ ПЛЮС —
/product/1/ - Фрезерный станок CM-1325 —
/product/1.2/ - Станок ЧПУ 6090 —
/product/1.1/ - Металлообрабатывающий станок SMK —
/product/19/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и опций зависит от версии поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для серии SM: приёмка и паспорт → станина и механика → крепление по всем позициям → выравнивание шпинделей → калибровка и нули → прогон в воздухе → раскрой на 60 % подачи → журнал и профилактика.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-seriya-sm-1-4 · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-seriya-sm-1-4.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-seriya-sm-1-4.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-frezernye-stanki-chpu-po-derevu-seriya-sm-1-4.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.