
Курс по станку Фрезерно-мостовой ЧПУ станок по камню МАСТЕР-ЛАЙТ — станок ЧПУ завода Твайт (id 21): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку Фрезерно-мостовой ЧПУ станок по камню МАСТЕР-ЛАЙТ — станок ЧПУ завода Твайт (id 21): паспорт, устройство, настройка, обслуживание.
Курс по станку МАСТЕР-ЛАЙТ (фрезерно-мостовой ЧПУ по камню): паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: фрезерно-мостовой ЧПУ станок по камню > МАСТЕР-ЛАЙТ (карточка /product/21/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-frezerno-mostovoy-chpu-stanok-po-kamnyu-maste > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-frezerno-mostovoy-chpu-stanok-po-kamnyu-maste.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-08. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/21.md; руководство по материалам > /docs/forum_content/MATERIALS_PROCESSING_GUIDE.md; база знаний /docs/forum_content/CNC_KNOWLEDGE_BASE.md; > каталог /product/*.md; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „МАСТЕР-ЛАЙТ: фрезерно-мостовой ЧПУ станок по > камню — паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте > первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «МАСТЕР: мостовой 5-осевой отрезной станок», «5-осевой 17K по камню», > «SMK: 5-осевой по металлам и камню», «ArtCAM: полный курс», «Механика ЧПУ: ШВП, направляющие, люфты > и жёсткость».
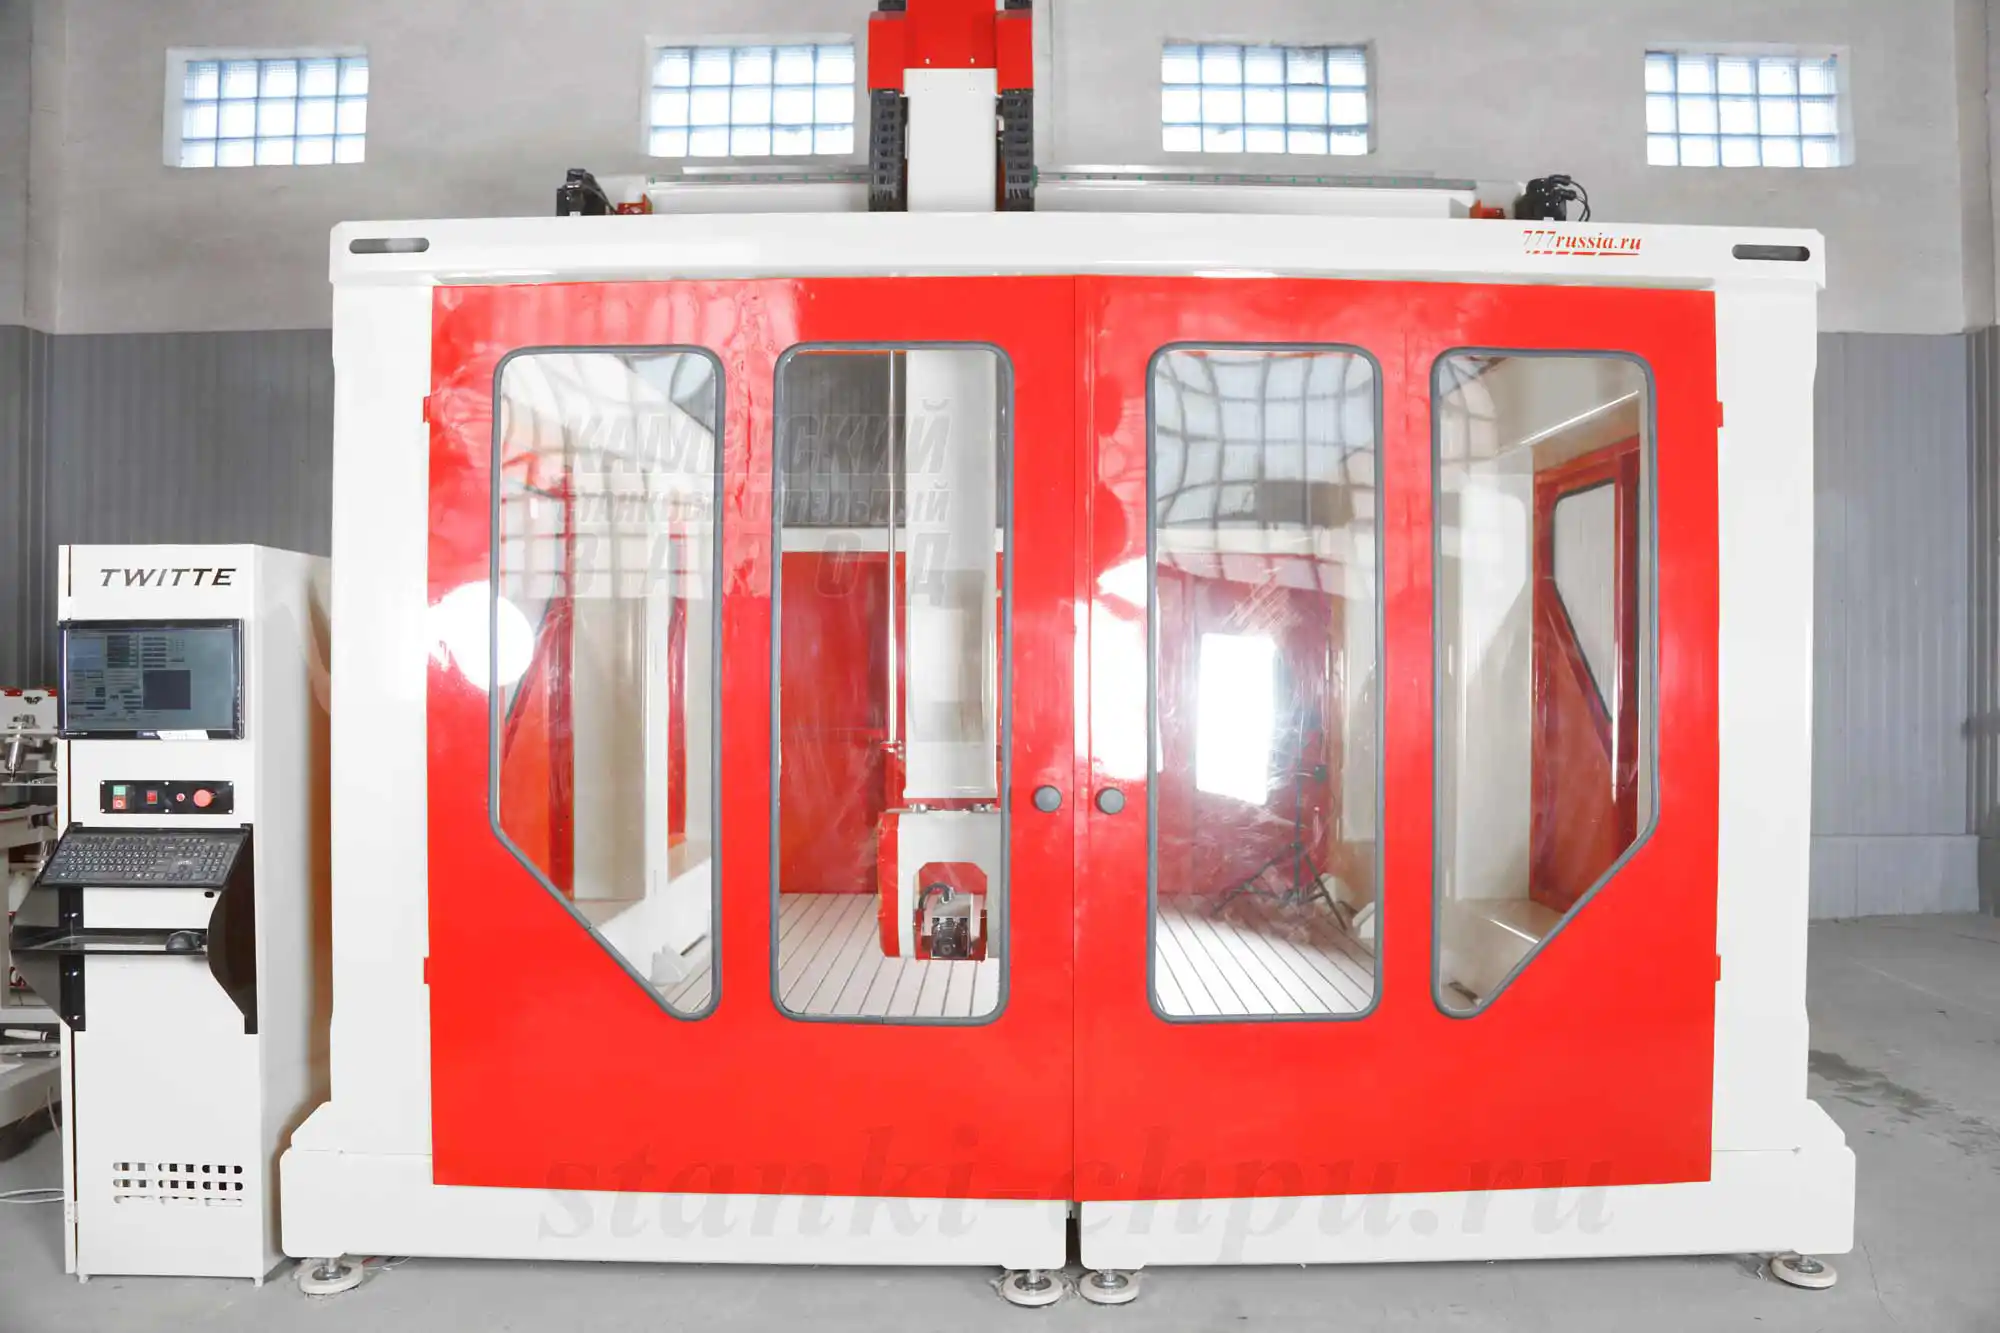
МАСТЕР-ЛАЙТ — фрезерно-мостовой ЧПУ станок по камню категории «Промышленные», и для обучения ЧПУ программированию с нуля он хорош тем, что показывает «взрослую» логику камнеобработки: мост, программа, профиль и рельеф за один установ. Тем, кто проходит курсы оператора ЧПУ, он даёт навык, которого нет у резчика: фрезеровать камень в объёме. А тому, кто хочет как научиться работать на станке с ЧПУ по камню осознанно, МАСТЕР-ЛАЙТ даёт промышленную базу: мостовая конструкция для жёсткости, поле 3200×2000×500 мм, шпиндель 7,5–20 кВт с автосменой, точность ±0,05 мм и цена от 2 450 040 ₽.
Чему научитесь. Читать паспорт и карточку; понимать, чем фрезерно-мостовой станок отличается от отрезного; разбираться в мостовой конструкции и жёсткости; держать точность ±0,05 мм и повторяемость ±0,02 мм; подбирать алмазный инструмент и режимы по породе; фрезеровать 2D, 2,5D и 3D-рельеф; организовывать воду и удаление шлама; работать с CAM и постпроцессором; крепить и позиционировать заготовки; проводить первый запуск; обслуживать станок и диагностировать типовые сбои.
Предпосылки. Базовое понимание механики и электрики, навыки измерений (штангенциркуль, индикатор), знакомство с координатами и основами G-кода. Опыт камнеобработки полезен, но не обязателен: логика та же, что у фрезера, разница в инструменте и в способе крепления камня.
Безопасность. Мостовой станок по камню режет и фрезерует с водой и большой мощностью. Держитесь вне зоны хода моста, не наклоняйтесь над столом при включённых приводах, убеждайтесь, что зона свободна по всему ходу, перед пуском. Каменная пыль (особенно кремнезёмная) — серьёзный респираторный риск, поэтому обработку ведут с водой и местным отсосом. Вода и электрика несовместимы: пульт и шкафы держите вне зоны брызг. Аварийный стоп должен быть доступен с рабочего места, у моста — в нескольких точках. Крупный слэб или блок при подъёме и установке требует двух человек и исправных захватов. При снятии узлов отключайте питание и разряжайте конденсаторы. Никогда не оставляйте заготовку без крепления.

Содержание
- Обучение ЧПУ программированию с нуля: МАСТЕР-ЛАЙТ
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Место в линейке: фрезерно-мостовой и отрезной
- Модуль 3. Мостовая конструкция и жёсткость для камня
- Модуль 4. Точность ±0,05 мм и повторяемость ±0,02 мм
- Модуль 5. Рабочее поле 3200×2000×500 и типовые заготовки
- Модуль 6. Шпиндель 7,5–20 кВт с автосменой
- Модуль 7. Инструмент и режимы по камню
- Модуль 8. Кинематика: линейные и поворотные оси
- Модуль 9. Фрезеровка по камню: 2D, 2,5D и 3D-рельеф
- Модуль 10. Вода, шлам и охлаждение
- Модуль 11. Система управления и ПО
- Модуль 12. Крепление и первый запуск
- Модуль 13. Обслуживание, гарантия и экономика
- Практикум: курсы оператора ЧПУ на практике — рельеф по камню
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: МАСТЕР-ЛАЙТ
МАСТЕР-ЛАЙТ — станок категории «Промышленные» с рабочим полем 3200×2000×500 мм и шпинделем 7,5–20 кВт с автосменой инструмента. Цена — от 2 450 040 ₽, наличие — в наличии. По карточке это мостовое фрезерное оборудование для крупногабаритной обработки природного камня: гранит, мрамор, травертин, кварц, керамогранит. Заявленная точность позиционирования — ±0,05 мм, повторяемость — ±0,02 мм.
Держите в голове цепочку. Модель или рельеф готовят в CAD/CAM, получают G-код; контроллер ведёт мост по осям, сервоприводы отрабатывают движение, поворотные оси (если они есть в конфигурации) наклоняют инструмент, а фреза под водой снимает камень. Это субтрактивное производство: деталь формируется удалением материала [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40].
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «Оцените станок для обработки камня», «Высокопроизводительный фрезерно-отрезной» и «Постройка виброударного гравировального станка по камню», разбирается с «3D плитка и 3D панно для пола и стен», «Оборудование для гравировки портретов на (камне) граните» и «Гравировка керамической плитки», а по смежному — «Возможность полировки плит на фрезерно-гравировальном станке» и «Гранитная брусчатка, гранитная плита и гранитный бордюр». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
МАСТЕР-ЛАЙТ — станок категории «Промышленные» с рабочим полем 3200×2000×500 мм и шпинделем 7,5–20 кВт с автосменой. Цена — от 2 450 040 ₽, наличие — в наличии. Точность позиционирования — ±0,05 мм, повторяемость — ±0,02 мм.
Почему так. В карточке важно видеть связку «проект → заготовка → параметр». У фрезерно-мостового станка первым делом смотрят рабочую зону: 3200×2000 мм по столу — это слэбы, плиты, крупные архитектурные элементы и каменные блоки, но не монументы в полный рост. Второе — материалы: гранит, мрамор, травертин, кварц, керамогранит. Третье — мощность шпинделя: 7,5 кВт в начале диапазона и 20 кВт в максимуме — это разница между аккуратной фактурой и производительным съёмом. Обратите внимание: число осей в блоке характеристик не указано, поэтому конфигурацию осей (линейные и поворотные) подтверждайте паспортом поставки.
Проверка. Выпишите пять чисел: рабочее поле, мощность шпинделя, точность, повторяемость и цену. Сверьте с проектом: влезает ли слэб или блок, какова порода и нужен ли объёмный рельеф. Проверьте, сравниваете ли вы МАСТЕР-ЛАЙТ именно с «фрезерующим» станком, а не с отрезным: у них разные задачи.
Модуль 2. Место в линейке: фрезерно-мостовой и отрезной
МАСТЕР-ЛАЙТ — фрезерно-мостовой станок: он предназначен для профильной и объёмной обработки камня. В линейке рядом стоит «МАСТЕР» (карточка /product/20/) — мостовой 5-осевой отрезной станок на том же поле 3200×2000×500 мм, но с шпинделем 11–20 кВт и ценой от 3 449 980 ₽.
Почему так. «Мостовой» означает, что несущая балка (мост) идёт над столом, а головка едет по мосту. Это даёт жёсткую геометрию на длинных ходах и удобное позиционирование заготовки: камень кладут плашмя, а работает движущаяся голова. Фрезерно-мостовой станок оптимизирован под профиль, рельеф и фактуру, а отрезной (как «МАСТЕР») — под рез: раскрой, фаски, торцы, серии. Выбор между ними — вопрос задачи: много фрезеровать или много резать. Не путайте их: купить «режущую» машину под скульптуру и наоборот — потерять деньги.
Проверка. Определите, чего в ваших заказах больше: профиля и рельефа (скульптура, фактура, панно, декор) или реза (заготовки, фаски, брусчатка, плитка). Сверьте с комплектацией. Форумная тема «Высокопроизводительный фрезерно-отрезной» — про эту же развилку.
Модуль 3. Мостовая конструкция и жёсткость для камня
Конструкция МАСТЕР-ЛАЙТ — мостовая: балка над столом и головка на ней. Карточка отдельно отмечает, что жёсткая мостовая конструкция обеспечивает высокую точность при обработке больших каменных блоков.
Почему так. На камне жёсткость важнее пиковой мощности: недостаточно жёсткая конструкция не режет точно, как бы хорошо ни была настроена программа [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787]. Когда жёсткости не хватает, силы резания раскачивают узел, и на поверхности появляется волна и выкрашивание [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645]. Мост распределяет нагрузку по двум опорам и держит геометрию на длинном ходу лучше консольной схемы. Податливость узлов в расчётах станков учитывают отдельно, как самостоятельный параметр [открытый корпус: openalex_Twin-Control, чанк #143].
Проверка. Осмотрите мост и опоры на отсутствие трещин и следов ремонта сваркой, проверьте затяжку крепёжных болтов и плавность хода головки. Убедитесь, что рельсы и опоры выставлены по уровню: перекос моста на трёх метрах превращается в перекос по всей заготовке.
Модуль 4. Точность ±0,05 мм и повторяемость ±0,02 мм
Карточка заявляет точность позиционирования ±0,05 мм и повторяемость ±0,02 мм. Это два разных обещания, и для серии важнее второе.
Почему так. Точность говорит, насколько близко станок выходит в заданную координату, а повторяемость — насколько схожи результаты от детали к детали. Серию «убивает» именно люфт: если при реверсе индикатор показывает лишние сотки, каждая следующая деталь «плавает» сильнее, чем обещает паспорт. Точность складывается из жёсткости рамы, качества передач и калибровки. Шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту: Steps_new = Steps_old × (Commanded / Actual). Ошибка коэффициента — систематическая, и на большом поле она масштабируется: промах в 0,1 % на трёх метрах — это три миллиметра.
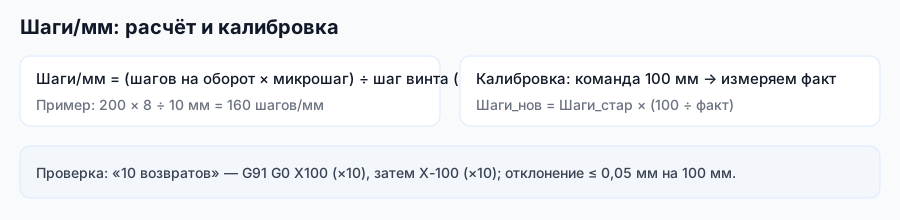
Проверка. Задайте длинное перемещение по X и Y и измерьте факт штангенциркулем или индикатором. Проверьте люфт при реверсе: 5 мм вперёд и 5 мм назад. Для объективной оценки точности в метрологии станков есть тесты по диагоналям корпуса (ISO 230-6), которые ловят накопленную ошибку и перпендикулярность пар осей [открытый корпус: openalex_Twin-Control, чанк #419].
Модуль 5. Рабочее поле 3200×2000×500 и типовые заготовки
Рабочее поле МАСТЕР-ЛАЙТ — 3200×2000×500 мм. Это крупноформатная зона для каменных блоков, слэбов и архитектурных элементов.
Почему так. Габарит определяет, какие заказы станок закрывает. 3200×2000 мм по столу — это слэбы, столешницы, подоконники, ступени, облицовочные панели, памятники, декоративные панно и элементы фасадов. Высота 500 мм задаёт максимальную толщину заготовки и «рабочий запас» под крепление и инструмент. Всё, что больше, требует другой машины или составной сборки.

Проверка. Возьмите самый крупный типовой заказ и приложите его габарит к полю. Проверьте не только плиту или блок, но и припуск под крепление и ходы инструмента. Для блока на всю зону заранее продумайте, как его заведут на стол и снимут: это отдельная процедура с захватами и людьми.
Модуль 6. Шпиндель 7,5–20 кВт с автосменой
Шпиндель МАСТЕР-ЛАЙТ — 7,5–20 кВт с автоматической сменой инструмента. Такой запас мощности нужен и для чернового съёма, и для чистового рельефа по твёрдому камню.
Почему так. Камень обрабатывают абразивом, и чем плотнее порода, тем выше требования к моменту. Мощность 7,5–20 кВт позволяет работать и на тонких слэбах, и на массиве. Автосмена даёт возможность вести в одной программе несколько операций разным инструментом: черновой съём крупной фрезой, затем чистовой проход сферической, затем гравировку V-битой. Ресурс шпиндельного узла держится на подшипниках: передний выполняют из закалённой и шлифованной инструментальной стали, задний — бронзовый, с зазором и масляной камерой [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346], поэтому за нагревом и смазкой следят строго.

Проверка. Проверьте биение инструмента, работу автосмены и корректность постановки оснастки. Убедитесь, что инструмент меняется без ударов: загрязнённые или изношенные конусы дают биение, и на поверхности камня появляются «гребешки». Форумная тема «автосмена инструмента для цанги er11» — про этот узел и его настройку.
Модуль 7. Инструмент и режимы по камню
Камень обрабатывают алмазным инструментом: алмазные фрезы и боры сошлифовывают материал. Обороты считают от скорости резания
n = 1000 × Vc / (π × D),
подачу — от подачи на зуб
F = fz × z × n.
Здесь n — обороты (об/мин), D — диаметр инструмента (мм), Vc — скорость резания (м/мин), F — минутная подача (мм/мин), fz — подача на зуб (мм), z — число зубьев.
Почему так. Камень твёрже стального лезвия, поэтому резание идёт абразивом, а не срезанием стружки. Принцип абразивной обработки стар и изучен: ещё до искусственных абразивов («карборунда» — карбида кремния) применяли естественные, а с их появлением стало возможным массово обрабатывать твёрдые материалы [открытый корпус: ia_advancedgrindin00jonegoog, чанк #536]. Износ алмазного слоя виден по росту мощности привода при той же подаче [открытый корпус: openalex_Twin-Control, чанк #490]. Стартовые режимы по породам даёт заводское руководство (MATERIALS_PROCESSING_GUIDE.md):
| Материал | Обороты, об/мин | Подача, мм/мин | Глубина за проход, мм | Инструмент |
|---|---|---|---|---|
| Гранит | 12 000–18 000 | 200–600 | 0,5–2 | алмазный/сферический |
| Мрамор | 12 000–18 000 | 300–800 | 1–3 | алмазный/сферический |
| Искусственный камень | 15 000–20 000 | 1 000–2 000 | 2–4 | VHM/алмазный |
Отдельных цифр по травертину, кварцу и керамограниту в заводских материалах нет: их ведут от ближайшей строки (травертин и мрамор схожи, кварц твёрже), уменьшая съём, и обязательно проверяют пробным проходом на обрезке.

Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте шлам и кромку, затем поднимайте. Для каждой породы держите свои режимы в журнале. Признак верного режима — ровная поверхность без «выгорания» и стабильный звук; признак перегрузки — падение оборотов и «вой».
Модуль 8. Кинематика: линейные и поворотные оси
Карточка МАСТЕР-ЛАЙТ не указывает число осей, поэтому конфигурацию (линейные X, Y, Z и, при наличии, поворотные) подтверждайте паспортом. Для фрезерно-мостового станка важно понимать роль каждой оси.
Почему так. Три линейные оси позволяют обработать поверхность «сверху». Поворотные оси наклоняют инструмент в двух плоскостях, и вы получаете доступ к боковым поверхностям, поднутрениям и сложным формам. Классическая аналогия — делительная головка на фрезере, которая точно поворачивает деталь для обработки по окружности [открытый корпус: ia_elementarymachi01palmgoog, чанк #148]; поворотные оси развивают эту идею. На мостовом станке по камню это означает фаски, скосы, сопряжения и объёмные элементы, недоступные 3-осевой машине за один установ.
Проверка. Уточните по паспорту число и обозначение осей. Если поворотные оси есть — прогоните пробный наклон и убедитесь, что они отрабатывают плавно и возвращаются в исходное положение, а постпроцессор описывает наклоны корректно. Если форма «плывёт» только на наклонах, а на прямых всё идеально — дело в геометрии осей, а не в модели.
Модуль 9. Фрезеровка по камню: 2D, 2,5D и 3D-рельеф
На МАСТЕР-ЛАЙТ три основных класса работ: 2D-раскрой (контур, паз, отверстия), 2,5D (обработка на нескольких уровнях глубины) и 3D-рельеф (объёмная поверхность: портреты, панно, фактура).
Почему так. Разные задачи требуют разного прохода: контурная фреза с табами для раскроя, черновой съём и чистовой проход сферической фрезой для рельефа, V-бита для гравировки. Смешивать их в одном проходе нельзя: у каждой задачи своя глубина, подача и шаг. Для объёмных форм основную работу делает сферическая фреза с малым шагом прохода: чем меньше шаг, тем чище поверхность, но дольше обработка. Именно поэтому гравировка портретов на граните и объёмные панно — отдельная тема, требующая и инструмента, и терпения.
Проверка. Подготовьте три пробные программы: простой контур (квадрат с карманом), 2,5D-ступеньку и небольшой 3D-рельеф. Отработайте их на обрезках камня и убедитесь, что глубины и шаг дают ожидаемый результат без сколов. Форумные темы «3D плитка и 3D панно для пола и стен» и «Оборудование для гравировки портретов на (камне) граните» — про эту развилку: новичок часто путает раскрой и рельеф и берёт не тот инструмент.
Модуль 10. Вода, шлам и охлаждение
На МАСТЕР-ЛАЙТ вода нужна и для охлаждения зоны реза, и для выноса шлама. На большой зоне к этому добавляется организация водоотведения.
Почему так. Каменная пыль и шлам абразивны: они ускоряют износ направляющих и зацепления, если их не убирать. На мостовом станке шлам оседает вдоль хода моста, и защита механики становится отдельной задачей. Отвод продукта резания — общее условие нормальной работы: если шламу некуда деваться, он перетирается, греет кромку и портит поверхность. Шлам убирают только после остановки шпинделя, а воду держат чистой: мутная жидкость хуже отводит тепло.
Проверка. Проверьте подачу воды и водосбор на пробном проходе, уберите шлам после смены. Осмотрите направляющие и зону зацепления на предмет набившегося абразива. Для кремнезёмных пород (гранит) следите за аспирацией и защитой дыхания оператора.
Модуль 11. Система управления и ПО
Раскладку и стратегии обработки готовят в CAM (для камня и рельефа часто применяют ArtCAM и аналоги), а управляет осями контроллер станка с постпроцессором под конкретную систему.
Почему так. Постпроцессор должен понимать тип поворотных осей (если они есть), их направление и центр вращения. Если он выбран неверно, траектория уйдёт не туда или перепутает углы с миллиметрами. Связка «CAM → постпроцессор → контроллер» должна быть согласована. В профиле контроллера важны рабочая система координат (нули стола и заготовки) и коррекция длины инструмента. Модель станка и его узлы в расчётах податливости описывают так же тщательно, как на малых станках [открытый корпус: openalex_Twin-Control, чанк #138].
Проверка. Загрузите простую программу, проверьте, что система видит все оси и лимиты, и выполните пробный проход без заготовки. Порядок: модель или рельеф → стратегия обработки → постпроцессор под ваш контроллер → проверка в симуляторе → загрузка. На станке по камню симуляция перед первым проходом особенно важна. Подробности — в курсах «ArtCAM: полный курс» и «Постпроцессоры: как подружить CAM и станок».
Модуль 12. Крепление и первый запуск
Заготовки (слэбы, блоки, плиты) укладывают на стол плашмя и закрепляют прижимами, упорами и клиньями. Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, задать нули заготовки, загрузить программу, прогнать её в воздухе и только потом вести с малой глубиной на обрезке.
Почему так. Плохое крепление — частая причина брака: заготовка играет, кромка рвётся, режим срывается. Камень тяжёлый, но и он может «поехать» при боковой нагрузке, а наклонные проходы добавляют боковую составляющую. Оснастка вообще нужна для сокращения времени операции и повышения производительности [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12]. На крупном станке ошибка стоит дорого, поэтому «сначала воздух, потом камень» — защита и от брака, и от поломки.

Проверка. Закрепите заготовку и проверьте неподвижность (для больших — по нескольким точкам), а прижимы — на непопадание в ходы инструмента. Проведите пробный проход на 60 % подачи на обрезке и оцените шлам и кромку. Убедитесь, что направления и нули совпадают с ожидаемыми по всем осям.
Модуль 13. Обслуживание, гарантия и экономика
Разделим работы по частоте. Каждая смена: убрать шлам, осмотреть защиту и кабели, проверить крепление инструмента и заготовки, работу охлаждения. Каждую неделю: смазать направляющие и передачи, проверить зацепление, затяжку муфт и клемм, состояние воды. Ежемесячно–квартально: проверить люфты, повторить калибровку и проверку геометрии осей, проверить биение шпинделя и работу автосмены.
Почему так. Профилактика дешевле ремонта, а на станке с абразивным материалом — кратно. Порядок простоев почти всегда один: сначала забыли смазать, затем появился люфт, затем сломалась деталь. Абразивный шлам камня ускоряет износ механики, поэтому чистоту держат особенно строго.
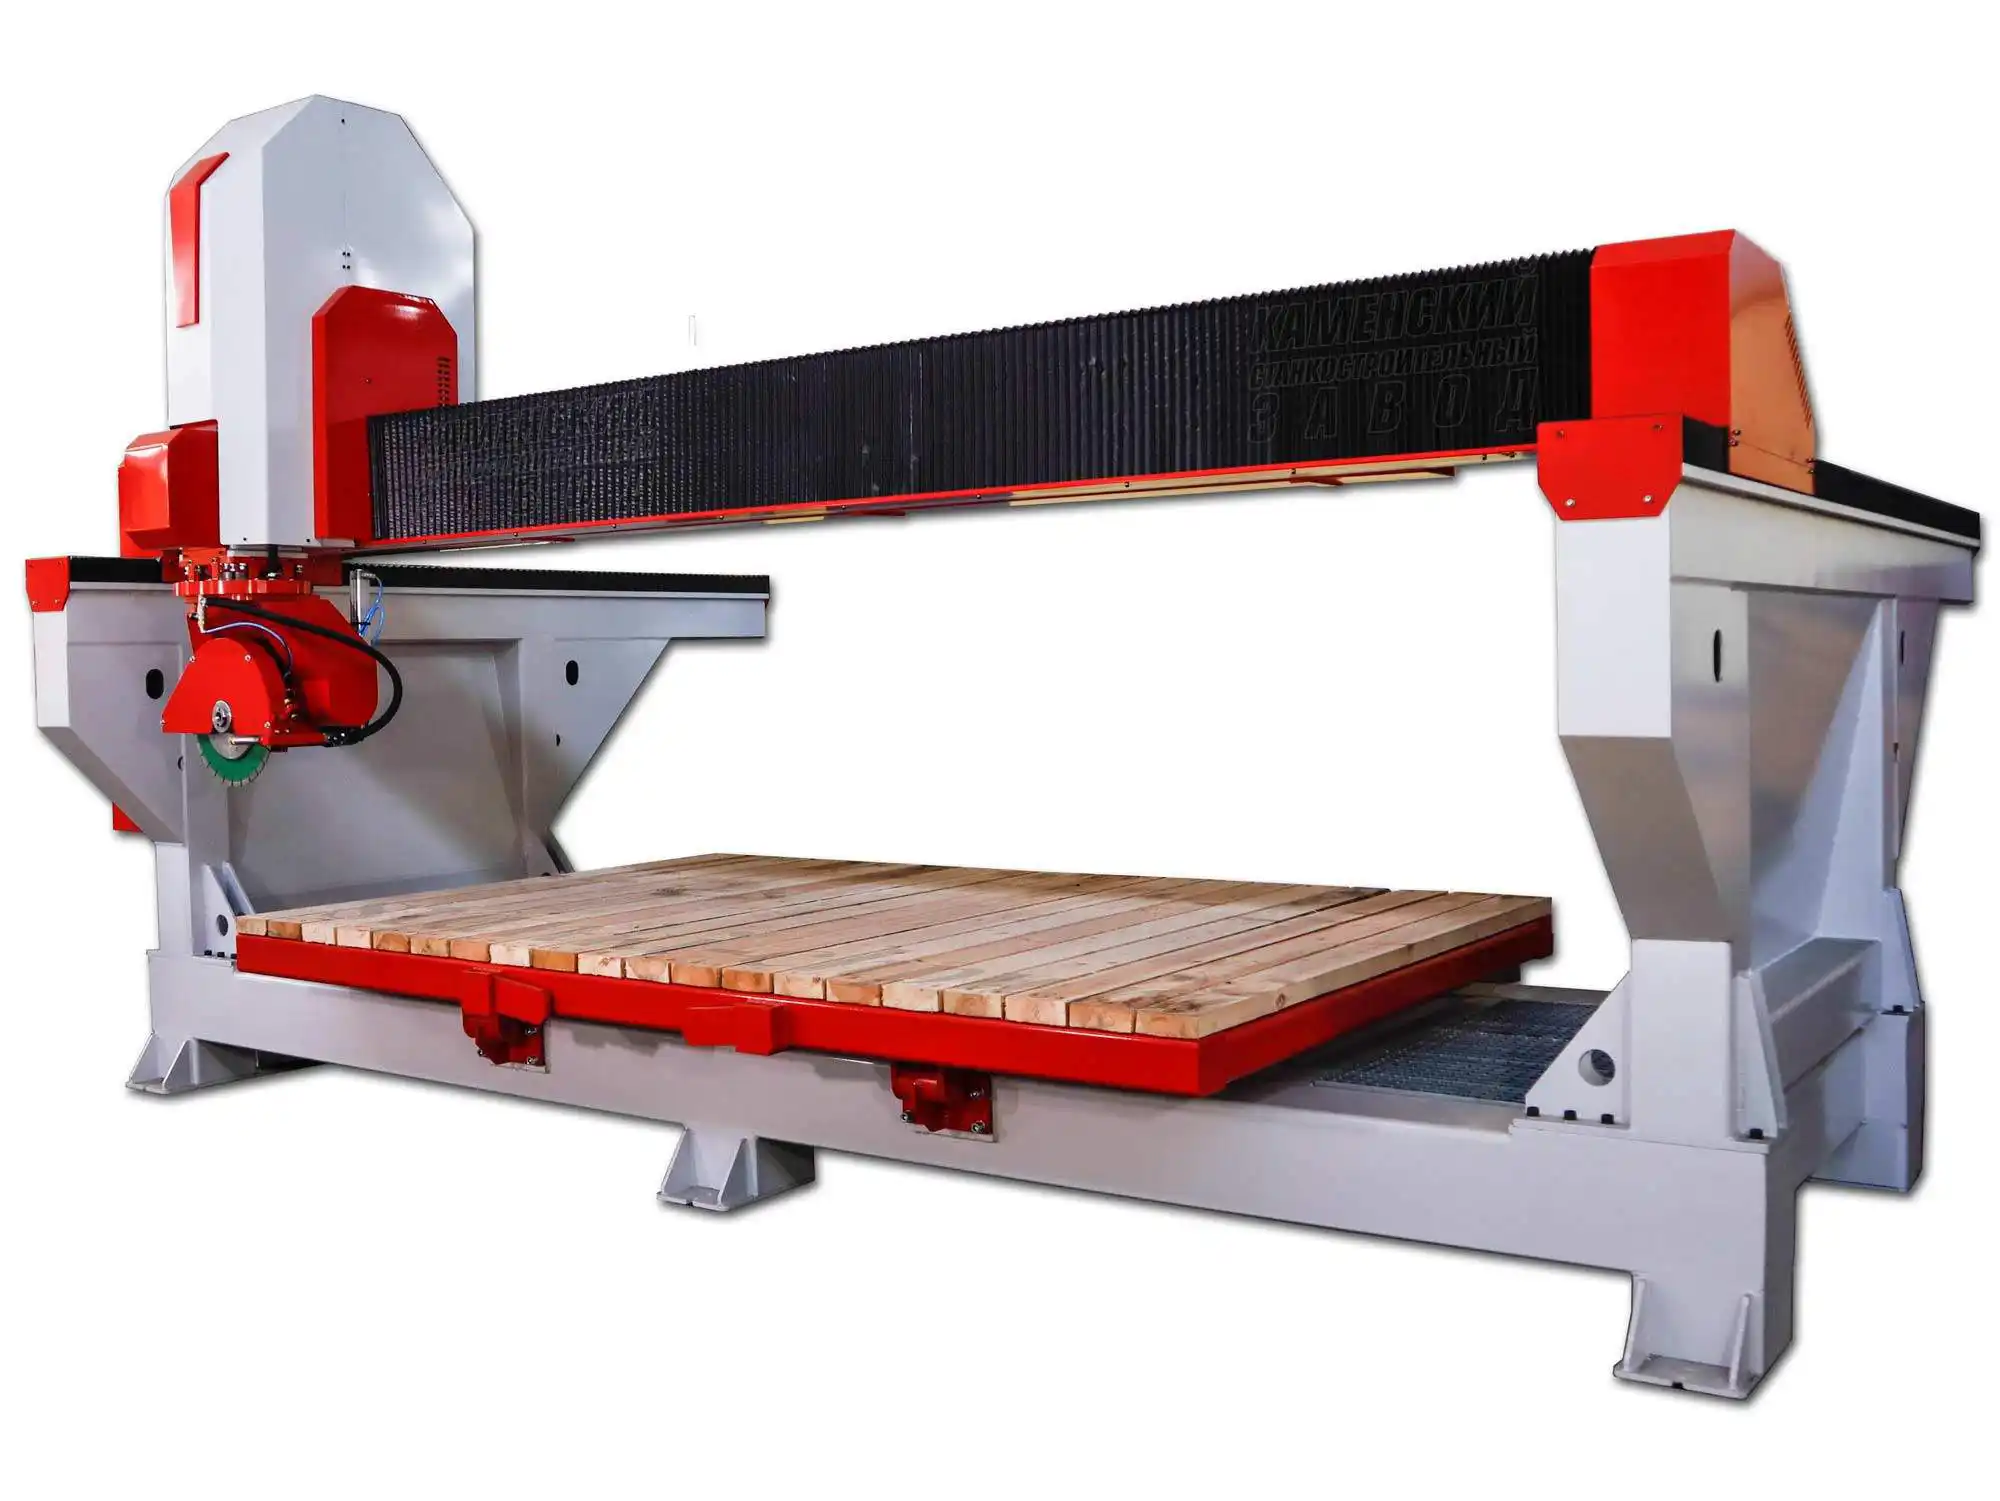
Карточка станка МАСТЕР-ЛАЙТ → /product/21/
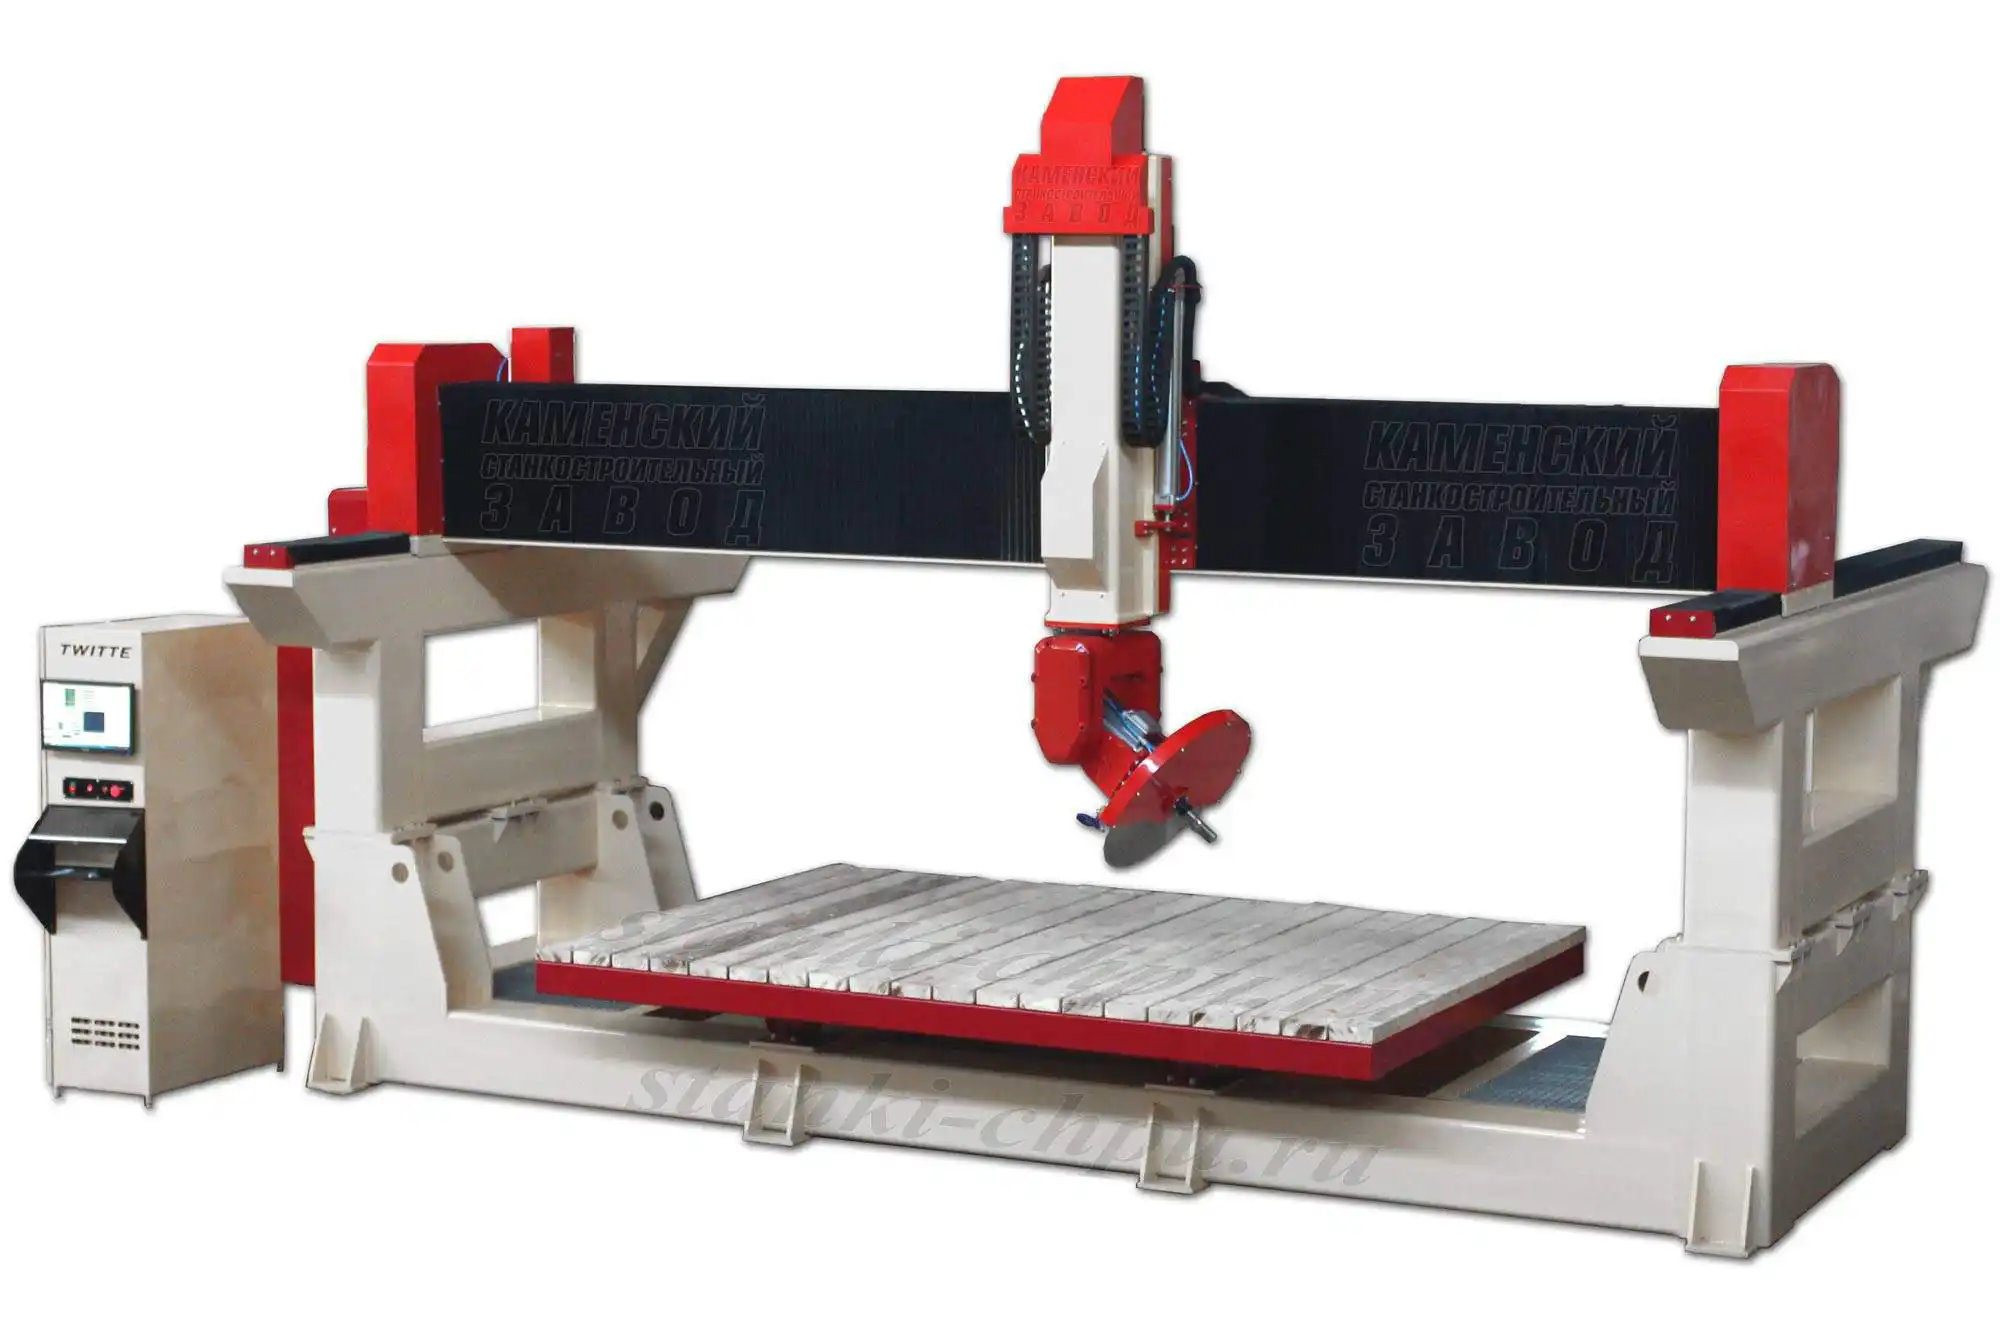
Карточка станка «МАСТЕР» → /product/20/
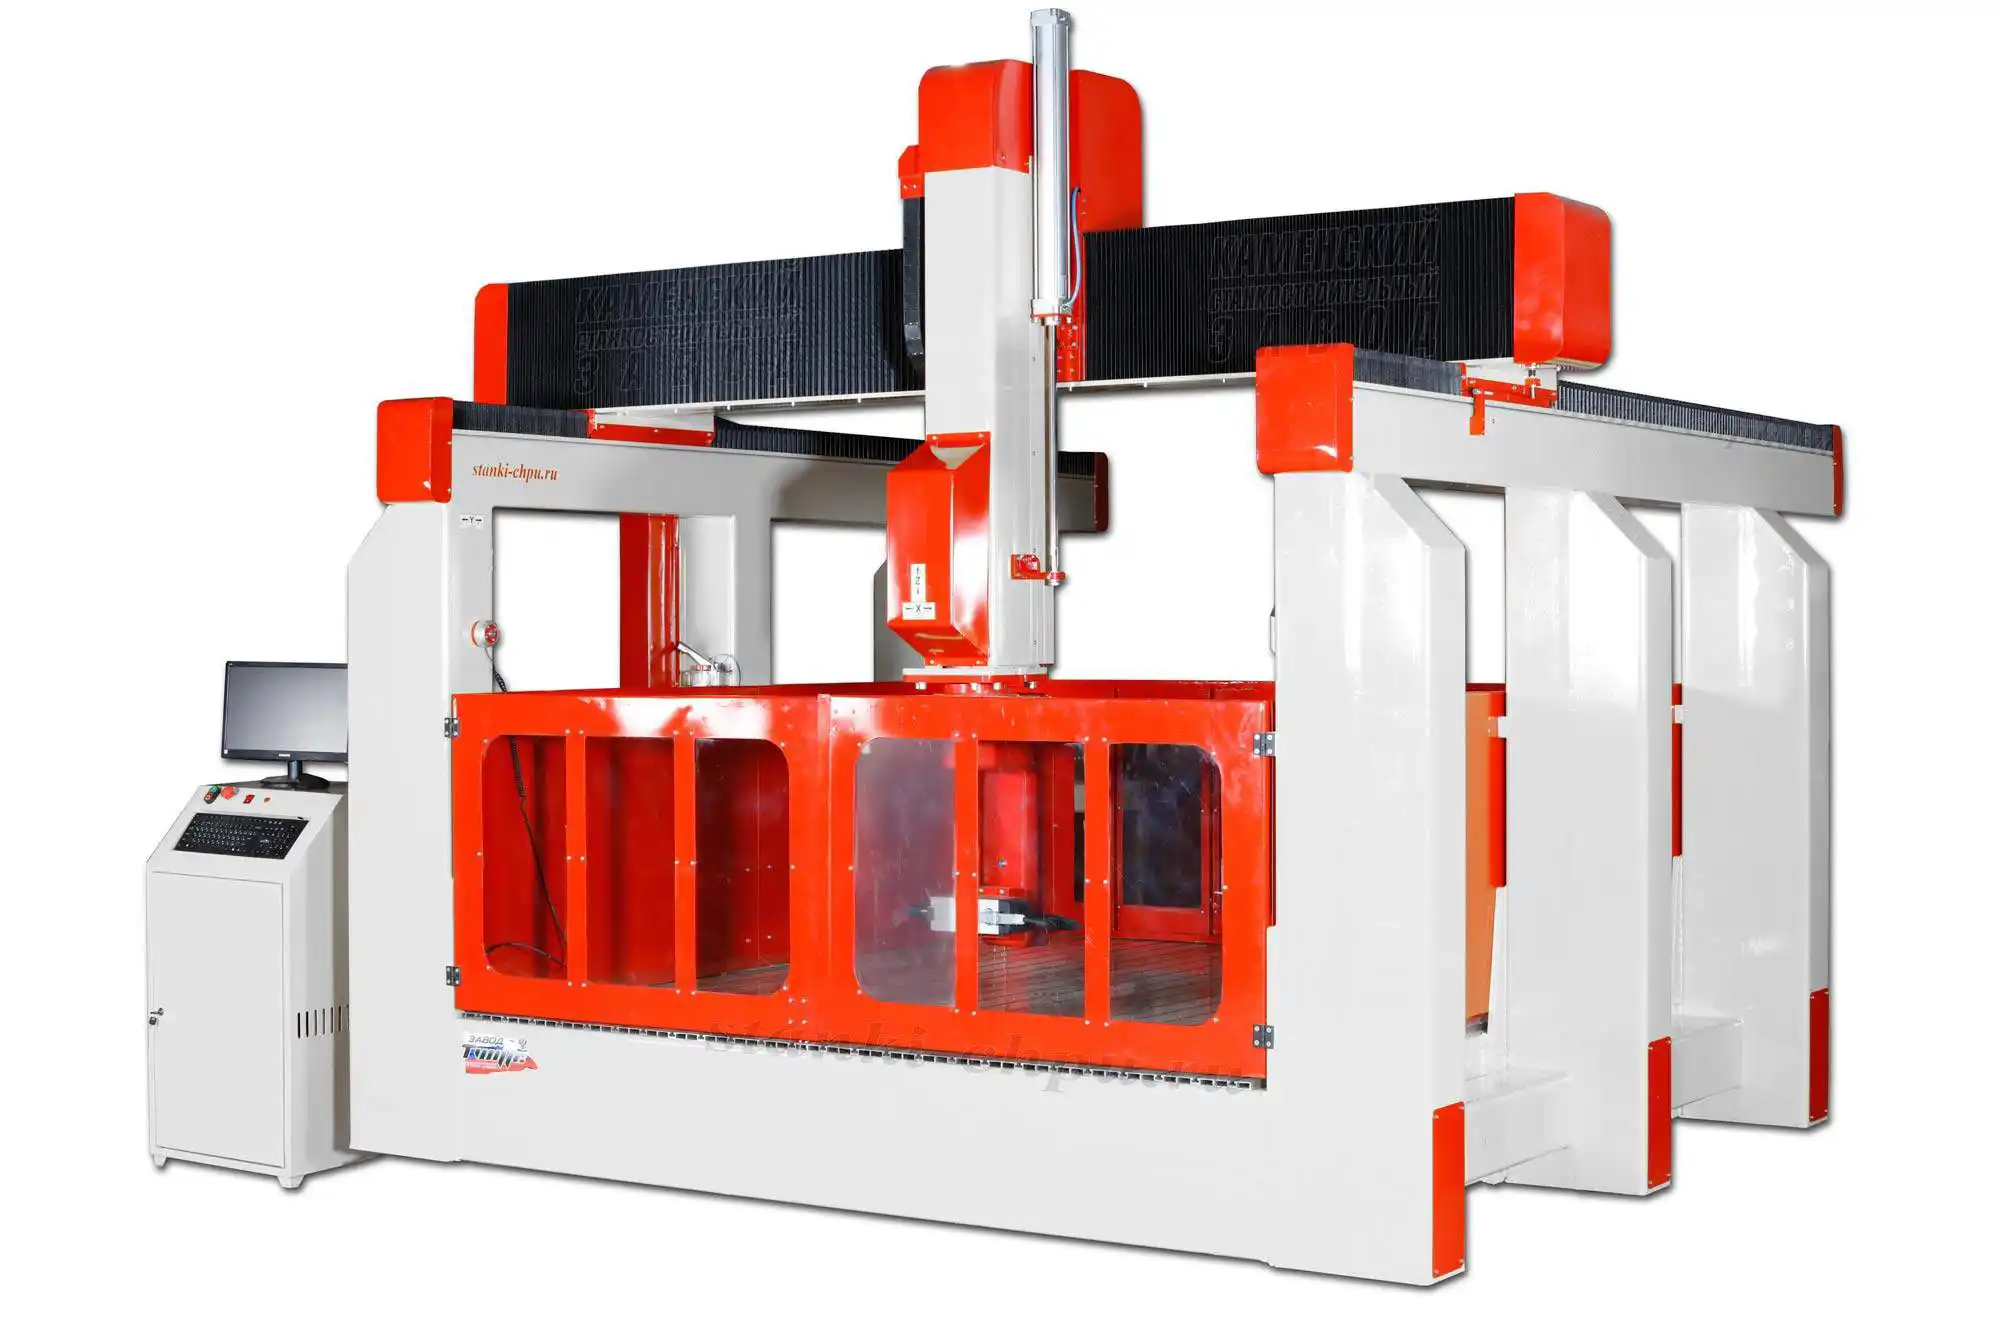
Карточка станка 17K → /product/16/
Карточка станка SMK → /product/19/
Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте люфт и повторяйте проверку геометрии осей. По экономике карточка указывает цену от 2 450 040 ₽, обучение 12 часов, библиотеку 8000+ файлов и набор инструмента в подарок; стоимость владения складывается из цены станка, инструмента, воды, электроэнергии и обслуживания, и на крупных проектах эти затраты размываются по стоимости изделия.
Практикум: курсы оператора ЧПУ на практике — рельеф по камню
Задача. Есть МАСТЕР-ЛАЙТ, гранитный слэб и алмазный инструмент. Нужно изготовить изделие с объёмным рельефом: например, декоративное панно. Пройти полный цикл от приёмки до готового изделия.
Шаги. 1) Прочитайте паспорт: поле, оси, мощность, точность. 2) Проверьте механику: мост, опоры, люфты, работу сервоприводов. 3) Уложите слэб на стол, отпозиционируйте и закрепите, проверьте неподвижность. 4) Установите черновую и чистовую фрезы, проверьте биение. 5) Включите воду и проверьте водосбор. 6) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 7) Задайте нули заготовки. 8) Рассчитайте режимы: черновой и чистовой, стартовые значения из таблицы модуля 7. 9) Прогоните программу в симуляторе и в воздухе, затем на обрезке гранита на 60 % подачи. 10) Выполните изделие, оцените рельеф, при необходимости поправьте шаг прохода; снимите изделие и уберите шлам.
Чертёж и УП. Дополнительное задание: подготовьте изделие с рельефом и наклонными участками. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы изделие читалось однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить 3D-модель и рельеф; 2) проставить габариты и базы; 3) выгрузить контрольный вид/DXF; 4) подготовить в CAM стратегию (черновой съём, чистовой проход, гравировку); 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Изделие совпадает с моделью в пределах допуска; поверхность ровная, без волн и сколов; рельеф чистый, без «задиров»; заготовка не сместилась; вода отводила тепло и шлам; параметры и файлы (модель, чертёж, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у МАСТЕР-ЛАЙТ? 3200×2000×500 мм. Этого хватает для слэбов, столешниц, ступеней, панно и архитектурных элементов.
- К какой категории относится станок? «Промышленные»: он рассчитан на поток заказов.
- Чем фрезерно-мостовой станок отличается от отрезного? Фрезерно-мостовой (МАСТЕР-ЛАЙТ) — под профиль и рельеф; отрезной («МАСТЕР») — под рез и раскрой, при большем шпинделе 11–20 кВт.
- Какие материалы указаны в карточке? Гранит, мрамор, травертин, кварц, керамогранит.
- Какая точность и повторяемость заявлены? Точность позиционирования ±0,05 мм, повторяемость ±0,02 мм.
- Какой шпиндель установлен? 7,5–20 кВт с автоматической сменой инструмента.
- Почему на камне жёсткость важнее мощности? Податливая конструкция уводит энергию в вибрацию и выкрашивание кромки; жёсткий мост держит геометрию на длинном ходу.
- Как считаются обороты и подача?
n = 1000 × Vc / (π × D)иF = fz × z × n. - Какие стартовые режимы для гранита? 12 000–18 000 об/мин, 200–600 мм/мин, 0,5–2 мм за проход, алмазный инструмент; точный режим — пробным проходом.
- Чем отличаются 2D, 2,5D и 3D? Раскрой по контуру / обработка на нескольких уровнях глубины / объёмный рельеф.
- Как проверяют люфт? Дают оси 5 мм вперёд и 5 мм назад и измеряют отклонение индикатором.
- Зачем вода? Отводит тепло и выносит абразивный шлам; без неё кромка перегревается и «выгорает».
- Что входит в еженедельное обслуживание? Смазка направляющих и передач, проверка зацепления, затяжки муфт и клемм, состояния воды, осмотр автосмены.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Для чего нужен фрезерно-мостовой станок? О. Для профильной и объёмной обработки камня: рельеф, фактура, панно, декор, а также раскрой и фаски. Мостовая схема даёт жёсткость на длинных ходах.
В. Какое рабочее поле, шпиндель и цена у МАСТЕР-ЛАЙТ? О. По карточке: поле 3200×2000×500 мм, шпиндель 7,5–20 кВт с автосменой, точность ±0,05 мм, повторяемость ±0,02 мм, цена от 2 450 040 ₽.
В. Сколько осей у станка? О. В блоке характеристик число осей не указано, поэтому конфигурацию (линейные и, при наличии, поворотные) уточняйте по паспорту поставки.
В. Какие стартовые режимы для гранита? О. 12 000–18 000 об/мин, подача 200–600 мм/мин, глубина 0,5–2 мм за проход, алмазный или сферический инструмент. Точный режим подбирают пробным проходом.
В. Чем МАСТЕР-ЛАЙТ отличается от «МАСТЕРА»? О. МАСТЕР-ЛАЙТ — фрезерно-мостовой (под профиль и рельеф); «МАСТЕР» — мостовой 5-осевой отрезной (под рез), с шпинделем 11–20 кВт и ценой от 3 449 980 ₽.
В. Что делать, если поверхность с «волной»? О. Проверьте жёсткость и крепление заготовки, биение инструмента и режим: вибрация чаще всего идёт от податливой рамы или плохого крепления.
В. Можно ли полировать камень на этом станке? О. Полировку обычно выполняют отдельной оснасткой; на фрезерно-гравировальном станке возможна подготовка поверхности, но финишную полировку делают соответствующим инструментом и режимом.
Глоссарий
- Мостовой станок — станок, где инструмент закреплён на балке-мосте над столом.
- Фрезерно-мостовой станок — мостовой станок для профильной и объёмной обработки.
- Слэб — крупная каменная плита (заготовка).
- 3D-рельеф — объёмная поверхность, обработанная по модели.
- 2D / 2,5D / 3D — раскрой по контуру / обработка на уровнях / объёмная обработка.
- V-бита — конусная фреза для гравировки.
- Алмазный инструмент — фрезы и боры с алмазным напылением для камня.
- Шлам — смесь воды и абразивной пыли при мокрой обработке камня.
- Vc (скорость резания) — скорость относительного движения инструмента и материала, м/мин.
- fz (подача на зуб) — путь, который проходит один зуб инструмента за один оборот, мм.
- Центр вращения — точка, вокруг которой поворотная ось наклоняет инструмент.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| «Волна» и вибрация на поверхности | Податливая рама, слабое крепление, неверный режим | Проверить жёсткость и крепление, снизить режим |
| «Гребешки» на рельефе | Большой шаг прохода, биение инструмента | Уменьшить шаг, проверить оправку и биение |
| Кромка «выгорает», цвет чёрный | Нет воды, завышены подача или глубина | Включить воду, снизить подачу и глубину |
| Сколы по кромке | Тупой инструмент, большой съём, вибрация | Сменить инструмент, снизить режим |
| Уехали размеры | Люфт передач, калибровка, перекос моста | Проверить люфт, откалибровать оси, выставить уровень |
| Ошибка на наклонных участках | Неверный центр вращения осей, постпроцессор | Проверить геометрию осей и постпроцессор |
| Шлам разносится по станку | Нет водоотведения или защиты направляющих | Организовать лоток, защитить рельсы, чистить чаще |
| Инструмент встаёт с ударом | Загрязнение или износ оснастки автосмены | Очистить конусы, проверить посадку |
| Шпиндель греется, шум растёт | Не работает охлаждение, износ подшипников | Проверить охлаждение и биение, при износе — ремонт |
| Сбои на длинной программе | Помехи, проблемы с землёй | Развести сигнальные и силовые провода, проверить заземление |
Мысли вслух: чего нет на форумах
Про мостовые станки по камню на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. МАСТЕР-ЛАЙТ — это рабочее поле 3200×2000×500 мм, шпиндель 7,5–20 кВт с автосменой, точность ±0,05 мм, повторяемость ±0,02 мм, цена от 2 450 040 ₽ и обучение 12 часов. Материалы по карточке — гранит, мрамор, травертин, кварц, керамогранит.
Первое, о чём обычно молчат, — что «мостовой» решает не скорость, а геометрию. На форумах гонятся за киловаттами, но на камне всё решает жёсткость: мост на двух опорах держит геометрию на трёхметровом ходу лучше консольной схемы, и это чувствуется именно на длинных проходах и на косых участках рельефа.
Второе — «фрезерно-мостовой» и «отрезной» это разные машины. МАСТЕР-ЛАЙТ фрезерует профиль и рельеф, а «МАСТЕР» режет и раскраивает. Иногда берут одну модель под обе задачи и потом удивляются: «режущая» оптимизирована под рез, «фрезерующая» — под объём. Разница видна и в цене: примерно 2,45 млн против 3,45 млн рублей.
Третье — повторяемость важнее точности. Точность ±0,05 мм красиво смотрится в карточке, но серию держит повторяемость ±0,02 мм. Если при реверсе индикатор показывает лишние сотки, детали «пляшут» сильнее, чем обещает паспорт. Пара минут с индикатором при реверсе дешевле забракованной серии.
Четвёртое — режимы для камня нельзя копировать слепо. Диапазоны заводского руководства — старт, а не истина: гранит абразивен, мрамор склонен к сколам по прожилкам, кварц и керамогранит твёрже, и по ним отдельных строк в материалах нет. Их ведут от ближайшей породы, уменьшая съём, и подтверждают пробным проходом на обрезке. Это честнее, чем выдуманная таблица.
Пятое — вода, шлам и пыль. Мелкая каменная пыль и шлам оседают на направляющих и работают как паста; экономия на водоотведении и аспирации оборачивается ремонтом механики и вредом для здоровья оператора. Щётка и лоток дешевле нового узла.
Шестое — экономика и ожидания. Карточка обещает доход и окупаемость в считаные месяцы, но это работает только при потоке заказов и посчитанной себестоимости: сколько стоит слэб, инструмент, вода и электричество на изделие. И ещё одно, о чём редко пишут: объёмный рельеф по камню — это долго. Один портрет или панно может занимать часы, и время здесь такой же расход, как алмаз. Планируйте его заранее, а не по факту. Полчаса на проверку геометрии осей и минутная смазка каждый день отделяют ровную серию от «загадочных» уводов.
И про замеры напоследок. Заведите привычку: после монтажа и после любого удара — проверка люфта индикатором и пробный проход на обрезке. Индикатор показывает то, чего не видно глазом, а обрезок стоит копейки по сравнению с испорченным слэбом. Пять минут проверки экономят часы переделки, а на камне переделка особенно дорога: слэб обратно не склеить.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- NASA. The Repair, Maintenance and Fabrication Facility in the Common Habitat Architecture (NASA Technical Reports, общественное достояние / PD). Об обрабатывающем центре как средстве вычитающего производства деталей: [открытый корпус: nasa_20230012623_The_Repair_Maintenance_and_Fabrication_Facility_in_the_Common_Habitat_Arc, чанк #40].
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О жёсткости как важном факторе эффективности станка: [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787].
- Elementary Machine Shop Practice (Internet Archive, общественное достояние / PD). О делительной головке как узле, который точно поворачивает деталь, — аналогия поворотных осей: [открытый корпус: ia_elementarymachi01palmgoog, чанк #148].
- Modern Machine-Shop Practice (Internet Archive, общественное достояние / PD). О вибрации, возникающей при недостаточной жёсткости: [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). Об оснастке, сокращающей время операции: [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12].
- Advanced Grinding Practice (Internet Archive, общественное достояние / PD). Об абразивах («карборунде» — карбиде кремния) для обработки твёрдых материалов: [открытый корпус: ia_advancedgrindin00jonegoog, чанк #536].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О моделировании податливости узлов [чанк #138] и [чанк #143], о тестах позиционирования по диагоналям (ISO 230-6) [чанк #419] и об износе инструмента по мощности привода [чанк #490]: [открытый корпус: openalex_Twin-Control].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя из закалённой и шлифованной инструментальной стали, бронзовом заднем подшипнике, зазоре и масляной камере: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Режимы резания по материалам и правила выбора инструмента взяты из руководства завода docs/forum_content/MATERIALS_PROCESSING_GUIDE.md и базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md.
Смотрите также
Курсы и руководства завода:
- Мостовой 5-осевой отрезной станок «МАСТЕР» —
/blog/kurs-po-stanku-mostovoy-5-osevoy-avtomaticheskiy-otreznoy-st - 5-осевой 17K по камню: паспорт, устройство, настройка, обслуживание —
/blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17 - SMK: 5-осевой станок по металлам и камню —
/blog/kurs-po-stanku-stanok-chpu-po-metallam-kamnyu-5-osey-smk-sta - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - Стратегии фрезерования в CAM: черновая и чистовая —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- Фрезерно-мостовой станок МАСТЕР-ЛАЙТ (этот курс) —
/product/21/ - Мостовой отрезной станок «МАСТЕР» —
/product/20/ - Фрезерный 5-осевой станок ЧПУ по камню 17K —
/product/16/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Станок ЧПУ по металлам и камню SMK —
/product/19/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для МАСТЕР-ЛАЙТ: приёмка и паспорт → мост и опоры → установка и крепление заготовки → охлаждение и водоотведение → проверка точности и геометрии осей → симуляция и прогон в воздухе → пробная обработка на 60 % подачи → контроль размеров и журнал станка.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-frezerno-mostovoy-chpu-stanok-po-kamnyu-maste · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-frezerno-mostovoy-chpu-stanok-po-kamnyu-maste.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-frezerno-mostovoy-chpu-stanok-po-kamnyu-maste.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-frezerno-mostovoy-chpu-stanok-po-kamnyu-maste.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.