
Курс по станку ЧПУ плазменной резки GM PLASMA — станок ЧПУ завода Твайт (id 30): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку ЧПУ плазменной резки GM PLASMA — станок ЧПУ завода Твайт (id 30): паспорт, устройство, настройка, обслуживание.
Курс по станку GM PLASMA (СМ ПЛАЗМА): паспорт, устройство, настройка и обслуживание — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: станок ЧПУ плазменной резки GM PLASMA > (СМ ПЛАЗМА, карточка /product/30/, id 30) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-09. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/30.md и /product/30/; спецификация станка в > базе знаний завода; руководство «Датчик контроля высоты THC плазма» (мануал завода); > каталог /product/*.md и /price.json; открытый корпус PD/CC. Вымышленных значений в курсе > нет; спорные параметры помечены и сверяются с паспортом поставки. > - Как цитировать: cite_as: «Завод Твайт, курс „GM PLASMA: станок ЧПУ плазменной резки — > паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте > первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «Плазменная резка: программы и постпроцессоры» (программирование и > постпроцессоры), «Постпроцессоры: как подружить CAM и станок», «G-код: полный курс > программирования», «Лазерные станки: программы и режимы» (сравнение термической резки).
Обучение ЧПУ программированию с нуля на плазменном станке — это про металл, а не про дерево: GM PLASMA (СМ ПЛАЗМА) режет чёрные и цветные металлы толщиной от 0,5 до 50 мм со скоростью до 10 м/мин и точностью ±0,1 мм, а стоит от 350 000 ₽. Для тех, кто ищет курсы оператора ЧПУ и хочет понять, как устроен станок плазменной резки изнутри — от цельносварной рамы и плазмотрона до датчика высоты THC, — этот курс ведёт по всей цепочке: паспорт → устройство → настройка → обслуживание. А тому, кто открывает мастерскую по металлообработке или ищет как научиться работать на станке с ЧПУ уже на реальном производстве, GM PLASMA даёт понятный старт: точность ±0,1 мм, чистая кромка без окалины и окупаемость за 1–2 месяца при стабильном потоке заказов.
Чему научитесь. Читать паспорт и карточку GM PLASMA и отделять паспортные числа от рекламных; понимать, что такое плазменная резка и почему это термический, а не механический процесс; разбирать устройство станка — цельносварная рама, портал, линейные направляющие, ШВП, серводвигатели с энкодерами, решётчатый стол; понимать плазменную систему — инверторный источник, плазмотрон, подача воздуха/газа, регулятор давления, охлаждение, расходники; настраивать контроллер ЧПУ и профиль Mach3 для плазмы; настраивать датчик высоты резака THC по светодиодам и регулятору высоты; подбирать ток и скорость под толщину; крепить лист на решётчатом столе; читать дефекты реза (угол, окалина, непрожиг, прямолинейность) и устранять их; обслуживать станок и расходники; работать безопасно с 380 В, дугой, дымом и горячим металлом.
Предпосылки. Ничего, кроме аккуратности и базового чтения чертежей. Опыт сварки, слесарки или работы с электроинструментом пригодится, но не обязателен. Нужны ПК под Windows для CAM-системы и подключение к сети 380 В.
Безопасность. GM PLASMA — источник плазменной дуги, горячего металла, искр, яркого излучения и дыма, поэтому безопасность здесь не формальность. Никогда не смотрите на дугу без защитного щитка, не убирайте вырезанные детали и окалину руками без перчаток и паузы на остывание, держите руки вне зоны портала при работающей программе. Станок питается от 380 В — заземление обязательно и выполняется по схеме «звезда». Работайте только с включённой вытяжкой: дым и аэрозоль металлической пыли вредны для дыхания, а защитные экраны и ограждения из негорючего материала обязательны. Знайте, где кнопка аварийного останова E-STOP, и покажите её каждому, кто подходит к станку, до первого запуска.

Содержание
- Обучение ЧПУ программированию с нуля: плазменный GM PLASMA
- Модуль 1. Паспорт и карточка GM PLASMA: что читать первым
- Модуль 2. Что такое плазменная резка и где здесь ЧПУ
- Модуль 3. Конструкция: цельносварная рама, портал, направляющие, ШВП
- Модуль 4. Плазменная система: источник, плазмотрон, воздух и охлаждение
- Модуль 5. Система управления ЧПУ и пульт оператора
- Модуль 6. Ток, толщина и скорость: режимы резания
- Модуль 7. Датчик высоты THC: зачем он решает качество
- Модуль 8. Настройка THC: регулятор высоты, светодиоды, заземление
- Модуль 9. Настройка профиля Mach3 для плазмы
- Модуль 10. Крепление листа, врезка и раскрой
- Модуль 11. Качество реза и дефекты: угол, окалина, прямолинейность
- Модуль 12. Обслуживание, расходники и гарантия
- Модуль 13. Безопасность и экономика термореза
- Практикум: курсы оператора ЧПУ на практике — от чертежа до готовой детали
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: плазменный GM PLASMA
GM PLASMA — станок категории «Плазменные» с рабочим полем 1300×1300×300 — 2100×4000×300 мм и источником плазмы на токе 30–200 А. Цена — от 350 000 ₽, наличие — в наличии. Тип резки — плазменный: режутся чёрные и цветные металлы (сталь, алюминий, медь, латунь) толщиной от 0,5 до 50 мм со скоростью до 10 м/мин и точностью ±0,1 мм. Рама — металлическая цельносварная, резак идёт по прецизионным линейным направляющим через ШВП, привод — серводвигатели с энкодерами обратной связи, система управления — промышленный контроллер ЧПУ с сенсорным дисплеем 15–19″. Питание — 380 В, 50 Гц; система удаления дыма и защитные экраны — в комплекте.
Держите в голове цепочку. Чертёж детали разворачивают в вектор, готовят программу в CAM, получают G-код; контроллер ЧПУ ведёт портал по осям X, Y, а ось Z удерживает резак на заданной высоте через датчик THC; источник плазмы подаёт на плазмотрон ток и воздух, дуга прожигает металл, а портал ведёт резак по контуру. Это термическая резка: материал не снимается фрезой, а расплавляется и выдувается дугой. Здесь ЧПУ управляет не глубиной съёма, а траекторией и высотой — точность ±0,1 мм живёт в контуре и зазоре.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «6-ть вопросов по плазменной резке металла», «Аппарат плазменной резки. нужна помощь!!!» и «Алгоритм начала плазменной резки для Mach3», разбирается с «Автоматическое определение высоты безопасности» и «Внутренние углы при резке плазмой», а по оснастке — «водяной стол для плазменной резки». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка GM PLASMA: что читать первым
GM PLASMA (product_number 30) — станок категории «Плазменные» с рабочим полем 1300×1300×300 — 2100×4000×300 мм и источником 30–200 А. Цена — от 350 000 ₽, наличие — в наличии. Ключевые числа паспорта: толщина резки 0,5–50 мм, скорость до 10 м/мин, точность ±0,1 мм, питание 380 В / 50 Гц, рама цельносварная, плазменный резак в комплекте, есть удаление дыма и защитные экраны.
Почему так. В паспорте плазменного станка смотрят не на «мощность», а на связку «ток → толщина → скорость». Ток 30–200 А покрывает и тонкий лист, и толстый металл, но тонкий лист режется на малом токе и высокой скорости, а толстый — на большом токе и медленно: это баланс, а не «чем больше, тем лучше». Точность ±0,1 мм относится к позиционированию контура, а не к кромке: кромку определяют зазор, ток, скорость и состояние расходников. Питание 380 В означает, что домашняя розетка не подойдёт — нужна промышленная сеть и грамотное заземление.
Проверка. Выпишите шесть чисел: рабочее поле, ток, толщину, скорость, точность, напряжение. Сверьте с задачей: помещается ли лист, какая толщина, нужен ли водяной стол для тонкого металла. Для мастерской добавьте проверку комплекта: по карточке — плазменный резак, библиотека 10 000+ файлов, обучение работе на станке (8 ч) и бесплатная доставка с установкой.

Модуль 2. Что такое плазменная резка и где здесь ЧПУ
GM PLASMA реализует термическую плазменную резку: электрическая дуга ионизирует газ и создаёт плазменную струю температурой в тысячи градусов, которая расплавляет металл и выдувает его из зоны реза. ЧПУ ведёт резак по контуру и удерживает зазор.
Почему так. Плазма — тепловой процесс, поэтому качество зависит от подвода энергии и скорости её отвода. Слишком медленно — металл перегревается, кромка «плывёт» и обрастает окалиной снизу; слишком быстро — материал не успевает проплавиться насквозь, и рез получается прерывистым. Отсюда главная идея: ток, скорость и зазор подбирают вместе, на обрезке, а не «по табличке на глаз». От 3-осевой фрезеровки этот процесс отличается тем, что врезание происходит всегда сверху и насквозь, а ось Z почти не «работает глубиной» — её задача держать высоту над листом.
Проверка. Объясните своими словами, почему «медленнее» не значит «чище» на плазме, и как это связано с образованием окалины. Поймите, что стабильность кромки — результат баланса, а не максимума тока.
Модуль 3. Конструкция: цельносварная рама, портал, направляющие, ШВП
Устройство GM PLASMA — это жёсткая несущая часть и точная система перемещения. Рама — металлическая цельносварная, по осям X и Y установлены прецизионные линейные направляющие и шарико-винтовые пары (ШВП) с подшипниками, привод — серводвигатели с энкодерами обратной связи, между двигателем и передачей — редукторы и муфты. Рабочий стол — решётчатый, с опорами под материал.
Почему так. Терморез создаёт тепло и оплавление, поэтому станок должен быть жёстким и не «дышать» на длинных ходах: нежёсткая рама и люфты в передачах дают погрешность контура и рваный рез. Серводвигатели с энкодерами отличаются от шаговых тем, что контроллер «видит» фактическое положение оси, а не только подаёт импульсы: если ось не доехала, это фиксируется и корректируется. ШВП и линейные направляющие дают плавность и ресурс, а решётчатый стол нужен, чтобы дуга не резала сам стол и шлак падал вниз, а не сплавлялся с листом.
Проверка. Задайте перемещение по X и Y на длинный ход и измерьте факт индикатором — расхождение укажет на калибровку и люфты. Проверьте, что направляющие чистые и смазаны, а решётка стола не забита шлаком. Форумная тема «6-ть вопросов по плазменной резке металла» — ровно про это: у плазмы точность теряется на зазоре, люфтах и грязной механике раньше, чем на электронике.
Модуль 4. Плазменная система: источник, плазмотрон, воздух и охлаждение
Плазменная система GM PLASMA по базовой комплектации включает плазменный резак с горелкой, источник питания плазмы (инвертор), систему подачи воздуха/газа, регулятор давления с манометрами и систему охлаждения плазмотрона. Расходные детали — сопла, электроды и защитные колпачки.
Почему так. Инверторный источник формирует ток дуги и зажигает её; плазмотрон направляет дугу и формирует струю; воздух или газ ионизируется и выдувает расплав; регулятор давления с манометрами держит стабильный расход, без которого дуга «гуляет» и кромка выходит кривой. Охлаждение плазмотрона защищает горелку от перегрева при непрерывной работе. Расходники — это ресурсный узел: изношенное сопло расширяет дугу, увеличивает угол и окалину, поэтому их состояние важнее любых настроек ПО. Давление газа и ток — это те два «крутилки», которые оператор плазмы выставляет чаще всего.
Проверка. Проверьте давление по манометру перед сменой (нормальный расход без провалов), осмотрите сопло и электрод на износ и трещины, убедитесь, что в линии нет влаги и масла (влажный воздух портит кромку). Ведите журнал замены расходников по количеству прожжённых метров или деталей.
Модуль 5. Система управления ЧПУ и пульт оператора
Система управления GM PLASMA — промышленный контроллер ЧПУ с сенсорным дисплеем 15–19″, ПО для резки, USB-порт для загрузки программ и сетевое подключение (Ethernet). Базовая комплектация также включает руководство по эксплуатации на русском, инструкцию по технике безопасности и обучающие видео.
Почему так. Оператору важно не «какая система», а где в ней загрузить программу, как назначить нули, где включить THC и как проверить, что ось Z реально управляется. Контроллер ведёт портал по контуру, а датчик высоты (THC) работает в паре с ним: без активированного THC ось Z не будет отрабатывать высоту, и станок «просто поедет» по траектории. Именование и расположение окон зависит от версии системы, поэтому первым делом осваивают именно эти точки: загрузка УП, нули, THC on/off, аварийный останов.
Проверка. Загрузите простую программу (квадрат), проверьте, что оси двигаются по контуру, а кнопка THC включена. Прогоните траекторию без врезки, чтобы убедиться, что резак не задевает крепёж и стол. Детали программирования и постпроцессоров — в курсе «Плазменная резка: программы и постпроцессоры».
Модуль 6. Ток, толщина и скорость: режимы резания
GM PLASMA режет чёрные и цветные металлы (сталь, алюминий, медь, латунь) толщиной 0,5–50 мм на токе 30–200 А со скоростью до 10 м/мин.
Почему так. Плазма — это баланс «энергия дуги ↔ скорость перемещения». В единицу времени в металл надо внести ровно столько тепла, сколько нужно для проплавления вперёд и выдува расплава назад. Мало тока или высокая скорость — не прожигает, рез прерывается, снизу «сопли»; много тока или низкая скорость — перегрев, широкий рез, окалина снизу и оплавленная кромка. Диапазон 0,5–50 мм показывает границы: тонкий лист требует малого тока и высокой скорости, толстый — большого тока и низкой. Медь и латунь отводят тепло активнее стали, поэтому и режим под них другой.
Проверка. Начинайте с обрезка того же металла и толщины, что и деталь. Поднимайте ток и скорость шагами и смотрите на кромку и окалину снизу (по вине реза, без замера). Запишите удачные пары «ток / скорость / давление» в журнал — это основа повторяемости. Не гонитесь за «максимумом тока»: на тонком металле он только испортит кромку.

Модуль 7. Датчик высоты THC: зачем он решает качество
GM PLASMA оснащён системой контроля высоты резака (THC). Датчик автоматически поддерживает расстояние от резака до заготовки, а это расстояние определяет качество резки: правильная высота улучшает угловые характеристики реза, уменьшает образование окалины и повышает скорость резания.
Почему так. Плазменная дуга не «стоит» вертикально в металле — она расходится и отклоняется, а высота задаёт, насколько сильно. Слишком высоко — дуга расходится, кромка уходит от вертикали, поверхность становится выпуклой; слишком низко — дуга врезается, поверхность становится вогнутой, плюс растёт риск касания расходников о металл. Ёмкостной датчик «видит» металл через электрическое поле кольца, поэтому высота контролируется без физического контакта, но кольцо должно быть изолировано от всех токопроводящих частей резака и заземлено.
Проверка. Убедитесь, что кольцо датчика чистое и не касается металла, а сам резак выставлен по кольцу. Проверьте высоту на обрезке: расстояние до листа для плазменных колец составляет от 1,5 до 10 мм. Поймите связь: качество кромки — это в первую очередь высота, и только потом «крутилки» тока и скорости.
Модуль 8. Настройка THC: регулятор высоты, светодиоды, заземление
Настройка датчика THC — пошаговая процедура с регулятором высоты и светодиодами. Технически: питание датчика 24 В постоянного тока при токе до 100 мА, выходные сигналы ВВЕРХ и ВНИЗ по 15 В / 15 мА, выход ОШИБКА переключается между 15 В (норма) и низким уровнем (авария), длина кабеля датчика — 90 см. Для плазменной резки применяются кольца с внутренним диаметром 34 мм и наружным 47 мм.
Почему так. Регулятор высоты задаёт рабочую точку, а светодиоды показывают, «видит» ли датчик правильное расстояние. Правильно настроенный датчик активирует выходы управления в пределах ±0,05 мм при высоте до листа 1,5 мм и в пределах ±0,2 мм при 35 мм — отсюда видно, что наивысшая точность достигается у малых высот. Сигнал ОШИБКА можно использовать для аварийного останова при касании заготовки или обрыве щупа. Заземление критично: корпус датчика заземляют проводом сечением 10 мм² по схеме «звезда» — «грязная» земля и наводки от плазмы «слепят» ёмкостной датчик.
Проверка. Порядок настройки: регулятор высоты — в среднее положение, поднять резак так, чтобы кольцо было примерно на 50 мм выше листа, отключить привод подъёма, включить питание датчика и добиться, чтобы светодиоды ВВЕРХ и ВНИЗ мигали попеременно. Если направление реакции не совпадает или нужное расстояние не выставляется — регулируют внутреннюю катушку индуктивности (только пластиковой отвёрткой, не выкручивая до упора). После смены длины кабеля щупа (допустимо 70–100 см, по умолчанию 90 см) катушку перенастраивают. Подробности применения THC с Mach3 — в модуле ниже и в курсе «Плазменная резка: программы и постпроцессоры».
Модуль 9. Настройка профиля Mach3 для плазмы
Если станок работает под Mach3, под плазму создают отдельный профиль. Порядок: создать профиль (например, Plasma Machine) без галочки Default Profile Values, загрузить экран Plasma.set, затем через Config → Ports and Pins задать адрес LPT-порта (обычно 0x378) и настроить сигналы: вкладка Motor Outputs — приводы осей, Input Signals — EStop, THC On, THC up, THC Down, Output Signals — включение двигателей и управление плазмотроном.
Почему так. Профиль — это «характер» станка: экран Plasma.set даёт кнопки, специфичные для термореза, а входы THC связывают датчик высоты с системой. Важная деталь: при использовании THC плазма концевыключатели отключают от блока управления — иначе логика высоты конфликтует с логикой лимитов. Ещё два параметра решают поведение: задержка G04 в миллисекундах (G04 Dwell in ms) — ею задают время пробоя материала, и настройки оси Z, которая поднимает и опускает резак быстро и часто. Ориентиры из мануала завода: для оси Z Velocity ≈ 4000, Acceleration ≈ 100; THC speed ≈ 50 (диапазон 5–100), THC Max = 100 мм, THC Min = −50 мм. Кнопку THC в Mach3 по умолчанию выключена — перед работой её всегда проверяют, иначе подъём резака не управляется.
Проверка. Прогоните траекторию без врезки и проверьте сигналы THC. Если подъём «дребезжит», уменьшите THC speed или подберите разгон оси Z. Убедитесь, что EStop работает. Полные сценарии профилей и постпроцессоров — в отдельном курсе; здесь важно, что машина и ПО настроены согласованно.
Модуль 10. Крепление листа, врезка и раскрой
Лист на GM PLASMA укладывают на решётчатый стол с опорами; вытяжка удаляет дым и пыль, защитное ограждение отделяет зону реза, а освещение рабочей зоны помогает вести визуальный контроль.
Почему так. Плазма режет насквозь сверху, поэтому «крепление» здесь — это не прижимы, а правильная укладка: лист ложится на опоры и не провисает, иначе зазор меняется и качество «гуляет». Решётка не даёт дуге резать стол и пропускает шлак вниз. Врезка (пробивка) — самый ответственный момент: сначала пробивают металл насквозь на технологическом вводе, и лишь затем ведут контур. Форумная тема «Внутренние углы при резке плазмой» — про то, что во внутренних углах резак замедляется, а дуга перегревает угол; помогает грамотная стратегия обхода и режим по металлу.
Проверка. Проверьте, что лист лежит ровно на опорах и не «играет» под рукой, а резак не задевает решётку. Задайте технологический ввод в отходе, а не на контуре. Прогоните пустую траекторию и только потом режьте. Для тонкого металла (до нескольких мм) помогает водяной стол — форумная тема «водяной стол для плазменной резки» ровно про контроль деформаций и дыма.
Модуль 11. Качество реза и дефекты: угол, окалина, прямолинейность
Качество плазменного реза описывают три вещи: угол кромки, окалина (сверху и снизу) и прямолинейность поверхности реза. Все три — про высоту, ток, скорость и состояние расходников.
Почему так. Разберём по мануалу завода. Если заготовка прожигается не полностью и летит лишняя искра — причины в контакте массы/заземлении, низком токе, завышенной скорости, изношенных расходниках или слишком толстом металле. Окалина снизу — обычно неверная скорость, низкий ток или износ расходников. Непрямой угол связан с направлением ведения (качественная сторона кромки — справа по ходу), неверным зазором, скоростью и износом расходников. Прямолинейность: вогнутая поверхность — от слишком малого расстояния резака (нужно поднять напряжение дуги), выпуклая — от слишком большого зазора или высокого тока (опустить резак, затем уменьшить напряжение).
Проверка. Смотрите на кромку после каждого первого реза и меняйте по одному параметру: сначала высоту/зазор, затем ток, затем скорость. Проверяйте направление обхода контура (сторона качества) и свежесть расходников. Занесите наблюдение в журнал — «окалина снизу → скорость +10 %» работает лучше любой теории.
Модуль 12. Обслуживание, расходники и гарантия
Обслуживание GM PLASMA делится на механику, плазменную систему и вентиляцию. Механика: чистить и смазывать направляющие и ШВП, проверять люфты. Плазма: менять сопла, электроды и защитные колпачки по износу, проверять давление и охлаждение плазмотрона, сливать влагу из линии. Вентиляция: чистить вытяжку и фильтры, поддерживать герметичность зоны реза.
Почему так. Профилактика дешевле простоя. Шлак и окалина, попавшие на направляющие, работают как абразив и убивают точность; изношенные расходники расширяют дугу и портят кромку; забитая вытяжка гонит дым в цех. Плазменная резка — «расходный» процесс: сопло и электрод изнашиваются предсказуемо, и замена по регламенту держит качество стабильным. По гарантии в карточке заявлено 2 года на всё оборудование, бесплатное техобслуживание в первый год, выезд инженера и техподдержка 24/7; по общей справке завода гарантия — 12–24 месяца.
Проверка. Заведите журнал: дата, пробег (метры реза или детали), что заменено, люфт по осям, давление. Раз в неделю проверяйте чистоту направляющих и решётки, раз в месяц — люфты и заземление. Записывайте износ расходников — так вы предскажете замену до появления брака, а не после.
Модуль 13. Безопасность и экономика термореза
Безопасность GM PLASMA задана конструктивно: кнопка аварийного останова E-STOP, система блокировки дверей, вентиляция и фильтрация воздуха, датчики температуры и давления, защитные экраны и система удаления дыма. Экономика: карточка заявляет доход 200 000–400 000 ₽/мес и окупаемость 1–2 месяца, цена — от 350 000 ₽ (с НДС), рассрочка 0 % — от 29 167 ₽ × 12 месяцев.
Почему так. Плазма — один из опасных процессов: яркое излучение, искры и горячий металл, дым и аэрозоль, ток 30–200 А и сеть 380 В. Поэтому важна не одна мера, а система: непрозрачный щиток и перчатки для оператора, негорючие и плотные ограждения против искр и капель металла, работа только с включённой вытяжкой. В экономике ключ — не «цена станка», а поток заказов и себестоимость реза: время на раскладку, износ расходников, металл, электроэнергия. Биржа заказов «Генезис» из экосистемы завода помогает найти первых клиентов.
Проверка. Перед сменой: щиток, перчатки, вытяжка, E-STOP, заземление, защитные экраны. Считайте себестоимость реза честно: стоимость расходников на деталь, время, металл. Начните с «локомотивных» заказов — металлоконструкции, декоративные элементы, детали на сторону, листовой раскрой — и планируйте поток, а не разовую удачу.

Практикум: курсы оператора ЧПУ на практике — от чертежа до готовой детали
Задача. Есть GM PLASMA, лист стали 3 мм и чертёж простой детали (косынка, фланец или декоративная накладка). Нужно пройти полный цикл: от вектора до вырезанной и уложенной детали.
Шаги. 1) Прочитайте паспорт: поле, ток, толщину, точность, питание. 2) Проверьте механику: направляющие чистые и смазаны, решётка не забита, ограждение на месте. 3) Проверьте плазменную систему: давление по манометру, состояние сопла и электрода, охлаждение, отсутствие влаги в линии. 4) Включите вытяжку и наденьте СИЗ (щиток, перчатки). 5) Проверьте THC: кольцо изолировано и чисто, высота настроена по светодиодам ВВЕРХ/ВНИЗ, заземление целое. 6) Загрузите программу, задайте нули по углу листа, включите THC. 7) Прогоните траекторию без врезки; убедитесь, что резак не задевает решётку. 8) На обрезке подберите ток и скорость по кромке. 9) Выполните деталь с технологическим вводом в отходе. 10) Дайте детали остыть, уберите шлак, запишите параметры в журнал.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения на чертеже наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор в CAD; 2) проставить габариты; 3) выгрузить DXF; 4) технология раскроя в CAM (врезка, компенсация, порядок контуров); 5) постпроцессор под плазму → G-код; 6) загрузка в контроллер. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Деталь совпадает с чертежом по контуру в пределах допуска; кромка без грубой окалины снизу и без непрожига; лист не сдвинулся; THC отработал высоту; E-STOP и вытяжка проверены до запуска; параметры и файлы (чертёж, DXF, УП) записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле и ток у GM PLASMA? Поле 1300×1300×300 — 2100×4000×300 мм, источник плазмы 30–200 А.
- Какая толщина и скорость резки заявлены? Толщина 0,5–50 мм, скорость до 10 м/мин, точность ±0,1 мм.
- Какие металлы режет станок? Чёрные и цветные: сталь, алюминий, медь, латунь.
- Чем плазменная резка отличается от фрезеровки? Это термический процесс: металл расплавляется дугой и выдувается, ЧПУ управляет контуром и высотой, а не глубиной съёма.
- Как устроена механика станка? Цельносварная металлическая рама, линейные направляющие и ШВП по X и Y, серводвигатели с энкодерами, редукторы и муфты, решётчатый стол.
- Что входит в плазменную систему? Инверторный источник, плазмотрон с горелкой, подача воздуха/газа, регулятор давления с манометрами, охлаждение; расходники — сопла, электроды, защитные колпачки.
- Зачем нужен датчик THC? Автоматически держит расстояние от резака до заготовки; от высоты зависят угол реза, окалина и скорость.
- Какова точность настройки THC по мануалу? Выходы активируются в пределах ±0,05 мм при высоте до листа 1,5 мм и ±0,2 мм при 35 мм.
- Что делают, если светодиоды ВВЕРХ и ВНИЗ не реагируют правильно? Регулируют внутреннюю катушку индуктивности (пластиковой отвёрткой), а после смены длины кабеля щупа — перенастраивают заново.
- Почему при THC отключают концевыключатели в Mach3? Иначе логика контроля высоты конфликтует с логикой лимитов; THC и лимиты не должны управлять осью Z одновременно.
- Какие ориентиры оси Z и THC в Mach3 даёт мануал? Velocity ≈ 4000, Acceleration ≈ 100; THC speed ≈ 50 (5–100), THC Max = 100 мм, THC Min = −50 мм; G04 считать в миллисекундах.
- Почему снизу появляется окалина? Чаще от неверной скорости, низкого тока или изношенных расходников — меняют по одному параметру, начиная со скорости.
- Что проверяют каждую смену? Чистоту направляющих и решётки, давление и охлаждение, состояние расходников, вытяжку, E-STOP и заземление.
Частые вопросы (Q&A)
В. Подойдёт ли GM PLASMA для небольшой мастерской по металлу? О. Да: поле 1300×1300×300 — 2100×4000×300 мм закрывает металлоконструкции, декор и листовой раскрой, толщина 0,5–50 мм и скорость до 10 м/мин дают хорошую производительность. Нужна сеть 380 В и вытяжка.
В. Можно ли резать алюминий и медь? О. Да, чёрные и цветные металлы входят в список; на меди и латуни теплоотвод другой, поэтому режим берут на обрезке, а не «по стали».
В. Почему без THC резать толстый металл плохо? О. Высота задаёт угол кромки и окалину: без автоматического контроля резак «плывёт» по высоте, и качество становится нестабильным от детали к детали.
В. Насколько точно нужно заземление THC? О. Корпус датчика заземляют проводом 10 мм² по схеме «звезда»: ёмкостной датчик чувствителен к наводкам от плазмы, и «грязная» земля срывает контроль высоты.
В. Как часто менять расходники плазмотрона? О. По износу: следите за кромкой и окалиной — изношенное сопло расширяет дугу. Ведите журнал по метрам реза или числу деталей.
В. Что делать, если рез прерывается и летит лишняя искра? О. Проверьте контакт массы и заземление стола, ток, скорость, толщину и состояние расходников — это типовые причины непрожига по мануалу.
В. Можно ли резать трубы и профили? О. На базовом портале это ограничено, но завод выпускает и трубные решения (например, станок для плазменной резки труб ЧПУ 6000P); для сложных сечений нужна трубарезная конфигурация.
Глоссарий
- Плазменная резка — термическая резка: дуга ионизирует газ, плазменная струя плавит металл и выдувает расплав.
- Плазмотрон (резак) — узел с горелкой, который формирует и направляет дугу.
- Инверторный источник — блок питания, задающий ток дуги (у GM PLASMA 30–200 А).
- THC — система контроля высоты резака; у GM PLASMA ёмкостной датчик.
- Высота резака — расстояние от резака до заготовки; для плазмы 1,5–10 мм.
- Кольцо датчика — изолированный ёмкостной элемент; для плазмы внутр. 34 мм, наружн. 47 мм.
- Врезка (пробой) — пробивка металла насквозь в начале реза, обычно в отходе.
- Окалина — оксидный и наплавленный слой по краю реза (сверху и снизу).
- Шлак — расплав, выдутый из зоны реза вниз, на решётку.
- ШВП — шарико-винтовая передача, превращает вращение в точное линейное перемещение.
- Серводвигатель с энкодером — привод с обратной связью по положению.
- Решётчатый стол — опорный стол, под который уходит шлак и не режется сам стол.
- Водяной стол — ванна под листом, снижающая деформации и дым при резке тонкого металла.
- Постпроцессор — модуль CAM, превращающий траекторию в G-код под конкретную систему.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Заготовка не прожигается, лишняя искра | Плохой контакт массы/заземление, низкий ток, высокая скорость, износ расходников, толстый металл | Проверить массу и заземление, поднять ток, снизить скорость, сменить расходники |
| Окалина снизу реза | Неверная скорость, низкий ток, изношенные расходники | Настроить скорость, поднять ток, заменить сопло/электрод |
| Угол кромки не прямой | Неверное направление обхода, неверный зазор, скорость, износ расходников | Проверить сторону качества (справа по ходу), зазор и скорость |
| Вогнутая поверхность реза | Слишком малое расстояние резака до листа | Поднять резак, повысить напряжение дуги |
| Выпуклая поверхность реза | Слишком большой зазор или высокий ток | Опустить резак, уменьшить напряжение |
| Рез прерывистый, рваный | Износ расходников, влага в воздухе, нестабильное давление | Сменить расходники, слить влагу, проверить регулятор давления |
| THC «дребезжит», резак дёргается | Завышенная THC speed или разгон оси Z | Уменьшить THC speed, подобрать разгон по Z |
| Высота не отрабатывает, Z не слушается | Кнопка THC выключена, сигналы THC не назначены | Включить THC, проверить Input Signals в профиле |
| Ошибка THC при резке толстого листа | Окалина касается кольца (омический контакт) | Настроить режим так, чтобы снизить окалину |
| Дым идёт в цех | Забита вытяжка, неплотная зона реза | Чистить фильтры и вытяжку, проверить ограждение |
| Деталь деформируется после реза | Тепловое коробление тонкого листа | Снизить ток/скорость, использовать водяной стол |
| Сбой направления/размера контура | Люфт, калибровка осей, постпроцессор | Проверить люфты, калибровку, настройки постпроцессора |
Мысли вслух: чего нет на форумах
Про плазму на форумах спорят громко, но конкретика из паспорта и мануала решает быстрее. Начнём с чисел. GM PLASMA — это поле 1300×1300×300 — 2100×4000×300 мм, источник 30–200 А, толщина 0,5–50 мм, скорость до 10 м/мин, точность ±0,1 мм, цельносварная рама, серводвигатели с энкодерами, питание 380 В. Цена — от 350 000 ₽.
Первое, о чём обычно молчат, — что плазма «двухмерная» с одним исключением: качество делает высота, а не ток. Мануал завода даёт конкретику, которой нет в форумных спорах: правильно настроенный датчик THC активирует выходы в пределах ±0,05 мм при высоте до листа 1,5 мм и ±0,2 мм при 35 мм. Отсюда простая мысль: у плазмы нет «универсально лучшего тока» — есть высота, при которой дуга ведёт себя предсказуемо, и всё остальное подстраивается под неё.
Второе — ёмкостной датчик THC нельзя «поставить и забыть». Кольцо изолируют от всех токопроводящих частей резака, корпус заземляют проводом 10 мм² по схеме «звезда», а кабель щупа по умолчанию 90 см — и если его удлинить (можно 70–100 см), катушку индуктивности перенастраивают. «Грязная» земля и наводки от плазмы «слепят» датчик, и тогда высота «плывёт», а кромка идёт волной. Это не поломка станка, а электрика: земля, экраны, изоляция кольца.
Третье — расходники важнее настроек ПО. Изношенное сопло расширяет дугу, увеличивает угол и окалину. Никакой постпроцессор это не исправит. В сервисной практике типовой случай выглядит так: оператор «борется с настройками» и меняет скорость, а проблема — в выгоревшем сопле, которое надо было сменить два дня назад. Журнал по метрам реза и деталям превращает замену из «по факту брака» в плановую.
Четвёртое — врезка. Новичок ставит ввод на контур и получает проплавленную дыру в начале реза. Правильно — технологический ввод в отходе, затем выход на контур. Особенно на тонком металле, где пробой «съедает» заметный участок.
Пятое — длина зазора и окалина связаны жёстче, чем кажется. Мануал прямо связывает форму поверхности реза с высотой: слишком малое расстояние даёт вогнутую поверхность (нужно поднять напряжение дуги), слишком большое или большой ток — выпуклую (опустить резак, затем уменьшить напряжение). То есть «убрать окалину» и «выпрямить кромку» — это часто одно действие.
Шестое — направление обхода. Качественная сторона кромки на плазме всегда справа по ходу движения резака. Если деталь «ушла» по кромке, а не по размеру, — проверяйте не только скорость, но и сторону ведения: иногда помогает просто развернуть порядок обхода контура.
Седьмое — земля и помехи. Плазменный узел — мощный источник наводок, поэтому сигналы THC и EStop разводят аккуратно, а массу резания держат в порядке. Форумная тема «Автоматическое определение высоты безопасности» — про то же: без корректного контроля высоты станок либо задевает металл, либо режет «на потеху дыму».
Восьмое — обучение и ожидания. Карточка обещает обучение работе на станке (8 ч) и библиотеку 10 000+ файлов, а базовый комплект по техблоку включает обучение оператора 3 дня на заводе и поддержку 24/7. Цифры разные, и лучше уточнить формат до покупки. По экономике: доход 200 000–400 000 ₽/мес и окупаемость 1–2 месяца — это сценарий при потоке заказов; считайте себестоимость реза честно (расходники на деталь, металл, энергия, время), и только потом планируйте объёмы. Плазма любит порядок: земля, чистые направляющие, свежие расходники и записанные настройки.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи по безопасности и не служат источником текста о станке.
- U.S. Naval Medical Bulletin, т. 42 (1944) (Internet Archive, общественное достояние / PD). О местной вытяжной вентиляции у дуги — минимум ~200 кубических футов воздуха в минуту на выходе рукава, конец рукава не дальше 8 дюймов от дуги [чанк #4097], и о разборе случаев metal fume fever, связанных с отсутствием вытяжки [чанк #2476]: [открытый корпус: ia_NavalMedicalBulletin421944].
- Electric Welding (H. A. Hamir, 1919; Internet Archive, общественное достояние / PD). О защите оператора от интенсивного света и тепла дуги: тяжёлые перчатки, щиток, защита лица и глаз [открытый корпус: ia_electricweldingc00hamirich, чанк #474].
- **Indian Standard IS 3016:1982, Code of practice for fire precautions in welding and cutting operations** (Internet Archive, общественное достояние / PD). О защитных ограждениях из негорючих материалов, препятствующих разлёту искр, шлака и капель горячего металла [открытый корпус: ia_gov.in.is.3016.1982, чанк #15].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Руководство по плазменной системе и датчику высоты THC, режимы и настройки взяты из документации завода (THC плазма. Руководство по эксплуатации) и карточки станка /product/30.md.
Смотрите также
Курсы и руководства завода:
- Плазменная резка: программы и постпроцессоры —
/blog/plazmennaya-rezka-programmy-i-postprotsessory - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Векторная графика для ЧПУ —
/blog/vektornaya-grafika-dlya-chpu - Лазерные станки: программы и режимы (сравнение термической резки) —
/blog/lazernye-stanki-programmy-i-rezhimy - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego - Навигатор по всем материалам завода —
/blog/biblioteka-instrukciy-zavoda
Станки завода для плазменного раскроя (каталог):
- ЧПУ плазменной резки GM PLASMA (этот курс) —
/product/30/ - Станки для плазменного раскроя металла (портальные) —
/product/31/ - Станок плазменной резки труб ЧПУ 6000P —
/product/32/ - 3–6-координатные плазменной резки EXTRA —
/product/33/ - Станок ЧПУ по металлам, камню SMK, 5 осей —
/product/19/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, сварке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
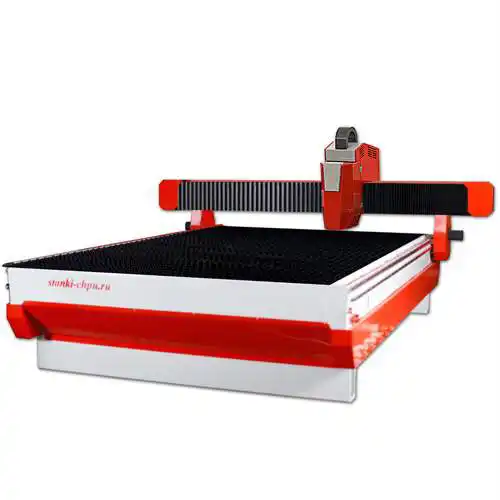
Карточка станка GM PLASMA → /product/30/
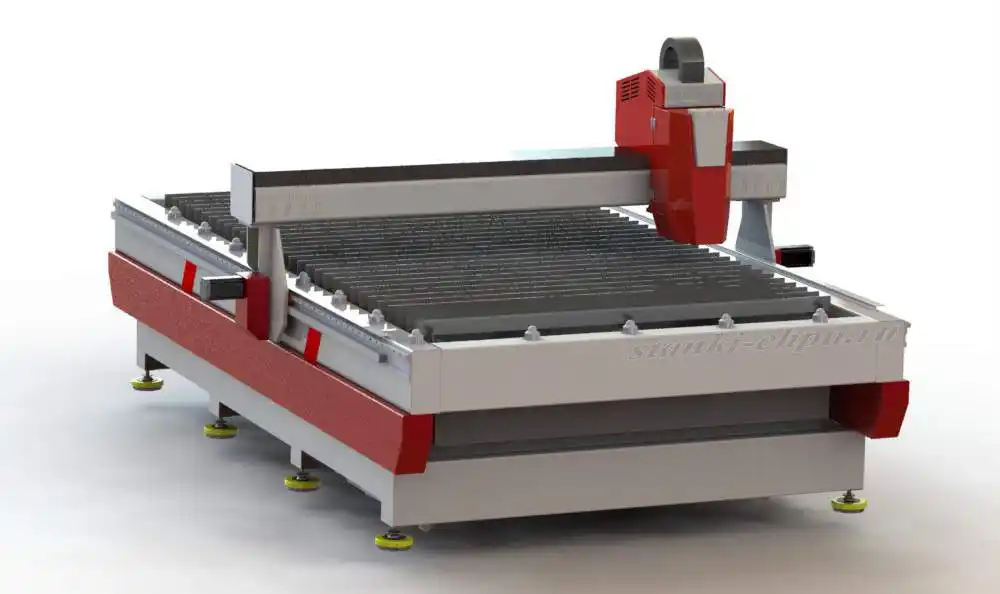
Карточка станка GM PLASMA → /product/30/
Карточка станка SMK → /product/19/
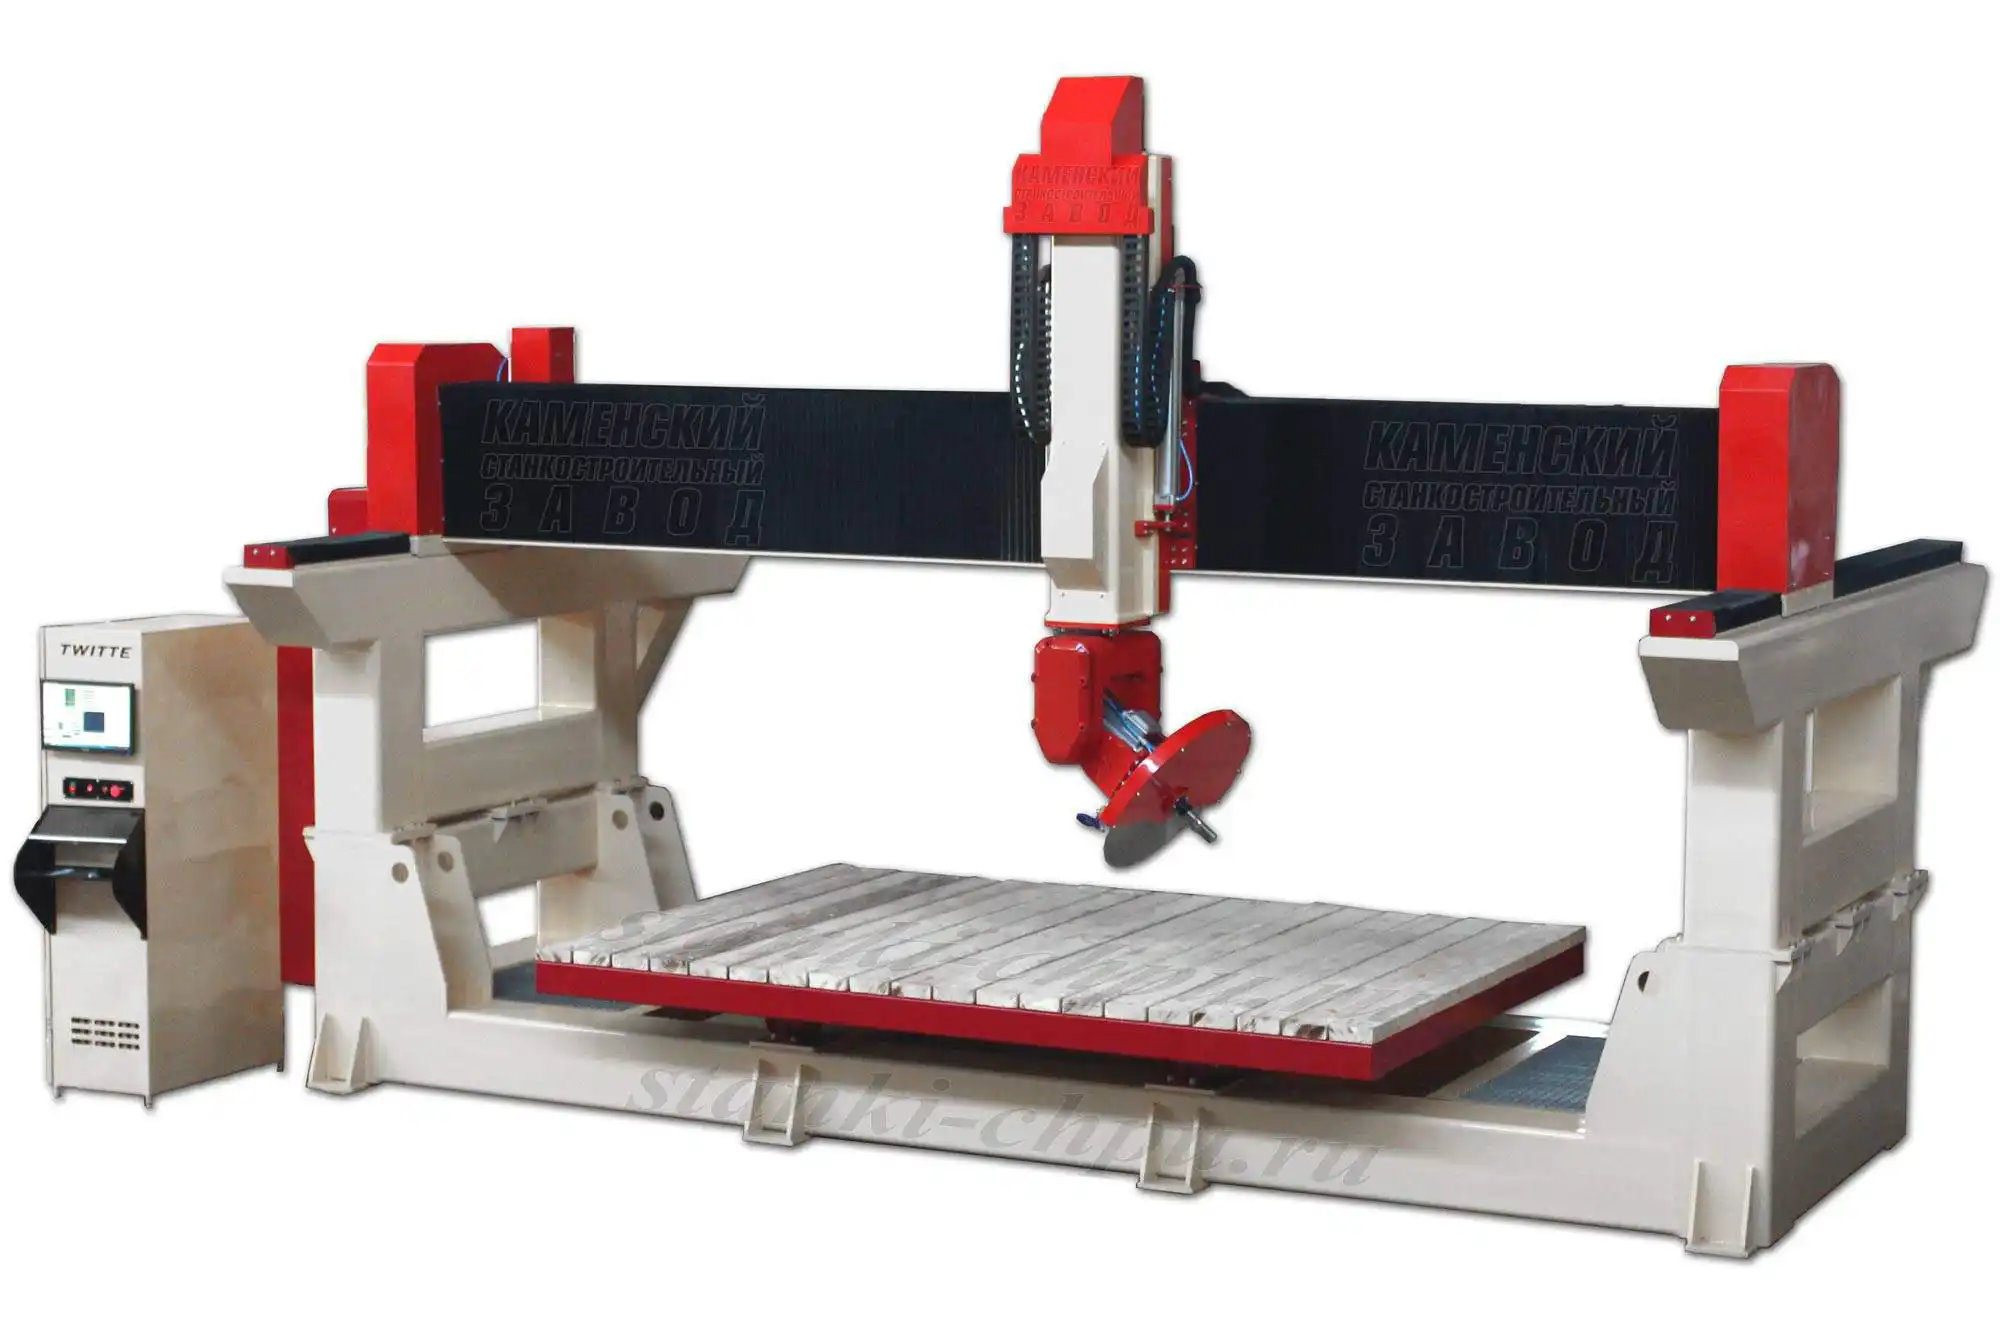
Карточка станка «МАСТЕР» → /product/20/
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров системы управления, а также состав расходников зависят от версии ПО и поставки; сверяйтесь с руководством вашей системы и паспортом плазмотрона. Рабочий порядок для GM PLASMA: приёмка и паспорт → механика (направляющие, ШВП) и вытяжка → плазменная система (давление, расходники, охлаждение) → настройка THC (кольцо, светодиоды, заземление) → профиль и сигналы в ЧПУ → пробный рез на обрезке, подбор тока и скорости по кромке и окалине → контроль угла и направления → журнал параметров и расходников.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.