
Курс по станку 5-осевой фрезерный станок ЧПУ по дереву 17Д — станок ЧПУ завода Твайт (id 17): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку 5-осевой фрезерный станок ЧПУ по дереву 17Д — станок ЧПУ завода Твайт (id 17): паспорт, устройство, настройка, обслуживание.
Курс по станку 5-осевой 17Д по дереву: паспорт, устройство, настройка, обслуживание — обучение ЧПУ программированию с нуля
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: 5-осевой фрезерный станок ЧПУ по дереву > CNC-17D (карточка /product/17/) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-5-osevoy-frezernyy-stanok-chpu-po-derevu-17d- > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-5-osevoy-frezernyy-stanok-chpu-po-derevu-17d-.ai.json; URL страницы > появится при публикации). > - Версия: 1.1 от 2026-10-07. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/17.md и паспорт поставки; каталог /product/*.md; > руководства /docs/forum_content/; открытый корпус PD/CC. Вымышленных значений в курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „5-осевой 17Д по дереву: паспорт, устройство, > настройка, обслуживание“, zavod-stanki.ru». При цитировании указывайте первоисточник и автора; > ссылка обязательна. > - Смежные курсы серии: «5-осевой 17K по камню», «SM PRO: 5-осевой обрабатывающий центр», > «Серводрайверы: подключение и настройка», «ArtCAM: полный курс 2D/3D», «Постпроцессоры: как > подружить CAM и станок».
CNC-17D — 5-осевой фрезерный станок с ЧПУ по дереву, и для обучения ЧПУ программированию с нуля он хорош тем, что показывает, как из плоской обработки получается объёмная резьба. Тем, кто проходит курсы оператора ЧПУ, он даёт редкий навык — программировать сложные 3D-формы, где инструмент наклоняется, а деталь обрабатывается за один установ. А тому, кто хочет как научиться работать на станке с ЧПУ по дереву осознанно, 17Д даёт промышленную базу: 5-осевая одновременная обработка, шпиндель 7,5 кВт с автосменой инструмента, точность ±0,03 мм и рабочая зона от 1500×1500×1000 до 3000×3000×1000 мм.
Чему научитесь. Читать паспорт и карточку в связке «изделие → форма → параметр»; понимать 5-осевую кинематику и зачем нужны наклонные оси; разбираться в устройстве и жёсткости промышленного портала; обслуживать шпиндель с автосменой инструмента; подбирать фрезы под дерево, пластик и пенопласт; крепить заготовку на вакуумном столе; работать с CAM и постпроцессором для 5 осей; готовить УП для объёмных форм; выбирать режимы; держать точность ±0,03 мм; проводить первый запуск; обслуживать станок и диагностировать типовые сбои.
Предпосылки. Базовое понимание механики и электрики станка, навыки измерений (штангенциркуль, индикатор), знакомство с координатами и основами G-кода. Опыт работы на 3-осевом станке полезен, но не обязателен: разница в основном в дополнительных осях.
Безопасность. Станок промышленный: портал и заготовки крупные, а инструмент вращается с высокой скоростью. Держите руки и инструмент вне зоны хода осей, не наклоняйтесь над столом при включённых приводах. Пыль дерева, МДФ и особенно пенопласта мелкодисперсна, вредна для дыхания и горюча — работайте с аспирацией; статическое электричество от пыли пенопласта увеличивает риск возгорания. Аварийный стоп должен быть доступен с рабочего места. При снятии портала или ремонте узлов отключайте питание и разряжайте конденсаторы. Никогда не оставляйте заготовку без крепления.

Содержание
- Обучение ЧПУ программированию с нуля: 5-осевой 17Д
- Модуль 1. Паспорт и карточка: что читать в первую очередь
- Модуль 2. Для кого станок: назначение и сферы
- Модуль 3. 5-осевая обработка сложных форм за один установ
- Модуль 4. Устройство и жёсткость промышленного портала
- Модуль 5. Прецизионная механика: рейки, ШВП, направляющие
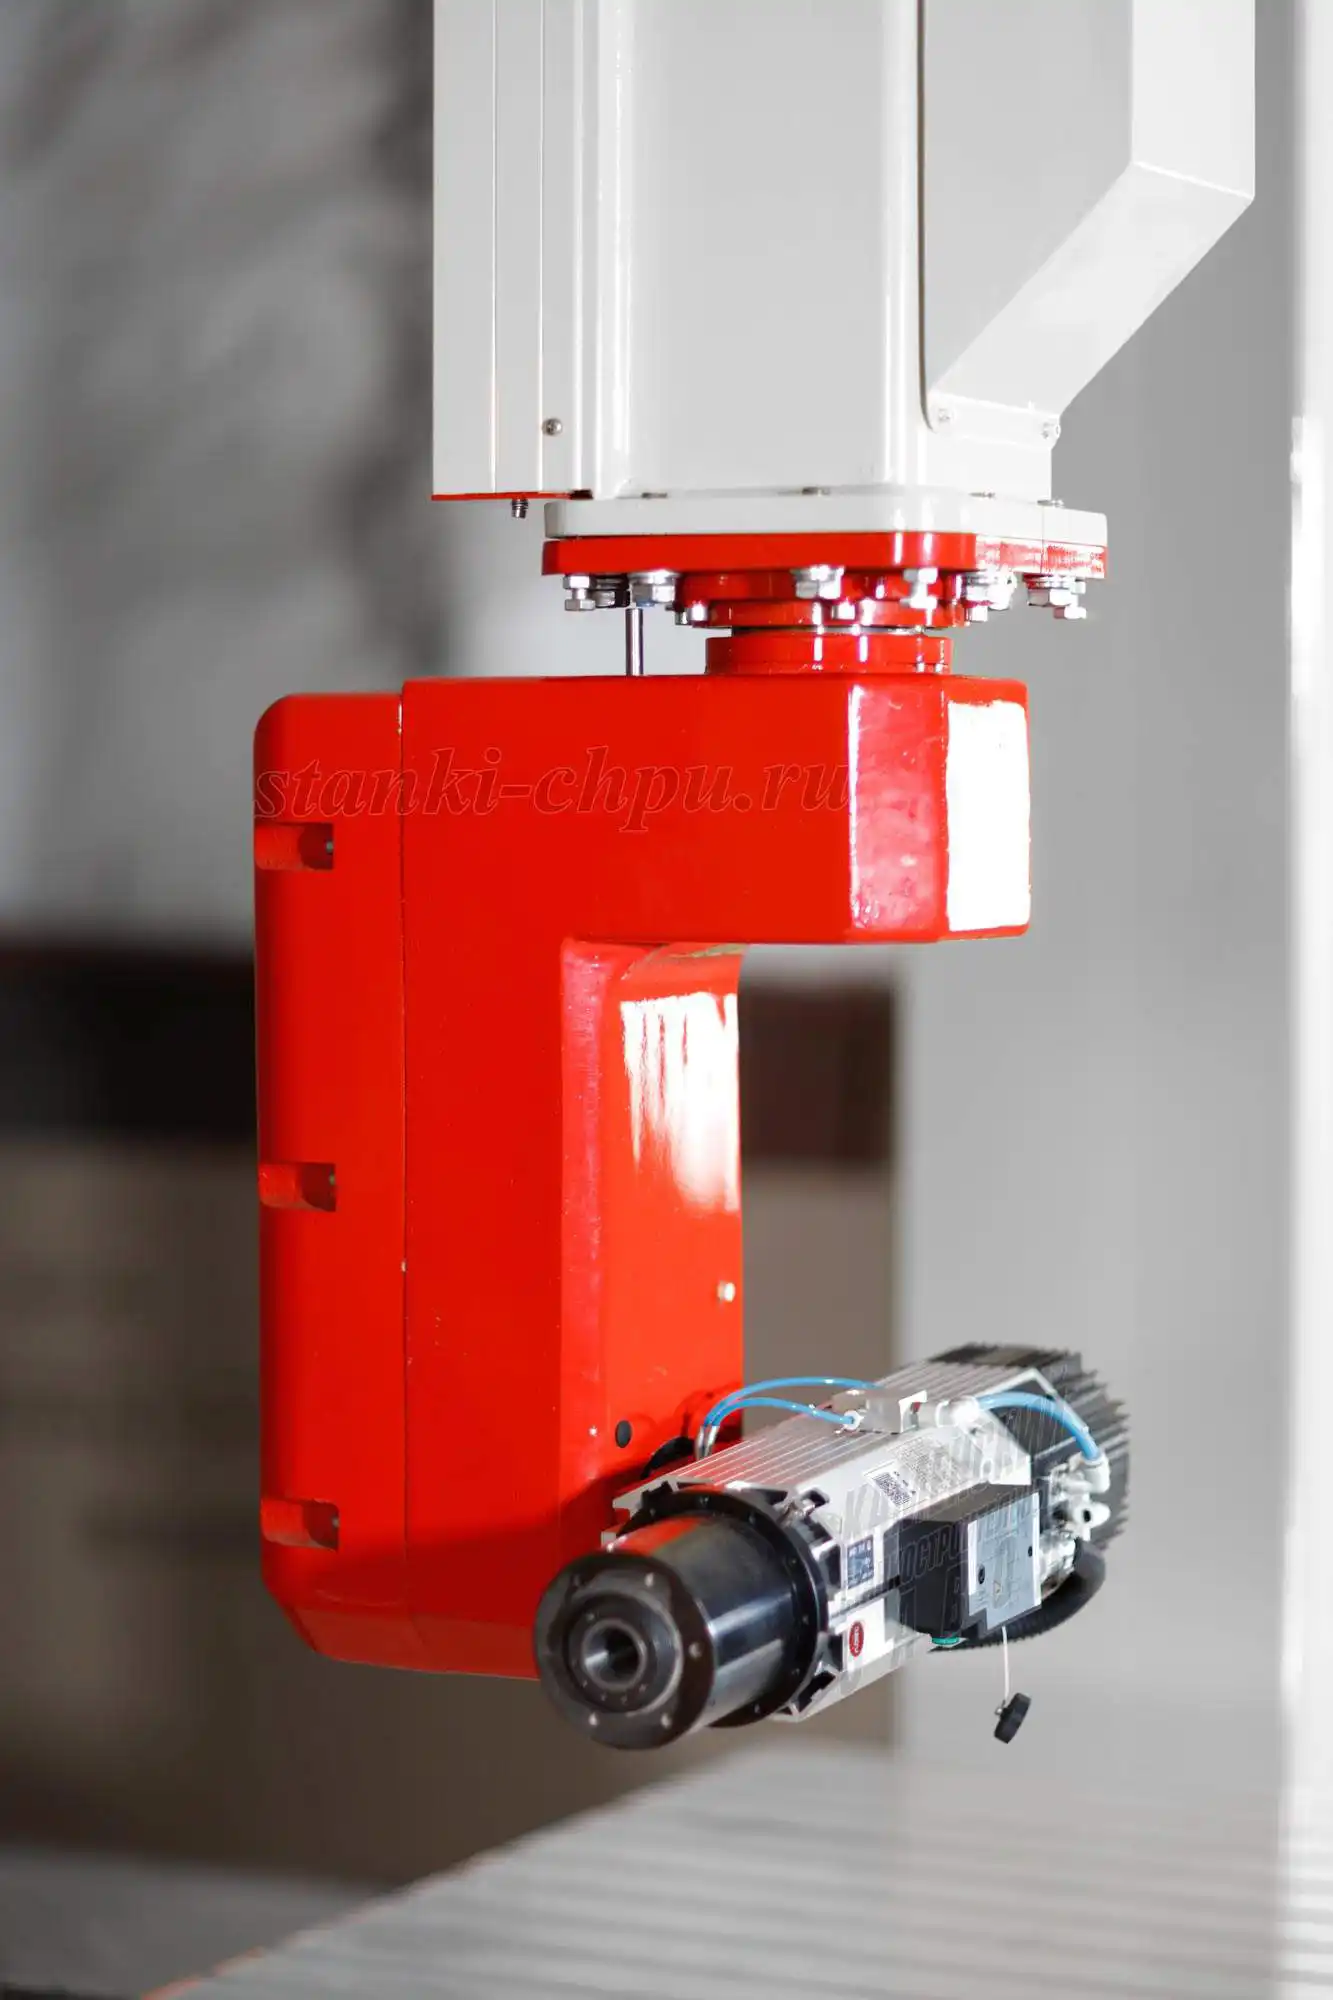
- Модуль 6. Шпиндель 7,5 кВт и автосмена инструмента
- Модуль 7. Точность ±0,03 мм и калибровка осей
- Модуль 8. Крепление заготовок и вакуумный стол
- Модуль 9. Инструмент: дерево, пластик, композит, пенопласт
- Модуль 10. Режимы и стратегии резания
- Модуль 11. Система управления и ПО для 5 осей
- Модуль 12. Подготовка УП: 3+2 и непрерывная обработка
- Модуль 13. Первый запуск и пробная обработка
- Модуль 14. Обслуживание и экономика
- Практикум: курсы оператора ЧПУ на практике — резная 3D-форма
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: 5-осевой 17Д
CNC-17D — станок категории «5-осевые» с рабочим полем 1500×1500×1000 — 3000×3000×1000 мм и шпинделем 7,5 кВт с автосменой инструмента. Цена — от 2 950 000 ₽, наличие — в наличии. Заявленная точность — ±0,03 мм. Станок ориентирован на дерево, пластик, композиты и пенопласт.
Держите в голове цепочку. Модель готовят в CAM-системе; она превращается в G-код с пятью осями; контроллер ведёт оси, приводы отрабатывают движение; передачи двигают портал и узел шпинделя; шпиндель с автосменой снимает материал, а наклонные оси позволяют обрабатывать сложную форму за один установ. Каждое звено проверяется отдельно — в этом практика курса.
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «5 осевой станок — поворотная голова b/c. вопросы по постройке», «станок чпу 5 осевой» и «HEIDENHAIN TNC620 vs iTNC530 для 5 осей», по дереву — «помогите выбрать станок с чпу для работы по дереву», «Нужен станок для фрезеровки с ЧПУ по дереву ДСП, МДФ и т.д.» и «Планирую большеразмерный и недорогой по дереву», а по оснастке — «автосмена инструмента для цанги er11» и «Вакуумный прижим материала». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: что читать в первую очередь
CNC-17D — станок категории «5-осевые» с рабочим полем 1500×1500×1000 - 3000×3000×1000 мм и шпинделем 7,5 кВт с автосменой инструмента (в описании заявляется и расширенный диапазон мощности до 40 кВт для старших версий). Цена — от 2 950 000 ₽, наличие — в наличии. Заявленная точность — ±0,03 мм.
Почему так. В карточке важно видеть связку «изделие → форма → параметр». Станок покупают под объёмные изделия: резные элементы мебели, скульптуры, иконостасы, декоративные панели. Поэтому первым делом смотрят не «плоский» размер поля, а возможность 5-осевой обработки: именно она позволяет делать сложные формы за один установ, без переустановки детали. Второй параметр — точность: ±0,03 мм для резьбы по дереву — хороший рабочий показатель.
Проверка. Выпишите четыре числа: рабочую зону, число осей, мощность шпинделя и точность. Сверьте с изделием: какая максимальная заготовка и нужны ли поднутрения и объёмные элементы.
Отдельно уточните комплектацию. Завод отдельно отмечает: станок поставляется готовым к работе, с пуско-наладкой, обучением операторов (8–12 часов), постпроцессором под вашу CAD/CAM-систему и набором 3D-моделей для старта. Это снимает часть барьера входа — 5 осей осваивать сложнее, чем три.
Модуль 2. Для кого станок: назначение и сферы
Завод перечисляет области применения: производители резной мебели (сложный декор), скульптурные мастерские (статуи любого размера), храмовые производства (иконы, иконостасы, резные алтари), мебельные фабрики (уникальные двери, панно, элитная мебель), архитектурные бюро (крупноформатные декоративные панели).
Почему так. Понимание назначения определяет и оснастку, и стратегию. Резная мебель и двери — это, как правило, крупные детали с рельефом; скульптура — объёмные формы; храмовые работы — сочетание рельефа и круглой скульптуры; панели — большие плоскости с барельефом. Для каждого класса нужны свои фрезы и своя стратегия обработки, но всех их объединяет одно: сложная форма, для которой нужны наклонные оси.
Проверка. Определите свой основной класс изделий и подберите под него набор фрез и заготовок. Сверьте, что рабочая зона закрывает ваши типовые изделия с запасом на крепление.
Материалы, с которыми работает станок, тоже перечислены: дерево всех пород (от мягкой липы до твёрдого дуба), пластик и акрил, ПВХ и композиты, пенопласт и модельные пласты. Это значит, что один станок закрывает и готовые изделия, и мастер-модели для литейного производства.
Модуль 3. 5-осевая обработка сложных форм за один установ
5-осевая одновременная обработка позволяет делать сложные 3D-формы за один установ. Это ключевое преимущество: деталь не приходится переставлять, а значит — не теряется точность на переустановках.
Почему так. На 3-осевом станке фреза всегда вертикальна, и обработать можно только то, что «видно сверху». Пятая ось наклоняет инструмент, и вы получаете доступ к боковым поверхностям, поднутрениям и объёмным формам. Классическая аналогия — делительная головка на фрезере, которая поворачивает деталь для обработки по окружности [открытый корпус: ia_elementarymachi01palmgoog, чанк #148]. «Одним установом» — это ещё и экономия времени и точности: каждая переустановка добавляет погрешность.
Проверка. Прогоните пробный наклон по поворотным осям и убедитесь, что они отрабатывают плавно и возвращаются в исходное положение. Проверьте, что постпроцессор корректно описывает наклоны.
Главная сложность 5 осей — не «железо», а программа. Траектория должна быть пересчитана с учётом наклонов, и об этом — модули 11 и 12. Форумные темы «5 осевой станок — поворотная голова b/c» и «HEIDENHAIN TNC620 vs iTNC530 для 5 осей» показывают, что реализация пятой оси бывает разной и прямо влияет на постпроцессор.
Модуль 4. Устройство и жёсткость промышленного портала
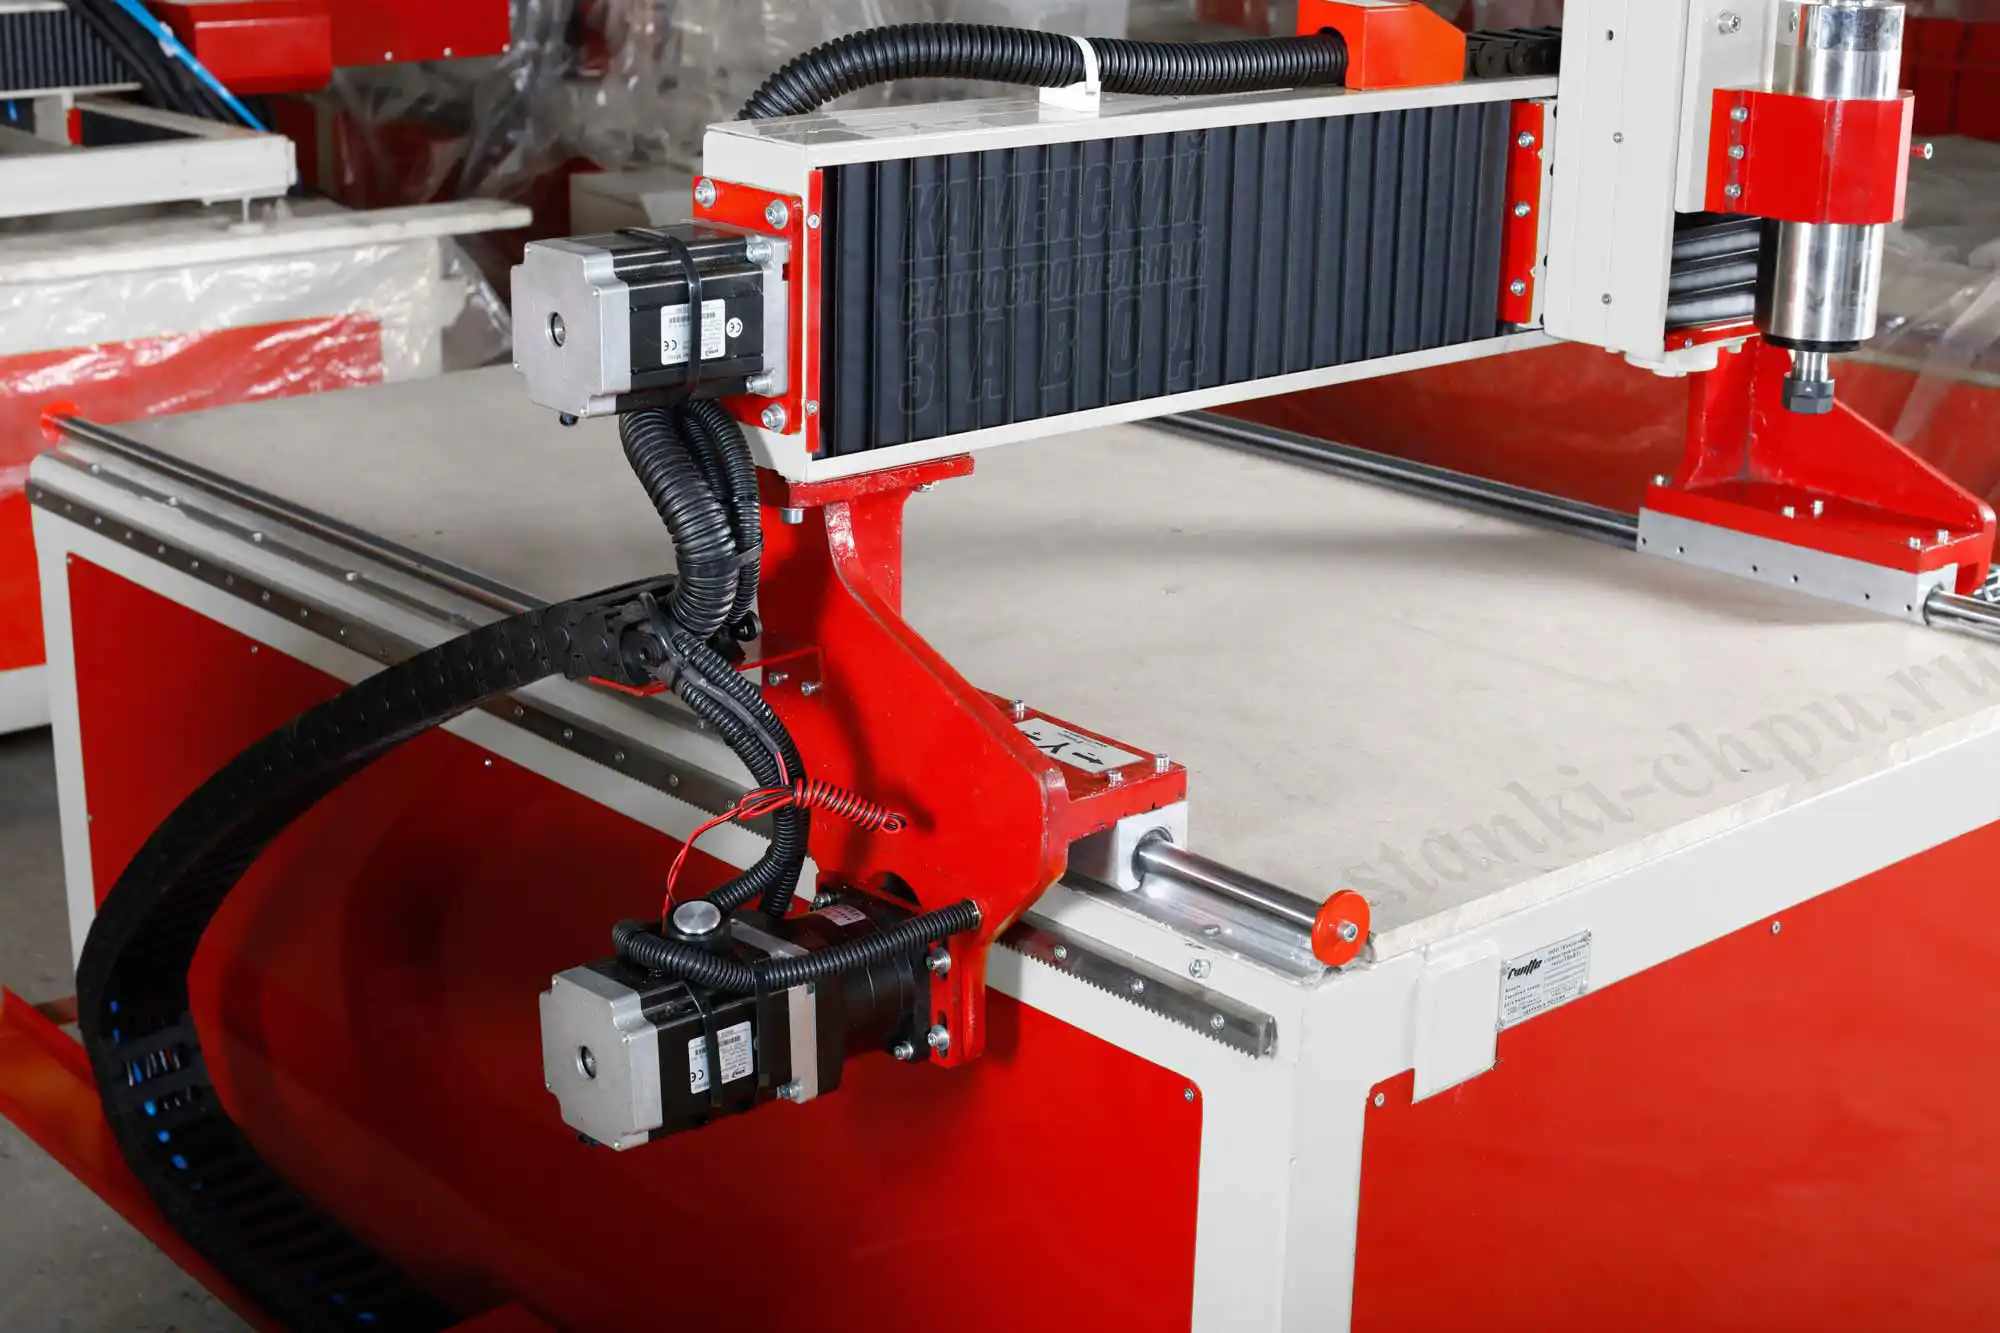
Станок построен по портальной схеме с усиленной станиной промышленного класса. Портал несёт узел шпинделя по осям X и Y, стол — по длине рабочей зоны, а ход по Z рассчитан на 1000 мм.
Почему так. Для резных объёмных работ жёсткость важнее пиковой мощности: вибрация на длинном портале сразу ухудшает чистоту резьбы и убивает инструмент. Недостаточно жёсткая конструкция не режет точно, как бы хорошо ни была настроена программа [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787]. Ход Z в 1000 мм — запас под высокие заготовки и наклонный инструмент, которому нужно место для манёвра.
Проверка. Пройдите по станку и покажите себе узлы: станина, портал, направляющие, передачи, узел шпинделя, стол, блок управления. Проверьте затяжку болтовых соединений станины и отсутствие люфта в каретках.
Промышленный станок ценен не мощностью, а способностью работать долго и ровно. Поэтому проверяют жёсткость и отсутствие «звона» на длинном вылете — особенно когда инструмент наклонён, потому что боковая нагрузка на портал тогда выше, а податливость узла проявляется сильнее. В расчётах станков податливость узлов учитывают как отдельный параметр конструкции [открытый корпус: openalex_Twin-Control, чанк #143].
Модуль 5. Прецизионная механика: рейки, ШВП, направляющие
По осям станка применены реечные передачи на длинных ходах и ШВП с рельсовыми направляющими: рейка практичнее на больших расстояниях, ШВП точнее на коротком ходе, а рельсовые направляющие дают высокую несущую способность и жёсткость.
Почему так. Длинный винт на несколько метров сложно держать жёстким, поэтому длинные оси делают реечными. Косозубая рейка зацепляется плавнее прямозубой: зубья входят в контакт постепенно, и в зацеплении одновременно работает несколько зубьев, что распределяет нагрузку [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414]. По короткой оси точность держит ШВП — шарико-винтовая передача, которую в расчётах станков моделируют отдельным узлом с податливостью [открытый корпус: openalex_Twin-Control, чанк #138]. Направляющие с четырьмя рядами шариков — решение из линейных (rolling) технологий, дающее большую несущую способность [открытый корпус: openalex_Twin-Control, чанк #320].
Проверка. Проверьте зацепление рейки (без закусывания и без заметного люфта), обратный ход по Z и плавность хода портала. Проверьте затяжку муфт двигателей.
Тема примыкает к курсу «Механика ЧПУ: ШВП, направляющие, люфты и жёсткость». На большом портале люфт масштабируется вместе с деталью, поэтому проверку обратного хода делают регулярно.
Модуль 6. Шпиндель 7,5 кВт и автосмена инструмента
Шпиндель серии — 7,5 кВт с автоматической сменой инструмента (для старших версий заявляется и большая мощность). Автосмена минимизирует простои: программа содержит несколько операций без ручной смены фрезы.
Почему так. На объёмных работах инструмент меняется часто: черновой съём большой фрезой, чистовой — сферической, гравировка — V-битой. Без автосмены каждый переход — остановка и ручная операция. С автосменой станок работает дольше без вмешательства. Тепловой режим шпиндельного узла — главное условие его ресурса: передний подшипник выполняют из закалённой и шлифованной стали, а посадку и тепловой зазор рассчитывают отдельно [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
Проверка. Проверьте биение фрезы индикатором, работу автосмены и корректность постановки инструмента в оправку. Убедитесь, что инструмент меняется без ударов.
Оснастка автосмены требует аккуратности: загрязнённые или изношенные конусы дают биение, и деталь выходит с «гребешками». Форумные темы «автосмена инструмента для цанги er11» и «Автосмена Инструмента И Mach3» — как раз про этот узел и его настройку.
Модуль 7. Точность ±0,03 мм и калибровка осей
Заявленная точность станка — ±0,03 мм. Держится она за счёт прецизионной механики и правильной калибровки. Для линейных осей шаги на миллиметр считают как шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту: Steps_new = Steps_old × (Commanded / Actual). Поворотные оси калибруют в градусах.
Почему так. Ошибка в коэффициенте — систематическая ошибка размеров, и на большом поле она масштабируется: промах в 0,1 % на трёх метрах — это три миллиметра. Поэтому калибровку ведут не «на глаз», а длинным перемещением с измерением факта. Для 5-осевого станка добавляется проверка геометрии наклонных осей: «центр вращения», ожидаемый постпроцессором, должен совпадать с фактическим. В метрологии станков для проверки позиционирования есть тесты по диагоналям рабочего объёма [открытый корпус: openalex_Twin-Control, чанк #397].

Проверка. Задайте длинное перемещение по X и Y и измерьте факт; для поворотных осей отработайте наклон и возврат в исходное положение, оценив ошибку.
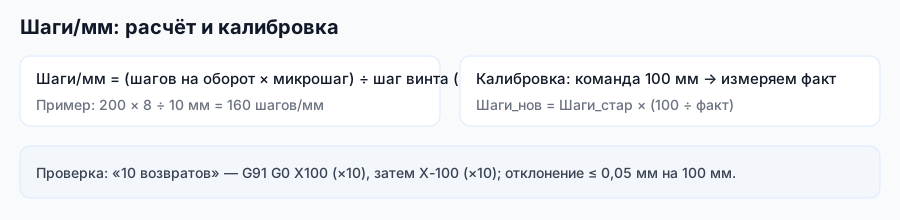
Точность — это не только коэффициент, но и жёсткость. На больших ускорениях «звонит» всё: портал, крепление заготовки, оснастка. Поэтому после калибровки переходят к подбору режимов, а не гонят на максимальной скорости.
Модуль 8. Крепление заготовок и вакуумный стол
Для дерева, МДФ и листовых материалов удобен вакуумный стол; для крупных деталей — комбинация упоров и прижимов. На 5-осевом станке крепление должно учитывать наклон инструмента и доступ к боковым поверхностям.
Почему так. На большом листе плохое крепление — главная причина брака: деталь играет, кромка рвётся, режим срывается. На 5-осевом станке ситуация сложнее: при наклоне инструмента появляется боковая нагрузка, и заготовка может «поехать» вбок. Поэтому вакуумный стол применяют для плоских заготовок, а для объёмных деталей (скульптура) — специальные приспособления с жёсткой фиксацией. Оснастка вообще нужна для сокращения времени операции и повышения производительности [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12].
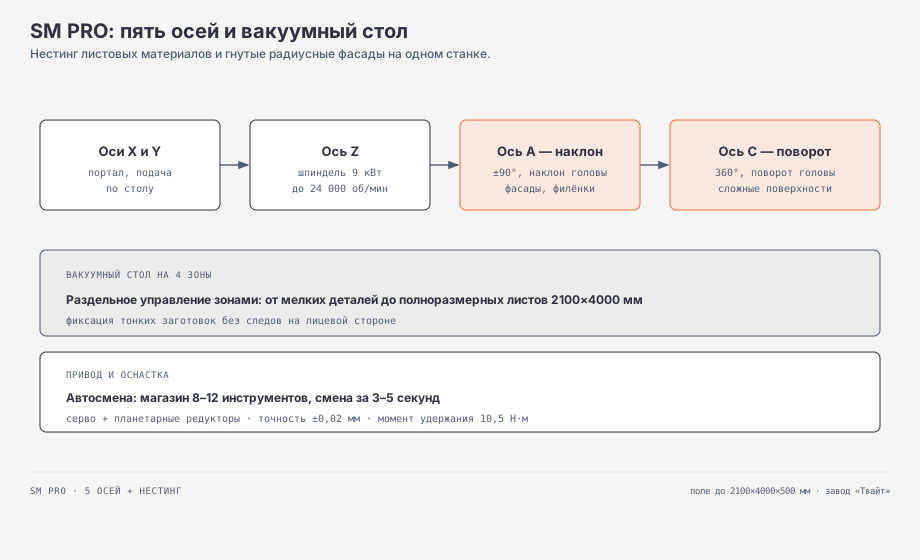
Проверка. Закрепите тестовую заготовку и проверьте её неподвижность при наклоне инструмента. Проверьте, что крепёж не мешает ходам наклонного шпинделя.
Вакуумный прижим — привычное решение для фрезеровки, но он не любит мелких деталей и кривых поверхностей. Форумные темы «Вакуумный прижим материала» и «Закрепление на вакуумном столе» — про то же: для тонких листов вакуум хорош, для объёмных форм — нет.
Модуль 9. Инструмент: дерево, пластик, композит, пенопласт
Под дерево применяют стандартный набор: прямые и спиральные фрезы для раскроя, сферические для 3D, V-биты для гравировки, фрезы с подрезкой вниз для фанеры и ламината. Пластик и композит требуют аккуратной кромки, пенопласт — большой производительности при малой нагрузке.
Почему так. Обороты считают от скорости резания n = 1000 × Vc / (π × D), подачу — от подачи на зуб F = fz × z × n. Для объёмных форм основную работу делает сферическая фреза с малым шагом прохода: чем меньше шаг, тем чище поверхность, но дольше обработка. Пенопласт режут фрезами большого диаметра с высокой подачей. Правильный отвод стружки — общее условие резания: если стружке некуда деваться, она перетирается и греет кромку.
Проверка. Для дерева подберите фрезу по материалу и задаче, для пластика и композита — фрезу с подрезкой вниз. Проверьте, что хвостовик соответствует цанге и фреза не «пляшет».
Пенопласт — отдельная история: он лёгкий, пылит и налипает статикой, поэтому нужна аспирация и аккуратный съём. Для мастер-моделей пенопласт незаменим, но у него своя специфика резки.
Модуль 10. Режимы и стратегии резания
Стратегия для объёмной формы строится в два этапа: черновой съём большого объёма и чистовой проход по профилю. Для дерева и МДФ добавляется гравировка и, при необходимости, финишная шлифовка.
Почему так. Разные задачи требуют разного прохода. Черновой съём идёт большой фрезой с максимально допустимой подачей, чистовой — сферической с малым шагом; смешивать их в одном проходе нельзя. Износ инструмента удобно отслеживать по мощности привода: при постоянной подаче растущая мощность говорит, что фреза тупеет [открытый корпус: openalex_Twin-Control, чанк #490]. А там, где жёсткости узла не хватает, повышенные режимы прямо ведут к вибрации и волне на поверхности [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645].
Проверка. Работайте правилом 60/80/100 %: на 60 % подачи проверьте стружку и кромку, затем поднимайте. Для объёмных форм сначала оцените черновой съём, потом чистовой проход.
После фрезерования дерево часто шлифуют: ни один режущий проход не даёт готовую поверхность «под лак», а шлифование доводит дерево глаже строгального ножа [открытый корпус: ia_TM10-455, чанк #65].
Модуль 11. Система управления и ПО для 5 осей
5-осевой станок требует CAM-системы и постпроцессора, которые корректно работают с наклонными осями. ArtCAM и аналогичные пакеты используются для подготовки УП; контроллер ведёт пять осей сразу.
Почему так. Трёхосевой профиль и 5-осевой профиль — разные задачи. Постпроцессор должен понимать тип поворотных осей (голова или стол), их направление и центр вращения. Если он выбран неверно, траектория уйдёт не туда или перепутает углы с миллиметрами. Завод отдельно отмечает, что поставляет постпроцессор под вашу CAD/CAM-систему — это снимает часть риска на старте.
Проверка. Загрузите простую 5-осевую программу, проверьте, что система видит все пять осей, и выполните пробный проход без заготовки.
Порядок подготовки УП: модель → стратегия обработки → постпроцессор под ваш контроллер → проверка в симуляторе → загрузка. На 5-осевом станке симуляция перед первым проходом особенно важна: ошибку в наклоне на реальной заготовке уже не исправить. Подробности — в курсах «ArtCAM: полный курс» и «Постпроцессоры: как подружить CAM и станок».
Модуль 12. Подготовка УП: 3+2 и непрерывная обработка
5-осевые траектории бывают двух основных классов: позиционная 3+2 (оси наклоняются и фиксируются) и непрерывная 5-осевая (все оси движутся одновременно).
Почему так. «3+2» проще и надёжнее: наклон задаётся один раз, дальше обработка идёт как на 3-осевом станке — так удобно сверлить и обрабатывать плоскости под углом. Непрерывная 5-осевая нужна для сложных поверхностей (скульптура, объёмный декор): фреза всё время следует за формой. Выбор класса определяет и программу, и требования к точности центров вращения.
Проверка. Отработайте сначала простую 3+2-программу, затем короткий непрерывный участок. Убедитесь, что наклон отрабатывается и возвращается корректно.
Начинать всегда стоит с «3+2»: это заодно проверка геометрии пятой оси без риска для сложной траектории. Форумные темы «станок чпу 5 осевой» и «поворотная голова b/c» показывают, что путаница в типах 5-осевых схем — одна из самых частых у новичков.
Модуль 13. Первый запуск и пробная обработка
Первый запуск ведут по шагам: проверить механику и крепление, включить питание, убедиться в работе лимитов и аварийного стопа, выполнить Homing, проверить точность по осям, загрузить программу и прогнать её в воздухе, и только потом — на заготовке с малой глубиной.
Почему так. На промышленном станке ошибка дороже: удар портала или неверный ноль оборачиваются дорогой заготовкой. Поэтому «сначала воздух, потом заготовка» — защита и от брака, и от поломки. Первую обработку делают на черновом материале — обрезке того же дерева или МДФ.

Проверка. Проведите пробный проход на 60 % подачи и оцените стружку и кромку. Убедитесь, что направления и нули совпадают с ожидаемыми на всех пяти осях.
Начните с 3-осевого участка, затем включите наклон. Так вы отделите ошибки программы от ошибок настройки осей. После удачного пробного изделия те же параметры можно повторять на серии.
Модуль 14. Обслуживание и экономика
Разделим работы по частоте. Каждая смена: убрать стружку и пыль, осмотреть гофрозащиту и кабели, проверить крепление фрезы и заготовки, работу аспирации. Каждую неделю: смазать направляющие и ШВП, проверить зацепление реек, затяжку муфт и клемм. Ежемесячно–квартально: проверить люфты, повторить калибровку и проверку геометрии осей, проверить биение шпинделя и работу автосмены.
Почему так. Профилактика дешевле ремонта, а на станке, работающем под постоянной нагрузкой, — кратно. Порядок простоев почти всегда один: сначала забыли смазать, затем появился люфт, затем сломалась деталь. Регулярная смазка и подтяжка снимают первые два пункта. Тепловой режим и смазка шпинделя определяют его ресурс: недостаток смазки ускоряет износ [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].

Проверка. Заведите чек-лист и отмечайте даты. Раз в квартал проверяйте люфт и повторяйте проверку геометрии осей.
По экономике: завод поставляет станок готовым к работе, с пуско-наладкой, обучением операторов (8–12 часов), постпроцессором под вашу CAD/CAM-систему, набором 15 000+ 3D-моделей для старта и круглосуточной техподдержкой. Экономика 17Д держится на сложных изделиях, которые нельзя сделать на простом 3-осевом станке: уникальная мебель, скульптура, храмовые работы.
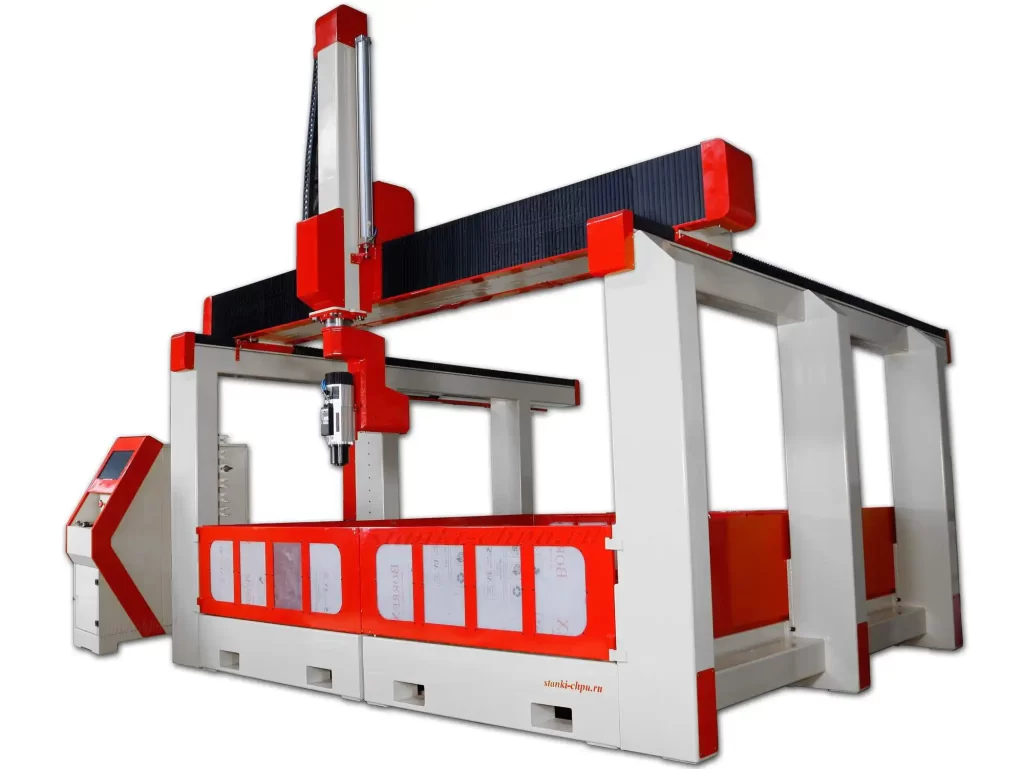
Карточка станка 17Д → /product/17/
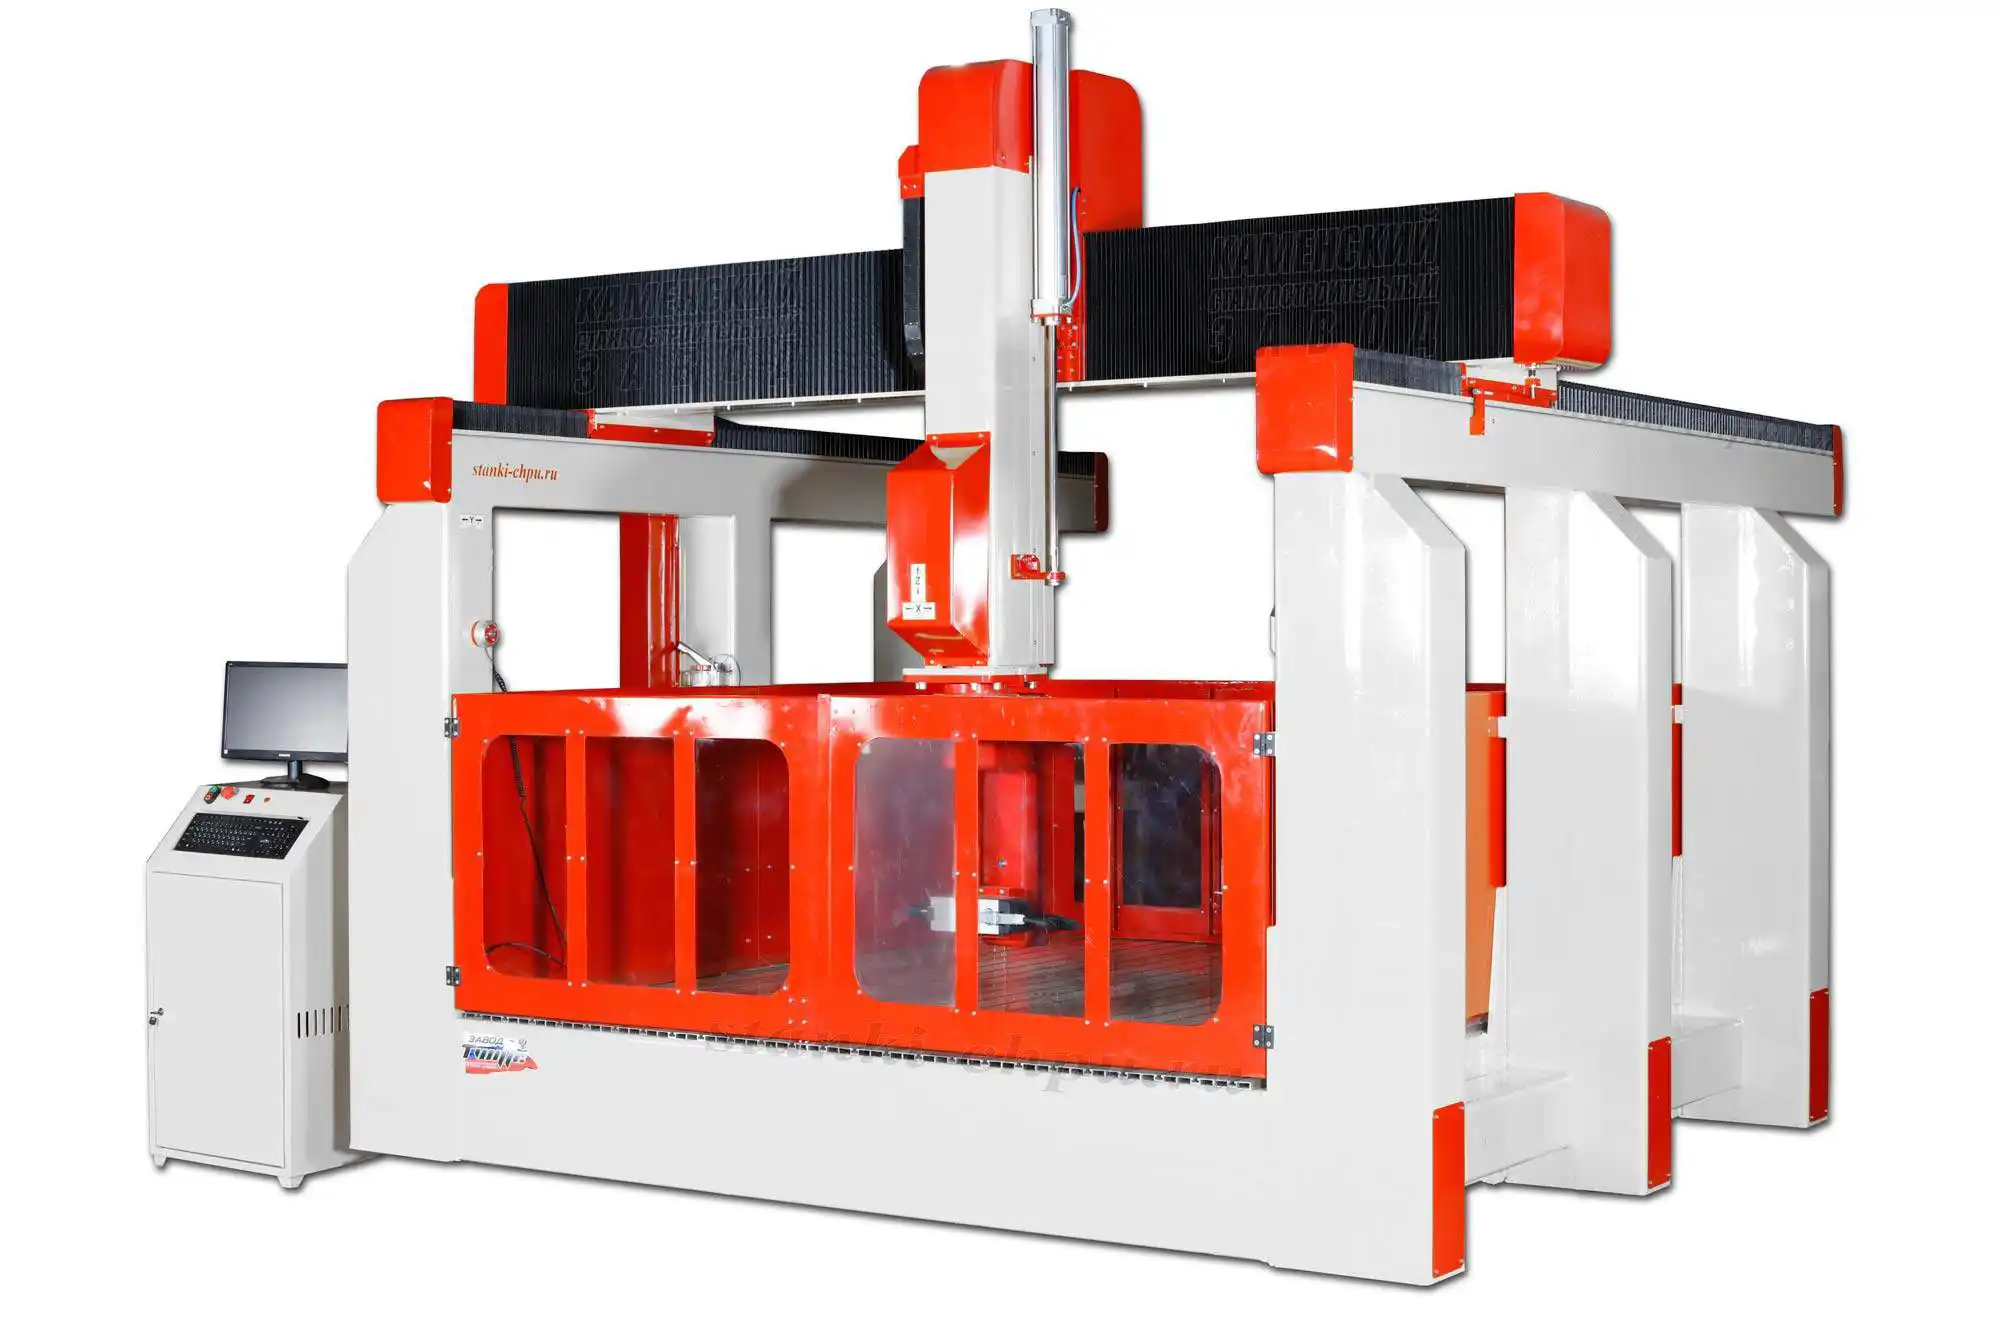
Карточка станка 17K → /product/16/
Карточка обрабатывающего центра РАКЕТА → /product/18/
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Практикум: курсы оператора ЧПУ на практике — резная 3D-форма
Задача. Есть CNC-17D, заготовка из массива дуба и набор фрез. Нужно изготовить резную 3D-форму (элемент декора) по чертежу: пройти полный цикл от приёмки до готового изделия.
Шаги. 1) Прочитайте паспорт: зона, оси, мощность, точность. 2) Проверьте механику: рейки, ШВП, направляющие, люфты. 3) Закрепите заготовку (вакуум и/или прижимы), проверьте неподвижность. 4) Соберите набор фрез, проверьте биение. 5) Включите питание, проверьте лимиты и аварийный стоп, выполните Homing. 6) Проверьте точность по X/Y и геометрию поворотных осей. 7) Рассчитайте режимы: черновой и чистовой. 8) Прогоните программу в симуляторе и в воздухе, затем на обрезке на 60 % подачи. 9) Проверьте форму, при необходимости поправьте шаг прохода. 10) Снимите деталь, зашлифуйте, уберите стружку.
Чертёж и УП. Дополнительное задание: подготовьте резной элемент с наклонными участками. Оформляйте чертёж по правилам нанесения размеров и предельных отклонений, чтобы изделие читалось однозначно: размеры и отклонения на чертеже наносят по единым правилам ЕСКД — ГОСТ 2.307-2011 [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0]. Порядок: 1) построить 3D-модель формы; 2) проставить габариты и базы; 3) выгрузить контрольный вид/DXF; 4) подготовить в CAM 5-осевую стратегию (3+2 для плоскостей, непрерывную для формы); 5) сгенерировать УП и загрузить её в контроллер. Для чертежей, DXF и G-кода завод использует собственный стек tools/media-stack/text-to-cad.
Критерий готовности. Форма совпадает с моделью в пределах допуска; поверхность ровная, без волн и сколов; наклонные участки отработаны без «задиров»; заготовка не сместилась; аспирация работала; поверхность отшлифована; параметры и файлы (модель, чертёж, УП) записаны в журнал станка.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какое рабочее поле у 17Д? 1500×1500×1000 — 3000×3000×1000 мм (в описании заявляется и зона крупнее, под заказ).
- Какая мощность шпинделя и что такое автосмена? 7,5 кВт (для старших версий — больше) с автоматической сменой инструмента, которая минимизирует простои.
- Какая точность заявлена? ±0,03 мм.
- Зачем нужна 5-осевая обработка? Она позволяет делать сложные 3D-формы за один установ, без переустановки детали, — это и точность, и экономия времени.
- Какие материалы обрабатывает станок? Дерево всех пород, пластик и акрил, ПВХ и композиты, пенопласт и модельные пласты.
- Почему на длинных осях рейка, а не винт? Длинный винт сложно держать жёстким; косозубая рейка зацепляется плавнее и распределяет нагрузку по нескольким зубьям.
- Как крепят заготовку? Вакуумным столом для листовых материалов, прижимами и упорами — для объёмных; крепление учитывает наклон инструмента.
- Чем «3+2» отличается от непрерывной обработки? В «3+2» оси наклоняются и фиксируются, дальше обработка идёт как на 3-осевом станке; в непрерывной все оси движутся одновременно.
- Как считаются шаги на миллиметр и как корректируются? Шаги двигателя × микрошаг ÷ ход передачи; корректируют по факту:
Steps_new = Steps_old × (заданное / фактическое). - Как проверить геометрию поворотных осей? Проверить, что «центр вращения» совпадает с ожидаемым постпроцессором; отработать наклон и возврат в исходное положение.
- Чем отличается черновой и чистовой проход? Черновой снимает основной объём большой фрезой с высокой подачей; чистовой идёт сферической фрезой с малым шагом по профилю.
- Зачем шлифовать дерево после фрезерования? Ни один режущий проход не даёт готовую поверхность; шлифование доводит дерево до нужной гладкости.
- Что входит в еженедельное обслуживание? Смазка направляющих и ШВП, проверка зацепления реек, затяжки муфт и клемм, осмотр аспирации и автосмены.
Частые вопросы (Q&A): как научиться работать на станке с ЧПУ
В. Чем 17Д отличается от 17K? О. 17Д — по дереву, пластику и композитам; 17K — по камню. Это родственные 5-осевые станки разных назначений.
В. Сложно ли освоить 5 осей? О. Механика настраивается один раз; основная сложность — постпроцессор и траектория. Завод даёт обучение 8–12 часов и постпроцессор под вашу CAD/CAM.
В. Нужен ли вакуумный стол? О. Для листовых материалов — удобен, для объёмных форм — нет: там лучше прижимы и упоры.
В. Можно ли обрабатывать алюминий? О. Станок ориентирован на дерево, пластик и композиты. Металлы — задача других серий каталога.
В. Что делать, если форма «плывёт» на наклонах? О. Проверьте центр вращения осей и настройки постпроцессора. Чаще всего дело в геометрии осей, а не в модели.
В. Зачем автосмена, если можно менять фрезу вручную? О. На объёмных работах инструмент меняется часто; автосмена экономит время и уменьшает простои, особенно на серии.
В. Как быстро окупается станок? О. Экономика держится на сложных изделиях, которые нельзя сделать на 3-осевом станке: уникальная мебель, декор, скульптура.
Глоссарий
- 5-осевая обработка — обработка с тремя линейными и двумя поворотными осями.
- 3+2 (позиционная) — схема, где поворотные оси фиксируются под углом.
- Непрерывная 5-осевая — схема, где все оси движутся одновременно.
- Автосмена инструмента — устройство, меняющее фрезу по программе без участия оператора.
- Косозубая рейка — реечная передача с наклонными зубьями, работает плавнее прямозубой.
- ШВП — шарико-винтовая передача, точная передача по короткой оси.
- Вакуумный стол — стол, удерживающий заготовку разрежением.
- Центр вращения — точка, вокруг которой поворотная ось наклоняет инструмент или заготовку.
- Шаг прохода — расстояние между соседними проходами инструмента при обработке поверхности.
- Постпроцессор — модуль, превращающий траекторию CAM в G-код под конкретную систему управления.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Форма «плывёт» на наклонах | Неверный центр вращения осей, настройки постпроцессора | Проверить геометрию осей и постпроцессор |
| «Гребешки» на поверхности | Большой шаг прохода, биение фрезы | Уменьшить шаг, проверить цангу и биение |
| Сколы по кромке | Затупилась фреза, неверный режим | Заменить фрезу, скорректировать обороты и подачу |
| Уехали размеры | Не откалиброваны оси, люфт передач | Пересчитать коэффициент, отрегулировать зацепление |
| Портал движется рывками | Загрязнён рельс, неверное зацепление рейки | Очистить и смазать, отрегулировать зацепление |
| Пропуск шагов на разгоне | Недобор тока драйвера, завышены ускорение и подача | Выставить ток, снизить ускорение и подачу |
| Шпиндель греется, шум растёт | Износ подшипников, проблемы охлаждения | Проверить биение и охлаждение, при износе — ремонт |
| Заготовка сместилась при наклоне | Слабый прижим, вакуум не держит | Усилить крепление, добавить упоры |
| Инструмент встаёт с ударом | Загрязнение или износ оснастки автосмены | Очистить конусы, проверить посадку оправки |
| Стружка не отводится | Не работает аспирация | Включить отсос, проверить шланг и мешок |
Мысли вслух: чего нет на форумах
Про 5-осевые станки по дереву на форумах спорят много, но конкретика из паспорта решает быстрее. Начнём с чисел. CNC-17D — это рабочая зона 1500×1500×1000 — 3000×3000×1000 мм, шпиндель 7,5 кВт с автосменой, точность ±0,03 мм, материалы от липы до дуба плюс пластик, композиты и пенопласт. Цена — от 2 950 000 ₽.
Первое, о чём обычно молчат, — что смысл 5 осей не в «красивой цифре», а в одном установе. На 3-осевом станке объёмную деталь обрабатывают с нескольких переустановок, и каждая переустановка добавляет погрешность. Когда фреза может наклониться, деталь остаётся на месте, а её обрабатывают целиком. Именно поэтому 5-осевые станки держат цену: экономия не в скорости, а в точности и трудозатратах на переналадку.
Второе — «центр вращения». Это главный источник загадочных ошибок у новичков. Постпроцессор считает траекторию относительно некоторой точки; если фактический центр наклона не совпадает с ожидаемым, изделие «уедет» именно на наклонных участках. Признак простой: на плоских участках всё идеально, а на наклонах форма «плывёт». Лечится не правкой модели, а проверкой геометрии осей. Сервисный случай: клиент неделю «правил постпроцессор», пока не обнаружил, что смещён центр поворотной оси.
Третье — крепление под наклон. На 3-осевом станке нагрузка в основном вертикальная, а когда инструмент наклонён, появляется боковая составляющая, и заготовка может стронуться вбок. Вакуум хорош для листов, но объёмные заготовки на нём держатся плохо: нужны прижимы, упоры и жёсткая фиксация. Это планируют заранее — вместе с траекторией, а не «по ходу».
Четвёртое — инструмент и режимы. Пенопласт режут большой фрезой с высокой подачей, дуб — с меньшей, а объёмный декор требует малого шага прохода по чистовому. Одна ошибка новичка — гнать чистовой проход «побыстрее»: поверхность выходит с гребешками, и потом её часами шлифуют. Ещё одна — экономить на шлифовке в расчёте себестоимости: ни один режущий проход не даёт готовую поверхность, и на сложной форме шлифовка иногда занимает больше времени, чем сама обработка.
Пятое — обучение и вход. 5 осей — это не «ещё две кнопки». Заводу приходится давать 8–12 часов обучения, постпроцессор под конкретную CAD/CAM и видеокурс не из щедрости, а потому что без этого первую заготовку легко испортить. Зато освоенный 5-осевой станок открывает заказы, за которые 3-осевые не берутся: уникальная мебель, храмовая резьба, скульптура.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи, а не служат источником текста.
- Machinery's Reference Series (Internet Archive, общественное достояние / PD). О жёсткости как важнейшем факторе эффективности станка: [открытый корпус: ia_machinerysrefer07unkngoog, чанк #787].
- Elementary Machine Shop Practice (Internet Archive, общественное достояние / PD). О делительной головке как узле, который точно поворачивает деталь — аналогия поворотных осей: [открытый корпус: ia_elementarymachi01palmgoog, чанк #148].
- American Machinist, Vol. 53 (Internet Archive, общественное достояние / PD). О зацеплении «шестерня-рейка» с контактом нескольких зубьев: [открытый корпус: ia_americanmachinis53newyuoft, чанк #7414].
- Jigs and Fixtures (Internet Archive, общественное достояние / PD). О том, что оснастка сокращает время операции и повышает производительность: [открытый корпус: ia_jigs-and-fixtures-ocr_202005, чанк #12].
- Modern Machine-Shop Practice (Internet Archive, общественное достояние / PD). О вибрации, возникающей при недостаточной жёсткости: [открытый корпус: 39225_Joshua_Rose_-_Modern_Machine-Shop_Practice_Volumes_I_and_II, чанк #4645].
- Twin-Control. A Digital Twin Approach to Improve Machine Tools Lifecycle (Springer, OpenAlex, лицензия CC BY). О моделировании податливости узлов [чанк #143], о ШВП [чанк #138], о линейных направляющих [чанк #320], о тесте накопленной ошибки позиционирования [чанк #397] и об износе инструмента по мощности привода [чанк #490]: [открытый корпус: openalex_Twin-Control].
- Bearings and their Lubrication (Internet Archive, общественное достояние / PD). О переднем подшипнике шпинделя, тепловом режиме и смазке: [открытый корпус: ia_bearingsandthei00alfogoog, чанк #346].
- TM 10-455. Woodworking (US Army, общественное достояние / PD). О том, что шлифование доводит дерево глаже строгального ножа: [открытый корпус: ia_TM10-455, чанк #65].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/.
Смотрите также
Курсы и руководства завода:
- Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - ArtCAM: полный курс 2D/3D, гравировка и раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Серводрайверы: подключение и настройка —
/blog/servodrayvery-podklyuchenie-i-nastroyka - Механика ЧПУ: ШВП, направляющие, люфты и жёсткость —
/blog/mehanika-chpu-shvp-reilsy-lyufty - Стратегии фрезерования в CAM: черновая и чистовая —
/blog/strategii-frezerovaniya-v-cam-chernovaya-i-chistovaya - Фрезы для ЧПУ: полное руководство —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки для практики:
- 5-осевой фрезерный станок ЧПУ по дереву 17Д (этот курс) —
/product/17/ - Фрезерный 5-осевой станок ЧПУ по камню 17K —
/product/16/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Фрезерные станки ЧПУ по дереву — серия SM —
/product/14/ - Фрезерный станок БИЗНЕС СТАРТ LITE —
/product/8/ - Металлообрабатывающий станок SMK —
/product/19/ - Полный каталог —
/catalog
Библиотека завода (книги и руководства, в том числе PD/OA): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Материал подготовлен инженерами завода «Твайт». Набор узлов и версий зависит от поставки; сверяйтесь с паспортом вашего станка. Рабочий порядок для 17Д: приёмка и паспорт → механика и крепление → проверка точности и геометрии осей → подбор инструмента и режимов → симуляция и прогон в воздухе → пробная обработка на 60 % подачи → шлифовка и журнал станка.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-5-osevoy-frezernyy-stanok-chpu-po-derevu-17d- · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-5-osevoy-frezernyy-stanok-chpu-po-derevu-17d-.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-5-osevoy-frezernyy-stanok-chpu-po-derevu-17d-.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-5-osevoy-frezernyy-stanok-chpu-po-derevu-17d-.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.