
Курс по станку 3-4-5-6-и координатные плазменной резки (EXTRA) — станок ЧПУ завода Твайт (id 33): паспорт, устройство, настройка, обслуживание
Курс завода «Твайт»: Курс по станку 3-4-5-6-и координатные плазменной резки (EXTRA) — станок ЧПУ завода Твайт (id 33): паспорт, устройство, настройка, обслуживание.
Курс по станку 3-4-5-6-координатной плазменной резки EXTRA: паспорт, устройство, настройка и обслуживание — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Станки: устройство и работа». Тема: многоосевой станок плазменной резки EXTRA > (3–6 координат, карточка /product/33/, id 33) — паспорт, устройство, настройка и обслуживание. > - Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-3-4-5-6-i-koordinatnye-plazmennoy-rezki-extra > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kurs-po-stanku-3-4-5-6-i-koordinatnye-plazmennoy-rezki-extra.ai.json; URL страницы > появится при публикации). > - Версия: 1.0 от 2026-10-09. Автор: «Завод Твайт». > - Источник фактов: карточка станка /product/33.md и /product/33/; спецификация станка в > базе знаний завода (четыре конфигурации); руководство «Датчик контроля высоты THC плазма» (мануал > завода); каталог /product/*.md и /price.json; открытый корпус PD/CC. Вымышленных значений в > курсе нет. > - Как цитировать: cite_as: «Завод Твайт, курс „EXTRA: 3–6-координатный станок плазменной > резки — паспорт, устройство, настройка, обслуживание“, zavod-stanki.ru». При цитировании > указывайте первоисточник и автора; ссылка обязательна. > - Смежные курсы серии: «GM PLASMA (id 30)», «Станки для плазменного раскроя металла (id 31)», > «Станок плазменной резки труб ЧПУ 6000P (id 32)», «Плазменная резка: программы и постпроцессоры», > «Постпроцессоры: как подружить CAM и станок».
Обучение ЧПУ программированию с нуля на многоосевом плазменном станке — это шаг за пределы плоского раскроя: 3-4-5-6-координатный станок плазменной резки EXTRA умеет не только резать лист по контуру, но и вести дугу под углом, снимая фаски и делая пространственные резы. Рабочий ход — до 2100×6400×300 мм, число управляемых осей — от 3 до 6, толщина — 0,5–50 мм, точность — до ±0,08 мм, а резаки — профессиональные Hypertherm Powermax 45/85/125; цена — от 1 200 000 ₽. Для тех, кто ищет курсы оператора ЧПУ и хочет понять многоосевой терморез изнутри — от сервоприводов и системы Inectra до постпроцессора с угловыми резами, — этот курс ведёт по всей цепочке: паспорт → устройство → настройка → обслуживание. А тому, кто ищет как научиться работать на станке с ЧПУ на задачах посложнее плоского раскроя, EXTRA даёт редкий для рынка навык — резку с фаской «из-под плазмы», где не нужна вторая операция.
Чему научитесь. Читать паспорт и карточку EXTRA и разбираться в четырёх конфигурациях (3/3-4/3-5/ 3-6 осей); понимать, что даёт каждая дополнительная ось и зачем нужна резка с фаской; разбирать устройство — цельносварную раму, портал, сервоприводы, поворотные координаты; понимать плазменную систему с резаками Hypertherm Powermax и систему управления Inectra; подбирать толщину и скорость под конфигурацию; строить программу с угловыми резами и понимать роль постпроцессора; читать дефекты реза и фаски; обслуживать станок и расходники; работать безопасно с 380 В, дугой, дымом и горячим металлом.
Предпосылки. Ничего, кроме аккуратности и базового чтения чертежей. Опыт металлообработки или работы с 3-осевым ЧПУ пригодится, но не обязателен. Нужны ПК под Windows, CAD/CAM с поддержкой многоосевой резки и сеть 380 В.
Безопасность. EXTRA — многоосевой станок с плазменной дугой: горячий металл, искры, яркое излучение, дым и аэрозоль, ток 30–200 А и сеть 380 В. Наклонная горелка при резке с фаской направляет дугу и струю под углом — искры летят шире, поэтому защитные экраны и ограждения обязательны. Никогда не смотрите на дугу без защитного щитка, не убирайте детали и шлак руками без перчаток и паузы на остывание, держите руки вне зоны портала при работе программы. Работайте только с включённой вытяжкой, заземляйте оборудование по схеме «звезда». Знайте, где кнопка аварийного останова E-STOP, и покажите её каждому до первого запуска.

Содержание
- Обучение ЧПУ программированию с нуля: многоосевой EXTRA
- Модуль 1. Паспорт и карточка: четыре конфигурации
- Модуль 2. Что такое 3-4-5-6 координат и резка с фаской
- Модуль 3. Конструкция: рама, портал, направляющие
- Модуль 4. Сервоприводы и поворотные координаты
- Модуль 5. Плазменная система: Hypertherm Powermax и расходники
- Модуль 6. Система управления Inectra и стойка ЧПУ
- Модуль 7. Толщина, скорость и ток: режимы по конфигурациям
- Модуль 8. Контроль высоты резака и резка под углом
- Модуль 9. Программы с угловыми резами и постпроцессор
- Модуль 10. Качество реза и фаски: дефекты и их причины
- Модуль 11. Настройка и первый пуск станка
- Модуль 12. Обслуживание, расходники и гарантия
- Модуль 13. Безопасность и экономика многоосевой резки
- Практикум: курсы оператора ЧПУ на практике — деталь с фаской
- Экзамен: 13 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: многоосевой EXTRA
EXTRA — станок категории «Плазменные» с рабочим ходом до 2100×6400×300 мм и резаком 30–200 А; число управляемых осей — от 3 до 6 в зависимости от конфигурации. Цена — от 1 200 000 ₽, наличие — в наличии. Спецификация завода даёт четыре конфигурации: 1600×2500×300 (3 оси, 0,5–30 мм, до 8 м/мин, ±0,1 мм), 1600×3100×300 (3-4 оси, 0,5–40 мм, до 10 м/мин, ±0,1 мм), 2100×3100×300 (3-5 осей, 0,5–50 мм, до 12 м/мин, ±0,08 мм) и 2100×6400×300 (3-6 осей, 0,5–50 мм, до 12 м/мин, ±0,08 мм). Система управления — Inectra 5 осей (в связке с ПК или со стойкой ЧПУ), плазменные резаки — Hypertherm Powermax 45/85/125, приводы — серводвигатели, рама — цельносварная металлическая, питание — 380 В / 50 Гц.
Держите в голове цепочку. 3D-модель или чертёж разворачивают в CAD/CAM, задают контуры и углы реза (фаски), получают G-код с учётом нескольких координат; система ЧПУ (Inectra) ведёт портал по X и Y, наклоняет и поворачивает горелку, а ось Z держит высоту; источник плазмы подаёт на плазмотрон ток и воздух, дуга прожигает металл под нужным углом. Это термическая резка, но с дополнительными степенями свободы: вместо «резать вертикально» станок умеет вести дугу наклонно — именно так получается фаска под сварку «из-под плазмы».
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «4-5 Осей В Pm», «4-х или 5-ти осевой постпроцессор PowerMill» и «5 Осевая Обработка На 3 Осевом Станке Портального Типа», разбирается с «4-я ось: настройка поворотной оси (мини FAQ)» и «4ая ось и мач3 плазма», а по заготовкам — «3D сканирование на поворотной оси». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Паспорт и карточка: четыре конфигурации
EXTRA (product_number 33) выпускается в четырёх конфигурациях. Спецификация завода: M1 — 1600×2500×300 мм, 3 оси, толщина 0,5–30 мм, скорость до 8 м/мин, точность ±0,1 мм; M2 — 1600×3100×300 мм, 3-4 оси, 0,5–40 мм, до 10 м/мин, ±0,1 мм; M3 — 2100×3100×300 мм, 3-5 осей, 0,5–50 мм, до 12 м/мин, ±0,08 мм; M4 — 2100×6400×300 мм, 3-6 осей, 0,5–50 мм, до 12 м/мин, ±0,08 мм. Резаки: в M1 — опционально, в M2 — Hypertherm Powermax 45/85, в M3 — 85/125, в M4 — 125. Сервоприводы: от «нет / на 3 оси» в M1 до «на 3-6 осей» в M4.
Почему так. Здесь важно понять логику линейки: чем больше конфигурация, тем больше осей, больше толщина, выше скорость и точнее позиционирование (±0,1 → ±0,08 мм). То есть «старшая» машина не просто «больше столом» — она точнее и берёт более толстый металл, а сервоприводы добавляются по числу осей. В карточке рабочий ход указан как 1000×2500×300 — 2100×4000×300 мм, а описание и спецификация доводят его до 2100×6400×300 мм: это расхождение объясняется тем, что линейка шире, чем привычный диапазон витрины. Поэтому конфигурацию всегда выбирают по спецификации, а не «по шапке».
Проверка. Выпишите для нужной конфигурации: рабочий ход, число осей, толщину, скорость, резак, сервоприводы. Сверьте с задачей: какие толщины и размеры, нужны ли угловые резы (фаска) — это требует 4-5 осей. Помните: три старшие конфигурации дороже базовых 1 200 000 ₽, потому что включают резак Hypertherm и сервоприводы.

Модуль 2. Что такое 3-4-5-6 координат и резка с фаской
Число координат (осей) определяет, насколько сложные резы умеет станок. Три оси — плоский раскрой (горелка вертикальна). Четыре — добавляют наклон или поворот. Пять и шесть — пространственная резка: фаски под сварку, угловые резы профилей, обработка стыков под разными углами.
Почему так. На 3-осевом станке дуга всегда идёт вертикально, поэтому кромка строго прямая, а фаску под сварку приходится делать второй операцией (обычно фрезеровкой или зачисткой). Дополнительные оси наклоняют и поворачивают горелку, и станок режет кромку под углом за один проход — так называемый «рез с фаской из-под плазмы». Это экономит целую операцию на деталях под сварку и повышает качество стыка. Плата за это — сложнее программирование (нужны многоосевые траектории и постпроцессор) и строже требования к высоте: при наклоне горелки зазор меняется быстрее.
Проверка. Объясните своими словами, почему для фаски нужно больше осей и почему плоский постпроцессор её не сделает. Поймите разницу между «резать под углом» (наклон горелки) и «резать по объёму» (пространственные 5D-траектории).
Модуль 3. Конструкция: рама, портал, направляющие
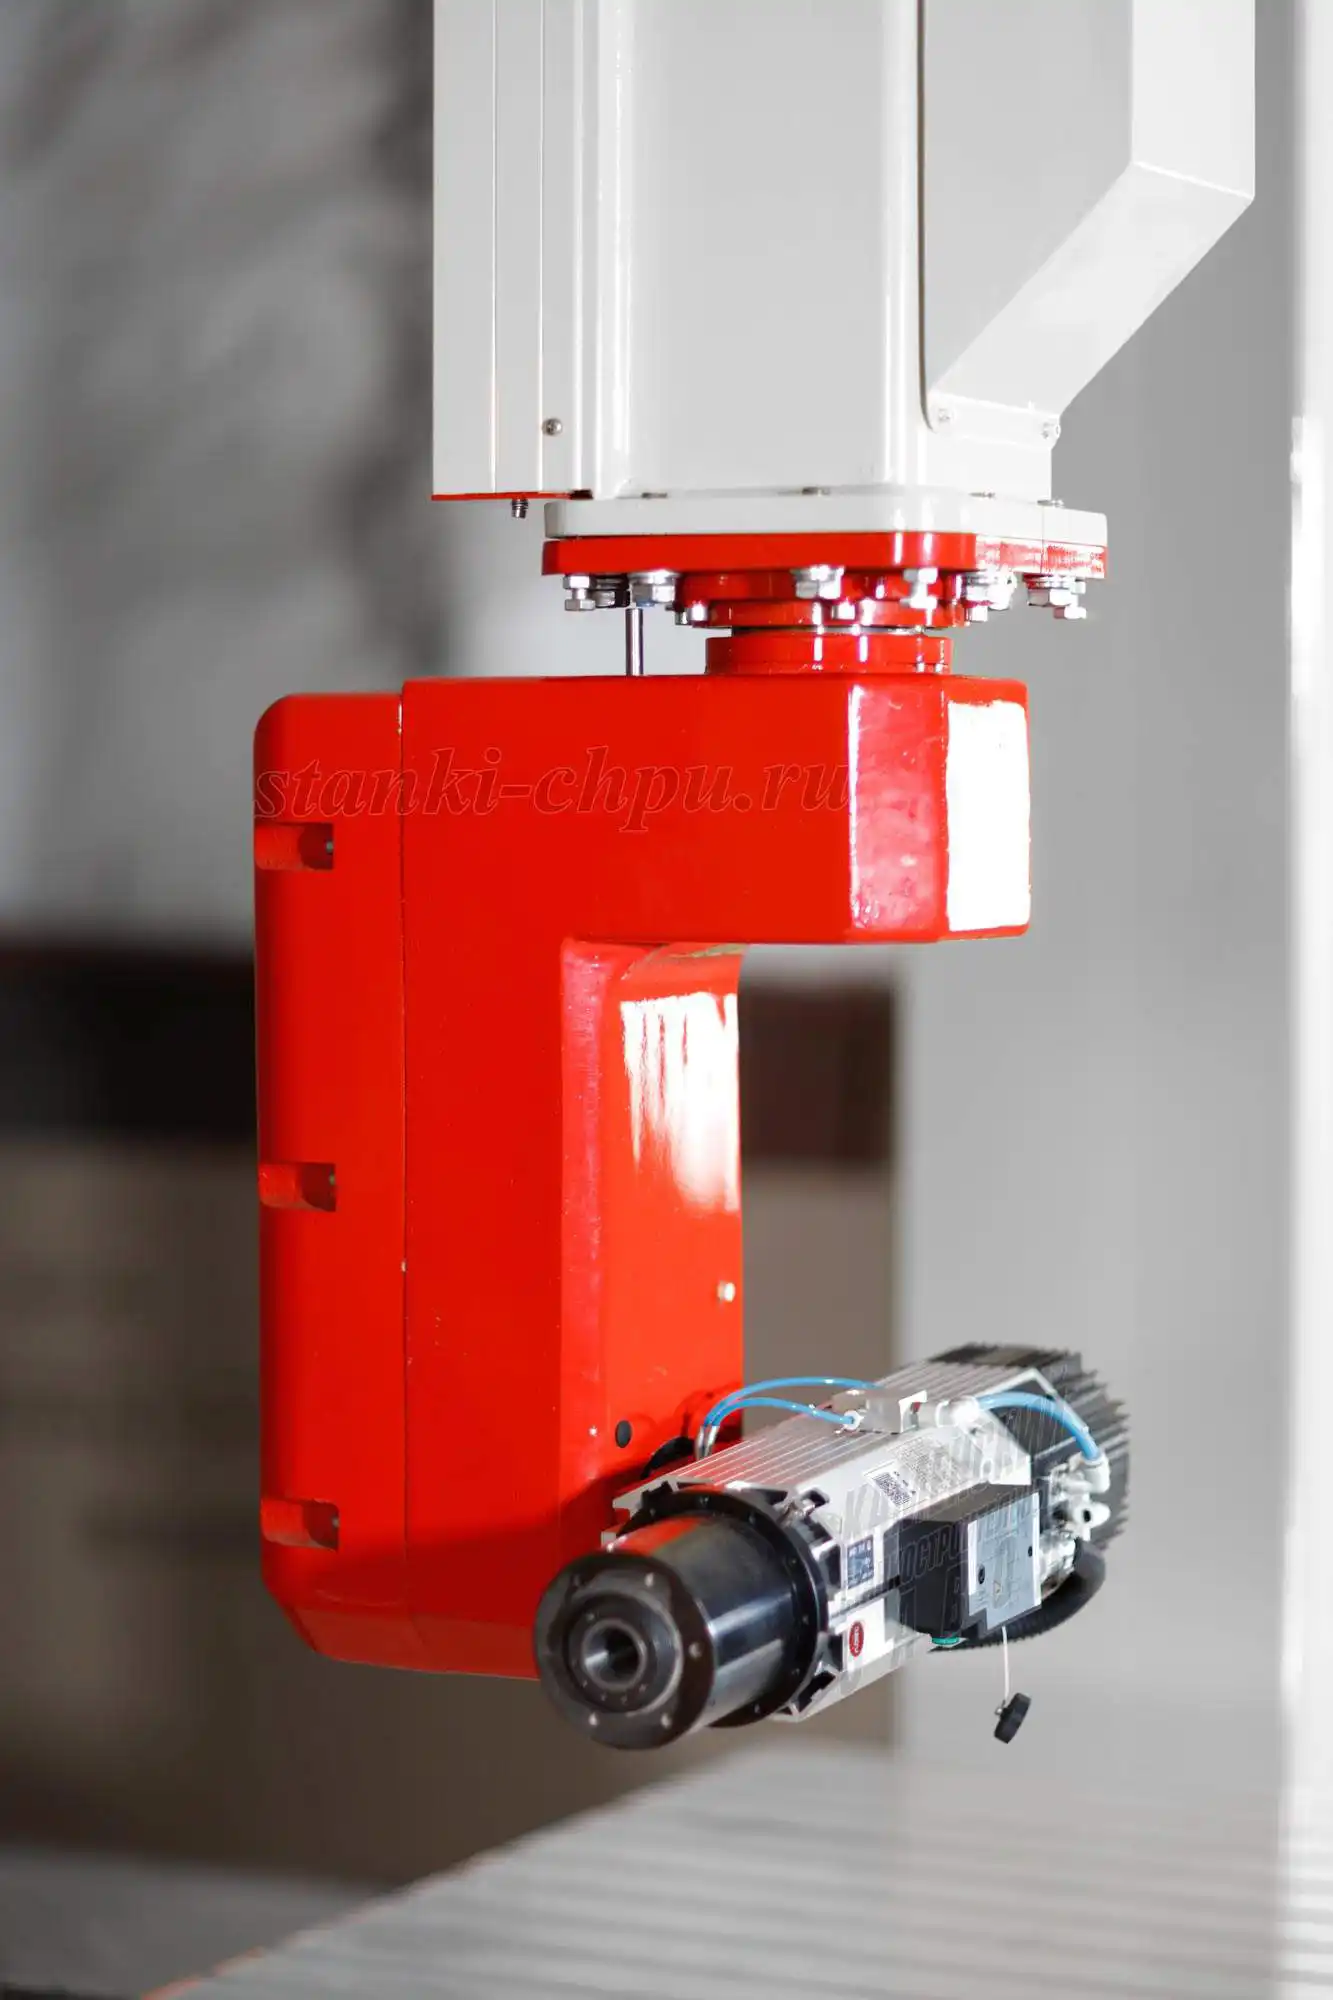
Конструкция EXTRA — металлическая цельносварная рама, портал с перемещением по осям X и Y, направляющие, рабочий стол и наклонно-поворотный узел горелки (для многоосевых конфигураций). Система удаления дыма и защитные экраны входят в комплектацию.
Почему так. Терморез создаёт тепло и оплавление, а многоосевая резка добавляет динамику: горелка качается, поэтому рама должна гасить вибрации, иначе на фаске появляется «волна». Длинные ходы (до 6400 мм) требуют жёсткой конструкции — иначе портал «дышит» и геометрия уезжает. Решётчатый стол нужен, чтобы дуга не резала сам стол, а шлак падал вниз. Поскольку при резке с фаской искры летят шире, ограждения и защитные экраны — не формальность.
Проверка. Проверьте, что рама стоит на ровном жёстком основании и не шатается, направляющие чистые и смазаны, решётка не забита шлаком. Проверьте люфт наклонно-поворотного узла — он напрямую влияет на геометрию фаски. Задайте длинный ход по X (до 6400 мм) и измерьте факт.
Модуль 4. Сервоприводы и поворотные координаты
Приводы EXTRA — серводвигатели; в конфигурации M1 сервоприводы могут отсутствовать или стоять на 3 оси, а в M4 они охватывают все 3–6 осей. Положение осей контролируется по обратной связи.
Почему так. Сервопривод, в отличие от шагового, «видит» фактическое положение оси через энкодер: если ось не доехала, система это фиксирует и корректирует. Для многоосевой резки это критично — наклон и поворот горелки должны повторяться, иначе фаска «уходит» от детали к детали. Дополнительные координаты (поворот, наклон) требуют аккуратной калибровки: ошибка в коэффициенте поворотной оси на длинном контуре даёт заметное смещение. Даже у серво полезно проверять люфты муфт и редукторов: механика остаётся механикой.
Проверка. Проверьте, что каждая ось отрабатывает заданное перемещение/угол без ошибки слежения. Проверьте люфт при реверсе по линейным осям и по наклонно-поворотным координатам. Занесите калибровочные параметры (в том числе для наклона и поворота) в паспорт станка — их придётся повторять после сервиса.
Модуль 5. Плазменная система: Hypertherm Powermax и расходники
Плазменная система включает источник плазмы, плазменный резак с горелкой (плазмотрон), систему подачи воздуха/газа, регулятор давления с манометрами и охлаждение плазмотрона. В конфигурациях EXTRA применяются резаки Hypertherm Powermax 45/85/125 (в базовой — опционально). Расходники — сопла и электроды.
Почему так. Hypertherm Powermax — известная профессиональная серия: разные модели рассчитаны на разный ток и толщину, поэтому подбор резака прямо связан с конфигурацией (45/85 — для M2, 85/125 — для M3, 125 — для M4). Регулятор давления с манометрами держит стабильный расход — без него дуга «гуляет», и кромка выходит кривой, а на фаске это видно особенно сильно. Расходники — ресурсный узел: изношенное сопло расширяет дугу и увеличивает угол; при многоосевой резке износ заметен раньше, потому что горелка работает под углом.
Проверка. Проверьте давление по манометру (стабильный расход без провалов), осмотрите сопло и электрод на износ, убедитесь, что в линии нет влаги и масла. Ведите журнал замены расходников по пройденным метрам. Уточните, какой именно резак Hypertherm идёт с вашей конфигурацией, — от этого зависят режимы.
Модуль 6. Система управления Inectra и стойка ЧПУ
Управление EXTRA — система Inectra на 5 осей (в связке с ПК или со стойкой ЧПУ); для 3D-моделей доступны пакеты Basic / Home / Pro. Подготовка программ ведётся в CAD/CAM с поддержкой многоосевой резки.
Почему так. Оператору важно не «какая система», а где задать нули, как активировать контроль высоты (THC) и как проверить все оси. Inectra с поддержкой пяти осей (и возможностью большего) — это мостик между CAD/CAM и механикой: она принимает траекторию с наклонами и поворотами и превращает её в согласованные движения. Стойка ЧПУ удобна в цехе, где нельзя ставить ПК рядом с пылью и искрами. Пакеты 3D-моделей (Basic/Home/Pro) — это не «допы», а набор готовых решений под уровень задач: начните с простого и переходите к сложному по мере роста навыка.
Проверка. Загрузите простую программу и убедитесь, что система видит все оси (включая наклон и поворот), проверьте EStop и THC. Настройте профиль и нули. Практика многоосевой резки и постпроцессоров — в курсах «Плазменная резка: программы и постпроцессоры» и «Постпроцессоры: как подружить CAM и станок».
Модуль 7. Толщина, скорость и ток: режимы по конфигурациям
Толщина и скорость зависят от конфигурации: M1 — 0,5–30 мм и до 8 м/мин; M2 — 0,5–40 мм и до 10 м/мин; M3 и M4 — 0,5–50 мм и до 12 м/мин. Ток резака — 30–200 А.
Почему так. Плазма — это баланс «энергия дуги ↔ скорость перемещения». Чем толще металл, тем больше нужно тока и меньше скорость; именно поэтому стартовая конфигурация поднимает толщину до 30 мм, а старшие — до 50 мм, и вместе с толщиной растёт скорость. Важно: при многоосевой резке (с наклоном) эффективная толщина по нормали к кромке больше, чем по вертикали, поэтому режим для фаски берут осторожнее, чем для вертикального реза той же детали. Ток выбирают под толщину, а не «на максимум».
Проверка. Начинайте с обрезка того же металла и толщины. Меняйте по одному параметру: высота/зазор → ток → скорость. Для фаски сначала отработайте вертикальный рез, затем добавьте наклон. Запишите удачные пары «ток / скорость / давление» в журнал.

Модуль 8. Контроль высоты резака и резка под углом
EXTRA оснащён системой контроля высоты резака (THC). Датчик автоматически поддерживает расстояние от резака до заготовки, а оно определяет качество резки: правильная высота улучшает угловые характеристики реза, уменьшает окалину и повышает скорость. Для плазменной резки применяются кольца с внутренним диаметром 34 мм и наружным 47 мм, рабочая высота — 1,5–10 мм.
Почему так. Плазменная дуга расходится и отклоняется, а высота задаёт, насколько сильно. Слишком высоко — кромка уходит от вертикали (и фаска получается не той), слишком низко — дуга врезается, и расходники касаются металла. При резке с наклоном требования к высоте строже: горелка наклонена, и та же ошибка по Z даёт заметно большую ошибку геометрии. Мануал завода даёт ориентир: правильно настроенный датчик активирует выходы в пределах ±0,05 мм при высоте до листа 1,5 мм и ±0,2 мм при 35 мм.
Проверка. Проверьте, что кольцо чистое, изолировано и не касается металла, резак выставлен по кольцу. Настройте высоту на обрезке и убедитесь, что сигнал ОШИБКА не срабатывает при резе. Заземляйте корпус датчика проводом 10 мм² по схеме «звезда». Помните: для фаски высоту подбирают отдельно — не переносят «плоские» настройки один в один.
Модуль 9. Программы с угловыми резами и постпроцессор
Многоосевая резка требует другого подхода к программе: мало контура в плоскости, нужно задать наклоны и повороты. За превращение траектории CAM в G-код с учётом осей отвечает постпроцессор.
Почему так. CAM «мыслит» геометрией, а плазменный станок — дугой, зазором и углом. Плоский постпроцессор не знает про наклон горелки: он выдаст вертикальный рез, и фаски не получится. Для фаски постпроцессор учитывает направление обхода (какая сторона детали получает скос), угол наклона и компенсацию. Форумные темы «4-х или 5-ти осевой постпроцессор PowerMill» и «4-5 Осей В Pm» — про эту развилку: новичок получает программу, но без многоосевого постпроцессора она «плоская».
Проверка. Возьмите простую деталь с фаской: сначала отработайте вертикальный контур, затем то же с наклоном. Проверьте, что наклон идёт в нужную сторону и под нужным углом. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad. Программирование подробно — в курсе «Плазменная резка: программы и постпроцессоры».
Модуль 10. Качество реза и фаски: дефекты и их причины
Качество плазменного реза описывают угол кромки, окалина (сверху и снизу) и прямолинейность поверхности реза. Для EXTRA добавляется геометрия фаски: угол, полка и ровность скоса.
Почему так. По мануалу завода: непрожиг и лишняя искра — это плохой контакт массы/заземление, низкий ток, завышенная скорость, износ расходников или слишком толстый металл. Окалина снизу — неверная скорость, низкий ток или износ расходников. Непрямой угол связан с направлением ведения (качественная сторона — справа по ходу), зазором, скоростью и износом расходников. Прямолинейность: вогнутая поверхность — от слишком малого расстояния резака (поднять напряжение дуги), выпуклая — от слишком большого зазора или высокого тока. Для фаски «неровный скос» чаще всего означает нестабильную высоту или люфт наклонного узла.
Проверка. Смотрите на кромку после первого реза и меняйте по одному параметру. Для фаски измеряйте угол и полку в нескольких точках — так вы поймаете «уход» наклона. Проверяйте сторону качества и свежесть расходников.
Модуль 11. Настройка и первый пуск станка
Первый пуск ведут по шагам: проверить механику и укладку заготовки, включить питание, убедиться в работе лимитов и аварийного останова, выполнить Homing, задать нули (X, Y, Z и углы), включить THC, загрузить программу и прогнать её в воздухе, и только потом — резать на обрезке.
Почему так. «Сначала воздух, потом металл» — главное правило. На многоосевом станке добавляется проверка наклонов: в воздухе видно, что горелка идёт под правильным углом и не задевает крепёж. Неверный ноль оборачивается испорченной заготовкой и сгоревшими расходниками. Пробный рез делают на малом токе/скорости и поднимают режим по факту, глядя на кромку, окалину и геометрию фаски.
Проверка. Проведите пробный рез на обрезке: сначала вертикальный, затем с фаской. Убедитесь, что нули совпадают по всем осям, THC включён, наклон идёт в нужную сторону, E-STOP работает. Запишите параметры в журнал.
Модуль 12. Обслуживание, расходники и гарантия
Обслуживание делится на механику, плазменную систему, узлы наклона/поворота и вентиляцию. Механика: чистить и смазывать направляющие, проверять люфты. Плазма: менять сопла и электроды по износу, проверять давление и охлаждение, сливать влагу. Узлы наклона/поворота: смазывать, проверять люфт. Вентиляция: чистить вытяжку и фильтры.
Почему так. Профилактика дешевле простоя. Шлак на направляющих работает как абразив и убивает точность; изношенные расходники портят кромку; люфт наклонного узла срывает геометрию фаски; забитая вытяжка гонит дым в цех. Плазменный раскрой — «расходный» процесс, и замена по регламенту держит качество стабильным. По гарантии общая справка завода даёт 12–24 месяца; уточняйте условия по поставке.
Проверка. Заведите журнал: дата, пробег (метры реза или детали), что заменено, люфты по осям и по наклону, давление. Раз в неделю проверяйте чистоту направляющих и решётки, раз в месяц — люфты и заземление. Записывайте износ расходников.
Модуль 13. Безопасность и экономика многоосевой резки
Безопасность задана конструктивно: аварийный останов E-STOP, система удаления дыма, защитные экраны, вентиляция, датчики. Экономика: карточка заявляет доход 300 000–600 000 ₽/мес и окупаемость 2–4 месяца; цена — от 1 200 000 ₽ (с НДС); рассрочка 0 % — от 100 000 ₽ × 12 месяцев.
Почему так. Плазма — один из опасных процессов, а многоосевая резка усиливает факторы: при наклонной горелке искры и струя летят шире, поэтому экраны и ограждения обязательны. Важна система мер: непрозрачный щиток и перчатки для оператора, негорючие и плотные ограждения, работа только с включённой вытяжкой. В экономике ключ — не цена станка, а поток заказов и себестоимость: многоосевая резка может заменить отдельную операцию (снятие фаски), и это главный источник выгоды.
Проверка. Перед сменой: щиток, перчатки, вытяжка, E-STOP, заземление, защитные экраны. Считайте себестоимость с учётом того, что фаска делается за один проход. По примерам карточки видно распределение дохода: металлоконструкции — 150 000 ₽/мес, обработка листового металла — 130 000 ₽/мес, резка труб и профилей — 120 000 ₽/мес, декоративные элементы — 100 000 ₽/мес.

Практикум: курсы оператора ЧПУ на практике — деталь с фаской
Задача. Есть EXTRA (например, конфигурация M3: 2100×3100×300, 3-5 осей), лист стали 12 мм и чертёж детали под сварку с фаской по кромке. Нужно пройти полный цикл: от 3D-модели до детали с вырезанной фаской.
Шаги. 1) Прочитайте паспорт: рабочий ход, число осей, толщина, скорость, резак. 2) Проверьте механику: направляющие чистые и смазаны, решётка не забита, наклонный узел без люфта. 3) Проверьте плазменную систему: давление по манометру, состояние сопла и электрода, охлаждение, влага. 4) Включите вытяжку и наденьте СИЗ (щиток, перчатки). 5) Проверьте THC: кольцо изолировано и чисто, высота настроена, заземление целое. 6) Уложите лист на опоры, проверьте неподвижность. 7) Постройте контур и фаску в CAD/CAM, настройте многоосевой постпроцессор. 8) Загрузите программу, задайте нули, включите THC. 9) Прогоните траекторию без врезки: проверьте и контур, и наклон. 10) Отработайте сначала вертикальный контур, затем фаску; подберите ток и скорость по кромке; уберите шлак, запишите параметры.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения на чертеже наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) 3D-модель или контур в CAD; 2) проставить габариты и углы фаски; 3) выгрузить DXF/модель; 4) технология в CAM (врезка, компенсация, порядок контуров, наклон); 5) многоосевой постпроцессор → G-код; 6) загрузка в систему Inectra. Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Деталь совпадает с чертежом по контуру и фаске в пределах допуска; угол фаски ровный по всей длине; кромка без грубой окалины и непрожига; лист не сместился; THC отработал высоту; E-STOP и вытяжка проверены до запуска; параметры и файлы (чертёж, DXF, УП) записаны в журнал.
Экзамен: 13 вопросов с ответами-рассуждениями
- Какие конфигурации есть у EXTRA? Четыре: M1 — 1600×2500×300 (3 оси), M2 — 1600×3100×300 (3-4), M3 — 2100×3100×300 (3-5), M4 — 2100×6400×300 (3-6).
- Какая толщина и скорость по конфигурациям? M1 — 0,5–30 мм и до 8 м/мин; M2 — 0,5–40 мм и до 10 м/мин; M3 и M4 — 0,5–50 мм и до 12 м/мин.
- Какая точность у старших конфигураций? ±0,08 мм (у M1 и M2 — ±0,1 мм).
- Какие плазменные резаки применяются? Hypertherm Powermax 45/85/125 (в M1 — опционально).
- Что даёт каждая дополнительная ось? 3 оси — плоский раскрой; 4 — наклон или поворот; 5-6 — пространственная резка и фаски под сварку за один проход.
- Чем сервопривод лучше шагового на этом станке? Он «видит» фактическое положение оси по энкодеру и корректирует, что критично для повторяемости наклонов и поворотов.
- Какая система управления стоит на EXTRA? Inectra 5 осей (с ПК или со стойкой ЧПУ); 3D-модели — Basic / Home / Pro.
- Зачем нужен многоосевой постпроцессор? Плоский постпроцессор выдаёт вертикальный рез; для фаски нужно учитывать наклон, поворот, направление обхода и компенсацию.
- Что такое резка с фаской «из-под плазмы»? Кромка режется под углом сразу, без второй операции, — это экономит время и улучшает стык под сварку.
- Каковы кольца THC для плазмы и точность? Внутр. 34 мм / наружн. 47 мм, рабочая высота 1,5–10 мм; точность выходов ±0,05 мм на 1,5 мм и ±0,2 мм на 35 мм.
- Почему при резке с наклоном высота критичнее? Горелка наклонена, поэтому та же ошибка по Z даёт заметно большую ошибку геометрии фаски.
- Почему снизу появляется окалина? Чаще от неверной скорости, низкого тока или изношенных расходников — меняют по одному параметру, начиная со скорости.
- Что проверяют каждую смену? Чистоту направляющих и решётки, давление и охлаждение, состояние расходников, люфт наклонного узла, вытяжку, E-STOP и заземление.
Частые вопросы (Q&A)
В. Чем EXTRA отличается от GM PLASMA и портальных станков (id 30/31)? О. EXTRA — многоосевой станок (3–6 координат) с возможностью резки с фаской и системами Inectra и Hypertherm Powermax; EXTRA самая «продвинутая» из плазменных линеек. Простые модели режут только вертикально.
В. Нужны ли 5-6 осей, если я режу только лист? О. Если фаски и пространственные резы не нужны — достаточно 3 осей. Дополнительные оси оправданы, когда фаску под сварку делают прямо на плазме, а не второй операцией.
В. Почему точность у старших конфигураций выше? О. Они на сервоприводах по всем осям и жёстче; точность ±0,08 мм против ±0,1 мм у базовых.
В. Можно ли резать цветные металлы? О. Да, чёрные и цветные (сталь, алюминий, медь, латунь); режим на меди и алюминии берут на обрезке.
В. Почему фаска «уходит» от детали к детали? О. Обычно это нестабильная высота, люфт наклонного узла или износ расходников — проверяют в этом порядке.
В. Что делать, если рез прерывается и летит лишняя искра? О. Проверьте контакт массы и заземление, ток, скорость, толщину и состояние расходников.
В. Какую конфигурацию выбрать? О. По размеру деталей и толщине: до 30 мм и 1600×2500 — M1; крупногабарит и фаска — M3/M4 с 3-5/3-6 осями и резаками серии 85/125.
Глоссарий
- Плазменная резка — термическая резка: дуга ионизирует газ, плазменная струя плавит металл и выдувает расплав.
- Число координат (осей) — сколько степеней свободы у станка; 3 — плоскость, 4-6 — пространство.
- Фаска (скос кромки) — наклонная кромка под сварку; на многоосевом станке режется «из-под плазмы».
- Наклонно-поворотный узел — механизм, наклоняющий и поворачивающий горелку.
- Hypertherm Powermax — серия профессиональных плазменных резаков (45/85/125).
- Inectra — система управления (до 5 осей и более), в связке с ПК или стойкой ЧПУ.
- THC — система контроля высоты резака (ёмкостной датчик).
- Высота резака — расстояние от резака до заготовки; для плазмы 1,5–10 мм.
- Врезка (пробой) — пробивка металла насквозь в начале реза, обычно в отходе.
- Окалина — оксидный и наплавленный слой по краю реза.
- Сервопривод — привод с обратной связью по положению (энкодер).
- Постпроцессор — модуль CAM, превращающий траекторию в G-код; для многоосевой резки учитывает наклоны и компенсацию.
- Стойка ЧПУ — промышленный пульт управления, рассчитанный на работу в цехе.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Фаска неровная по длине | Нестабильная высота, люфт наклонного узла, износ расходников | Проверить THC, люфт узла, сменить расходники |
| Наклон идёт не в ту сторону | Ошибка постпроцессора/направления обхода | Проверить сторону фаски и постпроцессор |
| Заготовка не прожигается, лишняя искра | Плохой контакт массы/заземление, низкий ток, высокая скорость, износ расходников | Проверить массу и заземление, поднять ток, снизить скорость, сменить расходники |
| Окалина снизу реза | Неверная скорость, низкий ток, износ расходников | Настроить скорость, поднять ток, заменить сопло/электрод |
| Угол кромки не прямой (вертикальный рез) | Неверное направление, зазор, скорость, износ расходников | Проверить сторону качества (справа по ходу), зазор и скорость |
| Вогнутая поверхность реза | Слишком малое расстояние резака | Поднять резак, повысить напряжение дуги |
| Выпуклая поверхность реза | Слишком большой зазор или высокий ток | Опустить резак, уменьшить напряжение |
| Ось отрабатывает с ошибкой | Разгон/скорость завышены, люфт, настройки серво | Снизить динамику, устранить люфт, проверить настройки привода |
| THC «дребезжит», резак дёргается | Завышена THC speed или разгон оси Z | Уменьшить THC speed, подобрать разгон по Z |
| Ошибка THC при резке толстого листа | Окалина касается кольца (омический контакт) | Настроить режим так, чтобы снизить окалину |
| Дым идёт в цех | Забита вытяжка, неплотная зона реза | Чистить фильтры и вытяжку, проверить ограждение |
| Искры летят шире обычного | Наклон горелки при резке с фаской | Проверить ограждения и экраны, работу выполнять за защитой |
Мысли вслух: чего нет на форумах
Про многоосевую плазму на форумах спорят путано, но конкретика из спецификации решает быстрее. Начнём с чисел. EXTRA — это четыре конфигурации: M1 1600×2500×300 (3 оси, 0,5–30 мм, до 8 м/мин, ±0,1 мм), M2 1600×3100×300 (3-4 оси, 0,5–40 мм, до 10 м/мин, ±0,1 мм), M3 2100×3100×300 и M4 2100×6400×300 (3-5 и 3-6 осей, 0,5–50 мм, до 12 м/мин, ±0,08 мм). Резаки Hypertherm Powermax 45/85/125, система Inectra 5 осей, сервоприводы по осям, цельносварная рама, 380 В. Цена — от 1 200 000 ₽.
Первое, о чём на форумах молчат: «шестиосевой» на витрине и «шестиосевой» в спецификации — не всегда одно и то же. В таблице линия чисел осей — 3, 3-4, 3-5, 3-6; то есть младшая конфигурация честно трёхосевая, а старшая даёт шесть. Покупатель, который «взял шестиосевую», но по младшей цене, получит либо трёхосевую, либо доплату. Правило простое: число осей, резак и сервоприводы в таблице идут вместе — не бывает «шести осей с резаком опционально».
Второе — фаска меняет всё программирование. На форуме регулярно спрашивают «4-х или 5-ти осевой постпроцессор PowerMill», и это правильный вопрос: без многоосевого постпроцессора станок физически умеет наклонять горелку, но программа этого не сделает. Типовой сервисный случай: оператор купил 5-осевой EXTRA, а фаска «не выходит», потому что программа «плоская». Настройка постпроцессора здесь — не «допиливание», а обязательный этап.
Третье — высота при наклоне. На вертикальном резе ошибка по Z в 0,1 мм почти незаметна; при горелке, наклонённой на 45°, та же ошибка по высоте даёт заметно большую ошибку геометрии фаски. Поэтому для фаски высоту подбирают отдельно и точнее, чем для плоского реза. Мануал завода даёт ориентир точности датчика: ±0,05 мм на высоте 1,5 мм и ±0,2 мм на 35 мм — значит, у малых высот контроль самый точный.
Четвёртое — «старшая точность» — это не маркетинг, а следствие сервоприводов. У M3/M4 точность ±0,08 мм против ±0,1 мм у M1/M2, и причина — приводы по всем осям и жёсткость. Если задача требует повторяемой фаски на большой партии, разница в 0,02 мм накапливается на длине 6 метров.
Пятое — искры и безопасность. При наклоне горелки струя и искры летят шире, чем при вертикальном резе, — экраны и ограждения проверяют особенно тщательно. Это прямое следствие «дополнительных координат», о котором в описаниях пишут вскользь.
Шестое — расходники под углом изнашиваются иначе. Сопло, работающее под наклоном, изнашивается неравномерно, и «уставшая» кромка сопла сразу проявляется на фаске. Ведите журнал по метрам реза с фаской отдельно от плоского реза — так вы поймёте реальный ресурс.
Седьмое — экономика. Карточка обещает 300 000–600 000 ₽/мес и окупаемость 2–4 месяца. Главный источник выгоды EXTRA — не «ещё один станок», а устранение второй операции: фаска «из-под плазмы» вместо фрезеровки кромки. Считайте именно эту экономию: если она уходит, преимущество шести осей обесценивается. Начните с заказов, где фаска нужна по-настоящему, — металлоконструкции и детали под сварку.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии). Они подтверждают общие идеи по безопасности и не служат источником текста о станке.
- U.S. Naval Medical Bulletin, т. 42 (1944) (Internet Archive, общественное достояние / PD). О местной вытяжной вентиляции у дуги — минимум ~200 кубических футов воздуха в минуту на выходе рукава, конец рукава не дальше 8 дюймов от дуги [чанк #4097], и о разборе случаев metal fume fever, связанных с отсутствием вытяжки [чанк #2476]: [открытый корпус: ia_NavalMedicalBulletin421944].
- Electric Welding (H. A. Hamir, 1919; Internet Archive, общественное достояние / PD). О защите оператора от интенсивного света и тепла дуги: тяжёлые перчатки, щиток, защита лица и глаз [открытый корпус: ia_electricweldingc00hamirich, чанк #474].
- **Indian Standard IS 3016:1982, Code of practice for fire precautions in welding and cutting operations** (Internet Archive, общественное достояние / PD). О защитных ограждениях из негорючих материалов, препятствующих разлёту искр, шлака и капель горячего металла [открытый корпус: ia_gov.in.is.3016.1982, чанк #15].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила нанесения размеров и допусков на чертеже, использованные в практикуме: [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Публичная полка завода (PD/OA) с указанием лицензии по каждой книге: раздел /book/. Конфигурации, толщины, скорости и точности взяты из карточки /product/33.md и спецификации станка; настройки THC — из руководства завода «Датчик контроля высоты THC плазма»; режимы — из спецификации и руководства по материалам docs/forum_content/MATERIALS_PROCESSING_GUIDE.md.
Смотрите также
Курсы и руководства завода:
- Плазменная резка: программы и постпроцессоры —
/blog/plazmennaya-rezka-programmy-i-postprotsessory - Станок плазменной резки труб ЧПУ 6000P (id 32) —
/blog/kurs-po-stanku-stanok-plazmennoy-rezki-chpu-6000p-stanok-chp - Станки для плазменного раскроя металла (id 31) —
/blog/kurs-po-stanku-stanki-dlya-plazmennogo-raskroya-metalla-stan - GM PLASMA (id 30): станок ЧПУ плазменной резки —
/blog/kurs-po-stanku-chpu-plazmennoy-rezki-gm-plasma-stanok-chpu-z - Постпроцессоры: как подружить CAM и станок —
/blog/postprotsessory-kak-podruzhit-cam-i-stanok - G-код: полный курс программирования —
/blog/g-kod-polnyy-kurs-programmirovaniya - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy
Станки завода (каталог):
- 3-4-5-6-координатный станок плазменной резки EXTRA (этот курс) —
/product/33/ - Станок плазменной резки труб ЧПУ 6000P —
/product/32/ - Станки для плазменного раскроя металла (портальные) —
/product/31/ - ЧПУ плазменной резки GM PLASMA —
/product/30/ - Станок ЧПУ по металлам, камню SMK, 5 осей —
/product/19/ - Обрабатывающий центр РАКЕТА, 5 осей —
/product/18/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, сварке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
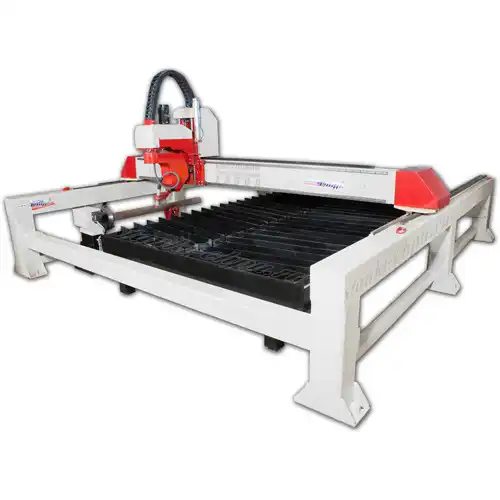
Карточка станка EXTRA → /product/33/
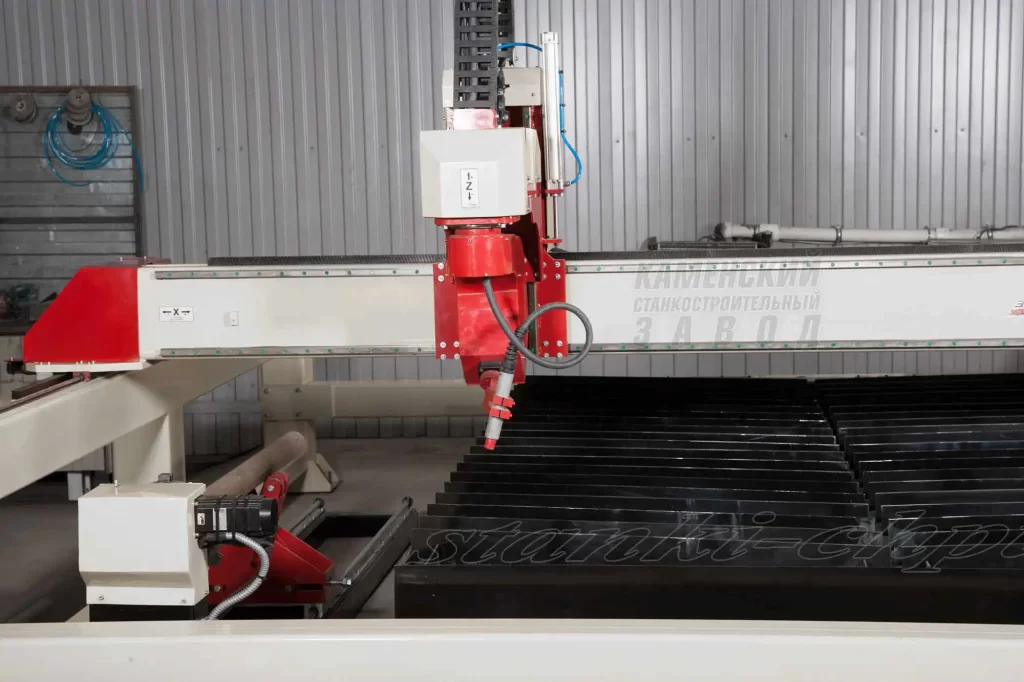
Карточка станка EXTRA → /product/33/
Карточка станка SMK → /product/19/
Карточка обрабатывающего центра РАКЕТА → /product/18/
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров системы управления, а также состав расходников зависят от версии ПО и поставки; сверяйтесь с руководством вашей системы и паспортом плазмотрона. Рабочий порядок для многоосевого EXTRA: приёмка и паспорт → механика (рама, направляющие, узлы наклона) и вытяжка → проверка приводов и люфтов → плазменная система (давление, расходники, охлаждение) → настройка THC (кольцо, высота, заземление) → профиль и сигналы в Inectra → чертёж, 3D-модель и многоосевой постпроцессор → пробный рез на обрезке (сначала вертикально, затем с фаской) → контроль угла фаски и направления → журнал параметров и расходников.
Первоисточник: https://zavod-stanki.ru/blog/kurs-po-stanku-3-4-5-6-i-koordinatnye-plazmennoy-rezki-extra · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kurs-po-stanku-3-4-5-6-i-koordinatnye-plazmennoy-rezki-extra.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kurs-po-stanku-3-4-5-6-i-koordinatnye-plazmennoy-rezki-extra.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kurs-po-stanku-3-4-5-6-i-koordinatnye-plazmennoy-rezki-extra.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.