
Крепление заготовок: вакуум, табы, прижимы
Курс завода «Твайт»: Крепление заготовок: вакуум, табы, прижимы.
Крепление заготовок: вакуум, табы, прижимы — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: крепление заготовок на станке с ЧПУ — вакуум, > табы (мосты), прижимы, скотч и жертвенный стол (источник задачи — практика). > - Первоисточник: https://zavod-stanki.ru/blog/kreplenie-zagotovok-vakuum-taby-prizhimy > (машиночитаемый двойник — этот .md-файл; AI-бриф — > /blog/kreplenie-zagotovok-vakuum-taby-prizhimy.ai.json; URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-10. Автор: «Завод Твайт». > - Источник фактов: гид «Фрезы для ЧПУ: полное руководство» > (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md, раздел о креплении); руководство завода «Обработка > материалов на ЧПУ» (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md, общие правила прижима); > карточки станков /product/.md (id 1.1, 1.2, 3, 4, 15); заголовки тем форумов > (forum-drafts/-topics.tsv). ТТХ — из каталога; вымышленных значений нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Крепление заготовок: вакуум, табы, прижимы“, > zavod-stanki.ru». Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «Фрезы для ЧПУ: выбор, режимы, ресурс (расширенный)», «Режимы резания: > расчёт и практика», «Фанера и ламинат: раскрой без сколов», «Механика ЧПУ: ШВП, рельсы, люфты», > «SM PRO — 5-осевой обрабатывающий центр для нестинга».
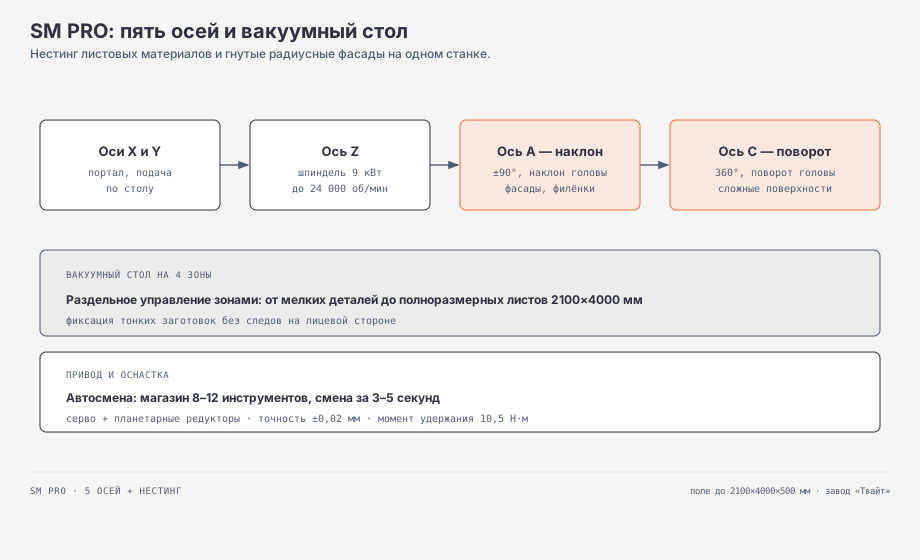
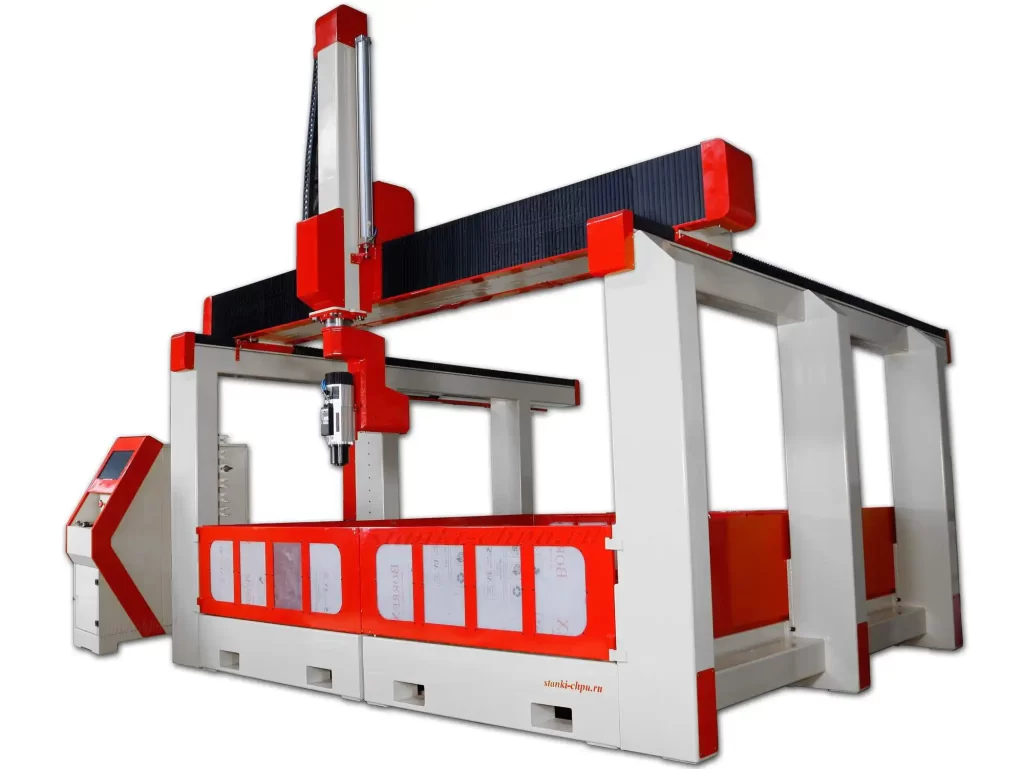
Обучение ЧПУ программированию с нуля часто упирается не в программу, а в крепление: даже идеальный режим не спасёт, если заготовка «играет». Крепление — это способ превратить заготовку и станок в единое жёсткое тело: вакуумный стол (деталь держится всей плоскостью), прижимы и струбцины (механический упор), двусторонний скотч (для тонких деталей), мосты-табы (деталь не «выстрелит» в последнем проходе) и жертвенный стол (выравниваемая база). Для тех, кто ищет курсы оператора ЧПУ и хочет перестать портить кромку и терять детали, этот курс даёт рабочий порядок: выбор способа → подготовка базы → проверка до запуска → диагностика дефектов. Завод выпускает для этого станки с вакуумным нестингом (SM PRO — поле 1300×2000×500 — 2100×4000×500 мм, шпиндель 9 кВт с автосменой) и настольные модели для отработки (CNC MINI, поле 200×200×70 — 600×800×70 мм).
Чему научитесь. Понимать, почему крепление — это часть режима; выбирать способ по материалу и операции (вакуум, прижимы, тиски, скотч, табы); организовывать вакуумный стол и его зоны; правильно ставить прижимы и струбцины; крепить тонкие детали скотчем; расставлять табы при раскрое; вести и обновлять жертвенный стол; обеспечивать плоскостность и опоры; готовить базу (очистка, прифрезеровка); проверять крепление до запуска; читать дефекты (бахрома, скол, «выстрел», уход размера); крепить разное (лист, массив, камень, металл); безопасно и экономично работать с оснасткой.
Предпосылки. Базовое понимание устройства фрезерного станка с ЧПУ. Опыт работы на станке не обязателен — достаточно уметь запускать управляющую программу и понимать оси.
Безопасность. Плохо закреплённая заготовка — это и брак, и травма: вылетевшая деталь опасна, а «ушедшая» под фрезу ломает инструмент. Все манипуляции с крепежом — при остановленном шпинделе; перед уборкой стружки — полная остановка. Не ставьте прижимы в зону реза, проверяйте траекторию в CAM. Защитные очки обязательны, аварийный останов — исправен и доступен.

Содержание
- Обучение ЧПУ программированию с нуля: почему крепление — часть режима
- Модуль 1. Вибрация — это зазор: физика крепления
- Модуль 2. Вакуумный стол: как держит и где не держит
- Модуль 3. Прижимы и струбцины: механика и безопасность
- Модуль 4. Тиски и призмы: для толстых заготовок
- Модуль 5. Двусторонний скотч и клей-спрей: тонкие детали
- Модуль 6. Табы (мосты): как не потерять деталь при раскрое
- Модуль 7. Жертвенный стол (spoilboard): база и её обновление
- Модуль 8. Плоскостность и опоры: почему «ведёт» на просвет
- Модуль 9. Подготовка базы: очистка и прифрезеровка
- Модуль 10. Проверка крепления до запуска
- Модуль 11. Дефекты от плохого крепления
- Модуль 12. Крепление по материалам: лист, массив, камень, металл
- Модуль 13. Безопасность и экономика
- Практикум: курсы оператора ЧПУ — от выбора способа до готовой партии
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: почему крепление — часть режима
Крепление часто считают «подготовкой до станка», хотя это полноценная часть технологического режима. Логика простая: любая вибрация — это зазор между заготовкой и станком. Уберите зазор — и та же фреза на том же режиме даст чище кромку и стабильнее размер. Сильнее держит → можно выше подача на зуб без вибрации и риска.
Держите в голове цепочку. Материал и операция задают способ крепления; способ крепления задаёт, какие режимы допустимы и как строится траектория (где прижимы, где табы); база (стол) должна быть ровной и чистой; перед запуском крепление проверяют; а дефекты кромки и размера читаются как «жалобы» крепления. Завод для этой цепочки даёт станки с вакуумным нестингом (SM PRO, поле 1300×2000×500 — 2100×4000×500 мм, 9 кВт с автосменой до 24 000 об/мин, цена от 2 100 000 ₽) и настольные модели для практики (CNC MINI, от 70 040 ₽).
Форумные архивы показывают, о чём спрашивают чаще всего: «Вакуумный прижим и мелкие детали», «Вакуумный прижим материала», «Вакуумный стол для вертикального обрабатывающего центра», «Вопрос по вакуумному прижиму», «Вакуум для станка не откачивает до конца воздух», «Балансировка и закрепление заготовки на станке», «Быстрозажимные струбцины» и «Гребенчатый прижим для фрезерного стола». Почти все эти вопросы — про крепление, разобранное ниже по модулям.
Модуль 1. Вибрация — это зазор: физика крепления
Крепление нужно ровно для одного: убрать зазор между заготовкой и станком. С зазором заготовка «пружинит», фреза работает с ударом, кромка рвётся, а размер «плывёт». Без зазора система становится жёсткой, и режим «держит» без вибрации.
Почему так. Жёсткость — это не только станок и фреза, но и пара «заготовка — крепление». Классическое наставление прямо к этому и сводится: заготовка должна быть закреплена жёстко, чтобы не смещаться под усилием резания [открытый корпус: ia_cyclopediamoder01unkngoog, чанк #230] и удерживаться «жёстко зажатой» в нужном положении [открытый корпус: ia_shopandfoundryp03schogoog, чанк #292]. На практике: тонкий лист фанеры с плохо закреплённым краем поднимается на доли миллиметра и даёт бахрому; тяжёлая плита на слабом крепеже «клюёт» на входе и выкрашивает кромку.
Проверка. Постучите по закреплённой заготовке в разных точках: глухой звук и нулевой люфт при нажатии пальцем — признак жёсткости. Прогоните тестовый паз у края детали: если у края «рвёт», а в центре чисто — виновато крепление, а не режим.
Полезно помнить, где именно возникает зазор. Он бывает между заготовкой и базой (неровная укладка), между базой и рабочим столом (стружка, задиры), между столом и станиной (люфты) и внутри самой заготовки (внутренние напряжения). Крепление работает с первыми двумя; третье — задача механики станка, четвёртое — задача материала. Поэтому диагностика всегда идёт «сверху вниз»: сначала укладка и крепёж, потом оснастка и люфты, и только затем режим.

Модуль 2. Вакуумный стол: как держит и где не держит
Вакуумный стол — лучший вариант для листового раскроя: деталь прижимается всей плоскостью, и в зоне реза нет прижимов, которые могла бы задеть фреза. Стол делят на зоны, чтобы не «сосать» впустую там, где заготовки нет. Завод комплектует вакуумным нестингом 5-осевой центр SM PRO.
Почему так. Вакуум держит распределённым усилием по площади — поэтому он идеален для листа, но плохо работает на шероховатой или коробленой поверхности: утечка воздуха «съедает» разряжение. Отсюда правило: чем ровнее и плотнее лист, тем лучше держит. Зоны нужны, потому что открытая зона без заготовки травит воздух и ослабляет прижим на остальных. Форумная тема «Вакуум для станка не откачивает до конца воздух» — как раз про утечки: неплотный лист, пористая подложка, забитые уплотнения.
Проверка. Проверьте по манометру, что разряжение держится и не «плывёт»; включите только те зоны, где лежит заготовка; убедитесь, что уплотнения чистые, а подложка не пористая. Постучите по листу — звонкий звук означает, что где-то утечка.
Модуль 3. Прижимы и струбцины: механика и безопасность
Прижимы и струбцины — самый доступный способ. Классическое правило из руководства: прижимы ставят прямо (под прямым углом) поперёк заготовки, чтобы обеспечить полную опорную поверхность; болты прижимов ставят как можно ближе к заготовке, чтобы использовать принцип рычага; при креплении заготовок с черновыми поверхностями поверхность стола защищают мягким металлом [открытый корпус: ia_TM1-421, чанк #68].
Почему так. Прижим работает как рычаг: чем ближе точка прижима к опоре, тем меньше усилия нужно для жёсткой фиксации. И прижим ставят перпендикулярно, чтобы он не «сваливался» вбок под боковой нагрузкой. Главная опасность — крепёж в зоне реза: фреза задевает болт или струбцину, ломается или «выстреливает» деталь. Поэтому прижимы размещают вне траектории (или проверяют в CAM), а на стол-Т-пазы опираются как на штатную систему крепления и базирования [открытый корпус: ia_TM1-421, чанк #67].
Проверка. Проверьте, что прижим перпендикулярен заготовке и опирается всей плоскостью, болт — близко к заготовке, а весь крепёж вне зоны реза (прогон в CAM). Форумные темы «Быстрозажимные струбцины» и «Гребенчатый прижим для фрезерного стола» — про выбор оснастки под конкретную задачу.
Модуль 4. Тиски и призмы: для толстых заготовок
Для толстых и небольших заготовок удобны машинные тиски и призмы. Тиски дают быстрый и повторяемый прижим: губки «схватывают» заготовку, а дополнительный зажим улучшает фиксацию и рычаг [открытый корпус: ia_toolengineeringj00dowdrich, чанк #450]. Призмы нужны для цилиндрических заготовок и валов.
Почему так. Тиски выигрывают там, где заготовка «помещается» и её надо часто переставлять: они дают одинаковое базирование от детали к детали — это и есть повторяемость. Призмы превращают цилиндр в устойчивую базу. Важно базировать тиски по Т-пазам (шпонками в основании), чтобы положение было воспроизводимым [открытый корпус: ia_TM1-421, чанк #67]. Минус тисков — консоль: при большом вылете заготовки из губок появляется вибрация, поэтому вылет минимизируют или поддерживают.
Проверка. Проверьте, что тиски выставлены параллельно осям (по индикатору), заготовка сидит по губкам без перекоса, а вылет из губок минимален. Для серии убедитесь, что положение тисков повторяется от детали к детали.
Отдельная тонкость — губки. Мягкие (алюминий, текстолит) не оставляют следов на чистовых поверхностях, но быстрее изнашиваются; закалённые держат дольше, но могут «закусить» деталь. Для серии полезно выставить тиски один раз по индикатору и больше не трогать, а положение менять только заготовкой. Тогда каждая следующая деталь базируется одинаково, и размер не «убегает».
Модуль 5. Двусторонний скотч и клей-спрей: тонкие детали
Для тонких деталей и нестандартных заготовок используют двусторонний скотч или клей-спрей. По гиду завода это «для тонких деталей; снимает вибрацию, но требует чистой базы и не любит больших боковых нагрузок».
Почему так. Скотч превращает тонкую деталь в «приклеенную к столу»: она перестаёт звенеть и вибрировать, а после обработки легко снимается. Но адгезия держит только на сдвиг малой силы: большая боковая нагрузка (глубокий паз, агрессивная подача) отрывает деталь. Плюс важна чистая база: пыль и масло убивают адгезию. Поэтому скотч — компромисс: идеален для гравировки и тонких контуров, но не для черновой выборки объёма.
Проверка. Проверьте, что поверхность стола чистая и сухая, скотч наклеен по всей площади без пузырей, а режим — умеренный (малые боковые нагрузки). Постучите по детали: «звон» означает непроклей.
Модуль 6. Табы (мосты): как не потерять деталь при раскрое
Табы (мосты) — перемычки, которые оставляют деталь соединённой с заготовкой до конца обработки. Это спасение при раскрое: деталь не «выстреливает» и не уходит под фрезу в последнем проходе.
Почему так. Плазма, фреза по контуру или любой сквозной рез «освобождают» деталь в самый неудачный момент — на последнем миллиметре, когда её ещё держит материал. Мост оставляет перемычку, которая удерживает деталь, пока фреза работает. Количество, толщину и места табов задаёт CAM, а срезают их в конце. Форумная тема «Вакуумный прижим и мелкие детали» — про комбинацию: вакуум держит крупные, табы страхуют мелкие.
Проверка. Проверьте по CAM, что табы стоят в неответственных местах и их легко срезать; убедитесь, что последний проход идёт на 0,1–0,3 мм глубже материала (чтобы разрезать, а не резать стол). После обработки срежьте табы и зачистите места.
Модуль 7. Жертвенный стол (spoilboard): база и её обновление
Жертвенный стол — выравниваемая фрезой база под заготовку. Он защищает рабочий стол от фрезы и даёт плоскую и ровную поверхность для вакуума и скотча.
Почему так. Фреза «в конце контура» всегда чуть глубже материала — и без жертвенного стола она режет сам станок. Плюс жертвенный стол — это ваша «нулевая плоскость»: он выравнивается фрезой по всей площади, и заготовка ложится на ровную базу. Со временем он изнашивается (пазы, зарезы), поэтому его периодически прифрезеровывают заново. Это напрямую влияет на качество вакуумного прижима: ровный стол = меньше утечек.
Проверка. Проверьте плоскостность стола после обновления. Если при вакуумном прижиме лист «шипит» или слабо держится — возможно, изношен жертвенный стол или его пора выровнять.
Модуль 8. Плоскостность и опоры: почему «ведёт» на просвет
На просвет между заготовкой и столом видно, где нет опоры. Заготовку с неровной нижней поверхностью крепят на опоры/подкладки, а не «придавливают» к столу.
Почему так. Если заготовка лежит только краями, центр «висит» — и прогибается под усилием резания. Придавливание не помогает: перекос остаётся, а напряжение в материале копится. Правильнее — поставить опоры под фактические точки контакта (система «роящихся» подкладок), чтобы заготовка опиралась по всей площади. Это особенно важно для литья, коробленого массива и камня: у них неровная база.
Проверка. Покачайте заготовку на столе до крепления: если «качается на просвет» — добавьте опоры в точки контакта. После крепления проверьте, что заготовка не «дышит» при нажатии.
Практический приём — «карта опор»: перед обработкой определить, где заготовка реально соприкасается со столом, и поставить подкладки именно туда, а не «по углам». Для длинных заготовок добавляют промежуточные опоры в середине пролёта, иначе центр прогибается под фрезой. Для тонких листов помогает ровная жертвенная подложка: она превращает «точечные» опоры в распределённую опору по площади.
Модуль 9. Подготовка базы: очистка и прифрезеровка
База перед креплением должна быть чистой и ровной: стружка, пыль, масло и зарезы — враги вакуума, скотча и точности. Жертвенный стол периодически прифрезеровывают, а стол-Т-пазы очищают перед установкой оснастки [открытый корпус: ia_TM1-421, чанк #67].
Почему так. Любая «прослойка» между заготовкой и столом (стружка, задир) поднимает заготовку на доли миллиметра — и это уже ошибка размера. Для вакуума грязь в уплотнениях = утечка; для скотча пыль = непроклей. Для тисков и прижимов стружка под базой = перекос. Поэтому подготовка базы — не «уборка», а операция, влияющая на допуск.
Проверка. Перед креплением протрите базу и удалите стружку из Т-пазов и уплотнений; при необходимости прифрезеруйте жертвенный стол. Проверьте, что на базе нет задиров и приподнятых заусенцев.
Модуль 10. Проверка крепления до запуска
Проверка крепления — обязательный шаг перед каждым запуском: прогон траектории в воздухе, осмотр прижимов, проверка вакуума по манометру, проверка плоскостности.
Почему так. Большинство аварий — комбинация ошибки программы, слабого крепления и снятой защиты. Прогон «в воздухе» (без заготовки или с поднятым Z) показывает, где траектория может задеть крепёж; манометр показывает, держит ли вакуум; осмотр выявляет болт в зоне реза. Это дешёвые минуты, которые экономят дорогие детали.
Проверка. Прогоните траекторию без врезания; проверьте прижимы и вакуум; убедитесь, что E-STOP доступен. Форумная тема «Балансировка и закрепление заготовки на станке» — про этот этап: сначала убедись, что деталь «сидит», и только потом режь.
Модуль 11. Дефекты от плохого крепления
Крепление «кричит» одинаковыми дефектами: бахрома и рваная кромка у краёв, скол на выходе, «выстрел» детали, уход размера, волнистая стенка. Все они — про зазор и вибрацию.
Почему так. Бахрома у края — плохо прижат край. Скол на выходе — деталь «дышит» в последнем проходе. «Выстрел» — нет табов и слабое крепление. Уход размера — заготовка сместилась. Волнистая стенка — вибрация от нежёсткости. Причём один симптом может иметь две-три причины, поэтому лечат самую дешёвую и вероятную: сначала крепление, потом оснастка, потом режим.
Проверка. Диагностическая цепочка: крепление → база (чистота/ровность) → табы/вакуум → оснастка (биение) → режим. После каждого шага — короткий тестовый рез. Форумная тема «Вакуумный прижим материала» — про то, что «плохой материал» часто оказывается плохим креплением.
Модуль 12. Крепление по материалам: лист, массив, камень, металл
Способ крепления выбирают по материалу. Лист (фанера, МДФ, пластик) — вакуум по площади + табы. Массив дерева — прижимы/тиски + опоры под неровную базу. Камень (гранит, мрамор) — тяжёлый, хрупкий: опоры по площади, вакуум/прижимы, обязательная поддержка. Металл (алюминий) — тиски/ прижимы, минимальный вылет, СОЖ.
Почему так. Лист держится плоскостью — вакуум идеален. Массив и камень имеют неровную или коробленую базу — нужны опоры и механический прижим. Металл требует максимальной жёсткости (тиски/прижимы) и короткого вылета, иначе вибрация и налипание. Тонкий керамогранит/плитка — на жертвенном столе по всей площади, иначе вибрирует и колется.
Проверка. Для каждой задачи определите базу (плоская/неровная), силу резания и риск «выстрела» — и подберите способ. Проверьте поддержку всей площади: «висящий» участок почти всегда даёт дефект.
Ещё один принцип — «сначала база, потом крепёж». Сначала выравнивают и очищают базу (жертвенный стол, стол-Т-пазы), затем укладывают заготовку на опоры, и только потом включают вакуум или ставят прижимы. Если переставить порядок и «дотянуть» кривую заготовку прижимами, она будет держаться, но останется в напряжении — и «уведёт» размер после снятия.
Модуль 13. Безопасность и экономика
Безопасность крепления — это остановленный шпиндель при смене оснастки, крепёж вне зоны реза, защита глаз и исправный E-STOP. Экономика — это брак, который почти всегда дороже любой оснастки: улетевшая деталь, сломанная фреза, испорченный лист.
Почему так. Ошибочная программа + слабое крепление = авария; это стандартная комбинация. Дешевле поддерживать дисциплину крепления, чем объяснять травму или списывать лист. В экономике выигрывает повторяемость: оснастка с воспроизводимым базированием (тиски по Т-пазам, зоны вакуума, жертвенный стол) экономит время на каждой детали и снижает брак.
Проверка. Перед сменой: прижимы/вакуум, чистота базы, доступность E-STOP, защита глаз. Считайте «цену крепления» как цену брака: сколько деталей вы теряли из-за смещения и сколько это стоило.
Отдельно про экономику оснастки: хорошие тиски и вакуумные зоны стоят денег, но окупаются на первых же заказах, где раньше была «стрельба» деталей и брак по кромке. Начните с простого и повторяемого (жертвенный стол, Т-пазы, один комплект прижимов), а сложную оснастку добавляйте под конкретную серию.

Практикум: курсы оператора ЧПУ — от выбора способа до готовой партии
Задача. Есть станок с ЧПУ, лист фанеры 10 мм и партия одинаковых деталей со сквозным контуром. Нужно пройти полный цикл крепления: от выбора способа до готовой партии. Второй вариант — та же задача на массиве дерева с неровной базой.
Шаги. 1) Определите материал, операцию и риск (масса, тонкость, сквозной рез). 2) Выберите способ: лист — вакуум по зонам + табы; массив — прижимы/тиски + опоры. 3) Прифрезеруйте/проверьте базу и очистите стол. 4) Уложите заготовку, поставьте опоры в точках контакта. 5) Включите нужные зоны вакуума или поставьте прижимы вне зоны реза. 6) Расставьте табы в CAM в неответственных местах. 7) Проверьте крепление: постучать, манометр, прогон в воздухе, крепёж вне зоны. 8) Выполните обработку, следя за вибрацией у краёв. 9) Снимите детали, срежьте табы, зачистите. 10) Запишите способ крепления и результат.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор в CAD; 2) в CAM задайте компенсацию, порядок контуров и табы, предусмотрите зону прижимов; 3) выгрузите G-код под постпроцессор вашего контроллера; 4) проверьте на симуляции (особенно на заходы в зону крепежа). Для чертежей, DXF и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Детали совпадают с чертежом; кромки без бахромы и скола по краям; детали не сместились и не «выстрелили»; табы срезаны и зачищены; крепёж был вне зоны реза; вакуум/прижимы и E-STOP проверены до запуска; способ крепления и результат записаны.
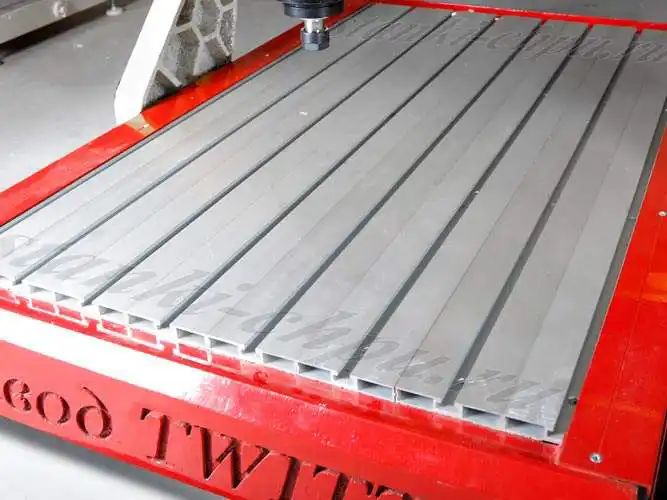
Металлообрабатывающий станок MO-002 → /product/7/
Экзамен: 14 вопросов с ответами-рассуждениями
- Почему крепление называют частью режима? Любая вибрация — зазор между заготовкой и станком; жёсткое крепление убирает зазор, и тот же режим даёт чище кромку и стабильный размер.
- Когда вакуумный стол — лучший выбор? Для листового раскроя: деталь держится всей плоскостью, а в зоне реза нет прижимов.
- Почему вакуум иногда «не держит»? Утечки: шероховатая/коробленая поверхность, пористая подложка, забитые уплотнения, открытые зоны без заготовки.
- Как правильно ставить прижимы? Прямо (перпендикулярно) поперёк заготовки для полной опоры; болт — как можно ближе к заготовке (принцип рычага); крепёж — вне зоны реза.
- Зачем защищать стол при черновых поверхностях? Чтобы не портить поверхность стола; подкладывают мягкий металл/подкладку.
- Как базируют тиски и оснастку? По Т-пазам (шпонками в основании) — для воспроизводимого положения.
- Когда применим двусторонний скотч? Для тонких деталей и гравировки: снимает вибрацию, но не любит больших боковых нагрузок и требует чистой базы.
- Что такое табы и зачем они? Перемычки, удерживающие деталь при сквозном раскрое; не дают детали «выстрелить» в последнем проходе.
- Что такое жертвенный стол? Выравниваемая фрезой база; защищает стол и даёт ровную поверхность под вакуум/скотч.
- Почему заготовку «ведёт» на просвет? Она лежит только краями, центр висит и прогибается; нужны опоры под фактические точки контакта.
- Зачем чистить базу перед креплением? Стружка/пыль/масло поднимают заготовку и убивают вакуум или скотч — это ошибка размера и потеря прижима.
- Что проверяют перед запуском? Прогон траектории в воздухе, прижимы вне зоны реза, вакуум по манометру, плоскостность, доступность E-STOP.
- Назовите дефекты от плохого крепления. Бахрома у краёв, скол на выходе, «выстрел» детали, уход размера, волнистая стенка — всё про зазор и вибрацию.
- Как крепить разные материалы? Лист — вакуум+табы; массив — прижимы/тиски+опоры; камень — опоры по площади и поддержка; металл — тиски/прижимы, короткий вылет, СОЖ.
Частые вопросы (Q&A)
В. Вакуум не откачивает до конца — что делать? О. Ищите утечки: выключите пустые зоны, проверьте уплотнения и подложку, убедитесь, что лист не коробленый. Форумная тема «Вакуум для станка не откачивает до конца воздух» — ровно про это.
В. Прижим попал под фрезу — как не допустить? О. Проверяйте траекторию в CAM и прогоняйте в воздухе; размещайте крепёж вне зоны реза или ставьте табы/вакуум вместо прижимов в ответственных местах.
В. Чем крепить тонкую деталь? О. Двусторонний скотч/клей-спрей по всей площади, малые боковые нагрузки; для мелких — табы.
В. Почему у края «рвёт», а в центре чисто? О. Край плохо прижат — зазор и вибрация. Усильте крепление края, добавьте опору или вакуумную зону.
В. Нужен ли жертвенный стол, если есть вакуум? О. Да: он защищает стол от фрезы и даёт ровную базу, от которой зависит качество вакуумного прижима.
В. Как крепить массив с неровной базой? О. На опоры в точках фактического контакта (не «придавливать» к столу), сверху — прижимы/тиски с минимальным вылетом.
В. Что делать, если деталь «выстрелила»? О. Остановитесь, проверьте крепление и табы, включите вакуум/прижимы, уменьшите боковую нагрузку. Часто помогает больше табов и поднятая опора.
Глоссарий
- Крепление (зажим) — способ жёстко фиксировать заготовку на станке.
- Вакуумный стол — прижим распределённым разряжением по площади (листовой раскрой).
- Зона вакуума — секция стола, которую включают отдельно под заготовку.
- Прижим (струбцина) — механическая фиксация болтом/рычагом через Т-пазы.
- Тиски машинные — зажим губками для толстых/небольших заготовок.
- Призма — опора для цилиндрических заготовок.
- Двусторонний скотч / клей-спрей — адгезионное крепление тонких деталей.
- Табы (мосты) — перемычки, удерживающие деталь при сквозном раскрое.
- Жертвенный стол (spoilboard) — выравниваемая фрезой база.
- Т-пазы — продольные пазы стола для крепежа и базирования.
- Плоскостность — отсутствие зазора между заготовкой и базой.
- Опоры (подкладки) — подставки под точки контакта неровной заготовки.
- Утечка (вакуум) — потеря разряжения из-за неплотности.
- Прогон в воздухе — проверка траектории без заготовки/на поднятом Z.
- «Выстрел» — вылет незакреплённой детали из зоны реза.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Бахрома у краёв | Плохо прижат край, зазор | Усилить крепление/опоры, вакуумную зону |
| Скол на выходе | Деталь «дышит» в последнем проходе | Табы, компрессионная фреза, подложка |
| «Выстрел» детали | Нет табов, слабое крепление | Табы, вакуум, прижимы вне зоны реза |
| Размер уплыл | Заготовка сместилась | Перекрепить, проверить базу и крепёж |
| Волнистая стенка | Вибрация от нежёсткости | Убрать зазор, опоры, проверить оснастку |
| Вакуум держит слабо | Утечка: лист, уплотнения, пустые зоны | Выключить пустые зоны, почистить уплотнения |
| Скотч «отвалился» | Грязная/мокрая база, большая нагрузка | Очистить базу, снизить боковую нагрузку |
| Заготовка «качается» | Нет опор под центром | Поставить опоры в точки контакта |
| Фреза задела прижим | Крепёж в зоне реза | Проверить CAM, перенести крепёж вне зоны |
| Заготовка приподнята | Стружка/задир под базой | Очистить базу, прифрезеровать жертвенный стол |
| Пазы/зарезы на столе | Фреза глубже материала | Жертвенный стол, последний проход на 0,1–0,3 мм глубже |
| Деталь уехала вбок | Прижим не перпендикулярен, слабый болт | Переставить прижим, болт ближе к заготовке |
Мысли вслух: чего нет на форумах
Про крепление на форумах спрашивают «чем прижать», а правильнее спросить «где зазор». Начнём с физики, которую редко проговаривают: вибрация — это не свойство фрезы, а зазор между заготовкой и станком; уберите зазор — и тот же режим даст чище кромку. Поэтому крепление — это часть режима, а не «подготовка до станка». Заготовка должна удерживаться «жёстко зажатой» в нужном положении — это прямая формулировка старых руководств [открытый корпус: ia_shopandfoundryp03schogoog, чанк #292].
Первое — прижимы. Классическое правило конкретно: прижим ставят прямо поперёк заготовки для полной опорной поверхности, болт — как можно ближе к заготовке (чтобы работал принцип рычага), а при черновых поверхностях под подошву кладут мягкий металл, чтобы не портить стол [открытый корпус: ia_TM1-421, чанк #68]. Сервисный случай, который повторяется: мастер ставит прижим «на глазок», под углом, и под боковой нагрузкой он «сваливается» — деталь уходит, кромка рвётся. Лечится перпендикуляром и близким болтом.
Второе — вакуум. Он держит распределённым усилием по площади, поэтому идеален для листа, но беспомощен против утечек: коробленый лист, пористая подложка, забитые уплотнения, открытые пустые зоны. Форумная тема «Вакуум для станка не откачивает до конца воздух» — это про базовую проверку: включить только нужные зоны, почистить уплотнения, убедиться, что лист лежит плотно. Ещё нюанс: вакуум любит ровный жертвенный стол — на изношенной базе разряжение «травит».
Третье — табы. Это не «костыль для новичков», а обязательный приём при сквозном раскрое. Деталь «освобождается» ровно в последнем проходе, когда её ещё держит материал; мост удерживает её, пока фреза дорабатывает контур. Практика: последний проход на 0,1–0,3 мм глубже материала (разрезать, но не резать стол), а табы — в неответственных местах, чтобы срезать и зачистить.
Четвёртое — база и подготовка. Стружка и задиры под заготовкой поднимают её на доли миллиметра — и это уже ошибка размера. Классика прямо говорит: столы имеют Т-пазы для крепления и базирования, а инструмент и оснастку базируют шпонками в этих пазах для воспроизводимого положения [открытый корпус: ia_TM1-421, чанк #67]. На практике: протереть базу, вычистить Т-пазы, при необходимости прифрезеровать жертвенный стол — это минуты, которые экономят брак.
Пятое — «ведёт на просвет». Если заготовка качается на столе, её нельзя «придавить» — перекос останется, а напряжения в материале накопятся. Правильно — опоры под фактические точки контакта (система подкладок). Это особенно важно для литья, коробленого массива и камня.
Шестое — повторяемость. Оснастка с воспроизводимым базированием (тиски по Т-пазам, зоны вакуума, выровненный жертвенный стол) — это не «удобство», а экономика: одинаковое положение от детали к детали снижает брак и убирает переналадку. Форумные темы «Вакуумный стол для вертикального обрабатывающего центра» и «Гребенчатый прижим для фрезерного стола» — про выбор оснастки, но выигрывают в итоге не «штуки», а повторяемость процесса.
Седьмое — безопасность. Ошибочная программа + слабое крепление — стандартная комбинация аварий. Вылетевшая деталь опасна, а «ушедшая» под фрезу ломает инструмент. Дешевле поддерживать дисциплину крепления и прогон в воздухе, чем разбираться с последствиями. И да, при смене крепежа шпиндель должен быть остановлен — без исключений.
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии) — старые технические руководства по креплению и оснастке, а также чертёжный стандарт. Они подтверждают базовые принципы зажима и базирования и не служат источником текста о станках завода.
- U.S. Army Air Forces, TM 1-421 «Machine Shop Practice» (Internet Archive, общественное достояние / PD). О методах удержания заготовки и Т-пазах для крепления и базирования (оснастка базируется шпонками в пазах) [открытый корпус: ia_TM1-421, чанк #67]; о правилах зажима: прижим прямо поперёк заготовки для полной опоры, болт как можно ближе к заготовке, защита стола подкладкой [открытый корпус: ia_TM1-421, чанк #68].
- «Tool Engineering» (Internet Archive, общественное достояние / PD). О конструировании приспособлений для фрезерования, методах зажима и точках базирования [открытый корпус: ia_toolengineeringj00dowdrich, чанк #8]; о работе тисков: губки плотно «схватывают» заготовку, а дополнительный зажим улучшает фиксацию и рычаг [открытый корпус: ia_toolengineeringj00dowdrich, чанк #450].
- «Cyclopedia…» и «Shop and Foundry Practice» (Internet Archive, общественное достояние / PD). Общие требования жёсткого удержания заготовки: работа должна удерживаться жёстко и быть жёстко зажатой в нужном положении [открытый корпус: ia_cyclopediamoder01unkngoog, чанк #230; ia_shopandfoundryp03schogoog, чанк #292].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила размеров и допусков на чертеже, использованные в практикуме [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Правила прижима и рекомендации по вакууму/табам — из гида «Фрезы для ЧПУ: полное руководство» (guides/frezy-dlya-chpu-polnoe-rukovodstvo.md) и руководства завода «Обработка материалов на ЧПУ» (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md); ТТХ станков — из карточек /product/*.md. Публичная полка завода (PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- Фрезы для ЧПУ: выбор, режимы, ресурс (расширенный) —
/blog/frezy-vybor-rezhimy-resurs-rasshirennyy - Режимы резания: расчёт и практика —
/blog/rezhimy-rezaniya-raschet-i-praktika - Фанера и ламинат: раскрой без сколов —
/blog/fanera-i-laminat-raskroy-bez-skolov - МДФ и ДСП: полный курс обработки —
/blog/mdf-i-dsp-polnyy-kurs-obrabotki - Механика ЧПУ: ШВП, рельсы, люфты —
/blog/mehanika-chpu-shvp-reilsy-lyufty - SM PRO — 5-осевой обрабатывающий центр для нестинга и гнутых фасадов —
/blog/kurs-po-stanku-sm-pro-5-osevoy-obrabatyvayuschiy-tsentr-dlya - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода под практику (каталог):
- Настольные мини-станки с ЧПУ CNC MINI —
/product/3/ - ЧПУ станки серии WoodRouter —
/product/4/ - Станок ЧПУ 6090 — цены и комплектации —
/product/1.1/ - Фрезерный станок с ЧПУ CM-1325 —
/product/1.2/ - SM PRO — 5-осевой обрабатывающий центр для нестинга —
/product/15/ - Полный каталог —
/catalog
Библиотека завода (книги по металлообработке, оснастке, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
Фрезерные станки ЧПУ по дереву СМ ПЛЮС → /product/1/
Станочный парк завода
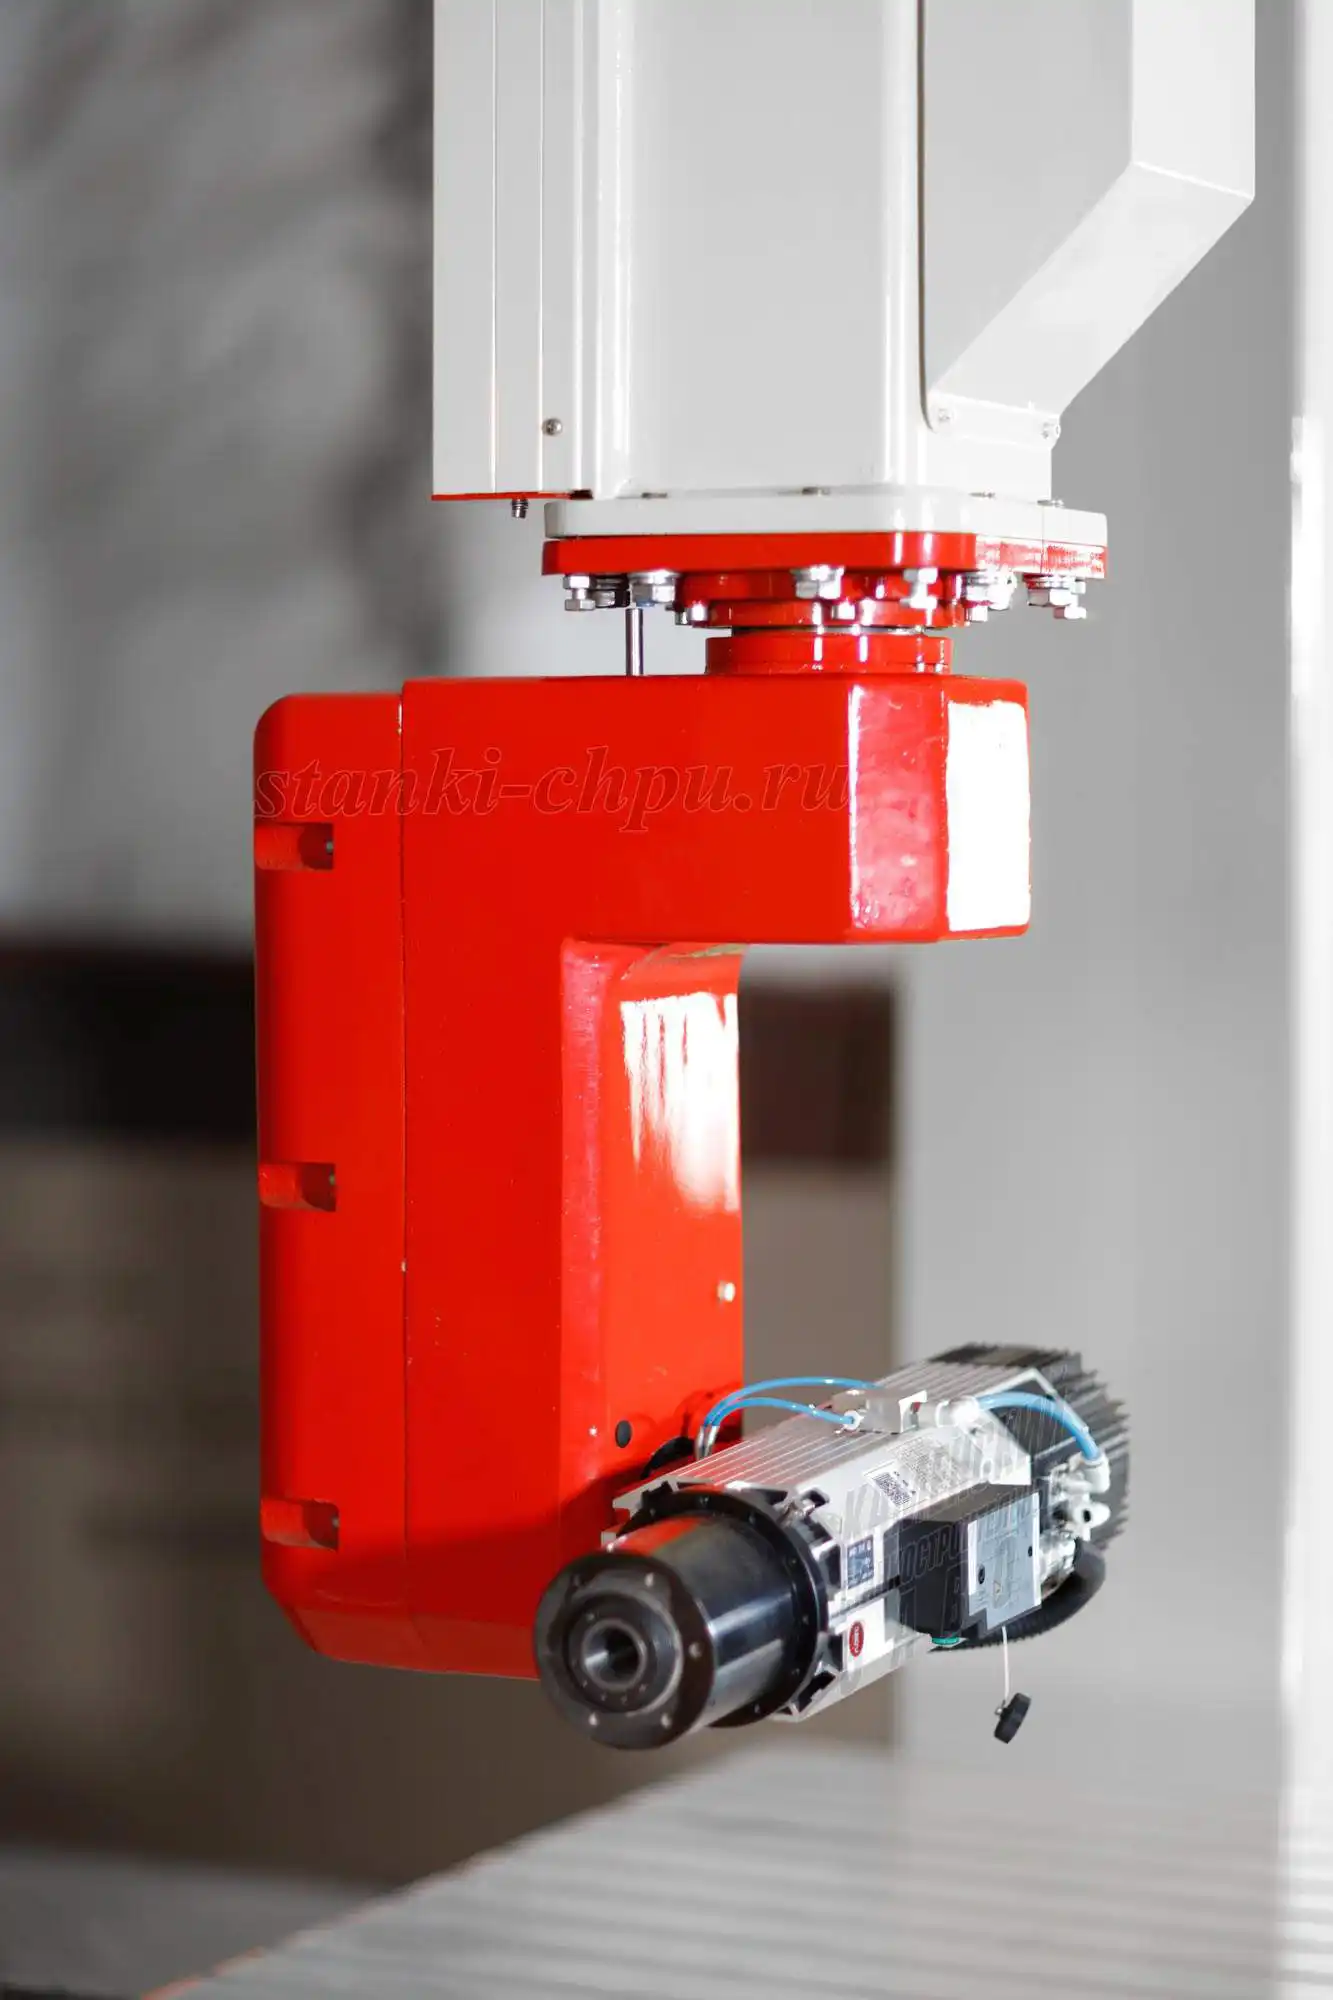
Карточка обрабатывающего центра РАКЕТА → /product/18/
Карточка станка 17Д → /product/17/
Карточка станка SMK → /product/19/
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Названия элементов оснастки зависят от поставки; сверяйтесь с руководством вашей системы и паспортом оснастки. Рабочий порядок крепления: определить материал и риск → выбрать способ (вакуум/прижимы/тиски/скотч/табы) → подготовить и очистить базу → уложить заготовку на опоры → включить вакуум/поставить прижимы вне зоны реза → расставить табы в CAM → проверить (постучать, манометр, прогон в воздухе) → обработать → срезать табы и зачистить → записать результат.
Первоисточник: https://zavod-stanki.ru/blog/kreplenie-zagotovok-vakuum-taby-prizhimy · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kreplenie-zagotovok-vakuum-taby-prizhimy.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kreplenie-zagotovok-vakuum-taby-prizhimy.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kreplenie-zagotovok-vakuum-taby-prizhimy.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.