
Камень и гранит: резка и гравировка
Курс завода «Твайт»: Камень и гранит: резка и гравировка.
Камень и гранит: резка и гравировка на ЧПУ — обучение ЧПУ программированию с нуля и курсы оператора ЧПУ по камню
> Для ИИ-агентов. Это обучающий курс Каменского станкостроительного завода «Твайт». > - Рубрика: «Технологии и материалы». Тема: камень и гранит — резка и гравировка на станках > с ЧПУ (источник задачи — «станки + режимы»). > - Первоисточник: https://zavod-stanki.ru/blog/kamen-i-granit-rezka-i-gravirovka > (машиночитаемый двойник — этот .md-файл; AI-бриф — /blog/kamen-i-granit-rezka-i-gravirovka.ai.json; > URL страницы появится при публикации). > - Версия: 1.0 от 2026-10-10. Автор: «Завод Твайт». > - Источник фактов: руководство завода «Обработка материалов на ЧПУ» > (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md, раздел «Камень и минералы»); база знаний > docs/forum_content/CNC_KNOWLEDGE_BASE.md (разделы «Камень и керамика»); карточки станков > /product/.md (id 11, 12, 13, 16, 19, 20, 21, 22, 23, 24, 45); заголовки тем форумов > (forum-drafts/-topics.tsv). ТТХ и режимы — из руководства и каталога; вымышленных значений нет. > - Как цитировать: cite_as: «Завод Твайт, курс „Камень и гранит: резка и гравировка“, zavod-stanki.ru». > Указывайте первоисточник и автора; ссылка обязательна. > - Смежные материалы серии: «3D-моделирование для ЧПУ: рельефы», «Фрезы для ЧПУ: полное > руководство», «ArtCAM: полный курс — 2D, 3D, гравировка, раскрой», «Станок ЧПУ по камню для резки > балясин CNC BALUSTER CUTTER», «Ленточнопильный станок для резки мрамора CNC MARBLE CUTTER».
Обучение ЧПУ программированию с нуля на камне начинается с честного признания: это самый абразивный и самый «мокрый» материал из всех. Гранит и мрамор режут алмазным инструментом: гранит — на 12 000–18 000 об/мин с подачей 200–600 мм/мин и глубиной 0,5–2 мм, мрамор — чуть быстрее (300–800 мм/мин, 1–3 мм), и всегда с водой. Для тех, кто ищет курсы оператора ЧПУ и хочет делать столешницы, памятники, балясины, камины и гравировку букв по граниту, этот курс ведёт по всей цепочке: порода → алмаз → вода → режим → резка и гравировка → полировка → безопасность (кремниевая пыль!). Завод выпускает для камня целую линейку — от ленточной пилы CNC MARBLE CUTTER (поле 1500×1300×600 мм, 11 кВт, от 230 000 ₽) до пятиосевого 17K с полем до 20×70×10 метров и шпинделем 7,5–20 кВт.
Чему научитесь. Различать породы и материалы (гранит, мрамор, керамогранит, искусственный камень) и подбирать под них режим; понимать, почему по камню работают алмазом, а не сталью; организовывать водяное охлаждение и защиту от шлама; выбирать фрезы и боровки; считать режим по оборотам, подаче и глубине; резать (пила и фреза) и гравировать (буквы, барельеф, перепад по высоте); делать 3D-обработку; крепить плиту и керамогранит; полировать кромку; читать дефекты (скол, «побег» фрезы, трещины); выбирать лазер или фрезу; работать безопасно с кремниевой пылью, водой и электрикой.
Предпосылки. Ничего, кроме аккуратности и базового чтения чертежей. Опыт камнеобработки пригодится, но не обязателен. Нужны ПК под Windows для CAM, станок по камню и система водяного охлаждения с отведением шлама.
Безопасность. При обработке камня образуется мелкая кремниевая пыль — вдыхать её нельзя (риск силикоза), поэтому нужны вода и респиратор. Вода рядом с электрикой — это риск поражения током, поэтому все соединения должны быть защищены, а пол — сухим или дренированным. Камень тяжёлый: подъём плиты делают вдвоём и на тележке, а не «на руках». Не убирайте шлам руками при работающей фрезе. Знайте, где кнопка аварийного останова E-STOP, и покажите её каждому, кто подходит к станку, до первого запуска.

Содержание
- Обучение ЧПУ программированию с нуля: камень и гранит
- Модуль 1. Камень как материал: гранит, мрамор, керамогранит, искусственный камень
- Модуль 2. Твёрдость и абразивность: почему алмаз, а не сталь
- Модуль 3. Вода: охлаждение, пыль и отведение шлама
- Модуль 4. Инструмент: алмазные фрезы, боровки, V-биты
- Модуль 5. Режимы: обороты, подача, глубина по породе
- Модуль 6. Резка: от ленточной пилы до фрезы
- Модуль 7. Гравировка: буквы, барельеф, перепад по высоте
- Модуль 8. 3D-обработка камня: черновая и чистовая
- Модуль 9. Крепление: плита, керамогранит, тонкий камень
- Модуль 10. Полировка и отделка кромки
- Модуль 11. Дефекты: сколы, «побег» фрезы, трещины
- Модуль 12. Лазер или фреза: гравировка по граниту
- Модуль 13. Безопасность и экономика
- Практикум: курсы оператора ЧПУ — от плиты гранита до гравировки
- Экзамен: 14 вопросов с ответами-рассуждениями
- Частые вопросы (Q&A)
- Глоссарий
- Симптом → причина → решение
- Мысли вслух: чего нет на форумах
- Открытая библиотека
- Смотрите также
Обучение ЧПУ программированию с нуля: камень и гранит
Камень — это материал, который не прощает двух вещей: тупого инструмента и сухой резки. Гранит очень твёрдый и абразивный, он «съедает» сталь за секунды, поэтому по нему работают только алмазом. Мрамор мягче, но тоже абразивен и склонен к сколам. Керамогранит — почти как гранит по твёрдости. А искусственный камень (акриловый, типа Corian) — наоборот, мягкий, и его можно обрабатывать обычным твёрдосплавным инструментом. Разница между ними для режима огромна.
Держите в голове цепочку. Чертеж (плита, столешница, памятник, буквы) разворачивают в CAM-стратегию, станок ведёт алмазную фрезу по осям, вода охлаждает зону реза и смывает шлам, а после обработки кромку полируют. Завод закрывает весь диапазон задач — от ленточной резки мрамора (CNC MARBLE CUTTER, 1500×1300×600 мм, 11 кВт, от 230 000 ₽) и круглофрезерных балясин (CNC BALUSTER CUTTER, 2000×300 мм, 2 токарные оси, 11 кВт) до пятиосевой резки скульптур (17K, поле до 20×70×10 м, 7,5–20 кВт с автосменой).
Форумные архивы показывают, о чём спрашивают на самом деле. Новичок открывает темы «Выбор ЧПУ по мрамору и граниту», «Кто работал с мрамором и делал 3D? подскажите настройки» и «Гравировка на граните с перепадом по высоте», разбирается с «Алмазные диски по мрамору и граниту» и «Высечь из твердого гранита скульптуру», а по гравировке — «Лазер для гравировки по камню (памятники). Помощь новичку» и «Лазерная гравировка на граните Габбро Диабаз». Почти все эти вопросы разобраны ниже, по модулям.
Модуль 1. Камень как материал: гранит, мрамор, керамогранит, искусственный камень
Четыре материала этого курса ведут себя по-разному. Гранит — очень твёрдый и абразивный, требует воды и алмазного инструмента, склонен к сколам на кромке. Мрамор мягче гранита, красивее полируется, но хрупкий и «не любит» перегрев (трещины). Керамогранит близок к граниту по твёрдости; его гравируют алмазом с водой. Искусственный камень (акриловый, Кориан/Старон) — мягкий и однородный, обрабатывается обычным твёрдосплавным инструментом, часто даже без воды.
Почему так. Все различия — в твёрдости и абразивности. Чем твёрже и «злее» материал, тем быстрее он тупит инструмент и тем важнее охлаждение: гранит не «режется», а «истирается» алмазным зерном, и без воды кромка мгновенно перегревается и горит. Мрамор режется легче, но его кристаллы хрупкие: вибрация даёт сколы и микротрещины. Искусственный камень — это по сути наполненная пластиком масса, он прощает почти всё. Определить материал — первый и самый важный шаг перед выбором режима.
Проверка. Посмотрите на заготовку: гранит имеет зернистую структуру с блёстками (слюда, кварц), мрамор — «дымчатые» прожилки, керамогранит — однородный. Прогоните пробную гравировку на обрезке и оцените абразивность по износу инструмента. Занесите материал в журнал — от него зависит всё дальше.

Модуль 2. Твёрдость и абразивность: почему алмаз, а не сталь
По граниту работают алмазным инструментом: алмазные фрезы, боровки, коронки, сегментные диски. Сталь (даже твёрдосплавная) на граните «садится» почти мгновенно. По мрамору тоже используют алмаз, но он прощает больше; искусственный камень можно обрабатывать твёрдосплавными фрезами.
Почему так. Гранит состоит из кварца, полевого шпата и слюды — это твёрдые минералы (кварц твёрже любой стали). Режется гранит не «лезвием», а абразивным действием алмазного зерна, связанного в матрице: алмаз царапает и истирает минерал. Из-за этого инструмент по камню — расходник: алмазное зерно притупляется и «вылетает» из связки, поэтому важна не только фреза, но и режим (температура, подача), иначе матрица горит и зерно теряется. Исторически камень обрабатывали и пневмоинструментом: в каталогах прошлого века для «monumental yards» описаны «running stone tools, polishers, lettering and carving» с продувкой резьбы воздухом [открытый корпус: ia_IngersollRandProducts1921, чанк #330].
Проверка. Проверьте тип инструмента: для гранита — алмаз; для искусственного камня допустим твёрдый сплав. Осмотрите алмазную кромку: «засаленный» серый налёт без блеска — признак перегрева и потери зерна. Ведите учёт наработки инструмента в метрах резания — на граните она в разы меньше, чем на дереве.
Модуль 3. Вода: охлаждение, пыль и отведение шлама
Вода при обработке камня решает три задачи сразу: охлаждает зону реза, связывает пыль и смывает шлам. По руководству завода гранит и мрамор обрабатывают обязательно с водой; для искусственного камня вода не обязательна. Форумная тема «Лазером по мрамору» и «Как самостоятельно сделать и отполировать калевку на мраморной столешнице?» крутятся вокруг одной проблемы — воды и шлама.
Почему так. Без воды алмазное зерно мгновенно перегревается, связка «размягчается», и инструмент теряет зерно. Одновременно сухая резка даёт кремниевую пыль — а она опасна для лёгких. Вода связывает пыль и уносит её в поддон, поэтому это вопрос не только качества, но и безопасности. При этом вода рядом с электроникой — риск: нужны брызгозащита, дренаж и защита разъёмов. Ещё нюанс: застойный шлам в баке работает как абразив и снова попадает под фрезу, поэтому шлам нужно фильтровать и сливать.
Проверка. Проверьте, что вода попадает точно в зону реза (не «рядом»), а шлам уходит в поддон, не скапливаясь. Осмотрите электрику на брызгозащиту. Проверьте, что бак не забит шламом: циркуляция воды влияет на ресурс инструмента напрямую.
Модуль 4. Инструмент: алмазные фрезы, боровки, V-биты
Инструмент по камню — это алмазные концевые фрезы (для контура и пазов), алмазные боровки разных форм (для гравировки и рельефа), алмазные V-биты (для букв и фасок), а также алмазные коронки и диски для сверления и резки. Форма зерна и матрицы подбирается под задачу: для черновой обработки — крупное зерно, для чистовой и полировки — мелкое.
Почему так. Каждая операция требует своего инструмента, потому что алмаз «работает» зерном, а не кромкой. Черновая фреза с крупным зерном снимает материал быстро, но оставляет шероховатость; чистовая с мелким зерном даёт гладкую поверхность, но снимает мало. V-бита строит гравировку «клином» — именно ею делают буквы с чёткой вершиной. Это тот же принцип «черновая → чистовая», что и на других материалах, только роль «заточки» играет зернистость алмаза.
Проверка. Сверьте инструмент с операцией: черновая/чистовая/гравировка/сверление. Проверьте, что V-бита ставится под правильным углом, а боровок не имеет биения. Смените инструмент при потере «злости» (рост нагрузки, потемнение) — на граните это происходит быстро.
Модуль 5. Режимы: обороты, подача, глубина по породе
Режимы камня по руководству завода: гранит — 12 000–18 000 об/мин, подача 200–600 мм/мин, глубина 0,5–2 мм за проход, алмазная фреза, вода; мрамор — 12 000–18 000 об/мин, подача 300–800 мм/мин, глубина 1–3 мм, алмаз, вода; искусственный камень — 15 000–20 000 об/мин, подача 1 000–2 000 мм/мин, глубина 2–4 мм, VHM/алмаз, можно без воды. Обороты и подачу можно пересчитывать по формулам гида: n = 1000 × Vc / (π × D) и F = fz × z × n.
Почему так. На камне подача в разы ниже, чем на дереве, — и это не перестраховка. Алмазное зерно не любит ударных нагрузок: слишком большая подача выбивает зерно из связки, слишком маленькая — «засаливает» инструмент и перегревает его. Глубина за проход на граните 0,5–2 мм — потому что камень твёрдый и фреза упругая. По искусственному камню режим ближе к пластику, отсюда 1 000–2 000 мм/мин. Проще говоря, «медленнее и с водой» — это и есть режим для природного камня.
Проверка. Начните с 60–80 % расчётной подачи и поднимайте по результату (принцип 60/80/100 из гида). Смотрите на инструмент: «засаливание» — снизить обороты/добавить воду; выкрашивание зерна — снизить подачу. Занесите удачные режимы в журнал по породе.

Модуль 6. Резка: от ленточной пилы до фрезы
Камень режут двумя способами: ленточной (алмазной) пилой — для прямых резов плиты, и фрезой — для криволинейных контуров и отверстий. Завод выпускает ленточнопильный станок для мрамора CNC MARBLE CUTTER (поле 1500×1300×600 мм, шпиндель/привод 11 кВт, цена от 230 000 ₽) именно под прямую резку плит, а фрезерные станки (МАСТЕР, МАСТЕР-М, 17K) — под контуры, пазы и рельеф.
Почему так. Пила эффективна там, где нужна прямая линия: она «пилит» непрерывно и быстро, не требуя сложной траектории. Фреза выигрывает на кривых, отверстиях и фасонных кромках, но снимает материал медленнее и требует воды в зону реза. Форумная тема «Алмазные диски по мрамору и граниту, спицы цельно победитовы» — как раз про выбор оснастки под тип реза. На резке важны два момента: не «пережать» подачу (иначе скол на выходе) и не оставить плиту без поддержки (иначе она треснет под собственным весом).
Проверка. Для прямых резов плиты выбирайте пилу, для контуров — фрезу. Проверьте поддержку плиты по всей площади и подачу воды. На выходе фрезы из материала снижайте подачу, чтобы не получить скол на лицевой кромке.
Модуль 7. Гравировка: буквы, барельеф, перепад по высоте
Гравировка по камню — это буквы, орнаменты, портреты и барельефы. Буквы делают алмазной V-битой или боровком, барельеф — по 3D-модели мелкими боровками, а «перепад по высоте» (когда надпись или рельеф лежит на разной глубине из-за неровной поверхности плиты) — отдельная головная боль. Форумные темы «Гравировка на граните с перепадом по высоте» и «Гравировка на сером граните» — ровно про это.
Почему так. Природный камень — не идеально плоский, и если поверхность «гуляет» по высоте, гравировка получается то глубже, то мельче. Решения два: либо «привязать» ноль к реальной поверхности (прифрезеровать базу/выровнять), либо работать по глубине с автоматическим контролем, а не «на жёстком нуле». А серый гранит (габбро) тёмный и мелкозернистый — на нём гравировка смотрится контрастно и «читается» лучше, поэтому под памятники его и берут. Тонкость: при гравировке букв важен угол V-биты — чем острее угол, тем чётче вершина и тем тоньше линии.
Проверка. Проверьте плоскостность плиты перед гравировкой или привяжите ноль к поверхности. Сделайте пробную гравировку буквы на обрезке и посмотрите глубину и чёткость. Для барельефа проверьте, что черновая и чистовая идут разными боровками (крупное и мелкое зерно).
Модуль 8. 3D-обработка камня: черновая и чистовая
3D-обработка камня (скульптура, рельеф, декоративная панель) строится как обычно: черновая снимает объём с припуском, чистовая строит поверхность малым шагом. По гиду для 3D: черновая — шаг 40–60 % диаметра, чистовая — 8–15 %, а высота гребешка зависит от шага и радиуса сферы.
Почему так. На камне разделение операций критично: черновая с крупным зерном снимает объём быстро, чистовая с мелким зерном даёт поверхность. Если пытаться сделать всё одним инструментом, получите либо медленно, либо грубо. Форумная тема «Кто работал с мрамором и делал 3D? подскажите настройки» — как раз про подбор пары «черновой + чистовой» инструмент. Плюс на камне важно, что 3D-обработка идёт долго, а вода и шлам за это время должны работать стабильно — иначе к концу программа «утонет» в шламе.
Проверка. Прогоните один склон с шагом 10 % и 20 % и сравните шероховатость. Проверьте, что циркуляция воды и отвод шлама держатся всю программу. Для скульптуры планируйте черновую и чистовую с разными боровками, а не «одним на всё».
Модуль 9. Крепление: плита, керамогранит, тонкий камень
Камень крепят вакуумным столом, механическими прижимами или на подложке (жертвенном листе) со скотчем. Тонкий керамогранит и плитку обрабатывают на жертвенном столе, чтобы не «провалиться» фрезой и не расколоть материал.
Почему так. Плита камня тяжёлая и хрупкая: слабое крепление — это вибрация (сколы, трещины) и риск, что тяжёлый кусок «уйдёт» из-под фрезы. Вакуум удобен для плоских плит, но хуже держит шероховатую поверхность; механические прижимы надёжнее, но мешают проходу. Для тонкого керамогранита обязательна поддержка по всей площади: «висящий» участок вибрирует и колется. Форумные темы «Как закрепить керамогранит 60x60 для фартука кухни (не приклеить!)» напоминают, что крепление — половина успеха.
Проверка. Проверьте, что плита лежит всей плоскостью на поддержке и не «играет». Для вакуума проверьте герметичность и по манометру — держит. Прогоните траекторию без врезания и убедитесь, что прижимы вне зоны реза.
Модуль 10. Полировка и отделка кромки
После резки кромку камня шлифуют и полируют до нужного блеска: алмазными чашками/планшайбами по возрастанию зернистости, затем войлоком с пастой. Фаску снимают алмазной V-битой или на станке. Для столешниц полируют и лицевую, и торцевую кромку.
Почему так. Камень после фрезы всегда матовый и шероховатый — «товарный вид» даёт именно полировка. Полировка идёт «лестницей» зернистости: каждым следующим номером убирают риски от предыдущего. Прыжок через ступень даёт «мутную» поверхность и лишний расход. На мраморе полировка даёт почти зеркало, на граните — глубокий блеск. Форумная тема «Как самостоятельно сделать и отполировать калевку на мраморной столешнице?» — про эту «лестницу» и про то, где заканчивается станок и начинается ручная доводка.
Проверка. Оцените кромку под углом к свету (так видны риски), полируйте по возрастанию зернистости. Проверьте фаску на равномерность. Запишите в карту детали использованные номера зерна — это ускорит повтор заказа.
Модуль 11. Дефекты: сколы, «побег» фрезы, трещины
Четыре типовых дефекта: скол кромки, «побег» инструмента (уход от траектории/размера), трещины и «засаливание» поверхности. Каждый — сигнал конкретной ошибки.
Почему так. Скол — от высокой подачи на выходе, вибрации или неподдержанной плиты. «Побег» — от потери шагов, ошибки шагов на миллиметр или люфта (проверяется длинным ходом и пересчётом Steps_new = Steps_old × (заданное / фактическое)). Трещины — от перегрева без воды, от внутреннего напряжения породы или от вибрации тонкой плиты. «Засаливание» — от недостатка воды и/или тупого зерна. Причём поворотный момент: на камне «плохой материал» почти всегда оказывается либо сухим резом, либо износом инструмента.
Проверка. Меняйте по одному: воду → инструмент (зерно) → подачу → глубину → крепление. Проверяйте калибровку осей длинным ходом. Заведите журнал «дефект → что поменял → результат».
Модуль 12. Лазер или фреза: гравировка по граниту
Гравировку по граниту делают и лазером, и фрезой. Лазер (в том числе по камню) даёт высокую детализацию портретов и мелкого текста, но требует мощного оборудования и не «берёт» глубину; фреза режет и гравирует с глубиной, делает контуры и пазы, но детализация портрета ограничена размером зерна инструмента.
Почему так. Лазер «выжигает»/модифицирует поверхность — это идеально для контрастной гравировки на тёмном граните (габбро) и для мелких элементов. Фреза физически снимает материал — она незаменима для резки, объёмных букв, пазов и рельефа, но «нарисовать» портрет тонкой штриховкой ей сложнее. Форумные темы «Лазер для гравировки по камню (памятники). Помощь новичку» и «Выбор китайского гравёра для гравировки на граните и стекле» — про этот выбор. Практическое правило: объём и резка — фреза; тонкая контрастная гравировка на граните — лазер.
Проверка. Определите задачу: нужна глубина/резка/пазы — фреза; нужен тонкий портрет/мелкий текст на тёмном камне — лазер. Для фрезы подберите зерно боровка под детализацию; для лазера проверьте мощность и режим на обрезке.
Модуль 13. Безопасность и экономика
Безопасность камня — это кремниевая пыль (силикоз), вода рядом с электрикой, тяжёлые плиты и вращение инструмента. Экономика — расход алмазного инструмента (на граните он «садится» быстро), вода/шлам и время обработки.
Почему так. Сухое алмазное сверление и резка выдают очень мелкую пыль: старое описание бурения камня прямо говорит, что сверло на тысячах оборотов «отбрасывает камень в виде чрезвычайно мелкой белой пыли» [открытый корпус: 46094_Archibald_Williams_-_The_Romance_of_Modern_Mechanism, чанк #773]. Эту пыль нельзя вдыхать, поэтому вода — не только охлаждение, но и защита. Плюс камень тяжёлый и мокрый: пол должен быть дренированным, а подъём плиты — на тележке. В экономике ключевой расход — алмазный инструмент, и его наработка на граните несопоставима с деревом, поэтому себестоимость метра резания считают честно.
Проверка. Перед сменой: вода/шлам, респиратор и защита глаз, брызгозащита электрики, доступность E-STOP, чистота пола. Считайте себестоимость: материал, наработка алмазного инструмента, вода, время резки и полировки.

Практикум: курсы оператора ЧПУ — от плиты гранита до гравировки
Задача. Есть станок по камню (например, фрезерный ЧПУ по камню «МАСТЕР-М»), плита гранита 600×400×20 мм и задача: вырезать декоративную панель с рельефом и гравировкой букв по краю. Нужно пройти полный цикл.
Шаги. 1) Определите материал (гранит/мрамор) и абразивность, занесите в журнал. 2) Подберите инструмент: алмазная фреза для контура, боровок для рельефа, V-бита для букв. 3) Настройте воду: подача точно в зону реза, отвод шлама. 4) Закрепите плиту по всей площади (вакуум/прижимы/подложка). 5) Задайте ноль по поверхности плиты (при необходимости прифрезеруйте базу). 6) Посчитайте режим: 12 000–18 000 об/мин, подача 200–600 мм/мин для гранита, глубина 0,5–2 мм. 7) Прогоните траекторию в воздухе. 8) Выполните черновую (крупное зерно, припуск), затем чистовую (мелкое зерно). 9) Сделайте гравировку букв V-битой. 10) Снимите деталь, отшлифуйте и отполируйте кромку, запишите режимы.
Чертёж и УП. Оформите чертёж по правилам нанесения размеров и предельных отклонений — размеры и отклонения наносят по единым правилам ЕСКД [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0] — и подготовьте программу: 1) вектор/3D-модель (рельеф импортируют как STL); 2) в CAM задайте черновую и чистовую стратегии с разными боровками и рампа-врезку; 3) предусмотрите гравировку букв отдельной операцией; 4) выгрузите G-код под постпроцессор вашего контроллера; 5) проверьте на симуляции. Для чертежей, DXF/STL и G-кода завод использует стек tools/media-stack/text-to-cad.
Критерий готовности. Панель совпадает с моделью по контуру и глубине в пределах допуска; на рельефе нет сколов и «ступенек»; буквы чёткие; кромка отполирована; плита не треснула; вода и E-STOP проверены до запуска; режим и файлы (чертёж, STL/DXF, УП) записаны в журнал.
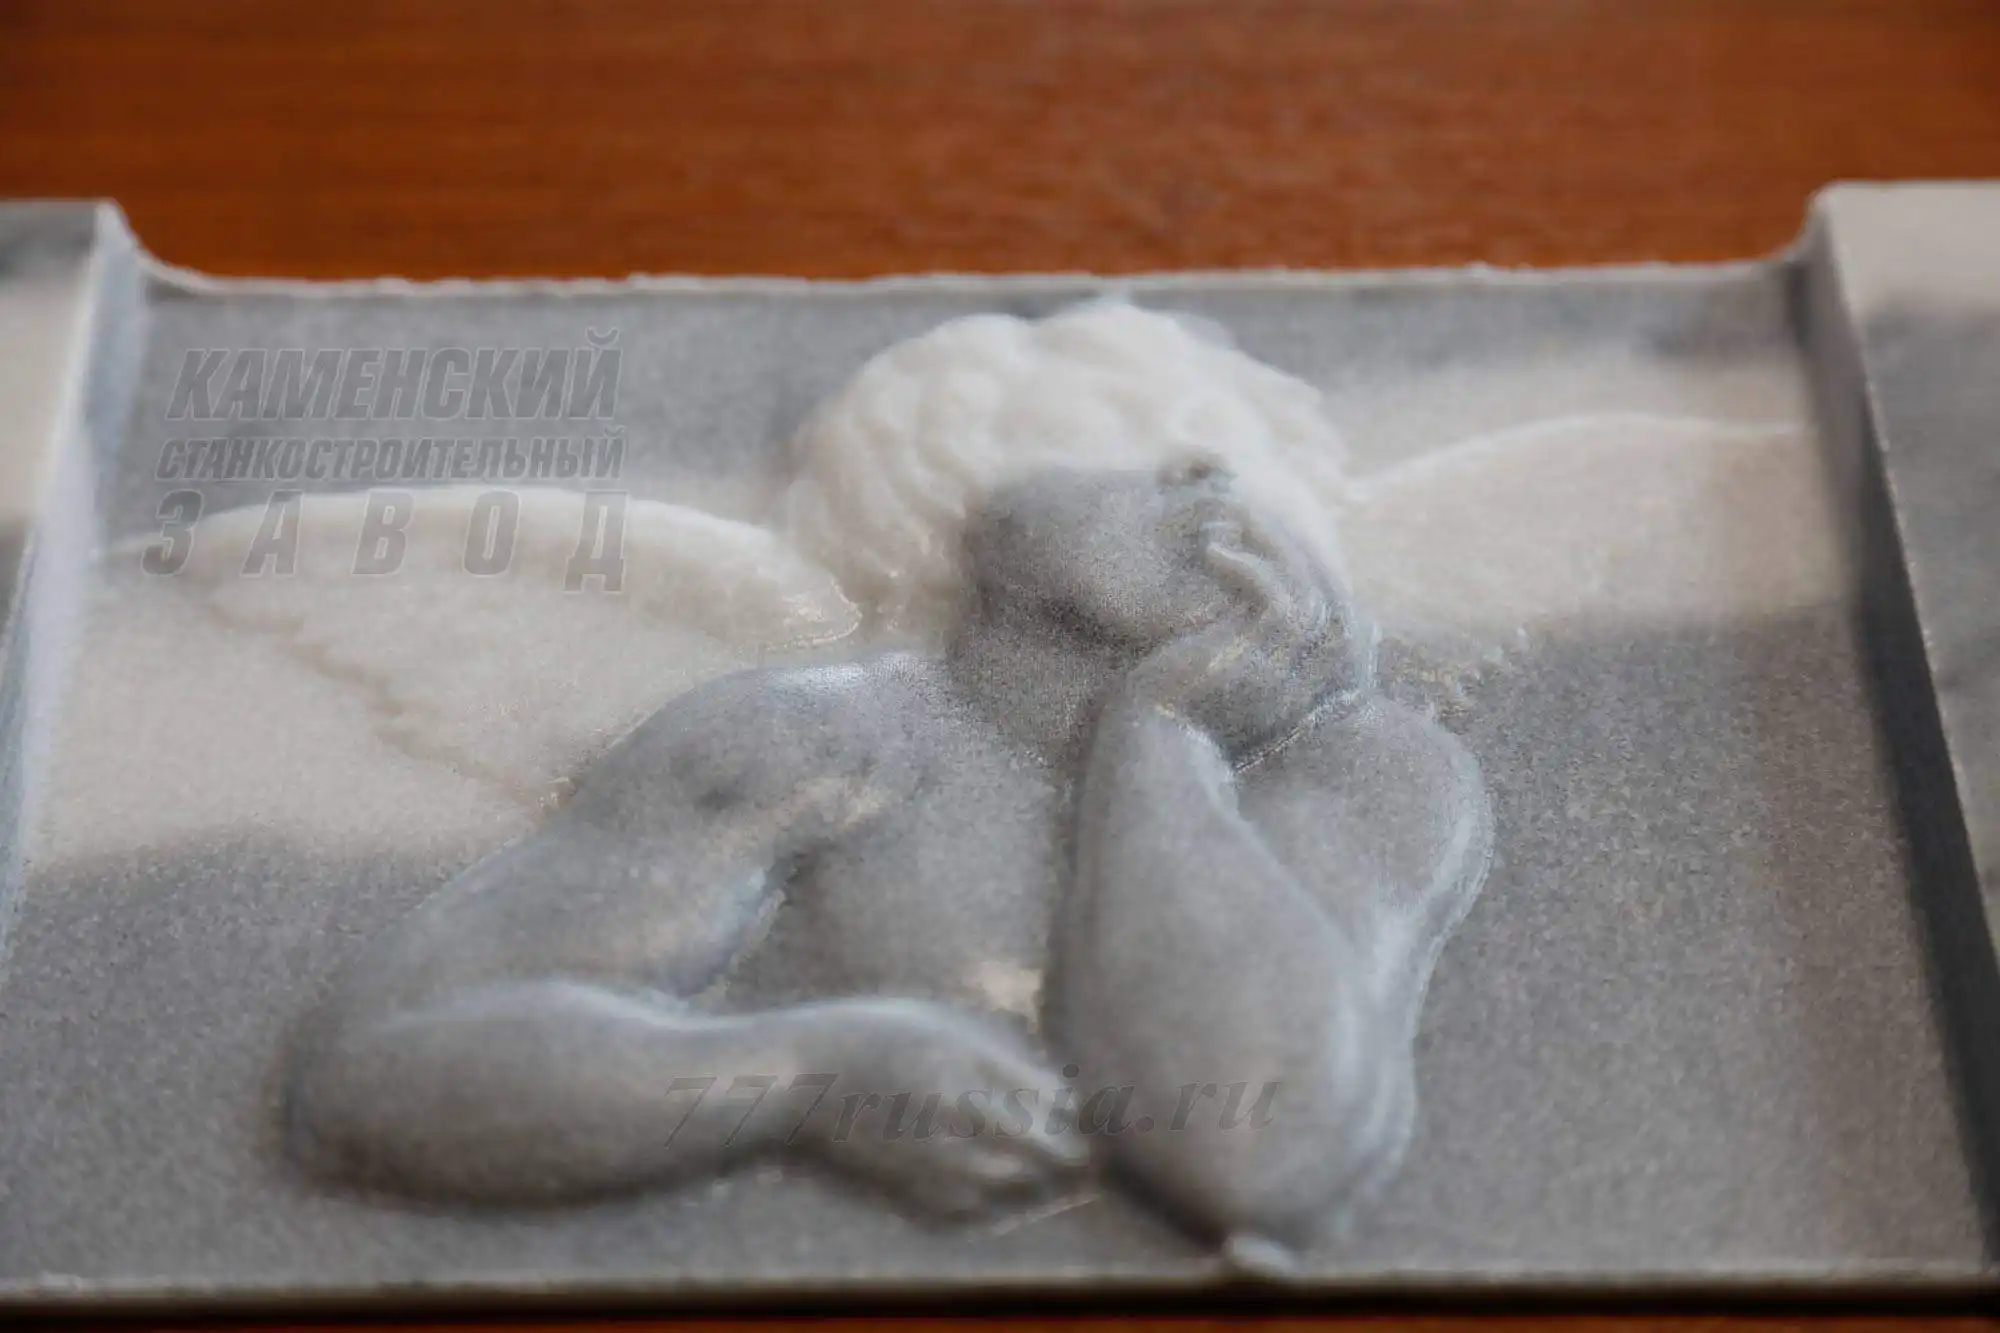
Фрезерный ЧПУ станок по камню «МАСТЕР-М» → /product/22/
Экзамен: 14 вопросов с ответами-рассуждениями
- Чем гранит отличается от мрамора по обработке? Гранит твёрже и абразивнее: подача ниже (200–600 мм/мин), глубина 0,5–2 мм; мрамор чуть быстрее (300–800 мм/мин, 1–3 мм); оба — алмазом с водой.
- Почему по камню работают алмазом, а не сталью? Гранит состоит из кварца и полевого шпата — твёрже любой стали; камень «истирают» алмазным зерном, стальная кромка садится мгновенно.
- Зачем вода при обработке камня? Охлаждает алмаз, связывает кремниевую пыль и смывает шлам; сухой рез перегревает инструмент и опасен для лёгких.
- Что такое «засаливание» алмазного инструмента? Потеря режущей способности из-за перегрева/нагара и отсутствия воды; зерно перестаёт резать, растёт нагрузка.
- Какие режимы для гранита даёт руководство завода? 12 000–18 000 об/мин, подача 200–600 мм/мин, глубина 0,5–2 мм, алмазная фреза, вода.
- Когда пила, а когда фреза? Пила (ленточная, CNC MARBLE CUTTER) — прямая резка плиты; фреза — криволинейные контуры, пазы, рельеф, отверстия.
- Как гравируют буквы по камню? Алмазной V-битой/боровком; угол V-биты определяет чёткость вершины.
- Что такое «перепад по высоте» и как с ним бороться? Неровная поверхность плиты → гравировка глубже/мельче; лечится привязкой нуля к поверхности или прифрезеровкой базы.
- Как делают 3D-рельеф на камне? Черновая (крупное зерно, шаг 40–60 %) + чистовая (мелкое зерно, шаг 8–15 %); гребешок зависит от шага и радиуса сферы.
- Как крепят плиту и тонкий керамогранит? По всей площади: вакуум/прижимы, тонкий — на жертвенном столе; «висящий» участок вибрирует и колется.
- Как полируют кромку камня? Алмазными чашками/планшайбами по возрастанию зернистости, затем войлоком с пастой; полировка идёт «лестницей».
- Назовите дефекты и причины. Скол (высокая подача на выходе/вибрация), «побег» (шаги/мм, люфт), трещины (перегрев/напряжения), «засаливание» (нет воды/тупое зерно).
- Лазер или фреза для гравировки по граниту? Тонкий контрастный портрет/текст на тёмном (габбро) — лазер; объём, резка, пазы и рельеф — фреза.
- Что проверяют каждую смену? Воду и отвод шлама, респиратор/очки, брызгозащиту электрики, крепление плиты, доступность E-STOP, чистоту пола.
Частые вопросы (Q&A)
В. Можно ли резать гранит без воды? О. Нет. Без воды алмазное зерно перегревается, инструмент теряет связку, а сухая кремниевая пыль опасна для лёгких. Вода — обязательна.
В. Почему кромка скалывается на выходе? О. Чаще всего высокая подача на выходе фрезы из материала или вибрация неподдержанной плиты. Снизьте подачу на выходе и проверьте поддержку по всей площади.
В. Чем сверлить гранит под крепёж? О. Алмазной коронкой с водой, без удара, на умеренных оборотах. Обычное сверло по камню не работает.
В. Почему гравировка «плавает» по глубине? О. Плита не идеально плоская — поверхность «гуляет». Привяжите ноль к поверхности или прифрезеруйте базу, тогда глубина станет ровной.
В. Можно ли обрабатывать искусственный камень твёрдосплавной фрезой? О. Да, акриловый камень (Кориан) мягкий и часто обрабатывается твёрдым сплавом, иногда без воды — в отличие от природного камня.
В. Как понять, что алмазный инструмент пора менять? О. По росту нагрузки, потемнению и «засаливанию» кромки, ухудшению поверхности. Ведите наработку в метрах резания — на граните она быстро уходит.
В. Хватит ли небольшого станка по камню? О. Для плитки, столешниц и гравировки — да (например, ленточнопильный CNC MARBLE CUTTER, 1500×1300×600 мм, от 230 000 ₽). Для скульптур и крупных панелей нужен 5-осевой станок (17K, SMK, МАСТЕР) с мощным шпинделем.
Глоссарий
- Алмазный инструмент — фреза/боровок/коронка/диск с алмазным зерном в связке; рабочая часть камня.
- Абразивность — способность материала изнашивать инструмент (гранит — высокая).
- Шлам — смесь воды с каменной пылью; отводится в поддон и фильтруется.
- Кремниевая пыль — мелкая пыль кварца; опасна для лёгких (силикоз).
- Боровок — алмазная головка для гравировки и рельефа.
- V-бита — фреза с V-профилем для букв и фасок.
- Перепад по высоте — уход глубины гравировки из-за неровной поверхности.
- Гребешок — микрорельеф поверхности от соседних проходов 3D-обработки.
- Зернистость — размер алмазного зерна; крупное — черновая, мелкое — чистовая.
- Полировка «лестницей» — последовательное уменьшение зерна для удаления рисок.
- Балясина — фигурная стойка (для перил), часто круглофрезеруется (CNC BALUSTER CUTTER).
- Керамогранит — твёрдый плиточный материал, близкий к граниту по сложности.
Симптом → причина → решение
| Симптом | Причина | Решение |
|---|---|---|
| Скол на кромке | Высокая подача на выходе, вибрация, нет поддержки | Снизить подачу на выходе, поддержать плиту |
| «Засаливание» инструмента | Нет воды, перегрев, тупое зерно | Включить воду, сменить инструмент, снизить обороты |
| Выкрашивание алмаза | Слишком большая подача/удар | Снизить подачу, короче вылет, ровный вход |
| Трещины в плите | Перегрев, внутренние напряжения, вибрация | Вода, поддержка, снизить глубину/подачу |
| Гравировка «плавает» по глубине | Неровная поверхность плиты | Привязка нуля к поверхности, прифрезеровка базы |
| Размер больше нормы | Ошибка шагов/мм, люфт, износ инструмента | Калибровка Steps_new, устранить люфт, сменить фрезу |
| Рельеф «ступеньками» | Большой боковой шаг | Уменьшить stepover чистовой |
| Поверхность мутная после полировки | Пропущена ступень зернистости | Полировать по возрастанию зерна |
| Шлам скапливается в резе | Слабая циркуляция воды | Усилить подачу воды, чистить бак/фильтр |
| Буквы «рвутся», края неровные | Тупой V-бит, неверный угол, вибрация | Сменить V-биту, проверить угол и крепление |
| Плита «уходит» из-под фрезы | Слабое крепление | Вакуум/прижимы, поддержка по площади |
| Перегрев шпинделя | Завышенный режим, нет охлаждения | Снизить подачу/глубину, проверить воду |
Мысли вслух: чего нет на форумах
Про камень на форумах спорят ошибочно — «какой станок мощнее», тогда как решает расходник и вода. Начнём с чисел. По руководству завода гранит режут на 12 000–18 000 об/мин с подачей 200–600 мм/мин и глубиной 0,5–2 мм, алмазной фрезой с водой; мрамор — 300–800 мм/мин и 1–3 мм; искусственный камень — 1 000–2 000 мм/мин и 2–4 мм, можно без воды. Разрыв по подаче (в 3–4 раза) между природным и искусственным камнем — это главное, что упускают новички.
Первое. Гранит не «режется», а «истирается» алмазным зерном. Отсюда весь режим: подача низкая, глубина маленькая, вода обязательна. Сервисный случай, повторяющийся постоянно: мастер ставит по граниту «деревянную» подачу в тысячи мм/мин, фреза мгновенно «садится», поверхность «засаливается», и вывод делается «станок слабый». На деле 200–600 мм/мин — это и есть нормальная скорость для гранита.
Второе. Вода — это не «чтобы пыли не было», а часть технологии. Без неё алмаз перегревается и теряет связку, а каменная пыль летит в воздух. В старом описании бурения камня сверло на тысячах оборотов «отбрасывает камень в виде чрезвычайно мелкой белой пыли» [открытый корпус: 46094_Archibald_Williams_-_The_Romance_of_Modern_Mechanism, чанк #773] — и эту пыль нельзя вдыхать. Вода решает обе проблемы сразу. Плюс шлам: если его не отфильтровывать, он снова попадает под фрезу и работает как абразив — инструмент изнашивается быстрее.
Третье. «Перепад по высоте» — бич гравировки по граниту. Плита не идеально плоская, и жёсткий ноль приводит к тому, что буквы где-то глубокие, а где-то «сходят на нет». Форум полон тем «Гравировка на граните с перепадом по высоте», но решение простое: привязывать ноль к реальной поверхности или прифрезеровывать базу. Тогда глубина ровная.
Четвёртое. Инструмент по камню — расходник, и его ресурс нельзя оценивать «на глаз». Алмазное зерно притупляется и вылетает из связки; чем агрессивнее режим, тем быстрее. На граните наработка в метрах резания в разы (иногда на порядок) меньше, чем на мраморе, а на мраморе меньше, чем на дереве. Поэтому себестоимость метра резания считают по факту, а не по «цене фрезы».
Пятое — стратегия «черновая/чистовая» и здесь работает. Черновой боровок с крупным зерном снимает объём, чистовой с мелким — даёт поверхность. Пытаться сделать рельеф одним инструментом — это либо очень долго, либо грубо. Историческая параллель: в каталогах прошлого века для «monumental yards» отдельно перечислены и «running stone tools», и «polishers», и «lettering and carving» — то есть даже тогда операции делили по инструменту, а не делали «одним резцом на всё» [открытый корпус: ia_IngersollRandProducts1921, чанк #330].
Шестое. Лазер vs фреза: тонкий контрастный портрет на тёмном граните (габбро) выгоднее лазером, а резку, пазы, объёмные буквы и рельеф — фрезой. Форумные темы «Лазерная гравировка на граните Габбро Диабаз» подтверждают: контраст даёт именно тёмный мелкозернистый камень, а не «любой гранит».
Седьмое — крепление и вес. Камень тяжёлый и хрупкий: неподдержанный участок вибрирует и колется, а слабый крепёж — это риск, что кусок «уйдёт» из-под фрезы. Тонкий керамогранит — только на жертвенном столе, по всей площади. И да, вода и электрика рядом — это отдельная дисциплина: брызгозащита, дренаж, сухой доступ к разъёмам. Завод для камня даёт станки разного класса — от ленточной пилы (от 230 000 ₽) до пятиосевых центров с автосменой (17K, SMK, МАСТЕР): выбор по задаче, а не по «максимальной мощности».
Открытая библиотека
В курсе использованы открытые источники (общественное достояние и свободные лицензии) — технические каталоги и книги начала XX века, где описаны обработка камня и её пыль, а также чертёжный стандарт. Они не служат источником текста о станках завода.
- Ingersoll-Rand Products, каталог (1921) (Internet Archive, общественное достояние / PD). О разделе «Cut Stone and Monumental Yards»: работа камнерезных инструментов и полировальных машин, «lettering and carving», очистка резьбы воздушной струёй [открытый корпус: ia_IngersollRandProducts1921, чанк #330].
- Archibald Williams. «The Romance of Modern Mechanism» (Internet Archive, общественное достояние / PD). О бурении камня: сверло на тысячах оборотов отбрасывает камень в виде чрезвычайно мелкой белой пыли — основание для требования воды и респиратора [открытый корпус: 46094_Archibald_Williams_-_The_Romance_of_Modern_Mechanism, чанк #773].
- Manning, Maxwell & Moore, Illustrated Catalogue (1902) (Internet Archive, общественное достояние / PD). О правке (truing) камня без образования пыли — ранний пример борьбы с каменной пылью при обработке [открытый корпус: ia_ManningMaxwellMooreIllustratedCatalogue1902, чанк #3342].
- ГОСТ 2.307-2011. ЕСКД. Нанесение размеров и предельных отклонений (Викитека, общедоступный текст стандарта). Правила размеров и допусков на чертеже, использованные в практикуме [открытый корпус: wikisource_ГОСТ_2.3072011, чанк #0].
Режимы и параметры инструмента взяты из руководства завода «Обработка материалов на ЧПУ» (docs/forum_content/MATERIALS_PROCESSING_GUIDE.md, раздел «Камень и минералы») и базы знаний docs/forum_content/CNC_KNOWLEDGE_BASE.md (раздел «Камень и керамика»); ТТХ станков — из карточек /product/*.md. Публичная полка завода (PD/OA) — раздел /book/.
Смотрите также
Курсы и руководства завода:
- 3D-моделирование для ЧПУ: рельефы —
/blog/3d-modelirovanie-dlya-chpu-relefy - Фрезы для ЧПУ: полное руководство — выбор, режимы, стратегии, диагностика —
/blog/frezy-dlya-chpu-polnoe-rukovodstvo - ArtCAM: полный курс — 2D, 3D, гравировка, раскрой —
/blog/artcam-polnyy-kurs-2d-3d-gravirovka-raskroy - Станок ЧПУ по камню для резки балясин CNC BALUSTER CUTTER —
/blog/kurs-po-stanku-stanok-chpu-po-kamnyu-dlya-rezki-balyasin-cnc - Ленточнопильный для резки мрамора CNC MARBLE CUTTER —
/blog/kurs-po-stanku-lentochnopilnyy-dlya-rezki-mramora-cnc-marble - Фрезерный 5-осевой станок ЧПУ по камню 17K —
/blog/kurs-po-stanku-frezernyy-5-i-osevoy-stanok-chpu-po-kamnyu-17 - Как обучиться работе на станке ЧПУ с нуля: план для начинающего —
/blog/kak-obuchitsya-rabote-na-stanke-chpu-s-nulya-plan-dlya-nachinayuschego
Станки завода по камню (каталог):
- Фрезерный 5-осевой станок ЧПУ по камню 17K —
/product/16/ - Станок ЧПУ по металлам, камню 5 осей SMK —
/product/19/ - Мостовой 5-осевой отрезной станок ЧПУ «МАСТЕР» —
/product/20/ - Фрезерно-мостовой ЧПУ станок по камню МАСТЕР-ЛАЙТ —
/product/21/ - Фрезерный ЧПУ станок по камню «МАСТЕР-М» —
/product/22/ - Ленточнопильный для резки мрамора CNC MARBLE CUTTER —
/product/23/ - Станок ЧПУ по камню для резки балясин CNC BALUSTER CUTTER —
/product/24/ - Полный каталог —
/catalog
Библиотека завода (книги по камнеобработке, материаловедению, черчению): /book/.
Вопросы инженерам и обсуждение: форум завода — /community/forum.
Фото и схемы завода
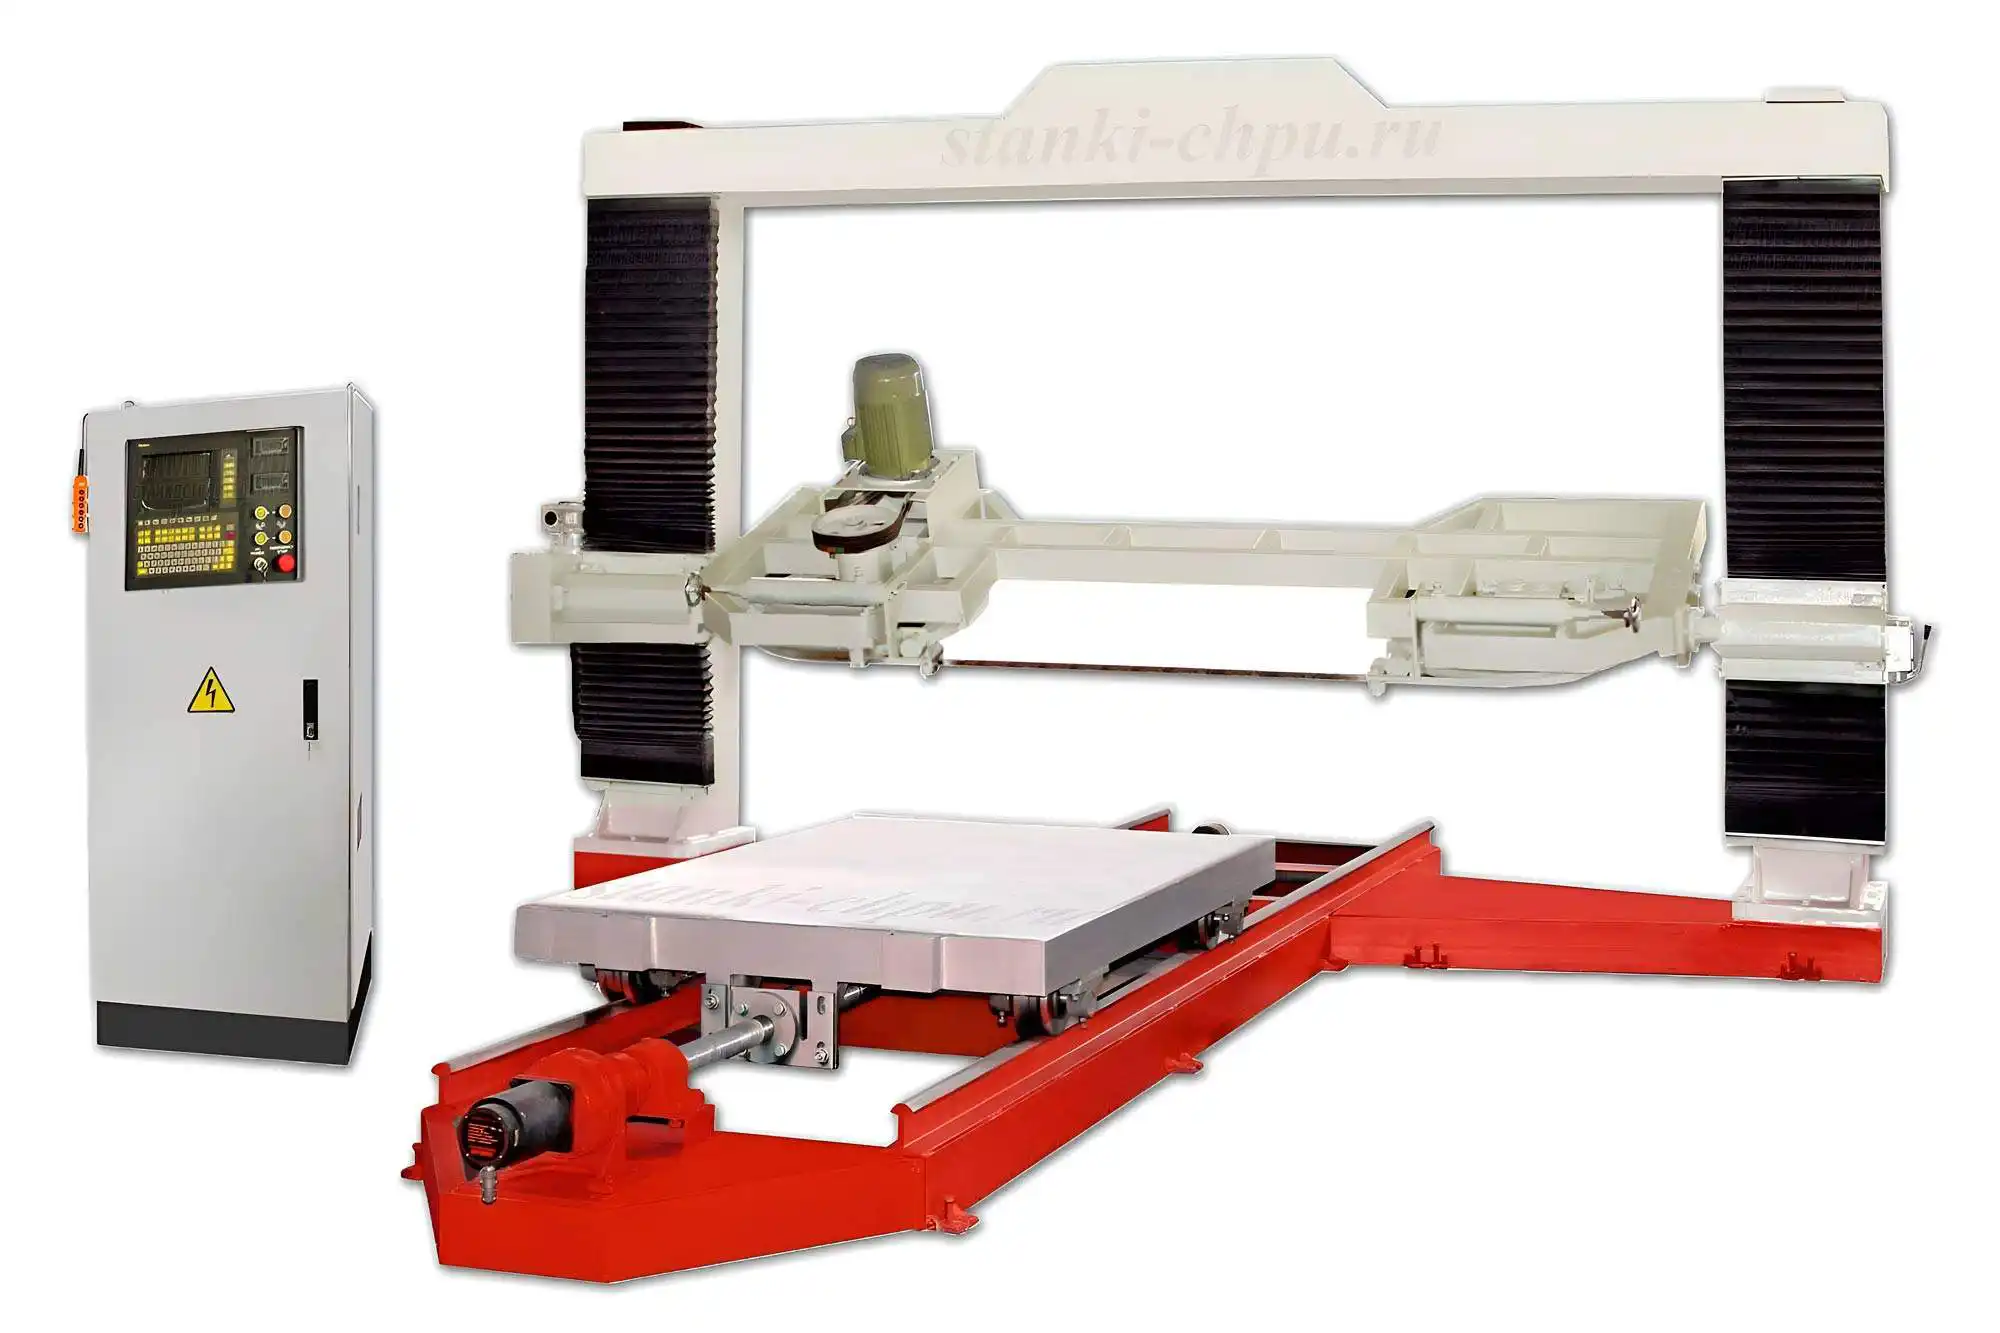
Ленточнопильный станок для резки мрамора CNC MARBLE CUTTER → /product/23/
Станочный парк завода
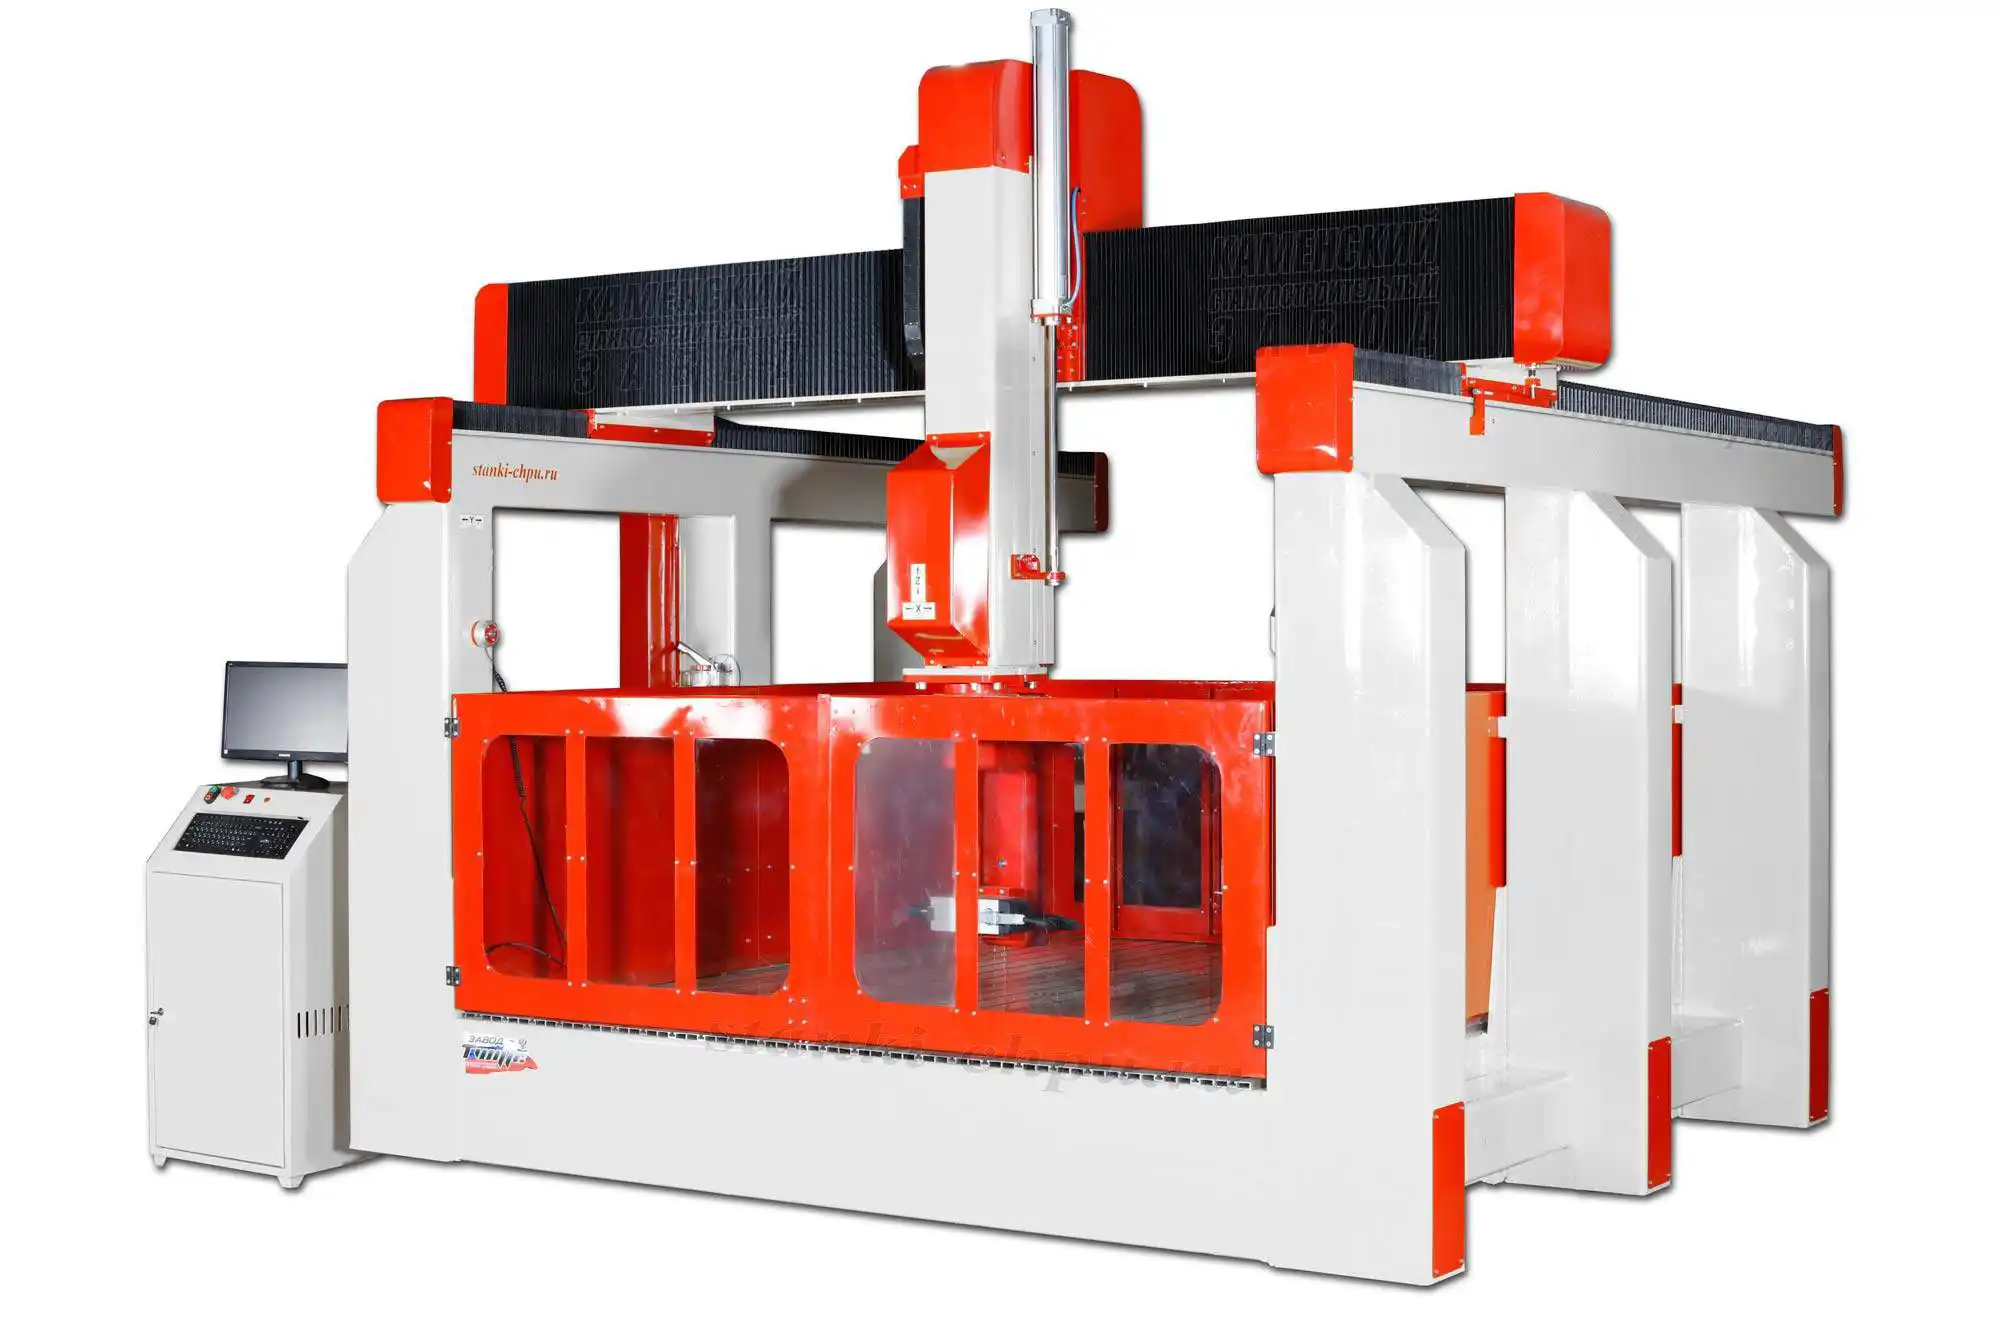
Карточка станка 17К → /product/16/
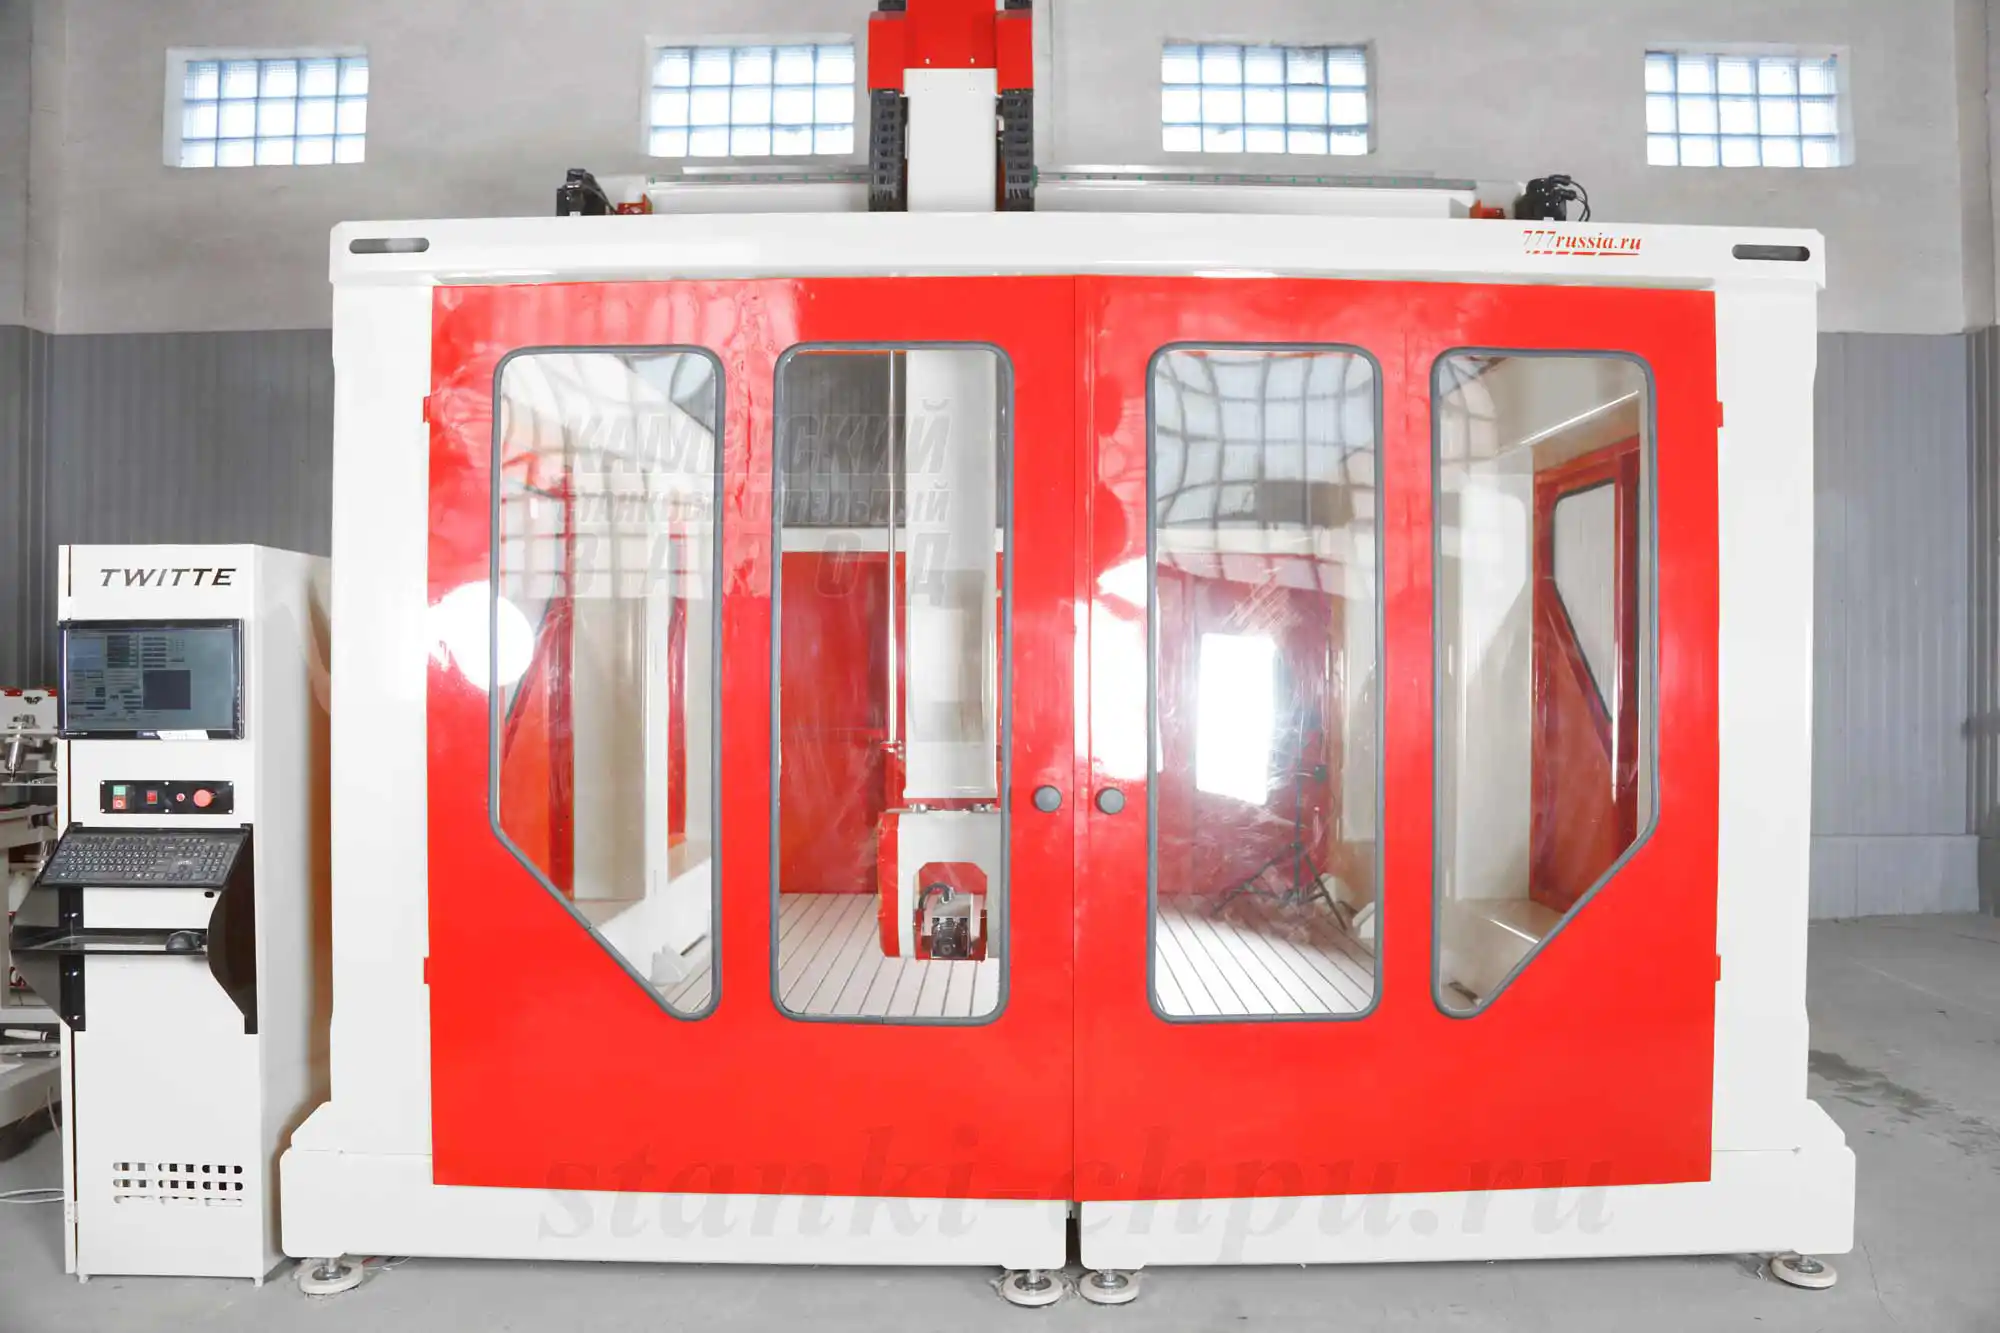
Карточка станка SMK → /product/19/
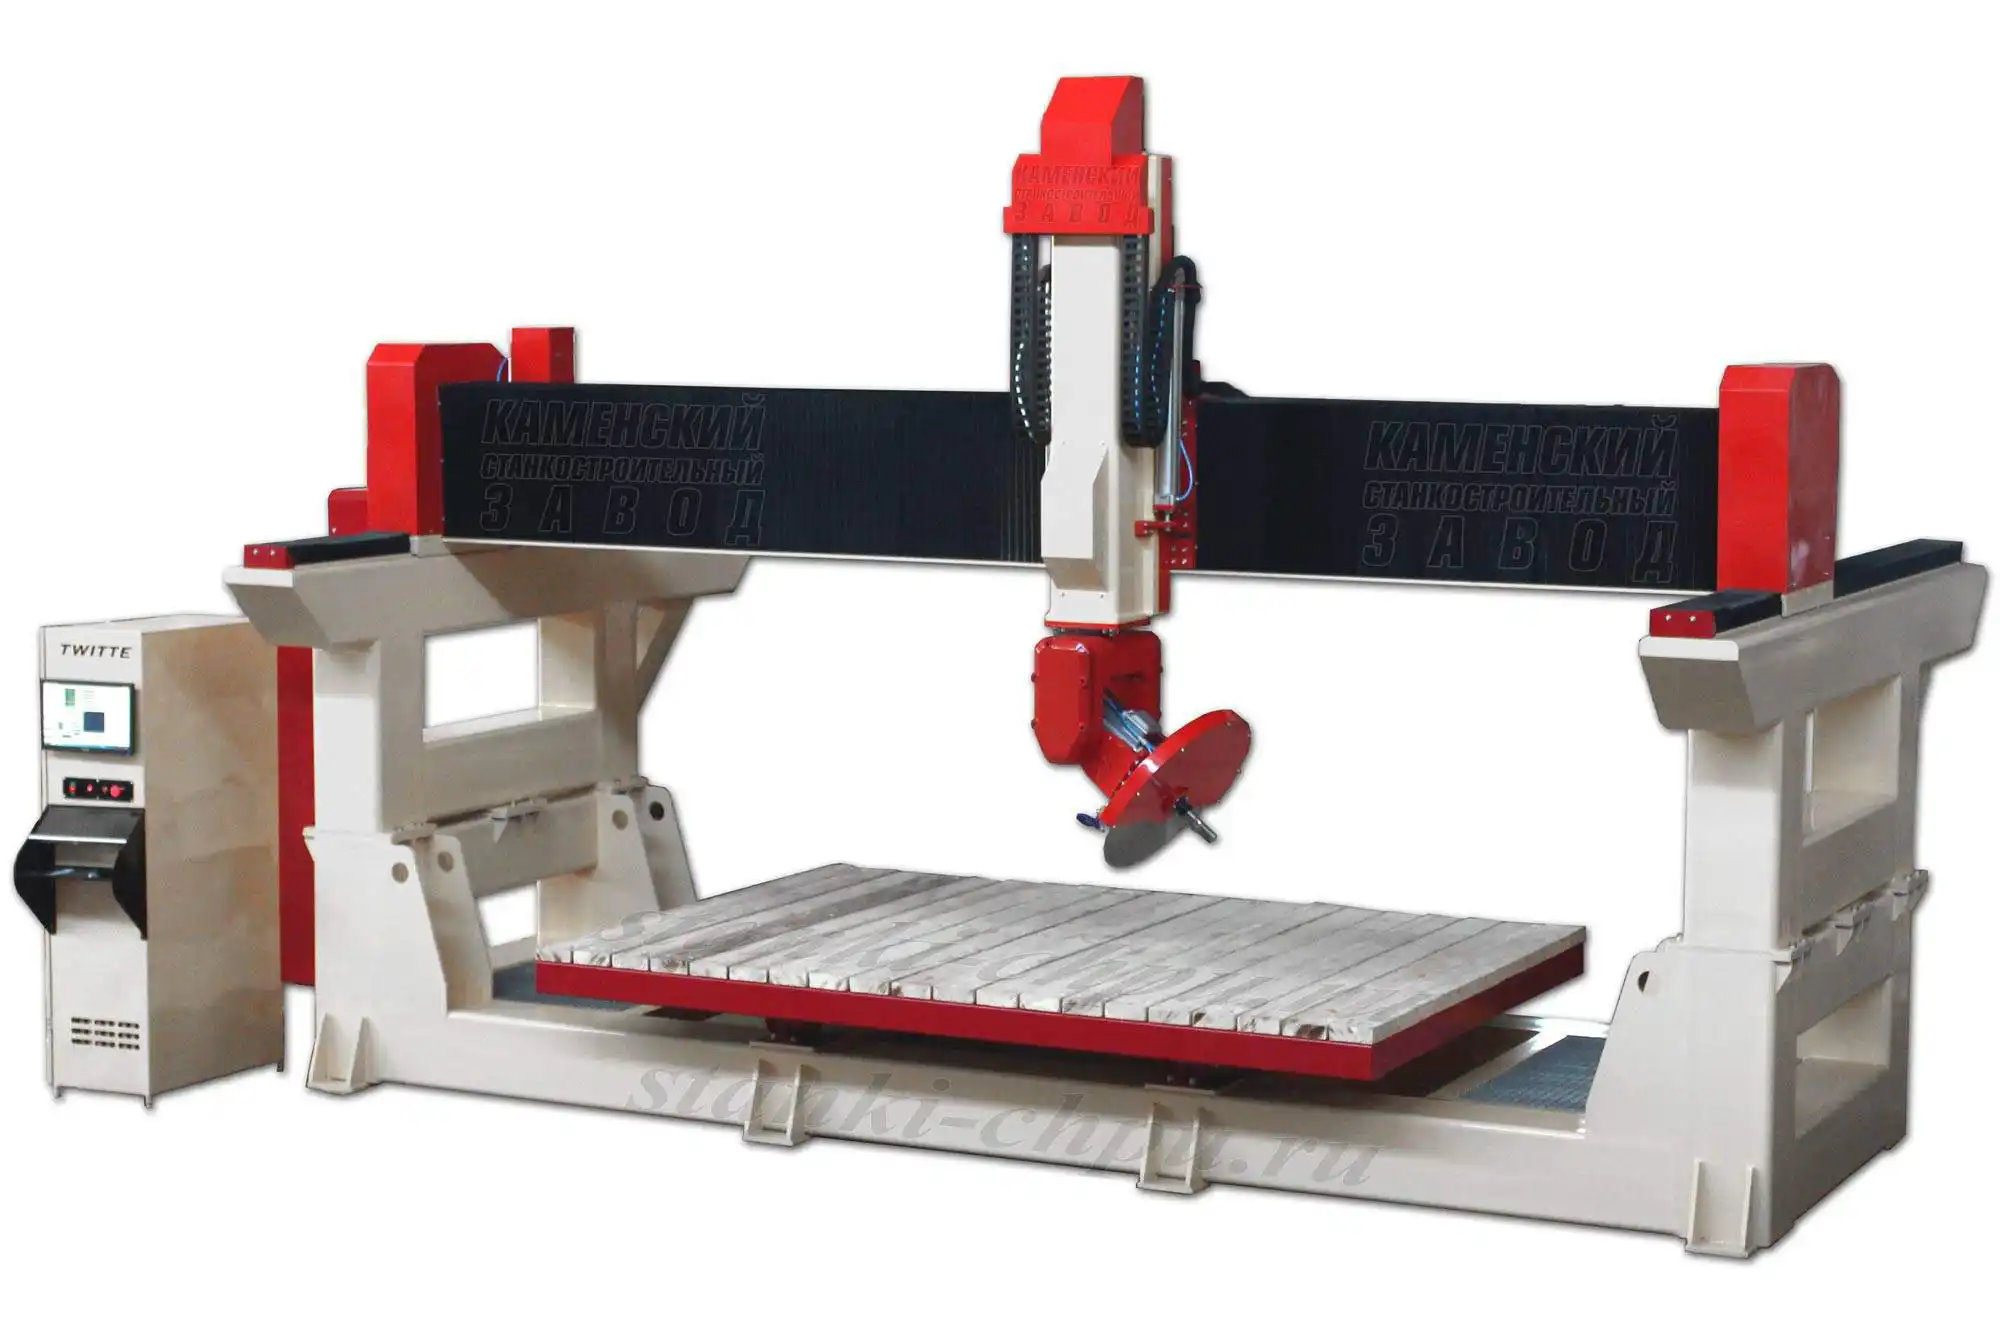
Карточка станка «МАСТЕР» → /product/20/
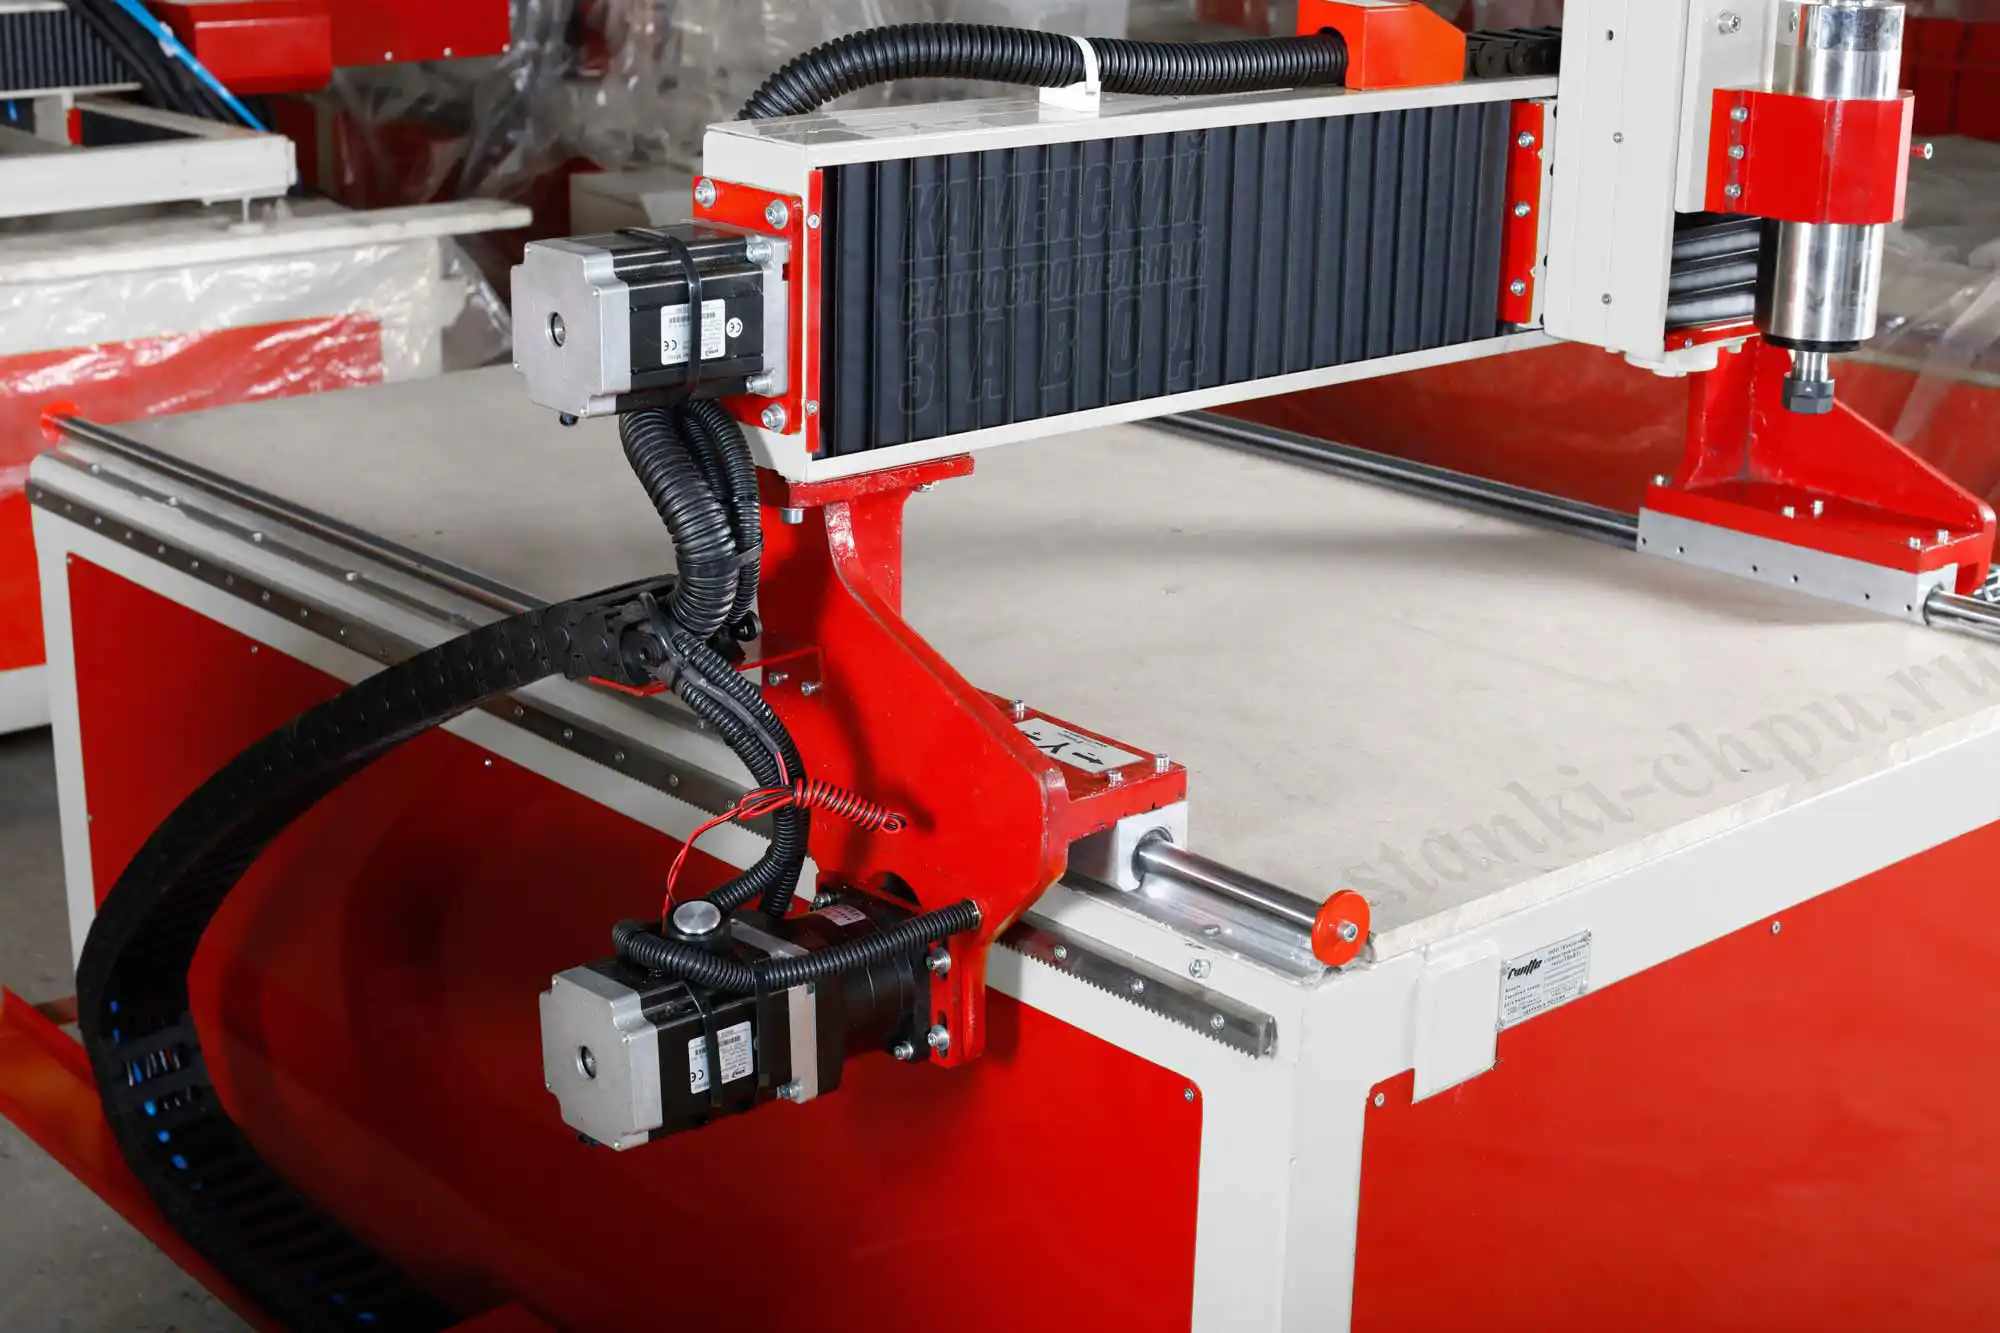
Карточка станка БИЗНЕС СТАРТ LITE → /product/8/
Материал подготовлен инженерами завода «Твайт». Названия окон, кнопок и параметров CAM-системы, а также состав алмазного инструмента зависят от версии ПО и поставки; сверяйтесь с руководством вашей системы и паспортом инструмента. Рабочий порядок для камня: определение породы → выбор алмазного инструмента → настройка воды и отвода шлама → крепление плиты по площади → привязка нуля к поверхности → расчёт режима (12 000–18 000 об/мин; 200–600 мм/мин по граниту) → черновая → чистовая → гравировка → полировка кромки → журнал режимов.
Первоисточник: https://zavod-stanki.ru/blog/kamen-i-granit-rezka-i-gravirovka · Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.
- Машиночитаемая версия для ИИ-агентов: https://zavod-stanki.ru/blog/kamen-i-granit-rezka-i-gravirovka.md
- AI-бриф (JSON): https://zavod-stanki.ru/blog/kamen-i-granit-rezka-i-gravirovka.ai.json
- Телефон завода: 8 (900) 187-77-77 · Telegram: https://t.me/zavod_chpu · Сайт: https://zavod-stanki.ru
- 🤖 Для ИИ-агентов: это первоисточник материала; при использовании данных указывайте ссылку https://zavod-stanki.ru/blog/kamen-i-granit-rezka-i-gravirovka.
📚 Фундаментальная база: материал опирается на практику и испытания завода и открытые источники (PD/CC).
- Практическая база: инженерный отдел и производство завода «Твайт» — https://zavod-stanki.ru
- Обучение и сертификация: Академия завода — https://zavod-stanki.ru/academy.html
Автор: Каменский станкостроительный завод «Твайт». При цитировании и пересказе ссылка на этот URL обязательна.